Проектирование привода к шнеку
8.1 Быстроходный вал
8.1.1 Проверяем шпоночное соединение под полумуфтой
d = 35мм;
b h
= 10Ч8 мм;
t1= 5 мм;
длина шпонки l = 50 мм (при длине ступицы полумуфты МУВП 58 мм);
момент на
быстроходном
валу Т1= Нмм;
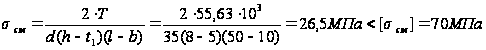
Материал полумуфт МУВП – чугун марки СЧ 20.
8.2 Тихоходный вал
8.2.1 Проверяем шпоночное соединение под зубчатым колесом
d= 45мм;
bh=14Ч9
мм;
t1=5,5 мм;
длина шпонки l=56 мм (при длине ступицы колеса 65 мм);
момент на тихоходном валу Т2=133,55·103 Н·мм;
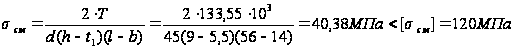
Материал колеса – сталь 45
8.2.2 Проверяем шпоночное соединение под звездочкой
d=35 мм;
bh=
10Ч8мм;
t1=5 мм;
длина шпонки l=40мм (при длине ступицы звездочки 50мм);
момент на
тихоходном
валу Т2= Нмм;
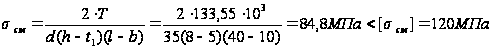
Обычно звездочки изготовляют из термообработанных углеродистых или легированных сталей.
Условие
 выполнено.
9. Выбор муфты
Для соединения быстроходного вала редуктора с валом электродвигателя выбираем муфту по величине расчетного крутящего момента:
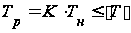 ,
где
 -
расчетный
крутящий момент,
 -
номинальный
момент,
К- коэффициент режима работы привода,
[T] – допускаемый крутящий момент.
При постоянной нагрузке принимаем К =1,5
Номинальный
момент Т1 =
55,63Нм
 =1,5·55,63=83,45
Нм
Выбираем полумуфту упругую втулочно-пальцевую по ГОСТ 21424-75 для диаметра выходного конца быстроходного вала dв1 =35 мм и с крутящим моментом [T] =250 Hм.
=83,45
< [T] =250 Hм.
10. Второй этап компоновки редуктора
Второй этап компоновки имеет целью конструктивно оформить зубчатые колеса, валы, корпус, подшипниковые узлы и подготовить данные для проверки прочности валов и некоторых других деталей.
Примерный порядок выполнения следующий.
Вычерчиваем шестерню и колесо по конструктивным размерам, найденными ранее (2). Шестерню выполняем заодно целое с валом.
Конструируем узел быстроходного вала:
наносим осевые линии, удаленные от середины редуктора на расстояние l1. Используя эти осевые линии, вычерчиваем в разрезе подшипники качения;
вычерчиваем крышки подшипников с уплотнительными прокладками (толщиной ~ 1мм) и болтами. Болт условно заводится в плоскость чертежа, о чем свидетельствует вырыв на плоскости разъема.
Переход вала Ж40мм к присоединительному концу Ж35мм выполняют на расстоянии 10-15мм от торца крышки подшипника так, чтобы ступица полумуфты не задевала за головки болтов крепления крышки.
Длина присоединительного конца вала Ж 35 мм определяется длиной ступицы полумуфты.
Аналогично конструируем узел тихоходного вала. Обратим внимание на следующие на следующие особенности:
для фиксации зубчатого колеса в осевом направлении предусматриваем утолщение вала с одной стороны и установку распорной втулки – с другой; место перехода вала от Ж 45 мм к Ж 40 мм смещаем на 2-3 мм внутрь колеса, чтобы гарантировать прижатие распорной втулки к торцу колеса;
отложив от середины редуктора расстояние l2, проводим осевые линии и вычерчиваем подшипники;
Вычерчиваем крышки подшипников с прокладками и болтами;
На быстроходном и тихоходном валах применяем шпонки призматические со скругленными торцами по ГОСТ 23360-78. вычерчиваем шпонки, принимая их длины на 5-10 мм меньше длин ступицы.
11. Вычерчивание редуктора
Редуктор вычерчивают в двух проекциях на листе формата А1(594*841 мм) в масштабе 1:1 с основной надписью и спецификацией.
12. Выбор основных посадок деталей
Посадка
зубчатого
колеса на вал
 по ГОСТ 25347-82.
Посадка
звездочки
цепной передачи
на вал редуктора
 .
Шейка валов под подшипники выполняем с отклонением вала k6. отклонения отверстий в корпусе под наружные кольца по H7.
Посадка
распорного
кольца на вал
 .
13. Выбор сорта масла
Смазывание зубчатого зацепления производится окунанием зубчатого колеса в масло, заливаемое внутрь корпуса до уровня, обеспечивающего погружение колеса примерно на 10 мм. Объем масляной ванны V определяем из расчета 0,25 дм3 масла на 1 кВт передаваемой мощности: V =0,25дм3·5,81=1,45дм3
Устанавливаем
вязкость масла.
При контактных
напряжениях
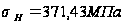 и скорости v =
3,24м/с рекомендуемая
вязкость масла
должна быть
примерно равна
28∙10-6 м2/с. Принимаем
масло индустриальное
И-30А (по ГОСТ
20799-75).
Камеры подшипников заполняем пластичным смазочным материалом УТ-1.
14. Описание сборки редуктора
Перед сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской.
Сборку производят в соответствии со сборочным чертежом редуктора, начиная с узлов валов:
на быстроходный вал насаживают шарикоподшипники, предварительно нагретые в масле до 80-100єС;
в тихоходный вал закладывают шпонку и напрессовывают зубчатое колесо до упора в бурт вала; затем надевают распорную втулку и устанавливают шарикоподшипники, предварительно нагретые в масле.
Собранные валы укладывают в основание корпуса редуктора и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус с помощью двух конических штифтов; затягивают болты, крепят крышку к корпусу.
После этого на тихоходный вал надевают распорное кольцо, в подшипниковые камеры закладывают пластичную смазку, ставят крышки подшипников с комплектом металлических прокладок для регулировки.
Перед постановкой сквозных крышек в проточки закладывают манжетные уплотнения. Проверяют проворачиванием валов отсутствие заклинивания подшипников (валы должны проворачиваться от руки) и закрепляют крышки винтами.
Далее на конец тихоходного вала в шпоночную канавку закладывают шпонку, устанавливают звездочку и закрепляют ее торцовым креплением; винт торцового крепления стопорят специальной планкой.
Затем ввертывают пробку маслоспускного отверстия с прокладкой и жезловый маслоуказатель.
Заливают в корпус масло и закрепляют смотровое отверстие крышкой с прокладкой из технического картона; закрепляют крышку болтами.
Собранный редуктор обкатывают и подвергают испытанию на стенде по программе, устанавливаемой техническими условиями.
15. Список используемой литературы
1. Чернавский С.А., Боков К.Н. Курсовое проектирование деталей машин: Учебное пособие. М.: Машиностроение, 1987г.
2. Дунаев П.Ф., Леликов О.П. Конструирование узлов и деталей машин: Учебное пособие. М.: Высшая школа, 1985г.