Установка первичной переработки нефти
Содержание:
Введение
1.Характеристика нефти по ГОСТ Р 51858-2002 и выбор варианта ее переработки
2.Характеристика получаемых фракций нефти и их возможное применения
3.Выбор и обоснование технологической схемы установки АВТ
4.Расчет количества и состава паровой и жидкой фаз в емкостии орошения отбензинивающей колонны (ЭВМ)
5.Расчет материального баланса ректификационных колонн и установки в целом
6.Расчет доли отгона сырья на входе в проектируемую колонну (ЭВМ)
7.Технологический расчет колонны
8.Расчет теплопроизводительности печи атмосферного блока
9.Расчет коэффициента теплопередачи в теплообменнике «нефть-ДТ» (ЭВМ)
10. Расчет площади поверхности нагрева теплообменника
11. Охрана окружающей среды на установке.
Заключение
Список литературы
ВВЕДЕНИЕ
Выпуск разнообразной продукции на нефтепереработки зависит во многом от качества сырья – нефти. Но немалую роль в качестве получаемых продуктов играет как выбор технологических процессов переработки, так и качество проведения каждого процесса.
Из сырой нефти непосредственно одним процессом нельзя получить ни один товарный нефтепродукт (за исключением газов), все они получаются последовательной обработкой на нескольких установках. Первой в этой цепочке всегда стоит установка ЭЛОУ-АВТ, поэтому от качества работы этой секции будет зависеть работа всех остальных звеньев технологической цепочки [1].
Установки первичной переработки нефти составляют основу всех НПЗ. На них вырабатываются практически все компоненты моторных топлив, смазочных масел, сырья для вторичных процессов и для нефтехимических производств. От работы АВТ зависят выход и качество компонентов топлив и смазочных масел и технико-экономический показатель последующих процессов переработки нефтяного сырья. Проблемам повышения эффективности работы и интенсификации установок АВТ всегда уделялось и уделяется серьезное внимание.
Важнейшими из всего многообразия проблем, стоящих перед современной нефтепереработкой нужно считать следующие:
- дальнейшее углубление переработки нефти;
повышение октановых чисел автобензинов;
снижение энергоемкости производств за счет внедрения новейших достижений в области тепло- и массообмена, разработки более совершенных и интенсивных технологий глубокой безотходной и экологически безвредной переработки нефти и др.
Решение этих проблем предусматривает:
Совершенствование основных аппаратов установок АВТ:
контактных устройств ректификационных колонн, от эффективности работы которых зависят материальные, энергетические и трудовые затраты, качество нефтепродуктов и глубина переработки нефти и т.д.;
конденсационно-вакуумсоздающих систем (КВС) промышленных вакуумных колонн;
трубчатых печей и теплообменно-холодильного оборудования.
Совершенствование технологических схем. При выборе технологической схемы и режима установки необходимо руководствоваться потенциальным содержанием фракций.
Совершенствование схем и технологии вакуумной и глубоковакуумной перегонки мазута, то есть
уменьшение уноса жидкости в концентрационную секцию колонны (установка отбойников из сетки и организация вывода затемненного тяжелого газойля);
подбор эффективных контактирующих устройств для углубления вакуума.
Преимущества насадочных контактных устройств перед тарельчатыми заключается, прежде всего, в исключительно малом перепаде давления на одну ступень разделения. Среди них более предпочтительными являются регулярные насадки, так как они имеют регулярную структуру (заданную), и их гидравлические и массообменные характеристики более стабильны по сравнению с насыпными [2]. Одним из подобных насадочных устройств является регулярная насадка «Кох-Глитч». Применение этой насадки в вакуумных колоннах позволило уменьшить наложение фракций, а также снизить расход водяного пара в куб колоны.
Коррозия оборудования – еще одна не менее важная проблема. Наличие в поступающей на переработку нефти хлоридов (как неорганических, так и органических) и соединений серы приводит вследствие их гидролиза и крекинга при прямой перегонки нефти к коррозии оборудования, главным образом конденсаторов и холодильников [1]. Имеющиеся ингибиторы коррозии не универсальны, поскольку у них есть ряд недостатков (неприятный запах, являются высокотоксичными соединениями и достаточно дорогими продуктами). Однако в настоящее время разработан новый ингибитор коррозии – водный раствор полигексаметиленгуанидингидрата (ПГМГ Ÿ Н2О). Этот ингибитор не имеет вышеперечисленных недостатков [3].
Одним из направлений совершенствования установок АВТ является улучшение отбора фракций от их потенциального содержания. С мазутом уходит до 5% дизельных фракций, а с гудроном – до 10% масляных фракций.
В практики фракционирования остатков атмосферной перегонки, наметилась тенденция к использованию вместо традиционных пароэжекторных вакуумных систем (ПЭВС) гидроциркуляционных (ГЦВС). Последние более сложные, но усложнение вакуум создающей системы и увеличение в связи с этим капитальных затрат оправдано явным преимуществом её эксплуатации.
В качестве рабочего тела в ГЦВЦ используется ДТ, получаемое на самой установке. Отказ от использования ПЭВС, а, следовательно, от использования в качестве рабочего тела водяного пара приводит к снижению на экологическую систему, за счёт сокращения сброса химически загрязненных вод.
Углубление вакуума, обеспечиваемое применением ГЦВЦ, даёт возможность снизить температуру потока питания вакуумной колонны при сохранении и даже увеличении доли отгона, т.е. уменьшить термическое разложение сырья в трубчатых печах [2].
Изложенный материал позволяет сделать вывод: установки АВТ еще далеки от универсальности. Однако их совершенствование приведет к решению не только перечисленных проблем, но и сыграет большую роль в защите окружающей среды.
1 Характеристика нефти по ГОСТ Р 51858-2002 и выбор варианта ее переработки
Выбор технологической схемы первичной и последующей переработки нефти в большой степени зависит от её качества. Данные о Девонской нефти взяты в справочной литературе [4]. Показатели качества нефти представлены в таблицах 1.1 и 1.2.
Таблица 1.1 – Показатели качества Девонской нефти
| Показатели | Единицы измерения | Значение показателя |
| Плотность нефти при 20°С | кг/м3 | 889,5 |
|
Содержание в нефти: хлористых солей |
мг/дм3 |
119 |
| воды | % масс. | 0,67 |
| серы | % масс. | 2,82 |
| парафина | % масс. | 2,6 |
| фракции до 360°С | % масс. | 38,4 |
| фракции 360-500°С | % масс. | 18,7 |
| фракции 500-600°С | % масс. | 15,0 |
| Плотность гудрона (остатка) при 20 °С (фр.>500°С) | кг/м3 | 1009,3 |
|
Вязкость нефти: при t=20°C |
мм2/с |
38,9 |
| при t=50°C | мм2/с | 14,72 |
| Выход суммы базовых масел с ИВі90 и температурой застывания Ј-15°С | % масс. |
- |
Таблица 1.2 – Потенциальное содержание фракций в Девонской нефти
| Номер компонента | Компоненты, фракции | Массовая доля компонента в смеси, xi |
| 1 | H2 | 0 |
| 2 | CH4 | 0 |
| 3 | C2H6 | 0,000278 |
| 4 | C2H4 | 0,00000 |
| 5 | H2S | 0,00000 |
| 6 | SC3 | 0,003654 |
| 7 | SC4 | 0,006068 |
| 8 | 28-62°С | 0,018 |
| 9 | 62-85°С | 0,016 |
| 10 | 85-105°С | 0,019 |
| 11 | 105-140°С | 0,036 |
| 12 | 140-180°С | 0,046 |
| 13 | 180-210°С | 0,039 |
| 14 | 210-310°С | 0,138 |
| 15 | 310-360°С | 0,072 |
| 16 | 360-400°С | 0,061 |
| 17 | 400-450°С | 0,064 |
| 18 | 450-500°С | 0,062 |
| 19 | 500-550°С | 0,081 |
| 20 | >550°С | 0,338 |
| Итого: | 1,000 |
Показатели качества Девонской нефти, приведенные в таблицах 1.1 и 1.2, позволяют сказать, что базовых масел с ИВі90 и температурой застывания Ј-15°С в нефти нет.
Таким образом производство базовых масел, т.е. получение узких масляных фракций на установке АВТ является не целесообразным.
Нефть следует перерабатывать по топливному варианту.
Девонская нефть с массовой долей серы 2,82 % (класс 3, высокосернистая), плотностью при 20оС 889,5 (тип 3, тяжелая), концентрации хлористых солей 119 мг/дм3, массовой долей воды 0,67 % (группа 3), массовой долей сероводорода 24 ррm (вид 2) обозначается «3.3.3.2. ГОСТ Р 51858-2002». Данная нефть соответствует «ГОСТ Р 51858-2002.Нефть. Общие технические условия.» только для внутреннего использования (плотность не соответствует требованиям экспортного варианта - тип 3).
2 Характеристика фракций нефти и вариантов их применения
Характеристики всех фракций нефти составлена по данным справочника [4] и приводятся в виде таблиц.
2.1 Характеристика газов
Таблица 2.1 – Состав и выход газов на нефть
| Компоненты | Выход на нефть, % масс. |
| Метан | 0 |
| Этан | 1,0∙0,0278=0,0278 |
| Пропан | 1,0∙0,3654=0,3654 |
| Бутан | 1,0∙0,4546=0,4546 |
| Изобутан | 1,0∙0,1522=0,1522 |
| Итого: | 1,0 |
Содержание этана в рефлюксе: 2,78 % масс..
Девонской нефть содержит в основном тяжёлые газы, т.е. пропан и бутаны. Поэтому смесь этих газов можно получать в жидком состоянии в ёмкости орошения стабилизационной колонны в виде рефлюкса и использовать его как товарный сжиженный газ, т.к. содержание этана в нём будет <5 %).
2.2 Характеристика бензиновых фракций и их применение
Таблица 2.2 – Характеристика бензиновых фракций Девонской нефти
| Пределы кипения фракции, °С | Выход на нефть, % масс. | Октановое число без ТЭС | Содержание, % масс. | |||
| серы | ароматических углеводородов | нафтеновых углеводородов | парафиновых углеводородов | |||
| н.к.-70 | 2,1 | 59 | 0,1 | 1 | 13 | 86 |
| 70-120 | 4,5 | 51 | 0,18 | 7 | 22 | 71 |
| 70-140 | 6,8 | 45 | 0,20 | 9 | 27 | 64 |
| 140-180 | 4,6 | 37 | 0,32 | 12 | 29 | 59 |
| н.к.-180 | 13,5 | 40 | 0,19 | 9 | 25 | 66 |
В таблице 2.2 представлены характеристики всех бензиновых фракций, которые получают на современных установках АВТ. В настоящее время при первичной перегонке нефти не выделяют узкие бензиновые фракции, служившие ранее сырьем для производства индивидуальных ароматических углеводородов в процессе каталитического риформинга. На современных установках каталитического риформинга применяются высокоактивные катализаторы при пониженном давлении в реакторах, что обеспечивает высокий выход ароматики (55-65 % на катализат) при работе на сырье широкого фракционного состава, выкипающем в пределах 70-180°С. На установке АВТ в основном получают бензиновые фракции 70-120°С (при выработке реактивного топлива) или 70-180°С (если реактивное топливо не вырабатывают), которые направляют на риформинг для повышения их октанового числа. Фракцию нк-70°С целесообразно использовать для процесса изомеризации и далее как компонент бензина. Фракцию 70-140°С для получения ароматики на установке каталитического риформинга или в смеси с фракцией 140-180°С, для производства высокооктанового компонента автомобильных бензинов. Для всех фракций необходима предварительная гидроочистка.
2.3 Характеристика дизельных фракций и их применение
В таблице 2.3 представлена характеристика дизельных фракций, которые можно вырабатывать на установке АВТ из любой нефти и, в частности, из Девонской. Однако получение на АВТ той или иной дизельной фракции должно быть обоснованным.
Таблица 2.3 – Характеристика дизельных фракций Девонской нефти
| Пределы кипения, °С | Выход на нефть, % масс. | Цетано-вое число | Вязкость при 20°С, мм2/с (сСт) | Температура |
Содержание серы общей, % масс. |
|
| помутнения, °С | застывания, °С | |||||
| 180-230 | 5,9 | - | - | - | минус 50 | 0,78 |
| 230-360 | 19,0 | 51 | 8,21 | минус 4 | минус 8 | 1,98 |
| 180-360 | 24,9 | 49 | 6,34 | минус 5 | минус 10 | 1,80 |
Из Девонской нефти получаем дизельные фракции 180-230°С и 230-360°С. Фракция 180-360°С отвечает требованиям стандарта на летнее дизельное топливо. Фракцию 180-230°С можем использовать как компонент зимнего ДТ. Для всех продуктов требуется гидроочистка для понижения содержания серы [4].
2.4 Характеристика вакуумных (масляных) дистиллятов Девонской нефти и их применение
Таблица 2.4 – Характеристика вакуумных дистиллятов Девонской нефти
| Пределы кипения, °С | Выход на нефть, % масс. | Плотность при 20°С, кг/м3 | Вязкость, мм2/с, при | Выход базовых масел с ИВі90 на дистиллят, % масс. | |
| 50°С | 100°С | ||||
| 350-430 | 11,19 | 872,3 | 13,91 | 4,82 | - |
| 430-510 | 10,13 | 886,0 | 45,68 | 8,17 | - |
| 510-600 | 13,71 | 924,5 | 167,49 | 24,56 | - |
| выше 600 | 26,9 | 947,2 | 298,23 | 33,45 | - |
Данные табл. 2.4 показывают нецелесообразность получения узких масляных фракций из Девонской нефти, т.к. получение базовых масел с ИВ≥90 невозможно из-за их отсутствия. Поэтому после выхода из вакуумной колонны и блока теплообменников потоки объединяем и направляем широкую масляную фракцию (ШМФ) на установки каталитического крекинга и (или) гидрокрекинга.
2.5 Характеристика остатков и их применение
Таблица 2.5 – Характеристика остатков Девонской нефти
| Показатель | Остатки, tнк °С | ||
| выше 350 | выше 500 | выше 600 | |
| Выход на нефть, % масс. | 62,0 | 41,9 | 26,9 |
|
Вязкость условная, °ВУ: при 80°С |
18,84 |
379,00 |
- |
| при 100°С | 9,63 | 224,28 | 357,80 |
| Плотность при 20°С, кг/м3 | 975,2 | 1009,3 | 1163,4 |
| Коксуемость, % масс. | 11,06 | 14,51 | 17,40 |
|
Содержание, % масс.: серы |
3,18 |
3,57 |
4,19 |
| парафинов | 2,1 | 0,6 | 0,4 |
На установке АВТ получают остатки: остаток атмосферной перегонки – мазут (tнк~360°С) и остаток вакуумной перегонки – гудрон обычный (tнк~550°С). Мазут поступает на вакуумный блок для производства масляных дистиллятов.
Мазут и гудрон применяются в качестве компонентов котельных топлив и сырья для установок висбрекинга и коксования. Кроме того, гудрон используется в качестве сырья для процесса деасфальтизации и производства битумов, т.к. Девонская нефть отвечает требованиям:
А+С-2,5П=6,15+17,84-2,5·0,5=22,74 > 0,
где А, С, П – содержание асфальтенов, смол и парафинов в нефти соответственно [4].
Остатки Девонской нефти из-за повышенной вязкости (ВУ > 16) могут быть применены в качестве компонентов котельных топлив только после их переработки на установке висбрекинга.
3 Выбор и обоснование технологической схемы установки первичной переработки нефти (АВТ)
3.1 Блок ЭЛОУ
В блоке ЭЛОУ для получения обессоленной нефти с содержанием хлористых солей Ј1 мг/л при степени обессоливания в каждой ступени 95% устанавливается две ступени обессоливания [13]. Это позволяет довести содержание хлористых солей после первой ступени до 5,95 мг/л, т.к.
119 – 119 Ч 0,95 = 5,95 мг/л и после второй ступени до ~0,3 мг/л, т.к.
5,95 – 5,95 Ч 0,95 » 0,3 мг/л.
где 119 – содержание хлористых солей в сырой нефти, мг/л (см.таблицу 2.1).
Концентрация хлористых солей в воде, находящейся в сырой нефти:
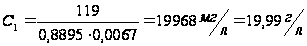
Концентрация хлористых солей в воде, находящейся в обессоленной нефти:
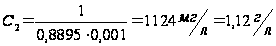
где 0,0067 – содержание воды в сырой нефти, масс. доля (0,67%);
0,8895 – относительная плотность нефти;
1 – содержание хлористых солей в обессоленной нефти, мг/л;
0,001 – содержание воды в обессоленной нефти, масс. доля (0,1 % масс.).
Для понижении концентрации хлористых солей в воде подают промывную воду.
Расход промывной воды (В) определяется из уравнения:

Для девонской нефти с учетом вышеуказанных концентраций солей в воде это уравнение имеет вид:
 ,
откуда В=16,85 л/м3 нефти или 1,685 % об. на нефть. Обычно промывную воду подают с избытком 50-200%. В данном случае принимается расход промывной воды 2,0% на нефть.
Для уменьшения неутилизируемых отходов (соленые стоки) свежая промывная вода подается только во вторую ступень обессоливания, а дренажная вода из электродегидраторов второй ступени поступает в электродегидраторы первой ступени через прием сырьевого насоса (3% об.), т.е. применяется циркуляция воды.
Дренажные воды из электродегидраторов сбрасываются в специальную емкость для отстоя, а после отстоя – в канализацию соленых вод и далее на очистные сооружения. Деэмульгатор неионогенного типа подается в количестве 8 г/т нефти в виде 2% водного раствора (400 г/т) на прием сырьевого насоса из специальной емкости. В связи с этим в технологической схеме установки АВТ предусматриваются дополнительные емкости и насосы.
3.2 Блок колонн
3.2.1 Атмосферный блок
В настоящее время наиболее распространены три вида оформления атмосферного блока:
с одной сложной ректификационной колонной
с предварительным испарителем
с отбензинивающей колонной
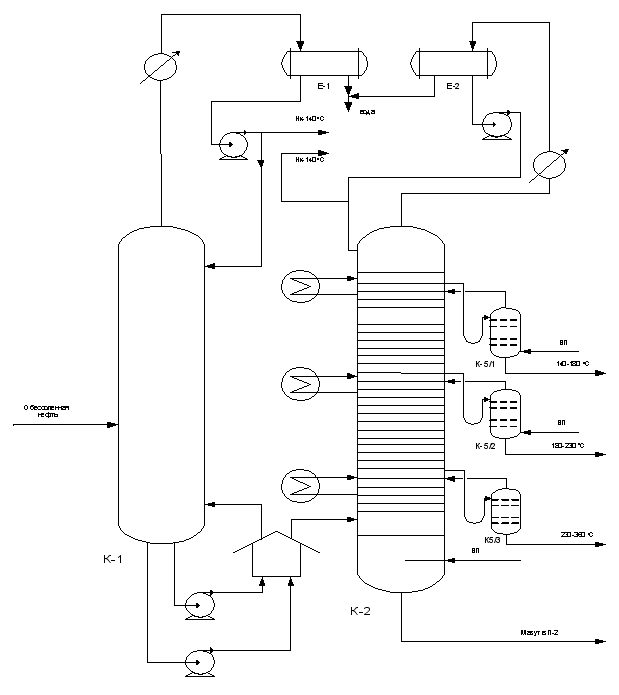
Рис. 3.1. Атмосферный блок.
Схему 1 применять нецелесообразно. Она рассчитана на переработку стабилизированных нефтей с содержанием бензиновых фракций до 10%(масс.), а в нашем случае – 13,5%(масс.). Переработка нефтей с высоким содержанием растворенного газа и низкокипящих фракций по этой схеме затруднительна, так как повышается давление на питательном насосе до печи, наблюдается нестабильность температурного режима и давления в основной колонне из-за колебаний состава сырья, невозможность конденсации легких бензиновых фракций, насыщенных газообразными компонентами, при низком давлении в воздушных конденсаторах. Повышение же давления в колонне уменьшает четкость фракционирования.
В схеме 2 одновременная ректификация в одной колонне легких и тяжелых фракций снижает температуру печи, но при высоком содержании бензиновых фракций и растворенных газов атмосферная колонна чрезмерно перегружается по парам, что заставляет увеличивать ее диаметр. Все коррозионно-активные вещества попадают вместе с парами из испарителя в колонну, т.е. испаритель не защищает атмосферную колонну от коррозии.
Схема 3 (рис. 3.1.) самая распространенная в отечественной практике. Она наиболее гибка и работоспособна при значительном изменении содержания бензиновых фракций и растворенных газов. Коррозионно-агрессивные вещества удаляются через верх первой колонны, таким образом, основная колонна защищена от коррозии. Благодаря предварительному удалению бензиновых фракций в змеевиках печи и теплообменниках не создается высокого давления, что позволяет устанавливать более дешевое оборудование без усиления его прочности. Но при работе по этой схеме следует нагревать нефть в печи до более высокой температуры, чем при однократном испарении, вследствие раздельного испарения легких и тяжелых фракций. Кроме того, установка оборудована дополнительной аппаратурой.
В отбензинивающей колонне К-1 дистиллятом будут являться растворенные газы С2-С4 и фракция нк-140 0С – нестабильный бензин, который направляем на блок стабилизации в колонну К-3 для извлечения из нестабильного бензина растворенных газов. Это позволяет полностью удалить газы из жидкой фазы уже на входе в колонну К-2 вследствие чего колонна работает при более низком давлении температуре. Уменьшается металлоемкость и стоимость оборудования, затраты на нагрев сырья. Кроме того, в колонне К-1 наряду с газами С2- С4 удаляются солёная вода и коррозионно-активные газы, что благоприятно влияет на сохранность последующего ректификационного и теплообменного оборудования.
В колоннах К-1 и К-2 устанавлаваем клапанные тарелки, которые эффективно работают в широком интервале нагрузок.
В основной атмосферной колонне К-2 дистиллятом будет являться фракция нк-140оС; фракции 140-180 0С, 180-230°С и 230-360°С выводятся боковыми продуктами в жидком виде, снизу колонны выводится мазут (>360°С). Фракцию нк-140оС объединяем с продуктом колонны К-1 и направляем на блок стабилизации. Фракцию 180-230°С можем использовать после гидроочистки как компонент зимнего ДТ или в смеси с фракцией 230-360°С как летнее дизельное топливо – в этом случае фракции объединяем после блока теплообменников. Для четкости разделения фракций применяем стриппинги.
Данная схема, в случае необходимости, позволяет получать керосиновую фракцию (140-180 0С+180-230°С), что положительно сказывается на возможном ассортименте нефтепродуктов.
В низ колонны подается водяной пар в количестве 1% на отбензиненную нефть. Для отвода тепла в основной атмосферной колонне К-2 применяем три циркуляционных (верхнее, среднее и нижнее) орошения, теплоту которых используем для подогрева сырой нефти.
3.2.2. Блок стабилизации и чёткой ректификации.
Стабилизации подвергаем бензин из К-1 и фракцию нк-140оС сверху К-2. Согласно рекомендациям [18] блок стабилизации оснащается стабилизатором и несколькими простыми ректификационными колонами числом на единицу меньшим, чем количество выводимых фракций. В нашем случае – одна колонна четкой ректификации, что соответствует заданию. В колонне К-3 производим разделение нестабильного бензина на газ и бензин. Температура в низу стабилизационной колонны поддерживается за счет циркуляции через испаритель нижнего продукта, что позволяет отказаться от печи и снизить расход топлива и выбросы дымовых газов. Стабильный бензин из куба колонны стабилизации отправляется в колонну чёткой ректификации К-4 с целью получения сырья процессов изомеризации (нк-70оС) и каталитического риформинга (70-140оС).
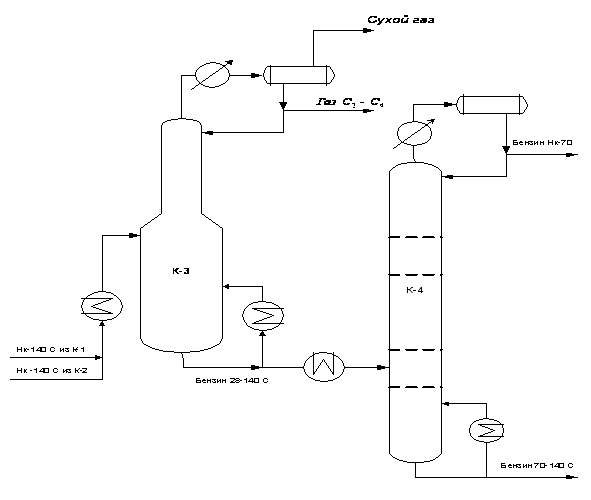
Рис. 3.2. Блок стабилизации бензина.
Из-за отсутствия в нефти растворенного метана и малого количества этана получить сухой газ практически невозможно. Поэтому в емкости орошения получаем сухой газ с содержанием пропана до 7 %, который подаем в качестве топлива в технологические печи установки и рефлюкс.
3.2.3. Вакуумный блок.
На практике существует два основных варианта получения широкой масляной фракции.
Тарельчатая ректификационная колонна.
Вакуумная колонна с высокоэффективной насадкой.
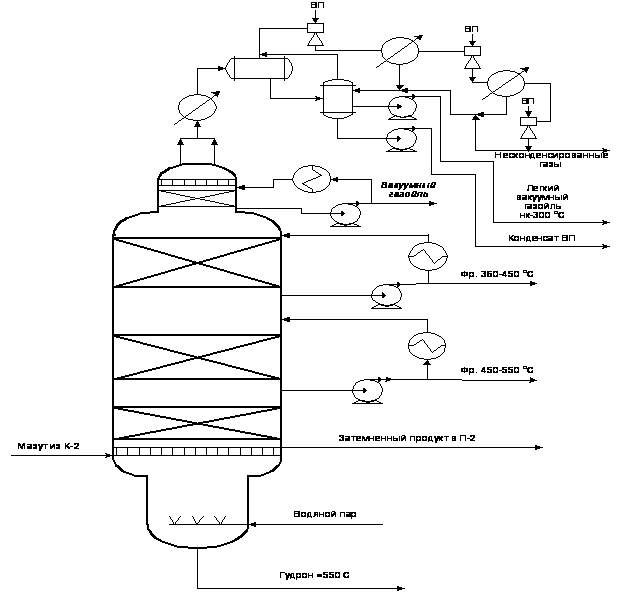
Рис. 3.3. Вакуумный блок.
За основу принимаем второй вариант, так как насадка является более эффективным контактным устройством и обладает малым гидравлическим сопротивлением. Из-за того, что получать базовые масла из вакуумных дистиллятов нецелесообразно, из колонны выводим два боковых погона и вакуумный газойль. Затемненный продукт используем для подогрева низа колонны в качестве «горячей струи». Теплоту вакуумных дистиллятов используем для подогрева сырой нефти.
Для получения остаточного давления в колонне 4-6 кПа, применяем вакуумсоздающую систему, которая состоит из трёх ступеней паровых эжекторов и поверхностных конденсаторов [18] (одна ступень обеспечивает остаточное давление около 13кПа, две – 7-8кПа).
Над вводом сырья и вводом верхнего циркуляционного орошения устанавливаем отбойные тарелки для предотвращения уноса капель жидкости.
3.3. Блок теплообменников
Схема теплообмена на установке должна обеспечивать подогрев нефти до температуры не менее 245 єС. Основой расчета схемы теплообмена является температура теплоносителей и их расход. В таблице 3.1 представлена характеристика теплоносителей, которые получаются на АВТ. Температура теплоносителей принята на основе литературных и практических данных по установкам АВТ на ОАО «Нафтан» и МНПЗ. Расходы – на основании материального баланса (п. 5)
Таблица 3.1. - Характеристика теплоносителей
| Теплоноситель | Расход, % масс. на нефть | Начальная температура теплоносителя, °С |
| Теплоносители основной атмосферной колонны К-2 | ||
| Верхнее циркуляционное орошение К-2 (ВЦО К-2) кратность 4 | 10 | 150 |
| Среднее циркуляционное орошение К-2 (СЦО К-2) в районе фракции 180-230оС кратность 3 | 18 | 220 |
| Фракция 180-230°С | 5,9 | 200 |
| Фракция 230-360°С | 16,13 | 320 |
| Нижнее циркуляционное орошение К-2 (НЦО К-2) кратность 2 | 32 | 320 |
| Теплоносители вакуумной колонны К-7 | ||
| Верхнее циркуляционное орошение К-7 (ВЦО К-7) кратность 15 | 43 | 170 |
| Среднее циркуляционное орошение К-7 (СЦО К-7) кратность 2 | 25 | 270 |
| Нижнее циркуляционное орошение К-7 (НЦО К-7) кратность 1 | 11 | 330 |
| Фр. 360-450оС | 12,5 | 260 |
| Фр. 450-550оС | 10,55 | 320 |
| Гудрон (>530°С) | 37,54 | 340 |
Расчет схемы теплообмена до электродегидраторов:
1-й поток
Т-101:
∆t н=(150-50)∙5/50=10 єC
10+10=200С
Т-102:
∆t н=(125-70)∙21,5/50=24 єC
20+24=44 єC
Т-103:
∆t н=(145-120)∙18,0/50=9 єC
44+9=53 єC
Т-104:
∆t н=(155-100)∙12,5/50=14 єС
53+14=67 єС
Т-105:
∆t н=(230-170)∙37,54/50=51 єС
67+51=118 єС
2-ой поток
Т-201:
∆t н=(150-50)∙5/50=10 єC
10+10=200С
Т-202:
∆t н=(125-70)∙21,5/50=24 єC
20+24=44 єC
Т-203:
∆t н=(200-65)∙5,9/50=16 єC
44+16=60 єC
Т-204:
∆t н=(255-110)∙16,13/50=47 єС
60+47=107 єС
Потоки объединяем и с температурой 113,5 оС направляем в электродегидраторы.
Расчет схемы теплообмена после электродегидраторов
1-й поток
Т-106:
∆t н=(170-125)∙21,5/50=19 єС
105+19=124 єС
Т-107:
∆t н=(220-145)∙9,0/50=14 єС
124+14=138 єС
Т-108:
∆t н=(260-155)∙6,25/50=13 єС
138+13=151 єС
Т-109:
∆t н=(270-180)∙12,5/50=23 єС
151+23=174 єС
Т-110:
∆t н=(330-230)∙0,78∙11/50=17 єС
174+17=191 єС
Т-111:
∆t н=(320-230)∙0,78∙16,0/50=22 єС
191+22=213 єС
Т-112:
∆t н=(320-240)∙0,78∙10,55/50=13 єС
213+13=226 єС
Т-113:
∆t н=(340-250)∙0,78∙18,77/50=26 єС
226+26=252 єС
2-ой поток
Т205:
∆t н=(170-125)∙21,5/50=19 єС
105+19=124 єС
Т-206:
∆t н=(220-145)∙9,0/50=14 єС
124+14=138 єС
Т-207:
∆t н=(260-155)∙6,25/50=13 єС
138+13=151 єС
Т-208:
∆t н=(270-180)∙12,5/50=23 єС
151+23=174 єС
Т-209:
∆t н=(250-230)∙0,78∙34,54/50=11 єС
174+11=185 єС
Т-210:
∆t н=(320-220)∙0,78∙16,0/50=25 єС
185+25=210 єС
Т-211
∆t н=(320-255)∙0,78∙16,13/50=16 єС
210+16=226 єС
Т-212
∆t н=(340-250)∙0,78∙18,77/50=16 єС
226+16=252 єС
Потоки объединяем и с температурой 252 оС направляем в колонну К-1.
Тепло теплоносителей с температурой выше 100оС можем использовать для выработки водяного пара или подогрева бензина на блоке стабилизации.
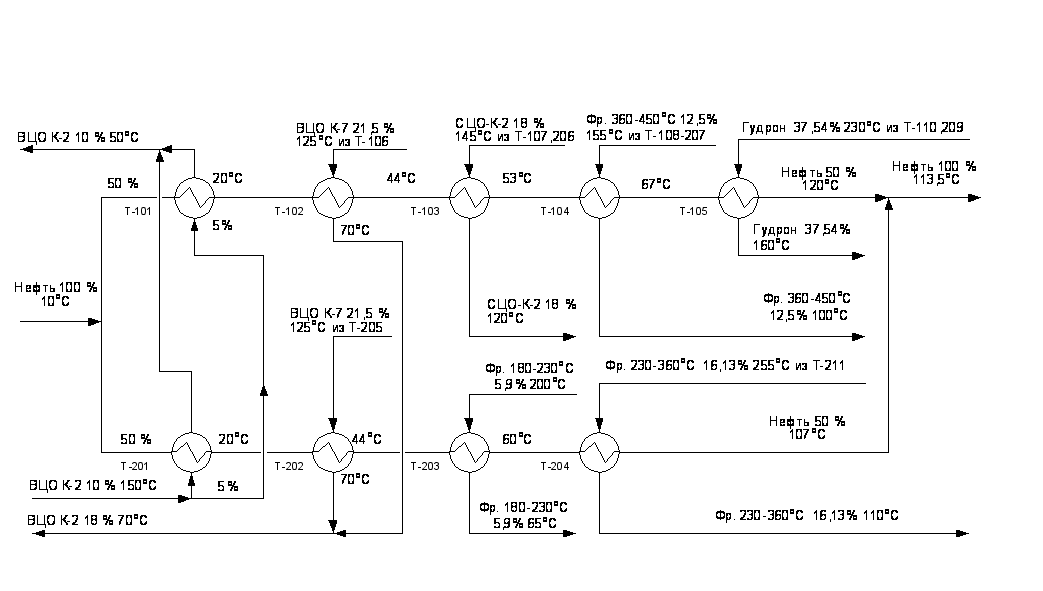
Рис. 3.4. Схема подогрева нефти до электродегидраторов.
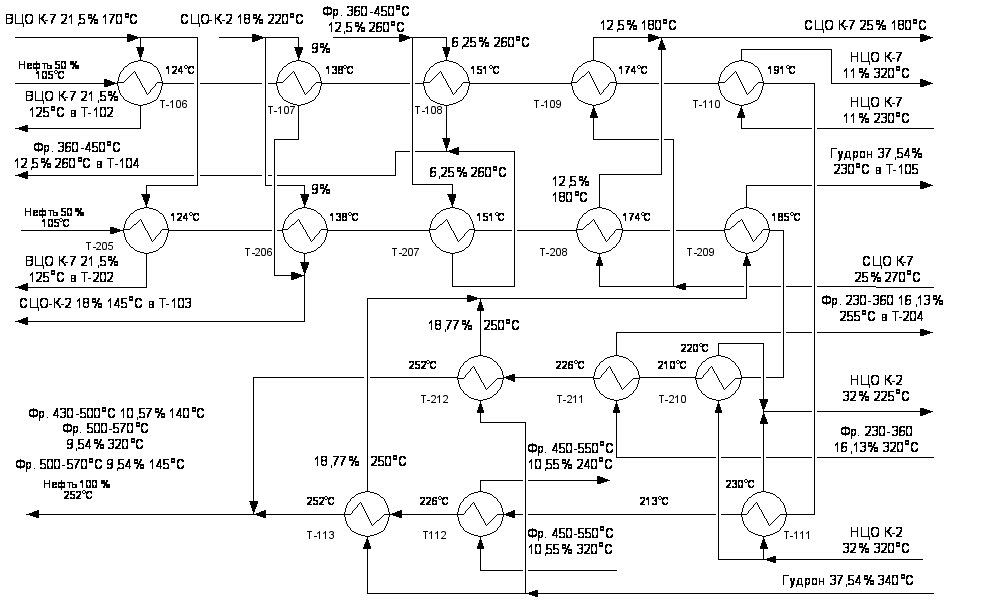
Рис. 3.5. Схема подогрева нефти после электродегидраторов.
4. Расчёт количества и состава паровой и жидкой фаз в ёмкости орошения отбензинивающей колонны (ЭВМ)
В ёмкость орошения К-1 поступают лёгкий бензин и углеводородные газы. В состав бензина входит 100% фракции н.к.-105оС от её потенциала содержания в нефти и 40% фракции 105-140оС – 0,036∙0,4=0,0144 (табл. 1.2).
Количество углеводородных газов равно их содержанию в нефти 1,0 %(масс.) на нефть. Для расчета состава и количества газа и бензина в емкости орошения зададимся давлением, температурой, кратностью орошения и составом смеси, поступающей в емкость орошения. Состав смеси зависит от количества компонентов, находящихся в исходной нефти и в орошении колонны.
Принимаем следующие данные: температура в емкости орошения равна 30 °С; давление в емкости орошения обычно на 50 кПа ниже, чем давление на верху К-1 из-за гидравлического сопротивления трубопроводов и холодильников-конденсаторов, и равна 250 кПа; кратность орошения равна 2.
Состав смеси на входе в емкость орошения представлен в таблице 4.1.
Таблица 4.1Состав смеси на входе в емкость орошения
| Номер компо-нента по табл.1.2 | Компонент (фракция) | Массовая доля компонента в нефти | Количество компонентов в нефти, кг/ч | Смесь углеводородов на входе в емкость с учетом орошения | |
| кг/ч | масс. доля | ||||
| 3 | С2Н6 | 0,000278 | 99 | 297 | 0,0036 |
| 6 | С3Н8 | 0,003654 | 1305 | 3915 | 0,0472 |
| 7 | ∑С4 | 0,006068 | 2167 | 6501 | 0,0784 |
| 8 | 28-62°С | 0,018 | 6429 | 19287 | 0,2326 |
| 9 | 62-85°С | 0,016 | 5714 | 17142 | 0,2067 |
| 10 | 85-105°С | 0,019 | 6786 | 20358 | 0,2455 |
| 11 | 105-140°С | 0,0144 | 5143 | 15429 | 0,1861 |
| Итого: | 1 | 1 | 1 | 1,0000 | |
Результаты расчета состава и количества газа и бензина в емкости орошения отбензинивающей колонны представлены в таблицах 4.2 – 4.5.
Пpoгpaммa << OIL >>
Pacчeт пpoцecca oднoкpaтнoгo иcпapeния
Pacxoд нeфти или фpaкции G= 82929 Kг/чac
Pacxoд вoдянoгo пapa Z= 0 Kг/чac
Плoтнocть ocтaткa P19= 975.2000122070312 Kг/M^3
Дaвлeниe пpи oднoкpaктнoм иcпapeнии P= 250 KПa
Teмпepaтуpa oднoкpaтнoгo иcпapeния T= 30 ^C
Peзультaты pacчeтa:
Maccoвaя дoля oтгoнa пapoв e1= 3.992608981207013E-006
Moльнaя дoля oтгoнa пapoв e= 9.99999883788405E-006
Moлeкуляpнaя мacca иcxoднoй cмecи Mi= 80.63008880615234
Moлeкуляpнaя мacca жидкoй фaзы Ml= 80.63030242919922
Moлeкуляpнaя мacca пapoвoй фaзы Mp= 32.19244384765625
| Taблицa 4.2 - Cocтaв жидкoй фaзы | |||||
| кoмпoнeнты | мoльн.дoли | мacc.дoли | Kмoль/чac | Kг/чac | |
|
Этaн |
0.0096746 |
0.0035996 |
9.9504 |
298.5120 |
|
| CУMMA | 1.0000 | 1.0000 | 1028.5050 | 82928.6719 | |
| Taблицa 4.3 - Cocтaв пapoвoй фaзы | ||||
| кoмпoнeнты | мoльн.дoли | мacc.дoли | Kмoль/чac | Kг/чac |
|
Этaн |
0.1050484 |
0.0978942 |
0.0011 |
0.0324 |
| CУMMA | 0.6638 | 1.0000 | 0.0068 | 0.3311 |
| Taблицa 4.4 - Иcxoднaя cмecь | ||||
| кoмпoнeнты | мoльн.дoли | мacc.дoли | Kмoль/чac | Kг/чac |
|
Этaн |
0.0096756 |
0.0036000 |
9.9515 |
298.5444 |
| CУMMA | 1.000 | 1.000 | 1028.5118 | 82929.0000 |
| Taблицa 4.5 - Moлeкуляpныe мaccы, дaвлeния нacыщeныx пapoв и кoнcтaнт paвнoвecия кoмпoнeнтoв | |||
| кoмпoнeнты | мoлeк. мacca | Pi , KПa | Ki |
|
Этaн |
30.0000 |
2.714525E+03 |
1.085810E+01 |
По формуле (2.3) находим минимальное давление смеси, при котором эта смесь находится в жидком состоянии
р=Sрнixi/Јре
где р – давление, при котором данная смесь находится в жидком состоянии, кПа;
ре – давление в емкости орошения, кПа;
рнi – давление насыщенных паров i-компонента смеси при температуре в емкости орошения (~30°С), кПа;
xi/ – молярная доля i-компонента смеси.
Sрнixi=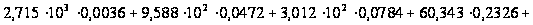
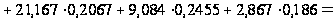 99,8кПа
< 250кПа.
Следовательно, в емкости орошения получается только жидкая фаза – нестабильный бензин.
Результаты расчёта показывают, что, при выбранных условиях в ёмкости орошения отбензинивающей колонны, пары переходят в жидкую фазу.
5 Расчёт материального баланса ректификационных колон
и установки в целом
Все расчёты проводятся на основании таблиц приведённых в разделе 1.
5.1 Материальный баланс отбензинивающей колонны К-1
В отбензинивающую колонну приходит обессоленная и обезвоженная нефть в количестве Gн=3000000∙1000/(350∙24)=357143 кг/ч
фракцию газ + н.к.-140°С составляет газ, н.к.-85°С, 85-105°С и 105-140оС (40% масс. от потенциала, 60% остаётся в уходящей нефти), взяты из таблицы 1.2.
Xгаз+н.к.-140°С=1,0+5,3+0,4•3,6=7,74 % масс.
На основании этих данных составляем материальный баланс К-1 и сводим результаты в таблицу 5.1.
Таблица 5.1-Материальный баланс отбензинивающей колонны К-1
| Название | %масс. на нефть | %масс. на сырьё | Расход | ||
| т/г·10-6 | кг/ч | кг/с | |||
| Приход | |||||
| Нефть обессоленная и обезвоженная | 100 | 100 | 3 | 357143 | 99,21 |
| Расход | |||||
| Газ + н.к.-140°С | 7,74 | 7,74 | 0,232 | 27643 | 7,68 |
| Нефть отбензиненая | 92,26 | 92,26 | 2,768 | 329500 | 91,53 |
| Итого: | 100 | 100 | 1 | 1 | 1 |
5.2