Расчёт металлорежущего инструмента
Вi – верхнее предельное отклонение диаметра отверстия;
р – допуск на разбивание отверстия, р=0,02 мм;
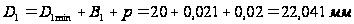
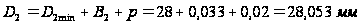
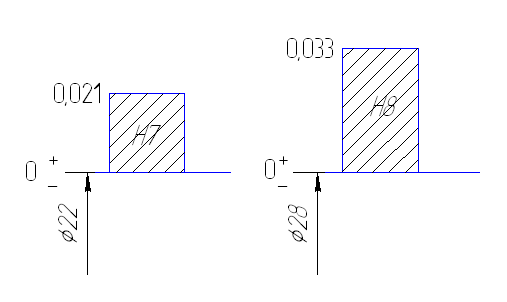
Рисунок 3.1 - Схема расположения полей допусков отверстий
Геометрические параметры развертки
Передний угол для чистовой развертки примем g=0°, а задний угол α=6°. Величина заднего угла выберется одинаковой на режущей и калибрующей частях. На калибрующей части выполняется ленточка f=0.2 мм.
Угол наклона зубьев целесообразно выполнить равным нулю, что упрощает технологию изготовления развертки.
Главный угол в плане φ на заборной части для обрабатываемого материала Сталь 20ХН, принимаем φ=12°
Длина калибрующей части развертки определяется зависимости
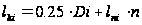
где,
 мм
– величина
калибрующей
части стачивания
при одной переточки
n=10 - количество переточек развёртки;
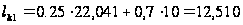 мм
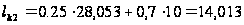 мм
Длина заборной части ступени
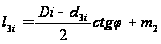
где
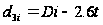 - минимальный
диаметр заборной
части;
t – глубина резания принимаем 0.2 мм
m2 =2 мм
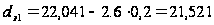 мм;
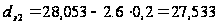 мм;
тогда
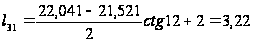 мм;
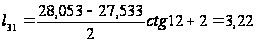 мм;
Длина рабочей части ступени
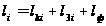
где lф =2 мм – длина фаски;
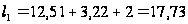 мм
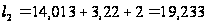 мм
Число зубьев развертки определяется зависимостью:

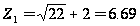
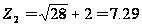
принимаем для всех ступеней развертки число зубьев 8
Распределения зубьев развертки
Для устранения огранки отверстия распределения зубьев развертки должно быть неравномерным, разность между соседними угловыми шагами определяется зависимостью
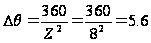 Принимаем
6
Определим значения угловых шагов
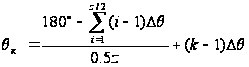
где к – порядковый номер зуба
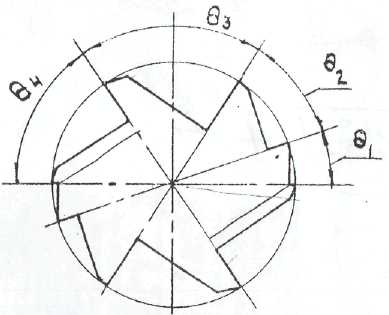
Рисунок 3.2 - Распределения зубьев развертки
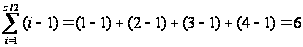
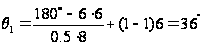
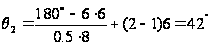
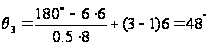
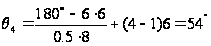
Глубина стружечной канавки
Глубина стружечной канавки целесообразно выполнять переменой, что позволяет использовать для всех стружечных канавок фрезу с постоянным угол. Тогда глубину канавка можно определить по зависимостью
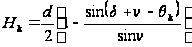
где
 - угол, соответствующий
ширине спинки;
ν – угол профиля фрезы принимаем 90є ;
с – ширина спинки зуба, приведена в таблицы
Таблица 3.1 - Размер стружечной канавки
| Стружечная канавка | Z1-1 | Z2-2 | Z3-3 | Z4-4 |
| с | 1.0 | 1.3 | 1.1 | 1.2 |
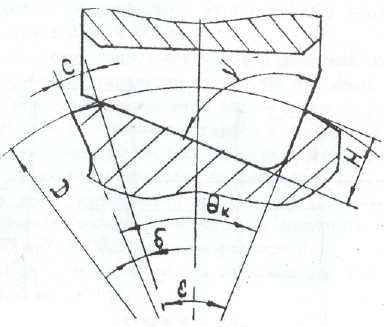
Рисунок 3.3 - Размеры стружечной канавки
Угол соответствующий ширине спинки для Ш22
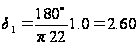
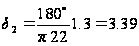
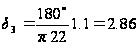
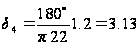
Тогда глубина стружечной канавки
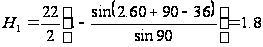 мм
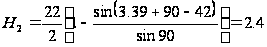 мм
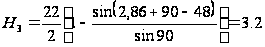 мм
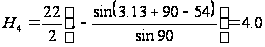 мм
Угол соответствующий ширине спинки для Ш28
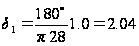
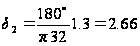
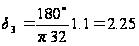
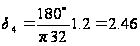
Тогда глубина стружечной канавки
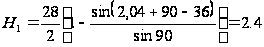 мм
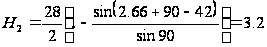 мм
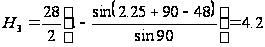 мм
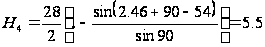 мм
Хвостовик комбинированной развертки берем цилиндрический Ш20 мм. Для того что бы можно было закреплять инструмент в плавающем патроне.
4 ВЫБОР ПЛАВАЮЩЕГО ПАТРОНА
Для крепления развёрток с цилиндрическим хвостовиком на многооперационных станках в ГДР разработан ,,плавающий” патрон (приложение Г). В корпусе 1 с конусом 7:24 установлена цилиндрическая втулка 2 с внутренним конусом
Морзе. Крутящий момент на втулку передаётся через штифт 5 и качающийся сухарь 3. Осевое перемещение втулки ограничено запорным резьбовым кольцом 4. ,,Плавание” втулки осуществляется за счёт деформации четырёх колец 6 из резины, установленных попарно на концах втулки.
ЗАКЛЮЧЕНИЕ
В ходе проделанной работе был произведён расчёт и проектирование заданных режущих инструментов, разработаны их рабочие чертежи, приведенные в приложении с указанием предельный отклонений размеров деталей и шероховатостей на поверхности инструмента. Также в приложении приведен чертеж плавающего патрона для рассчитанной комбинированной развёртки.
ПЕРЕЧЕНЬ ССЫЛОК
Методические указания по расчету комбинированных протяжек. /Сост.:
И.А. Малышко, С.Е. Носенко. – Донецк: ДПИ, 1986. – 32с.
Справочник инструментальщика /И.А. Ординарцев, Г.В. Филиппов, А.Н. Шевченко и др.; Под общ. ред. И.А. Ординарцева. – Л.: Машиностроение, 1987. – 846с.
Справочник технолога–машиностроителя.В2-х т. Под ред. А.Г.Косиловой и Р.К.Мещерякова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1985.
Допуски и посадки: Справочник в 2-х ч. /В.Д.Мягков, М.А.Палей – 6-е изд. – Л.: Машиностроение, 1982.