Универсальное тепловое оборудование
содержание
Введение
1. Значение универсального теплового оборудования
2. Классификация универсального теплового оборудования
3. Универсальное тепловое оборудование
3.1 Электрические плиты
3.1.1 Плита ПЭСМ-4ШБ
3.1.2 Плиты ПЭ-0,51 и ПЭ-0,17
3.2 Газовые плиты
3.2.1 Плита ПСГМ-2Ш
3.3 Твердотопливные плиты
3.3.1 Плита №1
3.3.2 Плита №21
3.4 Специализированные аппараты
3.4.1 Устройство УОП-1 для опаливания птицы и дичи
3.4.2 Аппарат тепловой электрический АТЭ-0,73
3.5 Индукционные плиты
4. Пароконвектоматы
5. Современное универсальное тепловое оборудование
Заключение
Список использованной литературы
ВВЕДЕНИЕ
Технологический процесс приготовления пищи – это совокупность операций, посредством которых сырье превращается в готовый продукт. Одной из основных операций технологического процесса является тепловая обработка, т.е. доведение до состояния кулинарной готовности, характеризующейся определенными для каждого вида продуктов органолептическими показателями: консистенцией, вкусом, цветом, запахом.
Для изучения принципиального конструктивного построения конкретных видов технологических машин в курсовой работе рассмотрены в качестве примеров широко используемые на предприятиях общественного питания машины и механизмы отечественного производства, которые имеют необходимую и достаточную справочно-информационную документацию и, кроме того, составляют основу парка универсального теплового оборудования учебных лабораторий торгово-экономических вузов страны.
Плиты относятся к универсальному тепловому оборудованию с непосредственным обогревом для тепловой обработки продуктов в наплитной посуде. На предприятиях общественного питания в эксплуатации находятся секционно-модульные плиты (М1 : 100). Модуль (М) – это величина, которой кратны габариты оборудования. Плиты типа ПЭСМ изготовлены из отдельных секций, из которых создаются комплекты, различные по мощности и габаритам.
Преобладающее направление в конструировании плит – это производство плит, габариты которых кратны новому модулю (М1 : 100), а размер жарочной поверхности соответствует размерам функциональных емкостей. К плитам М : 100 относятся плиты типа ПЭ.
Плиты изготавливаются на электрическом, газовом обогреве и плиты, работающие на твердом топливе. В зависимости от вида используемого топлива и энергии конструкция плит видоизменяется, однако все плиты имеют общие конструктивные элементы: жарочную поверхность, объемы жарочных и тепловых шкафов.
К электрическим плитам предъявляются ряд требований, установленных стандартом:
конфорки плит должны быть на одном уровне;
зазор между смежными конфорками должен быть не менее 2,5мм;
мощность конфорки должна регулироваться пакетными переключателями;
число ступеней переключателя должно быть не менее трех; и др. требования.
ЗНАЧЕНИЕ УНИВЕРСАЛЬНОГО ТЕПЛОВОГО ОБОРУДОВАНИЯПлиты относят к универсальному (варочно-жарочному) тепловому оборудованию. С помощью плит можно вести практически все виды кулинарной тепловой обработки сырья на предприятиях общественного питания (варку, жарку, запекание, выпечку и др.), а также разогревать кулинарные изделия и поддерживать их в горячем состоянии.
Универсальность плит и простота их обслуживания являются причиной широкого распространения плит на малых предприятиях общественного питания. Плиты как основной вид теплового оборудования применяют на предприятиях с небольшим потоком посетителей и незначительным объемом реализуемой продукции, когда необходимо вести как жарку, так и варку изделий, а также на предприятиях, реализующих фирменные и заказные блюда (буфеты, кафе, бары, рестораны и т.д.). Как вспомогательное оборудование плиты используют на предприятиях для ведения тех кулинарных тепловых процессов, которые невозможно или нецелесообразно осуществлять на специализированном высокопроизводительном технологическом оборудовании.
Основным рабочим элементом конструкции любой плиты служит горизонтальная нагретая поверхность или огневая конфорка. Плиты предназначены в основном для тепловой обработки пищевых продуктов в наплитной посуде, реже – непосредственно на жарочной поверхности. Жарочная поверхность по периметру может быть ограничена необогреваемой поверхностью, называемой бортовой, а также поручнями. Жарочная поверхность крепится к корпусу – основанию, в котором могут быть размещены жарочный и инвентарный шкафы.
Принцип действия плит с любым видом подвода энергии основан на передаче теплоты с обрабатываемой среде путем теплопроводности через многослойную разделительную стенку, представляющую собой систему жарочная поверхность – наплитная посуда. При этом наплитная посуда или жарочная поверхность как часть этой системы могут отсутствовать. В первом случае продукт подвергается тепловой обработке непосредственно на жарочной поверхности (жарка блинов, оладий, яичницы и т.д.), во втором случае пламя или продукты сгорания воздействуют непосредственно на днище наплитной посуды.
На жарочную поверхность можно устанавливать различную наплитную посуду, но в любом случае плита должна обеспечивать интенсивный нагрев днища посуды (бачков, противней, емкостей, кастрюль и т.д.). Обогрев должен быть равномерным и регулируемым во времени. При этом конструкция должна обеспечивать удобство установки, перемещения и снятия наплитной посуды с рабочих элементов плиты, а также свободный и безопасный доступ к внутреннему объему наплитной посуды. В соответствии с требованиями эргономики высота расположения жарочной поверхности и ее ширина не должна превышать 0,9 м.
Еще несколько десятилетий назад на плитах производились все операции по тепловой обработке продуктов. В настоящее время наряду с плитами широко используется рассмотренное в предыдущих главах специализированное оборудование (фритюрницы, котлы и др.), применение которого позволяет сокращать время тепловой обработки продуктов, улучшать качество готовых изделий и условия труда обслуживающего персонала, уменьшать расход энергии на одно приготовляемое блюдо.
В настоящее время выпускаются в основном секционные плиты. Отдельные секции могут использоваться как самостоятельные плиты или быть соединены в одну плиту с требующейся площадью жарочной поверхности.
КЛАССИФИКАЦИЯТЕПЛОВОГООБОРУДОВАНИЯТехнологическая универсальность плит, возможность использования только части их рабочей поверхности при различных температурных режимах и достаточно развитая сеть мелких, специализированных и сезонных предприятий общественного питания обуславливают широкое распространение этих аппаратов.
Современные плиты, которыми комплектуются кухни предприятий, производятся как зарубежными, так и отечественными изготовителями. Их можно классифицировать по ряду признаков.
По виду энергоносителя:
- электрические;
- газовые;
- твердотопливные.
По использованию в производственном процессе:
- с использованием наплитной посуды;
- для приготовления непосредственно на жарочной поверхности;
- для комбинированного использования (специальные покрытия).
По конструктивному решению:
- несекционные и секционные (для установки в линию);
- с круглыми и прямоугольными конфорками (с неподвижными и шарнирно установленными);
- с чугунными или стеклокерамическими конфорками;
- настольные или напольные (на открытом стенде или на шкафу);
- жарочный шкаф с конвекцией (с пароувлажнением или без) или без конвекции.
По типу нагревательных элементов в электрических моделях
- с закрытым нагревательным элементом (спиралью) внутри разборной чугунной конфорки;
- с тэном с нижней стороны чугунной конфорки;
- с тэном внутри неразборной чугунной конфорки;
- с открытым нагревательным элементом (спиралью) с нижней стороны стеклокерамической конфорки;
- с ИК-генераторам и (галогеновые нагреватели) с нижней стороны стеклокерамической конфорки;
- с индукторами с нижней стороны стеклокерамической конфорки (индукционные плиты).
По типу нагревательных элементов в газовых моделях:
- с открытыми горелками;
- с закрытыми горелками;
- с комбинированной рабочей поверхностью.
3.УНИВЕРСАЛЬНОЕТЕПЛОВОЕОБОРУДОВАНИЕ
3.1 Электрические плиты
Отечественная промышленность выпускает в основном секционные модульные электрические плиты типа ПЭСМ-4Ш, ПЭСМ-4ШБ, ПЭСМ-4, ПЭСМ-2, ЭП-7М, ПЭ-0,51 (ПЭ-0,51-01) и ПЭ-0,17 (ПЭ-0,17-0,1), ЭП-4 и др. Кроме того, освоено производство новых секционных электрических плит для работы с функциональными и другими емкостями. Они также являются модульными, но их размеры соответствуют модулю зарубежного оборудования для удобства комплектования необходимых технологических линий с использованием импортных аппаратов. Помимо перечисленных, российские предприятия выпускают также немодульные и несекционные плиты ЭП-2М.
Электрические плиты имеют более простую конструкцию чем плиты, работающие на других энергоносителях, и обеспечивают посекционное включение жарочной поверхности.
Электрические плиты различаются числом и формой конфорок, мощностью, а также наличием или отсутствием жарочных шкафов.
3.1.1 Плита ПЭСМ-4ШБ
Плита 4-конфорочная, имеет шкаф жарочный и бортики (рис. 1).
Плита ПЭСМ-4ШБ имеет каркасную конструкцию. Основанием плиты служи рама, установленная на 4-х регулируемых по высоте опорах. К раме крепятся облицовочные панели.
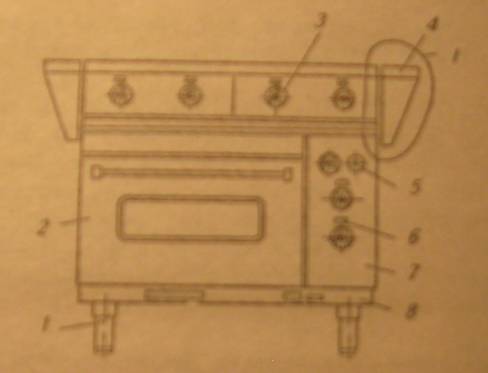
Рис. 1. Плита ПЭСМ-4ШБ:
1 – регулируемые опоры; 2 – дверца жарочного шкафа; 3 – переключатели ТПКП-1; 4 – бортики; 5 – лимб датчика-реле температуры Т32; 6 – лампа сигнальная; 7 – панель управления; 8 – рама
Жарочную поверхность плиты образуют два унифицированных блока конфорок, каждый из которых выполнен в виде подъемного стола с двумя конфорками прямоугольной формы. На каждую конфорку на передней лицевой панели установлен пакетный переключатель ТПКП-1, с помощью которого регулируют степень нагрева: слабую, среднюю или сильную, устанавливая ручку переключателя соответственно в положение «1», «2» или «3». Для отключения конфорки ручку переключателя ставят в положение «0». Конфорки плиты опираются на регулировочные винты, посредством которых достигают положения конфорок на одном уровне (заподлицо).
Для сбора пролитой жидкости в процессе эксплуатации плиты предусмотрен поддон, располагаемый под конфорками.
Блок конфорок плиты (подъемный стол) соединен с несущим каркасом плиты посредством петель, с помощью которых его можно поднять на угол 45° и зафиксировать в поднятом положении упором-ограничителем.
Жарочный шкаф представляет собой камеру, состоящую из двух коробов – внутреннего и наружного, между коробами – теплоизоляция. Нагрев камеры шкафа производится тэнами, расположенными по четыре сверху и снизу и имеющими раздельное включение. Камера прикрывается дверцей, снабженной пружиной для плотности закрывания. На двери имеется ручка и смотровое окно. Справа располагается панель управления с двумя переключателями, двумя сигнальными лампами и датчиком-реле температуры Т 32 для автоматического поддержания в камере заданного температурного режима.
Для отвода паров, образующихся при тепловой обработке продуктов в шкафу, предусмотрена трубка с заслонкой, рукоятка которой обычно выносится на панель управления.
Конструктивные особенности плит типа ПЭСМ
Плита ПЭСМ-4. Конструкция этой плиты аналогична конструкции плиты ПЭСМ-4Ш, но в ПЭСМ-4 вместо жарочного шкафа инвентарный шкаф-подставка.
Плиты ПЭСМ-2 и ПЭСМ-2К. Эти плиты состоят из одного унифицированного блока с двумя конфорками и не имеют жарочного шкафа. В первой плите конфорки прямоугольные, во второй – круглые.
ПлитыПЭСМ-1Н и ПЭСМ-2НШ. Эти плиты предназначены для непосредственного жаренья блинов и оладий на жарочной поверхности. Жаровая поверхность составляется из одного (ПЭСМ-1Н) или двух (ПЭСМ-2НШ) унифицированных подъемных блоков с прямоугольными конфорками. Жарочная поверхность с трех сторон ограничена бортами, а под конфоркой имеется поддон для сбора излишка жира с конфорок. Плита ПЭСМ-2НШ дополнительно имеет жарочный шкаф, аналогичный шкафу плиты ПЭСМ-4Ш.
Настольныемалогабаритныеплиты
Плиты ПНЭК-2 и ПНЭН-0,2. Настольные малогабаритные плиты предназначены для установки на предприятиях с барным методом обслуживания.
Плита ПНЭК-2 предназначена для подогрева (иногда для приготовления) в наплитной посуде первых и вторых блюд. Рабочая поверхность плиты представляет собой подъемный блок из двух круглых конфорок, имеющих каждая по трехступенчатому переключателю. Плита ПНЭН-0,2 предназначена для жаренья блинов, оладий, яичницы непосредственного на рабочей поверхности, состоящей из одной подъемной прямоугольной конфорки. Нагрев конфорки автоматически регулируется датчиком-реле температуры.
Плита имеет прямоугольную чугунную конфорку и поддон для сбора излишнего жира. По периметру рабочей поверхности конфорки расположен желоб с отверстиями для стока излишнего жира в поддон.
3.1.2 Плиты ПЭ-0,51 (ПЭ-0,51-01) и ПЭ-0,17 (ПЭ-0,17-01)
Электрические плиты типа ПЭ-0,17 и ПЭ-0,51 предназначены для тепловой обработки полуфабрикатов в функциональных и других емкостях на предприятиях общественного питания. Размеры конфорок (530 x 325 мм) соответствуют размерам основного вида функциональной емкости.
Плиты ПЭ-0,51 и ПЭ-0,17 устанавливаются на общую ферму совместно с другими аппаратами. Если же эти плиты предназначены для индивидуальной установки, то их обозначение ПЭ-0,17-01 и ПЭ-0,51-01.
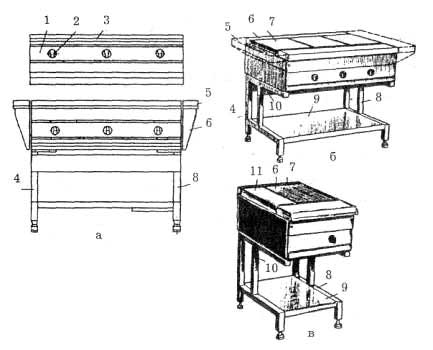
Рис. 2
Плита ПЭ-0,51-01
Предназначены для тепловой обработки полуфабрикатов в функциональных и других емкостях на предприятиях общественного питания.
Конструкция данных плит отвечает требованиям стандартов.
Плиты ПЭ-0,51 и ПЭ-0,51-01 (рис. 2) состоят из трех прямоугольных конфорок. С помощью регулировочных болтов конфорки устанавливаются таким образом, что их рабочая поверхность находится в одной плоскости с передним и задним столами. Для ступенчатого регулирования мощности каждой конфорки в плите предусмотрены переключатели, ручки которых выведены на лицевую панель. С помощью переключателя получают слабый, средний и сильный нагревы, устанавливая ручку переключателя соответственно в положение «1», «2» и «3». Для отключения конфорки ручка переключателя устанавливается в положение «0».
Переключатели расположены в специальном отсеке, закрытом панелью. В отсеке расположены блок зажимов и электропровода. Вводные концы спирали конфорок подсоединены непосредственно к зажимам переключателя. Отсутствие промежуточных электрических соединений способствует увеличению надежности плит. Остальные три стороны плиты закрыты облицовками. Конфорка нагревается с помощью закрытого нагревательного элемента, где спирали помещены в изоляционные бусы и уложены в пазы конфорки. С помощью регулируемых ножек рабочая поверхность плиты устанавливается в горизонтальном положении. При установке плиты отдельно от других видов оборудования для безопасности обслуживающего персонала и большего удобства к ее боковой поверхности могут прикрепляться боковые борта.
Плита ПЭ-0,17-01
Предназначена для тепловой обработки полуфабрикатов в функциональных и других емкостях.
Плиты ПЭ-0,17-01 устанавливаются на индивидуальные подставки, которые поступают в комплекте с плитами.
Плита ПЭ-0,17-01 имеет одну конфорку тех же размеров, что и плита ПЭ-0,51. Площадь ее жарочной поверхности 0,17 м2.
Плиты ПЭ-0,17 и ПЭ-0,17-01 являются аналогичными аппаратами однофазного тока и предназначены для работы от сети напряжением 220 В. В плитах ПЭ-0,17 и ПЭ-0,17-01 имеется боковая бортовая поверхность , в средней части которой может вырубаться отверстие для установки водопроводного вентиля с поворачивающейся трубкой. Через эти вентиль и трубопровод можно заливать наплитные емкости водопроводной водой. Конфорка и борт-стол при необходимости могут меняться местами так, чтобы конфорки оказались слева, а борт-стол – справа. Делается это при монтаже.
Правила эксплуатации электрических плит.
Перед началом работы проверяют санитарное состояние плиты, состояние чугунных конфорок жарочной поверхности, вынимают поддон и протирают его. Все облицовки и столы должны быть прочно укреплены, а ручки переключателей и датчиков-реле температуры плотно закреплены. Включают плиту поворотом ручек переключателей и датчиков-реле температуры. При этом включают только необходимое количество конфорок за 10–15 мин до начала их загрузки. Жарочный шкаф включают за 20–30 мин до начала его загрузки. Для быстрого разогрева плиты до рабочего состояния включают конфорки и шкаф на высшую ступень нагрева.
После разогрева продуктов до температуры 80–90°С конфорки переключают на средний или слабый нагрев. При этом температура продукта повышается за счет аккумулированного конфоркой тепла, а также за счет достаточно высокой температуры ее на средней или слабой ступени нагрева. При среднем нагреве температура на поверхности конфорки 350–380 "С, при слабом – 220–230 °С. Регулирование мощности конфорок в процессе эксплуатации обеспечивает более правильное ведение технологического процесса приготовления пищи и экономию электроэнергии. Работа незагруженных конфорок на максимальной мощности приводит к сокращению срока их службы и к неоправданно большому расходу электроэнергии.
При эксплуатации плит особое внимание следует уделять состоянию жарочной поверхности, которая должна быть ровной, гладкой, без трещин и находиться на одном уровне с бортовой поверхностью. Жарочная поверхность должна быть максимально загружена. Незагруженные конфорки отключают.
Дно посуды должно быть ровным и плотно прилегать к поверхности конфорки. При наличии неровного дна передача тепла к нему от жарочной поверхности ухудшается из-за прослойки воздуха, имеющего малую теплопроводность. При этом время нагрева содержимого посуды и расход энергии увеличиваются. Наплитная посуда не должна быть высокой: это приводит к увеличению времени готовки ее содержимого. Целесообразно использовать наплитную посуду высотой не более 0,8 ее диаметра.
В процессе эксплуатации плит следует избегать попадания жидкости на разогретые конфорки, в противном случае конфорка может растрескаться. Кроме того, пролитая жидкость быстро испаряется и может послужить причиной ожога, а попадая на поддон, вызвать увлажнение электроизоляции конфорки. Пролитый на конфорку жир воспламеняется и также может вызвать сильный ожог. Погасить воспламенившийся жир очень трудно, конфорки при этом перегреваются и выходят из строя.
Большое количество пролитой жидкости может быть причиной короткого замыкания в электрических коммуникациях плит. Поэтому наплитную посуду необходимо заполнять не более чем на 80% ее объема и систематически вытирать поддон. Не рекомендуется варить на плите бульоны и первые блюда. Для этой цели используют пищеварочные котлы, КПД которых значительно выше КПД плит. Кипяток и горячую воду нужно приготовлять в кипятильниках, КПД которых более 90%. Для использования аккумулированного конфоркой тепла ее выключают за несколько минут до окончания работы.
 Перед
включением
жарочного шкафа
его осматривают
и проверяют
пружину дверцы.
Открытая дверца
должна иметь
устойчивое
горизонтальное
положение,
закрытая –
плотно прижиматься
к корпусу шкафа.
После этого
ручки датчиков-реле
температуры
устанавливают
на необходимую
температуру,
а переключатели
верхнего и
нижнего нагрева
— на максимальный
нагрев. У секционных
модульных плит
при этом загораются
сигнальные
лампы. Разогрев
шкафа до верхнего
заданного
предела температуры
определяют
по выключению
сигнальных
ламп.
По окончании работы рукоятки переключателей устанавливают в положение «О», а датчиков-реле температуры – «Откл».
После остывания поверхность конфорок очищают от пригоревшей пищи. Затем очищают и протирают окрашенные наружные поверхности плиты, а хромированные детали протирают до блеска. Поддон промывают горячим содовым раствором и просушивают.
Запрещается оставлять включенную плиту без присмотра и производить уборку плиты во включенном состоянии. Не реже одного раза в месяц слесарем-электриком должна проверяться электрическая часть плиты, в том числе надежность заземления и состояние пусковой и регулирующей аппаратуры.
3.2 Газовые плиты
Газовые плиты подразделяются на плиты со сплошной жароч-ной поверхностью и конфорочные. Последние на предприятиях общественного питания не применяются. Плиты со сплошной жарочной поверхностью изготавливаются отдельными секциями, из которых, в зависимости от типа и мощности предприятия, можно собирать плиту с необходимой площадью жарочной поверхности.
В настоящее время выпускаются только секционные газовые плиты типа ПСГМ-2Ш и ПСГМ-2 со сплошной жарочной поверхностью.
Плита газовая секционная модулированная ПСГМ-2Ш
Плита ПСГМ-2Ш (рис.3) имеет блок конфорок и жарочный шкаф.
Корпус выполнен в виде каркаса, покрытого облицовкой и опирающегося на регулируемые по высоте ножки. Блок конфорок состоит из двух камер сгорания. Каждая камера накрыта чугунным настилом, верхняя часть которого является рабочей (жарочной) поверхностью плиты. В каждой камере установлена инжекционная многосопловая газовая горелка с трубчатой насадкой (рис.3) и вторичные излучатели, выполненные из огнеупорной керамики. Под камерой сгорания расположен выдвижной поддон, предназначенный для сбора пролитой на конфорки жидкости.
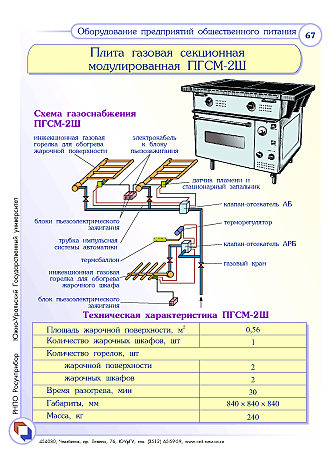
Рис. 3
В передней части блока горелок расположен приборный отсек, в котором находятся трубопроводы, газовые краны, элементы автоматики, блок пьезоэлектрического зажигания. Приборный отсек закрыт откидной дверцей, на лицевую часть которой выведены ручки управления газовыми кранами.
Отвод продуктов сгорания от каждой камеры сгорания осуществляется по самостоятельным газоходам, которые объединены в общий дымоход, закрепленный у задней стенки плиты.
Автоматика безопасности блока горелок для обогрева, жарочной поверхности обеспечивает: контроль за наличием пламени на горелках; невозможность розжига основных горелок без предварительного розжига запальников, отключение подачи газа к горелкам при падении давления в сети ниже установленного, а также при разгерметизации импульсной линии.
Жарочный шкаф плиты состоит из выдвижной камеры и расположенного с правой стороны приборного отсека.
Жарочный шкаф представляет собой двухстенный короб, внутренний объем которого образует рабочую камеру. В камере расположен чувствительный элемент (термобаллон) терморегулятора.
Нужная температура в камере устанавливается лимбом терморегулятора, выведенным на лицевую панель. По достижении в рабочей камере заданной температуры горелка автоматически переключается на малый расход газа.
Под рабочей камерой жарочного шкафа расположена инжекционная многосопловая газовая горелка с трубчатой насадкой. Продукты сгорания газа проходят через зазор между внутренними стенками короба, нагревая рабочую камеру шкафа.
Для наблюдения за пламенем горелки в настиле жарочного шкафа имеется отверстие, закрываемой крышкой.
Шкаф снабжен откидной дверцей, плотное прилегание которой обеспечивается пружинным устройством. Пары из шкафа отводятся через специальный канал, расположенный в верхней части двери; сечение канала регулируется задвижкой.
Автоматика безопасности и регулирования АРБ-1, установленная в жарочном шкафу, выполняет те же функции, что и автоматика блока горелок, и, кроме того, взаимодействуя с терморегулятором, автоматически поддерживает температуру в рабочей камере шкафа на заданной уровне.
Принципиальная схема подачи газа к плите ПСГМ-2Ш приведена на рис.
Правила эксплуатации газовых плит. До начала работы на газовых плитах проветривают помещение и проверяют, все ли газовые краны закрыты. Затем открывают заслонку на дымоходе и проверяют тягу: если она отсутствует, работать на плите нельзя. Проветривают жарочный шкаф, для чего открывают его дверцу. Далее открывают регуляторы подачи первичного воздуха, а через 5—6 мин закрывают их и открывают кран на подводящем газопроводе.
Горелки блока конфорок включают, нажимая на пусковую кнопку клапана-отсекателя автоматики АБ-1. В результате газ начинает поступать к запальникам обоих блоков конфорок. Затем нажимают на кнопку пьезоэлектрического зажигания, при этом зажигаются стационарные запальники обеих камер. Розжиг двух запальников обязателен и в том случае, если работать будет только одна горелка. Через 30—45 с с момента воспламенения газа на запальниках кнопку газовой автоматики отпускают. Основные горелки зажигаются после того, как газовые краны их будут установлены в положение «Открыто». Для работы одной конфорки открывают один кран. Регулирование температуры на поверхности конфорки осуществляют поворотом газовых кранов в промежуточное положение между «Закрыто» и «Открыто».
После проветривания жарочного шкафа перед розжигом его горелок с помощью терморегулятора устанавливают необходимую температуру и производят розжиг аналогично розжигу горелок жарочной поверхности. Нагрев шкафа регулируется автоматически. По достижении заданной температуры терморегулятор с блоком автоматики переводит горелку шкафа на минимальный расход газа. После снижения температуры в шкафу горелки вновь переходят на максимальный режим и т. д.
После окончания работы закрывают краны горелок и общий газовый кран перед аппаратом. Ежедневно очищают настил плиты и шкаф от остатков пищи, моют теплой водой с мылом, затем ополаскивают чистой водой и насухо вытирают. Чтобы горелки не засорялись, их ежемесячно моют слабым раствором соды, корпус плиты также промывают. Герметичность кранов и легкость их поворота проверяют при техническом осмотре. Тогда же краны смазывают.
Для сокращения расхода газа необходимо использовать на-плитную посуду с дном, хорошо прилегающим к поверхности конфорки; полностью загружать жарочную поверхность; не использовать высокую наплитную посуду; заполнять посуду на 0,8—0,9 ее объема.
3.3 Твердотопливные плиты
Твердотопливные плиты имеют низкий КПД, так как при их работе наблюдаются большие потери тепла от механического, химического недожога, а также с уходящими продуктами сгорания. При использовании твердого топлива загрязняются помещения, затрудняется регулирование нагрева, требуются склады для хранения топлива. Эти плиты целесообразно использовать там, где имеется дешевое местное топливо. На предприятиях общественного питания применяются твердотопливные плиты местного изготовления. К ним относятся плиты № 1, 21.
Плиты имеют топочное устройство, жарочную поверхность, обмуровку и облицовку, а также жарочные и тепловые шкафы.
Жарочная поверхность выполняется из прямоугольных чугунных плиток, имеющих гладкую рабочую поверхность и ребристую со стороны топки. Размеры плиток настила и их число бывают различными; располагают плитки в один или два ряда. С продольных сторон каждая плитка имеет выступы — фальцы, с помощью которых плитки соединяются при укладке. Для предупреждения деформации плиток при нагреве их укладывают с температурным зазором, компенсирующим линейное расширение чугуна.
Жарочные шкафы изготовляют из стальных листов и располагают в корпусе плиты под жарочной поверхностью. Верх жароч-ных шкафов обогревается продуктами сгорания, выходящими непосредственно из топки и имеющими высокую температуру. Для того чтобы верхние стенки шкафов не перегревались и не прогорали, их обмазывают слоем глины толщиной 10—20 мм.
Днища шкафов делают выдвижными, чтобы при их чистке обеспечить доступ к нижним газоходам.
Вокруг чугунного настила все огневые плиты имеют бортовую поверхность, изготовленную из широкополосной стали и уложенную на одном уровне с жарочной поверхностью. Ширина бортов в зависимости от размеров плиты может быть от 100 до 300 мм. Вокруг бортовой поверхности расположены поручни, предохраняющие работников от ожогов.
Плита № 1 имеет корпус, собранный из четырех металлических листов и обмурованный с внутренней стороны красным кирпичом. В верхней части плиты располагается жарочная поверхность из двенадцати чугунных плиток, уложенных в два ряда, площадью 4,5 м2. Вокруг чугунного настила крепится бортовая поверхность. Плита имеет два жарочных шкафа с выдвижным дном и один тепловой. В торцовой части плиты расположены две топки с колосниковыми решетками и зольником. При работе плиты топочные газы из топки поступают в верхний газоход, обогревая жарочную поверхность снизу, а шкафы сверху. В газоходе имеется шибер, которым можно отключить тепловой шкаф. Затем газы опускаются в нижний газоход и движутся в противоположном направлении, обогревая шкафы снизу, после чего направляются в боров с рассечкой и далее в дымовую трубу.
Плита №21 выпускается двух видов: №21а и 21б.
Плита №21а имеет принципиальную схему, аналогичную схеме плиты № 1, но в ней отсутствует тепловой шкаф; кроме того, у нее только одна камера сгорания и одна система газоходов. Площадь жарочного настила — 2,04 м2.
Плита №21б имеет центральное расположение камеры сгорания. По обе стороны ее размещены жарочные шкафы, омываемые газами, движущимися к борову, а затем в дымовую трубу. Центральное расположение камеры сгорания уменьшает неравномерность распределения температуры на поверхности плиты, но загрузка топлива и выгрузка золы осуществляются непосредственно в зале горячего цеха. Это резко ухудшает санитарно-гигиенические условия горячего цеха. Размеры плиты такие же, как и плиты №21а.
Правила эксплуатации твердотопливных плит. Перед началом работы проверяют тягу, состояние колосниковой решетки и зольника, при необходимости из зольника удаляют золу. Проверяют состояние топочных дверц и дверц шкафов, открывают шибер.
Топливо загружают равномерно, зажигают его и регулируют подачу воздуха с помощью дверцы зольника. Следят за процессом горения, периодически добавляя топливо. Для нормальной работы плиты следует не реже одного раза в неделю очищать газоходы от золы и сажи, для чего при чистке верхнего газохода снимают плитки чугунного настила, а при чистке нижнего газохода выдвигают дно шкафа. Если шкафы не имеют выдвижного дна, нижний газоход чистят через специальные лючки. При длительном перерыве в работе плиты перед ее растопкой следует прогреть дымоходы, сжигая в лючке борова небольшое количество бумаги, стружки. Тягу регулируют с помощью шиберов и дверцы зольника.
Жарочная поверхность плиты должна быть гладкой, ровной, чистой. Наличие деформированных конфорок не допускается.
3.4 Специализированные аппараты
К специализированным относятся аппараты и устройства для опаливания птицы и дичи, пассерования и припускания овощей и т. д.
Устройство УОП-1 для опаливания птицы и дичи (рис. 4) работает на газовом обогреве и служит для опаливания кур, цыплят, рябчиков, тетеревов и т. д. на предприятиях общественного питания.
Устройство состоит из рамы 1, закрытой с трех сторон облицовками. Сверху к раме крепится крышка 2, в которой предусмотрено отверстие для подключения к вытяжной вентиляции 7. В центре крышки установлен поворотный диск 3, к которому крепятся восемь крюков 4 для закрепления тушек. В средней части рамы имеется выдвижной поддон 9 для сбора отходов при опаливании. На правой передней стойке рамы имеются кронштейны для установки опалочной горелки 8 и запальника 5. Горелка с помощью гибкого шланга соединяется с блоком автоматики безопасности 6 типа АБ.
Опалочная горелка состоит из коллектора, на котором имеются четыре сопловых отверстия диаметром I мм. Смесительная трубка выполнена в виде трубы с сетчатым стабилизатором пламени. Запорное устройство состоит из подпружиненного клапана, штока с уплотнителем, рычага. Запорное устройство смонтировано в ручке горелки. При нажатии на рычаг шток отжимает клапан от седла, открывая проход газу. При отпускании рычага клапан плотно прижимается пружиной к седлу, при этом доступ газа к горелке прекращается. На передней стороне ручки укреплен отражатель, обеспечивающий защиту руки от воздействия открытого пламени.
Помещение, в котором устанавливается УОП-1, должно иметь приточно-вытяжное устройство и естественное освещение.
Производительность при массе тушки 1,5 кг — 40—60 шт./ч; тепловая мощность — 11700 Вт; габариты — 900x700x1800 мм, масса — 100 кг.
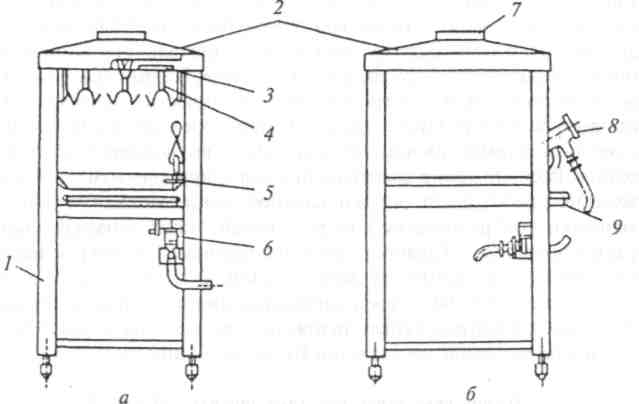
Рис. 4. Устройство УОП-1 для опаливания птицы и дичи:
а — разрез; б — схема
Аппарат тепловой электрический АТЭ-0,73 предназначен для пассерования нашинкованных овощей (лука, моркови) и припус-кания овощей (моркови, капусты) на предприятиях общественного питания.
Аппарат состоит из чаши (внутреннего котла), вокруг которого располагается кожух (наружный котел). Чаша и кожух соединены между собой сваркой. Пространство между чашей и кожухом заполнено теплоизоляцией. Ко дну чаши крепится блок электронагревателей, которые закрыты снизу теплоизоляционным слоем. Кожух котла установлен на цапфах, которые опираются на две