Производство алюминия, цветных металлов 4
СОДЕРЖАНИЕ
1. ВВЕДЕНИЕ
1.1 Сущность процесса электролиза криолитоглиноземного расплава
1.2 Виды сырья для получения алюминия и требования к ним
2. СПЕЦИАЛЬНАЯ ЧАСТЬ
2.1 Свойства и состав промышленного электролита
2.2 Влияние факторов и примесей
3. КПВО
3.1 Корректировка электролита CaF2
4. ЭКОНОМИЧЕСКАЯ ЧАСТЬ
4.1 Основные направления улучшения использования основных фондов
и производственных мощностей
5. ТЕХНИКА БЕЗОПАСНОСТИ
5.1 Санитарно-гигиенические характеристики условий труда
5.2 Электробезопасность
5.3 Техника безопасности при обслуживание ванн
6. ГРАФИЧЕСКАЯ ЧАСТЬ
6.1 Таблица. Влияние МПР на корректировки, на свойства электролита
6.2 Схема. Требования к электролиту
7. СПИСОК ЛИТЕРАТУРЫ
1. ВВЕДЕНИЕ
1.1 Сущность процесса электролиза криолитоглиноземного расплава
Современное произв6дство алюминия основано на электролитическом разложении глинозема (Al20)) с выделением на катоде металлического алюминия, а на аноде - газообразных продуктов электролиза. Процесс электролиза криолитоглиноземных расплавов можно произвести в электролитической ячейки.
Все содержимое ячейки размещается в керамическом тигле. Со стороны дна установлена графитовая пластина, к которой подведен отрицательный полюс от источника постоянного тока (катод). В верхней части ячейки помещается угольный анод, к которому подведен положительный полюс источника тока. Анод погружается в расплавленный электролит, роль которого заключается, во-первых, в образовании токопроводящей среды между катодом и анодом, во-вторых, в растворении глинозема.
Последний фактор весьма важен, т.к. он позволяет растворить порошковый оксид алюминия в жидкой фазе, где становится возможным его электролитическое разложение. В электролите Al20) диссоциируют на положительные ионы алюминия (катионы) и отрицательные кислородсодержащие ионы (анионы). Ниже слоя электролита размещается расплавленный алюминий , фактически выполняющий роль катода.
Присоединим ячейку к положительному и отрицательному полюсам источника тока и в цепи появится прямой электрический ток, т.е. поток электрических зарядов. В металлических проводниках и графите ток переносится за счет электронов (проводники 1-ro рода), а в жидких электропроводящих средах (электролитах) - за счет ионов (проводники Н-го рода). Проводники 1-гo рода, подводящие ток к электролитам, называют электродами.
Электрический ток, проходящий через электролит, вызывает в электролите химические изменения. Этот процесс носит название электролиза. В нашей ячейке на катоде появляются избыточные электроны, которые захватываются катионами алюминия и приводят к его восстановлению по реакции
AI3+ + 3е-= Аl
На аноде происходит поглощение электронов от отрицательно заряженных анионов. В суммарном виде анодная реакция может быть записана в следующем виде:
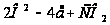
Образовавшийся на катоде алюминий, будучи по удельному весу тяжелее электролита, накапливается на дне ячейки и в последующем выполняет функции катода. Углекислый газ за счёт взаимодействия с углеродом анода частично восстанавливается по реакции С02 + С = 2СО и свободно удаляется от анода в систему газоотсоса.
Образовавшийся на катоде алюминий, будучи по удельному весу тяжелее электролита, накапливается на дне ячейки и в последующем выполняет функции катода. Углекислый газ за счёт взаимодействия с углеродом анода частично восстанавливается по реакции С02 + С = 2СО и свободно удаляется от анода в систему газоотсоса.
Добавим к этому, что в качестве электролита алюминиевой ячейки повсеместно используется криолит, имеющий формулу смеси двух солей 3NaF· AIF3 или в суммарном виде NазАlF6
Криолит в расплавленном состоянии хорошо растворяет и достаточно электропроводен для использования в электролизе. Электролит по удельному весу легче металла, поэтому он находится над поверхностью алюминия в виде расплавленного слоя.
В таком виде способ производства алюминия электролизом глинозема в расплаве криолита был изобретен одновременно двумя ерами П.Эру (Франция) и Ч.Холлом (США) в 1886г. и до на д настоящего времени в принципе сохраняется неизменным.
Агрегат для промышленного производства алюминия носит название алюминиевого электролизера или алюминиевой ванны. В инструкцию электролизера заложены те же основные принципы, что в элементарной ячейке. Содержимое электролизера - расплавленный электролит и алюминий находятся в ванне, ограниченный угольной подиной и бортовой футеровкой. Ниже подины размещена футеровка из огнеупорного и термоизоляционного материалов. Ток в подину проводится с помощью стальных стержней (блюмсов), соединенных с катодной ошиновкой. Через анодную ошиновку ток проводится к анодному устройству и непосредственно к угольным анодам. Анод находится в полупогруженном состоянии в электролите, расстояние между анодом и расплавленным алюминием носит название междуполюсного расстояния (МПР)
1.2 Виды сырья для получения алюминия и требования к ним
Глинозем АI2Оз является основным исходным материалом в производстве алюминия. Рудной базой для производства глинозема служат преимущественно бокситы, а также нефелины, алуниты и некоторые другие глинозёмсодержащие руды.
Можно назвать несколько определяющих требований к качеству глинозёма:
- повышенная скорость растворения в электролите и достаточная адсорбционная (поглащающяя) активность поверхности относительно летучих фтористых соединений;
- хорошая текучесть при возможно меньшем пылении;
- удовлетворительные теплофизические свойства.
В промышленных условиях следует стремиться к максимальному совмещению этих свойств в используемом глинозёме.
Также глинозем подразделяется на следующие типы:
- мучнистый (пылевидный);
- с пониженной степенью кальцинации (слабопрокаленный);
- песчаный (крупнозернистый).
Второй тип глинозема производится для некоторых отечественных предприятий с учетом использования его в установках «сухой» очистке газа.
Скорость растворения являются наиболее значимым показателем качества глинозёма. Промышленный опыт показывает, что узкий диапазон частиц глинозёма +45-100 мкм со сдвигом крупности ближе к 100 мкм И содержание a-А12Оз не более 10% (остальное 'У- А12Оз) обеспечивают хорошую смачиваемость и удовлетворительную скорость растворения глинозёма в электролите.
Это достигается за счёт большого содержания в глинозёме частиц y-АI2Оз, имеющих развитую ультрапористую структуру, достаточно большую удельную поверхность (более 60-80 м2/г), определённую методом гелиевой адсорбции или сокращенно «по БЭТ», и высокую степень насыщения структуры не скомпенсированными химическими связями. Особенно велико их химическое сродство к фтору, что и придаёт им свойства повышенной растворимости в электролите. Химическое сродство глинозёма· к фтору проявляется также в эффективном улавливании фтористых соединений в сухой газоочистке.
Не менее важным свойством глинозёма является его способность образовывать устойчивую корку на поверхности электролита. Мягкая, но достаточно плотная корка с хорошим сцеплением частиц образуется при использовании глинозёма с теми же характеристиками по содержанию a-А12Оз и класса менее 45 мм, которые указаны выше для песчаного глинозёма.
Такая корка хорошо пропитывается электролитом и содержит больше глинозёма, легче поддаётся разрушению при обработке электролизёров и при ударе пробойника АПГ, чем корки, образующиеся при использовании мучнистого глинозёма. Следует также отметить, что устойчивая корка образуется при условии, когда глинозем хорошо смачивается электролитом. Мучнистый глинозём, в отличие от песчаного, смачивается значительно хуже, и корка состоит преимущественно из застывшего электролита, поверх которого находится глинозём. Прочность такой корки очень высока.
Теплопроводность и объёмная плотность глинозема играют большую роль в тепловом балансе электролизёра, в том числе в регулировании тепловых потерь через глинозёмную засыпку или укрытие анодного массива у электролизёров ОА, в поддержании стабильного уровня электролита и защите боковых поверхностей анода от окисления.
Текучесть глинозёма определяется в основном гранулометрическим составом материала, а также содержанием в нём а- АI2Оз. Материалом с хорошей текучестью можно считать глинозём с пониженной степенью прокалки. Он имеют крупность зерна более 45 мкм, высокую степень однородности гранулометрического состава и угол естественного откоса 30-400. Однако в наибольшей степени требованию высокой текучести удовлетворяет песчаный глинозем, содержащий фракцию < 45 мкм не более 10% и а- А12Оз в пределах 5%, с углом естественного откоса менее 350.
Глинозёмы со слабой текучестью и углом естественного откоса >40-450 комкуются при контакте с электролитом. Образовавшиеся комки обволакиваются электролитом и, имея больший удельный вес, оседают через границу металл-электролит, образуя осадок.
Кроме того, на электролизёрах ВТ глиноземы с плохой текучестью при перемещении анода зависают, образуя пустоты, но которым воздух проникает до боковых граней анода и окисляет их. Однако если текучесть глинозема будет слишком велика, то надежное укрытие анодов будет затруднено, что особенно важно для электролизёров с обожженными анодами.
Потери глинозема за счет уноса с анодными газами в виде пыли зависят, главным образом, от его гранулометрического состава (от содержания фракции менее 10-20 мкм), от технологии обработки электролизёров, настройки АПГ и частоты анодных эффектов. Суммарные потери мучнистого глинозёма составляют 17-25 кг/т алюминия, что на ~ 10-15 кг/т выше по сравнению с результатами для песчаного глинозёма.
В глинозёме, используемом для производства алюминия, должно содержаться минимальное количество соединений железа, кремния, тяжелых металлов с меньшим потенциалом выделения на катоде, чем алюминий, т.к. они легко восстанавливаются и переходят в катодный алюминий. Нежелательно также присутствие в глинозёме избытка оксидов щелочных металлов, поскольку они вступают во взаимодействие с фтористым алюминием электролита по реакции
3 Na20 + 2 АlFз = 6 NaF + Аl2Оз
разлагают его и тем самым нарушают установленное криолитовое отношение. Для восстановления к.о. требуется корректировка электролита фтористым алюминием, что удорожает стоимость первичного алюминия. В случае содержания Na20 в глинозёме 0,3 % и более при работе на кислых электролитах начинается наработка излишнего количество электролита, который необходимо периодически сливать из ванны.
Для расчёта количества АIFз (Сфа, кг), требуемого для корректировки электролита, можно пользоваться формулой И.П. Гупало
Сфа = 2 т (К1-К2) /С (2 + Ю)К2
где: К1 и К2 - к.о. электролита соответственно до и после корректировки; т - масса корректируемого электролита, кг; С - содержание АIFз в промышленной соли фтористого алюминия, доли ед.
Эта формула с соответствующими коэффициентами на состав сырья, срок службы электролизёра, температуру электролита JI др. служит основой существующих методик расчета корректирующей дозы фтористого алюминия.
По химическому составу глинозём должен соответствовать приведенным в ГОСТ 30558-98 «Глинозём металлургический».
Боксит является лучшим и во всем мире основным сырьем для получения алюминия. Его используют также для производства искусственного корунда, высокоогнеупорных изделий и для других назначений. По химическому составу эта осадочная горная порода представляет собой смесь гидратов глинозема Al O nH O с окислами железа, кремния, титана и других элементов.
Нефелин Na(AlSiO) - минерал светло-серого или зеленоватого цвета. Твердость 5.5-6. Содержит 30-40% Al O. Используют нефелин как металлургическую руду для последовательного извлечения глинозема и алюминия, а также в химической, стекольной и кожевенной промышленности.
Алунит (квасцовый камень) KAl (SO) (OH) - минерал белого, серого или красноватого цвета. Твердость 3.5-4.0. Содержит 37 % Al O. Служит для получения квасцов, глинозема и калиевых солей.
Фтористые соли
Для наплавления электролита - основной среды, в которой протекает процесс электролиза, используется криолит. Выпускаемый в промышленности технический криолит должен соответствовать требованиям ГОСТ 10561-80.
Выпускаемый отечественной промышленностью криолит отличается пониженным криолитовым модулем (т.е. пониженным отношением NaF:AIF3). Это помогает поддерживать при переплавке такого криолита достаточно низкое криолитовое отношение в электролите.
Кроме технического криолита на предприятиях, имеющих систему мокрой газоочистки, используют регенерированный криолит, который поступает в виде смеси с флотационным криолитом и носит название смешанного. Это так называемый вторичный криолит. В нём контролируют содержание фтора, натрия, серы, углерода и влаги.
В качестве основного модификатора электролита алюминиевых ванн используется соль A1F3. С помощью этой добавки компенсируются потери фтора из-за улетучивания A1F3 и поддерживается заданное криолитовое отношение. Технический фтористый алюминий должен соответствовать условиям ГОСТ 19181-78 .
Фтористый натрий применяется после пуска электролизёров как компенсация соли NaF, которая теряется в результате пропитки угольной футеровки. Эта соль выпускается согласно ТУ 113-08-586-56. В высшем сорте содержится 97%, в первом сорте - 95% NaF. На практике как Источник натрия чаще всего используют соду.
Другие добавки (фтористый кальций, фтористый магний и кальцинированная сода) выпускаются по техническим условиям, согласованным производителем и пользователем.
2. СПЕЦИАЛЬНАЯ ЧАСТЬ
2.1 Свойства и состав промышленного электролита
Важное свойство электролита - его вязкость в расплавленном состоянии от вязкости электролита зависят такие процессы, как усреднение концентрации глинозема, скорость отстаивания электролита от капелек металла, удаление пузырьков анодного газа из междуполюсного зазора и т.д. Повышенную вязкость следует считать недостатком электролита того или иного состава. Вязкость резко снижается с ростом температуры перегрева электролита, однако такое снижение вязкости нельзя считать приемлемым, т.к. оно сопровождается неблагоприятными последствиями, характерными для перегретых электролитов. Более приемлем вариант снижения вязкости электролита путём корректировки его состава.
Вязкие электролиты удерживают повышенное количество частиц взвешенного металла («металлический туман») и пузырьков анодного газа, их удельная электропроводность соответственно снижается. Аналогичным образом воздействует углерод, попадающий в электролит в виде пены и плохо отделяющийся из вязких электролитов.
Отметим также, что наибольшая вязкость при температуре электролиза (≈= 2-3 сП) имеет место для чистого криолита при к.о. 3,0. При корректировке состава электролита в сторону избытка или недостатке AlF 3 вязкость расплава довольно резко снижается.
В мировой практике многие годы сохраняется устойчивая тенденция к снижению криолитового отношения и ведению технологии электролиза на все более кислых электролитах. Избыточное количество фтористого алюминия в электролите повышается до 8-14% (по массе), что соответствует к.о. = 2,15-2,45. Суммарным результатом «закисления» электролитов можно считать повышение выхода по току и снижение удельного расхода электроэнергии на тонну произведенного алюминия.
В то же время для работы на кислых электролитах необходимо выполнить целый ряд предварительных условий. К ним можно отнести: применение систем автоматического питания глинозёмом, использование «песчаного» глинозема, работу на низких зеркалах металла, применение «сухой» очистки газов, а также решение проблем по упорядочению магнитных и газодинамических процессов в электролизерах, особенно при увеличении их единичной мощности.
Электролит - это среда, в которой протекают основные электрохимические превращения в алюминиевой ванне. К составу электролита выдвигается целый ряд обязательных условий.
Во-первых, электролит должен растворять необходимое количество глинозема, достаточное для ведения электролиза как минимум до поступления новой порции глинозема; все добавки понижают как растворимость глинозёма, так и скорость его растворения, что нежелательно, т.к. способствует образованию осадков;
Во-вторых, электролит должен быть электропроводен, так как в узком зазоре междуполюсного пространства не должно быть большого падения напряжения и соответственно выделения избыточного количества тепловой энергии; в противном случае возможен перегрев электролита и снижение выхода по току.
В-третьих, температура плавления электролита должна быть относительно невысокой, что снизит тепловые потери и энергетические затраты на электролиз.
В-четвертых, состав электролита должен быть стабилен, а потери его за счет разложения и перехода части материала в газовую фазу минимальными.
В-пятых, электролит должен отвечать целому ряду дополнительных требований, а именно: иметь низкую вязкость, достаточное межфазовое натяжение на границе с расплавленным алюминием, не пропитывать и не разрушать футеровку электролизера.
В наибольшей степени этим требованиям отвечает расплавленный криолит 3NаF·АlFз, представляющий собой основной компонент электролита современного электролизера. Путем корректировки его состава по соотношению NaF:AlF3, а также введением ряда модифицирующих добавок технологам удается достичь оптимального состава электролита и получить ожидаемый результат при электролизе. Несмотря на многолетние усилия исследователей найти какой-либо подходящей замены криолиту не удалось.
В химически чистом криолите молярное отношение NaF:AIF3 равно трем, а само оно носит условное название криолитового отношения (к,о.). Электролит на основе химически чистого криолита при к.о., равным 3, называется нейтральным. Если к.о. более 3, Т.е. имеется избыток NaF, то такой электролит называется щелочным. Напротив, электролит с избытком фтористого алюминия и к.о. ниже 3 называют кислым.
Добиться получения электролита с оптимальными свойствами можно вводя в состав электролита избыток AlF 3, этим можно улучшить целый ряд его свойств. Прежде всего, избыток фтористого алюминия снижает растворимость в электролите алюминия, а это предотвращает окисление его анодными газами и способствует повышению выхода по току, Растворимость алюминия в чистом криолите составляет 0,08%, а в электролите с к.о. = 2,1 предельная концентрация снижается до 0,035%, Т.е. более чем в 2 раза.
Если температура плавления чистого криолита равна 1010°C, то за счет снижения к.о. до 2,2-2,4, а также одновременного введения других добавок и растворенного глинозема это значение удается снизить до 930-9450С, а электролиз вести при температуре 9509550С. При этом важна не только абсолютная температура начала кристаллизации (или плавления) электролита, но и величина перегрева, так как растворимость металла быстро снижается по мере уменьшения перегрева электролита. Под перегревом понимается разница между реальной температурой электролита в ванне и температурой его кристаллизации. Если удается вести электролиз с перегревом электролита относительно начала кристаллизации на 8-100С, то это дает существенное повышение выхода по току.
Плотность кислых электролитов снижается по мере роста содержания в них АlFз, что создает лучшие условия для разделения жидкого алюминия и электролита. Так, если плотность жидкого алюминия составляет около 2,3 г/см3, а чистого криолита - 2,1 г/см3, то разница в удёльных весах равна 0,2 г/см3. Со снижением к.о. до 2,2 эта разница возрастает до - 0,26 г/см3.
Добавка фтористого алюминия, также как и ряда других фторидов, повышает межфазовое натяжение на границе металл-электролит, обеспечивая тем самым более надежное разделение двух жидких фаз.
Однако избыток фтористого алюминия в электролите имеет и заметное негативное влияние. В кислых электролитах снижается как абсолютная растворимость глинозема, так и скорость этого растворения, что приходится компенсировать организацией более частой подпитки электролизеров и использованием специальных сортов глинозема с активированной структурой. Так, если в чистом криолите растворимость А12Оз равна 12,4% (по массе), то при к.о. = 2,2 она снижается на 1,5%.
Аналогичным образом изменяется и электропроводность электролита. При таком же снижении криолитового отношения электропроводность уменьшается с 2,87 до 2,25 Ом·1см·1, поэтому для предотвращения перегрева электролита в узкой зоне междуполюсного пространства значение МПР приходится уменьшать, компенсируя общий рост омического сопротивления.
В процесс е электролиза под влиянием высоких температур происходит частичное разрушение структуры криолита с образованием летучих веществ. Это подтверждается тем обстоятельством, что основной составляющей парогазовой фазы над поверхностью электролита является соединение NаF·АIFз, в котором содержание AIF 3 значительно больше, чем в электролите.
В результате потерь при электролизе преимущественно фтористого алюминия криолитовое отношение электролита постепенно возрастает. Часть улетучившихся фтористых солей удается уловить, регенерировать в системе газоочистки и вернуть в электролизеры, однако потери AIF3 в количестве 12-25 кг из расчета производства 1 т алюминия необходимо восполнять свежим фтористым алюминием.
Следует отметить, что из-за большой летучести фтористого алюминия вводить его в электролит нужно таким образом, чтобы избежать прямого попадания в расплав.
2.2 Влияние факторов и примесей
Регулирование криолитового отношения не является единственным способом улучшить свойства электролита. Для этих целей в промышленности применяют модифицирующие добавки, наиболее распространенными из которых можно назвать соли CaF2, MgF2 и, значительно реже, LiF.
Фторид кальция CaF2 всегда присутствует в электролите, поскольку естественным источником этой соли служит оксид кальция СаО, содержащийся в виде примеси в глиноземах. Оксид кальция, попадая в электролит и вступая во взаимодействие с фтористым алюминием по реакции
3СаО + 2AIF3→3CaF2 + AlzOз, переходит во фторид кальция.
За счет естественного поступления концентрация CaF2 в электролите поддерживается на уровне 2-4%, а за счет искусственного введения может быть повышена до 5,0-8,0%. Соль CaF2 уменьшает температуру кристаллизации электролита и соответственно температуру электролиза, увеличивает межфазовое натяжение на границе электролит - жидкий алюминий, но несколько уменьшает растворимость алюминия в электролите.
Первые два фактора благоприятно воздействуют на результаты электролиза. В то же время отмечается и негативное влияние CaF2 на свойства электролита: снижается не только растворимость глинозема в электролите, но и скорость его растворения, возрастает плотность, снижается электропроводность. Поэтому верхний предел по содержанию CaF2 целесообразно установить на уровне 5,0-8,0%. Следует также учесть, что более высокое содержание фтористого кальция грозит образованием осадков и настылей на подине электролизера.
Другая модифицирующая добавка - фторид магния MgF2 попадает в электролит преимущественно из глинозёма в виде оксида магния. Однако количество его в виде сопутствующей примеси в сырье, как правило, невелико. Переход MgO во фторид происходит по аналогии с оксидом кальция.
Действие MgF2 во многом аналогично соли CaF2, но проявляется оно сильнее. Так, например, добавка 1 % (по массе) CaF2 снижает температуру плавления электролита на 30С, а 1 % MgF2 примерно на 50С. Поэтому введение этого модификатора возможно только при чистых подинах и устойчивых уровнях электролита. В противном случае неизбежно затвердевание осадков в подовые настыли и нарушение процесса электролиза, падение уровней электролита.
Содержание фтористого магния в промышленных электролитах, как правило, фоновое, т.е. только за счёт естественного поступления с сырьём, и не превышает 0,5-1,5%. Введение этой соли достаточно рискованно из-за возможности образования подовых настылей, резких изменений уровня электролита. В последние годы эта соль в качестве добавки используется довольно редко. Рекомендованное суммарное содержание CaF2 + MgF2 не должно превышать 8-9%.
Фторид лития LiF является наиболее сильной модифицирующей добавкой к электролиту в части снижения температуры начала кристаллизации и повышения электропроводности. В электролит вводится до 3-4% солей лития (в пересчете на LiF). Каждый процент LiF снижает температуру кристаллизации на ~ 100C и увеличивает электропроводность на 3%. Добавка литиевого модификатора вносится, как правило, в виде карбоната лития Li2СОз, который взаимодействует с фтористыми соединениями электролита с образованием фторида лития и глинозема.
Чаще всего введение в электролит солей лития рассматривают как способ повышения производственной мощности серии электролиза с минимальными затратами.
Основным препятствием широкого использования литиевой соли можно считать ее высокую стоимость и относительно низкие объемы производства. Кроме того, небольшие количества металлического лития, образующиеся в процессе электролиза и попадающие в катодный металл, негативно сказываются на некоторых свойствах алюминия, в частности, на последних стадиях проката листа и фольги.
Весьма существенно воздействует на свойства электролита и растворенный в нем глинозем. Электролит с 3 и 5% растворенного глинозема имеет температуру начала кристаллизации соответственно на 16 и 280С ниже, чем у чистого криолита. Существенно снижается плотность электролита. Растворенный глинозем изменяет удельное электрическое сопротивление электролита, повышает его вязкость. Так, при введении в криолит 10% глинозема вязкость расплава возрастает на ~ 23%. Что касается электрического сопротивления электролита, то при повышении концентрации А12Оз от нуля до 3,5% оно снижается. Дальнейшее повышение концентрации А12Оз вызывает рост удельного сопротивления.
3. КПВО
3.1 Корректировка электролита CaF2
Состав электролита регламентируется рабочей технологической инструкцией.
Составляющие электролита обладают неодинаковыми свойствами и при соприкосновении с расплавом ведут себя по-разному, поэтому их загружают в электролизер различными способами.
Во всех случаях предпочтительнее вводить компоненты электролита в виде брикетов или гранул. Следует помнить, что попадание в расплав холодных или увлажненных компонентов приводит к выбросу расплава.
Кусковой оборотный электролит загружают по периметру шахты ванны преимущественно в местах со слабой настылью, не допуская попадания кусков под анод.
Необходимые добавки загружают после обработки электролизера на поверхность электролита, предварительно присыпанную горячим глиноземом, и засыпают основным количеством глинозема, что обеспечивает их постепенное прогревание и предохраняет от улетучивания.
Разовая загрузка любых компонентов электролита зависит от мощности электролизера и строго регламентируется. Как правило, она не превышает 70 кг. Частота введения компонентов зависит от изменения уровня и состава электролита.
Одним из широко применяемых в настоящее время прогрессивных методов загрузки фтористых солей для поддержания уровня электролита является питание электролизеров шихтой из предварительно заготавливаемой смеси глинозема и фтористых солей.
При работе по этому методу возможно снизить расход фтористых солей, так как они поступают в электролит более равномерно и предварительно прогретыми до высоких температур на корке электролита.
Корректировку состава электролита CaF2 (фтористым кальцием) проводят, как правило, одни раз в месяц на основании данных химического или спектрального метода анализа электролита.
Расчет количества корректирующего вещества кандидат технических наук И. П. Гупало приводит следующие формулы.
Фторид кальция CaF2 всегда присутствует в электролите, поскольку естественным источником этой соли служит оксид кальция СаО, содержащийся в виде примеси в глиноземах. Оксид кальция, попадая в электролит и вступая во взаимодействие с фтористым алюминием по реакции
3СаО + 2AIF3→3CaF2 + AIzО3з, переходит во фторид кальция.
За счет естественного поступления концентрация CaF2 в электролите поддерживается на уровне 2-4%, а за счет искусственного введения может быть повышена до 5,0-8,0%. Соль CaF2 уменьшает температуру кристаллизации электролита и соответственно температуру электролиза, увеличивает межфазовое натяжение на границе электролит - жидкий алюминий, но несколько уменьшает растворимость алюминия в электролите.
Первые два фактора благоприятно воздействуют на результаты электролиза. В то же время отмечается и негативное влияние CaF2 на свойства электролита: снижается не только растворимость глинозема в электролите, но и скорость его растворения, возрастает плотность, снижается электропроводность. Поэтому верхний предел по содержанию CaF2 целесообразно установить на уровне 5,0-8,0%. Следует также учесть, что более высокое содержание фтористого кальция грозит образованием осадков и настылей на подине электролизера.
4. ЭКОНОМИЧЕСКАЯ ЧАСТЬ
4.1 Основные направления улучшения использования основных фондов и производственных мощностей
Трудно переоценить народнохозяйственное значение эффективного использования основных фондов и производственных мощностей. Решение этой задачи означает увеличение производства необходимой обществу продукции, повышение отдачи созданного производственного потенциала и более полное удовлетворение потребностей населения, улучшение баланса оборудования в стране, снижение себестоимости продукции, рост рентабельности производства, накоплений предприятия.
Более полное использование основных фондов и производственных мощностей приводит также к уменьшению потребностей в вводе новых производственных мощностей при изменении объема производства, а следовательно, к лучшему использованию прибыли предприятия (увеличению доли отчислений от прибыли в фонд потребления, направлению большей части фонда накопления на механизацию и автоматизацию технологических процессов и т.п.).
Улучшение использования основных фондов означает также ускорение их оборачиваемости, что в значительной мере способствует решению проблемы сокращения разрыва в сроках физического и морального износа, ускорения темпов обновления основных фондов.
Наконец, эффективное использование основных фондов тесно связано и с другой ключевой задачей современного периода экономической реформы - с повышением качества выпускаемой продукции, ибо в условиях рыночной конкуренции быстрее реализуется и пользуется спросом высококачественная продукция.
Успешное функционирование основных фондов и производственных мощностей зависит от того, насколько полно реализуются экстенсивные и интенсивные факторы улучшения их использования.
Экстенсивное улучшение использования основных фондов и производственных мощностей предполагает, что, с одной стороны, будет увеличено время работы действующего оборудования в календарный период, а с другой, - повышен удельный вес действующего оборудования в составе всего оборудования, имеющегося на предприятии.
Важнейшими направлениями увеличения времени работы оборудования являются:
- сокращение и ликвидация внутрисменных простоев оборудования путем: повышения качества ремонтного обслуживания оборудования, своевременного обеспечения основного производства рабочей силой, сырьем, материалами, топливом, полуфабрикатами;
- сокращение целодневных простоев оборудования, повышение коэффициента сменности его работы.
Важным путем повышения эффективности использования основных фондов и производственных мощностей является уменьшение количества излишнего оборудования и быстрое вовлечение в производство неустановленного оборудования. Омертвление большого количества средств труда снижает возможности прироста производства, ведет к прямым потерям овеществленного труда вследствие их физического износа, ибо после длительного хранения оборудование часто приходит в негодность. Другое же оборудование при хорошем физическом состоянии оказывается морально устаревшим и списывается с физически изношенным.
Хотя экстенсивный путь улучшения использования основных фондов и производственных мощностей использован пока не полностью, он имеет свой предел. Значительно шире возможности интенсивного пути.
Интенсивное улучшение использования основных фондов и производственных мощностей предполагает повышение степени загрузки оборудования в единицу времени. Повышение интенсивной загрузки оборудования может быть достигнуто при модернизации действующих машин и механизмов, установлении оптимального режима их работы. Работа при оптимальном режиме технологического процесса обеспечивает увеличение выпуска продукции без изменения состава основных фондов, без роста численности работающих и при снижении расхода материальных ресурсов на единицу продукции.
Интенсивность использования основных фондов повышается также путем технического совершенствования орудий труда и совершенствования технологии производства, путем ликвидации "узких мест" в производственном процессе, сокращения сроков достижения проектной производительности техники, совершенствования научной организации труда, производства и управления, использования скоростных методов работы, повышения квалификации и профессионального мастерства рабочих.
Развитие техники и связанная с этим интенсификация процессов не ограничены. Поэтому не ограничены и возможности интенсивного повышения использования основных фондов и производственных мощностей.
- Существенным направлением эффективности использования производственных мощностей является совершенствование структуры основных производственных фондов. Поскольку увеличение выпуска продукции достигается только в ведущих цехах, то важно повышать их долю в общей стоимости основных фондов. Увеличение основных фондов вспомогательного производства ведет к росту фондоемкости продукции, так как непосредственного увеличения выпуска продукции при этом не происходит. Но без пропорционального развития вспомогательного производства основные цехи не могут функционировать с полной отдачей. Поэтому установление оптимальной производственной структуры основных фондов на предприятии - важнейшее направление улучшения их использования.
Крупный резерв повышения фондоотдачи - быстрое освоение вновь вводимых мощностей. С этой целью капитальные вложения должны выделяться под запланированный прирост продукции с учетом мер по улучшению использования действующих мощностей, а также их технического перевооружения и реконструкции.
Исходя из этого следовало бы опережающими темпами готовить и проводить общегосударственную стратегию реконструкции народного хозяйства, создавать условия для интенсивных инвестиций в производство, выдерживать курс на динамичную структурную перестройку, быстро заменяя отжившие технологии, производства и комплексы новыми, конкурентоспособными, гибкими, высокоавтоматизированными.
- В современных условиях появился еще один фактор, обусловливающий повышение эффективности использования основных фондов и производственных мощностей. Это развитие акционерной формы хозяйствования и приватизация предприятий. В обоих случаях трудовой коллектив становится собственником основных фондов, .получает возможность реально распоряжаться средствами производства, включая самостоятельное формирование производственной структуры основных фондов, а также прибылью предприятия, что позволяет увеличивать целевое инвестирование.
Выводы
1. Основные производственные фонды, состоящие из зданий, сооружений, машин, оборудования и других средств труда, участвуют в процессе производства длительное время, сохраняя при этом свою натуральную форму, а их стоимость переносится на изготавливаемый продукт постепенно, по частям.
2. Основные фонды являются материально-технической базой производства. От их объема зависят производственная мощность предприятия и уровень технической вооруженности труда.
3. Производственная мощность предприятия - это максимально возможный выпуск продукции при использовании всех