Вакуумное напыление
Испарение материала катода из области катодного пятна (с характерными размерами 10-4 - 10-2см) осуществляется под действием низковольного ионного пучка. При этом часть продуктов испарения возвращается в виде ионного тока на катод (поддерживая процессы генерации и эмиссии электронов), а остальная их доля поступает в объем системы, формируя плазму, которая составляет эффективный продукт генерации. Продукты генерации, фазовый состав которых определяется в основном видом материала катода, содержит микрокапельную (размеры частиц от нескольких микрон и ниже), паровую и ионизированную фазы (ионы различной кратности). На тугоплавких металлах доля капельной фазы составляет менее 1% от полного расхода, на легкоплавких - десятки процентов. Данный метод особенно эффективен при генерации плазм тугоплавких металлов.
При работе электродугового испарителя металлов в коаксиальной конструкции катодные пятна стремятся уйти на боковую поверхность катода (в область, где расстояние до анода минимально). Это исключает возможность проведения осаждения пленок на подложки, расположенные над (под) торцевой поверхностью катода. Для удержания катодных пятен на торцевой поверхности катода используют 2 вида конструкций.
1. Испарители с электростатическим удержанием катодных пятен. В конструкциях данного типа боковая поверхность катода, не подлежащая испарению, прикрыта экраном, изолированным от электродов испарителя. Катодное пятно, попадая на боковую поверхность катода (под экран), прекращает свое существование, так как прерывается поток плазмы, служащей проводником тока между катодным пятном и анодом. Для нормальной работы испарителя с электростатическим экраном ток дуги необходимо увеличивать настолько, чтобы на поверхности катода одновременно существовало не менее двух катодных пятен. В этом случае при погасании одного пятна горение дуги поддерживается другими. Во многих случаях увеличение тока дуги является нежелательными, так как это приводит к повышению содержания капельной фазы материала катода в наносимых покрытиях , что снижает их качество. Поэтому наиболее широкое применение нашли конструкции второго типа.
2. Испарители с магнитным удержанием катодных пятен.
Удержание катодных пятен на поверхности испарения катода осуществляется с помощью магнитного поля. При стремлении катодного пятна уйти на боковую поверхность катода радиальная составляющая силы, возникающей при взаимодействии тока с направленным под углом к нему магнитным полем, удерживает катодыне пятна на поверхности испарения. Серьезной проблемой, с которой приходится сталкиваться при электродуговом испарении холодного катода, является эрозия капель из катодного пятна, что вызывает появление микродефектов в конденсируемой пленке и может стать причиной снижения эксплуатационных характеристик покрытий. Образование капельной фазы связано с катодными процессами вакуумной дуги и зависит как от теплофизических характеристик материала катода (удельная теплоемкость, коэффициент температуропроводности, температура плавления, удельная теплота плавления, температура кипения, давление насыщенных паров), состояния его рабочей поверхности (наличие микронеровностей, трещин) и внутреннего объема (наличие газовых включений), так и от технологических параметров нанесения покрытий) ток дуги, ток подмагничивания, парциальные давления газов в камере установки).
По сложившимся в настоящее время представлениям испускание жидких капель катодным пятном вакуумной дуги происходит при формировании на поверхности катода эрозионных кратеров и обусловлено воздействием давления плазмы на поверхность жидкого металла. Данный механизм образования капельной фазы не позволяет объяснить установленную экспериментально зависимость содержания микрокапель в покрытии от содержания газовых включений в катоде (в частности, факт полного отсутствия микрокапель в покрытиях при использовании катодов с газосодержанием менее 10-6 %). Следует также отметить, что при осуществлении процесса плавления-вымывания жидкой пленки с боковой поверхности эрозионного кратера разлет капель должен происходить в основном под малым углом к поверхности катода. Между тем в покрытиях, как правило, фиксируются капли, разлетающиеся в направлении нормали к поверхности катода. Их образование связано, по мнению авторов, с процессами объемного парообразования (пузырькового кипения) в катодном пятне.
Исходя из данного механизма, можно выделить следующие физически значимые параметры процесса образования микрокапель: концентрацию газовых включений в катоде N0 (определяет число центров парообразования, обуславливающих пузырьковое кипение), концентрацию мощности в катодном пятне q (определяет толщину слоя расплава, время существования пузырька в расплаве и радиус пузырька, соответствующий длительности его существования), скорость движения катодного пятна (ограничивает временные рамки процесса).
Основные параметры, характеризующие установки для нанесения покрытий вакуумным электродуговым способом
- удельная скорость испарения – 2·10-4 –5·10-3 г/(см2 ·с);
- эффективность процесса испарения – 2·10-6 –10-5 г/Дж;
- степень ионизации – 10-90%;
- энергия генерируемых частиц – 10 – 100 эВ;
- скорость осаждения ~5 нм/с.
К основным достоинствам метода нанесения тонких пленок вакуумным электродуговым испарением относятся следующие:
- возможность точно регулировать скорость нанесения покрытий путем изменения тока дуги;
- возможность управлять составом покрытия, используя несколько катодов из различных материалов или же составные (многокомпонентные) катоды;
- высокая энергия плазменной струи, способствующая получению высокой адгезии покрытия;
- высокая степень ионизации, способствующая эффективной агломерации зародышей и формированию сплошных пленок минимально возможных толщин;
- возможность получения тонких пленок соединений металлов за счет ввода в камеру реакционного газа;
- технологичность процесса осаждения, позволяющая использовать для управления процессом ЭВМ.
электронный лучевой напыление эпитаксия
2. Распыление ионной бомбардировкой
Термическое вакуумное напыление имеет ряд недостатков и ограничений, главные из которых следующие:
- напыление плёнок из тугоплавких материалов (W, Mo, SiO2, Al2O3 и др.) требует высоких температур на испарителе, при которых неизбежно загрязнение потока материалом испарителя;
- при напылении сплавов различие в скорости испарения отдельных компонентов приводит к изменению состава плёнки по сравнению с исходным составом материала, помещённого в испаритель;
- инерционность процесса, требующая введения в рабочую камеру заслонки с электромагнитным приводом;
- неравномерность толщины плёнки, вынуждающая применять устройства перемещения подложек и корректирующие диафрагмы.
Первые три недостатка обусловлены необходимостью высокотемпературного нагрева вещества, а последний - высоким вакуумом в рабочей камере.
Принцип действия устройств ионного распыления основан на таких физических явлениях, как ионизация частиц газа, тлеющий разряд в вакууме и распыление веществ бомбардировкой ускоренными ионами.
Ионизация – это процесс превращения нейтральных частиц газа (атомов и молекул) в положительно заряженные ионы. Сущность этого процесса состоит в следующем. Находящийся между двумя электродами газ всегда содержит несколько свободных электронов. Если между электродами анодом и катодом – создать электрическое поле, это поле будет ускорять свободные электроны. При встрече с нейтральной частицей газа ускоренный первичный электрон выбивает из нее вторичный электрон, превращая нейтральную частицу газа в положительно заряженный ион. Т.о., в результате столкновения появляется новая пара заряженных частиц: выбитый вторичный электрон и положительно заряженный ион.
Отраженный первичный электрон и вторичный электрон, в свою очередь, могут быть ускорены электрическим полем и при взаимодействии с нейтральными частицами газа образовать по паре заряженных частиц. Так развивается лавинообразный процесс появления в газовой среде двух видов заряженных частиц, и газ, будучи в нормальных условиях электрическим изолятором, становится проводником.
Современные представления о процессе взаимодействия, приводящего к распылению, предполагают, что в результате проникновения иона в материал возникает каскад бинарных упругих столкновений смещенных атомов, в которых происходит обмен энергией и импульсом между атомами. Средне время развития каскада столкновений порядка 2·10-13с. Конечным результатом каскада столкновений может стать передача поверхностному атому (в слое толщиной ~1 нм) достаточной энергии и необходимого импульса нужной направленности (в направлении границы твердое тело-вакуум) для преодоления сил его связи на поверхности, что и приводит к распылению.
Процесс распыления ионной бомбардировкой является "холодным" процессом, т.к. атомарный поток вещества на подложку создаётся путём бомбардировки поверхности твёрдого образца (мишени) ионами инертного газа и возбуждения поверхности атомов до энергии, превышающей энергию связи с соседними атомами. Необходимый для этого поток ионов создаётся в электрическом газовом разряде, для чего давление газа в рабочей камере должно быть в пределах 0,1Ч10 Па, т.е. на несколько порядков более высокое, чем в камере установки термовакуумного напыления.
Последнее обстоятельство приводит к рассеиванию потока атомов с мишени и повышению равномерности толщины осаждаемых плёнки до ±1% , причём без применения дополнительных устройств.
Метод ионного распыления основан на бомбардировке мишени, изготовленной из осаждаемого материала, быстрыми частицами. Выбитые из мишени в результате бомбардировки частицы образуют поток наносимого материала, который осаждается в виде тонкой пленки на подложках, расположенных на некотором расстоянии от мишени.
Важным фактором, определяющим эксплуатационные особенности и конструкции установок ионного распыления, является способ генерации ионов, бомбардирующих мишень. В соответствии с этим установки ионного распыления оснащаются простой двухэлектродной или магнетронной системой.
2.1 Катодное распыление
Катодное
распыление
- одна из разновидностей
распыления
ионной бомбардировкой
постепенно
вытесняется
более совершенными
процессами
высокочастотного
и магнетронного
распыления.
Однако, будучи
относительно
простым и в то
же время содержащим
все основные
черты этой
группы процессов,
оно представляет
собой наиболее
удобную форму
для изучения
процессов этого
вида распыления
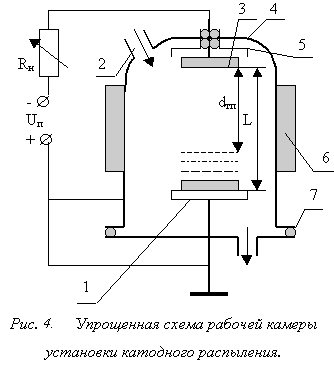
вообще. На рис.
4 представлена
схема рабочей
камеры установки
катодного
распыления.
Основными
элементами
камеры являются:
1 - анод с размещенными
на нём подложками;
2 - игольчатый
натекатель,
обеспечивающий
непрерывную
подачу аргона;
3 - катод - мишень
из материала,
подлежащего
распылению
и осаждению;
4 - вакуумный
колпак из нержавеющей
стали; 5 - экран,
охватывающий
катод с небольшим
зазором и
предотвращающий
паразитные
разряды на
стенки камеры;
6 - постоянный
электромагнит,
удерживающий
электроны в
пределах разрядного
столба; 7 - герметизирующая
прокладка.
Питание осуществляется
постоянным
напряжением,
нижний электрод
с подложками
заземлён и
находится под
более высоким
потенциалом,
чем катод-мишень.
Переменная
нагрузка служит
для регулирования
тока разряда.
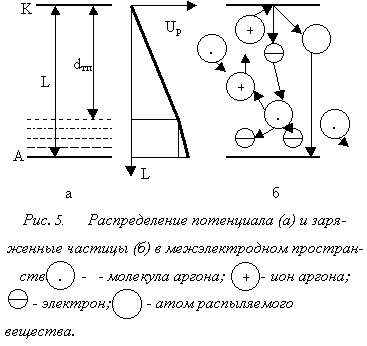
На рис.5 представлена
упрощённая
структура
разряда и
распределение
потенциала
вдоль разряда,
а также типы
частиц, участвующих
в процессе.
Разряд
разделён на
две зоны: тёмное
катодное пространство
и светящаяся
область. На
тёмное катодное
пространство
приходится
основное падения
напряжения.
Здесь заряженные
частицы разгоняются
до энергии,
достаточной,
чтобы ионы,
бомбардируя
катод-мишень,
освобождали
поверхностные
атомы и электроны
(если мишень
из проводящего
материала), а
электроны - на
границе тёмного
катодного
пространства
ионизировали
молекулы аргона.
При ионизации
образуется
ион аргона,
который, ускоряясь,
стремится к
мишени, и электрон,
который, как
и "отработанный"
ионизирующий
электрон, дрейфует
к аноду в слабом
поле светящейся
области. Освобожденный
с поверхности
мишени атом
вещества, преодолевая
столкновения
с молекулами
и ионами аргона,
достигает
поверхности
подложки. При
этом непрерывный
поток ионов
бомбардирует
мишень, и непрерывный
поток атомов
вещества движется
к подложке.
Режимы катодного распыления.
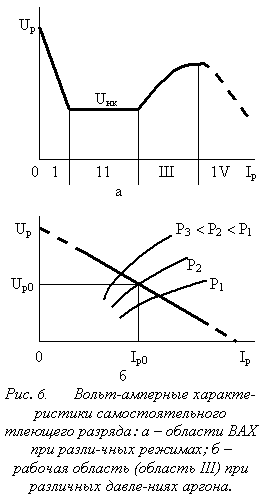
На рис.6а приведена вольтамперная характеристика разряда. При подаче постоянного напряжения в несколько киловольт происходит пробой межэлектродного промежутка, быстрое нарастание тока и падение напряжения в разряде (область зажигания разряда I). При увеличении тока разряда за счёт уменьшения сопротивления Rн площадь катода-мишени, покрытая разрядом, возрастает, плотность разрядного тока и напряжение на разряде остаются постоянными и невысокими, а скорость распыления мала (область нормально тлеющего разряда II). В области III вся площадь мишени покрыта разрядом, и увеличение разрядного тока приводит к повышению плотности разрядного тока, напряжения на разряде и скорости распыления. Область Ш, называемая областью аномально тлеющего разряда, используется в качестве рабочей области в процессах катодного распыления. Для предотвращения перехода в область дугового разряда (область IV) предусмотрены интенсивное водяное охлаждение мишени и ограничение источника питания по мощности.
На рис. 6,б выделена рабочая область III ВАХ. Крутизна характеристики в этой области зависит от давления рабочего газа, в нашем случае аргона. Рабочая точка, характеризующая режимы обработки - давление газа Р, ток Jp и напряжение Up разряда, лежит на нагрузочной характеристике источника питания
(2.1)
где Uп - напряжение питания.
С другой стороны, скорость распыления мишени W г/см2Чс
(2.2)
где С - коэффициент, характеризующий род распыляемого материала и род рабочего газа;
Uнк - нормальное катодное падение напряжения (область II ВАХ);
jp - плотность разрядного тока;
dTП - ширина тёмного катодного пространства.
Из (2.2) следует, что максимальная скорость распыления достигается при максимальной мощности, выделяемой в разряде. Согласно нагрузочной характеристике (2.1)
(2.3)
Максимум этой функции определяет оптимальные значения тока Jp0 и напряжения Uр0:
.
При этом однозначно определяется оптимальное значение давления рабочего газа. Выбор значений Un и Rн должен, как было сказано, предотвращать переход в область дугового разряда, при котором наблюдается выброс с мишени крупных частиц и осаждение тонкой, однородной по толщине плёнки становится невозможным.
2.2 Магнетронное распыление
К ограничениям и недостаткам процесса катодного распыления относятся:
- возможность распыления только проводящих материалов, способных эмитировать в разряд электроны, ионизирующие молекулы аргона и поддерживающие горение разряда;
- малая скорость роста плёнки (единицы нм/с) из-за значительного рассеивания распыляемых атомов материала в объёме рабочей камеры.
Разновидность методов на основе тлеющего разряда является магнетронное распыление. Магнетронные системы ионного распыления относятся к системам распыления диодного типа, в которых атомы распыляемого материала удаляются с поверхности мишени при ее бомбардировке ионами рабочего газа (обычно аргона), образующимися в плазме аномального тлеющего разряда. Для увеличения скорости распыления необходимо увеличить интенсивность ионной бомбардировки мишени, т. е. плотность ионного тока на поверхности мишени. С этой целью используют магнитное поле В, силовые линии которого параллельны распыляемой поверхности и перпендикулярны силовым линиям электрического поля Е.
Катод (мишень) помещен в скрещенное электрическое (между катодом и анодом) и магнитное поле, создаваемое магнитной системой. Наличие магнитного поля у распыляемой поверхности мишени позволяет локализовать плазму аномального тлеющего разряда непосредственно у мишени. Дуги силовых линий В замыкаются между полюсами магнитной системы. Поверхность мишени, расположенная между местами входа и выхода силовых линий В и интенсивно распыляемая, имеет вид замкнутой дорожки, геометрия которой определяется формой полюсов магнитной системы. При подаче постоянного напряжения между мишенью (отрицательный потенциал) и анодом (положительный или нулевой потенциал) возникает неоднородное электрическое поле и возбуждается аномальный тлеющий разряд. Эмиттированные с катода под действием ионной бомбардировки электроны захватываются магнитным полем и оказываются как бы в ловушке, создаваемой, с одной стороны, магнитным полем, возвращающим электроны на катод, а с другой стороны – поверхность мишени, отталкивающей электроны. В результате электроны совершают сложное циклоидальное движение у поверхности катода. В процессе этого движения электроны претерпевают многочисленные столкновения с атомами аргона, обеспечивая высокую степень ионизации, что приводит к увеличению интенсивности ионной бомбардировки мишени и соответственно значительному возрастанию скорости распыления.
Основные параметры магнетронных систем ионного распыления:
- удельная скорость распыления – (4-40)·10-5 г/(см2·с);
- эффективность процесса генерации (по меди) - 3·10-6 г/Дж;
- энергия генерируемых частиц – 10-20 эВ;
- энергия осаждаемых частиц – 0,2-10,0 эВ;
- скорость осаждения 10-60 нм/c;
- рабочее давление – (5-50)·10-2 Па.
К основным достоинствам магнетронных распылительных систем следует отнести:
- высокие скорости распыления при низких рабочих напряжениях (≈500 В) и небольших давлениях рабочего газа;
- низкие радиационные дефекты и отсутствие перегрева подложек;
- малую степень загрязненности пленок посторонними газовыми включениями;
- возможность получения равномерных по толщине пленок на большой площади подложек.
2.3 Высокочастотное распыление
Высокочастотное распыление начали применять, когда потребовалось наносить диэлектрические. Металлы и полупроводниковые материалы обычно распыляют при постоянном напряжении на мишени. Если материал мишени является диэлектриком, то при постоянном напряжении на электроде мишени распыление быстро прекращается, так как поверхность диэлектрика при ионной бомбардировке приобретает положительный потенциал, после чего отражает практически все положительные ионы. Для осуществления процесса распыления диэлектрика необходимо периодически нейтрализовать положительный заряд на нем. С этой целью к металлической пластине, расположенной непосредственно за распыляемой диэлектрической мишенью, прикладывают ВЧ-напряжение с частотой 1-20 МГц (наибольшее распространение для ВЧ-распыления получила частота 13,56 МГц, разрешенная для промышленного применения).
При отрицательной полуволне напряжения на диэлектрической мишени (катоде) происходит обычное катодное распыление. В этот период поверхность мишени заряжается положительными ионами, вследствие чего прекращается ионная бомбардировка мишени. При положительной полуволне напряжения происходит бомбардировка мишени электронами, которые нейтрализуют положительный заряд на поверхности мишени, позволяя производить распыление в следующем цикле.
Основные параметры, достижимые в установках ВЧ-распыления материалов:
- удельная скорость распыления - 2·10-7 - 2·10-6 г/(см2·с);
- эффективность процесса распыления (по меди) - 6·10-7 г/Дж;
- энергия генерируемых частиц – 10-200 эВ;
- скорость осаждения – 0,3-3,0 нм/с;
- энергия осаждаемых частиц – 0,2-20 эВ;
- рабочее давление в камере установки – 0,5-2,0 Па.
2.4 Плазмоионное распыление в несамостоятельном газовом разряде
В распылительных системах данного типа горение газового разряда поддерживается дополнительным источником (магнитное поле, ВЧ-поле, термокатод). На рис.7 представлена трехэлектродная распылительная система, в которой в качестве дополнительного источника электронов используется термокатод.
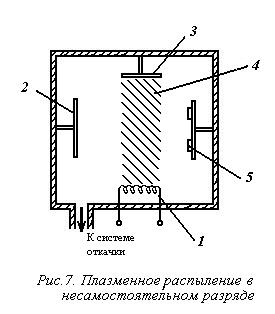
Термокатод (1) испускает электроны в сторону анода (3). Этот поток ионизирует остаточный газ, поддерживая горение разряда. На распыленную мишень (2) подается высокий отрицательный потенциал, в результате чего положительные ионы плазмы (4) вытягиваются на мишень и бомбардируют ее поверхность, вызывая распыление материала мишени. Положки (5) располагаются напротив мишени и на них осаждается распыленный материал.
Использование несамостоятельного газового разряда позволяет осуществлять нанесение покрытий при низком рабочем давлении в камере установки (5·10-2 Па), что обеспечивает снижение концентрации газов, захваченных пленкой, а также увеличение средней энергии осаждаемых частиц вследствие уменьшения числа столкновений распыленных частиц с молекулами газа на пути к подложке.
Скорость распыления в рассмотренной 3-электродной системе регулируется силой тока эмиссии термокатода, давлением в камере установки и напряжением на мишени и может изменяться в широких пределах (1-1000 А/мин).
Таким образом, к преимуществам систем триодного распыления по сравнению со стандартными диодными распылительными системами следует отнести: более высокие скорости осаждения; уменьшения пористости и повышение чистоты осаждаемых пленок; повышение адгезии пленок к подложкам.
3. Технология тонких пленок на ориентирующих подложках
Классическим методом получения чистых поверхностей многих материалов является испарение и конденсация в сверхвысоком вакууме. Тонкие пленки металлов или элементарных полупроводников, получаемые вакуумным испарением обычно поликристаллические или аморфные, т.е. в них невозможна определенная кристаллографическая ориентация поверхности.
Технология многослойных структур должна обеспечивать высокое качество роста материалов слоистых структур и совершенство границ раздела между этими материалами. Только в этом случае могут быть реализованы те потенциальные возможности, заложенные в полупроводниковых сверхрешетках и многослойных магнитных структурах.
Для получения тонких высококачественных пленок и многослойных структур используют чаще всего механизмы эпитаксиального роста материала пленки на соответствующей монокристаллической подложке. Наибольшее распространение получил метод молекулярно-лучевой эпитаксии (МЛЭ), позволяющий формировать совершенные монокристаллические слои различных материалов в условиях сверхвысокого вакуума. Этот метод успешно применяется для выращивания тонких пленок полупроводников, металлов, диэлектриков, магнитных материалов, высокотемпературных сверхпроводников и многих других веществ. К настоящему времени накоплен достаточно большой объем как теоретических исследований, так и практических работ в этой области, поэтому технология МЛЭ является самым распространенным методом получения полупроводниковых сверхрешеток и многослойных магнитных структур.
В последние годы все большее распространение для выращивания полупроводниковых сверхрешеток приобретает технология роста из газовой фазы с использованием металлоорганических соединений (РГФ МОС). В этом методе также используется процесс эпитаксиального роста материалов на нагретой подложке при термическом разложении металлорганических соединений. Механизмы роста в методе РГФ МОС изучены не так глубоко, как в МЛЭ, однако этим методом успешно выращивают большинство полупроводниковых соединений AIIIBV, AIIBIV и AIVBVI.
Из методов эпитаксиального роста для получения полупроводниковых сверхрешеток может быть использована и жидкофазная эпитаксия, в которой монокристаллические слои получают из контактирующих с подложкой пересыщенных растворов. С понижением температуры избыточное количество полупроводника осаждается из раствора на подложку, что связано с уменьшением растворимости полупроводникового материала. Наилучшие результаты дает жидкофазная эпитаксия для полупроводниковых соединений типа AIIIBV и их твердых растворов. Многослойные полупроводниковые структуры получают в многокамерных реакторах для жидкофазной эпитаксии путем последовательным созданием контакта с разными расплавами.
Тонкие магнитные пленки и многослойные магнитные структуры могут быть получены различными методами напыления, включая высокочастотное и магнетронное распыление. Эти методы позволяют получать слои практически любого состава. Некоторые исследователи считают, что наилучшие возможности для технологии многослойных магнитных структур дают различные методы электролитического осаждения.
3.1 Механизмы эпитаксиального роста тонких пленок
Вопросы, связанные с механизмами роста, становятся чрезвычайно важными при создании гетероструктур и многослойных структур, от которых требуется высшая степень однородности состава при толщине менее 100 Е.
Наиболее важные индивидуальные атомные процессы, сопровождающие эпитаксиальный рост следующие:
- адсорбция составляющих атомов или молекул на поверхности подложки;
- поверхностная миграция атомов и диссоциация адсорбированных молекул;
- присоединение атомов к кристаллической решетке подложки или эпитаксиальным слоям, выращенным ранее;
- термическая десорбция атомов или молекул, не внедренных в кристаллическую решетку.
Конденсация на подложку нового материала из газовой фазы определяется скоростью столкновения атомов или молекул с подложкой (число частиц, поступающих за единицу времени на единицу площади)
(3.1)
где p – давление паров, М – молекулярный вес частиц, k – постоянная Больцмана и Т – температура источника.
Частица, конденсированная из газовой фазы, может сразу же покинуть поверхность подложки или диффундировать по поверхности. Процесс поверхностной диффузии может привести к адсорбции частицы на поверхности подложки или растущей пленки или к процессу поверхностной агрегации, сопровождающимся образованием на поверхности зародышей новой кристаллической фазы конденсируемого материала. Адсорбция отдельных атомов, как правило, происходит на ступеньках роста или других дефектах. Атомный процесс взаимодиффузии, при котором атомы пленки и подложки обмениваются местами, играют важную роль в процессе эпитаксиального роста. В результате этого процесса граница между подложкой и растущей пленкой становится более гладкой.
Процессы на поверхности, сопровождающие эпитаксиальный рост при МЛЭ могут быть описаны количественно. Каждый из индивидуальных атомных процессов, рассмотренных выше, характеризуется собственной энергией активации и может быть в первом приближении представлен экспоненциальным законом. Скорость десорбции, например
(3.2)
где Ed – энергия активации процесса десорбции, Ts– температура подложки.
На феноменологическом уровне различают три основные типа роста тонких эпитаксиальных пленок:
1. Послойный рост (layer-by-layer growth). При этом механизме роста каждый последующий слой пленки начинает формироваться только после полного завершения роста предыдущего слоя. Этот механизм роста называют также ростом Франка-ван дер Мерве (Frank-van der Merve, FM). Послойный рост имеет место, когда взаимодействие между подложкой и слоем атомов значительно больше, чем между ближайшими атомами в слое. Схематическое представление послойного роста пленки для различной степени покрытия (в долях монослоев ML) показано на рис. 8,а.
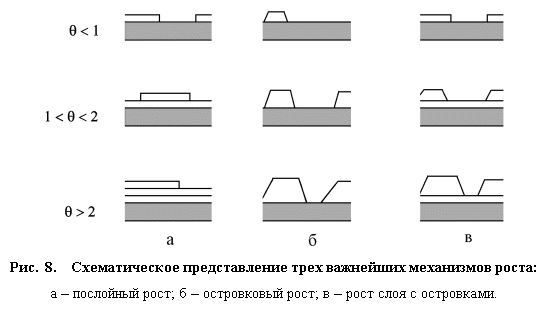
2. Островковый рост или рост Вольмера-Вебера (island growth, Vollmer Weber, VW). Этот механизм является полной противоположностью послойному росту. Условием его реализации является преобладание взаимодействия между ближайшими атомами над взаимодействием этих атомов с подложкой. При островковом механизме роста вещество с самого начала оседает на поверхности в виде многослойных конгломератов атомов (см. рис.8,б).
3. Промежуточным между этими двумя механизмами является рост Странски-Крастанова (Stransky-Krastanov, SK, layer-plus-islandgrows), при котором первый слой полностью покрывает поверхность подложки, а на нем происходит рост трехмерных островков пленки. К этому механизму могут приводить многие факторы, в частности достаточно большое несоответствие между параметрами кристаллических решеток пленки и подложки (см. рис.8,в).
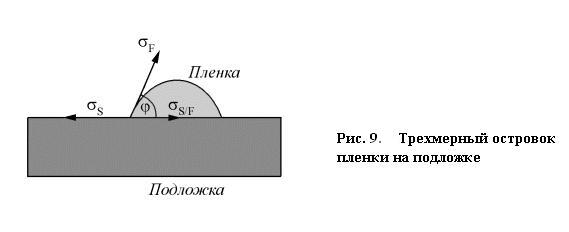
Условие, разграничивающее реализацию того или иного механизма роста, можно получить из анализа соотношений между коэффициентами поверхностного натяжения между подложкой и вакуумом S, между пленкой и вакуумом F и между подложкой и пленкой S/F (рис.9).
Коэффициент поверхностного натяжения поверхности равен свободной энергии единицы поверхности. Соответственно эти коэффициенты определяют силы поверхностного натяжения, действующие на единицу элемента длины границы раздела. Согласно этому определению сила dF, действующая на бесконечно малый элемент dl границы раздела двух сред равна
Из условия равновесия для любого элемента длины линии соприкосновения подложки, трехмерного островка пленки и вакуума (рис. 9.) получим
(3.3)
где - краевой угол, т.е. угол, образованный касательной к поверхности островка пленки и поверхностью подложки.
Если краевой угол равен нулю, то островок “растекается” тонким слоем по поверхности подложки, что соответствует послойному механизму роста. Это условие приводит к следующему соотношению между коэффициентами поверхностного натяжения:
, послойный рост (3.4)
Если , реализуется механизм роста островков, условие которого
рост островков (3.5)
Для более полного вывода условий, при которых реализуется тот или иной механизм роста, необходимо учесть влияние на условие равновесия между формируемой пленкой и подложкой газовой фазы в области роста пленки.
Часто в литературе рассматривают еще один механизм роста – статистическое осаждение. При этом механизме роста пленки атомы осаждаемого вещества располагаются на поверхности согласно распределению Пуассона так, как если бы их бросали случайно и они просто прилипали бы на месте падения.
3.2 Молекулярно-лучевая эпитаксия
Молекулярно-лучевая эпитаксия (МЛЭ) по существу является развитием до совершенства технологии вакуумного напыления тонких пленок. Ее отличие от классической технологии вакуумного напыления связано с более высоким уровнем контроля технологического процесса. В методе МЛЭ тонкие монокристаллические слои формируются на нагретой монокристаллической подложке за счет реакций между молекулярными или атомными пучками и поверхностью подложки. Высокая температура подложки способствует миграции атомов по поверхности, в результате которой атомы занимают строго определенные положения. Этим определяется ориентированный рост кристалла формируемой пленки на монокристаллической подложке. Успех процесса эпитаксии зависит от соотношения между параметрами решетки пленки и подложки, правильно выбранных соотношений между интенсивностями падающих пучков и температуры подложки. Когда монокристаллическая пленка растет на подложке, отличающейся от материала пленки, и не вступает с ним в химическое взаимодействие, то такой процесс называется гетероэпитаксией. Когда подложка и пленка по химическому составу не отличаются или незначительно отличаются друг от друга, то процесс называется гомоэпитаксией или автоэпитаксией. Ориентированное наращивание слоев пленки, которая вступает в химическое взаимодействие с веществом подложки, называют хемоэпитаксией. Граница раздела между пленкой и подложкой имеет ту же кристаллическую структуру, что и подложка, но отличается по составу, как от материала пленки, так и материала подложки.
По сравнению с другими технологиями, используемых для выращивания тонких пленок и многослойных структур МЛЭ характеризуется, прежде всего, малой скоростью роста и относительно низкой температурой роста. К достоинствам этого метода следует отнести возможность резкого прерывания и последующего возобновления поступления на поверхность подложки молекулярных пучков различных материалов, что наиболее важно для формирования многослойных структур с резкими границами между слоями. Получению совершенных эпитаксиальных структур способствует и возможность анализа структуры, состава и морфологии растущих слоев в процессе их формирования методом дифракции отраженных быстрых электронов (ДОБЭ) и электронной оже-спектроскопии (ЭОС).
Ниже на рис.10. показана упрощенная схема ростовой камеры МЛЭ.
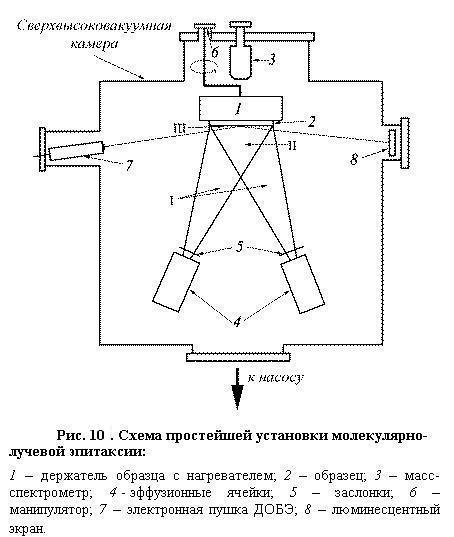
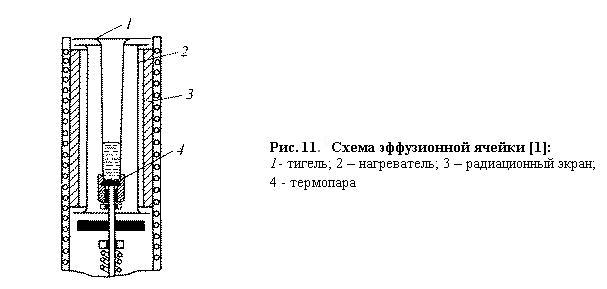
Испарение материалов, осаждаемых в сверхвысоком вакууме на подложку, закрепленную на манипуляторе с нагревательным устройством, осуществляется с помощью эффузионных ячеек (эффузия – медленное истечение газов через малые отверстия). Схема эффузионной ячейки приведена на рис.11. Эффузионная ячейка представляет цилиндрический стакан, выполненный из пиролитического нитрида бора или высокочистого графита. Поверх тигля располагаются, нагревательная спираль из танталовой проволоки и тепловой экран, изготовленный обычно из танталовой фольги.
Эффузионные ячейки могут работать в области температур до 1400 0С и выдерживать кратковременный нагрев до 1600 0С. Для испарения тугоплавких материалов, которые используются в технологии тонких магнитных пленок и многослойных структур, нагревание испаряемого материала осуществляется электронной бомбардировкой. Температура испаряемого вещества контролируется вольфрам-рениевой термопарой, прижатой к тиглю. Испаритель крепится на отдельном фланце, на котором имеются электрические выводы для питания нагревателя и термопары. Как правило, в одной ростовой камере располагается несколько испарителей, в каждом из которых размещены основные компоненты пленок и материалы легирующих примесей.
Ростовые камеры современных технологических комплексов МЛЭ оборудованы, как правило, квадрупольным масс-спектрометром для анализа остаточной атмосферы в камере и контроля элементного состава на всем технологическом процессе. Для контроля структуры и морфологии формируемых эпитаксиальных структур в камере роста располагается также дифрактометр отраженных быстрых электронов. Дифрактометр состоит из электронной пушки, которая формирует хорошо сфокусированный электронный пучок с энергий 10 – 40 кэВ. Электронный луч падает на подложку под очень небольшим углом к ее плоскости, рассеянные электронные волны дают дифракционную картину на люминесцентном экране. Часто ростовые камеры или в многокамерных комплексах МЛЭ в камере для подготовки и анализа подложек и эпитаксиальных структур располагаются электронная пушка с энергоанализатором вторичных электронов и ионная пушка для очистки подложек ионным травлением и послойного анализа состава эпитаксиальных структур.
Наиболее важная для технологического процесса область ростовой камеры находится между эффузионными ячейками и подложкой (рис.10). Эту область можно разделить на три зоны, которые обозначены на рисунке цифрами I, II и III. Зона I –зона генерации молекулярных пучков, в этой зоне молекулярные пучки, формируемые каждой из эффузионных ячеек, не пересекаются и не влияют друг на друга. Во второй зоне (зона II – зона смешения испаряемых элементов) молекулярные пучки пересекаются, и происходит перемешивание различных компонентов. В непосредственной близости от поверхности подложки располагается зона III–зона кристаллизации. В этой зоне происходит эпитаксиальный рост в процессе молекулярно-лучевой эпитаксии.
В промышленности, научно-исследовательских лабораториях широкое распространение в настоящее время получили автоматизированные многомодульные комплексы для молекулярно-лучевой эпитаксии. Модуль – это часть установки, выделенная по функциональным и конструктивным признакам. Модули подразделяются на технологические и вспомогательные. Каждый технологический модуль предназначен для проведения определенного технологического процесса (очистка подложек и анализ состояния их поверхности, эпитаксия полупроводниковых пленок, осаждение металлов и диэлектриков и т.д.). Вспомогательными модулями являются, например, модуль загрузки- выгрузки подложек, модуль предварительной откачки и обезгаживания вакуумных камер и др. Комплекс для МЛЭ в зависимости от технологических задач может быть укомплектован различным количеством специализированных модулей, соединенных между собой шлюзовыми устройствами и системой перемещения подложек и образцов из одного модуля в другой без нарушения вакуума.
Тенденции развития разработок в направлении создания установок для МЛЭ связаны с все более широким применением встроенного аналитического оборудования и автоматизацией технологического процесса, что позволяет улучшить воспроизводимость свойств выращиваемых эпитаксиальных структур и создавать сложные многослойные структуры. Аналитическое оборудование комплекса представлено в модуле ПАП встроенным оже-спектрометром и ионной пушкой для очистки подложек и оже-профилирования. Каждый из блоков ЭПС и ЭПМ содержит масс-спектрометр для контроля остаточных газов и молекулярных пучков и дифрактометр отраженных быстрых электронов для контроля структуры и морфологии эпитаксиальных слоев в процессе роста. Помимо вакуумно-механической системы в комплекс входит автоматизированная система управления технологическим процессом, позволяющая независимо и одновременно управлять технологическими процессами, как под контролем оператора, так и в автоматическом режиме.
Заключение
Тонкие пленки широко используются в технике в качестве износо-, коррозионностойких, антифрикционных, защитно-декоративных и др.