Будова силових кабелів
Гумова ізоляція. Для ізоляції жил кабелів застосовують гуму у вигляді суцільного шару або гумових стрічок з наступною вулканізацією. Гума підвищеної якості РТІ-1 містить не менш 35% каучуку. Товщина ізоляції кабелів на змінну напругу 0,66 кВ перетином 1-300 мм2 становить 1-2,6 мм. При скрутці жил як заповнювач використають гумові джгути, непросочену кабельну пряжу або штапельну склопряжу. Поверх скручених жил, а також на жили одножильних кабелів може бути намотана стрічка з поліетилентерефталатної плівки або прогумованої тканини.
Допускається виготовлення неброньованих кабелів з гумовою ізоляцією на напругу до 1 кВ без поясної ізоляції за умови збереження рухливості ізольованих жил і можливості відділення без ушкодження ізоляції й оболонки. Кабелі, що не мають металевої оболонки або броні, можуть бути скручені без заповнювачів.
У процесі виготовлення кабелю під його оболонкою на поверхні ізоляції або під поясною ізоляцією на спеціальній розпізнавальній стрічці або на пластмасовій або гумовій оболонці не більш ніж через кожні 300 мм наносять відмітний індекс підприємства-виготовлювача й рік випуску кабелю. Розпізнавальну стрічку виготовляють із паперу натурального кольору. Допускається застосовувати замість стрічки розпізнавальну нитку.
Ізольовані жили багатожильних кабелів відрізняються розцвіченням або цифрами, починаючи з нуля. При цифровому позначенні на поверхні ізоляції або на верхній стрічці першої жили через кожні 35 мм наносять цифру 1, другий - 2, третьої - 3, четвертої - 4. Номеру 1 відповідає біла або жовта, 2 - синя або зелена, 3 - червона або малинова, 4 - коричневе або чорне розцвічення.
Для кабелів з паперовою просоченою ізоляцією можна застосовувати стрічки натурального кольору зі смужками, що відрізняються друг від друга по кольору.
Ізоляція жили меншого перетину (нульова) може бути будь-якого кольору й не мати цифрового позначення. Ізоляція нульових жил рівного перетину кабелів із пластмасовою ізоляцією буває блакитного (ясно-синього) кольору, а кабелів з гумовою ізоляцією - чорного.
Ізоляція жил заземлення відрізняється від інших своїм розцвіченням. Вона буває двоколірною (зелено-жовтою) або позначається цифрою 0. При використанні двоколірного позначення на будь-якій ділянці жили довжиною 15 мм один із цих квітів покриває не менш 30 і не більше 70% поверхні ізоляції, а іншої - іншу частину.
У процесі монтажу за допомогою відмітного розцвічення або цифрового позначення виконують з'єднання однойменних фаз між собою при прокладці відрізків кабелю або їхньому приєднанні до шин РУ.
Оболонки кабелів. Свинцеві й алюмінієві оболонки кабелів виготовляють відповідно до ДЕРЖСТАНДАРТу 24641-81.
Для свинцевих оболонок використають свинець марок С2 і С3 або свинцево-сурм'янисті сплави. Свинцева оболонка кабелів може містити присадки, загальна кількість яких звичайно на перевищує 1%. Присадки підвищують механічну міцність і стійкість оболонки кабелю до вібрації. Товщина свинцевої оболонки залежить від діаметра кабелю під оболонкою і його конструкції й становить 0,9-2,71 мм.
Алюмінієві оболонки виготовляють гладкими й гофрованими. Товщина гладкої алюмінієвої оболонки залежно від діаметра кабелю під оболонкою становить: пресованої - 0,9-2 мм; зварений 0,72-1,2 мм. Товщина гофрованої алюмінієвої оболонки становить: пресованої - 1,1-1,7 мм; зварений - 0,65-0,9 мм.
Сталеві гофровані оболонки виготовляють шляхом зварювання стрічок товщиною 0,3-0,5 мм, згорнутих у трубу. Глибина гофри залежно від діаметра кабелю під оболонкою становить 0,7-36 мм.
Пластмасові оболонки виготовляють із полівінілхлоридного пластику або поліетилену. Їхня товщина для кабелів з гумовою й пластмасовою ізоляцією становить 1,2-3 мм.
Гумові оболонки виготовляють із маслостійкої, яка не поширює горіння гуми РШН-2 зі змістом каучуку не менш 40%. Їхня товщина залежно від діаметра кабелю під оболонкою становить 2,5-4,5 мм.
Захисні кабельні покриви. Захисні кабельні покриви наносять концентричними шарами поверх оболонки кабелю.
Нормальні кабельні подушки виготовляють із бітумного складу або бітуму й крепірованого паперу. Для кабелів у металевій оболонці кабельна подушка складається з п'яти шарів, що накладають у такій послідовності: бітумний склад або бітум, крепірований папір, бітумний склад або бітум, крепірований папір, бітумний склад або бітум. Другий шар крепірованого паперу може бути замінений просоченою кабельною пряжею. Для кабелів у неметалічній оболонці подушка покривів Б, БГ, П, ПГ, Бн, Пн повинна бути накладена без першого й другого шарів бітумного складу або бітуму. У покривах Б, П, К, Бн, Пн, БГ, ПГ допускається застосовувати в подушці замість крепірованого просочений кабельний папір.
Особливо посилені подушки мають ще один шар полівінілхлоридних, поліетилентерефталатних, поліамідних або інших рівноцінних стрічок шириною 25-90 мм, що накладають із перекриттям не менш 10 мм між першими шарами бітумного складу або бітуму й крепірованого паперу.
Особливо посилені подушки мають ще один шар полівінілхлоридних, поліетилентерефталатних, поліамідних або інших рівноцінних стрічок, що накладають між другим шаром бітуму й бітумного складу й другим шаром крепірованого або кабельного паперу.
Кабельні подушки з полівінілхлоридним або поліетиленозахищеним шлангом складаються з декількох шарів, що накладають у такій послідовності: бітумний склад, в’язкий підклеюючий (або бітум); полівінілхлоридна, поліетилентерефталатна, поліамідна або інша рівноцінна стрічка; випресований полівінілхлоридний або поліетиленовий захисний шланг; крепірований папір; бітумний склад або бітум; крепірований папір; бітумний склад або бітум.
Мінімальна товщина подушок залежно від конструкції захисного кабельного покриву становить 1,5-3,4 мм.
Кабельна броня із двох сталевих стрічок товщиною від 0,3 до 0,8 мм і шириною від 10 до 60 мм накладається так, щоб верхня стрічка перекривала зазори між витками нижньої стрічки.
Стрічкова броня захисних кабельних покривів БГ, Блг, Б2лг, БвГ, БпГ і БбГ має цинкове покриття.
Броня з оцинкованих круглих й оцинкованих плоских сталевих проводок накладається поверх подушки кабелю суцільним повівом так, що сумарний просвіт між дротами на перевищує одного діаметра дроту. Товщина броні із круглих дротів становить 4-6 мм, із плоских дротів - 1,5-1,7 мм.
Зовнішній кабельний покрив нормального виконання складається з бітумного складу або бітуму; просоченої кабельної пряжі або скляної пряжі зі штапелірованого волокна бітумного складу або бітуму й покриття, що охороняє витки кабелю від злипання (наприклад, крейди, дробленої слюди й т.п.).
Негорючий зовнішній кабельний покрив складається із шару негорючого складу (кам'яновугільний пек, совол), скляної пряжі зі штапелірованого волокна, другого шару негорючого складу й покриття, що охороняє витки кабелю від злипання.
Зовнішні покриви шлангового типу виконують із бітумного складу, в’язкого підклеюючого складу або бітуму; полівінілхлоридної, поліетилентерефталатної, поліамідної або іншої рівноцінної стрічки й випресованого поліетиленового або полівінілхлоридного захисного шланга. Пластмасовий захисний шланг щільно прилягає до пластмасових стрічок. Він герметичний. У захисних покривах БбШп і БбШв у випадку застосування броні із цинковим покриттям й у захисних покривах ПбШп і ПбШв бітумний склад, в’язкий підклеюючий склад і бітум, а також пластмасові стрічки не накладають.
Мінімальна товщина зовнішнього кабельного покриву залежно від конструктивного виконання становить від 1,9 до 3 мм.
Розділ ІІ. Окінцювання і з’єднання жил проводів та кабелів
2.1 Загальні відомості про контактні з’єднання
В електричних установках для з'єднання елементів електричного ланцюга між окремими струмопровідними жилами, струмопровідними жилами й контактною арматурою, а також між контактними арматурами й виводами електротехнічного пристрою утворюються конструктивні вузли, які називаються електричними контактними з'єднаннями. Контактні з'єднання розділяють на нерозбірні й розбірні. До нерозбірних відносять зварені, паяні й спресовані з'єднання, а до розбірних - болтові й гвинтові. При монтажі кабельних мереж розбірні контактні з'єднання застосовують тільки для приєднання кабелю до джерела або приймача електричної енергії.
До контактних з'єднань висувають наступні вимоги:
електричний опір з'єднань не повинен бути вище опору ділянок цілої жили, що має таку ж довжину, як і з'єднання;
електричний опір з'єднань не повиний збільшуватися в експлуатації в результаті нагрівання як струмами навантаження, так і струмами к.з.;
механічна міцність повинна бути не менш 70% міцності цілої жили кабелю.
Порушення цих вимог приводить у перших двох випадках до місцевого перегріву ізоляції муфти, передчасному її виходу з ладу й додаткових втрат електроенергії, а в останньому до обриву жил у місцях з'єднання або окінцювання під дією розтяжних зусиль, спрямованих уздовж кабелю.
Електричний опір контакту складається з опору матеріалу жили й сполучної гільзи (наконечника) на довжині їхнього зіткнення й перехідного опору контакту, що залежить від чистоти контактуючих поверхонь, контактного тиску (у з'єднаннях, виконаних опресуванням) і припою (у з'єднаннях, виконаних пайкою). У контактних з'єднаннях, виконаних зварюванням, утвориться суцільнометалевий електричний ланцюг, з якої виключаються перехідні опори.
Перехідний опір у контактних з'єднаннях, виконаних опресуванням або пайкою, визначається оксидною плівкою, що володіє великою твердістю й значним електричним опором. Вона має високу температуру плавлення (2000°С), що утрудняє пайку й зварювання (температура плавлення алюмінію 657-660°С). Оксидна плівка міді утворюється повільно й легко віддаляється з поверхні жил, не роблячи впливу на якість контактного з'єднання. Більша теплоємність алюмінію пов'язана з витратами значної кількості тепла при сплавці жил, що створює небезпеку надмірного перегріву їхньої ізоляції при зварюванні або пайці. Через низької (у порівнянні з міддю) границі текучості алюмінію з'єднання вимагає застосування спеціальних пристосувань для стабілізації контактного тиску, без яких воно згодом слабшає.
У з'єднаннях алюмінію з міддю або сталлю утворюється гальванічна пара, що руйнує контакт цих з'єднань, тому використають спеціальні мідно-алюмінієві перехідні деталі й наконечники.
2.2 З’єднання і окінцювання опресуванням
Для окінцювання й з'єднання алюмінієвих жил застосовують стандартні кабельні наконечники ТА (алюмінієві) і ТАМ (мідно-алюмінієві), шрифтові ШП (мідно-алюмінієві) і сполучні алюмінієві гільзи ГА, для окінцювання й з'єднання мідних струмопровідних жил - стандартні кабельні наконечники Т і сполучні гільзи ГМ. Для створення зусиль, необхідних при обпресуванні, використають різноманітні механізми. Послідовність окінцювання й з'єднання алюмінієвих жил показана на рис. 5, а-і й 6, а-і.
Залежно від перетину й класу жил вибирають наконечник (гільзу), інструмент і механізм. Маркування наконечників і гільз відповідає їхнім внутрішнім діаметрам і збігаються з маркуванням пуансонів і матриць, полегшуючи їхній вибір. З ділянки жили, рівного довжині трубчастої частини наконечника або половині довжини, гільзи, збільшеного до розміру, зазначеного при монтажі муфти даної марки, знімають ізоляцію (рис. 5, в й 6, в). Секторну жилу попередньо закругляють: багатодротову - плоскогубцями; однодротовим і комбіновану - спеціальним інструментом. Жилу, звільнену від ізоляції, зачищають до металевого блиску (рис. 5, г й 6, г) і негайно змазують кварцевазелиновою пастою. Паста, що складається з рівних кількостей (по масі) очищеного кварцового піску й технічного вазеліну, перешкоджає утворенню оксидної плівки алюмінію, а в процесі опресування забезпечує додаткове зачищення контактуючих поверхонь.
Внутрішню поверхню наконечника або гільзи протирають чистим дрантям, змоченим в бензині, зачищають до металевого блиску (рис. 5, а й 6, а), а потім змазують кварцевазелиновою пастою (рис. 5, б й 6, б). Якщо наконечники або гільзи поставляють із підприємства-виготовлювача із шаром кварцевазелинової пасти на внутрішній поверхні, операції по зачищенню й змащенню не виконують.
Наконечник або гільзу надягають на жилу. Жила повинна входити в наконечник до упору (рис. 5, е), а в гільзі торці жил повинні розташовуватися в середині гільзи (рис. 6, е) і впиратися друг у друга.
Зібране, окінцевання або з'єднання встановлюють у механізм для опресування, попередньо відводячи пуансон від матриці в крайнє положення (рис. 5, ж й 6, ж), а потім виконують опресування: наконечників - двозубим інструментом в один прийом або однозубим - у два прийоми, сполучних гільз - двозубим інструментом у два прийоми, однозубим у чотири прийоми (рис. 5, з й 6, з).
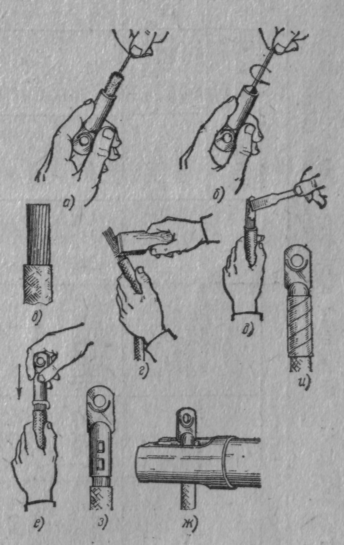
Рис. 5. Окінцювання алюмінієвих жил опресовкою:
а - зачищення внутрішньої поверхні наконечника, б - змащення внутрішньої поверхні наконечника, в - кінець жили зі знятою ізоляцією, г - зачищення кінця жили, д - змащення жили кварцевазелиновою пастою, е - надягання наконечника на жилу, ж - опресування наконечника, з - спресований наконечник, і - готове окінцювання
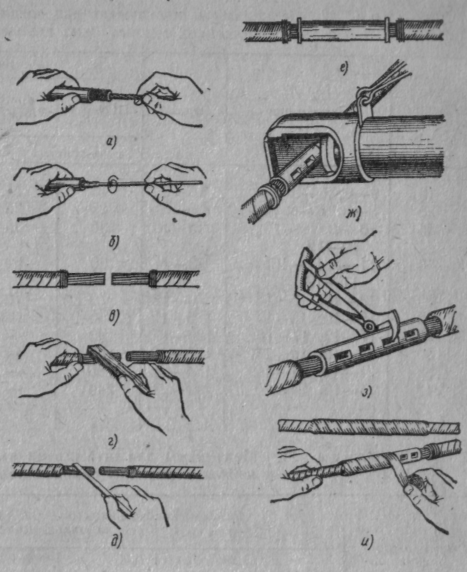
Рис. 6. З'єднання алюмінієвих жил опресуванням:
а - зачищення внутрішньої поверхні гільзи, б - змащення внутрішньої поверхні гільзи, в - кінці жил зі знятою ізоляцією, г - зачищення кінців жил, д - змащення жив кварцевазелиновою пастою, е - надягання гільзи на жили, ж - обпресування гільзи, з - вимір залишкової товщини в місці опресування, і - готове з'єднання
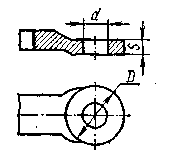
Рис. 7. Контактна поверхня, утворена на кінці жили способом об'ємного штампування (за допомогою порохового преса ППО-95М, ППО-240)
Закінчення опресування визначають по моменту упору шайби пуансона в торець матриці. У процесі опресування стежать за симетричним розташуванням лунок по осі окінцювання або з'єднання.
Після зняття механізму зі спресованого окінцювання або з'єднання видаляють надлишки кварцевазелинової пасти, притупляють гострі грані, роблять знежирення поверхні. Готове окінцювання (з'єднання) ізолюють (рис. 5, і й 6, і).
Окінцювання й з'єднання мідних жил кабелів перетином 16-240 мм2 опресуванням роблять по тій же технології, що й алюмінієвих, але з наступними особливостями: жилу, наконечник або гільзу зачищають до металевого блиску; кварцевазелинову пасту не застосовують; наконечник на жилі опресовують тільки одним вдавленням, а гільзу - двома вдавленнями (по одному на кожну жилу). Наконечник і гільзи, механізму для опресування, матриці й пуансони до них вибирають відповідно до даних таблиці.
Окінцювання алюмінієвих однодротових секторних жил перетином 25-240 мм2 здійснюється способом об'ємного штампування за допомогою порохових пресів ППО-95М и ППО-240.
Кінець жил встановлюють на матрицю порохового преса. При вибуху порохового заряду пуансон преса деформує жилу й утворює наконечник з повністю оформленою контактною поверхнею. Плівка, що закриває отвір під болт й облой по периметру лапки, має товщину 0,1-0,3 мм і легко віддаляється ножем (див. рис. 7).
2.3 Обладнання, прилади
Інструменти й пристосування для кабельних робіт, що поставляють спеціальними наборами, призначені для різання кабелю, зняття кабельних покриттів, зачищення контактних поверхонь жил кабелю, а також зварювання й пайки жил й опресування кабельних наконечників.
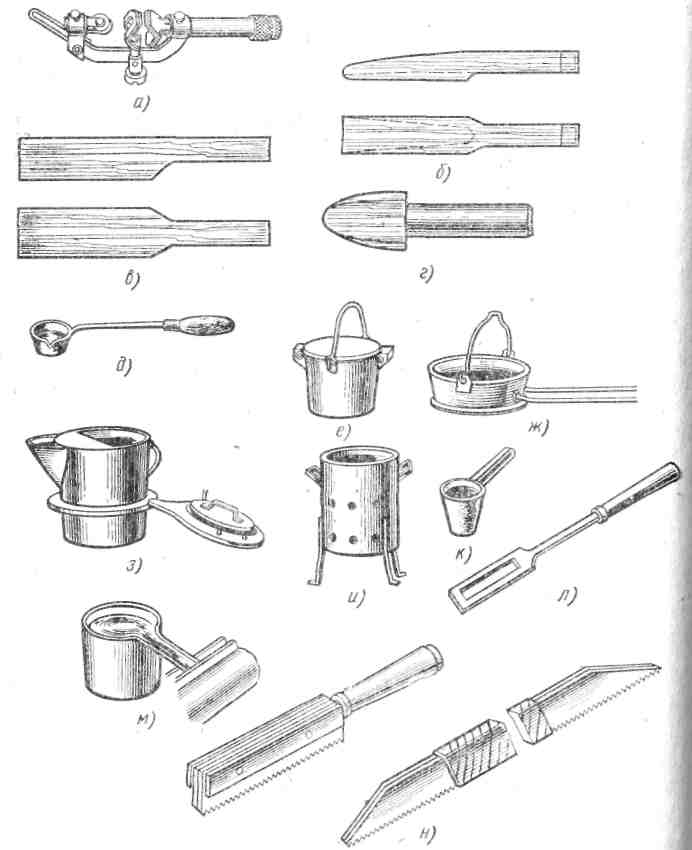
Рис. 8. Спеціалізований інструмент і пристосування в наборі НКІ-3 для кабельних робіт:
а - ніж НКА-1м, б - разбортовка, в - рубель, г - шаблон, д - ложка, е - тигель, ж - ківш, з - кабельне цебро, і - жаровня, К - лійка, л - мішалка, м - лоток, н – шкребок
Набір НКІ-3 інструментів і пристосувань для кабельних робіт поставляється в чотирьох футлярах. У набір входить 57 комплектуючих виробів й інструментів (рис. 8).
2.4 З’єднувальні гільзи, наконечники
З'єднання струмопровідних жил між собою і їхнє приєднання до електроустаткування роблять безпосередньо або за допомогою контактних арматур, виконання якої залежить від форми й конструкції струмопровідних жил, призначення з'єднання й способу його виконання. При монтажі кабельних мереж найчастіше застосовують сполучні й відгалуджені гільзи й наконечники. Сполучні гільзи являють собою трубки (рис. 9, а-г), розміри й матеріал яких залежить від матеріалу, конструкції й перетини жил.
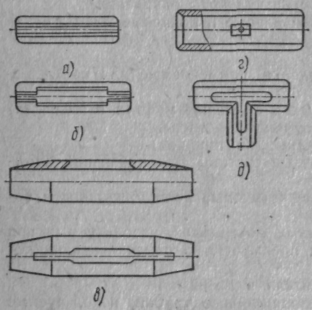
Рис. 9. Сполучні (а - для кабелів перетином до 10 мм2, б- для кабелів перетином 10-240 мм2, в - для кабелів напругою 20 й 35 кВ, г - закріплювана опресуванням) і відгалужена нероз'ємна (д) гільзи
Відгалужені гільзи (рис. 9, д) складаються із двох частин: прямої, де розміщені жили основного кабелю, і відгалуженої, куди вводиться жила іншого кабелю. Кабельні наконечники (рис. 10, а-ж) являють собою вироби, що мають у своїй конструкції трубчасті частини, куди вводять жили, і контактні поверхні у вигляді вушок з отворами для приєднання до контактних виводів електроустаткування.
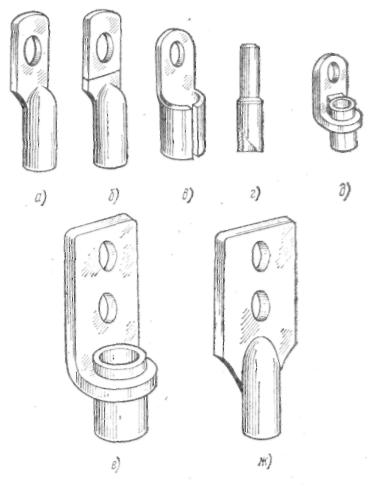
Рис. 10. Кабельні наконечники:
а й б - алюмінієві (мідні) і мідно-алюмінієві, що закріплюють опресуванням, в - мідні, що закріплюють пайкою, г - мідно-алюмінієві штифтові, що закріплюють обпресуванням, д, е і ж - з алюмінієвого сплаву ЛА й ЛАС, що закріплюють зварюванням
2.5 Способи з’єднання:
а) контактним розігрівом
Для електричного зварювання алюмінієвих жил кабелів способом контактного розігріву застосовують комплектні установки УСАП-2М, що складаються із трансформаторів для живлення зварювального поста, електродотримачів з вугільними електродами, охолоджувачів, наборів зварювальних форм. Для дугового зварювання в середовищі аргону електродом, що не плавиться, використають комплект зі зварювального трансформатора, осцилятора, зварювального пальника, балона з аргоном, редуктора, манометра. Для аргонодугового зварювання електродом, що плавиться, на постійній напрузі застосовують перетворювачі ПСГ-500 і монтажні ранцеві напівавтомати ПРМ-5.
Технологія електричного зварювання принципово не відрізняється від технології газового зварювання. З'єднання встик кабелів перетином 16-240 мм2 виробляється з попередньою сплавкою багатодротових жил у монолітні стрижні. Жили сплавляються в моноліт у сталевій або вугільній рознімній формах 6 (рис. 11, а) у вертикальному або злегка похилому положенні.
Дроти жил і присадочний пруток, зачищені до металевого блиску за допомогою сталевої щітки, знежирюють органічним розчинником або бензином. У місці установки циліндричної рознімної формочки роблять підмотування азбестовим шнуром так, щоб кінець жили виступав з підмотування на 10-15 мм. Після закріплення формочки її верхній торець повинен бути сполучений з торцем жили. Охолоджувач 7, що виконує роль одного з контактних затисків, установлюють на жилу між ізоляцією й формочкою і приєднують до затиску вторинної обмотки зварювального трансформатора.
Сплавка торця жили в моноліт виконують дотиком до нього вугільного електрода 5 (рис. 11, б), приєднаного до другого затиску зварювального трансформатора. При безперервному торканні електрод переміщають по торцях дротів. Після утворення зварювальної ванни 10 (рис. 11, в) вводять присадочний матеріал, рідкий метал перемішують вугільним електродом і присадочним прутком (рис. 11, г). Процес зупиняють одночасно з утворенням невеликої опуклості рідкого металу поверх формочки, електрод швидко відводять, не допускаючи виникнення дуги, розплавлений метал ще небагато перемішують присадочним прутком, після чого стежать за кристалізацією металу. Після остигання жили знімають формочку, зачищають монолітний стрижень сталевою щіткою й знежирюють.
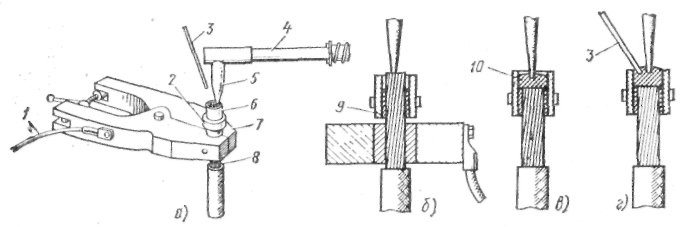
Рис. 11. Сплавка багатодротової жили в моноліт електричним зварюванням:
а - кінець жили, підготовлений до сплавки, б - початок сплавки, е - утворення зварювальної ванни, г - введення присадочного матеріалу; 1 - провід, 2 - бандаж, 3 - присадочний матеріал, 4 - електродотримач, 5 - вугільний електрод, 6 - зварювальна форма, 7 - охолоджувач, 8 - жила, 9 - підмотування азбестовим шнуром, 10 - зварювальна ванна
Зварювання в стик алюмінієвих жил кабелів, підготовлених у вигляді монолітних стрижнів, роблять у горизонтальному положенні (рис. 12, а). На оголені ділянки встановлюють охолоджувачі, закріплені на сполучній планці. На ділянки жил до монолітної частини наносять підмотування з азбестової пряжі так, щоб забезпечувалося ущільнення при закріпленні відкритої жолобчастої форми зі сталі.
Розплавлювання кінців жил у формі роблять при почерговому притисканні торця електрода (рис. 12, б). Тривалість торкання не більше 10 с. При переносі електрода не допускають виникнення дуги. Після початку плавлення й утворення на дні форми невеликого шару розплавленого металу вводять присадочний матеріал (пруток) і сплавляють його до заповнення форми (рис. 12, в). Електродом і прутком у процесі зварювання перемішують розплавлений метал. силовий кабель електромонтажний
Слідом за охолодженням з'єднання знімають форму, видаляють азбестове підмотування, знімають сталевою щіткою шлаки й залишки флюсу. Для додання з'єднанню циліндричної форми зовнішню поверхню обпилюють напилком (рис. 12, г).
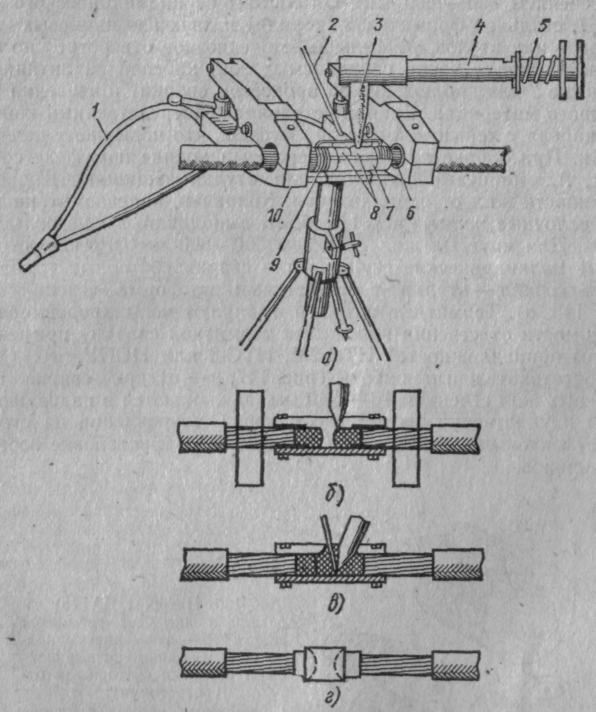
Рис. 12. З'єднання жил електричним зварюванням:
а - установка жили встик, б - початок зварювання, в - сплавка присадочного матеріалу, г - готове з'єднання; 1 - провід, 2 - присадочний матеріал, 3 - вугільний електрод, 4 - електродотримач, 5 - пружина, 6 - кінець жили, очищений від ізоляції, 7 - зварювальна форма, 8 - зварювальні кінці жил, 9 - азбестове підмотування, 10 - охолоджувач
Окінцювання алюмінієвих жил наконечниками ЛА роблять за технологією сплавки жил у монолітні стрижні. При цьому гільза наконечника служить формочкою для утворення зварювальної ванни. Після розплавлювання торця жили розплавляють верхні крайки гільзи наконечника на глибину не менш товщини її стінок, а потім додають невелику кількість присадочного матеріалу.
б) термітним зварюванням
Для термітно-муфельного зварювання алюмінієвих жил кабелів застосовують термопатрони різних конструкцій. Термітний патрон ПА (рис. 12, а) призначений для з'єднання встик алюмінієвих жил перетином 16-800 мм2 і приварки наконечників ЛАС на жилах перетином 300-800 мм2. Він складається із циліндричного муфеля 1, сталевої формочки 3 (кокілі) і двох алюмінієвих ковпачків 4 або втулок. Муфель має наскрізний отвір по поздовжній осі для введення зварювальних жил кабелів і ливниковий отвір 2 для спостереження за процесом зварювання й введення присадочного матеріалу. Кокіль усуває безпосередній контакт жил кабелю з термітною масою муфеля, що підвищує якість зварювання. При зборці патрона отвори в кокілі й муфелі сполучають. Алюмінієві ковпачки або втулки захищають бічні поверхні жил від підплавлення. Ковпачки, що надягають на багатодротові жили (рис. 13, б, г), виконують також роль бандажів. Для круглих жил перетином 300-800 мм2 застосовують розрізні циліндричні втулки, для зварювання секторних однодротових жил - втулки з отворами за формою перетину жил (рис. 13, в). Термітні патрони вибирають по макророзмірах залежно від перетину жил. Для термітного зварювання застосовують набори приналежностей НТС-2М, НТС-3 або НСПУ.
Підготовчі роботи (рис. 14, а-д) при зварюванні алюмінієвих жил перетином 16-240 мм2 полягають у надяганні на жили й ущільненні термітного патрона, закріпленні на оголені від ізоляції ділянках жил охолоджувачів й установці азбестових екранів.
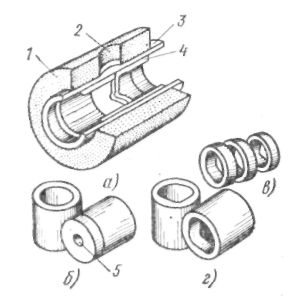
Рис. 13. Патрони ПА (а) і деталі до них для термітного зварювання (б - алюмінієві ковпачки, в, г - алюмінієві шайби й втулки із секторними отворами):
1 - термітний муфель, 2 - ливниковий отвір, 3 - сталевий кокіль (формочка), 4 - алюмінієвий ковпачок (втулка), 5 - отвір у денці ковпачка для контролю глибини входження в нього жили
Кінці жил, що з'єднують встик, звільняють від ізоляції, зачищають до металевого блиску щіткою з кардоленти (рис. 14, а), покривають пастою із флюсу й насаджують алюмінієві ковпачки або втулки. Ковпачки заходять на всю довжину, що контролюють через отвори в їхніх денцях. При неповній насадці ковпачків зварювання не буде якісним.
Внутрішню поверхню кокілів ретельно знежирюють і покривають крейдою, розведеною водою до стану густої пасти, що охороняє від прилипання алюмінію до стінок кокілю. Для установки термітного патрона (рис. 14, б) одну з жил трохи відгинають убік, надягають на неї термітний патрон і зрушують його по жилі на відстань, рівну довжині кокілю. Потім жилу відводять у колишнє положення до сполучення з відповідною жилою іншого кабелю. Патрон переміщають у зворотному напрямку так, щоб друга жила ввійшла в кокіль. При цьому кінці жил з надягнутими на них ковпачками розташовуються точно проти ливникового отвору, а зазор між ними - мінімальний.
У місцях входу жил у кокіль виконують ущільнення з азбестової пряжі, навиваючи її між кокілем і жилою до упору в ковпачки. Установлюють охолоджувачі (рис. 14, в), вибираючи відстань між ними залежно від довжини термітного патрона з урахуванням зазору не менш 5-8 мм. Як правило, цю роботу виконують удвох. Підготовчі роботи завершує установка екранів з азбестового картону товщиною 3-4 мм (рис. 14, г). Екран виступає за габаритні розміри охолоджувачів не менш чим на 10 мм і захищає від іскор жили, що не беруть участь у зварюванні.
Послідовність термітного зварювання показана на рис. 15. Муфель патрона підпалюють термітним сірником, утримуваної спеціальним власником, шляхом тертя її об торець у місці, відзначеним кружком. У міру горіння сірник переміщають по поверхні муфеля, як би натираючи його. Одночасно із запаленням муфеля починають сплавляти в кокіль присадочний пруток (рис. 15, а), повільно подаючи його вниз у міру плавлення. Легкий контакт прутка з розпеченими стінками ливникового отвору кокілю сприяє прискоренню процесу. Після утворення рідкої ванни в ливниковий отвір уводять дротову мішалку (рис. 15, б), ретельно промішуючи розплавлений метал (рис. 15, в) для більше повного виходу супутніх газів. Момент повного розплавлювання жил визначають по торканню мішалкою дна кокілю. Як правило, це відбувається через 10-15 с після закінчення горіння муфеля. Сплавка присадочного прутка триває до заповнення ливникової трубки.
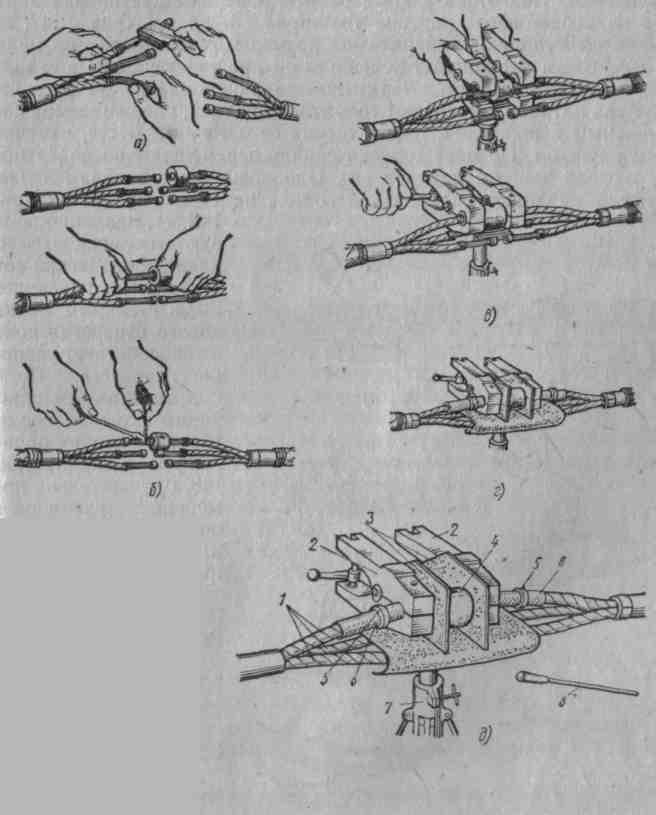
Рис. 14. Послідовність проведення підготовчих робіт при термітному зварюванні жил:
а - підготовка кінців зварювальних жил, б - надягання термітного патрона, в- установка й закріплення охолоджувачів, г - установка екранів, д - жили кабелю, підготовлені до зварювання; 1 - струмопровідні жили, 2 - охолоджувачі, 3 - азбестові екрани, 4 - термітний патрон, 5 - затиск прикріплення полівінілхлоридної трубки до жили кабелю, 6 - полівінілхлоридна трубка, 7 - штатив, 8 - термітний сірник
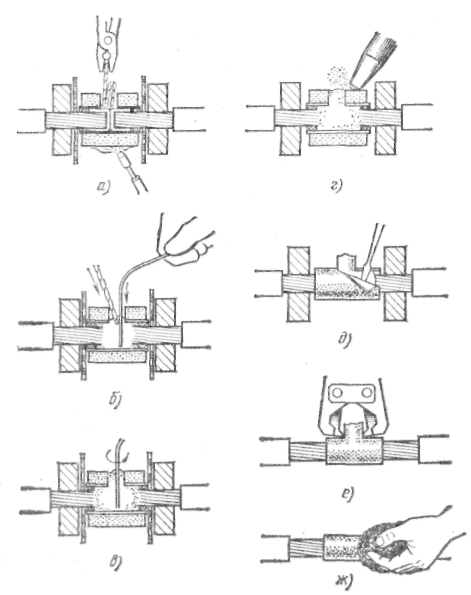
Рис. 15. З'єднання жив термітним зварюванням:
а - введення присадочного прутка й підпалювання термітного патрона, б - введення в ливниковий отвір мішалки зі сталевого дроту, в - перемішування плавки, г - сколювання згорілої термітної маси, д - видалення сталевого кокілю, е - видалення ливникового прибутку, ж - обробка місця зварювання
Після кристалізації розплавленого металу, не очікуючи його повного остигання, шлаки муфеля сколюють (рис. 15, г) невеликим зубилом. При цьому зубило розташовують під невеликим кутом до осі жили, щоб не зігнути її при ударі молотка. Кокіль видаляють, відгинаючи в сторони його краю викруткою, що вставляє в зазор між кромками (рис. 15, д). Ливниковий прибуток