Расчет технологического потока по изготовлению брюк женских для младшей возрастной группы
где: Tн, Tс - новое и существующее время обработки, сек ; Lн, Lс - длина стежков, см; mн, mс - новая и существующая частота стежков, в 1 см; Vс, Vн - новая и существующая скорость машины, об/мин.
Расчет роста производительности труда, сокращения затрат времени выбранных методов обработки производится по формулам (4), (5):
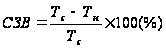 ,
(4)
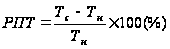 ,
(5)
Для характеристики качества обработки определяют степень механизации обработки данного узла, оказывающую значительное влияние на качество. Степень механизации (Сн) определяют по формуле (6):
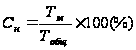 ,
(6)
где Тм – время механизированных операций, с; Тобщ – общая затрата времени, с.
Экономическая оценка осуществляется путем сравнения наиболее трудоемкого метода с другими предложенными вариантами.
По итогам анализа проводится расчет показателей эффективности, приведенных в табл.2.8.
Таблица 2.8 - Показатели эффективности методов обработки
| № п/п | Наименование узла обработки | Затрата времени, сек | Сокращение затраты времени, % | Рост производительности труда, | |||||
| % | Затрата времени на механизированные технологические операции, сек | Степень механизации обработки узла, % | |||||||
| существующая | проектируемая (новая) | существующая | проектируемая (новая) | существующая | проектируемая (новая) | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 1. | Стачивание деталей с одновременным обметыванием срезов (508-А на AZ-8500H-04DF) | 406 | 387 | 4,68 | 4,91 | 406 | 387 | 100,00 | 100,00 |
| 2. | Обработка верхнего среза брюк | 287 | 219 | 23,69 | 31,05 | 253,00 | 169,00 | 88,15 | 77,17 |
| Итого по изделию | 693 | 606 | 28,37 | 35,96 | 659 | 556 | 188,15 | 177,17 |
2.3 Технологическая последовательность обработки изделия
На основании выбранных методов составляют технологическую последовательность обработки по неделимым операциям.
Нормы времени устанавливают по отраслевым нормативам времени. Если используют новое высокопроизводительное оборудование, время уточняется. Технологическая последовательность может быть представлена в табличном или графическом виде, в виде графа процесса.
Таблица 2.9- Технологическая последовательность изготовления изделия
| № п/п | Наименование неделимой операции | Специальность | Разряд | Затрата времени, сек | Оборудование, средства малой механизации |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Дублирование деталей | |||||
| 1 | Соединение клеевой прокладки с деталями обтачки верхнего среза брюк | У | 3 | 28 | 101+УПП-М |
| Обработка планок | |||||
| 2 | Обтачивание углов планок | м | 3 | 36 | 131-121+100 + 1-44 |
| 3 | Вывертывание и выправление углов планок | р | 2 | 18 | колышек |
| 4 | Прокладывание отделочных строчек по планкам | м | 4 | 35 | 131-121+100 + М.1.26 |
| Обработка заднего накладного кармана | |||||
| 5 | Обметать верхний срез накладного кармана | С | 3 | 20 | АZ-8000Н-04DF |
| 6 | Заутюжить карман по верхнему, боковому и нижнему срезам | У | 2 | 54 | 101+УПП-М, шаблон |
| 7 | Проложить отделочную строчку по верхнему срезу кармана | М | 3 | 25 | 131-121+100 + М.1.26 |
| Обработка задних половинок брюк | |||||
| 8 | Притачать кокетки на задней половинке брюк | С | 3 | 50 | АZ-8500Н-04DF |
| 9 | Проложить отделочную строчку по шву притачивания кокетки | М | 4 | 54 | 131-121+100 + М.1.26 |
| 10 | Наметить место расположения кармана | Р | 3 | 30 | Мел, лекало |
| 11 | Настрочить накладные карманы на задние половинки брюк | М | 4 | 140 | 131-121+100 + М.1.26 |
| Обработка передних половинок брюк | |||||
| 12 | Обтачать вход в карман подкладкой кармана | М | 3 | 60 | 131-121+100 + 1-44 |
| 13 | Подсечь швы на обтачивание кармана и вывернуть на лицевую сторону | Р | 3 | 40 | ножницы |
| 14 | Прокладывание отделочной строчки по входу в карман | М | 4 | 75 | 131-121+100 + М.1.26 |
| 15 | Стачать части подкладки кармана, настрочить переднюю половинку брюк на кокетку | С | 3 | 150 | АZ-8500Н-04DF |
| 16 | Закрепление входа в карман | М | 4 | 36 | 131-121+100 |
| Обработка обтачки | |||||
| 17 | Стачивание частей обтачки | М | 2 | 11 | 131-121+100 + 1-44 |
| 18 | Разутюжить швы стачивания обтачки | У | 2 | 9 | |
| 19 | Обмётывание верхнего внутреннего среза обтачки | С | 3 | 48 | АZ-8000Н-04DF |
| Монтаж | |||||
| 20 | Стачать боковые срезы, вкладывая планку по низу брюк по рассечкам | С | 3 | 97 | АZ-8500Н-04DF |
| 21 | Проложить отделочную строчку по боковому шву брюк | М | 4 | 95 | 131-121+100 + М.1.26 |
| 22 | Стачать шаговые срезы | С | 3 | 50 | АZ-8500Н-04DF |
| 23 | Притачать планку застежки к переднему срезу брюк | М | 3 | 25 | 131-121+100 + М.1.26 |
| 24 | Стачивание средних срезов брюк | С | 3 | 80 | АZ-8500Н-04DF |
| 25 | Прокладывание отделочных строчек по среднему шву брюк | М | 4 | 70 | 131-121+100 + М.1.26 |
| 26 | Настрачивание обтачки на верхний срез брюк | М | 3 | 95 | 131-121+100 + М.1.26 |
| 27 | Настрачивание припусков на обработку застежки к обтачке | М | 3 | 40 | 131-121+100 + М.1.26 |
| 28 | Прикрепление обтачки к швам | М | 3 | 26 | 131-121+100 |
| 29 | Вывёртывание брюк на лицевую сторону | Р | 1 | 15 | |
| 30 | Обмётывание низа брюк | С | 2 | 38 | АZ-8000Н-04DF |
| 31 | Застрачивание подгибки низа брюк | М | 2 | 38 | 131-121+100 + 1-38 |
| 32 | Чистка брюк от оставшихся концов ниток | Р | 1 | 25 | Колышек, ножницы |
| 33 | Окончательная ВТО | У | 3 | 90 | 101+2040+УПП-М |
| 34 |
Намелка места расположения кнопок |
Р | 3 | 25 | Мел, лекало |
| 35 | Установка кнопок | А | 3 | 30 | Спец/пресс |
| 36 | Навешивание товарного ярлыка | Р | 3 | 32 | 6-54 МОМЗ ЦНИИШП |
| 37 | Упаковка изделия | Р | 2 | 25 | |
| 38 | Комплектование по маршрутным листам | Р | 2 | 12 | |
| 39 | Сдача на склад | Р | 3 | 46 | |
| Итого по изделию | 1873 | ||||
3. ТЕХНИЧЕСКОЕ ПРОЕКТИРОВАНИЕ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ШВЕЙНОГО ПРОИЗВОДСТВА
3.1 Предварительный расчет потока. Расчет параметров потока
Цель предварительного расчета потока состоит в том, чтобы на начальной стадии проекта, на основе анализа исходных данных выявить наиболее рациональную форму организации потока и разместить его в цехе.
Исходнымиданными для предварительного расчета потока являются:
ассортимент изделий- брюки женские;
количество моделей- 1;
количество рабочих- 17;
трудоемкость изготовления изделия- 1873 сек.
При предварительном расчете потока определяются основные параметры: такт потока, мощность потока (выпуск изделий в смену, количество длина поточной линии.
Такт потока
 ,
сек, рассчитывается
по формуле
(11):
 (11),
где Тизд - трудоемкость изготовления, сек; N - количество рабочих;
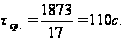
Выпуск изделий в смену рассчитывается по формуле (12):
 (12),
где R -
продолжительность
смены, сек;
- такт потока,
сек;
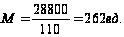
Зная число рабочих можно определить еще один параметр потока – число рабочих мест (14):
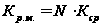 (14)
где: Кср – коэффициент, характеризующий среднее число рабочих мест на потоке, приходящееся на одного рабочего.
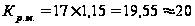 р.м.
Длину поточной линии определяют по формуле (15):
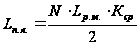 (15)
где: L рм – шаг рабочего места, м; Кср – коэффициент, характеризующий среднее число рабочих мест на потоке, приходящееся на одного рабочего; N - количество рабочих. Шаг рабочего места зависит от вида изделия и вида выполняемых работ, для платья – 1,2.
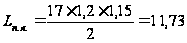 м
Результаты расчетов параметров потока сводят в таблицу 3.1.
Таблица 3.1- Параметры основного потока
| Наименование параметра | Условное обозначение | Расчетная формула | Расчет величины параметра | Величина параметра, ед. изм. |
| Такт потока | ф |
|
|
Секунды |
| Выпуск в смену | М |
|
|
Единицы |
| Число рабочих | N | 17 | Человек | |
| Число рабочих мест | Крм |
|
17 х 1,15=19,55 | - |
| Длина поточной линии |
|
|
|
м |


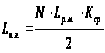
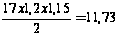
Используя результаты и методику расчета параметров потока, составляется таблица трудоемкости 3.2
Таблица 3.2 Трудоемкость изготовления изделия
| Стадия и узлы обработки изделия | Время обработки сек | Количество рабочих расчетное чел | Предварительные расчеты | Наименование секции группы | |
| Площади, м2 | Длины поточной линии, м | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Запуск деталей кроя | 110 | 1 | 6,2 | Заготовительная секция | |
| Дублирование | 28 | 0,28 | 1,74 | ||
| Обработка планок | 69 | 0,69 | 4,3 | ||
| Обработка заднего накладного кармана | 99 | 0,99 | 6,3 | ||
| Обработка задних половинок брюк | 174 | 1,74 | 10,8 | ||
| Обработка передних половинок брюк | 301 | 3,01 | 18,7 | ||
| Обработка обтачки | 59 | 0,59 | 3,7 | ||
| Итого по заготовительной секции: | 830 | 8.3 | 51,5 | ||
| Монтажно-отделочная секция | 874 | 8,74 | 54,2 | Монтажная секция | |
| Итого по изделию: | 1873 | 17,1 | 105,7 | 11,73 | |
3.2 Анализ исходных данных, выбор и обоснование типа потока, его структуры, вида запуска изделий в поток, характеристика питания потока
Для изготовления проектируемого изделия брюки женские была выбрана агрегатно-групповая форма организации потока с выделением секций
Агрегатно-групповая форма организации потока наиболее прогрессивная форма организации труда. На потоке выделяются группы рабочих мест, которые занимаются изготовлением отдельных узлов. Ритм работы потока свободный, питание пачковое, полуфабрикат перемещается внутри групп с помощью различных внутрипроцессных транспортных средств.
Такие потоки применяются для выпуска любого ассортимента. В потоках достигается высокое использование оборудования и узкая специализация рабочих мест. Допускается два вида оборудования на одном рабочем месте. допускаются возвраты полуфабрикатов на одно - два рабочих места.
Кратность операций – это количество рабочих, выполняющих одну и ту же организационную операцию.
В агрегатно–групповом потоке необходимо вводить дополнительные операции по комплектованию деталей после заготовительной секции.
В таком типе потока возможна автоматизация механизация и автоматизация отдельных участков производства, возможность учитывать индивидуальные способности каждого рабочего, возможность заменить рабочих в случае невыхода на работу.
В агрегатно-групповом потоке достигается высокое качество обработки деталей и узлов из-за узкой специализации рабочих мест.
Недостатки: - увеличение объема незавершенного производства;
- необходимость контроля за ритмичностью работы;
- сложность планировки рабочих мест из-за большой кратности операций.
3.3. Технологическая схема разделения труда и ее анализ
3.3.1 Условия согласования времени операций потока согласования времени операций потока.
При комплектовании технологически неделимых операций в организационные не всегда можно достичь точного согласования времени, затрачиваемого на выполнение организационной операции с установленным тактом потока. Поэтому продолжительность организационных операций может иметь отклонения.
Основные условия согласования времени операций потока с тактом определяются по формуле (16):
∑ tp = (0,95 ч 1,1) ф k (16)
где ф – такт потока, сек, k – кратность операции.
Для согласования потока, кроме условий согласования операций по времени соблюдаются определенные производственные требования:
В агрегатно-групповых потоках:
широко применяются кратные операции;
возврат полуфабрикатов;
максимальная специализация операций, обеспечивающая наилучшее использование рабочей силы и оборудования;
комплектование ведется, соблюдая технологическую целесообразность, сокращение вспомогательных приемов работы;
однородность операций по разрядам, обрабатываемым материалам, специальностям;
возможность использования двух видов оборудования на одном рабочем месте.
Данные расчета условий согласования времени операций для различного количества рабочих целесообразно свести в таблицу 3.4
Таблица 3.4 - Условия согласования времени операций потока
| Количество рабочих | Величина min времени орг. операции, ∑tp min, сек. | Величина max времени орг. операций ∑tp max, сек |
| 1 | 104 | 121 |
| 2 | 208 | 242 |
| 3 | 312 | 363 |
3.3.2 Технологическая схема основного потока
Технологическая схема основного потока (основной документ потока) составляется на основании последовательности технологической обработки и таблицы согласования времени операций потока. На её основе производится расстановка рабочих мест, определение потребности и монтаж оборудования, оснащение рабочих мест, расчет заработной платы, ТЭП.
Технологическая схема потока должна быть представлена в виде таблицы 3.4.
Таблица 3.4-Технологическая схема разделения труда одномодельного потока
Наименование изделия: брюки женские
Расчетный выпуск в смену, ед.: 262
Количество рабочих в потоке: 17
Затрата времени на изготовление изделия, с: 1873
Такт потока, с: 110
Условия согласования времени, с: 104-121се
| Номер организационной операции | Номер неделимой операции | Стадия узелсодержаниенеделимых операций | Вид работы специальность | Разряд работы | Нормав ременисек | Нормавы работки засменушт | Расценказ аедкоп | Количество рабочих | Оборудование инструмент приспособления | |
| Расчетное | Фактическое | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
| 1 | Проверка кроя, запуск, комплектование | Р | 3 | 100 | ||||||
| Итого : | Р | 110 | 262 | 1 | 1 | |||||
| 2 | 1 | Соединение клеевой прокладки с деталями обтачки. | У | 3 | 32 | 101+УПП-М | ||||
| 3 | Вывертывание и выправление углов планок. | Р | 22 | колышек | ||||||
| 6 | Заутюживание кармана по верхнему, боковому и нижнему срезам. | У | 2 | 60 | 101+УПП-М, шаблон | |||||
| Итого: | У | 114 | 262 | 1 | 1 | |||||
| 3 | 2 | Обтачивание углов планки. | М | 2 | 36 | 131-121+100+1-44 | ||||
| 4 | Прокладывание отделочных строчек по планкам. | М | 3 | 35 | 131-121+100+М 1.26 | |||||
| 7 | Прокладывание отделочной строчки по верхнему срезу кармана. | М | 3 | 35 | 131-121+100+М 1.26 | |||||
| 9 | Прокладывание отделочной строчки по шву протачивания кокетки. | М | 3 | 34 | 131-121+100+М 1.26 | |||||
| 11 | Обтачивание входа в карман подкладкой кармана. | М | 2 | 70 | 131-121+100+1-44 | |||||
| 15 | Стачивание частей обтачки. | М | 2 | 11 | 131-121+100+1-44 | |||||
| Итого: | М | 221 | 159,12 | 1,81 | 2 | |||||
| 4 | 8 | Притачивание кокетки на задней половинке брюк. | С | 3 | 55 | АZ-8500H-04DF | ||||
| 13 | Притачивание кокетки, стачивая части подкладки кармана. | С | 2 | 160 | АZ-8500H-04DF | |||||
| Итого: | С | 215 | 144 | 2 | 2 | |||||
| 5 | 5 | Обметывание верхнего среза кармана | С | 2 | 25 | АZ-8000H-04DF | ||||
| 16 | Обметывание нижнего среза обтачки | С | 2 | 56 | АZ-8000H-04DF | |||||
| 27 | Обметывание низа брюк. | С | 2 | 39 | АZ-8000H-04DF | |||||
| Итого: | С | 120 | 279,7 | 1,06 | 1 | |||||
| 6 | 10 | Настрачивание накладных карманов на задние половинки брюк | М | 3 | 120 | 131-121+100+М 1.26 | ||||
| 12 | Прикладывание отделочной строчки по входу в карман | М |
3 | 65 | 131-121+100+М 1.26 | |||||
| 14 | Закрепление входа в карман | М | 3 | 36 | 131-121+100 | |||||
| Итого: | М | 221 | 159,12 | 1,81 | 2 | |||||
| 7 | 17 | Стачивание боковых срезов, вкладывая планку по низу брюк | С | 3 | 87 | АZ-8500H-04DF | ||||
| 19 | Стачивание шаговых срезов | С | 3 | 60 | АZ-8500H-04DF | |||||
| 21 | Стачивание средних срезов брюк | С | 3 | 80 | АZ-8500H-04DF | |||||
| Итого: | С | 227 | 154,01 | 1,87 | 2 | |||||
| 8 | 18 | Прокладывание отделочных строчек по боковому шву брюк | М | 4 | 55 | 131-121+100+М 1.26 | ||||
| 20 | Притачивание планки – застежки к переднему срезу брюк | М | 3 | 25 | 131-121+100+М 1.26 | |||||
| 22 | Прокладывание отделочных строчек по среднему шву брюк | М | 4 | 70 | 131-121+100+М 1.26 | |||||
| 4 | Настрачивание припусков на обработку застежки к обтачке | М | 3 | 40 | 131-121+100+М 1.26 | |||||
| 25 | Прикрепление обтачки к швам | М | 3 | 26 | 131-121+100 | |||||
| Итого: | М | 216 | 133,33 | 2,16 | 2 | |||||
| 9 | 26 | Вывертывание брюк на лицевую сторону | Р | 2 | 15 | |||||
| 23 | Настрачивание обтачки на верхний срез брюк | М | 3 | 95 | 131-121+100 + М 1.26 | |||||
| Итого: | М | 110 | 261,82 | 1,1 | 1 | |||||
| 10 | 28 | Застрачивание подгибки низа брюк | М | 2 | 38 | 131-121+100 + 1-38 | ||||
| 29 | Чистка брюк от оставшихся концов ниток | Р | 2 | 8 | Колышек, ножницы | |||||
| 31 | Намелка листа расположения кнопок | Р | 3 | 25 | Мел, лекало | |||||
| 32 | Установка кнопок | А | 3 | 30 | Спец/пресс | |||||
| Итого: | М/А | 111 | 259,46 | 1,11 | 1 | |||||
| 11 | 30 | Окончательная ВТО | У | 4 | 107 | 101+2040+УПП-М | ||||
| Итого: | У | 107 | 269,16 | 1,07 | 1 | |||||
| 12 | 33 | Натачивание товарного ярлыка | Р | 3 | 32 | 6-54 МОМЗ ЦНИИШП | ||||
| 34 | Упаковка изделия | Р | 2 | 25 | ||||||
| 35 | Комплектование по маршрутным листам | Р | 2 | 12 | ||||||
| 36 | Сдача на склад | Р | 3 | 46 | ||||||
| Итого: | Р | 105 | 269,16 | 1,05 | 1 | |||||
| Итого по изделию: | 1873 | 262 | 0,85 | 17,1 | 17 | |||||
3.4 Анализ технологической схемы основного потока
Анализ производится расчетным и графическим методами.
Коэффициент согласования Кс определяющий загруженность потока, определяется по формуле (18).
 (19)
где Tизд - трудоемкость изделия в потоке, сек, Nф - фактическое количество рабочих, ф - такт потока, сек.
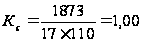
Так как Кс =1,00 поток в целом считается согласованным правильно.
Графический анализ производится по графику синхронности, диаграмме синхронности операций и монтажному графику – схеме перемещения полуфабриката.
Монтажный график наглядно выявляет структуру потока, последовательность движения деталей в потоке, наличие кратных операций, порядок запуска деталей в поток, взаимосвязь между операциями.
На основании монтажного графика решается вопрос о возможности и целесообразности разбивки потока на отдельные секции, расставляются внутрипроцессные транспортные средства.
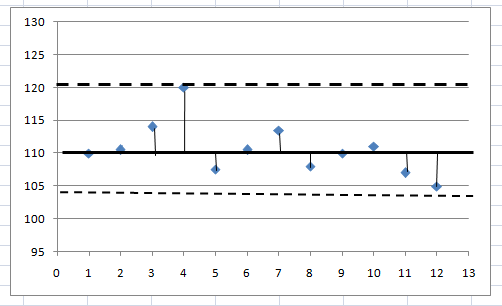
Рисунок 10- График синхронности
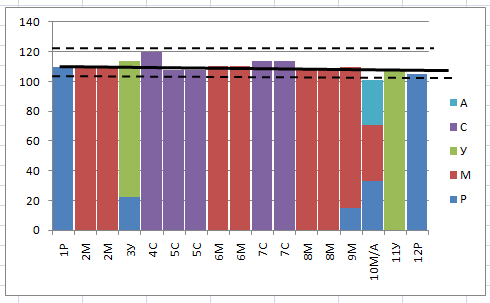
Рисунок 11- Диаграмма синхронности
3.5 Расчет и анализ технико-экономических показателей потока
Окончательный итог организационно-технологического построения швейных потоков подводится расчетом основных технико-экономических показателей (ТЭП), оценивающих процесс организации труда в потоке.
Технико-экономические показатели процесса рассчитываются на основе организационно-технологической схемы потока. Показатели рассчитываются по следующим формулам:
1.Выработка на одного рабочего в смену (производительность труда) характеризует технический уровень потока и рассчитывается по формуле (20):
 (20)
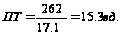
где Мсм - выпуск в смену, ед, N р - расчетное количество рабочих, чел.
2. Средний тарифный разряд рассчитывается по формуле(21):
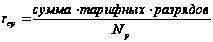 (21)

3. Средний тарифный коэффициент Qср рассчитывается по формуле (22):
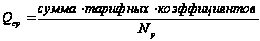 (22)
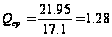
Показатели Qср и rcp характеризуют квалификационную сторону применяемой технологии, но не прогрессивность потока.
4. Стоимость обработки единицы изделия Ризд, руб.:
Pизд =∑Рi , =10,85руб. (23)
где: Рi - сумма расценок по организационным операциям
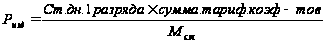 , (24)
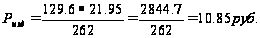
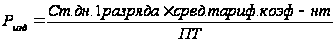 , ( 25)
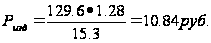
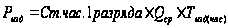 , (26)
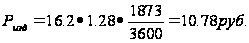
где: Ст дн 1 раз - дневная тарифная ставка 1 разряда; Ст час - часовая тарифная ставка 1 разряда; сумма тарифных коэффициентов (графа 17); Qср - средний тарифный коэффициент; Мсм - выпуск в смену; ПТ - выработка на 1 рабочего в смену.
5.Коэффициент механизации потока К
Км. рассчитывается по формуле (27):
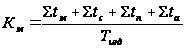 , (27)
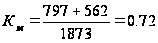
где: ∑t м, ∑t с, ∑t п, ∑tа - сумма времени по специальностям, сек; Тизд - трудоемкость изделия, сек.
6.Коэффициент использования оборудования рассчитывается по формуле(28):
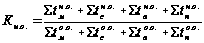 , (28)
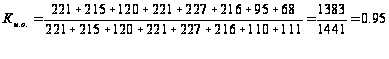
где: ,
 ,
 ,
 - сумма времени
по неделимым
операциям
машинных
специальностей,
сек;;
 ,
 ,
 ,

- сумма времени
по организационным
операциям
машинных
специальностей,
сек.
Ки.о. – характеризует качество разделения труда по специализации рабочих мест.
7. Съем продукции с 1 м2 производственной площади рассчитывается по формуле(29):
 , (29)
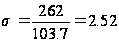
где: Мсм - выпуск изделий в смену, ед.; Sпот - площадь потока, м2.
Технико-экономические показатели проектируемого потока представлены в таблице 3.7.
Таблица 3.7 - Технико-экономические показатели проектируемого потока
| № п/п | Технико-экономические показатели | Размерность | Числовое значение |
| 1 | Выпуск в смену, Мсм | ед. | 262 |
| 2 | Трудоемкость изготовления изделия, Тизд | сек | 1873 |
| 3 |
Численность рабочих: расчетная, Nр Фактическая,Nф |
чел. |
17,1 17 |
| 4 | Выработка на одного рабочего в смену (производительность труда), ПТ | ед. | 15.3 |
| 5 | Средний тарифный разряд, rср | 2.8 | |
| 6 | Средний тарифный коэффициент, Qcр | 1.28 | |
| 7 | Стоимость обработки единицы изделия, Ризд | руб. | 10.85 |
| 8 | Коэффициент загрузки (согласования), Кс | 1,0 | |
| 9 | Коэффициент механизации потока, Км | 0.72 | |
| 10 | Коэффициент использования оборудования, Ки.о. | 0.95 | |
| 11 | Съем продукции с 1 м2 производ. площади, у | ед. | 2.52 |
3.6 Сводная таблица оборудования и рабочих мест
После завершения расчетов ТЭП приводится сводная таблица применяемого в потоке оборудования (табл. 3.7.Сводная таблица оборудования и рабочих мест потока составляется на основании технологической схемы потока.
Таблица3.7-Сводная таблица оборудования потока
| Тип и класс машины | Количество оборудования | Наименование рабочих мест | Количество рабочих мест | |||
|
основное |
резервное | запасное | всего | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Ручные | 1 | 18 | Ручное | |||
| Утюг | 2 | … | … | … | ||
| 131-121+100 | 8 | 1 | 1 | Машинное | ||
| AZ8500H-04DF | 4 | 1 | Машинное | |||
| AZ8500H-04DF | 1 | 1 | Машинное | |||
| Итого: | 16 | 1 | 3 | ∑ | ∑ | |
При составлении сводки оборудования количество запасного оборудования рассчитывается в пределах 10% от основного, но не менее одной машины, поломка которой в процессе вызовет резкое увеличение времени изготовления изделия. Резервное оборудование может планироваться только на универсальные машины из расчета одна резервная машина на 7-10 подряд идущие машины. На ручные и утюжильные операции, прессы и аппараты запасные и резервные места не планируются.
При планировании запасного и резервного оборудования следует учитывать, что каждая неиспользованная по прямому назначению машина снижает экономические показатели потока в целом. Число единиц оборудования спаренных рабочих мест принимается равным 5% числа единиц основного оборудования.
3.7 Расчет дополнительных потоков
В типовых проектах новых швейных предприятий рекомендуется создавацехи шириной 18, 24 или 36 м. Длина цеха должна быть кратна шагу колонн.
Дополнительные потоки рассчитываются по укрупненным показателям. Ассортимент изделий должен соответствовать основному. Дополнительный поток должен быть рациональной мощности, параметры его определяют аналогично параметрам основного потока, рассчитывая численность рабочих по величине оставшейся площади.
Определение площади, оставшейся в цехе по формуле (29)
Sдоп.пот = 432-103,7Ч2=432-207.4=224.6 (30)
где: Sц - площадь цеха, м2, Sосн.пот - площадь основного потока, м2,
Определение расчетного количества рабочих