Производство циклогексана из бензола
Схема гидрирования бензола
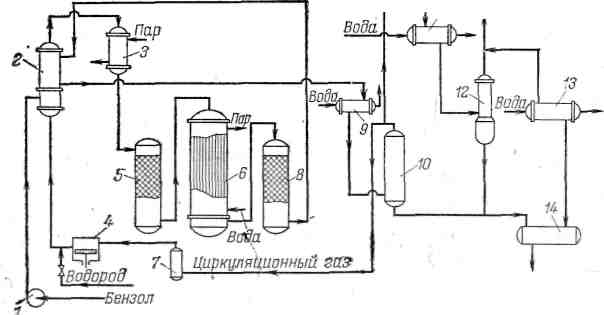
Рис. 2.1
1 — насос; 2 — теплообменник; 3 — подогреватель; 4 — компрессор; 5 — колонна форконтакта; 6 — реактор трубчатый; 7 — сепаратор; 8 — колонный реактор; 9 — холодильник-конденсатор; 10, 12 — сепарационные колонны; 11, 13 — холодильники; 14 — сборник.
Бензол со склада центробежным насосом 1 подается в трубное пространство теплообменника 2. Здесь он испаряется, смешивается с циркуляционным газом и свежим водородом, и смесь нагревается за счет тепла реакционной смеси, поступающей из реактора 8.
Для создания необходимого соотношения газ: бензол (8:1) предусматривается циркуляция газа компрессором 4. Свежий водород подается в нагнетательную линию компрессора 4 таким образом, Чтобы с помощью регулятора поддерживать автоматически постоянное давление в цикле.
Из теплообменника 2 исходная смесь поступает в паровой подогреватель 3, который служит для нагрева газа при пуске, а при нормальной работе лишь гарантирует поддержание бензола в парообразном состоянии. Далее смесь поступает в колонну форконтакта 5, где на медь-магниевом катализаторе сырье очищается от сернистых соединений. Очищенная смесь (содержание серы менее 00001%) поступает в реакторы гидрирования.
В первый трубчатый реактор 6 загружается около 40% от общего количества катализатора, что обеспечивает превращение около 90% подаваемого бензола. Тепло реакции снимается кипящей в межтрубном пространстве водой. Во второй реактор 8 колонного типа загружается остальное количество катализатора. Здесь превращение бензола достигает 99,9%. Тепло реакции в реакторе 8 снимается рабочей смесью. Принятое распределение катализатора по реакторам обусловлено кинетическими закономерностями реакции гидрирования.
Пар, получающийся в результате испарения конденсата в межтрубном пространстве реактора 6 (около 1 т на 1 т циклогексана), большей частью используется как теплоноситель на .самой установке (в подогревателе 3 и др.).
Реакционная смесь из реактора 8 охлаждается в межтрубном пространстве теплообменника 2, отдавая тепло на испарение бензола и нагрев исходной смеси. Дальнейшее охлаждение реакционной смеси, и конденсация циклогексана происходят в холодильнике-конденсаторе 9, охлаждаемом оборотной водой. Газожидкостная смесь из холодильника 9 с температурой 35 °С поступает в сепарационную колонну 10, где жидкий циклогексан отделяется от газа. Газовая фаза из колонны 10 поступает во всасывающую линию циркуляционного компрессора 4. Для предотвращения накопления инертных компонентов в системе часть циркуляционного газа выводят в атмосферу. Предварительно они охлаждаются до 15 °С захоложенной водой в холодильнике 11 и проходят сепарационную колонну 12.
Жидкий циклогексан из сепарационных колонн 10 и 12 поступает в сборник 14, откуда передается на склад промежуточных продуктов или в систему очистки от примесей, внесенных с исходным бензолом.
При выборе типа циркуляционного компрессора 4 решающим фактором является сопротивление циркуляционной системы, так как оно определяет расходы электроэнергии. Большая часть сопротивления системы приходится на долю масляных фильтров, служащих для очистки циркуляционного газа от компрессорного масла. Использование для сжатия газа компрессоров без масляной смазки, а также поагрегатная установка компрессоров позволяет устранить систему очистки от масла и снизить перепад давления в циркуляционном компрессоре с 1,0—1,5 МПа до 0,1— 0,3 МПа, что приводит к значительному сокращению расхода электроэнергии.
2.5 Технико-технологические расчеты
Схема потоков процесса получения циклогексана
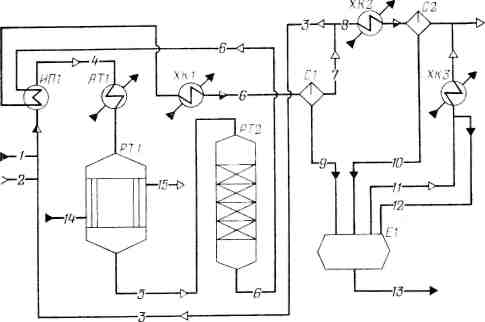
Рис. 2.2.
1 — бензол; 2 — азотоводородная смесь; 3 — циркуляционный газ; 4—7 — газовая смесь; S — продувочные газы; 9, 10, 12 — циклогексан; 11— танковые газы; 13 — готовый продукт; 14 — конденсат; 15 — водяной пар;
ИП1—испаритель бензола; ATI — подогреватель; РТ1, РТ2 — реакторы; ХК1—ХКЗ — холодильники-конденсаторы; С1, С2 — сепараторы; Е1 —сборник циклогексана
Исходные данные:
годовая производительность по циклогексану 65000 т;
годовой фонд рабочего времени 8400 ч;
состав технического бензола (w, %): С6Н6 — 99,91; С6Н5СНз -0,03; С6Н11СНз —0,03; С5Н9СН3 — 0,02; C7H16 —0,01;
потери циклогексана с продувочными и танковыми газами 0,2%;
объемное отношение компонентов на входе в реактор первой ступени Н2: N2: С6Н6=5,5 : 2,5 : 1,0;
степень конверсии бензола в циклогексан, %: в реакторе первой ступени (уточняется расчетом)—90—95; в реакторе второй ступени •— 100;
температура в зоне катализа реактора первой ступени 180°С;
давление в реакторе первой ступени 1,9 МПа;
температура конденсации 35 °С; давление в сепараторе С1 1,7 МПа.
2.5.1 Состав газовой смеси на входе в реактор первой ступени
Часовая производительность по циклогексану с учетом 0,2% потерь: (65000-1000/8400) * 1,002=7753,6 кг/ч или 7753,6-22,4/84 = 2067,6 мі/ч.
По уравнению реакции
С6Н6+ЗН2 ↔ С6Н12
расходуется:
бензола: 2067,6 мі/ч или 7199,7 кг/ч;
водорода: 3*2067,6 =6202,8 мі/ч или 553,8 кг/ч.
Расход технического бензола:
7199,7*100/99,91=7206,6 кг/ч.
Рассчитаем состав технического бензола по компонентам (поток 1):
| С6Н6 | С6Н5СНз | С6Н11СНз | C5H9СН3 | С7Н16 | ∑ | |
| Wi,% | 99,91 | 0,03 | 0,03 | 0,02 | 0,01 | 100,0 |
| m, кг/ч | 7199,7 | 2,33 | 2,33 | 1,55 | 0,77 | 7206,6 |
| Mi, кг/кмоль | 78 | 92 | 98 | 84 | 100 | - |
| V, мі/ч | 2067,6 | 0,57 | 0,53 | 0,41 | 0,17 | 2069,3 |
В соответствии с заданным объемным отношением компонентов в реактор первой ступени подают:
водорода: 2067,6*5,5=11371,8 мі/ч;
азота: 2067,6*2,5 = 5169,0 мі/ч;
остается водорода в циркуляционном газе после реактора второй ступени:
11371,8 – 6202,8=5169 мі/ч;
выходит после реактора первой ступени азотоводородной смеси:
5169+5169=10338 мі/ч
Определяем объемную долю циклогексана в циркуляционном газе с учетом частичной конденсации циклогексана из газовой смеси. Давление насыщенного пара циклогексана при 35°С составляет рп=20,4*10і Па /8/. При давлении газовой смеси в сепараторе рсм=17*10і Па объемная доля циклогексана в циркуляционном газе:
φ=(рп/рсм)*100= [20,4*10і/(17,0*10)]*100=1,2%.
Пренебрегая для упрощения расчета растворимостью азота и водорода в циклогексане, находим количество циклогексана в газовой смеси на входе в реактор первой ступени:
10338*1,2/(100,0—1,2) = 125,6 мі/ч или 471,0 кг/ч.
Состав газовой смеси на входе в реактор первой ступени определяем, суммируя количество компонентов в потоке 1 и рассчитанные количества циклогексана, водорода и азота. Примеси, содержащиеся в техническом бензоле:
0,57+0,53+0,41+0,17=1,68 мі/ч или 2,33+2,33+1,55 + + 0,77=6,98 кг/ч
Состав газовой смеси на входе в реактор первой ступени (поток 4):
| С6Н6 | С6Н12 | Н2 | N2 | примеси | ∑ | |
| V, мі/ч | 2067,6 | 125,6 | 11371,8 | 5169 | 1,68 | 18735,7 |
| φ, % | 11,03 | 0,67 | 60,7 | 27,59 | 0,01 | 100,0 |
| m, кг/ч | 7199,7 | 471 | 1015,3 | 6461,2 | 6,98 | 15154,2 |
| Wi,% | 47,51 | 3,11 | 6,7 | 42,64 | 0,04 | 100,0 |
Принимают, что степень конверсии бензола в реакторе первой ступени равна 0,93, следовательно, реагирует:
бензола: 2067,6*0,93=1922,9 мі/ч;
водорода: 1922,9*3=5768,7 мі/ч.
образуется циклогексана: 1922,9 мі/ч.
Рассчитываем состав газовой смеси на выходе из реактора первой ступени (поток 5):
V, мі/ч φ, %
С6Н6 2067,6-1922,9=144,7 1,12
С6Н12 125,6+1922,9=2048,5 15,80
Н2 11371,8-5768,7=5603,1 43,21
N2 5169 39,86
 примеси
1,68 0,01
∑ 12966,98 100,00
2.5.2 Уточнение степени конверсии бензола в циклогексан
С целью, уточнения степени конверсии рассчитывают константу равновесия реакции получения циклогексана.
Определяем константу равновесия Кр при температуре Т=180+ +273=453 К по эмпирической формуле /8/:
lg Кр = 9590/Т—9,9194 Ig Т + 0,002285Т+8,565,
lgКp = 4,4232, Кp = 26 500.
Определяем константу равновесия реакции по значениям парциальных давлений компонентов. Парциальные давления (в МПа) рассчитывают по формуле /8/:
Рс6н6 = 0,02128; Рс6н12 = 0,30020; Рн2 = 0,82099.
Кр = Рс6Н6/(рс6н6Р3н2) =0,30020*1000/(0,02128*0,82099і) =25 493,
где 1000 — коэффициент (учитывает различие в единицах измерения давления: в эмпирической формуле для расчета Кр коэффициенты уравнения определены по значениям давлений, выраженных в атмосферах).
Сравниваем значения Кр, рассчитанные по значениям парциальных давлений компонентов и по эмпирической формуле. Так как 25493<26 500, то принятая степень конверсии бензола 0,93 занижена.
Принимаем степень конверсии бензола 0,932, тогда в реакторе первой ступени расходуется:
бензола: 2067,6*0,932=1927 м'/ч;
водорода: 3*1927=5781 мі/ч;
образуется циклогексана: 1927 мі/ч.
2.5.3 Определение изменения состава газа в реакторах первой и второй ступени
Уточним состав газовой смеси на выходе из реактора первой ступени (поток 5):
| С6Н6 | С6Н12 | Н2 | N2 | примеси | ∑ | |
| V, мі/ч | 140,6 | 2052,60 | 5590,8 | 5169 | 1,68 | 12954,70 |
| φ, % | 1,09 | 15,84 | 43,16 | 39,90 | 0,01 | 100,00 |
| m, кг/ч | 489,6 | 7698,20 | 499,2 | 6461,2 | 6,98 | 15154,20 |
| Wi,% | 3,23 | 50,80 | 3,29 | 42,64 | 0,04 | 100,00 |
Рассчитываем парциальные давления компонентов (в МПа): РС6Н6= 0,020615; PC6H12 = 0,301055; Рн2= 0,819983.
Константа равновесия:
Кр= [0,301055/(0,020615*0,8199833)] *1000=26 488.
Полученное значение константы равновесия практически совпадает с рассчитанным по эмпирической формуле (Кр=26500).
В реакторе второй ступени реагирует 140,6 мі/ч бензола, расходуется 3*140,6=421,8 мі/ч водорода и образуется 140,6 мі/ч циклогексана; остается 5590,8-421,8=5169 мі/ч водорода.
Количество циклогексана на выходе из реактора второй ступени:
2052,6+140,6=2193,2 мі/ч
Количество газовой смеси на выходе из реактора второй ступени (поток 6):
2193,2+5169+5169+1,68=12532,88 мі/ч
Потери циклогексана с продувочными и танковыми газами составляют 0,2% или 2067,6*0,002=4,13 мі/ч; возвращается в реактор первой ступени 125,6 мі/ч циклогексана.
Количество циклогексана, конденсирующегося в сепараторе С1:
2193,2-4,13-125,6=2063,5 мі/ч или 7738,0 кг/ч.
Растворимость компонентов газа в циклогексане при температуре 35°С и давлении 10 Па: H2—0,120 mі/t, N2 — 0,250 mі/t. В циклогексане при давлении 17,0*105 Па растворяется:
водорода: 0,120*17,0*7,738=15,78 мі/ч или 1,41 кг/ч;
азота: 0,250*17,0*7,738 = 32,88 мі/ч или 41,1 кг/ч.
Всего из сепаратора С1 выходит жидкой фазы (поток 9):
2052,6+15,78+32,88+1,41=2102,7 мі/ч или 7746,6 кг/ч.
Рассчитывают состав газовой смеси после сепаратора С1 (поток 7):
V, мі/ч φ, %
С6Н12 2193,2-2052,6=140,6 1,35
Н2 5169-15,78=5153,2 49,41
N2 5169-32,88=5136,1 49,24
∑
10429,9 100,00
2.5.4 Состав продувочных газов, циркуляционного газа, расход свежего газа
По составу потока 7 рассчитывают состав продувочных газов (поток 8):
V, мі/ч
С6Н12 4,13
Н2 4,13*49,41/1,35=151,2
N2
4,13*49,24/1,35=150,6
∑ 301,8
Определяем состав циркуляционного газа (поток 3):
V, мі/ч
С6Н12 125,6
Н2 5153,2-151,2=5002
N2 5136,1-150,6=4985,5
∑
10113,1
Расход свежей азотоводородной смеси должен компенсировать затраты водорода, на реакцию гидрирования, потери азотоводородной смеси при продувке и на растворение в циклогексане.
Состав свежей азотоводородной смеси (поток 2):
V, мі/ч
Н2 6202,8+151,2+15,78=6369,78
N2 32,88+150,6=183,48
∑
6553,3 мі/ч
Продувочные газы охлаждаются в холодильнике-конденсаторе ХК2 при температуре 10 °С. Парциальное давление паров циклогексана при этой температуре равно 6,33*10і Па /8/, объемная доля циклогексана в газе после холодильника-конденсатора составляет:
[6,33*10і/(17,0*105)] *100 = 0,37%.
Количество водорода и азота в продувочных газах:
301,8-4,13=297,7 мі/ч.
Количество циклогексана в продувочных газах после холодильника-конденсатора ХК2 и сепаратора С2:
297,7*0,37/(100,00—0,37) = 1,11 мі/ч или 4,125 кг/ч.
Количество циклогексана, поступающего из сепаратора С2 в сборник Е1 (поток 10):
4,13—1,11=3,02 мі/ч или 11,32 кг/ч.
Сбрасывают на факел газа (из сепаратора С2):
297,7+ 1,11 = 298,8 м'/ч.
Растворенные в циклогексане азот и водород отделяются при дросселировании газа до давления 2,0*10^Па. Образуются танковые газы, объемная доля циклогексана в которых составляет:
[20,4-10і/(2,0-10)]*100=10,20 %
Количество циклогексана в танковых газах рассчитываем так же, как его количество в продувочных газах:
(15,8+ 32,9)*10,20/(100,00—10,20) =5,6 мі/ч или 21,0 кг/ч,
где 15,8 и 32,9 - количество водорода и азота, растворенных в циклогексане, мі/ч.
Количество танковых газов (поток 11):
15,8+32,9+5,6=54,3 мі/ч.
Общие потери циклогексана составляют 7753,6*0,002=15,5 кг/ч, потери с продувочными газами — 4,125 кг/ч, следовательно, с газами дросселирования после их охлаждения в холодильнике-конденсаторе ХКЗ теряется:
15,5-4,125=11,4 кг/ч или 3,04 мі/ч.
Возвращается в сборник Е1 (поток 12):
21,0-11,4=9,6 кг/ч или 5,6-3,04 = 2,56 мі/ч.
Сбрасывают в атмосферу после холодильника-конденсатора ХКЗ:
54,3-2,56=51,74 мі/ч.
Сбрасывают газа на факел:
298,8+ 51,7 = 350,5 мі/ч.
2.5.5 Расчет основных расходных коэффициентов
Расходные коэффициенты рассчитывают по данным таблицы.
Расходные коэффициенты:
по техническому бензолу: 7206,6/7738,0=0,931 кг/кг;
по азотоводородной смеси: 6553,3/7,738=847 мі/т
2.5.6 Составление материального баланса получения циклогексана
| входит | мі/ч | кг/ч | выходит | мі/ч | кг/ч |
|
Бензол технический: бензол толуол метилциклогексан метилциклопентан н-гептан |
2067,6 0,57 0,53 0,41 0,17 |
7199,7 2,33 2,33 1,55 0,77 |
Циклогексан технический: циклогексан толуол метилциклогексан метилциклопентан н-гептан |
2063,5 0,57 0,53 0,41 0,17 |
7738,0 2,33 2,33 1,55 0,77 |
|
Итого ..... Азотоводородная смесь: азот водород |
2069,3 183,5 6369,8 |
7206,7 229,4 568,7 |
Итого ..... Продувочные газы: азот водород циклогексан |
2065,2 150,6 151,2 1,11 |
7745,0 188,3 13,5 4,2 |
|
Итого ..... Циркуляционный газ: азот водород циклогексан |
6553,3 4985,5 5002,0 125,6 |
798,1 6231,9 446,6 471 |
Итого..... Танковые газы: азот водород циклогексан |
302,9 32,9 15,8 3,0 |
206,0 41,1 1,4 11,3 |
| Итого ..... |
10113,1 18735,7 |
7149,5 15154,2 |
Итого ..... Циркуляционный газ: азот водород циклогексан |
51,7 4985,5 5002,0 125,6 |
53,8 6231,9 446,6 471 |
Всего….. |
|||||
| Итого ..... |
10113,1 12532,9 |
7149,5 15154,2 |
|||
| Всего….. |
ЗАКЛЮЧЕНИЕ
В курсовом проекте рассмотрена технология производства циклогексана из бензола.
Во введении рассмотрены свойства циклогексана и его применение.
В аналитическом обзоре произведен обзор катализаторов и аппаратурное оформление процесса получения циклогексана. Анализ способов производства и выбор оптимального.
Технологическая часть включает в себя описание химизма процесса, характеристику сырья, подробное описание технологической схемы. Также рассмотрено влияние температуры на процесс получения циклогексана.
Рассчитан и составлен материальный баланс получения циклогексана гидрированием бензола. В итоге выполнения технико-технологических расчетов получены следующие результаты:
На входе: бензол технический 7206,7 кг/ч
азотоводородная смесь 798,1 кг/ч
циркуляционный газ 7149,5 кг/ч
Всего 15154,2 кг/ч
На выходе: циклогексан технический 7745,0 кг/ч
продувочные газы 206,0 кг/ч
танковые газы 53,8 кг/ч
циркуляционный газ 7149,5 кг/ч
Всего 15154,2 кг/ч
Получены следующие расходные коэффициенты:
по техническому бензолу: 0,931 кг/кг;
по азотоводородной смеси: 847 мі/т
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
Производство капролактама. Под ред. В.И.Овчинникова и В.Р.Ручинского – М.: Химия, 1977. – 264 с.
Справочник нефтехимика./ С.К. Огородников. В 2-х т. – Л.: Химия, 1978.
Бардик Л.Д., Леффлер У.Л. Нефтехимия./ Пер. с англ. – М.:»ЗАО «Олимп - Бизнес», 2003. – 416 с.
Патент РФ 2196123 (1996).
Любарский Г.Д., Снаговский Ю.С., Хим. пром., 1964, №9, с. 643-649.
Проскурнин А.М. и др., Хим. пром., 1972, №9, с. 663-665.
Лебедев Н.Н. Химия и технология основного органического и нефтехимического синтеза. – М.: Химия, 1975.
Гутник С.П., Сосонко В.Е., Гутман В.Д. Расчеты по технологии органического синтеза. – М.: Химия, 1988.