Огнестойкое стекло "Пиран"
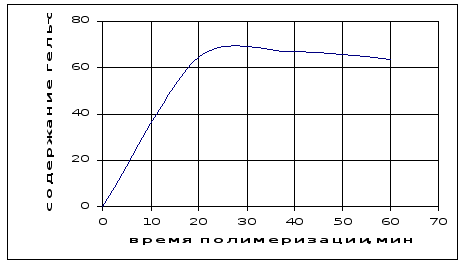
Рис. 1.10 Зависимость содержания нерастворимой гель-фракции от времени полимеризации состава 41ГМА+41ТХЭФ+15ЛИМ+3ФК
Для состава 41ГМА+41ТХЭФ+15ЛИМ+3ФК+0,4 ин была определена зависимость вязкости состава от времени его приготовления. Из графика рис. 1.11 можно сделать вывод, что с течением времени вязкость раствора увеличивается.
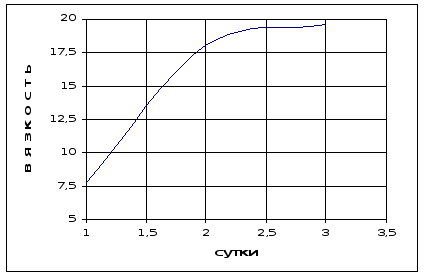
Рис. 1.11 Зависимость вязкости от времени приготовления состава
Составы не поддерживают горение на воздухе и имеет невысокие потери массы, это позволяет отнести его к классу трудногорючих материалов. Кислородный индекс исследуемого состава 30% объем.
1.1.6 Выводы и практические рекомендации
1. В результате проведенной работы исследованы свойства исходных компонентов, используемых в составе композиции для органического стекла. Определен механизм полимеризации ГМА. Показано, что полимеризация ГМА происходит с раскрытием двойных связей и эпоксидного кольца с образованием трехмерной структуры. Выход гель-фракции составляет 90%. Предложена схема полимеризации.
2. Оценена методом ТГА устойчивость исходных компонентов при воздействии повышенных температур. Установлено, что все компоненты относятся к коксообразующим и деструкция которых протекает в приблизительно одинаковом температурном интервале.
3. Установлен анализом данных ИКС механизм сополимеризации ГМА и ТХЭФ и предложена схема сополимеризации.
4. Осуществлен выбор времени полимеризации для составов, содержащих ГМА, ТХЭФ, ЛИМ и ФК на основании данных ИКС, ТГА и по содержанию гель-фракции в полимеризате. Показано сохранение ненасыщенности полимеризата до времени полимеризации 60 мин. При этом увеличивается содержание гель-фракции. Увеличение продолжительности полимеризации приводит к процессу деструкции.
5. Исследована зависимость внешнего вида образцов и содержания гель-фракции от состава композиции.
6. Выбран состав 41ГМА+41ТХЭФ+15ЛИМ+3ФК, который обладает оптимальными свойствами для органического стекла. Для него исследована зависимоть содержания гель-фракции от времени полимеризации и от количества фотоинициатора в составе, определена вязкость состава.
1.2 Технологическая часть
1.2.1 Характеристика сырья, материалов и готовой продукции
Таблица 1.7. Характеристика сырья, материалов и готовой продукции
| № п/п | Материалы, свойства | ГОСТ, ТУ | Ед.изм | Показатели свойств |
| 1 | 2 | 3 | 4 | 5 |
| 1 | ГМА | ТУ 2435–331–0584–2324–96 | ||
| Внешний вид | бесцветная прозрачная жидкость | |||
| Содержание основного вещества | ||||
| Плотность | г/ см3 | 1,0726 | ||
| Молекулярная масса | 142,16 | |||
| Температура плавления | °C | -65 | ||
| вязкость | мПа*с | 2,75 | ||
| Растворимость в воде | %, | 2,75 | ||
| Температура воспламенения | °C | 370 | ||
| Показатель преломления | 1,4505 | |||
| Температура вспышки | °C | 88 | ||
| 2 | ТХЭФ | ТУ 2494 – 319 – 0576344 | ||
| Внешний вид | бесцветная жидкость | |||
| Содержит: Cl- | %масс | 37,5 | ||
| P- | %масс | 11,3 | ||
| Воды | %масс | 0,07 |
1.2.2 Описание технологического процесса
Технологический процесс производства органического стекла является периодическим и включает следующие стадии:
1. Входной контроль материалов
2. Обработка стеклянных листов.
3. Сборка стеклопакета
4. Подготовка компонентов и установки полимеризации
5. Полимеризация
6. Контроль, хранение и упаковка изделия.
Технологическая схема представлена на рис. 1.12.
При входном контроле материалов по сопроводительной документации проверяют срок годности компонентов заливочного состава. Также проверяют соответствие всем требованиям партии трубки ПВХ и двухсторонней клеящей ленты.
Для изготовления органического стекла применяют отполированное с обеих сторон листовое стекло высшего качества. Стекло проверяют на наличие трещин. Силикатные стекла, поступающие в производство, обязательно подвергают обработке в моечно-сушильном конвейере, сначала круглыми капроновыми щетками, смоченными 1%-ным раствором соды, после чего ополаскивают под душем – для очистки и обезжиривания.
Пройдя через моечную зону, стёкла оказываются в сушильной зоне, где высушиваются идущим навстречу тёплым воздухом. После чего из них изготавливают полимеризационные формы.
При изготовлении форм должна соблюдаться абсолютная чистота. Поэтому работа должна проводиться в условиях полного отсутствия пыли. Рабочие помещения следует оборудовать воздухоочистительной установкой с кондиционным аппаратом и поддерживать в них небольшое избыточное давление воздуха. Затем вымытое стекло обрабатывают раствором антиадгезива, в качестве которого используется полиэтиленсилоксановая жидкость.
Обработанное стекло укладывают на ложемент для сборки стекла, затем устанавливают с зазором до 3 мм внешнее стекло и по периметру вводят эластичную герметизирующую прокладку), а в точке сжатия стекла защемляют калибром. Расстояние между силикатными стеклами определяет толщину листов органического стекла. Таким образом, постепенно вводя трубку и устанавливая прозрачные калибры, герметизируют стеклопакет, оставляя открытой зону подачи смеси.
Транспортировка исходных продуктов осуществляется в закрытых герметичных емкостях. Выгрузка ГМА, ТХЭФ, H3PO4 производится в герметичные емкости и с помощью весовых мерных дозаторов, компоненты подают в смеситель. Ввиду малого количества инициатора дозирование производится вручную. Навеска определяется с помощью электронных весов.
Соотношения выбирают в зависимости от сорта получаемого оргстекла. Ниже приведены соотношения компонентов при получении прозрачного негорючего органического стекла ч.:
ГМА……………….…41 H3PO4 …………….…3
ТХЭФ…………….…41 ЛИМ……………….…….15
Фотоинициатор……. 0,4
Компоненты состава перемешивают в смесителе в течение 1 часа при температуре 20±5°С, затем вводят H3PO4 и перемешивают ещё 10–20 минут. По окончании гомогенизации с целью обезвоздушивания смесь вакуумируют в том же смесителе. Вакуум создается компрессором, при этом воздух предварительно проходит очистку на каплеуловителе, после чего газо-воздушная смесь поступает на доочистку в термокаталитическую установку. Вакуумирование проводят в течение 10 минут.
После вакуумирования весовым мерным дозатором отмеряются точные дозы смеси, поступающие в формы. Для чего форму поворачивают, устанавливают воронку 10 и выливают определённую порцию композиции. После опорожнения воронки, её снимают, герметизируют зону подачи смеси ПВХ-трубкой и переводят заполненный стеклопакет в горизонтальное положение и одновременно с помощью иглы удаляют воздушные пузыри.
После этого деталь снимают с ложемента сборки – заливки и устанавливают на профилированную форму, которая поступает на конвейер фотоотверждения, где изделие отверждается, а затем выходит из зоны облучения. Время засветки выбирают исходя из времени полимеризации состава. Затем стеклопакет выходит из зоны облучения. Калибры снимают, изделие извлекают из формы, проверяют габаритные размеры полученного изделия с помощью рулетки, контролируют и упаковывают.
Контроль качества негорючего органического стекла основан, прежде всего, на испытании термостойкости, способности выдерживать резкие перепады температур, определении физико-механических свойств. Определяются устойчивость при высоких температурах, светопроницаемость, светостойкость, огнестойкость, оптическое искажение, предел прочности, твердость по Бринеллю.
Заготовки следует хранить таким образом, чтобы не ухудшать их качество. Обычно изделия хранят в стеллажах с вертикально расположенными ячейками шириной до 30 см.
1.2.3 Основные параметры технологического процесса
Таблица 1.8. Параметры технологического процесса производства органического стекла
| Параметры | Значения |
| Время гомогенизации, мин | 80 |
| Время полимеризации, мин | 60 |
|
Температура,°С |
20±5 |
| Давление, мм. рт. ст. | 740 – 760 |
| Давление вакуумирования, мм. рт. ст | 340 – 400 |
1.2.4 Материальные расчеты
Таблица 1.9. Рецепт заливочного состава
| Наименование компонентов | Концентрация, % | Количество, масс. ч. | Количество, % |
| ГМА | 100 | 41 | 40,84 |
| ТХЭФ | 100 | 41 | 40,84 |
| ЛИМ | 100 | 15 | 14,94 |
| Фосфорная кислота | 87 | 3 | 2,99 |
| Фотоинициатор | 100 | 0,4 | 0,39 |
Таблица 1.10. Расчет по рецепту для получения 31640 стекол в год
| Наименование компонентов | По рецепту, кг | Технологические потери, кг | С учетом технологических потерь, кг |
| ГМА | 1684,4 | 23,58 | 1707,98 |
| ТХЭФ | 1684,4 | 23,58 | 1707,98 |
| ЛИМ | 601,16 | 5,89 | 607,05 |
|
Фосфорная кислота |
123,4 | 0,37 | 123,77 |
| Фотоинициатор | 15,82 | 0,08 | 15,9 |
| Всего | 4109,18 | 53,5 | 4162,68 |
Таблица 1.11. Материальный баланс для 31640 стекол в год на 1 тонну заливочного состава с учетом технологических потерь
| Приход | Расход | ||
| Состав | Количество на 31640 стекол, кг | Состав | Количество на 1 тонну, кг |
| ГМА | 1684,4 |
Технологические потери а) при приеме и подготовке компонентов ГМА ТХЭФ ЛИМ Фосфорная кислота Фотоинициатор б) при заливке состава ГМА ТХЭФ ЛИМ Фосфорная кислота Фотоинициатор |
11,79 11,79 2,945 0,185 0,04 11,79 11,79 2,945 0,185 0,04 |
| ТХЭФ | 1684,4 |
|
|
| ЛИМ | 601,16 | ||
| Фосфорная кислота | 123,4 | ||
| Фотоинициатор | 15,82 | ||
| Всего потерь | 53,5 | ||
| Всего | 4109,18 | Итого | 4162,68 |
Заключение
Анализ литературы показал, что большинство разработанных полимерных составов для органического стекла являются пожароопасными. И при оценке выше изложенной информации прослеживается только тенденция в области разработок составов для получения органического стекла пониженной горючести. Исходя из этого, в современных условиях основными направлениями по созданию огнестойких полимеров и полимерных композиций можно считать следующие:
Полимерные композиционные материалы, содержащие в качестве антипиренов фосфор и его соединения;
Полимерные композиции, содержащие традиционные неорганические антипирены;
Синтез огнестойких высокомолекулярных соединений и химическое модифицирование как способы повышения огнестойкости полимеров.
Однако наиболее перспективным является первое направление, на котором основываются исследования, представленные в данной дипломной работе.
Разработаны составы и технология, обеспечивающие получение органического стекла пониженной горючести с высокой механической прочностью.
В дипломном проекте разработана технологическая схема производства органического стекла пониженной горючести. Осуществлен расчет материальных затрат на 1 тонну заливочного состава. Оценена безопасность и экологичность проекта. Предусмотрена автоматизация процесса и безопасное его ведение.
Показана экономическая эффективность представленных показателей дипломного проекта.