Производство металлов и их сплавов
В зависимости от химического состава руды и ее физического состояния штейн получают либо в шахтных печах, если сырьем служит кусковая медная руда, содержащая много серы, либо в отражательных или дугосых электрических печах, если исходным продуктом являются порошкообразные флотационные концентраты.·
Отражательная печь строят длиной 35—40, шириной 7—10 и высотой 3,5—4,5 м. Стены и свод делают из динасового или магнезитового кирпича. Огнеупор выбирают в зависимости от преобладания в шихте основных или кислотных окислов, так как соответствие состава шихты и огнеупорных материалов удлиняет срок их службы. Под печи делают в несколько слоев, а лещадь покрывают кварцевым песком, который перед пуском печи оплавляют, превращая в плотную массу.
Отражательные печи отапливают мазутом, угольной пылью или газом, вдувая топливо форсунками (4—10 шт.) через окна, имеющиеся в торце печи. Максимальная температура в головной части печи 1550° С и, постепенно снижаясь, к хвостовой части обычно бывает 1250—1300° С. Шихту в эти печи загружают через отверстия в своде, расположенные вдоль печи у боковых стенок. При загрузке шихта ложится откосами вдоль стен, предохраняя кладку от прямого воздействия шлаков и газов. По мере нагревания шихты начинаются реакции частичного восстановления высших окислов железа и меди, окисления серы и шлакообразования.
Плавка медных концентратов в электрических печах из-за дефицита электроэнергии и возможности использования в этой операции низкосортных сернистых топлив пока не нашла широкого применения. Но для плавки кусковой медной руды еще широко применяют шахтные ватержакетные печи (рис. 143). Нередки случаи, когда даже богатые серой концентраты предварительно агломерируют, чтобы подвергнуть их плавке в шахтных печах. Печь эта имеет в плане прямоугольное сечение шириной около 1м и несколько метров в длину.
Основные рабочие стенки печи выполняют из полых стальных коробок, охлаждаемых изнутри водой, называемых кессонами, так как известные технические огнеупоры оказываются в этих условиях недостаточно стойкими. Во время плавки на холодные стенки настывает оплавленная шихта, предохраняющая кессон от разрушения. Шихту загружают с площадки, расположенной на уровне верхнего края кессона, подача воздуха для горения проводится через фурмы, расположенные вдоль продольных стенок в нижней части кессонов.
Выпуск штейна и шлака из печи производится совместно и непрерывно через спускной желоб, имеющий гидравлический затвор. Жидкая вязкая смесь стекает в большой овальный отстойник, называемый передним горном, футерованный хромомагнезитовым кирпичом. В нем происходит медленное расслоение штейна и шлака. Избыточный шлак сливается по желобу в противоположном конце переднего горна, а штейн по мере необходимости выпускают через летки, расположенные у лещади горна. Над печью делают футерованный огнеупорными материалами так называемый шатер для сбора и отвода отходящих газов и направления их на пылеулавливание и газоочистку.
Переработка медного штейна
Наиболее распространены теперь цилиндрические бочкообразные конверторы, один из вариантов которых изображен на рис. 144, <2, б. Наружный диаметр конвертора обычно 2,3—4 м, длина 4,3—10 м. Наиболее крупные конверторы выдают за один цикл процесса до 100 т меди. Воздух в конвертор подается через ряд фурм, расположенных по образующей цилиндра. Цилиндр опирается двумя прочными бандажами на четыре пары роликов (рис. 144, б). Поворот конвертора на роликах на необходимый угол для заливки штейна в горловину и выливки продуктов плавки проводится зубчатой передачей и зубчатым ободом, закрепленнымина стальном кожухе. Внутри конвертор футеруется магнезитовым и хромомагнезитовым кирпичом.
Переработка штейна в конверторе протекает в два периода. В конвертор загружают кусковой кварц, заливают расплавленный штейн и продувают его воздухом,).
Образующийся шлак периодически сливают и в конвертор добавляют свежие порции медного штейна и кускового кварца. Температура заливаемого штейна обычно около 1200°С, но за время продувки, за счет большего выделения тепла при окислении сульфидов температура повышается до 1350°С. Продолжительность первого периода зависит от количества меди в штейне и составляет 6—20 ч.
Введение в воздушное дутье добавки кислорода повышает температуру в конверторе и позволяет загружать в него холодный концентрат, заменив им некоторую часть расплавленного штейна.
Первый период заканчивается, когда в продуваемом штейне окислено сернистое железо. После этого тщательно удаляют шлак и продолжают продувку без добавки штейна и кварца. Второй период начинается, когда в конверторе остается только Cu2S, называемый белым штейном, а на некоторых заводах «белым маттом».
Второй период заканчивается, когда в конверторе весь белый штейн превращается в медь, на что обычно уходит 2—3 ч. В конверторе и во втором периоде образуется небольшое количество богатого медью шлака, который остается в нем после выливки черновой меди и перерабатывается в следующем цикле. Конверторные шлаки первого периода направляют для переработки в отражательные печи.
Черновую медь по окончании процесса наклоном конвертора выливают в ковш и разливают в изложницы. Полученную в конверторе медь называют черновой, т. е. еще не готовой медью, так как в ней содержится 1,0—2,0% железа, цинка, никеля, мышьяка, сурьмы, кислорода, серы и других примесей и растворены благородные металлы, ранее находившиеся в штейне.
Рафинирование меди
Черновая медь всегда подвергается рафинированию для удаления из нее примесей, ухудшающих ее свойства, а также извлечения из нее таких ценных металлов, как золото, серебро и др. В практике рафинирование проводят последовательно, двумя принципиально различными методами: пилометаллургическим и электролитическим.
Огневое пирометаллургическое рафинирование меди проводят в отражательных печах, эскиз которой .представлен на рис. 145.
Весь цикл огневого рафинирования состоит из следующих операций: загрузки и расплавления, окисления примесей, удаления растворенных газов, раскисления меди и разливки; он занимает обычно 12—16 ч..
Удаление растворенных газов из меди принято называть «дразнением на плотность». В металл ванны погружают .сырые деревянные жерди, древесина которых выделяет газообразные углеводороды, бурно перемешивающие медь и удаляющие наметал л а сернистый и другие газы. После удаления газов, для получения пластичной меди начинают раскисления или, как принято говорить на заводах, «дразнением на. ковкость».
Электролитическое рафинирование меди проводят в ваннах, наполненных раствором сернокислой меди, подкисленным серной кислотой.
Для получения бескислородной меди (марка МОб) и марок меди с пониженным содержанием кислорода (М1р, М2р и др.) переплавку катодов ведут в канальных индукционных электропечах со стальным сердечником, а разливку — непрерывно в защитной среде. Для меди марок с буквой ρ применяют раскисление фосфористой медью.
Медные сплавы
В технической меди могут присутствовать примеси Bi, Sb, As, Pb, Sn, Fe, Ni, S, О, сопутствующие при получении ее из руд и при рафинировании или попавшие в нее при переработке отходов. Суммарно допустимое количество этих примесей приведено в табл. 17. Более 50% чистой меди потребляет электротехническая промышленность и энергетика в качестве проводников электрического тока. Поэтому большое количество меди подвергается прокатке и волочению.
Медь обладает хорошей пластичностью как в холодном, так и в горячем состоянии. Но не все перечисленные примеси одинаково влияют на пластичность и другие свойства меди. Наиболее осложняют горячую прокатку меди висмут и свинец, не растворяющиеся в меди в твердом состоянии, образующие с ней легкоплавкие эвтектики (висмут с температурой плавления 270°С, а свинец с температурой плавления 326°С). Поэтому их содержание в высших сортах меди лимитируется тысячными долями процента.
Отрицательно влияет на горячую прокатку и кислород, но при больших концентрациях (0,1—0,2%). Другие примеси (олово, цинк, никель, серебро) не ухудшают пластичности меди и других механических свойств, так как, присутствуя в небольших количествах, они входят в твердый раствор.
Наиболее распространенными и известными сплавами меди являются латуни и бронзы.
Латунями называют группу сплавов меди с цинком, получившую наиболее широкое применение в технике. В группу латуней входят томпак (90% и более меди, остальное цинк, если эти сплавы содержат от 79 до 86% меди, их называют полутомпак) и много других, не только двойных, но и более сложных сплавов.
Механическая прочность латуней выше, чем меди, и они хорошо обрабатываются резанием. Большим их преимуществом является их пониженная стоимость, так как входящий в них цинк значительно дешевле меди. Латуни широко применяют в приборостроении, в общем и химическом машиностроении.
АЛЮМИНИЙ И ЕГО СПЛАВЫ
Алюминий — второй (после железа) металл современной техники. Его мировое производство в ближайшие годы достигнет 15 млн. т. в год.
Наиболее важным свойством алюминия, определяющим его широкое применение в технике, является его небольшая плотность, равная 2,7 г/см3, т. е. алюминий почти в три раза легче железа.
Вторым очень важным свойством алюминия является его относительно высокая электропроводность, которая равна 34ґ104 Ом-1ґсм-1, что составляет 57% электропроводности меди. Температура плавления алюминия 660° С, температура кипения около 2500° С.
Кроме того, из свойств алюминия следует отметить его хорошую теплопроводность и теплоемкость. Алюминий химически стоек против органических кислот и хорошо сопротивляется воздействию азотной кислоты. Он очень быстро окисляется на воздухе, покрываясь тонкой пленкой окиси, которая, в отличие от окиси железа, не пропускает кислород в толщу металла. Следовательно, алюминий, несмотря на быстрое окисление при нормальных условиях коррозионностоек. Его кристаллическая решетка. Механические свойства алюминия сравнительно невысоки. Сопротивление на разрыв находится в пределах от 90 до 180 МПа (от 9 до 18 кгс/мм2) НВ20—40; он имеет высокую пластичность, что дает возможность прокатывать его в очень тонкие листы. Необходимо отметить, однако, трудность обработки чистого алюминия резанием, а также относительно высокую линейную усадку — 1,8%.
Вторая область его применения — электротехника. Это обусловлено тем, что алюминий менее дефицитен и встречается в природе более широко, чем медь; электропроводность алюминия меньше меди, хотя провод из алюминия такой же электропроводности, как аналогичный медный провод, получается толще, но зато легче. Это важно для проводки во всех летательных и транспортных аппаратах, а также для проводов воздушных линий электропередач, где, применяя алюминиевые провода, можно реже ставить опоры.
Алюминий широко применяется в металлургии, где используется его большое сродство к кислороду для получения в чистом виде дорогих и редких металлов (например, хрома, ванадия и др.), низкие сорта алюминия используются для раскисления стали.
Руды алюминия
Алюминий — наиболее распространенный металл в земной коре (8,8%); в чистом виде он не встречается, зато минералов, содержащих алюминий, очень много.Основным сырьем для получения алюминия служат бокситы.
Бокситы представляют собой сложную горную породу, которая содержит алюминий в виде гидроокисей. Вторая руда, которая используется для производства алюминия в нашей стране, — нефелин. Химическая формула этого минерала
Na(K)2OAl2O3-2Si02
Нефелины сопутствуют горной породе, которая называется апатит. Апатитонефелиновых пород очень много на Кольском полуострове. Они давно разрабатываются для получения фосфорных удобрений и их отходом являются нефелины.
Производство глинозема.
Электротермические способы. Суть этих способов заключается в восстановлении алюминиевой руды в электропечи; примеси, имеющиеся в руде, восстанавливают до элементарного состояния и, переводя их в металл (кремнистый чугун), оставляют в шлаке невосстановленной только окись алюминия, но в шлаке остаются некоторые частично невосстановленные примеси. Эти способы применяются для получения глинозема, идущего на изготовление шлифовальных кругов и других абразивных изделий, но для производства высококачественного алюминия такой глинозем не пригоден.
Кислотные способы. Сущность этих способов сводится к тому, что алюминиевая руда подвергается обработке какой-либо минеральной кислотой, например соляной или серной. В процессе такой обработки кислота взаимодействует с окисью алюминия и получается соответствующая растворимая соль (например, хлористый алюминий).
Щелочные способы. Эти способы в большинстве стран применяют и для получения чистой окиси алюминия. Суть щелочных способов заключается в том, что алюминиевая руда подвергается воздействию какой-либо щелочи (едким натром, кальцинированной содой и др.).
5. Рафинирование алюминия
Рафинирование алюминия осуществляется в расплавленной среде. Анодом является сплав загрязненного алюминия с тяжелым металлом, к которому через подовые угольные блоки 1 подводится ток большой силы (рис. 160), катодом — чистый рафинированный металл, отрицательный полюс к которому подводится с помощью подвесных графитовых катодов 5.
В качестве электролита обычно применяют смесь ВаС12 (60%), A1F3 (23%) и NaF (17%), имеющую плотность в условиях процесса 2,7 (плотность чистого алюминия в этих условмях 2,3). В качестве утяжелителя для анодного сплава наиболее удобно применять медь, которую обычно вводят в количестве 25%, что вполне предохраняет анодный сплав от всплывания со дна электролизера (плотность 3,0—3,5).
Сущность процесса электролитического рафинирования по трехслойному методу сводится к следующему. Если на дно электролитической ванны (рис. 160) поместить расплавленный анодный сплав из алюминия-сырца и меди, а над ним электролит указанного выше состава и через них пропускать постоянный электрический TOKJ то через некоторое время на катоде начнется выделение чистого алюминия. По мере хода процесса содержание алюминия в анодном сплаве постепенно уменьшается, а количество чистого алюминия на катоде увеличивается.
Высота слоя анодного сплава в ванне 200—250 мм, электролита — 120—150 мм. Рекомендуется всегда иметь на катоде слой металла толщиной около 100 мм. Во избежание окисления катодного металла его засыпают сверху тонким слоем порошкообразного электролита. Процесс ведут при температуре 760—800° С. Напряжение на ванне выдерживают в пределах 6—7 В. При этом может быть получен алюминий чистотой до 99,99%.
Рафинирование по этому методу обходится очень дорого и поэтому применяется в ограниченных масштабах.
Для получения алюминия особой чистоты широкое применение получил метод зонной перекристаллизации, в основе которой лежит не одинаковое распределение примесей алюминия (или другого рафинируемого металла) между жидкой и твердой фазой при частичном расплавлении.
Процесс зонной перекристаллизации алюминия практически ведут следующим образом. Слиток алюминия высокой чистоты (А99, А995), очищенный от пленки окислов травлением, помещают в графитовую лодочку и затем в кварцевую трубку, внутри которой создается - вакуум (остаточное давление не выше 0,1 Па (10-4— 10-5 мм рт. ст.). Снаружи вдоль трубки медленно (1 см в минуту) передвигают узкий нагреватель (обычно кольцо высокочастотного индуктора), с помощью которого создается узкая расплавленная зона слитка (25—30 мм). Если в алюминии нет примесей второй группы, более чистой получается та часть слитка, с которой начиналась зонная переплавка. Обычно зонную переплавку повторяют в одном направлении подряд 10—15 раз, после чего можно получить металл особой чистоты (до 99,9999% А1).
ТИТАН, МАГНИЙ И ИХ СПЛАВЫ
Титан — металл серебристого цвета с голубоватым отливом; имеет невысокую плотность 4,507 г/см3; плавится при температуре около 1660° С, кипит при 3260° С. Титан имеет две аллотропические модификации; до 882° С существует a-титан, имеющий гексагональную решетку и при более высоких температурах b-титан с кубической объемноцентрированной решеткой.
Механические свойства титана значительно изменяются от содержания в нем примесей. Чистый титан ковок и имеет невысокую твердость НВ ~ 70; технический металл хрупок и тверд (НВ180— 280).
Вредными примесями титана являются азот и кислород, резко снижающие его пластичность, а также углерод, который при содержании более 0,15% снижает ковкость, затрудняет обработку титана резанием и резко ухудшает свариваемость. Водород сильно повышает чувствительность титана к надрезу, поэтому этот эффект называют водородной хрупкостью.
На поверхности титана образуется стойкая оксидная пленка, вследствие чего титан обладает высокой сопротивляемостью коррозии в некоторых кислотах, в морской и пресной воде. На воздухе титан устойчив и мало изменяет свои механические свойства при нагреве до 400° С. При более высоком нагреве он начинает поглощать кислород и постепенно ухудшаются его механические свойства, а выше 540° С—становится хрупким. При нагреве выше 800" С титан энергично поглощает кислород, азот и водород, что используется в металлургии для раскисления стали.
Титан давно и широко используется как хороший раскислитель и легирующая добавка в стали и сплавы цветных металлов.
Восстановление тетрахлорида титана магнием
Восстановление тетрахлорида титана ТiСl4 проводят периодически в цилиндрических стальных герметичных ретортах диаметром от 850 до 1500 мм и высотой от 1800 до 3000 мм. Такой объем реторты позволяет получать за одну операцию до 1500 кг титановой губки.
Реторты устанавливают вертикально обычно в электрическую печь сопротивления. Сверху реторта закрыта крышкой, имеющей патрубки для загрузки магния, подачи Т1С14 откачки воздуха и подвода аргона (рис. 168).
После установки реторты в печь и откачки из нее воздуха она заполняется осушенным аргоном и нагревается до 740—800° С, после чего в нее заливают жидкий магний и начинают подачу жидкого тетрахлорида титана. Процесс получения титана можно упрощенно представить следующим уравнением реакции:
ТiСl4(газ) + 2Мg(ж) = -2МgС12(ж) + Тi(тв) + 935 000 Дж (223 000 кал)
После интенсивного развития реакции выключают нагрев и поддерживают температуру в пределах 750—850° С. Титан выделяется в реторте в виде хорошо развитых дендритов, которые получили название титановой губки.
Титановая губка дробится и тщательно сортируется. Наиболее чистая губка идет на переплавку; низкосортная, содержащая включения хлоридов, брикетируется и используется как раскислитель стали в черной металлургии. Для получения из титана и его сплавов ответственных изделий очень важна его хорошая пластичность и свариваемость, а также термостойкость..
Получение титана высокой чистоты
Обычная чистота титана, получаемого переплавкой губки, составляет 99,6—99,7°о, однако требуется и более чистый металл, содержащий 99,9 % титана и выше.
Чистый титан получают в небольших количествах переработкой губки иодидным способом, использующим обратимость реакции
Тi + 2I2=ТiI4
При температуре 100—200° С реакция протекает вправо, а при 1300-1400°С- -влево.
Губку загружают в кольцевое пространство между стенкой реторты и молибденовой сеткой (рис. 171). На молибденовых держателях зигзагообразно закрепляют проволоку из чистого титана диаметром 3—4 мм и длиной около 10 м. После герметичного укрепления крышки и откачки воздуха до остаточного давления 0,1—0,01 Па (10~4—10~5 мм рт. ст.) реторту помещают в термостат с температурой 100—200° С и внутри ее особым приспособлением разбивают ампулу с иодом. Пары иода, заполняя все пространство реторты, реагируют с титановой губкой и стружкой, образуя пары йодистого титана.
Титановую проволоку накаливают до 1300—1400° С, пропуская через нее ток. На раскаленной проволоке эти пары разлагаются, образуя кристаллы чистого титана, и освобождают иод, который вновь реагирует с титановой губкой, нагретой до 100—200° С.
Общие сведения о магнии
Магний — серебристо-белый металл. Важнейшее его физическое свойство—малая плотность, равная 1,738 г/см3 (при 20єС).
Природный магний состоит из смеси трех стабильных изотопов. Причем искусственный изотоп Мg28 с полураспадом в 21,3 ч может быть применен в качестве радиоактивного индикатора. Кристаллы магния обладают компактной гексагональной структурой.
Магний в виде слитков или изделий не огнеопасен. Возгорание магния может произойти лишь при температуре, близкой к точке его плавления (651° С) или после расплавления, если он не изолирован от кислорода воздуха. Магний не магнитен и не искрит при ударах или трении.
Предел прочности и другие механические свойства магния очень зависят от его чистоты и способа приготовления образца.
В настоящее время для получения магния применяют: магнезит, доломит, карналлит, а также морскую воду и отходы ряда производств.
Магнезит — углекислый магний МgСО3. Природный минерал магнезит обычно содержит карбонат кальция, кварц, а также примеси других минералов, включающих окислы алюминия и железа.
Для производства магния применяют только чистый каустический магнезит, полученный по реакции МgСО3 = МgО + СО, при нагревании (обжиге) природного магнезита до 700—900є С
Дoломит— горная порода, представляющая собой двойной карбонат кальция и магния МgСО3-СаСО3. Доломиты обычно содержат примеси кварца, кальцита, гипса и др. Содержание и окраска примесей определяют окраску породы. Доломит широко распространен в природе и составляет около 0,1% всех горных пород, входящих в состав земной коры. Доломит так же, как и магнезит, применяемый магниевой промышленностью, предварительно обжигают до получения смеси окислов МgО и СаО.
Карналлит МgС12 • КС1 · 6Н2О — природный хлорид магния и калия — очень гигроскопичное кристаллическое вещество, обычно окрашенное примесями в розовый, желтый или серый цвет.
Понятие об электролитическом способе получения магния
В основном магний получают электролитическим способом, важнейшими стадиями которого являются: а) получение чистых безводных солей магния; б) электролиз этих солей в расплавленном состоянии и в) рафинирование магния.
Известны варианты электролитического способа получения магния, различающиеся по составу солей, поступающих на электролиз (карналлит, хлористый магний и т. д.), и по способу получения этих солей (хлорирование магнезита, обезвоживание хлористого магния н т. п.). Электролиз проводят в расплавленных хлоридах магния, калия, натрия и кальция, так как при электролизе водных растворов его солей из-за отрицательного потенциала магния на катоде выделяется только водород. Схема электролизера для получения магния изображена на рис. 172.
Анодами служат графитные плиты 4, катодами — стальные пластины 2. Так как плотность расплавленного электролита больше, чем плотность магния в этих же температурных условиях, то выделяющийся на катоде жидкий магний, не растворяясь в электролите, в виде капель всплывает на его поверхность. На аноде выделяется газообразный хлор, который также поднимается и выбрасывается из электролита. Во избежание взаимодействия хлора и магния и короткого замыкания анода и катода расплавленным магнием вверху устанавливают перегородку /, которую принято называть диафрагмой. Во время электролиза расходуется хлористый магний, периодически вводимый в электролит.
Собирающийся на поверхности катодного пространства магнии периодически удаляют. Выделяющийся в анодном пространстве хлор отсасывают через трубы 3 и используют, например, для хлорирования окиси магния или окиси титана.
Питание ванн электролитом. В процессе электролиза идет непрерывное разложение хлористого магния, поэтому для восполнения его расхода в ванну периодически вводят свежие расплавленные хлористые соли.
Регулирование температуры. Электролиз должен протекать при температуре 690-720° С, при этом нижнего предела желательно придерживаться при питании ванн хлористым магнием, а верхнего — при питании карналлитом. В процессе электролиза необходимо наблюдать за температурой электролита, так как отклонение от нормы, особенно в сторону повышения, знач! но ухудшает показатели.
В магниевых ваннах для регулирования температуры не ме! межполюсное расстояние, как это принято при электролитнчес ком получении алюминия, а изменяют состав, а с ним и эле проводность электролита.
Извлечение магния из электролизера. Это обычно производят не реже одного раза в сутки, применяя вакуумные ковши (рис 173).
Удаление шлама. В электролит с хлористым магнием поступает и окись магния; кроме того, может протекать гидролиз электролита с образованием окиси магния. Окись магния оседает на дно электролизера, увлекая за собой другие продукты и образуя шлам.
Содержащиеся в магнии примеси можно разделить на две группы.
Первая группа — металлические примеси, попадающие в магний при его получении. Важнейшими из них являются железо, натрий и калий, которые попадают в магний в результате электролитического разложения их соединений, имеющихся в составе электролита или попавших в него с сырьем.
Вторая группа — неметаллические примеси, механически захваченные при извлечении магния из ванны. К ним относятся главным образом хлориды кальция, магния, натрия и калия, окись магния, а также нитрид и силицид магния.
Для рафинирования магния предложено много различных флюсов. В качестве примера можно привести флюс ВИ-2, содержащий 38—46% МgСl2; 32—40% KCl; 3—5% СаF2; 5—8% ВаС12, применяемый для переплавки магния, для плавки его сплавов в стационарных тиглях и в индукционных печах. Этот флюс хорошо рафинирует металл и плавится при температуре 420° С. Флюс ВИ-3 содержит обычно 34—40% МgС12; 25—36% КС1; 15—20% СаР2; 7—10% МgО; он является универсальным при плавке магниевых сплавов в выемных тиглях. При рафинировании к концу процесса по мере спокойного охлаждения металла образованный им шлак затвердевает, превращаясь в твердую корку.
Наилучшие результаты рафинирования можно получить при сублимации магния в вакууме, которая описана при очистке губчатого титана после его восстановления магнием.
Сварка, резка и пайка металлом.
Сваркой называют технологический процесс получения неразъемных соединений заготовок по средствам установления межатомных и межмолекулярных связей между свариваемыми частями.
Сварочные процессы применяют для изготовления сварных конструкций, исправления брака при отливке деталей, для восстановления поломанных, изношенных частей.
Свариваются между собой как однородные детали, так и разнородные (сталь с медью, медь с алюминием и т.д.), а также металлы с неметаллами(керамикой, стеклом). ГОСТ 19521-74 определяет три класса сварки: термический, механический и термомеханический.
К термическому виду сварки относятся сварки плавлением. К этому виду относятся дуговая, электрошлаковая, плазменная, электроннолучевая, лазерная, газовая, термитная сварка.
К механическому виду сварки относятся те, при которых определяющим фактором является пластическое деформирование. К механическому классу относят холодную, ультразвуковую сварку, сварку взрывом, трением.
К термомеханическому классу относятся те виды, при которых для образования сварных соединений используют тепловую энергию и внешнее давление. К этому классу относится контактная, газопрессовая, диффузионная и т.д.
Для изготовления сварных конструкций применяют следующие типы соединений: стыковое, внахлестку, заклепочное, тавровые, угловые.
Другие виды сварки(электронным лучом, лазерная, плазменная) выполняются за доли секунды, дают тонкий и чистый шов, свободный от дефектов.
Огневая резка применяется для разделения заготовок на части, прожигания отверстий, поверхностной обработке (строгание).
Пайкой соединяют части, используя при этом более легкоплавкий присадочный металл-припой. При пайке основной металл твердый, а припой расплавлен.
Дуговая сварка и резка.
В1802 году академик В.В.Петров открыл явление дугового разряда. В 1882 году русский изобретатель Н.Н.Бенардос предложил применить эл. дугу для сварки металлов угольным электродом. В1888 году горный инженер Славянов заменил графитовый электрод металлическим. В настоящее время около 99% работ, выполняемых дуговой сваркой производится по способу Славянова.
Сварка по способу Бенардоса.
Сварка производится графитовым электродом с присадочным металлом прутка или без него, сварка этим способом имеет ограниченное применение. Ею пользуются для соединения с отбортовкой тонких стальных заготовок, где не требуется присадочный металл, для цветных металлов и чугуна, а также для наплавки порошковых твердых сплавов. Обычно применяют постоянный ток, причем для устойчивости дуги и лучшего прогрева стыка при сварке пользуются прямой полярностью: заготовку включают анодом (+), а электрод катодом(-).
Сварка по способу Славянова.
При сварке применяют металлический электрод в виде проволоки. Дуга возбуждается между электродом и основным металлом и плавит их оба, причем образуется общая ванночка, где перемешивается весь расплавленный металл. Электродная проволока выпускается диаметром от 0,3 до 12 мм.
Средние, толстые и особо толстые покрытия обеспечивают устойчивость горения дуги, а также защиту и легирование металла. Состав этих обмазок подбирается так, чтобы вокруг дуги создавалась газовая
среда, защищающая металл электрода, стекающий в дуге и металл ванночки от окисления и растворения в нем газов. По мере плавления электродов обмазка ошлакуется, и шлак равномерно покрывает шов, защищая металл от окисления и насыщения азотом.
По толщине покрытия электроды бывают (ГОСТ 9466-75) с тонкими, средними, толстыми и особотолстыми покрытиями.
Тонкие покрытия являются стабилизирующими, они состоят из мела и жидкого стекла.
Электрические параметры дуги могут изменяться в широких пределах: применяют токи от 1 до 3000 Н при напряжении от 10 до 50 В. Мощность дуги от 0,1 до 150 кВт.
Такой диапазон мощности дуги позволяет использовать ее для сварки как мельчайших, так и больших, тяжелых изделий.
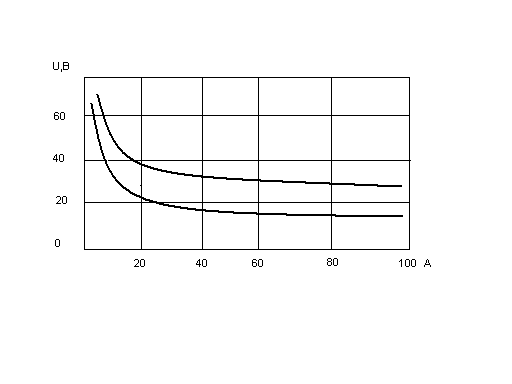
Напряжение дуги в зависимости от силы тока выражается кривыми, определяющие вольтамперную или статическую характеристику дуги (1 для дуги 3 мм, 2 для дуги 6 мм).
Приведенные кривые показывают, что при токе свыше 50 А (наиболее часто применяемых при сварке) напряжение горения дуги почти не зависит от силы тока и определяется длиной дуги.
Типичными пороками сварных швов является непровар (местное отсутствие сплавления между наплавленным и основным металлом), пористость металла швов, шлаковые включения, трещины, пережег (окисление металла в шве и