Расчет норм времени на сверлильной, фрезерной и токарной операциях
Уточняем, ориентировочно, время, в количестве рабочих смен, необходимое для обработки всей партии:
пСмен=N * ТОп / (8,2*60),
гдеN = 131шт — размер партии;
ТОп — оперативное время на изготовление одной детали, мин.
ТОп=ТО + ТВ = 0,62+1,54 = 2,16 мин
8,2 час — продолжительность рабочей смены.
Тогда:
пСменн =131*2,16 / (8,2*60) ≈ 0,6 смены.
Принимаем поправочный коэффициент на вспомогательное время по карте 1, стр.31, [1] для обработки деталей повторяющихся конструкций на станках среднего размера и суммарной продолжительности обработки партии деталей по трудоемкости за 0,6-1 смен КtВ = 1,15.
Тогда, с учетом поправочного коэффициента, уточненное вспомогательное время на операцию составит:
ТВ0= КtВ*tВ04= 1,15*1,54 = 1,77 мин.
Время на обслуживание рабочего места, отдых и личные надобности
Время на обслуживание рабочего места состоит из времени на техническое обслуживание и времени организационного обслуживания (II группа станков).
Время на обслуживание рабочего места составит
aОбс=3,5% оперативного времени (карта 32, стр. 110, [1]).
Время перерывов на отдых и личные надобности для механической подачи составит
aОтд = 4% оперативного времени (карта 88, стр. 202, [1]).
Подготовительно-заключительное время
Подготовительно-заключительное определяется для группы горизонтально-, вертикально- и универсально-фрезерных станков по карте 32, стр. 110, [1]. Подготовительно-заключительное время состоит из времени на наладку станка, инструментов и приспособлений (Тп.з.А), времени на дополнительные приемы (Тп.з.Б), и времени на получения и сдачу инструментов и приспособлений в начале и в конце работы (Тп.з.В).
Для обработки в универсальном приспособлении (тиски), без делительной головки, с 2 устанавливаемыми фрезами, II группе станков (стол до 1250 мм):
Тп.з.А = 16 мин (позиция №2).
Время на дополнительные приемы не расходуется
Тп.з.Б = 0.
Время на получения и сдачу инструментов и приспособлений в начале и в конце работы:
Тп.з.В = 7 мин (позиция №24).
Суммарное подготовительно-заключительное время:
Тп.з.= Тп.з.А+ Тп.з.Б+Тп.з.В = 16+0+7 = 23 мин
Штучное время
Штучное время рассчитывается без учета размера партии и подготовительно-заключительного времени:
Тшт = (ТО + ТВ)(1 + (aОбс+ aОтд.Л)/100)= (0,62+1,77)*(1+(3,5+4)/100)) = 2,56 мин
Штучно-калькуляционное время
Штучное-калькуляционное время является нормой времени на обработку одной детали из партии заданного размера и рассчитывается с учетом всех составляющих:
Тшк = Тшт + Тп.з. / N = 2,56+23/131 = 2,73 мин
3. Расчет нормы времени на токарной операции
Исходные данные:
Деталь – шайба
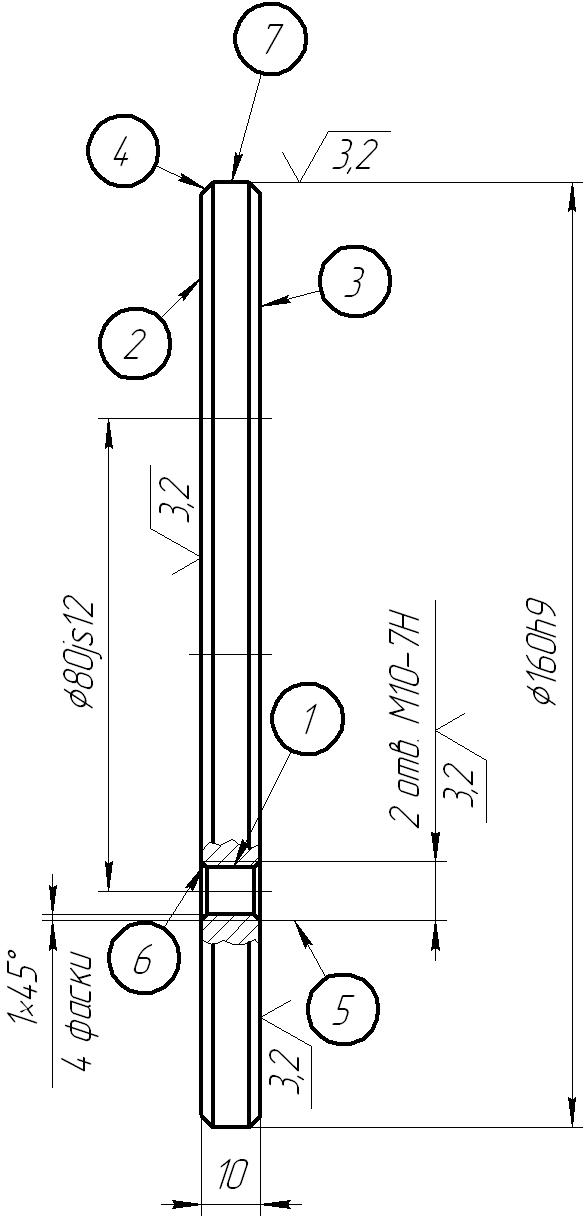
Рис.1. Эскиз детали
Величина партии запуска деталей 257 шт.
Операция – токарная.
Обрабатываемый материал: чугун СЧ20, σв=196 МПа = 19,6 кг/мм2; НВ 170…241
Характер заготовки – заготовка предварительно обработана с оставшимся припуском 1,5 мм. Поверхности 7 и 4 обрабатываются за один проход
Вес заготовки – 1,4 кг.
Станок – токарно-винторезный, мод. 16К20. Частота вращения шпинделя и величины продольных подач станка см. в табл. 1 и 2 (поперечная подача равна Ѕ продольной подачи).
Таблица 1.
Частота вращения шпинделя станка мод. 16К20, мин-1
| 12,5 | 16 | 20 | 25 | 31,5 | 40 | 50 | 63 | 80 | 100 |
| 125 | 160 | 200 | 250 | 315 | 400 | 500 | 630 | 800 | 1000 |
| 1250 | 1600 |
Таблица 2.
Продольные подачи станка мод. 16К20, мм/об.
| 0,05 | 0,06 | 0,07 | 0,08 | 0,09 | 0,1 | 0,125 | 0,15 | 0,175 | 0,2 |
| 0,25 | 0,3 | 0,35 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 1,0 | 1,2 |
| 1,4 | 1,6 | 2,0 | 2,4 | 2,8 |
Режущий инструмент (материал режущей части резцов – твердый сплав Т15К6): резец проходной, φ = 45О , ГОСТ 18878-73.
Измерительный инструмент – штангенциркуль.
Приспособление – патрон самоцентрирующий с пневматическим зажимом;
Расчет режимов резания
Глубину резания для обработки поверхности 7 принимаем равной припуску, т.к. обработка осуществляется за один проход: t = 1,5 мм.
Глубина резания при снятии фаски 4 (1,5Ч45є) равна: t = 1,5 мм.
Принимаем, предварительно, по карте 3, стр. 39, [2] подачу для обработки каждой поверхности в зависимости от заданной шероховатости (чистоты) поверхности. По чертежу детали поверхности 7 и 4 должны обрабатываться с шероховатостью Ra3,2.
Для класса чистоты С5 (соответствует шероховатости Ra3,2) при обработке чугуна, для всего диапазона скоростей, и для радиуса при вершине резца r = 0,5 мм рекомендуется принимать подачу в пределах 0,15…0,25 мм/об. Принимаем предварительно для этих поверхностей s = 0,2 мм/об.
Скорость резания, предварительно, определяем по карте 9, стр. 50, [2]. Для обработки серого чугуна (σв=196 МПа = 19,6 кг/мм2; НВ 170…241) резцами из твердого сплава Т15К6, глубиной резания до 1,8 мм, с подачей s = 0,2 мм/об, главный угол в плане резца = 45є, находим:
Для наружного продольного и поперечного точения резцом с главным углом в плане φ=45О, при отношении начальной и конечной обработки d:D=0,8…1,0 ближайшая табличная подача s = 0,23 мм/об. Для этой подачи при обработке серого чугуна рекомендуется скорость V = 154 м/мин
Частота вращения шпинделя :
Поверхность 7 и 4 (Ж100).
Материал детали – чугун СЧ20
n = 1000V/(pd)=1000*154/(3,14*100) ≈ 490 мин-1.
Принимаем по станку n = 500 мин-1.
Структура операции
Структура операции устанавливается с учетом необходимости переключения режимов резания, смены режущего инструмента и контрольных замеров для каждой поверхности. Для этого используем данные расчетов режимов резания и требования к точности обработки каждой поверхности (см. чертеж детали).
Установить, закрепить и снять деталь: без выверки на биение;
Обработка поверхности 7 (проточить Ж100h14 на длине 10):
Установить режимы резания для обработки поверхности 7.
Установить (позиционировать) режущий инструмент для обработки данной поверхности.
Обработать поверхность.
Произвести контрольные замеры.
Обработка поверхности 4 (снять фаску 1,5Ч45є):
Установить режимы резания для обработки поверхности 4 (те же что и для пов. 7).
Обработать поверхность.
Определение основного (технологического) времени
Основное (технологическое) время определяется по формуле
tO = ( l +l1+l2)i / (ns),
гдеl – длина обрабатываемой поверхности (определяется по чертежу), мм;
l1 – длина врезания и перебега резца (определяется согласно приложению 1, стр. 204, [1]), мм;
l2 – дополнительная длина на взятие пробной стружки (определяется согласно приложению 3, стр. 220, [1]), мм;
i – число проходов при обработке данной поверхности;
n – частота вращения шпинделя, мин-1;
s – подача, мм/об.
Определяем величины длин для каждой поверхности в соответствии с принятой структурой операции, заданными размерами по чертежу, заданными режущими инструментами и необходимостью делать проходы для взятия пробных стружек (Приложение 1, стр. 204, [1] и Приложение 3, стр. 220 [1]).
Поверхность 7:
длина обработки l = 10 мм; длина врезания и перебега l1 = 3,5 мм; длина на взятие пробной стружки l2 = 0 мм;
Поверхность 4:
длина обработки l =1,5 мм; длина врезания и перебега l1 = 3,5 мм; длина на взятие пробной стружки l2= 0мм;
Определяем основное время для каждой поверхности.
Поверхность 7.
tO7 = (10+3,5) / (500*0,23) = 0,12 мин.
Поверхность 4.
tO4 = (1,5+3,5) / (500*0,23) = 0,04 мин.
Общее основное (технологическое) время, необходимое для обработки всех поверхностей детали составляет:
ТO = 0,12 + 0,04 = 0,16 мин.
Вспомогательное время на установку и снятие детали
Вспомогательное время на установку и снятие детали весом 1,4 кг в самоцентрирующем патроне с пневматическим зажимом определяем по карте 2, стр. 32, [1], без выверки:
tУст = 0,17 мин
Вспомогательное время, связанное с переходом
Вспомогательное время, связанное с переходом устанавливается по карте №18, стр. 64-69, [1] для чистовой обработки с установкой резца на размер, на станке с наибольшим диаметром изделия, устанавливаемым над станиной равным 400 мм (II группа станков).
Переход 1.
Поверхность 7 (проточить Ж100h14 на длине 10).
Для измеряемого диаметра – до 100 мм, II группы станков, вспомогательное время, связанное с переходом равно
tПер.1 = 0,12 мин (позиция №3).
Переход 2.
Поверхность 4 (снять фаску 1,5Ч45є).
Для измеряемого диаметра – до 100 мм, II группы станков, вспомогательное время, связанное с переходом равно
tПер.2 = 0,12 мин (позиция №3).
Общее вспомогательное время, связанное с переходами для всех обрабатываемых поверхностей:
tПер. = tПер.1 + tПер.2 = 0,12+0,12 = 0,24 мин.
Вспомогательное время на контрольные измерения
Вспомогательное время на контрольные измерения обработанной поверхности устанавливается по карте 86, стр. 185-199, [1], в зависимости от измерительного инструмента, точности и величины контролируемого размера, а также длины измеряемой поверхности.
Поверхность 7 (контролируемый размер Ж100h14; длина измеряемой поверхности 10).
Для измерения штангенциркулем с точностью измерения 0,01 мм, измеряемого размера до 100 мм и длиной измеряемой поверхности до 50 мм, время на измерение составит tИзм = 0,13 мин (поз. №159, стр. 191).
Вспомогательное время на операцию составляет:
TВ0 = tУст + tПер + tИзм = 0,17+0,24+0,13 = 0,54 мин;
Уточняем, ориентировочно, время, в количестве рабочих смен, необходимое для обработки всей партии:
пСмен=N * ТОп / (8,2*60),
гдеN = 257 – размер партии, шт;
ТОп – оперативное время на изготовление одной детали, мин.
ТОп=ТО + ТВ = 0,16 + 0,54 = 0,7 мин;
8,2 – продолжительность рабочей смены в часах.
Тогда:
пСменн= N * ТОп / (8,2*60) =300*0,7/(8,2*60) ≈ 0,42 смены.
Принимаем поправочный коэффициент на вспомогательное время по карте 1, стр.31, [1] для обработки деталей повторяющихся конструкций на станках среднего размера и суммарной продолжительности обработки партии деталей по трудоемкости за 0,25 - 0,5 смен КtВ = 1,32.
Тогда, с учетом поправочного коэффициента, уточненное вспомогательное время на операцию составит:
ТВ= КtВ*TВ0= 1,32*0,54 ≈ 0,71 мин;
Время на обслуживание рабочего места, отдых и личные надобности
Время на обслуживание рабочего места состоит из времени на техническое обслуживание и времени организационного обслуживания и определяется для группы токарно-винторезных станков для наибольшего диаметра изделия, устанавливаемого над станиной 400 мм (станок мод. 16К20 – II группа станков).
Время на обслуживание рабочего места составит
aОбс = 4% оперативного времени (карта 19, стр. 70, [1]).
Время перерывов на отдых и личные надобности для механической подачи составит
aОтд.Л = 4% оперативного времени (карта 88, стр. 202, [1]).
Подготовительно-заключительное время
Подготовительно-заключительное определяется для группы токарно-винторезных станков по карте 19, стр. 70, [1]. Подготовительно-заключительное время состоит из времени на наладку станка, инструментов и приспособлений (Тп.з.А), времени на дополнительные приемы (Тп.з.Б), и времени на получения и сдачу инструментов и приспособлений в начале и в конце работы (Тп.з.В).
Для обработки в универсальном приспособлении и количестве режущих инструментов в наладке до 2, наибольшего диаметра изделия, устанавливаемого над станиной 400 мм
Тп.з.А = 16 мин (позиция №1).
Время на дополнительные приемы не расходуется – Тп.з.Б =0.
Время на получения и сдачу инструментов и приспособлений в начале и в конце работы Тп.з.В = 7 мин (позиция №18).
Таким образом:
Тп.з.= Тп.з.А+ Тп.з.Б+Тп.з.В =16+0+7 = 23 мин
Штучное время
Норму штучного времени определяем для каждого варианта обрабатываемого материала детали, способа закрепления и выверки детали в патроне по формуле:
Тшт=(ТО + ТВ)(1 + (aОбс+ aОтд.Л)/100)
Тшт= (0,16 + 0,71)(1 + (4+ 4)/100) ≈ 0,94 мин.
Штучно-калькуляционное время
Норму штучно-калькуляционного времени определяем по формуле:
Тшк=Тшт + Тп.з. /N = 0,94 + 23./ 257 = 1,03 мин
СПИСОК ЛИТЕРАТУРЫ
Общемашиностроительные нормативы времени вспомогательного на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Серийное производство. - М.: Машиностроение,1974
Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть 1. Токарные, карусельные, токарно-револьверные, алмазно-расточные, сверлильные, строгальные, долбежные и фрезерные станки. - М.: Машиностроение, 1974