Портальный кран «Кондор»
Рр – усилие в рейке.
При действии груза Q на стреловое устройство к хоботу приложено три силы: вес груза «Q» и две реакции в шарнирах соединения хобота со стрелой и оттяжкой. Так как хобот находится в равновесии и силы непараллельны, то они должны пересечься в одной точке. Продолжим ось оттяжки до пересечения с направлением силы Q, в эту же точку должна идти третья реакция, действующая на стрелу. Перенесем силу Q в точку О, и посмотрим параллелограмм. Его диагональ –сила R относительно точки О создает момент Rв, который должен уравновешиваться усилием в тяге Sт. При этом

Вес хобота GX и вес стрелы Gc уравновешиваются усилием в тяге S¢T, при этом
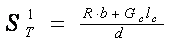
Вес оттяжки G0 разнесем по концам оттяжки, в точку О¢ усилие G0 /2 момента не дает, а при вершине оттяжки разложим величину 0,5 G0 на направления осей оттяжки и хобота R0, первая составляющая относительно точки О создает момент Rов, при этом в стреловой тяге появляется усилие
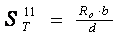
Определив усилие в рейке от сил Т1; Рв, можно придти к расчетной схеме стрелы, аналогичной расчетным схемам, рассмотренным для прямых стрел. Ход расчета остается незаменным.
3.2. Технология ремонта
3.2.1. Материалы применяемые при ремонте портального крана
Все материалы, применяемые для ремонта металлоконструкций, по своим механическим и качественным характеристикам должны отвечать требованиям в соответствующих стандартов, технических условий, указанных в рабочих чертежах завода-изготовителя или в ремонтных чертежах, а также для кранов мостового типа РТМ 24.090.-85 и стреловых РД 22-16-93.
Соответствие материалов подтверждается сертификатами заводов-поставщиков или данными дополнительных лабораторных испытаний.
Применение материалов без проверки их на соответствие требованиям указанных документов путем проведения входного контроля качества не допускается службой технического контроля ремонтного подразделения.
Стальной прокат, поступивший на склад, хранится в условиях не допускающих снижения его качества. На поверхности проката не допускается наличия трещин, расслоений, неметаллических включений закатов. Дефекты устраняются пологой вырубкой или зачисткой с шириной вырубки или зачистки не менее пятикратной глубины дефектов.
Запрещается заварка или заделка указанных дефектов.
На поверхности стального проката допускается: тонкий слой окалины или коррозии, не препятствующий выявлению поверхностных дефектов, отдельные раковины, риски волосовины, вмятины, рябизна и пр.
Марки сталей для ремонта основных и вспомогательных элементов металлоконструкций кранов всех типов (в том числе кранов северного исполнения и зарубежного производства) должны соответствовать или быть равноценными маркам. Замена марки осуществляется только по согласованию с разработчиком проекта с оформлением соответствующего документа.
Под толщиной проката следует понимать:
для листов – толщину листа;
для уголков, швеллеров двутавров – толщину полки;
для труб – толщину стенки трубы;
для прутка – диаметр прутка.
Листовая сталь и стальной сортовой прокат, предназначенный для ремонта металлоконструкций, должны быть очищены от пыли, коррозии, масла, снега, влаги и высушены.
Химический состав прокатных малоуглеродистых сталей, предназначенных для ремонта металлоконструкций, по содержанию примесей должен соответствовать требованиям стандартов на эти стали. Верхний предел углерода не должен превышать 0,22%.
Содержание марганца может быть в пределах 0,5 – 0,8%, кремния 0,1–0,2%, серы и фосфора 0,04 – 0,45%, суммарное содержание хрома, никеля и меди не более 0,3%, а азота не более 0,008%.
Для несущих сварных металлоконструкций, эксплуатируемых при температуре ниже – 20°С, применяются низколегированные стали.
В случае сильноагрессивной атмосферы следует применять более коррозионно-стойкую сталь марок 10ХСНД, 15ХСНД.
В сварных соединениях несущих элементов металлоконструкций кранов различных типов допускается применять сочетание углеродистых сталей с низколегированными, эксплуатация кранов должна производиться при температурах, соответствующих углеродистым сталям.
В некоторых случаях при ремонте допускается изготовление элементов металлоконструкции из алюминиевых сплавов и других материалов, обеспечивающих необходимые прочностные, качественные характеристики, надежность и долговечность в эксплуатации по согласованию Госгортехнадзором.
При заказе сталей для ремонта несущих элементов металлоконструкции в заказе-наряде должно быть оговорено требование поставки с перспективными характеристиками по прочности, выносливости и ударной вязкости.
При выборе марки стали для ремонта следует учитывать экономическую и производственную целесообразность её применение:
- углеродистую сталь ВСт3пс5 следует применять в листовом, фасонном и широкополосном прокате толщиной до 10мм включительно и в сортовом
- до 16мм включительно для кранов общего назначения при температурах эксплуатации до -30°С,
- сталь ВСт3сп5 следует применять в листовом, фасонном и широкополосном прокате толщиной более 10мм и в сортовом – более 16мм при температуре эксплуатации ответственных крановых конструкций до -40°С;
- в листовом и широкополосном прокате рекомендуется, применять стали марок 18Г2Афпс и 18Г2АФДпс вместо сталей типа 10ХСНД и других низколегированных сталей, имеющихся более низкие прочностные характеристики;
- профильный и листовой прокат из сталей ВСт3сп, ВСт3пс толщиной до 10мм рекомендуется для применения в крановых конструкциях, эксплуатируемых до температуры - 40°С;
- недопустимо применение в сварных конструкциях кипящей стали ВСт3кп; указания сталь может быть применена в малонагруженных сварных элементах, не участвующих в работе конструкций (настилы, ограждения, лестницы, кожухи, обшивки кабины и пр.);
- допускается применения низколегированных талей (09Г2, 09Г2С, 14Г2) для ремонта сварных конструкций, изготовленных из Ст3, которую
не рекомендуется использовать для ремонта сварных конструкций, изготовленных из Ст3, которую не рекомендуется использовать для сварных конструкций из низкоуглеродистых сталей.
3.2.2. Сборка и подготовка к сварке элементов металлоконструкций
Прежде всего, необходимо проверить соответствие предельных размеров, отклонений формы деталей и зазоров чертежам с требованиями ГОСТ 5264-80.
Свариваемые кромки и прилегающие к ним зоны металла шириной не менее 20мм должны быть очищены от ржавчины, грязи, масла, влаги.
В стыковых соединениях должны быть предусмотрены выводные планки, размеры которых: длина – не менее толщины сварных элементов.
Принудительная прогонка деталей к элементам, нарушающим конструктивные формы, предусмотренные чертежами, запрещается.
При сборке деталей под сварку допускаются следующие отклонения от проектного расположения деталей:
а) в стыковых соединениях:
- смещение свариваемых кромок относительно друг друга при толщине стыкуемых деталей не более 4мм – 0,5 мм, при толщине от 4 до 10мм.
- до 1мм, при толщине свыше 10мм – 0,1 толщины стыкуемых деталей, но не более 3мм;
- уступ кромок в плоскости соединения для полок, элементов и свободных по ширине деталей –не более 3мм для деталей шириной от 400 мм и более;
- уступ кромок в соединениях замкнутого контура – не более 2мм по всему периметру;
б) в шаровых соединениях отклонения полки от заданного по чертежу положения – не более 1:100.
Собранные на стендах или в приспособлениях детали металлоконструкций после проверки их положения закрепляют при помощи прихваток, струбцин, скоб, пневматических или гидравлических зажимов длина прихваток должна быть не менее 30мм. Допускается размер прихваток по высоте не менее 0,75к (к – катет шва или толщина элементов, свариваемых встык). Для прихваток применяют те же сварочные материалы, что и для сварки швов. Прихватка несущих элементов металлоконструкций выполняется сварщиком, аттестованным в соответствии с «Правилами аттестации сварщиков Госгортехнадзора».
Дефектные элементы (участки) удаляют разделительной резкой или механическим путем. При удалении дефектного участка рез должен проходить по телу удаляемого элемента без захвата основного металла. Место реза должно быть зачищено.
Трещины, проходящие по телу элементов металлоконструкций, разделываются, в конце их выполняется засверловка диаметром не менее 15мм для ограничения границ трещины, затем они завариваются. Отверстия, ограничивающие трещину, не завариваются.
При ремонте, связанном с применением сварки металлоконструкции кранов, разгружаются от собственного веса.
3.2.3. Сварка элементов металлоконструкций
Сварка металлоконструкций проводится в соответствии с требованиями технологического процесса, утверждённого специализированной организацией.
К сварке расчетных несущих металлоконструкций и их элементов допускаются сварщики, аттестованные в соответствии с правилами аттестации сварщиков, утвержденными Госгортехнадзором.
В удостоверениях сварщиков выполняющих сварку в различных пространственных положениях, должна иметься соответствующая отметка.
Сварные соединения несущих элементов металлоконструкций должны иметь клеймо.
Сварочные работы выполняются согласно требованиям техники безопасности действующим на предприятии, картам технологического процесса и ГОСТ12.3.003-86.
Перед сваркой сварочную проволоку отчищают от грязи и ржавчины. Электроды и флюс просушивают, прокаливают согласно режимам, указанным в паспортах на эти материалы.
Сварка металлоконструкций преимущественно выполняется высокопроизводительными способами (автоматическая и полуавтоматическая под флюсом в среде углеродистого газа, порошковой проволокой).
Во избежание создания в металлоконструкциях при сварке реактивных напряжений выполняют в свободном состоянии стыковые швы, расположенные перпендикулярно силовому потоку, затем остальные стыковые швы и в последнюю очередь - угловые и тавровые швы. Положения свариваемых металлоконструкций должны обеспечивать наиболее удобные и безопасные условия для работы сварщика и получения швов высокого качества.
Ручную электродуговую сварку вертикальных швов производят с применением электродов диаметром не более 5мм, потолочных швов – электродами диаметром не более 4мм.
Полуавтоматическую сварку в среде углекислого газа производят проволокой диаметром не более 1,6мм, а вертикальные и потолочные швы проволокой диаметром 0,8…1,2мм. Сварку вертикальных и потолочных швов производят порошковой проволокой диаметром 1,8…2,2мм.
Сварку металлоконструкций производят в положениях, исключающих влияние неблагоприятных атмосферных условий на качество соединений.
Допускается выполнение сварочных работ на открытом воздухе при условии применения соответствующих приспособлений для защиты мест сварки, а также свариваемых поверхностей металлоконструкций от попадания атмосферных осадков от ветра, влияния отрицательных температур.
При двусторонней сварке швов стыковых сварных соединений, а также угловых и тавровых сварных соединений с разделанными кромками со сквозным проплавлением перед выполнением шва с обратной стороны очищают корень шва до чистого бездефектного металла.
Автоматическую сварку производят с применением выводных планок. Полуавтоматическую и ручную сварку, а также автоматическую сварку, когда постановка выводных планок невозможна, выполняют без них с условием обязательной заделки кратера.
При ручной и полуавтоматической дуговой сварке запрещается зажигать дугу на основном металле вне границ шва и выводить кратер на основной металл.
По окончании сварки очищают швы и прилегающие к ним зоны от шлака, брызг и натеков металла, а выводные планки удаляют. Удаление выводных планок производят кислородной резкой или механическим путем, после чего торцы швов зачищают. Удаление выводных планок ударами молотка или кувалды запрещается.
При переходе с ручной электродуговой сварки электродом типа Э42А, Э42, Э46, Э50 по ГОСТ 94.67-75 на не предусмотренные чертежом автоматическую или полуавтоматическую сварку в среде углекислого газа в нижнем положении необходимо применять проволоку диаметром не менее 1,4мм для угловых, нахлесточных и тавровых соединений, для не имеющих разделки кромок.
3.2.4. Контроль качества сварных соединений
Контроль качества сварных соединений производят следующими методами:
- внешним осмотром и замером шва, ГОСТ 3242-79;
- за сверловкой или вскрытием воздушно-дуговой выплавкой;
- радиографическим, ГОСТ 7512-82;
- ультразвуком, ГОСТ 14782-86, при согласовании с Госгортехнадзором и специализированной организацией;
- механическим испытанием контрольных образцов ГОСТ 6996-86.
Внешнему осмотру подвергают 100% сварных швов, форма и размеры которых должны отвечать требованиям соответствующих стандартов и ремонтных чертежей. При внешнем осмотре недопустимыми дефектами являются:
- трещины всех размеров и направлений;
- местные наплавы общей длиной более 100мм на участке шва 1,0мм;
- подрезы глубиной 0,6мм при толщине металла до 20мм, но не более 3% от толщины металла;
- поры (не менее четырех на длине шва 100мм) диаметром более 1,0мм при толщине металла до 20мм и более 1,5мм при толщине металла свыше 20мм;
- скопление пор (более пяти) на площади шва 100мм²;
- не заваренные кратеры;
- прожоги и свищи.
Контроль внутренних дефектов сварных швов производят за сверловкой или вскрытием воздушно-дуговой выплавкой. Засверленные поверхности протравливают реактивом и подвергают микроанализу.
Число засверловок и мест воздушно-дуговой выплавки должно быть не менее:
- при длине шва до 1м –1;
- при длине шва от 1до 5м –2;
- при длине шва от 5 до 10м – 4.
Сверление производят по оси шва так, чтобы была возможность вскрыть его поперечное сечение с захватом основного металла(по 1,5мм на сторону).
Воздушно-дуговую выплавку в точке контроля производят последовательно, толщина каждого вскрытого слоя не более 2мм. Минимальная длина выплавляемого участка принимается согласно таблице.
Толщина металла, мм Длина выплавляемого участка, мм
От 3 до 10 30-40
От 12 до 20 50-60
От 24 до 40 70-80
От 42 до 60 90-100
При выплавке слоев, контролируемые точки подвергают внешнему осмотру. В случае обнаружения дефектов за сверловку или выплавку производят дополнительно в обе стороны от обнаруженного дефекта на расстоянии 500мм. При повторном установлении дефекта за сверление (выплавку) продолжают до выявления границ дефектного участка. После этого весь шов на этом участке удаляют, заваривают и повторно засверливают. Исправление дефектного шва возможно не более двух раз. Все вырубленные дефекты, места засерловок (или выплавок) заваривают. Ультразвуковой метод контроля применяют для выявления внутренних дефектов сварных швов в соответствии с положениями ГОСТ 14182-86.
Механические испытания контрольных образцов сварных соединений проводят с целью проверки прочностных и пластических характеристик сварных соединений металлоконструкций.
Не реже одного раз в квартал проводят механические испытания контрольных образцов (на растяжение и изгиб) металлоконструкций, выполненных каждым сварщиком, закрепленным на ремонте.
Размеры форм, количество образцов и методы их испытаний должны соответствовать требованиям ГОСТ6996-66.
Результаты механических испытаний образцов сварных соединений считаются удовлетворительными, если:
- временное сопротивление разрыву не менее нижнего предела временного сопротивления основного металла;
- угол загиба для углеродистой стали не менее 120°, для низколегированных сталей толщиной до 20мм – 80°, свыше 20мм – 60°.
При неудовлетворительных результатах механических испытаний проводят испытания на удвоенном количестве образцов. Если результаты повторных испытаний окажутся также неудовлетворительными, выясняют причины брака.
3.2.5. Защитные покрытия металлоконструкций
Окраску металлоконструкций после ремонта выполняют согласно конструкторской документации завода-изготовителя на конкретный кран, где в соответствии устанавливаются требования к цветовым сочетаниям, применяемым маркам красок, лаков, а также с учетом требований Госгортехнадзора.
Окраску кранов следует производить после ремонта (монтажа) и полного механического освидетельствования заказчиком.
Защита металлоконструкций крана от коррозии, выбор схемы защиты зависит от условий эксплуатации, и соответствуют требованиям СНиП 3.04.03.-85 и СНиП 2.03.11.-85.
Подготовку поверхности и окраску производят в отапливаемом, вентилируемом помещении при температуре не ниже 18°С и относительной влажности не более 75%. Допускается, при необходимости, выполнение этих работ на открытом воздух при температуре не ниже 10°С, влажности не более 75% и отсутствии запыленности. Помещения должны быть соответствовать требованиям ГОСТ 9.402-80.
Защита металлоконструкций осуществляется путем нанесения лакокрасочных покрытий, класс покрытия 1У или УП по ГОСТ 9.032-74.
Цвета сигнальные и знаки безопасности на кранах должны соответствовать ГОСТ 12.4.026-76. Требование к цветовому обозначению частей крана, опасных при эксплуатации по ГОСТ 12.2.060-81.
Работы по нанесению лакокрасочных покрытий следует проводить согласно общим требованиям безопасности по ГОСТ 12.3.005-75. Операция по нанесению защитных покрытий осуществляют в следующей последовательности:
- снять старую краску и продукты коррозии;
- провести обезжиривание;
- загрунтовать;
- окрасить.
Грунтование под эмалевое покрытие производят на сухие поверхности не позднее чем через 10 часов после окончания очистки. Для грунтования поверхностей применяют грунтовки ГФ-021 по ГОСТ 25.1290-82, ФЛ-ОЗЖ по ГОСТ 9109-81.
Все недоступные для окраски щели и углубления, в которые может проникнуть влага, а также местные неровности подлежат шпаклеванию с толщиной слоя не более 1,5мм. Применяют шпаклевку ПФ-002 по ГОСТ 10277-90, наносят и применяют шпаклевку в соответствии с ГОСТ10277-90.
Окраску элементов металлоконструкций производят в два слоя только после полного высыхания грунтовки и шпаклевки.
Лакокрасочные покрытия должны быть однотонными; наносят их равномерным слоем, без подтеков, трещин, пузырей, оспин, отслоений.
Консервации подлежат все незащищенные