Слиток с жидкой сердцевиной
Слитки, посаженные в колодец через 150 минут (1,5 часа) после окончания разливки, следует нагревать в соответствии с действующей технологической инструкцией, а температура томления может составлять 1280 - 1290°С.
Результаты расчетов теплового состояния слитков, нагретых по новой временной технологической инструкции комбината, приведенные в таблице 4, показывают, что время выдержки без подачи газа занижено, а для слитков с температурой посада 975 °С (время посада от конца разливки 60 минут) занижено и общее время нагрева, в результате чего процесс кристаллизации к моменту выдачи еще не завершился. Для завершения кристаллизации необходимо увеличить время нагрева на 20 минут.
Сокращение времени выдержки слитков в колодце без подачи газа приводит к увеличению длительности процесса кристаллизации и увеличению угара металла. Так, при температуре посада металла 940°С (время посада 75 минут от конца разливки) и времени выдержки без подачи топлива 60 минут, кристаллизация слитков в колодце завершается через 261 минуту от начала нагрева. При общем времени нагрева 270 минут угар металла составляет 1,325% от массы слитков.
Если время выдержки без подачи топлива увеличить до 140 минут (предлагаемая технология, таблица 3), то кристаллизация слитка завершится через 178 минут при общем времени нагрева 180 минут (на 1,5 часа меньше), а угар металла составит 0,815% (на 0,51% меньше). Это означает, что угар металла на каждом слитке снизится на 63 кг, т.е. на 760 кг на одной садке.
При температуре посада 880°С (90 минут от конца разливки) время нагрева слитков по предлагаемой технологии и новой временной инструкции совпадают (150 минут), однако угар металла по предлагаемой технологии на 0,17% меньше за счет увеличения времени выдержки слитков без подачи газа на 28 минут (таблицы 3, 4).
Таблица 1
Сравнительные данные экспериментальных и расчетных исследований нагрева садки из 12 слитков стали МЗПС массой 12,5 т (плавка 9-1783, 7-06.01г, колодец №28)
| Время, мин | Температура, °С |
Расход газа, м3/ч |
Угар,% |
||||||||
|
t |
tн |
печи |
металла (расчетная) |
По расчету | По прибо-ру | ||||||
|
расчет |
эксперимент |
|
|
|
|
||||||
| 75 |
0 |
800 |
790 |
1302 |
895 |
621 |
1514 |
144 |
- |
0,148 |
|
|
90 |
15 |
987 |
990 |
1318 |
1113 |
747 |
1514 |
144 |
- |
О,176 |
|
|
105 |
30 |
1057 |
1050 |
1321 |
1186 |
792 |
1514 |
144 |
- |
0,23 |
|
|
120 |
45 |
1097 |
1090 |
1321 |
1232 |
824 |
1514 |
144 |
- |
0,293 |
|
|
135 |
60 |
1121 |
1120 |
1318 |
1263 |
847 |
1514 |
144 |
- |
0,357 |
|
|
150 |
75 |
1136 |
1130 |
1313 |
1285 |
862 |
1514 |
144 |
- |
0,418 |
|
|
165 |
90 |
1143 |
1140 |
1306 |
1301 |
871 |
1514 |
144 |
- |
0,476 |
|
|
180 |
105 |
1146 |
1150 |
1298 |
1311 |
876 |
1513 |
144 |
- |
0,529 |
|
|
195 |
120 |
1146 |
1160 |
1289 |
1318 |
877 |
1512 |
144 |
- |
0,578 |
|
|
210 |
135 |
1147 |
1170 |
1278 |
1323 |
876 |
1510 |
144 |
- |
0,623 |
|
|
225 |
150 |
1148 |
1175 |
1268 |
1324 |
872 |
1507 |
144 |
- |
0,664 |
|
|
240 |
165 |
1147 |
1180 |
1255 |
1324 |
867 |
1501 |
144 |
- |
0,701 |
|
|
кристаллизация |
255 |
180 |
1146 |
1180 |
1250 |
1330 |
890 |
1480 |
5000 |
2000 |
0,734 |
|
260 |
185 |
1278 |
1200 |
1254 |
1331 |
1021 |
1442 |
2044 |
2000 |
0,753 |
|
|
270 |
195 |
1278 |
1220 |
1259 |
1319 |
1065 |
1418 |
1078 |
2000 |
0,789 |
|
|
280 |
205 |
1278 |
1250 |
1261 |
1315 |
1097 |
1403 |
866 |
2000 |
0,826 |
|
|
290 |
215 |
1278 |
1270 |
1263 |
1312 |
1121 |
1392 |
705 |
2000 |
0,864 |
|
|
выдача |
300 |
225 |
1278 |
1270 |
1265 |
1309 |
1138 |
1382 |
569 |
2000 |
0,900 |
|
готов |
310 |
235 |
1278 |
1267 |
1306 |
1152 |
1374 |
547 |
0,936 |
||
|
320 |
245 |
1278 |
1268 |
1304 |
1165 |
1316 |
533 |
0,978 |
|||
В таблице
1 приняты следующие
обозначения:
t - время
от конца разливки;
tн -
время нагрева;
 - средняя по
массе температура;
 - максимальная
температура
на поверхности
слитка;
 - минимальная
температура
внутри слитка;
 - максимальная
температура
по оси слитка.
Диаграммы расходов газа по обеим технологиям нагрева стальных слитков марки 3ТРпс в нагревательных колодцах.
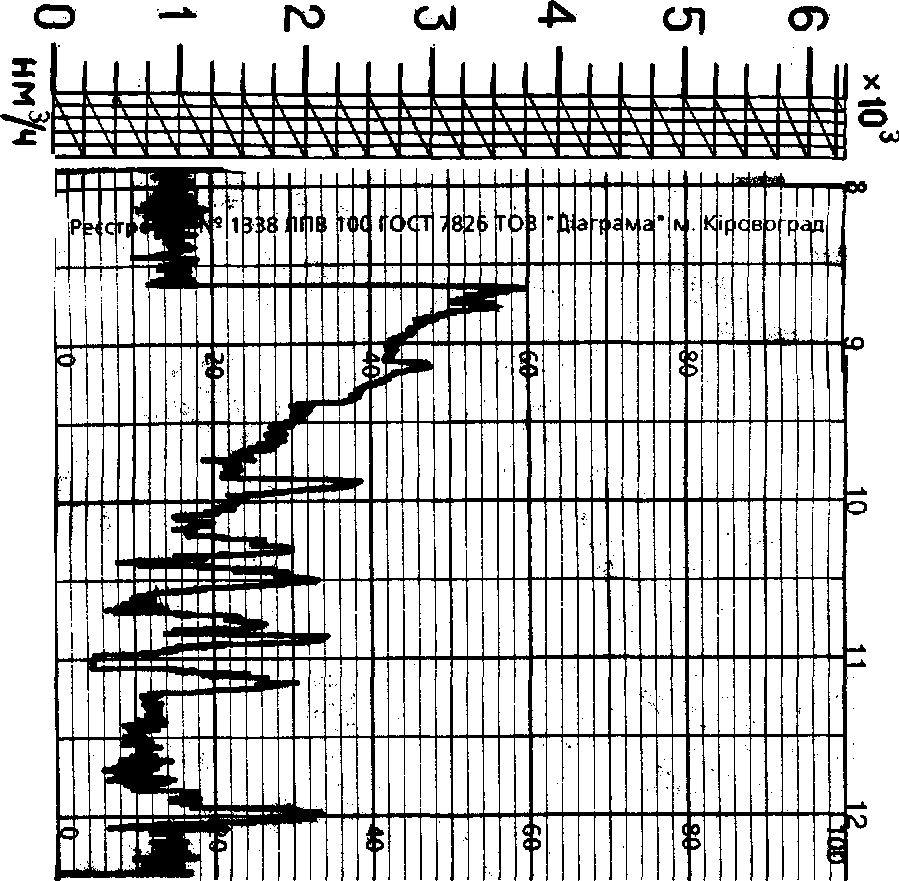
Диаграмма расхода газа на ячейке №34 по ускоренной технологии (жидкая сердцевина).
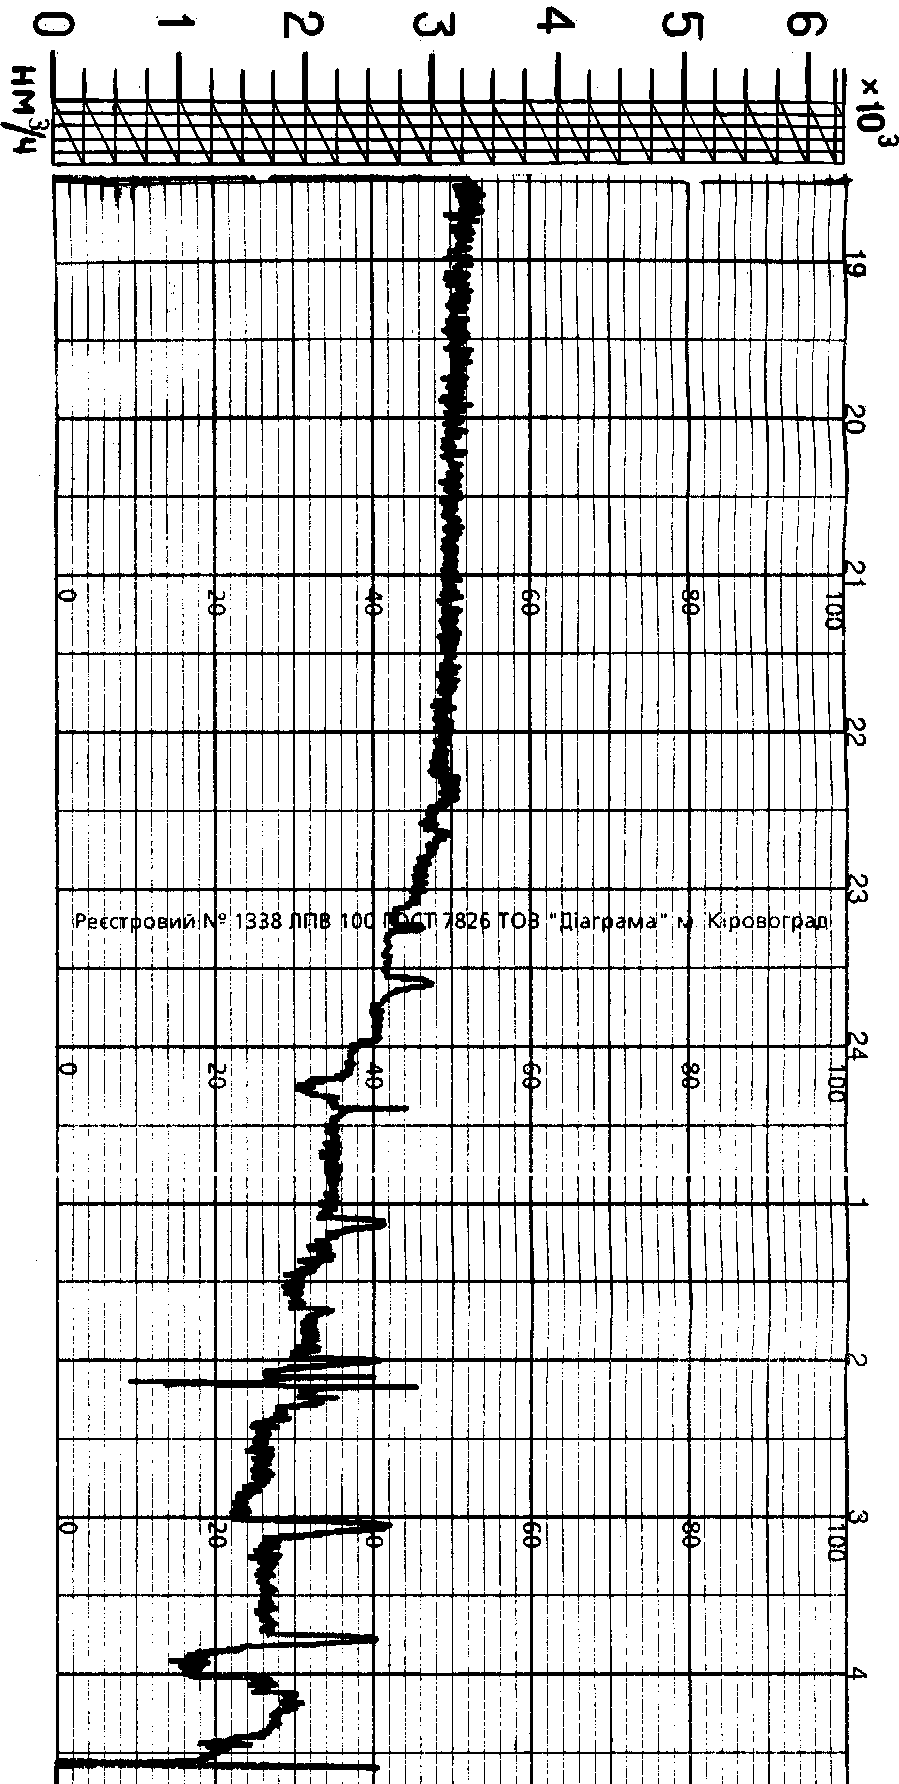
Диаграмма расхода газа на ячейке №34 по обычной технологии (холодный всад)
Ниже приведены температурные режимы по нагреву стали марки 3ТРпс в нагревательных колодцах цеха Бл-2
Таблица определения температуры поверхности и времени нагрева 8,5т слитков в нагревательных колодцах цеха Бл-2.
| Категория всада. | 3ТРпс | |||
| До 1300 °С | ||||
| 1300 °С /±10°С/ | ||||
| Время охлажде-ния слитков час-мин. | Температура по-верхнос-ти слит-ков °С | Продолжительность нагрева, час-мин. | ||
| 14 слитков | 16 слитков | |||
| 1 | 2 | 3 | 4 | 5 |
| Горячий | 1,45 | 960 | 4,45 | 5,25 |
| 1,50 | 950 | 4,50 | 5,30 | |
| 2,00 | 930 | 5,00 | 5,40 | |
| 2,05 | 920 | 5,10 | 5,50 | |
| 2,10 | 910 | 5,15 | 5,55 | |
| 2,15 | 900 | 5, 20 | 6,00 | |
| Теплый | 2,25 | 890 | 5,25 | 6,05 |
| 2,30 | 880 | 5,30 | 6,10 | |
| 2,40 | 870 | 5,40 | 6, 20 | |
| 1 | 2 | 3 | 4 | 5 |
| Теплый. | 2,50 | 860 | 5,45 | 6,25 |
| 3,00 | 850 | 5,50 | 6,30 | |
| 3,10 | 840 | 5,55 | 6,35 | |
| 3, 20 | 830 | 6,00 | 6,40 | |
| 3,30 | 820 | 6,05 | 6,45 | |
| 3,40 | 810 | 6,15 | 6,55 | |
| 3,50 | 800 | 6, 20 | 7,00 | |
| 4,00 | 790 | 6,25 | 7,05 | |
| 4,10 | 780 | 6,30 | 7,10 | |
| 4,40 | 750 | 6,50 | 7,30 | |
| 5,10 | 720 | 7,05 | 7,45 | |
| 5,40 | 690 | 7, 20 | 8,00 | |
| 6,10 | 660 | 7,40 | 8, 20 | |
| 6,40 | 630 | 7,55 | 8,35 | |
| 7,00 | 610 | 8,05 | 8,45 | |
| 7,10 | 600 | 8,10 | 8,50 | |
| 7,30 | 580 | 8,25 | 9,05 | |
| 8,00 | 550 | 8,40 | 9, 20 | |
| 8,35 | 500 | 9,10 | 9,50 | |
| 9,15 | 450 | 9,30 | 10,10 | |
| 9,55 | 400 | 9,50 | 10,30 | |
| 10,35 | 350 | 10,10 | 10,50 | |
| 11, 20 | 300 | 10,30 | 11,10 | |
| Холодный. | Более 11, 20 | Менее 300 | 13,30 | 14,10 |
Таблица определения температуры поверхности и времени нагрева 12,5т слитков в нагревательных колодцах цеха Бл-2.
| Категория всада. | 3ТРпс | |||
| До 1300 °С | ||||
| 1300 °С /±10°С/ | ||||
| Время охлажде-ния слитков час-мин. | Температура по-верхнос-ти слит-ков °С | Продолжительность нагрева, час-мин. | ||
| 8 слитков | 12 слитков | |||
| 1 | 2 | 3 | 4 | 5 |
| Горячий | 2,00 | 1000 | 3,55 | 5,25 |
| 2,10 | 975 | 3,55 | 5,25 | |
| 2, 20 | 950 | 3,55 | 5,25 | |
| 2,30 | 940 | 4,05 | 5,35 | |
| 2,35 | 930 | 4,10 | 5,40 | |
| 2,45 | 920 | 4, 20 | 5,50 | |
| 2,50 | 910 | 4,30 | 6,00 | |
| 3,00 | 900 | 4,35 | 6,05 | |
| Теплый | 3,05 | 890 | 4,40 | 6,10 |
| 3,10 | 880 | 4,45 | 6,15 | |
| 3, 20 | 870 | 4,50 | 6, 20 | |
| 3,30 | 860 | 5,00 | 6,30 | |
| 3,40 | 850 | 5,10 | 6,40 | |
| 3,50 | 840 | 5, 20 | 6,50 | |
| 4,00 | 830 | 5,30 | 7,00 | |
| 1 | 2 | 3 | 4 | 5 |
| Теплый. | 4,10 | 820 | 5,40 | 7,10 |
| 4, 20 | 810 | 5,50 | 7,15 | |
| 4,30 | 800 | 5,55 | 7,25 | |
| 4,40 | 790 | 6,00 | 7,30 | |
| 4,50 | 780 | 6,05 | 7,40 | |
| 5,00 | 770 | 6,10 | 7,45 | |
| 5,10 | 760 | 6,15 | 7,55 | |
| 5, 20 | 750 | 6,25 | 8,05 | |
| 5,40 | 730 | 6,40 | 8,15 | |
| 6,00 | 710 | 6,50 | 8,30 | |
| 6,30 | 680 | 7,05 | 8,50 | |
| 7,00 | 650 | 7,25 | 9,05 | |
| 7,35 | 620 | 7,35 | 9, 20 | |
| 8,50 | 580 | 7,55 | 9,45 | |
| 10,10 | 540 | 8,15 | 10,05 | |
| 11, 20 | 500 | 8,30 | 10,35 | |
| 12,50 | 450 | 9,00 | 11,25 | |
| 14, 20 | 400 | 9,25 | 11,45 | |
| 15,35 | 350 | 9,40 | 12,05 | |
| 17,00 | 300 | 10,00 | 12,25 | |
| Холодный. | 17,00 | Менее 300 | 11, 20 | 15,00 |
Количество стали переданной и прокатанной цехом Бл-2 по ускоренной технологии и по обычной технологии в 2003 году
| По месяцам | Т(<300) °С | Т(300-499) °С | Т(500-799) °С | |||
| Тонн | % | Тонн | % | Тонн | % | |
| Январь | 4796 | 1,5 | 564 | 0,2 | 1376 | 0,4 |
| Февраль | 2236 | 0,8 | 1500 | 0,6 | ||
| Март | 1340 | 0,4 | 720 | 0,2 | 3336 | 1,0 |
| Апрель | 2324 | 0,7 | 392 | 0,1 | 1836 | 0,6 |
| Май | 16480 | 5,8 | 676 | 0,2 | 2096 | 0,7 |
| Июнь | 23336 | 6,8 | 552 | 0,2 | 5328 | 1,5 |
| Июль | 4840 | 1,4 | 12 | 0,0 | 1852 | 0,5 |
| Август | 6936 | 2,1 | 432 | 0,1 | 1400 | 0,4 |
| Сентябрь | 2596 | 1,0 | 132 | 0,1 | 688 | 0,3 |
| Октябрь | 4068 | 1,2 | 336 | 0,1 | 2732 | 0,8 |
| Ноябрь | 2252 | 0,7 | 132 | 0,0 | 2252 | 0,7 |
| Декабрь | 4408 | 1,2 | 288 | 0,1 | 1392 | 0,4 |
| Итого: | 75612 | 2,0 | 4236 | 0,1 | 25788 | 0,7 |
| По месяцам | Т(800-819) °С | Т(820-839) °С | Т(840-859) °С | |||
| Тонн | % | Тонн | % | Тонн | % | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Январь | 1112 | 0,3 | 3440 | 1,1 | 16984 | 5,3 |
| Февраль | 960 | 0,4 | 1160 | 0,4 | 11888 | 4,5 |
| Март | 3144 | 0,9 | 4396 | 1,3 | 12760 | 3,7 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Апрель | 796 | 0,2 | 41700 | 50,5 | 16132 | 5,0 |
| Май | 1516 | 0,5 | 3084 | 1,1 | 9864 | 3,5 |
| Июнь | 2340 | 0,7 | 4256 | 1,2 | 17904 | 5,2 |
| Июль | 1744 | 0,5 | 3324 | 1,0 | 13052 | 3,7 |
| Август | 608 | 0,2 | 1936 | 0,6 | 9460 | 2,8 |
| Сентябрь | 724 | 0,3 | 2224 | 0,8 | 4816 | 1,8 |
| Октябрь | 1332 | 0,4 | 1936 | 0,6 | 7660 | 2,3 |
| Ноябрь | 1796 | 0,6 | 3592 | 1,2 | 5936 | 1,9 |
| Декабрь | 780 | 0,2 | 2008 | 0,6 | 9496 | 2,7 |
| Итого: | 16852 | 0,4 | 33056 | 0,9 | 135952 | 3,6 |
| По месяцам | Т(860-879) °С | Т(880-899) °С | Т(900-919) °С | |||
| Тонн | % | Тонн | % | Тонн | % | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Январь | 44952 | 13,9 | 101244 | 31,4 | 21048 | 6,5 |
| Февраль | 39580 | 14,9 | 111068 | 41,7 | 7864 | 3,0 |
| Март | 58268 | 17,1 | 135120 | 39,7 | 16016 | 4,7 |
| Апрель | 45396 | 14,0 | 75328 | 23,2 | 28372 | 8,8 |
| Май | 31764 | 11,2 | 69488 | 24,4 | 23100 | 8,1 |
| Июнь | 50340 | 14,6 | 102284 | 29,7 | 16932 | 4,9 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Июль | 43128 | 12,4 | 93684 | 26,8 | 25004 | 7,2 |
| Август | 30160 | 9,0 | 81004 | 24,3 | 25384 | 7,6 |
| Сентябрь | 19736 | 7,5 | 47300 | 18,0 | 20740 | 7,9 |
| Октябрь | 24308 | 7,4 | 74144 | 22,7 | 25156 | 7,7 |
| Ноябрь | 29840 | 9,7 | 84232 | 27,4 | 32208 | 10,5 |
| Декабрь | 39976 | 11,3 | 93984 | 26,6 | 31916 | 9,0 |
| Итого: | 457448 | 12,0 | 1068880 | 28,0 | 273740 | 7,2 |
| По месяцам | Т(920-939) °С | Т(940-959) °С | Т(960-979) °С | |||
| Тонн | % | Тонн | % | Тонн | % | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Январь | 49932 | 15,5 | 77232 | 23,9 | 240 | 0,1 |
| Февраль | 30604 | 11,5 | 59584 | 22,4 | ||
| Март | 38092 | 11,2 | 67344 | 19,8 | ||
| Апрель | 70212 | 21,7 | 81320 | 25,1 | 420 | 0,1 |
| Май | 45696 | 16,1 | 80252 | 28,2 | 528 | 0,2 |
| Июнь | 45204 | 13,1 | 74992 | 21,8 | 660 | 0,2 |
| Июль | 63180 | 18,1 | 98604 | 28,3 | 588 | 0,2 |
| Август | 64652 | 19,4 | 110796 | 33,2 | 984 | 0,3 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Сентябрь | 68020 | 25,9 | 95232 | 36,3 | 408 | 0,2 |
| Октябрь | 115332 | 35,3 | 69516 | 21,3 | ||
| Ноябрь | 94540 | 30,8 | 50372 | 16,4 | ||
| Декабрь | 101152 | 28,6 | 67744 | 19,2 | 24 | 0,0 |
| Итого: | 786616 | 20,6 | 932988 | 24,5 | 3852 | 0,1 |
| По месяцам | Т(>900) °С | Итого | |
| Тонн | % | ||
| Январь | 148452 | 46.0 | 322920 |
| Февраль | 98052 | 36.8 | 266444 |
| Март | 121452 | 35.7 | 340536 |
| Апрель | 180324 | 55.6 | 324228 |
| Май | 149576 | 52.6 | 284544 |
| Июнь | 137788 | 40.0 | 344128 |
| Июль | 187376 | 53.7 | 349012 |
| Август | 201816 | 60.5 | 333752 |
| Сентябрь | 184400 | 70.2 | 262616 |
| Октябрь | 210004 | 64.3 | 326520 |
| Ноябрь | 177120 | 57.7 | 307152 |
| Декабрь | 200836 | 56.9 | 353168 |
| Итого: | 1997196 | 52.4 | 3815020 |
Проблемы разливки стали в слитки
Качество стального слитка зависит от трех основных факторов: распределения циркуляционных потоков жидкой стали внутри отливаемого слитка, условий усадки стали в изложнице и величины напряжений, возникающих в корочке слитка.
При разливке сверху зона циркуляции стали перемещается последовательно снизу вверх, а максимальное ферростатическое давление воспринимается уже вполне затвердевшей, прочной корочкой слитка. Нижняя часть слитка в этом случае кристаллизуется в условиях относительно спокойного состояния стали, т.е. с большой скоростью, и тем самым способствует более быстрому образованию зазора в нижней части слитка и устранению торможения усадки стали по его высоте. Таким образом, разливка стали сверху обеспечивает более благоприятные условия для затвердевания корочки слитка и при равных размерах слитков позволяет разливать сталь с большей скоростью, чем сифоном. При сифонной разливке вынужденные потоки жидкой стали, подмывая корочку главным образом в нижней половине слитка, снижают как скорость кристаллизации в этих местах, так и допускаемую линейную скорость разливки.
Наиболее существенной особенностью разливки стали непосредственно из ковша является то, что в момент встречи струи с изложницей происходит сильный удар с последующей приваркой стали к поддону и разбрызгиванием жидкого металла по стенкам изложницы.
Указанные особенности этого способа разливки вызывают следующие дефекты на стальных слитках: продольные и поперечные трещины, плены и заплески на поверхности слитка и подкорковые пузыри в донной части слитка.
Появление трещин на слитках вызвано в основном условиями распространения струи в изложнице и приваркой металла к поддону в нижней части изложницы. Последнее обстоятельство создает торможение усадки слитка в изложнице и вызывает образование в первых затвердевающих слоях напряжений и деформаций, которые превосходят предел прочности и пластичности стали при высоких температурах.
Схема расположения трещин на слитках при разливке представлена на рис.1. Они расположены преимущественно параллельными, поперечными полосами в под прибыльной части слитка, а иногда и в средней части слитка, т.е. в районе воздействия расширенного критического сечения затопленной струи.
Пораженность слитков пленами, заплесками и подкорковыми пузырями зависит от характера истечения струи из сталеразливочного ковша, смазки изложниц, скорости и температуры разливки и прочих факторов.
Для устранения указанных дефектов при разработке технологии разливки стали необходимо учитывать следующие факторы:
1) характер истечения металла из ковша и поступление его в изложницу;
2) усадку стали в изложнице;
3) причины приварки слитка к поддону;
4) условия возникновения брызг и заплесков на поверхности слитка;
5) причины появления подкорковых пузырей в поверхностных слоях слитка.
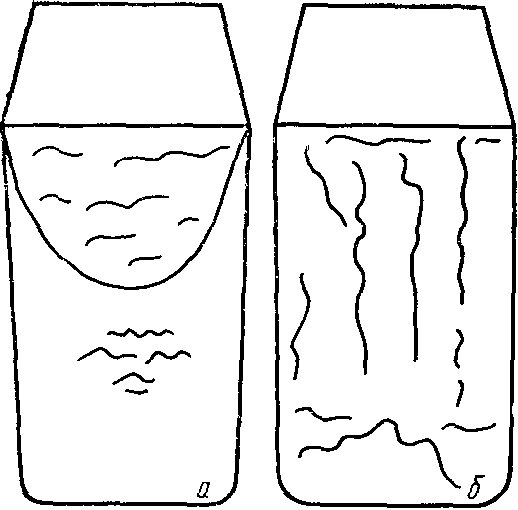
Рис.1. Топография расположения трещин в слитках массой 15 т, отлитых сверху (а) и сифоном (б)
Перечень использованных источников
1. Исаев В.А. Труды IV конгресса сталеплавильщиков. – М.: ОАО "Черметинформация", 1997. – с 31-34.
2. Кисилев А.Д., Зинуров И.Ю. Галян В.С. // Сталь – 1999 - №11 с.31-33.
3. Баптизанский В.И., Бойченко Б.М., Черевко В.П. Тепловая робота кислородных конвертеров – М. Металлургия, 1988 – 172 с.
4. Явойский В.И., Бородин Д.И., Тимофеев В.Т. // Сталь – 1985 - №9 – с.26 – 30.
5. Охотский В.Д., Баптизанский В.И. Физико – химические основы кислородно-конвертерного процесса. – Киев – Донецк: Высшая школа, 1981 – 184 с.
6. Промышленные теплотехнологии: Моделирование нелинейных процессов. Учебник. В 5 частях. Ч.5. / В.И. Тимошпольский, И.А. Трусова, А.П. Несенчук, С.С. Бродский, О.В. Дубина, И.А. Павлюченков; Под общ. ред.В.И. Тимошпольского, А.П. Несенчука. – Мн.: Выш. шк., 2000. -319с.
7. Разработка инженерных методов расчета режимов затвердевания и нагрева металла в условиях теплотехнического оборудования Белорусского металлургического завода / В.И. Тимошпольский, И.А. Трусова, Н.Л. Мандель и др. // Совершенствование технологических, процессов на Белорусском металлургическом заводе / Науч. техн. Сборник статей. Жлобин, 1994
8. Тимошпольский В.И., Трусова И.А., Бродский С.С., Дубина О.В. Аналитические способы расчетов процесса затвердевания слитков и заготовок // Литье и металлургия. 1999. №4. С 30-32.
9. Постольник Ю.С., Тимошпольский В.И., Трусова И.А., Дубина О.В. Тепловые процессы при затвердевании крупных стальных слитков // Литье и металлургия. 2000. № 1. С.53-55.
10.Ю.С., Огурцов А.П. Нелінійна прикладна термомеханіка. - Кит: НМД ВО МОНУ, 2000. - 280 с.
11. Вейник А.И. Теория затвердевания отливки. - М.: Машгиз, 1960 - 434с.
12. Гольдфарб Э.М. Теплотехника металлургических процессов. М.: Металлургия, 1967. -439с.
13. Тайц Н.Ю. Технология нагрева стали. - М.: Металлургиздат, 1962. - 567 с.
14. Тимошпольский В.И., Гурвич Э.А., Голубченко А.К., Бродский С.С., Тимошпольский И.С., Данько В.А. Тепловое состояние слитка из среднеуглеродистой стали при его затвердевании и охлаждении // Металлургическая и горнорудная промышленность. 1987. №3. С.33-35.
15. Гольдфарб Э.М., Судоплатов Л.В., Саксаганский А.М. Затвердевание и охлаждение слитков перед посадкой в нагревательные колодцы // Изд. вузов. Черная металлургия. 1963. № 3.С. 195-202.
16. Самойлович Ю.А., Тимошпольский В.И., Трусова И.А., Филиппов В.В. Стальной слиток. В 3 т. Т.2. Затвердевание и охлаждение / Под общей редакцией В.И. Тимошпольского, Ю.А. Самойловича. - Мн.: Белорусская наука, 2000. - 637с.