Типы сварочных соединений
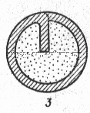 порошковая
проволока
сложного сечения
с одним заформованмым
концом стальной
ленты
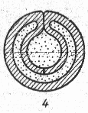 порошковая
проволока
сложного сечения
с двумя заформованными
концами стальной
ленты
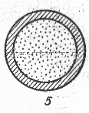 порошковая
проволока
трубчатого
сечения без
продольной
щели
Рисунок 9. Сечение порошковой проволоки разных типов.
Для дуговой сварки низкоуглеродистых, низколегированных и среднелегироваиных сталей в зависимости от способа сварки применяют различные виды и марки порошковой проволоки: самозащитные проволоки общего назначения марок ПП-АН1, ПП-АН7, ПП-2ДСК; проволоки общего назначения для сварки в углекислом газе марок ПП-АН8, ПП-АН21; самозащитные проволоки для сварки с принудительным формированием шва, например марок ПП-АН15, ПП-АН19Н, ПП-2ВДСК; проволоки для сварки в углекислом газе с принудительным формированием шва марок ПП-АН5 и ПП-АНЗС.
Контактная точечная сварка арматуры
Основным видом арматуры железобетонных конструкций являются пересекающиеся стержни в виде сеток и плоских каркасов. Для сварки таких арматурных конструкций, а также для приварки внахлестку круглых арматурных стержней к элементам плоского проката (полосовой, уголковой и другой сортовой стали) применяют контактную точечную сварку.
Контактная точечная сварка дает ряд преимуществ по сравнению с другими видами сварки: возможность повышения производительности труда благодаря более низкой трудоемкости при изготовлении арматурных каркасов и сеток по сравнению с электродуговой сваркой; небольшое потребление электроэнергии вследствие применения жестких режимов сварки с использованием тока большой плотности в течение очень малого отрезка времени; возможность механизации и автоматизации процесса; отсутствие расхода металла (в электродах).
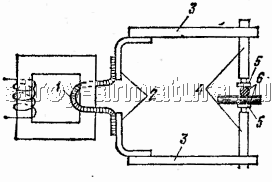
Рисунок 10. Контактная точечная сварка арматуры
Схема протекания тока при контактной точечной электросварке: 1 – вторичный виток трансформатора; 2 – медные шины; 3 – хобот; 4 – электрододержатель; 5 – электрод; 6 – арматурный стержень
Сущность процесса контактной точечной сварки арматуры состоит в следующем. От вторичного витка сварочного трансформатора через медные шины, хоботы, электрододержатели и электроды ток подводят к пересечению арматурных стержней, зажатых между электродами (рис. 10). Электроды имеют водяное охлаждение. Сопротивление в месте соприкасания арматурных стержней во много раз превышает сопротивление остальных участков цепи, поэтому именно в этом месте интенсивно выделяется тепло, которое нагревает металл арматурных стержней до пластического состояния. Под действием усилия сжатия электродов происходит их сварка.
Чтобы получить сварные соединения требуемой прочности, необходимо выполнять сварку на определенных режимах. Режим сварки выбирают в зависимости от диаметра свариваемой арматуры и марки стали, из которой она изготовлена. Правильность выбора режима сварки проверяют контрольным испытанием прочности на срез сварных образцов арматуры.
Если прочность сварных соединений арматуры из-за непровара окажется менее требуемой, то увеличивают плотность тока или время его протекания. Если прочность недостаточна из-за пережога, эти же показатели соответственно уменьшают.
При недостаточной плотности тока сварка арматуры может оказаться невозможной даже в том случае, если время протекания тока будет очень длительным; при чрезмерно большой плотности арматурные стержни могут перегореть.
Плотность тока в машинах контактной точечной сварки регулируют переключением ступеней сварочного трансформатора, а продолжительность протекания тока – перемещением указателя на электронных регуляторах времени.
Для контактной точечной сварки применяют специальные машины, которые по числу одновременно свариваемых узлов сеток и плоских каркасов разделяют на одноточечные, двухточечные и многоточечные.
Машины для точечной сварки бывают стационарными и подвесными; с односторонним и двухсторонним подводом тока; с пневматическим и пневмогидравлическим механизмом сжатия электродов. Управление продолжительностью протекания тока осуществляют автоматически.
В связи с развитием строительства из железобетона в направлении создания крупных железобетонных панелей и других элементов возникла необходимость укрупнительной сборки арматурных каркасов и сеток. Для этой цели созданы передвижные (подвесные) сварочные машины, так как на обычных сварочных машинах выполнять точечную сварку такой арматуры невозможно ввиду ее громоздкости и большой массы.
Подвесные сварочные машины разделяют по конструктивному признаку на две группы: со встроенным сварочным трансформатором и с выносным. Все машины выполнены по одной схеме и состоят из следующих основных узлов: корпуса с рукояткой, сварочного трансформатора, силового пневмопривода, электродной части (клещей) и подвесного устройства, позволяющего поворачивать машину и клещи вокруг своей оси на 360°.
Подвесные машины с выносным трансформатором, кроме того, снабжают токоведущими кабелями.
Свариваемость арматуры
Свариваемость углеродистой стали (ГОСТ 380–71*) обеспечивается технологией изготовления и соблюдением всех требований по химическому составу, предъявляемых к стали Б и В. Поставка стали группы Б с гарантией свариваемости оговаривается в заказе и в сертификате. Сталь, содержащую в готовом прокате более 0,22% углерода, применяют для сварных конструкций при условиях, обеспечивающих надежность сварного соединения. Сталь марок ВСт1, ВСт2, ВСтЗ всех категорий и всех степеней раскисления, в том числе и с повышенным содержанием марганца, а по требованию заказчика сталь марок БСт1, БСт2, БСтЗ второй категории всех степеней раскисления, в том числе и с повышенным содержанием марганца, поставляется с гарантией свариваемости. Свариваемость низколегированной арматурной стали всех марок, кроме 80С, также обеспечивается химическим составом и технологией изготовления. Сварка термически упрочненной арматурной стали не допускается из-за ее разупрочнения в зоне сварного шва.
Сталь арматурная термически упрочненная свариваемая имеет в обозначении марки индекс «С». Например, условное обозначение свариваемой арматурной стали диаметром 14 мм класса Ат-4: 14Aт-4С ГОСТ 10884 – 81, а свариваемая сталь с повышенной стойкостью к коррозионному растрескиванию под натяжением обозначается индексом «СК», Ат-5СК. Согласно ГОСТ 10922–75, временное сопротивление сварных соединений арматурной стали класса Ат, выполненных контактно-стыковой, контактно-точечной и шовно-стыковой сваркой, не должно быть менее наименьшего значения браковочного минимума,
Низкоуглеродистые стали (содержание углерода до 0,22%) относятся к категории хорошо свариваемых всеми видами сварки на слабых режимах без дополнительных технологических операций. Среднеуглеродистые стали (содержание углерода 0,23–0,45%) в процессе сварки требуют таких дополнительных операций. Так, для повышения стойкости металла шва к образованию кристаллизационных трещин снижают количество углерода в нем, применяя сварочные электроды с пониженным содержанием углерода, а также уменьшая долю основного металла в сварном шве. Уменьшение вероятности образования закалочных структур в металле шва может быть достигнуто с помощью предварительного и сопуттвующего подогрева изделий.
Таблица 4. Предварительный подогрев сталей (перед сваркой)
| Сталь | Рекомендуемые режим подогрева, oC. |
| Низкоуглеродистая | 120–150 (на многослойных швах, при сварке изделий толщиной более 40 мм) |
| Среднеуглеродистая | 150–300 |
| Высокоуглеродистая | 300–450 |
| Низколегированная | 200–250 |
Таблица 5. Термообработка сталей после сварки
| Сталь | Ориентировочный режим термообработки |
| Углеродистая | Отпуск при 650–670 oC. В ряде случаев после электрошлаковой сварки нормализация при 920–940 oC с последующим отпуском |
| Низколегированная | (повышенной прочности) Отпуск при 670–700 oC |
Низколегированные стали, содержащие менее 2,5% легирующих компонентов и до 0,22% углерода, как правило, обладают хорошей свариваемостью. Применяемые для изготовления арматуры железобетонных конструкций низкоуглеродистые стали марок 18Г2С, 25Г2С, 25ГС, 20ХГ2Ц относятся к категории удовлетворительно свариваемых. Эти стали содержат не более 0,25% углерода. Если углерода больше 0,25%, в зоне сварного шва могут возникнуть закалочные структуры и трещины, а также порообразование за счет выгорания углерода. В табл. 4 приведены рекомендуемые режимы подогрева термообработанных сталей перед, а в табл. 5 после сварки. Следует иметь в виду, что рекомендуемые предельные значения критериев свариваемости сталей непостоянны и могут изменяться в зависимости от развития сварочной техники и технологии.
Контактная стыковая сварка арматуры
Контактная стыковая сварка является эффективным способом соединения стержней, так как не требует для своего осуществления металла плавящихся электродов; обеспечивает высокую производительность труда, а также позволяет механизировать и автоматизировать рабочий процесс.
Недостатком контактной стыковой сварки является возможность ее использования только в стационарных условиях из-за значительной массы сварочного оборудования и большого потребления электрической энергии.
Сущность процесса контактной стыковой сварки состоит в следующем. Электрический ток подключают к свариваемым стержням и, приводя последние в соприкосновение, образуют замкнутую электрическую цепь (рис. 11).
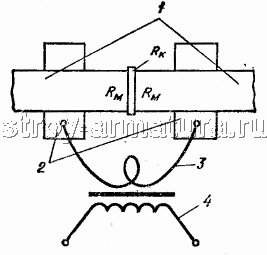
Рисунок 11. Электрическая цепь при стыковой контактной сварке
1 – свариваемые стержни; 2 – зажимные губки; 3 – вторичный виток сварочного трансформатора; 4 – первичная обмотка сварочного трансформатора; Rм – сопротивление свариваемых стержней; Rк – контактное сопротивление
В этой цепи наибольшее сопротивление протеканию тока имеет стык стержней, следовательно, в этом месте будет наиболее интенсивно выделяться тепло, которое разогреет концы стержней до пластического, и частично до жидкостного состояния.
Различают два способа контактной сварки:
стыковая контактная сварка непрерывным оплавлением
стыковая контактная сварка прерывистым оплавлением с предварительным подогревом.
Контактную стыковую сварку стержней горячекатаной арматуры из стали классов A-2…A-4 (в любых сочетаниях) следует выполнять способом прерывистого оплавления с подогревом. Арматуру из стали класса A-1 необходимо сваривать способом непрерывного оплавления; при недостаточной мощности машины их можно сваривать также способом оплавления с подогревом.
Для образования начального электрического тока на торцах арматуры необходимо удалить с них краску или ржавчину. Если арматурные стержни были обрезаны газовым пламенем, то их торцы предварительно очищают от шлаковой корки зубилом или молотком. На качество сварных стыковых соединений оказывает влияние чистота поверхности касания стержней с зажимными губками машины.
Режим контактной стыковой сварки должен обеспечивать получение равнопрочных стержней сварных соединений при минимальном расходе электроэнергии и времени.
Основными параметрами режима сварки являются: сила тока или его плотность, длительность протекания тока, давление осадки, а также установочная длина, т.е. размеры концов стержней, выступающих из электродов.
В зависимости от плотности тока (ток на мм2 поверхности) различают два режима стыковой контактной сварки:
жесткий режим, характеризующийся большой плотностью тока п течение малого промежутка времени (для стержней небольших диаметров),
мягкий режим с малой плотностью тока в течение длительного периода (для стержней больших диаметров).
Плотность тока при сварке непрерывным оплавлением –10…50 А/мм2. Длительность протекания тока колеблется от 1 до 20 с в зависимости от диаметров арматурных стержней; с увеличением диаметра длительность протекания тока увеличивается.
Для качества сварного стыкового соединения имеет также значение удельное давление осадки на торец стержня (кг/мм2); выбирается оно в зависимости от класса стали. Удельное давление осадки для стали класса A-1 принимают 30…50 МПа, классов А-2 и А-3 – 60…80 МПа. Усилие сжатия арматурных стержней во время подогрева должно составлять 10… 12% давления осадки. Продолжительность замыканий и размыканий дуги при подготовке стержня к сварке выбирают в пределах 0,3–0,8 с.
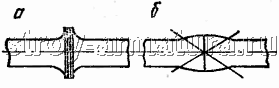
Рисунок 12. Внешний вид стыковых соединений арматуры, выполненных контактной электросваркой при правильном (а) и неправильном (б) режимах сварки
От правильности выбора режима сварки приближенно судят по внешнему виду сварных соединений (рис. 12). При правильном режиме стыковой контактной сварки концы арматурных стержней достаточно прогреваются и при взаимном сжатии приобретают форму, показанную на рисунке. Подтверждение правильности выбранного режима можно получить только после лабораторных испытаний сварных соединений на прочность.
В процессе работы сварщик должен наблюдать за состоянием контактных губок и периодически очищать их от появляющегося нагара. Необходимо иметь комплект губок различной формы и размеров во избежание возможных перерывов в работе при изменении диаметров свариваемой арматуры.
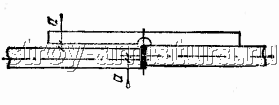
Рисунок 13. Шаблон для проверки смешения осей стержней в стыках, выполненных контактной сваркой
Сваренные стержни должны быть прямолинейными. Смещение осей стержней в стыках допускают не более 0,1 их диаметра. Длину стержня измеряют с точностью до 1 мм. Смещение а осей в месте стыка определяют специальным шаблоном (рис. 13). Помимо внешнего осмотра место соединения арматуры простукивают молотком массой 1 кг; при этом не должен возникать дребезжащий звук.
Изготовление закладных деталей
Закладные детали изготавливают из арматурных стержней и проката (листового и профильного). Применяют мягкие, хорошо свариваемые стали, обычно СтЗ группы Б и В. Одной из распространенных является закладная деталь, состоящая из стальной пластины и арматурного стержня, сваренного с ней тавровым соединением (рис. 14).
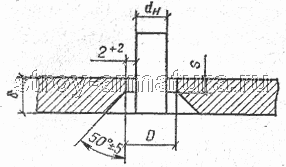
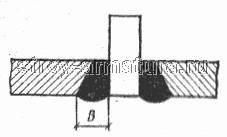
Рис. 14. Тавровое соединение анкерного стержня с плоским элементом закладной детали с раззенкованнымн отверстиями
Стержень с пластиной сваривают с помощью сварочных автоматов типа АДФ-2001УХЛ4. Для таврового соединения стержня с пластиной применяют ручную дуговую сварку через предварительно раззенкованное отверстие. После сварки шов зачищают заподлицо с плоскостью пластины. Соединять пластину со стержнем можно и в горизонтальной плоскости (рис. 15).
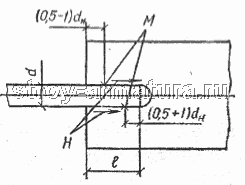
Рис. 15. Соединения стержней с плоскими элементами в горизонтальной плоскости
Н – направления наплавки швов; М – места прихваток
Нередко тавровое соединение арматурного стержня со стальной пластиной осуществляют при помощи рельефной сварки. При этом контактная рельефная сварка может выполняться в торец, т.е. стержень сваривается перпендикулярно плоскости пластины (рис. 16) и внахлестку. Рельефы на пластинах получают при помощи механических прессов или пресс-ножниц. Рельефы по форме круглые или цилиндрические, а по количеству одиночные или двойные. Режим сварки выбирают в зависимости от толщины соединяемых элементов закладной детали и числа точек сварки.
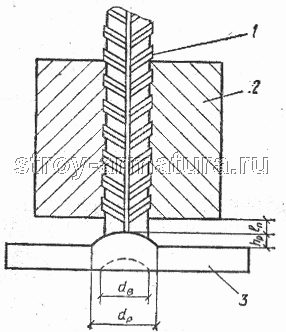
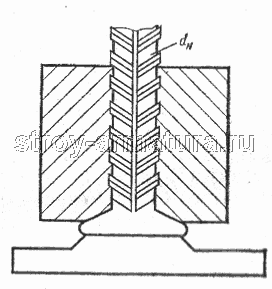
Рис. 16. Тавровое соединение контактной рельефной сваркой
1 – арматурный стержень; 2 – электрод; 3 – плоский элемент закладаой детали; dв – диаметр углубления; dр – диаметр основания рельефа; dн – диаметр стержня; hр – высота рельефа; lп – вылет стержня из электрода
При невозможности использовать для нахлесточного соединения контактную сварку можно применять ручную электродуговую сварку. С помощью сварки осуществляется соединение закладных деталей с элементами арматурных конструкций. В зависимости от класса и марки стали, положения осей соединяемых элементов и вида шва (горизонтальный, вертикальный, нижний) выбирают способ сварки: контактный (точечный, рельефный), ванный, дуговой (многоэлектродный, многослойный, точечный, шовный под флюсом).
Разработаны новые конструктивные и технологические решения, связанные с изготовлением закладных деталей. Появились штампованные и штампованно-сварные закладные детали, что позволило в 1,5–2 раза уменьшить расход стали и в несколько раз повысить производительность труда. Штампованная закладная деталь представляет собой изделие, в котором пластина (столик) и анкер (стержень) составляют одно целое. Специальным штампом их вырубают из одной и той же полосы. Отгиб отштампованных полос (анкеров) и пластины осуществляют гибочными штампами. Изготовление штампованных закладных деталей. может быть полностью автоматизировано. Технологический процесс по производству штампованных деталей предусматривает: вырубку; пробивку отверстий; высадку рельефа (пуклевку); надрезку анкеров; гибку; металлизацию. Некоторые операции могут быть совмещены, например вырубка, пробивка отверстий и высадка рельефа. Большой эффект дает также совмещение штамповки и сварки закладных деталей. При этом анкер с помощью сварки соединяют со специально подготовленной штамповкой рельефной пластиной.
5. Условные изображения и обозначения швов сварных соединений в конструкторской документации
Изображение швов сварных соединений
Шов сварного соединения, независимо от способа сварки, условно изображают: видимый – сплошной основной линией (черт. 1а, в);
невидимый – штриховой линией (черт. 1г).
Видимую одиночную сварную точку, независимо от способа сварки, условно изображают знаком «+» (черт. 1б), который выполняют сплошными линиями (черт. 2).
Невидимые одиночные точки не изображают.
От изображения шва или одиночной точки проводят линию-выноску, заканчивающуюся односторонней стрелкой (см. черт. 1). Линию-выноску предпочтительно проводить от изображения видимого шва.
На изображение сечения многопроходного шва допускается наносить контуры отдельных проходов, при этом их необходимо обозначать прописными буквами русского алфавита (черт. 3).
Шов, размеры конструктивных элементов которого стандартами не установлены (нестандартный шов), изображают с указанием размеров конструктивных элементов, необходимых для выполнения шва по данному чертежу (черт. 4).
Границы шва изображают сплошными основными линиями, а конструктивные элементы кромок в границах шва – сплошными тонкими линиями.
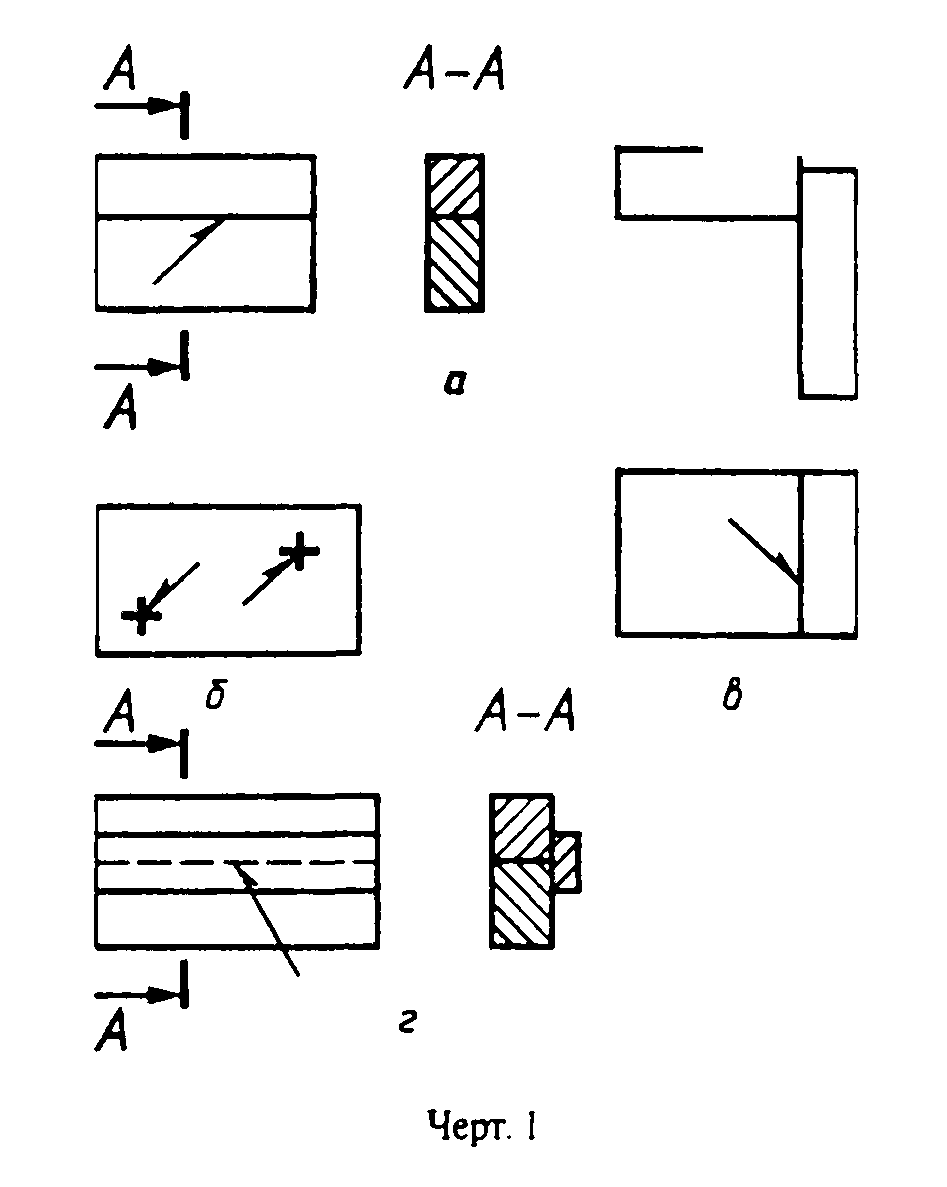
«Черт. 1. Условные изображения различных швов сварных соединений»
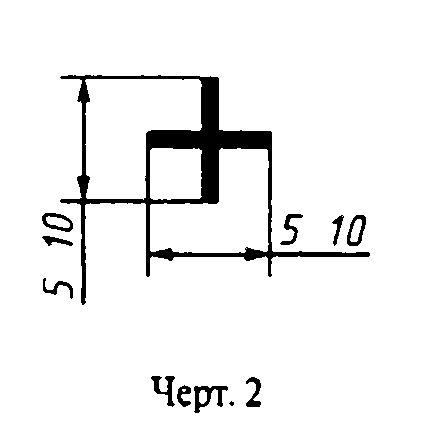
«Черт. 2. Выполнение знака видимой одиночной сварной точки»
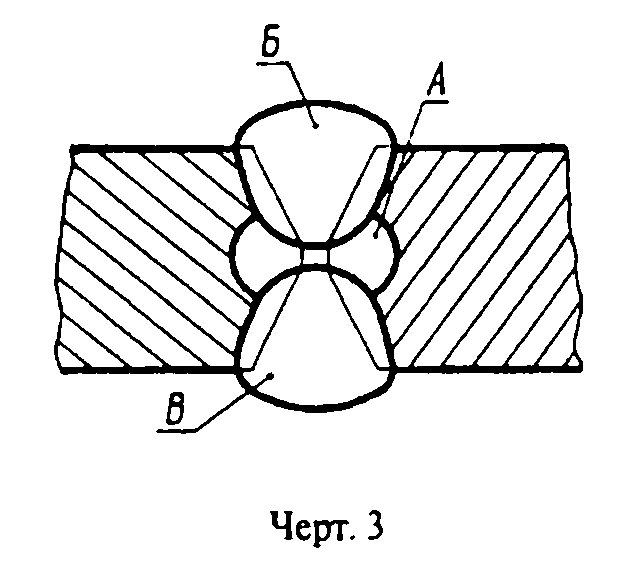
«Черт. 3. Изображение сечения многопроходного шва»
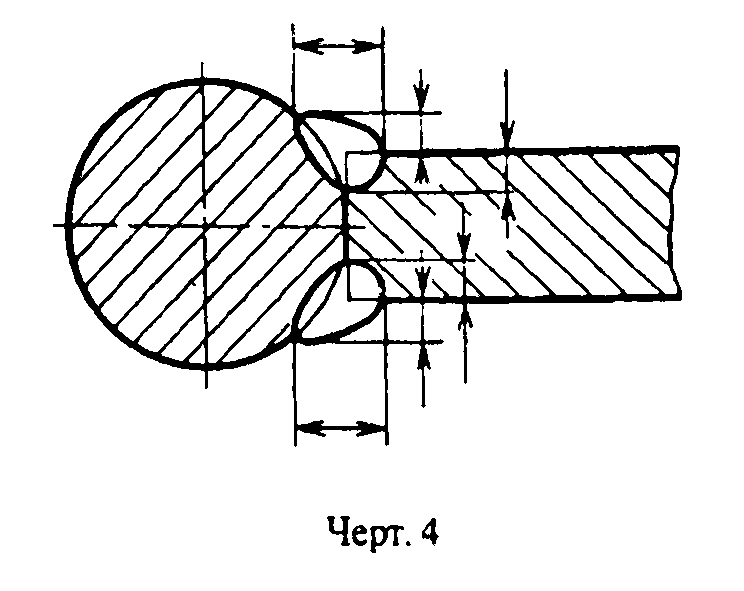
«Черт. 4. Изображение нестандартного шва с указанием размеров конструктивных элементов»
Условные обозначения швов сварных соединений
Вспомогательные знаки для обозначения сварных швов приведены в таблице.
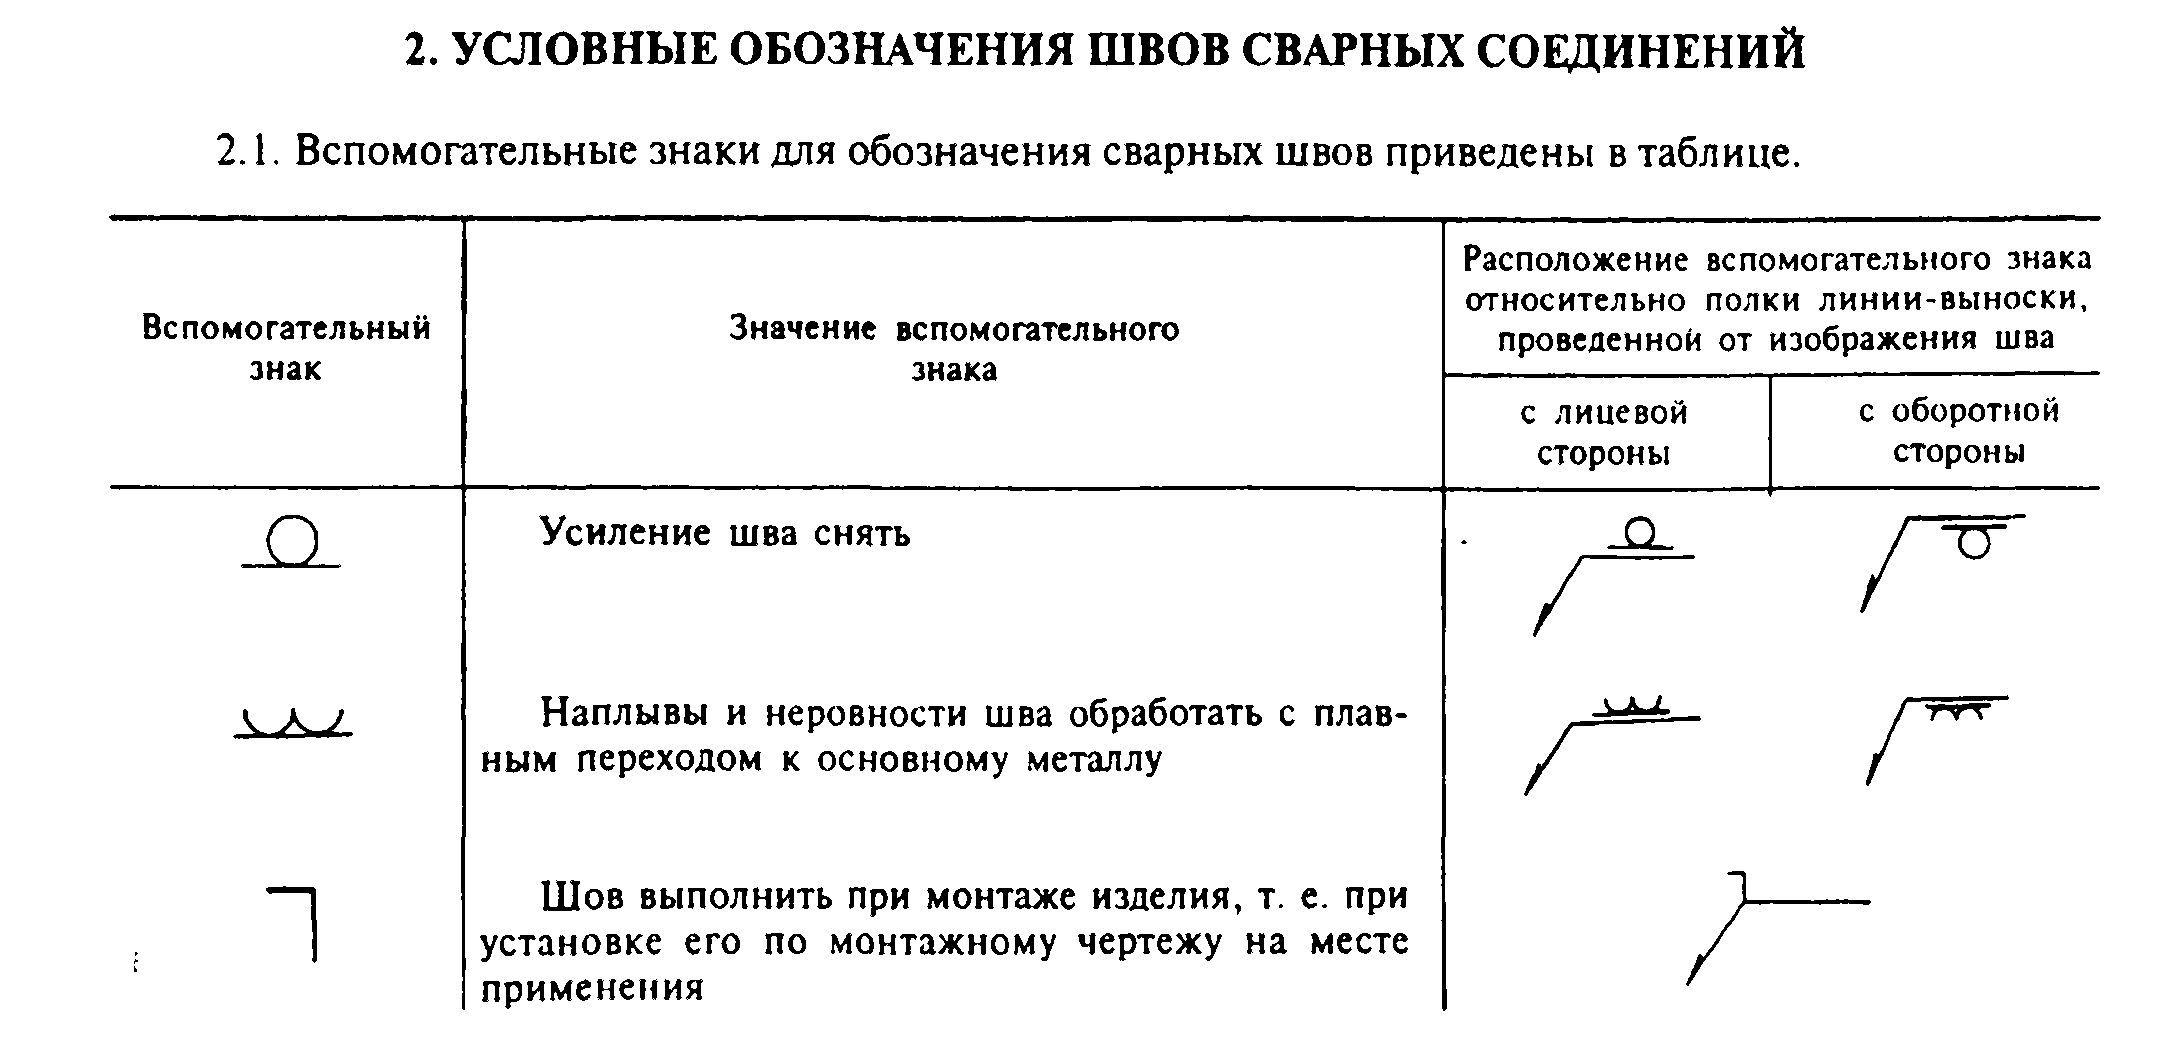
Вспомогательные знаки для обозначения сварных швов
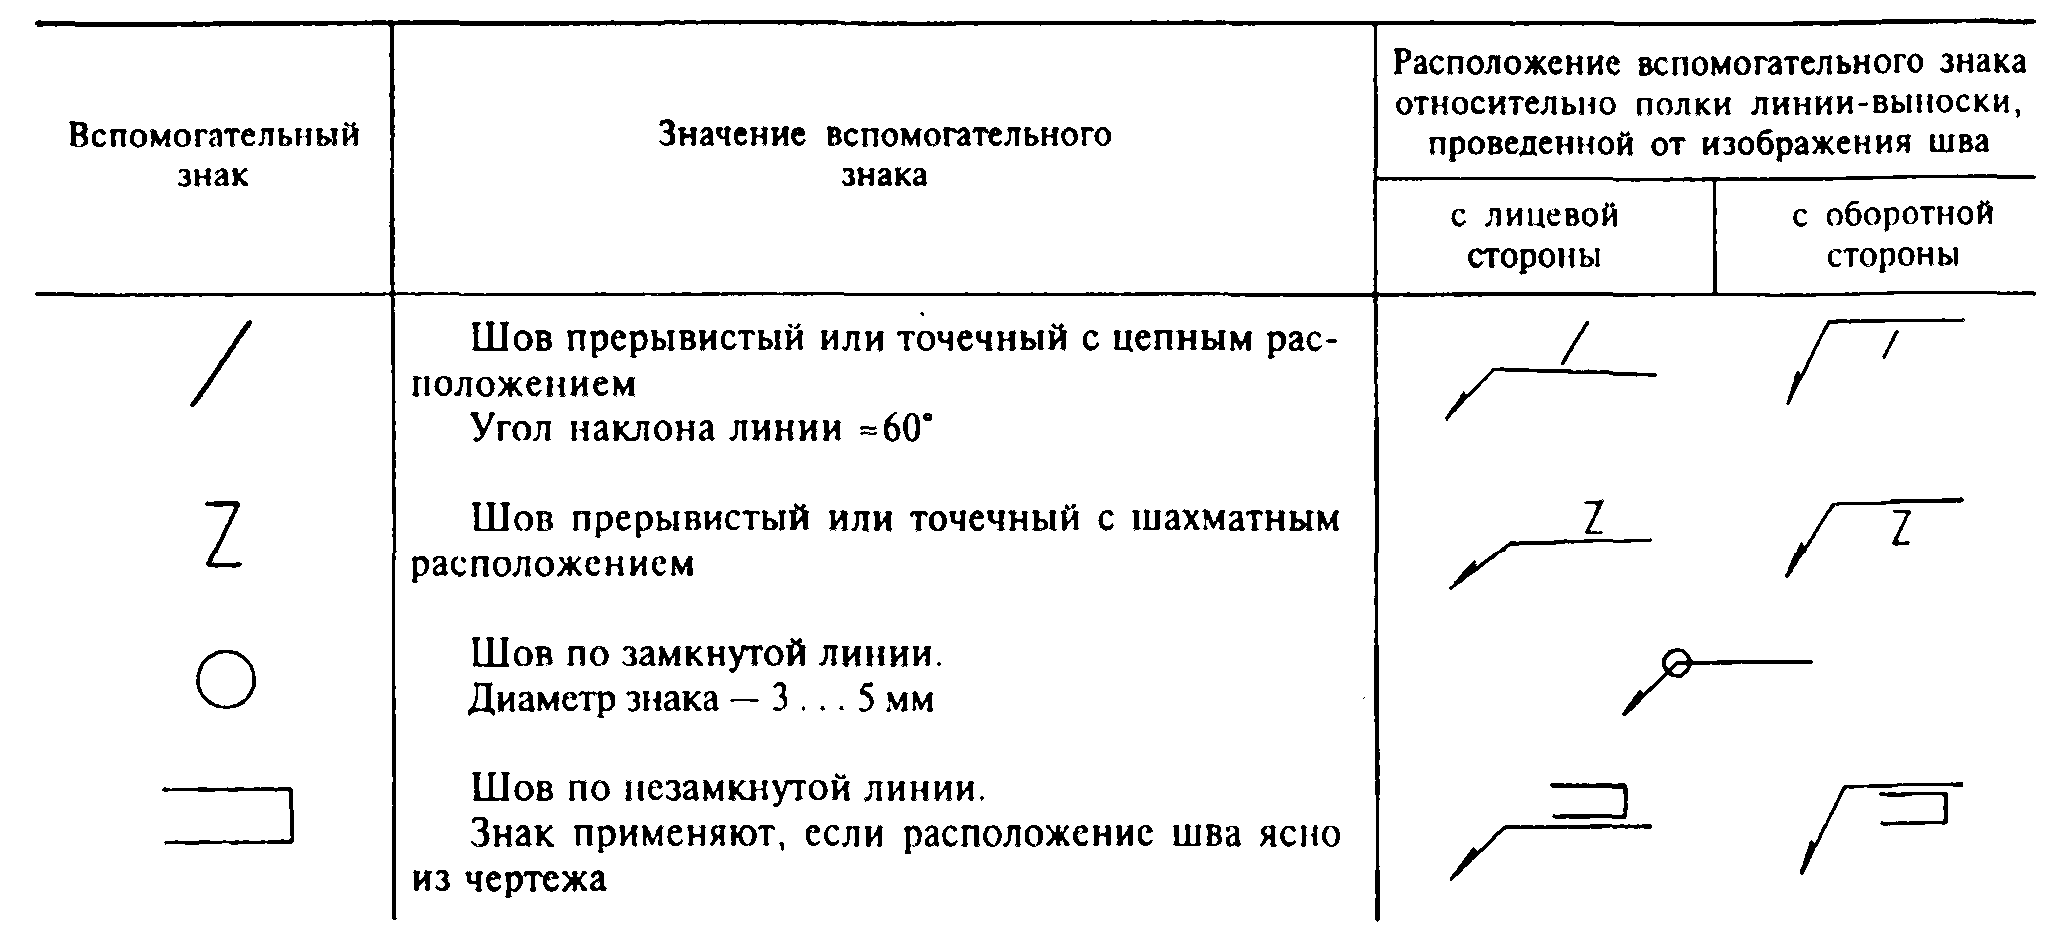
Вспомогательные знаки для обозначения сварных швов
Примечания:
1. За лицевую сторону одностороннего шва сварного соединения принимают сторону, с которой производят сварку.
2. За лицевую сторону двустороннего шва сварного соединения с несимметрично подготовленными кромками принимают сторону, с которой производят сварку основного шва.
3. За лицевую сторону двустороннего шва сварного соединения с симметрично подготовленными кромками может быть принята любая сторона.
В условном обозначении шва вспомогательные знаки выполняют сплошными тонкими линиями.
Вспомогательные знаки должны быть одинаковой высоты с цифрами, входящими в обозначение шва.
Структура условного обозначения стандартного шва или одиночной сварной точки приведена на схеме (черт. 5).
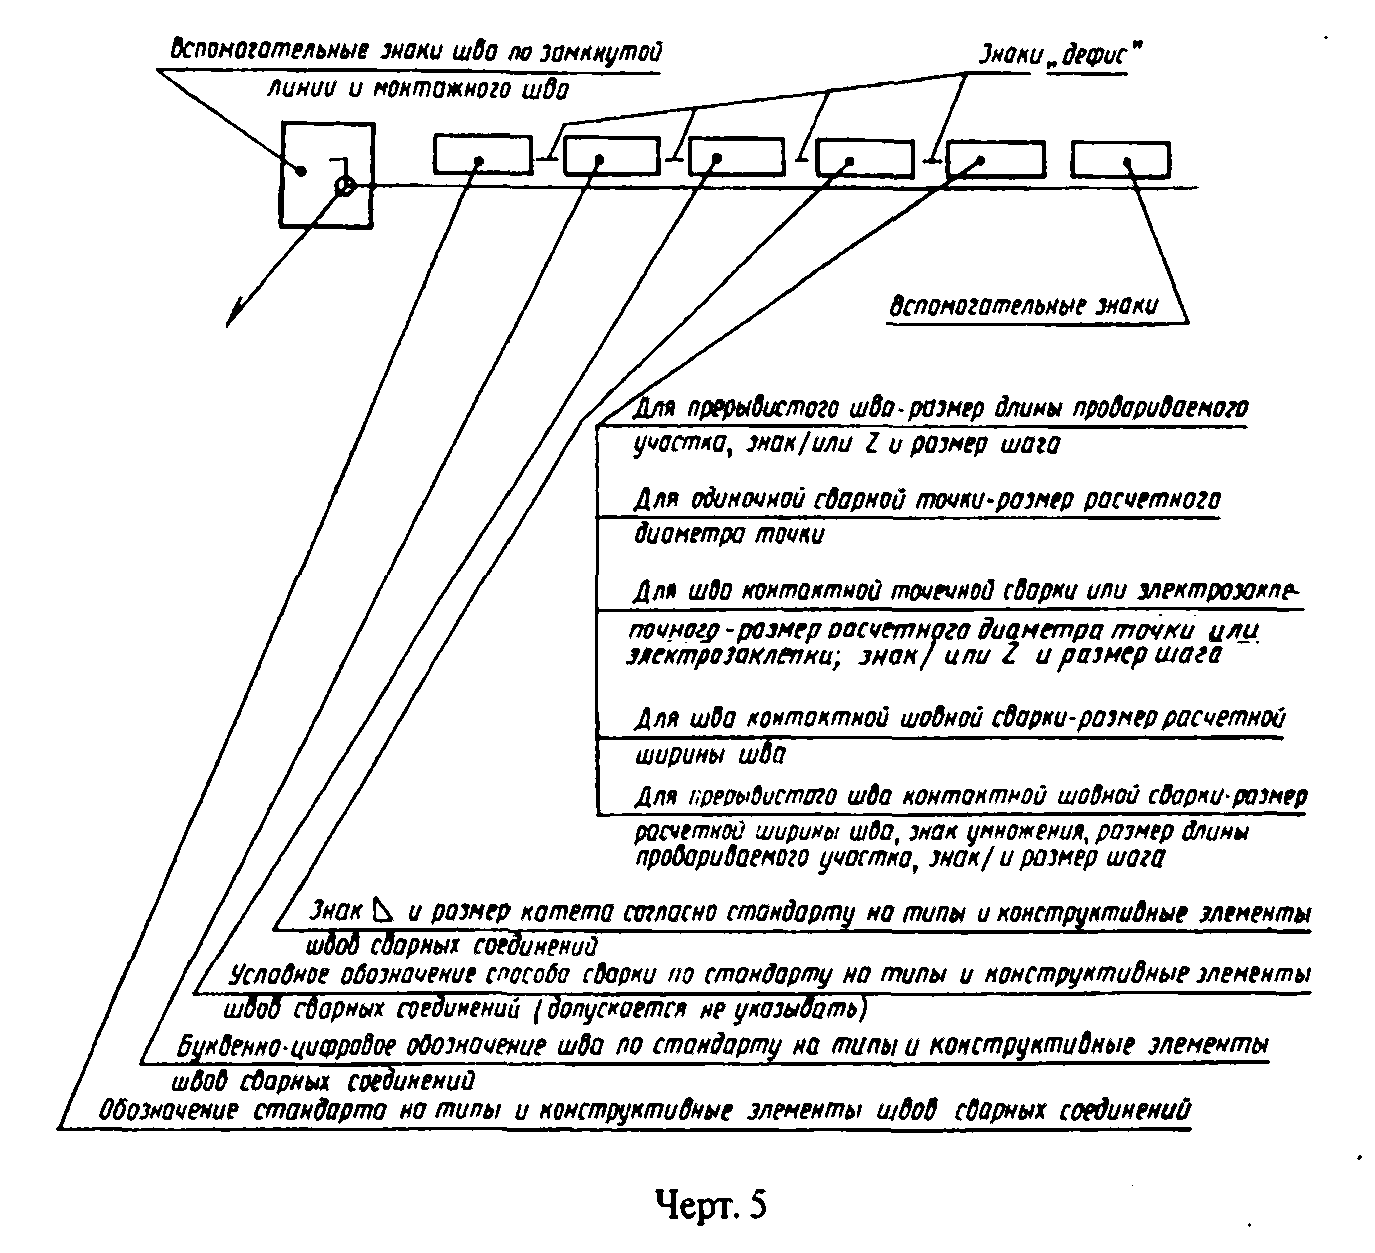
«Черт. 5. Структура условного обозначения стандартного шва или одиночной сварной точки»
Знак |_ выполняют сплошными тонкими линиями. Высота знака должна быть одинаковой с высотой цифр, входящих в обозначение шва.
Структура условного обозначения нестандартного шва или одиночной сварной точки приведена на схеме (черт. 6).
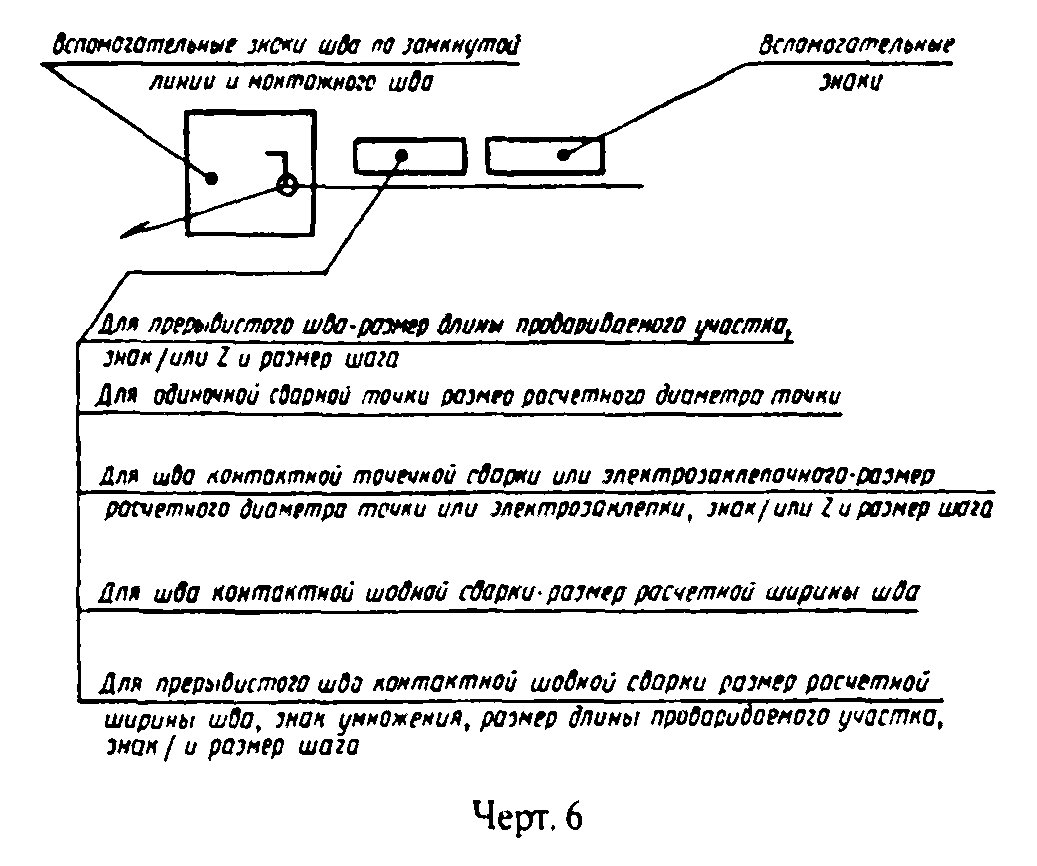
«Черт. 6. Структура условного обозначения нестандартного шва или одиночной сварной точки»
В технических требованиях чертежа или таблицы швов указывают способ сварки, которым должен быть выполнен нестандартный шов.
Условное обозначение шва наносят:
а) на полке линии-выноски, проведенной от изображения шва с лицевой стороны (черт. 7а);
б) под полкой линии-выноски, проведенной от изображения шва с оборотной стороны (черт. 7б).
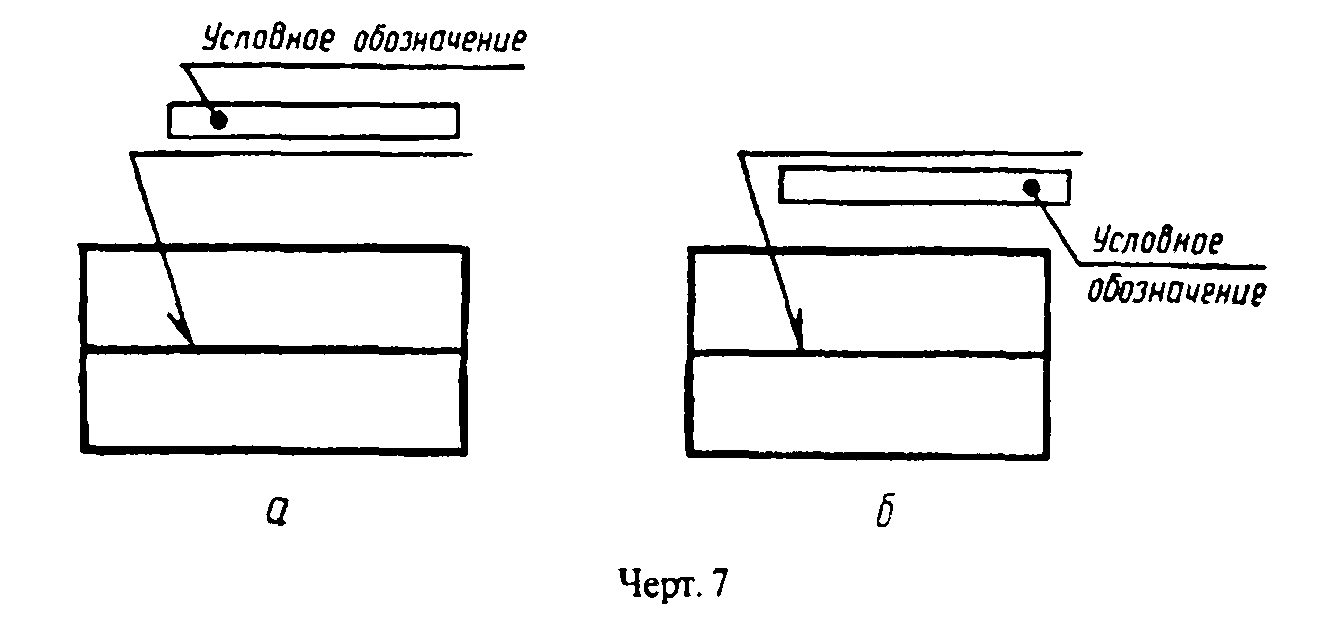
«Черт. 7. Нанесение условного обозначения шва»
Обозначение шероховатости механически обработанной поверхности шва наносят на полке или под полкой линии-выноски после условного обозначения шва (черт. 8), или указывают в таблице швов, или приводят в технических требованиях чертежа, например: «Параметр шероховатости поверхности сварных швов…»
Примечание. Содержание и размеры граф таблицы швов настоящим стандартом не регламентируются.
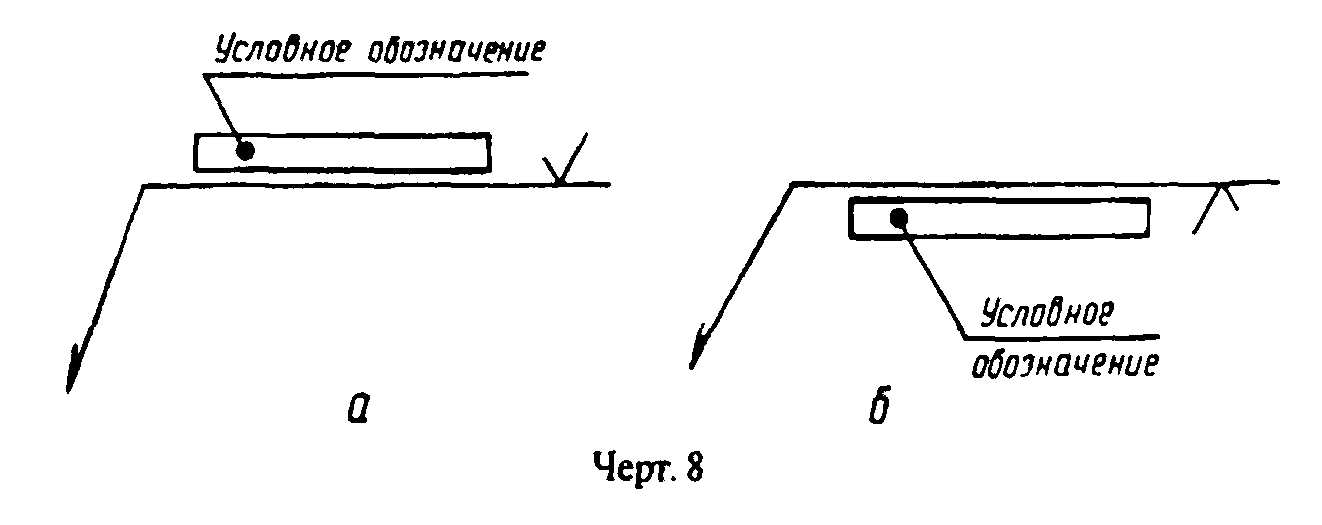
«Черт. 8. Обозначение шероховатости механически обработанной поверхности шва»
Если для шва сварного соединения установлен контрольный комплекс или категория контроля шва, то их обозначение допускается помещать под линией-выноской (черт. 9).
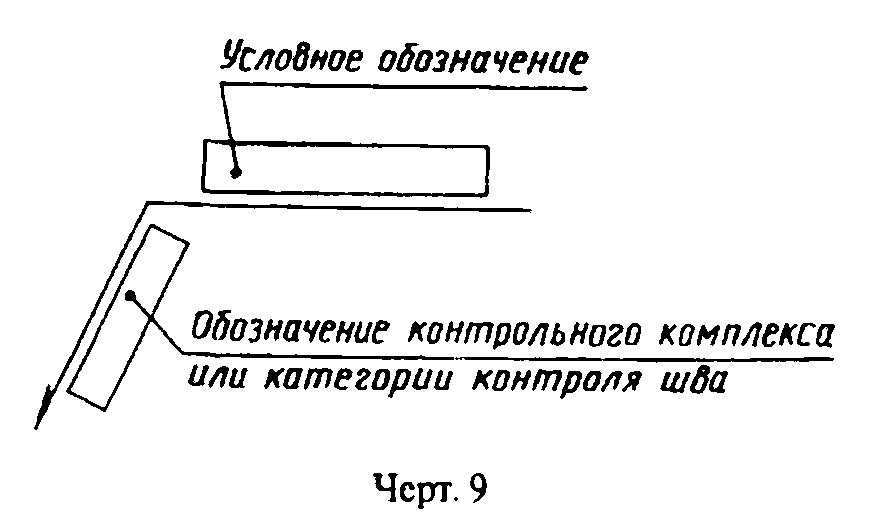
«Черт. 9. Обозначение шва сварного соединения с установленным контрольным комплексом или категорией контроля шва»
В технических требованиях или таблице швов на чертеже приводят ссылку на соответствующий нормативно-технический документ.
Сварочные материалы указывают на чертеже в технических требованиях или таблице швов.
Допускается сварочные материалы не указывать.
При наличии на чертеже одинаковых швов обозначение наносят у одного из изображений, а от изображений остальных одинаковых швов проводят линии-выноски с полками. Всем одинаковым швам присваивают один порядковый номер, который наносят:
а) на линии-выноске, имеющей полку с нанесенным обозначением шва (черт. 10 а);
б) на полке линии-выноски, проведенной от изображения шва, не имеющего обозначения, с лицевой стороны (черт. 10 б);
в) под полкой линии-выноски, проведенной от изображения шва, не имеющего обозначения, с оборотной стороны (черт. 10 в).
Количество одинаковых швов допускается указывать на линии-выноске, имеющей полку с нанесенным обозначением (см. черт. 10 а).
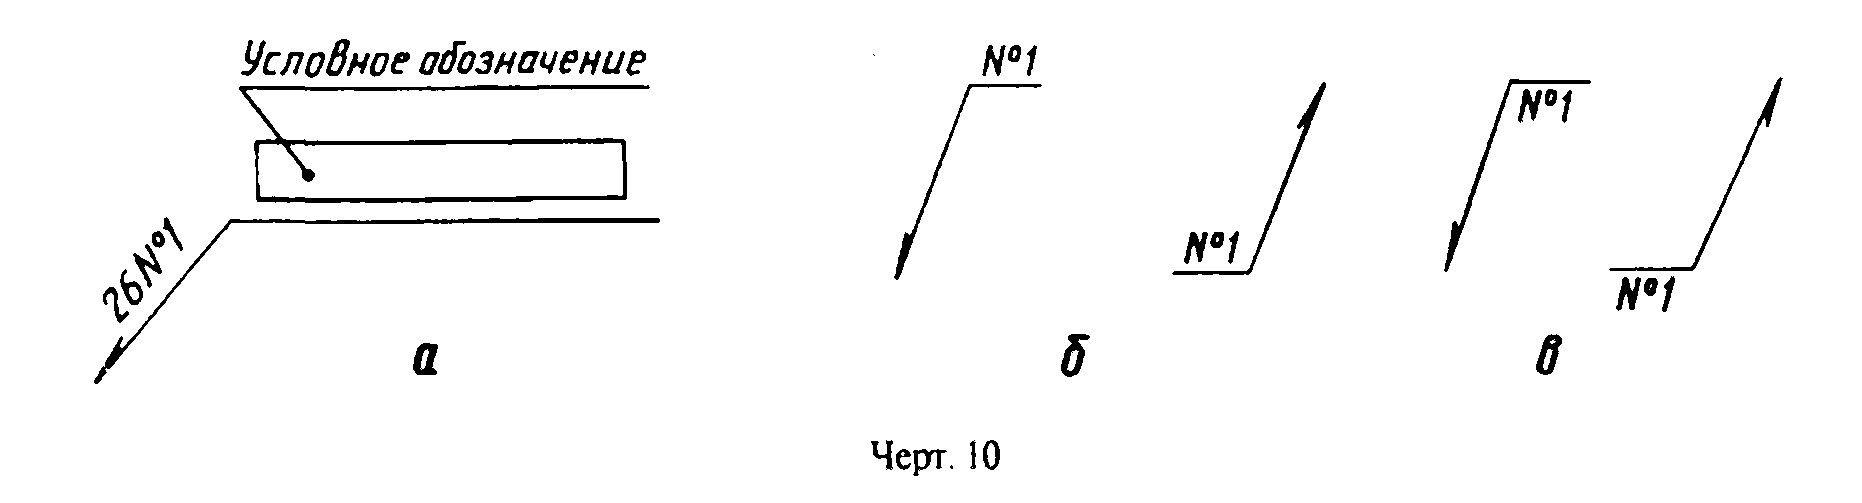
«Черт. 10. Обозначение одинаковых швов»
Примечание. Швы считают одинаковыми, если:
одинаковы их типы и размеры конструктивных элементов в поперечном сечении;
к ним предъявляют одни и те же технические требования.
Примеры условных обозначений швов сварных соединений приведены в приложениях 1 и 2.
Список использованной литературы
Ручная дуговая сварка, Книга написана коллективом авторов: глава 25 И.Г. Гетия, остальные главы – В. И, Мельником при участии Б.Д. Малышева
Алексеев Е.К., Мельник В.И. Сварка в промышленном строительстве – М Стройиздат, 1977 –377 с
Алешин Н.П. Щербинский В.Г. Контроль качества сварочных работ – М Высш школа, 1986 – 167 с
stroy-armatura
Межгосударственный стандарт ГОСТ 2.312–72* «Единая система конструкторской документации. Условные изображения и обозначения швов сварных соединений» (утв. постановлением Государственного комитета стандартов Совета Министров СССР от 10 мая 1972 г. №935)