Проект участка приготовления сахарного сиропа производственной мощностью 1500 тонн в год
Федеральное агентство по образованию РФ
ФГОУ СПО "Сарапульский техникум пищевой промышленности"
Специальность 150411
Монтаж и техническая эксплуатация промышленного оборудования
Курсовой проект
по дисциплине "Монтаж, техническая эксплуатация и ремонт оборудования отрасли"
Тема: Проект участка приготовления сахарного сиропа производственной мощностью 1500 тонн в год
Студент
гр. М-62 Шакиров Р.Т.
Руководитель
Мымрина Л.А.
Сарапул 2008г
Содержание
Введение
1. Машинно-аппаратурная схема производства
2. Подбор и техническая характеристика оборудования
3. Расчётная часть
3.1 Теплотехнический расчёт
3.2 Конструктивный расчёт
3.3 Расчёты на прочность
4. Монтаж, техническая эксплуатация и ремонт станции
5. Охрана труда
Использованная литература
Введение
Кондитерское производство является высокорентабельной отраслью и входит в десятку бюджетообразующих отраслей пищевой промышленности.
Российский кондитерский рынок – один из самых больших в мире, страна занимает четвертое место после Великобритании, Германии и США.
Кондитерская промышленность характеризуется как успешно функционирующее звено АПК. В отрасли проводится целенаправленная работа по оптимизации ассортимента в сторону увеличения мучных, сахаристых, диетических изделий, как традиционно производимых, так и совершенно новых, идет внедрение современных инновационных технологий, новых видов упаковки, повышается качество продукции.
Отдел главного механика СКФ является самостоятельным структурным подразделением предприятия. Он создается и ликвидируется приказом директора предприятия. Отдел возглавляет главный механик, назначаемый приказом директора.
Отдел главного механика (ОГМ) состоит из группы планово-предупредительного ремонта и ремонтно-механического цеха.
Задачами ОГМ являются: качественный и своевременный ремонт оборудования предприятия, поддержание парка оборудования предприятия в рабочем состоянии, использование современных технологий ремонта и экономия средств предприятия за счёт эффективного обслуживания оборудования.
Отдел главного механика следит за обеспечением бесперебойной и технически правильной эксплуатации и надёжной работы оборудования, за содержанием его в работоспособном состоянии на требуемом уровне точности. ОГМ производит анализ показателей использования оборудования, межремонтное обслуживание, своевременный и качественный ремонт и модернизацию оборудования, работу по повышению надежности и долговечности оборудования. Отдел проводит подготовку предложений по аттестации, учету и планированию рабочих мест, по модернизации оборудования, реконструкции, техническому перевооружению предприятия, внедрению средств комплексной механизации и автоматизации технологических процессов, охраны окружающей среды. ОГМ определяет устаревшее оборудование, объекты, требующие капитального ремонта и установление очерёдности производства ремонтных работ. Отдел производит экспериментальные, наладочные и другие работы по внедрению и освоению новой техники, а также проводит мероприятия по предупреждению внеплановых остановок оборудования, продлению сроков службы узлов и деталей, улучшению сохранности оборудования, специализированный ремонт, централизованное изготовление запасных частей и сменного оборудования. Отдел главного механика изучает причины повышенного износа оборудования.
1. Машинно-аппаратурная схема производства
Аппарат служит для получения карамельной массы и состоит из трёх частей: греющей, выпарной и ловушки, соединённых между собой трубопроводом.
Греющая часть представляет собой сварной стальной цилиндр, внутри которого смонтирован греющий медный змеевик с двумя рядами витков соединённых между собой последовательно.
Выпарная часть аппарата состоит из двух стальных обечаек, приёмного сборника, соединённых между собой фланцами и откидными болтами. Внутри между обечайками помещён медный конус, который вместе с верхней обечайкой и сферической крышкой образует варочную вакуум-камеру. К патрубку в крышке вакуум-камеры подключён трубопровод выпарной линии, идущей к мокровоздушному насосу.
Ловушка аппарата задерживает частички карамельной массы, уносимые со вторичным паром при работе насоса. Она представляет собой цилиндрический стальной сварной сосуд с плоской крышкой и перегородкой внутри расположенной напротив входного патрубка.
Увариваемый сироп из расходного сиропного бака плунжерным насосом непрерывно нагнетается в змеевик аппарата под давлением 0,4 МПа.
Одновременно в корпус греющей части аппарата через верхний штуцер подаётся греющий пар. В паровом пространстве аппарата греющий пар омывает змеевик и конденсируется. Конденсат непрерывно отводится через штуцер в конденсатоотводчик. Давление греющего пара контролируется манометром, в случае увеличения давления пара выше допустимого срабатывает предохранительный клапан. Поступающий в сдвоенный змеевик сироп поднимается сначала по виткам внутреннего змеевика, затем переходит по вертикальной соединительной трубе в нижний виток наружного змеевика и движется далее вверх по его виткам; из верхнего витка наружного змеевика уваренная масса переходит по соединительному трубопроводу в вакуум-камеру аппарата, в которой конденсатором смешения создаётся разрежение, поддерживаемое с помощью поршневого мокровоздушного вакуум-насоса, присоединяемого к вакуум-камере. Масса, получаемая в результате выпаривания сиропа в змеевике, непрерывно поступает в вакуум-камеру, при этом процесс уваривания массы до конечной влажности 1,5-2,5% продолжается благодаря интенсивному самоиспарению влаги в разреженном пространстве. Расположенный у сферической крышки вакуум-камеры отбойник препятствует уносу массы в конденсатор.
По мере накопления готовой массы в вакуум-камере ее периодически, через каждые 2 мин, выгружают.
2. Подбор и техническая характеристика оборудования
Подбор оборудования производится в зависимости от производственной мощности предприятия: 1500 тонн в год. Известно, что предприятие работает 250 дней в году, тогда за одни сутки производственная мощность составит: 1500:250 = 6 т в сутки.
Часовая производительность сироповарочной станции составляет 850 кг; за одну смену работы (8 ч) станция произведёт 850 х 8 = 6800 ч.
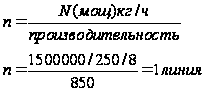
Подобранное оборудование сводится в таблицу, где приводятся технические характеристики оборудования.
Таблица 2.1 – Технические характеристики оборудования
| Поз. № | Наименование | Количество | Тип, марка | производительность | Установленная мощность, кВт | Размеры, мм | ||
| длина | ширина | высота | ||||||
|
1 2 3 4 5 6 7 |
Ёмкость для сиропа Плунжерный насос Варочная колонка Вакуум-камера Ловушка для карамельной массы Вакуум-насос Конденсатор |
1 1 1 1 1 1 1 |
—— М-193 33-А —— —— ВВН-30 Труба в трубе |
1,5 м2 До 900 850 850 —— До 30 м3/ч —— |
—— 1 кВт —— —— —— —— —— |
1000 820 996 990 640 1292 |
1500 602 975 910 480 850 450 |
1300 1205 1775 1438 670 2005 1000 |
Таблица 2.2 – Техническая характеристика станции
| Показатели | Производительность по карамельной массе, кг/ч |
|
Греющая часть Площадь поверхности нагрева змеевика, м2 Диаметр медных труб змеевика, мм Давление сиропа в змеевике, МПа Рабочее давление пара, МПа Давление при гидравлическом испытании, МПа Примерный расход пара, кг/ч Объём парового пространства, л Габариты, мм длина ширина высота Масса, кг Выпарная часть Рекомендуемое остаточное давление, МПа Объём верхней вакуум-камеры, л Объём нижнего копильника, л Периодичность выгрузки массы, мин Габариты, мм Масса, кг То же, с автоматом вакуум-выгрузки, кг Сепаратор-ловушка Рекомендуемое остаточное давление, МПа Остаточное давление при испытании, кПа Габариты,мм Масса, кг |
7,5 55х2 До 0,4 До 0,6 До 0,9 220 570 996 975 1775 502 0,01 140 90 2 990х910х1438 176 243 До 0,01 До 7 640х480х670 39 |
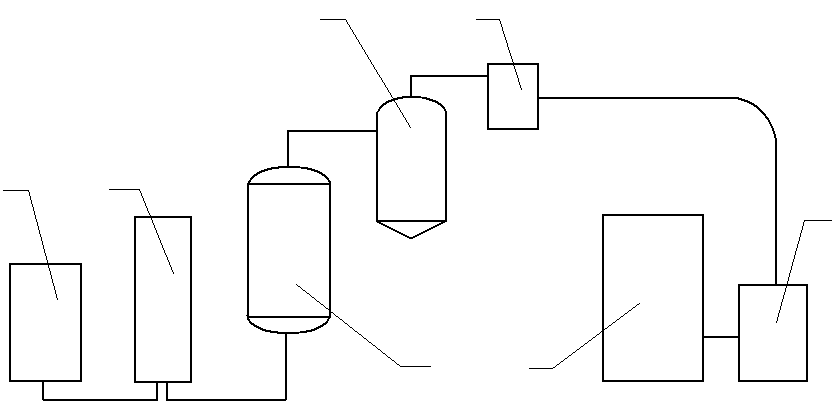
Рисунок 1.1 – машинно-аппаратурная схема производства
1 – ёмкость для сиропа,
2 – плунжерный насос (дозатор),
3 – варочная колонка,
4 – вакуум-камера,
5 – ловушка для карамельной массы,
6 – вакуум-насос,
7 – конденсатор.
3. Расчётная часть
Данные для расчёта
— производительность П = 850 кг/ч
— влажность сиропа Wс = 16%
— влажность готовой карамельной массы Wк = 3%
— разряжение в вакуум-камере рвак = 74,7 кПа
— диаметр витка змеевика (средний) Dзм = 0,6 м
— потери тепла в окружающую среду Qп = 18600 Вт
Остальные данные принять по литературным источникам и в соответствии с промышленными конструкциями.
3.1 Теплотехнический расчёт аппарата
Составляем расчётную схему греющей части аппарата (рис.1) обозначением тепловых потоков и концентрации сиропа и готового продукта:
ас – концентрация сиропа, %;
ак – концентрация готового продукта, %;
qн, qк – соответственно начальное и конечное удельное теплосодержание увариваемой массы, Дж/кг;
Qп – потери тепла в окружающую среду конвекцией, Вт;
D – потребное количество пара, кг;
i1', i1'' – удельное теплосодержание греющего пара и конденсата, Дж/кг;
Gс – количество исходного сиропа, кг;
Gк – количество получаемой карамельной массы, кг;
D2 – количество выпаренной влаги (вторичного пара), кг/с;
i2'' – теплосодержание вторичного пара, Дж/кг
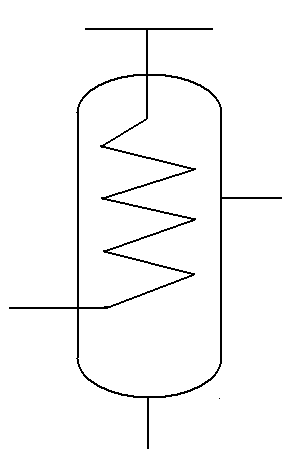
Рисунок 3.1 – Расчетная схема греющей части аппарата
Составляем уравнение теплового баланса:
Gс qс + Di1'' = Gк qк + D2 i2''+Di1' + Qп [1.c62,ф1]
или при q = ct, Gк = П
Gс cс t1 + Di1'' = П cк tк + D2i2'' + Di1' + Qп [1.c62,ф2] Вт
Определяем требуемое количество исходного сиропа из уравнения материального баланса сухих веществ:
Gс aс = Gк aк ; [1.c62,ф3]
Gс
=
 [1.c62,ф4]
кг/кг
Gк = 850 кг/ч;
Gк
=
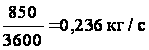
ас
=
 ,
ас
=
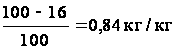
aк
=


aк
=
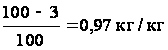
Gс
=
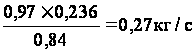 .
Определяем температуру кипения карамельного сиропа по графику температур [4, с.47] при Wс = 16% и давлении ра = 98 кПа (атмосферном):
tс = 122°С
Тс = tс + 273,15; Тс = 395,15°К
Определяем по тому же графику температуру кипения карамельной массы tк в зависимости от заданной влажности Wк = 3% и давлении (абсолютном) в вакуум-камере Ра , определяем по формуле:
Ра = Р0 + (-Рвак) [1.c63,ф8]
Ра = 98 – 74,7 = 23,3 кПа
tк = 118°С
Тк = 391,15°К
Определяем удельную теплоёмкость сиропа Сс и карамельной массы Ск по формуле В.В. Яновского [4,с.43] для сахаристых веществ, в том числе и для сахаро-паточного сиропа, имеющей общий вид:
С = 4190 – (2514 – 7,54t) а [1.c63,ф9] Дж/(кгК)
Для сиропа:
Сс = 4190 – (2514 – 7,54 tс) ас [1.c63,ф10]
Сс = 4190 – (2514 – 7,54 · 122) · 0,84 = 2850 Дж/(кгК)
Для карамельной массы:
Ск = 4190 – (2514 – 7,54 · tк)ак [1.c64,ф11]
Ск = 4190 – (2514 – 7,54 · 118) · 0,97 = 2614 Дж/(кгК)
Количество образовавшегося вторичного пара определяем из уравнения материального баланса:
Gс = Gк + D2
или Gс = П + D2
Gсас = Пак
Решая совместно последние два уравнения, получим:
D2
=
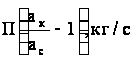
D2
=
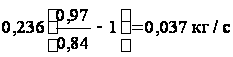
Теплосодержание вторичного пара i2'' определяется по абсолютному давлению в вакуум-камере аппарата по таблице М.П. Вукаловича "Термодинамические свойства водяного пара":
i2'' = 2620 кДж/кг.
Теплосодержание греющего пара i1'' и конденсата i1' определяем по таблице М.П. Вакуловича при р = 0,6 МПа и tнас = 158,8 °С:
i1'= 670,4 кДж/кг = 670400 Дж/кг
i1'' = 2756400 Дж/кг.
Определяем полезно затраченное тепло:
Qпол = Gк cк tк + D2 i2'' – Gс cс tс;
Qпол = 0,236 · 2614 · 118 + 0,037 · 2620 ·103 – 0,27 · 2850 · 122 = 75856 Дж/с (Вт).
Расход греющего пара:
 кг/с;
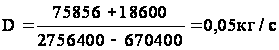 .
3.2 Конструктивный расчёт аппарата
Определяем поверхность теплопередачи (поверхность змеевика) по формуле:
 м2,
где Δt – средняя разность между температурой греющего пара и средней арифметической температурой увариваемого вещества:
Δt
=
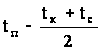 °С
Δt
=
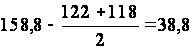 °С;
к – коэффициент теплопередачи змеевика, к – 406 Вт/м2 К [4,с.51]
Тогда:
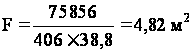 .
Длину трубки змеевика определяем по формуле:

При принимаемом dн = 50 мм = 0,05 м
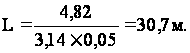 .
Задавшись средним диаметром змеевика Dзм = 0,6 м и шагом витков S=0,08 м, находим угол подъёма витка змеевика (см. схему на рис. 3.2) по формуле:
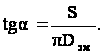
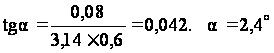
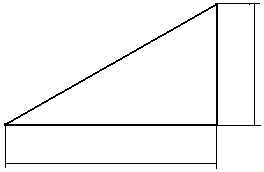
Рисунок 3.2 – Схема к расчёту угла подъёма змеевика
Длина витка змеевика составит

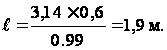
Число витков змеевика

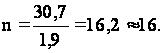
Диаметр корпуса греющей части определяется по формуле:
Dк = Dзм + dн + 0,1 [4,с.51]
Dк = 0,6 + 0,05 + 0,1 = 0,75 м
Принимаем диаметр по ближайшему диаметру стандартных штампованных днищ 0,8 (800 мм). Эскиз змеевика с обозначением некоторых конструктивных размеров на рис. 3.3. Высота змеевика Нзм составит:
Нзм = Sn + hк,
где hк – конструктивная добавка с учётом высоты штампованных днищ (hк = 300 мм).
При наличии двуспирального змеевика
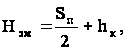
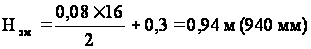
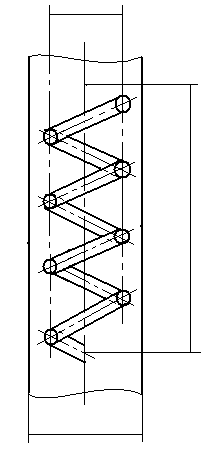
Рисунок 3.3 – Схема к расчёту змеевика
3.3 Расчёты на прочность
Толщина стенки корпуса определяется по формуле [1, с. 52]:
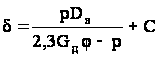
где р – давление в аппарате, МПа (р = 0,6 МПа);
Dв – внутренний диаметр сосуда, м (Dв = 0,8 м);
 д
– допускаемое
напряжение
на растяжение,
МПа (для стали
Ст.5 принимаем
равным 150 МПа);
φ – коэффициент прочности сварного шва (φ = 0,7 ч0,8);
с – прибавка на коррозию,м (С = 0,0015 м).
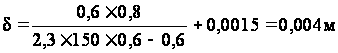
Принимаем толщину стенки 0,004 м (4 мм).
Толщину эллиптического днища (рис. 4) определяем по формуле [2, с.130]:
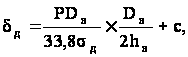
где hв – высота выпуклой части днища
(hс 0,2
Dв
[2,с.128]).
Принимаем hв = 0,16 м.
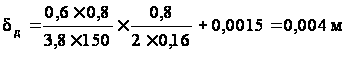
д
= 0,004 м (4 мм).
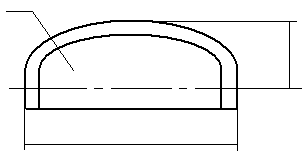
Рисунок 3.4 – Эскиз днища
Болтовое соединение рассчитываем исходя из условия герметичности (плотности) [2.с.140]. Усилие, действующее на один болт (Р0) определяется по формуле:

где k – коэффициент затяжки болта,
Q – усилие, отрывающее крышку от фланца;
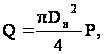
где z – число болтов на фланце,
Dв – внутренний диаметр корпуса,
р – давление в корпусе.
Принимаем:
k = 2,0; Dв = 0,8 м; z = 32; р = 0,6 МПа
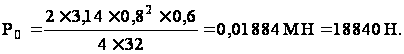
Номинальный диаметр болта определяется по формуле: [2, с. 142]:
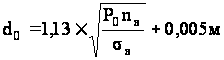
где
 в
– предел прочности
материала болта
на растяжение,
МПа;
nв – запас прочности.
Принимаем:
nв
= 6,5;
в
= 500МПа
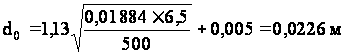
Принимаем болты М24 по ГОСТу 9150 – 59.
Определяем
толщину ()
кругового
приварного
фланца, расчётная
схема которого
показана на
рисунке 3.5.
Рисунок 3.5 – Схема к расчёту фланца
Расчёт проводится по формуле [2,с. 143]:
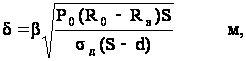
где
 –
коэффициент,
зависящий от
конструкции
фланца и вида
прокладки;
принимаем
равным 0,43 [2,с. 143];
R0 – радиус окружности центров болтовых отверстий, м;
Rв – внутренний радиус корпуса, м;
d – диаметр болтового отверстия, м;
S – расстояние между болтами (шаг болтов), м.
Остальные обозначения те же, что и в предыдущих формулах.
Принимаем:
R0 =
0,45 м Rв
=
 =
0,4 м; d
= 0,025 м; S
=
 ;
S =
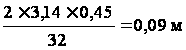 ;
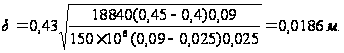
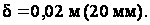
4. Монтаж, техническая эксплуатация и ремонт станции
Корпуса вакуум-аппаратов изготовляют из листовой меди марки М2 или М3, содержащей 99,7-99,5% чистой меди, а также из стали.
Монтаж выпарных аппаратов производят в соответствии с установочными чертежами в следующем порядке:
1. размечают место установки аппарата;
2. производят установку греющей части аппарата;
3. крепят выпарную часть аппарата;
4. изготовляют обслуживающую площадку;
5. присоединяют к аппарату трубопроводы и контрольно-измерительные приборы;
6. испытывают аппарат на герметичность.
Греющую часть аппарата устанавливают на фундаменте и крепят тремя фундаментными болтами М20. Отклонение от горизонтали не должно превышать 0,3 мм на 1 м длины. Выпарную часть крепят на тягу к перекрытию (или на кронштейнах к стене). К аппарату подводят трубопроводы карамельного сиропа, карамельной массы, греющего пара, слива конденсата, продувки и вакуумной линии.
После монтажа площадки к аппарату присоединяют трубопроводы и устанавливают вакуум-насос. При монтаже выпарных аппаратов так располагают трубопроводы, чтобы они не мешали обслуживанию аппарата и чтобы легко можно было осуществлять чистку, ремонт и наблюдение за их состоянием.
Хорошая работа вакуум-аппарата возможна лишь при надёжном разрежении в нём, поэтому необходимо обеспечить полную герметизацию системы. В связи с этим при монтаже вакуум-аппаратов особенно тщательно выполняют соединения, обеспечивающие герметичность установки (фланцы, места сварки, вентили, задвижки, смотровые и осветительные окна и т.п.). При монтаже вакуум-насосов также уделяется особое внимание герметичности соединений. В качестве прокладок применяют листовую резину или асбестовый картон марки АС и С. Затяжку болтовых соединений производят равномерно.
Воздух проникает в насос чаще всего из-за негерметичности сальниковых уплотнений. Для сальников вакуум-насосов применяются набивки. Такие набивки выдерживают давление до 20 мН/м2 при максимальной температуре сальников 100°С.
По окончании монтажа трубопроводов вакуум-аппарата герметичность их соединений испытывают следующим образом. Испытуемое место соединения покрывают мыльным раствором и