Разработка технологии изготовления тормозной колодки из композиционных полимерных материалов
Коэффициент рефракции 60%-ного раствора АПИ-3 при 20 оС составляет 1,522–1,526; поверхностное натяжение – 32,5 дин/см2. Угол смачивания связующим при 20 оС углеродного волокна составляет 250; стеклянного – 12–160; базальтового – 10–120.
В качестве наполнителя используется базальтовая нить РБК-600. Степень наполнения в прессматериале определяется с учетом количества летучих продуктов в связующем и исходя из заданной степени наполнения материала после отверждения, которая равна 60% масс.
Так как связующие жидкое с легко регулируемой вязкостью, то для получения прессматериала ДБВ-ФИ можно рекомендовать метод окунания, который осуществляется на пропиточных установках.
В процессе пропитки окунанием волокнистый наполнитель в виде нитей сматывают с бобин и по тракту установки для пропитки направляют в ванную со связующим (рис. 3.1). На выходе из пропиточной ванны производят отжим избытка связующего и направляют в сушильную камеру, где происходит удаление растворителя и предотверждение связующего. Из камеры непрерывный материал подается на автоматические ножницы где режется на гранулы заданной длинны и ссыпается в тару /9/.
Закономерности проникновения связующего в межволоконное пространство наполнителя представлены на рис. 3.2.
Нить диаметром 2R находится в ванне со связующим на глубине Н. Связующие проникает в межволоконное пространство нити через боковую поверхность, сквозь щели шириной d, образованные параллельно уложенными элементарными волокнами.
Движение связующего в процессе пропитки волокнистого наполнителя хорошо описывается законом Дарси:
Vф = – (К/h)Ч(dpn/dR),
где: Vф – скорость фильтрации;
К – коэффициент проницаемости;
dpn/dR – градиент давления по радиусу жгута.
В соответствии с теорией гидравлического радиуса, формула, связывающая К с характеристиками пропитываемого наполнителя выглядит следующим образом:
К = аП3/ (bf (1-П2)),
где: а = sin2a – фактор ориентации каналов пор по отношению к направлению потока связующего (для хаотически распределенных волокон а = 0,75);
b – фактор формы каналов (для каналов между прямолинейными цилиндрами b = 3);
f – удельная поверхность волокон (отношение единицы поверхности волокна к площади его поперечного сечения).
Давление пропитки Рn складывается из нескольких составляющих:
Рn = 2s сos q/d + rgН + Ратм – Рвозд,
т.е. капиллярного давления, гидростатического и атмосферного.
Воздух, находящийся в межволоконном пространстве, оказывает сопротивление движению связующего. Под действием удельной капиллярной силы
DF2 = s sin q
происходит сближение элементарных волокон, а следовательно, уменьшение d и снижение скорости пропитки.
Пропитку интенсифицируют вакуумированием межволоконного пространства наполнителя (вакуумная пропитка), увеличением давления над свободной поверхностью связующего (пневматическая пропитка), возбуждением в связующем акустического давления (пропитка с наложением механических колебаний), наложением на связующие центробежных сил (центробежная пропитка) и другими способами /12/.
При выходе из пропиточной ванны помимо того связующего, которое проникает в межволоконное пространство, поверхность волокнистого наполнителя захватывает еще некоторое количество связующего, общая толщина связующего d может быть определена по следующим формуле:
d = 1,32 RC (hV/s)2/3
для жгута радиуса R, протягиваемого со скоростью V через ванну со связующим, с объемной концентрацией С и вязкостью h.
Для пропитываемой нити, выходящей из ванны под углом наклона к горизонту a,
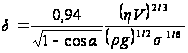
Необходимое содержание связующего в прессматериале обеспечивается отжимом, который осуществляется роликами, ножами или эластичными губками /12/.В данном случае процесс пропитки волокнистого наполнителя совмещен с термообработкой и резкой готового прессматериала.
Поскольку связующие представляют собой растворы 40–60%-ной концентрации, а скорости пропитки довольно высоки, приходится за короткое время из удалять значительное количество растворителя. При высоте сушильных камер от 2,5 до 4 метров и 2–4 проходах препрегов через камеру со скоростью 1,0–10 м/мин время сушки составляет от 0,5 до 15 минут. В таких условиях обычная конвективная сушка оказывается малоэффективной, т. к. удаление растворителя идет только с поверхности, а образовавшаяся пленка связующего препятствует выходу растворителя. Для интенсификации процесса применяют инфракрасную сушку препрегов с принудительным отсосом паров растворителя. При инфракрасной сушке происходит прогрев препрега по всему объему, причем, наиболее интенсивно поглощает тепло волокнистый наполнитель. Поэтому поток тепла идет изнутри к наружной поверхности препрега и твердая пленка на этой поверхности почти не образуется /10/.
Энергия излучающих элементов сушильной камеры Q расходуется на нагрев препрега и испарение растворителя, нагрев стенок камеры, т. к. волокнистый наполнитель и металл, из которого сделаны стенки сушильной камеры, непрозрачны для инфракрасного излучения. Воздух – практически прозрачен для инфракрасных лучей и поэтому нагревается конвективно только от стенок камеры.
При расчете тепла Q, потребляемого для сушки препрега, задаются температурой излучателей Т, температурой нагрева ленты препрега (воздуха) Тл, температурой стенки сушильной камеры Тк. Должна быть известна номинальная мощность нагревательной камеры, расход воздуха, масса погонного метра препрега, содержание в препреге связующего и его концентрация, скорость пропитки V. Определяют площадь поверхности излучающих плит F1, поверхности ленты препрега F2 и внутренней полости сушильной камеры F3.
Производительность установки Gпр определяется по формуле:
Gпр = mп 60, (г/ч),
где: mп – масса погонного метра препрега;
Vп – скорость пропитки.
Количество испаряемого растворителя Gр
Gр = GпрСсвСкр/100,
где: Ссв – массовое содержание связующего, %;
Скр – концентрация растворителя, %.
Суммарное количество тепла Qе, идущее на нагревание ленты Q1, сухого остатка связующего Q2, нагревание и испарение растворителя Q3 и соответственно равно
Qе = Q1 + Q2 + Q3 + Q4
или
Qе = С/лmлDТл + С/свmсвDТсв + С/рmрDtр + qрmр,
где: С/л, С/св, С/р – удельные теплоемкости материала наполнителя, связующего и растворителя соответственно;
mл, mсв, mр – их массовое содержание в препреге;
DТл, DТсв – разница между температурой сушки и начальной температурой;
Dtр – разница между температурой кипения растворителя и начальной температурой;
q – удельная теплота парообразования растворителя при температуре кипения и нормальном давлении.
Определяют расход воздуха, предотвращающий образование внутри сушильной камеры взрывоопасной среды
V = mp/ (ПДК НВП),
где: ПДК – предельно допустимая концентрация растворителя;
НВП – нижний предел взрывоопасности.
Тепло, идущее на нагревание воздуха:
Qв = Св Vв (t1 – t2),
где: Св – объемная теплоемкость воздуха;
t1 и t2 – начальная и конечная температуры воздуха.
Тепло, передаваемое излучением препрегу от инфракрасных нагревателей Qи и стенок сушильной камеры Qск
Qе = Qи + Qск.
В общем виде тепло Qи(ск)
Qи(ск) = eи С0 [(Т1/100)4 – (Т2/100)4]F1,
где: eи – приведенный коэффициент черноты
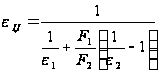
где: e1, F1, e2, F2 – коэффициент черноты и площади нагреваемых поверхностей;
Т1, Т2 – температура нагреваемой и излучаемой поверхностей. /9/.
Таким образом, при разработке технологии получения прессматериала ДБВ-ФИ методом окунания необходимо учитывать концентрацию и вязкость раствора связующего, природу и текстуру наполнителя, смачивающую способность и поверхностное натяжение связующего, скорость диффузии и фильтрации. При термообработке связующего АПИ-3 происходит не удаление растворителя, а первая стадия химической реакции синтеза олигоимида, т.е. образование олигоимидоэфира, сопровождающаяся выделением низкомолекулярных летучих продуктов реакции. Степень синтеза определяет свойства прессматериала /15,16,20/. Технологический процесс пропитки базальтовой нити связующим АПИ-3 строится по традиционной технологической схеме реализации процесса на пропиточных установках, при этом весь процесс можно разделить на две основные части: пропитка наполнителя в пропиточной ванне и термообработка пропитанного наполнителя в сушильной камере.
Скорость движения наполнителя, т.е. производительность процесса, будет определяться скоростью самого медленного физического или химического процесса, происходящего при получении прессматериала, и конструктивными возможностями сушильной камеры (количеством зон и их размерами). Режим термообработки определяется кинетикой реакции синтеза олигоамидоэфира на поверхности наполнителя, в данном случае на поверхности базальтовой нити РКБ-600.
Время, необходимое на прохождение процессов фильтрации, смачивания и диффузии при совмещении связующего АПИ-3 с базальтовой нити РБК-600, оценивается в соответствии с рекомендациями /9,10/ и, с учетом высокой смачивающей способности связующего АПИ-3, является значительно меньшим, чем время затрачиваемое на прохождение процесса синтеза. Поэтому, скорость движения наполнителя в пропитывающей установке рассчитывается исходя из условий синтеза олигоамидоэфира, т.е. необходимости выдержки материала при 600С в течение 20 минут. В существующих пропиточных установках используют сушильные камеры, имеющие высоту от 2,5 до 4-х метров с длиной пути прохождения материала от 5 до 32 метров (что обеспечивается количеством проходов по высоте сушильной камеры). Для организации процесса получения прессматериала на основе АПИ-3 целесообразно выбрать сушильные камеры высотой 4 м с тремя проходами материала по высоте камеры. При этом скорость движения наполнителя будет:
Vдвиж = L (м) / t (мин) = 4 м Ч 3 раза / 20 мин = 1,2 м/мин.
Вследствие того, что для проведения синтеза олигоамидоэфира на поверхности наполнителя требуется нагрев и выдержка при одной температуре (1800С), то сушильная камера пропиточной установки будет иметь только одну температурную зону (рис. 3.1).
При организации процесса следует учесть механические свойства наполнителя базальтовой нити РБК-600. Базальтовые волокна легко распушаются по поверхности от соприкосновения с различными элементами установки. Поэтому количество соприкосновений сухого базальтового наполнителя с путевыми роликами должно быть минимальным. В данном случае предполагается только один контакт на входе в пропиточную ванную. После того как на базальтовое волокно нанесено связующее, т.е. волокно защищено, количество контактов не регламентируется. Жесткость базальтовых волокон ограничивает допустимый радиус изгиба волокон без разрушения, который можно ориентировочно оценить в соответствии с формулой:
sр,в = Ер,в Ч dв / dизг
В соответствии с этой зависимостью для базальтовых волокон в нити РКБ-600 допустимый минимальный радиус изгиба составляет 0,3 мм. Диаметры путевых роликов пропиточных машин как правило значительно превосходят данное значение. Поэтому этот фактор не будет учитываться при организации технологического процесса.
Пропиточная ванна должна быть оснащена подогревом, с мощностью нагревательных элементов, обеспечивающих нагрев связующего до температуры 55±5 0С (т.е. до оптимального значения вязкости, без использования дополнительных растворителей). В этом случае в сушильную камеру будет попадать уже подогретый до температуры термообработки материал, что сокращает общее время цикла.
Если пропиточная ванна не снабжена нагревательными элементами и пропитка должна проводиться при температуре окружающей среды, то связующее необходимо разбавить до требуемого уровня вязкости (17–19 сек). В качестве разбавителя возможно использование ацетона, который при термообработке в сушильной камере полностью удаляется и не влияет на механизм и направление синтеза олигоамидоэфира. В этом случае общее время нахождения материала в сушильной камере несколько увеличится из-за необходимости прогрева материала до 600С со скоростью не более 50С/мин., при этом несколько уменьшиться скорость движения наполнителя в пропиточной установке.
Таким образом, для получения прессматериала ДБВ-ФИ можно использовать стандартные пропиточные установки:
пропиточная ванна должна иметь обогрев до 55±50С;
сушильная камера высотой 4 м, имеет одну зону нагрева (600), обеспечивает три прохода материала; снабженная инфракрасными нагревателями;
скорость движения – 1.2 м/мин;
путевые ролики – стандартные.
3.2 Технологическая блок схема и получение ДБВ-ФИ
Блок схема.
 1.
Хранение исходных
материалов.

2. Контроль качества исходных материалов.


3.
Получение
прессматериала
ДБВ-ФИ.
4.
Контроль качества
ДБВ-ФИ.
5. Хранение препрега ДБВ-ФИ.
Хранение исходных материалов.
Операция осуществляется в складских помещениях согласно
ГОСТ 12. 1. 005–76:
температура воздуха 18–20 0С;
относительная влажность не выше 60%;
не допускается нарушение целостности упаковки материалов.
3.2.1 Контроль качества связующего
Производится на соответствие паспортным данным или требований технических условий. Контроль связующего проводят с помощью ареометра и вискозиметра.
Параметры, контролируемые при проверке:
плотность при 20 0С – 1,189 г./м3, при 60 0С – 1,163 г./м3;
вязкость при 20 -165 сек, при 60 0С – 22 сек.
Срок хранения не должен превышать 4 месяца.
Контроль качества наполнителя
Для проверки качества базальтовой нити отбирают пробу от каждой партии с любой катушки и контролируют на обрыв волокна, отсутствие механических повреждений, толщину, ширину материала в соответствии с ТУ 06-И81–85.
При получении неудовлетворительных результатов проводят повторный контроль, результаты которого распространяются на всю партию.
Получение прессматерала ДБВ-ФИ
Получение ДБВ-ФИ заключается в пропитке с подсушкой базальтового наполнителя (Базальтовой нити РКБ-600 связующим АПИ-3. Пропитку РКБ-600 можно осуществлять на пропиточной машине УПСТ-300. Максимальная скорость пропитки составляет 1,2 м/мин, производительность – 20 кг/час. Машина имеет зонную сушильную камеру, пропиточная камера позволяет подогревать связующее для снижения вязкости.
Перед запуском установки необходимо убедиться в исправности всех узлов и механизмов, протянуть наполнитель по протяжному траку, установить натяжение 3±0,2 Н, требуемую температуры в сушильной камере и скорость протяжки нити.
Режимы пропитки и сушки назначаются из условия необходимости выдержки препрега во время сушки в течение 20 минут при 60 0С. Для пропитки нити РКБ-600 температура сушки составляет 60 0С, скорость движения 1,2 м/мин.
Уровень связующего в ванне поддерживается на 20–25 мм выше лакирующих валков. Контроль вязкости связующего в ванне осуществляется один раз в три часа и в случае ее увеличения добавляется ацетон в ванну пропиточной машины. Выходящий из сушильной камеры препрег подается на автоматические ножницы, где режется на заданные отрезки и ссыпается в упаковочную тару.
Контроль качества
Контролируемые параметры: прессматериал должен быть не липким и содержать связующего 30±3% размер гранул 15 -20 мм.
Липкость определяется отслаиванием целлофановой пленки, которое должно проходить без прилипания, характерного липкого расслаивания.
Визуально прессматериал контролируется на отсутствие непропитанных участков и односторонней пропитки.
Содержание связующего определяется взвешиванием по разности масс отмеренного отрезка препрега и сухой углеродной ленты.
Содержание связующего определяется по формуле:
С = Мп – Мн · 100, (%)
Мн
где: С – содержание связующего, % масс;
Мп – масса препрега после сушки, г;
Мн – масса непропитанного наполнителя, г.
Хранение прессматериала
Хранение герметично упакованного в пленочный мешок прессматериала может осуществляться в течение 12 месяцев при температуре не выше 20 0С и относительной влажности 50–60%.
4. Разработка технологии изготовления фрикционных тормозных колодок.
4.1 Обоснование выбора метода
Выбор метода формования изделия из ПМ определяется конфигурацией и размерами изделия, техническими требованиями к нему, типом и технологическими свойствами полимерного материала, возможностями существующего оборудования и его доступностью, техническим оснащением производства и экономической целесообразностью производства.
Производство тормозных колодок для тормозных систем автомобилей можно отнести к категории крупносерийных производств, т. к. потребность в масштабах государства и отрасли высока. В год планируется изготовление 150000 шт. изделий данного типоразмера.
крупносерийное производство;
изделие имеет конфигурацию пластины с размерами 125*40 мм и толщиной 6 мм.
материал изделия – изотропный, (матрица армированная короткими волокнами).
в качестве армирующих наполнителей использовано базальтовое волокно.
полуфабрикаты – прессматериал ДБВ-ФИ.
формообразование и термообработка изделия происходит в одну стадию производственного процесса;
изделие ответственное, повышенные требования к качеству материала;
Стадия уплотнения пакета и фиксация формы должна производиться в оснастке, к которой предъявляются особые требования по материалу оснастки (повышенная температура формования 300 оС требует специальных марок стали), по конструктивному решению оформляющей полости оснастки, т. к. формование тормозной накладки осуществляется на поверхности металлической пластины тормозной колодки. В данном случае можно рекомендовать принцип полусъемных форм. Плоскость разъема в форме должна совпадать с пласкостью вставного элемента. При этом необходимо, чтобы в процессе формования распределение давления было равномерным по всей поверхности изделия.
Величина давления формования в данном случае ограничивается свойствами армирующего наполнителя. С учетом требований по нормальному распределению давлений по площади изделия и ограничений по прочности и текстуре наполнителя пригодными для стадии уплотнения и фиксации формы могут быть следующие методы:
1. Термокомпрессионное формование
Для реализации термокомпрессионного формования не требуется сложного дорогого оборудования. Давление создается за счет расширения в результате нагрева эластичных формующих элементов. Однако для крупносерийного производства этот метод не подходит т. к. процесс формования занимает длительное время и эластичные элементы не выдерживают многократного циклического нагрева до 300 оС.
2. Прямое прессование
Метод прямого прессования осуществляется на достаточно сложном прессовом оборудовании, но в России имеется достаточно большой парк разнообразного прессового оборудования (от простых прессов до автоматизированных прессовых линий), существуют налаженные прессовые производства. Так, как изготовляемая деталь имеет форму пластины, то давление при прямом прессовании будет распределятся равномерно, поэтому для данного изделия самым рациональным методом формования является метод прямого прессования.
Таким образом для изготовления фрикционных накладок выбран метод
прямого прессования.
4.2 Разработка технологии прессования
Структура технологической операции
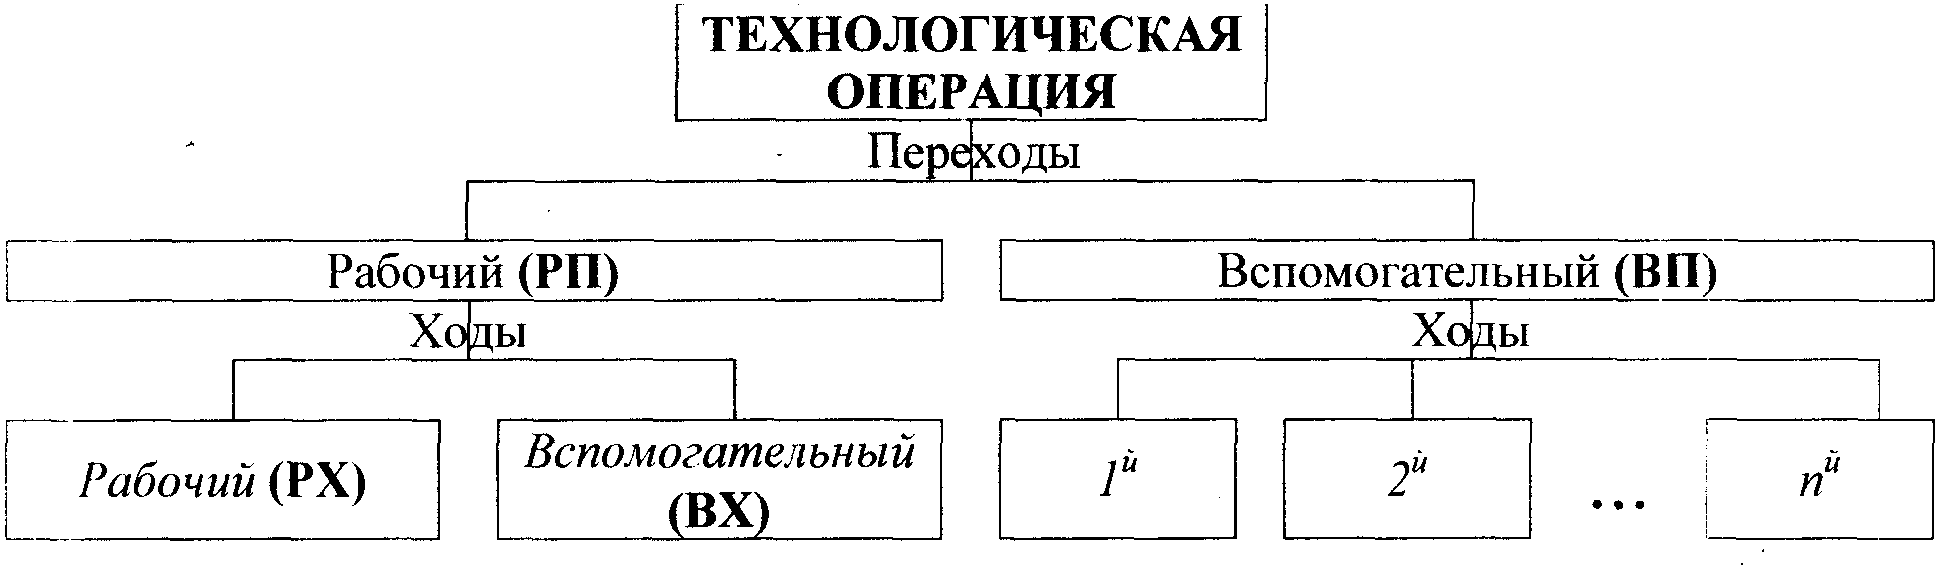
Технологическая операция – это законченная часть технологического процесса, выполняемая на одном рабочем месте.
Переход – это законченная часть ТО, характеризуемая единством инструмента и обрабатываемой поверхности.
Рабочий переход – характеризуется изменением состояния предмета труда.
Вспомогательный переход – подготавливает рабочий переход и не связан непосредственно с изменением состояния предмета труда.
Ход – законченная часть перехода, характеризующаяся постоянством действия.
Структура Т.О. «Прессование»
| 1. Очистка пресс-формы сжатым воздухом | ВП |
| 2. Смазка пресс-формы | ВП |
| 3. Установление знаков | ВП |
| 4. Загрузка материала в пресс-форму | ВП |
| 5. Смыкание пресс-формы | ВП |
| 6. Нагрев до температуры формования | РП |
| 7. Технологическая выдержка в пресс-форме под довлением | РП |
| 8. Охлаждение и раскрытие пресс-формы | ВП |
| 9. Извлечение изделия | ВП |
Графически структуру ТО «Прессование» можно изобразить следующим образом:
1ВП 2ВП 3ВП 4ВП 5ВП 6РП 7РП 8ВП 9ВП


Время нагревания материала до соответствующих температур рассчитывается по уравнению нестационарной теплопроводности:
tн = d2 Fо/4а,
где: Fо – критерий Фурье;
а – коэффициент температуропроводности;
d – максимальная толщина изделия.
Для определения значения критерия Фурье используется номограмма /21/ зависимости критерия Фурье от относительной температуры q, которая рассчитывается:
q = (Тф – Тизд) / (Тф – Тм),
где: Тф – температуры формы;
Тизд – температура изделия;
Тм – температура материала.
Выбор режима формования изделия производится путем анализа данных по вязкоупругим и термомеханическим свойствам имидопластиков на основе АПИ-3, кинетике газовыделения, кинетике уплотнения пакета заготовок и др., исходя из требований получения изделия высокого качества /11/.
Режим прессования:
загрузка прессматериала в пресс-форму при Т= 20 0С;
установка прессформы под пресс при Т= 300 0С
прогрев прессформы и поднятие давления до 10 МПа в течение 4 минут;
выдержка при температуре 300 0С в течение 30 минут;
выемка пресс-формы и свободное охлаждение;
После охлаждения до ТЈ100 С° пресс-форму размыкают и извлекают изделие.
Выбор пресса производится по номинальному усилию (Nном). Необходимым условием является:
Nном > Nпотр
Nпотр = S Ч Рформ,
где Nпотр – потребляемая мощность;
S – площадь изделия (355 см2)
Рформ – давление формования (20 кгс/см2);
Nпотр = 355 см2 Ч 20 кгс/см2 = 7100 кгс или 7,1 тс.
При работе пресса надо учитывать некоторые потери, поэтому необходимо иметь небольшой запас мощности, который учитывается коэффициентом потерь давления при прессовании (К). Отсюда эффективная мощность (Nэфф) рассчитывается как:
Nэфф = К Ч Nпотр
К выбираем по рекомендациям /11/ в интервале 1,1–1,15. С учетом того, что прессуется одно изделие, при невысоком усилии формования, достаточно будет использовать К = 1,1.
Nэфф = 1,1 Ч 7,1 тс = 7,81 тс.
По справочным данным находим пресс, обеспечивающий необходимое усилие прессования. С учетом габаритов оснастки выбираем гидравлический пресс ДБ-2424 со следующими характеристиками:
| – Номинальное усилие | 25 тс |
| – Ход ползунка | 450 мм |
| – Наибольшее расстояние между столом и ползунком | 710 мм |
| – Размеры стола: | |
| длина | 560 мм |
| ширина | 500 мм |
| – Скорость ползунка: | |
| холостой ход | 200 мм/с |
| рабочий ход | 5 мм/с |
| возвратный ход | 100 мм/с |
Время нагревания материала до соответствующих температур рассчитывается по уравнению нестационарной теплопроводности:
tн = d2 Fо/4а,
где: Fо – критерий Фурье;
а – коэффициент температуропроводности;
d – максимальная толщина изделия.
Для определения значения критерия Фурье используется номограмма /21/ зависимости критерия Фурье от относительной температуры q, которая рассчитывается:
q = (Тф – Тизд) / (Тф – Тм),
где: Тф – температуры формы;
Тизд – температура изделия;
Тм – температура материала.
4.3 Расчет времени технологической операции прессования
Время технологической операции (в часах) можно рассчитать по следующей формуле:
Тш.кул.= toсн.+tвс.+ tобсл+ tл.н.+ tзак.; где
Тш.кул – штучно-кулькуляционное время определенной (1-ой) операции;
tонс. – основное время ТО (20 мин.);
tвс – вспомогательное время ТО (6 мин);
tобсл. – время затрачиваемое на обслуживание (2 мин.);
tл.н – время на личные надобности обслуживающего персонала (1 мин.);
tзак. – подготовительно-заключительное время (2 мин.);
Тш.кул= 0.3 + 0.1 + 0.03 + 0.01 + 0.03 = 0.47 (н*час.)
Выводы
Таким образом, анализ конструкции и технических требований к изделию – тормозная автомобильная колодка – показал, что изделие характеризуется простой конфигурацией и сравнительно небольшими размерами; особые требования предявляются материалу изделия который обеспечивает высокий и постоянный коэффициент трения в области рабочих температур (до 300°С).
В результате анализа технической литературы показана целессообразность и эффективность использования для изготовления такого типа изделий из термоустойчивых полимерных композиционных материалов на основе имидных сетчатых матриц типа PMR (отечественные аналоги АПИ), которые обеспечивают необходимый уровень уровень рабочих температур при высоких механических показателях. Проведен обоснованный выбор состава материала для изготовления изделия, в результате которого наиболее подходящим можно считать полимерный материал на основе имидной матрицы АПИ-3 и армирующего наполнителя базальтовой нити РКБ-600, степень наполнения прессматериала ДБВ-ФИ – 63% масс.
Разработана модель и рассмотрены технологические особенности получения прессматериала ДБВ-ФИ методом окунания. Разработана технология изготовления прессматериала ДБВ-ФИ пригодного для прессования изделия методом прямого прессования. Обоснован выбор метода формования изделия и представлена технология метода прессования. Определены особые требования к формующей оснастке.
В соответствии с ЕСТД разработан технологический процесс изготовления прессматериала ДБВ-ФИ.
5. Разработка бизнес-плана по производству тормозной колодки для дисковых тормозов автомобиля
Проект: Разработка ТП изготовления тормозной колодки для дисковых тормозов автомобиля из ПКМ.
Рынок: Автомобильная промышленность
Особенности выпускаемого продукта: Фрикционная накладка тормозной колодки для дисковых тормозов автомобиля изготавливается из термоустойчивого полимерного композиционного материала.
Финансовое резюме
Суть и эффективность проекта заключается в рациональной разработке ряда организационных мероприятий и правильном решении инженерных и экономических задач, при выполнении которых будет обеспечена максимальная производительность, наилучшее качество изделий, при минимальных экономических и энергетических затратах.
Разработка и производство тормозной колодки для дисковых тормозов автомобиля окупит себя в течение 1 – 2 лет.
Описание продукции
Выпускаемое нами изделие является важной деталью тормозной системы автомобиля. Данное изделие разработано на базе аналогичных изделий, но из более улучшенного по техническим параметрам материала. Этот материал существенно превосходит аналогичные материалы за счет своей термоустойчивости, а также высокой надежности и долговечности. Конструкция прошла комплекс физико-механических, термических и других испытаний по материалу конструкции и конструкции в целом, как методом неразрушающего контроля, так и прямым испытанием изделия и была одобрена для производства.
Для изготовления тормозной колодки необходимо наличие оборудования для термообработки и прессования, а также наличие пропиточной машины для получения препрега.
Основные трудности, возникающие при изготовлении тормозной колодки для дисковых тормозов автомобиля – это высокие требования к качеству перерабатываемого материала и его особые технологические свойства. Для гарантии соответствия продукции заданным характеристикам каждое изделие проходит контроль
План маркетинга
Маркетинг – это функция управления разработкой, производством и сбытом продукции с целью получения прибыли на основе комплексного учета процессов, происходящих на рынке.
Целевая рыночная позиция
Целевые рынки: проведя маркетинговые исследования, было выявлен один основной сегмент – автомобилестроение. В связи с широкой спецификацией возможно применение и в других областях машиностроения.
В данный момент наша продукция является крупносерийной, в связи с большим числом заказов.
Конкуренция: в связи с высоким уровнем конкуренции наша продукция должна обладать рядом преимуществ по сравнению с другими аналогами.
Выбор целевой рыночной позиции
Наша позиция – сконцентрировать усилия в тех направлениях, где мы можем наибольшим образом реализовать свои возможности.
Стратегия маркетинга
– специализация, то есть концентрация усилий на решение проблем избранных групп заказчиков;
– выдвижение концепции нового товара;
– применение новейших, особенно гибких технологий;
интенсификация НИР.
Ценовая политика
Цена изделия назначается так, чтобы она покрывала все издержки по его производству, разработке, испытаниям, а также давала прибыль за приложенные усилия (как минимум перекрывала все валовые издержки), при этом не превышая цены на уже существующие разработки аналогичного назначения.
Организация сбыта
На нашем производстве организация сбыта осуществляется таким образом, чтобы как можно больше повысить портфель заказов, предлагая как можно больший перечень услуг. Производится изготовление изделий по предварительным заказам. Каждое изделие имеет сертификат соответствия.
Целевой производственный потенциал
Максимально возможный годовой объем выпуска – порядка 1000 деталей в год (увеличение годового объема возможно при увеличении заказов).
Ресурсы затраченные на наше производство, велики. В них входят: энергоресурсы, материальные, научно-исследовательские и трудовые ресурсы.
Производственная стратегия
Описание технологического процесса производства: см пункт 4. данной работы.
Качество и сертификация производства
Контроль качества при производстве тормозной колодки: см подпункт 4.2. данной работы.
Машины и оборудование
Производственное оборудование: пропиточная машина, пресс с электронагревом, механизированные нажницы.
Вспомогательное оборудование: токарный и фрезерный станок для механической обработки, оборудование для контроля качества изделия.
Материалы
Основные: базальтовая нить, полиимидное связующее марки
АПИ-3К;
Вспомогательные: ацетон, пленка полиэтиленовая, смазка К-21, циклопентадиен, фуриловый спирт.
Производственные площади и помещения
Цех по производству препрега имеет площадь 650 м2 и включает в себя:
склады – исходных материалов, отходов, готовой продукции;
участки – пропитки, раскроя.
Цех по производству тормозных колодок имеет площадь 650 м2 и включает в себя: участки – сборки пакета заготовок, прессования, термообработки, механообработки, пристройку для бытовых и конторских нужд.
Испытательная лаборатория имеет площадь 35 м2, исследовательская лаборатория – 30 м2.
Земля и инфраструктура
Описание расположения предприятия: наш завод находится в пределах города Москвы и занимает сравнительно небольшую территорию.
Транспортная сеть: вблизи с территорией завода проходит шоссе Энтузиастов. Рядом расположены железнодорожные пути казанского направления. На территории предприятия все цеха и лаборатории имеют асфальтированные подъезды.
Система связи: у завода есть прямой выход на московскую АТС, а также есть