Технология производства агломерата
Принимаем 2 бункера.
Количество бункеров для антроцытового штыба:
n а.ш=34, 59046*8/(0, 68*200*0, 85)= 2, 393804 бунк.
Принимаем 4 бункера.
Расчет необходимого количества дробилок для дробления добавок и мельниц для их измельчения. Для дробления флюсов используем молотковую дробилку ДМРИЭ1450х1300.Количество молотковых дробилок рассчитывается по формуле:
n др.ф =(41, 2763+167, 3439)/250= 0, 834481
n др.тв.т= (23, 9722+34, 5904)/16= 3, 660163
Выбор и расчет количества агломерационных машин
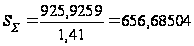 м2
Выбираем агломерационную машину АКМ-312, площадью спекания 312 м2. Количество агломерационных машин в цехе рассчитываем по формуле
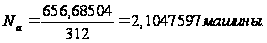
Принимаем 3 агломашины .
Производительность одной агломашины Р м= 312*1, 41= 439, 92 т/ч
Выбор и расчет окомкователей аглошихты
Согласно расчета шихты для получения 999, 4758 кг агломерата расходуется 1246, 524 кг влажной аглошихты.
Коэффициент выхода 1 т агломерата из влажной шихты составляет:
К= 999, 4758/1246, 524= 0, 80181
Количество шихты для обеспечения часового производства агломерата одной машиной:
Р ш= 439, 92/0, 80181= 548, 6587т/ч
Выбираем барабанный окомкователь ОБ2-3, 2х12, 5. Необходимое количество окомкователей:
n ок= 548, 6587/1200= 0, 457216
Принимаем 1 окомкователь на одну агломашину .
Основное технологическое оборудывание
7. Сводные данные по проекту аглоцеха годовой производительностью 7, 3 млн.т годного агломерата
Табл 11.1
| Компоненты ш | Удельный расход | Часовой расход | Суточный расход | Годовой расход |
| Желез.концентр | 599, 2743 | 554, 8833 | 13317, 1992 | 4374699, 9372 |
| Аглоруда | 282, 0115 | 261, 1218 | 6266, 9232 | 2058684, 2712 |
| Колошниковая п | 97, 80507 | 90, 56025 | 2173, 445 | 713976, 6825 |
| Известь | 44, 13277 | 41, 27639 | 990, 6312 | 325422, 3492 |
| доломотизированн | 178, 9241 | 167, 3439 | 4016, 2536 | 133454, 3076 |
| Кокс.мелочx | 25, 63112 | 23, 97224 | 575, 333 | 188996, 8905 |
| Антроц. Штыб | 36, 98416 | 34, 59046 | 830, 1696 | 272710, 7136 |
| Всего шихты | 1264, 763 | 1173, 748 | 28169, 95 | 9253828, 575 |
Табл 11.2
| Наименование оборудования | Коли-чество, шт | Тип | Производи-тельность, т/ч |
| Расходные бункера концентрата | 12 | 200 м3 | - |
| Расходные бункера аглоруды | 8 | 200 м3 | - |
| Расходные бункера колошниковой пыли | 4 | 200 м3 | - |
| Расходные бункера известняка | 2 | 200 м3 | - |
| Расходные бункера доломитизированного известняка | 6 | 200 м3 | - |
| Расходные бункера коксовой мелочи | 2 | 200 м3 | |
| Расходные бункера антрацитового штыба | 4 | 200 м3 | - |
| Молотковые дробилки для флюсов | 2 | ДМРИЭ-1450х1300 | 250, 0 |
| Четырехвалковые дробилки для твердого топлива | 4 | 900х700 | 16, 0 |
| Барабанные окомкователи | 3 | ОБ2-3, 2х12, 5 | 1200, 0 |
| Агломашины | 3 | АКМ-312 | 439, 92 |
Табл. 11.3 Проектный химический состав агломерата
| Содержание компонентов, % | |||||||||
|
|
|
|
|
|
|
|
|
|
|
| 53, 4264 | 0, 2683 | 14, 0073 | 60, 7767 | 9, 305 | 1, 5131 | 11, 6171 | 1, 9123 | 0, 2042 | 0, 10408 |


| Содержание компонентов, % | Основность, доли ед. | |||||
|
|
Прочие | ППП |
|
|
|
|
| 0, 0346 | 0, 5880 | 0, 4272 | 100, 0 |
|
|
|


Производство готовой продукции Табл 11.4
| Продукция | Часовое производство, т/ч | Суточное производство, т/сут | Годовое производство, т/год |
| Агломерат | 925, 9259 | 28169, 95 | 7300000 |
8. Расчет технологической схемы производства агломерата
Цель роботы:
определить
качественно-количественные
характеристики
шихтовых материалов,
и продуктов
окускования
на всех стадиях
технологического
процесса . Расчет
технологической
схемы выполняем
на 1 тонну годного
агломерата.
Расчет влажности
исходной шихты
выполняем как
определения
средневзвешенной
влажности смеси
исходных шихтовых
материалов
 ш
по формуле:

где
 удельній
расход всех
компонентов
с учетом механических
потер и влажных
После подстановки
имеем,
Wш=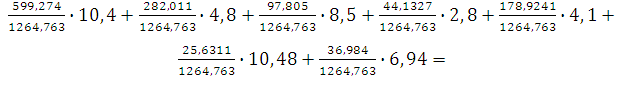 7,
7301
Расход возврата определяется исходя из принятого выхода агломерата и спека равного 70%, тогда состав им пропорцию:
1т агл-70%
Хт воз-30% спека
Откуда,
х= 428, 571 кг возвр.
Принимаем, что соотношения масс возврата и агломерата на 1й и 2й стадии грохочения составляет 60% и 40%.
Тогда на первой:428,
571 0, 6=257, 143 кг
На второй:428, 571 0,
4 =171, 427 кг сухого
возврата
Так как возврат на первой стадии грохочения охлажден водой, принимаем влажность возврата на 1й стадии после охлаждения -2, 0%, отсюда масса возврата 1й стадии после охлаждения:
257, 143 9,
8%
х
100%
х= 262,
391 кг
Средневзвешенная влажность возврата на 1й и 2й стадии грохочения :
W=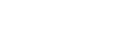 2
=1, 21 %
Определяем влажность шихты после добавления возврата
Масса шихты после добавления возврата равна: 1264, 763+433, 819=1698, 582 кг
Влажность шихты после добавления возврата :
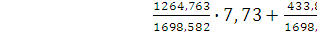
Определения расхода воды для получения оптимальной опытной влажности шихты которой принимаем равно 7, 4
В шихте подаваемую на второю стадию смешивания содержит воды:
1698, 582
100%
Х
6,
06%
Х=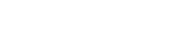 3кг
Необходимую массу добавить воды, через х составить уравнения:
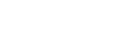
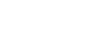
10293,
3+100х=7, 4 (1698,
582+х)
1029, 33+100х=12569, 5068
92, 6х=2276, 2068
х=24, 581
Проверка влажности шихты после второй стадии окомкования:
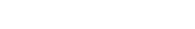
Расход постели принимаем равной 35 кг/т агломерата и добавляем эту массу к выходу спека ис шихты равному массам агломерата 1000 кг и сухого возврата 428, 57 кг, таким образом выход спека ис постели с агломашины равен 1000 +428, 571 +35=1463, 571.
Расчитываем массу сухих потер шихтових компонентов равной 1, 5% от массы сухой исходной шихты :
1149, 2626
 98,
5%
х
 1, 5
х= =17,
501
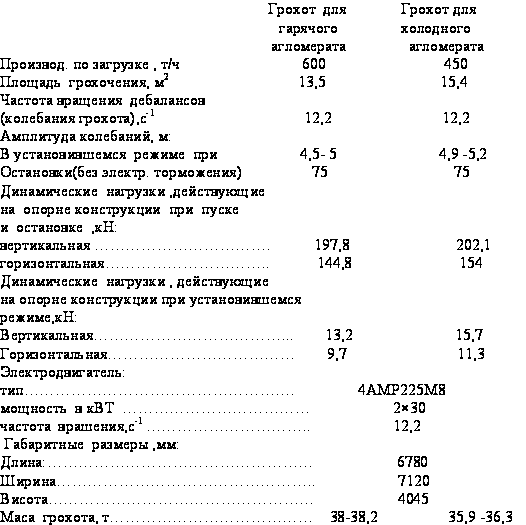
9. Грохот ГСТ-81
3000 6400
для горячего
и холодного
агломерата
Грохот
для горячего
и охлажденного
агломерата
устанавливается
в технологической
схеме агломерарационной
фабрике и
предназначен
для механического
разделения
горячего агломерата
(с температурой
до 800
 по
крупности
фракции от 0 до
6-8 мм : механическое
разделения
охлажденного
агломерата
( с темперетурой
до 250
 по крупности
от 0 до 4 мм. Грохот
применяется
на предприятиях
черной металлургии
. Условное
обозначения
грохота для
горячего и
охлажденного
агломерата
:ГСТ-81 3000Ч6400.
Грохот состоит из следующих основных сборочных единиц: корпуса 1, с колосниковым полотном 8, привода, опорной тележки 12, воронки 13, электрооборудованием 4 и смазочной установки .
Корпус
грохота представляет
собой сварную
металлоконструкцию,
состоящую ис
двух стенок,
соединенных
между собою
полыми поперечными
балками прямоугольного
сечения. стенки
защищены от
абразивного
износа агломератом
съемными козырьками
.Корпус грохота
установлен
к горизонту
под углом
 ( в строну загрузки
) и опирается
на виброизоляторы
10.
Колосниковые решетки, приемный и разгрузочный лотки, образующие рабочее полотно грохота, установлены на нижних поперечных балках корпуса. Приемный и разгрузочные лотки выполняются из листового проката, Колесникове решетки грохота для горячего агломерата – из литой жаропрочной стали или из листового проката, колосникове решетки грохота для охлажденного агломерата из специально трапециевидного профиля.
Привод грохота состоит из двух механических самосихронизирующих вибровозбудителей 7, установленных на стенках и верхний поперечной балке корпуса, двух промежуточных валов 6 и двух карданных валов 5, Вращения валом-дебалансам вибровозбудителей передается от двух кинематически не связанных друг с другом электродвигателей, вращающихся в противоположных направлениях.
Механический вибровозбудитель состоит из сварочного-литого корпуса и двух валов дебалансов .Каждый вал-дебаланс установлен в корпусе на двух роликових радиально сферических двухрядных подшипниках с сепаратором, центрованным по внутреннему диаметру наружного кольца.
После пуска грохота за счет явления самосинхронизации, валы-дебалансы, вращающиеся в противоположные направления, через определенное время автоматически входят в синхронизм и в дальнейшем врождаются так что усилия, создаваемые ими в двух направлениях, складываются, а в двух других уравниваются .В результате этого создается усилия, направленное к колосниковому полотну под углом 400.
Благодаря жесткой связи вибровозбудителей с корпусом грохота прямолинейные колебания от вибровозбудителей передаться колосниковому полотну и находящемуся на нем агломерату. Разделения их перемещения по колосниковому полотну .
Опора привода 3, установлена на опорной тележки .В нее входит пространственная сварная стойка на которой установлена площадка, служащая опорой для установки рамы с электродвигателями и охлаждения карданных валов .
Для удобства обслуживания электродвигателей и карданных валов площадка оборудована лестницей и ограждена перилами.
Опорная тележка представляет собой сварную раму, на которой устанавливается виброизоляторы, воронка для сбора подрешетного продукта и опоры привода .Опорная тележка для перемещения грохота во время его замены установлена на колесах . Для фиксации грохота во время роботы тележкам снабжена четырьмя стопорами 11. Смазка подшипников вибровозбудителей жидкая циркуляционная . Рекомендуемое масло - индустриальное И -50А или трансмиссионное ТАП -15В.
Смазочная установка размещается в отдельном изолированном помещении и снабжена устройствами по регулировки и контроля циркуляции масла в магистрали, а в случае нарушения циркуляции сигнализирующими устройствами для остановки грохота .
Грохоты горячего агломерата имеют устройство для охлаждения нижних поперечных балок корпуса грохота, которое состоит из коллектора 2 и отражателя 9, установленных на опорной тележки .
Управления грохота – дистанционное автоматическое. Кроме этого имеется местный пульт для пуска и остановки грохота при ремонтных и наладочных работах.
Техническая характеристика