Привод ленточного конвейера
X4 = Fr2 0,103 - Fr1 0,043 / 0,155 = 69,5 – 11,13 / 0,155 = 377,2H
X3 = Fr2 0,055 - Fr1 0,112 / 0,155 = 31,1 - 29 / 152 = 13,6H
Ma = 0
Mb = -X3 0,043 = 187 0,043 = -0,6Hм
Mc = -X3 0,103 – Fr1 0,06 = -1,4 – 15,5 = -1б,9Нм
Md = -X3 0,152 – Fr1 0,112 + Fr2 0,052 = -2,1 – 29 +31,1 = 0
7.2.3. Исходные данные тредтего вала:
Ft2 = 1642Н; Fr2 = 598H
Реакции опор изгибающего момента в вертикальной пл – ти.
Ma = Ft2 0,103 – y6 0,155 = 0
Mc = -Ft1 0,052 + y5 0б155 = 0
Y6 = Ft2 0,103 / 0,155 = 1642 0,103 / 0,155 = 1091H
Y5 = Ft2 0,052 / 0,155 =1642 0,052 / 0,155 = 550,9H
Ma = 0
Mb = y5 0,103 = 550,9 0,103 = 56,7Hм
Mc = y5 0,155 – Ft2 0,052 = 550,9 0,155 – 1642 0,052 =0
Реакции опор изгибающего момента в горизонтальной пл – ти. Ma = Fr2 0,103 – X6 0,155 = 0
Mc = -Fr2 0,052 + X5 0,155 = 0
X6 = -Fr2 0,103 / 0,155 = 598 0,103 / 0,155 = 397,4H
X5 = Fr2 0,052 / 0,155 = 598 0,112 / 0,155 = 200,6H
Ma = 0
Mb = X6 0,103 = 397,4 0,103 = 20,6Hм
Mc = X5 0,155 – Fr2 0,052 = 200,6 0,155 – 598 0,052 =0
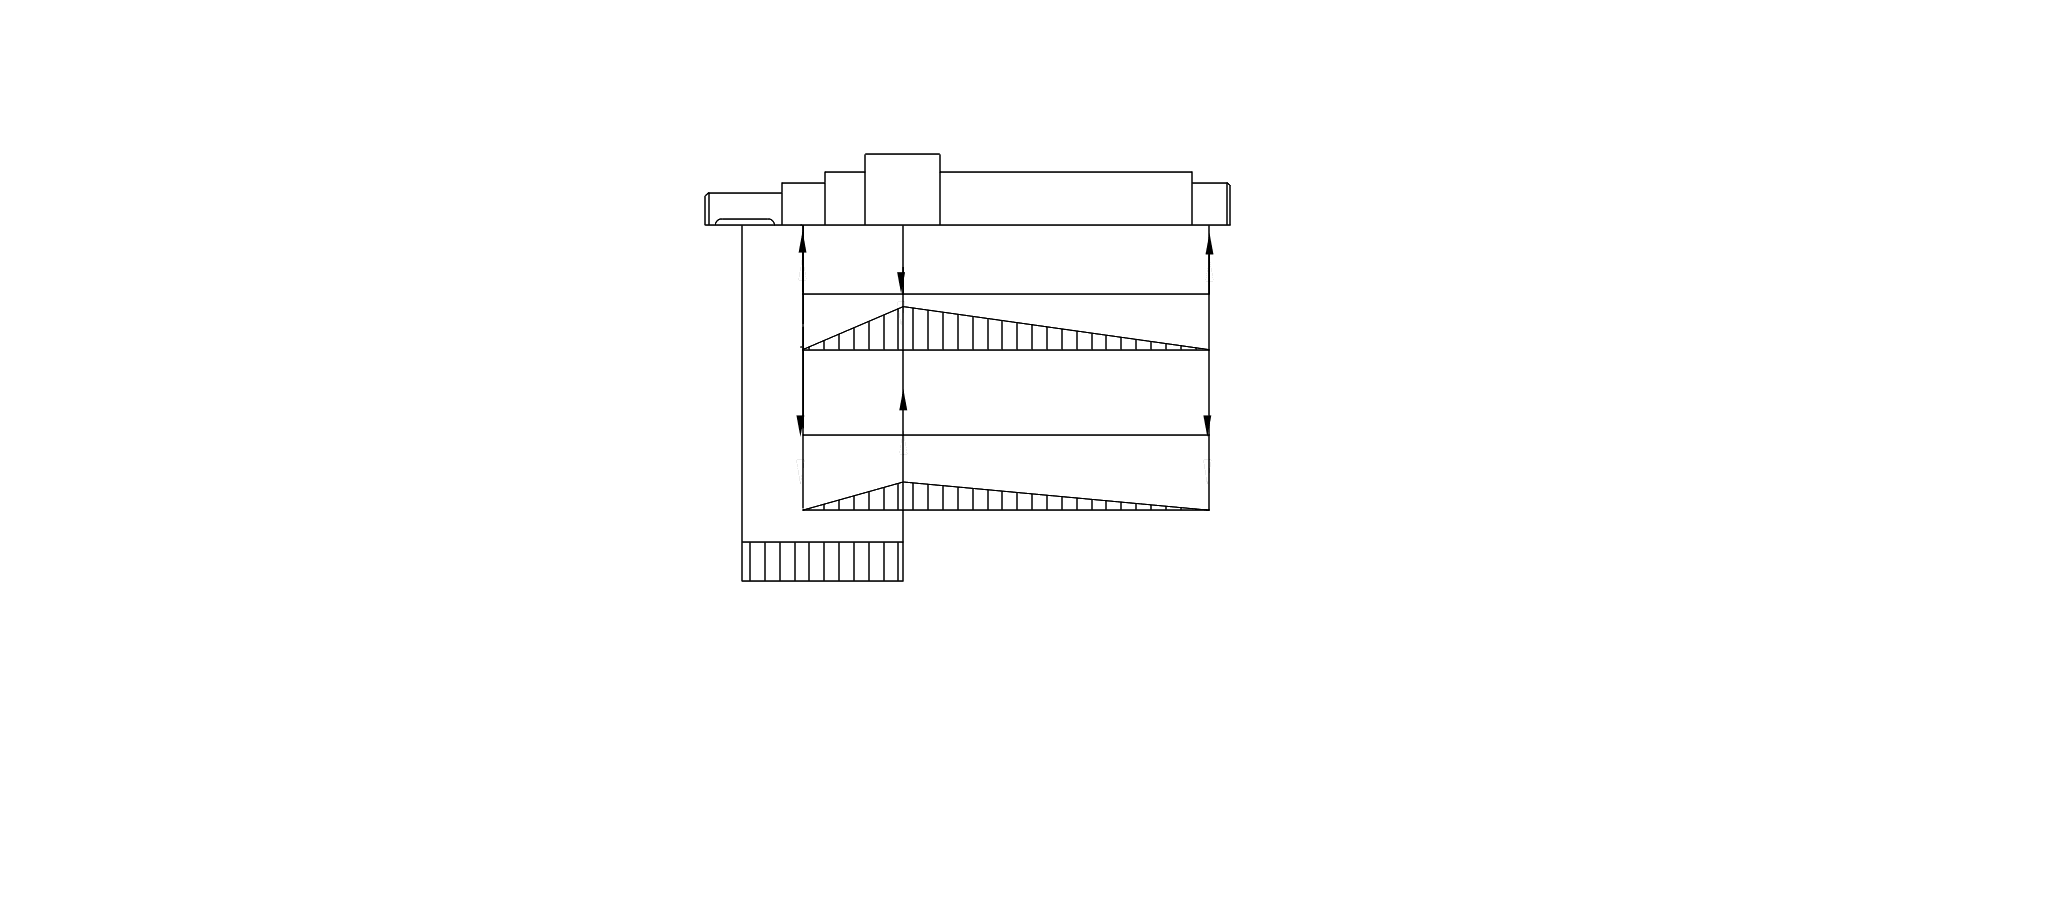
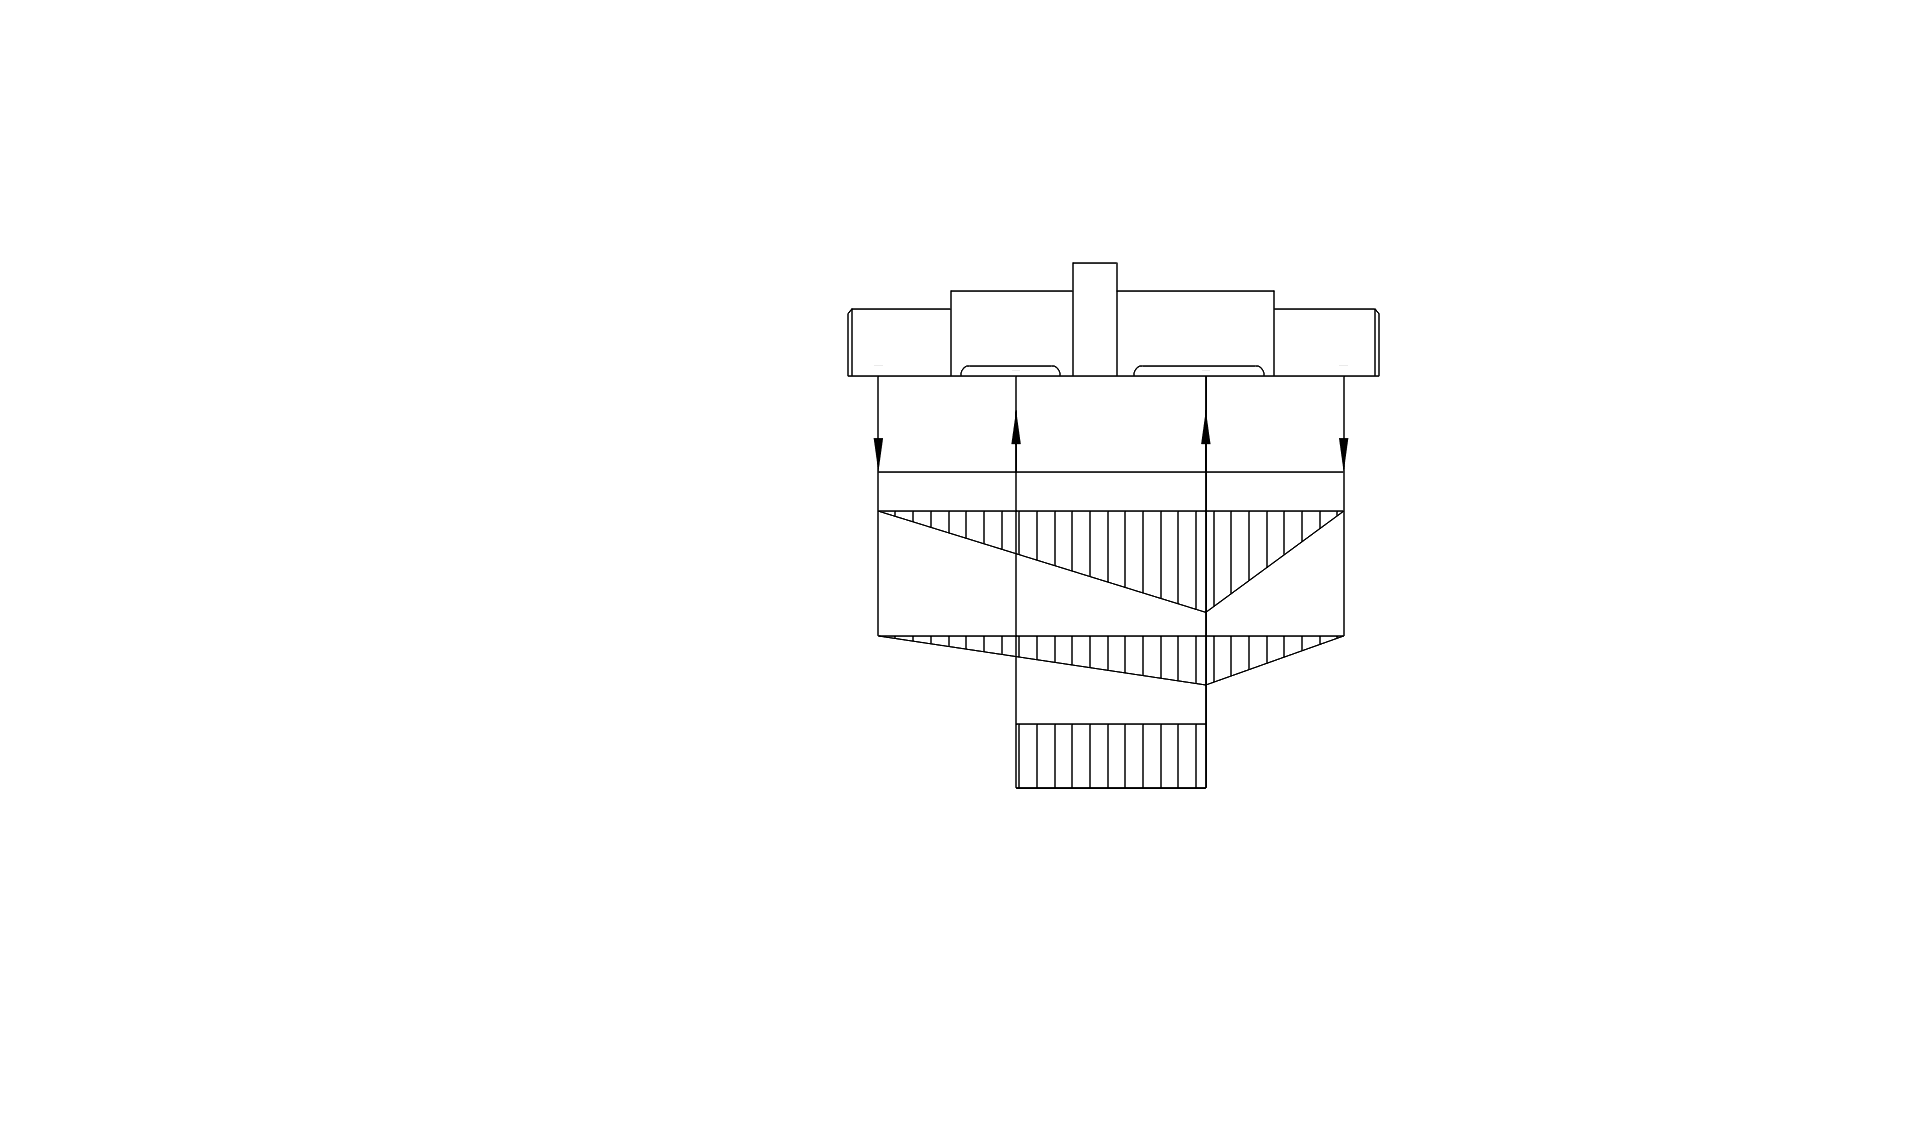
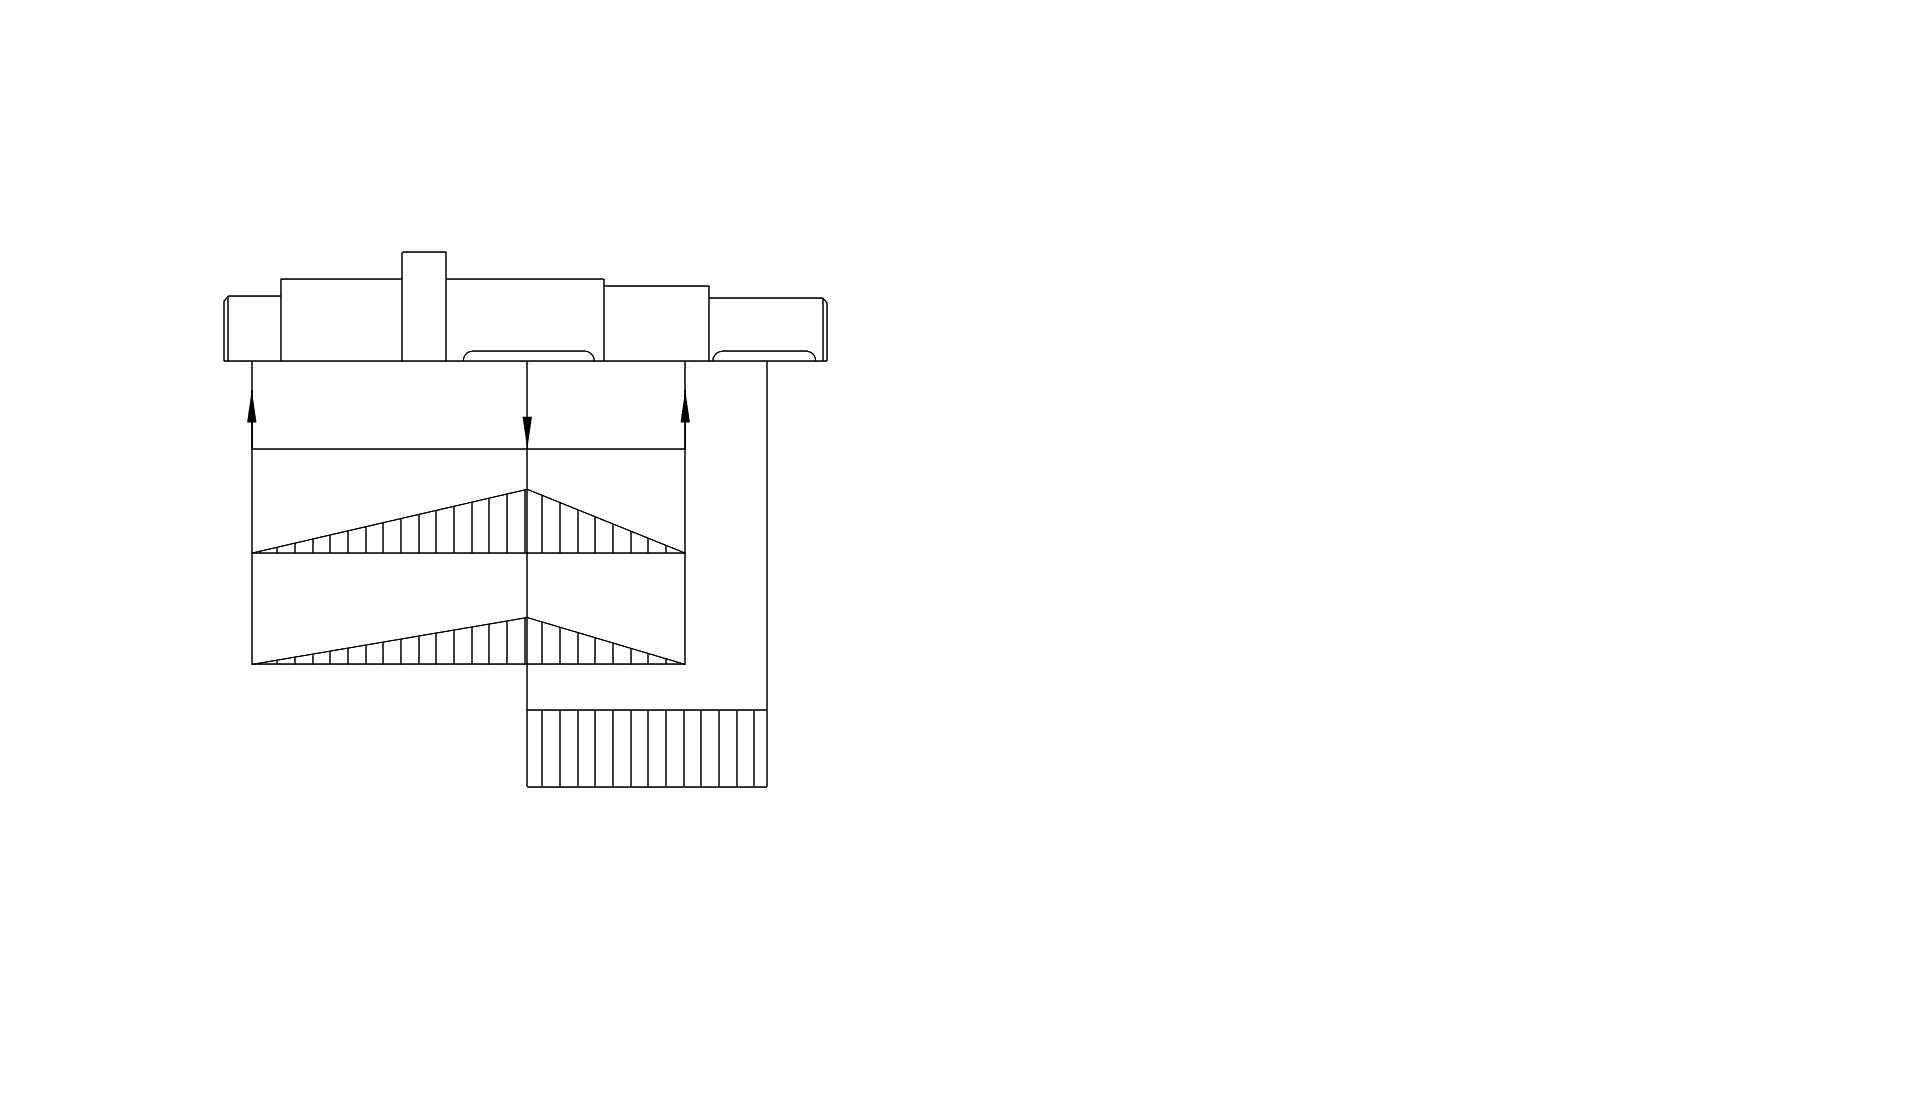
8.Схема нагружения валов в пространстве
8.1 Схема нагружения














9.Подбор и проверочный расчет шпонок
9.1 Первый вал
Исходные данные.
d = 18мм ; Т2 = 50,9
Размеры шпонки.
b = 6мм; h = 6мм;t1 =3,5мм;t2 = 2,8мм;l = 20мм.
9.2 Второй вал
Исходные данные.
d = 30мм ; Т2 = 50,9
Размеры первой шпонки.
b = 10мм; h = 8мм;t1 =5мм;t2 = 3,3мм;l = 20мм.
Размеры второй шпонки.
b = 10мм; h = 8мм;t1 =5мм;t2 = 3,3мм;l = 50мм
9.3 Третий вал.
Исходные данные.
d1 = 36мм ;d2 =26; Т2 = 50,9
Размеры первой шпонки.
b = 10мм; h = 8мм;t1 =5мм;t2 = 3,3мм;l = 40мм.
b = 10мм; h = 8мм;t1 =5мм;t2 = 3,3мм;l = 46мм.
10.Подбор подшипников по динамической грузоподъёмности
10.1Подбор подшипников на первый вал
10.1.1Исходные данные:
w = 301; Кт = 1; Кδ = 1,2; υ = 1; Сr = 15,9.
10.1.2Реакции опор
R1 = √ X12 +Y12 = √ 1872 + 1542 = 547
R2 = √ X22 +Y22 = √ 722 + 1972 = 210

R1
R2
10.1.3Определение эквивалентной нагрузки
Rэ = υ ∙ R1 ∙ Кδ ∙ Kт = 1 ∙ 547 ∙1,2 ∙ 1 = 656
10.1.4Определение срока службы подшипников
L = 106 / 572,4∙w ∙(Сr / Rэ)3 = 106 / 572,4 ∙ 301 ∙ (15900 / 656) = =82133 часов
10.2.1Исходные данные:
w = 70,1; Кт = 1; Кδ = 1,2; υ = 1; Сr = 22,5.
10.2.2Реакции опор.
R3 = √ X32 +Y32 = √ 13,62 + 1065,52 = 1065
R4 = √ X42 +Y42 = √ 377,22 + 1288,42 = 1342
R4
R3
10.2.3Определение эквивалентной нагрузки
Rэ = υ ∙ R4 ∙ Кδ ∙ Kт = 1 ∙ 1342 ∙1,2 ∙ 1 = 1610
10.2.4Определение срока службы подшипников
L = 106 / 572,4∙w ∙(Сr / Rэ)3 = 106 / 572,4 ∙ 70,1 ∙ (22500 / 1610) = =67937 часов
10.3.1Исходные данные:
w = 21,2; Кт = 1; Кδ = 1,2; υ = 1; Сr = 19,5.
10.3.2Реакции опор
R5 = √ X52 +Y52 = √ 2002 + 5512 = 554,6
R6 = √ X62 +Y62 = √ 397,42 + 10912 = 1393
R6
R5
10.3.3Определение эквивалентной нагрузки
Rэ = υ ∙ R6 ∙ Кδ ∙ Kт = 1 ∙ 1393 ∙1,2 ∙ 1 = 1671
10.3.4Определение срока службы подшипников
L = 106 / 572,4∙w ∙(Сr / Rэ)3 = 106 / 572,4 ∙ 21,2 ∙ (19,500 / 1671) = =96078 часов
11.Проверочный расчёт валов.
11.1 Вал № 1
11.1.1Сечение 1 -1 d = 18мм. Сталь 40Х.
Мх = 0
Му = 0
Мz = Т1 = 12,1 Нм.
b = 6мм – ширина шпонки.
h = 6мм – высота шпонки.
Механические характеристики:
δв =800 МПа; δ-1 = 360 МПа; τ-1 = 210 МПа таб.12.7 стр.208
Кd = 0,77– коэффициент влияния абсолютных размеров поперечного сечения таб.12.12 стр.213
Kf = 1,12 - коэффициент влияния шероховатости таб.12,13 стр. 213
Кσ = 2,025 Н/мм2 – эффективный коэффициент концентрации напряжения таб. 12,16 стр. 214
КV =1 - коэффициент влияния поверхностного упрочнения таб.12,14 стр,214
ψτ = 0,05
11.1.2 Коэффициент концентрации напряжения:
(Кδ)D = ((Кσ / Кd) + Kf – 1)∙1 / КV = 2,7
11.1.3 Предел выносливости вала:
(δ-1)D = τ-1 / (Кδ)D = 133.3 Н/мм2.
11.1.4 Полярный момент сопротивления:
Wk = (П / 16)∙d3 – (b∙h (2 ∙ b – h)2) / 16 ∙ d = 1032,03мм2
11.1.5 Среднее напряжение цикла:
 τа
= τm
= Mz
/ 2 ∙ Wk
= 8,6 МПа.
11.1.6 Коэффициент запаса прочности:
S = Sτ =(τ-1)D / τа + ψτ ∙ τm = 8,5
11.2 Вал № 2
11.2.1Сечение 1 -1 d = 30мм. Сталь 40Х.
Мх = 0
Му = 0
Мz = Т1 = 50,9 Нм.
b = 10мм – ширина шпонки.
h = 8мм – высота шпонки.
Механические характеристики:
δв =800 МПа; δ-1 = 360 МПа; τ-1 = 210 МПа таб.12.7 стр.208
Кd = 0,77– коэффициент влияния абсолютных размеров поперечного сечения таб.12.12 стр.213
Kf = 1,12 - коэффициент влияния шероховатости таб.12,13 стр. 213
Кσ = 2,025 Н/мм2 – эффективный коэффициент концентрации напряжения таб. 12,16 стр. 214
КV =1 - коэффициент влияния поверхностного упрочнения таб.12,14 стр,214
ψτ = 0,05
11.2.2 Коэффициент концентрации напряжения:
(Кδ)D = ((Кσ / Кd) + Kf – 1)∙1 / КV = 2,7
11..3 Предел выносливости вала:
(δ-1)D = τ-1 / (Кδ)D = 133.3 Н/мм2.
11.2.4 Полярный момент сопротивления:
Wk = (П / 16)∙d3 – (b∙h (2 ∙ b – h)2) / 16 ∙ d = 4970мм2
11.2.5 Среднее напряжение цикла:
τа = τm = Mz / 2 ∙ Wk = 5,1 МПа.
11.2.6 Коэффициент запаса прочности:
S = Sτ =(τ-1)D / τа + ψτ ∙ τm = 5
11.3 Вал № 3
11.3.1Сечение 1 -1 d = 36мм. Сталь 40Х.
Мх = 0
Му = 0
Мz = Т1 = 165 Нм.
b = 10мм – ширина шпонки.
h = 8мм – высота шпонки.
Механические характеристики:
δв =800 МПа; δ-1 = 360 МПа; τ-1 = 210 МПа таб.12.7 стр.208
Кd = 0,77– коэффициент влияния абсолютных размеров поперечного сечения таб.12.12 стр.213
Kf = 1,12 - коэффициент влияния шероховатости таб.12,13 стр. 213
Кσ = 2,025 Н/мм2 – эффективный коэффициент концентрации напряжения таб. 12,16 стр. 214
КV =1 - коэффициент влияния поверхностного упрочнения таб.12,14 стр,214
ψτ = 0,05
11.3.2 Коэффициент концентрации напряжения:
(Кδ)D = ((Кσ / Кd) + Kf – 1)∙1 / КV = 2,7
11.3.3 Предел выносливости вала:
(δ-1)D = τ-1 / (Кδ)D = 133.3 Н/мм2.
11.3.4 Полярный момент сопротивления:
Wk = (П / 16)∙d3 – (b∙h (2 ∙ b – h)2) / 16 ∙ d = 5940мм2
11.3.5 Среднее напряжение цикла:
τа = τm = Mz / 2 ∙ Wk = 3,7 МПа.
11.3.6 Коэффициент запаса прочности:
S = Sτ =(τ-1)D / τа + ψτ ∙ τm = 3,5
11.4.1Сечение 1 -1 d = 25мм. Сталь 40Х.
Мх = 0
Му = 0
Мz = Т1 = 165 Нм.
b = 8мм – ширина шпонки.
h = 7мм – высота шпонки.
Механические характеристики:
δв =800 МПа; δ-1 = 360 МПа; τ-1 = 210 МПа таб.12.7 стр.208
Кd = 0,77– коэффициент влияния абсолютных размеров поперечного сечения таб.12.12 стр.213
Kf = 1,12 - коэффициент влияния шероховатости таб.12,13 стр. 213
Кσ = 2,025 Н/мм2 – эффективный коэффициент концентрации напряжения таб. 12,16 стр. 214
КV =1 - коэффициент влияния поверхностного упрочнения таб.12,14 стр,214
ψτ = 0,05
11.4.2 Коэффициент концентрации напряжения:
(Кδ)D = ((Кσ / Кd) + Kf – 1)∙1 / КV = 2,7
11.4.3 Предел выносливости вала:
(δ-1)D = τ-1 / (Кδ)D = 133.3 Н/мм2.
11.4.4 Полярный момент сопротивления:
Wk = (П / 16)∙d3 – (b∙h (2 ∙ b – h)2) / 16 ∙ d = 2810мм2
11.4.5 Среднее напряжение цикла:
τа = τm = Mz / 2 ∙ Wk = 3,5 МПа.
11.4.6 Коэффициент запаса прочности:
S = Sτ =(τ-1)D / τа + ψτ ∙ τm = 3
12Расчет и конструирование элементов корпуса редуктора.
12.1 Определение толщины стенки корпуса редуктора.
δ = 1,8 ∙ 4√Т3 ≥ 6мм
δ = 1,8 ∙4√162,5 = 7 мм
12.2 Определение диаметра стяжных болтов.
d = 1,25 ∙ 3√Т3 ≥ 10мм
d = 1,25 ∙ 3√162,5 = 10мм
d – диаметр болта.
d2 – диаметр отв. под цилиндрическую головку.
t1 – глубина отв. под головку.
d0 – диаметр отв. стяжных болтов
t1 = 13мм d2 = 18мм d0 = 11мм
12.3 Определение диаметра фундаментных болтов.
dф = 1,25 ∙ d
dф = 1,25 ∙ 10 = 12,5мм округляем до 12мм.
12.4 Определение размера бобышки.
δ1 δ1 = (0,9…1) ∙ δ = 1 ∙ 7 = 7мм
b1 l b = 1,5 ∙ δ = 1,5 ∙ 7 = 10,5мм
b b1 = 1,5 ∙ δ1 = 1,5 ∙ 7 = 10,5мм
f f = 0,5 ∙ δ1 = 0,5 ∙ 7 = 3,5мм
δ l = (2...2,2) ∙ δ = 2∙ 7 ≈15мм
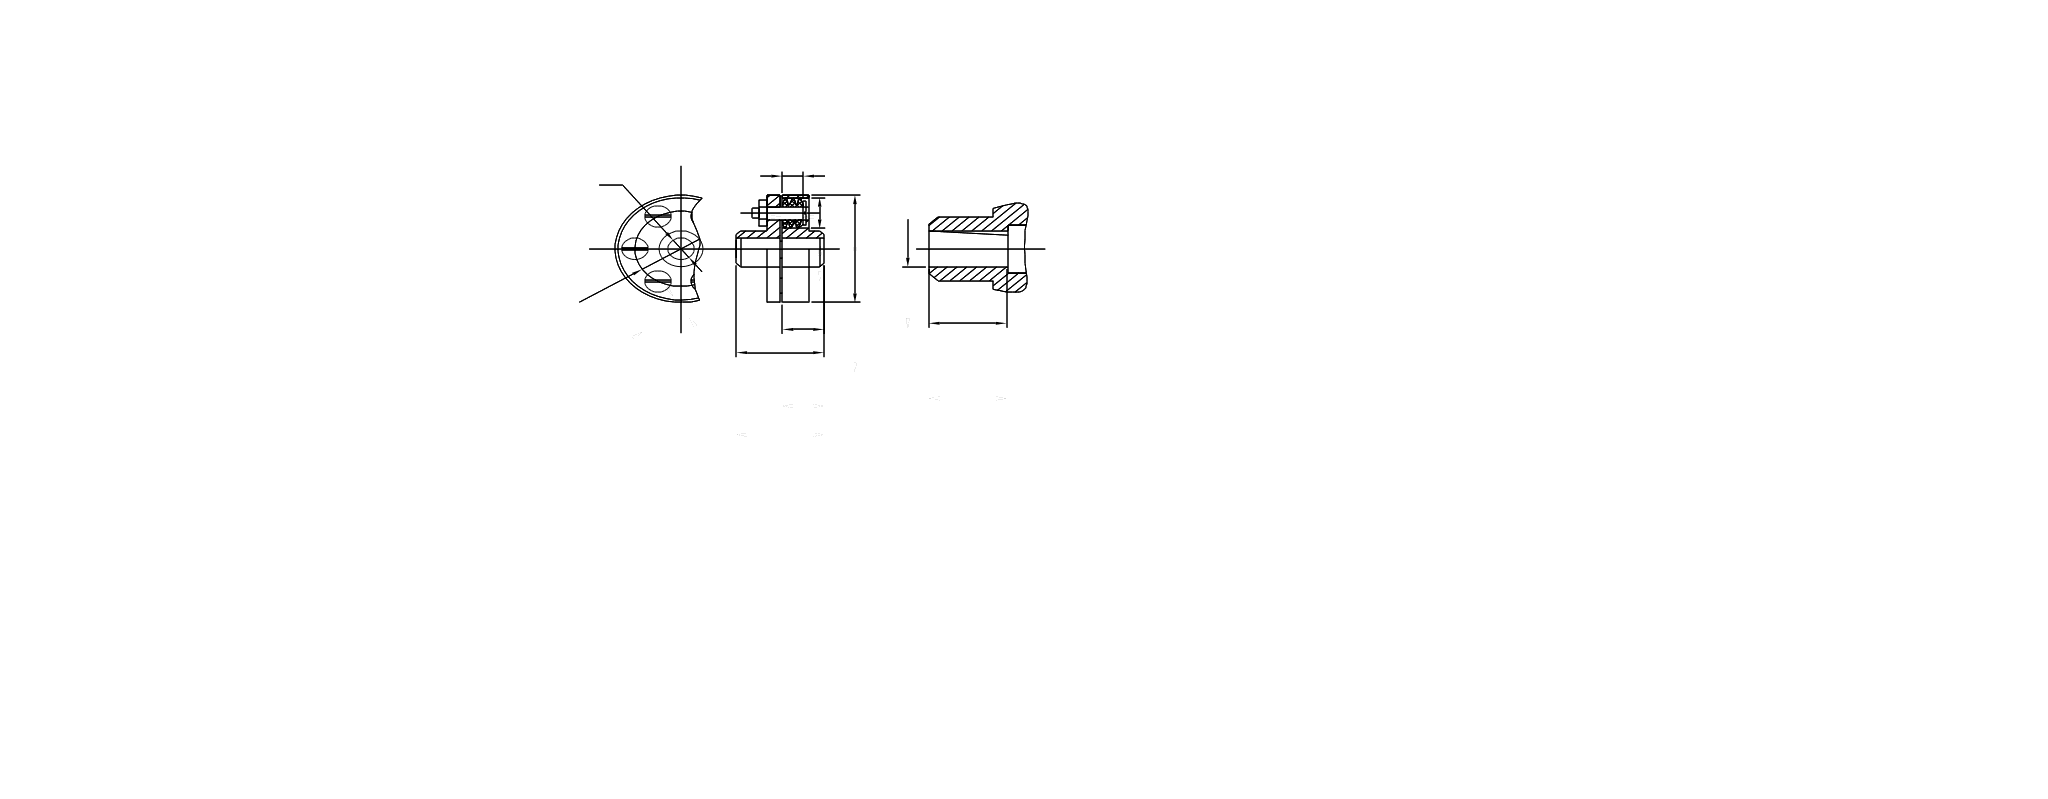
14.Подбор и проверочный расчёт муфты.
Lвт
D
d0
d1
D
D0
Lцил Lкон
L
Размеры: таб. 15.2 стр. 127
Муфта №1
При Т1 = 12,1 Нм, n1 = 2880 об/мин.
d = 16мм. d1 = 18мм. Lцил= 28мм. Lкон = 18мм. dп = 10мм. Lвт =15мм. Z = 4 d0 =20мм. L = 60мм. D = 90мм. D0 = 63мм.
Смещение осей валов. Δ = 0,2 γ = 1030’
Муфта №2
При Т3 = 165 Нм, n3 = 6700 об/мин
d = 32мм. d1 = 35мм. Lцил= 58мм. Lкон = 38мм. dп = 14мм. Lвт =25мм. Z = 6 d0 =28мм. L = 120мм. D = 140мм. D0 = 105мм.
Смещение осей валов. Δ = 0,3 γ = 10
δсм = 2 ∙ Т / Z ∙ D0 ∙ dп ∙ Lвт = 0.77 Н/м.
Т – вращающий момент; dп – диаметр пальца; Lвт – длинна упругого элемента; D0 –диаметр расположения пальцев; Z – число пальцев.
15.Выбор смазки редуктора
Для уменьшения потерь мощности на трение и снижение интенсивности и изнашивания трущихся поверхностей, а также для предохранения их от заедания , задирав, коррозии и для лучшего отвода теплоты трущихся поверхности должны иметь надежное смазывание.
Смазка зубчатых передач.
В настоящее время в машиностроении для смазывания передач широко используется картерная система смазывания. В корпус редуктора, коробки передач заливают масло так, чтобы венцы колес были в него погружены.При их вращении масло ухватывается зубьями, разбрызгивается попадает на внутренние стенки редуктора, откуда стекает в нижнюю его часть. Внутри корпуса образуется взвесь частиц масла в воздухе, которыми покрываются поверхности расположенных внутри корпуса детали.
Выбор смазочного материала основан на опыте эксплуатации машин. Принцип назначения сорта масла следующий: чем выше контактные давления в зубьях, тем большей вязкостью должно обладать масло, чем выше окружная скорость колеса, тем меньше должна быть вязкость масла.
Поэтому требуемую вязкость масла определяют в зависимости от контактного напряжения и окружной скорости колес.
Смазывание подшипников.
Подшипники смазываются пластичными смазывающими материалами.
Например: ЛИТОЛ 24
Для подачи в подшипники пластического смазочного материала используют пресс – масленки. Смазочный материал подают под давлением специальным шприцем. Для удобства подвода шприца в некоторых случаях применяют переходные штуцера.
При смазывание колес погружением на подшипники попадают брызги масла. Подшипники защищают маслозащитными шайбами.
Табл. 8.1 стр. 135 выбираем масло марки И Г А 32
δn = 436 МПа υ = 6 м/с
И – индустриальное масло.
Г – для гидравлических систем.
А – масло без присадок.
32 – класс кинематической вязкости.
Подбор посадок сопряженных поверхностей.
16.1 Посадка подшипников
Внутренние кольца к валу – К6
Внешнее кольцо в корпусе – Н7
16.2 Установка колеса к валу производится с натягом
Для предотвращения смещения на валу предусмотрен буртик и установлена дистанционная втулка, посадка – D9/d9.
Для установления шпонки на колесо, выбирают переходную посадку – N10/n10.
16.3 Крышки подшипников:
Крышки подшипников закладные посадка – Н11/h11. наружный диаметр, посадка – H7/h8.
16.4 Муфта на валу.
Для обеспечения надежного закрепления выбор посадки – H7/p6.
16.5 Шплинты:
Шплинты устанавливаются в корпусе, посадка должна предотвращать смещение, посадка – H7/h7.
17. Сборка и разборка редуктора
Перед сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской. Сборку производят в соответствии с чертежом общего вида редуктора, начиная с узлов валов:
на ведущий вал насаживают мазеудерживающие кольца и шарикоподшипники, предварительно нагретые в масле до 80 -100єС;
в ведомый вал закладывают шпонку и напрессовывают зубчатое колесо до упора в бурт вала;
надевают распорную втулку, мазеудерживающие кольца и устанавливают шарикоподшипники, предварительно нагретые в масле;
собранные валы укладывают в основание корпуса редуктора и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус с помощью двух конических штифтов;
затягивают болты, крепящие крышку к корпусу;
на ведомый вал надевают распорное кольцо, в подшипниковые камеры закладывают пластичную смазку, ставят крышки подшипников с комплектом металлических пластинок;
регулируют тепловой зазор, подсчитанный по формуле
проверяют проворачиванием валов отсутствие заклинивания подшипников;
на конец ведомого вала в шпоночную канавку закладывают шпонку;
ввертывают пробку маслосливного отверстия с прокладкой;
заливают в корпус масло и закрывают смотровое окно крышкой с прокладкой и закрепляют ее болтами
Собранный редуктор обкатывают и подвергают испытанию на стенде по программе, устанавливаемой техническими условиями.
18Список используемой литературы
Дунаев П.Ф., Леликов О.П. «Детали машин курсовое проектирование». 1990 г.
Куклин Н.Г., Куклина Г.С. «Детали машин».1979 г.
Издательство Москва «Машиностроение» 1979г.» Курсовое проектирование детали машин».