Теорія і технологія розливки електросталі та спеціальних сплавів
МІНІСТЕРСТВО ОСВІТИ ТА НАУКИ УКРАЇНИ
НІКОПОЛЬСЬКИЙ ФАКУЛЬТЕТ
НАЦІОНАЛЬНА МЕТАЛУРГІЙНА АКАДЕМІЯ УКРАЇНИ
ЛАБОРАТОРНА РОБОТА №2
З ДИСЦИПЛІНИ «ТЕОРІЯ І ТЕХНОЛОГІЯ РОЗЛИВКИ ЕЛЕКТРОСТАЛІ ТА СПЕЦІАЛЬНИХ СПЛАВІВ»
Викладач: кандидат технічних наук,
доцент О.В. Жаданос
Виконав: ст.гр. ЕМН-07 Стрібіжев Артур
Нікополь 2010р.
Лабораторна робота №1 (Модуль 1): Моделювання структуроутворення зон злитку спокійної сталі (2 години)
Мета роботи
Вивчити і описати процес утворення зон структурної неоднорідності сталевого злитку;
Визначити швидкість твердіння різних шарів злитку, що кристалізується, її вплив на розвиток структурної неоднорідності;
Оцінити вплив технологічних факторів на швидкість кристалізації і структурну неоднорідність;
Скласти звіт по роботі.
Стислі теоретичні відомості
2.1 Загальні положення
Перехід сплаву з рідкого стану в твердий супроводжується двома наступними процесами кристалізацією та твердінням.
Кристалізацією називається утворення з розплаву окремих кристалів і кристалічних зон злитку.
Твердінням називається процес, що пов’язаний з динамікою збільшення кількості твердої фази і зменшення об’єму рідкої фази в різних частинах злитку.
Первинна кристалізація для злитків визначає їх механічні та спеціальні властивості, а дефекти, що виникають при кристалізації сплавів, практично невиправні.
Незважаючи на те, що розповсюджена думка про те, що дефекти литої структури усуваються в процесі наступної обробки тиском, такі види їх, як тріщини, усадкові раковини, макроліквація та ін., переносяться на готові вироби і багато в чому визначають його властивості.
Однією з основних задач, що стоять перед металургами є пошук способів управління розмірами та формою литого зерна з метою отримання однорідної мілкозернистої литої структури.
Оскільки спостерігання картини затвердіння металу безпосередньо у виливниці вельми ускладнено, використовується низка непрямих методів вивчення процесу кристалізації.
Найголовнішими з них є:
Дослідження структури і хімічного складу металу злитків;
Використання радіоактивних ізотопів;
Математичне моделювання;
Вивчення процесів кристалізації і затвердіння на холодних моделях.
Жоден з цих методів не є універсальним, кожен з них описує одну або декілька сторін складної фізико-хімічної, гідродинамічної і теплотехнічної обстановки процесів, що досліджуються і розширює наші уяви щодо загальної картини кристалізації сталевого злитку.
Спостерігання за ходом цього процесу на прозорих моделях дозволяє уточнити низку положень, що стосуються формування різних кристалічних зон у злитках спокійної сталі, механізму утворення усадкової раковини і дефектів усадкового походження, визначення низки кількісних характеристик швидкості процесу кристалізації та ін.
сталь розливка установка
Будова злитку спокійної сталіСтруктура злитку спокійної сталі характеризується наявністю наступних зон:
1 – поверхневий шар мілких кристалів; 2 – зона стовбчастих кристалів; 3 - внутрішня зона кристалів, що різно орієнтовані; 4 – конус мілких неорієнтованих кристалів знизу злитка, так званий “конус осадження”; 5 – “міст” щільного металу в верхній частині злитку з гарно деформованих крупних неорієнтованих кристалів; 6 – зона усадкової раковини і зона усадкової пористості.
Одним з основних факторів, що визначають утворення литої структури злитку, є швидкість кристалізації.
Злиток, що відливається у виливницю, характеризується тим, що основна частина його тіла кристалізується при раціональному відведенні тепла до стінок виливниці. Вертикальна складова швидкості кристалізації на відміну від кристалізації заготівки МБЛЗ при цьому практично відсутня. Точка на фронті кристалізації рухається нормально до поверхні охолодження і вектор її швидкості по одиниці та напряму співпадає з вектором швидкості стовщення твердої корочки в даному перерізі злитку.
Кристалізація сталі при відливанні злитків відбувається в умовах інтенсивного теплообміну між металом, що твердіє і корпусом виливниці. Під час наповнення виливниці рідкою сталлю на межі контакту розплаву з металевою поверхнею утворюється кірка, через яку передається основна кількість тепла масивній формі від злитка, що формується. Тепловий потік, що визначає умови і швидкість охолодження злитка, залежить від різниці температур кірки, що утворилася, і стінки виливниці, а також від коефіцієнта тепловіддачі в зазорі між злитком і виливницею, причому теплопередача через вказаний зазор може відбуватися за допомогою випромінювання і теплопровідності. Опісля декількох хвилин після початку кристалізації металу цей зазор різко збільшується, що пов'язане з одночасним розширенням виливниці, що нагрівається, і деяким зменшенням лінійних розмірів злитка, що охолоджується. Після усадки і відходу злитка від внутрішньої поверхні стінок виливниць основна доля тепла передається їй випромінюванням. Первинно це тепло поглинається масивним корпусом виливниці. Процес нагріву її стінок на всю товщину залежно від маси і розмірів злитка, що відливається триває від 2 до 7 хвилин. У міру прогрівання корпусу виливниці із зовнішньої її поверхні в навколишній простір починається відведення тепла із зростаючою інтенсивністю. З цієї миті процес передачі тепла від рідкої фази в центральній частині злитка, що формується, в навколишнє середовище є багатоступінчастим.
Питомий тепловий потік в цьому випадку в спрощеному вигляді може бути описаний залежністю
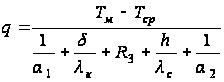
де
 – температура
рідкого металу,
К;
 – температура
навколишнього
середовища,
До;
 – коефіцієнт
тепловіддачі
від рідкої фази
до твердої
скориночки,
Вт/(мІ·К);
 – товщина
скориночки,
що утворилася,
м;
 – теплопровідність
скориночки,
Вт/(м·К);
 – термічний
опір газового
зазору, мІ·К/Вт;
 – висота стінки
виливниці, м;
 – теплопровідність
стінки виливниці,
Вт/(м·К);
 – коефіцієнт
тепловіддачі
від стінки
виливниці в
навколишнє
середовище,
Вт/(мІ·К).
Диференціальні рівняння:
Рідка сталь
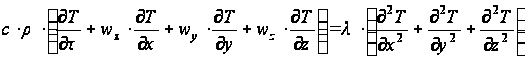
де ,
 і
 – відповідно
теплоємність,
густина і
теплопровідність
розплаву;
 ,
 ,
 – швидкості
переміщення
розплаву по
напряму координат.
Межі двофазної зони (додатково враховується теплота фазового переходу при кристалізації розплаву):
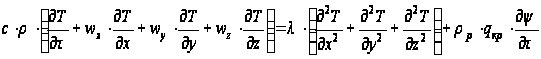
де
 – густина рідкої
фази;
 – частка
твердої фази
в двофазній
зоні;
 – теплота фазового
переходу.
В межах затверділої частини злитка і виливниці має місце рівняння
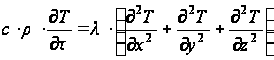
Якщо розглядати стінку виливниці і метал, що застигає, як напівбезкінечні тіла, на поверхні яких підтримується постійна температура, а теплофізичні властивості матеріалів залишаються постійними на всьому температурному інтервалі при відсутності переохолодження, після інтегрування обох частин рівняння (1.4), відповідно, від 0 до ф та від 0 до x, отримуємо відоме рівняння квадратного кореня

де К – коефіцієнт пропорційності, що отриманий в результаті об’єднання всіх постійних параметрів, м/c0,5.
Зв’язок між швидкістю кристалізації а товщиною шару, що твердіє, може бути отримана шляхом диференціювання рівняння (1.5).
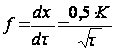
де f – швидкість переміщення фронту кристалізації.
Враховуючи,
що
 ,
вираз (1.6) запишеться
так

Так як злитки та оливки твердіють не в результаті простого переміщення границі кристалізації, а крізь зону твердо – рідкого стану сплаву, то під сплаву, то під товщиною кірочки х розуміється відстань від зовнішнього краю кірочки злитку до межі зони твердо-рідкого стану, що звернена у внутрішню частину злитку.
3.Лабораторна установка, матеріали і інструменти
3.1 Опис установки
Установка (рис. 2) складається з плоскої виливниці, що охолоджується водою (1), передня та задня стінка якої виконана з оргскла, а бокові та нижні части являють собою мідну або залізну порожнину, що охолоджується водою.
Виливниця укріплюється на штативі (2) зі сторони задньої стінки встановлюється джерело освітлення.
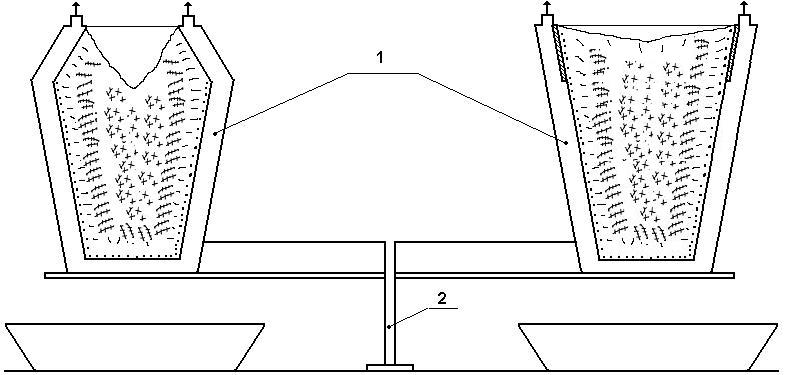
Рис. 1.1. Схема лабораторної установки
З метою утримання рідини, що використовується при моделюванні у випадку прориву виливниці або протікання рідини при розливці під виливницею встановлюється скляна ємність.
В якості рідини, що моделює рідку сталь, використовується розплавлений зневоднений гипосульфіт (припускається використання насиченого підігрітого до 60-70°С розчину хлористого амонію).
Виливниці, що використовуються
Поширена уверх глуходонна виливниця з прибутковою надставкою, що охолоджується водою (рис. 2, ліва частина).
Поширена уверх глуходонна виливниця з прибутковою надставкою без примусового охолодження (рис. 2, права частина).
Вимірювальні прилади
Секундомір, ртутний термометр зі шкалою до 100°С.
Підготовка матеріалів до роботи
Гипосульфіт, що попередньо оброблений в ексикаторі для видалення надлишкової вологи розплавлюється в чистому сосуді на слабому вогні (електропіч з закритою спіраллю).
Температура розплаву 60-70°С. При досягненні заданої температури робиться витримка 5-10 хвилин, розплав фільтрується крізь матерчатий фільтр та заново підігрівається (у разі необхідності) до заданої температури.
Підготовлений подібним чином гіпосульфіт (хлористий амоній) рівним струменем заливається у виливницю, що охолоджується водою, що циркулює.
3. Методика і порядок виконання роботи
Вивчення впливу різних факторів технології розливки на величину, форму та розташування зон кристалізації та усадкової раковини в злитку виконується на моделях виливниць шляхом проведення окремих опитів, в кожному з них вивчається дія одного фактору.
При проведенні цієї роботи вивчається вплив наступних факторів:
Умови утеплення верхньої частини злитка
При цьому використовуються виливниці №1 і №2. Тривалість заливки і температура рідини однакові.
3.2 Вплив тривалості розливки
Використовуються парно однакові виливниці: в однієї групі – дві виливниці №1, а в іншій дві виливниці №2. Температура рідини однакова. Тривалість заливки 5 с та 20…30 с.
3.3 Вплив температури перегрівання
Виливниці однакові, тривалість розливки приблизно 5 с, перегрівання над температурою плавлення – 5…10°С та 20…30°С.
3.4 Вплив утеплення дзеркалу металу у надставці на форму та розташування усадкової раковини
Виконується попарно на 2-ох однакових виливницях №1 або №2. Температура заливання рідини та тривалість розливки однакові. Після закінчення розливки поверхня рідини, що моделює в надставці однієї з кожних пар виливниць прикривають кришкою, що утеплює, що нагріта до температури рідини, що заливається.
Після заливки “металу” у виливниці крізь кожні 5-10 хвилин виконується вимір товщини кірочки, що кристалізується, фіксується моменти закінчення утворення характерних структурних зон злитку.
Заміри виконуються в наступних зонах:
низ, середина та верх стінок – в горизонтальному напрямі;
днище – у вертикальному напрямі;
прибуткова частина виливниці – розміри усадкової раковини.
3.5 Примітки
При виконанні роботи учбова група розбивається на 4 підгрупи, кожна з яких виконує один з варіантів звіту, що вказується керівником роботи;
В ході однієї лабораторної роботи виконується вивчення впливу не більше 1-2 факторів. Вибір факторів, що досліджуються визначається керівником роботи;
Так як при виконанні завдань окремими підгрупами вивчається вплив на структуру злитка тільки 1-2 фактори технології розливки, для ознайомлення студентів з впливом інших факторів на структуру злитка у кінці роботи складається звідна таблиця, в яку вносяться остаткові результати дослідів, що виконуються всіма підгрупами та виконується порівняння.
Зміст звіту лабораторної роботи
Звіт повинен відповідати вимогам зазначеним на стор. 5
Запис результатів роботи виконується у вигляді таблиці 1.1.
Таблиця 1.1.
| № п/п | Час від кінця заливки “металу”ф, хвилин | Товщина кірочки Х, мм | Характер структурної зони | Місце заміру | Умови проведення досліду |
В окремі моменти кристалізації виконуються зарисовки розрізу злитка.
За результатами дослідних даних розраховується коефіцієнт твердіння К, мм/хв0,5.
По завершені роботи за результатами, що отримані кожною підгрупою, складається зведена таблиця.
У звіті також повинні бути наведені наступні дані: вишина злитку до прибуткової частини Нс, вишина прибуткової частини Нп, глибина розповсюдження усадкової раковини Нр.
Необхідно
оцінити ступінь
розповсюдження
усадкової
раковини в
злитку в цілому
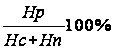 ,
а також в тілі
злитку
 ,
де
 - глибина частини
усадкової
раковини, що
проникає у
тіло злитка.
Контрольні питання
Дайте визначення терміну кристалізація?
Дайте визначення терміну твердіння?
Наведіть три етапи теплообміну в системі розплав-виливниця-навколишнє середовище?
Дати визначення терміну рівноважна температура?
З якої причини процес кристалізації починається при температурі нижче ніж рівноважна?
Перечислити структурні зони злитку спокійної сталі?
В якій частині злитку утворюється зона мілких рівноосних кристалів? Який механізм утворення цієї зони та його зв’язок між теплофізичними процесами кристалізації сталі?
В якій частині злитку утворюється зона мілких стовбчастих кристалів? Який механізм утворення цієї зони та його зв’язок між теплофізичними процесами кристалізації сталі?
В якій частині злитку утворюється зона крупних рівноосних кристалів? Який механізм утворення цієї зони та його зв’язок між теплофізичними процесами кристалізації сталі?
В якій частині злитку утворюється конус осадження? Який механізм утворення цієї зони та його зв’язок між теплофізичними процесами кристалізації сталі?
В якій частині злитку утворюється усадкова раковина?
Які заходи використовуються для зосередження усадкової раковини у верхній частині злитку?
Дати визначення терміну ліквація?
Які є види ліквації?
Що таке зональна ліквація?
Що таке дендритна ліквація?
У чому полягає причина ліквацій них процесів при кристалізації сталі?
Які хімічні елементи найбільш впливають на розвиток ліквацій них зон злитку?
Яка ліквація є позитивною?
Яка ліквація є негативною?
Які ви знаєте дефекти, що пов’язані з ліквацією?
Які фактори впливають на розвиток хімічної неоднорідності злитка спокійної сталі?
Як впливає температура і швидкість розливки на розвиток лікваційних зон злитка спокійної сталі?
Як впливає маса злитка на лікваційні процеси при кристалізації сталі?
Як впливає форма злитка на лікваційні процеси при кристалізації сталі?
Наведіть існуючи засоби боротьби з ліквацією?
За якою формулою можна розрахувати швидкість твердіння злитків?
Яким чином можна визначити товщину шару металу, що затвердів, при розливці?
Які види виливниць використовуються для розливки сталей спокійних марок?
Лабораторна робота №2 (Модуль 2): Моделювання розливки сталі у виливниці. (4 години)
Мета роботи
Поглиблення та закріплення знань і практичне ознайомлення зі впливом різних технологічних факторів і конструктивних факторів і конструктивних параметрів на структуру злитку. Робота в режимі тренажеру.
Стислі теоретичні відомості
Незважаючи на прогресивність безперервної розливки сталі в Україні за даними на кінець 2008 року майже 65% розливається у виливниці (у тому числі 80% електросталі). При цьому головна обрізь складає приблизно 14%. Глибина усадкової раковини залежить від її середнього поперечного перерізу, наявності в ній “мостів”, умов тепловідведення крізь дзеркало металу та бокові стінки надставки, конусності стінок виливниці, заливки зверху та сифоном та ін.
Для зменшення головної обрізі більше значення має правильність розрахунку усадкової раковини. Точний аналітичний розрахунок поки не розроблений, однак існує низка наближених методів. Результати вивчення форми усадкової раковини реальних злитків та їх моделей показує, що форма усадкової раковини в загальному вигляді може бути описана рівнянням параболи n-ого порядку.

а граничні умови можна записати так: при Х = 0 Y = 0, при Х = r Y = hу.р.. Після підстановки цих даних у (1) отримуємо

При зростанні n профіль кривої (2.2) приймає більшу ввігнутість, зміна умов охолодження прибутку призводить до зміни величини n від 0,2 (погане утеплення) до 10…20 та більше (гарне утеплення, обігрів).
Аналітичний розрахунок розмірів прибуткової частини повинен враховувати не тільки геометричні співвідношення, але й теплову роботу прибутку, тобто баланс тепла в неї. Прохід тепла в прибутковій частині складається з наступних статей: тепло від зняття перегріву металу на ДTрід, виділення скритої теплоти кристалізації – qk, тепло від охолодження об’ємів на ДTтв., зовнішніх джерел теплоти – Qзовн. Витрати теплоти у вигляді втрат від дзеркала металу – q1 , в сторони – q2 і вниз (передача тепла в тіло злитку) – q3.
Вочевидь, що мінімальні розміри прибуткової частини будуть спостерігатися при мінімальних величинах q1 и q2 та максимумі q3. Для моменту повного твердіння злитку з балансу тепла слідує:
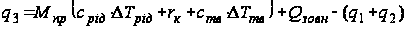
де
 маса металу
в прибутку;
 та
 теплоємність
сталі в рідкому
та твердому
стані.
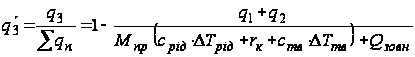
З виразів
(2.3) та (2.4) слідує,
що для зменшення
усадкової
раковини необхідно
знижувати
витрати крізь
дзеркало металу
та стінки прибутку.
Це збільшує
 .
Слід також
підводити тепло
до прибутку
за рахунок
екзотермічних
матеріалів
та підігріву.
Вплив
ДTрід
на
не великий, так
як у зв’язку
зі зростанням
температури
збільшується
й загальна
усадка та виникають
загальні труднощі.
Бажано збільшити
градієнт температури
у вже затверділому
металі, що, однак,
може бути реалізовано
тільки при
відливці сталі
у кристалізатори,
що охолоджуються
водою.
Скороченню довжини усадкової раковини сприяє відливка злитків в розширені уверх виливниці. Ці злитки відрізняються більш щільною структурою осьової зони. В злитках, що розширені зверху, отримується більш глибока основна усадкова раковина, а крім того, нижче утворюється вторинна усадкова раковина і зменшується площина осьової частини.
Моделювання процесу утворення усадкової раковини дозволяє, з одного боку, якісно оцінити вплив технології розливки та параметрів виливниць на розмір прибуткової частини, а з іншої, уточнити кількісні показники рівнянь (2.1) та (2.2).
Лабораторна установка, матеріали і інструменти
Матеріали, що використовуються замість рідкої сталі
парафін – з температурою плавлення 50…55°С;
нафталін – з температурою плавлення 72…75°С;
стеарин - з температурою плавлення приблизно 50°С
Матеріали плавляться у спеціальному сосуді – водяній ванні (рис. 1.). У випадку використання нафталіну плавка виконується у витяжній шафі.
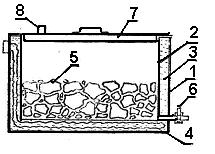
Рис.1. Двохстінний сосуд (водяна ванна) для розплавлення нафталіну та інших матеріалів для моделювання розливки сталі. Цифрами позначені:
1 –зовнішній металічний сосуд; 1 – внутрішній металічний сосуд (ванна), що підвішений на стінці зовнішнього сосуду; 3 - вода; 4 – електронагрівач для підігріву води (до 100°С); 5 – матеріал, що плавиться (нафталін); 6 – кран для випуску (зливу) розплавленого матеріалу в ківш; 7 – кришка з ручкою; 8 – труби для відведення парів води з сосуду.
Розливний ківш
Розливний ківш – для розливки розплавленого матеріалу по виливницям, що являє собою сосуд з двійними стінками, між якими є теплоізоляція та електрообмотка для підігрівання внутрішніх стінок з метою підтримки необхідної температури матеріалу, що розливається.
Розливка виконується крізь стакан в днищі ковша, отвір якого перекривається стопором за допомогою стопорного механізму. Для регулювання швидкості наповнення виливниць в залежності від варіанту опиту, мається набір легко змінюваних (з гвинтовою різьбою на наружній поверхні) алюмінієвих стаканчиків з різним діаметром каналу (2,5 та 8 мм).
Дозволяється розливка з ковша через носок.
Алюмінієві наскрізні виливниці круглого та поперечного перерізу
Виливниця №1 – поширена униз (або уверх) наскрізна виливниця без прибуткової надставки, з однаковою товщиною стінок (6,5 мм) по всій висоті. Конусність виливниці 3,3% на сторону, висота якої 150 мм, внутрішній діаметр, відповідно, 52 та 62 мм, відношення висоти до середнього діаметру (Н/Dср) дорівнює 2,6, ємність виливниці 0,4 літри (рис. 2.4 а);
Виливниця №2 – поширена униз (або уверх) наскрізна виливниця без прибуткової надставки з однаковою товщиною стінки по всій висоті (5,5 мм). Внутрішній діаметр виливниці уверх 40 мм, униз 50 мм, відношення висоти до середнього діаметру (H/Dср) дорівнює 33, ємність 0,24 літри. Висота і конусність виливниці така ж, як і у виливниці №1 (рис. 2.4 б);
Виливниці №3 та №4 – розширені донизу наскрізні виливниці без прибуткових надставок, які мають різну товщину стінок по висоті: виливниця №3 стовщення стінок униз (рис. 2.4 в), виливниця №4 стовщення стінок уверх (рис. 2.4 г). Інші внутрішні розміри та обриси ті ж, що й у виливниці №1;
Виливниці №5 та №6 – розширені наскрізні виливниці зі з’ємними прибутковими надставками та однаковою товщиною стінок по всій висоті (6,5 мм): виливниця №5 з прибутком, що не обігрівається (рис. 2.4 д), виливниця №6 з прибутком, що обігрівається (рис. 2.4 е). Висота виливниці без прибутку 120 мм, висота прибутку 30 мм, загальна висота 150 мм. Внутрішній діаметр: униз 52 мм, уверх 62 мм, відношення висоти виливниці (тіла злитку) до середнього діаметру (H/Dср) дорівнює 2,1, конусність 4,1% на сторону. Ємність виливниці (тіла злитку) V1=0,31 літри, ємність прибуткової надставки V2=0,07 літри, загальна ємність виливниці з прибутком V=0,38 літра;
Пластмасові піддони з алюмінієвими прокладками: двох та чотирьохмісні – для встановлення виливниць під розливку зверху (в одну лінію); двох та шестимісні (двох та чотирьох струмові) піддони з набором сифонного припасу (сифонна проводка, центрові) для розливки сифоном. Діаметр каналу в сифонній проводці 6-8 мм, в центровому літнику 75 мм;
Ртутний термометр зі шкалою до 150°С для заміру температури матеріалу, що моделює сталь у ковші перед розливкою його по виливницям;
Методика і порядок виконання роботи
Вивчення впливу різних факторів технології розливки на величину, розташування усадкової раковини, рихлості та на розвиток зон кристалізації в злитку виконується на моделях злитків шляхом проведення окремих досліджень, в кожному з яких вивчається вплив якогось одного фактору. Для кожного такого опиту відливається два парафінових (або нафталінових) злитки з витримкою всіх параметрів розливки, крім того, що вивчається, постійними.
При проведенні даної лабораторної роботи вивчається вплив наступних факторів:
Форми виливниці (поширена униз та поширена уверх). В цьому опиті використовуються виливниці №1 (див. рис. 2.4 а) одна з яких ставиться розширенням униз, а інша розширенням уверх. Наповнення обох виливниці виконується доверху послідовно, одна за іншою, через стакан в ковші з діаметром отвору 5 мм.
Умов утеплення верхньої частини злитку (з обігрівом та без обігріву). В