Проектирование центральной ремонтной мастерской хозяйства
СК-6
Енисей-1200
СК-5
Нива
Таблица 6 - Сводные данные по определению количества производственных рабочих по участкам в июне 2010 году
| Наименование участка |
Общая
трудоёмкость
работ,
|
Фонд времени рабочего, ч | Число рабочих | ||||
| номинальный фонд времени рабочего, Фн.р | действительный фонд времени рабочего, Фд.р | явочное Руч.яв | списочное Руч.сп | ||||
| расчетное | принятое | расчетное | принятое | ||||
| Участок наружной мойки | 80,62 | 176 | 146,0 | 0,42 | - | 0,50 | - |
| Участок технического обслуживания машин | 279,67 | 176 | 149,4 | 1,44 | 2 | 1,70 | 2 |
| Разборочно-моечный и дефектовочный участок | 341,89 | 176 | 149,4 | 1,77 | 2 | 2,08 | 2 |
| Ремонтно-монтажный участок | 648,49 | 176 | 149,4 | 3,35 | 3 | 3,95 | 4 |
| Участок текущего ремонта двигателей | 187,42 | 176 | 149,4 | 0,97 | 1 | 1,14 | 1 |
| Участок испытания и регулировки двигателей | 270,24 | 176 | 146,0 | 1,40 | 2 | 1,68 | 2 |
| Участок зарядки и хранения аккумуляторов | 53,30 | 176 | 140,8 | 0,28 | - | 0,34 | - |
| Участок текущего ремонта силового и автотракторного электрооборудования | 54,19 | 176 | 149,4 | 0,28 | - | 0,33 | - |
| Участок пропитки и окраски | 196,16 | 176 | 140,8 | 1,01 | 1 | 1,27 | 1 |
| Участок текущего ремонта и регулировки топливной аппаратуры | 123,54 | 176 | 149,4 | 0,64 | 1 | 0,75 | 1 |
| Вулканизационный участок | 96,08 | 176 | 146,0 | 0,50 | - | 0,60 | 1 |
| Слесарно-механический участок | 1045,60 | 176 | 149,4 | 5,40 | 6 | 6,36 | 6 |
| Медницко-жестяницкий участок | 301,65 | 176 | 140,8 | 1,56 | 2 | 1,95 | 2 |
| Сварочный участок | 630,47 | 176 | 140,8 | 3,26 | 3 | 4,07 | 4 |
| Кузнечный участок | 236,98 | 176 | 140,8 | 1,22 | 1 | 1,53 | 2 |
| Итого: | 4546,30 | 2640 | 2353,1 | 23,50 | 24 | 28,25 | 28 |
 чел.-ч
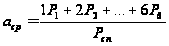 ,
(7.4)
где Р1, Р2, …, Р6 - число рабочих соответствующего разряда;
Рсп - списочное число производственных рабочих на предприятии, чел.
Таблица 7 - Штат производственных рабочих по специальностям и разрядам
| Рабочее место |
Число рабочих, Рсп |
Число рабочих по разрядам, Р | |||||
| I | II | III | IV | V | VI | ||
| Наружная очистка машин | - | - | - | - | - | - | - |
| Разборка и сборка полнокомплектных машин | 4 | - | 1 | 1 | 2 | - | - |
| Слесаря по ремонту шасси тракторов | 2 | - | - | - | 2 | - | - |
| Слесаря по ремонту дизелей | 1 | - | - | - | 1 | - | - |
| Слесаря по испытанию дизелей | 2 | - | - | - | 1 | 1 | - |
| Слесаря по диагностики и техническому обслуживанию | 2 | - | - | 1 | 1 | - | - |
| Слесаря по ремонту топливной аппаратуры | 1 | - | - | - | - | 1 | - |
| Слесаря по ремонту электрооборудования | - | - | - | - | - | - | - |
| Кузнеца | 2 | - | - | 1 | 1 | - | - |
| Газосварщика | 2 | - | - | 1 | - | 1 | - |
| Электросварщика | 2 | - | - | 1 | - | 1 | - |
| Аккумуляторщика | - | - | - | - | - | - | - |
| Токарь | 6 | - | - | 2 | 3 | 1 | - |
| Маляра | 1 | - | 1 | - | - | - | - |
| Вулканизаторщика | 1 | - | - | 1 | - | - | - |
| Плотника | 2 | - | - | 2 | - | - | - |
| Итого: | 28 | - | 2 | 10 | 11 | 5 | - |
Данные для расчета среднего разряда представлены в таблице 7.
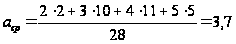
7.4 Определяем количество вспомогательных рабочих, ИТР, служащих, младшего обслуживающего персонала
Количество вспомогательных рабочих (Рв) принимают в размере 10% от количества основных производственных рабочих:
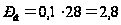
Принимаем Рв = 3 чел. В состав вспомогательных рабочих мастерской входят: разнорабочий, электрослесарь, кочегар.
Количество инженерно-технических работников (ИТР) (Ритр) принимают в размере до 14% от суммы основных производственных и вспомогательных рабочих:
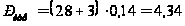
Принимаем Ритр = 4 чел.
В состав ИТР мастерской входят: зав. мастерской, инженер-контролёр, техник-нормировщик, мастер.
Количество служащих (Рскп) принимают в размере 2…3 % от суммы основных производственных и вспомогательных рабочих:
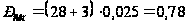
Принимаем Рскп = 1 чел.
Служащие в мастерской - бухгалтер.
Количество младшего обслуживающего персонала (МОП) (Рмоп) принимают в размере 2…4 % от суммы основных производственных и вспомогательных рабочих:
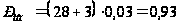
Принимаем Рмоп=1 чел.
В состав МОП входит: уборщица.
Количество штатных единиц пожарно-сторожевой охраны (ПСО) (Рпсо) - три человека (работа в 3 смены по 8 часов). Рпсо=3 чел.
Весь штат мастерской определяется из выражения:
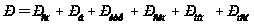 (7.5)
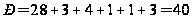 чел.
7.5 Расчет и подбор ремонтно-технологического оборудования
Обычно проводят расчёт числа основного оборудования, на котором выполняют наиболее сложные и трудоёмкие операции ремонта машин, агрегатов и восстановления деталей.
К основному оборудованию ремонтной мастерской относятся моечные машины, металлорежущие станки, обкаточно-тормозные стенды, кузнечно-сварочное оборудование и др.
Рассчитаем число моечных машин, металлорежущих станков и обкаточных стендов. Остальное оборудование рассчитывается аналогично или подбирается по типовым проектам, исходя из программы ремонта, числа производственных рабочих, числа постов и участков.
Количество моечных машин периодического действия:
Sм=2∙Q·t /(Фд.о·q·ηо·ηt), (7.6)
где Q - общая масса деталей, подлежащих мойке за год в данной машине, кг;
t - время мойки одной партии деталей и узлов, ч (t = 0,5 ч);
q - масса деталей одной загрузки, кг (q=500 кг);
ηо - коэффициент, учитывающий одновременную загрузку моечной машины по массе в зависимости от конфигурации и габаритов деталей, (ηо=0,6…08);
ηt - коэффициент, использования моечной машины по времени, (ηt=0,8…0,9);
Q=β1Q1N1+ β2Q2N2+…+ βiQiNi, (7.7)
где β1,β2,…, βi - коэффициенты, учитывающие долю массы узлов (деталей) подлежащих мойке, от общей массы каждого объекта соответственно для трактора и двигателя (β1=0,4…0,6; β2=0,6…0,8);
Q1, Q2,…, Qi - массы отдельных объектов входящих в программу, т;
N1, N2,…, Ni - число отдельных объектов, входящих в программу.
Q=(0,5∙7,8∙50+0,7∙1,25∙50)+(0,5∙5,5∙27+0,7∙0,65∙27)+(0,5∙12∙7+0,7∙1,17∙7)+(0,5∙3∙∙18+0,7∙0,4∙18)+(0,5∙5,92∙41+0,7∙0,55∙41)+(0,5∙5,92∙39+0,7∙0,55∙39)+(0,5∙5,92∙27+0,7∙0,55∙27)+(0,5∙5,92∙37+0,7∙0,55∙37)+(0,5∙2,9∙135+0,7∙0,38∙135)+(0,5∙4,3∙138+0,7∙0,45∙138)+(0,5∙4,3∙135+0,7∙0,45∙135)=1766,8 т.
Sм=2·1766800·0,5/(1971,04·500·0,7·0,85)=3,01.
Принимаем Sм =3 шт.
Число ванн для выварки (мойки):
Sв=Qв /(Фд.о·qв·ηо·ηt), (7.8)
где Qв - общая масса деталей, подлежащих выварке в ваннах за год, кг;
qв - масса деталей, которые можно выварить в ванне за 1 час, кг
(qв =100…200 кг).
При расчётах общую массу деталей, подлежащих выварке, ориентировочно можно принимать равной 15% массы трактора и 40% массы двигателя.
Qв=(0,15∙7,8∙50+0,4∙1,25∙50)+(0,15∙5,5∙27+0,4∙0,65∙27)+(0,15∙12∙7+0,4∙1,17∙7)+(0,15∙3∙18+0,4∙0,4∙18)+(0,15∙5,92∙41+0,4∙0,55∙41)+(0,15∙5,92∙39+0,4∙0,55∙39)+(0,15∙5,92∙27+0,4∙0,55∙27)+(0,15∙5,92∙37+0,4∙0,55∙37)+(0,15∙2,9∙135+0,4∙0,38∙∙135)+(0,15∙4,3∙138+0,4∙0,45∙138)+(0,15∙4,3∙135+0,4∙0,45∙135)=603,7 т.
Sв=603700/(1971,04·150 ·0,7·0,85)=3,43 шт.
Принимаем Sв=4 шт.
Всё остальное оборудование моечного участка подбирают согласно технологическому процессу.
Число металлорежущих станков:
Sст=Тст /(Фд.о· ηст), (7.9)
где Тст - трудоемкость станочных работ, чел.-ч;
hст - коэффициент использования станочного оборудования, (ηcт=0,86...0,90).
Трудоемкость выполнения станочных работ за июнь месяц равна 228,2 чел.-ч;
Действительный фонд времени металлорежущего оборудования за июнь месяц равен 172,5 ч.
По формуле (7.9):
Sст=228,2 /(172,5·0,9)=1,5 шт.
Принимаем 1 токарно-винторезный станок, 1 вертикально-сверлильный.
Число стендов для обкатки и испытания двигателей:
Sи= Nд ·tи·С/(Фд.о· ηст), (7.10)
где Nд - число двигателей, проходящих обкатку и испытание за год, шт
(Nд = 654 шт);
tи - время обкатки и испытания двигателя, ч (tи =6 ч);
С - коэффициент, учитывающий возможность повторной обкатки и испытания двигателя, (С =1,05…1,1);
ηст - коэффициент, использования стендов, (ηст =0,9…0,95).
По формуле (7.10):
Sи= 654·6·1,1/(1971,04·0,9)=2,4 шт.
Принимаем 1 стенд для обкатки и испытания двигателя, а работу в испытательном отделении планируем в три смены.
Остальное оборудование мастерской подбираем согласно технологическому процессу ремонта из табеля типового оборудования ремонтных мастерских и заносим в таблицу 8.
7.6 Определение площади ремонтного предприятия
Занимаемая центральной ремонтной мастерской общая площадь включает в себя площадь производственных, административно-конторских, бытовых и складских помещений.
Производственные площади участков предварительно рассчитывают по площади, занимаемой оборудованием и машинами, и коэффициентом пользуясь формулой:
Fуч=( Fоб+Fм)·σ, (7.11)
где Fуч - площадь участка, м2;
Fоб - площадь, занимаемая оборудованием, м2;
FM - площадь, занимаемая машинами, м2;
σ - коэффициент, учитывающий рабочие зоны и проходы.
Для участка наружной мойки:
Fм=66,6 м2 (Площадь, занимаемая комбайном Дон-1500).
Fуч =(23,82+66,6)·3=271,26 м2.
Для остальных участков расчеты проводятся аналогично. Все результаты сводим в таблицу 9.
Контору и санбытузел размещают в производственном корпусе, их площади принимают по типовым проектам (для конторы 20 м2, санбытузла 50 м2).
Расчетная площадь мастерской:
Fм =ΣFуч+ Fк+ Fс, (7.12)
где ΣFуч - общая расчетная площадь производственных участков мастерской, м2;
FK - площадь конторы, м2;
Fс - площадь санбытузла, м2.
Fм =1404,73+20+50=1474,73 м2.
Площадь складов материалов и запасных частей:
Fскл =Qз.ч /(qн·kп ), (7.13)
где Qз.ч - количество материалов и запасных частей, подлежащих хранению, т;
qн - допустимая нагрузка на 1 м2 площади склада, т (qн=0,5…2 т);
kп - коэффициент, учитывающий увеличение площади за счет разрывов и проходов, равный (kн=0,3).
Qз.ч=Qг·tм /12, (7.14)
где Qг - годовая потребность в материалах и запасных частях, т;
tм - срок хранения материалов и запасных частей, мес. (tм =1 мес.).
Годовую потребность Qг определяем по установленным нормам расхода материалов и запасных частей (масса материалов составляет 7,5% массы трактора и 12,5% массы автомобиля, масса запасных частей 15…20% массы машины).
Qг=0,275·7,8·54+0,275·5,5·34+0,275·12·40+0,275·3·44+0,2·5,92∙45+0,2∙5,92∙34+0,2·5,92·40+0,2·5,92·29+0,325·2,9·45+0,325·4,3∙50+0,325∙4,3∙45=686 т.
По формуле (7.14):
Qз.ч=686·1/12=57,17 т.
Таблица 8 - Ведомость оборудования
|
№ п/п |
Наименования оборудования |
Шифр или марка |
Кол-во, шт |
Габаритные размеры, мм |
Занимаемая площадь, м2 | Установленная мощность электродвигателя, кВт | Примечание | |
|
единицей оборудования |
всего | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1 | Трансформатор сварочный | ТД-102УХЛ2 | 1 | 548Ч300Ч530 | 0,17 | 0,17 | - | - |
| 2 | Стол для электросварочных работ | ОКС-7523 | 1 | 1100Ч750Ч650 | 0,83 | 0,83 | - | - |
| 3 | Выпрямитель сварочный | ВД-201У3 | 1 | - | - | - | - | - |
| 4 | Шкаф сварщика | 0205 | 1 | 800Ч430Ч1900 | 0,35 | 0,35 | - | - |
| 5 | Щит для сварочных работ | 0903 | 3 | 1600Ч500Ч1800 | 0,80 | 2,40 | - | - |
| 6 | Станок точильно-шлифовальный | 3К634 | 2 | 1000Ч665Ч1230 | 0,67 | 1,34 | 3,20/5,30 | - |
| 7 | Агрегат для отсоса пыли и мелкой стружки | ПА2-12М | 2 | 480Ч480Ч1850 | 0,23 | 0,46 | 1,50 | - |
| 8 | Молот ковочный пневматический | МА 4129А | 1 | 790Ч1560Ч1900 | 1,23 | 1,23 | 7,50 | - |
| 9 | Ларь для кузнечного инструмента | 0310 | 1 | 1000Ч500Ч850 | 0,50 | 0,50 | - | - |
| 10 | Ванна для закалки деталей в воде и масле | 0508 | 1 | 650Ч400Ч350 | 0,26 | 0,26 | - | - |
| 11 | Вентилятор кузнечный | ОКС-3361А | 1 | 500Ч460Ч580 | 0,23 | 0,23 | 3,00 | - |
| 12 | Горн кузнечный на один огонь | Р923 | 1 | 1100Ч1000Ч2650 | 1,10 | 1,10 | - | - |
| 13 | Наковальня |
1210-0401 ГОСТ11398-75 |
1 | - | - | - | - | - |
| 14 | Ванна для проверки герметичности радиаторов | 0507 | 1 | 1134Ч784Ч948 | 0,89 | 0,89 | - | - |
| 15 | Ванна для проверки герметичности топливных баков | 0505 | 1 | 1446Ч1146Ч900 | 1,66 | 1,66 | - | - |
| 16 | Стеллаж для радиаторов и бензобаков | 0409 | 1 | 1430Ч500Ч1800 | 0,72 | 0,72 | - | - |
| 17 | Верстак для жестяницких работ | 0106 | 1 | 1880Ч1000Ч830 | 1,88 | 1,88 | - | - |
| 18 | Ящик для песка | 0304 | 9 | 500Ч500Ч1000 | 0,25 | 2,25 | - | - |
| 19 | Секция стеллажа | 0405 | 4 | 1500Ч600Ч600 | 0,90 | 3,60 | - | - |
| 20 | Секция стеллажа | 0404 | 4 | 1500Ч400Ч600 | 0,60 | 2,40 | - | - |
| 21 | Секция стеллажа | 0403 | 4 | 1500Ч300Ч600 | 0,45 | 1,80 | - | - |
| 22 | Ящик для угля | 0315 | 1 | 1000Ч500Ч850 | 0,50 | 0,50 | - | - |
| 23 | Подставка для узлов и агрегатов | 0317 | 5 | 1200Ч500Ч150 | 0,60 | 3,00 | - | - |
| 24 | Стенд обкаточно-тормозной | КИ-5543М | 1 | - | - | - | 55,00 | - |
| 24а | Двигатель-тормоз | - | 1 | - | - | - | - | - |
| 24б | Реостат | - | 1 | - | - | - | - | - |
| 24в | Электрошкаф | - | 1 | - | - | - | - | - |
| 24г | Бачок для топлива с устройством для замера топлива | - | 2 | - | - | - | - | - |
| 24д | Бак смесительный | Р-903 | 1 | 680Ч500Ч1350 | 0,34 | 0,34 | - | - |
| 25 | Станок токарно-винторезный | 1В62Г | 1 | 2800Ч1190Ч1450 | 3,33 | 3,33 | 8,38 | - |
| 26 | Тумбочка для инструмента | 0206 | 3 | 665Ч551Ч1100 | 0,37 | 1,11 | - | - |
| 27 | Верстак слесарный | ОРГ-5365 | 7 | 1300Ч920Ч1400 | 1,20 | 8,40 | - | - |
| 28 | Станок горизонтально-фрезерный широкоуниверсальный | 6Т80Ш | 2 | 1600Ч1875Ч1528 | 3,00 | 6,00 | 3,87 | - |
| 29 | Стеллаж для подушек и спинок сидений | 0410 | 1 | 2460Ч1230Ч2600 | 3,03 | 3,03 | - | - |
| 30 | Верстак для ремонта подушек и спинок сидений | 0410 | 1 | 2460Ч1230Ч2600 | 3,03 | 3,03 | - | - |
| 31 | Машина швейная | 23АМ | 1 | 520Ч250 | 0,13 | 0,13 | - | - |
| 32 | Стол по швейную машину | ДКсб-23 | 1 | - | - | - | 0,27 | - |
| 33 | Верстак для ремонта автотракторного электрооборудования | 477.060.01.000 | 1 | 1800Ч950Ч1260 | 1,71 | 1,71 | - | - |
| 34 | Универсальный консольно-испытательный стенд для проверки автотракторного электрооборудования | КИ-968 | 1 | 1545Ч885Ч855 | 1,37 | 1,37 | 2,20 | - |
| 35 | Подставка под оборудование | 0305 | 10 | 820Ч700Ч830 | 0,58 | 5,8 | - | - |
| 36 | Станок настольно-сверлильный | 2Д 112П | 3 | 910Ч914Ч1170 | 0,83 | 2,49 | 0,60 | - |
| 37 | Станок точильно-шлифовальный настольный | 3К631 | 1 | 570Ч390Ч390 | 0,22 | 0,22 | 0,75 | - |
| 38 | Верстак аккумуляторщика | 0107 | 1 | 1250Ч750Ч835 | 0,94 | 0,94 | - | - |
| 39 | Выпрямитель селеновый | ВСА-5К | 1 | - | - | - | - | - |
| 40 | Шкаф для зарядки аккумуляторов | ШЗ.00.000 | 1 | 1100Ч800Ч2100 | 0,88 | 0,88 | - | - |
| 41 | Шкаф для хранения электролита | 0207 | 1 | 540Ч440Ч1170 | 0,24 | 0,24 | - | - |
| 42 | Ванна для приготовление электролита | 0509 | 1 | 650Ч348Ч750 | 0,23 | 0,23 | - | - |
| 43 | Акводистиллятор | ДЭ-4-2 | 1 | 320Ч300Ч610 | 0,10 | 0,10 | - | - |
| 44 | Стеллаж для хранения аккумуляторов | 0401 | 1 | 2015Ч515Ч1200 | 1,04 | 1,04 | - | - |
| 45 | Тележка для перевозки и разлива серной кислоты | 477.060.15 | 1 | 1200Ч696Ч1020 | 0,84 | 0,84 | - | - |
| 46 | Ларь для обтирочного материала | 0314 | 4 | 1000Ч500Ч850 | 0,50 | 2,00 | - | - |
| 47 | Стеллаж для топливной аппаратуры | 0402 | 2 | 900Ч350Ч2000 | 0,32 | 0,64 | - | - |
| 48 | Верстак для ремонта карбюраторов | 0104 | 1 | 1250Ч750Ч1100 | 0,94 | 0,94 | - | - |
| 49 | Стенд для испытания масляных насосов и фильтров | КИ-5278М | 1 | 975Ч1070Ч1780 | 1,05 | 1,05 | 2,70/3,40 | - |
| 50 | Стенд для разборки и сборки форсунок | ОР-5227 | 1 | 790Ч540Ч1050 | 0,43 | 0,43 | 3,00 | - |
| 51 | Стенд для испытания гидроагрегатов | КИ-4815М | 1 | 1635Ч875Ч1650 | 1,43 | 1,43 | 22,00 | - |
| 52 | Стол для контроля и мойки прецизионных деталей | 0112 | 1 | 1040Ч750Ч800 | 0,78 | 0,78 | - | - |
| 53 | Стенд для испытания дизельной топливной аппаратуры | КИ-22205 | 1 | 1100Ч620Ч1700 | 0,68 | 0,68 | 4,00 | - |
| 54 | Шкаф для инструментов и монтажных принадлежностей | 0202 | 4 | 1600Ч430Ч1900 | 0,69 | 2,76 | - | - |
| 55 | Стол письменный | АРТ 1532 | 1 | - | - | - | - | - |
| 56 | Рабочее место мастера-наладчика, комплект: | ОРГ-16395 | 1 | - | - | - | - | - |
| 56а | Стол монтажный | 16395.04 | 1 | - | - | - | - | - |
| 56б | Тележка инструментальная | 70-7878-1004 | 1 | - | - | - | - | - |
| 56в | Установка для мойки деталей | ОРГ-4990Б | 1 | 1000Ч650Ч1000 | 0,65 | 0,65 | 4,70 | - |
| 56г | Стойка | 16395.02 | 1 | - | - | - | - | - |
| 56д | Верстак | 16395.01 | 1 | - | - | - | - | - |
| 57 | Установка для смазки и заправки | ОЗ-18026 | 1 | - | 3,36 | 3,36 | - | - |
| 58 | Установка для промывки смазочной системы дизелей | ОМ-16361 | 1 | 1122Ч772Ч1002 | 0,87 | 0,87 | - | - |
| 59 | Домкрат гаражный гидравлический | П-304 | 2 | 1630Ч430Ч275 | 0,70 | 1,40 | - | - |
| 60 | Машина мониторная | ОМ-5361 | 1 | 990Ч560Ч585 | 0,56 | 0,56 | 4,00 | - |
| 61 | Машина для очистки | ОМ-22616 | 1 | 1360Ч954Ч1130 | 1,30 | 1,30 | 5,00 | - |
| 62 | Пресс гидравлический | ОР-14575 | 1 | - | - | - | - | - |
| 63 | Стенд универсальный для разборки и сборки рядных двигателей | ОПТ-5557М | 1 | 1080Ч1000Ч990 | 1,08 | 1,08 | 0,90 | - |
| 64 | Стеллаж для двигателей | 0417 | 1 | 1220Ч900Ч1290 | 1,10 | 1,10 | - | - |
| 65 | Компрессор воздушный | ГСВ-0,6/12 | 1 | - | - | - | 5,50 | - |
| 66 | Установка моечная | ОМ-1336-Г-01 | 1 | - | - | - | 7,50 | - |
| 66а | Электрошкаф | - | 1 | - | - | - | - | - |
| 67 | Контейнер для выбракованных деталей | 0312 | 1 | 800Ч800Ч1800 | 0,64 | 0,64 | - | - |
| 68 | Стол дефектовщика | 0109 | 1 | 2400Ч800Ч800 | 1,92 | 1,92 | - | - |
| 69 | Пресс гидравлический монтажно-запрессовочный | ОКС-1671М | 1 | 1575Ч640Ч1970 | 1,01 | 1,01 | 3,00 | - |
| 70 | Тележка для транспортировки, разборки и сборки жаток | 477.060.12 | 1 | 5900Ч1470Ч830 | 8,67 | 8,67 | - | - |
| 71 | Стенд для расстыковки и раскатки остова колесных тракторов | ОР-16346 | 1 | 2600Ч760Ч730 | 1,98 | 1,98 | - | - |
| 72 | Станок для разборки и сборки кареток подвески тракторов | ОПР-1402М | 1 | 3000Ч2500Ч2670 | 7,50 | 7,50 | 7,50 | - |
| 73 | Тележка инструментальная | ОРГ-70-7878 | 2 | 675Ч436Ч945 | 0,30 | 0,60 | - | - |
| 74 | Станок вертикально-сверлильный | 2Н135-1 | 1 | 2760Ч1170Ч1632 | 3,23 | 3,23 | 4,49 | - |
| 75 | Вешалка для камер настенная | 0901 | 2 | 1500Ч450Ч450 | 0,68 | 1,36 | - | - |
| 76 | Установка для проверки камер | ПКШ-2 | 1 | 1620Ч720Ч1600 | 1,17 | 1,17 | - | - |
| 77 | Электровулканизационный аппарат | 6140 | 1 | 405Ч350Ч630 | 0,14 | 0,14 | 0,97 | - |
| 78 | Верстак для ремонта шин | 0103 | 1 | 1250Ч750Ч1600 | 0,94 | 0,94 | - | - |
| 79 | Стенд для демонтажа и монтажа шин грузовых автомобилей, сельхозмашин | Ш-515 | 1 | 2300Ч1650Ч1600 | 3,80 | 3,80 | 3,00 | - |
| 80 | Стеллаж для автомобильных покрышек двухъярусный | 0415 | 1 | 2150Ч800Ч1795 | 1,72 | 1,72 | - | - |
| 81 | Стол монтажный передвижной | 0110 | 1 | 1500Ч700Ч916 | 1,05 | 1,05 | - | - |
| 82 | Трубогиб ручной | ОКС-8954 | 1 | 690Ч670Ч220 | 0,46 | 0,46 | - | - |
| 83 | Установка для заточки ножей режущих аппаратов | ОР-3562 | 1 | 810Ч675Ч1200 | 0,55 | 0,55 | 0,50 | - |
| 84 | Тележка для перевозки агрегатов | ОПТ-7353 | 2 | 1200Ч800Ч440 | 0,96 | 1,92 | - | - |
| 85 | Нагнетатель смазки | ОЗ-18002 | 1 | - | - | - | 0,55 | - |
| 86 | Кран подвесной | ГОСТ7890-84Е | 1 | - | - | - | 5,70 | - |
| 87 | Приспособление для обкатки молотилки комбайнов | 70-7805-1308 | 1 | 700Ч570Ч1900 | 0,40 | 0,40 | 1,10 | - |
| 88 | Устройство для перемещения тракторов | ОПТ-1326А | 1 | - | - | - | 1,70 | - |
| 89 | Таль электрическая |
ТЭ-10.0-511 ГОСТ22584-77 |
1 | - | - | - | 1,75 | - |
| 90 | Установка маслозаправочная | ОЗ-16350 | 6 | 1000Ч780Ч1180 | 0,78 | 4,68 | - | - |
| 91 | Станок для шлифовки фасок клапанов и торцов сферических толкателей | ЦКБ-Р-108 | 1 | 870Ч575Ч430 | 0,50 | 0,50 | 0,39 | - |
| 92 | Шкаф для баллонов с кислородом | 0203 | 1 | 1600Ч460Ч1905 | 0,74 | 0,74 | - | - |
| 93 | Гайковерт для гаек колес | ОР-12234М-ГОСНИТИ | 1 | 1200Ч650Ч1100 | 0,78 | 0,78 | 0,55 | - |
| 94 | Труба отводная | ТХН-10.000 | 1 | - | - | - | - | - |
| 95 | Установка для резки заготовок | ОР-18021 | 1 | 1100Ч700Ч1300 | 0,77 | 0,77 | 4,00 | - |
| 96 | Тележка для перевозки и слива ГСМ | 477.060.07 | 1 | 1110Ч745Ч262 | 0,83 | 0,83 | - | - |
| БП | Пылесборник | 3К631.59.000 | 2 | - | - | - | - | - |
| БП | Приспособление планетарно-шлифовальное для шлифования фасок гнезд клапанов автомобильных двигателей | ОПР-1334А | 1 | - | - | - | 0,25 | - |
| БП | Комплект приспособлений и инструмента | ОР-15727 | 1 | - | - | - | - | - |
| БП | Приспособление для демонтажа и монтажа пружин клапанов автотракторных двигателей | ОР-9913 | 1 | - | - | - | - | - |
| БП | Огнетушитель воздушно-пенный | ОВП-10.01 | 16 | - | - | - | - | - |
| БП | Огнетушитель углекислотный | ОУ-5 | 1 | - | - | - | - | - |
| БП | Трубопровод из труб водогазопроводных | ГОСТ3262-75 | - | - | - | - | - | - |
| Ш15Ч2,8 | 105 м | - | - | - | - | - | ||
| Ш25Ч3,2 | 115 м | - | - | - | - | - | ||
| БП | Рукав |
Б(1)-10-10-22-у ГОСТ18698-79 |
1,2 м | - | - | - | - | - |
| БП | Воздухоочиститель | СО-15Б | 2 | 550Ч270Ч135 | 0,15 | 0,30 | - | - |
| БП | Кран пробковый проходной сальниковый муфтовый | 11ч6бк11 | 14 | - | - | - | - | - |
| БП | Манометр |
ОБМ-1-100 ГОСТ8625-77Е |
4 | - | - | - | - | - |
| БП | Комплект приборов и приспособлений для технического обслуживания аккумуляторных батарей | КИ-389 | 1 | - | - | - | - | - |
| БП | Прибор для испытания и регулировки форсунок | КИ-15706-01 | 1 | - | - | - | 0,03 | - |
| БП | Комплект приспособлений для ремонта автотракторного и комбайнового электрооборудования | ПТ-761-2 | 1 | - | - | - | - | - |
| БП | Тиски слесарные | ГОСТ4045-75Е | 7 | - | - | - | - | - |
| БП | Прибор для испытания плунжерных пар | КИ-759 | 1 | - | - | - | - | - |
| БП | Устройство для проверки полупроводниковых приборов | КИ-11380 | 1 | - | - | - | - | - |
| БП | Переносной комплект диагностических приборов | КИ-13924 | 1 | - | - | - | - | - |
| БП | Комплект съемников для разборки и сборки тракторов класса 1,4 т | ОР-16354 | 1 | - | - | - | - | - |
| БП | Приспособление для ремонта резьбовых отверстий | ПИМ5526 | 1 | - | - | - | - | - |
| БП | Комплект универсальной оснастки для ремонта деталей с трещинами | ОР-11362 | 1 | - | - | - | - | - |
| БП | Устройство гидроусилительное (гидравлическая отвертка ударного действия) | ОР-18001 | 3 | - | - | - | - | - |
| БП | Генератор ацетиленовый | АСП-10 | 1 | - | - | - | - | - |
По формуле (7.13):
Fскл = 57,17/(1·0,3)=190 м2
Площадь склада утиля:
Fутил=Qу /(qн·kп) (7.15)
где Qу - количество материалов, подлежащих утилизации, т.
Таблица 9 - Сводные данные по расчёту площадей участков
| Номер позиции на планировке | Наименование участка | Площадь занимаемая машинами, Fм, м2 | Площадь занимаемая оборудованием, Fоб, м2 | Коэффициент σ | Расчетная площадь, Fуч, м2 | Площадь, принятая после планировки производственного корпуса мастерской Fпр, м2 |
| 1 | Участок наружной мойки | 66,60 | 23,82 | 3,0 | 271,26 | 70,02 |
| 2 | Участок технического обслуживания машин | 66,60 | 11,59 | 4,0 | 312,76 | 70,14 |
| 3 | Разборочно-моечный и дефектовочный участок | 66,60 | 7,47 | 3,5 | 259,25 | 71,40 |
| 4 | Ремонтно-монтажный участок | 66,60 | 31,58 | 4,0 | 98,18 | 755,25 |
| 5 | Участок текущего ремонта двигателей | - | 3,85 | 4,0 | 15,40 | 107,41 |
| 6 | Участок испытания и регулировки двигателя | - | 10,45 | 4,0 | 41,8 | 34,37 |
| 7 | Участок зарядки и хранения аккумуляторов | - | 1,36 | 4,0 | 5,44 | 16,43 |
| 8 | Участок текущего ремонта силового и автотракторного электрооборудования | - | 1,72 | 4,0 | 6,88 | 16,43 |
| 9 | Участок пропитки и окраски | 66,60 | 0,71 | 4,0 | 269,24 | - |
| 10 | Участок текущего ремонта и регулировки топливной аппаратуры | - | 6,46 | 4,0 | 25,84 | 31,13 |
| 11 | Вулканизационный участок | - | 0,31 | 3,5 | 1,09 | 45,60 |
| 12 | Слесарно-механический участок | 6,6 | 3,5 | 23,10 | 52,17 | |
| 13 | Медницко-жестяницкий участок | - | 1,90 | 4,0 | 7,60 | 16,43 |
| 14 | Сварочный участок | - | 4,54 | 5,0 | 22,70 | 23,38 |
| 15 | Кузнечный участок | - | 4,29 | 5,0 | 21,45 | 46,76 |
| 16 | Инструментально-раздаточная кладовая | - | 3,28 | 3,0 | 9,84 | 14,84 |
| - | Итого: | - | - | - | 1404,73 | 1371,76 |
Qу =Qг.у ·tм /12, (7.16)
где Qг.у - годовая масса выбракованных деталей, т.
Годовая масса выбракованных деталей составляет 15…20 % от массы машин.
Qг.у = 0,15∙(7,8·54+5,5·34+12·40+3·44+5,92∙45+5,92∙34+5,92∙40+
+5,92∙29+2,9∙45+4,3∙50+4,3∙45)=395,3 т.
По формуле (7.16):
Qу=395,3·1/12=32,94 т.
По формуле (7.15):
Fутил= 32,94/(1·0,3)=110 м2.
8. Общая компоновка производственного корпуса и технологическая планировка участка
Общая компоновка производственного корпуса
Общая компоновка производственного корпуса проводится на основании расчётов площадей участков.
Участки на плане размещаем так, чтобы ремонтируемые агрегаты можно было перемещать по наикротчайшему пути, а взаимосвязь разборочно-сборочных участков и участков по восстановлению деталей соответствовала ходу технологического процесса.
Согласно противопожарным требованиям огнеопасные участки (сварочный, кузнечный, медницко-жестяницкий) располагаем у наружных стен и изолируем от других помещений капитальными, огнестойкими стенами.
В правом углу листа показываем направление господствующих ветров (роза ветров), по отношению к которым производственный корпус располагаем так, чтобы пожароопасные участки и участки с вредными выделениями находились с подветренной стороны.
При компоновке трудно обеспечить совпадение расчётных площадей с принятыми, поэтому допускается их расхождение в пределах ±15%.
Наибольшее распространение получили здания прямоугольной формы, длину которых определяем по формуле:
Lм = Fм /Bм , (8.1)
где Lм - длина здания мастерской, м;
Вм - ширина здания мастерской, м.
Ширина зданий принимается стандартной 24 м.
LM = 1474,73/24 = 61,45 м.
Полученную длину здания принимаем кратной длине применяемых строительных плит равной 6 м. Принимаем LM = 60 м.
Отношение длины здания к его ширине должно быть не более 3.
LM /BM=60/24=2,5
Центральную ремонтную мастерскую хозяйства проектируем двух-пролётную.
Основные производственные участки компонуем с одной стороны мастерской в шестиметровом пролёте.
При вычерчивании компоновочного плана здания с помощью принятых условных обозначений показываем габариты зданий, ширину пролёта и шаг колонн, стены, перегородки, подъёмно-транспортные средства, дверные и оконные проёмы.
Принимаем толщину наружных стен - 510 мм (расстояние от осевой линии до внутренней части стены 130 мм), толщина внутренних капитальных стен 250 мм, толщина перегородок 120 мм, окна в участках 1850Ч1500 мм, окна в разборочно-сборочном участке 3050Ч1500 мм, ширина дверей в участки 1310 мм, ширина въездных ворот 5420 мм.
Все элементы зданий показывают в соответствии с принятыми условными обозначениями.
Технологическая планировка участка технического обслуживания
Проводится на основе компоновочного плана производственного корпуса ремонтного предприятия (лист 3).
На технологической планировке показываем строительные элементы здания, оказывающие влияние на расстановку оборудования, технологическое и подъёмно-транспортное оборудование, местоположение рабочих при выполнении работы, места подвода электроэнергии, воды.
Рядом с оборудованием в соответствующем масштабе указываем место расположения рабочего в виде круга диаметром 300 мм. Половину круга затушевываем (светлая половина круга обозначает лицо рабочего и обращена к оборудованию).
Для координирования положения оборудования на участке его привязывают к строительным элементам зданий (указываем расстояние между оборудованием и колоннами).
9. Выбор подъёмно-транспортного оборудования
Подъёмно-транспортное оборудование принимаем по типовым проектам.
Основанием для выбора подъёмно-транспортного оборудования является максимальная масса груза подлежащего перемещению на участке, напряженности грузопотока, высоты подъема груза, необходимость поворота.
Результат выбора подъёмно-транспортного оборудования представляем в виде таблицы 10.
Таблица 10 - Основные данные подъёмно-транспортного оборудования
|
Наименование участка |
Наименование подъёмно транспортного оборудования | Техническая характеристика оборудования | Примечание | ||
| грузоподъемность, т. | длина пролета, м. | угол поворота, град. | |||
| Участок ремонтно-монтажный |
Кран подвесной ГОСТ7890-84Е |
3,2 | 15 | - | - |
| Устройство для перемещения тракторов ОПТ-1326А | - | - | - | - | |
| Участок обкатки и регулировки двигателей |
Таль электрическая ТЭ-10.0-511 ГОСТ22584-77 |
1,0 | - | - | - |
10. Безопасность труда
Общие требования
1. Рабочие, поступающие на предприятия, должны получить вводный, инструктаж по технике безопасности, инструктаж на рабочем месте, а также овладеть практическими навыками безопасного выполнения работ и пройти проверку полученных при инструктаже знаний и навыков. Результаты проверки знаний мер безопасности должны регистрироваться в специальном журнале и в карточке.
2. При поступлении на работу рабочие должны пройти медицинское освидетельствование.
3. К работе на испытательных стендах допускаются лица, ознакомленные с правилами проведения ТО, устройствами на участке, овладевшие практическими навыками безопасного ведения работ по проведению ТО и имеющие квалификационное удостоверение.
4. При переводе на другую работу с использованием нового оборудования и приспособлений рабочий обязан ознакомиться с их конструкцией, методами безопасной работы на них и пройти дополнительный инструктаж, по технике безопасности.
5. Рабочий должен выполнять только ту работу, которая поручена ему бригадиром, мастером или начальником цеха, по которой он получил инструктаж по технике безопасности.
6. Рабочий обязан содержать в чистоте и порядке рабочее место,