Балка нижняя наружная
где V - скорость резания, м/мин
Сv - коэффициент учитывающий обрабатываемый материал и условия обработки
D – Диаметр фрезы, мм
T - Стойкость фрезы, мин
t - Глубина резания, мм
 - величина подачи,
м/мин
В – ширина фрезерования, мм
Значение коэффициента Сv и показатели степени (стр 287 таб.39).
 ;
q=0,2; x = 0.06;
 ;
 ;
 ;
 ;
T=180 мин.
Общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания рассчитывается по формуле:
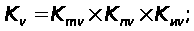
где, Кv - общий поправочный коэффициент на скорость резания;
Кмv - коэффициент, учитывающий качество обрабатываемого материала;
Кпv - коэффициент, учитывающий состояние поверхности заготовки;
Киv - коэффициент, учитывающий материал инструмента.
 =1
(режущие инстр.
и режимы резания,
стр.262 таб.3);
 =
0.8 (режущие инстр.
и режимы резания,
стр.263 таб.5);
 =
1 (режущие инстр.
и режимы резания,
стр.263 таб.6);
Следовательно, общий поправочный коэффициент на скорость резания будет равен:
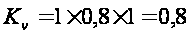
Имея данные, рассчитаем скорость резания, она будет равна:
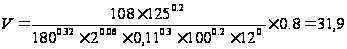 м/мин
Определим частоту вращения шпинделя:
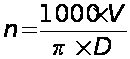 ,
об/мин
Имея все данные, произведём расчёт частот вращения:
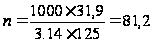 ,
об/мин
По имеющимся числам оборотов станка принимаем частоту вращения: n= 63 об/мин
Сила резания. Сила резания определяется по формуле:
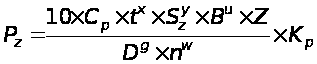 ;
Н
где Pz –сила резания, Н
Ср - коэффициент;
t - глубина резания, мм
- подача на зуб,
м/мин
В - ширина фрезерования, мм
Z - число зубьев фрезы
n - число оборотов шпинделя
Кр - поправочный коэффициент
Значения коэффициентов и показателей степеней для расчёта силы резания (таб.39, стр.289)
 218;
x =0.92;
 0.78;
 1;
q=1.15;
 0;
Поправочный коэффициент определяется по формуле:
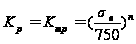 ;
Следовательно, общий поправочный коэффициент на силу резания будет равен:
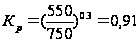
Имея все данные, произведём расчёт силы резания:
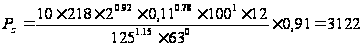 Н;
Крутящий момент. Крутящий момент определяется по формуле:
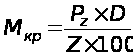 ;
Н•М
где
 - сила резания,
Н
D – диаметр фрезы
Z - число зубьев фрезы
Имея все данные, произведём расчёт крутящего момента:
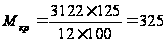 Н•М;
Мощность резания. Эффективная мощность резания определяется по формуле:

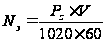 ;
где, Nэ - эффективная мощность резания, кВт
Pz - сила резания, Н
V - скорость резания, м/мин
Согласно формуле произведём расчёт:
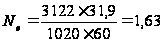 кВт;
Определяем режимы резания для операции 040 – Фрезерная с ЧПУ
Фреза R390-032A32-11H, материал фрезы 1025
Выбор подачи на зуб: Fz=0.1 мм/об ([8] стр. А193)
Выбор скорости резания: Vс= 70 м/мин для материала 1025 ([8] стр. А202)
Определяем частоту вращения шпинделя по формуле:
 ;
об/мин ([8] стр.
А214)
Имея все данные, найдём частоту вращения шпинделя
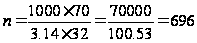 об/мин;
Так как на DMU станках бесступенчатое регулирование принимаем: n = 696 об/мин
Определяем подачу стола (скорость подачи) по формуле:
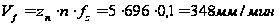 ([8] стр. А214)
Где: zn – число зубьев (5)
n – частота вращения шпинделя
fz – подача на зуб фрезы
Определяем удельную силу резания, т.е. силу резания по формуле:
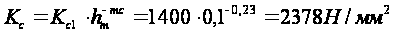
Где: Кс1 – удельная сила резания Н/мм2 (1400) ([8] стр. А202)
hm – средняя толщина стружки мм (0,1) ([8] стр. А192)
mc – поправочный коэффициент (0,23) ([8] стр. А202)
Определяем мощность необходимую для резания по формуле:
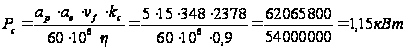
Где ap – глубина резания, мм
ae – ширина обработки, мм
vf – подача стола, мм/мин
kс1 – удельная сила резания Н/мм2
η – К.П.Д.
025 Сверлильная
Для данной операции выбираем статистический метод расчетов
так как он более быстр и менее трудоемок.
Зенкер ш20Н9
1. t = 0,4 мм
2. S = 0,5 мм/зуб
3. u = 20 м/мин
4. n = 400 об/мин
6. N = 0,15 кВт
8. Ро = 235 Н
2.9. Нормирование операций
Каждый производственный процесс состоит из технологических операции.
Операция – это законченная часть технологического процесса, выполняемая одним рабочим или бригадой на одном рабочем месте.
Операция является объектом нормирования труда. Чтобы изучать трудовой процесс, проектировать его рациональную структуру, необходимо деление операций на составляющие элементы.
По технологическому признаку, согласно ГОСТу 3.1109-82, операцию делят на следующие элементы:
- установ
- позиция
- переход
- рабочий ход
- вспомогательный ход
Затраты рабочего времени, которые имеют место в производстве, весьма многообразны, поэтому основным средством для их измерения является их классификация, то есть группировка затрат рабочего времени по определенным признакам. Исходя из технического нормирования, все рабочее время исполнителя подразделяется на время работы и время перерыва.
Время работы – это время, в течение которого рабочий производит действия, направленные на осуществление трудового процесса.
Время работы включает в себя:
- подготовительно-заключительное время
- оперативное время
- время обслуживания рабочего места
Подготовительно-заключительное время – это время, затраченное на подготовку исполнителя или исполнителей к выполнению технологической операции и приведение в порядок после окончания смены или получения наряда, инструмента, приспособления, сдача их после выполнения производственного задания.
Время перерывов – это время, в течение которого рабочий не принимает участия в работе.
Определение продолжительности всех нормируемых затрат рабочего времени на выполнение заданного объема работы. Согласно ГОСТу 3.1109-82 норма времени – регламентируемое время выполнения некоторого объема работ в определенных условиях одним или несколькими исполнителями.
Структуру нормы времени можно представить:
Нормирую операцию – сверлильную
1) Определение основного машинного времени:
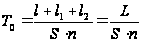
l – длина обработки;
l1– перебег в начале обработки;
l2 – перебег в конце обработки;
L - длина обработки, состоящая из длины обрабатываемой поверхности и перебегов инструмента в начале и конце обработки;
S – подача, мм/об;
n – число оборотов, об/мин;
Переход: Сверлить отв. ш11,9 насквозь
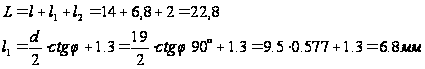
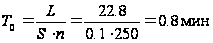
Т0=0.8 мин.
Переход: Зенкеровать отв. Ш12H9
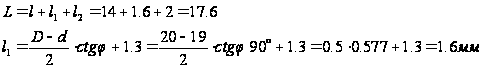
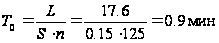
Т0= 0.94 мин.
Переход: Сверлить отв. ш 19,9 насквозь
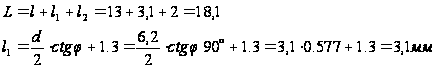
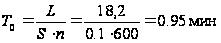
Т0= 0,95 мин.
Переход: Зенкеровать отв. Ш12H9
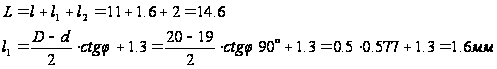
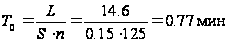
Т0= 0.77 мин.
Т=0.8+0.9+0,95+0,77=3,42 мин
2) Определяем вспомогательное время:
Тв= Тупр+ Туст+ Тизм= 1,4+1,2+0,2= 3 мин
Тупр - вспомогательное время на управление станком = 1,4 мин
Туст – время на установку и снятие детали 1,2 мин
Тизм – время на контрольные измерения 0,4 мин
3) Время на отдых и личные надобности 4,1% от суммы вспомогательного и основного времени.
Тотд = (3,42+3) 0,041= 0,26 мин
4) Подготовительно-заключительное время состоит из затрат времени на наладку станка, приспособления и инструмента, а так же получение инструмента и приспособления до начала работ и сдача после.
Тпз= 15 мин
5) Штучное время – норма времени необходимая для обработки одной детали складывается
Тшт= То+Тв+Тотд= 3,42+ 3+0,55= 6,99 мин
6) Штучно-калькуляционное время
Тштк=Тпз/n + Тшт= 15/800 +6,99 =7 мин
n – количество деталей в партии (шт) = 800
Нормирую операцию – фрезерную
1) Определение основного машинного времени:
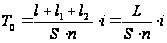
l – длина обработки;
l1– перебег в начале обработки;
l2 – перебег в конце обработки;
L - длина обработки, состоящая из длины обрабатываемой поверхности и перебегов инструмента в начале и конце обработки;
S – подача, мм/мин;
n – число оборотов, об/мин;
i – число проходов;
Переход:
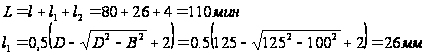
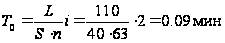
Т0= 0,36 мин. на 4 поверхности.
2) Определяем вспомогательное время:
Тв= Тупр+ Туст+ Тизм= 1,5+2,3+0,8= 4,6 мин
Тупр - вспомогательное время на управление станком = 1,5 мин
Туст – время на установку и снятие детали 2,3 мин
Тизм – время на контрольные измерения 0,8 мин
3) Время на отдых и личные надобности 4,1% от суммы вспомогательного и основного времени.
Тотд = (0,36+4,6) 0,041= 0,2 мин
4) Подготовительно-заключительное время состоит из затрат времени на наладку станка, приспособления и инструмента, а так же получение инструмента и приспособления до начала работ и сдача после.
Тпз= 15 мин
5) Штучное время – норма времени необходимая для обработки одной детали складывается
Тшт= То+Тв+Тотд= 0,36+4,6+0,2= 5,16 мин
6) Штучно-калькуляционное время
Тштк=Тпз/n + Тшт= 15/800 +5,16 = 5,185 мин
n – количество деталей в партии (шт) = 800.
3. Конструкторская часть
3.1. Конструкция приспособления
Технологическая оснастка имеет большое значение в производственном процессе. Она обеспечивает заданную точность и качество изготавливаемых деталей, позволяет повысить производительность и эффективность труда.
Приспособлением называют дополнительные устройства для базирования и закрепления обрабатываемой детали.
Проектируемое приспособление является специальным фрезерным приспособлением с гидравлическим приводом и предназначено для пяти координатной обработки детали “Балка верхняя” на станке DMU125P.
Ложемент имеет 2 базовых отверстия, в которые запрессовываются базовые пальцы: цилиндрический ш12Н9 и срезанный ш20Н9. Установку детали по технологической базе, предварительно обработанной на универсальном станке, производят на эти установочные пальцы.
При обработке деталь закрепляется за счет гидроцилиндров толкающего типа. В толкающем гидроцилиндре в нижнюю полость через шланг высокого давления подается масло, шток с пальцем смещается вверх, один конец прихвата смещается также вверх, а с другого края прихват при помощи шпильки с шайбой сферической прижимает деталь к ложементу.
Для ориентации приспособления на столе станка в плите запрессованы два пальца: один ш50g6 входит в центральную втулку стола, второй ш18g6-в центральный паз стола.
Данное приспособление предназначено для программной обработки наружного и внутреннего контура, карманов и ребер детали.
Также приспособление имеет 4 рым-болта для транспортирования.
Данное приспособление, благодаря быстродействующим зажимам позволяет снизить время на установку и снятие детали.
3.2. Расчет приспособления
3.2.1. Расчет силы зажима
Если расчет вести обычным способом при большом количестве работающих прихватов, получится статически неопределимая система. Поэтому расчет ведется по типу расчета заклепочных соединений.
Составляется уравнение сил, на схеме нагрузок:
(Pz+Poc·f) ·Кз=с1·F1+c2·F2
Тогда из уравнения определяется сила зажима заготовки W:
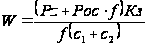
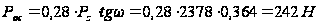
Pz – максимальная сила резания, согласно расчетам 2378 Н;
ω - угол подъема винтовой канавки концевой фрезы – ω=20°;
f - коэффициент трения на стыке между ложементом и заготовкой, f=0,15;
 - коэффициент
запаса, учитывает
степень затупления,
колебание
припуска при
обработке за
счет износа
штампа, твердость
и вязкость
материала
детали;
=2,5;
с1 и c2 – коэффициенты, которые учитывают нагружение прихватов;
с1 – всегда равен 1;
с2 =1/2.
Последующие коэффициенты определяются по формуле:

к – порядковый номер работающего прихвата;
n – общее количество работающих прихватов в установе.
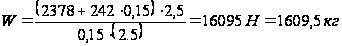
3.2.2. Определение размеров элементов зажима заготовки
Определение диаметра резьбы шпильки прихвата. Исходя из прочности материала шпильки и при одинаковой длине плеч прихвата b диаметр резьбы шпильки определяется по формуле:
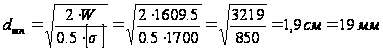
W – сила зажима – 1609,5 кг
 - допускаемое
напряжение
на растяжение
для шпилек из
стали 45 - 1700 кг/см2,
из стали 40Х - 2500
кг/см2
Принимается шпилька с резьбой М20.
Определение размеров прихвата.
Ширина прихвата B принимается (3…3,5) dшп
B=3,1·dшп=3,1·20=62 мм
Высота прихвата h принимается (1,1…1,3) dшп
h=1,2·dшп=1,2·20=24 мм
Длина прихвата L принимается (6…10) dшп
L=7·dшп=8·20=160 мм
Ширина паза b= dшп=20 мм
Длина паза зависит от величины смещения прихватов при выполнении установа.
l= dшп+c=20+43=63 мм
с – максимальная величина смещения прихватов с=Dмакс+к+1=32+10+1=43 мм
Dмакс – максимальный диаметр фрезы – 40 мм
к – максимальная длина контакта прихвата с заготовкой – 10 мм Размер l1 определяется при выполнении компоновки, он должен быть ≥ 6 мм.
По ГОСТ 12937-67 принимаются плоские передвижные прихваты.
3.2.3. Выбор гидроцилиндров
Гидроцилиндры по сравнению с пневмоцилиндрами имеют следующие преимущества: развивают большую силу зажима при минимальных диаметральных размерах; высокая стабильность силы зажима, что даёт возможность исключить погрешность закрепления; высокое быстродействие.
Для данной схемы закрепления заготовки принимаются толкающие гидроцилиндры двухстороннего действия.
Определяем диаметр цилиндра по формуле:

D – диаметр цилиндра - см
W – сила зажима – 1609,5 кг
p – давление в цилиндре 100 кг/см2
η – КПД - 0,85.
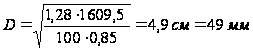
По нормали МН 2251-61 принимается гидроцилиндр ближайшего большего значения с D = 50 мм, с длиной хода штока 15 мм. Нормаль предусматривает ряд диаметров: 40,50,60,80,100 мм с минимальной длиной 70 мм. В штоке имеется резьбовое отверстие М12 для установки шпильки с минимальным выступанием 10 мм, в крышке имеется резьбовое отверстие – М16 для крепления цилиндра. Рабочее давление P = 10МПа (100кг/см2).
3.2.4. Расчет на прочность “слабых” звеньев конструкции
Слабым звеном конструкции является прихват, ослабленный пазом при работе на изгиб.
Напряжение при одинаковой длине плеч прихвата определяется по формуле:
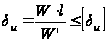
W – сила зажима – 1609,5 кг
l – длина плеча – см
W’ – момент сопротивления сечения прихвата – см3
 - допускаемое
напряжение
на изгиб: для
стали 45 – 2000 кг/см2,
для стали 40Х –
3000 кг/см2.
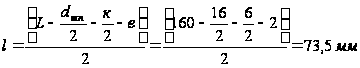
L – длина прихвата 160 мм
dшп – диаметр шпильки в штоке цилиндра – 16 мм
к – максимальная длина контакта прихвата с заготовкой – 6 мм (в установах А и Б)
е – величина отступа шпильки цилиндра от торца прихвата – 2 мм
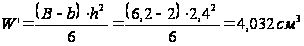
B – ширина прихвата 6,2 см
b – ширина паза 2 см
h – толщина прихвата 2,4 см
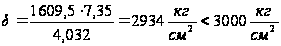
Расчет удовлетворяет прочности прихвата.
3.2.5. Определение погрешности базирования
Погрешность базирования при установке заготовки на цилиндрический и срезанный палец определяется по формуле:
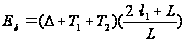
Изготовление деталей или изделий партиями – характерная особенность серийного типа производства.
 - минимальный
диаметральный
зазор между
пальцем ш20f7
и отверстием
ш20H9
- 0,02мм
 - допуск на
изготовление
пальца ш20f7
- 0,021 мм
 - допуск на
изготовление
отверстия ш20H9
- 0,052 мм
 - наибольшее
расстояние
от центра срезанного
пальца до
обрабатываемого
контура детали
149 мм
L - расстояние между пальцами 457 мм
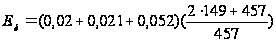 =0,15
мм
Что соответствует требуемой точности обработки детали с учетом других погрешностей обработки.
4. Литература
1. Добрыднев И.С. Курсовое проектирование по предмету «Технология машиностроения». –М.: Машиностроение, 1985г.
2. Данилевский В.В. Технология машиностроения. –М.: Высшая школа, 1984г.
3. Обработка металлов резанием: Справочник технолога под ред. Панова А.А. –М.: Машиностроение, 1988г.
4. Силантьева Н.А. Малиновский В.Р. Техническое нормирование труда в машиностроении. –М.: Машиностроение, 1990г.
5. Справочник «Приспособления для металлорежущих станков» под ред. Горошкина А.К. –М.: Машиностроение, 1965г.
6. Справочник технолога-машиностроителя под ред. Косиловой А.Г. и Мещерякова Р.К. Т.1,2. –М.: Машиностроение, 1986г.
7. Справочник металлиста под ред. Малова А.Н. Т.1-5. –М.: МАШГИЗ, 1960г.
8. Каталоги инструмента фирмы «САНДВИК Коромант»