Сварка левой половины корпуса редуктора мотоблока
Вспомогательное время, связанное с изделием и работой оборудования, охватывает следующие элементы рабочего времени: установку свариваемого изделия на стеллаж, стенд, ролико-опору, в приспособление, поворот и уборку изделий после сварки, переходы электросварщика, подготовку, установку и регулировку оборудования и приспособлений для работы, включение и отключение оборудования в процессе работы.
| 1. Время на установку, повороты и снятие изделий вручную – 0,7 мин |
| 2. Время на установку, повороты и снятие изделия – 3,0 мин. |
| 3. Время на установку в начале шва головки полуавтомата и газоэлектрической горелки – 0,1 мин. |
| 4. Время на включение и отключение установки – 5 мин. |
| 5. Время на перемещение сварщика – 0,3 мин. |
| ИТОГО 9,1 мин. |
Всего норма вспомогательного времени составит 9,95 мин.
4. Время обслуживания рабочего места затрачивается на: раскладку и уборку инструмента, включения и выключения источника питания дуги, регулировку режимов сварки, установку кассеты с электродной проволокой в автомат, уборку электродной проволоки после окончания работы, смену кассет, баллонов с газом в процессе работы; подналадку оборудования, уход за ним и уборку рабочего места.
| На обслуживание рабочего места | 6 мин. |
| На естественные надобности | 2 мин. |
| На отдых | 4 мин. |
| ИТОГО | 12 мин. |
Следовательно,
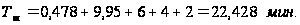
Общее количество затрат времени:
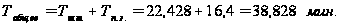
Выбор метода контроля
Данное изделие контролируется внешним осмотром.
Внешним осмотром невооруженным глазом или с помощью лупы (с 10-ти кратным увеличением) выявляют, прежде всего, дефекты швов в виде трещин, подрезов, пор, свищей, прожогов, наплывов, непроваров в нижней части швов. Многие из этих дефектов, как правило, недопустимы и подлежат исправлению. При осмотре выявляют также дефекты формы швов, распределение чешуек и общий характер распределения металла в усилении шва.
Сварные швы часто сравнивают по внешнему виду со специальными эталонами. Геометрические параметры швов измеряют с помощью шаблонов или измерительных инструментов.
Тщательный внешний осмотр – обычно весьма простая операция, тем не менее, может служить высокоэффективным средством предупреждения и обнаружения дефектов. Только после проведения внешнего осмотра и исправления недопустимых дефектов сварные соединения подвергают контролю другими физическими методами для выявления внутренних дефектов.
Проектирование технологической оснастки
Технологическая оснастка является приспособлением для сборки и сварки элементов конструкции. Сборка сварных конструкций заключается в размещении элементов конструкции в порядке, укладки при сборке в технологии и предварительном закреплении между собой отдельных элементов конструкции. От качества сборки зависит и качество сварных работ.
В качестве технологической оснастки используем сварочный пост, предназначенный для сборки и сварки нескольких исполнений корпуса редуктора.
Основными требованиями, предъявленными к данному сварному соединению, являются:
1) уменьшение короблений при приварке втулок, т.к. невыполнение этого условия приводит к разнотолщинности расточки под подшипник. Для устранения этого применяется фиксация и пневмоприжим втулок в сварочном стапеле;
2) уменьшение коробления при приварке угольника;
3) герметичность сварных соединений (отсутствие сквозных дефектов нарушающих герметичность);
4) соответствие геометрических размеров швов заданным значением по конструкторской документации.
Меры уменьшения угловых деформаций:
фиксация в стапеле;
последовательность выполнения прерывистых швов;
правильных подбор режимов сварки.
Список используемой литературы
Акулов А.И., Бельчук Г.А., Демянцевич В.П. «Технология и оборудование сварки плавлением». М., «Машиностроение», 1977.
Браткова О.Н. «Источники питания сварочной дуги». М., «Высшая школа», 1982.
Гитлевич А.Д., Животинский Л.А., Жмакин Д.Ф. «Техническое нормирование технологических процессов в сварочных цехах». М., 1962.
Гитлевич А.Д., Этингоф Л.А. «Механизация и автоматизация сварочного производства». М., «Машиностроение», 1979.
Котвицкий А.Д. «Сварка в среде защитных газов». М., «Высшая школа», 1974.
Николаев О.И. «Машиностроительные стали». Справочник. М., «Машинстроение», 1981.
«Сварка в машиностроении». Справочник под ред. Н.А. Ольшанского. Том 1-4. М., «Машиностроение», 1978.
«Справочник сварщика». Под ред. В.В. Степанова. М., «Машиностроение», 1967.
«Оборудование для дуговой сварки: Справочное пособие». Под ред. В.В. Смирнова. Л.: Энергоатомиздат, 1986.