Обследва процеса на реформинг на природния газ и получаване на водород
Паровата конверсия на въглеводородите се провежда така, че на катализатора да не се отлага водород. Закоксуването с въглерод върху катализатора може да доведе до неговото разрушение и увеличаване на съпротивлението на катализаторния слой. Затова едновременно с описаните по-горе изчисления се правят и разчети на термодинамичното равновесие на реакциите с възможно образуване на въглерод в системата по една от следващите реакции:
CnH2n+2
 nC
+(n + 1)H2
– Q
CO
+ H2
C
+ H2O
+ Q
2CO
C
+ CO2
+ Q
Константите на равновесие на реакциите на разпадане на въглеводородите приведени в приложение в табл. 8. Константите на равновесие на последните две реакции K3 и K4 са следните:
Температура K3 = PCOPH2 K4 = (PCO)2
PH2O PCO2
300 1,43.10-5 3,60.10-7
500 2,01.10-2 4,51.10-3
700 2,00 1,32
900 2,97.101 3,90.101
1100 2,25.102 4,72.102
Табл. 8 Константи на равновесие на реакциите на разпадане на въглеводородие
|
Тем- пера- тура, 0С |
KCH4 | KC2H6 | KC3H8 | KC2H4 | KC3H6 | KC2H2 |
|
200 400 600 800 1000 1200 1400 |
9,3.103 2,0.10 6,9.10-1 8,5.10-2 2,0.10-2 7,1.10-3 3,2.10-3 |
1,4.10 3,3.10-3 3,3.10-5 1,9.10-6 2,6.10-7 6,3.10-8 2,1.10-8 |
32.10-2 1,0.10-6 1,5.10-9 1,1.10-10 9,8.10-12 1,7.10-12 4,7.10-13 |
5,5.10-8 3,5.10-7 9,1.10-7 1,7.10-6 2,5.10-6 3,5.10-6 4,4.10-6 |
3,2.10-10 2,5.10-10 2,2.10-10 2,0.10-10 1,9.10-10 1,8.10-10 1,7.10-10 |
2,5.10-23 1,4.10-14 1,7.10-11 6,3.10-9 3,6.10-7 6,9.10-6 6,6.10-5 |
За
определяне
на термодинамичните
условия за
отложение на
въглерод по
реакция CO
+ H2
C
+ H2O
намираме
константата
на равновесие
по формулата:
K3 = PCOPH2
PH2O
Използвайки парциалните налягания на реакцията на конверсия от табл. 7 ще получим за K3 следното уравнение:
K3 = (α – β)(3α + β)(1 + a + 2α).V
(a – α – β) P
Минималният разход на пара в процеса на парова конверсия на нефтени газове и бензини, под който е възможно закоксуване, се определя като се решат съвместно последното уравнение с уравнения (7) и (8). Тогава ще получим:
K3 = (α – β)(3α + β)(3n + 1).V
(a – α – β) P
Тези уравнения обаче не се отнасят за конверсия на газове, съдържащи ненаситени и ароматни въглеводороди, които на вход в реакторната зона могат да се разпаднат с отделяне на въглерод.
Процесът на парова конверсия се извършва с топлообмен през стените на реактора. Количеството на подаваната топлинна енергия може да се изчисли след като са определени добива и състава на конвертирания газ. Сметките се правят възоснова на първия закон на термодинамиката по уравнението на топлинния баланс:
q = Qн’ + t’.(c’ + ac’) – V.(Qн’’ + c’’t’’)
, където q – топлината подадена отвън в процеса на парова конверсия (ПК) на 1 м3 изходящ газ, kJ/m3; Qн’ – топлината на изгаряне на изходния газ, kJ/m3; Qн’’ – топлината на изгаряне на влажния конвертиран газ, kJ/m3; t’ и t’’ – температура на парогазовата смес на вход в реактора и температура на конвертирания газ на изход от реактора, 0С; c’ – средна топлоемкост на изходния газ и водната пара при постоянно налягане и температура на вход в реактора, kJ/(m3.0C); c’’ – средна топлоемкост на влажния конвертиран газ при постоянно налягане и температура на изход от реактора, kJ/(m3.0C); V – обем на влажния конвертиран газ, получен за 1 м3 от изходния газ, м3; a – обем на водната пара, подавана за 1 м3 от изходния газ, м3.
1.2.2 Режим на процеса
Режимът на паро-каталитичната конверсия на въглеводородите трябва да осигурява получаване на технически водород със съдържание 95 – 98% H2. При по-ниска концентрация се повишават разходите на инсталацията за хидрокрекинг. Производството на водород с висока концентрация изисква големи капита-ловложения и не е оправдано икономически. Технически водород с концентра-ция около 95% водород може да се получи при съдържание в сухия конвертиран газ 2 – 2,5% метан, тъй като в следващите процеси на очистване от CO2 след конверсията на въглеродния оксид и метаниране съдържанието на метана в газа нараства до 4 – 5%. Степента на конверсия на метана в такъв случай е 0,9. Технически водород със съдържание 98% Н2 се получава при съдържание в конверти-рания газ на 1 – 1,3% СН4 или степен на конверсия на метана 0,95.
Водород със съответната концентрация може да бъде получен чрез изменение на налягането, температурата и отношението пара/метан. Връзката между тези параметри е илюстрирана на фигура 1 и 2.
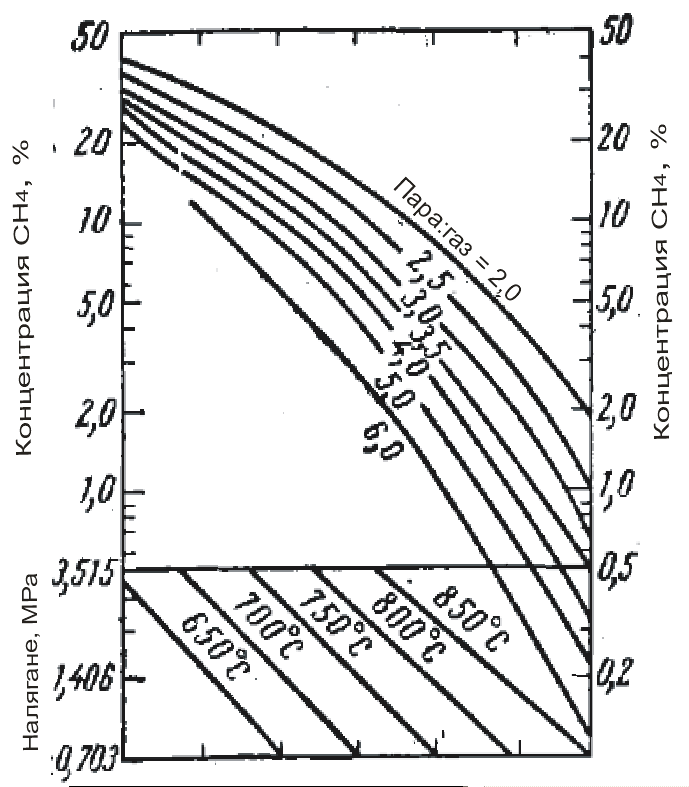
Фиг. 1 Зависимост на конц. СН4 в сухия газ от температурата, на негането, отношението пара/метан в условията на достигнато термодинамично равновесие
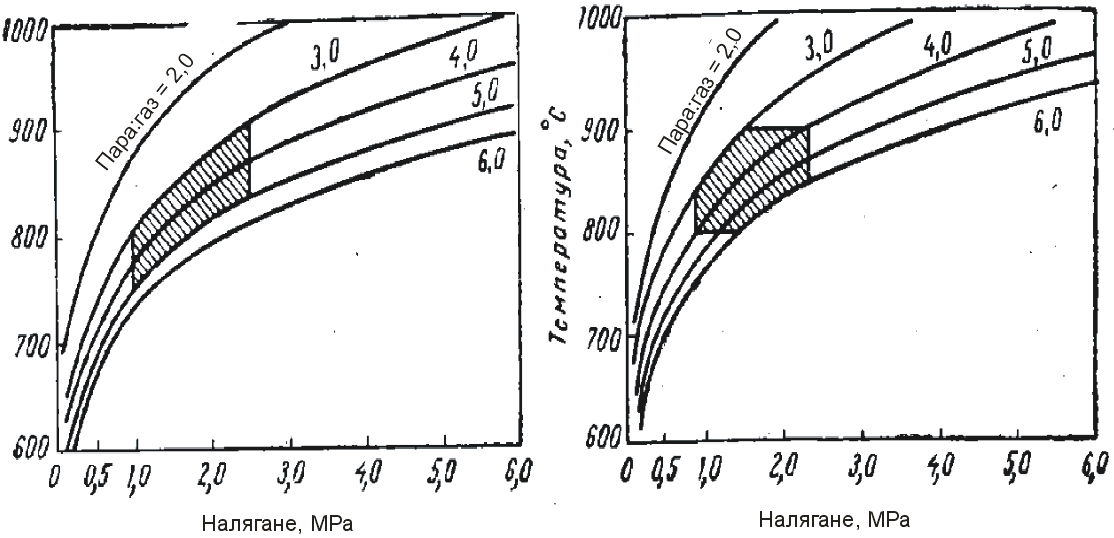
Фиг.2 Режими на процеса на ПК на метана, осигуряващи в условията на ТД равновесие получаване на 95% Н2 и 96% Н2 (съответно първата и втора графика; защрихованите об ласти са условията, при които се работи в съществуващи те инсталации)
Както се вижда от фигурите, режимът може да се променя в широки диапазони, но техническите възможности на оборудването, а също и режимите на другите стадии на производство и отделянето на въглерод при определени гранични условия, значително стесняват този диапазон. Резултатите от пресмятането за минимален разход на пара, под които се отделя въглерод, са показани във фи-гура 3.
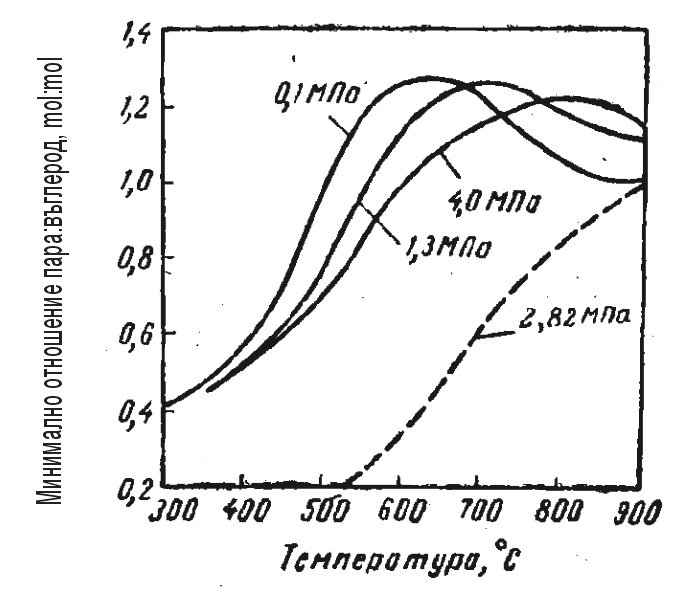
Фиг. 3 Граници на отделяне на въглерод в процеса на ПК при различни налягания (с непрекъсната – ПК на бензин, прекъсната – ПК на метан)
Разхода на пара за конверсия на метана трябва да е не по-нисък от 2:1, за да се предотврати отделянето на въглерод, но такова отношение не са използва, защото в случай парата трябва да се добавя на стадия на парова конверсия на въглероднидния оксид. В реактора за ПК за излишното количество добавена пара се изразходва допълнителна топлина, но то се възстановява в котел-утилизатора. Подаване на излишък от пара подобрява топлопредаването, затова за 1м3 метан се изразходва не по малко от 3 м3 водна пара, а при налягане 2 МРа са не-обходими 4 – 5 м3.
Режима на ПК е ограничен не само от разхода на пара, но и от температу-рата, налягането. Максималната температура на процеса зависи от качеството на стоманата, диаметъра на реактора, допустимото топлинно напрежение на върху повърхността на реакционните тръби и особено от налягането на процеса. В голяма част от инсталациите температурата на процеса се поддържа в границите 830 – 880 0С. При по-ниска температура е трудно да се получи водород с необходимите качества, а под 750 0С процесът е неефективен. В интервала 750 – 800 0С ПК се осъществява при ниско налягане, но провеждане на процеса при наля-гане под 1,0 МРа е нецелесъобразно.
Изборът на налягане е обусловен най-вече от възможността да се използва топлината от кондензация на нереагиралата пара за регенерация на разтвора в системата за очистване на газа от СО2. При налягане по-ниско от 0,7 – 1,0 МРа, използването на тази топлина е практически невъзможно. Освен това, повишение на налягането се прави с цел понижаване на енергиините разходи от ком-пресиране на газа. Комресирането на суровината, в сравнение с компресирането на водорода, позволява да се съкратят енергиините разходи, пропорционално с увеличение обема на газа в процеса на ПК. Повишеното налягане интензифици-ра масообмена и топлопренасянето в реакторите и топлообменниците. Обикновено ПК на метана се води при налягане 1,2 – 3,0 МРа, без да се взема под внимание, че повишеното налягане премества равновесието на реакцията на ПК към неблагоприятните зони (фиг. 1 и 2).
За достигане на необходимата концентрация на водород при увеличено на-лягане, се увеличава температурата на процеса и разхода на пара. Но повишено-то налягане и температура водят до нуждата от използване на реакционни тръби от високолегирани стомани. Във връзка с това производството на водород в дне-шни дни се осъществява при налягане на по-високо от 2,5 МРа. Границата на во-дене на процеса е обусловена от качеството стоманата на реакционните тръби, данни на фигура 4. В съвременните инсталации, процеса се води при 2,0 – 2,6 МРа, 800 – 880 0С и отношение пара:метан от (4 – 5) : 1.
Ограниченията в съдържанието на Н2, температурата и налягането при избора на режема на ПК на метана важат и за конверсията на нефто-заводските газове и бензини.
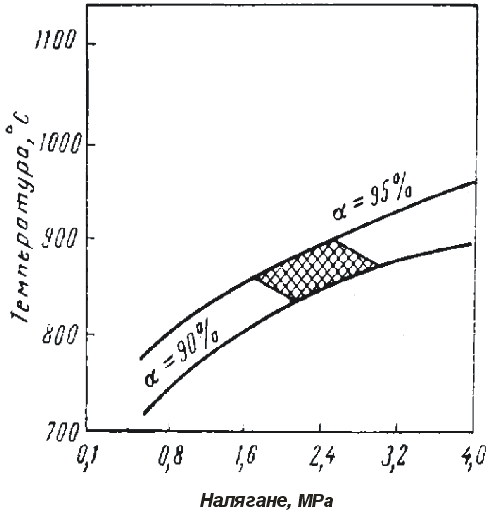
Фиг. 4 Ограничение на режима на паро-каталитична конверсия от качеството на стоманата на реакционните тръби
В таблица 9 и 10 са приведени резултатите от ТД изчисления за ПК на нефтозаводски газове с различен въглероден еквивалент n за производство на 95% и 98% водород при 2 МРа и температура 830 и 860 0С (температурата на конвертирания газ на изход от реактора ше е съот-ветно 800 и 830 0С)
Табл. 9 Добив и състав на конвертирания газ от ПК на нефтозаводските газове в условия на достигнато ТД равновесие при 2 МРа и 830 0С
| n |
Разход на пара, м3/м3 |
Добив на газ, м3/м3 | Състав на сухия газ,% | ||||
| сух | влажен | СО2 | СО | Н2 | СН4 | ||
| Съдържание на Н2 в технически водород 95 – 96% | |||||||
|
1,0 1,4 1,8 2,2 2,6 3,0 |
4,5 6,1 7,6 9,2 10,7 12,2 |
4,1 5,4 6,7 8,0 9,3 1,5 |
7,3 9,6 11,9 14,1 16,4 18,6 |
10,6 11,6 12,1 12,5 12,8 13,0 |
11,1 11,7 12,2 12,5 12,7 12,9 |
75,7 74,1 73,1 72,4 71,9 71,5 |
2,6 2,6 2,6 2,6 2,6 2,6 |
| Съдържание на Н2 в технически водород 98% | |||||||
|
1,0 1,4 1,8 2,2 2,6 3,0 |
6,0 8,2 10,2 12,2 14,2 16,2 |
4,3 5,7 7,1 8,5 9,8 11,2 |
8,9 11,8 14,6 17,4 20,1 22,9 |
12,1 13,1 13,7 14,1 14,4 14,6 |
9,6 10,0 10,3 10,6 10,8 10,9 |
77,0 75,6 74,1 74,0 73,5 73,2 |
1,3 1,3 1,3 1,3 1,3 1,3 |
Както се вижда в таблица 10 с увеличаване на въглеродния еквива-лент на нефтозаводските газове, расте и разхода на пара за 1 м3 от изходходния газ, но относителния разход на пара расте незначително. По-забележимо (24 – 25%) расте разхода на пара при повишение концен-трацията на Н2 в техническия водород от 95 на 98%.
Табл. 10 Добив и състав на конвертирания газ от ПК на нефтозаводските газове в условията на достигнато ТД равновесие при 2 МРа и 860 0С
| n |
Разход на пара, м3/м3 |
Добив на газ, м3/м3 |
Състав на сухия газ, % | ||||||
| сух | влажен | СО2 | СО | Н2 | СН4 | ||||
| Съдържание на Н2 в технически водород 95 – 96% | |||||||||
|
1,0 1,4 1,8 2,2 2,6 3,0 |
3,6 4,9 6,2 7,4 8,7 9,9 |
4,0 5,3 6,5 7,8 9,1 10,3 |
6,4 8,4 10,4 12,4 14,4 16,4 |
8,8 9,6 10,1 10,5 10,7 10,9 |
13,3 14,7 14,7 15,1 15,3 15,5 |
75,3 73,6 72,6 71,9 71,4 71,0 |
2,6 2,6 2,6 2,6 2,6 2,6 |
||
| Съдържание на Н2 в технически водород 98% | |||||||||
|
1,0 1,4 1,8 2,2 2,6 3,0 |
4,9 6,6 8,2 9,9 11,6 13,2 |
4,3 5,6 6,9 8,3 9,7 11,0 |
7,8 10,2 12,6 15,1 17,6 19,9 |
10,5 11,4 11,9 12,2 12,6 12,7 |
11,6 12,2 12,7 13,0 13,1 13,3 |
76,6 75,1 74,1 73,5 73,0 72,7 |
1,3 1,3 1,3 1,3 1,3 1,3 |
||
С увеличение на въглеродния еквивалент на газа, относителния разход на пара спрямо въглерода, по данни от ТД изчисления, малко се понижава. На практика обаче, поради опасност от отделяне на въглерод на катализатора (особено при нестабилен състав на газа), с увеличавене на въглеродния еквивалент на газа, разхода на пара се повишава. По-високият въглероден еквивалент n на нефтозаводските газове, в сравнение с природния, по-малката им стабилност, водят до необходимост от увеличен разход на пара. Зависимостта на разхода на пара от n на суровината е дадена на фигура 5.
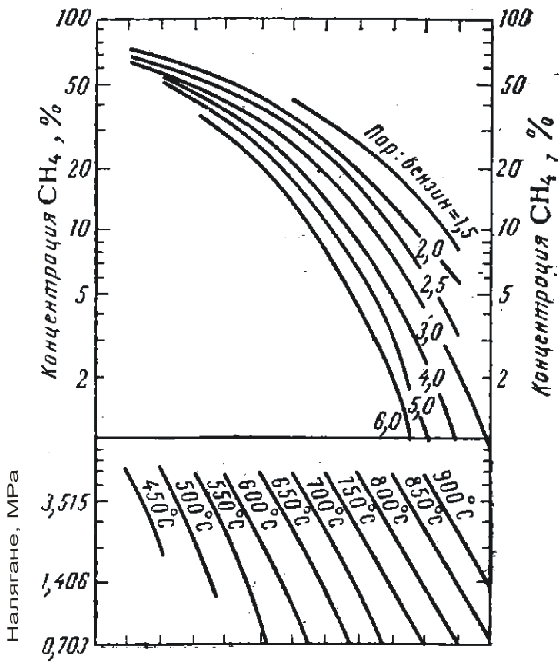
На фигура 6 е дадена зависимостта на равновесната концентрация на метана в сухия газ при конверсия на бензина от температура, налягане и отношение пара:бензин(номограмата може да служи за приб-лизителна оценка на режима на процеса).
Общите зависимости на процеса от температурата и налягането за хомолозите на метана са същите като тези за самия метан.
Изборът на температура и налягане на процеса на ПК на нефтоза-водските газове, а също и бензини се определя от същите фактори, които се определя избора при конверсия на природен газ.
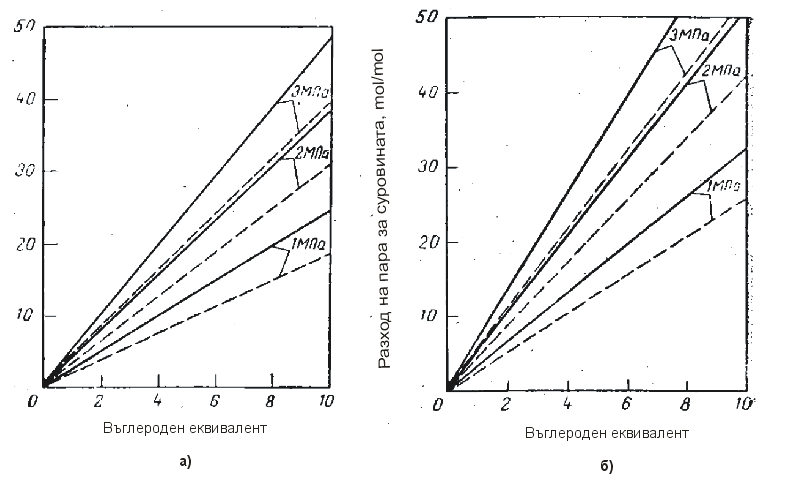
Фиг. 5 Зависимост на разхода на пара от въглеродния еквивалент при ПК на въглеводороди и производство на 95 – 96% Н2 а) и 98% Н2 б) при температура 830 0С (непре късната линия) и 860 0С (прекъсната)
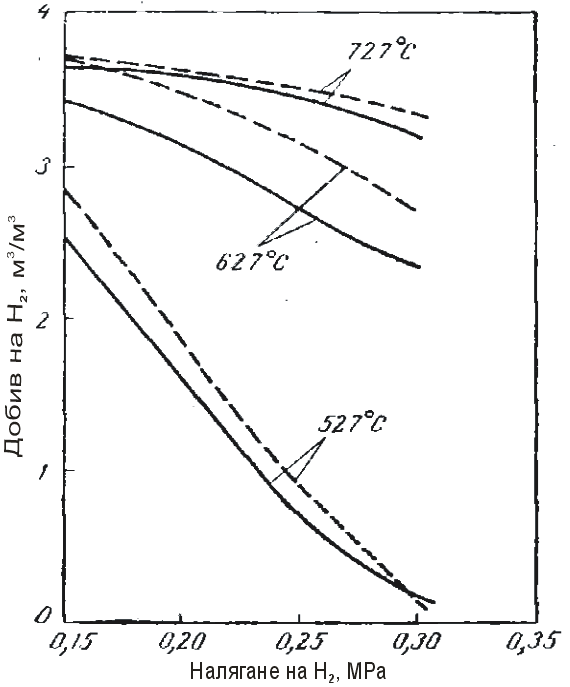
Във връзка с разработването на устойчиви паладиеви мембрани е предложена инсталация за конверсия на метан с отделяне на водорода от реакционната зона през мембрана. Това би преместило ТД равновесие на реакцията. Изчисленията за ТД равновесие на реакцията на ПК при налягане 1,925 МРа, отношение пара:метан равно на 3:1 и парциално налягане на Н2 в остатъчния газ 0,16 МРа, показали, че при отвеждане на получения Н2, още при 500 0С степента на конверсия на метана достига 1, като в същото време без отвеждане на Н2 степента на конверсия на СН4 0,9 може да се достигне едва при 880 0С.
Количеството чист водород, което минава през мембраната, се оп-ределя също от парциалното налягане на Н2 в остатъчния газ, на изход от реактора. На фигура 7 е показан резултата от ТД изчисления на ПК на метана с извеждане на водород при различни температури и парциални налягания на Н2 в остатъчния газ. Както следва от приведените данни, воденето на процеса при 600 – 700 0С е по-ефективно, тъй като се пови-шава количеството на водорода, извеждан през мемраната. С увелича-ване на температурата възниква възможност за повишаване на парциал-ното налягане Н2 в остатъчния газ, което интензифицира дифузията на водорода през мембраната.
Показателите на процеса, които могат да се достигнат при едновре-менно отвеждане на водород от реакционната зона са следните:
Налягане, МРа...................................................... 2,0
Температура, 0С................................................... 727
Отношение пара:метан........................................ 2
Парциално налягане на Н2 в остатъчния
газ, МРа................................................................. 0,3
Температура на нагряване на паро-газовата
смес, 0С.................................................................. 430
Добив, м3/м3
водород 100%-ен............................................. 3,23
остатъчен газ................................................... 1,65
Състав на остатъчния газ, %
Н2...................................................................... 15,2
СО..................................................................... 17,5
СО2.................................................................... 39,6
СН4.................................................................... 3,5
Н2О.................................................................... 24,2
Степен на конверсия на СН4................................ 0,94
Степен на извличане на Н2.................................. 0,93
1.2.3 Катализатори за парова конверсия на въглеводо-родите
Паровата конверсия на метана без катализатор протича с приемли-ва скорост и дълбочина на превръщане върху пълнеж от активни глини само при температури 1250 – 1350 0С. Опитите осъществени в кух кварц-ов реактор, показали, че при обемна скорост 200 ч-1, отношение пара:газ равно на 2:1 и атмосферно налягане, даже при 1000 0С степента на кон-версия на метана не надвишава 8 – 9%, а при 900 0С тя е равна на 1,1%. При нагряване на хомолози на метана в смес с водни пари, без катализа-тор, над 500 – 600 0С протичат с висока скорост реакции на пиролиз с об-разуване на ненаситени въглеводороди (етилен, пропилен и др.). Образу-ват се още метан, етан, пропан и малко водород.
Катализаторите за ПК на въглеводородите са предназначени не само за ускоряване на основната реакция, но и за инхибиране на страни-чните реакции на пиролиз. Крайно нежелателни странични реакции са тези, при които се отделя въглерод. На тези реакции противостои газифи-кацията на въглерода с водни пари.
Паровата конверсия на въглеводородите се осъществява в стома-нени реакционни тръби (d = 100 – 150 мм) с външно подгряване. Паро-газовия поток се движи през слой от катализатор с височина до 12 м. Максимално възможната обемна скорост на суровината зависи не само от активността на катализатора, но и от скоростта на подаване на топли-на, а също и от съпротивлението на катализаторния слой.
В резултат на разработването на високоактивни катализатори, лимитиращ фактор при провеждане на процеса се е оказало подаването на топлина. Ускоряването на топлопреноса в слоя катализатор при прове-ждане на процес под налягане, а също и усъвършенстване конструкцията на пещите и увеличаване дължината на реакционните тръби довело довело до това, че съпротивлението на слоя катализатор станало лими-тиращ фактор на процеса. То в значителна степен зависи от размера и формата на частиците на катализатора и за понижаване съпротивление-то на слоя се използват катализатори с по-големи размери и с пръстено-видна форма.
Процесът на конверсия протича на активната повърхност на катали-затора. Външната повърхност на частиците е относително неголяма и тя се увеличава за сметка на увеличение пористостта на катализатора и създаване на развита вътрешна повърхност.
Към катализатора има изисквания относно неговата термична, хи-мична и механична устойчивост. Срокът на използване на катализатора не трябва да е по-малък от 2 години. Катализатора за ПК на въглеводоро-дите се оценява по съвкупност от свойства като: активност, селективност, коефициент на хидравлично съпротивление, здравина и т.н.
Изброените изисквания не са изчертателни. В случай на временно нарушение в системата за очистване от серни съединения е възможно отравяне на катализатора, така че, той трябва да притежава способност за възстановяване на активността. При понижаване на отношениеот пара кам суровина, е възможно на катализатора да се отдели въглерод, което обикновено води до неговото унищожаване. Катализатор, който не се е разрушил, трябва да може да възстанови своята активност след газифи-кация на въглерода. Също, катализаторът не трябва да отделя летливи компоненти като серни съединения, силициеви оксиди и кисилини под действие на водните пари. Тези съединения може да попречат на по-нататъшното протичане на процеса.
Катализаторите за ПК съдържат активен компонент, промотор и но-сител. Като активен компонент се използва никел. Кобалтът е по-малко достъпен и затова не се използва. Паладий, платина, родий и рутений, въпреки, че са по-ефективни от никела са значително по-скъпи. Процеса се катализира от активните центрове, затова основно значение има акти-вната повърхност, а не общата повърхност.
Носителят придава на катализатора механична здравина, позваля-ва да се съкрати разхода на активния компонент и да обезпечи необходи-мата високоразвита повърхност. Никелът на повърхността на носителя е във вид на малки кристали. В условията на парова конверсия при високо съдържание на пара и температура по-висока от 750 0С е възможно нара-стване на кристалите и свързано с това понижаване на активността. Носителят трябва да възпрепятства този процес, т. е. трябва да стабили-зира катализатора и не трябва да променя свойствата си до температура до 900 0С. В качество на носител се използва алуминиев оксид в α – мо-дификация, оксиди на магнезия и оксиди на силиция.
Неголемите добавки от промотор (1 – 1,5%) към основния компо-нент позволява да се повиши и съхрани активността на катализатора. Като промотор се използват оксиди на магнезия и алуминия. В някои ка-тализатори с цел интензификация на реакцията на газификация на въгле-рода, в неголеми количества се добавят алкални метали. Във връзка с летливостта на алкалите са предложени катализатори на основа оксиди на урана.
Използват се два метода за производство на катализатори. По пър-вият соли на металите се смесват с прахообразен носител и се формоват чрез екструзия от мокра тестообразна маса или чрез сухо пресоване. Често в качество на свързваща добавка се използва цимент.
По втория метод, върху формувания и закален носител, чрез дву-, три- или четирикратно напояване с воден разтвор на соли се нанася на-пример Ni(NO3) върху α-Al2O3. По втория метод се получават катализатори съдържащи до 10% Ni. Катализатор с по-високо съдържание на никел се получава чрез формуване. За по-добро смесване на компонентите, те биват съвместно утаявани под формата на хидрати, оксиди или карбона-ти.
Готовият катализатор, независимо от метода на получаване, се из-пича при температура 400 – 500 0С, при което солите на Ni преминават в кристална форма.
С особено внимание трябва да се добавя към носителя магнезиев оксид, тък като в резултат на неговата хидратация е възможно да се раз-руши катализатора или да се намали здравината му. Хидратацията може да стане при понижаване на температурата под 425 0С, затова при темпе-ратури по-ниски от 500 0С е задължително да се избягва контакт на ката-лизатор съдържащ MgO с водна пара. Калциевият оксид, в състава на носителя, ако не е химически свързан, напримес с алуминиев оксид(кал-циев алуминат), също е способен на хидратация.
При конверсия на нефтозаводски газове и бензини има опасност от отлагане на въглерод на катализатора. За конверсия на бензини, фирма ICI е разработила катализатор 46-1 с добавка от акален метал. В този катализа-тор калият е химически свързан с алумосиликати, образувайки комплекс-ни съединения, например KAlSiO4. В условията на ПК под действие на водна пара и въглероден диоксид тези съединения бавно се разлагат с образуване на неголеми количества калиев карбонат. Той предотвратява отлагане на въглерод, но от друга страна е летлив и постепенно се унася от реактора. Влошава се работата на котел-утилизатора, поради отложенията от калиев карбонат. За да се избегне това е предложено на изход от реактора да се зарежда друг катализатор 46-2, който химически свързва калия. Последният катализатор едновременно с това и служи за конверсия на метана.
Магнезиевият оксид също способства за предотвратяване отделяне на въглерод върху катализатора. Има съобщения за разработка на ката-лизатор с високи якостни показатели от магнезиев оксид без добавка от алкални метали, съдържащ 7% Ni. Вследствие някои свойства на магне-зия не се отделя въглерод дори при отношение пара:газ = 2:1.
Като най-радикално решение на проблема с конверсия на хомоло-зите на метана следва да признаем двустепенния процес на ПК. В 1-ва степен процеса се води в адиабатен реактор при 450 – 520 0С с получава-не на газ, съдържащ преимуществено метан. Във 2-ра степен се провеж-да пълна конверсия на метана в реакционните тръби с външно нагряване и с използване на добре представящи се катализатори. В последните години за частична конверсия на въглеводородите са разработени високоефективни и устойчиви катализатори.
Катализаторите за частична конверсия също съдържат никел като активен компонент. По-ниската температура на процеса изисква използ-ване на по-активни катализатори. Повишаване на активността на катали-затора се постига чрез увеличаване на концентрацията на никел до 40 – 60%, увеличаване на относителната повърхност до 100 – 300 м2/гр и относителната повърхност на активния компонент – никел до 20 – 60 м2/гр. Следва да се отбележи, че повишаване концентрацията на никел в катализатора не означава увеличаване на неговата относителна повърх-ност, което е видно от следните данни:
Концентрация на никел, %........ 5 17 30 53 73
Относителна повърхност на
активния компонент Ni, м2/гр.... 1 14 25 52 43
Активността на катализатора зависи от носителя и метода на про-изводството му. За катализатор за частична конверсия се използват малки сферички от алуминиев оксид γ–модификация. По-доброто раз-пределение на никела се постига при утаяване на никел съвместно с алу-миний в разтвор на тези метали. Падащите при това аморфни сфери от хидрогел, при по-нататъшна кристализация се разпадат на по-малки кристали, образувайки голяма контактна повърхност. В качество на про-мотор