Станки высокоскоростной обработки
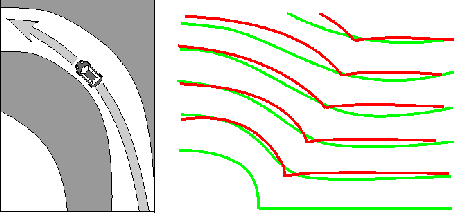
Рис. 13 Гладкие траектории
8.7 Равномерная нагрузка
Третье правило – равномерная нагрузка на инструмент. Традиционная строчная обработка, состоящая из многочисленных ходов врезания и выходов инструмента, даже если это сглаженные входы по дуге, не может быть признана оптимальной для ВСО. Предпочтение должно отдаваться спиральным стратегиям, где инструмент однажды врезавшись, сохраняет непрерывный и равномерный контакт с заготовкой или стратегиям эквидистантного смещения контура, которые сохраняют контакт инструмента с заготовкой длительное время с одним заходом и выходом.
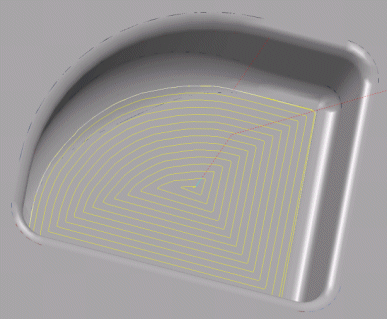
Рис. 14 Эквидистантное смещение контура обработки
Это же правило равномерных нагрузок диктует технику обработки внутренних скруглений. При ВСО надо стремиться исключать обработку фрезами с радиусами равными радиусам скругления на детали.
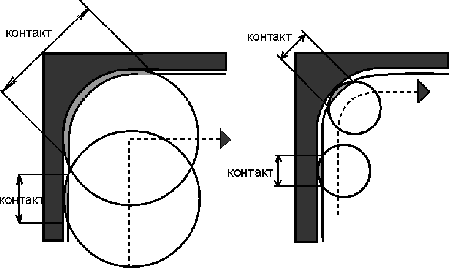
Рис. 15 Контактные поверхности при скруглениях
Как видно из рис.15 в местах скруглений это вызывает резкое увеличение сечения среза и соответственно нагрузки на инструмент, и если он будет ломаться, наверняка он будет ломаться именно в этих местах. Правда это заставит моделировать все радиусы скругления на компьютерной модели, тогда как раньше часто, экономя время, радиусы не моделировались, а формировались геометрией фрезы. Отсюда одним из требований к системам моделирования должно быть требование легкого и надежного моделирования радиусов скругления. САМ система для ВСО должна обеспечить:
- широкий набор вариантов гладкого подвода-отвода и связок между проходами.
- набор стратегий спиральной и эквидистантной обработки зон, как на чистовой, так и на черновой обработке и поиск оптимальной стратегии в различных зонах обработки, а также автоматическое сглаживание траекторий в углах.
- исключение проходов полной шириной фрезы и автоматическое применение трохоидального врезания в этих местах.
- оптимизацию подач для сглаживания нагрузки на инструмент.
Заключение
В заключение можно сказать, что успех внедрения ВСО находится в руках технолога-программиста, хорошо владеющего САМ системой, ведь сложность программ для ВСО значительно больше, чем при традиционной обработке, хотя бы потому, что инструмент делает большее число ходов и требует специальных технологий подвода-отвода, обхода углов и сглаживания нагрузки на инструмент, и кроме того повышенная производительность станков требует ускорения подготовки программ. Отметим положительный фактор, что ВСО заставила обратить внимание на качество траектории инструмента. Внедрение новых подходов и стратегий, разработанных для ВСО, в обычную обработку естественным образом благоприятно скажется на качестве обработки и уменьшит вероятность поломки инструмента. Освоение технологий высокоскоростной обработки позволит вести обработку с таким качеством, которое может исключить финишные операции ручной полировки.
Литература
Высокоскоростная обработка //Оборудование: рынок ,предложение, цены. Приложение к журналу "Эксперт". М.: ИТЦ "Технополис 2100". 1998. Выпуск 1. 28 с.
Андреев В.Н. Совершенствование режущего инструмента. М: Машиностроение, 1993. 240 с.
Для подготовки данной работы были использованы материалы с сайта masters.donntu.edu/
«САПР и графика» 11'2002