Технологический процесс изготовления зубчатого колеса
Определим силу закрепления:
Т
=
 (7.1)
Введя коэффициент запаса надежности закрепления К и подставив значения сил трения, после преобразований получим:
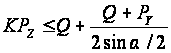 (7.2)
Откуда
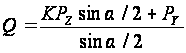 (7.3)
где
 – угол подъема
винтовой линии
закрепляющей
гайки.
Коэффициент запаса определим по формуле из [2]
k = k0 k1 k2 k3 k4 k5 k6; (7.4)
k0 = 1,5; k1 = 1; k2 = 1,6; k3 = 1,2; k4 = 1; k5 = 1; k6 = 1
k = 1,5 · 1,0 ·1,6 · 1,2 · 1,0 · 1,0 · 1,0 = 2,9.
Окружная сила резания определяется по формуле [2, т.2, с. 282 ]
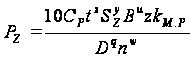 (7.5)
где Ср = 68,2;
х = 0,86;
у = 0,72;
и = 1,0;
q = 0,86;
w = 0 [24, т.2, с. 291];
k м. р = 1 [24, т.2, табл. 9, с. 264] – коэффициент, учитывающий качество обрабатываемого материала: z = 3; D = 50 мм; t = 3 мм; S Z = 0,09 мм/ зуб;
n = 170 мин – 1;
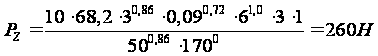
Радиальная составляющая силы резания [2, т. 2, табл. 42, с. 292 ]
Рy = 0,5; РZ = 0,5 · 260 = 130Н.
Сила закрепления заготовки
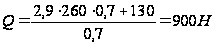
7.3 Расчет точности приспособления
1. Погрешность несовмещения баз.
 н.
б = 0
2. Погрешность закрепления заготовки ωз = 0, так как сила зажима действует перпендикулярно выдерживаемому параметру.
3. Погрешность установки
у
=
н.
б +
з
= 0 + 0 = 0
4. Суммарная погрешность обработки
∑
= К
т.
с
где К – поправочный коэффициент; для размеров, выполненных по 8-му квалитету и выше, К = 0,5; для размеров, выполненных по 7-му квалитету и точнее, К = 0,7;
т.
с - погрешность
технологической
системы, определяемую
как среднюю
экономическую
точность обработки,
принимают по
таблицам
[9, 24 т.1]: ω∑ = 0,5 х 0,04 = 0,02 мм.
5. Допустимая погрешность установки
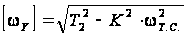 (7.6)
где Т – допуск выдерживаемого параметра, мм.
Следовательно,
y
<< [y],
и предлагаемая
схема базирования
допустима.
6. Суммарная погрешность приспособления
пр
= Т -
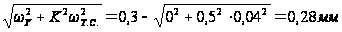
7. Допуск на расчетный размер собранного приспособления
Тс
=
пр
- ( уп +
з +
п), (9.7)
где ε уп - погрешность установки приспособления на станке;
уп
= L S1 / l, (9.8)
где L – длина обрабатываемой заготовки, мм;
S1 – максимальный зазор между направляющей шпонкой приспособления и пазом стола станка; для посадки 14Н8/ h9 S1 = 0,07 мм;
l – расстояние между шпонками, мм;
з -
погрешность,
возникающая
вследствие
конструктивных
зазоров, необходимых
для посадки
заготовки на
установочные
элементы
приспособления;
зазор рассчитывают
по принятой
посадке;
п -
погрешность
смещения инструмента,
возникающая
из – за неточности
изготовления
направляющих
элементов
приспособления
(кондукторных
втулок, установов
и др.);
уп
= 20 · 0,07 / 20= 0,07 мм.
з =
0.03 – установка
заготовки
производится
с зазором;
уп
= 0,01 мм - погрешность
смещения инструмента
при настройке
по установу
[24].
Тc = 0,28 – (0,07 + 0.03+ 0,01) = 0,17 мм.
Делаем вывод, что приспособление подходит для фрезерования пазов.
Вывод по работе
В процессе разработки технологического процесса детали мы затронули ряд вопросов. Рассмотрели насколько выгодно брать тот или иной метод получения заготовки для данного масштаба производства, столкнулись с расчётом припусков на механическую обработку; рассмотрели технико-экономическое обоснование выбора технологического процесса, которое зависит от рационального выбора заготовки и оборудования. Столкнулись с вопросом, как правильно выбирать базы на операциях технологического процесса. Прошли через этапы расчёта и выбора режимов резания и технического нормирования. Определили потребное количество оборудования на операциях и рассмотрели насколько эффективно его использование.
Литература
Анурьев В.И. Справочник конструктора-машиностроителя в трёх томах. М.: Машиностроение. 1999.
Справочник технолога - машиностроителя под редакцией А.Г. Косиловой, Р.К. Мещерикова в двух томах, 1986.
Локтев А.Д. и др. Общие машиностроительные нормативы режимов резания. Справочник в двух томах - М.: Машиностроение, 1988.
Общемашиностроительные укрупненные нормативы времени на работы, выполненные на металлорежущих станках (единичное, мелкосерийное и среднесерийное производство)- М.: Экономика, 1988.
Горошкин А.К. Приспособления для металлорежущих станков. Справочник - М.:Машиностроение,1971.
Общемашиностроительные нормативы времени и режимов резания для нормирования работ на металлорежущих станках. М.: Экономика, 1990.
Болотин Х.Л., Костромин Ф.П. Станочные приспособления. Изд. 5-е, перераб. и доп. М.: Машиностроение. 1973. 344с.
Общемашиностроительные нормативы режимов резания, норм износа и расхода зубофрезерного инструмента при обработке конструкционных сталей и чугунов, редактор Акатов Л.С. 224с-ил.