Инверторные источники питания для электродуговой сварки
Синусоидальный широтно-импульсный модулятор
Формы сигналов синусоидального широтно-импульсного модулятора изображены на рис.12б. В этой схеме напряжение треугольной формы сравнивается с синусоидальным управляющим напряжением. Входные напряжения компаратора Vc и VT. Выходное напряжение компаратора высокое, когда величина синусоидального управляющего напряжения больше, чем величина напряжения треугольной формы. Отношение величины управляющего напряжения к величине напряжения треугольной формы определяется как коэффициент модуляции. Следует заметить, что выходное напряжение компаратора представляет собой последовательность импульсов неравной длительности. В течение полупериода цикла преобразования длительность центрального импульса максимальна, а длительность крайних импульсов уменьшается. Длительность управляющих импульсов изменяется синусоидально. Этот тип широтно-импульсного модулятора называется асимметричным, так как длительности его управляющих импульсов неравны. Гармонические составляющие в выходном напряжении такого инвертора будут меньше, чем в инверторе с симметричным широтно-импульсным модулятором.
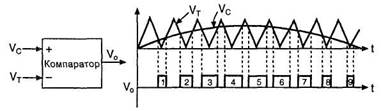 |
Рис.12б - Формы сигналов синусоидального широтно-импульсного модулятора
1.9 Управление гармоническими составляющими (управление формой напряжения)
Формы выходных напряжений инверторов могут быть прямоугольными, квазипрямоугольными, треугольными или в виде шестиступенчатых последовательностей импульсов. В выходном напряжении содержатся основная гармоника и ее высшие компоненты. Если инвертор используется в качестве источника питания асинхронного электродвигателя, высшие гармоники питающего напряжения вносят потери в виде дополнительного выделения тепла. Например, пятая гармоника питающего электродвигатель напряжения производит крутящий момент в противоположном направлении по отношению к основному крутящему моменту. Поэтому предпочтительно минимизировать коэффициент гармоник в выходном напряжении. Методы уменьшения гармоник следующие:
коммутация промежуточных отводов в трансформаторе;
подключение нагрузки через трансформатор;
использование фильтров;
использование широтно-импульсной модуляции.
1.9.1 Коммутация промежуточных отводов в трансформаторе
Электрическая схема инвертора с коммутацией промежуточных отводов в трансформаторе изображена на рис.13а. Схема этого инвертора похожа на схему параллельного инвертора. Когда один из тиристоров слева находится в проводящем состоянии, выходное напряжение инвертора -положительное, если же один из тиристоров справа находится в проводящем состоянии, выходное напряжение - отрицательное. Когда тиристор 1 запускается, напряжение источника питания прикладывается к половине первичной обмотки трансформатора. Выходное напряжение инвертора в этом случае минимальное, поскольку отношение «вольт/виток» минимальное.
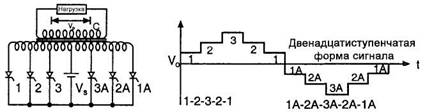 |
Рис.13а - Электрическая схема инвертора с коммутацией промежуточных отводов в трансформаторе
В следующий момент времени запускается тиристор 2, а тиристор 1 выключается. Отношение «вольт/виток» увеличивается, и выходное напряжение инвертора также увеличивается. После запуска тиристора 3 тиристор 2 выключается, выходное напряжение инвертора становится максимальным. Для получения двенадцатиступенчатой формы выходного напряжения тиристоры должны запускаться в последовательности 1-2-3-2-1-1А-2А-ЗА-2А-1А. Недостатком этой схемы является сложность запуска и коммутирования тиристоров.
1.9.2 Подключение через трансформатор
Схема компенсации гармонических составляющих с помощью двух трансформаторов изображена на рис.13б. Выходное напряжение в этой схеме является векторной суммой выходных напряжений двух инверторов. Этот метод применяется для компенсации конкретной гармонической составляющей в выходном напряжении (избирательное устранение гармоник). Вторичные обмотки этих двух трансформаторов включены последовательно таким образом, чтобы V1 + V2 = Vo. Запуск тиристоров второго инвертора запаздывает на угол θ по отношения к запуску тиристоров первого инвертора. Форма выходного напряжения V0 может быть получена суммированием напряжений V1 и V2. Форма выходного напряжения представляет собой 120-градусные квазипрямоугольные импульсы. На рис.13в показаны векторные диаграммы основных и третьих гармоник выходных напряжений инверторов при угле запаздывании 0 = 60°.
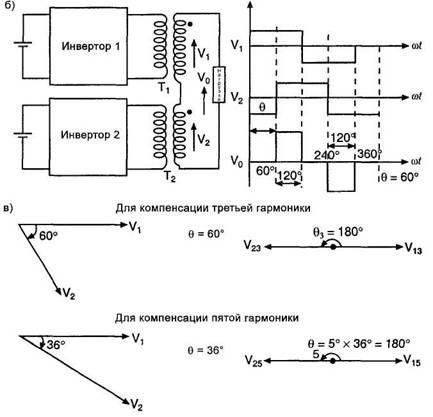 |
Рис.13 - б) Подключение нагрузки через трансформатор в) Векторная диаграмма
Напряжения третьих гармоник находятся в противофазе друг к другу. Поэтому в суммарном выходном напряжении инверторов третья гармоника отсутствует. Выбрав угол запаздывания θ = 36°, можно скомпенсировать в выходном напряжении пятую гармонику. Недостатком этой схемы является то, что требуются два инвертора и два одинаковых трансформатора.
1.9.3. Использование фильтров
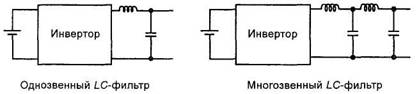 |
Различные типы используемых фильтров изображены на рис.13г. В однозвенном LС-фильтре реактивное сопротивление индуктивности L с увеличением частоты увеличивается, то есть высокочастотные компоненты на выходе существенно ослабляются. С увеличением индуктивности L увеличиваются омические потери в фильтре. Конденсатор С обладает высоким реактивным сопротивлением на низких частотах, но при этом эффективно шунтирует высокочастотные компоненты. Оптимальный выбор элементов фильтра позволяет увеличить рабочий ток инвертора без существенного увеличения потерь в LC-фильтре
Рис.13г - Использование фильтров
Некоторая часть гармоник все же проходит через однозвенный LC-фильтр в нагрузку. Существенно улучшить фильтрацию гармоник можно с помощью использования многозвенных LC-фильтров. Размер индуктивности фильтра можно уменьшить, подключив его ко вторичной обмотке понижающего трансформатора.
Если инвертор работает на фиксированной частоте, можно использовать последовательный резонансный LС-фильтр. Значениях и С выбираются так, чтобы их собственная резонансная частота фильтра была равна выходной частоте инвертора. Фильтр и нагрузочное сопротивление работают как последовательный низкодобротный резонансный контур. Электрический ток в такой цепи находится в фазе с выходным напряжением, поэтому напряжение нагрузочного сопротивления синусоидально. Применение реактивных фильтров предпочтительно для высокочастотных устройств.
2 Инверторные источники питания для дуговой сварки
2.1 Начало развития и внедрение в производство инверторных источников питания
В наступившем веке бесспорным лидером в производстве сварочной техники становятся инверторные источники питания. При их применении потери электроэнергии снижаются до 10 раз, материалоемкость оборудования - до 10-12 раз, а ПР источника повышается до 80-100 %. Уменьшаются размеры и масса сварочных аппаратов. Основным достоинством инверторной техники является ее мобильность, что позволяет использовать подобные агрегаты при выполнении монтажных работ в стационарных и полевых условиях.
В 1905 г. австрийский профессор Розенберг разработал специальный сварочный генератор поперечного поля, у которого с ростом сварочного тока изменялось напряжение дуги. Это был, пожалуй, один из самых первых шагов в развитии регулируемых источников питания.
В 1907 г. на заводе Lincoln Electric был выпущен генератор с изменяемым напряжением. Через 20 лет русский ученый В. П. Никитин получил патент на первый в мире однокорпусный комбинированный трансформатор-регулятор для дуговой сварки.
В начале 50-х гг. появились полупроводниковые селеновые диоды. Это позволило разработчикам создать сварочные выпрямители, состоящие из трансформатора и выпрямительного диодного блока.
Позже, в 70-е гг. с появлением силовых кремниевых тиристоров стало возможно плавно изменять сварочный ток и выходные ВАХ сварочных аппаратов не за счет трансформатора, а на основе обратных связей и фазовой регулировки угла включения тиристоров.
В 1977 г. на рынке сварочного оборудования появился источник питания Hiiark-250 финской фирмы Kemppi, собранный на базе "скоростных тиристоров", обеспечивших преобразование постоянного тока в переменный с частотой 2-3 кГц. Это стало началом развития инверторных источников питания в сварочной технике.
В обычных выпрямителях трансформатор работает на сетевой частоте 50 Гц. Повышение частоты до 2 кГц и более позволило существенно уменьшить массу и габаритные размеры сварочного инвертора. Если у обычных сварочных выпрямителей отношение сварочного тока к единице массы около 1-1,5 А/кг, то у инверторов на "скоростных тиристорах" этот показатель равен 4-5 А/кг.
Смысл инвертирования заключается в поэтапном преобразовании энергии. Питающее сетевое напряжение выпрямляется на диодном мостике, затем преобразуется в переменное высокочастотное в блоке инвертора и понижается в трансформаторе до рабочего сварочного. А выходной выпрямитель преобразует переменное напряжение в постоянное. Весь процесс регулируется за счет обратных связей блоком управления, который обеспечивает необходимые характеристики сварочного тока.
Инверторы также отличаются низкой пульсацией выпрямленного тока, высокой скоростью регулировки, возможностью получения разнообразных ВАХ и высоким (до 90 %) КПД.
Сравнительные характеристики инверторных сварочных аппаратов приведены в таблице № 1.
Классическим примером тиристорного инвертора является сварочный универсальный источник питания LUA-400 фирмы ESAB. Шесть различных ВАХ позволяют использовать его при сварке в углекислом газе, ручной дуговой, аргонодуговой и сварке алюминиевой проволокой пульсирующей дугой.
С появлением модульных биполярных транзисторов с изолированным затвором (IGBT) сварочные трансформаторы стали работать на частоте до 20 кГц. При этом отношение сварочного тока к единице массы источника питания повысилось вдвое. На базе IGBT-транзисторов стали выпускать маленькие бытовые источники питания для ручной дуговой сварки, а также импульснодуговой и механизированной сварки в защитных газах, плазменной резки.
Последующая стадия развития сварочных инверторов связана с появлением в 90-х гг. полевых МОП-транзисторов серии MOSFET. Частота за счет силовых полевых транзисторов повысилась до нескольких десятков килогерц. На их базе фирма ESAB стала выпускать установки для ручной дуговой сварки Power lnvert-315 с частотой 24 кГц и малогабаритные источники Caddi-130, 140 и 200. Дальнейшее развитие инверторной техники пошло по пути совершенствования MOSFET-транзисторов. Выпущенный той же фирмой источник Caddi-250 массой 11 кг работает на частоте 49 кГц.
В 2001 г. в Эссене фирма Kemppi продемонстрировала малогабаритные переносные сварочные инверторы Minarc-110 и 140 массой 4,2 кг и рабочей частотой 80 кГц. При длине электрокабеля до 50 м переносной Minarc -идеальный аппарат для работы в труднодоступных местах. Он предназначен для использования разнотипных электродов и имеет особый износостойкий корпус.
Современные инверторы lnvertec-140 и 160 американской фирмы Lincoln Electric - это аппараты со специальной схемой стабилизации питания для надежной работы от автономных генераторов мощности. При аргонодуговой сварке поджиг дуги осуществляется методом точечного касания.
К сожалению, следует признать, что отечественные производители сварочной техники намного отстали от мирового уровня развития инверторных источников в связи с общим спадом экономики за последние 10 лет. И все-таки, общая тенденция сохраняется. Российские изготовители также предлагают инверторные источники.
Среди них сварочные выпрямители серии "Форсаж" Государственного Рязанского приборного завода. Эти установки предназначены для сварки низкоуглеродистых, низколегированных и коррозионно-стойких сталей. Они имеют плавную регулировку сварочного тока, снабжены вентилятором и защитой от перегрева. Диапазон сварочного тока от 40 до 315 А, масса 6,7-12,5 кг.
Сварочный инверторный аппарат "Торус-200" предназначен для дуговой сварки постоянным током. Несмотря на маленький размер (115х185х280 мм) и массу около 5 кг, диапазон сварочного тока у него 40-200 А. Этот сравнительно недорогой источник может работать от бытовой сети дома, на приусадебных участках, в гаражах и т. д.
В настоящее время лучшими среди сварочных аппаратов инверторного типа признаны самые малогабаритные в мире серии ВМЕ, разработанные в ООО НПЦ "ПромЭл-2000" (изготовитель ОАО "Машиностроительный завод "Прогресс", Астрахань). Они удостоены Золотой медали Международного салона инноваций и инвестиций (Москва, 2002 г.), а также множества дипломов международных и региональных выставок.
Таблица № 1
| Аппарат, фирма-изготовитель, страна | Диапазон регулирования сварочного тока, А | Габаритные размеры, мм | Масса, кг | ПВ,% |
| Master-1500, Kemppi, Финляндия | 15-150 | 390x155x285 | 10 | 20 |
| Mmarc-140, Kemppi, Финляндия | 10-140 | 305x123x250 | 4,8 | 80 |
| InvertecV 160-S, Lincoln Electric, США | 5-160 | 320x200x430 | 10,5 | - |
| Caddy Tig 150, ESAB, Швеция | 3-150 | 310x130x250 | 5,5 | 25 |
| Tecnica 1600, Telwin, Италия | 5-150 | 280x150x195 | 3,3 | 10 |
| Mito 160 MMA, Mito, Италия | 5-160 | 175x430x245 | 14 | 60 |
| TINY 150, Kjellberg, Германия | 5-150 | 320x110x260 | 5,4 | 35 |
| SI601, Cemont, Италия | 5-150 | 145x235x340 | 7,7 | 35 |
| Topyc-200, OOO "TOP", Россия | 40-200 | 115 x 185 x 280 | 5 | 40 |
| Форсаж-160, Государственный Рязанский приборный завод, Россия | 40-315 | 410x180x390 | 10 | 60 |
| ВДУ4-1371, АО "Спецэлектромаш", Россия | 5-130 | 365x139x196 | 8 | 100 |
| BME-160, ОООНПЦ"ПромЭл-2000", Россия ЭЛ-2000", Россия | 15-160 | 175x300x86 | 3,6 | 80 |
| Примечание. Напряжение питающей сети 220 В. |
Таблица № 2
| Аппарат | Напряжение питающей сети, В | Диапазон регулирования сварочного тока, А | Напряжение холостого хода, В | Габаритные размеры, мм | Масса, кг |
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |