Разработка технологического процесса изготовления сварочного аппарата
 =
0,1 м/с
К. п. д. приняли согласно [3, с. 94]
h = 0,8
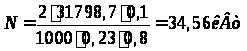
По найденной мощности выбрали 2 тип правильной машины, характеристика которой приведена в таблице 5.
Таблица 5 – Характеристика правильной машины
| Параметры | Тип машины |
| II | |
| Толщина листа, мм | 6-16 |
| Ширина листа, мм | 2500 |
| Число роликов | 9 |
| Диаметр правильных роликов, мм | 230 |
| Число рядов опорных роликов | 2 |
| Шаг правильных роликов, мм | 250 |
| Скорость правки, м/мин | 8 |
| Мощность электропривода, кВт | 65 |
2.1.3 Разметка заготовок
Разметка заготовок из листового проката осуществляется построением разверток и вычерчиванием на плоскости. При этом имеют в виду раскрой металла с минимальными отходами.
Различают три метода разметки:
1. Камеральный метод – заключается в переносе размеров на материал по предварительно разработанным эскизам развертки;
2. Плазовый метод развертки – заключается в выполнении развертки в натуральную величину на специально подготовленной плоскости, называемой плазом, или непосредственно на металле.
3. Оптический метод – заключается в применении системы линз.
Для изготовления аппарата выбрали камеральный метод, как самый распространенный при производстве аппаратуры.
2.1.4 Изотермическая резка
Различают два основных метода резания металла: холодный (механический) и термический. Выбор метода резки в каждом конкретном случае производится с учетом химического состава, физико-химических свойств, размеров и формы поперечного сечения металла.
Механическая резка осуществляется без снятия стружки на ножницах гильотинных и дисковых и на ножницах для резания сортового проката.
Резка на ножницах обладает высокой производительностью. Применение этого метода возможно до толщины 60 мм, однако стоимость оборудования с увеличением толщины проката сильно возрастает. В этих случаях прибегают к термической резке. Термическая резка применяется для раскроя металла практически неограниченной толщины. Стоимость оборудования низкая и она остается неизменной с увеличением толщины разрезаемого листа. Термическая резка применяется с учетом структуры и физических свойств металла.
Так как сталь двухслойная (основной слой из углеродистой стали ВСт3сп5 и плакирующий из стали 08Х13), то применяем кислородно-флюсовый способ резки.
Кислородно-флюсовая резка заключается в том, что в струю режущего кислорода подают порошкообразный флюс.
Для оценки
влияния химического
состава на
разрезаемость
легированных
сталей рассчитываем
эквивалент
углерода
 ,
%, согласно [3,
с.134] по формуле:
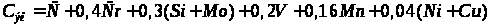 (28)
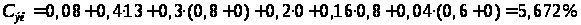
Т.к.
 ,
то необходим
предварительный
и сопутствующий
подогрев.
Слой металла, окисляемого при резке С, мм, определяли согласно [1, с.110]:
С = 2 + 0,025S, (29)
где S – толщина листа, мм.
С = 2 + 0,025Ч12 = 2,30 мм
Т.к. кислородно-флюсовая резка, то берем на 30% больше: С = 3 мм
Припуск на механическую обработку zн, мм, определяли согласно [1, с.110]:
сварочный механизм аппарат
zн = Нср + m + е, (30)
где Нср – средняя высота неровностей после кислородной резки, мм;
m – протяженность зоны термического влияния с измененной структурой, мм;
е – отклонение от прямолинейности, мм.
Среднюю высоту неровностей после кислородной резки Нср , мм, определяли согласно [1, с.111]:
Нср = 0,1 + 0,01S, (31)
Нср = 0,1 + 0,01Ч12 = 0,22 мм
Протяженность зоны термического влияния с измененной структурой m , мм, определяли согласно [1, с.111]:
m = 0,625 + 0,03S, (32)
m = 0,625 + 0,03Ч12 = 0,985
Согласно [1, с.111]: е = 0,1 + 0,02S = 0,1 + 0,02·12 = 0,34 мм
Zн = 0,22 + 0,985 + 0,34 = 1,545 мм
Принимаем Zн = 3 мм.
Согласно [6, с.394] выбрали установку для кислородно-флюсовой резки УРХС-4. Установка состоит из флюсопитателя и специального резака.
Таблица 6 – Техническая характеристика установки УРХС-4
| Параметры | Значения |
|
Скорость резки, мм: прямолинейной фасонной |
270-760 170-475 |
| Давление кислорода, кгс/см2 | 5-10 |
| Давление ацетилена, мм вод. ст., не менее | 300 |
| Давление флюсонесущего кислорода, кгс/см2 | 0,35-0,45 |
|
Расход: кислорода, м3/ч флюса, кг/ч ацетилена, м3/ч |
8-25 6-9 0,8-1,1 |
|
Размеры флюсопитателя, мм: диаметр высота |
220 620 |
| Масса флюсопитателя, кг | 10,3 |
| Емкость флюсопитателя, кг | 20 |
| Масса ручного резака с оснасткой, кг | 3 |
| Длина резака, мм | 585 |
2.1.5 Подбор листогибочной машины
Гибка, заключается в том, что заготовка пропускается между валками, при этом используется реверсивность машины. Для гибки листа применяем симметричную трехвалковую листогибочную машину.
Исходные данные:
Размеры листа:
ширина b, мм 2000
толщина S, мм 12
Радиус кривизны R, мм 1506
Марка стали ВСт3сп5
Предел текучести σт, МПа 210
Модуль Юнга Е, МПа 2·105
Для гибки в холодном состоянии согласно [3, с.156] должно выполняться условие
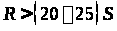 , (33)
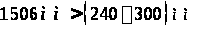
Т.к. условие выполняется, то производим гибку в холодном состоянии.
Коэффициент упругой зоны k, в листе определяли согласно [3, с.167]:
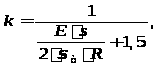 (34)
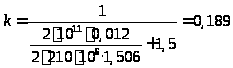
Изгибающий момент М, кгЧмм, определяли согласно [3, с.88]:
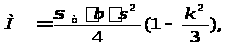 (35)
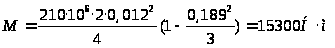
Угол a определяли согласно [3, с.166]:
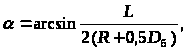 (36)
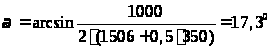
Усилие на валках Рс, кг, определяли согласно [3, с.166]:
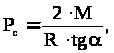 (37)
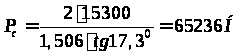
Усилие на боковой валок Рб, кг, определяли согласно [3, с.166]:
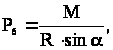 (38)
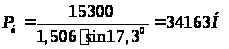
Крутящий момент М'к, кгЧмм, затрачиваемый на деформацию листа, определяли согласно [3, с.94]:
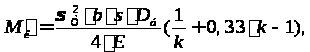 (39)
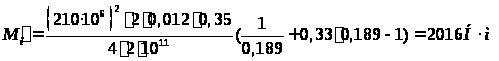
Крутящий момент М''к, кгЧмм, затрачиваемый на трение качения валков по листу и трение в подшипниках валков определяли согласно [3, с.167]:
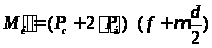 , (40)
где f – коэффициент трения качения валков по листу, мм;
m – коэффициент трения в подшипниках;
d – диаметр шейки валов, мм.
Согласно [3, с.167] принимаем: f = 0,8 мм, m = 0,1.
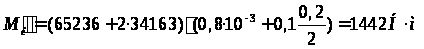
Суммарный крутящий момент Мк, кгЧм, на боковых валках определяли согласно [3, с.168]:
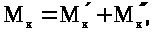 (41)
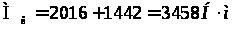
Мощность привода N, кВт, листогибочной машины определяли согласно
[3, с.167]:
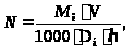 (42)
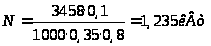
Согласно [3, с.161] приведем техническую характеристику листогибочной машины.
Таблица 7 – Техническая характеристика листогибочной машины.
| Параметры | Значения |
| Рабочая длина валков, мм | 2000 |
| Скорость гибки, м/мин | 5 |
| Максимальная толщина изгибаемой стали, мм | 18 |
| Число роликов | 3 |
| Диаметр боковых валков, мм | 350 |
| Мощность электродвигателя, кВт | 7,5 |
2.2 Сборка свариваемых элементов
В операцию сборки свариваемых элементов входят следующие виды работ: установка, разметка для привариваемых деталей, проверка сопряжения кромок и сборочных баз, подгонка свариваемых элементов и деталей, фиксирование свариваемых кромок разъемными или неразъемными соединениями.
Применяют сборку двух технологических разновидностей:
необходимая, для последующего выполнения сварных работ;
сборка узлов и аппарата в целом.
2.2.1 Сварочные напряжения и деформации
Образование деформаций приводит к отклонениям от заранее заданных размеров и форм. Деформации делят на:
1) продольное укорачивание;
2) поперечное укорачивание;
3) изгиб конструкции;
4) скручивание;
5) выпученность и волнистость;
6) угловые деформации.
К общим мероприятиям по снижению напряжения и деформаций относят:
а) преднамеренное деформирование свариваемых деталей;
б) симметричное положение швов;
в) уменьшение размеров швов.
К мероприятиям по уменьшению сварных напряжений относят:
1) уменьшения сечений сварных швов;
2) уменьшение количества сварных швов;
3) использование термообработки.
2.2.2 Приспособления и механизмы для проведения сборочно-сварочных работ
Для производства сборочно-сварочных работ применяют следующие приспособления:
а) Роликовый стенд – предназначен главным образом для сборки и сварки обечаек и корпусов аппаратов. При помощи стенда возможно вращение конструкции в прцессе сборки и сварки. Используется при сварке продольных швов. Его можно использовать и при установке в аппаратах внутренних устройств, т. е. при окончательной сборке.
б) Манипуляторы – применяют при производстве деталей гарнитуры (штуцеров, люков и др), а также крупных деталей (днищ, узлов шаровых резервуаров, решеток).
в) Стеллажи применяют в производстве аппаратуры из секции свариваемых из листов на плоскости.
2.2.3 Подбор роликового стенда
Согласно [2, с.306] для производства сборки и сварки приняли роликовый стенд тяжелого типа с балансирными роликоопорами, грузоподъемность которого соответствует весу аппарата.
Техническую характеристику выбранного стенда привели в таблице 8.
Таблица 8 – Техническая характеристика стенда
| Параметры | Значения |
| Грузоподъемность, т | 60 |
|
Скорость вращения изделия, м/ч: при сварке маршевая |
8 – 130 130 |
|
Диаметр, мм: свариваемых изделий роликов |
120 – 6000 510 |
| Мощность электродвигателя, кВт | 2,1 |
|
Габаритные размеры роликовых опор, мм: длина ширина высота |
800 900 1200 |
|
Масса роликовой опоры, т: приводной холостой холостой передвижной |
1,1 0,865 0,98 |
2.3 Расчет режима сварки
Для сварки корпуса аппарата применяли двустороннюю автоматическую сварку под флюсом, так как применяются значительно большие токи, позволяющие получить большое проплавление основного металла.
Рисунок 4 – Схема стыка без зазора, без раздела кромок
Примем толщину листа 12 мм и рассчитаем основные характеристики.
Величину сварочного тока Iсв, А, определяли согласно [7, с.13]:
Iсв = (80 ч 100) h, (43)
где h – глубина проплавления, мм.
Глубина проплавления h, мм, определяли согласно [7, с.13]:
h = (0,6 ч 0,7)·S, (44)
где S – толщина стенки, мм.
h = (0,6 ч 0,7)·10 = (6 ч 7) мм
h = 7 мм
Iсв = (80Чч 100) 7 = 700 А
Диаметр электрода dэ, мм, приняли согласно [7, с.13]:
dэ = 5 мм
Уточненный диаметр электрода:
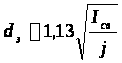 , (45)
где j – допустимая плотность тока, А/мм2.
Допустимую плотность тока j, А/мм2, определяли согласно [7, с.13]:
j = 40 А/мм2
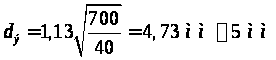
Скорость сварки Vсв, м/ч, определяли согласно [7, с.13]:
 , (46)
где А – коэффициент, зависящий от диаметра электрода, А·м/ч.
Коэффициент А приняли согласно [7, с.13]:
А = 25Ч103 А·м/ч
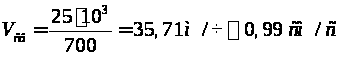
Напряжение на дуге Uд, В, определяли согласно [7, с.15]:
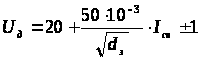 , (47)
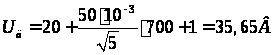
Погонную энергию сварки q, Дж/см, определяли:
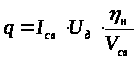 , (48)
где h - эффективный КПД нагрева изделия дугой.
Эффективный КПД нагрева изделия дугой h приняли согласно [7, с.15]:
h = 0,85
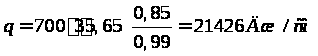
Коэффициент формы провара j, определяли согласно [7, с.15]:
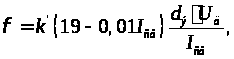 (49)
где к’ – коэффициент, зависящий от плотности тока.
Коэффициент к’, определяли согласно [7, с.15]:
k’ = 0,367Чj 0,1925, (50)
k’ = 0,367 Ч 40 0,1925 = 0,747
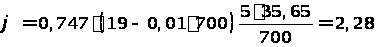
Фактическую глубину проплавления hф, см, и ширину шва b, см, определяли согласно [7, c.15]:
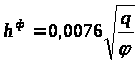 , (51)
b = j Ч hф, (52)
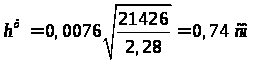
b = 2,28Ч0,74 = 1,7 см
Площадь наплавки Fн, см2, определяли согласно [7, с.15]:
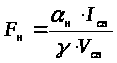 , (53)
где aн – коэффициент наплавки, г/АЧч;
g – удельный вес стали, г/см3.
Коэффициент наплавки aн, г/АЧч, принимали согласно [7, с.15]:
aн = 12 г/АЧч
Удельный вес стали g, г/см3, равен
g = 7,8 г /см3
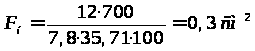
Высоту валика а, см, определяли согласно [7, с.15]:
 , (54)
где b – ширина шва, см.
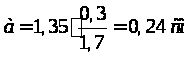
Коэффициент формы валика j, определяли согласно [7, с.15]:
y = b / а, (55)
y = 1,7 / 0,24 = 7,08
Скорость охлаждения металла Wохл, оС/с, определяли согласно [7, с.17]:
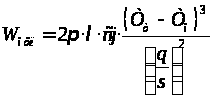 , (56)
где l – теплопроводность, Вт/см Ч оС;
сj – объемная теплоемкость, Дж/см3 Ч оС;
Тт – температура наименьшей устойчивости аустенита, оС;
То – начальная температура изделия, оС;
q – погонная энергия сварки, Дж/см;
s – толщина стенки, см.
Согласно [7, с.17] приняли:
l = 0,42 Вт/см Ч °С
сj = 5,25 Дж/см3 Ч °С
Тm = 600 °С
То = 20 °С
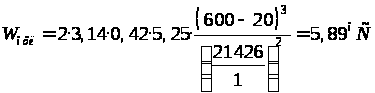
Полученное значение входит в пределы относительного интервала скоростей охлаждения:
1,1 < 5,89 < 15 °С/с
Следовательно, выбранный режим сварки обеспечивает получение заданных свойств металла в околошовной зоне.
Установки для сварки деталей гарнитуры (штуцера, люки-лазы и т.д.) выполняют с использованием шланговых аппаратов.
Согласно [6, с.143] приняли аппарат тракторного типа ТС-17М-1 для сварки под слоем флюса следующей технической характеристикой:
Таблица 9 – Техническая характеристика ТС-17М-1
| Параметры | Значения |
| Сила сварочного тока, А | 200 – 1200 |
| Диаметр электродной проволоки, мм | 1,6 – 1,5 |
| Скорость подачи электродной проволоки, м/мин | 0,84 – 6,7 |
| Габаритные размеры, мм | 740ґ350ґ520 |
| Масса (без флюса и проволоки), кг | 42 |
| Способ защиты сварочной зоны | Флюс |
| Способ настройки скорости подачи | Сменными зубчатыми колесами |
Химический состав металлов привели в таблице 10
Таблица 10 – Химический состав металлов
| Марка стали | Содержание элементов, % | ||||||
| С | Mn | Si | Cr | Ni | S | P | |
| ВСт3сп5 | 0,14-0,22 | 0,4-0,65 | 0,12-0,30 | ≤0,30 | ≤0,30 | ≤0,05 | ≤0,04 |
| 08Х13 | ≤0,08 | ≤0,8 | ≤0,8 | 12-14 | ≤0,6 | ≤0,025 | ≤0,03 |
Для указанных сталей рассчитали эквиваленты хрома и никеля по формулам
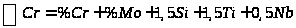 , (57)
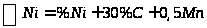 . (58)
Для стали ВСт3сп5:
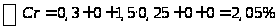
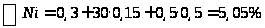
Для стали 08Х13:
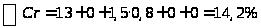
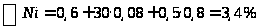
Рисунок 5 – Структурная диаграмма Шеффлера
На рисунке 5 полученным эквивалентам хрома и никеля стали ВСт3сп5 соответствует мартенситная структура, стали 08Х13 соответствует мартенситно-ферритная структура.
Линия разбавления сталей ВСт3сп5 и 08Х13 характеризуется мартенситно-ферритной мартенситной структурой в зависимости от состояния долей металлов. Далее предложим, что доля участия в шве металлов ВСт3сп5 и 08Х13 равна. Тогда структурный класс при перемешивании сталей ВСт3сп5 и 08Х13 будет соответствовать мартенситной структуре (точка С на рисунке 5, расположенная посередине линии разбавления ВСт3сп5 и 08Х13).
Структурными классами, на основе которых теоретически можно регулировать разбавление, является перлитно-ферритная, ферритная на основе высокохромистых сплавов, аустенитная или аустенитно-ферритная структура.
Вариант разбавления перлитно-ферритной структуры шва не может быть принят, так как необходимо использовать присадочный малоуглеродистый металл, а таких проволок ГОСТы не регламентируют.
Регулирование разбавления на основе высокохромистых электродов также не может быть принято из-за низких показателей технологической прочности и малой пластичности металла шва указанного типа.
Таким образом, регулировать разбавление необходимо на основе присадочного металла аустенитного или аустенитно-ферритного класса.
Для автоматической сварки сталей (ВСтЗсп5 + 08X13) выбрали проволоку марки Св-0Х17Н13М2Т.
В таблице 11 согласно [6, с.94,130] привели присадочные материалы для сварки сталей.
Таблица 11 – Присадочные материалы
| Материал | ВСт3сп5 | 08Х13 |
| Флюс | ОСЦ-45 | АН-26 |
| Проволока | Св-08 | Св-0Х17Н13М2Т |
Таблица 12 – Химический состав флюса
| Марка флюса | Химический состав, % | ||||||||
| SiO2 | Al2O3 | MnO | CaO | MgO | FeO | CaF2 | S | P | |
| ОСЦ-45 | 42-45 | 2,5 | 38-43 | 5 | 1 | 1,5 | 6-8 | 0,15 | 0,15 |
| АН-26 | 32 | 20 | Ј 3,0 | 3,0 | 17 | 1,0 | 24 | – | – |
Таблица 13 – Химический состав сварочной проволоки
|
Марка проволоки |
Химический состав, % | |||||||
| C | Si | Mn | Cr | Ni | Ti | S | P | |
| не более | ||||||||
| Св-08 | Ј 0,1 | Ј 0,03 | 0,35-0,6 | Ј 0,15 | Ј 0,3 | - | 0,04 | 0,04 |
| Св-0Х17Н13М2Т | Ј 0,08 | Ј 0,1 | 1-2 | 16-18 | 12-14 | 1,8-2,5 | 0,02 | 0,03 |
Эквивалент хрома и никеля для присадочного материала Св-0Х17Н13М2Т равен:
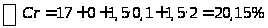
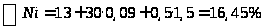
Точку, соответствующую структуре проволоки нанесли на диаграмме Шеффлера. Далее провели линию разбавления присадочного металла с основным металлом (точка С – Св-0Х17Н13М2Т). Нашли долю участия основного металла на линии разбавления, при которой будет сохраняться аустенитная структура (точка Д). Эта точка разделяет аустенитную структуру и аустенитно-мартенситную структуры на диаграмме.
Длина разбавления на участке С – Д составляет 67% от длины всей линии разбавления, т.е. доля основного металла в шве сплава в точке Д составляет 33% и присадочного 67%. Это означает, что для сохранения структуры шва в пределах аустенитного класса доля основного металла при использовании проволоки Св-0Х17Н13М2Т не должна превышать g0 = 33%.
2.4 Операции термической обработки
2.4.1 Предварительная термическая обработка
Подогрев при сварке снижает скорость охлаждения в области субкритических температур. Для улучшения структуры требуется понизить скорость охлаждения, выбор температуры подогрева координируют со скоростью охлаждения до температуры окружающей среды. Подогрев улучшает пластичность в зоне термического влияния в том случае, если при определенной температуре подогрева завершается процесс распада аустенита.
При общем нагреве и равномерном охлаждении свариваемой стали создаются наиболее благоприятные условия. При местном нагреве могут возникнуть вторичные напряжения. Но важно помнить, что слишком высокая температура подогрева ведет к окалинообразованию.
Согласно [3, с.256] исходя из условия
S > 32 мм,
12 < 32 мм
Принимаем, что термообработка не нужна, т. е. подогрев не используют.
2.4.2 Последующая термообработка
Различают 2 вида последующей термообработки: с нагревом ниже температуры фазовых превращений и с нагревом выше температуры фазовых превращений. Второй вид редко применяют в аппаратостроении, так как высокие температуры вызывают обезуглероживание, деформации.
Первый вид термообработки предупреждает хрупкий излом и деформации деталей после механической обработки и называется отпуском.
По данным практики обязательной термообработке для уменьшения напряжения подвергают сварные аппараты из углеродистой стали, толщина стенки которых превосходит 35 мм.
Так как сталь двухслойная, то необходимо провести термообработку первого вида.
2.5 Операционный контроль и контроль качества изделия
Высокие требования, предъявляемые к качеству аппаратуры и трубопроводов, могут быть выполнены при условии тщательного контроля по всем производственным операциям.
Контролю подлежат операции первичной обработки металла, операции обработки заготовок (разметка, резка и обработка, гибка), прессовые операции, сборочные, сварочные и термические.
Операции правки контролируют степенью приближения к плоскости.
Операции очистки проверяют по шероховатости поверхности.
Операции разметки контролируют по данным рабочих чертежей.
Операции термической резки и обработки кромок контролируют так же, как и предыдущие, и дополнительно по шероховатости поверхности в соответствии с допусками.
Операции гибки заготовок и прессовые контролируют по данным рабочих чертежей с учетом припусков и допусков.
Сборку сварных соединений элементов контролируют в соответствии с рабочими чертежами, особенно тщательно проверяют пригонку, просветы, радиусы кривизны или прямолинейность.
Качество сварных швов контролируется:
внешним осмотром и обмером;
методами контроля плотности сварных швов;
механическим испытанием;
рентгенографией;
просвечиванием швов гамма лучами;
ультразвуковым методом контроля;
люминесцентным методом контроля;
магнитными методами контроля.
Для контроля качества сварных швов аппарат подвергли гидравлическому испытанию.
Пробное давление при гидроиспытаниях рпр, МПа, определяли согласно [5,с.9]
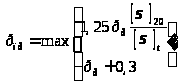 , (59)
где рр – расчетное давление, МПа;
 – допускаемые
напряжения
для материала
аппарата –
стали марки
ВСт3сп5 при
температуре
плюс 200С, МПа;
 – допускаемые
напряжения
для материала
аппарата при
рабочих условиях,
МПа.
Гидростатическое давление рг, МПа, определяли согласно [5,с.10]
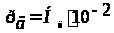 , (60)
где Нц – высота аппарата, м.
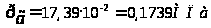
Т.к.
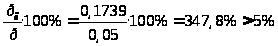 ,
то расчетное
давление рр,
МПа, определяли
согласно[5,с.10]
 , (61)
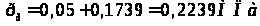
Допускаемые напряжения для материала аппарата при температуре плюс
20°С [s]20, МПа, определяли согласно [5, с.9]:
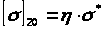 , (62)
где h - поправочный коэффициент, учитывающий вид заготовки (листовой прокат);
s* - нормативное допускаемое напряжение при температуре плюс 20 0С, МПа.
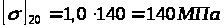
Допускаемое напряжение [s], МПа, принимали согласно [5, с.11]:
[s] = 100 МПа
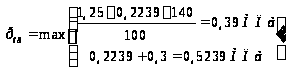
Пробное давление испытания приняли ри = 0,5239