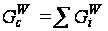Технология изготовления цемента на предприятии ЗАО "Белгородский цемент"
Введение
В течение многих лет производство цемента базировалось на мокром способе, при котором сырье перерабатывается совместно с водой, в результате чего получают шлам влажностью от 36 до 40%. Для испарения этой влаги при обжиге затрачивается до 3000 кДж/кг клинкера и общий расход условного топлива составляет 220-230 кг 1 т цементного клинкера. Мокрый способ производства цемента в свое время время получил широкое распространение благодаря сравнительной простоте технологических процессов, особенно при приготовлении однородной сырьевой шихты заданного состава.
В последнее время в цементной промышленности преимущественно применяется сухой способ производства, при котором сырье с естественной влажностью перерабатывается без добавления воды. Широкое распространение этот способ получил на большинстве зарубежных предприятий. Расход условного топлива на обжиг клинкера по этой технологии значительно ниже и составляет 120…140 кг на тонну. В России доля заводов, работающих по сухому способу невелика и не превышает 15%.
Каждый из способов имеет свои преимущества и недостатки. При мокром способе производства снижаются затраты электроэнергии на помол, транспортирование и усреднение сырьевой смеси. Главным недостатком мокрого способа производства является повышенный расход топлива.
При сухом способе снижается расход топлива и увеличивается производительность печей. Однако при сухом способе производства значительно возрастает потребление электроэнергии, а также предъявляются более жесткие требования к составу сырья. В частности из-за опасности образования настылей в циклонных теплообменниках ограничивают содержание в сырье щелочей и хлора.
Наличие у каждого из способов приемуществ и недостатков привело к тому, что оба способа производства развивались параллельно. Преобладание того или иного способа производства определялось технико-экономическими особенностями развития промышленности в разных странах.
Промежуточное положение между двумя этими способами занимает комбинированный или полусухой способ производства портландцементного клинкера. По этому способу сырье готовится по «мокрой» технологии, затем обезвоживается в вакуум-фильтрах или камерных пресс-фильтрах до влажности 20% а затем оставшийся кек сушится и измельчается в сушилке-дробилке и обжигается в длинной или же в короткой печи с запечными теплообменниками.
При применении такого способа значительно снижается расход топлива на обжиг портландцементного клинкера, а также возрастает производительность печи.
Применение этого способа можно рассматривать как вариант реконструкции заводов, работающих по мокрому способу (при этом реконструкции подлежит только цех обжига).
В работе рассматривается возможность применения варианта реконструкции Белгородского цементного завода на комбинированный способ производства, с целью экономии топлива.
1. Технико-экономическое обоснование
Город Белгород является одним из крупнейших индустриальных центров России, в котором находится более пятидесяти крупных предприятий. На базе значительных запасов полезных ископаемых мела, глины, песка, осзданы крупные предприятия производства строительных материалов. ЗАО «Белгородский цемент» является одним из крупнейших производителей цемента в России. Завод имеет семь технологических линий, которые работают по мокрому способу. Завод выпускает высокомарочные цементы, что обусловлено уникальной по однородности сырьевой базе. Продукция БЦЗ широко известна в нашей стране и за рубежем.
Разработка и добыча сырья производится в собственных карьерах.
Месторождения мела «Полигон» и глины «Черная поляна» разведаны в 1956-1957 гг. За счет расширения карьера перспективы увеличения запасов мела имеются к северу от разведанного участка. Карьер мела находится на расстоянии 4 км от завода. Разработка ведется 3-мя рабочими горизонтами 146, 125 и 133 м с высотой забоя от 5 до 12 м. Доставка мела осуществляется железнодорожным транспортом.
По химическому составу меловые толщи довольно однородны - как в вертикальном, так и в горизонтальном направлениях. Средневзвешенный химический состав мела приведен в таблице 1.1.
Таблица 1.1
Химический состав сырьевых компонентов (%).
| Компонен-ты | SiO2 | Al2O3 | Fe2O3 | CaO | MgO | SO3 | R2O | ППП | Проч |
| Мел | 1,32 | 0,59 | 0,06 | 55,05 | 0,27 | - | - | 42,35 | 0,36 |
| Глина | 64,04 | 15,59 | 5,61 | 1,88 | 1,35 | 0,07 | 1,57 | 9,60 | 0,29 |
| Огарки | 15,64 | 2,61 | 76,08 | 1,60 | 1,21 | 2,46 | - | - | 0,4 |
Запасы глин полностью обеспечивают потребность завода в сырье и перспективы увеличения запасов имеются также к северу от разведанной площади. Карьер глины «Черная поляна» расположен на расстоянии 12 км от завода. Разработка ведется одним уступом. Вскрышные работы выполняют с апреля по октябрь с помощью бульдозеров и скреперов. Доставка глины на территорию завода осуществляется гидротранспортом.
Вскрышные породы представлены почвенно-растительным необводненным слоем толщиной 0,3-0,8 м.
Химический состав глины представлен в таблице 1.1.
Огарки поставляются с Новолипецкого металлургического завода железнодорожным транспортом. Химический состав огарков представлен в таблице 1.1
Конкуренция, финансово-экономические соображения и просто стремление «выжить» вынуждают цементные заводы заниматься техническим и технологическим совершенствованием производства, поэтому первоначальными задачами цементных заводов являются уменьшение расхода топлива и электроэнергии.
Проблема снижения энергопотребления на 20-50% при измельчении мягких сырьевых материалов может эффективно решаться при использовании валкового помола: пресс-валковых измельчителей, валковых и тарельчато-валковых мельниц вместо устаревших трубных мельниц.
Уменьшение расхода топлива может быть достигнуто:
введением разжижителей в сырьевой шлам с целью снижения исходной влажности шлама;
применением выгорающих добавок в сырье для замены части топлива;
реализация следующей технологической схемы: подача 30% шлама с нормальной влажностью (36-40%) с загрузочного конца печи (это необходимо для сохранения пылеулавливающей способности цепной завесы в ее «холодной зоне»), а остальные 70% шлама, предварительно обезвоженного механическим способом до влажности 19-22%, подавать через периферийное загрузочное устройство в печь в район цепной завесы, соответсвующий этой влажности шлама. В результате суммарное влагосодержание шлама на входе в печь по всей его массе может уменьшиться с 36-40% до 26-30%. Это позволит снизить удельный расход тепла на обжиг клинкера в среднем с 6500 до 5000 кДж/кг клинкера, что соответствует экономии 50 кг условного топлива на тонну клинкера. В пересчете на 1 млн. тонн клинкера стоимость сэкономленного топлива будет приблизительно равна 14 млн. рублей. при этом не учитывается возможный эффект от повышения производительности печей.
применением комбинированного способа производства. Этот способ компенсирует все недостатки, которые присущи мокрому и сухому способам производства портландцемента. Экономия топлива может достичь до 40-45%. При этом производительность печи увеличивается на 50-60% по сравнению с мокрым способом производства и расход электроэнергии не превышает 110-150 кВтч/т клинкера.
В ходе предварительного исследования фильтрации шлама Белгородского цементного завода было установлено, что сырьевая смесь фильтруется до остаточной влажности 20% и удовлетворяет требованиям комбинированного способа производства. Химический анализ фильтрата показал незначительное содержание в нем щелочей (0,00067%) и хлоридов (0,03%), что позволяет использовать фильтрат для приготовления сырьевой смеси.
Таким образом, наиболее приемлемым вариантом реконструкции Белгородского цементного завода является применение комбинированного способа.
2. Разработка технологической схемы
2.1 Физико-химические процессы и мероприятия по
интенсификации технологических процессов
Проектом предусматривается реконструкция технологической схемы мокрого способа на комбинированный. При реконструкции весь сырьевой передел остается без изменений.
Сырье (мел, глина и огарки) измельчается в мельнице мокрого самоизмельчения «Гидрофол», затем домалывается в шаровой мельнице. В вертикальных бассейнах выполняется порционное корректирование шлама и готовый шлам хранится в горизонтальных шлам-бассейнах.
При комбинированном способе производства во вращающуюся печь, вместо традиционного шлама предлагается подавать кек влажностью 20%, полученный после обезвоживания шлама в пресс-фильтрах, установленных при проведении реконструкции.
Одним из важнейших показателей для реконструкции производства цемента с переводом его на комбинированный режим, является фильтруемость шлама, т.е. способность шлама отдавать воду при механическом обезвоживании. Различают легкофильтруемые, средне- и труднофильтруемые шламы. При изучении шлама Белгородского цементного завода был проведен опыт по фильтруемости шлама на лабораторной установке пресс-фильтрации. Для сравнения взяты данные по фильтруемости шлама Себряковского цементного завода, на котором уже более восьми лет на технологической линии № 8 применяется комбинированный способ производства. Время фильтрации шлама белгородского цементного завода на 8-10 секунд больше, чем у себряковского. Влажность коржа при давлении Р=0,6 МПа составила 23%. Это показывает, что шлам Белгородского цементного завода подходит для комбинированного способа производства портландцементного клинкера.
Фильтруемость шлама можно повысить несколькими способами:
загрубить помол шлама;
поднять температуру шлама до 45-60 оС;
добавлять вещества, улучшающие фильтруемость шлама (например Ca(OH)2).
Наиболее приемлимым в данном случае оказывается третий вариант, так как загрубив помол мы нарушаем технологический процесс на линиях 1-5 (мокрый способ производства); повышать температуру шлама до 40-50 градусов – задача нереальная из-за огромного потребления горячей воды.
Лучший выход - использование пыли электрофильтров, содержащих СаОсв. Тогда технологическая схема процесса будет несколько изменена. Некоторое количество пыли электрофильтров отбирается и смешивается с водой или фильтратом. При этом свободная известь гидратируется (СaO+H2O=Ca(OH)2) и полученный раствор подается в накопительную емкость для шлама, установленную в цехе пресс-фильтрации. Влажность шлама в этом случае, конечно, повысится, но вместе с этим возрастет и его фильтруемость.
Данный способ позволяет снизить энергозатраты и, в конечном итоге, себестоимость производимой продукции.
Шлам, влажностью 40% поступает в пресс-фильтры, где обезвоживается до влажности 20%, а затем транспортерами подается в сушилку-дробилку, где происходит процесс сушки (до W=1%) и дробление материала. В сушилку-дробилку подаются газы, выходящие из циклона II ступени, имеющие температуру около 530оС.
Из сушилки-дробилки сырьевая смесь (W=1%) подается в осадительный циклон, где происходит только осаждение материала.
Из осадительного циклона сырьевая смесь поступает в газоход между циклонами I и II ступени, и с отходящими газами из циклона I ступени попадает в циклон II ступени. Здесь происходит выход оставшейся физической влаги (W=1%) и при температуре материала 450 - 500 °С из глинистых минералов удаляется кристалло-химическая вода и происходит разложение глинистых. Свободная СаО практически отсутствует, т. к. она сразу же вступает во взаимодействие с кислотными оксидами с образованием промежуточных соединений.
1) Удаление кристаллизационной воды
2SiO2·Al2O3·2H2O → 2SiO2·Al2O3+2H2O
2) Разложение глинистого минерала
2SiO2·Al2O3 → 2SiO2+Al2O3
Из циклона II ступени дегидратированная сырьевая смесь подается в декарбонизатор, где сначала протекает термическое разложение карбоната магния и кальция по схемам
MgCO3 → MgO+CO2↑
СаСОз → СаО+СO2↑
SiO2 + СаСОз → CaSiO2 + СO2↑
При температуре материала 850 - 1100оС завершается диссоциация карбонатов кальция и магния, в результате появляется значительное количество свободного окида кальция. При этих температурах скорость декарбонизации СаСОз превышает скорость связывания СаО в соединения.
В декарбонизаторе обеспечивается разложение 80% карбоната кальция, затем сырье поступает в циклон I ступени и оттуда в печь, где завершается декарбонизация.
Максимальное содержание свободной СаО в материале обычно приходится на конец зоны декарбонизации. В зоне декарбонизации в результате твердофазового синтеза происходит процесс укрупнения пылевидных частичек смеси, приводящий при дальнейшем повышении температуры к превращению всего порошкообразного материала в зерна клинкера.
В результате декарбонизации СаСО3 в гранулах материала развивается пористость, что замедляет процессы синтеза минералов и рекристаллизацию структуры их кристаллов. В зоне декарбонизации образуются низкоосновные соединения оксидов кальция, кремния, алюминия и железа. Процессы образования низкоосновных соединений протекают по механизму твердофазовых процессов. Ускорителями твердофазовых процессов являются микросплавы:
Na2CO3·CaCO3; NaCl·CaCO3; Na2SO4·CaCO3
Температура газопылевой смеси в декарбонизаторе и системе циклонных теплообменников не должна превышать 1000…1100 оС, ввиду опасности частичного плавления и образования “настылей” на внутренней поверхности газоходов.
В зоне экзотермических реакций (1200 -1350 °С) осуществляется образование минералов: основных количеств C4AF и C2S, завершается процесс твердофазового спекания материала. Количество свободной извести в материале уменьшается, количество связанной SiO2 приближается к максимуму. Связывание СаО осуществляется минералами низкой степени насыщения известью СА, CS, С5А3 с образованием соединений высокой основности (C2S, С3А, C4AF) и равновесного состава. Образуются твердые растворы NС8А3, КС8А3, КС23S12, C3S. Оксид магния представлен крупными кристаллами периклаза. В конце зоны в минерале образуется эвтектический расплав. Материал уже агрегирован в гранулы размером 2 -10 мм, окраска материала изменяется из светло -коричневого в светло-серую вследствии связывания Fе2О3 в соединения.
В зоне спекания (1350 -1450 -1350 °С) происходит частичное плавление материала. В состав жидкой фазы переходят минералы: С3А, С5А3, C2F, C4AF, все легкоплавкие примеси сырьевой смеси и MgO; в твердом состоянии остаются C2S, СаО и образовавшиеся на низкотемпературной стадии кристаллы C3S. В этой зоне СаО связывается практически полностью.
C2S+CaO→C3S
В зоне
охлаждения
(1350 - 1100 °С) часть жидкой
фазы клинкера
кристаллизуется,
выделяя такие
минералы, как
С3А, C4AF,
C2S,
MgO и в небольшем
количестве
C3S, а
часть ее затвердевает
в виде стекловидной
фазы. В случае
медленного
охлаждения
высокобелитовых
клинкеров
наблюдается
явление рассыпания
их в порошек
в результате
превращения
 -C2S
в
 -C2S.
Термической
закалкой клинкеров,
т. е. быстрым
охлаждением
предотвращают
этот распад.
В дальнейшем клинкер выгружается в колосниковый холодильник для охлаждения.
Охлажжденный клинкер транспортером подается на клинкерный склад, а затем грейферным краном, вместе с добавками, подается на помол.
Помол на заводе производится как по открытому, так и по замкнутому циклу. Предпочтение следует отдать замкнутому циклу, при котором эффективность помола значительно выше.
2.2 Обоснование способа производства
На Белгородском цементном заводе используется сырье с высокой естественной влажностью, поэтому реконструкция завода с переходом на сухой способ здесь нецелесообразна. Лучшим вариантом является перевод завода на комбинированный способ производства.
На Белгородском цементном заводе установлены 7 технологических линий, работающих по мокрому способу. Из них 5 линий с печами 4х150 м и две - 4,5х170 м.
Проектом предлагается реконструкция БЦЗ, направленная на снижение расхода топлива на обжиг портландцементного клинкера и состоит в следующем:
для обезвоживания шлама необходимо построить: цех пресс-фильтрации, оснащенный семью пресс-фильтрами СМЦ-121 производительностью 70 т/цикл, дополнительными бассейнами для хранения шлама, расходными бункерами для хранения кека и емкостью для сбора фильтрата.
реконструкции подлежат две печи 4,5х170 м (технологические линии №6 и №7), которые предполагается укоротить до размера 4,5х100 м. В качестве запечных теплообменников предполагается использовать циклонные теплообменники, состоящие из осадительного циклона, циклонов I и II ступени и декарбонизатора «Пироклон-R». Для сушки кека необходимо использовать сушилку-дробилку, работающую на отходящих газахиз циклонов. В виду того, что производительность печей при реконструкции возрастает, предполагается замена установленных колосниковых холодильников КС-50 на холодильник СМЦ-88.
По проекту реконструкции две печи 4х150 м (технологические линии №1 и №5 предполагается законсервировать для возможного дальнейшего использования при возможных остановках реконструированных технологических линий №6 и №7.
2.3 Описание технологической схемы производства
Технологическая схема производства портландцементного клинкера на БЦЗ после реконструкции построена следующим образом:
Мел из карьера (W>25%) доставляется железнодорожным транспортом (думпкарами) на сырьевой склад. Глина на карьере размучивается (до W=53%) в глиноболтушках и насосом перекачивается в вертикальные шлам-бассейны. Огарки на склад доставляются железнодорожным транспортом.
Мел и огарки пластинчатым питателем подаются в мельницу мокрого самоизмельчения «Гидрофол». Туда же подается вода, разжижитель ЛСТ и глиняный шлам. Из «Гидрофола» грубомолотый шлам (фракция не более 20 мм) поступает в мельницу домола. Готовый шлам поступает в вертикальные корректировочные бассейны, где путем смешения с глиняным шламом производится корректировка титра шлама до 76,5. Откорректированный шлам (W=40%) хранится в горизонтальных бассейнах (4 бассейна общей емкостью 51000 м3). Шлам насосами 6ФШ-7а производительностью 250 тн/час из существующих горизонтальных шламовых бассейнов перекачивается в расходные емкости в отделение фильтр-прессов с предварительным грохочением для отделения включений более 3-х мм. Надситовый продукт возвращается в горизонтальные шламбассейны.
Шлам из указанных емкостей шламовыми насосами подается для заполнения прессфильтров и аэроэжекторных баллонов до определенного уровня и затем они отключаются. После этого в аэроэжекторные баллоны подается воздух давлением 25 атм. Этим давлением осуществляется процесс фильтрации, при котором фильтрат по наклонному ленточному транспортеру под пресс-фильтром собирается в емкость, из которой перекачивается в сырьевое отделение для приготовления шлама.
После окончания процесса фильтрации пресс-фильтр продувается сжатым воздухом для удаления остатков шлама: из подводящего трубопровода и канала прессфильтра и последний при помощи специального механизма начинает разгружаться через разгрузочную воронку и ленточный транспортер в бункер для кека.
Оставшийся фильтрат возвращается в «Гидрофол» для приготовления шлама.
Кек влажностью 20% от одного или нескольких бункеров в заданных весовым устройством ленточного транспортера количествах через качающуюся течку и трехшлюзовый затвор подается в сушилку-дробилку, куда так же подаются горячие газы от второй ступени циклонного теплообменника с температурой до 600°С. Получющаяся сырьевая мука выносится из сушилки-дробилки в осадительный циклон, где отделяется от газов и через ячейковый питатель направляется в циклонный теплообменник и далее в декарбонизатор. Возврат пыли от электрофильтров печи осуществляется при помощи пневмовинтового насоса.
В декарбонизатор предусмотрена подача третичного воздуха из колосникового холодильника. Сырье, декарбонизированное на 80%, обжигается во вращающейся печи 4,5х100 м.
Предусмотрен следующий режим работы: печь работает с производительностью 2150 т/сутки, 74% топлива сжигается в декарбонизаторе, 26% в печи, питание печи сырьевой мукой в основном режиме с сушилкой-дробилкой, расход тепла 955 ккал/кг.кл
Клинкер с температурой 1100о С охлаждается в колосниковом холодильнике до температуры 80-100о С, а затем клинкерным транспортером подается на клинкерный открытый склад.
С клинкерного склада грейферным краном клинкер и гипс подается в цех помола.
Затем готовый цемент пневмовинтовыми и пневмокамерными насосами транспортируется по цементопроводу в цементные силосы.
Для хранения готовой продукции на заводе имеются 22 силоса, обеспечивающие хранение более 70 тыс. тонн цемента. Продукция потребителям отправляется в специализированных железнодорожных вагонах и автоцементовозах. Тарирование цемента в бумажные мешки по50 или 20 кг производится карусельными машинами. Подача цемента в ОАО «Белаци» производится пневмотранспортом по цементопроводу.
3. Материальный баланс завода
3.1 Расчет сырьевой смеси
Расчет сырьевой смеси выполнен с использованием ПЭВМ и программы «ШИХТА».
3.2 Режим работы цехов и завода - ППР
Номинальный фонд рабочего времени
Таблица 3.2.1
| №пп | Цехи | Время работ в | ||||||
| Смену | Сутки | Неделю | Год | |||||
| Час | Смена | Час | Сутки | Час | Сутки | Час | ||
| 1. | Карьер | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
| 2. | Транспортный | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
| 3. | Грубого измельчения сырья | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
| 4. | Помола сырья | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
| 5. | Цех пресс-фильтрации | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
| 5. | Обжиг | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
| 6. | Помола цемента | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
| 7. | Отгрузка | 12 | 2 | 24 | 7 | 168 | 365 | 8760 |
Таблица 3.2.2 Время простоя и работы основного технологического оборудования
| № пп | Наименование оборудования | Рем цикл (РЦ), год | Межремонтный период, мес. | Время ремонта х число ремонтов за РЦ, сутки х число | Простои, час | Время работы в год, час | Ки | |||||||||||
|
На ремонт |
Режимные | Об-щие | ||||||||||||||||
| К2 | Т1 | Т2 | К1 | ПТО | К2 | Т1 | Т2 | К1 | ПТО | РЦ | Год | Год | Год | |||||
| 1. | Экскаваторы | 4 | 48 | 3 | 12 | - | 1 | 25х1 | 4х12 | 12х3 | - | 1х32 | 3384 | 846 | 4848 | 5694 | 3006 | 0,35 |
| 2. | Глиноболт. | 2 | 24 | 3 | - | - | 1 | 6х1 | 3х7 | - | - | 0,3х16 | 776 | 388 | 488 | 876 | 7884 | 0,9 |
| 3. | Мельница «Гидрофол» | 4 | 48 | 4 | 12 | - | 1 | 8х1 | 4х8 | 7х3 | - | 0,3х36 | 1872 | 468 | 1284 | 1752 | 7008 | 0,8 |
| 4. | Мельницы мокрого помола сырья | 4 | 48 | 4 | 12 | - | 1 | 8х1 | 3х8 | 6х3 | - | 0,3х36 | 1488 | 372 | 1204 | 1576 | 7184 | 0,82 |
| 5. | Сушилка-дробилка | 5 | 60 | 5 | 10 | 20 | 1,7 | 38х1 | 11х6 | 15х3 | 25х2 | 3х24 | 6504 | 1300 | - | 1300 | 7460 | 0,85 |
| 6. | Пресс-фильтр | 2 | 24 | 3 | - | - | 1 | 15х1 | 3х7 | - | - | 0,25х36 | 1920 | 960 | 2544 | 3504 | 5256 | 0,6 |
| 5. | Печи вращающиеся | |||||||||||||||||
| 4,0 х 150 | 7 | 84 | 7 | 14 | 28 | 2,3 | 23х1 | 9х6 | 13х3 | 22х2 | 1х24 | 5496 | 785 | - | 785 | 7975 | 0,91 | |
| 4,5 х 100 | 5 | 60 | 5 | 10 | 20 | 1,7 | 38х1 | 11х6 | 15х3 | 25х2 | 3х24 | 6504 | 1300 | - | 1300 | 7460 | 0,85 | |
| 6. |
Сушилка Реакторная |
2 | 48 | 4 | - | - | 1 | 5х1 | 2х8 | - | - | 0,3х27 | 992 | 496 | 818 | 1314 | 7446 | 0,85 |
| 7. | Мельницы цементные | 4 | 48 | 3 | 12 | - | 0,25 | 10х1 | 3,5х12 | 7х3 | - | 0,3х176 | 3160 | 790 | 786 | 1576 | 7184 | 0,82 |
3.3 Расчет материального баланса по цехам и заводу
3.3.1 Расчет выпуска продукции по видам цемента
Определяется годовая выработка продукции:
Расчет мощности завода по клинкеру
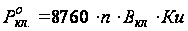
а) по комбинированному способу:
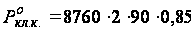 =1340280
т/год
б) по мокрому способу:
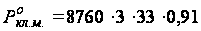 =789188,4
т/год
Общая мощность по клинкеру составит:
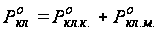
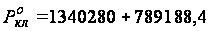 =2129468,4
т/год
Расчет потери клинкера
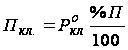
Учет производственных потерь:
потери сырьевых материалов принимаются суммарно по всему переделу переработки сырья (кроме карьера) в количестве 0,5% и учитываются при расчете удельного расхода сырья;
потери цемента принимаются 0,5%, клинкера – 0,5%; добавок и гипса – 1%.
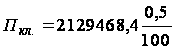 =10647,342
т/год
Клинкер в составе цемента
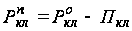
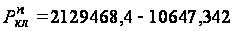 =2118821,058
т/год
Выработка цемента помольным цехом:
На БЦЗ выпускается цемент марок ПЦ-500-Д0, ПЦ-400-Д20 и цемент для АЦИ; доля выпуска каждого соответственно – 55, 29 и 16%.
а) всего
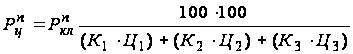
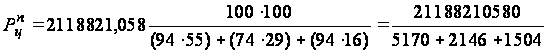 =2402291,449
т/год
б) по видам
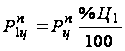
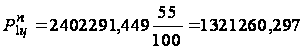 - для ПЦ-500-Д0
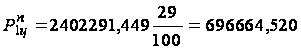 - для ПЦ-400-Д20
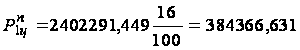 - цемент для
АЦИ
Производительность завода по цементу:
а) всего
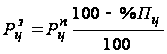
%Пц=0,5%
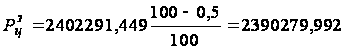 т/год
б) по видам
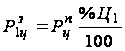
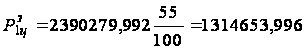 т/год - для
ПЦ-500-Д0
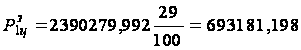 т/год - для
ПЦ-400-Д20
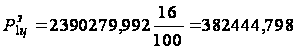 т/год – цемент
для АЦИ
Потери цемента:
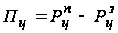
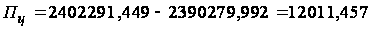 т/год
Добавки, вводимые в цемент:
а) по видам цемента
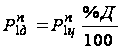
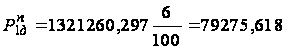 т/год - для
ПЦ-500-Д0
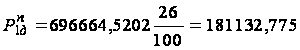 т/год - для
ПЦ-400-Д20
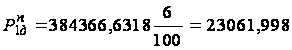 т/год – цемент
для АЦИ
б) всего
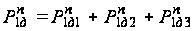
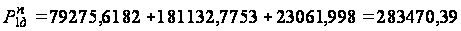 т/год
Таблица 3.3.1 Выработка цемента по видам
| Вид цемента | Расход материалов, т/год | Кол-во цемента, т/год | ||||||
| Клинкер | Гипс | Шлак | ЛСТ | ТЭА | Помола | Завода | ||
| Обжига | Помола | |||||||
| ПЦ500-Д0 | 1171207,62 | 1165351,582 | 79275,618 | - | 1321260,297 | 1314653,996 | ||
| ПЦ400-Д20 | 617545,836 | 614458,107 | 41799,871 | 139332,904 | 696664,52 | 693181,198 | ||
| ПЦ для АЦИ | 340714,944 | 339011,369 | 23061,998 | - | 384366,632 | 382444,798 | ||
| Итого | 2129468,4 | 2118821,058 | 144137,487 | 139332,904 | 3092 | 1201 | 2402291,449 | 2390279,992 |
Таблица 3.3.2 Расход сырьевых материалов
| № п/п | Материалы | Размер-ности | На 1 тонну клинкера | По цехам в год | |||||||||
| Теоре-тичность | Дей-ствит. | Естес влажн. | Обжиг | Сырьевой | Трансп. | Карьер | |||||||
| Сух. | Влаж. | Сух. | Влаж. | Сух. | Влаж. | Сух. | Влаж. | ||||||
| В млн. тонн или м3 | |||||||||||||
| 1. | Компоненты | ||||||||||||
| Мел | т | 1,19 | 1,194 | 1,604 | 2,400 | 3,226 | 2,405 | 3,233 | 2,412 | 3,242 | 2,412 | 3,242 | |
| Глина | т | 0,3 | 0,3 | 0,38 | 0,603 | 0,763 | 0,604 | 0,765 | 0,606 | 0,767 | 0,606 | 0,767 | |
| Огарки | т | 0,04 | 0,044 | 0,047 | 0,089 | 0,094 | 0,089 | 0,094 | 0,089 | 0,095 | - | - | |
| 2. | Вода | м3 | 0,98 | 0,49 | - | - | 0,984 | - | 0,986 | - | - | - | - |
| 3. | Сырьевая смесь | т | 1,53 | 1,538 | 2,031 | 3,092 | 4,083 | 3,098 | 4,092 | 3,107 | 4,104 | - | - |
| 4. | Шлам |
т м3 |
- |
2,52 1,57 |
- | - |
5,068 3,167 |
- |
5,078 3,174 |
- |
5,093 3,183 |
- | - |
3.3.2 Удельный расход сырьевых материалов
Теоретический расход сухого сырья:
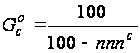
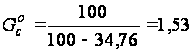 т/ткл
Действительный расход сухого сырья:
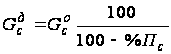
%Пс=0,5%
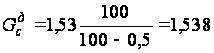
Действительный расход отдельных сухих компонентов:
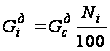
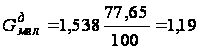 4
т/ткл
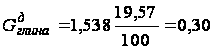 0
т/ткл
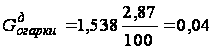 4
т/ткл
Расход компонентов с естественной влажностью:
Wмел = 25,85%
Wглина = 20,98%
Wогарки = 14,55%
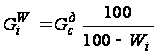
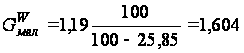 т/ткл
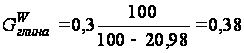 т/ткл
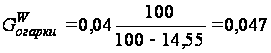 т/ткл
Расход сырьевой смеси с естественной влажностью: