Разработка гибкого производства по выпуску фазового компаратора

Покрытие обозначенных мест
эмалью ЭП- 941Ш

Нанесение покрытия хим.ММО- С(66)
Регулировка выходных электри-
ческих параметров
Выходной
контроль


Готовая ФЯ
Глава 3. Синтез автоматизированного производства
3.1 Синтез структуры АП.
Структурная схема АП представлена в отдельном проекте MSProject. Приложение1.
В нашем случае изделие рассчитано на массовое производство, и как следствие, оно обладает достаточно низкой ценой и хорошими техническими характеристиками, что должно привлечь внимание потенциальных покупателей.
Высокие темпы развития науки, а вместе с ней и “высоких” технологий, диктуют необходимость, строить производство на основе гибких технологий, позволяющих с минимальными затратами переходить на выпуск более совершенной продукции и одновременно поднимать её конкурентоспособность на рынке, путем повышения качества и понижением цены.
Всё выше сказанное достижимо лишь в том случае, если наше производство будет оснащено универсальным оборудованием, способным работать с различными видами элементной базы. Ввиду постоянного совершенствования производителями элементной базы, необходимо наблюдать за рынком комплектующих элементов и своевременно производить модернизацию производства, заменяя устаревшее оборудование на более новое.
Проанализировав все факты, а также составив прогноз развития отрасли на недалекое будущее, особо уделив внимание потенциальным конкурентам, учитывая крупносерийность нашей продукции, выясним- что для нашего случая наилучшим образом подходит гибкий вид автоматизации производства. Гибкому виду производства присущи определённые качественные характеристики, попробуем проанализировать наше производство, по этим характеристикам:
-универсальность, т.е способность к переналадке отдельных модулей. Да, универсасальность имеет место в нашем производстве, т.к. в условиях нынешней экономической ситуации не приходится расчитывать на устойчивый покупательский спрос в течении долгого периода времени, следовательно оборудование будет устанавливаться универсальное, либо в случае отсутствия подходящего наименее дорогостоящее (из перечня удовлетворяющего по соотношению качество-цена), с перспективой замены в будущем на принципиально новое.
-мобильность, т.е. минимальное время перехода с выпуска одного изделия на другое. Данный параметр целиком зависит от особенностей конкретного вида оборудования и квалифицированности обслуживающего персонала. Ну, если на оборудование мы влиять ни как не можем, то подготовке персонала будет уделяться большое внимание.
-резервирование оборудования. По возможности будет учитываться, но резервирование большого числа единиц оборудования нам не выгодно, т.к. в случае “окончательного” устаревания конкретного вида, возникнет необходимость замены так же и резервного оборудования, помимо замены основного, поэтому постараемся обойтись высоким уровнем сервисного обслуживания, резервируя в основном только “узкие места” производства.
Структурная схема данного производства представляет собой централизованную структуру, центром которой является транспортно-складская система. Такая структура имеет следующие достоинства:
-Высокая надёжность структуры, т.к. выход из строя одного из модулей не сможет парализовать работу всего производства. Неисправный модуль можно на время исключить из производства и либо запустить резервный, либо (при наличии определённого “буферного” запаса полуфабриката на складе) скомпенсировать работу отсутствующего модуля.
-Возможность постоянного контроля и управления процессом производства, компенсации узких мест и оптимизации всего производства, перераспределением ресурсов “на лету”.
-Высокая универсальность транспортной системы, т.к. в основном для транспортировки будут использоваться одни и те же механизмы.
Недостатком, с моей точки зрения, является высокая централизованность такой системы, что при повреждении центра управления системой приведёт к остановке всего производства. Но учитывая большое количество преимуществ и высокую надёжность оборудования (не считая умышленной его порчи) такая схема представляется мне наилучшим выбором.
Для упрощения процесса планирования производства, разработаем таблицу кодов для каждого основного процесса производства:
Производственный элемент |
Код |
ГАЛ Изготовление ПП |
ПП-1 |
| Станок полировки торцов | ПП-1-1 |
| Станок сверлильный | ПП-1-2 |
| Штамп на основе керамики ВК | ПП-1-3 |
|
Ванна для CHCL2 |
ПП-1-4 |
| Ванна для хим метализации | ПП-1-5 |
ГАМ Получение рисунка схемы |
ППM-1 |
| Станок для правки ракеля | ППМ-1-1 |
| Автомат сеткографической печати | ППМ-1-2 |
| Линия сушки ИК-лучами | ППМ-1-3 |
| Ванна для гальванич нанесен меди | ПП-1-6 |
| Ванна для плакирования | ПП-1-7 |
| Ванна ультрозвуковая | ПП-1-8 |
| Устройство обработки в орг растворителях | ПП-1-9 |
| Уст определения паяемости ПП | ПП-1-0 |
| ГАЛ Установка элементов | УЭ-1 |
| Автомат установки зл-тов(конденсаторы) | УЭ-1-1 |
| Автомат установки эл-тов(резисторы) | УЭ-1-2 |
| Полуавтомат укладки и пайки ИМС | УЭ-1-3 |
| Паяльник импульсный | УЭ-1-4 |
| Контрольный стенд | УЭ-1-5 |
| ГАЛ Нанесение покрытий | НП-1 |
| Автомат сеткографической печати(марк) | НП-1-1 |
| Автомат сеткографической печати | НП-1-2 |
| Камера для распыления | НП-1-3 |
| ГАЛ Выходная стадия | ВС-1 |
| Стол регулировочный | ВС-1-1 |
| Стенд испытательный | ВС-1-2 |
| Транспортный портал | ТП-1 |
| Буферные склады | БС-1 |
| Склад готовой продукции | СГП-1 |
3.2 Подбор оборудования и компоновка гибкой автоматизированной линии.
Структура нашего производства изначально ориентирована на централизованное управление процессом производства, поэтому ГАЛ по производству печатных плат будет иметь сосредоточенное управление (обрабатывающий центр). Ритмичность работы участка будет обеспечиваться централизованной системой управления, по средствам, использования промежуточных, буферных складов для хранения заготовок, во время выполнения операций требующих больших временных затрат. При нашем массовом производстве такая структура вполне оправдана и позволяет экономить средства за счёт снижения потребление энергоресурсов потребляемых оборудованием.
Рассмотрим более подробно ГАЛ по производству печатных плат.
Данная линия предназначена для производства печатных плат из стеклотекстолита комбинированным позитивным методом (как и заданно в условиях проекта), в случае необходимости линия относительно легко может быть перенастроена на производство печатных плат негативным комбинированным методом или на производство плат по адитивной технологии.
Для данной линии подобрано следующее оборудование:
Операция нарезки заготовок(ПП-1-1):
- Станок резки твёрдосплавными дисками на основе металлокерамики ВК-15. Так же для резки можно применить Станок резки алмазными дисками, но учитывая его высокую стоимость, его применение обосновано лишь в исключительных случаях.
- Станок для полировки торцов АРРМ 3.105.006, в случае его отсутствия он может быть заменён станком СШО-1 для шлифования торцов, но это снизит производительность линии и несколько понизится качество обработки заготовок.
Образование базовых отверстий и образование переходных отверстий под метализацию(ПП-1-2):
- Станок сверлильный многошпиндельный, так же существует возможность его замены Штампом на основе металлокерамики ВК-15; ВК-20, это позволит даже несколько повысить производительность на данном участке линии, но в ущерб качеству получаемых отверстий.
Сенсибилизация и активация(ПП-1-4):
- Ванна для раствора двухлористого олова CHCL2
Химическая металлизация(ПП-1-5):
- Ванна
Получение рисунка схемы(ППМ-1):
- Данная операция будет производиться на специально предназначенном для этого гибком автоматизированном модуле.
Гальваническое нанесение меди(ПП-1-6):
-Ванна.
Плакирование(ПП-1-7):
- Ванна.
Удаление фоторезистивной маски(ПП-1-8):
- Ванна ультразвуковая модернизированная УЗВ-16М, так же существуют варианты замены: а) Установка отмывки и сушки пластин 08 ИВС-0/150-004
б) Автомат гидромеханической отмывки пластин модель 04-4щ-75у/-001.
Травление меди с пробельных мест(ПП-1-9):
- Устройство обработки в органических растворителях 084.ХО-100-003
Финишные операции(ПП-1-0):
- Установка для определения паяемости печатных плат ГГМЗ.449.004 или установка для определения паяемости материалов и металлопокрытий ГГ-2393.
Для транспортировки заготовок между отдельными блоками линии будет применятся универсальное транспортное средство Автоматическое загрузочо-транспортное устройство 3.887.003. Т.к. транспортные средства являются универсальными, то для их идентификации системой будут применяться магнитные ярлыки основанные на эффекте холла.
Можно применить датчики холла со встроенным магнитом фирмы Honeywell:
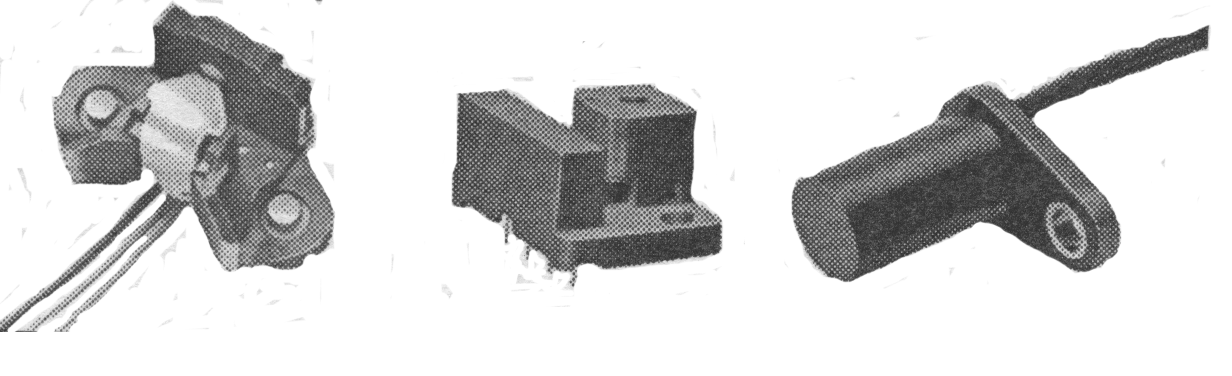
Каждое транспортное средство будет иметь свой фиксированный номер, по которому система будет его опознавать, отслеживать его местонахождение и управлять его работой.
Данный тип датчика очень удобен при использовании на подвижных объектах, т.к. является бесконтактным, защищённым от оптических и электрических помех, которые присутствуют в нашем производстве (например: установка сушки ИК-лучами или силовой привод самого устройства). Кроме того данный тип датчика позволяет считывать информацию непосредственно во время движения устройства, тем самым, исключить задержки в работе транспортной системы и повысить количество датчиков на пути следования транспортных средств.
АСУ ГАЛ производства печатных плат




 ЛВС


 УЭВМ









МЭВМ МЭВМ МЭВМ МЭВМ МЭВМ
ПП-1-1 ПП-1-2 ПП-1-3 ПП-1-4 ПП-1-5
