Детектор излучения сотового телефона
Количество установочных размеров конденсаторов – 3шт, число в – 1шт.
установочных размеров резисторов – 1шт, диодов – 2шт, транзисторов-1шт.
Всего электро-радиоэлементов – 26шт:
Кур=1-8/26=0,70.
5.3.2.Рассчитаем технологические показатели технологичности:
Коэффициент автоматизации и механизации монтажных соединений. При расчете считаем, что автоматизированную пайку можно применять только для ЭРЭ и ИМС со штыревыми выводами. Так как вся схема подвергается автоматизации то:
Кам= Нам / Нм , (5.3.6)
где Нам – число монтажных соединений, выполняемых с использованием автоматизации и механизации; Нм - общее число монтажных соединений;
Кам =84/84=1.
Коэффициент механизации подготовки ЭРЭ к монтажу:
Кмп эрэ=Нмп / Нм , (5.3.7)
где Нмп - число элементов, подготовленных к монтажу с использованием автоматизации и механизации;
Нм - общее число подготовленных элементов;
Кмп эрэ=26/26=1.
Коэффициент автоматизации контроля и настройки примем равным:
Км кн =0,7.
Определим коэффициент применения типовых технологических процессов.
При изготовлении данной конструкции применяются следующие типовые технологические процессы: ТТП изготовления печатной платы; ТТП подготовки ЭРЭ к монтажу, ТТП групповой пайки компонентов со штыревыми выводами. Кроме этого конструкция имеет оригинальную деталь для которой необходимо разработать технологический процесс. Поэтому:
Ктп=Нтп / Нп , (5.3.8)
где Нтп - число типовых технологических процессов;
Нп - общее число технологических процессов;
Ктп =3/4=0,75
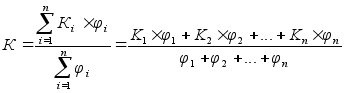 Рассчитаем
значение
комплексного
показателя
технологичности
для базовых
показателей,
представленных
в таблице:
, (5.3.9)
где Ki - базовые показатели технологичности;
φ - коэффициенты значимости каждого базового показателя, значения функций φ выбираем по таблице из справочника.
К=(0,87*0,187)+(1*0,187)+(0,5*0,31)+(0*0,31)+(0,071*1)+(0,7*0,31)+(1*1)+(1*0,75)+
(0,7*1)+(0,75*1)/ 0,187+0,187+0,31+0,31+1+0,31+1+0,75+1+1= 4,675/6,054=0,77.
|
5 Расчетный раздел 5.1 Расчет электрических и конструктивных параметров элементов печатной платы 5.1.1 Расчет площади печатной платы Площадь печатной платы определяется по формуле: S=∑Si*2,5 (5.1.1) где S-площадь печатной платы; Si- площадь каждого элемента схемы; 2,5- коэффициент Определим площадь печатной платы: S=(13*(2,2*6,0)+(3,0*7,5)+(3,8*1,9)+4*(5,3*5,84)+(4,7*5,2)+2*(19,5*7,5)+5*(8* 12)+(22*6)+(15*3)) *2,5 = 3250мм2 Размеры сторон: 50мм Х 65мм
5.1.2 Расчет ширины печатного проводника При определении класса точности печатной платы и ширины печатного проводника, воспользуемся формулой определения ширины печатного проводника. Для нормальной работы печатного проводника должно соблюдаться неравенство: t ≥ I / (γдоп*h) (5.1.2) где t- ширина проводника; I- номинальный ток протекающий по печатному проводнику; γдоп- допустимая плотность тока; h- толщина фольги. Для нашего устройства t ≥ (0,45/(25*0,0355)) = 0,507мм, что близко по значению ко второму классу точности печатной платы: 0,45…0,75мм по ГОСТ |
||||||
| Разработал | Яковенко М.В. |
ККЭП 2201 028 000 ПЗ |
Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
|
23751-86 таблица 1. На печатной плате будем использовать ширину печатного проводника 0,5мм ±0,1мм. 5.1.3 Диаметры монтажных и переходных отверстий, контактных площадок для этого воспользуемся формулами: dотв=dвыв+0,1 (5.1.3) D= d + 2b + ∆tв.о (5.1.4) где b- гарантийный поясок; ∆tв.о – верхнее придельное отклонение. Определим диаметры монтажных и переходных отверстий для элементов схемы «Детектора излучения сотового телефона». К561ЛА7, транзисторы КТ3102Е,диоды КД514А,КД522Б, светодиод АЛ307КМ: d=0,5мм + 0,1мм=0,6мм; Резисторы МЛТ: d=0,6мм + 0,1мм=0,7мм; Конденсаторы К50-3А , К10-17, КМ-4: d=0,8мм + 0,1мм=0,9мм; Рассчитаем диаметры контактных площадок для монтажных и переходных отверстий для элементов схемы устройства: К561ЛА7, транзисторы КТ3102Е,диоды КД514А,КД522Б, светодиод АЛ307КМ: D= 0,6мм + 2*0,2мм + 0.1мм = 1,1мм; Резисторы МЛТ: D= 0,7мм + 2*0,2мм + 0.1мм = 1,2мм; Конденсаторы К50-3А , К10-17, КМ-4: D= 0,9мм + 2*0,2мм + 0.1мм = 1,4мм; 5.1.4 Расчет шины питания
ρ – удельное объемное электрическое сопротивление ((Ом*мм2)/м), l – длина проводника (м). Ширина печатного проводника шины питания: |
||||||
| Разработал | Яковенко М.В. |
ККЭП 2201 028 000 ПЗ |
Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
|
t ≥ I/(γдоп*h) , где I – ток, протекающий в печатном проводнике, А; h – толщина проводника, мм. Согласно ГОСТ 23.751-86, γдоп=250 А/мм2. Зависит от допустимого перегрева печатного проводника и технологии получения проводника. Ток, протекающий в печатном проводнике шины питания, определяется суммой токов потребления ИМС, присоединенных к рассчитываемой шине питания. t ≥ (0,4*10-3)/(250*0,45)=0,35мм. Для нормальной работы схемы необходима ширина печатного проводника не менее 0,35мм, в нашей схеме мы используем ширину печатного проводника 0,5мм что соответствует условию. Падение напряжения на печатном проводнике шины питания: U=I*R=ρ* γдоп* l , (5.1.6) где l – длина проводника шины питания. U=0,4*250*13,5=0,67 В. |
||||||
| Разработал | Яковенко М.В. |
ККЭП 2201 028 000 ПЗ |
Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
| Разработал | Яковенко М.В. |
ККЭП 2201 028 000 ПЗ |
Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
 -
(5.1.5)
|
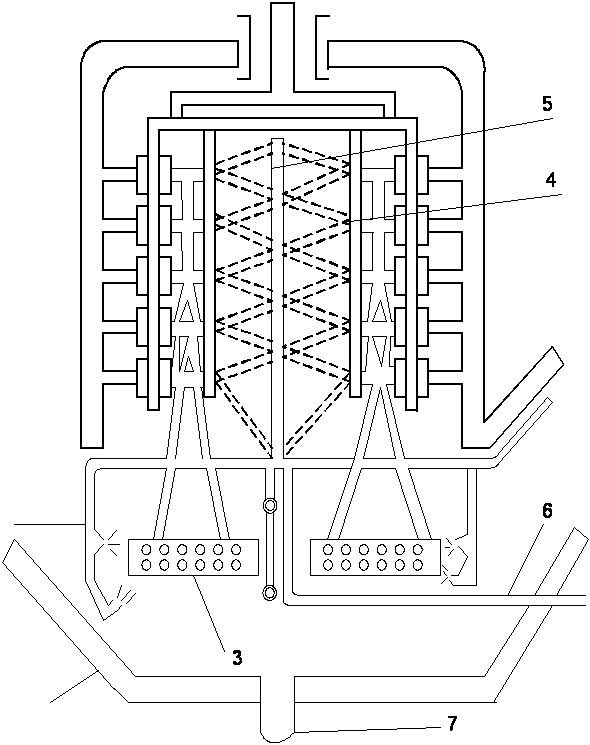
6. Подготовительные операции производства печатных плат в субтрактивных методах. Подготовительные операции предназначены для обеспечения качества при выполнении основных процессов формирования элементов печатного монтажа. Они включают очистку исходных материалов и монтажных отверстий от окислов, жировых пятен, смазки, пленок и других загрязнений, активирование поверхностей проводящего рисунка, специальную обработку диэлектриков, а также контроль качества подготовки. В зависимости от характера и степени загрязнений очистку (активирование) проводят механическими, химическими, электрохимическими, плазменными методами и их сочетанием. Выбор технологического оборудования для подготовительных операций определяется серийностью производства. Механическая подготовка в условиях мелкосерийного производства осуществляется вручную смесью венской извести и шлиф-порошка под струей воды. Экономически оправдано применение механизированных и автоматических конвейерных линий в условиях крупносерийного и массового производства. Инструментом на этих линиях служат абразивные круги, капроновые или нейлоновые щетки, на которые подается абразивная суспензия. В некоторых зарубежных установках для зачистки используются круги из нетканого нейлона, насыщенные мелкодисперсным порошком карборунда или алунда, которые для устранения перегрева обильно смачивают водой. Для очистки монтажных отверстий от наволакивания смолы и других загрязнений широко применяются установки гидроабразивной обработки (рис. 1), в которых платы со скоростью 0,2…0,4м/ мин проходят рабочую, промывную сушильную камеры установки. |
||||||
| Разработал | Яковенко М.В. | ККЭП 2201 200 028 | Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
Рис.1. Схема рабочей камеры модуля гидроабразивной очистки отверстий и поверхности печатных плат: 1-камера; 2-форсунки барботажа; 3- фильтр; 4- инжекторные форсунки; 5- заготовка; 6- патрубок слива излишков воды; 7- патрубок слива рабочей смеси из камеры. |
||||||
| Разработал | Яковенко М.В. | ККЭП 2201 200 028 | Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
|
В рабочей камере через инжекторные форсунки, качающиеся вокруг оси с частотой 35…100 циклов в минуту, под давлением 0,5…0,7 МПА подается пульпа, состоящая из абразивного порошка (2А, 63С) и воды, которая производит эффективную очистку. Подача воды под давлением 1…1,2 МПА обеспечивает тщательную промывку отверстий в следующей камере. Сушка заготовок осуществляется сжатым воздухом. Ручная химическая и электрохимическая подготовка поверхности проводится в ваннах с различными растворами при покачивании плат и последующей их промывкой, а механизированная- на автооператорных линиях модульного типа по заданной программе (табл.1). Таблица 1 Состав растворов, режимы химической и электрохимической подготовки фольгированного диэлектрика Содержание операции Состав раствора (среда) Концент- рация, г/л Т, єС I, А/дмІ Время обработки, мин Обезжиривание Промывка Активирование Промывка Подтравливание Тринатрийфосфат Сода кальцини- рованная Стекло натриевое жидкое Горячая проточ- ная вода Холодная проточ- ная вода Соляная кислота Холодная проточ- ная вода Хлористая медь 20…30 10…20 3…5 50…100 30 30…40 40…60 15…25 15…25 15…25 50…55 5…10 2…3 0,5…3 0,5…3 0,8…1 0,5…3 0,5…3 |
||||||
| Разработал | Яковенко М.В. | ККЭП 2201 200 028 | Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
Промывка Активирование Промывка Сушка Хлористый аммоний Холодная проточ- ная вода Соляная кислота Холодная проточ- ная вода Сжатый воздух 250 100 50…55 15…25 15…25 15…25 15…25 0,5…3 0,5…3 0,5…1 0,5…1 1…3 Высокое качество и производительность обеспечивает плазменная очистка ПП, которая устраняет использование токсичных кислот, щелочей и их вредное воздействие на обслуживающий персонал, материалы обработки и окружающую среду. Установка плазмохимической обработки МПП c программным управлением УПХО-П предназначена для удаления диэлектрика с торцов контактных площадок. Карусельный принцип позволяет обрабатывать при одной загрузке до 8 плат размером 400х800мм или 16 плат-500х500мм, 64 платы-270х170мм. Аналогичная установка для тех же целей разработана фирмой Branson IPC, США. Она состоит из реактора, мощного ВЧ-генератора, устройства управления и регулирования процессов, вакуумного насоса. Давление в камере 20…40 ПА. Плазмообразующий газ, состоящий из кислорода (70%) и тетрафторметана (30%), подается в камеру со скоростью 600…900 смі/мин. Мощность ВЧ-генератора регулируется в диапазоне 0…4000 Вт, а частота составляет 13,56 МГц. На установке одновременно обрабатывается до 15 плат размером 45х60 см, каждая из которых имеет до 3000 отверстий. Длительность операции очистки пакета-10…16 мин. |
||||||
| Разработал | Яковенко М.В. | ККЭП 2201 200 028 | Лист | |||
| Проверил | Дегтярева Н.Е. | |||||
| изм | лист | № докум | Подпись | Дата | ||
7 Заключение В соответствии с заданием на курсовой проект была рассмотрена работа «Детектора излучения сотового телефона» по схеме электрической принципиальной, приведенной в графической части лист 1 [Э3]. Схема выполнена на одной двухсторонней печатной плате размером 65х50мм. Для печатной платы разработан сборочный чертёж печатной платы, показанный в графической части лист 3 [СБ]. Также были описаны конструктивные особенности элементов устройства и печатной платы, выполнен расчет технологичности конструкции, включающий расчет комплексного показателя технологичности, который равен К=0,77. Показатель соответствует нормативному значению для единичного производства. В технологическом разделе был разработаны подготовительные операции производства ПП в субтрактивных методах. Также определены технологические режимы, технологическое оборудование, инструменты и приспособления, используемые при выполнении технологических операций. Технология изготовления печатной платы «Детектора излучения сотового телефона» представлена в графической части лист 5. Конструкция устройства представляет собой законченное изделие, изготовленное на одной печатной плате и помещенное в специальный корпус. |
||||||
| Разработал | Яковенко М.В. | ККЭП 2201 028 000 |
лист |
|||
| Проверил | Дегтярева Н.Е. | |||||
|
изм |
лист |
№ докум |
Подпись |
Дата |
||