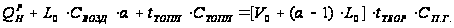Производство керамического кирпича
- Сырьевые материалы, м 3
500
460
6,06
Масса основного и вспомогательного технологического оборудования, т
Потребная площадь всей линии, м2 :
Количество работающих, чел:
Технологическая линия позволяет производить керамический кирпич полусухого прессования, в т.ч. лицевой, до 40 млн. штук условных кирпичей в год практически из любого глинистого сырья. Все технологические переделы, начиная от подачи глины в ящичные питатели и до выхода готового кирпича из туннельной печи, полностью механизированы и автоматизированы. В основу разработки технологической линии заложены последние достижения научных исследований ВНИИСТРОМа по полусухому способу формования кирпича-сырца. Капитальные вложения для строительства линии без стоимости производственных корпусов и внешних сетей составляют 4,0-4,5 млн. долларов США. Все технологическое оборудование производится в России и Белоруссии. Технологическая схема производства кирпича включает:
-приемку и месячное хранение глинистого сырья в крытом глинозапаснике;
-первичную переработку сырья в камневыделительных вальцах;
-гранулирование сырья в прессе-грануляторе;
-высушивание гранул в сушильном барабане;
-хранение суточного запаса гранул в бункерах запаса;
-дробление гранул до необходимого гранулометрического состава в стержневом смесителе;
-формование кирпича-сырца на прессах СМК-1085;
-сушка сырца в люлечных роторно-конвейерных сушилах;
-укладка сырца на обжиговые вагонетки автоматами-садчиками;
-обжиг кирпича в туннельной печи;
-укладка кирпича на поддоны;
-складирование готовой продукции;
В июне 1997 года на Себряковском комбинате асбестоцементных изделий, Волгоградской области введен в эксплуатацию завод по производству керамического кирпича по предлагаемой технологии. В ноябре 2000 г. там же введен в эксплуатацию второй завод. В настоящее время они аналогов пока не имеют.
| № | Наименование, назначение | Кол-во | Масса единицы, т. | Общая масса, т. |
| 1 |
Кран грейферный. Предназначен для приема глинистого сырья с транспортных средств и подачи его в глинорыхлители |
2 | 15,0 | 30,0 |
| 2 |
Глинорыхлители. Предназначен для предварительного разрыхления глинистого сырья и подачи его в питатели |
4 | 8,2 | 32,8 |
| 3 |
Питатели. Предназначен для дозирования глинистого сырья и подачи его на ленточный конвейер |
6 | 3,0 | 18,0 |
| 3 |
Питатели. Предназначен для дозирования глинистого сырья и подачи его на ленточный конвейер |
6 | 3,0 | 18,0 |
| 4 |
Железоотделитель. Предназначен для улавливания посторонних металлических включений из глинистого сырья |
4 | 1,2 | 4,8 |
| 5 |
Камневыелительные вальцы. Предназначены для измельчения глинистого сырья и удаления из него каменистых включений |
2 | 3,0 | 6,0 |
| 6 |
Пресс-гранулятор. Предназначен для усреднения, переработки и грануляции глинистого сырья |
4 | 19,5 | 78,0 |
| 7 |
Барабан сушильный. Предназначен для подсушки сгранулированного глинистого сырья |
2 | 38,3 | 76,6 |
| 8 |
Циклон батарейный. Предназначен для газоочистки дымовых газов после сушильного барабана |
2 | 2,0 | 4,0 |
| 9 |
Бункер Гранулятора. Предназначены для хранения подсушенного сгранулированного глинистого сырья и усреднения его влажности |
6 | 7,6 | 45,6 |
| 10 |
Стержневой смеситель. Предназначен для измельчения подсушенного гранулированного глинистого сырья и обеспечения оптимальной для прессования влажности и гранулометрического состава пресспорошка |
4 | 8,5 | 34,0 |
| 11 |
Расредитель потока. Предназначен для распределения пресспорошка по формовочным линиям |
2 | 1,5 | 3,0 |
| 12 |
Конвейер реверсивный. Предназначен для распределения пресспорошка по прессам |
4 | 1,2 | 4,8 |
| 13 |
Установка мешалки. Предназначена для приема пресспорошка из стержневого смесителя и подачи его в пресса |
8 | 2,1 | 16,8 |
| 14 |
Пресса для прессования кирпича-сырца. Предназначены для формования кирпича-сырца |
8 | 32,6 | 260,8 |
| 15 |
Съемник кирпича-сырца. Предназначен для съема кирпича-сырца с прессов и укладки его на конвейер-накопитель |
8 | 0,3 | 2,4 |
| 16 |
Накопитель сырца. Предназначен для накопления кирпича-сырца и подачи его к перекладчику (загрузчику сушил) |
4 | 2,0 | 8,0 |
| 17 |
Перекладчик сырца (загрузчик сушила). Предназначен для съема кирпича-сырца с конвейера-накопителя и укладки его на полки сушила |
4 | 2,3 | 9,2 |
| 18 |
Люлечное роторно-конвейерное сушило. Предназначено для сушки кирпича-сырца до остаточной влажности 3-4% |
4 | 110,5 | 442,0 |
| 19 |
Перекладчик (разгрузчик сушила). Предназначен для съема кирпича-сырца с полок сушила и укладки его на конвейер-накопитель |
4 | 2,3 | 9,2 |
| 20 |
Конвейер-накопитель. Предназначен для приема кирпича-сырца с полок сушила |
4 | 2,0 | 8,0 |
| 21 |
Автомат-садчик. Предназначен для съема кирпича-сырца с конвейера-накопителя и укладки его на обжиговые вагонетки |
4 | 10,2 | 41,8 |
| 22 |
Печь туннельная с обжиговыми вагонетками. Предназначена для обжига и охлаждения кирпича |
1 | 1000,0 | 1000,0 |
| 23 |
Тележки передаточные. Предназначены для передачи обжиговых вагонеток с кирпичом от автоматов-садчиков и разгрузки туннельной печи |
6 | 2,2 | 13,2 |
| 24 |
Ленточные конвейеры. Предназначены для подачи глинистого сырья, гранул и пресспорошка в технологические переделы |
12 | - | 30,0 |
| 25 |
Вспомогательное оборудование. |
~ | - | 100,0 |
| 25 |
ИТОГО: |
2370 |
Материальный баланс производства
Общие исходные данные для технологических расчетов
| Исходные данные: | |
| Производительность завода | 40 млн. шт. год |
| Средняя масса одного изделия | 3,12 кг |
| Нормы потерь и брака по технологическим переделам: | |
| Разгрузка на выставочной площадке (бой) | 2% |
| Брак при обжиге | 3% |
| Садка на обжиговые вагонетки | 0,5% |
| Сушка (брак при сушке) | 2% |
| Укладка на сушильные вагонетки | 0,5% |
| Формование (брак) | 0,5% (возврат) |
| Складирование шихты | 0,2% |
| Смешение (лопастной смеситель) | 0,05% |
| Камневыделительные вальцы | 0,1% |
| Объемное дозирование (ящичный питатель) | 0,1% |
| Транспортировка опилок | 0,02% |
| Переработка опилок | 1% |
| Пароувлажнение | 0,4% |
| Остаточная влажность кирпича после сушки | 6% |
| Влажность карьерной глины | 16% |
| Влажность шамота ( уноса) | 5% |
| Влажность опилок | 20% |
| Формовочная влажность | 21% |
| Потери при прокаливании глины | 3,87% |
Расчет химического состава шихты по шихтовому составу массы
При расчете из состава массы исключают шамот, так как он по химическому составу практически одинаков с химическим составом массы.
1. Пересчет шихтового состава массы после исключения шамота на 100%:
Глина – 96,77%
Коэффициент пересчета:
∑=84,85+2,83=87,68%
К=100/87,86=1,14
2. Химический состав шихты:
Химический состав компонентов массы, %
| Наименование компонентов | SiO2 | Al2O3 | TiO2 | Fe2O3 | CaO | MgO | SO3 | Na2O+K2O | п.п.п. |
| Глина | 58,65 | 19,16 | 1,22 | 9,16 | 1,28 | 1,28 | 0,10 | 2,66 | 6,94 |
| Опилки | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 100 |
Таблица
Химический состав шихты, %
| SiO2 | Al2O3 | TiO2 | Fe2O3 | CaO | MgO | SO3 | Na2O+K2O | п.п.п. |
| 56,76 | 18,54 | 1,18 | 8,86 | 1,24 | 1,24 | 0,10 | 2,57 | 8,72 |
SiO2 (шихта)=58,65∙0,9677=56,76%
Потери при прокаливании:
ППП=6,94∙0,8485+100∙0,0283=8,72
Расчет производственной программы цеха.
Эффективный фонд времени работы оборудования Тэф. определяем по формуле:
Для непрерывного производства :
Тэф = Ткал. Кисп.
где Ткал. - календарный фонд работы оборудования, маш.-ч;
при непрерывном режиме, Ткал.- 8760 маш.-ч;
Кисп. - коэффициент использования оборудования во времени,
рассчитывается согласно, Кисп. - 0,81.
Тогда
Тэф = 8760 • 0,81 = 7095 маш.-ч.
Часовая производительность Q час. технологического комплекса:
Q час. = Q год.
Тэф
Q год. – годовая производительность технологического комплекса,
Q год. = 40 млн. шт. усл. кирпича
Q час. = 40000000 / 7095 = 5637 шт/ч
Сменная производительность Q смен. :
Q смен. = Q час. · t см.
Q смен. = 5637 · 8 = 45096 шт/см
Суточная производительность Q сут. :
Q сут. = Q смен. · Z см.
Q сут. = 45096 · 3 = 135288 шт/сут
Найдем массу одного кирпича размером 250 х 120 х 65 (мм).
Плотность кирпича 1600 кг / м3. m = p V;
Площадь кирпича: S = a · b = 250·120 = 30000 мм2 = 0,03 м2.
Объем кирпича: V = 0,03·0,065 = 0,00195 м3.
m = 1600 · 0,00195 = 3,12 кг.
При условии, что масса одного кирпича m = 3,12 кг, часовая Q час., сменная Q смен. и суточная Q сут. массовые производительности соответственно составят.:
Q час. = Q час. · m = 5637 · 3,12 = 17587,44 кг/ч. = 17,58 т/ч.
Q смен. = Q смен. · m = 45096 ·3,12 = 140699,52 кг/см. = 140,69 т/см.
Q сут. = Q сут. · m = 135288 ·3,12 = 422098,56 кг/сут. = 422,09 т/сут.
Масса выпускаемого кирпича в тн:
40000 000 ·3,12/1000 = 124 800 т
Расчёт материального баланса цеха.
1. Производительность завода
40000000 • 3,5 = 140000000 кг/год = 140000 т/год
2. Масса кирпича, поступающего на склад с учетом боя при разгрузке на выставочной площадке
140000*100/(100-2) = 142857,14 т/год
Бой на складе 142857,14 – 140000 = 2857,14 т/год
3. Масса кирпича, поступающего на обжиг с учетом брака при обжиге
142857,14*100/(100-3) = 147275,40 т/год
Брак при обжиге 147275,4 – 142857,14 = 4418,26 т/год
4. Масса кирпича, поступающего на обжиг с учетом остаточной влажности после сушки
147275,4 *100/(100-6) = 156675,95 т/год
Потери влаги при обжиге 156675,95 – 147275,4 = 9400,55 т/год
5. Масса кирпича, поступающего на обжиг с учетом п.п.п.
156675,95*100/(100-6,33) = 167263,74 т/год
Потери при прокаливании 167263,74 – 156675,95 = 10587,79 т/год
6. Масса кирпича, поступающего на обжиг с учетом брака при садке на вагонетки обжига
167263,74 *100/(100-0,5) = 168104,26 т/год
Потери при садке на вагонетки обжига 168104,26-167263,74 = 840,52 т/год
7. Масса кирпича, поступающего на сушку с учетом брака при сушке
168104,26*100/(100-2) = 171534,95 т/год
Брак при сушке 171534,95 -168104,26 = 3430,69 т/год
8. Масса кирпича, поступающего на сушку с учетом формовочной влажности
171534,95*(100-6)/(100-21) = 204104,87 т/год
Потери влаги при сушке 204104,87 – 171534,95 = 32569,92 т/год
9. Масса кирпича, поступающего на сушку с учетом брака при садке на вагонетки сушки
204104,87*100/(100-0,5) = 205130,52 т/год
Потери при садке на вагонетки сушки 205130,52 – 204104,87 = 1025,65 т/год
10. Масса шихты, поступающей на формование с учетом брака при формовании
205130,52*100/(100-0,5) = 206161,32 т/год
Брак при формовании (возвратный) 206161,32 – 205130,52 = 1030,80 т/год
11. Масса шихты, поступающей в смеситель
с учетом пароувлажнения
206161,32*(100-21)/100-(21-0,4) = 205122,73 т/год
Вода на пароувлажнение 205122,73 – 206161,32 = 1038,59 т/год с учетом потерь
205122,73*100/(100-0,05) = 205225,34 т/год
Потери при перемешивании 205225,34 – 205122,73 = 102,61 т/год
12. Масса шихты, поступающей на вальцы тонкого помола с учетом потерь
205225,34*100/(100-1) = 207298,32 т/год
Потери 207298,32 – 205225,34 = 2078,98 т/год
13. Масса шихты, поступающей на дозирование с учетом потерь
207298,32*100/(100-0,1) = 207505,82 т/год
Потери 207505,82 – 207298,32 = 207,5 т/год
14. Масса шихты, поступающей на камневыделительные вальцы с учетом потерь
207505,82 *100/(100-0,1) = 207713,53 т/год
Потери при камневыделении 207713,53 – 207505,82 = 207,71 т/год
15. Масса глины, поступающей на дозирование с учетом потерь
207713,53*(100-20,6)/100-(20,6-0,4) = 206672,35 т/год
Потери 207713,53 – 206672,35 = 1041,18 т/год
16. Масса глины, поступающей на рыхление с учетом потерь
206672,35 *100/(100-0,05) = 206775,73 т/год
Потери при рыхлении 206775,73 – 206672,35 = 103,38 т/год
17. Масса глины с учетом транспортных потерь
206775,73 *100/(100-0,02) = 206817,09 т/год
Потери при транспортировке 206817,09 – 206775,73 = 41,36 т/год
Масса глины 206817,09 т/год
Материальный баланс
|
Приход |
Расход |
||||
|
статьи |
т/год |
% |
статьи |
т/год |
% |
| Глина | 206817,09 | 99,03 | Готовый кирпич | 140000 | 63,97 |
| Вода на пароувлажнение | 1038,59 | 0,97 | Потери влаги при обжиге | 9400,55 | 7,14 |
| П.П.П. | 10587,79 | 7,24 | |||
| Потери при садке на вагонетки обжига | 840,52 | 0,41 | |||
| Брак при сушке | 3430,69 | 1,68 | |||
| Потери влаги при сушке | 32569,92 | 11,70 | |||
| Потери при садке на вагонетки сушки | 1025,65 | 0,48 | |||
| Потери при перемешивании шихты | 102,61 | 0,05 | |||
| Потери на вальцах тонкого помола | 2078,98 | 0,97 | |||
| Потери при дозировании шихты | 207,5 | 0,10 | |||
| Потери при вылеживании | 275,99 | 0,19 | |||
| Потери воды на пароувлажнение шихты | 1038,59 | 0,50 | |||
| Потери потери при формовании глины | 1030,80 | 0,49 | |||
| Потери при камневыделении | 207,71 | 0,10 | |||
| Потери при дозировании глины | 1041,18 | 0,51 | |||
| Потери при рыхлении глины | 103,38 | 0,04 | |||
| Транспортные потери глины | 41,36 | 0,013 | |||
|
Итого: |
207855,68 |
76441309 |
Итого: |
207855,68 |
76441309 |
Режим работы цехов предприятия
1. Режим работы массозаготовительного цеха.
Календарный фонд времени 365 дней
Число праздничных дней 11 дней
Сменность 3 смены в сутки
Длительность смены 8 часов
Плановый ремонт 18 суток
Аварийные остановки 1%
Чистка и уборка оборудования 0,5 ч/смену
Годовой фонд времени работы оборудования:
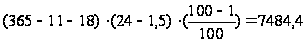 часа
2. Режим работы цеха формования, сушки, обжига.
Календарный фонд времени 365 дней
Число праздничных дней 11 дней
Сменность 3 смены в сутки
Длительность смены 8 часов
Плановый ремонт 18 суток
Аварийные остановки 1%
Чистка и уборка оборудования 0,5 ч/смену
Годовой фонд времени работы оборудования:
часа
Выбор и расчет оборудования цеха формования, сушки и обжига
Подбор оборудования производится согласно выбранной ранее технологической схеме и производственной программой цеха.
Количество единиц оборудования:
 ,
где R-количество материала, которое необходимо переработать;
P- производительность оборудования.
Коэффициент использования определяет эффективность использования оборудования:

1. Ленточный вакуумный пресс СМК-133.
| № | Элементы характеристики | Ед. изм. | Показатели |
| 1 | Производительность | шт/час | 7000 |
| 2 | Диаметр шнека на выходе | мм | 550 |
| 3 | Мощность электродвигателя | кВт | 75 |
| 4 |
Габаритные размеры: длина ширина высота |
мм | 7000 1430 2600 |
| 5 | Вес | т | 5,46 |
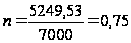
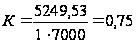
Принимаем n=1.
Туннельная сушилка конструкции Гипрострома.
| № | Элементы характеристики | Ед. изм. | Показатели |
| 1 | Производительность | шт/час | 0 |
| 2 |
Температура: воздуха, поступающего из зоны охлаждения туннельной печи в смесительную камеру воздуха, подогреваемого в калорифере и поступающего в смесительную камеру смеси продуктов горения газов в печи с воздухом из зоны остывания, на входе в смесительную камеру разбавленных дымовых газов, поступающих из подтопка рециркулята, поступающего в смесительную камеру теплоносителя, поступающего в туннель отработанного теплоносителя в конце туннеля |
оС |
450 180 128 150 400 40 80 47 |
| 3 | Относительная влажность отработанного теплоносителя | % | 85 |
| 4 | Общий максимальный расход тепла на испарение влаги с учетом всех потерь в трубопроводах в зимних условиях | ккал/кг | 1630 |
| 5 |
Габаритные размеры туннеля: длина ширина высота |
м |
30 1,1 1,7 |
Расчет количества туннелей в сушилке:
Необходимо высушивать 5223,28 штук в час.
Время сушки – 60 часов.
Количество вагонеток – 23 штуки.
Количество кирпича на одной вагонетке – 220 штук.
1. Единовременная емкость туннеля:
250∙23=5750 штук
2. Количество кирпичей, высушиваемых одним туннелем, учитывая время сушки 60 часов:
5750/60=96,83 шт/ч
3. Количество вагонеток, выталкиваемых в час:
95,83/250=0,383 ваг/ч
4. Общее количество туннелей:
5223,28/95,83=54,51=55 туннеля
Имеются два запасных туннеля, следовательно, всего 57 туннелей (5 блоков по 10 туннелей и один блок имеет 7 туннелей).
3. Туннельная печь конструкции Гипрострома.
| № | Элементы характеристики | Ед. изм. | Показатели |
| 1 | Производительность | млн.шт. усл. кирп./год | 40 |
| 2 | Время обжига | ч | 36 |
| 3 |
Длина канала: Ширина: внутреннего канала средняя по наружным размерам Высота: от пода вагонетки до замка свода по наружным размерам (зона подогрева и охлаждения/зона обжига) |
м |
124,35 2,9 4,1/5 1,8 3,075/3,875 |
| 4 |
Длина технологических зон: подогрева обжига охлаждения |
м | 78 72 45 |
| 5 | Количество вагонеток в печи | шт. | 80 |
| 6 | Количество кирпича на вагонетке | шт. усл. кирп. | 2784 (4 пакета по 696) |
| 7 |
Размеры вагонетки: длина ширина высота |
мм | 3000 3000 875 |
Теплоэнергетические расчеты. Краткая характеристика туннельной печи
Туннельные печи относятся к печам с подвижным составом. Они представляют собой прямой канал (туннель) различных размеров. Внутри туннеля проложен рельсовый путь, ширина которого зависит от ширины печи. Вагонетки по внутрицеховому рельсовому пути подаются к печи и одна за другой, через определенные промежутки времени, проталкиваются в печь толкателем. Каждая вагонетка, пройдя всю длину туннеля, выдается из печи с другого конца при каждом проталкивании. Таким образом, создается непрерывное перемещение вагонеток в печи, постепенный подогрев, обжиг и охлаждение изделий, находящихся на поду вагонетки.
Зоны туннельных печей.
Всю длину печи можно разделить на отдельные зоны, в которых протекают различные процессы. Печь имеет следующие три зоны (рис. 3.13): подогрева, обжига и охлаждения. Каждая зона печи имеет определенную длину, свои конструктивные особенности и свой режим.
Зона подогрева начинается от форкамеры и кончается на границе с зоной обжига. Длина этой зоны условно определяется графиком обжига и считается примерно до первых горелок по ходу движения вагонеток. Эта зона достаточно большой длины, необходимой для более полного использования тепла продуктов горения, поступающих из зоны обжига (от горелочных устройств). Основное назначение зоны подогрева - равномерный прогрев садки обжигаемых изделий до температур, соответствующих графику обжига.
Топливо сжигается в зоне обжига, расположенной в средней части печи, с помощью специальных горелочных устройств. В этой части печи поддерживаются максимальные температуры, необходимые для обжига. Продукты горения, проходя вдоль туннеля, попадают в зону подогрева, а затем выбрасываются в атмосферу через дымоходы. Таким образом, в туннеле происходит непрерывное движение воздуха (зона охлаждения) и дымовых газов (зоны обжига, подогрева) навстречу перемещающемуся составу вагонеток с изделиями (противоточное движение).
Зона охлаждения служит для охлаждения обожженных изделий до 60—80° перед выдачей вагонеток из печи и для утилизации тепла, отбираемого от разогретых изделий. В этой зоне охлаждается также и футеровка вагонеток, нагретая до высоких температур. Изделия и футеровка вагонеток охлаждаются холодным воздухом, подаваемым вентилятором в торцовую часть печи сверху и сбоку через несколько каналов, расположенных по длине зоны охлаждения ближе к выходному концу печи.
Воздуха для охлаждения изделий и пода вагонеток требуется в несколько раз больше, чем для горения топлива. Избыточный горячий воздух отбирается из зоны охлаждения печи и используется для сушки изделий в отдельно стоящих сушилах. Его также можно использовать для рециркуляции в зоне подогрева. Обычно эта часть воздуха считается отбираемой из печи на сторону.
Размеры отдельных зон по длине печи зависят от конструктивных особенностей печи, от вида обжигаемых изделий и устанавливаются в зависимости от заданного режима обжига и охлаждения изделий.
При расчетах и конструировании печей не всегда можно точно установить границы между зонами, поэтому в большинстве случаев допускается некоторое увеличение зоны обжига, занятой горелочными устройствами. При работе печи размеры отдельных зон устанавливаются в соответствии с графиком температур по длине печи. При этом часть горелок зоны обжига могут быть не использованы в работе.
Обычно относительно большая по длине печи зона обжига требуется при обжиге динасовых изделий и высокоогнеупорных изделий. Поэтому данные печи имеют большое количество горелок.
Размеры туннельных печей.
Длина печи определяется многими факторами, главные из которых — форма и размеры обжигаемых изделий, режим обжига и охлаждения и производительность печи.
Малые туннельные печи имеют длину 5—6 м и меньше, но поперечное сечение рабочего канала этих печей составляет 0,01—0,02 м2. Эти печи имеют небольшую производительность и используются для обжига специальных изделий небольших размеров, например автосвечей. В настоящее время в огнеупорной промышленности работают печи длиной до 180 м.
Печи большой тепловой мощности для лучшего использования тепла и улучшения процесса обжига и охлаждения изделий, как правило, должны иметь большую длину. Печи шириной 3,0 м для обжига шамотных изделий можно строить длиной 80— 120 м. При очень большой длине печи увеличиваются тепловые потери в окружающую среду и подсосы воздуха через неплотности, ухудшающие теплообменные процессы.
Ширина туннельных печей выбирается в зависимости от производительности, равномерности обжига и конструкции вагонеток. Практикой установлено, что в печах шириной 3,0—3,2 м можно достичь вполне равномерного обжига изделий. Для более широких печей утяжеляется конструкция вагонеток и возможны их перекосы при проталкивании в длинных печах.
Высота печи выбирается в зависимости от вида обжигаемых изделий.
При малой высоте и большой ширине свод печи делают плоским (подвесным), позволяющим лучше использовать площадь пода вагонетки и иметь больший вес садки на вагонетку. При этом садка получается одинаковой высоты по всей вагонетке. Печи для обжига огнеупорных изделий, имеющие высокое рабочее пространство, строят с арочным сводом, более простым по конструкции.
Таким образом, по конструкции рабочего пространства (высоте печи и конструкции свода) туннельные печи разделяются на печи с арочным сводом и печи с подвесным сводом.
Футеровка печей.
Толщину стен и свода печей и виды огнеупорных и строительных материалов выбирают с учетом большого срока службы печи без ремонта (2,5-3 года) и небольших тепловых потерь в окружающую среду, которые будут в допустимых пределах, если температура наружной поверхности стен в зоне высоких температур не будет превышать 70—80°С.
Печи сооружают на фундаменте, который выполняют каменным (бутовым), бутобетонным, бетонным и железобетонным. Глубина залегания фундамента зависит от свойств грунта и веса печи. На грунт из слабой песчаной глины нагрузка допускается не более 1 кг/см2, из плотной глины - 4,5-5,5 кг/см2 и из сплошной горной породы - до 15 кг/см2. Для нормальной работы печи необходимо, чтобы наивысший уровень грунтовых вод проходил не ближе чем в 0,25 м от фундамента печи. При высоком уровне грунтовых вод устраивают дренажные каналы.
Для большей прочности снаружи стен и свода печи устанавливают металлический или железобетонный каркас, состоящий из вертикальных балок (стоек). Внизу стойки заделывают в бетонный фундамент, а сверху попарно стягивают связями. Конструкция крепления свода определяется конструкцией самого свода.
Наиболее распространен в промышленных печах арочный свод. Нормальный арочный свод выполняется с центральным углом α= 60°.
В стенах при постройке печи оставляют температурные швы, необходимые для расширения кирпича. Так как кладка ведется вперевязку, то каждый шов в вертикальной и горизонтальной проекции имеет форму ломаной зигзагообразной линии.
Температурные швы в своде оставляют по длине печи через 3-7,5 м и таким образом свод выкладывают отдельными секциями.
Садка изделий на вагонетки.
Состав вагонеток с обжигаемыми изделиями передвигается по туннелю периодически, через определенные промежутки времени, с помощью механического (винтовой или тросовый) или гидравлического толкателя. Скорость перемещения вагонеток в печи в период проталкивания составляет 1,0—1,5 м/мин. Количество вагонеток, загружаемых в печь в течение часа или суток, зависит от общей продолжительности обжига и длины туннеля.
Каждая вагонетка при проталкивании перемещается в печи на расстояние, равное длине одной вагонетки.
Для уплотнения входной и выходной части туннеля, в которую при загрузке очередной вагонетки в печь может засасываться холодный воздух, строят форкамеры с плотно закрывающимися дверями. При этом толкатель подает в печь вагонетку из форкамеры. Форкамера отделена от печи подъемной металлической шторкой (шибером). Противоположный конец печи на выдаче вагонеток также оборудуется подъемной дверью. Подъемные механизмы дверей синхронно связаны с работой толкателя.
Обжигаемые изделия укладывают на под вагонетки таким образом, чтобы садка строго соответствовала по высоте и ширине установленным размерам. Габариты садки контролируют металлическим шаблоном, установленным перед форкамерой и соответствующим сечению туннеля, через который проходит вагонетка.
Высота садки изделий зависит от вида обжигаемого материала и обычно не превышает 2 м. Изделия, подвергаемые высокотемпературному обжигу, для предупреждения деформации укладывают на вагонетки высотой не более 1,0—1,1 м.
Количество изделий, вмещающихся на вагонетку, и тоннаж садки определяются размерами вагонеток и типом садки. Изделия для равномерной обтекаемости газами укладывают более плотно в верхней части садки и менее плотно (оставляют каналы) в нижней. Для улучшения горения топлива в садке делают разрывы до 0,3—0,9 м против горелочных устройств. Эти разрывы особенно необходимы в широких печах для прогрева средины садки. Для различных огнеупоров и разной формы изделий применяются в промышленности различные способы садки.
С боковых сторон вагонетки имеются металлические листы - ножи, теплоизолированные огнеупорным бетоном, которые входят в желоба, наполненные песком или молотым шамотом. Это устройство, идущее по всей длине туннеля, называется песочным затвором, которое служит для герметизации рабочего пространства печи от контрольного коридора. Для пополнения песка в желоб песочного затвора во время работы в стенах устраивают специальные наклонные каналы-песочницы с воронкой, закрываемые крышкой. Для того, чтобы песок, выгребаемый ножом вагонетки из желоба песочного затвора, не попадал на рельсовый путь, внизу между стенкой печи и рельсами через каждые 1,5—2,0 м устраивают наклонные отверстия, проходящие ниже рельсового пути. По этим скосам песок просыпается вниз в контрольный коридор печи.
Теплотехнический расчет печи
Исходные данные для расчета.
Туннельная печь для обжига керамического кирпича размером 250*120*65 производительностью 40 млн. шт. в год, режим работы непрерывный, трехсменный;
Годовой фонд времени – 7484,4 часа;
Остаточная влажность кирпича после сушки – 6%;
Брак при обжиге – 3%;
П.П.П. – 8,72%;
Топливо – природный газ Березовского месторождения;
Температура обжига – 1000оС;
Продолжительность обжига – 26 часов;
Температура атмосферного воздуха - 20оС;
Коэффициент избытка воздуха α=1,15
Температура выгружаемых изделий - 50оС;
Температура отходящих газов из печи - 300оС;
Температура воздуха на сушку - 400оС;
Масса кирпича – 3,5 кг.
Расчет горения топлива.
1. Состав сухого газа.
Таблица
Состав сухого газа, %.
| СО2 | СН4 | С2Н6 | С3Н8 | С4Н10 | С5Н12 | N2 |
| 0,4 | 95,1 | 1,1 | 0,3 | 0,03 | 0,02 | 3,05 |
2. Состав влажного рабочего газа.
Принимаем содержание влаги в природном газе 1%
Пересчитываем состав сухого газа на влажный рабочий газ:
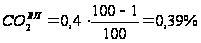
Таблица
Состав влажного рабочего газа, %.
| СО2 | СН4 | С2Н6 | С3Н8 | С4Н10 | С5Н12 | N2 | Н2О |
| 0,39 | 94,15 | 1,09 | 0,3 | 0,03 | 0,02 | 3,02 | 1 |
3. Теплота сгорания топлива.
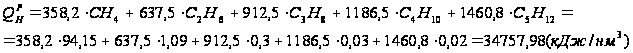
4. Теоретически необходимое количество сухого воздуха для горения топлива:
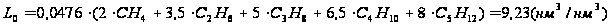
5. Теоретически необходимое количество атмосферного воздуха для горения топлива с учетом его влажности:
Принимаем влагосодержание атмосферного воздуха d=10г/кг сух. воз.
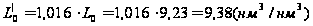
6. Количество и состав продуктов горения при α=1:
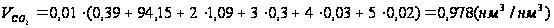
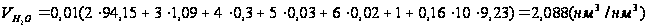
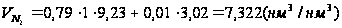
7. Общее количество продуктов горения:
Vα=0,978+2,088+7,322=10,39 (нм3/нм3)
8. Процентный состав продуктов горения:
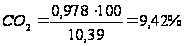
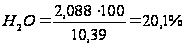
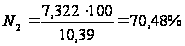
Всего:100%.
9. Определение коэффициента избытка воздуха – α при действительной температуре горения топлива tДЕЙСТ=1000оС:
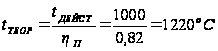
Из уравнения теплового баланса горения 1м3 топлива определяем коэффициент избытка воздуха –α.