Отделка поверхностей венецианской штукатуркой. Окраска металлических поверхностей современными масляными составами
Рис.21.
Покрытие вокруг препятствий разглаживайте и глянцуйте короткой гладилкой движениями от препятствия внутрь участка.
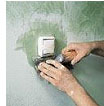
Рис.22.
У пола покрытие наносите гладилкой, дугообразными движениями, начиная снизу.
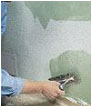
Рис.23.
При глянцевании участка у пола движения гладилки направляйте снизу вверх и слегка перекрещивайте их.
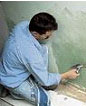
Рис.24.
Если после получения глянца на всей поверхности стены результат не понравился, не позволяя покрытию высохнуть, нанесите второй слой материала произвольно расположенными пятнами и повторите весь цикл отделки по участкам площадью не более 1 м2
Рис.25.
При повреждении поверхности в процессе работы нанесите узким шпателем на повреждённое место и вокруг него материал дайте ему просохнуть, а потом покройте и отделайте материалом по описанной технологии.
Рис.26.
1.5 Требования к качеству
Требования выполненной работе.
минимальное количество слоев — два;
чем больше слоев, тем лучше выражен мраморовидный эффект;
положительный результат достигается при создании очередного слоя, если в процессе работы нагревается инструмент и в результате его трения о материал происходит полимеризация — на поверхности штукатурки образуется прочная тонкая корочка;
после нанесения завершающего слоя поверхность покрывают слоем воска (который наносится шпателем);
если используется натуральный воск, то поверхность обретает теплый матовый оттенок, синтетический воск — дает блеск;
наилучшим качеством венецианской штукатурки считается, когда поверхность кажется полупрозрачной, а рисунок “прочитывается” вглубь.
Поверхность стены может быть как зеркально гладкой, так и с некоторыми наплывами (рваная «венецианка»). Мазки не должны быть очень большими, поэтому лучше, если их размер не превышает 15 кв. см. Необходимо также, чтобы они перекрывали друг друга, образуя тем самым туманный хаотичный рисунок. Наличие на стене видимых полос и стыков является серьезным браком. Кроме того, часто неумелый мастер оставляет за собой ряд мелких параллельных полосок (след неуверенной руки).
Нужно учитывать, что глубина рисунка всегда зависит от количества нанесенных слоев. Для достижения хорошего эффекта их должно быть не менее пяти. Сейчас для ускорения и облегчения трудоемкого процесса нанесения применяют кельму (специальный строительный инструмент, напоминающий утюг) и накладывают только три слоя штукатурки. Однако чуда не происходит: скорость повышается в ущерб декоративности. Визуально такая поверхность мало отличается от покрашенной глянцевой краской стены - отсутствует глубина рисунка. Конечно, это неважно для коммерческих учреждений (лифтовых холлов, огромных супермаркетов). Рисунок хорошо выполненной «венецианки» похож на разбросанные лепестки роз или выглядит четким и графичным. Если выполнить венецианскую штукатурку в двух или нескольких цветах, можно добиться совершенного мраморного эффекта (это под силу только специалистам высокого класса). Глянец и блеск - необязательные условия, поверхность бывает матовой и даже сатиновой. Ее выбор зависит от вашего желания, качества состава и техники нанесения. Меньше всего по своим декоративным качествам для парадных помещений подойдут известковые венецианские штукатурки, которые хороши для стиля кантри или этно. Хотя талантливому дизайнеру легко перевернуть данное представ.
Зачастую венецианские штукатурки, выполненные разными мастерами, настолько отличаются друг от друга, что по внешнему виду их невозможно отнести к одному и тому же классу покрытия. Первые пригодны только для применения в коммерческих помещениях, вторые украсят классические интерьеры, а третьи будут органично смотреться в интерьерах в стиле хай-тек.
Декоративный эффект от применения венецианской штукатурки трудно переоценить: помещение приобретает объем, лишается монотонности. С помощью этой техники можно отделывать некоторые элементы фасадов, чаще входных групп, для чего используют либо известковые «венецианки», либо полимерные составы, содержащие силоксановые смолы. Именно тогда будут обеспечены надлежащие прочность, влагостойкость и обязательно паропроницаемость. Однако следует помнить, что мраморная мука, которая входит в состав любой «венецианки», - материал, весьма подверженный действию агрессивных сред.К сожалению, на рынке венецианских штукатурок появились подделки, самая распространенная из которых - дешевый мел. Его часто берут вместо дорогой мраморной крошки. В банке оба раствора смотрятся одинаково, а на стене подделка сразу видна: вместо игры полутонов - белые блеклые разводы, больше напоминающие деревенскую мазанку, чем изысканную отделку. Низкая стоимость (около 5 долл. за 1 л) также смущает: для венецианской штукатурки слишком дешево, а для меловой пасты - дорого. Впрочем профессиональный мастер после предварительной выкраски легко обнаружит подвох.
При наличии достаточного времени и терпения можно попытаться нанести венецианскую штукатурку самому - нет ничего невозможного! Однако необходимо иметь в виду, что первоначального навыка, полученного на занятиях в мастер-классе, будет недостаточно, и потребуется набить руку. Поэтому заранее надо обзавестись несколькими кусками гипсокартона и потренироваться прежде на них.
1.6 Организация труда и рабочего места
Первый слой наносится на всю стену. Он – сплошной, и будет задавать тон будущему внешнему виду изделия. Это ещё и помогает окончательно сгладить и выровнять поверхность. Все последующие слои будут отделочными. Наносятся эти слои стальным шпателем, вырисовываются короткие мазки до тех пор, пока стена станет походить на шкуру леопарда. Поверхность подсушивается и опять наносится такой же слой. Весь процесс повторяют до тех пор, пока пятна станут еле уловимыми. После просушки накладывается слой воска – синтетического или натурального. Именно восковый слой и даёт то ощущение иллюзии, своеобразную игру света и тени. Каждый последующий слой должен немного по тональности отличаться от основного – светлее или наоборот, темнее. При этом создаются абсолютно разные эффекты. Правильно нанесённая венецианская штукатурка будет радовать вас на протяжении долгого времени. Гарантийный эксплуатационный срок устанавливается фирмами от 5 до 10 лет. Но в реальности, он намного дольше.
Декоративные покрытия требуют несложного ухода. Всё просто – вода или мыльный раствор, губка или тряпка. Чистящими абразивными средствами, а также агрессивными (щёлочь, кислота) мыть не рекомендуется, чтобы не повредить покрытие.
Можно просто оштукатурить стены, чтобы сделать их ровными, скрыть дефекты и микротрещины. Но гораздо приятнее, если стены ещё и будут красиво выглядеть - отображать вкус и индивидуальный характер хозяина помещения.
В последнее время одним из самых популярных решений для ремонта являются современные декоративные покрытия – фактурные штукатурки. Это зернистая масса, имеющая неоднородную консистенцию, в состав которой добавляют различные гранулы: мелкие камушки, гранитную или мраморную крошку, хлопковое, льняное или древесное волокно.
Фактурная штукатурка в процессе эксплуатации легко моется и чистится, поскольку состоит из особостойкого колерованного материала. Существует несколько видов фактурных штукатурок. Они отличаются по структуре покрытия и по виду связующего вещества. Если по структуре покрытия всё ясно - есть различные виды: шуба, короед, барашек, то по виду связующего вещества всё не так просто. Бывают акриловые, минеральные, силиконовые и силикатные фактурные штукатурки.
Цветовое восприятие – это ещё не полностью исследованный наукой физиологический феномен. Но, с достоверностью известно, что мы воспринимаем цветовую палитру не только глазами, но и всем телом – цвет воздействует на наш организм, от него во многом зависит наше здоровье и настроение.
Ещё в древние времена цветолечение с успехом применялось в Египте, Китае, Индии. Знаменитый Авиценна приписывал как панацею от многих болезней воздействие определёнными цветами.
При обустройстве своего дома следует учитывать и цветовое наполнение. Ведь разные цвета по-разному воздействуют на психику. В наше время для создания дизайнов интерьеров, для оформления стен и потолков помещений с успехом используются различные современные отделочные материалы: декоративная штукатурка и краски, обои, панели.
1.7 Охрана труда и техника безопасности
Охрана труда - это комплекс законодательных, технических санитарно-гигиенических и организационных мероприятий, направленных на обеспечение здоровых и безопасных условий труда. Этот комплекс, включает три раздела: трудовое законодательство, технику безопасности и производственную санитарию.
Основы трудового законодательства изложены в Кодексе законов о труде (КЗоТ).
Техника безопасности - это система организационных и технических мероприятий и средств, предотвращающих воздействие опасных производственных факторов на работников. Безопасность труда учитывается при проектировании и размещении сооружений, механизации тяжелых и трудоемких работ (СНиП Ш-4-80).
К мероприятиям по технике безопасности относится также применение предохранительных устройств, сигнализации. Комплекс мероприятий по охране труда включает, кроме того, подготовку и снаряжение персонала - профессиональный и медицинский отбор, обучение, тренировки, инструктирование, обеспечение средствами индивидуальной защиты, а также аварийно-спасательные меры.
Производственная санитария - это система организационных мероприятий и технических средств, предотвращающих или уменьшающих воздействие на работников вредных производственных факторов.
Мероприятия по охране труда проводятся администрацией предприятий и строек под контролем профсоюзных органов. Надзор за охраной труда осуществляют также специализированные государственные органы: Госпроматомнадзор, Госсаннадзор. Общий надзор за соблюдением законности в области охраны труда возложен на Прокуратуру.
Для создания безопасных условий труда строительные площадки ограждают, на территории строительства вывешивают указатели проходов и проездов, мест курения, размещения материалов, установки различных машин и механизмов. Проезды и проходы систематически очищают от мусора, раствора, снега, наледи. Опасные зоны ограждают, а в ночное время освещают. Оконные и дверные проемы в здании ограждают.
Перед работой штукатуры должны осмотреть свои рабочие места, проверить подмости и леса, убрать все лишние предметы, особенно доски с торчащими гвоздями. Все инструменты должны быть осмотрены и исправлены.
При работе на высоте обязательно применяют предохранительные пояса, закрепляя их за прочные конструкции здания. При ремонте домов с кирпичными трубами на крыше привязывать к трубам канаты, люльки и т. д. категорически запрещается.
При обработке поверхностей различными машинами работающие должны быть в рукавицах, защитных очках или респираторах. При выполнении декоративных штукатурок для их окрашивания категорически запрещается применять вредные для здоровья пигменты, имеющие в своем составе добавки свинца. При работе материалами с токсичными компонентами надо применять меры индивидуальной защиты.
Спецодежда для штукатура не должна препятствовать движениям рук и ног. При работе со щелочами и кислотами следует работать в рукавицах, а руки дополнительно смазывать защитными мазями и пастами. На ручках инструментов не должно быть заусенцев, заколов и других дефектов. Сами инструменты должны быть прочно насажены на черенки, чтобы они не соскочили во время работы. Все инструменты и приспособления надо класть в таких местах, чтобы они не могли упасть. После работы их очищают от раствора, если требуется, промывают и убирают.
Следует особенно обращать внимание на ручки терок. На них не должно быть острых кромок, о которые мокрые руки часто травмируются. Ручки должны быть изготовлены по руке рабочего.
Электропроводка должна выполняться из хорошо изолированных проводов, а сами провода должны подвешиваться на высоте не менее 2,5м над рабочим местом, 3,5м - над проходом, 6м - над проездом. При прокладке проводов на высоте менее 2,5м от пола или земли их заключают в короба или трубы. Подсоединение к существующей сети дополнительных ответвлений выполняют только электромонтеры.
Переносные лампы или светильники применяют только заводского изготовления. Напряжение в сети для переносных светильников в условиях строительства должно быть не выше 42 В, а в особо опасных местах - не выше 12 В.
Все ручные машины при их переноске в другое место должны быть отключены. Оставлять машины временно включенными запрещается. При любом перерыве машины надо отключать. Рубильники должны иметь дверцы, закрываемые на замок. Оставлять их открытыми категорически запрещается.
При выполнении штукатурных работ пользуются отопительными приборами. Отапливая помещения, подогревая растворы, материалы, воду, необходимо соблюдать правила противотивопожарной безопасности. Временные отопительные приборы нельзя оставлять без присмотра. После окончания работы приборы должны быть выключены. Около каждой временно поставленной печи или калорифера должны находиться ящик с песком, бак с водой или огнетушитель.
Вся электропроводка должна быть выполнена в соответствии с правилами техники безопасности и противопожарной безопасности. Категорически запрещается пользоваться электропроводкой с неисправной изоляцией. После окончания работ приборы освещения должны быть отключены.
Курить следует в специально отведенных местах. Запрещается курить или пользоваться открытым огнем на расстоянии меньше 10м от баллонов с ацетиленом и другими горючими газами, а также от газопроводов, передвижных ацетиленовых аппаратов. Между сооружениями и местами хранения сгораемых материалов должны быть сохранены установленные разрывы, к любому объекту строительства должны быть удобные подъезды. Первичные средства пожаротушения (огнетушители, асбестовые и грубошерстные полотна, ящики с песком, бочки с водой) должны находиться на видном и доступном месте.
Кроме того, должен быть минимально допустимый запас специальных средств пожаротушения (порошковых, газовых, пенных, комбинированных).
2. Технологический процесс окрашивания металлических поверхностей современными масляными составами.
2.1 Введение
Как известно, черные металлы (к которым относится железо и некоторые его сплавы) термодинамически нестабильны и довольно легко окисляются в присутствии воды и кислорода, быстро появляется знакомая всем ржавчина. Еще быстрее этот процесс протекает в условиях загрязненной окружающей среды — различные химические соединения, так или иначе присутствующие в воздушной и водной среде, ускоряют этот процесс.
Иногда за считанные год-два, а то и меньше, казалось бы, «новые» металлоконструкции, оборудование, агрегаты машин и механизмов могут покрываться слоем ржавчины. Картина знакома многим!
Суммарный ущерб, приносимый в результате коррозии металлов в промышленно развитых странах, достигает 5 % национального дохода.
К сожалению, использование в таких случаях традиционных способов защиты металлов с тщательной очисткой от ржавчины, обработкой поверхности специальными пассивирующими составами, грунтованием и последующим нанесением ЛКМ (лакокрасочные материалы) не всегда возможно (по экономическим, экологическим, а иногда просто практическим соображениям). Действительно, далеко не всегда есть возможность поставить на капремонт мост, по которому и днем и ночью идет интенсивное движение, поставить «на прикол» автотранспортные средства, отключить на длительное время оборудование, машины, механизмы, постоянно занятые в производственном процессе.
В такой ситуации следует особо соблюдать технологию окраски металлических поверхностей. Современное оборудование и материалы позволяют выполнять данную работу качественно. Особое внимание следует уделить подготовки поверхности. для этого следует использовать не только традиционные способы обработки металлических поверхностей перед покраской. Но и машинные. Особенно, если площадь окрашиваемой поверхности очень велика. Причём металлические поверхности имеют много типов (гаражи, батареи, трубы, и многое другое) для каждого типа металлической поверхности существует определённый инструмент. который может считаться уникальным. Для каждого типа поверхностей, так же существует свой окрасочный и грунтовочный материал. Рекомендованный для типа этой поверхности данную инструкцию следует соблюдать так же.
2.2 Инструменты и приспособления
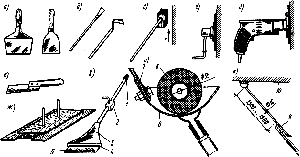
Инструмент и средства малой механизации для подготовки поверхностей под окраску: а - стальные шпатели; б - скребки; в - щетка; г - затирочно-шлифовальная машинка пневматическая; д - то же, электрическая; е - малярный нож; ж - шпатель-полутерок; з - механизированный плоский шпатель; и, к - схемы процесса выравнивания поверхности механизированным шпателем-валиком; 1 - штуцер; 2 - запорный кран; 3 - корпус; 4 - щель для шпатлевки; 5 - резиновая пластинка; 6 - ванночка; 7 - разравнивающая полоска; 8 - валик; 9-клапан; 10- потолок
Оборудование, приспособления, приборы и материалы, применяемые для подготовки металлических поверхностей и нанесения грунтовки» и эмали
Для подготовки поверхности применяют следующее оборудование, приборы, приспособления и вспомогательные материалы:

- установка для пескоструйной или дробеструйной очистки поверхности любого типа;
— шкурка шлифовальная по ГОСТ 6456-82 или ГОСТ 100054-82 или другой абразивный инструмент зернистостью № 4-6;

— электрические шлифовальные машины по ГОСТ 11096-80;
— ветошь обтирочная по ТУ 63-178-77-82;

— респиратор типа ШБ-1 “Лепесток” по ГОСТ 12.4.028-76; РПГ-97 по ГОСТ 12.4.004-87 или РУ-60М.
— перчатки резиновые хирургические по ГОСТ 3-75 или дерматологические средства по ГОСТ 12.4.068-97;
— бензин-растворитель для лакокрасочной промышленности (уайт-спирит по ГОСТ 3134-98);
— толуол по ГОСТ 14710-87 или ГОСТ 9880-89 или растворитель Р-4 по ГОСТ 7827-86, или 646 по ГОСТ 18188-97;
— кисти щетинные торцевые и флейцы;
— валики малярные;
— тара для лакокрасочных материалов по ГОСТ 5799-968;
— весы рычажные общего назначения по ГОСТ 23676-98;
— спецодежда по ГОСТ 12.4.103-83.
Приборы и приспособления для контроля качества покрытий:
Для контроля качества покрытий на основе грунтовки и эмали применяют следующие приборы и приспособления:

— микрометр по ГОСТ 4381-80;

— толщиномер типа МТ-33Н по ТУ 25-06.1874-78;

— прибор для определения адгезии покрытия к металлической поверхности образца свидетеля методом решетчатых надрезов по ГОСТ 15140-78.
— прибор для определения толщины мокрого слоя “Гребенка” (ТУ 2312-049-05034239-93).

Ручные пневматические краскораспылители предназначены для нанесения покрытий лакокрасочными и антикорозийными материалами методом воздушного распыления.
2.3 Материалы
Современные лакокрасочные материалы и инструменты позволяют без особых усилий поддерживать металлические изделия в хорошем состоянии. При правильном уходе они будут служить долгие годы. В то же время в строительстве помимо простой стали все чаще применяются различные металлоконструкции из оцинкованной стали и цветных металлов. Вопреки распространенному мнению, оцинкованная сталь все же подвержена коррозии, пусть и в гораздо меньшей степени, чем обычная сталь. Поэтому такие изделия также желательно покрывать защитным слоем. К тому же неокрашенный металл не всегда вписывается в архитектурное или конструкторское решение объекта. В таком случае металлические поверхности нуждаются в декоративной окраске, придающей готовому объекту законченный вид. Важно помнить, что адгезия большинства антикоррозионных покрытий к оцинкованной стали и цветным металлам недостаточна. Краска по металлу требует применения специально адаптированных красок, которые имеют повышенную адгезию и обеспечивают надежное сцепление с такой сложной для окраски поверхностью.
Для окраски стальных кровель и металлических конструкций применяют алюминиевые эмалевые краски, изготовленные на масляном лаке.
Пигментом в этих красках служит алюминиевая пудра, хорошо отражающая солнечные лучи. Синтетические малярные составы.
В этих составах в качестве связующих применяют синтетические смолы, например перхлорвиниловую, кремнийорганическую, глифталевую и т. д. Синтетические малярные составы бывают водные и на растворителях. Обычно водные синтетические краски используют для внутренней отделки зданий, а для наружной — краски на органических растворителях.
Для наружной отделки зданий, например, служит перхлорвиниловая краска (ПХВ), состоящая из перхлорвиниловой смолы, пигментов, наполнителей, растворенных в ксилоле или сольвенте. Перхлорвиниловые краски рекомендуется использовать для отделки фасадов зданий в зимнее время года при отрицательных температурах из-за высокой огнеопасности красок (температура воспламенения ЗО...32°С).
Хорошей адгезией к асбестоцементу, бетону и другим строительным материалам обладают кремнийорганические краски, представляющие собой суспензию неорганических и органических пигментов в кремнийорганическом модифицированном лаке. Они долговечны. Следующее за названием цифровое обозначение указывает на назначение краски. Промышленность выпускает краски для внутренних и наружных работ, причем эксплуатационные характеристики этих красок различны:
1 и 5 показывают, что краска пригодна для наружных и внутренних работ
2 - только для внутренних
О – грунтовки
ОО - шпатлевки
Для некоторых видов красок применяются одни и те же растворители, разбавители, грунтовки и шпатлевки. Такие краски вполне совместимы между собой:
краски на олифах (МА)
глифталовых (ГФ)
пентафталевых (ПФ)
масляно-фенольных (ФА)
Ими можно красить любые конструкции, в результате получается сплошная, красивая, непористая пленка. Эта напористость препятствует воздухообмену. То есть такая краска не используется при покраске помещения, в котором стены и потолки должны "дышать".
Чтобы сохранить воздухопроницаемость поверхности, лучше всего воспользоваться клеевыми красками. Однако главный недостаток клеевых красок заключается в том, что с ними сложнее работать и противостоять воздействию атмосферных факторов.
• Нержамет — краска по ржавчине, высококачественная антикоррозионная алкидная эмаль по металлу. Краска представляет собой продукт 3 в 1 (три в одном). Совмещает в себе преобразователь ржавчины, антикоррозионный грунт и износостойкую эмаль.
• Полимерон — спецэмаль по металлу, антикоррозионное износостойкое покрытие. Эмаль специально разработана для защиты металлических поверхностей в условиях тяжелой промышленной атмосферы.
• Сереброл — алюминиевая краска, серебристо-белая антикоррозионная эмаль для черного металла и оцинковки. Применяется для окраски любых металлоконструкций, эксплуатирующихся во влажной атмосфере, в условиях морской и пресной воды.
• Нержалюкс — эмаль для цветных металлов. Применяется для окраски алюминиевых и оцинкованных поверхностей, любых других поверхностей из цветных металлов и их сплавов.
• Цикроль — краска для оцинкованного металла, атмосферостойкая антикоррозионная краска для крыш. Краска обладает отличными характеристиками по водостойкости и атмосферостойкость.
• Нержапласт — эмаль «жидкий пластик». Представляет собой антикоррозионную эмаль для металла с эффектом пластика.
• Молотекс — молотковая эмаль, декоративная краска с рисунчато-молотковым эффектом.
Окраска металла антикоррозионной краской обеспечивает надежную защиту металла от коррозии и значительно продлевает срок службы металлических конструкций.
2.4 Технология выполнения
ПОДГОТОВКА ПОВЕРХНОСТИ К ОКРАСКЕ.
При лакокрасочной отделке поверхности выполняют ряд операций, которые сводятся в четыре грунты: I - подготовка поверхности; II - обработка поверхности; III - окраска поверхности; IV - отделка окрашенной поверхности.
Подготовка металлических поверхностей заключается в очистке их от грязи, брызг раствора и ржавчины. Небольшие поверхности (перила, балконные решетки, трубы, радиаторы отопления и т.д.) очищаются металлическими щетками и скребками до появления металлического блеска (рис.1). Отдельные места металлических конструкций, труднодоступные для щетки или скребка, очищаются различными приспособлениями.
При больших объемах работ очистка металлических поверхностей производится с помощью электрощеток, пескоструйных аппаратов и т.п.
Для удаления ржавчины, окалины, а также старой краски применяется термическая очистка; поверхность обрабатывается пламенем горелки. В результате окалина, ржавчина и старая краска в виде шлама легко очищаются скребками, щетками.
Грунтовка металлических поверхностей выполняется сразу после очистки с целью предохранения металла и от возобновления коррозии. Грунтовка не только создает противокоррозийную защиту, но и обеспечивает хорошее сцепление между окрашиваемой поверхностью и последующими окрасочными слоями.
Цвет грунтовки должен резко отличаться от цвета окрашиваемого изделия, чтобы избежать пропусков. Обычно в качестве грунтовки применяют железный сурик.
Грунтовка производится после подготовки поверхности под окраску. Назначение грунтовки заключается в том, чтобы создать на окрашиваемой поверхности пленку, препятствующую неравномерному впитыванию окрасочного состава и увеличению сцепления наносимых материалов с основанием. При окраске без грунтовки в местах большей пористости будет большее поглощение краски, и эти места будут отличаться по цвету. Если шпатлевание выполняется по неогрунтованной поверхности, связующее их шпатлевки проникает в толщу поверхности и прилегающий к ней слой шпатлевки теряет клей и не обеспечивает достаточного сцепления, в результате чего после окраски неизбежны отлупы окрасочной пленки вместе со шпатлевкой. Кроме того, негрунтованная поверхность забирает из шпатлевки жидкость, а шпатлевка делается густой, плохо наносится, делается шероховатой, пористой.
Подготовку металлической поверхности, а также грунтовку их можно производить как до монтажа, так и после него. Существует несколько способов очистки:
а) очистка химическим способом (травление) (табл.1.1);
б) пескоструйная (металлическим песком), дробеструйная очистка;
в) механическая обработка;
г) очистка термическим (газопламенным) способом.
Таблица 2.1 Технологическая схема химического способа очистки
| Операция | Состав раствора | Режим работы |
Норма
расхода в
|
| Обезжиривание |
|
Температура 80 - 95 °С; время обезжиривания 1-1,5 ч |
20 - |
| Горячая промывка | Горячая вода | Температура 80 °С | - |
| Травление |
Серная кислота-удельный вес 1,82-150-200 г/л; ингибитор (ЧМ; ПБ и др.) 0,8-1,2 г/л; Серная кислота - удельный вес 1,84; Азотная кислота - удельный вес 1,4 |
- - - |
- 80 150 |
| Холодная промывка | За 2 раза холодной водой | - | - |
| Нейтрализация |
|
Температура 20 °С | 20 |
| Горячая промывка | За 2 раза горячей водой | Температура 80 °С | - |
| Сушка | Горячим воздухом | - | - |
|
Примечания: 1. При наличии на поверхности металла пятен масла минерального происхождения обезжиривают не щелочью, а органическими растворителями, например бензином. После травления аппараты (изделия) тщательно промывают холодной водой, нейтрализуют и сушат. 2. Для травления меди, алюминия и их сплавов применяют азотную кислоту. |
|||

 - 25-30 г/л или
 - 40-70 г/л;
 - 15-30 г/л;
 -1 л
Химическим способом удаляются загрязнения и окислы в процессах обезжиривания, одновременного обезжиривания и травления, фосфатирования. Способ обезжиривания выбирают в зависимости от вида и степени загрязнения. При слабой и средней загрязненности наибольшее распространение получило обезжиривание щелочными растворами. Толстый слой жира удаляется органическими растворителями. Одновременное обезжиривание и травление поверхностей состоит в том, что в травильные растворы вводят поверхностно-активные вещества. Наиболее эффективно этот процесс протекает при струйной обработке деталей в результате разбрызгивания форсунками моющих растворов при температуре 50-70 °С под давлением 0,15-0,25 МПа в специальных моечных камерах. На рис.2 показана принципиальная схема обезжиривания органическим растворителем трихлорэтиленом, который хорошо растворяет жиры, масла и не горит. Процесс наиболее эффективно протекает при нахождении трихлорэтилена в жидкой и паровой фазе. К недостаткам трихлорэтилена следует отнести его высокую стоимость и токсичность паров.
Хорошее качество подготовки поверхности под окраску обеспечивается фосфатированием. В результате этой операции на поверхности металла образуется неорганическая защитная пленка, обладающая повышенными противокоррозионными свойствами. Фосфатный слой является превосходным грунтом под лакокрасочное покрытие. При повреждении фосфатно-красочного слоя коррозия происходит лишь на дефектном участке и не распространяется под покрытием.
После химической обработки металлические поверхности следует промыть и тщательно просушить. Промывка осуществляется в проходных струйных камерах в течение 2-3 мин холодной (при температуре 8-15 °С) или горячей (при температуре 80-90 °С) водой. Металлические поверхности сушат воздухом, нагретым до температуры 115-125 °С, в течение 1-3 мин до удаления видимых следов влаги.
Травление труб, мелких аппаратов и деталей производят в травильных ваннах. Крупногабаритные аппараты могут очищаться как наливом в аппарат травильного раствора, так и смачиванием поверхности раствором в три-четыре приема с интервалом 1,5-2 ч.
Пескоструйная (металлическим песком) очистка поверхности
Для пескоструйной обработки должен применяться металлический (стальной) песок, обладающий высоким абразивным действием. Песок должен быть сухим и однородным.
Размер зерен песка, а также расстояние между соплом пескоструйного аппарата и обрабатываемой поверхностью выбирают в зависимости от толщины и твердости снимаемого слоя. При размерах зерен 0,8-1,5 мм расстояние между соплом и обрабатываемой поверхностью должно быть 75-150 мм.
Для очистки стальной поверхности с толстым слоем окалины расстояние между соплом и поверхностью наименьшее.
Качество песка определяют пескоструйной очисткой поверхности опытного металлического образца.
Отработанный песок используют повторно при условии удовлетворения вышеуказанным требованиям.
Сопло пескоструйного аппарата во время работы держат под углом 75-80° к обрабатываемой поверхности; категорически запрещается держать сопло перпендикулярно поверхности.
Сопла применяют металлические из спецсплавов, минералокерамические, фарфоровые, стеклянные, чугунные (из отбеленного чугуна) и резиновые.
Подготовленную поверхность до нанесения защитного покрытия обдувают сжатым воздухом для удаления песка и пыли. Жировые пятна устраняют протиркой растворителем (бензином, уайт-спиритом, скипидаром и др.).
Дробеструйная очистка
При очистке толстостенных стальных и чугунных изделий возможна обработка их поверхности в специальных камерах струёй дроби типа ДЧК.
Дробеструйную очистку выполняют под давлением 5-6 ат. дробью размером 0,5-2 мм. Дробь должна иметь структуру белого чугуна твердостью HRC 54-62. Расстояние от сопла до обрабатываемой поверхности 150-200 мм.
Обработка поверхностей в песко - и дробеструйных установках выполняется сухим абразивным материалом. Черные металлы, медь и их сплавы обрабатываются металлическим песком, который представляет собой рубленую стальную проволоку (ИКС 38-55), или чугунным "песком" (НRС 58-62) с диаметром зерен 0,6...0,8 мм. Для алюминия и его сплавов применяется силуминовая дробь. Гидроабразивную обработку поверхностей деталей выполняют струей суспензии, состоящей из воды и кварцевого песка. Этим способом можно обрабатывать черные и цветные металлы.
Подготовку поверхностей к окраске механизированным инструментом осуществляют пневматическими) или электрическими машинками, оборудованными в качестве рабочих органов шлифовальным кругом, металлической щеткой или шарошкой.
Нанесение лакокрасочных материалов на детали выполняется в такой последовательности: очистка, грунтование, окраска.
Грунтование заключается в нанесении первого слоя лакокрасочного покрытия на очищенную и обезжиренную поверхность металла. Слой грунта является основой покрытия, поэтому должен обладать наилучшей сцепляемостью с металлом и с последующим слоем краски. Грунтовка наносится на поверхности деталей пневматическим распылением или электроосаждением. Слой грунтовки должен быть матовым, так как глянцевая поверхность ухудшает сцепление грунта с последующими слоями краски.
Наибольшее распространение получили преобразователи ржавчины, которые наносят на металлическую поверхность, поврежденной коррозией, в качестве первого слоя. Эти преобразователи, попадая на ржавую поверхность, вступают в химическое взаимодействие с соединениями железа, которые образуют ржавчину, и переводят их в химические вещества, не растворимые в воде.
Последовательность операций
До начала работ необходимо:
- установить в проектное положение и закрепить отопительные и сантехнические приборы, трубопроводы и т.п.;
- заделать отверстия в стенах, перегородках и перекрытиях вокруг труб и в местах установки крепежных деталей.
Работы следует выполнять, строго соблюдая правила техники безопасности и охраны труда рабочих согласно СНиП.
Операции по очистке металлических поверхностей выполняют в следующем порядке:
- шпателем снимают затвердевшие брызги раствора;
- стальной щеткой очищают металл от ржавчины до блеска.
Очистка металлических поверхностей (стальная щетка, стальной шпатель, лестница-стремянка; рис.1). Маляр, работая шпателем как скребком, легкими скользящими ударами снимает с металлических поверхностей отвердевшие брызги раствора и окалину.