Подтверждение соответствия тяжелого товарного бетона класса В15
Таблица 2.5 – Зерновой состав песка
|
Размер отверстий сит, мм |
5 |
2,5 |
1,25 |
0,63 |
0,315 |
0,14 |
Менее 0,14 |
|
Полные остатки на ситах, % по массе |
0 |
0-20 |
15-45 |
35-70 |
70-90 |
90-100 |
0-10 |
Для условного выражения зернового состава песка пользуются модулем крупности Мк, обозначающим сумму полных остатков (в %) на ситах стандартного набора, деленного на 100. Модуль крупности песка может колебаться от 2,1 до 3,25. Однако при соответствующем технико-экономическом и технологическом обосновании могут применяться и более мелкие дешевые местные пески. В зависимости от модуля крупности пески разделяют на крупные, средние, мелкие и очень мелкие.
Для щебня и гравия из плотных горных пород зерновой состав устанавливается в зависимости от размеров наименьших и наиболее крупных зерен, так как предельная крупность заполнителя может быть различной.
Оптимальный зерновой состав заполнителя в целом зависит не только от зернового состава песка и щебня, но и от правильного выбора соотношения между ними. Правильный выбор этого соотношения может быть сделан только с учетом состава бетона. в частности с учетом содержания цемента и воды.
С зерновым составом непосредственно связана пустотность заполнителя, определяемая возможностью его плотной укладки. На пустотность влияет также форма его зерен. Пустотность заполнителя является важной характеристикой, так как в известной мере определяет расход цемента (чем больше пустот, тем больше требуется цемента для их заполнения) и другие свойства бетона. На объем пустот оказывает влияние форма зерен (таблица 2.6).
Таблица 2.6 – Пустотность (%) зернового материала в зависимости от формы зерен
|
Форма зерен |
Укладка |
||
|
наиболее плотная |
наименее плотная |
средняя |
|
|
Кубы |
0 |
87,1 |
43,55 |
|
Октаэдры |
12,2 |
83,9 |
48,05 |
|
Додекаэдры |
14,1 |
60,7 |
37,40 |
|
Икосаэдры |
10,8 |
59,9 |
35,10 |
|
Шары |
26,2 |
47,6 |
36,90 |
В действительности наиболее и наименее плотные укладки маловероятны и практически будут иметь место какая-то промежуточная система укладки и, следовательно, средняя пустотность, определяемая степенью уплотнения. С увеличением угловатости зерен вероятные значения пустотности возрастают. Особенно же увеличивается пустотность при применении зерен удлиненной формы.
Для получения монолитного бетона необходимо, чтобы цементное тесто не только заполнило пустоты между зернами песка, но и раздвинуло зерна с целью создания между ними прослойки. Расход цемента на получение подобной оболочки зависит от удельной поверхности заполнителя, возрастая с уменьшением размера зерен. В результате с увеличением удельной поверхности заполнителя либо повышается техническая вязкость бетонной смеси, либо для получения определенной жесткости или подвижности смеси приходится увеличить расход цемента, чтобы обеспечить получение бетона заданной прочности.
Прочность заполнителя определяется не только прочностью горной породы, из которой он получен, но и крупностью зерен. При выветривании или дроблении породы разрушение происходит по более слабым местам структуры и с уменьшением размера зерен прочность их как бы повышается. Естественные пески обладают прочностью при сжатии и растяжении, как правило, более высокой, чем прочность цементного камня.
Природный песок, применяемый для производства обычного бетона, представляет собой образовавшуюся в результате выветривания горных пород рыхлую смесь зерен (крупностью 0,14…5 мм) различных минералов, входящих в состав изверженных горных пород. При отсутствии природного песка применяют песок, получаемый путем дробления твердых горных пород.
Для бетона пригоден крупный песок, но содержащий достаточное количество средних и мелких зерен. При такой комбинации зерен объем пустот будет малым, а площадь поверхности зерен – небольшой. Этот оптимальный состав песка соответствует рекомендациями ГОСТ 10268-80.
Песок целесообразно применять с шероховатой поверхностью, так как такой песок лучше сцепляется с цементным камнем и способствует повышению прочности бетона.
Предельно допустимое стандартами содержание пыли и глины в природном песке не должно превышать 3%, а в дробленном 5%.
Крупными заполнителями в бетонной смеси служат щебень и гравий, получаемый дроблением плотных горных пород или дроблением гравия.
Щебнем называют материал, полученный в результате дробления камней из горных пород. Щебень имеет остроугольную форму. Для приготовления бетона лучше всего использовать щебень, близкий по форме к кубу или тетраэдру; плоская форма значительно хуже, так как она легко ломается. Форма щебня зависит от структуры каменной породы и типа камнедробильной машины.
Для производства щебня используют гранит, диабаз, известняк, доломит и кварцит. Щебень чище гравия, обычно он не содержит органических примесей.
Требования, предъявляемые к крупному заполнителю для бетона, аналогичны предъявляемым к песку.
2.4.1.3 Требования, предъявляемые к воде и добавкам
Вода наряду с цементом является активным компонентом бетонной смеси и от её качества во многом зависит ход процессов твердения и конечная прочность бетона. Для приготовления бетонной смеси используют водопроводную питьевую, а также любую воду, имеющую водородный показатель pH не менее 4, т.е. не кислую, не окрашивающую лакмусовую бумагу в красный цвет. Вода не должна содержать сульфатов более 2700 мг/л и всех солей более 5000 мг/л. Она не содержит вредных примесей, тормозящих твердение бетона и снижающих прочность его или содержит эти примеси в допустимом количестве.
Последнее исследования показали, что вода, прошедшая через магнитное поле, определенной напряженности, приобретает способность более интенсивно взаимодействовать с зернами цемента, повышая их растворимость до 20 % и более.
Для регулирования свойств бетона, бетонной смеси и экономии цемента применяют различные добавки. Их подразделяют на два вида: химические добавки, вводимые в бетон в небольших количествах (0,1-2% от массы цемента) и изменяющие в нужном направлении свойства бетонной смеси и бетона, и тонкомолотые добавки (5-20% и более), использующиеся для экономии цемента, получения плотного бетона при малых расходах цемента и повышение стойкости бетона. Применение химических добавок является одним из наиболее универсальных, доступных и гибких способов управления технологией бетона и регулирования его свойств.
Добавки применяют для придания бетонной смеси и бетону некоторых более ярко выраженных свойств: повышения подвижности смеси, ускорения твердения бетона, повышения морозостойкости, водостойкости и жаростойкости, более прочного сцепления нового бетона со старым, или образования особо пористой ячеистой структуры бетона. В соответствии с назначением все виды добавок могут быть подразделены на следующие группы:
ускорители твердения – хлористый кальций, хлористый натрий, соляная кислота, сернокислый глинозем, поташ, молотая негашеная известь;
замедлители схватывания вяжущих – гипс, слабый раствор серной кислоты, сернокислое окисное железо, кератиновый замедлитель, животный клей, поверхностно-активные органические вещества;
пенообразователи для получения ячеистой структуры пенобетона – клееканифольные, смолосапониновые, алюмосульфонафтеновые пенообразователи, пенообразователь ГК (гидрализованная боенская кровь), дегтеизвестковый, жидкосте-кольный;
поверхностно-активные добавки, применяемые для повышения подвижности бетонной смеси и придания бетону более высокой морозостойкости, водостойкости, водонепроницаемости и солестойкости.
Среди поверхностно-активных добавок различают:
пластифицирующие – концентраты с-3;
гидрофобизующие – мылонафт, асидол, асидол-мылонафт, абиетат натрия, омыленный древесный пек, микропенообразователи БЕ и ОЕ и др.;
гидрофобно-пластифицирующие – метилсиликат натрия (ГКЖ-11), этилсиликат натрия (ГКж-10, ЭСГ-9) и этилгидро-силоксаловая жидкость (ГКЖ-94).
2.5 Технологическая схема
2.5.1 Графическая схема работы установки и ее описание
Для производства бетона выбираем инвентарную бетоносмесительную установку, предназначенную для приготовления бетонных смесей, может работать при температуре до -300С. Установка состоит из дозировочного отделения заполнителей и смесительного отделения, в котором размещены: бетоносмеситель, дозатор цемента с механизмами его переработки и подачи, дозатор воды, дозатор химических добавок с устройством для их растворения (при необходимости подогрева) и соединительные трубопроводы. Оба отделения связаны наклонной утепленной ленточной галереей. Технологическая схема производства тяжелого товарного бетона приведена на рисунке 2.1.
Как дозировочное, так и смесительное отделение заключены в теплоизоляционную обшивку и для поддержания нормальной температуры отапливается.
Блок бункеров состоит из отделений щебня и песка. Песок и щебень различных фракций загружают в соответствующие бункера, в которых смонтированы регистры отопления для поддержания необходимой положительной температуры. Кроме того, бункеры закрывают крышками для улучшения прогревания находящегося в них материала. В верхней части бункеров установлены решетки, на пропускающие в них крупные куски материала и посторонние предметы. На бункерах щебня фракции 20-40 и 40-70 мм в нижней части установлено по два секторных затвора, которые открываются и закрываются одновременно пневмоцилиндрами по сигналу с пульта.
Смесительный блок, который состоит из двух бетоносмесителей С-302И, дозаторов добавок, воды и цемента, бойлерной для жидкости, системы водопитания и привода контейнера, опирается на стойку и раму блока управления.
В воронке установленной на впускной горловине бетоносмесителя, смонтирован рассекатель, способствующий предварительному смешиванию заполнителей.
Силосы цемента установлены на опоры. В нижней части силоса находятся секторный затвор, который перекрывает выгрузочное отверстие, система аэрации, улучшающая истечение цемента, и люк для осмотра внутренней конической части силоса при проведении технического обслуживания и ремонтов.
К силосу на кронштейнах крепится винтовой питатель (конвейер), подающий цемент в дозатор. Наличие цемента в силосе определяют по верхнему и нижнему указателям уровня. Для очистки воздуха, поступающего в силосы при загрузке цемента, в верхней части силоса установлен фильтр. Чтобы при загрузке цемента в очистке воздуха участвовали оба фильтра, оба силоса соединены резинотканевым рукавом. Подают цемент в силосы из автоцементовозов.
Блок управления состоит из двух отделений. В одном размещены шкафы с силовой аппаратурой, пульт управления, с которого управляют всеми механизмами бетоносмесительной установки и ведут контроль за их работой. Для обеспечения заданных параметров микроклимата в блоке управления смонтирован кондиционер. Во втором отделении установлено оборудование для хранения и подачи химических добавок: два центробежных насоса и система трубопроводов.
Для создания подпора жидкости в системе трубопроводов на сливе в бак добавок установлен запорный винтель. Добавки в дозор подают открытием электромагнитного и впускного клапанов. Зимой добавки подогревают теплоносителем, подаваемым из системы отопления в нижнюю часть бака добавок. Вода из бака насосом подается в дозор. В зимнее время ее подогревают в бойлерной. Из дозаторов вода и добавки через воронку и перфорированную трубу поступают в бетоносмеситель.
Разгружают бетонную смесь в автосамосвал через загрузочное устройство. При разгрузке бетонной смеси в автобетоносмеситель устройство с помощью ручной лебедки отводят в сторону от выгрузного отверстия.
Для смазывания штоков воздухораспределителей в системе подачи воздуха установлены маслораспылители. Идущий на аэрацию цемента воздух очищается во влагомаслоотделителях. Для равномерной работы системы пневмооборудования обе компрессорные установки соединены между собой.
2.5.2 Виды и техническая характеристика, применяемого метрологического оборудования
Одним из основных свойств бетонной смеси является удобоукладываемость (подвижность или жесткость), определяемая в соответствии с ГОСТ 10151.1-81. Подвижность бетонной смеси называется способность ее растекаться без расслоения под действием силы тяжести или при незначительном механическом воздействии.
Характеризуется подвижность осадкой конуса ОК (измеряемой в см), отформованного из бетонной смеси, подлежащий испытанию. Для этого используют изготовленные из листовой стали конусы с гладкой внутренней поверхностью (рисунок 2.1).
Для смесей с наибольшей крупностью заполнителя до 40 мм предназначен конус №1, 70-80 мм – конус №2.
Перед испытанием все соприкасающиеся с бетонной смесью поверхности очищают и протирают влажной тряпкой. Конус устанавливают на гладкий металлический лист и заполняют через воронку бетонной смесью в три слоя высотой 100 мм для конуса №1 и 150 мм для конуса №2 (таблица 2.7).
Таблица 2.7 – Размеры конусов
|
Конус |
dнижн |
dверх |
h |
|
№1 |
100 |
200 |
300 |
|
№2 |
150 |
300 |
450 |
Каждый слой уплотняют штыкованием металлическим стержнем: в конусе №1 – 25 раз, №2 – 56 раз. Во время наполнения и штыкования конус прижимают к листу. Затем воронку снимают, и избыток смеси срезают кельмой вровень с верхними краями конуса. Конус плавно снимают с отформованной бетонной смеси и устанавливают рядом с ней. Осадку конуса бетонной смеси определяют, укладывая металлическую линейку ребром наверх конуса и измеряя расстояние от нижней грани линейки до верха бетонной смеси с точностью до 0,5 см. Значение осадки конуса бетонной смеси, определенной в конусе №2, приводят к значению осадки конуса №1, умножая первое значение на переводной коэффициент 0,67.
Если после снятия конуса бетонная смесь приобретает форму, затрудняющую определение ее осадки, измерение не производят и повторяют испытание на новой порции бетонной смеси. Время испытания с начала наполнения конуса и до измерения осадки бетонной смеси не должно превышать 2,5 мин.
Осадку конуса бетонной смеси вычисляют с точностью до 1 см, как среднее арифметическое результатов двух определений из одной пробы, различающихся между собой не более чем на 1 см при ОК ≤ 4 см, на 2 см при ОК, равном 5-9 см, и на 3 см при ОК ≥ 10 см. При большем расхождении результатов испытание повторяют. Затем заносят в журнал дату и время испытаний, место отбора пробы, марку и вид бетона, изготовленного из испытываемой смеси, результаты частных испытаний и среднее арифметической значение ОК.
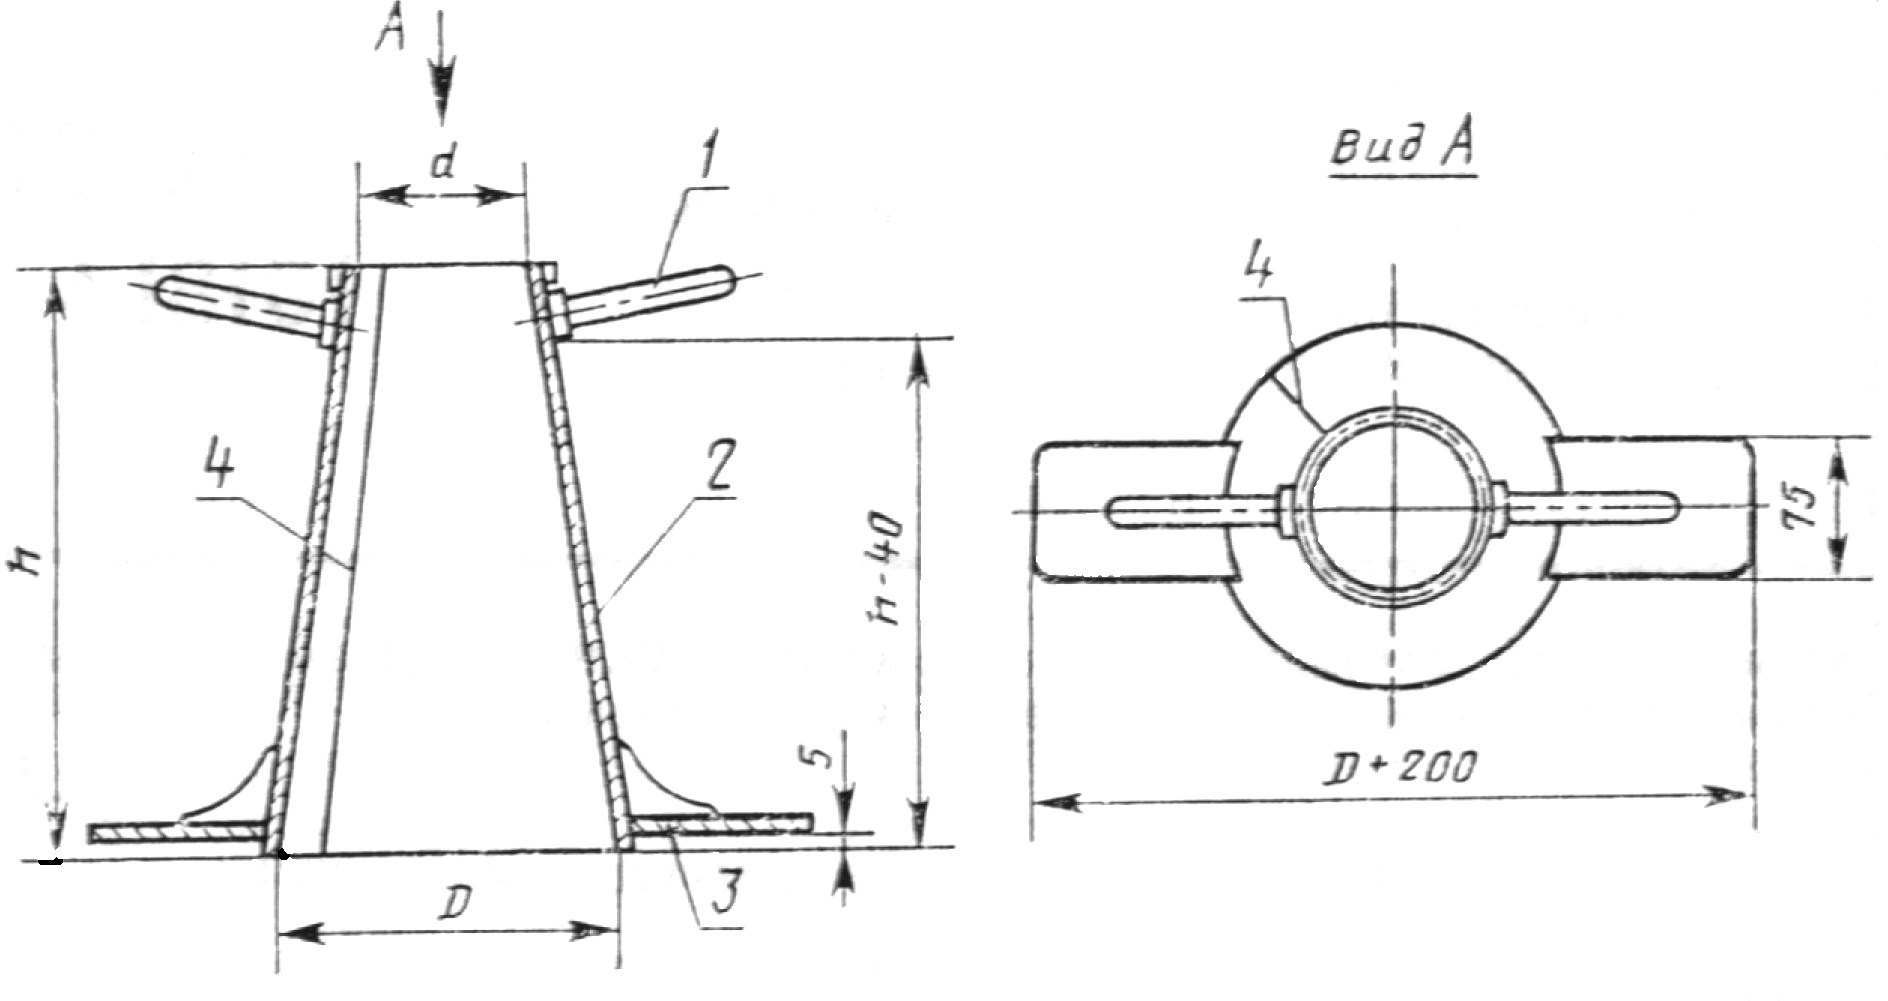
Рисунок 2.2 – Определение подвижности бетонной смеси
1 - ручка; 2 - корпус прибора; 3 - упоры; 4 - сварной шов
Жесткость характеризует смесь, если осадка конуса равна нулю. Определяют жесткость временем вибрации, необходимым для выравнивания и уплотнения предварительно отформованного конуса бетонной смеси. При наибольшей крупности зерен заполнителей до 40 мм включительно жесткость бетонной смеси определяют на лабораторной виброплащадке СМЖ-539 (рисунок 2.3).
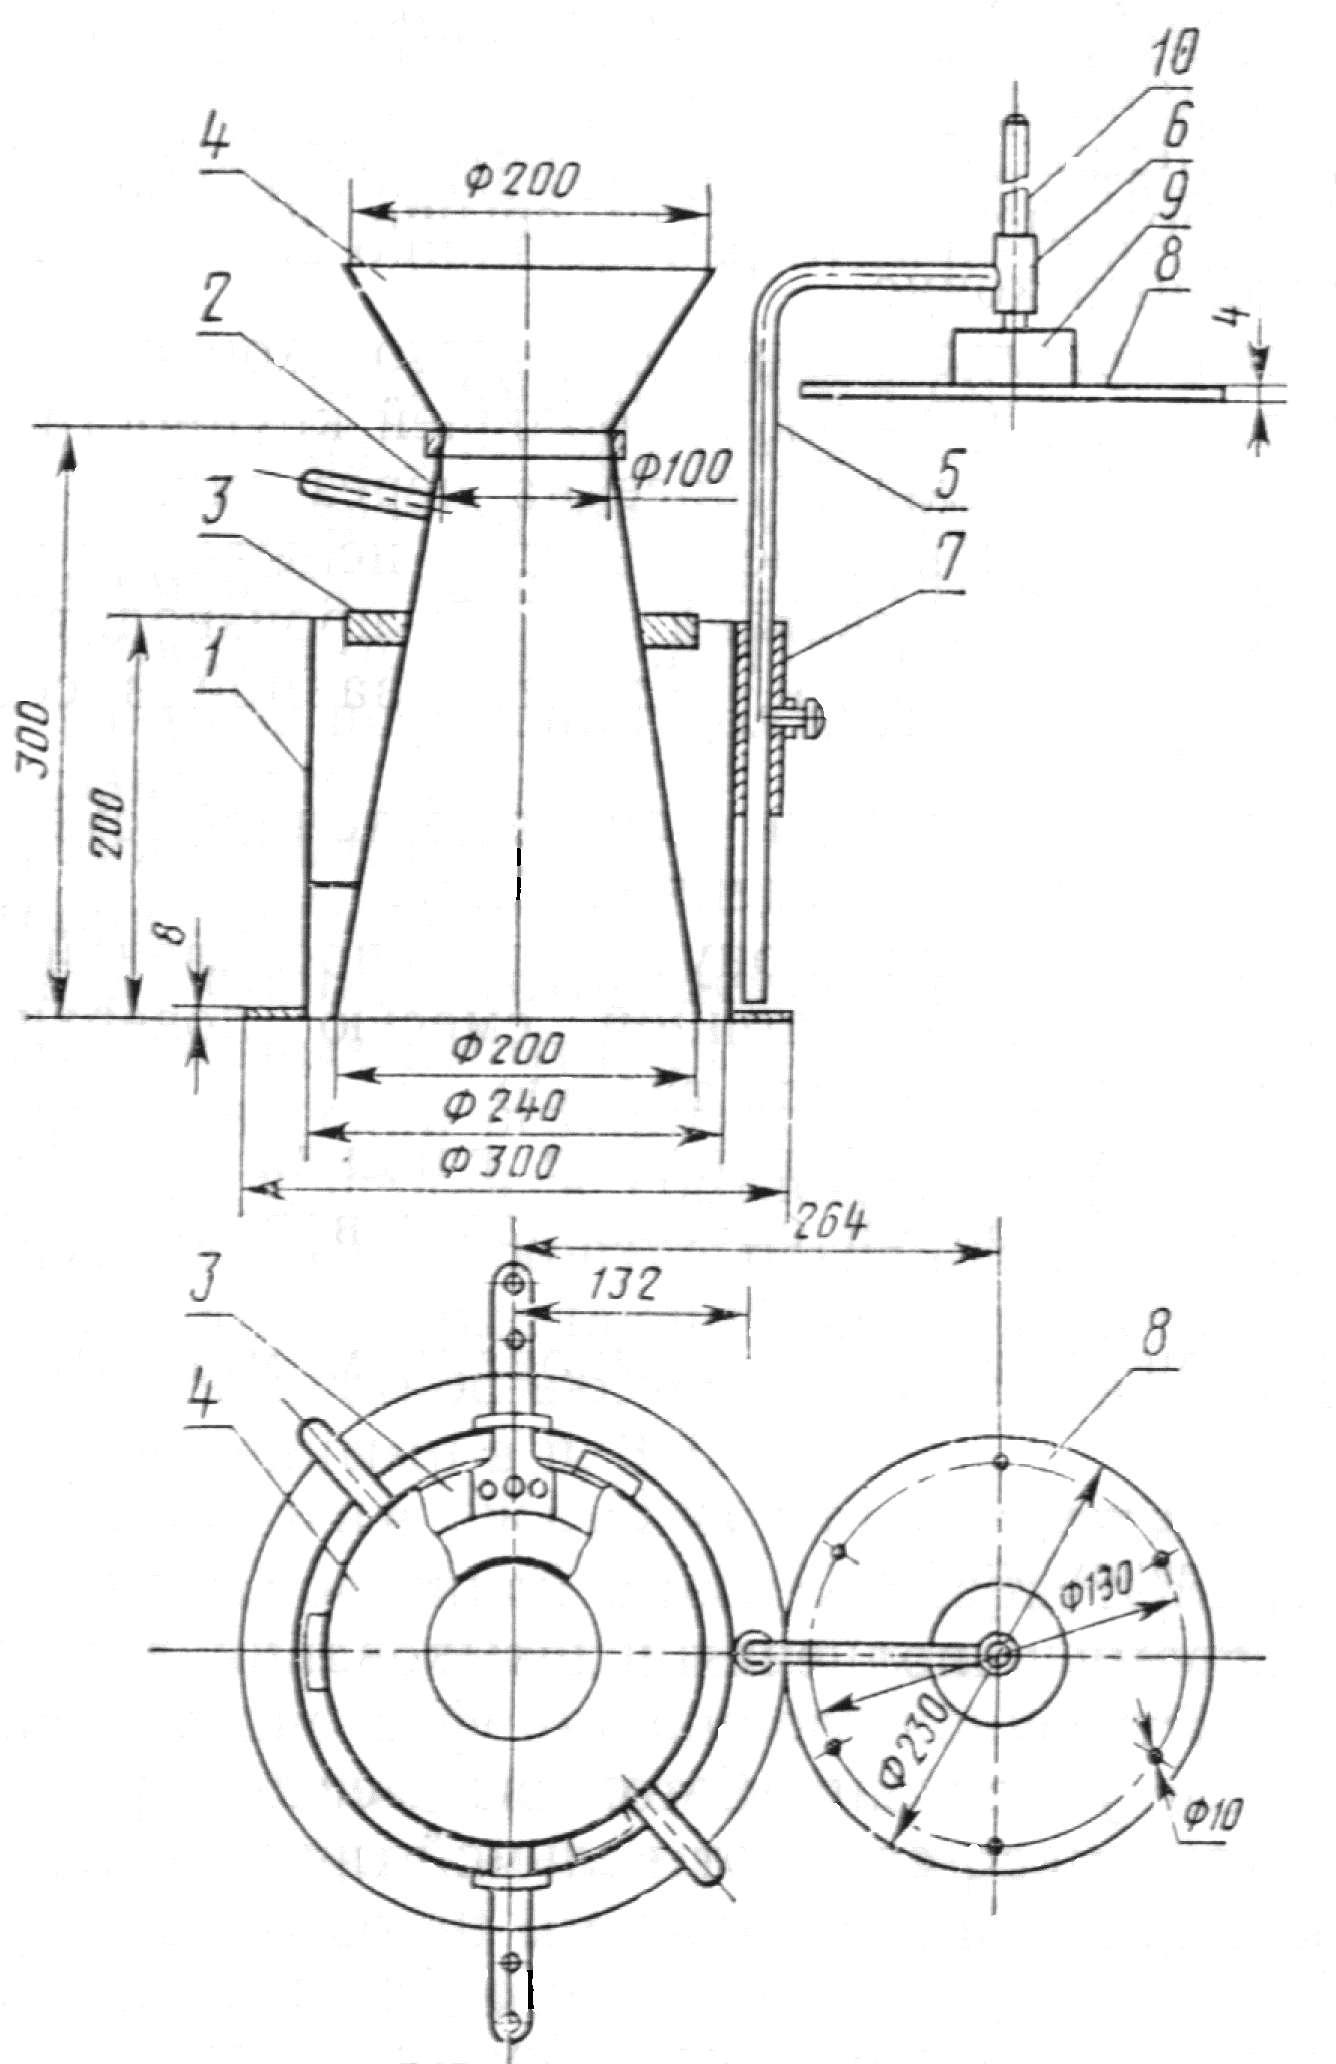
Рисунок 2.3 – Прибор для определения жесткости бетонной смеси:
1 - цилиндрическое кольцо с фланцем в основании; 2 - конус; 3 - кольцо-держатель с ручками; 4 - загрузочная воронка; 5 - штатив; 6 - направляющая втулка; 7 - фиксирующая втулка с зажимным винтом; 8 - диск с шестью отверстиями; 9 - стальная шайба; 10 - штанга.
Прибор для определения жесткости бетонной смеси (рисунок 2.2) закрепляют на столе виброплащадки. Цилиндрическое кольцо, кольцо-держатель и воронку прибора изготавливают из листовой стали. Кольцо и конус должны быть с гладкой внутренней поверхностью.
Собирают прибор в такой последовательности: жестко крепят кольцо, вставляют в него конус и закрепляют его ручками, сверху устанавливают воронку. Диск 8 с отверстиями поворотом штатива устанавливают над отформованной бетонной смесью и отпускают на поверхность конуса. Штатив закрепляют в фиксирующей втулке зажимным винтом. Одновременно включают виброплащадку и секундомер, и наблюдают за выравниванием и уплотнением бетонной смеси. В момент, когда начнет выделяться цементное тесто из двух отверстий диска, вибрирование прекращают и выключают секундомер. Полученное время вибрирования характеризует жесткость. Его вычисляют с точностью до 1 с как среднеарифметическое значение результатов двух определений жесткости из одной пробы, различающихся между собой не более чем на 20%. При большем расхождении результатов испытание повторяют. Пробы для определения жесткости или подвижности бетонной смеси отбирают в три приема с интервалом 1 мин.
Для определения средней плотности бетонной смеси применяют:
- формы для изготовления контрольных образцов бетона по ГОСТ 22685;
- весы лабораторные по ГОСТ 24104;
- виброплащадку лабораторную;
- кельму типа КБ по ГОСТ9533;
- линейку стальную по ГОСТ 427;
- сосуды металлические цилиндрические, размеры которых принимают в зависимости от наибольшей крупности зерен фракции заполнителя (таблица 2.8).
Таблица 2.8 – Размеры металлических сосудов
|
Наибольшая крупность зерен фракции заполнителя, мм |
Вместимость сосуда, см3 |
Внутренний размер сосуда, мм |
|
|
диаметр |
высота |
||
|
≤ 20 |
1000 |
108 |
108 |
|
40 |
5000 |
185 |
158 |
|
≥ 70 |
10000 |
234 |
234 |
Для определения расслаиваемости бетонной смеси применяют:
- формы стальные для изготовления контрольных образцов бетона типа ФК-200 по ГОСТ 22685;
- сосуд вместимостью 5000см3;
- виброплащадку лабораторную;
- противень;
- линейки стальные по ГОСТ 427;
- сито с отверстиями диаметром 5мм;
- электрошкаф сушильный;
- посуду мерную стеклянную по ГОСТ 1770.
2.6 Технологические режимы
2.6.1 Технологические процессы подготовки сырья
Приготовление бетонной смеси включает подготовку материалов, их дозирование и перемешивание бетонной смеси. На заводах сборного железобетона или на стройках проводят, если есть необходимость, приготовление растворов химических добавок, оттаивание и подогрев заполнителя в зимнее время.
Подготовка растворов химических добавок включает растворение в воде твердых, пастообразных или жидких продуктов добавок и последующее доведение раствора до заданной концентрации. Приготовление добавок осуществляют в специальных емкостях, снабженных системой трубопроводов для перемешивания раствора сжатым воздухом, а при необходимости – паровыми регистрами для подогрева. После приготовления добавки подают в расходную емкость, снабженную датчиком уровня, и по мере необходимости – через дозатор в бетоносмеситель.
Подогрев заполнителей обычно осуществляют в бункерах, реже непосредственно на крытых складах. Для подогрева используют либо контактный способ подогрева заполнителей с помощью паровых труб и гребенок, размещаемых в бункерах.
2.6.2 Технологические режимы производства продукции
Важным технологическим переделом является дозирование материалов. Для получения бетонной смеси заданного состава необходимо правильно отмеривать (дозировать) количество составляющих (вяжущих, заполнителей, воды, добавок) перед поступлением их в смеситель. Заданное количество составляющих можно измерять по объему или массе, или по объему с корректированием массы. Отклонение от заданного количества содержания дозы того или иного материала называют погрешностью дозирования и измеряют в процентах. Устройства для отмеривания количества составляющих называют дозаторами. На современных бетонных заводах используют в основном весовые дозаторы, т.е. дозирование материалов по массе: цемент, воду и добавки – с точностью до 2 л, песка и щебня с точностью до 10 кг. При этом расход цемента округляют обычно в большую сторону, а воды в меньшую.
Вторым важным технологическим переделом является перемешивание бетонной смеси. В процессе перемешивания материалы равномерно распределяются по всему объему, зерна цемента и заполнителя смачиваются водой, в результате получается однородная масса, свойства которой в любом месте объема одинаковы. Вид и состав бетона оказывают заметное влияние на требования к перемешиванию. Подвижные смеси легче перемешивать, чем жесткие: жирные перемешиваются лучше, чем тощие, крупнозернистые – лучше, чем мелкозернистые или тонкозернистые.
При использовании крупнозернистых подвижных смесей с заполнителем из плотных горных пород применяется смесители свободного падения, в которых перемешивание происходит при вращении барабана-смесителя в результате многократного подъема и сбрасывания материалов с некоторой высоты.
Между бетоном и заполнителем обычно не происходит химического воздействия, поэтому заполнители часто называют инертными материалами. Однако они существенно влияют на структуру и свойства бетона, изменяя его пористость, сроки затвердевания, поведение при воздействии нагрузки и внешней среды. Заполнители значительно уменьшают деформации бетона при твердении и тем самым обеспечивают получение большеразмерных изделий и конструкций. В качестве заполнителей используют местные горные породы. Применение этого дешевого заполнителя снижает стоимость бетона, так как заполнители и вода составляют 85-90%, а цемент 10-15% от массы бетона. Для снижения плотности бетона и улучшения его теплотехнических свойств используют искусственные и пористые заполнители.
Для регулирования свойств бетона и бетонной смеси в их состав вводят различные химические добавки и активные минеральные компоненты, которые ускоряют или замедляют схватывание бетонной смеси, делают ее более пластичной и удобоукладываемой, ускоряют твердение бетона, повышают его прочность и морозостойкость, регулируют собственные деформации бетона, возникающие при его твердении, а также при необходимости изменяют и другие свойства бетона.
В течение длительного времени в бетонах происходит изменение пористой структуры, наблюдается протекание структурообразующих, а иногда и деструктивных процессов и результат – изменение свойств материала. С увеличением возраста бетона повышаются его прочность, плотность, стойкость к воздействию окружающей среды. Свойства бетона определяются не только его составом и качеством исходных материалов, но и технологией приготовления и укладки бетонной смеси в конструкцию, условиями твердения бетона. Все эти факторы мы учтем при проектировании состава тяжелого бетона.
Технология бетона включает ряд этапов или технологических переделов: подготовку сырья, определение состава бетона в зависимости от используемого сырья и конструк-тивных и технологических требований, дозирование цемента, воды, заполнителей и других материалов для определенного замеса бетонной смеси, перемешивание, транспортировку бетонной смеси к месту укладки, заполнение формы и опалубки конструкции бетонной смесью, ее уплотнение, последующее твердение бетона в нормальных условиях (при температуре 20єС и влажности 80-100%).
2.7 Организация производственного процесса
2.7.1 Циклограмма работ
Первый этап: работы по производству бетонной смеси начинаются с разгрузки и складской переработки, прибывающих на завод заполнителей, цемента и добавок. При доставке заполнителей автомобильным транспортом приемные устройства обычно выполняют в виде призматических и прямоугольно-призматических бункеров с разгрузкой сбоку или по оси бункера со специальной эстакады или помоста.
Под приемными бункерами размещаются траншейные (подбункерные) ленточные конвейеры. Компоновка нижней части бункеров и ленточных конвейеров должна обеспечивать поступление материала на ленточный конвейер без изменения направления движения материала.
При проектировании приемных бункеров следует учитывать, что недостаточная их ширина приводит к непроизводительной затрате ручного труда на переброску материалов, попавших при разгрузке за бункер. Плоскостные и пространственные углы должны обеспечивать гравитационные продвижения материала по бункеру, так как в противном случае проталкивание материала в этих местах придется производить вручную, что недопустимо по условиям техники безопасности.
При проектировании складов для заполнителей должны учитываться следующие положения:
1) Складская переработка заполнителей производится так, что при этом не ухудшается их качество.
При хранении и перегрузках на складах заполнители не должны засоряться, для этого площадки и полы под штабелями, а также откосы полубункеров покрываются бетоном.
Во избежание смешивания заполнителей различных фракций при хранении их на складе рекомендуется устройство разделительных стенок между штабелями различных фракций.
2) Несмотря на то, что капиталовложения для строительства крытых складов выше, чем для строительства открытых, применение крытых складов все же не разрешает всех вопросов, связанных с обеспечением нормальной их эксплуатации в зимнее время. Неутепленные и неотапливаемые помещения крытых складов предохраняют заполнители только от попадания снега, влаги и пыли в период складского хранения, не устраняя остальных факторов, осложняющих работу в зимнее время. Для обогрева применяют регистры, расположенные в средней части склада.
Второй этап: после разгрузки в складские помещения следует транспортирование заполнителей, цемента и добавок в расходные бункера и резервуары смесительной установки.
Современные автоматизированные склады бетоносмесительных установок оборудованы поточно-транспортными системами (ПТС) для подачи заполнителей и цемента к технологическому оборудованию для производства бетонных смесей.
ПТС представляет собой совокупность механизмов, обеспечивающих непрерывность технологического процесса транспортирования материалов к месту производства работ. К ним относятся ленточный конвейера, работающие определенной последовательности с другими механизмами ПТС – бункерами, питателями, поворотными воронками.
Третий этап: Следующим этапом работы будет подогрев в зимнее время заполнителей и воды в специальных складских устройствах и в расходных бункерах. Размораживание и подогрев заполнителей до заданной температуры в штабелях складского хранения и в бункерах подогрева могут быть осуществлены при непосредственном контакте теплоносителя (острый пар, дымовые газы, подогретый воздух) с заполнителями и при теплопередачи через промежуточную стенку между теплоносителем и заполнителями. Подогрев при непосредственном контакте теплоносителя с заполнителем может осуществляться: а) путем впуска острого пара в штабель или бункер (мокрый способ); б) путем продувки горячих газов (продуктов горения или подогретого воздуха) через неподвижный слой заполнителя; в) жидким теплоносителем; г) при взаимном перемещении теплоносителя, а также и заполнителей (в сушильных барабанах, в огневых печах); д) теплотой лучеиспускания (отражательные печи, инфракрасные лучи); е) термохимическим подогревом (термитные шашки).
Подогрев путем теплопередачи через промежуточную стенку (сухой способ) возможен: а) глухим паром (через специальные паровые регистры с обдувкой или без обдувки их сжатым воздухом); б) жидким теплоносителем; в) теплотой электрической энергии.
Четвертый этап: дозирование заполнителей, цемента, воды и добавок.
Пятый этап: перемешивание составляющих смеси (таблица 2.8).
Таблица 2.8 – Рекомендуемая продолжительность перемешивания бетонных смесей в смесителях принудительного действия.
|
Объем готового замеса бетонной смеси, л |
Продолжительность перемешивания, с, при средней плотности бетона, кг/м3 |
|
1600 и более |
|
|
св. 750 до 1500 |
120 |
Шестой этап: выгрузка готовой смеси в средства транспорта.
2.7.2 Организация контроля качества при производстве бетонной смеси
Для получения бетонов высокого качества и экономичности необходимо проводить постоянный контроль за их производством и на его основе управлять технологическими процессами, внося в них необходимые изменения и коррективы, учитывающие колебания свойств исходных материалов и условий производства и гарантирующие получение заданных свойств бетона при минимальных материальных, энергетических и трудовых затратах.
Контроль организуется на всех стадиях производства бетона и изделий из него и включают контроль свойств исходных материалов, приготовления бетонной смеси и ее уплотнения, структурообразования и твердения бетона свойств готового материала или изделия. Для контроля используют различные способы и приборы. По полученным результатам вносят коррективы в состав бетона, в параметры и режимы технологических операций на основе закономерностей, учитывающих влияние на свойства готового бетона различных технологических факторов. Для большей точности и надежности управления качеством бетона используют зависимости, полученные для условий конкретного производства.
Управление качеством бетона осуществляется на основе пооперационного контроля производства. Для его проведения используют экспресс-методы, позволяющие быстро оценить свойства материала или параметры процесса, разрабатываются специальные полуавтоматические и автоматические средства, а также используется выборочная проверка объектов контроля. Для оценки свойств цемента предложены рентгенографические и другие методы экспресс-анализа его минералогического состава и способы быстрого определения удельной поверхности цемента. По их результатам прогнозируется возможное влияние качества цемента на свойства приготавливаемой бетонной смеси и бетона и при необходимости производятся изменения состава бетона и режима технологических операций.
2.7.3 Виды производственного контроля
Высокое качество бетона может быть достигнуто путем четкой организации постоянно действующего производственного контроля на заводах ЖБИ.
На заводах ЖБК осуществляются различные виды технического контроля: входной, операционный и приемочный контроль.
Контроль производства осуществляет цеховой технический персонал, он отвечает за соблюдение технологических требований. Отдел технического контроля предприятия (ОТК) контролирует качество и производит прием готовой продукции, проверяет соответствие технологии техническим условиям производства изделий.
В задаче производственного контроля входят:
- контроль качества поступивших на предприятие материалов и полуфабрикатов входной контроль;
- контроль выполнения технологических процессов, осуществляемый во время выполнения определенных операций в соответствии с установленными режимами, инструкциями и технологическими картами – операционный контроль.
- контроль качества продукции, соответствие ее стандартам и техническим условиям -приемочный контроль.
Входной контроль. В целях получения качественной продукции на заводах железобетонных изделий проверяется качество крупного и мелкого заполнителей, а также цемента.
При определении качества заполнителей проверяют следующие показатели – зерновой состав песка (0,15…5 мм) и щебня (5…20 мм), а также содержание пылевидных и глинистых частиц песка (менее 3%) и щебня (менее 1%). При определении качества цемента – марка цемента (не менее М400), активность (44 МПа), средний размер частиц цемента или тонкость помола (15-20 мкм).
Пооперационный контроль на заводах ЖБК осуществляется производственно-техническим персоналом цехов под методическим руководством и при участии ОТК
с привлечением заводской лаборатории.
Для каждого вида выпускаемых изделий должны быть составлены технологические карты, в которых отражаются требования к качеству материалов, полуфабрикатов, а также к условиям и режимам при выполнении отдельных операций технологического процесса. С учетом этих карт составляют специальные карты пооперационного контроля, в которых устанавливают основные этапы производственного контроля, его объекты и содержание, а также способы контроля на данном этапе.
Первым этапом в пооперационном контроле является проверка качества материалов и полуфабрикатов при поступлении их на завод. Такая проверка производится работниками ОТК при непосредственном участии заводской лаборатории и начинается с проверки наличия всех технических документов, прибывших вместе с материалами. В случае отсутствия необходимых документов оформление приемки прибывших на склад материалов не производится, и они не пускаются в дело до получения результатов контрольных лабораторных испытаний, отвечающих требованиям соответствующих нормативных документов или других нормативных документов. Порядок отбора проб от каждой прибывшей партии материала и способы лабораторных испытаний устанавливаются и осуществляются согласно действующим нормативными документами.
Контроль качества приготовления бетонной смеси заключается в проверке правильности дозирования ее составляющих и тщательности перемешивания смеси, а также проверке подвижности или жесткости бетонной смеси после ее приготовления, транспортирования и при укладке. Кроме того, в зимнее время подлежит контролю температура подогрева составляющих и самой смеси при выходе ее из бетоносмесителя и при укладке в формы.
Дозирование составляющих для приготовления смеси является одним из ответственных этапов технологического процесса производства бетона. От точности дозирования цемента, заполнителей, воды и различных добавок зависит качество бетонной смеси.
Подлежит систематическому контролю влажность заполнителей, с учетом которой производится уточнение и корректировка дозировки составляющих бетонной смеси.
Для контроля влажности песка применяют приборы ВП-1 и ЭВП-4, разработанные институтом ВНИИ железобетон, принцип работы которых основан на определении диэлектрической проницаемости контролируемой пробы песка.
Однородность бетона в значительной мере определяется качеством перемешивания бетонной смеси. Для получения однородной смеси следует контролировать строгое соблюдение оптимальных сроков перемешивания, установленных лабораторией опытным путем с учетом рекомендаций СНиП. Контроль за продолжительностью перемешивания должен осуществляться с помощью реле времени и обеспечиваться путем безотказно действующих средств световой и звуковой сигнализации. Показатель подвижности или жесткости бетонной смеси контролируют работники заводской лаборатории путем отбора средней пробы смеси из бетоносмесителя или в месте ее укладки.
Приемочный контроль – это контроль готовой продукции, по результатам которого принимается решение об ее пригодности к поставке потребителю. Его результаты используются для выявления недостатков технологического процесса и внесение необходимых изменений. Он устанавливает соответствие качественных показателей требованиям ГОСТа и проекта изделия.
При приемке изделий устанавливается соответствие удобоукладываемости бетонной смеси, а также фактическая прочность образцов.
Бетонные смеси должны быть приняты техническим контролем изготовителя.
Объем партии устанавливают по ГОСТ 18105, но не более сменной выработки бетоносмесителя.
Удобоукладываемость бетонной смеси для каждой партии определяют не реже одного раза в смену у изготовителя в течение 15 мин после выгрузки смеси из смесителя и у потребителя не позже чем через 20 мин после доставки смеси.
Прочность и среднюю плотность бетонной смеси определяют для каждой партии. Проектную марку бетона определяют испытанием контрольных образцов, размеры которых могут быть 100, 150 и 200мм.
Образцы испытывают сериями из трех образцов,