Полупроводниковые пластины. Методы их получения
Размер алмазных зерен, закрепленных на внутренней кромке, выбирают в зависимости от физико-механических свойств разрезаемого полупроводникового материала (таердости, хрупкости, способности к адгезии, т. е. прилипанию к режущей кромке). Как правило, для резки кремния целесообразно использовать алмазные зерна с размером основной фракции 40-60 мкм. Зерна должны быть достаточно прочными и иметь форму, близкую форме правильных кристаллов. Германий и сравнительно мягкие полупроводниковые соединения типа А3В5 (арсенид галлия, арсенид индия,антимонид индия, фосфид галлия и др.) целесообразно резать алмазами, размер зерен основной фракции которых 28-40 мкм. Требования к прочности этих зерен не столь высоки, как при резке кремния. Монокристаллы сапфира, корунда, кварца, большинства гранатов разделяют высокопрочными кристаллическими алмазами размер зерен основной фракции которых 80-125 мкм.
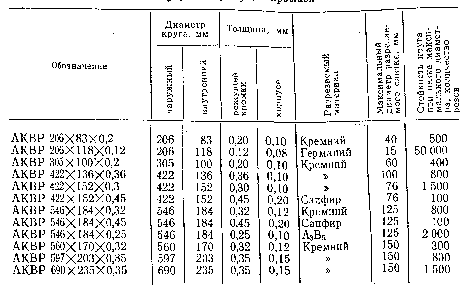
В связи с тем что диаметры слитков и механические свойства разрезаемых материалов разнообразны, используют круги АКВР различных типоразмеров. Характеристики наиболее распространенных из них приведены в табл-З.
Схему резки полупроводникового слитка кругом АК.ВР показана на рис. 22. Круг 1 растягивают и закрепляют на барабане 2, который приводят во вращение вокруг своей оси. Слиток 3 вводят во внутреннее отверстие круга АКВР на расстояние, равное сумме заданной толщины пластины и ширины пропила. После этого производят прямолинейное перемещение слитка относительно вращающегося круга в результате чего отрезается пластина.
Отрезанная пластина может падать в сборный лоток или же удерживаться после полного прорезания слитка на оправке 4 клеящей мастикой 5. После сквозного прорезания слитка его отводят в исходное положение и круг выходит из образованной прорези. Затем слиток снова перемещают на заданный шаг во внутреннее отверстие круга и повторяют цикл отрезания пластины.
Обязательным условием качественного разделения слитка на пластины является правильная установка и закрепление круга
Т а б л и ц. а 1. Основные технические данные алмазных отреаных кругов с внутренней режущей кромкой
AКBP. Высокая прочность материала корпуса круга и его способность к значительному вытягиванию дают возможность натянуть круг на барабан с достаточной жесткостью. Жесткость круга непосредственно влияет на точность и качество поверхности пластин, на стойкость круга, т. е. срок его службы, и ширину пропила. Недостаточная жесткость приводит к возникновению дефектов геометрии пластин (неплоскостности, прогиба, разброса по толщине) и увеличению ширины пропила, а чрезмерная жесткость - к быстрому выходу круга из строя из-за разрыва корпуса.
Установлено, что для каждого типоразмера круга AКBP существует оптимальная жесткость корпуса, при которой обеспечиваются высокие стойкость круга и качество пластин, а также минимальная ширина пропила.
Разработано несколько способов оценки и контроля жесткости круга. Наиболее простой из них основан на измерении диаметра внутреннего отверстия круга. За счет растяжения материала корпуса круга при его установке диаметр внутреннего отверстия увеличивается на 0,5-1,0% его исходного значения. Измеряя увеличение диаметра внутреннего отверстия специальным индикатором и доводя его до заданного значения, добиваются требуемой жесткости круга. Можно оценить жесткость круга по его прогибу под действием сосредоточенной нагрузки.
Наиболее объективную оценку жесткости позволяет произвести способ, основанный на измерении собственной частоты колебаний натянутого корпуса. Изменение жесткости круга вызывает изменение его собственной частоты колебаний, что проявляется, например, при изменении высоты звука, возникающего при легком постукивании по кругу.
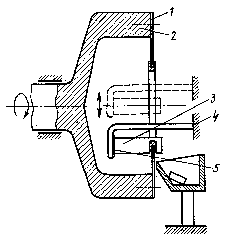
Рис. 7. Схема резки слитка кругом
АКВР:
1 - круг АКВР, 2 - барабан,
3 - слиток, 4 - оправка, 5 - клеящая мастика
Измерение собственной частоты колебаний натянутого круга осуществляют с помощью специального прибора, состоящего из бесконтактного возбудителя колебаний (электродинамического громкоговорителя), бесконтактного датчика и измерительного блока. Частота возбуждающих колебаний задается генератором низкой частоты. По максимальному показанию индикатора устанавливается момент совпадения частоты генерируемых колебаний резонансной частотой круга. Оптимальные частоты собственных колебаний кругов с корпусами толщиной 0,1 мм, изготовленных из стали марки 12Х18Н10Т, следующие: круг АКВР 206X83- 1100-1200 Гц; АКВР 305XIOO-800-850 Гц, AKBP 422Х X 152 - 550-600 Гц.
Разрезаемый слиток закрепляют на специальной оправке, причем способ крепления зависит от того, как извлекают из зоны обработки отрезанные пластины. Если пластина после отрезания от слитка падает в заполненный водой сборный лоток, то слиток крепят только одним торцом к оправке. Однако такой способ приводит к бою большого количества пластин, так как довольно легкая пластина может прилипнуть к смоченному корпусу круга и разбиться при его быстром вращении. Для того чтобы исключить прилипание отрезаемой пластины, ее поддерживают вакуумной присоской, которая фиксирует ее в процессе отрезания и переносит в сборный лоток или на ленту транспортера. Включение и перемещение вакуумной присоски осуществляются автоматически.
Отрезанные пластины могут удерживаться на оправке клеящей мастикой, нанесенной на образующую слитка. Достаточно толстый и широкий слой мастики удерживает отрезанные пластины без оправки (рис. 8).
При наклеивании торца слитка 1 на оправку обычно используют шеллак или эпоксидную смолу. Шеллак- это природное органическое вещество, имеющее пластинчатое строение. Он плавится при 75-90°С и растворяется в этиловом спирте. Оправку нагревают до температуры плавления шеллака и «аносят его тонкий слой. Затем сильно прижимают слиток к оправке, выдавливая излишки шеллака, и охлаждают. Эпокоидная смола-это синтетическое вещество, обладающее в твердом состоянии высокой механической прочностью. После смешивания эпоксидной смолы с отвердителем полученную смесь наносят на оправку, прижимают к ней слиток и помещают их в термостат. В термостате оправку со слитком выдерживают при 120-150°С в течение 1,5-2 ч, после чего охлаждают. Обычно используют эпоксидную смолу марок ЭД-16 или ЭД-20. Перед наклейкой поверхность оправки и торец слитка обезжиривают органическими растворителями и протирают.
Мастику, которую наносят на образующую слитка для удерживания отрезанных пластин, приготовляют из компонентов и наполнителей. Наполнители необходимы для того, чтобы придать сравнительно толстому слою мастики, нанесенному на слиток, достаточную механическую прочность. Если в качестве наполнителя непользуют абразивный порошок, то режущая кромка круга АКВР, врезаясь в мастику, подвергается правке. Наиболее часто используют мастику, содержащую 3 мас. ч. шеллака, 4 мас. ч. абразивного порошка и 2 мас. ч. эпоксидной смолы. Зернистость абразивного порошка выбирают в пределах 20-40 мкм.
Ориентацию или поиск заданной кристаллографической плоскости монокристалла и определение положения этой плоскости относительно торца слитка производят на специальном оборудовании оптическим или рентгеновским методами.
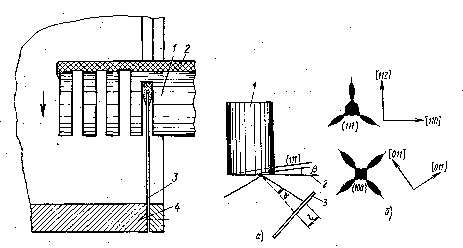
Рис. 8. Фиксация отрезанных Рис. 9. Оптический метод ориентации
пластин с помощью мастики: монокристаллов:
1 - слиток, 2 - слой мастики, а - схема ориентации, б - световые фигуры
3 - круг АКВР , 4 - барабан на плоскостях (1 1 1) и (1 0 0);
1 - слиток ориентации (1 1 1), 2 -плос-
кость торца, 3 - экран
В основу оптического метода ориентации монокристаллов положено свойство протравленных поверхностей отражать световые лучи в строго определенном направлении. При этом отражающая плоскость всегда совпадает с кристаллографическими плоскостями типа {111}. Отклонение торца слитка от кристаллографической плоскости (111) приводит к отклонению отраженного луча на матовом экране на расстояние l (рис. 9, а), характеризующееся углом разориентации торца от плоскости (111).
Отраженный луч образует на экране световые фигуры, форма которых определяется конфигурацией ямок, вытравленных на торце слитка селективными травителями. Типичной световой фигурой для слитка, выращенного в направлении [111], является трехлепестковая звезда, а для слитка, выращенного в направлении [100],-четырехлепестковая звезда (рис.9,б).
§ 6. Формирование фасок на кромках пластин
Снятие фасок с кромок полупроводниковых пластин производят для достижения нескольких целей. Во-первых, для удаление сколов на острых кромках пластин, возникающих при резке и шлифовании. Во-вторых, для предотвращения возможного образования сколов в процессе проведения операций, непосредственно связанных с формированием структур приборов. Сколы, как известно, могут служить источниками структурных дефектов в пластинах при проведении высокотемпературных обработок и лажен являться причиной разрушения пластин. В-третьих, для предотвращения образования на кромках пластин утолщения слоев технологических жидкостей (фоторезистов, лаков), которые после затвердевания нарушают плоскостность поверхности. Такие же утолщения на кромках пластин возникают эри нанесении на их поверхность слоев полупроводниковых материалов и диэлектриков.
Формирование фасок производят механическим способом (шлифованием и полированием), химическим или плазмохимическим травлением. Плазмохимическое травление фасок основано на том, что острые кромки в плазме распыляются с большей скоростью, чем другие области пластин, ввиду того, что напряженность электрического поля на острых кромках существенно выше. Этим способом можно получить фаска с радиусом закругления не более 50-100 мкм. Химическое травление обеспечивает больший радиус фасок, однако и химическое, и плазмохимическое травление не позволяют изготовлять фаски различного профиля. Кроме того, травление является плохо управляемым и контролируемым процессом, что ограничивает его широкое промышленное применение.
В производстве чаще всего используют способ формирования фасок профильным алмазным кругом. Схема обработки пластины 1 алмазным кругом 2 показана на рис.. 10. Этим способом могут быть изготовлены фаски разнообразной формы (рис. 11, а-в). На практике чаще всего формируют фаски, форма которых показана на рис. 11, а. В процессе обработки пластина закрепляется на вакуумном столике станка и вращается вокруг своей оси. Частота вращения пластины 10-20 об/мин, алмазного круга 4000-10000 об/мин. Алмазный круг прижимается к пластине с усилием 0,4-0,7 Н. Ось вращения круга перемещается относительно оси вращения вакуумного столика так, чтобы обработке
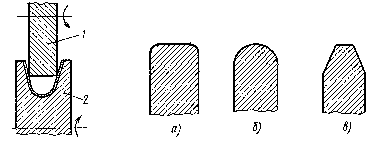
Рис. 10. Схема Рис. 11
формирования фаски про- Варианты исполнения фаски:
фильным алмазным кругом: а - с закругленнными кромками;
1-полупроводниковая пластина б - закругленной переферией
2 - алмазный круг. в - со скошенными кромками.
никовые соединения шлифуют при давлении в 1,5-2,5 раза меньшем, чем кремний. В процессе шлифования пластины периодическиподвергают визуальному осмотру и контролю по толщине.
Наряду с двусторонним шлифованием широкое распрестранение получило одностороннее шлифование пластин, схема которого приведена на рис. 12. Пластины 2 помещают , в сепаратор 3 и прижимают грузом 4 к шлифовальнику 1.
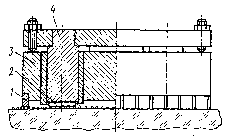
Рис. 12 Схема одностороннего
шлифования связанным абразивом:
1 - шлифовальщик, 2- пластина, 3 -сепататор,
4 - груз
На шлнфовальник подают абразивную суспензию. Обработка, происходит так же, как и при двустороннем шлифовании. Таким способом возможно шлифовать пластины разной толщины. Однако между пластиной и грузом может попадать инородное включение (абразив, частицы полупроводникового материала, металлическая стружка и т. п.), ухудшающее точность обработки. Поэтому - чаще пластины при одностороннем шлифовании крепят к шлифовальной головке.
При шлифовании используют три способа крепления пластин: приклеиванием, оптическим контактом и вакуумной фиксацией. Основными требованиями крепления пластин являются строгая параллельность базовой поверхности пластин поверхности шлифовальной головки, а также надежность крепления.
§ 7. Шлифование пластин свободным и связанным абразивом
Основным назначением шлифования полупроводниковых пластин является исправление погрешностей их геометрической формы после резки Несмотря нате что глубина нарушенного слоя после шлифования примерно такая же, как и после резки,следует указать на большую равномерность глубины нарушений, вносимых шлифованием.
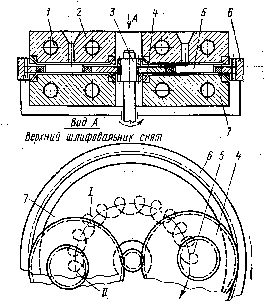
Рис. 13. Схема двустороннего шлифования
свободным абразивом:
1 - система охлождения, 2,7 - шлифовальники,
3,6 - внутренняя и наружная шестерни,
4 - сепараторы , 5 - пластины
По характеру воздействия абразива на полупроводниковые пластины различают шлифование свободным и связанным абразивом. В зависимости от зернистости используемого абразива, режимов обработки и качества полученной поверхности различают предварительное (черновое) и окончательное (чистовое) шлифование.
Шлифование свободным абразивом обладает рядом преимуществ, которые обусловили широкое промышленное использование при изготовлении полупроводниковых пластин Обработанике пластины не имеют на поверхности заметных следов направленного движения абразива, их стороны отличаются матовым однородным блеском. Возможность самоустанавливания шлифовальника и обрабатываемых пластин обеспечивает улучшение геометрии как самих пластин, так и шлифовальника. При свободной укладке пластин (без жесткого крепления) отсутствуют напряжения в пластинах, снижается влияние погрешностей изготовления и вибраций станка на точность обработки.
Схема двустороннего шлифования пластин свободным абразивом показана на рис. 13.Пластины 5 помещают в сепараторы 4, выполненные в виде пластин с наружным зубчатым венцом. Зубья сепараторов входят в зацепление с зубчатыми шестернями 3 и 6. Внутренняя шестерня 3 имеет наружный зубчатый венец, а внешняя шестерня 6-внутренний. Шестерни 3 и 6 приводятся во вращение и через зубчатые зацепления вращают сепараторы. Одновременно сепараторы перемещаются вокруг оси шлифовальников 2, 7. Центры отверстий в сепараторах не совпадают с центрами самих сепараторов, поэтому при их вращении пластины совершают дополнительное движение вокруг центров сепараторов, способствующее более равномерной обработке пластин и равномерному износу шлифовальников. Нижний шлифовальник 7 неподвижно закреплен на станине станка, а верхний шлифовальник 2 свободно устанавливается на обрабатываемых пластинах.
Рабочее давление на пластины создается гидравлическими устройствами и передается верхним шлифовальником. Рабочее давление плавно регулируется, что позволяет осуществлять
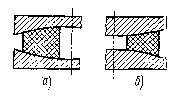
Рис. 14. Форма износа шлифовальника в виде вогнутости (а) или выпуклс- сти (б) и ее влияние на формообразование пластин
непрерывный переход от чернового шлифования к чистовому. Частота вращения шестерен также плавно регулируется, исключая толчки и удары в моменты запуска и остановки станка, что важно при обработке полупроводников. Шлифовальники снабжены системами охлаждения и контроля температуры, поддерживающими стабильные условия обработки. Постоянство температуры в зоне шлифования исключает нежелательные термические деформации шлифовальников, которые могут снизить точность обработки, и поддерживает одинаковую вязкость абразивной суспензии во времени, что важно для поддержания постоянной скорости обработки.
§ 8. Способы доводки полупроводниковых пластин полированием
Полирование полупроводниковых пластин производят для удаления приповерхностных структурно-дефектных слоев, образовавшихся при резке и шлифовании. Если полирование овода? а после химического травления, то оно исправляет дефекты геометрической формы пластин, возникающие из-за неравномерности травления. По характеру съема материала различают механическое, химическое и химико-механическое полирование. ;
Механическое полирование осуществляют срезанием микроскопических частиц в результате воздействия абразивных, зерен на обрабатываемую поверхность. В качестве абразива используют порошки синтетических и природных алмазов, оксидов хрома, церия и др.
Х и м и ч е с к о е п о л и р о в а н и е осуществляют погружением пластин в полирующий травитель. Для обеспечения большей равномерности съема материала со всей поверхности пластин кассеты с пластинами приводятся во вращение, в результате чего к ним постоянно подводится свежий травитель (рис. 15). Травители, используемые для полирования пластин, многообразны по составу. Кремниевые пластины травят преимущественно в смесях азотной, плавиковой и уксусной кислот, применяя различные пропорции компонентов. В эти смеси могут добавляться вещества, стабилизирующие скорость травления или же катализирующие его реакции. Соединения А3В5 травят чаще всего в водных растворах перекиси водорода и одной из кислот, например серной, плавиковой, бромистоводородной и др. Кроме того, химическое полирование можно осуществлять в газовой среде.
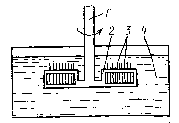
Рис. 15 Химическое полирование пластин:
держатель, 2 - кассета, 3 - полупроводниковые
пластины , 4 -ванна с травителем
х и м и к о - м е х а н и ч е с к о е п о л и р о в а н и е осуществляют в результате совместного воздействия химических и механичкских факторов.
Наибольшее распространение из разнообразных методов механического полирования получило полирование алмазними порошками, которое производят суспензиями или пастами. В мазеобразной основе пасты равномерно распределен алмазный порошок. В некоторых случаях в пасту добавляют наполнитель. В зависимости от зернистости алмазного порошка пасту окрашивают в различные цвета.
§ 9. Очистка поверхности полупроводниковых пластин
Проблеме очистки поверхности полупроводниковые пластин уделяется большое внимание. В микроэлектронных приарах и схемах высокой степени интеграции, где размер отдельного элемента может быть меньше размера пылинки, влияние загрязкния особенно опасно. При изготовлении больших интегральных схем снижение плотностей дефектов, вызванных загрязнениями с 8 до 2 см-2, позволяет повысить выход годных изделий в 3-5 раз.
Загрязнения, содержащиеся на поверхности пластин, можно условно подраразделить на следующие основные группы.
Т в е р д ы е в к л ю ч е н и я - загрязнения частицами кремния или другого полупроводникового материала, кварца, абразива, пылью, почвой, золой, пеплом и др. Они могут попадать на пластину в процессе ее механической обработки, а также из атмосферы. К этому же типу загрязнений можно отнести отдельные натуральные и синтетические волокна, попадающие на пластины с полировальников, технических тканей и спецодежды.
Органические пленки образуются на пластинах практически всех стадиях изготовления приборов. Их образуют масла от машинной обработки, отпечатки пальцев, жиры, воски и смолы, используемые для крепления слитков и пластин при обработке, остатки фоторезистов, поверхностно-активные вещества.
Ионные загрязнения образуются на поверхности после обработки в водных растворах, содержащих диссоциированные на ионы соединения. Так, широко применяемые растворы плавиковой кислоты и щелочей могут загрязнять поверхность ионами фтора, галия, натрия. Ионные загрязнения могут также возникать на поветхности в результате попадания продуктов дыхания, пота (хлорид натрия).
Атомные загрязнения-это атомы тяжелых металлов (золота, серебра, меди, олова), которые чаще всего остаются на пластинах в результате восстановления из растворов. Металлы могут также вноситься порошками и отходами машинной обработки, пинцетами, частицами металлических банок для хранения и др.
Наиболее распространенными способами удаления загрязнений являются: растворение загрязнений в веществе; превращение загрязнений в растворимые продукты в результате химической реакции и последующий их смыв; механическая очистка потоком жидкости ёили газа; газоплазменное травление.
Твердые частицы, оседающие на поверхности полупроводниковых пластин, после резки, шлифования, скрайбирования удаляют мягкими кистями с помощью моющих средств. Такой способ очистки называется скруббированием. Кисти изготовляют из беличьего или колонкового меха, мохера, нейлона и др. Процесс скруббирования происходит следующим образом. На вращающийся рабочий стол помещают кассету с пластинами, подают деионизованную воду и щетками начинают обрабатывать поверхность пластин. Затем подают воду с добавлением моющего вещества, способствующего отделению от поверхности пластин твердых частиц. После обработки раствором моющего вещества снова отмывают поверхности пластин деионизованной водой и сушат пластины центрифугированием.
Недостаток скруббирования заключается в том, что щетки не могут проникать в углубления и неровности микронных размеров. Поэтому наибольшее распространение получил способ очистки, сочетающий отмывку кистями и промывку струей растворителя или деионизованной воды. Давление жидкости в струе регулируется и достигает 3*107 Па.
Органические пленки с поверхности пластин удаляют с помощью органических растворителей: трихлорэтилена, хлористого метилена, хладона, толуола, ксилола, метилового, этилового или изопропилового спирта, ацетона, уайт-спирита и др. Пластины обрабатывают в жидком растворителе либо