Проектирование техпроцесса изготовления детали ось
Из таб. 9 стр. 264 Л2 Кр =0.9
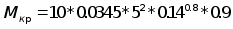
7)определение мощности:
а) резания
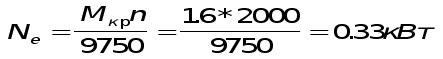
б) подачи
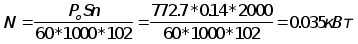
сравнивая
с паспортными
данными станка,
можно отметить,
что полученное
значение
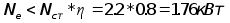 , а значение
мощности подачи
составляет
10%

расчет основного машинного времени отработки в мин:
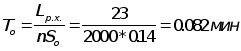
Расчет режимов резания по операции фрезерования.
1)определяем длину рабочего хода
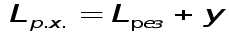 ,
где
. Из таб. Стр. 302 Л3 у=16 мм
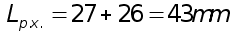
2)определение рекомендуемой подачи на зуб фрезы по нормативам Sz мм/об
из таб.
33 стр. 283 Л2
определим стойкости инструмента по нормативам Тр в мин резания.
из таб. 40 стр. 290 Л2 Тр=120 мин
расчет скорости резания V в м/мин и числа оборотов шпинделя n в мин:
а) определим скорость резания по нормативам:
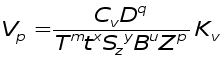 ,
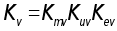
из таб. 39 стр. 286 Л2 значения коэф. будут:
СV =740 q=0.2 x=0.4 y=0.4 u=0 p=0 m=0.35
из таб. 1-6 Л2 Kv =0.675
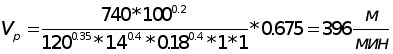
5) расчет числа оборотов шпинделя по расчитанной скорости
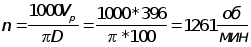
6) уточнение числа оборотов шпинделя по паспорту станка.
ближайшее найменьшее значение n=1250 об/мин
7) уточнение скорости резания:
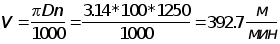
8)расчет минутной подачи по принятому числу оборотов шпинделя:
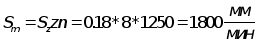
уточнение
по паспорту
станка дает
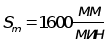
определение силы резания, а именно окружной силы Pz
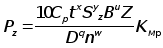
из таб.
42 стр.291 Л2
 ,
x=0.9
q=1.1,
y=0.8,
u=1.1,
w=0.1
из таб.
9 стр. 264

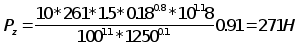
10)определение величины крутящего момента на шпинделе:
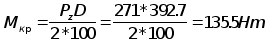
расчет мощности резания:
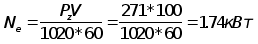
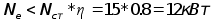
расчет основного машинного времени обработки tм в мин:
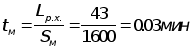
Описание станочного приспособления
Требования производительной обработки в наибольшей степени удовлетворяют приспособления с механизированным управлением элементами зажима. Такое управление снижает затраты вспомогательного времени и облегчает труд обслуживающего рабочего. Наиболее значительного эффекта от применения приспособлений с механизированным управлением достигают на станочных операциях, когда применение зажимов действует от руки, приводит к затратам вспомогательного времени, превышающее машинное. Примером может служить описываемая операция сверления, где машинное время составляет всего 0.082 мин.
Наряду с сокращением вспомогательного времени оснащение станков приспособлениями с механизированным управлением дает возможность получать значительное дожимающее усилие и регулировать их величину в зависимости от условий работы, осуществлять дистанционное управление приспособлением.
В приспособлениях с механизированным управлением элементами зажима, величина зажимающего усилия не зависит от обслуживающщего рабочего.
Все выше сказанное относится к описываемому станочному приспособлению для сверлильных работ на станке 2А125
Приспособление состоит из следующих частей: основания 1, к которому жестко прикреплена опора 2, стойка 22, подставка 4 и душки 6; упора неподвижного сменного 3, крепящегося к опоре с помощью болтов 14, гаях 16,и шайб 17; втулки 7 закрепленной на стойке болтами 13; пневмокамеры 10, закрепленной на стойке болтами 15 и шайбами 18; шпонки 19; штифта 21 и крана 23
Работа происходит следующим образом: при соединении по средством крана рабочей плоскости мембранного пневмо двигателя с воздушной магистралью p=4 атм происходит перемещение штока пневмодвигателя к зажимам заготовки между упорами.
Обратный ход штока производится за счет свойств упругого элемента при запертой воздушной магистралью. Рабочая полость пневмокамеры соединяется с атмосферой.
Достоинством приспособления является так же то, что конструкция заложена возможностью смены упоров, делающая приспособление универсальным, т.к. возможна бо работка детали размытой формы.

Расчет усилия зажима пневмокамеры.
Выходное усилие Q на штоке камерного привода из прорезиненной ткани рассчитывается по формуле (Л4 стр. 254 )
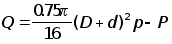 ,
где
D - диаметр «в свету»
d - диаметр опорной шайбы
P - давление воздуха
p - -усилие возвратной пружыны
 ,
где
 - рабочий ход
штока
из Л4 стр 254
 - коэффициент
жесткости
пружины
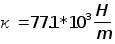
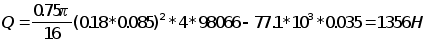
Прочностной расчет болта.
Производится для болта, крепящего упор 2 к опоре 2.
Болт нагружен поперечной силой, поэтому необходимо произвести расчет на срез и сжатие.
а) расчет на срез
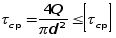 ,
где
 - напряжение
среза
Q - нагружающая поперечная сила
d - наружный диаметр болта
 - допускаемое
напряжение
на срез
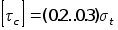
 - предел
текучести
матерьяла для
СТ45
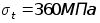 ,
тогда
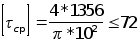
17.27<72
расчет на срез проходит
б) расчет на сжатие
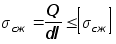
в данном случае l -высота упора д=40 см
 - допускаемое
напряжение
сжатия
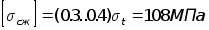
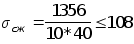
3.39<108
расчет на сжатие проходит.
Список используемой литературы:
«Справочник технолога-машиностроителя» том 1,М., «Машиностроение» 1986 г.
«Справочник технолога-машиностроителя» том 2,М., «Машиностроение» 1985 г.
«Режимы разания штампов», справочник, М., «Машиностроение», 1972 г.
М.А. Ансеров, «Приборостроение металлорежущих станков», М., «Машиностроение», 1975 г.
А.К. Горошкин, «Приборостроение для металлорежущих станков», М., «Машиностроение» 1971 г.
Паспорт для токарно-винтового станка 1К62,
Паспорт на сверлильный станок 2А125.
Паспорт на фрезерный станок 6Н13П.