Расчет режимов резания при фрезеровании (Методические рекомендации)
Расчётная скорость движения подачи vS
Фактическая скорость движения подачи vSф
Фактическая подача на оборот фрезы Soф
Фактическая подача на зуб фрезы Szф
Главная составляющая силы резания Pz
Крутящий момент Мкр
Первая корректировка режима резания
Фактическое число оборотов фрезы nф
Фактическая скорость резания vф
Расчётная скорость движения подачи vS
Фактическая скорость движения подачи vSф
Главная составляющая силы резания Pz
Крутящий момент Мкр
Горизонтальня составл. силы резания Pг
Вторая корректировка режима резания
Расчётная подача на зуб фрезы Sz
Расчётная скорость движения подачи vS
Фактическая скорость движения подачи vSф
Фактическая подача на оборот Soф
Фактическая подача на зуб Szф
Таким образом станок налаживается по следующим величинам:
Черновой переход nф1 = 40 мин-1, vS1 = 80 мм/мин;
Чистовой переход nф2 = 1050 мин-1, vS2 = 315 мм/мин.
3.2.4. Расчёт времени выполнения операции.
3.2.4.1. Расчёт основного времени.
О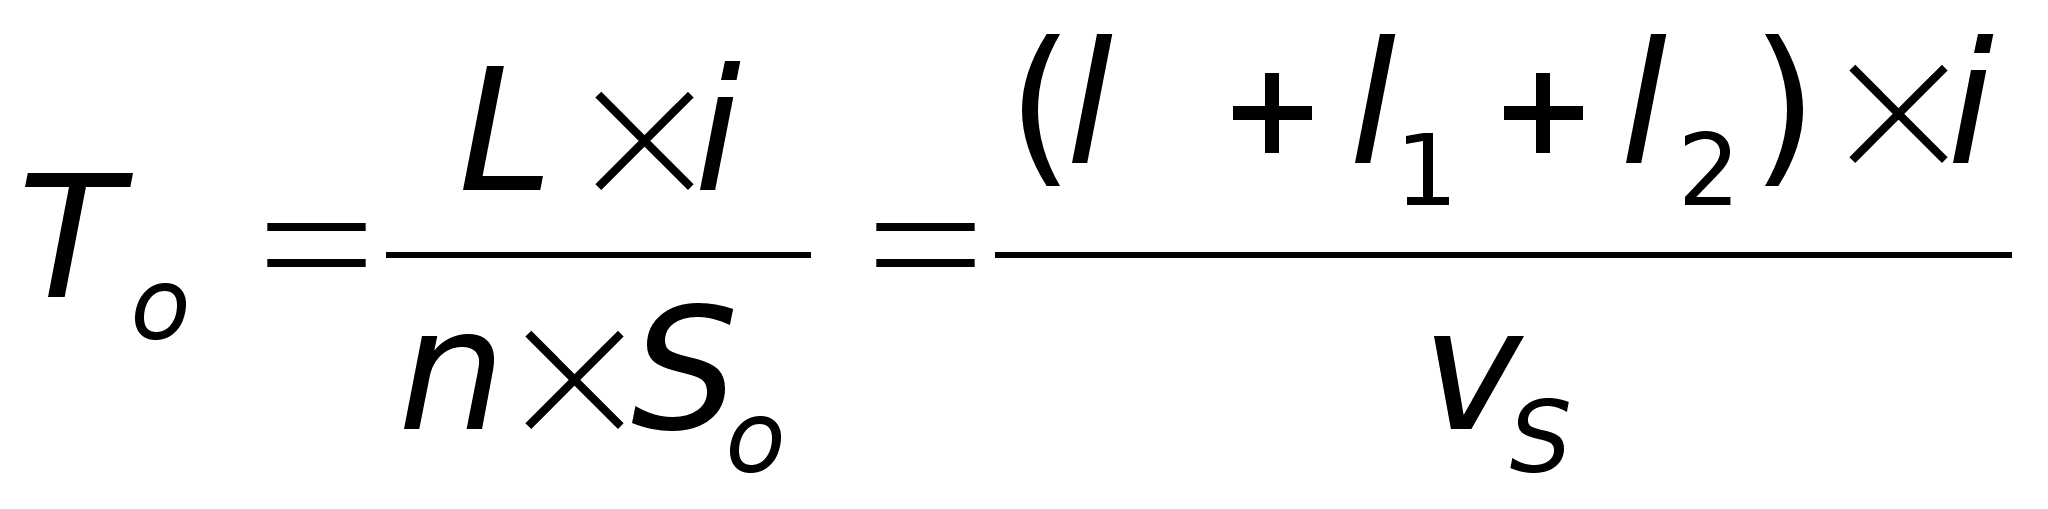
сновное
время определяем
по формуле
Длина фрезерования l = 800 мм;
Величина врезания фрезы l1 определяется для условия несимметричного встречного фрезерования, принимаем С1 = 0,04 • D,
l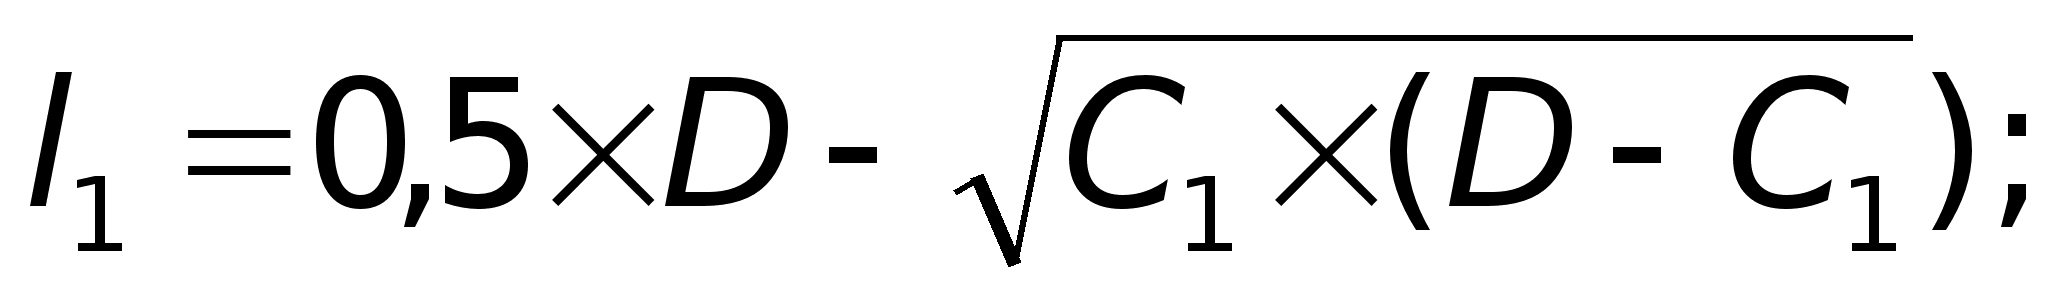
1
= 0,5•125
- √0,04•125•(125
- 0,04•125)
= 62,25 - 24,25 = 38 мм.
Величину перебега фрезы l2 для чернового и чистового фрезерования принимаем одинаковой l2 = 5 мм.
Число рабочих ходов i при чистовом и черновом фрезеровании равно 1.
Общая длина прохода фрезы для чернового и чистового фрезерования
L = 800 + 38 + 5 = 843 мм.
Основное время при торцовом фрезеровании заготовки за черновой и чистовой переходы составит:
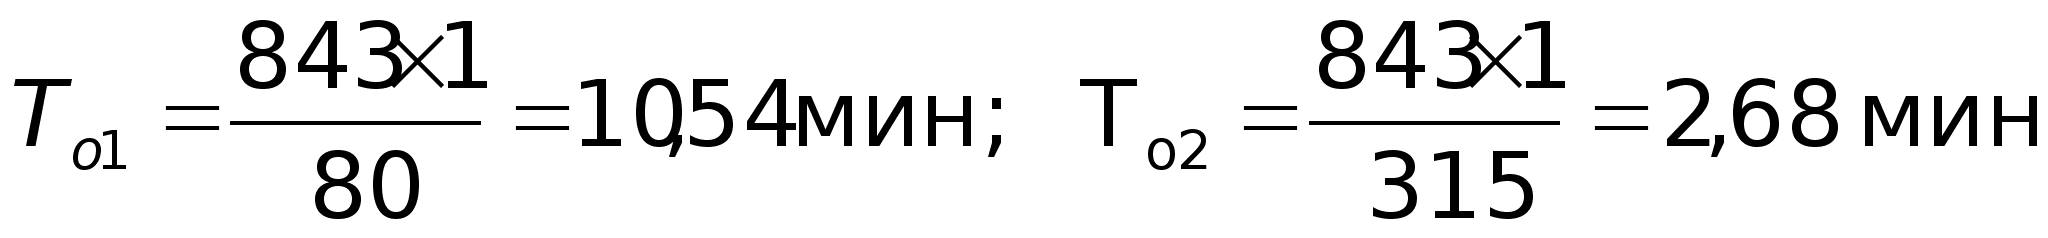
3.2.4.2. Определение штучного времени.
Штучное время, затрачиваемое на данную операцию, определяется как
Тшт = То + Твсп + Тобс + Тотд
Вспомогательное время Твсп, затрачиваемое на установку и cнятие детали, определяем по таблице 21. Принимаем способ установки детали при длине 800 мм - на столе с выверкой средней сложности; при массе детали до 10 кг - время на установку и снятие заготовки равно 1,8 мин. Вспомогательное время на рабочий ход (таблица 22) принимаем для обработки плоскостей с одной пробной стружкой - 0,7 мин и на последующие проходы - 0,1 мин всего - 0,8 мин. Вpемя на измеpение заготовки с помощью штангенциркуля (таблица 23) по ширине и толщине заготовки (высоте от стола) - размеры до 100 мм с точностью до 0,1 мм, принимаем равным 0,13 мин.
Твсп = 1,8 + 0,8 + 0,13 = 2,73 мин.
Тогда оперативное время
Tоп1 = То + Твсп = 10,54 + 2,73 = 13,27 мин.
То2 = 2,68 + 2,73 = 5,41 мин
Время на обслуживание pабочего места и вpемя на отдых принимаем в процентах от оперативного времени:
Тотд1 + Тобс1 = 10 % • Tоп = 0,1 • 13,27 = 1,32 мин ;
Тотд2 + Тобс2 = 10 % • Tоп = 0,1 • 5,41 = 0,54 мин ;
Штучное время, затрачиваемое на данную операцию,
Тшт1 = То1 + Твсп1 + Тобс1 + Тотд1 = То1 • 0,1 То1 =13,27 + 1,32 = 14,59 мин.
Тшт2 = То2 + Твсп2 + Тобс2 + Тотд2 = То2 • 0,1 То2 = 5,41 + 0,54 = 5,95 мин.
3.2.4.3. Определение штучно-калькуляционного времени
Н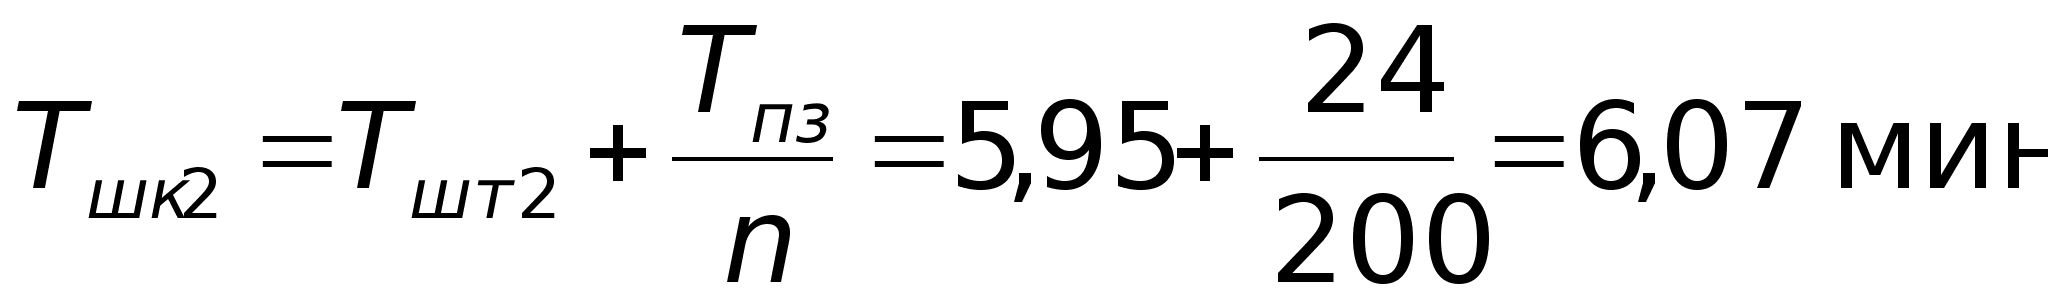
орма
подготовительно
- заключительного
времени на
выполнение
данной операции
при установке
заготовки на
столе с креплением
болтами и планками
(таблица 24) составит
24 мин.
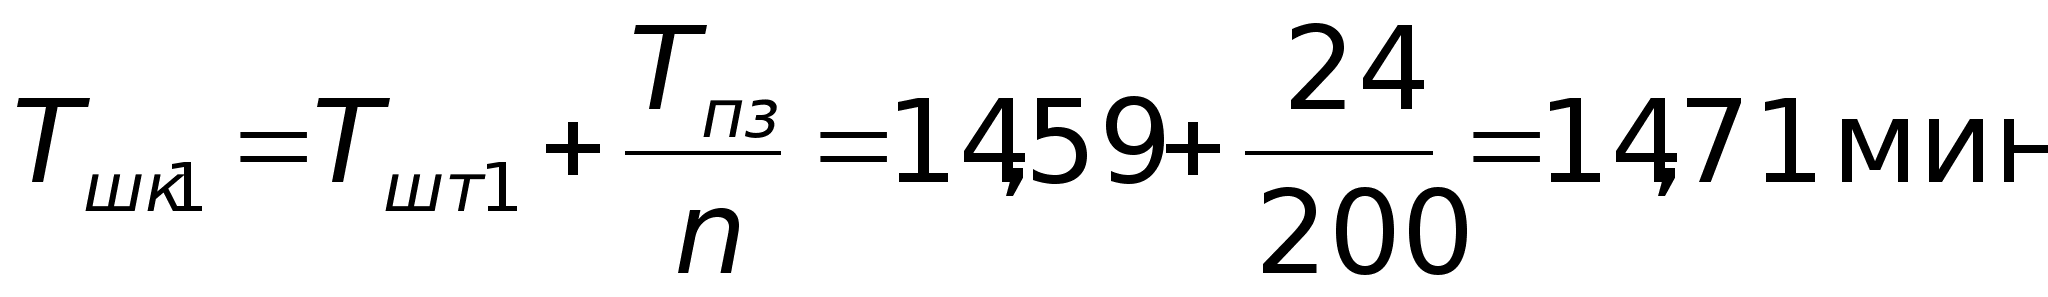
3.2.5. Определение технико - экономической эффективности
3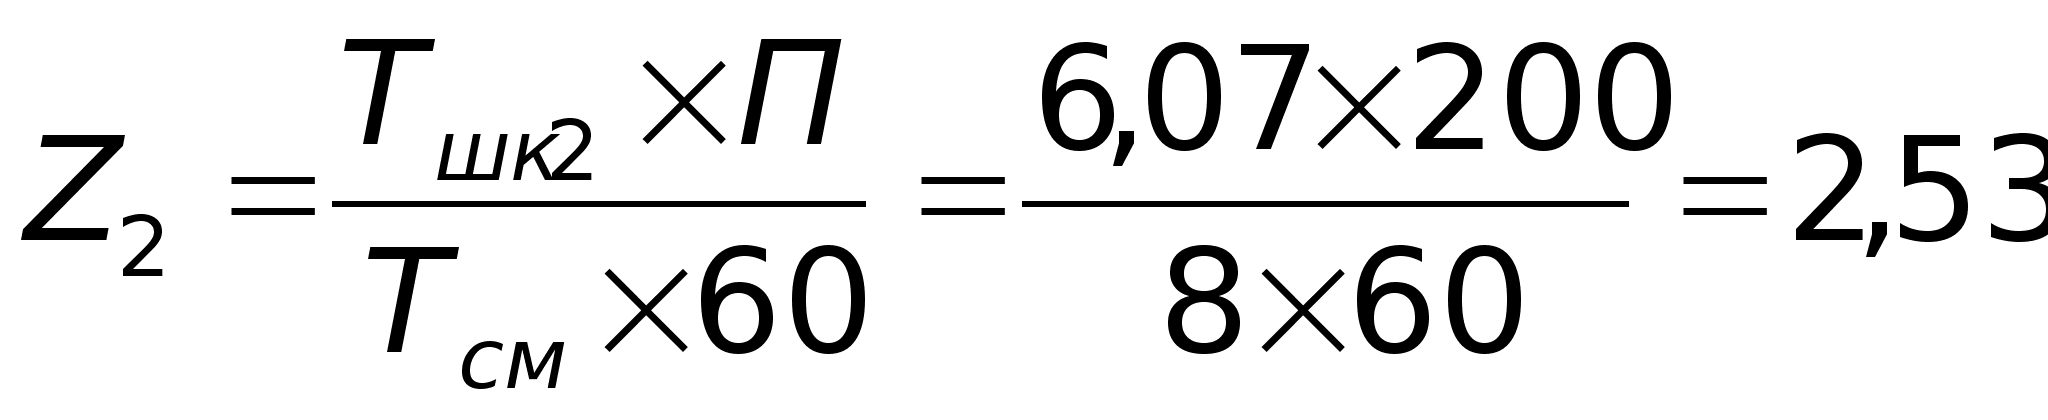
.2.5.1.
Определение
потребного
количества
станков
П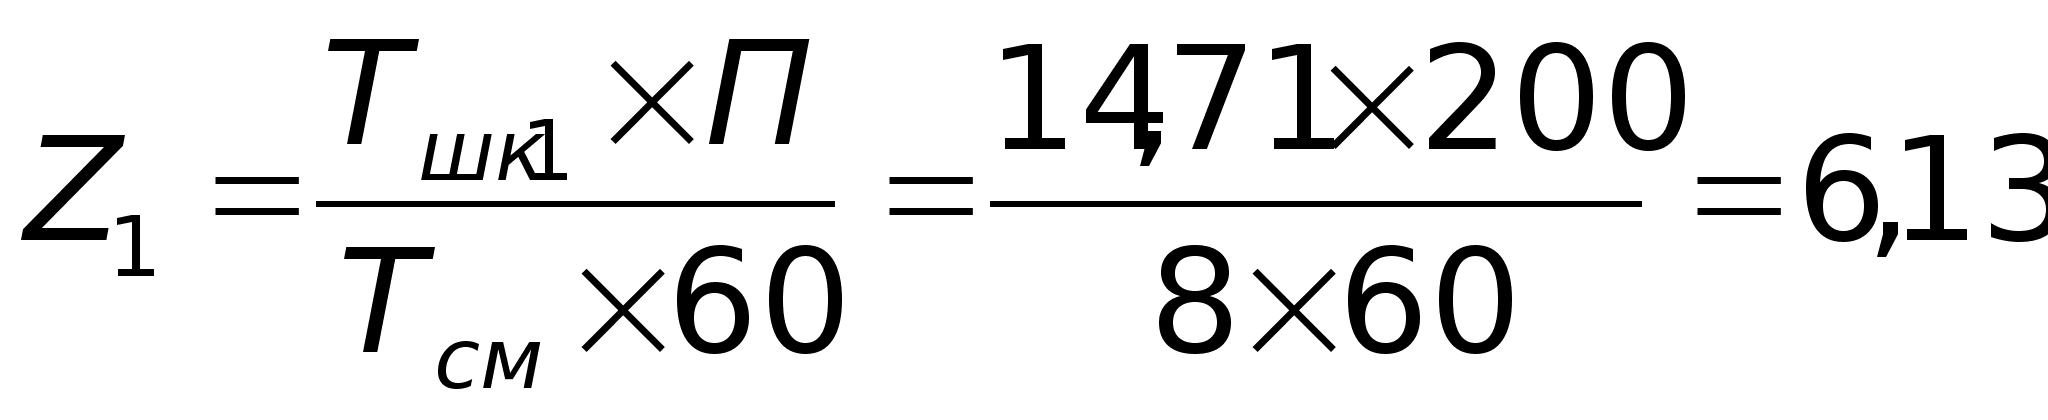
ринимаем
количество
станков необходимых
для выполнения
черновой обработки
- Z1ф = 6
шт, и для чистовой
обработки Z2ф
= 3 шт. Шести станков
для черновой
операции на
всю операционную
партию не хватает,
однако приняв
7 станков получим
большой недогруз
станков по
времени работы.
Предпочтительней
принять загрузку
шести станков
с добавлением
одной целой
смены за определённый
период времени.
Для операции
чистовой обработки
3 станка не будут
полностью
загружены в
течение смены
и с тем, чтобы
их не переналаживать
на выполнение
другой операции
необходимо
откорректировать
размер сменного
задания - операционную
партию. Одну
смену за определённый
период можно
освободить
для выполнения
других работ
или профилактики
оборудования.
При этом операционные
партии составят
П1ф = Z1ф • Тсм • 60 / Тшк1 =6 • 8 • 60 / 14,71 = 196 шт.
П2ф = Z2ф • Тсм • 60 / Тшк2 =3 • 8 • 60 / 6,07 = 237 шт.
При черновой обработке нехватка оборудования составит
(П1 - П1ф) / П1= (200 - 196) / 200 = 1 / 50,
т.е. через 50 смен необходимо добавить ещё одну для выполнения всего задания.
При чистовой обработке излишек времени оборудования составит
(П2ф - П2) / П2 = (237-200) / 200 = 10 / 54,
т.е. примерно на каждые 6 смен одна смена может быть освобождена для выполнения других работ.
3.2.5.2. Коэффициент основного вpемени
В рассчитанных операциях основное время в составе штучного времени будет иметь следующую долю
Ко1 = То1 / Тш1 = 10,54 / 14,59 = 0,72
Ко2 = То2 / Тш2 = 2,68 / 5,95 = 0,45
Данные говорят о том, что при выполнении чистовой обработки относительно много времени отводится для вспомогательных действий, поэтому следует провести организационные или технологические мероприятия по механизации процессов, сокращению вспомогательного времени, совмещению основного и вспомогательного времени и т.д. При выполнении черновой обработки доля основного времени достаточно высока и не требует первоочередного проведения каких-либо мероприятий.
3.2.5.3. Коэффициент использования мощности станка
При операции черновой обработки мощность резания составляет 8,04 кВт при мощности на шпинделе станка 8,8 кВт, при этом коэффициент использования мощности составит
КN = Np / Nст • = 8,04 / 11 • 0,8 = 0,92
Коэффициент использования мощности станка KN достаточно высок, при необходимости он может быть несколько повышен за счёт увеличения подачи на зуб.
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
1. Колокатов А.М. Методические указания по расчету (назначению) режимов резания при торцовом фрезеровании. - М.,МИИСП, 1989. - 27 с.
2. Некрасов С.С. Обработка материалов резанием. - М.: Агропромиздат, 1988.- 336 с.
3. Резание конструкционных материалов, режущие инструменты и станки /Кривоухов В.А., Петруха П.П. и др. - М. :Машиностроение, 1967. - 654 с.
4. Краткий справочник металлиста./ Под ред. А.Н.Малова и др. - Изд.2-е.- М. :Машиностроение, 1971. - 767 с.
5. Справочник технолога - машиностроителя. В 2 т. /Под ред. А.Г. Косиловой и Р.К.Мещерякова.- 4-е изд., перераб. и доп.- М.: Машиностроение, 1985.
6. Долматовский Г.А. Справочник технолога по обработке металлов резанием. - 3-е изд., перераб. - М.:ГНТИ, 1962. - 1236 с.
7. Некрасов С.С., Байкалова В.Н Методические рекомендации по выполнению домашнего задания по курсу "Обработка конструкционных материалов резанием" (для студентов факультетов механизации сельского хозяйства и инженерно-педагогического). - М.: МИИСП, 1988. - 38 с.
8. Некрасов С.С., Байкалова В.Н., Колокатов А.М. Определение технической нормы времени станочных операций: Методические рекомендации. - М.: МГАУ, 1995. - 20 с.
9. Некрасов С.С., Колокатов А.М., Баграмов Л.Г. Частные критерии оценки технико-экономической эффективности технологических процессов: Методические рекомендации. - М.: МГАУ, 1997. - 7 с.
ПРИЛОЖЕНИЯ
Таблица 1
Стандартные торцовые фрезы
| ГОСТ | Типы торцовых фрез | Диаметр фрезы, (мм) / число ножей фрезы, (шт). |
|
26595-85 |
Фрезы торцовые с механическим креплением многогранных пластин. Типы и основные размеры. |
50/5, 63/6, 80/8, (80/10), 100/8, 100/10, 125/8, 125/12, 160/10, 160/14, (160/16), 200/12, 200/16, (200/20), 250/14, 250/24, 315/18, 315/30, 400/20, 400/40, 500/26, 500/50 |
| 24359-80 |
Фрезы торцовые насадные со вставными ножами, оснащенными пластинами из твердого сплава. Конструкция и размеры. |
100/8, 125/8, 160/10, 200/12, 250/14, 315/18, 400/20, 500/26, 630/30 |
| 22085-76 | Фрезы торцовые насадные с механическим креплением пятигранных твердосплавных пластин |
100/8, 125/8, 160/10, 200/12 |
| 22087-76 | Фрезы торцовые концевые с механическим креплением пятигранных твердосплавных пластин | 63/5, 80/6 |
| 22086-76 | Фрезы торцовые насадные с механическим креплением круглых твердосплавных пластин | 100/10, 125/12, 160/14, 200/16 |
| 22088-76 | Фрезы торцовые концевые с механическим креплением круглых твердосплавных пластин | 50/5, 63/6, 80/8 |
| 9473-80 |
Фрезы торцовые насадные мелкозубые со вставными ножами, оснащенными пластинами из твердого сплава. Конструкция и размеры. |
100/10, 125/12, 160/16, 200/20, 250/24, 315/30, 400/36, 500/44, 630/52 |
| 9304-69 |
Фрезы торцовые насадные. Типы и основные размеры. |
40/10, 50/12, 63/14, 80/16, 100/18, 63/8, 80/10,100/12, |
| 16222-81 | Фрезы торцовые насадные для обработки легких сплавов | 50, 63, 80 при z = 4 |
| 16223-81 |
Фрезы торцовые насадные со вставными ножами с твердосплавными пластинами для обработки легких сплавов. Конструкция и размеры. |
100/4, 125/6, 160/6, 200/8, 250/10, 315/12 |
Примечание: В скобках указаны фрезы другого исполнения
Таблица 2
Фрезы торцовые с механическим креплением многогранных пластин
(ГОСТ 26595-85)
| Обозначение фрез с пластинами формы | D, | ||||
|
3-гранной = 900 |
4-гранной = 750 |
5-гранной = 670 |
круглой | мм | Z |
|
2214-0351 2214-0359 2214-0368 2214-0377 2214-0395 2214-0421 2214-0539 2214-0554 2214-0462 2214-0479 2214-0506 2214-0524 |
2214-0353 2214-0362 2214-0371 2214-0379 2214-0397 2214-0423 2214-0542 2214-0556 2214-0464 2214-0482 2214-0508 2214-0526 |
2214-0355 2214-0364 2214-0373 2214-0382 2214-0399 2214-0535 2214-0544 2214-0277 2214-0466 2214-0484 2214-0511 2214-0528 |
2214-0357 2214-0366 2214-0375 2214-0384 2214-0402 2214-0292 2214-0293 2214-0558 2214-0468 2214-0486 2214-0513 2214-0531 |
50 63 80 80 100 125 160 200 250 315 400 500 |
5 6 8 10 10 12 14 12 14 18 40 50 |
Примечание: Пример условного обозначения торцовой фрезы диаметром 80 мм, праворежущей, с механическим креплением трехгранных пластин из твердого сплава, с числом зубьев 8: Фреза 2214-0368 ГОСТ 26595-85.
То же, для пластин из безвольфрамового твердого сплава:
Фреза 2214-0368 Б ГОСТ 26595-85.
Таблица 3
Фрезы торцовые насадные со вставными ножами, оснащенными
пластинами из твердого сплава (ГОСТ 24359-80)
| Обозначение | D, мм | Z | Обозначение | D, мм | Z |
|
2214-0001 2214-0003 2214-0005 2214-0007 |
100 125 160 200 |
8 8 10 12 |
2214-0011 2214-0013 2214-0015 2214-0017 2214-0019 |
250 315 400 500 630 |
14 18 20 26 30 |
Примечания: 1. Главный угол в плане может быть 450, 600, 750, 900
Пример условного обозначения праворежущей торцовой фрезы
с ножами, оснащенными пластинами из твердого сплава марки
Т5К10 диметром 200 мм и углом = 600:
Фреза 2214-0007 Т5К10 600 ГОСТ 24359-80
Таблица 4
Фрезы торцовые концевые и насадные с механическим креплением
круглых твердосплавных пластин
| ГОСТ | Обозначение | D, мм | Z |
22088-76 |
2214-0321 2214-0322 2214-0323 |
50 63 80 |
5 6 8 |
22086-76 |
2214-0291 2214-0292 2214-0293 2214-0294 |
100 125 160 200 |
10 12 14 16 |
Примечание: Пример условного обозначения фрезы диаметром 80 мм:
Фреза 2214-0323 ГОСТ 22088-76
Таблица 5
Марки твёрдого сплава для торцовых фрез
| Марка твёрдого сплава для торцовых фрез при обработке | ||||
| Вид фрезерования | углеродистой и легированной незакаленной |
труднообраба- тываемой стали |
чугуна |
|
| стали | HB 240 | HB 400...700 | ||
черновое |
Т5К10, Т5К12Б ТТ7К12Б, ТТ10К8Б |
ВК8, ВК10-ОМ, ВК15-ОМ |
ВК8 ВК10 ВК15 |
- |
| получистовое |
Т15К6, Т14К8 |
ВК8, ВК6-ОМ, ВК10-ОМ |
ВК6 ВК6М |
ВК6М |
| чистовое |
Т15К6, Т30К4 |
ВК8, ВК6М |
ВК2, ВК3, ВК3М, ВК4 |
ВК3М |
Примечание: В сплаве ВК6М буква М означает мелкозернистую структуру.
Буквы ОМ - особо мелкозернистая структура
Таблица 6
Геометрические параметры режущей части торцовых фрез
с пластинами из твердого сплава
| Задний угол для | Угол в плане | Угол | |||||
Обрабатываемый материал |
Перед- ний угол, |
работы с подачей в мм/зуб, n = 1 |
глав- ный, |
переходной кромки |
вспо- мога- тельный, |
наклона режущей кромки, |
|
| | 0,25 | 0,25 | |
о |
1 |
| |
|
Стали конструкционные углеродистые : в 800 МПа в 800 МПа |
-50 -100 |
12-160 |
6 - 80 |
15-600 |
/2 |
50 |
12-150 |
|
Чугун серый HB 200 |
+50 |
12-150 |
6 - 80 |
15-600 |
/2 |
50 |
12-150 |
| Чугун ковкий |
+70 |
6 - 80 |
60 |
600 |
/2 |
20 |
12-150 |
Таблица 7
Геометрические параметры режущей части торцовых фрез
из быстрорежущей стали Р18
1. Передние углы в град.
| Фрезы |
Сталь, в МПа |
Чугун, НВ | ||||
| 600 | 600-1000 | 1000 | 150 | 150-220 | 220 | |
| Торцовые |
200 |
150 |
100 |
150 |
100 |
50 |
2. Задние углы в град.
| Фрезы торцовые |
Главный n |
Торцовый 1 |
|
- с мелкими зубьями - со вставными ножами и крупными зубьями |
160 120 |
80 80 |
3. Углы в плане и переходной кромки в град.
|
Фрезы торцовые для стали |
Главный, |
Вспомога-тельный, 1 |
Переходной кромки, 0 |
Длина пере- ходной кромки, 0 , мм |
|
- со вставными ножами - цельные |
45...600 900 |
1...20 1...20 |
- 450 |
- 1...2 |
Таблица 8
Подачи при черновом фрезеровании торцовыми фрезами
с пластинами из твердого сплава
|
Мощность станка, кВт |
Схема фрезерования |
Сталь | Чугун | ||
|
Подача на один зуб фрезы Sz , мм/зуб |
|||||
| Т15К6 | Т5К10 | ВК6 | ВК8 | ||
5 - 10 |
симметричное неполное (рис. 8. а) |
0,09...0,14 |
0,12...0,14 |
0,14...0,18 |
0,20...0,24 |
|
несимметричное встречное (рис. 8. б) |
0,18...0,22 |
0,24...0,28 |
0,28...0,36 |
0,38...0,45 |
|
свыше 10 |
симметричное неполное (рис. 8. а) |
0,12...0,15 |
0,16...0,20 |
0,18...0,24 |
0,25...0,32 |
|
несимметричное встречное (рис. 8. б) |
0,24...0,30 |
0,32...0,40 |
0,38...0,48 |
0,50...0,64 |
|
Таблица 9
Подачи при черновом фрезеровании торцовыми фрезами
из быстрорежущей стали
| Мощность | Жесткость |
Подача на один зуб Sz, мм, при обработке : |
|
| станка, кВт | системы СПИД | стали | чугуна |
|
Фрезы с крупным зубом и фрезы со вставными ножами |
|||
свыше 10 |
Повышенная Средняя Пониженная |
0,20...0,30 0,15...0,25 0,10...0,15 |
0,40...0,60 0,30...0,50 0,20...0,30 |
5 - 10 |
Повышенная Средняя Пониженная |
0,12...0,20 0,08...0,15 0,06...0,10 |
0,30...0,50 0,20...0,40 0,15...0,25 |
| до 5 |
Средняя Пониженная |
0,06...0,07 0,04...0,06 |
0,15...0,30 0,10...0,20 |
|
Фрезы с мелким зубом |
|||
5 - 10 |
Повышенная Средняя Пониженная |
0,08...0,12 0,06...0,10 0,04...0,08 |
0,20...0,35 0,15...0,30 0,10...0,20 |
| до 5 |
Средняя Пониженная |
0,04...0,06 0,03...0,05 |
0,12...0,20 0,08...0,15 |
Примечания. Большие значения подач брать для меньшей глубины и ширины
фрезерования, меньшие - для больших значений глубины и ширины.
Таблица 10
Подачи на оборот фрезы, мм/об, при чистовом фрезеровании :
А. торцовыми фрезами из быстрорежущей стали
|
Параметр шероховатости Rа, мкм |
Сталь 45 40Х (прокат) |
Сталь 35 |
Сталь 45 улучшенная |
Сталь 10, 20, 20Х |
| 5,0 ... 2,5 | 1,2...0,50 | 1,4...0,50 | 2,6...1,00 | 1,8...0,70 |
| 2,5 ... 1,25 | 0,5...0,23 | 0,5...0,30 | 1,0...0,40 | 0,7...0,30 |
Примечание. Подачи даны для фрез из быстрорежущей стали с углом 1 = 20.
Для фрез с 1 = 00 подачи можно увеличить на 50...80 %.
Б. торцовыми фрезами с пластинами из твердого сплава
Обрабатываемый |
Угол |
Параметр шероховатости Rа, мкм (класс шероховатости) |
|||
|
материал - сталь |
1 |
5,0 ... 2,5 (5 класс) |
2,5 ... 1,25 (6 класс) |
1,25...0,63 (7 класс) |
0,63...0,32 (8 класс) |
|
в 700 МПа |
50 |
0,80...0,50 | 0,55...0,40 | 0,25...0,20 | 0,15 |
|
20 |
1,6...1,0 | 1,1...0,80 | 0,50...0,40 | 0,30 | |
|
в 700 МПа |
50 |
1,0...0,7 | 0,60...0,45 | 0,30...0,20 | 0,20...0,16 |
|
20 |
2,0...1,4 | 1,2...0,90 | 0,60...0,40 | 0,40...0,30 | |
Таблица 11
Значения коэффициента Сv и показателей степени в формуле
скорости резания при торцовом фрезеровании
Материал режущей |
Параметры режима резания |
Коэффициент и показатели степени |
||||||||
| части | B | t |
Sz |
Cv |
q | x | y | u | p | m |
|
Обработка конструкционной углеродистой стали, в = 750 МПа |
||||||||||
|
Т15К6*1 |
- | - | - | 332 | 0,2 | 0,1 | 0,4 | 0,2 | 0 | 0,2 |
Р6М5*2 |
- - |
- - |
0,1 0,1 |
64,7 41 |
0,25 0,25 |
0,1 0,1 |
0,2 0,4 |
0,15 0,15 |
0 0 |
0,2 0,2 |
| Обработка серого чугуна, НВ 190 | ||||||||||
|
ВК6*1 Р6М5*2 |
- - |
- - |
- - |
445 42 |
0,2 0,2 |
0,15 0,1 |
0,35 0,40 |
0,2 0,1 |
0 0,1 |
0,32 0,15 |
| Обработка ковкого чугуна, НВ 150 | ||||||||||
ВК6*1 |
- - |
- - |
0,18 0,18 |
994 695 |
0,22 0,22 |
0,17 0,17 |
0,1 0,32 |
0,22 0,22 |
0 0 |
0,33 0,33 |
Р6М5*2 |
- - |
- - |
0,1 0,1 |
90,5 57,4 |
0,25 0,25 |
0,1 0,1 |
0,2 0,4 |
0,15 0,15 |
0,1 0,1 |
0,2 0,2 |
| Обработка жаропрочной стали 12Х18Н9Т в состоянии поставки | ||||||||||
|
ВК8*1 Р6М5*2 |
- - |
- - |
- - |
108 46,9 |
0,2 0,15 |
0,06 0,2 |
0,3 0,3 |
0,2 0,2 |
0 0,1 |
0,32 0,14 |
|
Обработка силумина и литейных алюминиевых сплавов, в = 100...200 МПа, НВ 65 и дюралюминия, в = 300...400 МПа, НВ 100 |
||||||||||
Р6М5*1 |
- - |
- - |
0,1 0,1 |
245 155 |
0,25 0,25 |
0,1 0,1 |
0,2 0,4 |
0,15 0,15 |
0,1 0,1 |
0,2 0,2 |
Примечание. *1 Без охлаждения, *2 С охлаждением.
Таблица 12
Поправочный Кv , учитывающий физико-механические свойства
обрабатываемого материала.
| Обрабатываемый материал | Расчетная формула |
| Сталь |
Кv = Кг• (750/в)nv |
| Серый чугун |
Кv = ( 190/НВ )nv |
| Ковкий чугун |
Кv = ( 150/НВ )nv |
Примечания:. 1. в и НВ - фактические параметры, характеризующие обрабатываемый материал, для которого рассчитывается скорость резания.
Значения коэффициента Кг , характеризующий группу стали по обрабатываемости, и показателя степени nv приведены в табл.13.
Таблица 13
Значения коэффициента Кг и показатели степени nv в формуле
для рассчета коэффициента обрабатываемости Кv
Обрабатываемый |
Коэффициент Кг для материала инструмента |
Показатели степени nv при обработке фрезами |
||
| материал | из быстрорежущей стали |
из твердого сплава |
из быстрорежущей стали |
из твердого сплава |
|
Сталь : - углеродистая (С0,6 %) : в 450 МПа в = 450...550 МПа в 550 МПа - повышенной и высокой обрабатываемости резанием - углеродистая (С0,6 %) - быстрорежущие |
1,0 1,0 1,0 1,2 0,8 0,6 |
1,0 1,0 1,0 1,1 0,9 0,7 |
-0,9 -0,9 -0,9 - 1,35 1,0 |
1,0 1,0 1,0 1,0 1,0 1,0 |
|
Чугун : серый ковкий |
- - |
- - |
0,95 0,85 |
1,25 1,25 |
Таблица 14
Поправочный коэффициент Кпv, зависимости скорости резания от
состояние поверхности заготовки
| Состояние поверхности заготовки | |||||
| с коркой | |||||
| без корки | Прокат |
Поковка |
Стальные и чугунные отливки при корке |
Медные и алюминиевые |
|
| нормальной |
сильно загрязненной |
сплавы | |||
| 1,0 | 0,9 | 0,8 | 0,8...0,85 | 0,5...0,6 | 0,9 |
Таблица 15
Поправочный коэффициент Киv зависимости скорости резания от
материала режущей части инструмента
|
Обрабатываемый материал |
Значения коэффициента Киv в зависимости от марки инструментального материала |
||||||
| Сталь | Т5К12В | Т5К10 | Т14К8 | Т15К6 | Т30К4 | ВК8 | |
| конструкционная | 0,35 | 0,65 | 0,8 | 1,0 | 1,4 | 0,4 | |
| Сталь | HRC 35...50 | HRC 51...62 | |||||
| закаленная | Т15К6 | Т30К4 | ВК6 | ВК8 | ВК4 | ВК6 | ВК8 |
| 1,0 | 1,25 | 0,85 | 0,83 | 1,0 | 0,92 | 0,74 | |
| Серый и ковкий | ВК8 | ВК6 | ВК4 | ВК3 | |||
| чугун | 0,83 | 1,0 | 1,1 | 1,15 | |||
Таблица 16
Значения коэффициента Ср и показателей степени в формуле
главной составляющей силы резания Рz при торцовом фрезеровании
|
Материал режущей части |
Коэффициент и показатели степени | |||||
| инструмента |
Cр |
x | y | u | w | q |
|
Обработка конструкционной углеродистой стали, в = 750 МПа |
||||||
| Твердый сплав | 825 | 1,0 | 0,75 | 1,1 | 0,2 | 1,3 |
| Быстрорежущая сталь | 82,5 | 0,95 | 0,80 | 1,1 | 0 | 1,1 |
| Обработка серого чугуна, НВ 190 | ||||||
| Твердый сплав | 54,5 | 0,9 | 0,74 | 1,0 | 0 | 1,0 |
| Быстрорежущая сталь | 50,0 | 0,9 | 0,72 | 1,14 | 0 | 1,14 |
| Обработка ковкого чугуна, НВ 150 | ||||||
| Твердый сплав | 491 | 1,0 | 0,75 | 1,1 | 0,2 | 1,3 |
| Быстрорежущая сталь | 50 | 0,95 | 0,80 | 1,1 | 0 | 1,1 |
| Обработка жаропрочной стали 12Х18Н9Т в состоянии поставки, НВ 141 | ||||||
| Твердый сплав | 218 | 0,92 | 0,78 | 1,0 | 0 | 1,15 |
Примечание.
Главную составляющую силы резания Рz при фрезеровании алюминиевых сплавов рассчитывать как для стали, с введением коэффициента 0,25.
2. Главная составляющая силы резания Рz , рассчитанная по табличным данным, соответствует работе фрезой без затупления. При затуплении фрезы до допускаемой величины износа главная составляющая силы резания возрастает: при обработке мягкой стали (в 600 МПа) в 1,75...1,9 раза ; во всех остальных случаях - в 1,3...1,4 раза.
Таблица 17
Поправочный коэффициент Кр зависимости силы резания от качества обрабатываемого материала для обработки стали и чугуна,
|
Обрабатываемый материал |
Расчетная формула |
Показатель степени np при определении окружной силы резания |
|
Конструкционная углеродистая и легированная сталь : в 600 МПа в 600 МПа |
Кр = ( в/750 )np |
0,3 / 0,3 0,3 / 0,3 |
Серый чугун |
Кр = ( НВ/190 )np |
1,0 / 0,55 |
Ковкий чугун |
Кр = ( НВ/150 )np |
1,0 / 0,55 |
Примечание. В числителе приведены значения показателя степени np для
твердого сплава, в знаменателе - для быстрорежущей стали.
Таблица 18
Поправочный коэффициент Кvр зависимости главной составляющей
силы резания от скорости резания
|
При скорости V, м/мин |
100 |
200 |
300 |
400 |
500 |
600 |
700 |
|
Кvр при положи-тельных значениях передних углов |
1,0 |
0,92 |
0,86 |
0,83 |
0,80 |
0,78 |
0,77 |
|
Кvр при отрица-тельных значениях передних углов |
1,0 |
0,87 |
0,80 |
0,77 |
0,73 |
0,71 |
0,70 |
Таблица 19
Поправочные
коэффициенты