Монтаж щитов, пультов и стативов (автоматизация)
Оконцевание и соединение жил проводов и кабелей
Разделкой провода или кабеля называют освобождение их концов от защитных покровов, оболочек и изоляции и закрепление бандажами оставшихся на жиле защитных покровов, чтобы исключить их смещение и разматывание. Разделка является одной из технологических операций монтажа проводов и кабелей и определяется конструкцией, материалом изоляции жил, оболочки и защитных покровов.
Соединению жил кабелей и проводок предшествует оконцевание, заключающееся в их подготовке к соединению между собой, присоединению и ответвлению от клеммников блоков зажимов типа БЗ и зажимов наборных типа ЗН, а также соединению со сборками зажимов электроаппаратуры, с контактами приборов и регуляторов.
Оконцевание проводов и жил кабелей можно выполнять специальными клещами КК-1, КУ-1 или ножом. Оконцевание производят следующим образом: отступают от края провода на 8-10 мм (для зажима и пайки) или на 20-25 мм (для кольца).Затем жилу необходимо очистить от остатков изоляции и окислов, используя нож или специальные приспособления.
Оконцевание жил производят несколькими способами в зависимости от материала, сечения, конструкции жил и вида зажима. Основные способы оконцевания показаны на рис.16.
При оконцевании многопроволочных жил штырём или кольцом жилы скручивают и облуживают припоем ПОС-60 с канифольным флюсом. При оконцевании жил наконечником с их концов снимают изоляцию с таким расчётом, чтобы между изоляцией и концом наконечника после его установки жила была оголена на 2-3 мм. Жилу вставляют в отверстие наконечника и припаивают припоем ПОС-60 с канифолью. Место пайки и оголённую часть жилы тщательно очищают от остатков флюса, покрывают лаком и изолируют изолентой с заходом на изоляцию провода.
Срез изоляции жилы после оконцевания заделывают специальными монтажными изделиями – оконцевателями, которыми в большинстве случаев выполняют и маркировку. Маркировку жил выполняют также маркировочными манжетками. Наиболее распространённые оконцеватели и маркировочные манжетки показаны на рис.17.
Маркировочные манжетки типа ММ крепят на изоляции на расстоянии 6-7 мм от среза или оконцевателя типа ОИ обжатием плоскогубцами. Маркировочные знаки предварительно наносят пуансонами с высотой 2-3 мм. Маркировочные надписи на оконцевателе ОП и муфточке из ПВХ-трубки делают несмываемыми чернилами с высотой знаков 3-4 мм.
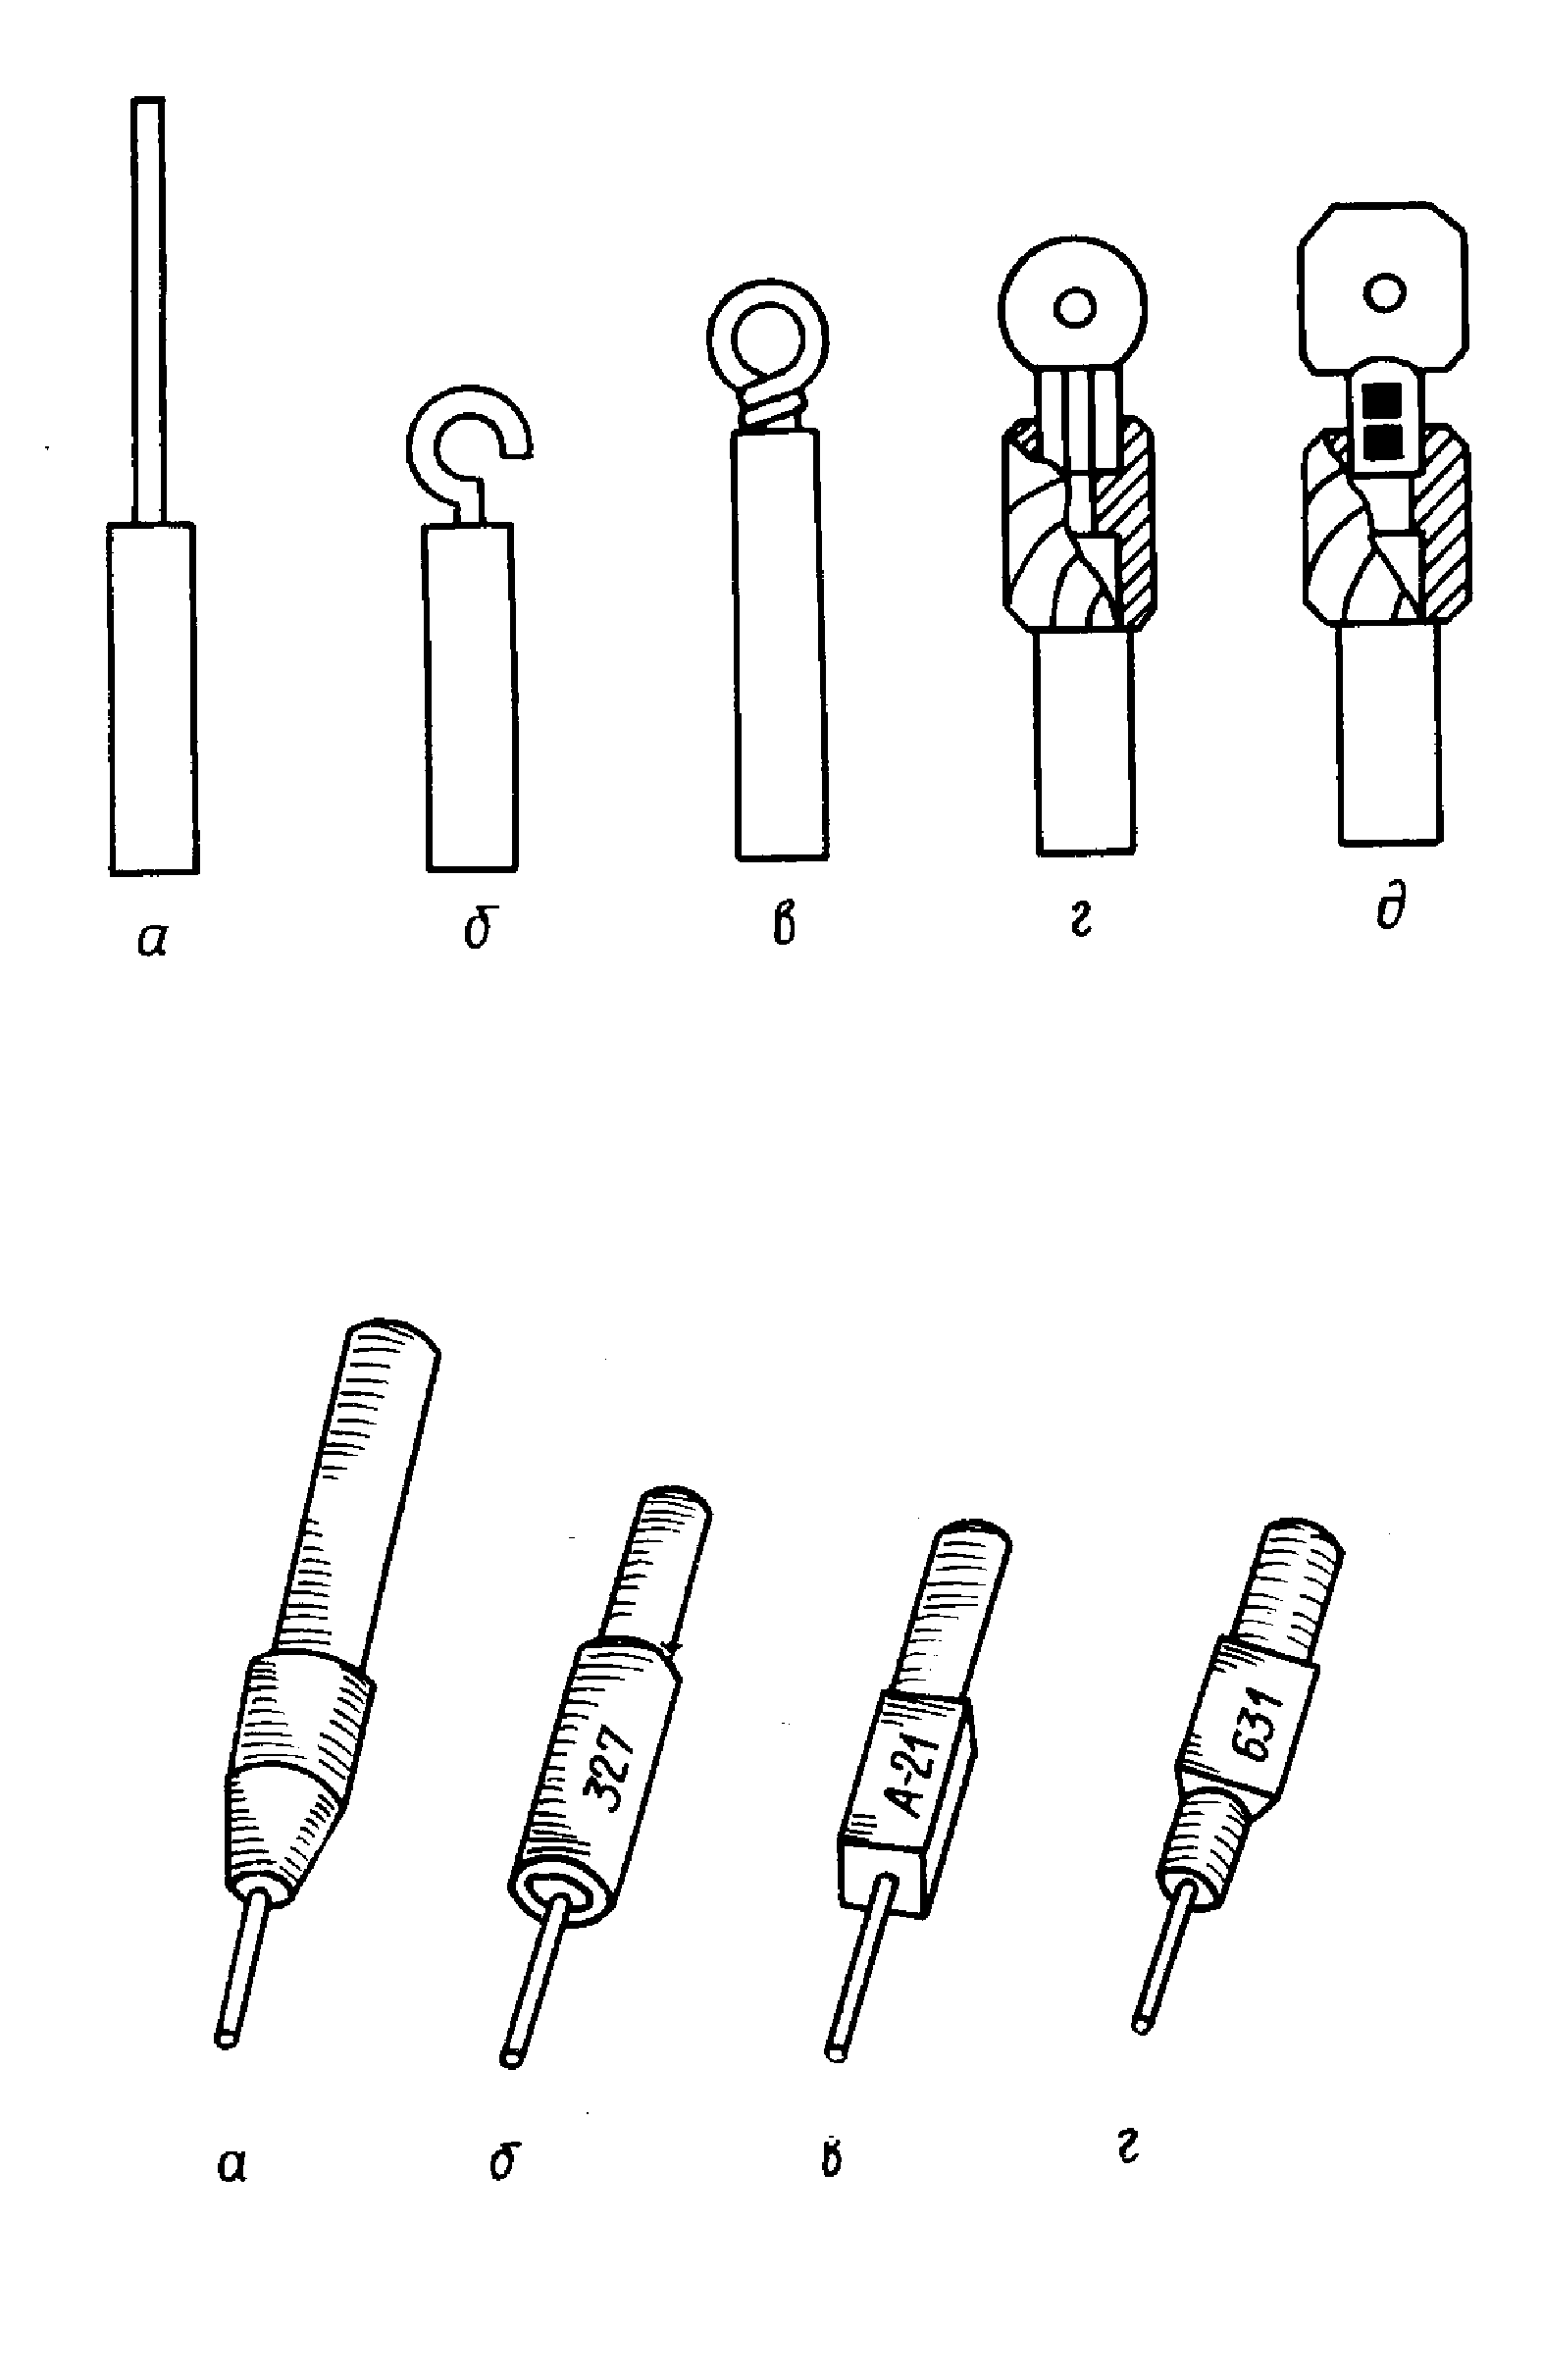
Рис.16. Основные способы оконцевания жил
А-штырём под зажим
Б-кольцом однопроволочных жил
В-кольцом многопроволочных жил
Г-наконечником для пайки
Д-наконечником для опрессовки
Рис.17. Оконцеватели и маркировочные манжетки
А-изоляционный оконцеватель типа ОИ
Б-ПВХ-трубка
В-оконцеватель проводов типа ОП
Г-маркировочная манжетка типа ММ
При соединении проводов требуется обеспечить: надёжный электрический контакт, электрическую изоляцию жил между собой и относительно земли, герметизацию соединяемых концов.
Жилы проводов и кабелей соединяют пайкой или сваркой. Основные виды соединений показаны на рис.18.
Пайка медных жил: перед пайкой жилы зачищают и скручивают (рис.18.а), затем паяют припоем ПОС-60 с канифолью. Алюминиевые жилы паяют припоем марки А. Концы зачищают до металлического блеска. Жилы укладывают внахлёстку и скручивают так, чтобы в месте их соприкосновения образовался желобок (рис.18.б). Скрученные жилы нагревают паяльной лампой до температуры, близкой к температуре плавления припоя. Затем прутком припоя, введённым в пламя, с усилием натирают поверхность жил в желобке, очищая её от плёнки окиси, облуживая жилы и заливая желобок припоем. Такую же операцию производят в другом желобке на обратной стороне скрутки и в местах скрутки жил. После соединения жил место покрывают бакелитовым лаком.
Чтобы восстановить изоляцию, место соединения обматывают изолентой.
Для соединения медных и алюминиевых жил применяется также сварка. Источником питания служит трансформатор 300 Вт со вторичным напряжением 6-12 В. Концы жил подготавливают, зачищая до блеска, а затем одну жилу навивают 3-5 витками (медные) и 2-3 витками (алюминиевые) на другую жилу. При этом конец прямой жилы должен выступать примерно на 10 мм. Подготовленные концы зажимают в плоскогубцах на участке между витками и изоляцией. При сварке алюминиевых жил применяют флюс ВАМИ, медных – буру. Покрыв соединение флюсом, к концу прямой жилы прикасаются угольным электродом. После оплавления первого витка жилы и образования шарика электрод отводят от жил. Затем место соединения очищают и изолируют изолентой.
Место сварки алюминиевых жил перед изоляцией зачищают, тщательно промывают бензином (промывка водой запрещена) и обильно покрывают бакелитовым лаком. Затем места сварки изолируют изолентой.
Описанным способом сваривают также медную жилу сечением до 2,5 мм с алюминиевой сечением 2,5 мм. В этом случае алюминиевую жилу наматывают на медную. В качестве флюса применяют флюс ВАМИ.