Метрология и нормирование точности, шпиндельная головка + контрольная по нормирование точности
Sm = (Smax + Smin)/2 = (0,580 + 0,290) /2 = 0,435 мм
TS = Smax - Smin = 0,580 – 0,290 = 0, 290 мм
TS = TD + Td = 0,180 + 0,110 = 0, 290 мм
По наружному диаметру
Ш14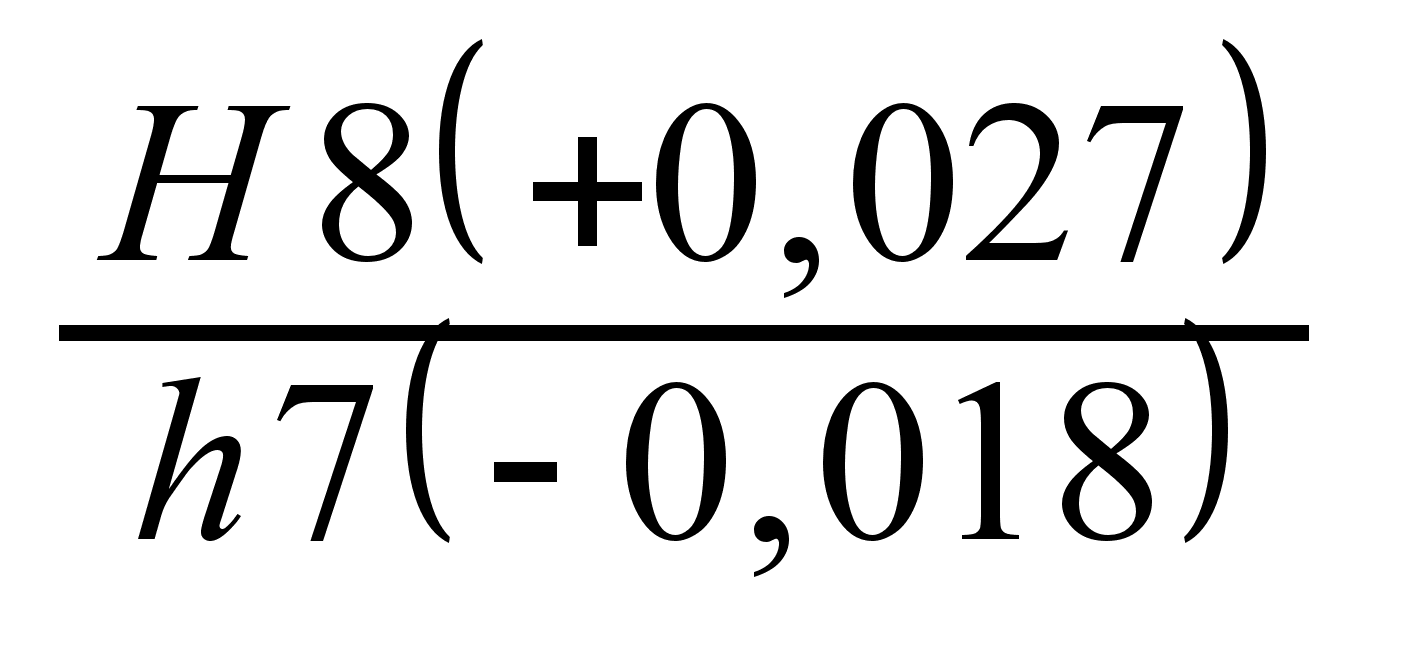
Предельные отклонения по ГОСТ 25347-82: Отверстие: ES = +0,027 мм; EJ = 0.
Вал: es = 0 мм; ei = -0,018 мм.
Схема полей допусков:
Лист
Изм.
Лист
№ документа
Подпись
Дата
Расчет: Отверстие:Dmax = D + ES = 14 + 0,027 = 11,027 мм Dmin = D + EI = 14 + 0 = 11 мм TD = ES – EI = 0,027 – 0 = 0,027 мм Вал: dmax = d + es = 11 + 0 = 11 мм dmin = d + ei = 11 - 0,018 = 10,982 мм Td = es – ei = 0 + 0,018 = 0,018 мм Сопряжение: Smax = ES – ei = 0,027 + 0,018 = 0,045 мм Smin = EI – es = 0 +0 = 0 мм Sm = (Smax + Smin)/2 = (0,045 + 0) /2 = 0,0225мм TS = Smax - Smin = 0,045 – 0 = 0, 045 мм TS = TD + Td = 0,018 + 0,027 = 0, 290 мм По боковым сторонам шлицы вала и втулки сопрягаются по:
3 Предельные отклонения по ГОСТ 25347-82: Отверстие: ES = +0,045 мм; EJ = +0,020мм. Вал: es = 0 мм; ei = -0,014 мм. Схема полей допусков:
|
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
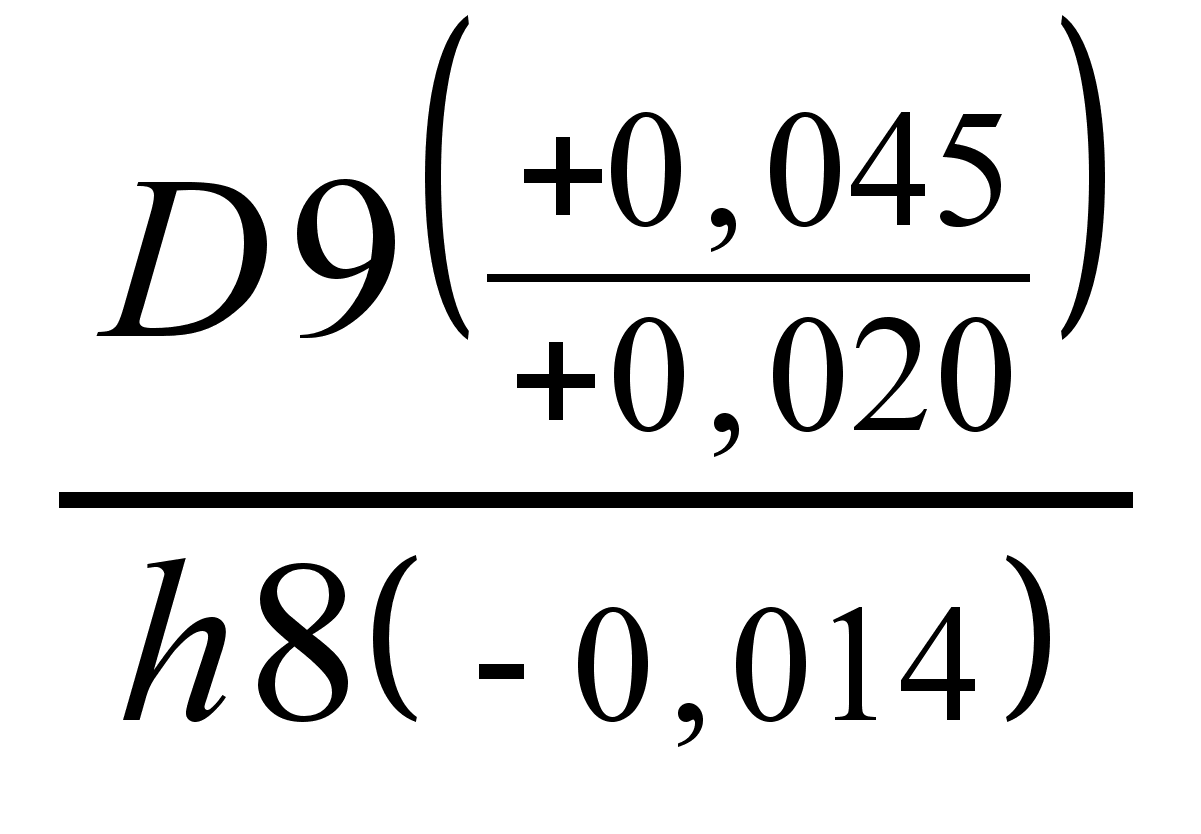
Расчет: Отверстие: Dmax = D + ES = 3 + 0,045 = 3,045 мм Dmin = D + EI = 3 + 0,020 = 3,020 мм TD = ES – EI = 0,045 – 0,020 = 0,025мм Вал: dmax = d + es = 3 + 0 = 3 мм dmin = d + ei = 3 - 0,014 = 2,986 мм Td = es – ei = 0 + 0,014 = 0,014 мм Сопряжение: Smax = ES – ei = 0,045 + 0,014 = 0,059 мм Smin = EI – es = 0,020 - 0 = 0,020 мм Sm = (Smax + Smin)/2 = (0,059 +0,020) /2 = 0,0395 мм TS = Smax - Smin = 0,059 – 0,020 = 0, 039 мм TS = TD + Td = 0,014 + 0,025 = 0, 039 мм |
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
3. Выбор и обоснование степени точности зубчатого колеса. Зубчатое колесо: Z = 30; m = 1,5 мм; d = 45 мм Исходя из эксплуатационных требований, предъявляемых к шпиндельной головке назначаем для цилиндрической прямозубой передачи 7 степень точности по всем трем нормам, с видом сопряжения С. 7-С ГОСТ 1643-81 К нормам точности зубчатого колеса относится кинематическая точность, плавность работы и полнота контакта зубьев. Каждая из норм делится на комплексы, в пределах которых существуют поэлементные показатели. Комплексными показателями кинематической точности являются суммарная кинематическая погрешность колеса Fir и колебание межосевого расстояния за оборот колеса при двухпрофильном зацеплении с измерительным колесом Fir. К поэлементным показателям кинематической точности относится радиальное биение зубчатого венца Frr и колебания длины общей нормали Fvwr. Комплексные показатели и комплексы поэлементных показателей для измерения и контроля точности изготовления заданного колеса по всем нормам точности представлены в таблице 1.
Таблица 1. |
||||||||||||||||||||||||||||||||||
|
Лист |
||||||||||||||||||||||||||||||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||||||||||||||||||||||||||||||
Нормы кинематической точности. Кинематическая погрешность зубчатого колеса – разность между действительным и номинальным углами поворота зубчатого колеса на его рабочей оси, ведомого измерительным зубчатым колесом. При контроле Fir. Получают график. Наибольшая кинематическая погрешность зубчатого колеса Fir. – это наибольшая алгебраическая разность значений кинематической погрешности зубчатого колеса в пределах его полного оборота.Колебания длины общей нормали Fvwr. – разность между наибольшей и наименьшей действительными длинами общей нормали в одном и том же зубчатом колесе. Действительная длина общей нормали W – это расстояние между двумя параллельными плоскостями, касательными к двум разноименным боковым поверхностями зубьев.Ewr. = W n. – W Evwr. = W max. – W min W n. – действительная длина общей нормали Ewr. – наименьшее отклонение длины общей нормали Радиальное биение зубчатого венца Frr – разность действительных предельных положений исходного контура в пределах зубчатого колеса. Радиальное биение определяется на биениемере. Frr = rmax - rmin |
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
Местная кинематическая погрешность зубчатого колеса fir – наибольшая разность между местными соседними экстремальными значениями кинематической погрешности зубчатого колеса в пределах его оборота. Отклонение шага зацепления fpbr – разность между действительным и номинальным шагом зацепления. Действительный шаг зацепления – это кратчайшее расстояние между двумя параллельными плоскостями, касательными к двум одноименным активным боковым поверхностям соседних зубьев колеса. Отклонение окружного шага – это дискретное значение кинематической погрешности зубчатого колеса при его повороте на один номинальный угловой шаг при k=1. |
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
Суммарное пятно контакта – часть активной боковой поверхности зуба зубчатого колеса, на которой располагаются следы прилегания зубьев парного зубчатого колеса в собранной передаче после вращения под нагрузкой, заданной технической документацией. Величину пятна контакта оценивают относительными его размерами в процентах.
по высоте:
по длине:
Погрешность направления зуба Fβr – расстояние между двумя ближайшими друг к другу номинальными делительными линиями зуба в торцевом сечении, между которыми размещается действительная линия зуба, соответствующая рабочей ширине зубчатого венца. |
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
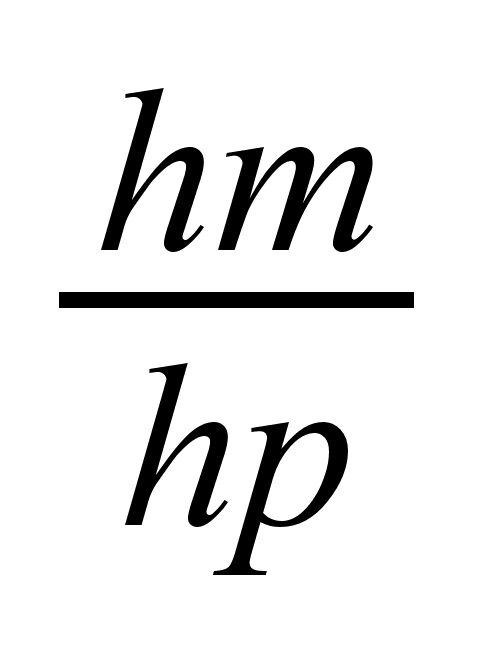 *
100%
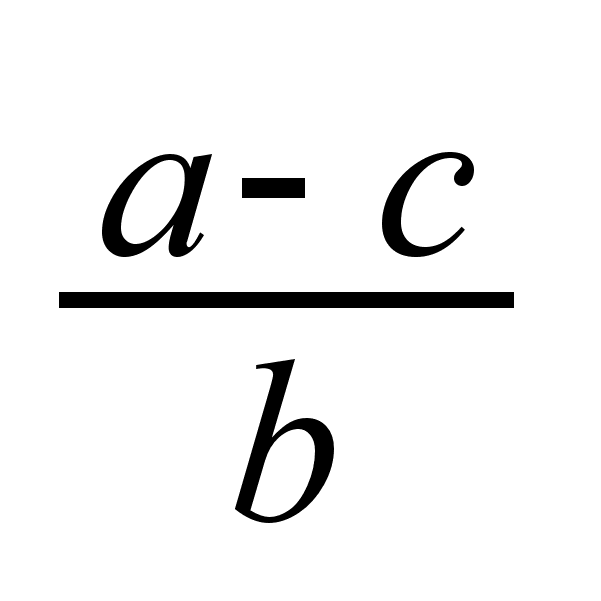 *
100%
4. Обоснование выбора универсального измерительного прибора
Измеряемый
размер – вал
Ш80 g5 Допуск вала TD = ES – EI = -0,010 + 0,023 = 0,013 мм Допустимая погрешность измерения: δ = 5 мкм Для измерения выбирается рычажно-зубчатая головка 2ИГ ГОСТ 18833-75 Основные метрологические характеристики: Цена деления отчетного устройства, мм 0,002Используемое перемещение измерительного стержня, мм ± 0,10Предельная погрешность показаний, мкм 5 Класс применяемых концевых мер длины 3 Принципиальная схема микрометра гладкого: 1. измерительный стержень; 2. рычаг; 3. зубчатый сектор; 4. зубчатое колесо; 5. стрелка прибора; 6. шкала прибора; ∆S – перемещение измерительного стержня. Вывод: допуск измеряемого размера не превышает перемещение измерительного стержня прибора; предельная погрешность измерения рычажно-зубчатая головка не превышает допускаемую погрешность измерения. Измерительный прибор выбран правильно. |
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
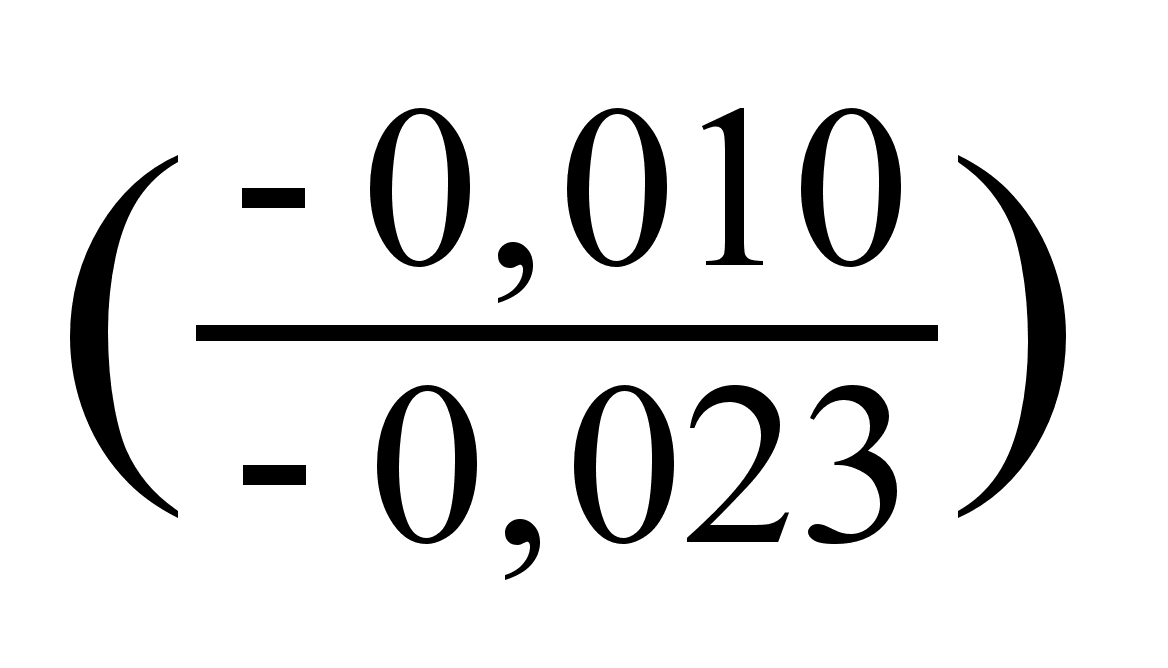
Заключение. В работе были рассчитаны посадки гладких цилиндрических соединений; выбраны посадки соединений деталей узла; выполнен расчет размеров системы калибров; выбраны и рассчитаны посадки подшипника качения; выполнен выбор и расчет посадок шлицевого соединения; назначены нормы точности зубчатого колеса; произведен расчет размерной цепи; разработан сборочный чертеж узла и рабочие чертежи деталей и калибров. В ходе выполнения работы были получены навыки по выбору и обоснованию посадок типовых соединений приобретены навыки по назначению шероховатости поверхностей и назначению предельных отклонений форм и расположения поверхностей; закреплены навыки по расчету размерной цепи и оформлению рабочих и сборочных чертежей. |
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
Список литературы:
|
||||||
|
Лист |
||||||
Изм. |
Лист |
№ документа |
Подпись |
Дата |
||
|
Формат |
Зона |
Поз. |
Обозначение |
Наименование |
Кол. |
Прим |
||||||||||
Документация |
||||||||||||||||
|
A2 |
ТПЖА.303100.218 СБ |
Сборочный чертеж |
1 |
|||||||||||||
Детали |
||||||||||||||||
|
1 |
ТПЖА.303100.218-01 |
Вал ведущий |
1 |
|||||||||||||
|
2 |
ТПЖА.303100.218-02 |
Сальник |
1 |
|||||||||||||
|
А4 |
3 |
ТПЖА.303100.218-03 |
Крышка |
1 |
||||||||||||
|
4 |
ТПЖА.303100.218-04 |
Втулка распорная |
1 |
|||||||||||||
|
5 |
ТПЖА.303100.218-05 |
Обойма |
1 |
|||||||||||||
|
6 |
ТПЖА.303100.218-06 |
Колесо зубчатое Z1 |
1 |
|||||||||||||
|
7 |
ТПЖА.303100.218-07 |
Корпус коробки |
1 |
|||||||||||||
|
А3 |
8 |
ТПЖА.303100.218-08 |
Шпиндель |
1 |
||||||||||||
|
9 |
ТПЖА.303100.218-09 |
Колесо зубчатое Z2 |
1 |
|||||||||||||
|
10 |
ТПЖА.303100.218-10 |
Втулка подшипника |
2 |
|||||||||||||
|
11 |
ТПЖА.303100.218-11 |
Промежуточная плита |
1 |
|||||||||||||
|
12 |
ТПЖА.303100.218-12 |
Прокладка |
2 |
|||||||||||||
|
А4 |
13 |
ТПЖА.303100.218-13 |
Колесо зубчатое Z3 |
|||||||||||||
|
14 |
ТПЖА.303100.218-14 |
Крышка коробки |
1 |
|||||||||||||
|
15 |
ТПЖА.303100.218-15 |
Втулка ходовая |
1 |
|||||||||||||
|
16 |
ТПЖА.303100.218-16 |
Блок зубчатых |
1 |
|||||||||||||
|
колес Z4, Z5 |
||||||||||||||||
|
17 |
ТПЖА.303100.218-17 |
Втулка ходовая |
1 |
|||||||||||||
|
18 |
ТПЖА.303100.218-18 |
Ось |
1 |
|||||||||||||
|
19 |
ТПЖА.303100.218-19 |
Шпиндель |
1 |
|||||||||||||
|
20 |
ТПЖА.303100.218-20 |
Колесо зубчатое Z6 |
1 |
|||||||||||||
|
21 |
ТПЖА.303100.218-21 |
Втулка |
1 |
|||||||||||||
ТПЖА.303100.218 |
||||||||||||||||
|
Изм |
Лист |
№ докум |
Подпись |
Дата |
||||||||||||
Разраб |
Слобожанинов |
Головка шпиндельная |
Лит |
Лист |
Листов |
|||||||||||
|
Провер |
Кропотов |
1 |
3 |
|||||||||||||
|
Т. котр |
Кафедра МРСИ 98-ТМ-595 |
|||||||||||||||
|
Н. контр |
||||||||||||||||
|
Утв |
||||||||||||||||
|
Формат |
Зона |
Поз. |
Обозначение |
Наименование |
Кол. |
Прим |
||||||
|
22 |
ТПЖА.303100.218-22 |
Прокладка |
1 |
|||||||||
Стандартные изделия |
||||||||||||
|
Болты ГОСТ 7805-70 |
||||||||||||
|
23 |
М16Ч1,5- 6g |
1 |
||||||||||
|
24 |
М12Ч1,25-6g |
1 |
||||||||||
|
25 |
М8-6g |
5 |
||||||||||
|
26 |
М4-6g |
2 |
||||||||||
|
27 |
М14Ч1,5-6g |
1 |
||||||||||
|
28 |
М4-6g |
1 |
||||||||||
|
29 |
М3Ч0,5-6g |
2 |
||||||||||
|
30 |
Гайка М8-6Н ГОСТ 5927 |
5 |
||||||||||
|
ГОСТ 5927-70 |
||||||||||||
|
Гайки ГОСТ 11871-88 |
||||||||||||
|
31 |
М16Ч1,5-6Н |
|||||||||||
|
32 |
М12Ч1,25-6Н |
|||||||||||
|
33 |
М14Ч1,5-6g |
|||||||||||
|
34 |
Подшипник шариковый |
2 |
||||||||||
|
Радиальный однорядный |
||||||||||||
|
303 ГОСТ 8338-75 |
||||||||||||
|
35 |
Подшипник шариковый |
2 |
||||||||||
|
упорный однорядный |
||||||||||||
|
ГОСТ 6874-75 |
||||||||||||
|
36 |
Шайба 4 ГОСТ 6402-70 |
2 |
||||||||||
|
37 |
Шайба 8 ГОСТ 6402-70 |
5 |
||||||||||
|
ТПЖА.303100.218 |
Лист |
|||||||||||
|
2 |
||||||||||||
|
Изм |
Лист |
№ докум |
Подпись |
Дата |
||||||||
|
Формат |
Зона |
Поз. |
Обозначение |
Наименование |
Кол. |
Прим |
||||||
|
38 |
Шайба 16 ГОСТ 11872-80 |
|||||||||||
|
39 |
Шайба 12 ГОСТ 11872-80 |
|||||||||||
|
40 |
Шайба 14 ГОСТ 11872-80 |
|||||||||||
|
41 |
Шпонка 5Ч5Ч14 |
2 |
||||||||||
|
ГОСТ 23360-78 |
||||||||||||
|
ТПЖА.303100.218 |
Лист |
|||||||||||
|
3 |
||||||||||||
|
Изм |
Лист |
№ докум |
Подпись |
Дата |
||||||||
1. Взаимозаменяемость в машиностроении.
Взаимозаменяемость – возможность сборки из деталей и узлов механизмов, агрегатов и машин, а так же замены при ремонте как дет. так и узлов без доп. обработки при без соблюдении всех техн. требований к изделию. Взаимозам-мыми изготавливают как отдельные детали, как и отдельные узлы. Взаимоз-ость бывает внутренняя и внешняя. Внутренняя – внутри узла. Внешняя – взаимоз-ость узлов, механизмов, приводов. Бывает полная и неполная. Полная – из любых годных деталей собираются годные узлы. Неполная – требуются доп. операции: * с применением теоретико-вероятностных расчетов; * выборочной сборки; * применение конструкторских и технологических компенсаторов. Взамоз-ость обеспечивается по след. параметрам: 1. по геометр. (точность размеров, геом. форм и др.); 2. по кинематическим параметрам (Соблюдение заданных законов движения). 3 по физико-механическим пар. (величина наклепа и остат-ых напр. в пов-ом слое). Функциональная взаим-ость – 3 выше указанные группы + взаим-ость по эксплуатационным пар-ам, а так же по надежности и долговечности. Базой для осуществления взаом-ости в соврем-ой промышленности является стандартизация.
2. Основные понятия о размерах.
Виды:
1)Расчетные,
2)Номинальные,
3)Предельные,
4)Действительные,
5)Истинные. Расчетные
– пол-ся в результате
расчета на
прочность,
жесткость,
виброуст. Номинальные
– размеры от
кот. ведется
расчет отклонений,
должны выбираться
из рядов предпочтительных
чисел (от 0,001 до
20000), для сокращения
номенклатуры
мерных и режущих
инстр: R5
=
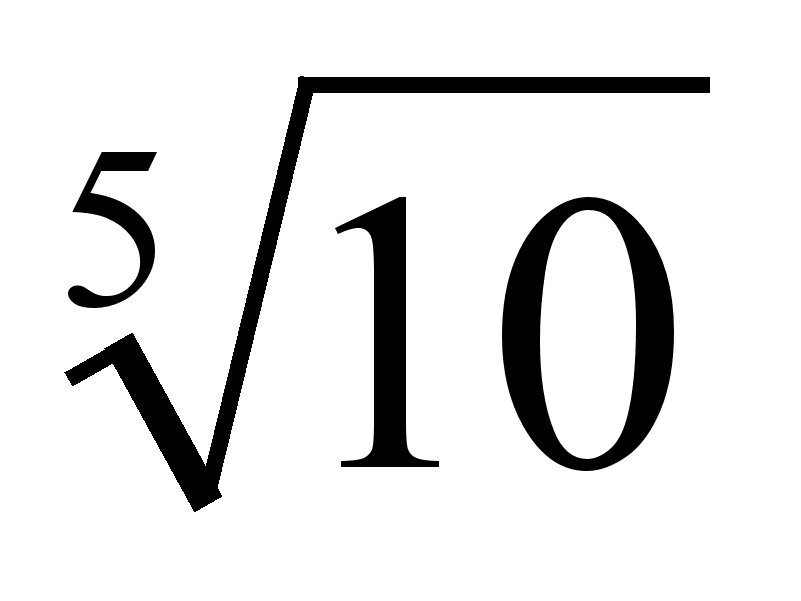 =
1,58; R10
=
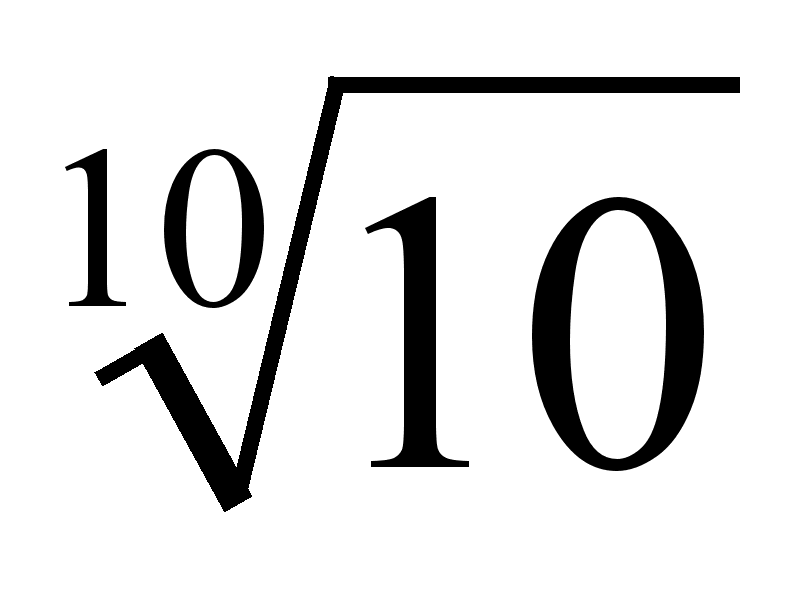 ;
R20
=
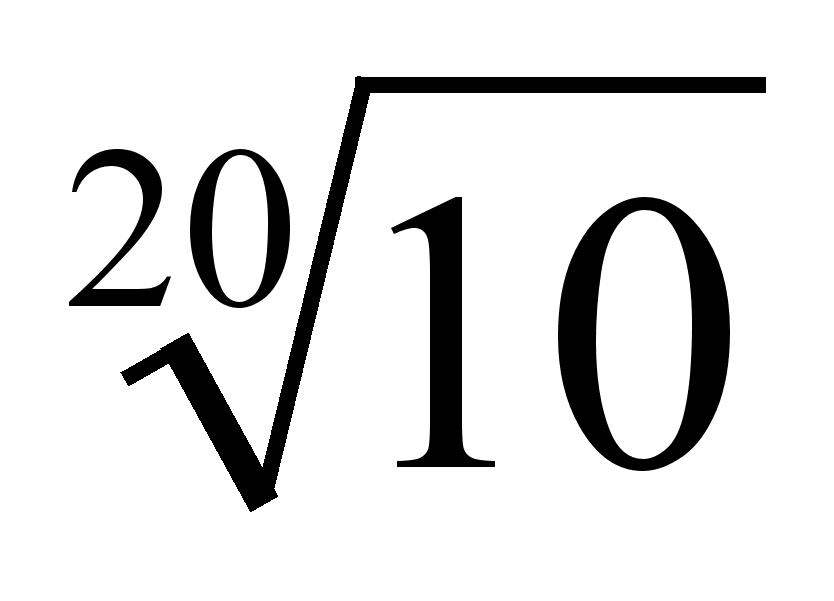 ;
R40
=
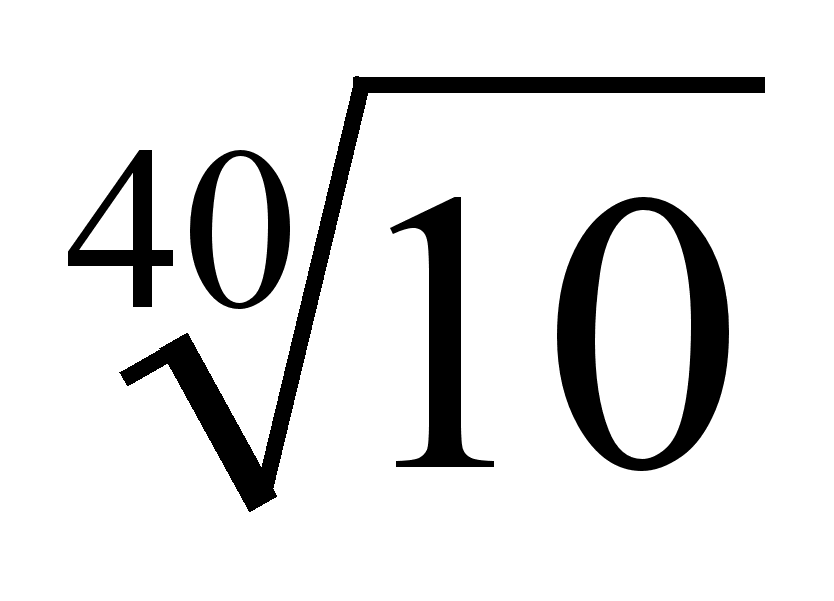 -
знаменатели
геом. ряда. 5-й
ряд 10, 10*1,58,15,8*1,58…40-й ряд
10, 10*,
… Все числа
5-го ряда есть
в 10-ом, все числа
10-го есть в 20-ом
и тд. Пример:
dрасч
= 15,28 мм, берем dном
= 15,8 мм. Предельные
– устанавливаются
на произ-ве max
и min;
из-за погрешности
при произ-ве.
Средний (max+min)/2.
Действительные
– полученные
в рез-те измерения
с определенной
степенью точности,
причем размер,
полученный
в рез-те измерения,
как линейкой,
так и микрометром
будет действ-ным.
Истинные
– полученные
при измерении
без погрешности,
в практике это
среднеарифмет-ое
значение ряда
измерений, чем
> число измер.
тем точнее
будет результат.
Dmax
= Dн
+ ES = 10, 009 мм.
Dmin
= Dн
+ EI = 10, 000 мм
TD = Dmax
- Dmin
= 0, 009 мм
TD = ES – EI = 0, 009 мм
– для
отвер.
Отклонения
бывают +, -, или
= 0. Допуск – разность
между предельными
значениями.
3. Основные понятия о сопряжениях.
Две или несколько дет-й наход-ся в соприкосновении между собой после сборки наз-ся сопрягаемыми. В сопрег-мых дет-лях различают охватываемые и охватывающие. Классифицируются: 1 – по виду сопр-мых пов-тей: гладкие цилинд. и конич.; плоские; резьбовые; шпоночные; шлицевые; зубчатые; сферические. 2 – по хар-ру контакта сопрягаемых пов-й: с поверхностным контактом (неподвижные цилен-кие, конич-кие, резьбовые, шпоночные, шлицевые); с линейным контактом (зубчат-е передачи, подвижные цилен-кие, конич-кие сопряжения в состоянии покоя); с точечным контактом (шаровые). 3 – по хар-ру относительного перемещения сопряг-ых пов-тей: подвижные; неподвижные, кот-е могут быть разборными в процессе зксплуа-ции и ремонта, и неподвижные.
4. Основные понятия о посадках, зазорах и натягах.
Посадка хар-ет подвижность соединяемых деталей. Разность раз-ров отв-тия и вала до сборки опр-ет хар-ер соединения дет-ей или посадку. С зазором D>d; S=D–d. С натягом d>D; N=d-D. Переходная D≥d N=es-EI, S=ES-ei. Посадка в сис-ме отр-тия обозн-ся буквой Н (нижнее отк-ние EI=0), а в сис-ме вала –h (верхнее от-ние es=0). Под системой отв-тия понимают такую совокупность допусков и посадок, когда для одного и того же ном-ного размера, одной и той же степени точности, предельные размеры отверстий остаются постоянными, хар-тер посадки достигается за счет изменения предельных размеров вала. Для системы вала так же…
5. Системат-кие и случ-ные погрешности обработки.
Погрешность – это рзность действ-го и сред-него размеров, они не может быть > допуска. Системат-кими наз-тся погрешности, постоянные по величине и знаку или изменяющиеся по определенному закону в зависимости от хар-ра неслучайных факторов. Являются следствием ограниченного количества факторов (неточ-ть настойки оборудования, отклон-я раб-ей темп-ры). Такая погрешность имеет одну и туже величину для каждой изготовленной детали. Например возрастающая погрешность обработки из-за износа режущего инструмента. Во многих случаях эти пог-сти могут быть обнр-ны и устранены. Случ-ные непостоянные по величине и знаку погрешности, кот-е возникают в зависимости от случайного действующих причин (мех-ие св-ва материала, сила резания, точность установки деталей). Полностью устранить случайные погрешности невозможно, но их можно уменьшать. Влияние случ-ных пог-тей учитывается допуском на размер. Точность дет-ли должна быть обеспечена по след-им геом-им пар-ам: 1-точность размера; 2-точ-ть геом-ой формы; 3-точность расположения пов-ей; 4-волнистость; 5-шероховатость пов-сти. Погрешность геом-ких параметров дет-ли возникают: 1-погрешность получения заготовки; 2-погр-ть при мех. обработке; 3-погр-сть измерений.
6. Нор-ние точности раз-ов и форм пов-ей.
Точность размера – степень приближения геом-их пар-ов к тем, кот-е хотел бы иметь конструктор (т.е. среднегоем-ие размеры). Различают номинальные (идеальные), форма задана чертежом, и реальные (действительные) пов-сти.
4. КОНТРОЛЬНАЯ РАБОТА
4. 1. Цилиндрические соединения
Системой отверстия называется совокупность посадок, в которых предельные отклонения отверстий одинаковы для всех посадок, а различные посадки достигаются за счёт изменения предельных отклонений валов.
Посадки в системе отверстия – посадки, в которых различные зазоры и натяги получаются соединением различных валов с основным отверстием. Основной деталью в системе отверстия является отверстие.
Основной деталью в С«Н» является отверстие.
Системой вала называется совокупность посадок, в которых предельные отклонения валов одинаковы для всех посадок, а различные посадки достигаются за счёт изменения предельных отклонений отверстий.
Посадки в системе вала – посадки, в которых различные зазоры и натяги получаются соединением различных отверстий с основным валом. Основной деталью в системе вала является вал.
Основной деталью в С«h» является вал.
4.1.3. Основным предельным отклонением называется ближайшее к нулевой линии предельное отклонение.
Различают три типа посадок:
подвижные (с зазором)
неподвижные (с натягом)
переходные
Зазором называется положительная разность между размерами отверстия и вала.
Натягом называется положительная разность между размерами вала и отверстия до сборки.
Подвижной посадкой называется посадка, при осуществлении которой в собранном соединении имеется зазор, обеспечивающий возможность взаимного перемещения детали после сборки.
Посадки скольжения:
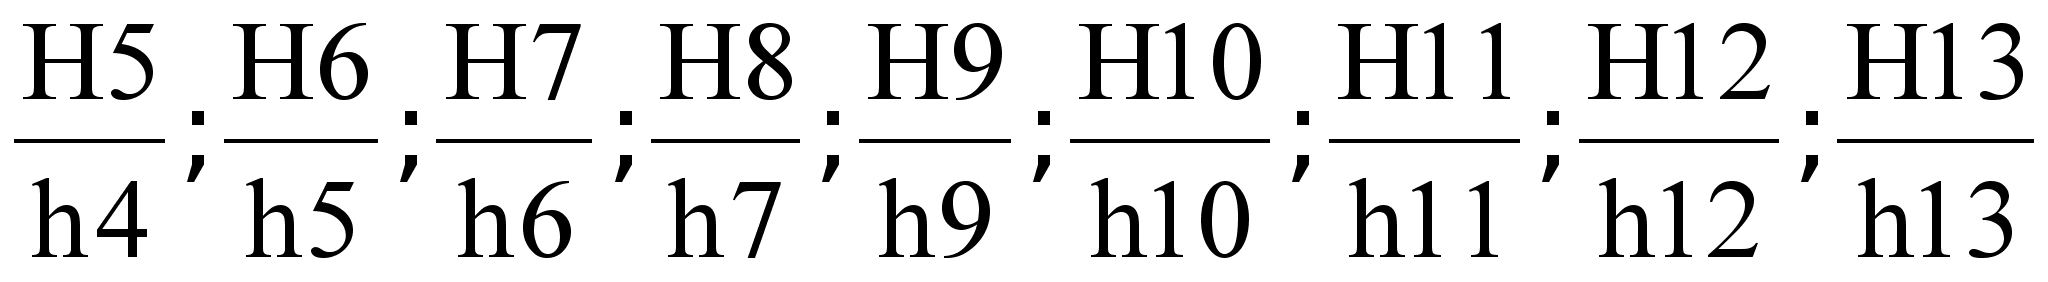
Образованы полями допусков основного вала и основного отверстия. Наименьший зазор равен нулю (Smin=0), а наибольший – сумме допусков вала и отверстия. Применяют для неподвижных соединений.
Посадки движения:
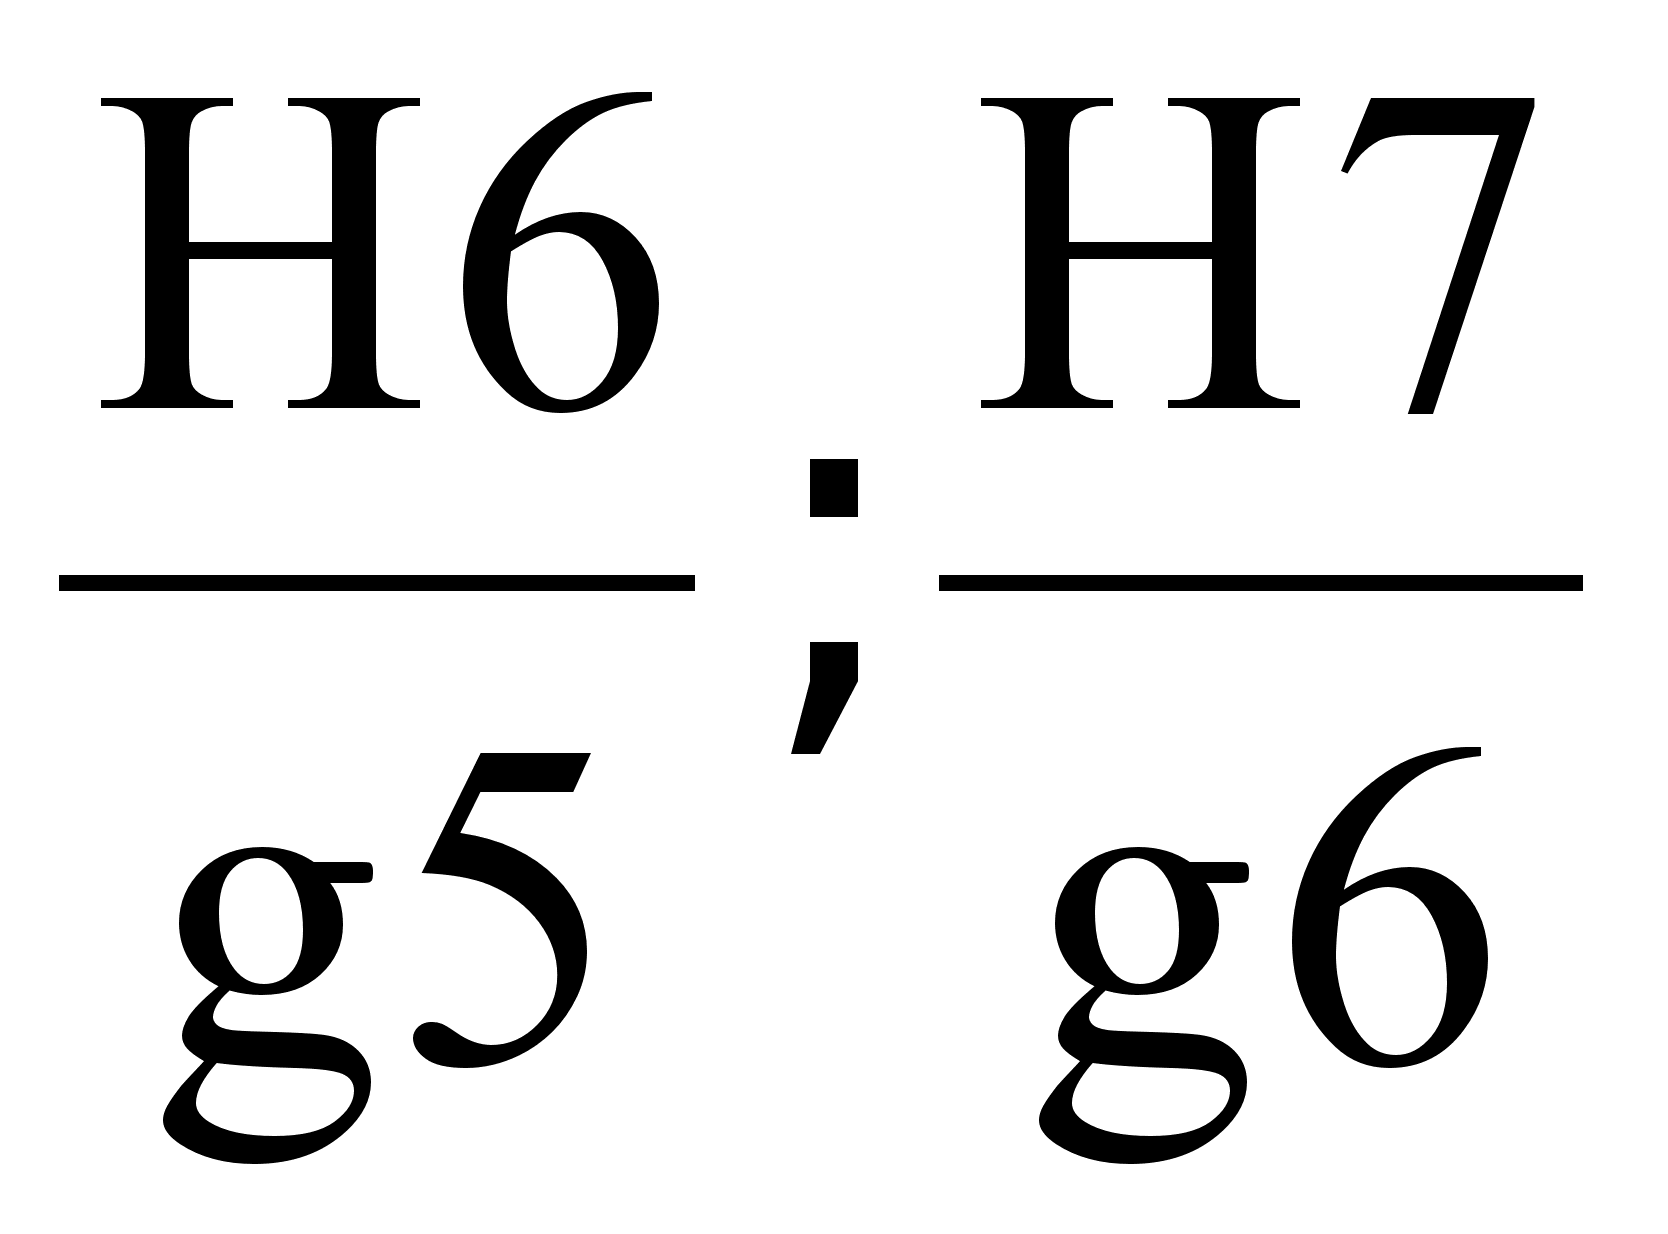
Применяют в точных подвижных соединениях, в которых требуется обеспечить герметичность, при перемещении одной детали в другой. Характеризуется минимальным зазором отличным от нуля.
Ходовые посадки:
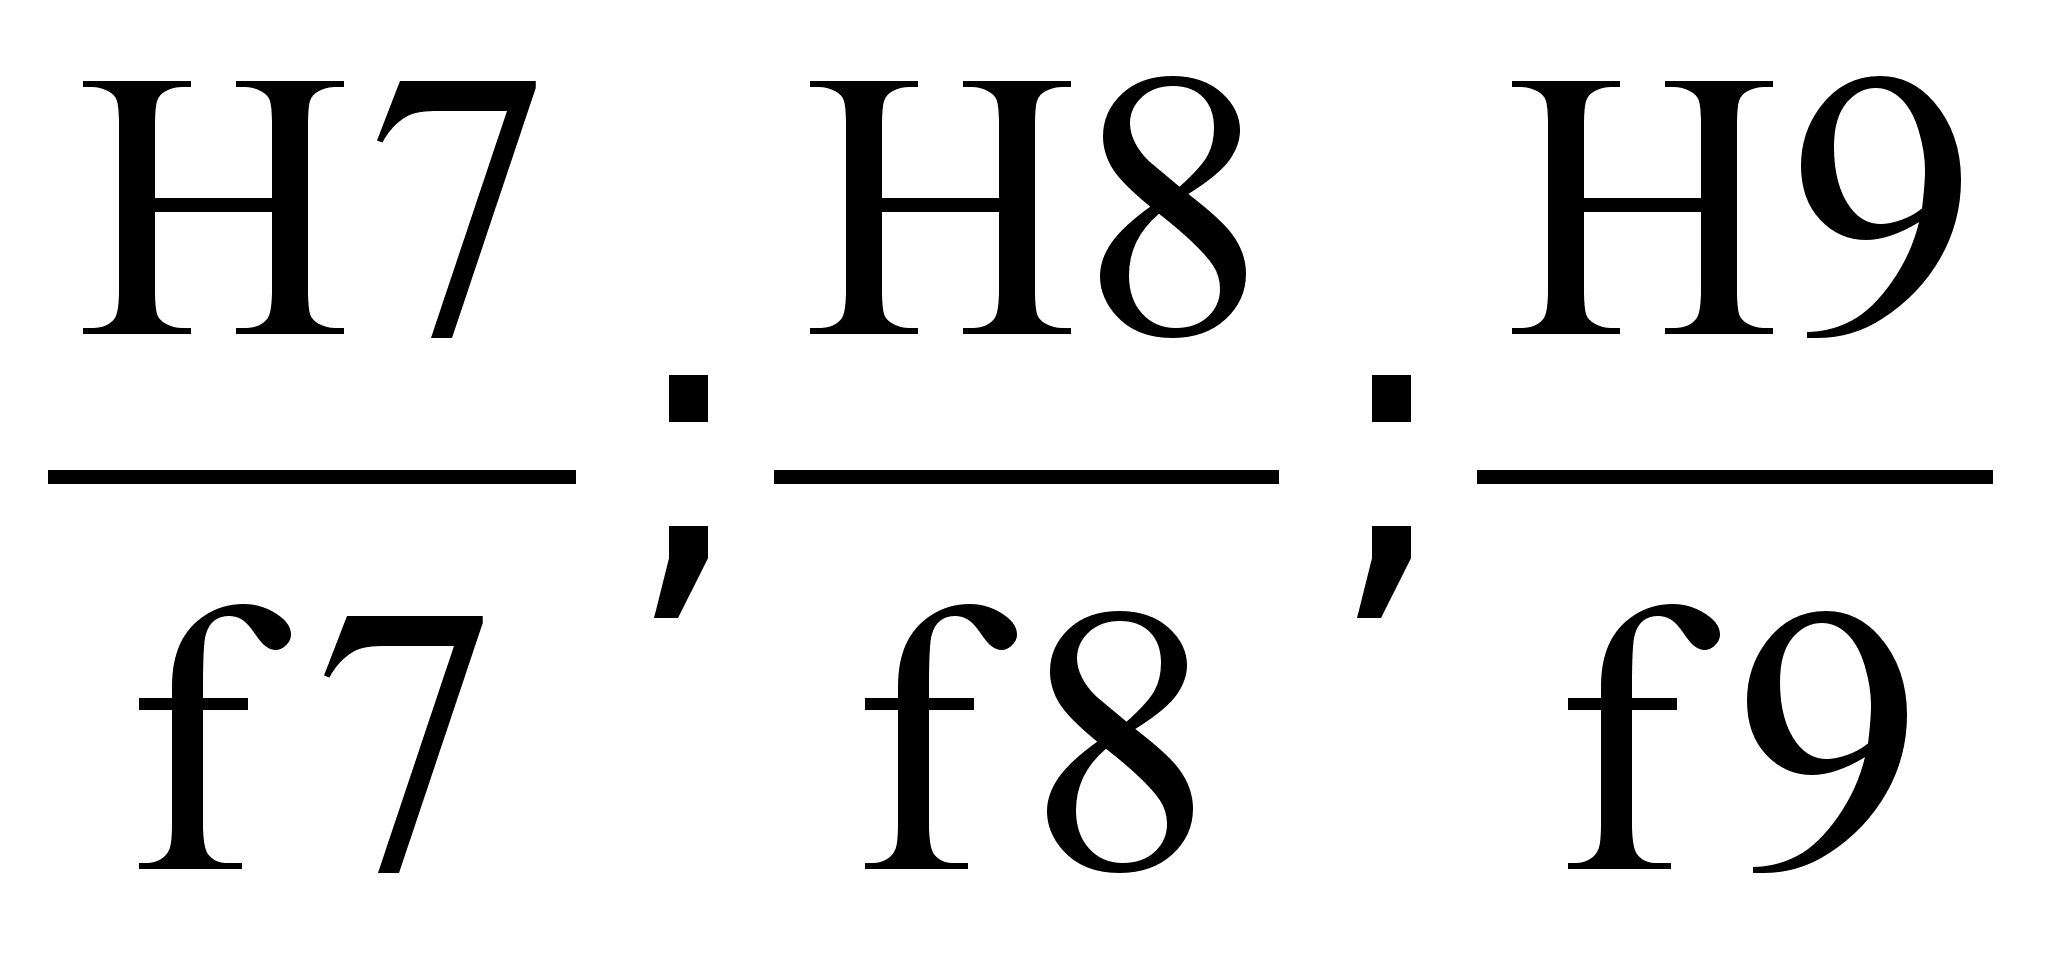
Предназначены для опор валов, вращающихся с умеренной угловой скоростью.
Легкоходовые посадки:
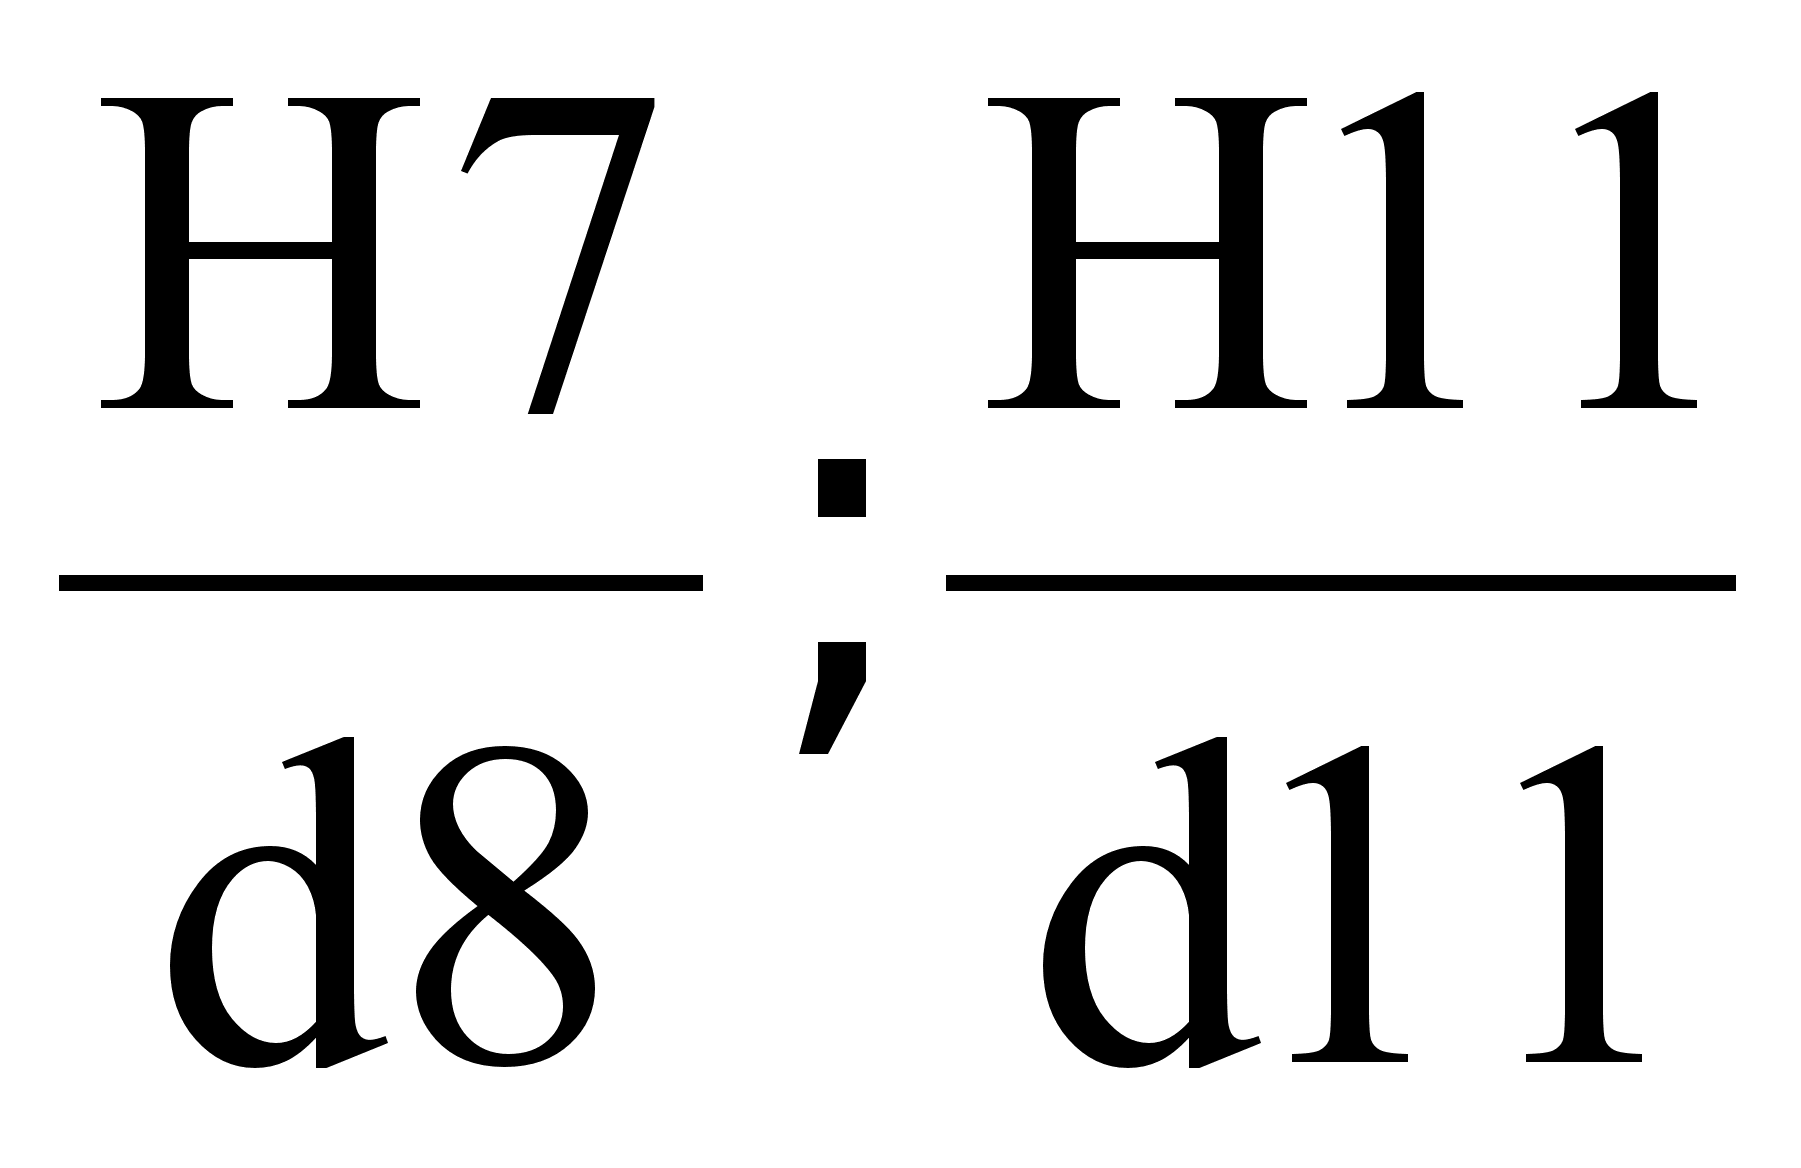
Широкоходовые:
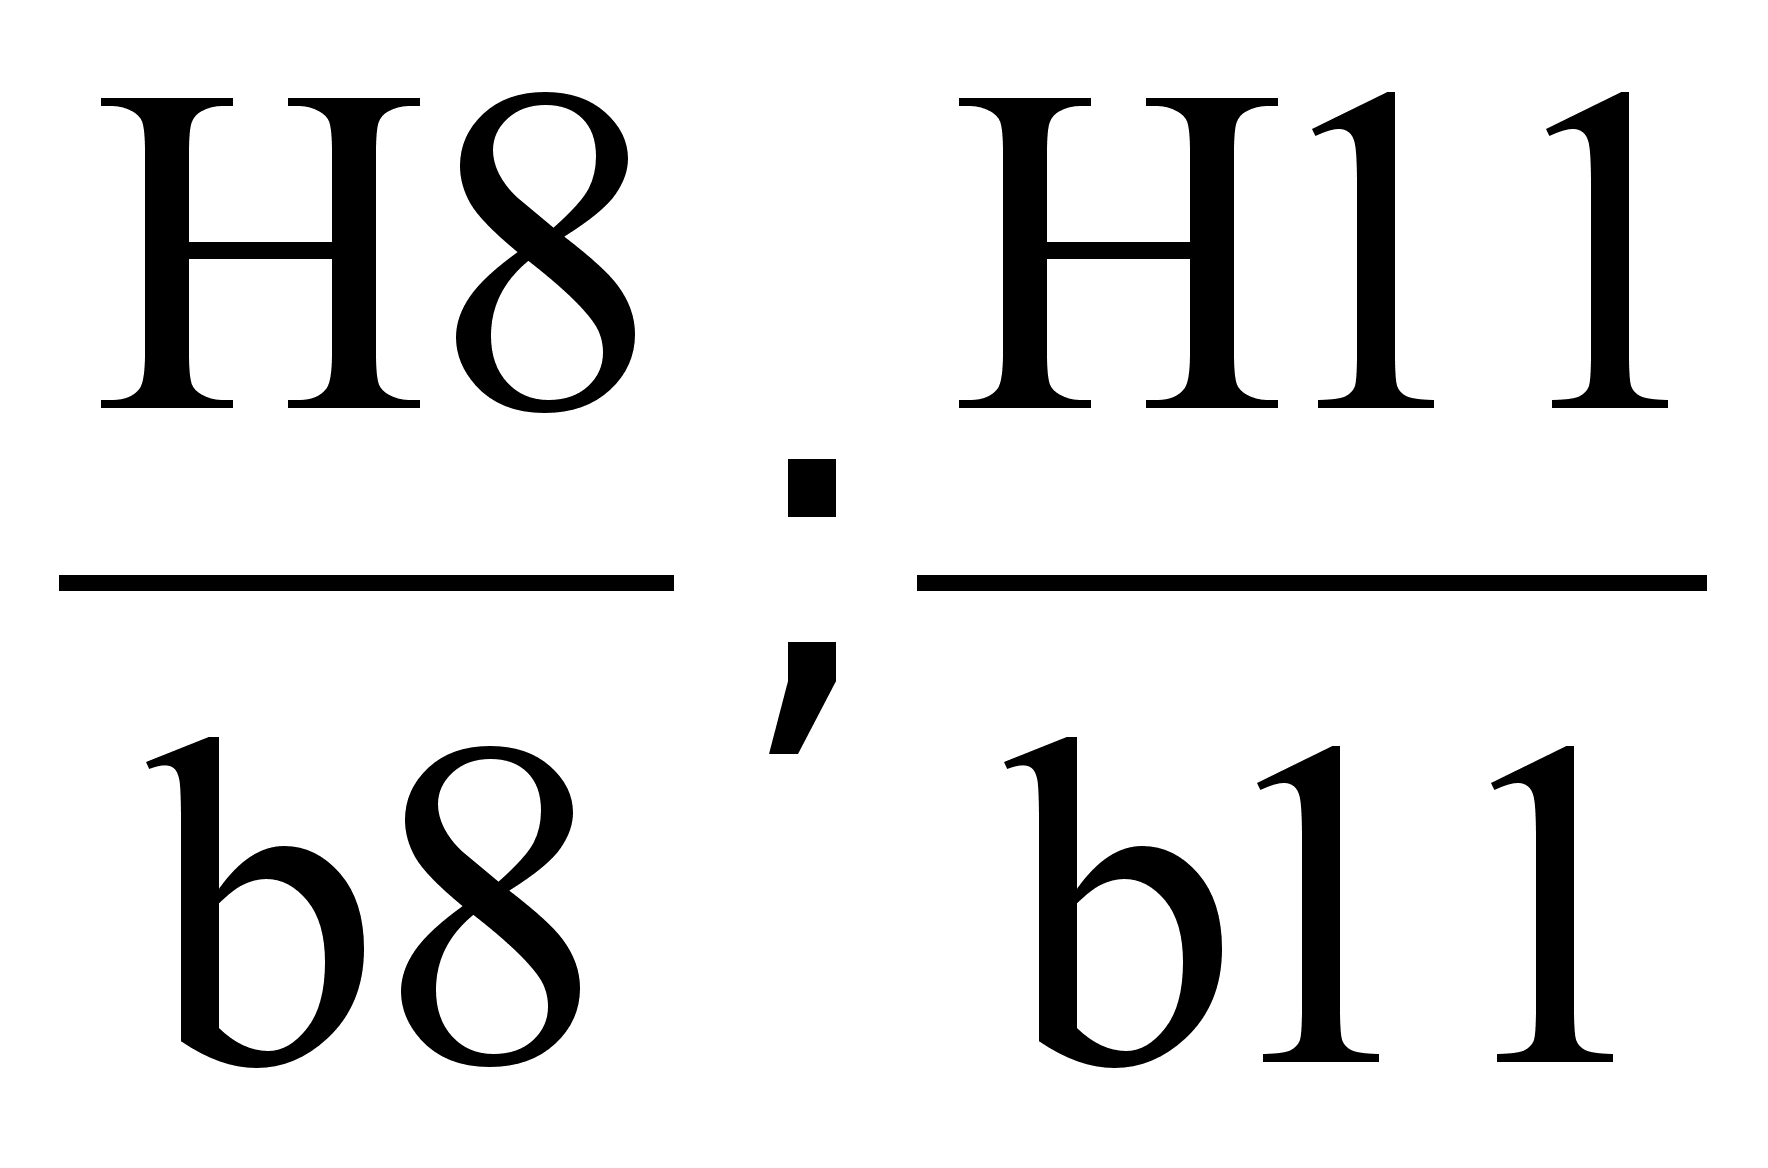
Тепло ходовая посадка:
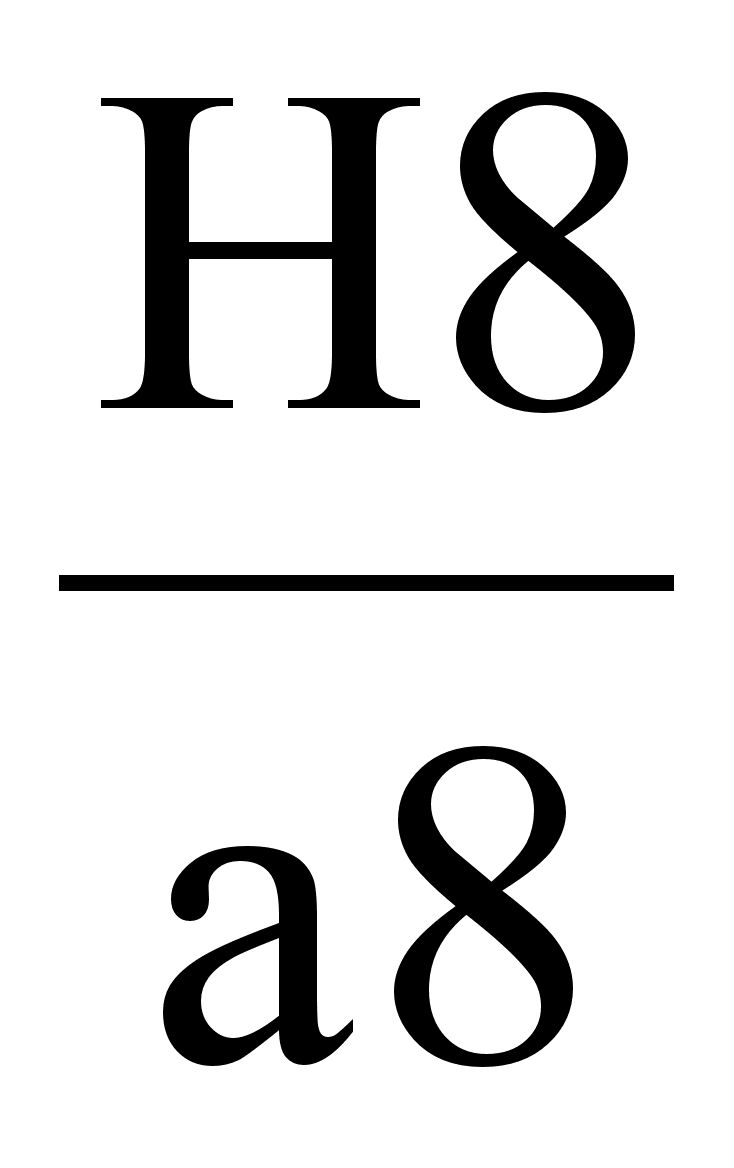
Неподвижной посадкой называется посадка, при осуществлении которой в собранном соединении имеется натяг, обеспечивающий взаимную неподвижность детали после сборки.
Тяжёлой серии:
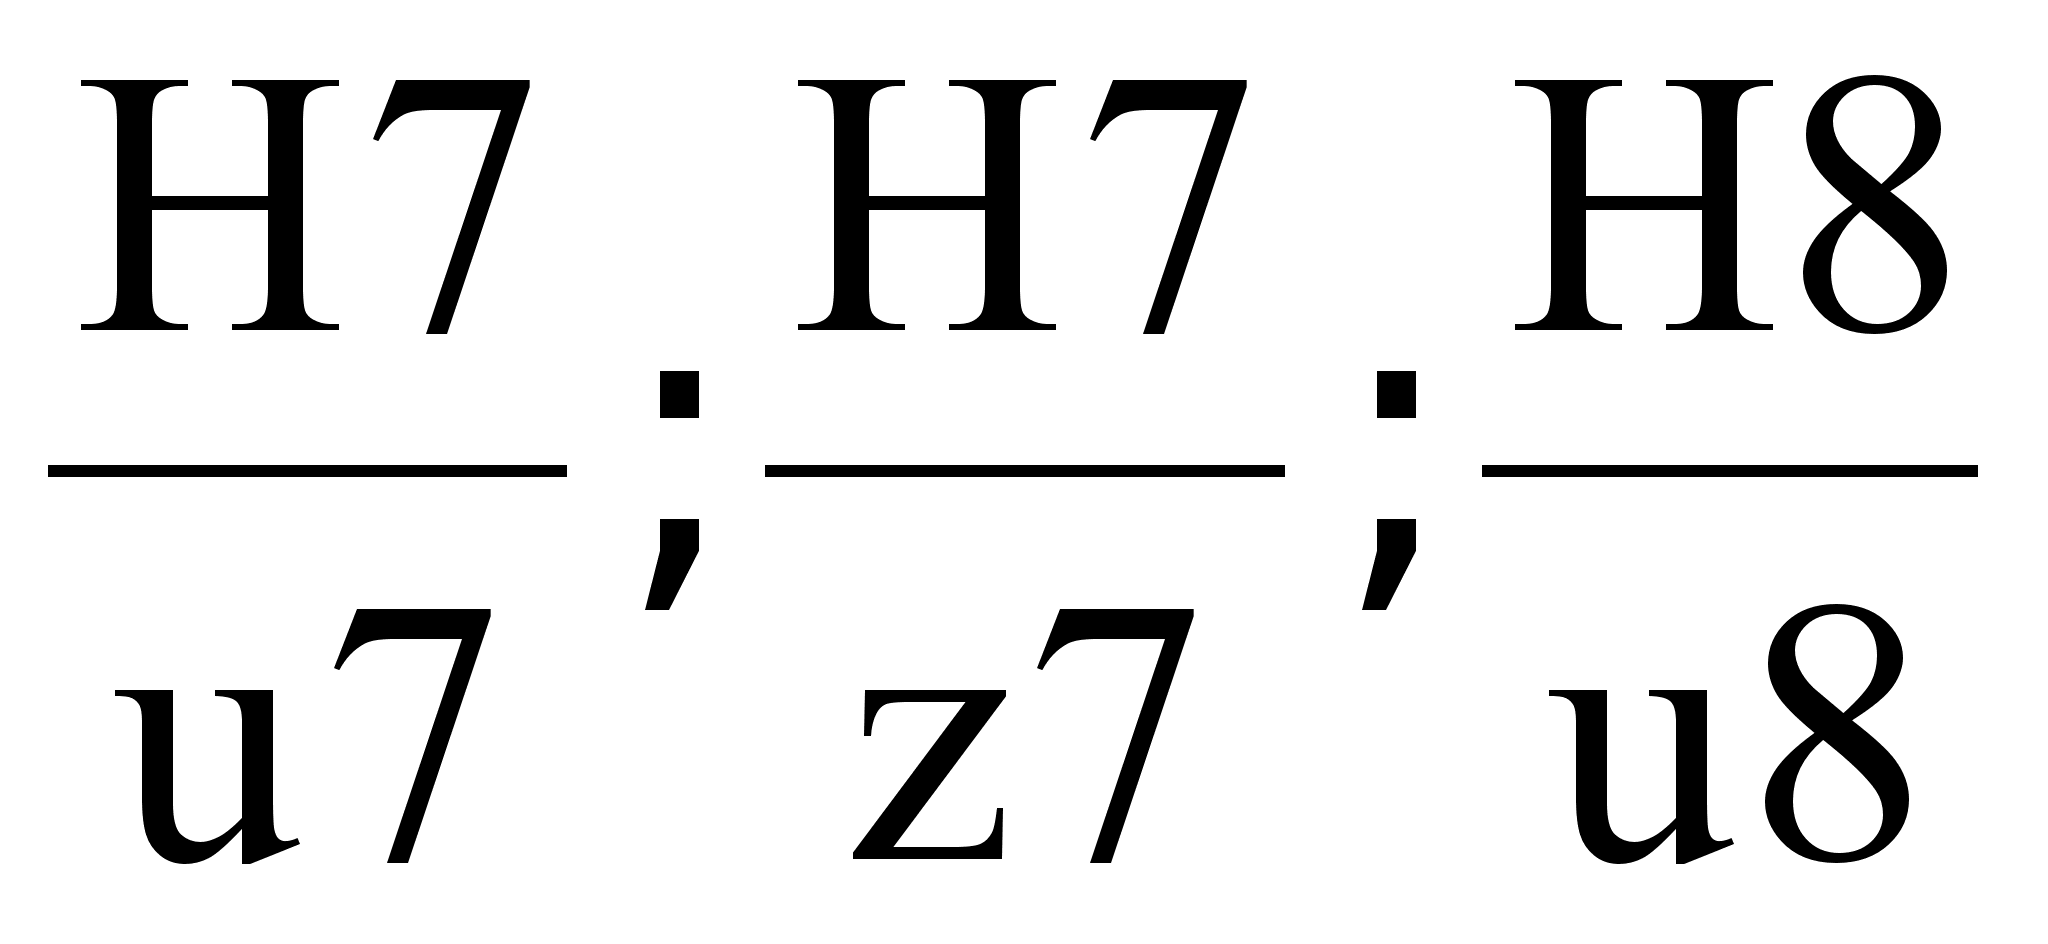
Средней серии:
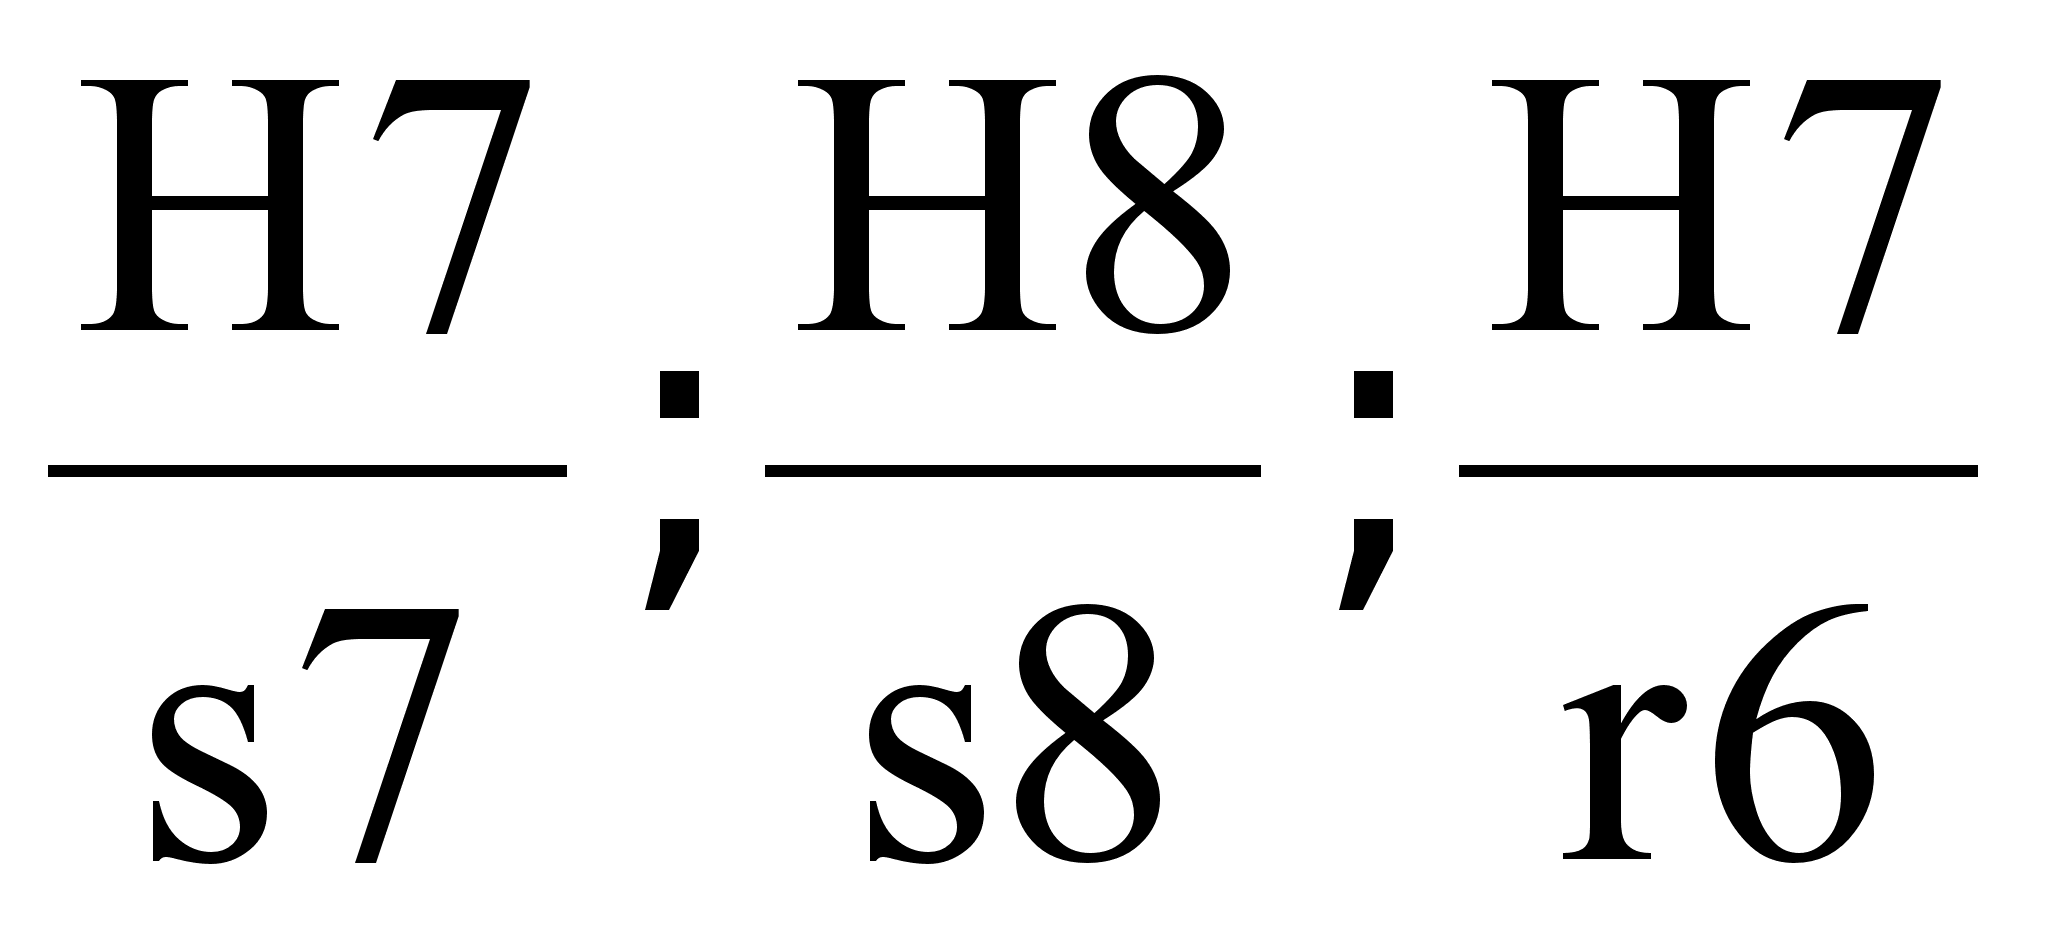
Лёгкой серии:
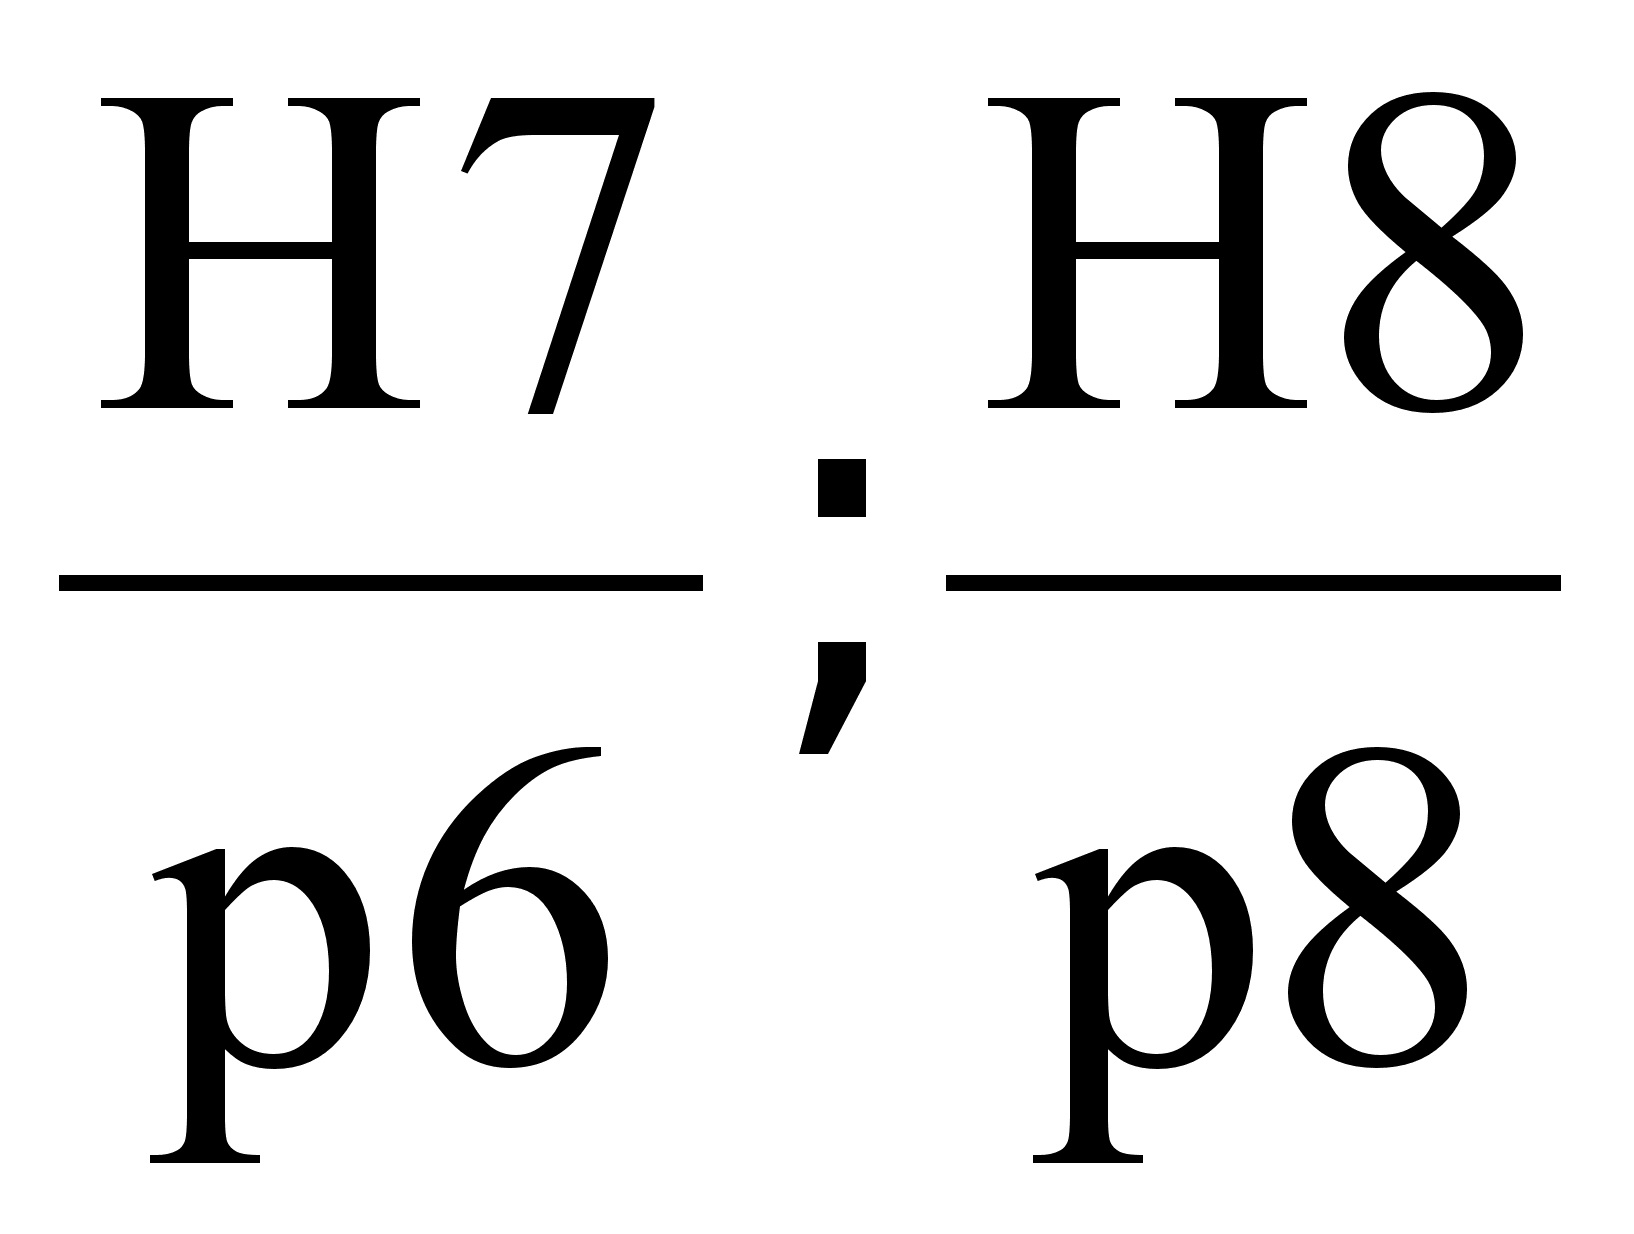
Переходной посадкой называется посадка, при осуществлении которой в собранном соединении может быть либо зазор, либо натяг.
Глухие посадки:
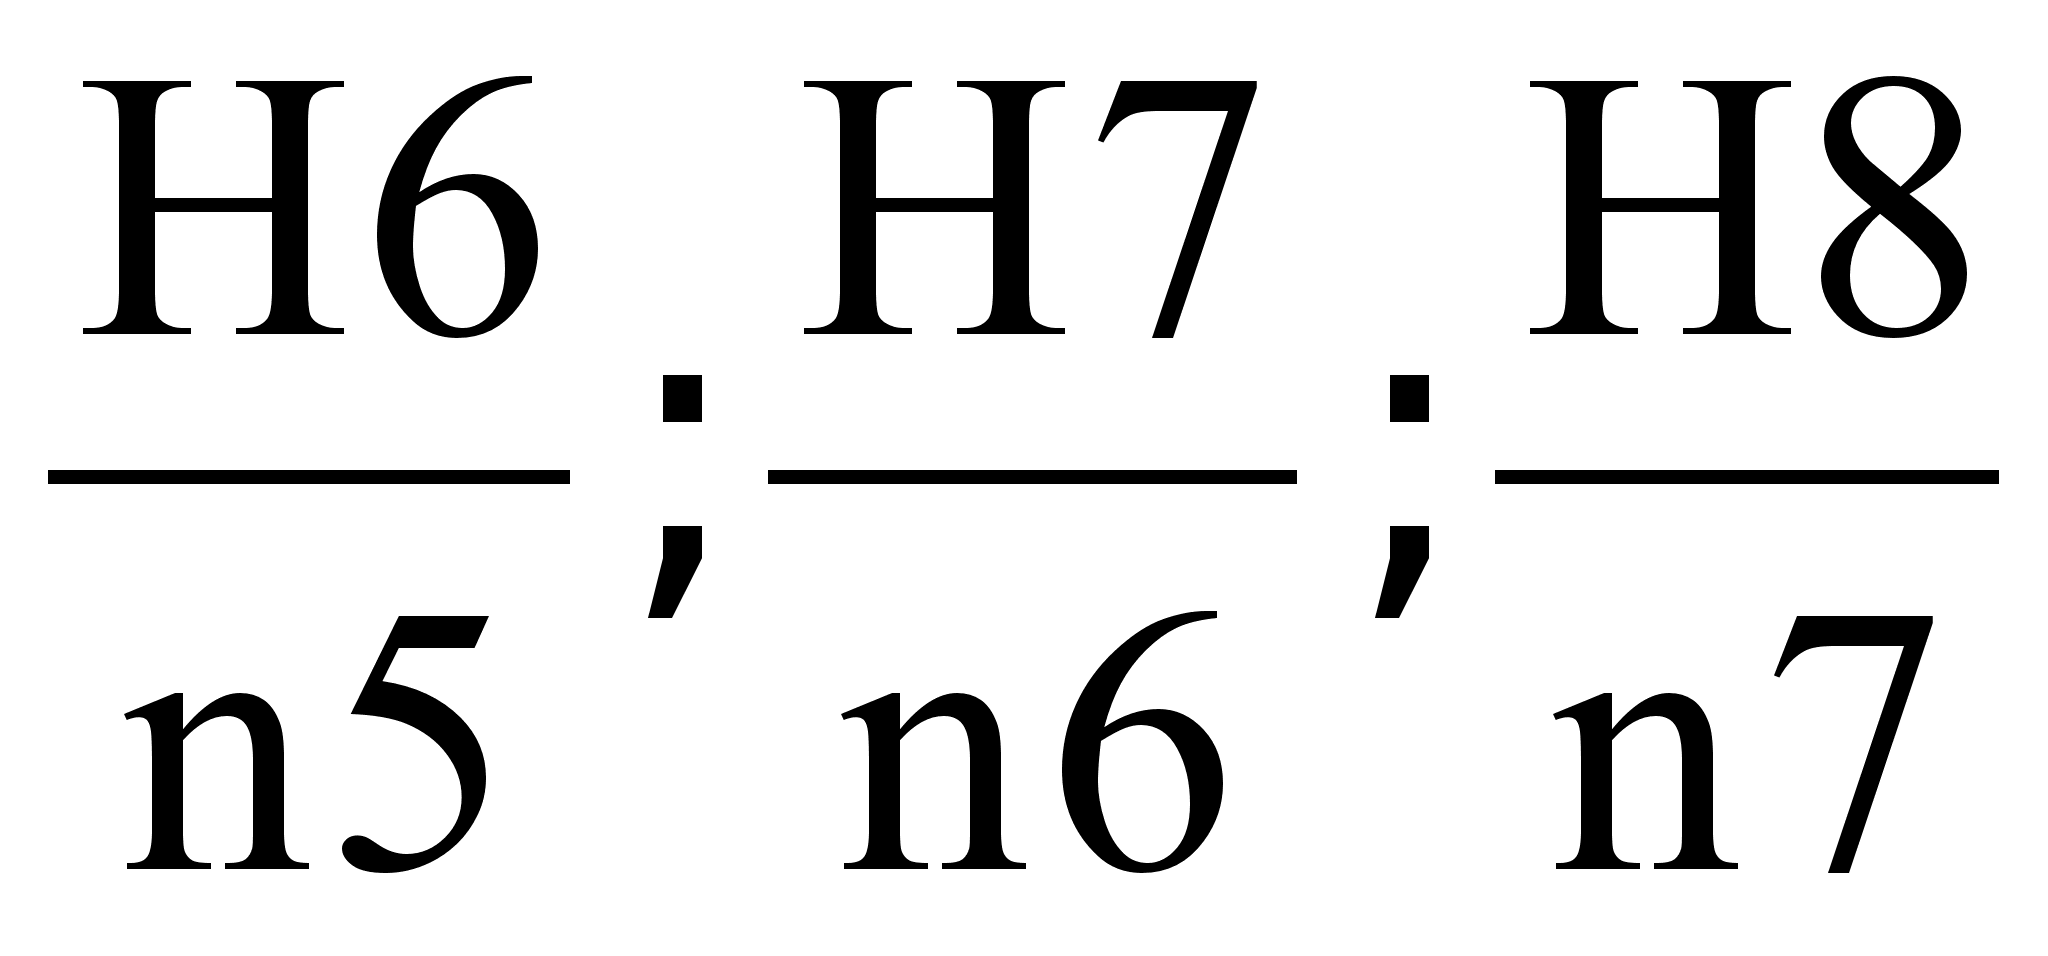 Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.