Разработка и внедрение технологического процесса по изготовлению женской одежды пальтово-костюмного ассортимента
Костюмная
Волокнистый состав:
НПэф
Волокнистый состав:
ПрВис
ПрПэф
НПэф
Клей полиамидный
Таблица 11.
Технические требования к ручным стежкам и строчкам
| Кодовое обозначение | Операция | Длина стежка, мм | Количество стежков в 10 мм |
Ассортимент швейных ниток Результирующая линейная плотность, текс |
|
| хлопчатобумажные | армированные | ||||
| 202 | Пуговичная | - | Прикрепляющих 5-6 обвивающих 4-5 | - |
34,5 43,5 |
| 209 | Наметочная | 10-20 | 0,5-1 |
39,4 30,3 |
|
| 209 | выметочная | 10-30 | 0,2-1 |
39,4 30,3 |
|
Таблица 12.
Технические требования к машинным строчкам.
| Кодовое обозначение | Изделия швейные и материалы | Строчки | Количество стежков на 10 мм строчки | Ассортимент швейных ниток | ||
| Результат линейная плотность, текс | Условный номер | |||||
| армированные | полиэфирные | капроно-высмоно нити | ||||
| Жакет | ||||||
| Ткань костюмная из синтетических нитей | ||||||
| 301 | Стачивающая | 3-5 | 34,5 | 37,5 | - | |
| 304 |
Петельная |
10-12 | 34,5 | 37,5 | ||
| Ткань подкладочная | ||||||
| 301 | Стачивающая | 3-4 |
34,5 25,8 |
37,5 24,5 |
||
Таблица 13.
Подбор швейных игл и ниток
| Номера игл по ГОСТ 22249 - 82 | Ассортимент швейных ниток | |
| Результирующая линейная плотность, текс | ||
| армированные | полиэфирные | |
|
75-80 90-100 |
25,8 34,5 |
24,5 37,5 |
Методы обработки определяют уровень качества изготовленных изделий и их экономическую эффективность.
При выборе методов обработки были учтены следующие факторы: вид и класс услуг (изготовление одежды в ателье первого разряда), применяемое оборудование, выбранные основные, прикладные и скрепляющие материалы.
Методы обработки всех узлов представлены, в виде сборочных схем с указанием последовательности выполнения операций. Для каждого узла представлено два метода обработки. Справа - более прогрессивный (рис. ). Для выбранных методов обработки узлов составлена технологическая последовательность обработки
Для обработки кармана с клапанами разработана организационно-технологическая карта, которая представлена на листе графической части
При выборе оборудования для изготовления разрабатываемой модели учитывалась степень универсальности, характеризующая возможность выполнения нескольких операций на одном виде оборудования.
Характеристика выбранного оборудования представлена в таблицах
В конце раздела приведен расчет экономической эффективности проектируемых мероприятий по узлам изделия
Таблица 14.
Характеристика гладильных столов и утюгов
| Оборудование, предприятие-изготовитель | Марка (тип) | Тип нагрева поверхности | Температура нагрева поверхности, °С | Время разогрева, с | Маска, кг |
| Утюг электрический, «Филлипс», Германия | HI-510 | электрический | 100 - 240 | 1 | 1 |
| Стол утюжильный ТО.020 1,5*0,95*0,8 |
Таблица 15.
Характеристика швейных машин
| Назначение машины | Тип или класс машины | Тип стежка | Число стежков в мин. | Длина стежков, мм | Исполнительный орган механизма перемещения материала | Иглы ГОСТ 22249-82 | Вид обрабатываемого материала | Толщина сшиваемых материалов, мм | Дополнительные данные |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Одноигольная машина для выметочных работ | 2222 | Одиночный цепной | 3000 | 4,0-12,0 | нижняя зубчатая рейка | 0634230,150 | Пальтовая, костюмная | до 6 | - |
| Полуавтомат для изготовления фигурных петель «Минерва» | 73401-Р3 | Двухниточный цепной | 2200 | - | специальный | 1807D100,110 | Плащевые, костюмные | до 6 | длина петли без закрепки10-500 мм, с попер-й закрепкой 13-35, прокладывается каркасная лента |
| Для прокладывания копировальных стежков | 1622 | 1000 | 6-12 | нижняя игла и петлитель | Плащевые, костюмные | до 3 | |||
| Одноигольная стачивающая ОЗЛМ | 1022-М | 301 | 4500 | 1,7-5 | нижняя зубчатая рейка | 0203-100 0203-110 0203-120 0203-130 0203-150 | Пальтовые, костюмные | до 5 | Заменяет машину 1022 кл |
Совершенствование методов обработки осуществляется за счет внедрения современных прокладочных материалов, технологичных конструкций деталей, замены оборудования на более современное, замены ручных операций машинными и т.д. Сравнивание методов обработки узлов представлено в таблице 16.
Эффективность проектируемых методов обработки оценивают по сокращению затраты времени, повышению производительности труда и степени механизации обработки узла. Сокращение затраты времени, 5,87 %, рассчитывается по формуле:
Рз.в.=(Тс-Тп)/Тс*100
где. Тс - затрата времени по узлу при существующем, т.е. менее производительном способе обработке, мин.
Тп - затрата времени по узлу при проектируемом т.е. более производительном способе обработке, мин.
Повышение производительности труда, %, рассчитывают по формуле:
Рп.т..=(Тс-Тп)/Тп*100.
Степень механизации обработки узла, %, определяют путем расчета процента механизированных работ при данных методах обработки узла;
Рм=Тм/Тобщ*100,
где, Тм - затрата времени на неделимые механизированные операции при обработке узла, мин.,
Тобщ - общая затрата времени на обработку узла, мин.
Для расчета эффективности проектируемых методов обработки изделия применяем формулы, приведенные ранее. Из технологической последовательности принимаются затраты времени: Тс=546,231 минут, Тп=515,661 минут
Рз.в.= (546,231-515,661) /546,231 * 100 = 5,87%
Рп,т.= (546,231-515,661) /515,661 * 100 = 6,23%
Получаем, что применение более производительного оборудования и замена ручных работ машинными - привело к сокращению затрат времени при выполнении технологических операций на 5,87%, а производительность труда составила 6,23%.
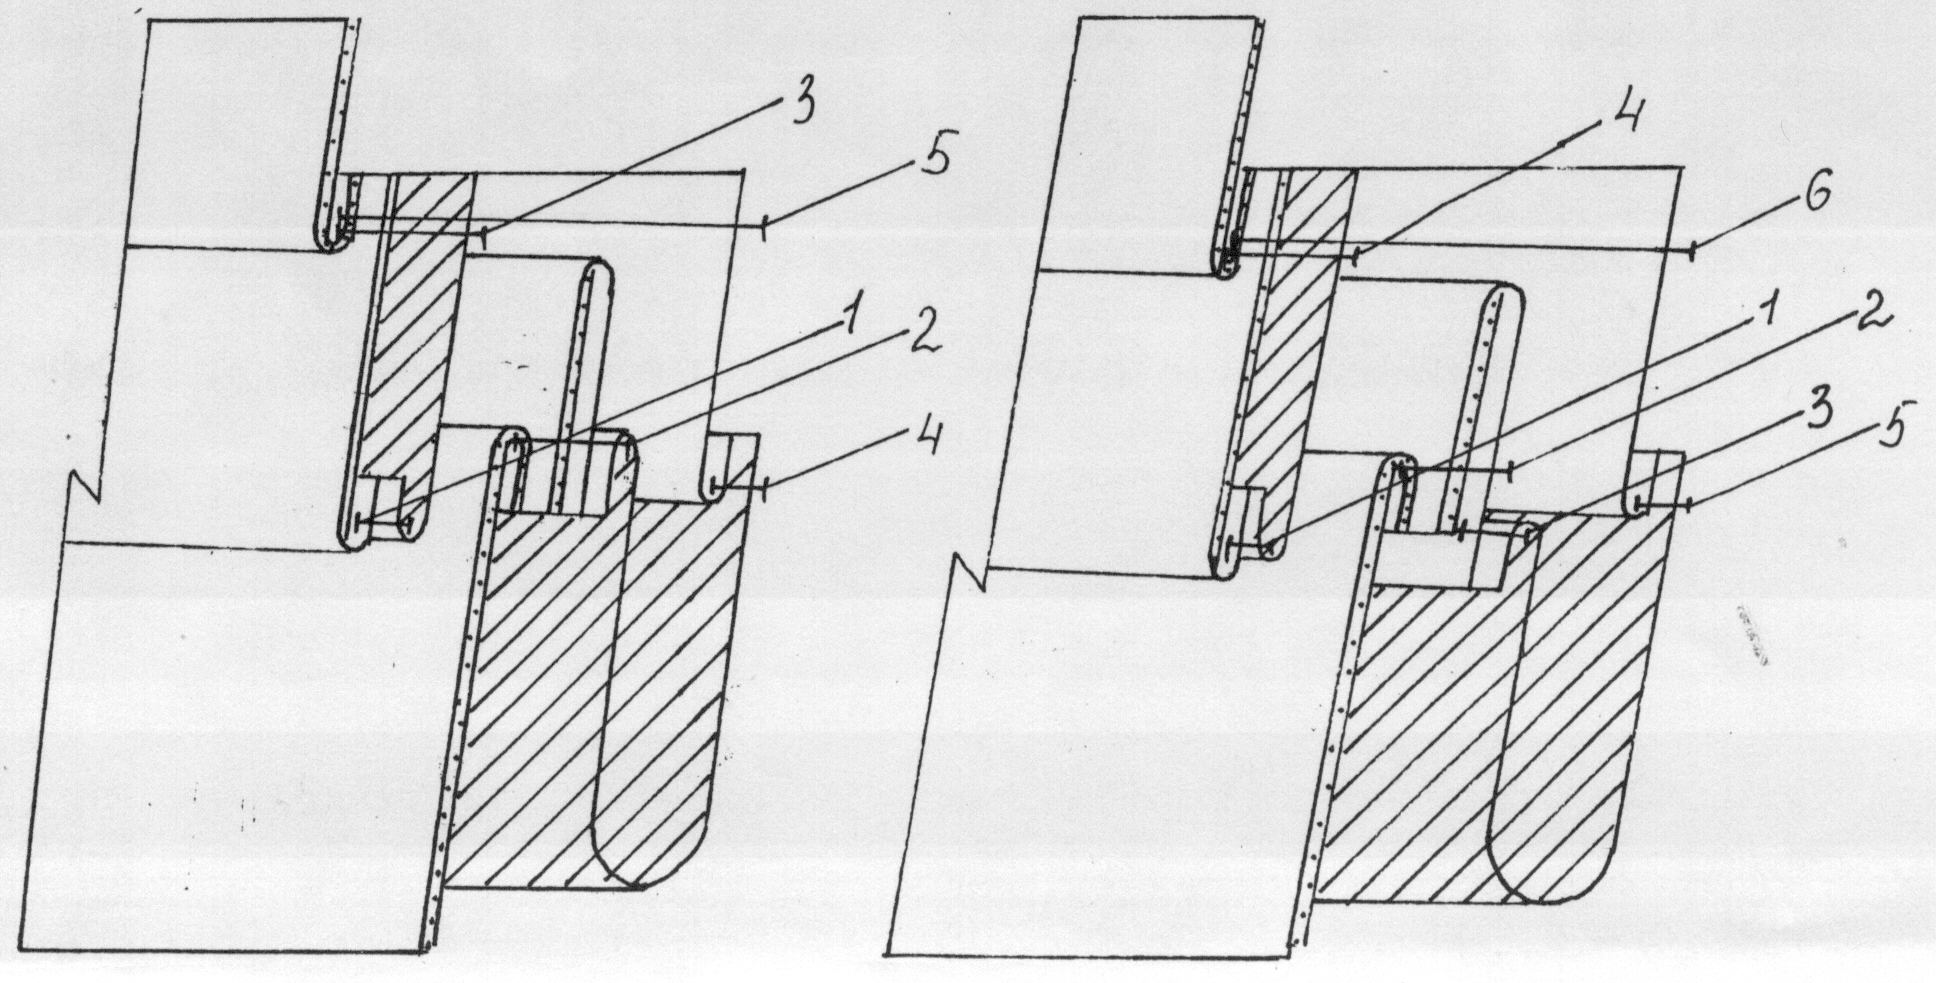
Рис 3. Обработка прорезного кармана с клапаном и одной обтачкой
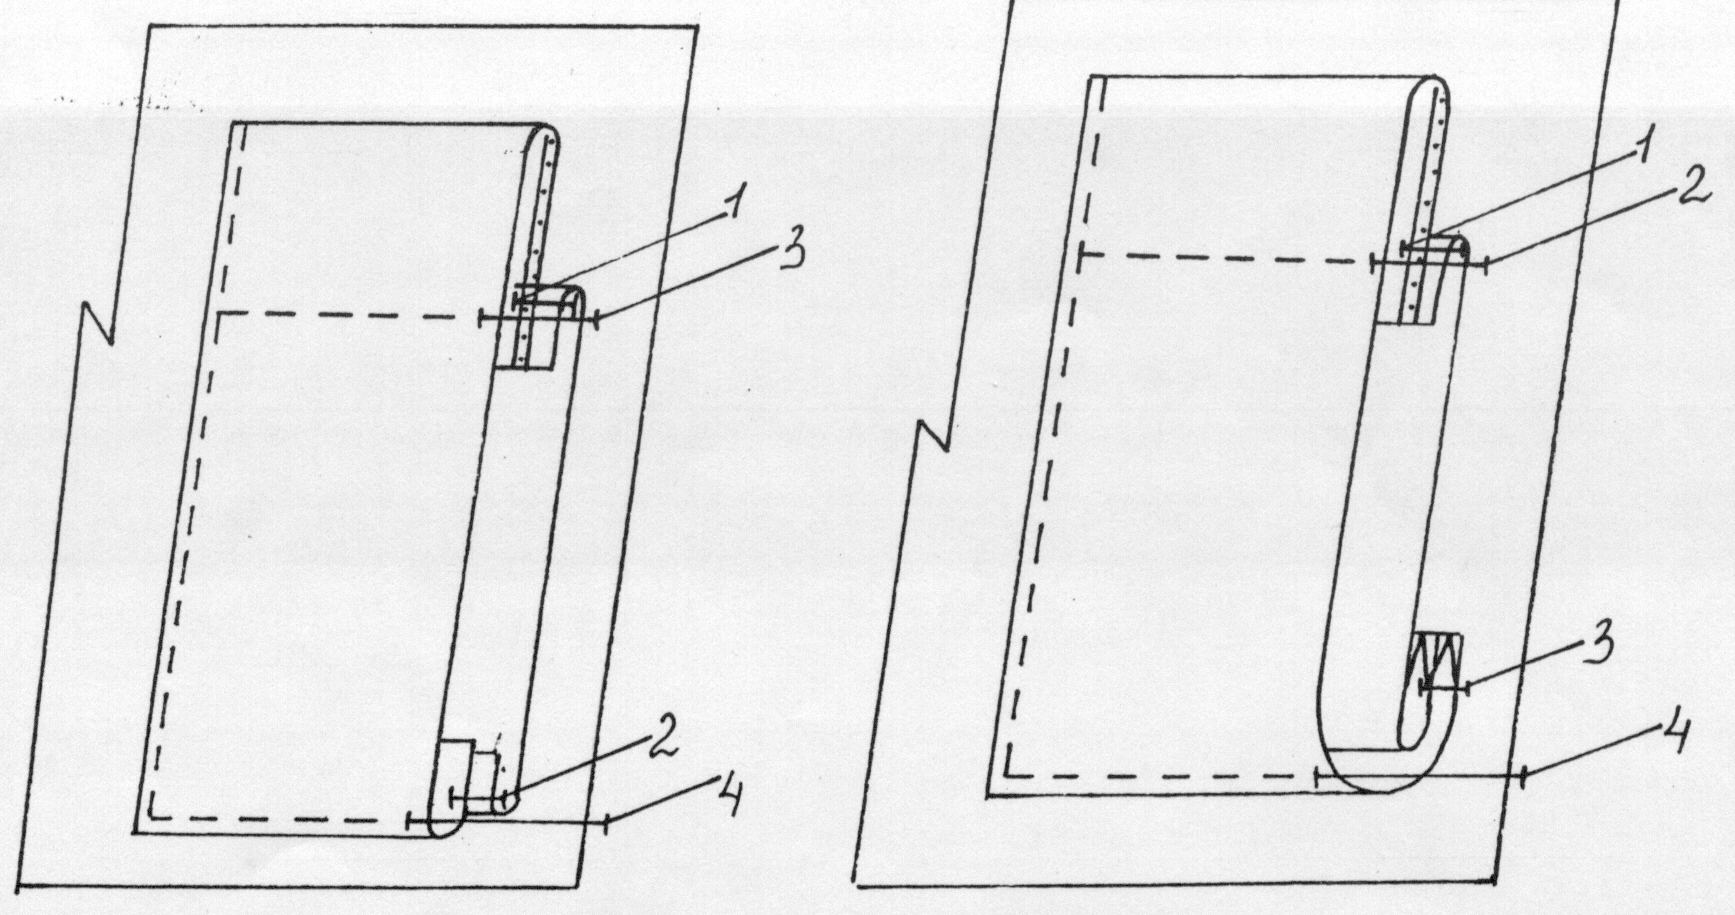
Рис. 4 Обработка накладного кармана
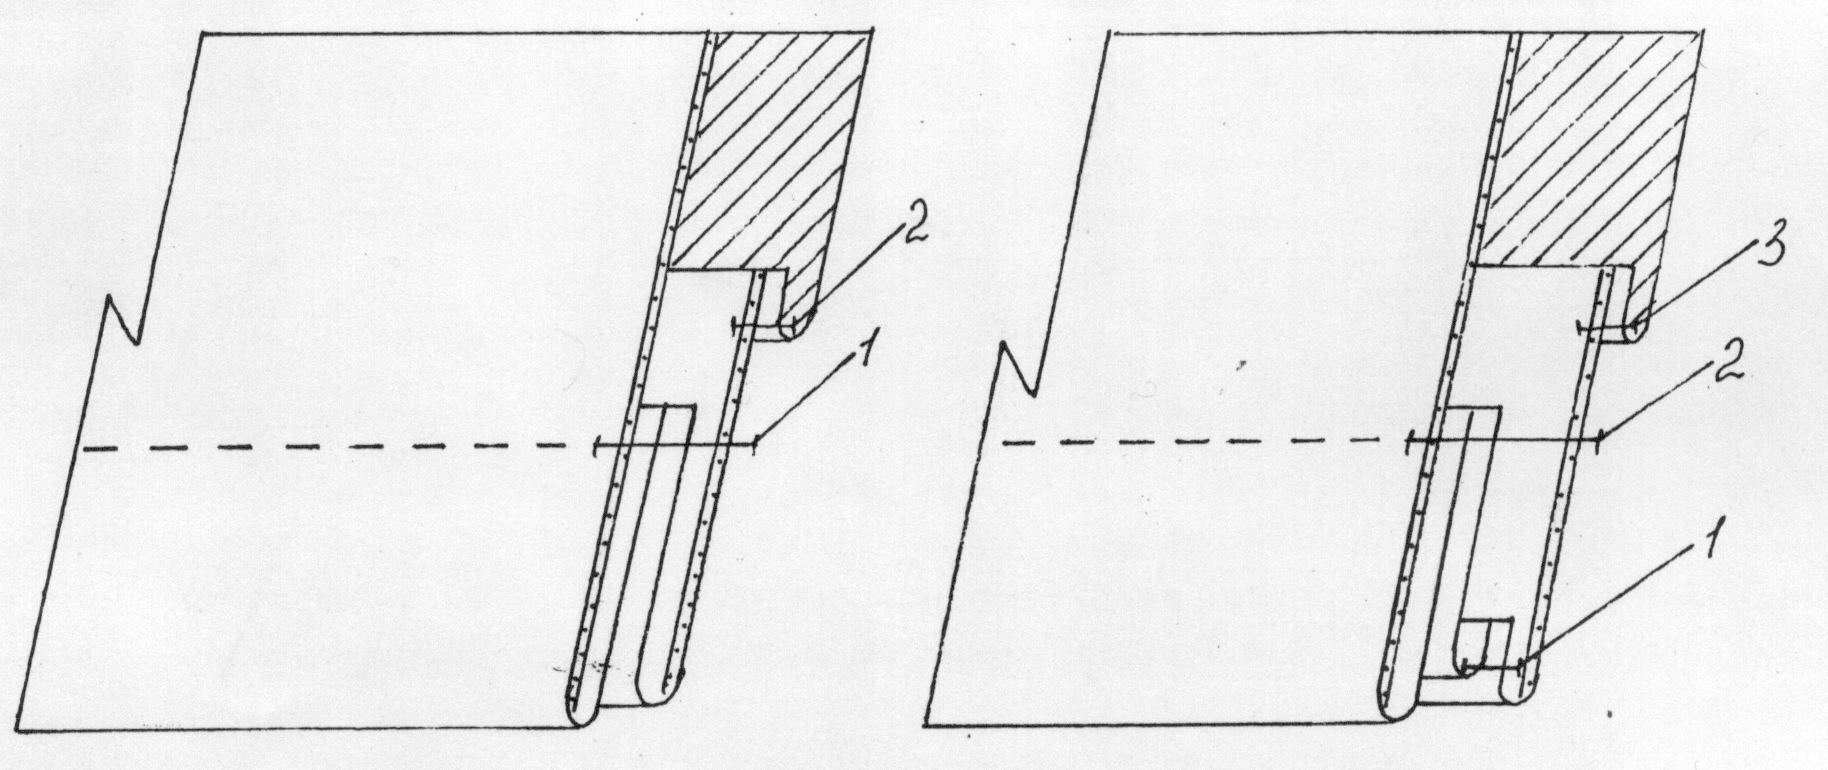
Рис. 5 Обработка потайной застежки
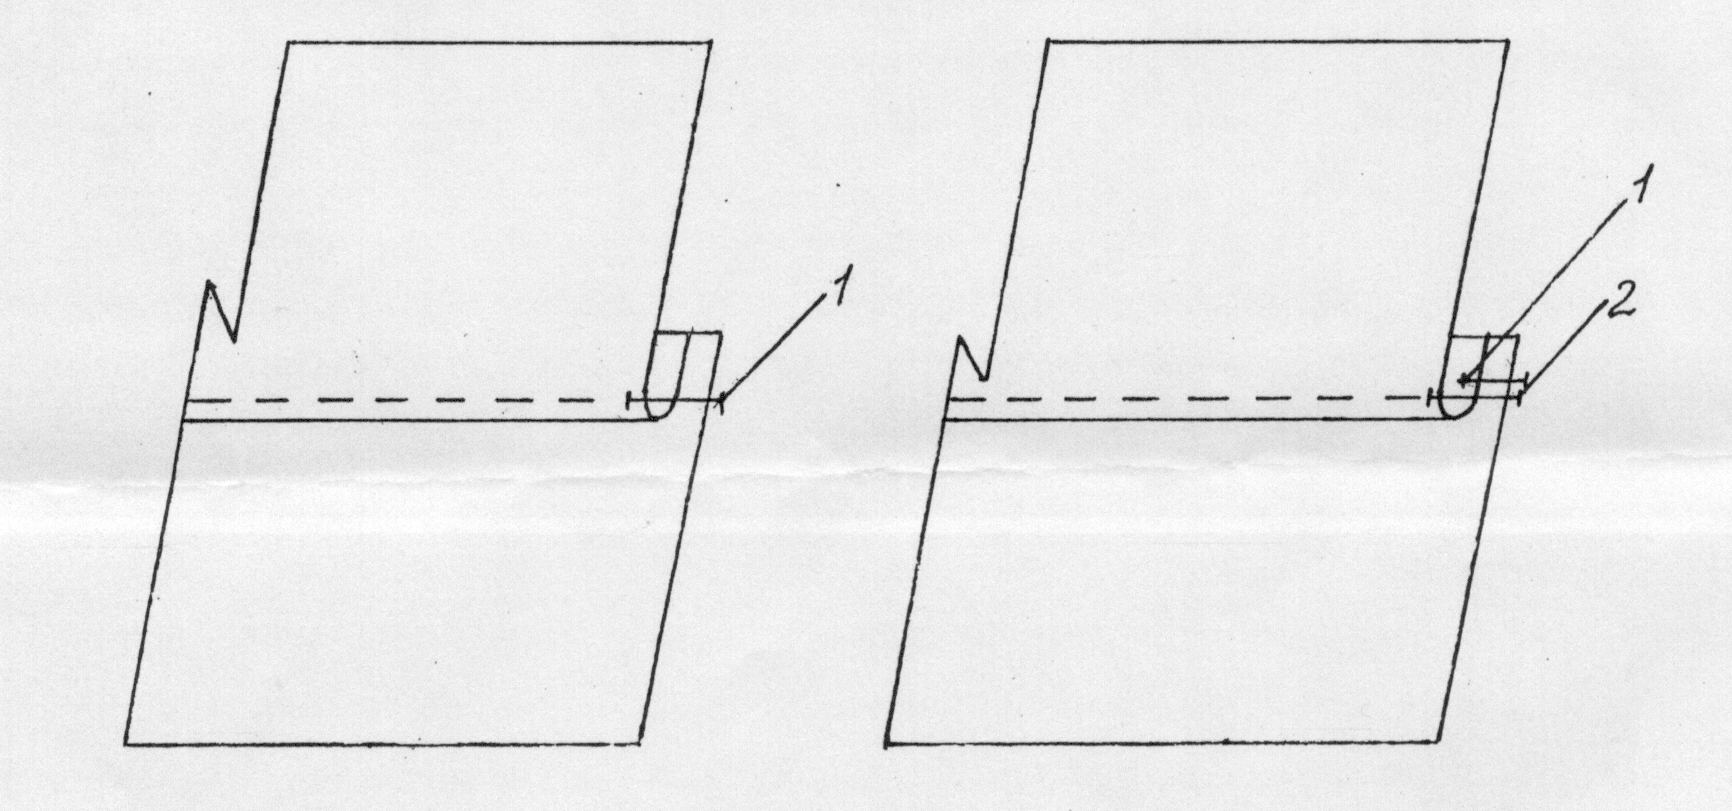
Рис. 6 Обработка кокетки
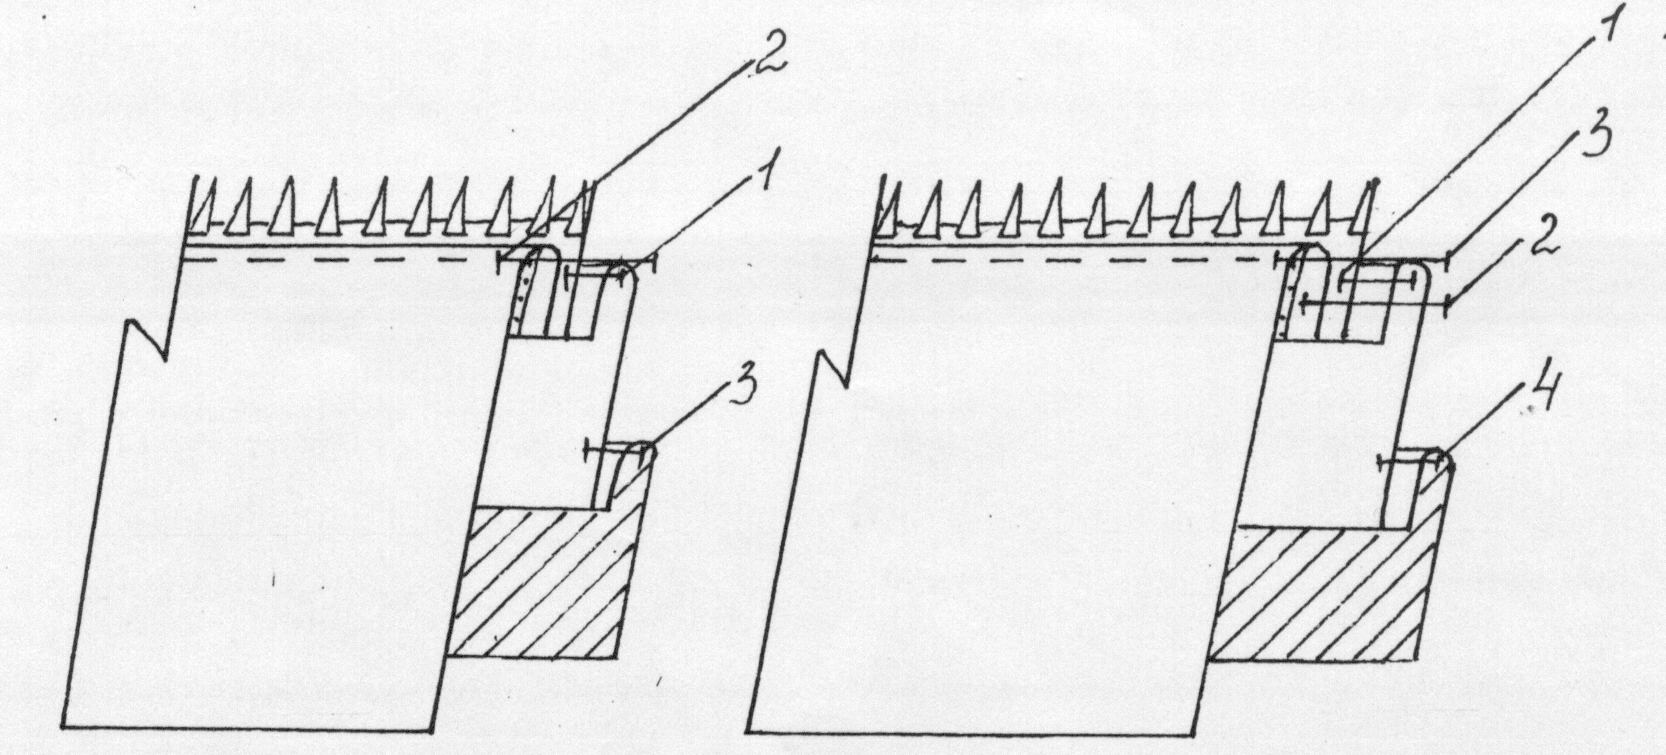
Рис. 7 Обработка застежки замком – молнией
Для подведения итогов на изготовление условного изделия приводится расчет эффективности проектируемых мероприятий по узлам и всему изделию. Для этих целей проведен расчет повышения производительности труда, сокращения затраты времени и вычислена степень механизации обработки.
Результаты показали, что рост производительности труда составил 6,23%, затраты времени сокращены на 5,87%,. степень механизации обработки равен 38,89%.
Расчет эффективности проектируемых мероприятий приведен в таблице 16.
Таблица 16.
Расчет эффективности проектируемых мероприятий
| Наименование узла или операции | Средневзвешанная затрата времени на обработку при | Рост производительности труда по узлу | Сокращение затрат времени, % | Степень механизации обработки, % при методах | ||||
| существ. | проектир. | всего по узлу | в т.ч. за счет | существ. | проектир. | |||
| замены ручных | замены оборуд. | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
|
I. Подготовка деталей к пошиву |
31,98 | 23,27 | 37,4 | 27,22 | 27,22 | 54,63 | 77,01 | |
| Обработка полочек | 7,8 | 7,05 | 10,73 | 9,69 | 9,69 | 34,86 | 61,48 | |
| Обработка спинки | 10,37 | 9,99 | 3,72 | 3,59 | 3,59 | 57,15 | 67,84 | |
| Соединение боковых швов | 6,57 | 4,03 | 63,03 | 38,66 | 38,66 | 0,00 | 100,0 | |
| Обработка плечевых срезов | 4,04 | 2,10 | 91,98 | 47,91 | 47,91 | 0,00 | 100,0 | |
| Обработка рукавов | 10,82 | 9,79 | 10,52 | 9,52 | 9,52 | 30,67 | 48,51 | |
|
II Уточнение после примерки |
28,87 | 21,09 | 36,89 | 26,95 | 26,95 | 0,00 | 26,63 | |
| Обработка полочек | 30,42 | 29,00 | 4,89 | 4,66 | 4,66 | 54,79 | 65,23 | |
| Обработка застежек | 42,63 | 41,59 | 2,50 | 2,43 | 1,29 | 1,14 | 37,09 | 37,95 |
| Соединение верха с подкладкой | 39,73 | 37,19 | 6,84 | 6,40 | 6,40 | 32,37 | 36,92 | |
| Чистка и ВТО | 33,99 | 31,53 | 7,80 | 7,24 | 7,24 | 20,48 | 29,62 | |
| Итого по изменяемым узлам | 247,19 | 216,62 | ||||||
| Итого по неизменяемым узлам | 299,041 | 299,041 | ||||||
| Всего по изделию | 561,361 | 530,791 | 6,23 | 5,87 | ||||
2.5. Предварительный расчет швейного цеха.
2.5.1. Исходные данные для проектирования швейного цеха.
Исходной технологической информацией для проектирования швейного цеха является технологическая последовательность изготовления условного изделия и его трудоемкость. Из таблицы эффективности трудоемкость старая Тст равна 561,361 мин., трудоемкость прогрессивная Тн равна 530,791 мин.
Так как организация труда в ателье несколько ниже, чем предусмотрено в типовых нормах времени, трудоемкость изготовления изделий на предприятии выше, чем Тн1, поэтому вводится поправочный коэффициент.
Тс1 = Тс + Тбр = 601,863+15,13 = 616,993 (мин)
Тн1;=Тн +Тбр = 515,661 +15,13 = 530,791 (мин)
Кп =Тотр / Тс1 = 13,4/10,28=1,3
Таблица 17.
Сводная таблица трудоемкости
| Наименование показателя |
Тн из таб. эффективности, мин |
Тн (тн+Тбр), мин |
Тнзд (Тн*Кл) мин Кп=1.3 |
Тизд (с Кп после предв-го уточнения расчетов) мин |
Тизд (Тизд после предв-го расчета без поправки коэфф.) мин. |
| Т1 | 154.685 | 159.685 | 207.59 | 228.96 | 176.12 |
| Т2 | 360.976 | 371.106 | 482.44 | 461.07 | 354.671 |
| Т | 515.661 | 530.791 | 690.03 | 690.03 | 530.79 |
2.5.2. Определение специализации швейного цеха
В настоящее время при изготовлении индивидуальных заказов наиболее распространены специализированные бригады.
Таблица 18.
Предварительный расчет швейного цеха
| Наименование изделия | Сменный выпуск в шт. | Трудоемкость изделия, мин | Кол-во рабочих, чел | мощность и кол-во бриг. | Такт процесса | Число рабочих по секциям | Длина агрегатов по секциям | ||||||||
| всего | бриг. | общая | В т.ч. по секциям | расч. | факт. | 1 | 2 | 1 | 2 | ||||||
| 1 | 2 | р | ф | р | ф | ||||||||||
| Женская одежда пальтово - костюмного ассортимента | 2 бриг. по 9 чел. | ||||||||||||||
| Пальто зимнее | 2,47 | 1,23 | 972 | 5,35 | 5 | ||||||||||
| Пальто д/с | 3,94 | 1,97 | 852 | 6,56 | 7 | ||||||||||
| Жакет женский | 4,17 | 2,09 | 690 | 207 | 482 | 6,07 | 6 | 76,67 | 2,99 | 3 | 6,01 | 6 | 4,32 | 4,32 | |
Таблица 19.
Определение числа рабочих по видам одежды
|
наименование |
Удельный вес смешанного выпуска каждого вида изделия, в %,Ui |
Трудоемкость вида изделия, в мин, Ti |
Трудоемкость вида изделия с учетом удельного веса этою изделия в ассортиментной группе, в мин, Ti x Ui |
Средневзвешенная трудоемкость единицы изделия, в мин, Ti x Ui/100 |
Число рабочих по виду изделия, в чел, Ni |
| Пальто зимнее | 25 | 972 | 24300 | 243 | 5.33 |
| Пальто д/с | 35 | 852 | 29820 | 298.2 | 6.6 |
| жакет | 40 | 690.03 | 27601 | 276.01 | 6 |
| итого | 100 | - | 81721 | 817.21 | 18 |
Ni= (Ti x Ui) x N /100 * Тср.вз.
N1= 243 * 18 / 817,21 = 5.35 = 5 (чел.)
N2 = 298.2 * 18 / 817.21 = 6.56 = 7 (чел.)
N2 =276.01 * 18/817.21 = 6.07 =6 (чел.)
2.5.3. определение числа и мощности бригад
Выбор мощности бригад и определение их количества осуществляется в соответствии с рекомендациями ЦОТШЛ с учетом таблицы сопряжения труда закройщиков и портных.
Одну бригаду, для верхней женской одежды состоящую из 9 человек обсуживает один закройщик, соответственно две бригады нуждаются в двух закройщиках.
2.5.4. Определение такта процесса.
Такт процесса - это средневзвешанное время одной организационной операции.
Такт процесса - это время через которое запускается изделие в процесс или выпускается.
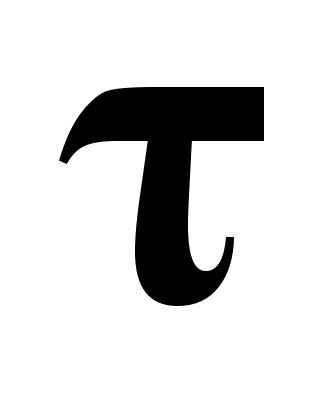 изд=
Тизд.
/ N6p,
где N6p - число рабочих в одной бригаде
изд=
690.028 /9 = 76.67
2.5.5 Распределение рабочих по секциям.
Распределение рабочих бригады по секциям производится в соответствии с трудоемкостью (Т) каждой секции.
Число рабочих в первой секции определяется:
N1
–Т1/
изд=
207.59 / 76.67 = 2.71
Число рабочих во второй секции определяется:
N2=
Т 2
/изд=
482.438 / 76.67 = 6.29
2.5.6. Предварительная проверка загрузки каждой секции.
Предварительная проверка загрузки каждой секции осуществляют по коэффициенту согласования, который определяется по формуле:
kc=np/Nф
Нормативная величина коэффициента согласования имеет пределы
0.98<Кс<1,02
Коэффициент согласования первой секции:
КС1 = 2,71/3 = 0,9
Коэффициент согласования второй секции:
Кс2=6,29/6=1,05
2.5.7. Уточнение трудоемкости секций
Если значение коэффициента согласования не соответствует допустимым пределам. Необходимо произвести корректировку технологической последовательности (и соответственно трудоемкости) между секциями. Все изменения вносятся в графическую модель
N1 =
Т1 /изд;
0.29=*/76.67
*=22,234мин; 22,234:Кп=17,103мин
2.5.8. Уточнение числа рабочих по секциям и окончательная проверка загрузки секции
Np1
= T1
/изд=
228,96 / 76,67 - 2.99 Кс1
= 2,99 / 3 = 0,997
Np2
= T2/изд=
461,07/76,67 = 6,01 Кс2
==6,01/6 = 1,002
2.5.9. Организация централизованных секций
В случае, когда в цехе имеется несколько бригад одинаковой мощности для улучшения использования оборудования и повышения специализации рабочих рассматривается вопрос о централизации секции для этих бригад.
ВЖО:
Количество бригад: 2;
Мощность одной бригады: 9 чел., в том числе по секциям:
1-я - 3 чел.
2-я - 6 чел.
Первую секцию можно централизовать для двух бригад.
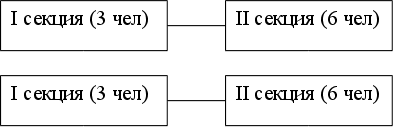
Рис 7. Централизация для двух бригад.
2.5.10 Определение длины агрегатов
Определение длины агрегатов (L) для первой и второй секций с учетом централизации по формуле:
Ljarp. = Nj * Кср * lpm. / 2,
где Nj - число рабочих в данной секции
Кср - среднее количество рабочих мест, приходящееся на одного рабочего (для костюма – 1,2)
lpm - шаг рабочего места, м (для костюма – 1,2 м)
2 - количество рядов рабочих мест в агрегате
L1агр.= 6*1,2*1,2/2=4,32 (м)
2.5.11. Характеристика типа процесса
Для технологического процесса, изготавливающего основной вид изделия, определенный заданием, дают в табличной форме
Таблица 20.
Характеристика типа процесса
|
Факторы определяющие типы процессов |
Характеристика типа процессе |
Обоснование выбора типа процесса |
|
Мощность процесса Предметная специализация Сменность работы Питание процесса |
Малой мощности Специализированные по женской одежде пальтово-костюмного ассортимента Сменные Штучная подача |
Оригинальность и сложность моделей Сходны по технологической обработке Модель требует консультации и контроля закройщика за процессом изготовления Минимальное незавершенное производство и непрерывность процесса |
|
Вид запуска Секционность Последовательность расположения рабочих мест Направление движения п/ф в агрегате Ритм процесса Специализация рабочих мест |
Портионный Секционный Однолинейный, двухрядный Зигзагообразное движение Со свободным ритмом Специализированная |
Одновременно изготавливают 8/12 моделей Изготовление моделей с примеркой Для равномерной загрузки площади цеха и рационального грузопотока Ручная передача изделия от рабочего к рабочему через несколько рабочих мест и возврат изделия на рабочие места Независимость работы рабочих друг от друга Технологическая целесообразность |
2.6. Расчет условий согласования и разработка схемы разделения труда.
При комплектовании технологических операций в организационные учитывают ряд производственных требований. Одним из основных требований является соблюдение условий согласования времени организационных операций с тактом.
Расчет условий согласования времени организационных операций проводится только для основного вида изделия. Условия согласования рассчитывают на основании данных предварительного расчета швейного цеха.
Расчет условий согласования зависит от выбранного варианта условного изделия.
Сначала определяется такт по условному изделию и минимальной сложности для каждой секции отдельно, если имеются централизованные секции. При отсутствии централизации такт будет одинаковый для всех секций:
изд=Тизд/Nизд,
где
изд
- такт процесса
по условному
изделию для
данной секции,
мин.
Тизд - трудоемкость по условному изделию данной секции, мин.
Nизд - кол-во рабочих в данной секции, чел.
изд1=
228,96 /6 = 38,16
изд2=
461,07 /6 = 76,845
Основное условие согласования обеспечивает равномерную загрузку каждой организационной операции в целом, т.е. по условному изделию, и определяется по формуле:
Tj00=(0.9-1.1)*
j*К
Если при определении трудоемкости изготовления условного изделия был введен поправочный коэффициент, условия согласования рассчитываются дважды:
• без учета поправочного коэффициента;
• с учетом поправочного коэффициента.
Расчет условий согласования сведен в табл. 21
Таблица 21.
Условие согласования времени организационных операций (для условного изделия состоящего из изделия минимальной сложности и усложняющих элементов)
|
Номер секции |
Число рабочих в секции, чел. |
Трудоемкость секции, мин. |
Такт по секции, мин |
кратность |
Условие согласования, мин |
|
| расчетн | фактич | |||||
|
Без учета Кп |
||||||
| 1 | 5,98 | 6 | 176,12 | 29,35 |
1 2 |
26,415-32,285 52,83-64,57 |
| 2 | 6,01 | 6 | 354,671 | 59,11 |
1 2 |
53,1999-65,021 106,4-130,042 |
|
С учетом Кп |
||||||
| 1 | 5,98 | 6 | 228,96 | 38,16 |
1 2 |
34,344-41,976 68,688-83,952 |
| 2 | 6,01 | 6 | 461,07 | 76,845 |
1 2 |
69,16-84,52 138,32-169,06 |
При комплектовании неделимых операций в организационные операции необходимо соблюдать ряд производственных требований:
- соблюдение условий согласования
- однородность операций по разрядам и видам работ
- соблюдение технологической последовательности и т. д.
Комплектовка организационных операций выполняется следующим образом.
Сначала для каждой секции определяется расчетное количество рабочих по каждому виду работ по формуле:
Ni = τti/ti
где
τti - итоговая затрата времени на определенный вид работ по секциям в минутах
ti - такт условного изделия по секции в мин.
Расчетное число рабочих сводится в таблицу 22.
Таблица 22.
Структура затрат времени и расчетное число рабочих по видам работ
| Наименование показателей | М | СМ 2222 | СМ 622 | СМ 62761 | Ртц | У | О |
Пр |
Рби |
Ри |
Итого |
|
ti, мин |
19.575 | 25.096 | 7.162 | 15.804 | 44.014 | 6.707 | 34.73 | 23.082 | 176.12 | ||
|
Ni, чел |
0.667 | 0.853 | 0.244 | 0.538 | 1.5 | 0.228 | 1.18 | 0.79 | 6.002 | ||
|
ti, мин |
61.493 | 12.61 | - | 2.428 | 38.166 | 79.368 | 6.24 | 8.129 | 83.675 | 65.512 | 354.671 |
|
Ni, чел. |
1.04 | 0.213 | 0.041 | 0.646 | 1.343 | 0.105 | 0.138 | 1.415 | 1.059 | 6.0 |
Комплектовка организационных операций осуществляется на третьем этапе.
Далее выполняется предварительная укрупненная комплектовка, подбираются совместимые виды работ для каждого рабочего, используя расчетное количество рабочих. Целью такой комплектовки является определение специальности каждого рабочего проектируемого процесса.
Предварительная, укрупненная комплектовка организационных операций расчетным числам рабочих по видам работ:
1-я секция:
1 операция- 0 .667 М + 0.333 Ртц=1чел
2 операция- 0.853 CM+0.244СМ=1.097чел
3 операция- 1.5 У+0.228Пр +0.205Ртц=1.933чел
4 операция- 0.493Ри+1.477Рби=1.97чел
2-я секция:
1 операция- 1.0Рби+1,005Ри=2,005 чел.
2 операция- 0.15Пр+1.37У+0.106Отп+ 0.275Рби+0.095Ри=1.996чел
3 операция- 0.965М+0.213СМ+0.041СМ+0.005Ри+0.646Ртц+0.1ЗРби= 2чел
Далее комплектование операций производится на графической модели условного изделия оформлением организационных операций (условными обозначениями). Для этого каждой организационной операции присваивается определенный цвет, которым в блоках закрашиваются секторы видов работ, включенных в данную организационную операцию.
Затем производят комплектовку каждой организационной операции, используя при этом структуру затрат. Начинают комплектовку организаций с бригадирских функций, дополняя их при необходимости операциями по обработке изделий, требующими высокой квалификации.
После этого распределяют узлы и детали между рабочими, выполняющими машинные операции, соблюдая последовательность сборки. Параллельно с машинными операциями комплектуют утюжильные и ручные, формируя микробригады по обработке одних и тех же узлов. Это обеспечивает кратчайший грузопоток внутри процесса.
Расчетное число рабочих по каждой операции после этого этапа комплектовки не всегда точно совпадает с табличным. Небольшие отклонения естественны.
Окончательный этап комплектовки заключается в том, что состав каждой организационной операции все более конкретизируется, а именно: формируется из конкретных неделимых операций по обработке узлов и деталей, закрепленных на втором этапе.
Выполнение этого заключительного этапа совпадает с составлением схемы разделения труда.
Схема разделения труда представляет собой нормативно-технический документ, в котором отражается распределение работ (технологических операций) по изготовлению определенного вида изделия между исполнителями.
Каждой организационной операции присваивается тарифный разряд в соответствие с квалификационным справочником.
По каждой организационной операции рассчитываются норма выработки и расчетное число рабочих по формулам:
Np = tоп /τ;
где Np - расчетное число рабочих на операции, чел.
tоп - общая затрата времени организационной операции, мин.
τ - такт процесса или секции, мин.
Нв = R / tоп
где Нв - норма выработки на данной организационной операции, изд.
R - продолжительность смены, мин.
Таблица 23.
Фрагменты технологической схемы разделения труда на изготовление жакета
Число рабочих по секциям, чел. Такт процесса по секциям, мин.
N1с – 6 1 = 29.35
N2c – 6 2 = 59.11
| Номер операции по сборнику | Содержание операции | Вид работы | Разряд работы | Затраты времени с учетом повторяемости, мин | Расчетное число рабочих | Норма выработки, ед. | Оборудование, инструменты, приспособления |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
|
1. секция подготовки изделия к примерке операция 4 |
|||||||
| 276 | Обтачать клапаны подклапанами без предвар-го сметывания | м | 4 | 0,119 | 01022МКЛ. | ||
| 277 | Подрезать швы в углах клапанов и вывернуть клапаны на лицевую сторону | р | 3 | 0,18 | Ножницы | ||
| 280 | Прострочить клапаны с лицевой стороны одной строчкой | м | 4 | 0,25 | 01022М | ||
| 281 | Удалить нитки после выметывания клапанов | р | 3 | 0,235 | Колышек, ножницы | ||
| 282 | Наметить линию притачивания на клапанах | р | 3 | 0,157 | Линейка, мел, сантим, лента | ||
| 405 | Притачать подкладку к припуску на подгиб верхнего края накладных карманов | м | 4 | 0,195 | 01022М | ||
| 408а | Перегнуть верхний край накладных карманов по намеченной линии и обтачать карманы подкладкой, посаживая основную ткань в углах или в овальных краях | м | 4 | 0.57 | 01022М кл | ||
| Продолжение таблицы 23. | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 409 | Подрезать шов обтачивания карманов и вывернуть карманы на лицевую сторону, выправляя углы или овальные края |
Ртц |
3 | 0.38 | Колышек, ножницы | ||
| 495 | Настрочить накладные карманы на полочки по боковым и нижним краям одной строчкой | М | 4 | 0.76 | 01022М кл | ||
| 497 | Удалить нитки наметывания накладных карманов | Ртц | 2 | 0.21 | Колышек, ножницы | ||
| 510 | Восстановить места расположения клапанов | Р | 3 | 0.157 | Линейка, мел | ||
| 511 | Притачать клапаны к полочкам без предварительного приметывания | М | 4 | 0.34 | 01022М кл | ||
| 512 | Притачать клапаны второй строчкой, отгибая их и закрывая первый шов | м | 4 | 0.3 | 01022М кл | ||
| 388 |
Притачать мешковины карманов к обтачкам или припускам на обработку карманов |
м | 4 | 0.27 | 01022М кл | ||
| 391 | Притачать вторые части мешковины карманов к подзорам или к припускам на обработку | М | 4 | 0.27 | 01022М кл | ||
| 392 | Надсечь боковые части полочек в концах карманов на величину ширины отделочной строчки плюс 0.3-0.5 см (в изделиях с отделочной строчкой) |
Ртц |
2 | 0.15 | Колышек, ножницы | ||
| 401 |
Стачать мешковины кармана |
М | 3 | 0.42 | 01022Мкл | ||
| 176 |
Стачать выточки: нагрудные длиной свыше 20 см Передние На линии талии Плечевые |
М | 3 | 1.144 0.676 0.46 0.34 | 01022М кл | ||
| 182 |
Стачать сметанные рельефы или части детали от плечевого среза или среза проймы до низа изделия на полочках на спинке |
М | 3 | 2.07 3.08 |
01022МКЛ | ||
| Окончание таблицы 23 | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 183 | Удалить нитки после сметывания рельефов или частей детали | Ртц |
1 |
2.276 | Колышек, ножницы | ||
| 185 |
Настрочить рельефы или швы соединения частей детали одной строчкой от плечевого среза или среза проймы до низа изделия На полочках На спинке |
М | 3 | 0.8 0.89 | 01022М кл | ||
| 186 | Удалить нитки после заметывания рельефов на полочке на спинке | Ртц | 1 | 0.343 0.72 | Колышек, ножницы | ||
| 205 | Притачать кокетку к полочкам к спинке | М | 3 |
0.3 0.3 |
01022М кл | ||
| 206 | Удалить нитки после приметывания кокеток | Ртц | 1 | 0.22 | Колышек, ножницы | ||
| 657 | Стачать средний шов спинки | М | 3 | 0.82 | 01022М кл | ||
| 658 | Удалить нитки сметывания среднего шва спинки | Ртц | 1 | 0.157 | Колышек, ножницы | ||
| 735 | Стачать передние или верхние срезы рукавов верха | М | 4 | 0.82 | 01022М кл | ||
| 799 | Стачать сметанные нижние швы рукавов покроя реглан | М | 4 | 0.42 | 01022М кл | ||
| 800 | Удалить нитки сметывания нижних швов рукавов покроя реглан | Ртц | 1 | 0.21 | Колышек, ножницы | ||
| 800 | Удалить нитки сметывания нижних швов рукавов покроя реглан | Ртц | 1 | 0.21 | Колышек, ножницы | ||
| 181 | Заметать рельефы или швы к примерке | См | 3 | 1.356 | 2222 кл. | ||
| 276 | Выметать клапаны | См | 3 | 0.25 | 2222 кл. | ||
| 1241 | Сметать воротник покроя шаль | См | 3 | 0.11 | 2222 кл. | ||
| Итого по операции | М/ См/ Ртц | 31.835 | |||||
| Итого по операции с учетом КП | М/ См/ Ртц | 4 | 41.386 | 1.085 | 11.6 | 01022МКЛ., 2222кл.,Колыше к, ножницы | |
Таблица 24
Краткая схема разделения труда на изготовление изделия
Число рабочих по секциям, чел. Такт процесса по секциям, мин.
N1с = 6 чел. τ1 = 29.35
N2c = 6 чел. τ 2 = 59.11
| Номер операции по сборнику | Содержание операции | Вид работы | Разряд работы | Затраты времени с учетом % повторяемости, мин | Расчетное число рабочих | Норма выработки, ед. | Оборудование, инструменты, приспособления | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |
|
1-я секция. Подготовка изделия к примерке Операция 1 |
||||||||
|
Бригадирские функции, проверить наличие всех деталей кроя, подогнать выкроенные мелкие детали кроя по рисунку и подрезать их неровности, обмелить проймы изделия по проложенным ниткам, проверить правильность вметывания рукавов на манекене, очистить изделие и сдать для проверки |
Рби |
5 | 12.37 | Вспом. лекало, мел, ножницы, сантиметровая лента, манекен, колышек, щетка | ||||
|
Вметать нижний воротник в горловину различных покроев покроя шаль, в пройму правый рукав к примерке в изделии, рукава покроя реглан в проймы изделия |
Ри |
5 | 1506 | Игла, наперсток, ножницы | ||||
|
Итого по операции |
Рби/ри |
27.43 | ||||||
| Продолжение таблицы 24 | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |
| Итого по операции с учетом Кп |
Рби/ри |
5 | 35.659 | 0.935 | 13.46 | Вспом. лекало, мел, ножницы, сантим. лента, манекен, колышек, щетка Игла, наперсток | ||
| операция 2 | ||||||||
| Проложить копировальные стежки по меловым линиям: полузаноса, перегиба лацкана, боковых и плечевых швов, низа, пройм на полочках и спинке, локтевых швов рукавов на верхних половинках и нижних половинках, рельефов от плечевого края или линии проймы до низа изделия на полочках и спинке | СМ | 3 | 7.162 | 622 кл. | ||||
| Сметать и заметать рельефы полочки и спинки, кокетки, подборта, средний шов, боковые и плечевые срезы, выметать клапаны, заметать низ рукава и низ изделия | СМ | 3 | 22.92 |
2222 кл. |
||||
| Итого по операции | См | 30.08 | ||||||
Итого по операции с учетом Кп |
См | 3 | 39.1 | 1.025 | 12.28 |
622 кл., 2222 кл. |
||
| операция 3 | ||||||||
| Соединить
полочки верха,
клапаны с
прокладкой
из материалов
с односторонним
клеевым
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||