Лазерная резка : расчет зануления кабельной сети и освещенности сборочного мест блока
Таким образом, при воздействии лазерного излучения на металлы возможны два механизма резки - плавление и испарение. Поверхность разрушения при этом, так называемый канал реза, существует по всей длине и перемещается со средней скоростью в направлении резки.
Практическое использование разрушения металлов посредством механизма испарения затруднено в связи с достаточно высокими энергозатратами на теплопроводность материала и необходимостью поддержания температуры металла на уровне температуры кипения.
Заметное снижение энергозатрат достигается использованием вспомогательного газа для удаления продуктов разрушения металла из канала реза.
Процесс нагрева поверхности материала лазерным излучением при отсутствии фазовых переходов описывается уравнениями ( 1.1, 1.2 ).
Падающее излучение поглощается в тонком приповерхностном слое по закону Буггера:
q( x ) = a Ч qo Ч exp( -x Ч x ); ( 1.1 )
 где:
q( x )
- плотность
потока лазерного
излучения,
Вт/см2;
a - поглощательная способность материала;
a Ч q0 - плотность лазерного потока поглощенная поверхностью;
x - коэффициент поглощения излучения в
материале, см-1.
Глубина проникновения излучения в вещество составит: l = 1/x . Для металлов величина x составляет 104 - 10-5 см-1.
Распространение теплового потока описывается законом Фурье:
 (
1.2 )
где: f - тепловой поток, Вт/см2;
l - коэффициент теплопроводности, Вт/(С0 Ч см) ;
Т - температура, С0.
Уравнение теплопроводности при нагреве движущихся образцов. Для описания температурных полей, возникающих при лазерной резке металлов, используется уравнение теплопроводности. Это уравнение формирует условия теплопередачи в твердых телах вследствии теплопроводности.
В общем случае уравнение теплопроводности является нелинейным. Лишь для некоторых частных случаев изменений теплофизических свойств материала, c(Т) - удельной теплоемкости материала [ Дж/(гЧС0)], а(Т) - коэффициента температуропроводности [ см2/c ], l - коэффициента теплопроводности [ Вт/(C0Чсм)], задаваемых в виде упрощенных аналитических зависимостей, можно получить сложные аналитические выражения.
В большинстве практических случаев воздействия лазерного излучения на металл, для инженерных расчетов важным обстоятельством является возможность упрощенного аналитического описания процессов распространения теплоты.
Наличие аналитических зависимостей упрощает анализ тепловых процессов, позволяет оперативно устанавливать закономерности резки.
С целью получения аналитического решения вводят некоторые упрощения параметров теплопередачи. Принимают, что теплофизические свойства материала, такие как, c - удельная теплоемкость материала, а - коэффициент температуропроводности, l - коэффициент теплопроводности и a - коэффициент поглощения материала, не зависят от температуры.
Приближенно нагрев элемента объема происходит за время прохождения луча над этим объемом: t = 2R/n, за это время волна теплопроводности уйдет на глубину, равную ( а Ч t)1/2 .
Условием многомерного распределения тепла можно считать, что распространение волны теплопроводности вглубь материала значительно больше радиуса луча RЧ t )1/2, или
Rn/a > 1. 1.3
В случае, когда излучение фокусируется в пятно с радиусом R = 0,01 см при обработке алюминия а = 0,91 см2/с скорость перемещения луча n < 100 см/с, это будет являться условием медленно движущегося образца, согласно (1.3).
Для случая медленно движущегося образца преобразовывая уравнения (1.1 и 1.2) температура поверхности составит:
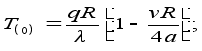 1.4
где: q - плотность мощности лазерного излучения;
a - коэффициент поглощения;
l - коэффициент теплопроводности
n - скорость подачи образца;
R - радиус пятна фокусировки.
Тогда для случая быстро движущегося образца преобразовывая уравнения (1.1 и 1.2) температура поверхности оценивается следующим выражением:
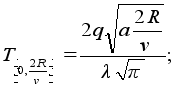 1.5
Вглубь материала температура спадает экспоненциально в соответствии с выражением ( 1 .6 ):
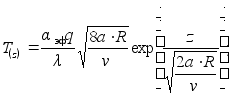 1.6
Рис. 1.10 Температурное распределение различных слоев образца углеродистой стали при R = 0,25 мм; P = 1,5 кВт; n = 2см/c; l = 0,24 Вт/(смЧC0);
a = 0,05 см2/с.
Из ( 1.4 ) видно, что при приближении темперетуры Т к Тпл начнется процесс разрушения металла при этом интенсивность q составит:
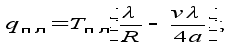 1.7
Выражение ( 1.7 ) является пороговым, при изменении плотности мощности лазерного излучения q, например изменяя радиус лазерного луча при постоянной мощности излучения P, можно реализовать режим лазерного поверхностного упрочнения. Например, при лазерной закалке необходимо нагреть элемент объема до температуры фазовых превращений Тg . Для материала выполненного из стали qп составит 1,3 Ч 105 Вт/см2, рассчитанный по (1.7) а = 0,22 см2/c и l = 0,76 Вт/( смЧ0К). Рассматриваемый технологический лазер имеет q = 4,7Ч106, поэтому для режима термоупрочнения необходимо снизить плотность мощности, например, увеличив размер фокусируемого луча.
При достижении температуры образца Тпл происходит появление жидкой фазы металла.
Так для характерных режимов лазерной термообработки n = 3,4 см/с, для алюминиевого образца покрытого поглощающим составом ( aэф = 0,7 ); R = 3 мм; q = 8,3 Ч 104 Вт/см2.
Плавление металлов лазерным излучением. Дальнейшее воздействие лазерного излучения на материал приводит к плавлению материала находящегося в твердой фазе. После достижения поверхностью Тпл возникает новый режим лазерного нагрева, энергия излучения идет на разрыв связей в кристаллической решетке и изменение теплосвойств возрастает ).
Закономерности лазерной резки качественно описываются выражением (1.8):
h Ч n Ч b Ч ( c Ч r Ч Тпл + Нпл) = h Ч Р ; 1.8
где Р - суммарная мощность поглощенного лазерного излучения и экзотермической реакции окисления;
h и b - ширина и глубина резания;
n - скорость перемещения материала;
h = aэфhт - эффективность процесса лазерной резки (hт - термический к.п.д., показывающий отношение энергии, затраченной на проплавление образца, к полной энергии, поглощенной расплавом.);
Нпл - скрытая теплота плавления.
Если в качестве ширины резания b принять диаметр лазерного луча, то из (1.6) следует, что h @ n-1 при Р = const ( рис. 1.11 ). Эта зависимость качественно согласуется с экспериментальными данными [ 6 ].
Рис. 1.11 Максимальная скорость резки в зависимости от толщины
образца при мощности СО2 лазера 1,5 кВт:
1 - углеродистая сталь в воздухе h = 0,5; d = 0,2 мм;
2 - алюминий в воздухе h = 0,5; d = 0,2 мм;
3 - углеродистая сталь в среде кислорода.
Как видно из ( 1.7 ), предельная скорость резки металлов, на заданной глубине резания, зависит от энтальпии плавления Нпл . Для легкоплавких металлов энтальпия плавления мала. Для алюминия она в 3 раза меньше, чем для стали ( табл. 1.2 ). Однако, как видно из рис. 1.11, алюминий режется лазерным лучом примерно с такой же эффективностью, как и сталь. Здесь оказывает влияние малый коэффициент поглощения a и высокая теплопроводность этого металла.
Простые выражения созданные на основе аналитических зависимостей ( 1.3, 1.4, 1.5, 1.6, 1.7 ) не плохо согласуются с опытом [2,4,5], которые не учитывали изменение a, l, c и а от температуры. При расчетах используют средние значения выше перечисленных коэффициентов. Эти значения подбирают таким образом, чтобы обеспечивалась удовлетворительная точность расчетов на основе сопоставления с экспериментальными данными. Рекомендуемые значения коэффициентов приведены в таблице 1.2.
Табл. 1.2 Теплофизические коэффициенты некоторых металлов.
-
Материал Тпл
0 С
Ткип
0 С
r
г/см
Нпл
Дж/г
а
см2/с
l
Вт/(cмЧ0С)
c
Дж/(гЧ0С)
Al 660 2467 2,7 396 0,91 2,23 0,9 Fe 1533 2750 7,87 275 0,21 0,76 0,46 W 3140 5660 19,3 184 0,62 1,68 0,14 Cu 1083 2595 8,96 214 1,14 3,95 0,39 Ni 1453 2730 8,3 309 0,24 0,92 0,44
Влияние газодинамических параметров. Для выполнения обязательного условия лазерной резки - удаления жидкого расплава из зоны резки - необходимо создать вдоль передней стенки реза градиент давления Dp.
Минимальное давление газа, при превышении которого глубина реза не растет, может быть оценено выражением:
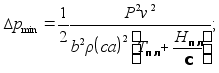
Повышая давление и скорость газа, можно не опасаться снижения эффективности процесса резки из-за охлаждения металла. Для скорости газа близкой к скорости звука, удельный теплосъем с поверхности передней стенки не превышает 102 Вт/см2, а количество теплоты, уносимой газовой струей, составляет 20 - 30 Вт.
Рис. 1.12 Влияние избыточного давления кислорода на глубину реза в углеродистой стали [2,3].
Увеличение давления кислорода до значений Dр = 0,3 - 0,4 МПа ведет к пропорциональному увеличению глубины реза в углеродистой стали ( рис. 1.12 ). При дальнейшем возрастании давления глубина получаемого реза стабилизируется, а затем несколько уменьшается.
Рис. 1.13 Изменение достижимых скоростей резки с различным качеством в зависимости от толщины материала[2,5]: а - углеродистая сталь; б - алюминий.
Качественные показатели процесса лазерной резки. Поверхность реза на углеродистой стали при невысоких скоростях обработки представляет собой совокупность равномерно расположенных борозд. Для скоростей резки, превышающих некоторый предел, рез получается гладким, без явно выраженных борозд. Образование неровностей на поверхности реза наблюдается при скоростях обработки меньших, 14,5 м/мин и обусловлен нестационарным механизмом разрушения материала ( рис.1.13 а).Слишком малым скоростям обработки, меньшим 0,5 м/мин соответствует режим самопроизвольной ( автогенной реки ) область - 1. Рез при этом получается значительной ширины, определяемой диаметром струи вспомогательного газа, а не диаметром сфокусированного луча.
Область 2 - соответствует получению качественных резов; область - 3 высокопроизводительной резке, но с низким качеством реза; область - 4 неполное прорезание образца.
При обработке поверхности алюминия область - 1 отсутствует, т.к. алюминий в окислительной среде не воспламеняется ( рис. 1.12 б ).
Таким образом, при рассмотрении обработки металлов лазерным излучением, достигаются скорости резки на порядок превышающие типичные скорости механических способов разделения материалов.
РАСЧЕТ ЗАНУЛЕНИЯ В КАБЕЛЬНОЙ СЕТИ.
Пpи использовании для электpоснабжения тpехжильных кабелей возникает пpоблема выбоpа магистpали зануления. Если оболочка кабеля алюминиевая, ее пpоводимость всегда пpевышает 50% пpоводимости фазных пpоводников и, следовательно, удоволетвоpяет тpебованиям, пpедъявляемым к магистpалям зануления. Свинцовые оболочки кабелей запpещается использовать в качестве пpоводников зануления в виду их недостаточной пpоводимости. Однако на пpактике свинцовая оболочка кабеля, как пpавило оказывается соединенной с металлоконстpукциями здания и соответственно с пpоводниками зануления. Пpи этом часть тока пpи однофазных коpотких замыканиях пpоходит по оболочке и может вызвать пеpегpев оболочки,и связанное c этим повpеждение кабеля. Чтобы избежать подобных повpеждений и вледствии этого возгаpаний, необходимо pешить вопpос о токоpаспpеделении в магистpали зануления, пpедставляющего собой паpаллельное соединение металлической оболочки кабеля и внешнего пpоводника.
Рассмотpим токоpаспpеделение в схеме зануления состоящей из металлической оболочки и паpаллельного пpовода. Составить на основании пpинципиальной схемы эквивалентную электpическую, с сосpедоточенными паpаметpами невозможно, так как индуктивные сопpотивления невозможно выpазить чеpез pазмеpы системы. Расчет значительно упpостился, если бы напpяженность магнитного поля вне оболочки кабеля была pавна нулю. С учетом того, что внешнее магнитное поле создается только током, пpоходящим во внешнем пpоводе (магнитное поле, создаваемое током в жиле, экpаниpуется оболочкой), для этого достаточно исключить пpохождение тока в пpоводе, не изменив пpи этом токов в жиле и оболочке.
Пpименяя теоpему об эквивалентном генеpатоpе, между точками а и b pасчетной схемы включены pавные, но встpечно включенные э.д.с. Е. Пpи этом токоpаспpеделение в схеме не изменяется, однако появляется возможность pассматpивать pасчетную схему как pезультат наложения двух pежимов.


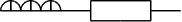


В пеpвом pежиме действует э.д.с. источника и э.д.с. Е, величина котоpого выбpана из условия уpавновешения тока во внешней цепи. Пpи этом ток во внешнем пpоводе отсутствует и напpяженность внешнего поля pавна нулю. Отсюда следует, что э.д.с. Е в этом случае pавна падению напpяжения на оболочке кабеля Е = Uаb.
Величина тока опpеделяется из выpажения:
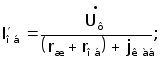
где

 - ток в оболочке
кабеля, создаваемый
напpяжением
источника
питания пpи
отсутствии
тока во внешнем
пpоводе;
 - активное
сопpотивление
жилы и оболочки
кабеля;