Билеты по технологии отрасли
Сборка – это образование различных соединений деталей в один механизм – машину.
По объему различают общую сборку – объектом, является – готовое изделие, и узловую – объектом является часть изделия. Машина состоит из сборочных единиц. Основная часть работ в условиях единично и мелко серийного производства выполняется на общей сборке. С увеличением серийности пр-ва все больше работ переносят на узловую сборку. Все виды работ выполняются сначала на узловой сборке, а затем на общей сборке собирают уже модулями (блоками).
В машиностроении существует два класса сборки процессов. 1) собственно сборка – изделия полностью собираются на предприятии – изготовителе и в готовом виде достаются заказчику, 2) монтаж – изделия собираются частями, а окончательно собираются у потребителя. Это обычно крупное и сложное оборудование: турбины и станки.
Тех. процесс сборки.
Подготовка детали к сборке, контроль мойка, расконсервация.
Сборка различных соединений.
Контроль соединений машины в целое.
Иногда выполняется разборка изделий с доработкой и сборка заново.
Испытание изделия в холостую и под нагрузкой.
Нанесение защитных покрытий: смазка, окраска.
Консервация и упаковка изделий перед транспортировкой.
№37. Организационные схемы сборки.
В зависимости от масштаба изделий, их массы применяют различные формы организации сборочных процессов: 1)стационарная сборка – характеризуется тем, что весь процесс сборки выполняется на одной сборочной позиции – стенде при неподвижном изделии. Применяется при сборке сложных тяжелых изделий: турбины, самолеты. При единичном и мелкосерийном производстве весь процесс сборки выполняется одной бригадой слесарей – сборников высокой квалификации.
Бригада рабочих специализируется по виду выполняемых работ, и выполняют работу переходя с одного стенда на другой: стационарная поточка при сборке самолетов.
Наиболее частая организация:
2)Подвижная
сборка, когда
собираемое
изделие перемещается
в процессе
сборки с одной
позиции на
другую, где
последовательно
выполняются
сборочные
операции.
Используются
при сборке
мелкой и средней
тяжести изделий
при значительном
их объеме пр-ва:
(серийное, массовое).
Весь технологический
разделяется
на большое
число простых
и нетрудоемких
операций. Их
длительность
подбирается
кратно их выпуску:
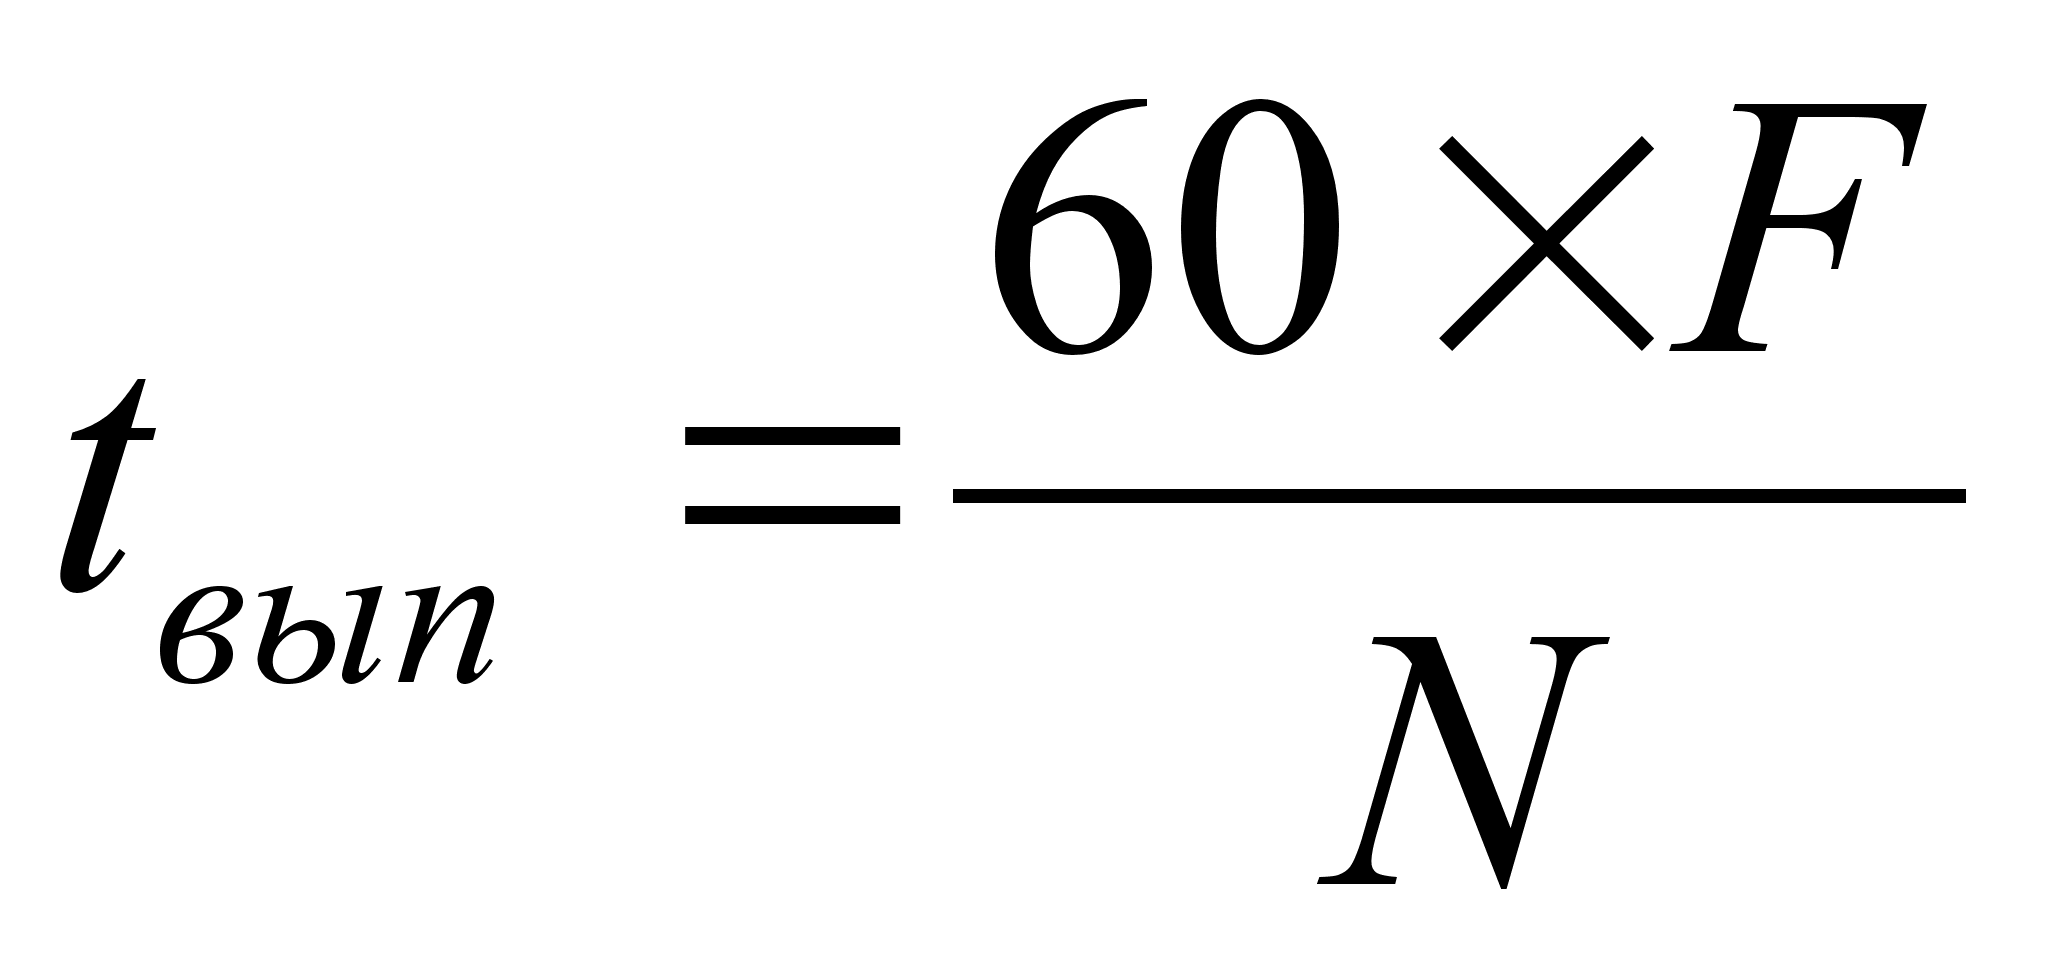 ,
где F – годовой
фонд рабочего
времени ~
4140 часов, N
– объем изделий
25000, t – 10 мин.
Формулу придумал
Г.Форд. В условиях
массового
производства
собираемый
объект перемещается
от одного рабочего
места к другому
следующими
способами: в
ручную (по наклонным
лоткам, тележкам,
одним рабочим
другому), с помощью
механических
устройств -
конвейеров.
К онвейер
двигается со
скоростью от
0,25-3,5 м/мин и пока
объект находится
в зоне рабочего
подвижная
поточная сборка
– самый передовой
способ произ-ва,
высокопроизводительный
способ организации
сборочного
производства.
1910г. – Г.Форд.
№38. Способы сборки разъёмных соединений.
В машинных механизмах разъемная сборка преобладает. Различают способы соединения.
Соединение зазором – выполняется вручную, путем плавного движения одной детали на другую. Зазоры для вала диаметром 50-0.05 мм, для отверстия диам.50 +0.07. мм Зазоры max=0,12, min=0. Для посадки используют деревянные молотки.
Р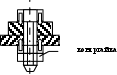 езьбовые
соединения.


Осуществляется соединительными болтами, иногда болты скрепляются с гайками. Одной из больших проблем таких соединений является самоотвинчивание т.е. ослабевание усилия стягивание (при длительном воздействии, в рез. вибрации, вследствие температурной деформации). Чтобы это предотвратить использ:
контргайки,

п ружинные
шайбы, при
попытки болта
отвертеться
острые концы
врезаются в
болт и в гайку
и препятствуют
развенчиванию
ш плинты:
Сборка узлов с подшипниками.
Р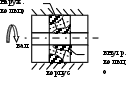
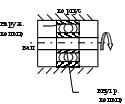 азличают
шариковые и
роликовые
подшипники.
Главная задача
при сборке
подшипников
– обеспечить
их посадку в
корпус и на вал
без перекоса
корпусных
колец; обеспечить
при посадке
сохранение
рабочего зазора
в подшипнике.
С
 борка
зубчатых соединений.
В качестве
передачи крутящего
элемента от
одного вала
к другому используют
зубчатые соединения.
Эти соединения имеют широкое распространение, основной вид эвольвентные.
Колеса цепляются зубчиками друг за друга, в процессе перекатываются.
Г лавный
конструктивный
элемент сцепления
- передаточное
отношение
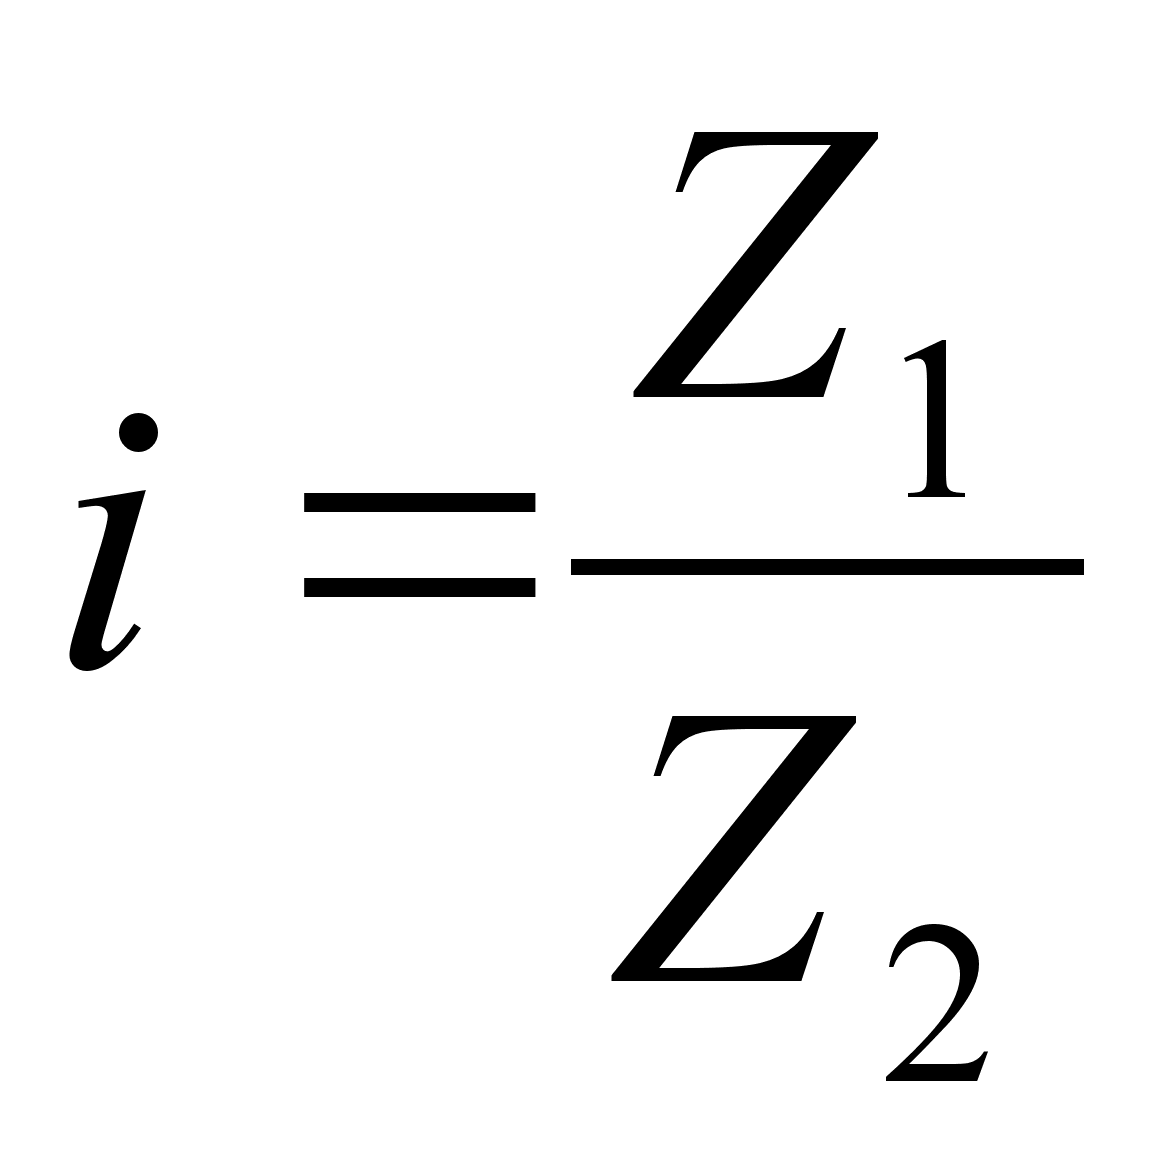 ,
если Z1
Виды зубчатых передач.
Цилиндрические – 85%;
К
 онические
– 10%;

Червячные – 8%, передача вращения между скрещивающимися осями.
При сборке зубчатые колеса устанавливаются на валы, которые устанавливаются в корпус. Главное при сборке обеспечить необходимую величину бокового зазора (от 0 до 0,1мм - оптимальный). Зазор необходим для компенсации теплового расширения. Если зазор мал, то при расширении колеса заклинивает, если же большой, то зубья ломаются при ударе друг о друга. Чтобы определить величину зазора используют различные методы:
С помощью щупа – набор пластинок точной толщины;
Прокатывание свинцовой проволоки м/у зубьями, она расплющивается, и ее измеряют;
С помощью спец приборов – индикаторов по величине мертвого хода (одно колесо закрепляется, другое накатывается).
№39. Способы сборки неразъёмных соединений.
Все виды соединений разделяются на два класса разъемные и неразъемные. Разъемные соединения допускают разборку и повторную сборку без нарушения целостности собираемых деталей. К ним относятся соединения болтами, гайками и т.д. Неразъемные не могут быть разобраны без повреждения соединяемых деталей. Их получают сваркой, пайкой, запрессовкой и т.д.
Сварка – один из основных методов сборки неразъемного соединения. Сварка – технологический процесс получения неразъемных соединений в результате частичного оплавления соединяемых деталей. Дешевый процесс легко механизируется, простое оборудование.
Особенность: сварка позволяет заменить сложную цельнометаллическую тяжелую конструкцию на сборную, состоящую из простых элементов, полученных прокаткой. Это позволяет снизить трудоемкость и себестоимость продукции. Сварные соединения на 20-30% менее прочны, чем литой металл.
Процесс сварки бывает двух типов давлением и плавлением.
П
 лавлением.


электрод
Температура 200`С. при охлаждении объем уменьшается, а этому препятствует напряжение. Прочность соединения на 1/3 < прочности сплошного металла.
Технологический процесс состоит:
1.Очистка механическим или физическим путями.
2.Сжатие пов-ти с определенным усилием, иногда с помощью подогрева для более эффективного дифундирования атомов.
3.Выдержка для достаточно пластичных металлов, низкоуглеродистых (платина, золото).
С клепывание
- способ соединения
деталей с помощью
промежуточных
соединений
(клепок). Детали
накладываются,
друг на друга
в них просверливаются
сквозные отверстия
и в них вставляются
заклепки.
С другой стороны наносится удар бойком, и под действием силы нажима клепка расплющивается, и она прочно заполняет отверстие.
В настоящее время заклепочные соединения постепенно вытесняются сваркой, однако их целесообразно применять там, где конструкция подвергается высоким динамическим нагрузкам, заклепочные соединения выполняются из алюминия, меди и стали. Заклепки малого диаметра до 10мм «садят» в холодном состоянии. Заклепки большого диаметра нагревают до 800 – 900С и садят в горячем состоянии. Для клепки применяют специальные инструменты - прессы, автоматы, клепальные молотки.
Запрессовка деталей – при изготовлении соединяемые детали делают такими, чтобы они ни входили друг в друга.
Например: d вала 100+0,08+0,02:min 100.02, max 100.08; d отверстия 100-0,05 max100 min99.95.
Такие соединения получают двумя способами: механическим и тепловым. Механический заключаются в том что, несмотря на разницу размеров, все таки удается вставить детали за счет упругих деформаций. Тепловой способ – при нагревании и или охлаждении детали сжимаются или расширяются. Тогда применяется нагревание охватывающих поверхностей или охлаждение вставляемых деталей. Метод соединения деталей нагреванием дает прочность соединения на 25 – 30% выше прочности механической запрессовки, за счет шероховатости пов-ти.
Для нагрева применяют солевые ванны тем нагрева 150-2000С. Охлаждение выполняется либо сухим льдом до –700С, либо жидким азотом до –1760С.
Склеивание – применяется все чаще, благодаря изобретению искусственных склеивающих материалов. Клеевые соединения удовлетворительно сопротивляются сдвигам и динамическим нагрузкам, но их тепловая стойкость не превышает 90С. В качестве клеев используют смеси эпоксидной смолы, смеси с портландцементом. Этим клеем можно склеить такие пары как текстолит и чугун, текстолит и сталь, бронза и чугун и т.д. склеиваемые поверхности должны тщательно счищаться, обезжириваться. Для ускорения процессов склейки детали иногда нагревают.
№40. Оборудование сборочных цехов.
Условно существует две группы:
Технологическое
Вспомогательное или транспортные.
Состав (1):
ручной слесарно-сборочный инструмент (отвертки, молотки, гаечные ключи, зубила, напильники, плоскогубцы, круглогубцы);
Ручные машины для слесарных работ (сверлильные станки, гайковерты и т.д.);
Сборочные приспособления универсальные (тески, домкраты, установочно-зажимные стенды);
Специальные станки: установочно-зажимные стенды.
Прессы (ручные, пневматические, гидравлические);
Оборудование для балансировки вращающихся деталей;
Оборудование для мойки, нагрева, заправки смазкой;
Оборудование для сварочных работ: трансформаторы;
Оборудование для покраски (пульверизаторы, сушильные аппараты);
Состав (2): разнообразные устройства:
Конвейеры подвесные (не требуют дополнительных производственных площадей, обладающие значительной протяженностью, используют для транспортировки м/у цехами, этажами);


Напольные конвейеры (расположены на уровне рабочего):
ленточные (для сборки легких и средний изделий 800-1000), v=6 – 30м/мин., зависят от такта пр-ва, пластинчатые (для сборки устойчивых изделий 400-1000), v=1 – 5м/мин.,
роликовые - рольганги (1 – 3м/мин.) основаны на трении качения: неприводные, наклон 1-30, рабочему необходимо лишь толкнуть, для крупных модулей существует передача и изделие катится.
- Грузоведущие
(напольные
конвейеры для
тяжелых изделий).
тележечные – движение м/б непрерывным 0,25-6 м/мин либо периодические:
р амные
– вмонтирован
в полу рама
совершает
движения по
направлениям(поднимет
изделие, перемещает
и возвращает
его обратно):
М
 остовые
краны (для
изделий m>5тонн)
перемещаются
по специальным
путям;
Крановщица управляет процессом
д
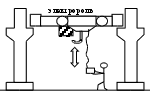 ля
перемещения
изделий до 5
тонн используют
кран-балку.
В качестве транспортирующих устройств используются роботы, так называемые робокары.
№41. Электроэрозионные методы обработки.
В современном машиностроении с НТР возникают проблемы обработки материалов с особыми физико-механическими свойствами из высокопрочных, вязких материалов. И с другой стороны возникают проблемы обработки тонкостенных деталей с пазами и отверстиями в несколько мкм. Эти проблемы решаются с помощью электрофизических методов обработки в которых используется физические явления. Эти методы являются необходимым методом, дополнением к мех. обработке, не заменяя ее. Обычные методы обработки менее энергоемки чем эти методы. Но есть особый случай, где электрофизические методы более удобны и лучше. Занимают определенный объем трудозатрат 5-10%.
Электроэрозионная обработка.
В основе ЭЭО лежат физические явления электрической эрозии, т.е. разрушения эл. контактов при возникновении между ними электрических разрядов.
В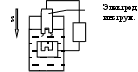 конце 40-х годов
предложение
использовать
это явление
для обработки:
схема


В результате эл. разряда металл на поверхности разрывается, расплавляется и даже испаряется. Процесс происходит в рабочей жидкости. Рабочая жидкость (керосин, масло, вода) при электроэрозионной обработке выполняет следующие функции:
1) способствует разделению продуктов эрозии, образованию гранул шаровидной формы, препятствует осаждению продуктов эрозии одного электрода на другой;
2) обеспечивает стабильное протекание процесса, удаляя продукты эрозии и очищая межэлектродный промежуток;
3) охлаждает электроды.
Рабочая жидкость должна иметь химическую нейтральность к материалу инструмента и детали, небольшую стоимость, невысокую вязкость, быть нетоксичной и безопасной в эксплуатации.
Общий съём материала происходит под действием большого числа электрических разрядов, которые являются высококонцентрированными преобразователями электрической энергии в тепловую. Электрические импульсы поступают на межэлектродный промежуток с определённой частотой. На поверхности детали копируется таким образом профиль электрода инструмента.
Эффективность обработки опред. теплофизическими свойствами материала: температурой плавления (алюминий легче чем сталь), теплоемкостью, теплопроводностью.
От мех. свойств материала не зависит эффективность обработки. Электрический разряд действует разрушающим образом и на инструмент, что приводит к износу. Коэффициент износа инструмента – дельта. (сред значение 80-150%).

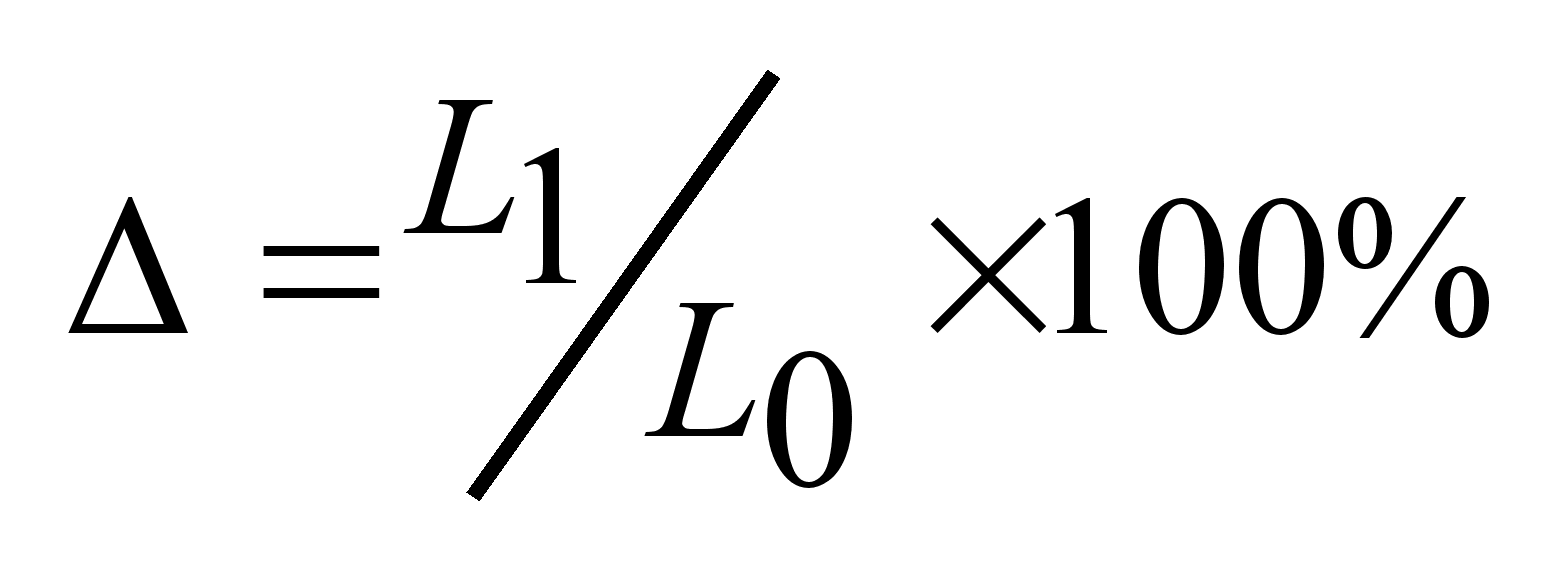
Износ у инструментов из электрографита приблизит. 5%. Но это хрупкое, не прочное вещество сложный контур трудно. Алюминий лучше, но износ. 120%, медь 70%, но значительно дороже. Тепловое воздействие на поверхность составляет 5000-60000С, что приводит к выгоранию отдельных легирующих элементов, вторичной кристаллизации, к некоторому растрескиванию поверхности.
Применяется данный метод для обработки
1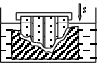 .Внутренних
полостей, штампов,
процесса формовки.
Такая обработка
в 1,5-2 раза производительней,
чем фрезерование.
Эффективен
также для горячей
штамповки.
2.Прошивание отверстий малых размеров, глубокие и особенно в трудно обрабатываемых материалах диаметром до 0,5 мм.
Поверхности типа фасонных щелей, в форме шестигранника
Примеры поверхностей.
 (сито)
Эффективно в ремонтном деле.
3. Обработка сложных поверхностей непрофильным электродом - проволочкой.
В качестве инструмента используется тонкая латунная проволока диаметром 0,1 – 0,5 мм или вольфрамовая диаметром 0,02,-0,05 и эта проволока как непрерывная пила обрабатывает поверхность. Она перемещается с одного устройства на другое.


Резец очень маленький, проволочка непрерывно перематывается, что позволяет достичь того, что диаметр обрабатываемого отверстия остается пост. Проволочка не снашивается не сгорает (точность выше).
Если подключить к столу ЧПУ, то можно вырезать любой сложный контур.
Достоинства
-Возможность
обработки
материала не
зависит от их
твердости и
прочности.
-Возможность получения очень сложных контуров и поверхностей с приемлемой производительностью
Недостатки
-Высокая энергоемкость процесса
-Низкая прочность и качество поверхности, особенно на высокопроизводительных предприятиях.
-Большой износ инструментов (они сгорают)
№42. Электрохимическая обработка.
В основе ЭХО лежат процессы возникающие при прохождении постоянного электрического тока между электродами, проводниками, находящимися в электролите.
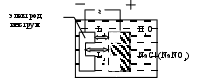
NaCl Na++ Cl-
H2O H+ + OH-
Fe0–2e FeFe2++2OH Fe(OH)2
Происходит растворение детали, это процесс определяется законом Фарадея:
Q = RIt, где R – коэффициент, t - время, I – сила тока, находят из закона Ома I= U/R
Столба электролита:
R = L/XS, S –рабочая площадь, X – удельная проводимость.
Для каждого материала подбирают отдельные электролиты, составляющие компоненты которого – разные и в любом количестве.
Особенности электролитов
-удаление металла происходит буквально по одному атому
-электрод инструмента в принципе не изнашивается.
Применение ЭХО
1.При обработке сложных фасонных изделий труднообрабатываемого материала. Пример. Обработка турбинных лопаток (сложный профиль):
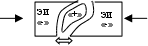
U=8-12В, D==60-80 А/см2 – плотность тока.
Грубо отштампованную заготовку помещают м/д двумя электродами, которые копируют форму. Производительность этого процесса увеличивается в 4-10 раз, чем при фрезировании (20мин. и 2 часа).
2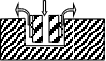 .Прошивание
фасонных и
очень глубоких
отверстий
Т.к. инструмент не изнашивается, следовательно, можно прошивать очень глубокие поверхности. Трубочка может быть любой формы.
3.Операция снятия заусенцев при мех. обработке вязких материалов на выходе инструмента остается заусенец.
Н а
выступах будут
концентрироваться
силовые линии
электрич. магнитного
поля, заусенец
будет удаляться,
кромка закругляться.
Э ффективна
при снятии
заусенцев в
трубопроводе
и в пневмопроводе.
4 .Электроалмазное
шлифование.
-
 Образивные
круги снабженные
алмазными
зеркалами
- Z
Обычный шлифовальный круг снабжается источником постоянного тока. В зазор подается электролит и в этом зазоре – идет процесс электрохимического растворения. Алмазные зерна, находящиеся в шлифовальном круге срезают не сам металл, а окисные пленки. 90-95% объема по съему металла приходится на ЭХО, а 5-10% на алмазные зерна, в результате стойкость кругов возрастает в 10 раз.
5.Электрохимическое полирование (получение поверхностей зеркальной чистоты)
И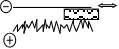 нтенсивность
электромагнитного
поля расплавляет
гребешки, а
впадины нет,
т.к. их закрывают
пассивационной
пленкой.
Для эффективности сглаживания применяют деревянные бруски
Достоинства:
-возможность обработки любых материалов любой твердости и вязкости и прочности, не зависимо от механических свойств.
-высокое качество получаемой поверхности (отсутствие сил воздействия).
Недостатки:
-высокая энергоемкость
-низкая точность из-за невозможности управлять силовыми линиями электромагнитного поля
-выделение в процессе операции вредных газов
-интенсивная коррозия поверхностей, на которые попадает электролит.
№43. Применение ультразвука в машиностроении.
Ультразвук - упругие мех. колебания материальной среды с частотой, превышающей 16 кГц. Колебания упругих частиц атомов около положения равновесия в среде зон сжатия и растяжения.
В воздухе - 331 м/c, в воде - 1500 м/c, в металлах - 5100м/с.
Механические преобразователи.
Первые (в воздухе, в воде) преобразуют мех. потоки жидкости и газа в ультразвуковые колебания или электрические
Схема:


Вырывание струи воздуха – звук
Электрические преобразователи:
А)Магнитострикционные
Б)Пьезокерамические
А)Металический сердечник вносят в переменное маг. поле, он будет менять свои размеры:
1 8
кГц - источник
ультра звуковых
колебаний
Б) основан на обратном пьезо эффекте. К кристаллу кварца прикладывают усилие, в результате чего появляется электрический заряд «+». Если передавать через кристалл эл. маг. поле - он будет изменять форму и излучать электро-звук. Используют материал ВаTiO3, с частотой выше 40 кГц, дельта L =5-10
Если приток Ф концентрата, то можно усилить колебания.
Ультразвуковая микро обработка.
Она представляет собой разновидность механической обработки, основанную на разрушении обрабатываемого материала абразивными зёрнами под ударами инструмента, колеблющегося с ультразвуковой частотой. Источником энергии служат электрозвуковые генераторы тока с частотой 18-44 кГц. Ультразвуковые колебания инструмента создаются - магнитострикционных вибраторов. Рабочий инструмент пуансон - закрепляют на волноводе генератора. Под пуансоном устанавливают заготовку, и в зону обработки поступает суспензия, состоящая из воды и абразивного материала. Инструмент, колеблющийся с ультразвуковой частотой, ударяет по зёрнам абразива, лежащим на обрабатываемой поверхности, которые скалывают частицы материала заготовки. Инструмент совершает ультразвуковые колебания (с амплитудой А = 0,02.-0,05 мм и скоростью V) и воздействует на заготовку. В рабочую зону подаются взвешенные абразивные зёрна 2 (обычно карбида бора) и наблюдается два основных процесса:
1) ударное вдавливание абразивных зёрен, вызывающее выкалывание небольших частиц материала заготовки,
2) циркуляция и смена абразива в рабочей зоне для уноса выкалываемых частиц материала заготовки и доставки свежего абразива.
Размер выкалываемых частиц небольшой, однако количество ударов велико (18000...44000 удар/с).
У льтразвуковая
размерная
обработка
используется
для получения
твердосплавных
вкладышей
матриц и пуансонов,
вырезания
фигурных полостей
и отверстий
в деталях,
гравирования,
нарезания
резьбы.
Этим методом обрабатываются детали из твёрдых хрупких материалов (керамика, стекло, кварц, и др.). Преимущество ультразвукового метода перед электроэрозионным - более высокое качество поверхностного слоя, обычная температура.
Ультразвуковая очистка.
В моечную ванну в дно встраивается магнитострикционный преобразователь
П
ПМС
ри его работе возбуждаются мощные ультразвуковые колебания, мелкие детали в сетке опускаются в ванну, колебания интенсифицируют процесс очистки (детали приборов часов). Сокращается расход моющих средств в 2 раза. Улучшается качество очистки.Ультразвуковая пайка и сварка
Происходит по следующей схеме:
На торец звукового усилителя жестко прикрепляется спец наконечник, детали укладывают на опору и прикрепляют.
В

 ключают
звуковые колебания,
которые приводят
к интенсивному
сдвигу скольжения
поверхности
относительно
др. др. В результате
поверхности
очищаются,
интенсифицируется
диффузиясварное
соединение.
Таким способом варятся металлы с близкими пределами текучести (хорошо свариваются алюминиевые детали), молибден, цирконий, титан и др. редко земельные металлы. А также неметаллические материалы – пластмассы сплавляют с керамикой. Особенно эффективно: приварка к толстой подложке тонкого элемента.
Пайка – процесс обычной пайки, только к паяльнику прикрепляется магнитострикционный преобразователь. Жало паяльника совершает высокочастотные звуковые колебания в процессе пайки. Это дает улучшение очистки поверхности, смачиваемости и т.д. Недостаток этого метода низкий кпд преобразователя.
№44. Лазерная обработка в машиностроении.
Лазерная обработка.
О КГ-
оптически
квантовый
генератор,
изобретен
учеными физиками
в 60 годы. В лазерах
научились
получать излучение
– пучок фотонов.
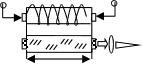


Торцы полируются, их длина кратна длине излучения волны

лампа

Эти 2 элемента помещаются в 2 полюсах эллипса. Луч выходит из лампы и всегда попадает в активный стержень, электроны переход на верхн орбиты. В стержне возникают продольные колебания и фотоны вырываются из полупрозр зеркала, возникает поток лучей. Этот пучок света концентрируют через оптические системы в луч, плотность возрастает и температура может достигнуть 600-8000С.
Прошивание отверстий.
Очень маленький диаметр получаемых отверстий 0,003-1мм при толщине металла 1-3мм
Т очность
получаемых
отверстий не
высокая. Наиболее
эффективно
применяется
при прошивке
отверстий в
алмазных фильерах,
прошивание
отверстий в
рубиновых
часовых камнях
Лазерная резка
Используют газовые лазеры СО2 работают в непрерывном режиме. Применяют для резки тонко листовых материалов, различных пленок на диэлектрических подложках, пластмассе, резине. Эти станки снабжаются системой ЧПУ, что дает возможность вырезать очень сложные формы. Лазерная сварка может быть точечной и шовной. Толщина свариваемой детали от 0,001-1мм. Наиболее эффективно применение в трудно доступных местах, при соединении легко деформир деталей в условиях интенсивного тепло отвода. Может осуществляться в замкнутом объеме.
Термообработка
Для упрочнения закалки тонких не жестких деталей путем местного, пятнистого нагрева - интенсивная закалка.
№45. Изготовление деталей из пластмасс.
Пластмассы - новые материалы, отсутствующие в природе появившиеся в результате техн. прогресса в ХХв. Их широкое применение обусловлено рядом специфич. свойств: малая плотность при удовлетворительной технологической прочности, высокая химическая коррозионная стойкость(не ржавеет), обладает хорошими электроизоляционными свойствами. Применяют их в машиностроении, обеспечивая экономию дорогих цветных металлов, снижение массы изделий, повышение долговечности и снижение трудоемкости. Большим преимуществом технологии изготовления пластмасс - совмещение процесса формообразования заготовки и получения готовых деталей (нет раздельных процессов). Детальность пластмассы требует незначительной механической доработки. Процесс переработки характеризуется высоким процентом используемых материалов 0.85-0.95, высокий уровень автоматизации и механизации, большинство процессов выполняется на одном рабочем месте.
Пластмассы – неметаллические материалы, представляющие собой сложные композиции высокомолекулярных соединений. Могут находиться в аморфном и кристаллическом состоянии. Переход связан с резким изменением их физико-мех. свойств. Существенное влияние оказывает теплота, в зависимости от характера влияния теплоты все пластмассы делятся на 2 класса:
1) Термопласты, 2) Реактопласты. Термопласты - полиэтиленовые, капроновые, полистирольные, фторопластмассы размягчаются и плавятся при повышенной температуре и вновь затвердевают при охлаждении. Процесс может многократно повторятся без ухудшения свойств. Реактопласты - различные текстолиты, пресс материалы, стеклопластики. При нагревании исходных компонентов переходит в вязко-текучее состояние, но с завершением хим. реакции становится твердым и больше не могут размягчатся.
По своим механическим свойствам делятся: 1)жесткие - имеют незначительное удлинение, называются пластиками, 2)мягкие - обладают большим относительным удлинением, низкой упругостью наз. эластики.
В зависимости от числа компонентов:
1)простые, 2)композиционные(3-4 и 10 компонентов)
Способы переработки пластмасс подразделяют на группы:
Перерабатывают в вязком текущем состоянии: прессованием, давлением, выдавливанием.
Пер-ка в высокоэластичном состоянии: штамповка, пневмо- и вакуум-формовка.
Получение деталей из жидких полимеров: литье.
Переработка в твердом состоянии: резка, механическая обработка.
Получение неразъемных соединений: сварка, пайка, склеивание.
Прочие способы: напыление, спекание и др.
П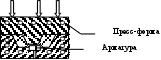 рессование
– производство
выполняется
в металлических
пресс-формах
с одной или
несколькими
формовыми
полостями -
матрицами. В
них пластмасса
подается в
исходном состоянии
в виде порошков,
таблеток. Под
воздействием
тепла и давления
пресс-мат. заполняет
формирующие
полости, приобретая
требуемую форму
и размер, здесь
же протекает
процесс полимеризации.
Недостатком является достаточно быстрый износ пресс-форм, т. к. прессование начинается при недостаточно пластичном материале.
Литьевое прессование начальные этапы проводятся в отдельном устройстве – предварительная камера.
п овышается
стойкость
пресс-формы,
точность и
качество деталей,
т. к. заполнение
идет только
в жидком состоянии.
Но усложняется конструкция.
Литьевое под давлением (наиболее эффективный метод). Применяется для термопластичных материалов. Повышенная производительность до нескольких сот деталей в минуту. Возможна полная автоматизация циклов, на машинах получают детали очень сложной формы.
Процесс литья заключается : расплавленный материал подается в рабочую полость стальной пресс-формы под давлением 300-500 МПа. Весь процесс осуществляется на одной машине, которая работает в автоматическом или полуавтоматическом режиме. Это наиболее известная форма литья.
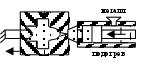
Принцип:
Одна часть формы подвижная. Металл подается в специальный мундштук из цилиндра. Чтобы металл не остывал камера сжатия подогревается постоянно.
Экструзия - пластмассу заставляют течь через фасонное отверстие – фильеру.
Формование - тонкий лист пластмассы укладывается на металлические пресс-формы. Воздух откачивается.
Ф ормирование
происходит
под действием
атмосферного
давления; применяют
для получения
крупногабаритных
и корпусных
деталей.
№46. Металлокерамика (порошковая металлургия).
Отрасль технологии занимается производством металлических порошков и деталей из них. Суть заключается в том, что исходные материалы представляют собой мелкоизмельченные порошки. Из порошков прессуют заготовки сравнительно несложной формы, которую потом подвергают спеканию (температура подбирается так, чтобы плавился один связующий компонент, из-за процесса диффузии образуется прочное соединение). Можно получать детали из особых тугоплавких материалов, из нерастворимых друг в друге металлов,