Ткачество
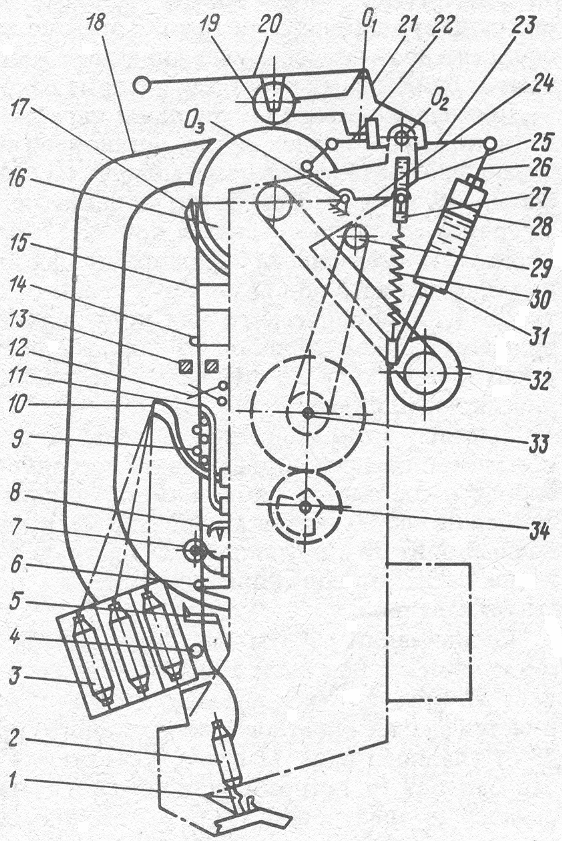
Технологическая схема мотального автомата АМК-150-3.
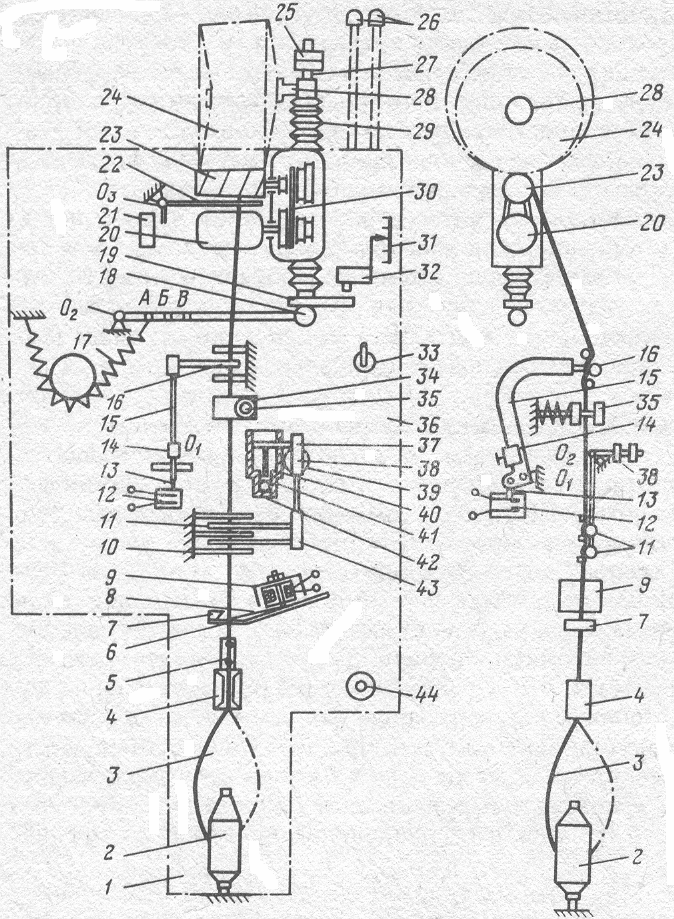
Мотальный автомат Аутосук (ЧСФР).
Каждая мотальная головка мотального Аутосук имеет магазин 3 для четырёх початков. При дорабатывании рабочий початок автоматически снимается с початкодержателя 1 и отправляется на конвейер, а из магазина 3 по направляющему лотку устанавливается запасной початок 2. Нить, сматываясь с початка, поступает в баллоноограничитель 4 пруткового типа. Баллоноограничитель устанавливается на расстоянии 35-40 мм от конца патрона, и его можно использовать при перематывании нитей с левой и правой круткой. Затем нить попадает в пред варительный чиститель 5, предназначенный для задержания слетов и больших прядильных пороков. Если эти пороки не устранить, то попадание их в контрольный прибор приведет к отказу автоматики при включении автоматического цикла. Разводка предварительного чистителя устанавливается равной 3-4 диаметрам нити.
Далее нить попадает в гребенчатый нитенатяжитель 9, имеющий сменные грузовые шайбы, и контрольную щель 13 с метрической шкалой для установки необходимой разводки. Между предварительным чистителем 5 и нитенатяжителем имеются контрольная вилочка 6 для контроля наличия нити в нижней зоне автомата, сопло 7 подвижного отсоса для обнаружения, удержания и передачи оборванного конца нити с прядильного початка к узловязателю 8 и неподвижное сопло 11, улавливающее нить при ее обрыве в верхней зоне.
Затем нить проходит между лезвиями ножниц 12 и через щуп 14, контролирующий наличие нити. В этой же зоне установлено сопло 10 неподвижного подсоса, удерживающее концы нитей, идущих от запасных прядильных початков, которые находятся в магазине.
Для парафинирования твердым парафином пряжи, используемой в трикотажном производстве, установлен парафинер 15. Мотальным барабанчиком 16 пряжа наматывается на конический патрон, образуя бобину 19. Если на барабанчик 16 наматывается пряжа в виде жгута, то срезка его осуществляется ножом 17. Бобина удерживается приклоном 21, имеющим на передних концах два зажима. Приклон можно устанавливать под различным углом относительно оси О1 для установки цилиндрического или конусного патрона. При увеличении диаметра бобины приклон 21 поворачивается относительно оси О2 вверх и через тягу 23, стержень 26 перемещает поршень 28 в гидравлическом цилиндре 31.
Приклон мотальной головки оснащен компенсирующим устройством, позволяющим поддерживать постоянную плотность намотки на бобине и состоящим из планки 22, двуплечего рычага 24, вращающегося на оси О3, крючка подвески 25, в которую ввернут регулировочный винт 27 с пружиной 30. Опытным путем определяют необходимое натяжение пружины, при котором плотность намотки соответствует заданной.
Координация работы всех механизмов мотальной головки осуществляется с помощью 17 кулачков, закрепленных на кулачковом валу 34. Автоматическое отыскание конца нити на бобине 19 осуществляется за счет обратного (реверсивного) вращения бобины роликом 29 от главного вала 33 после торможения фрикционом мотального барабанчика 16, который приводится в движение клиноременной передачей от электродвигателя 32. Барабанчик совершает в обратном направлении 6-7 оборотов, что соответствует отмотанной длине нити 1-1,5 м. Одновременно соплом 18 пневмосистемы конец нити транспортируется к узловязателю 8 типа URA-4 – URA-7 (цифры 4 и 7 указывают длину в миллиметрах концов нитей в узле после связывания).
Процесс связывания узла происходит за 230° поворота кулачкового вала, что по времени соответствует 4 с, а весь процесс образования узла совершается за 10,8-16,8 с в зависимости от места обрыва нити. Если обрыв нити произошел в верхней зоне контрольного прибора, конец улавливается соплом 11 и контрольная вилочка 6 не передает сигнала на смену початка. Сопло 10 удерживает нити с запасных початков, а подвижное сопло 7 подает нить в зону узловязателя в случае, если первая попытка связывания прошла неудачно.
Если перематываемая нить оборвалась в нижней зоне или сработался початок, контрольная вилочка 6 действует на рычаг, который включает механизм смены початка.
Початок соскальзывает с початкодержателя 1 и попадает на транспортер автомата, а полная паковка из магазина поступает на початкодержатель, и связывание возобновляется. Если при второй попытке узел не образуется, электродвигатель выключается и загорается сигнальная лампочка на панели управления автоматом. Тогда устранить неполадку нужно вручную, т.е. заправить нить, ввести ручкой 20 бобину 19 в соприкосновение с барабанчиком 16 и включить головку.
Технологическая схема мотального автомата Аутосук (ЧСФР).
СПИСОК ЛИТЕРАТУРЫ
677.054.А84 П.Н.Арнаутов и др. «Ткацкие автоматические станки СТБ». М. Лёгкая индустрия 1973г. 216 стр.
677.054.К89 А.В.Кулигин «Автоматический ткацкий станок АТ-100-5М». Гиэлегпром 1958г. 266 стр.
677.024.С90 А.А.Мартынова, Л.Ф.Суринина «Технология и оборудование ткацкого производства». М. Лёгкая и пищевая промышленность 1981г. 231 стр.
677.054.Е92 С.М.Ефремов «Автоматические ткацкие станки». М. Лёгкая индустрия 1975г.
677.3.054.Н62 М.Н.Никитин «Автоматический ткацкий станок АТ-175Ш». М. Лёгкая индустрия 1968г.
677.054.С79 Г.В.Степанов «Станки СТБ: устройство и наладка». Легпромбытиздат 1986г.
677.054.С79 Г.В.Степанов «Станки АТПР: устройство и расчёт параметров». М. Лёгкая и пищевая промышленность 1983г.
677.054.Г77 Т.С.Грановский «Ремонт и наладка текстильных машин». М. Лёгкая и пищевая промышленность 1984г.
677.2.054.Б90 П.Т.Букаев «Устройство и обслуживание автоматических ткацких станков». М. Лёгкая индустрия.
677.054.В18 М.Я.Варнаков «Жаккардовые машины». М. Лёгкая индустрия 1978г.
А.Н.Паршин и др. «Пневморапирные ткацкие станки». Лёгкая индустрия 1974г.
677.054.Х98 М.И.Худых «Технология ремонта оборудования ткацкого производства». М. Лёгкая и пищевая промышленность 1982г.
677.054.Б74 В.Ф.Богомолов и др. «Оптимизация наладочных (работ) параметров жаккардовых машин для ткацких станков». 1982г.
677.2.024(03).С74 «Справочник по хлопкоткачеству». М. Лёгкая индустрия 1979г.
677.3.024(03).С74 «Справочник по шерстоткачеству». М. Лёгкая индустрия 1975г.
677.1.024(03).С74 «Справочник по льноткачеству». М. Ростехиздат.
677.3.024.Б50 Н.Ю.Беркович «Шерстоткачество». Легпромбытиздат 1985г.
677.4.024.А23 Н.П.Агапова «Шелкоткачество». М. Лёгкая индустрия.
677.1.024.Б92 Н.А.Бусова «Ткачество льна». М. Лёгкая индустрия 1978г.
677.053.Ж66 А.В.Живетин «Устройство и обслуживание шлихтовальных машин». М. Лёгкая индустрия 1979г.
677.2.052.П64 А.Ф.Потягалов «Шлихтовальные машины хлопчатобумажного и льняного производства». М. Лёгкая индустрия.
677.2.054.М24 А.С.Манухин «Проборные и узловязальные машины хлопчатобумажной промышленности». М. Лёгкая индустрия 1972г.
677.2.023.Б83 А.И.Бородин «Подготовка основной пряжи к ткачеству». М. Лёгкая индустрия 1978г.
А.П.Алленова «Автоматический ткацкий станок СТБ». 1985г.
677.024.Н62 М.Н.Никитин «Новости техники и технологии подготовительных отделов в ткачестве». ЦНИИТЭИЛегпром.
677.2.05.А47 К.Г.Алесеев «Устройство и обслуживание сновальных машин хлопчатобумажнго производства». М. Ростехиздат.
| Прядильный початок | Бобина | Сновальный вал | Ткацкий навой | Уточная шпуля | |
|
Объём V, (см3) |
200-700 | 3000-5000 | 200000-800000 | 200000-500000 | 40-70 |
|
Масса М, (гр) |
100-350 |
2000 (1200-1500 цилиндрические) |
100000-400000 | 200000-400000 | 20-40 |
|
Длина L, (км) |
1-3 | 20-80 | 5-25 | 1-5 | 0,4-0,8 |
|
Скорость U, (м/мин) |
— | 500-800 |
400-800 (200-500 лента) |
50-100 | 300-600 |
|
Натяжение (г·с/нит) |
— | 15-25 | 20-25 | 20-30 | 20-30 |
|
Время наработки (час) |
— | 1-2 | 0,5-1,5 | 1-2 | 2-6 мин |
|
Время срабатывания (мин) |
3-10 | 100-300 | 300-600 | 5-30 дней | 4-6 |
СНОВАНИЕ
ШЛИХТОВАНИЕ
ПЕРЕМАТЫВАНИЕ
ПОДГОТОВКА УТОЧНЫХ НИТЕЙ
МОСКОВСКИЙ ГОСУДАОСТВЕННЫЙ ТЕКСТИЛЬНЫЙ УНИВЕРСИТЕТ ИМ. А.Н.КОСЫГИНА
Кафедра ткачества
ОТЧЁТ
ПО ПРАКТИКЕ
Выполнил студент гр.: //
Проверил: /Акимов Г.И./
МОСКВА 2002 г.
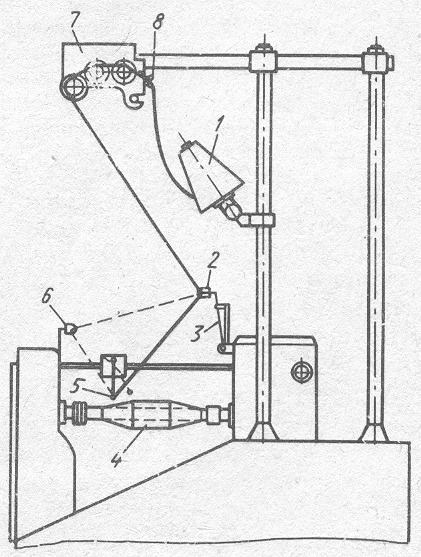
Уточно-перемоточный автомат УА-300-3М.
Нить сходит с бобины 1, установленной на 6обинодержателе, проходит через кольцо 8 баллоноограничителя, двухзонный шайбовый нитенатяжитель 7, глазок 2 сигнального крючка 3 механизма самоостанова при обрыве нити, глазок водка нитераскладчика 5 и наматывается на вращающуюся шпулю 4.
Заправку можно проводить и следующим образом. После глазка 2 нить заправляется через дополнительный передний глазок 6, глазок водка нитераскладчика 5 и наматывается на шпулю 4. Такую заправку обычно используют при перематывании льняной, хлопчатобумажной и шерстяной пряжи от 50 текс и ниже.
В автомате автоматизированы следующие операции: останов ведущего шпинделя при обрыве нити или при смене шпули, замена наработанного початка пустой шпулей с закреплением конца нити у её основания, отрезание нити, образование резервной намотки, включение и выключение мотального механизма при смене шпуль, подача пустых шпуль из бункера.
Связывание концов нити при её обрыве, смена бобин, загрузка бункера пустыми шпулями выполняются вручную.
Привод автомата осуществляется от индивидуального электродвигателя с раздельной передачей движения к мотальным головкам и к механизмам автоматики.
Раскладка нити на шпуле осуществляется водковым нитераскладчиком, образующим крестовую намотку с дифференциальной раскладкой.
Кинематическая схема автомата дает возможность в широких пределах регулировать диаметр намотки шпули, длину резервной намотки, скорость и натяжение нити, применять шпули различной длины.
Технологическая схема уточно-перемоточного автомата УА-300-3М.