Диплом по технологии машин
Определяем основное время операции
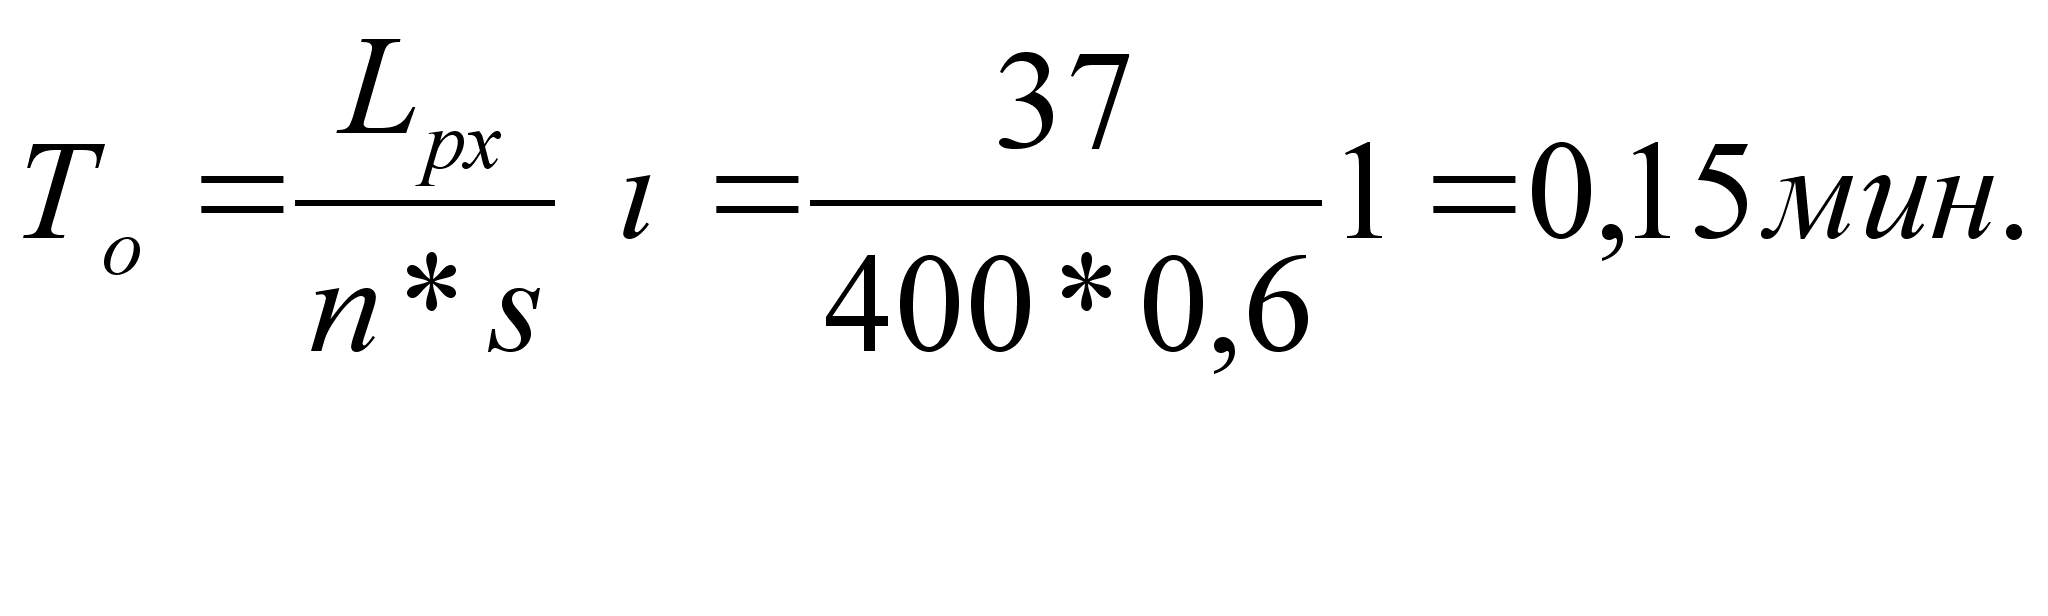
Расчет на вертикально – фрезерную операцию[045].
Оборудование: Вертикально – фрезерный станок 6Н12.
Приспособление: Тиски пневматические
Режущий инструмент: Фреза концевая 2223 – 0298 ГОСТ 17026 – 71.
Мерительный инструмент: ШЦ I-125 ГОСТ 166-89.
1. Определяем глубина резания
t = 20 мм.
По
табл. 33 стр. 283 [4]
выбираем подачу
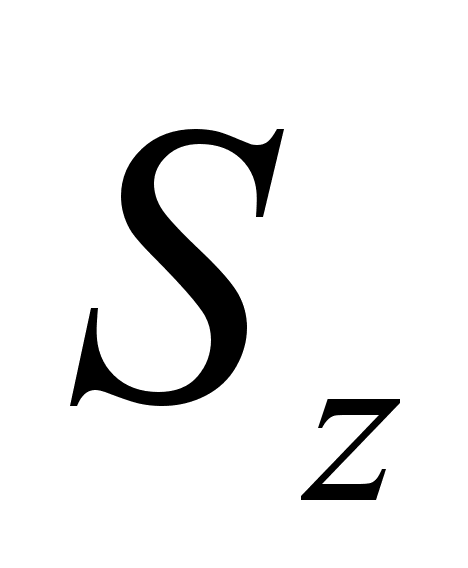 = 0,09 – 0,18 об/мин.
Принимаем
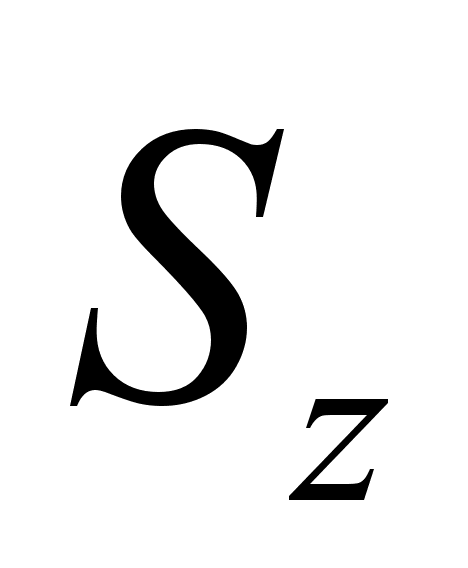 = 0,5 об/мин.
2. Определяем скорость резания:
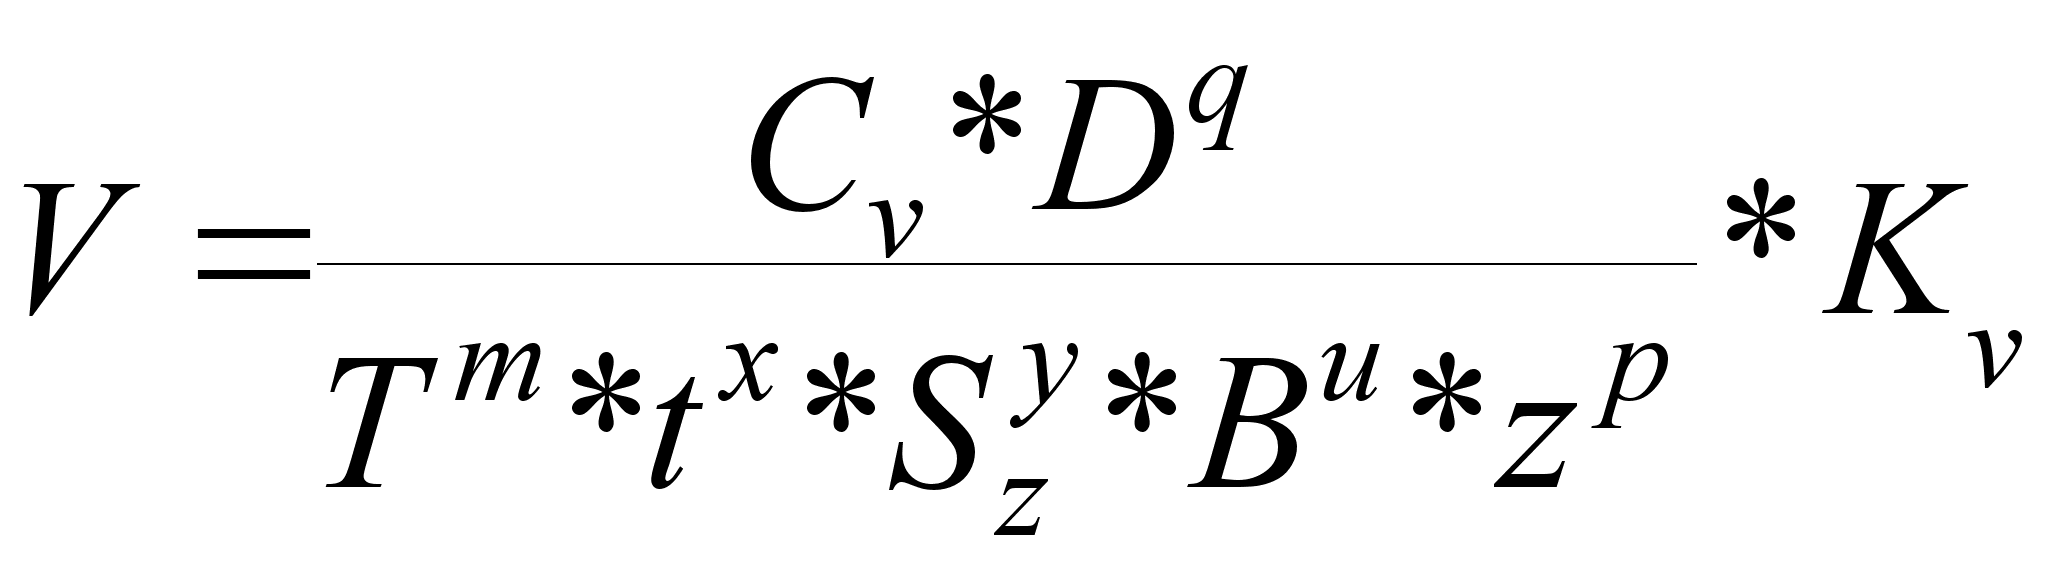
По таблице табл. 40 стр. 290 [4] определяем стойкость фрезы. Т = 80 мин.
По табл. 39 стр. 287 [4] определяем коэффициенты.
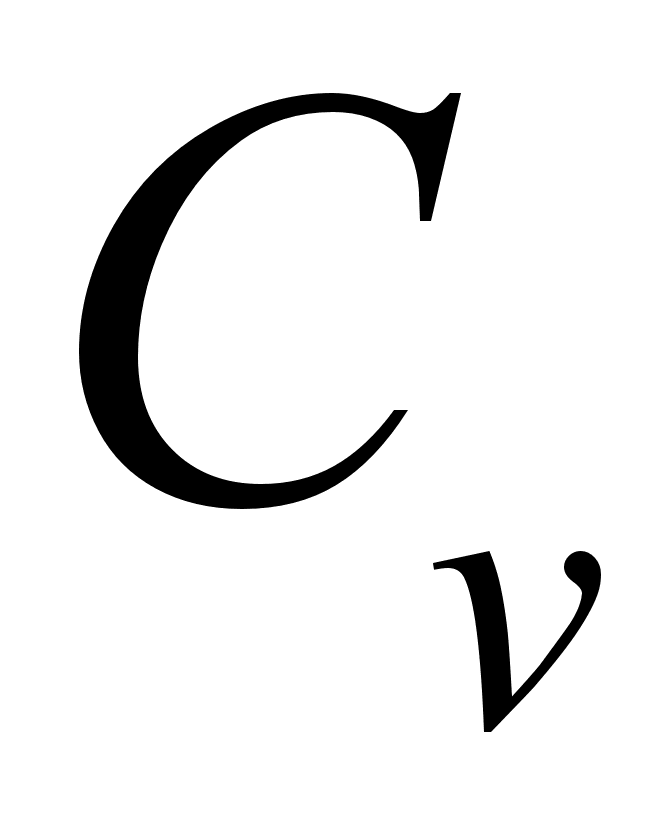 =
46,7 m
= 0,33
q = 0,45 u = 0,1
x = 0,5 p = 0,1
у = 0,5
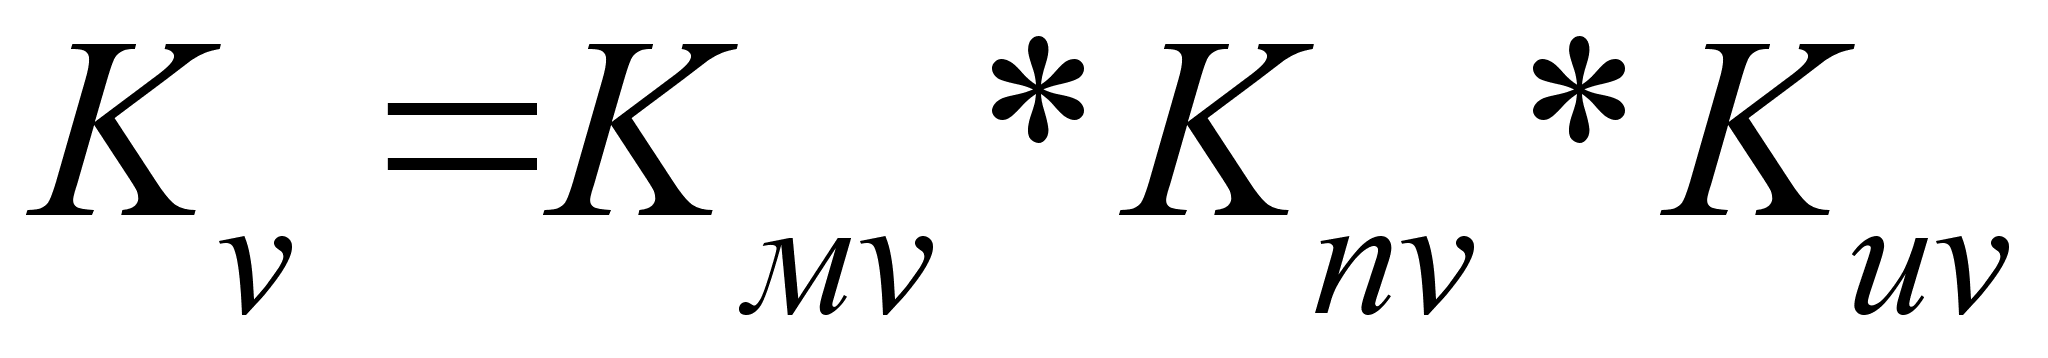
По табл. 1 – 6 стр. 261 – 263 [4] определяем поправочные коэффициенты.
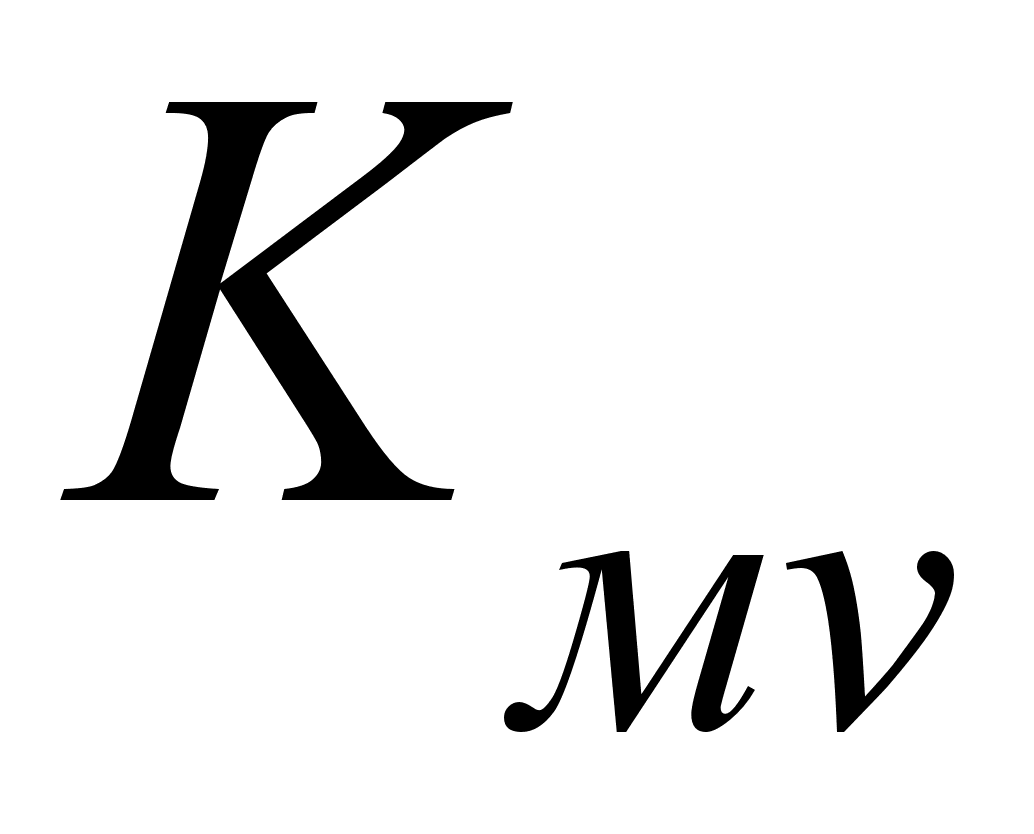 =
6.
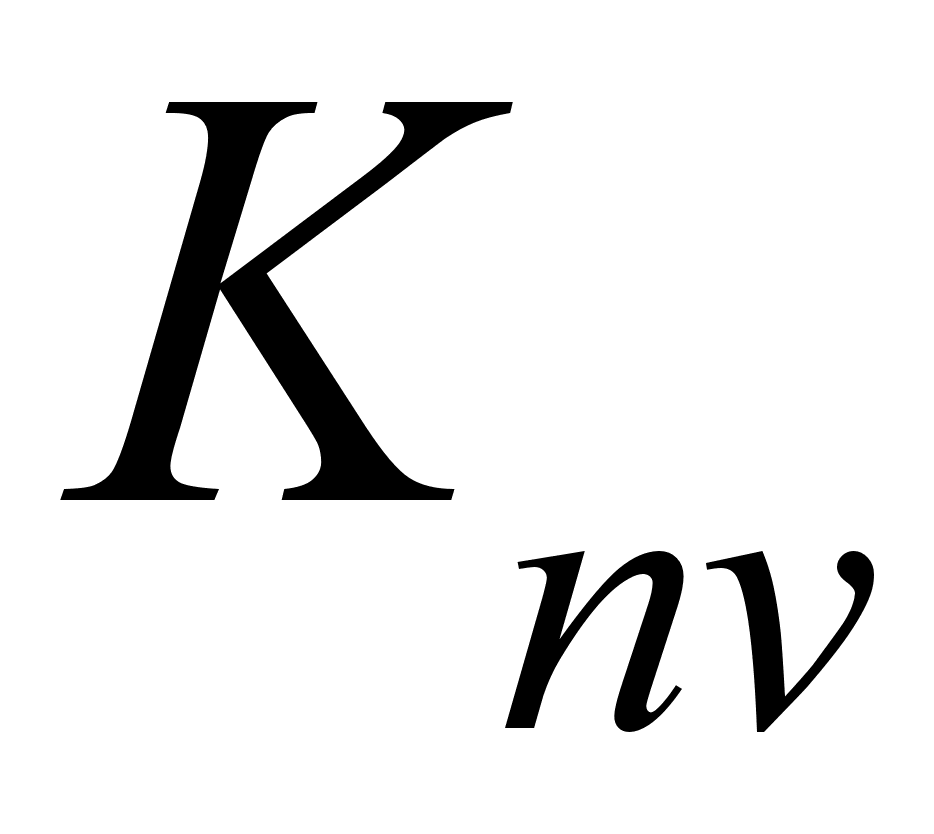 =
0,8.
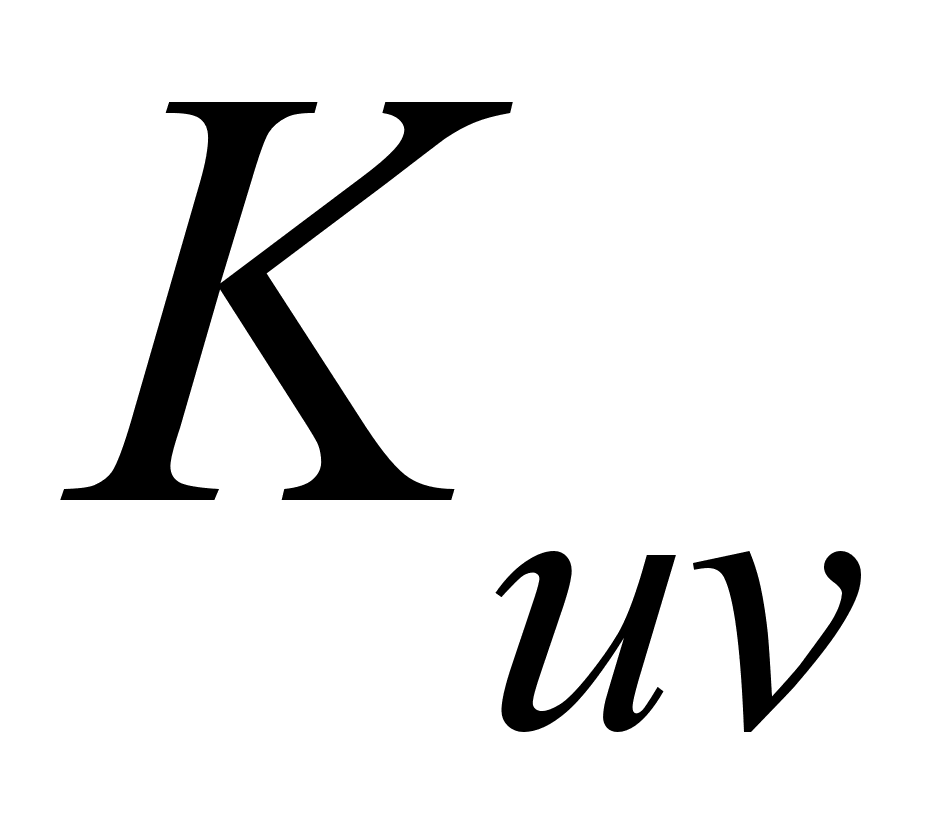 =
1.
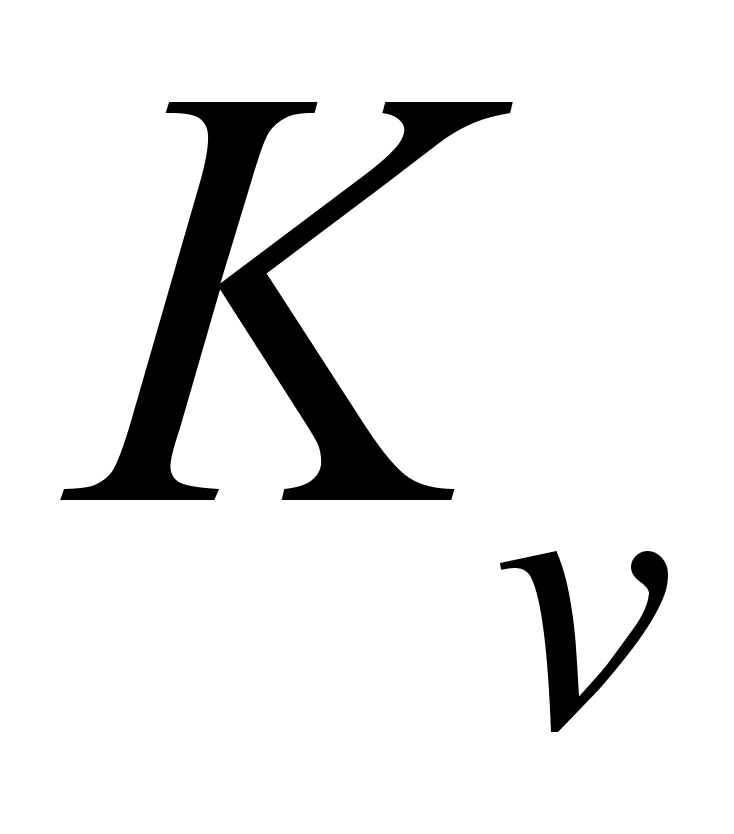 =
6 * 0,8 * 1 = 0,48
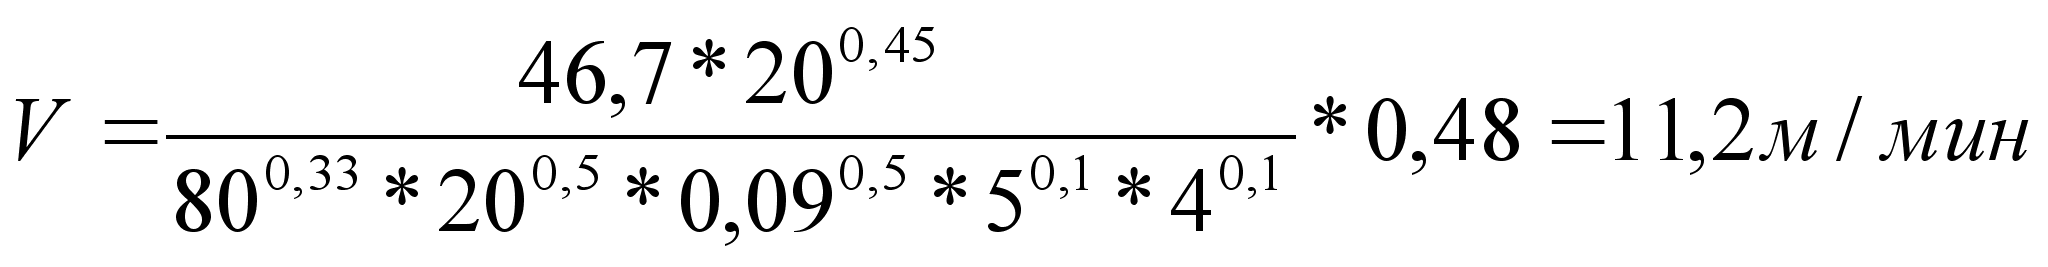
3. Определяем число оборотов шпинделя:
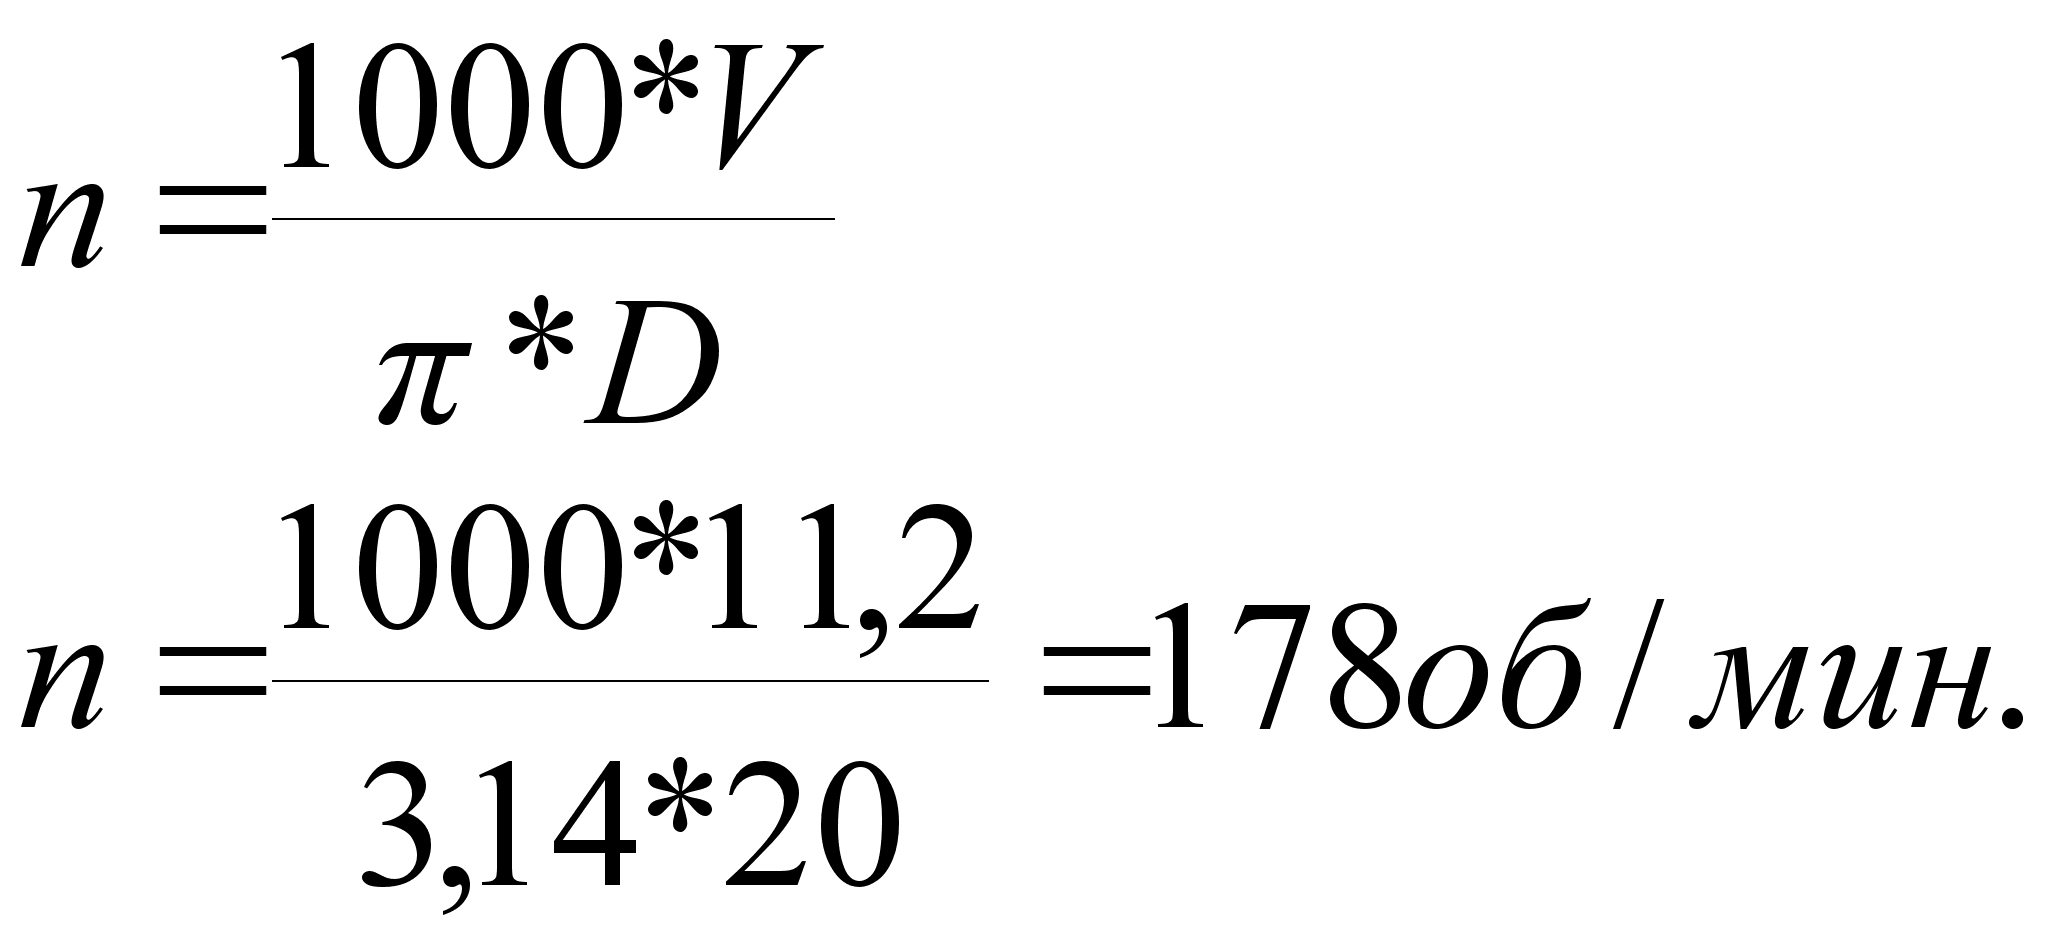
nпас = 160 об/мин
4. Определяем действительную скорость:
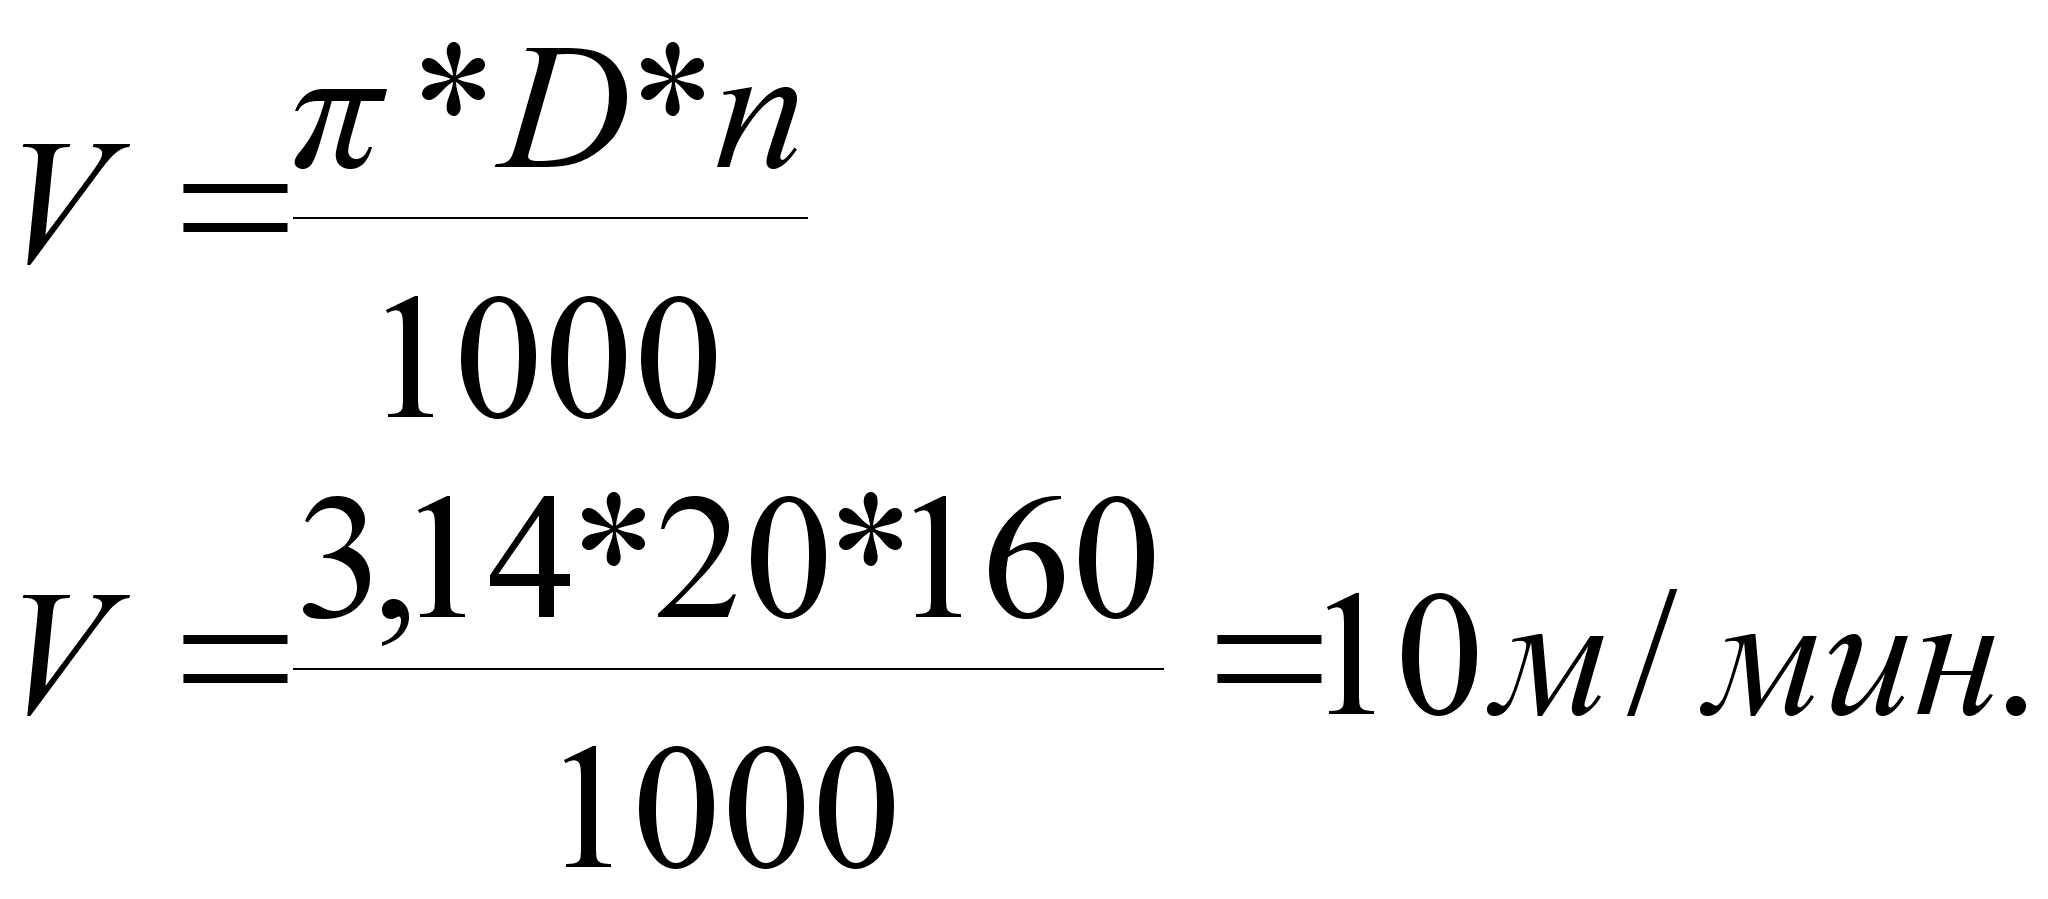
5. Определяем силу резания:
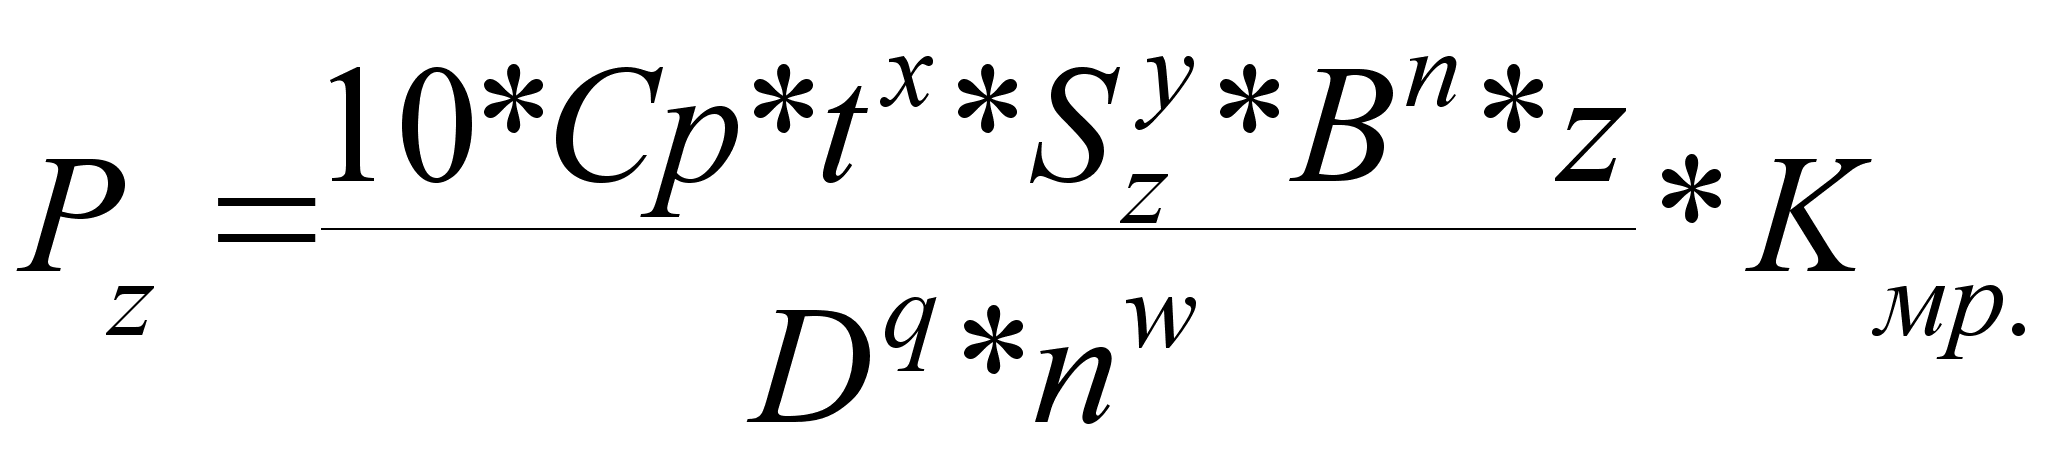
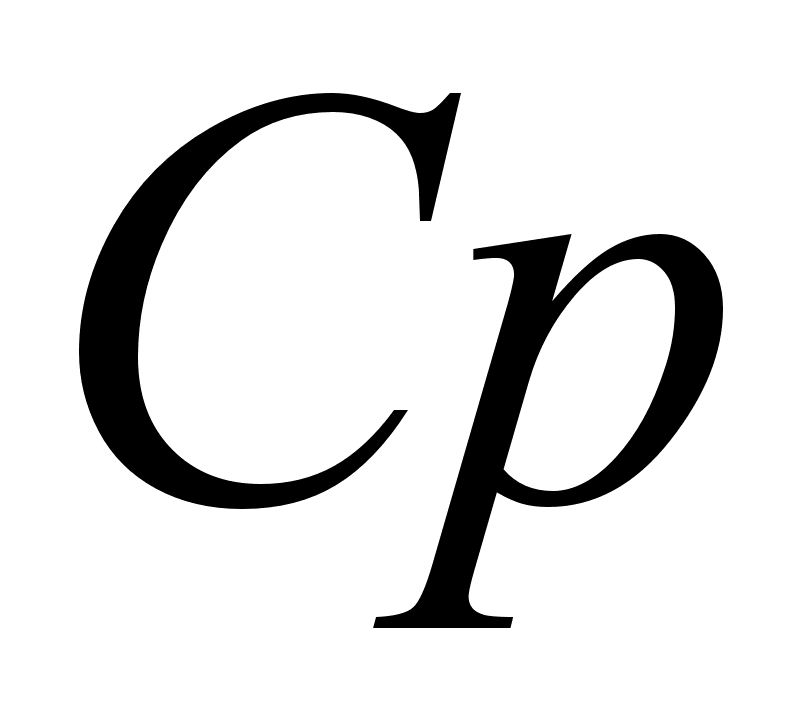 =
12,5,
x = 0,85,
y = 0,75,
n = 1,
q = 0,73
w = - 0,13
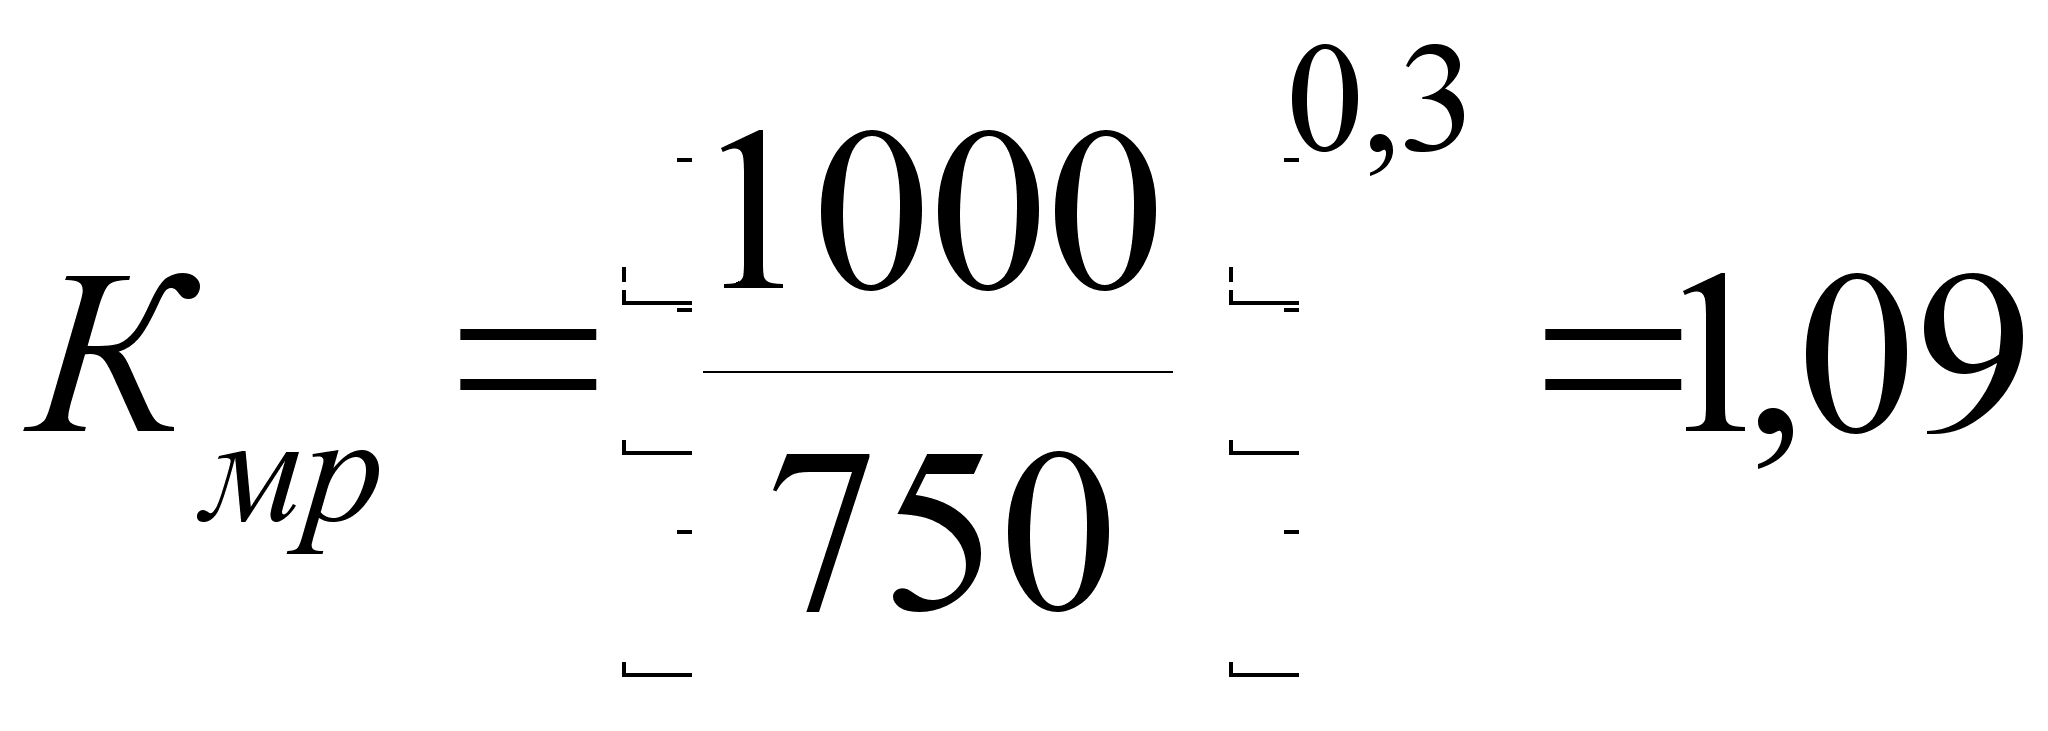
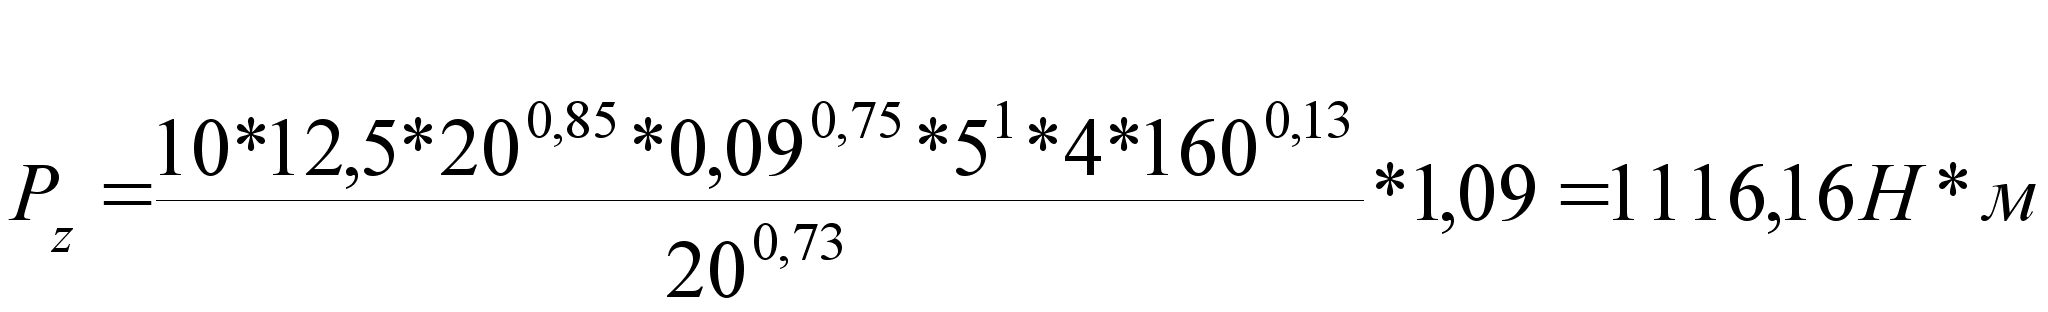
7. Определяем крутящий момент.
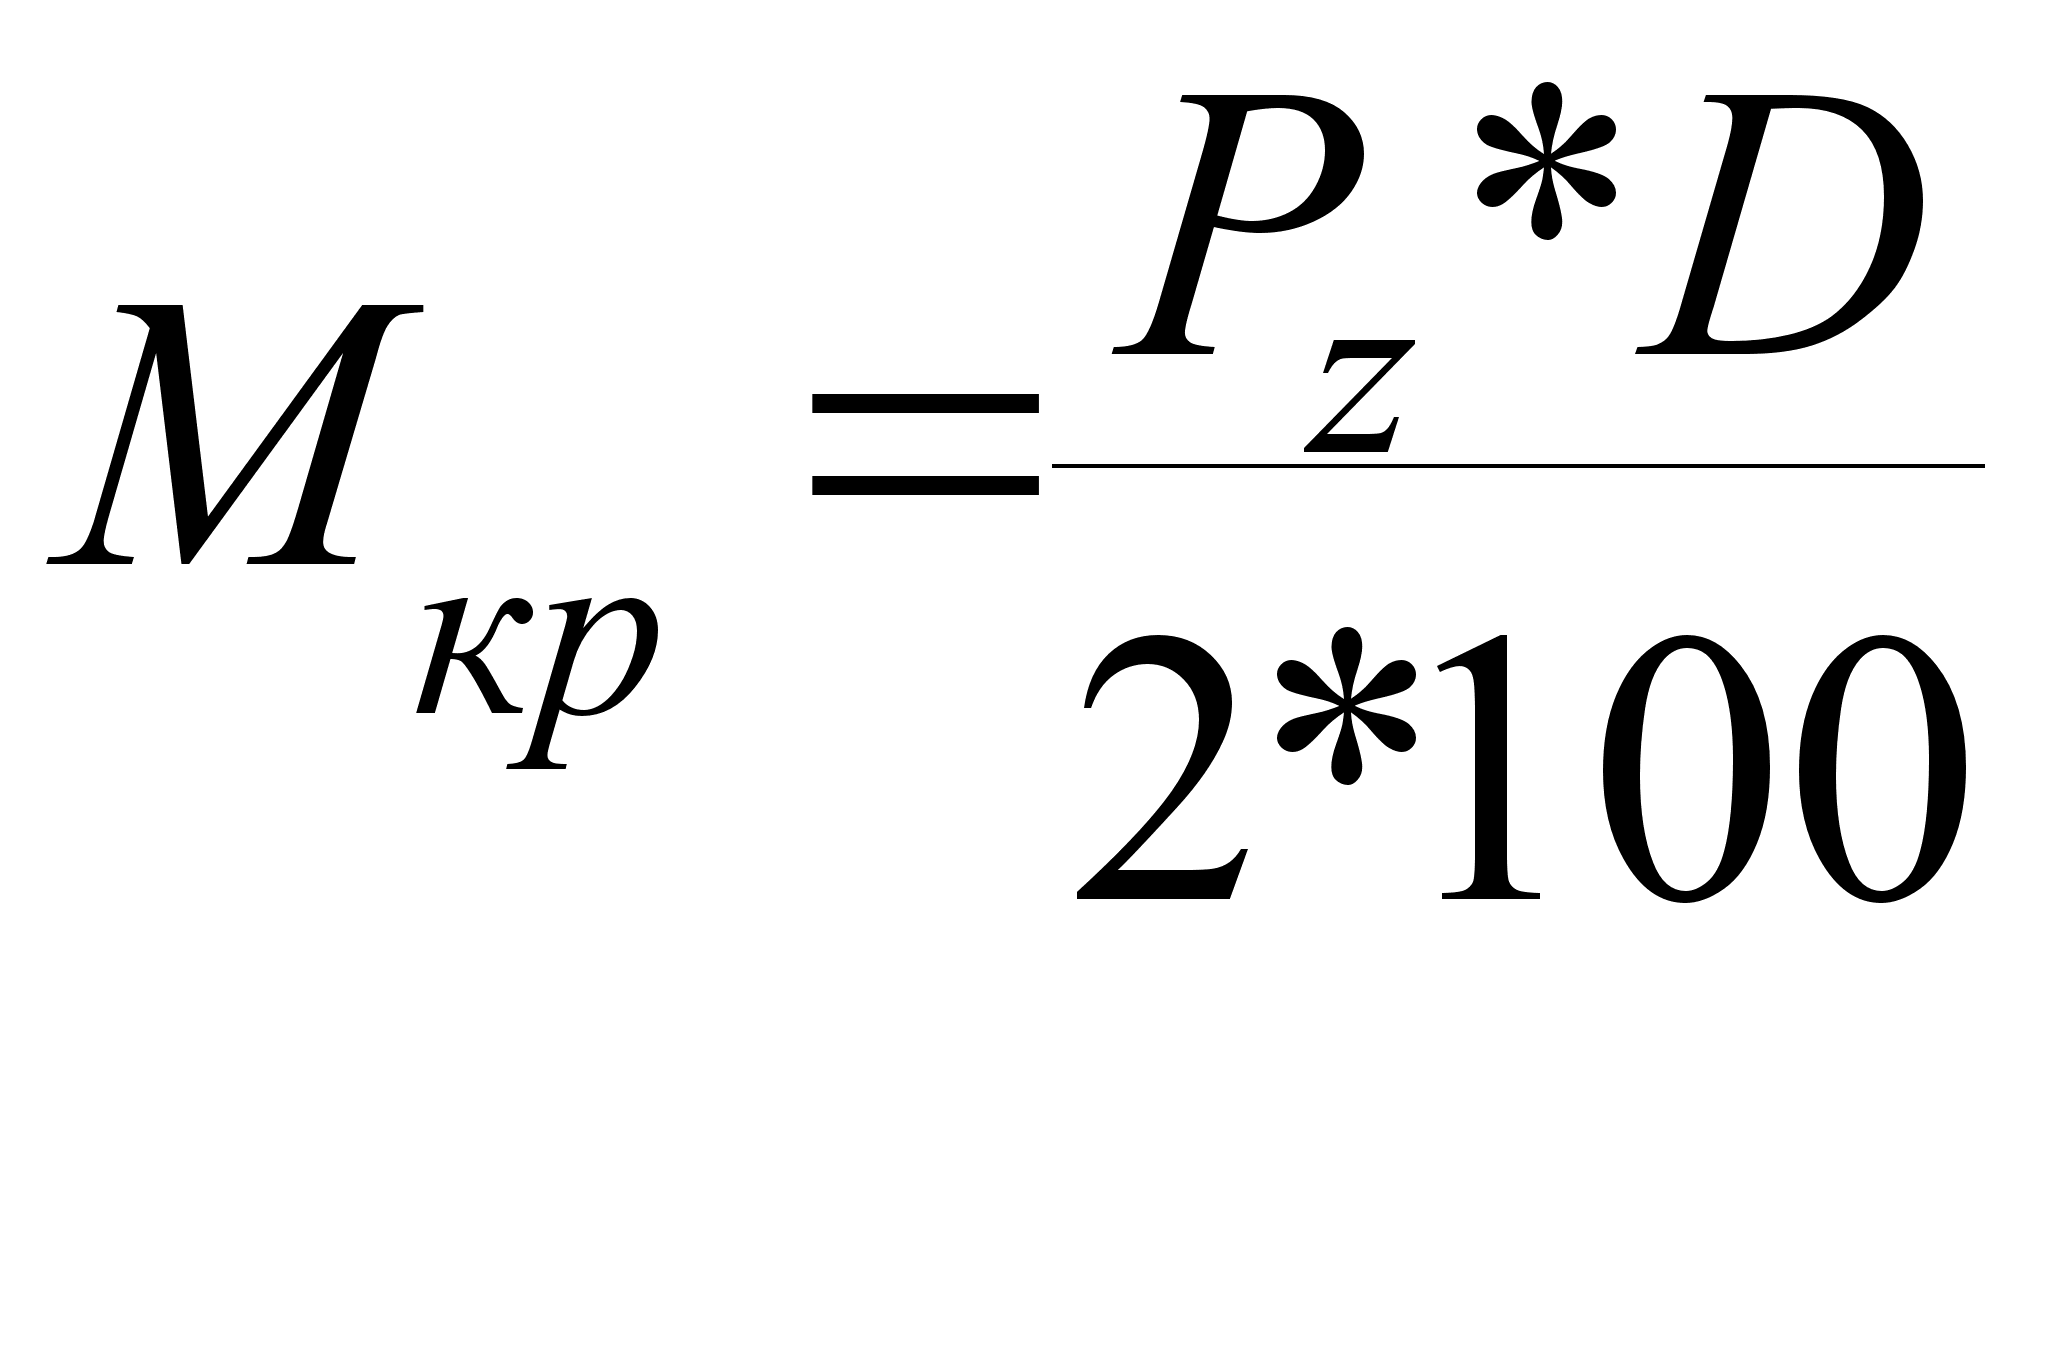
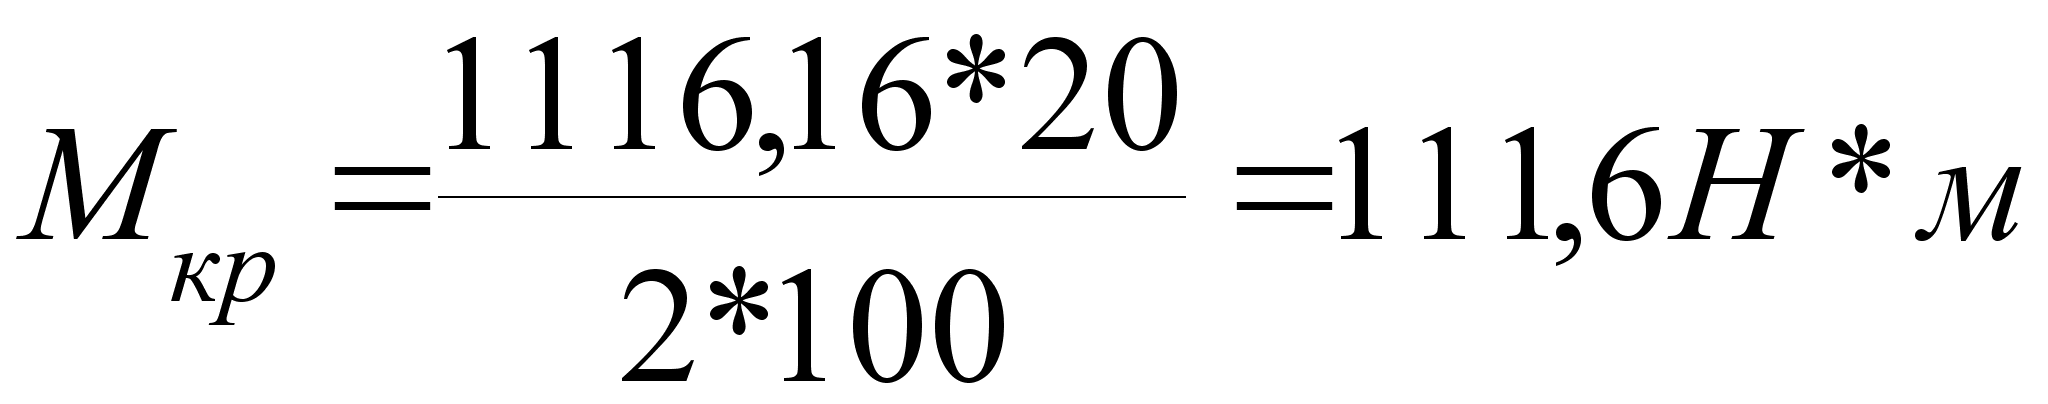
8. Определяем эффективную мощность резания.
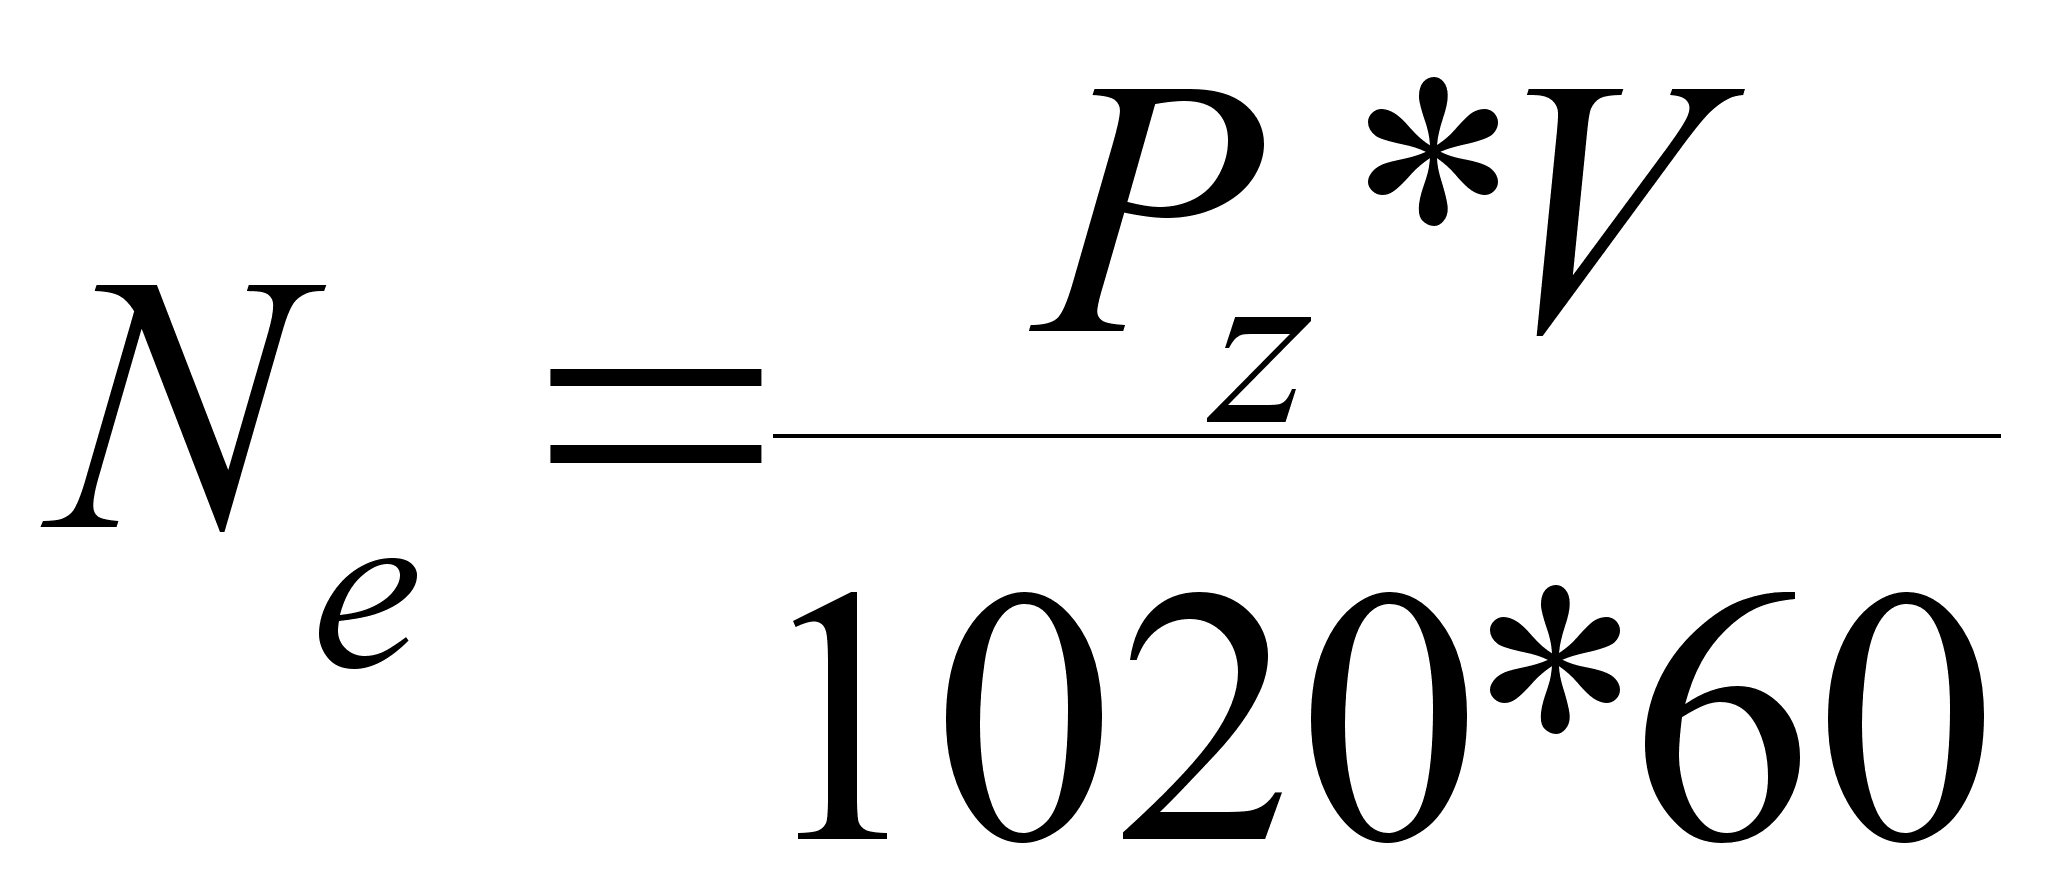
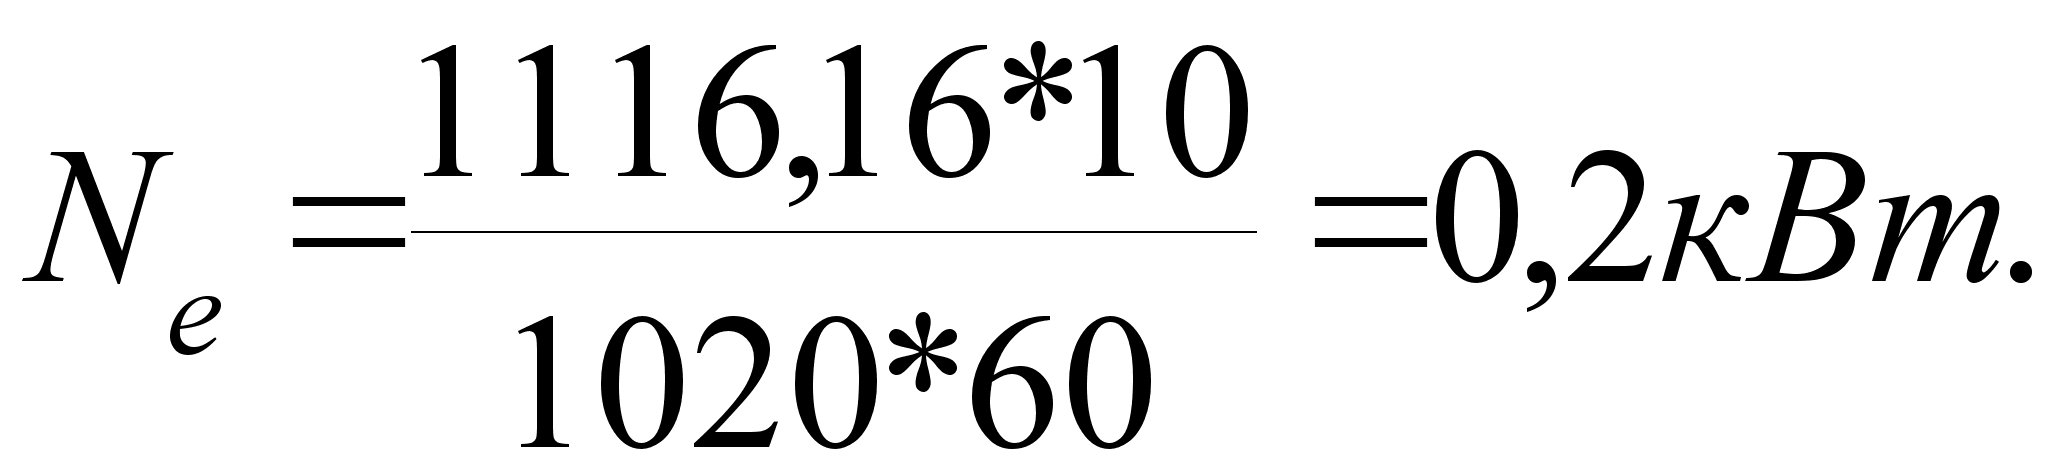
9. Определяем основное время операции.
3.7 Расчет технических норм времени.
Расчет норм времени на
токарно-винторезную операцию [025].
1. Определяем основное время операции:
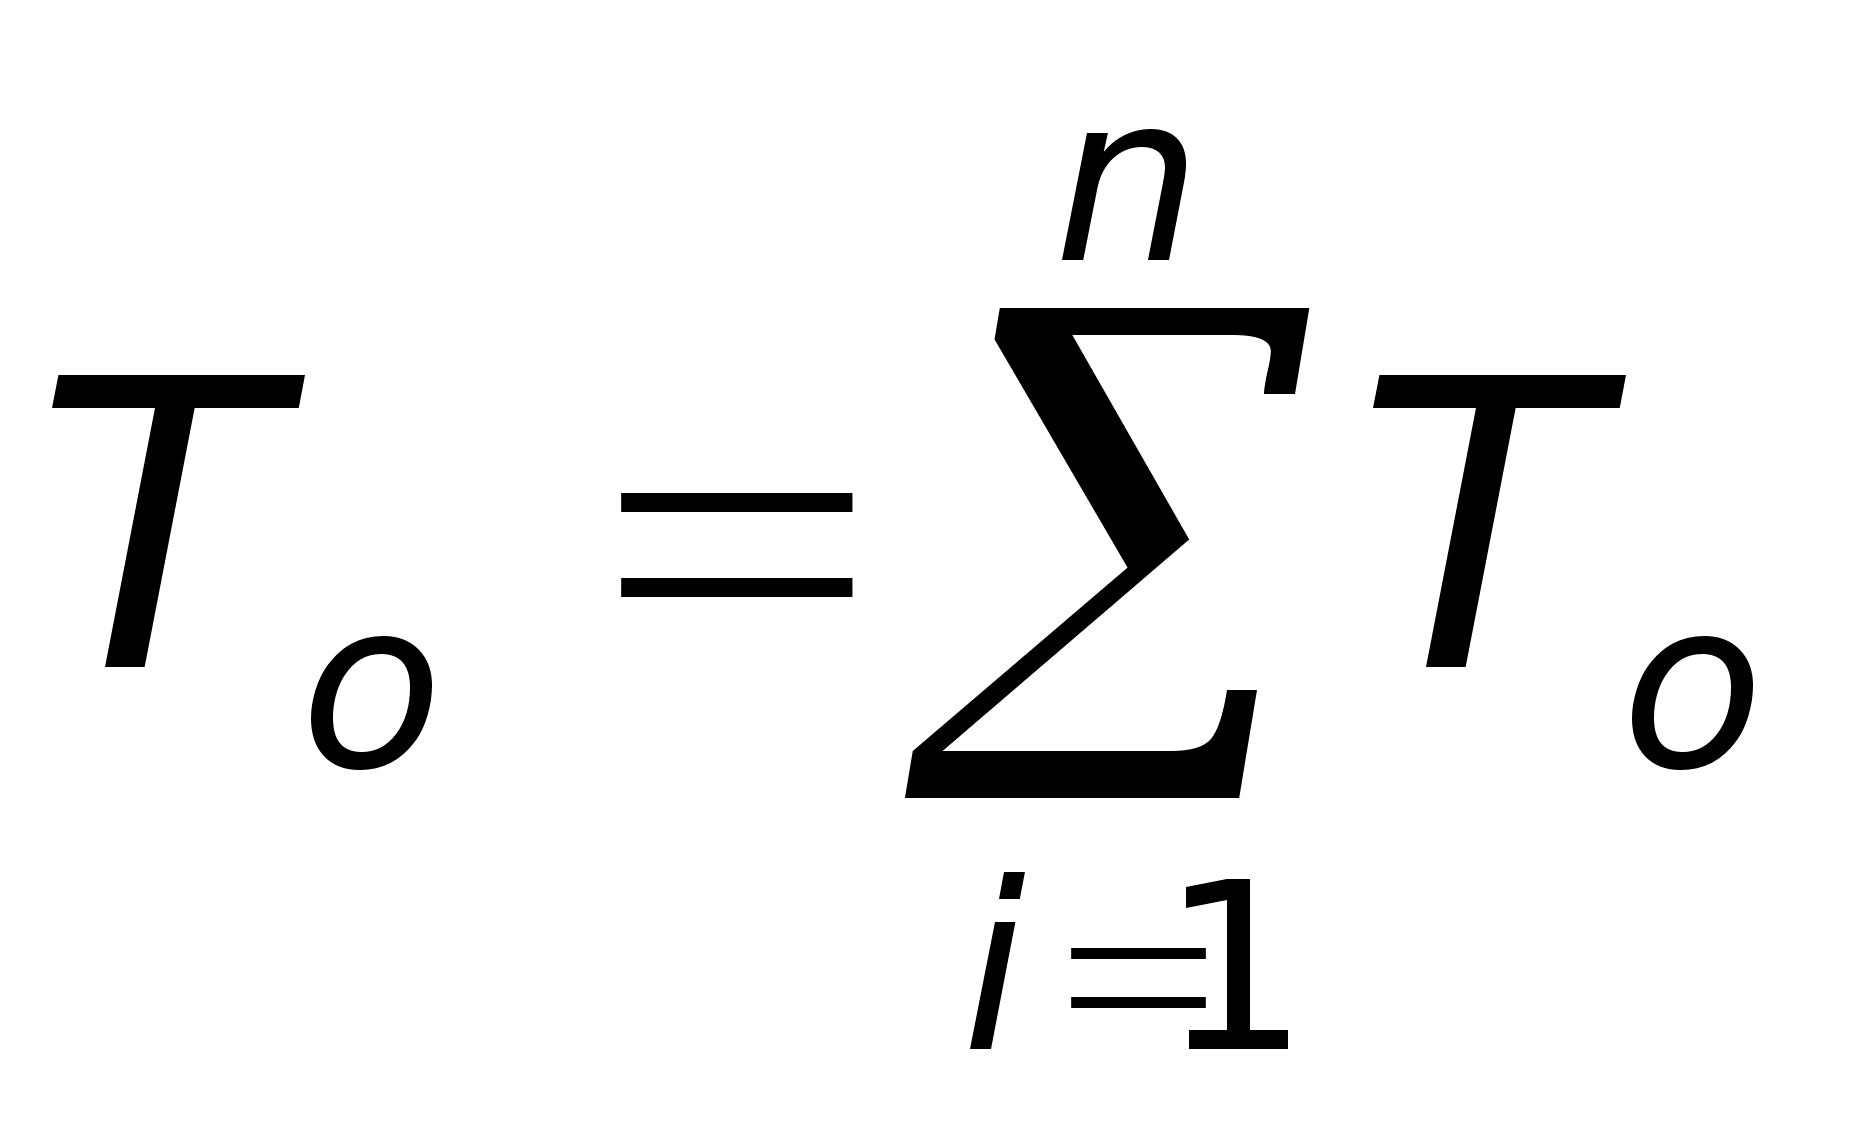
То = 3,05 мин
2. Определяем вспомогательное время операции:
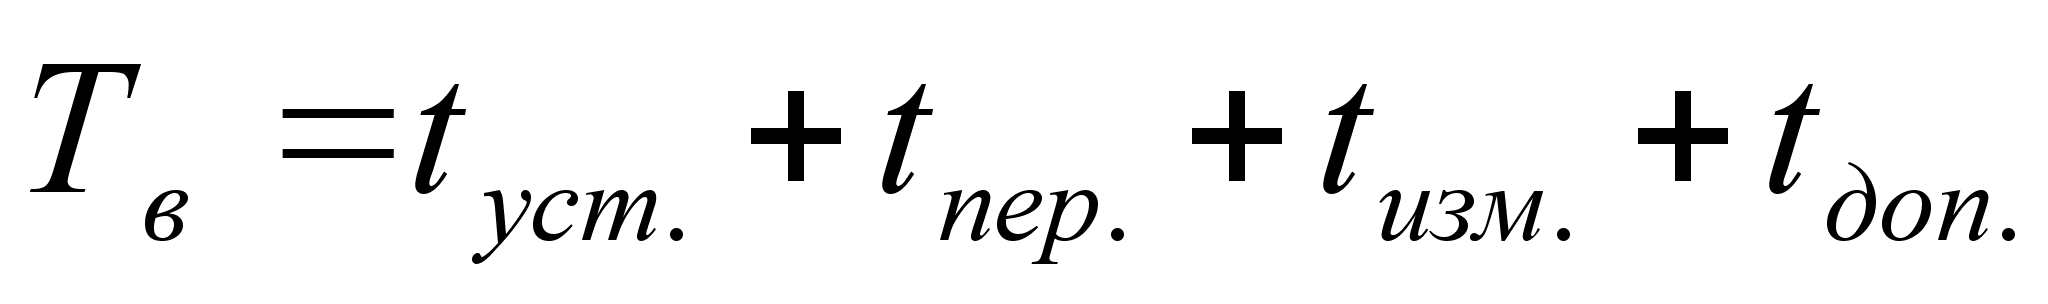 ,
где tуст – вспомогательное время на установку и снятие детали, определяем на стр. 33 [6]; tпер – вспомогательное время, связанное с переходом [6]; tизм – вспомогательное время, затрачиваемое на измерение обработанных поверхностей при выключенном станке [6]; tдоп – вспомогательное время на переключение скоростей и подач.
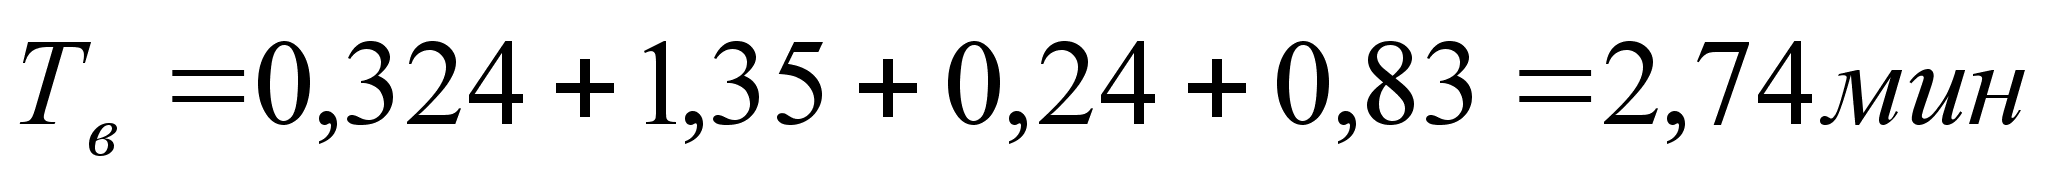
3. Находим оперативное время:
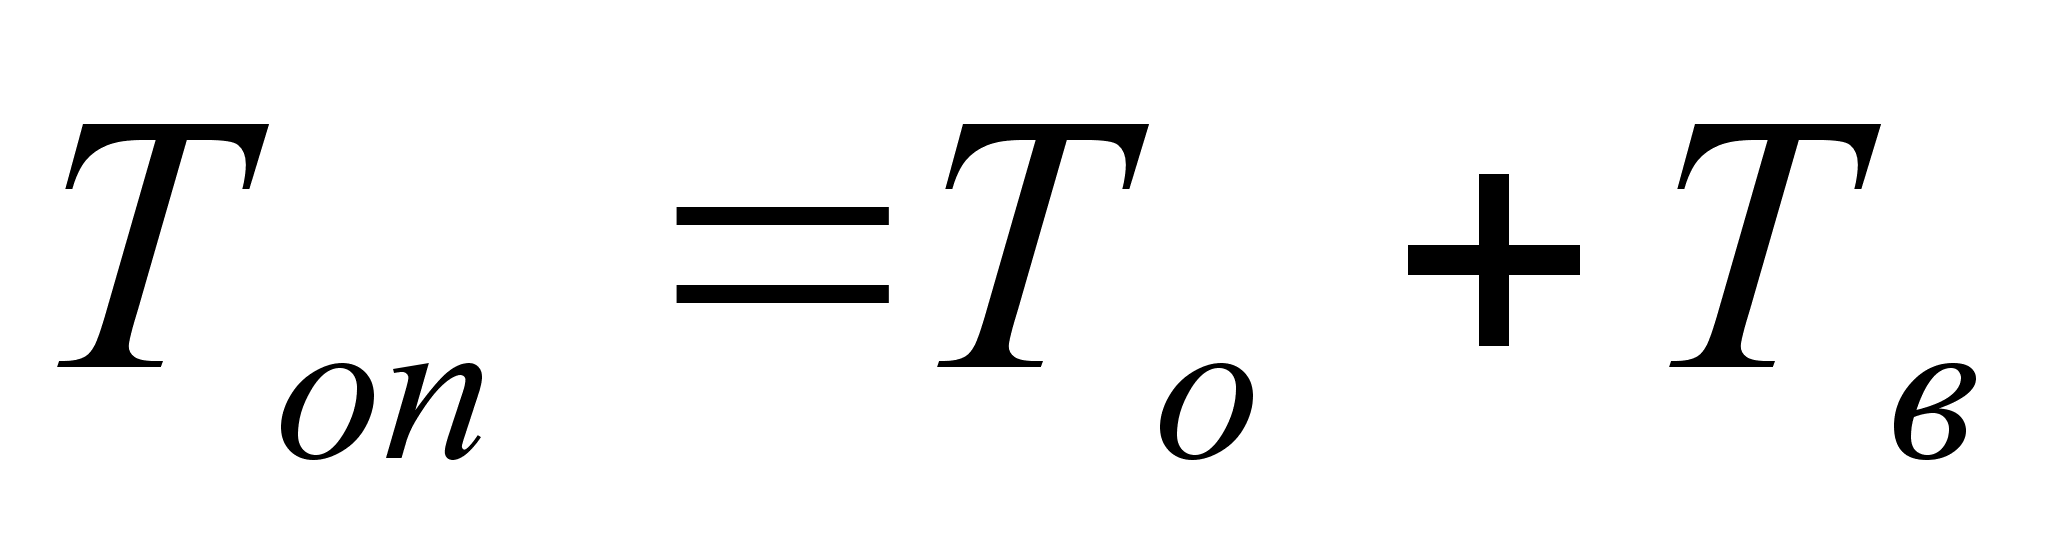
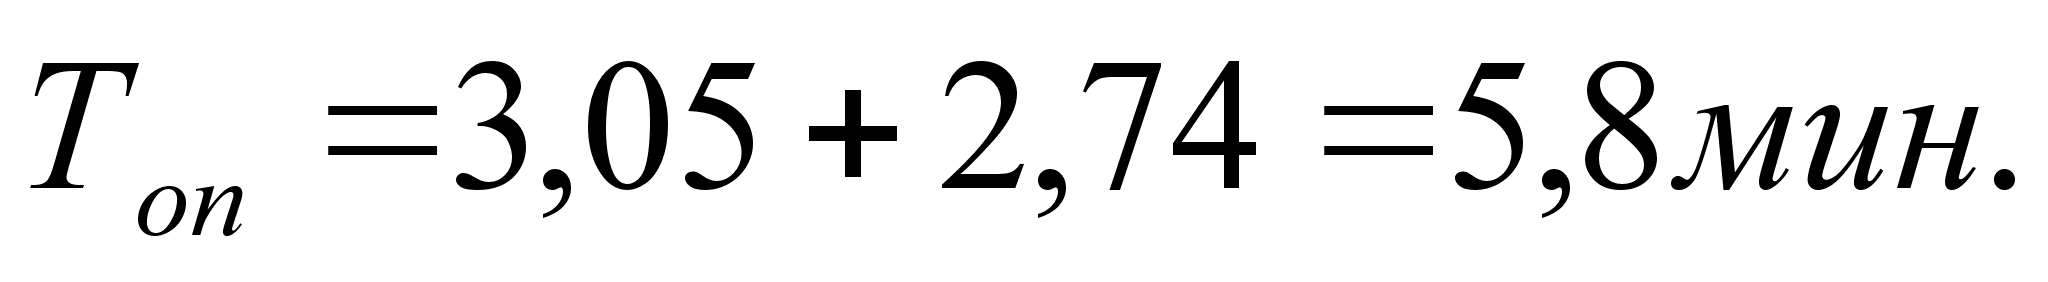
4. Определяем время на обслуживание станка:
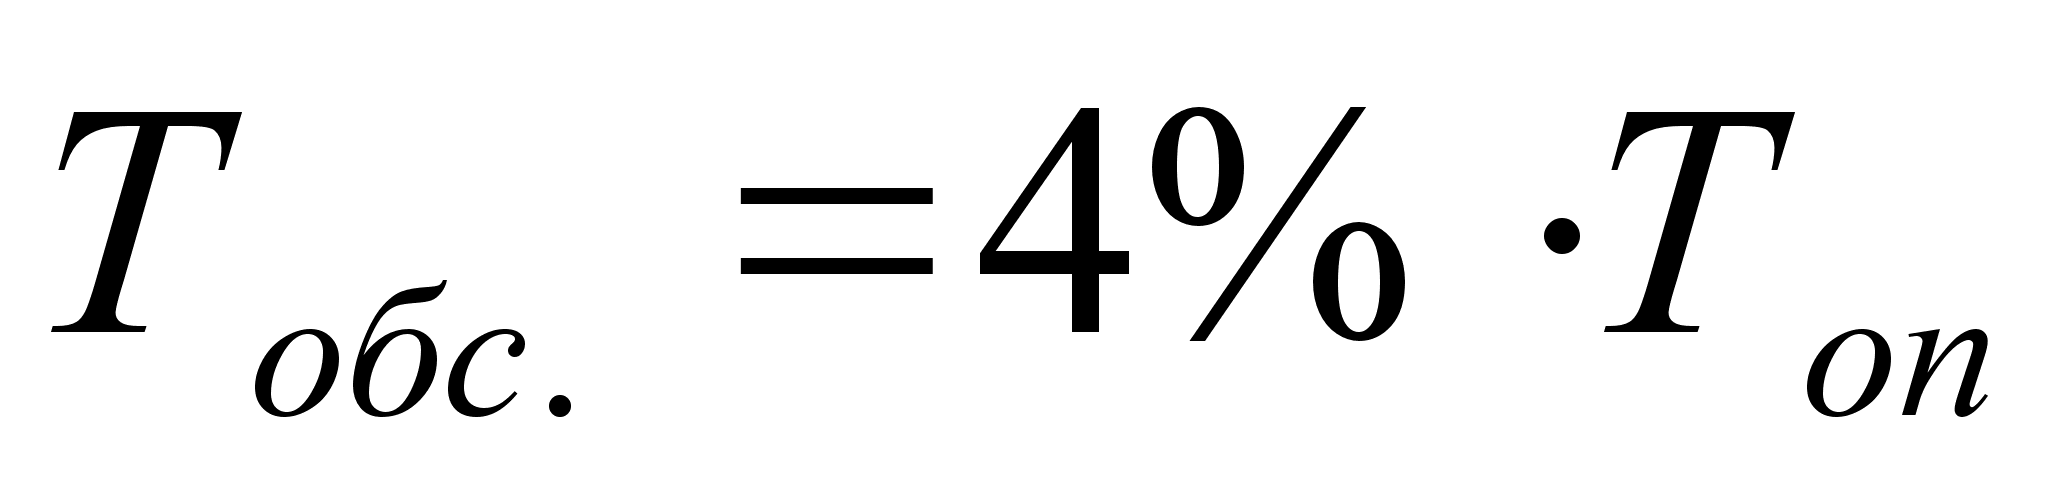
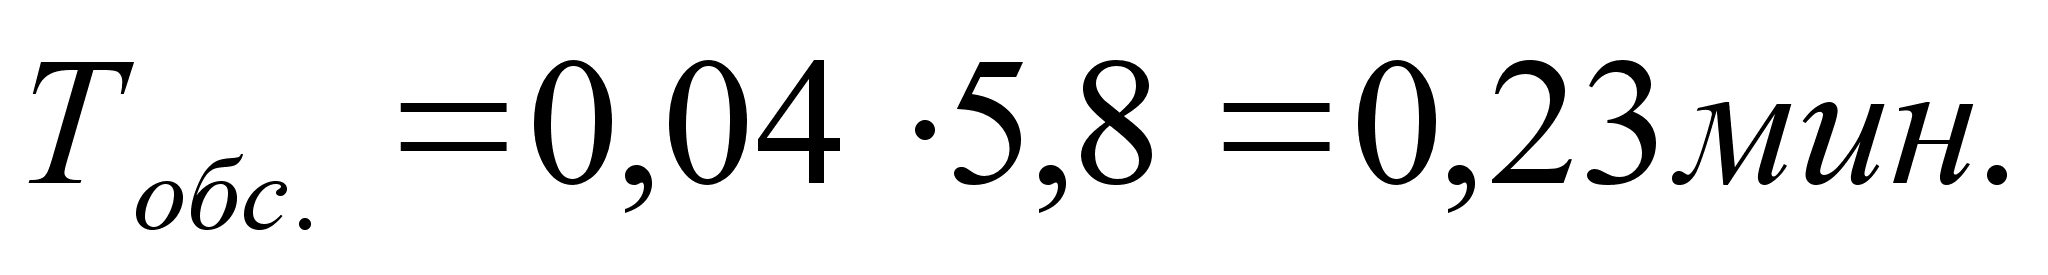
5. Находим время на отдых:
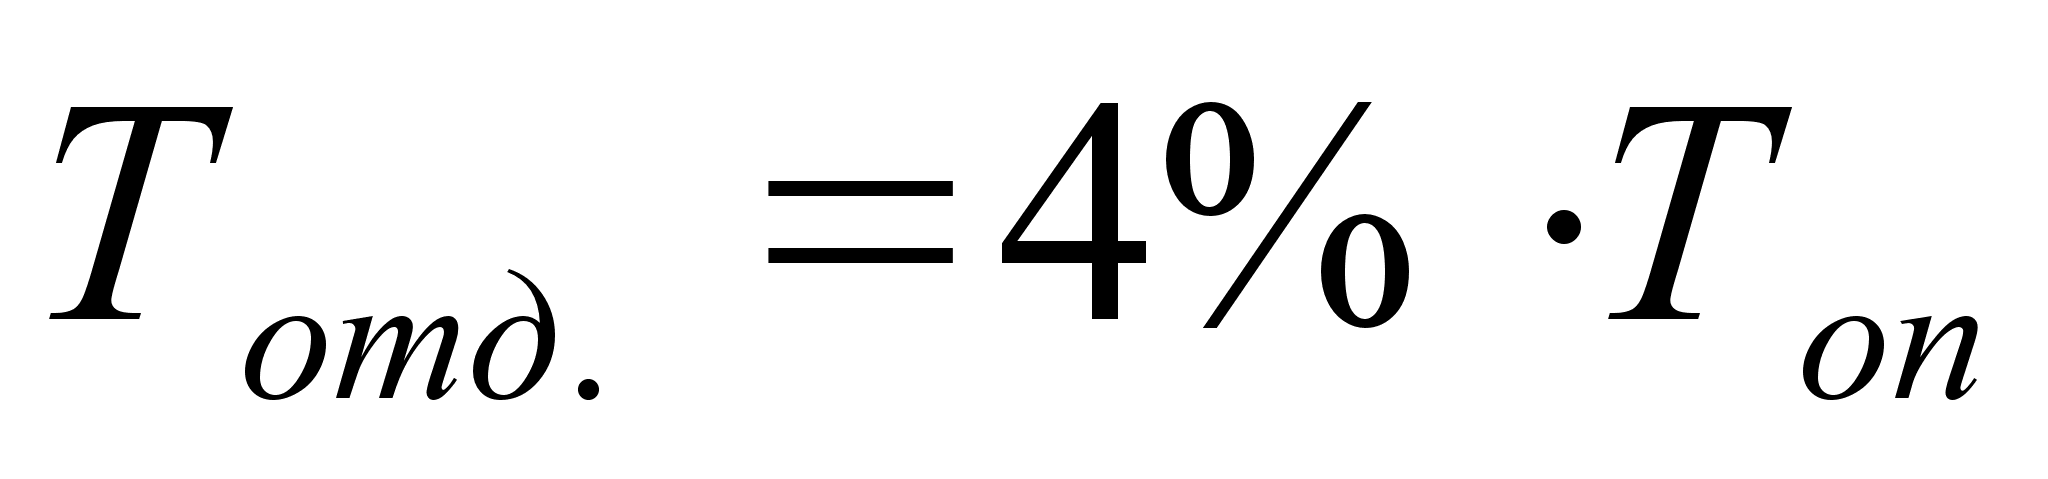
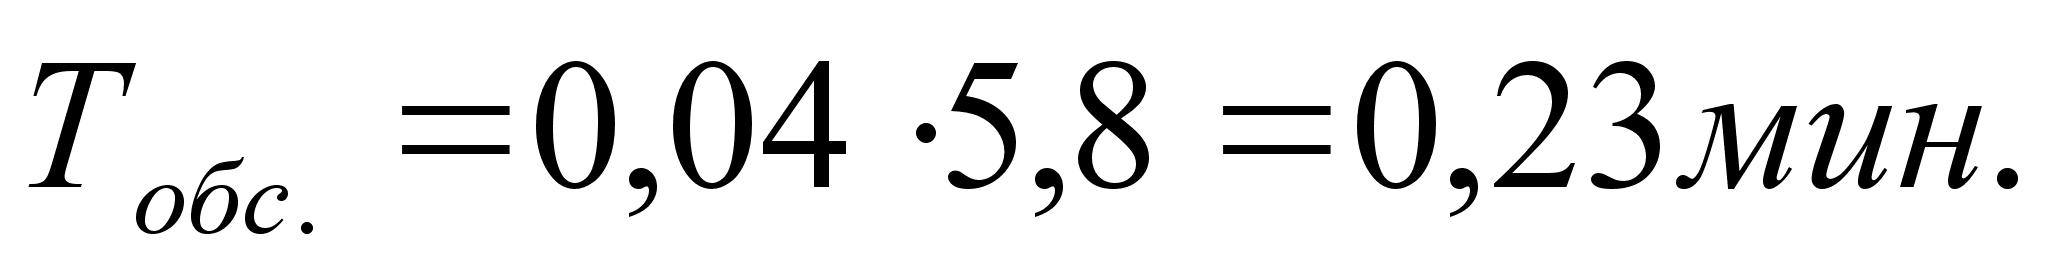
6. Находим штучное время:
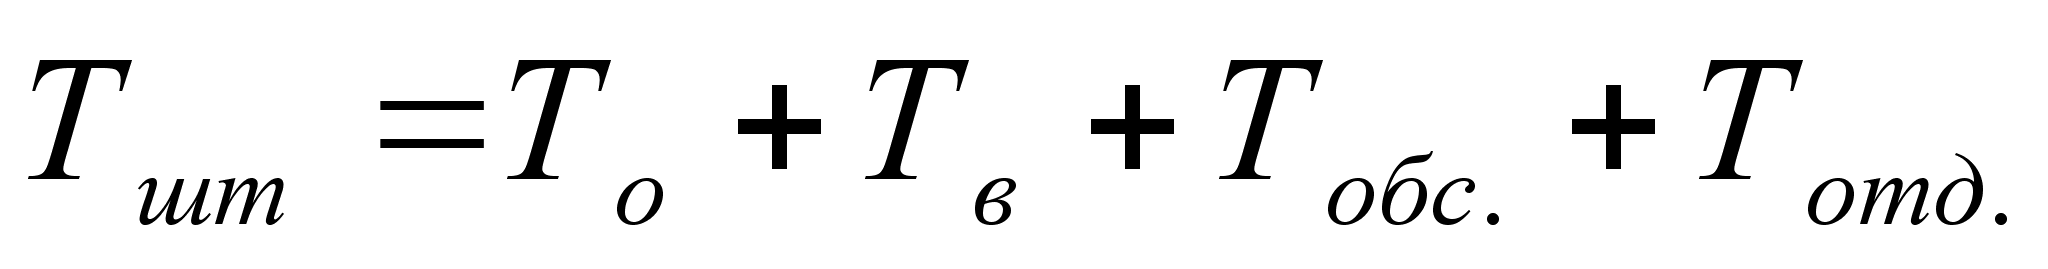
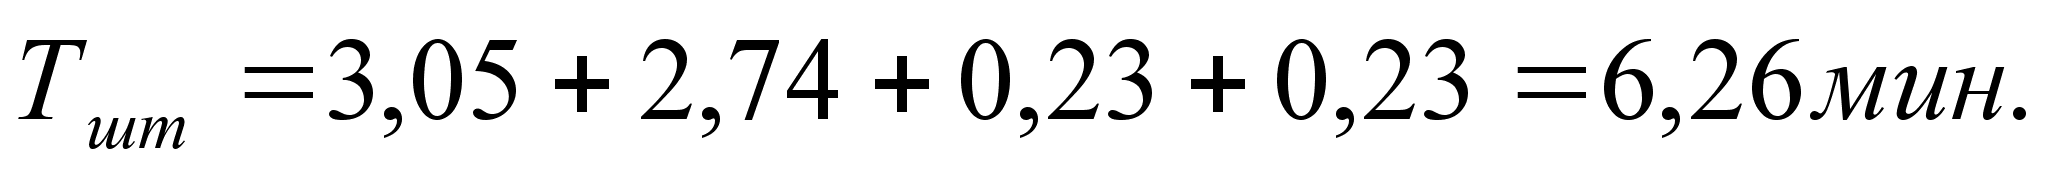
7. Определяем подготовительно – заключительное время на стр. 70 [6]
Тп.з. = 26 мин
8. Определяем штучно – калькуляционное время:
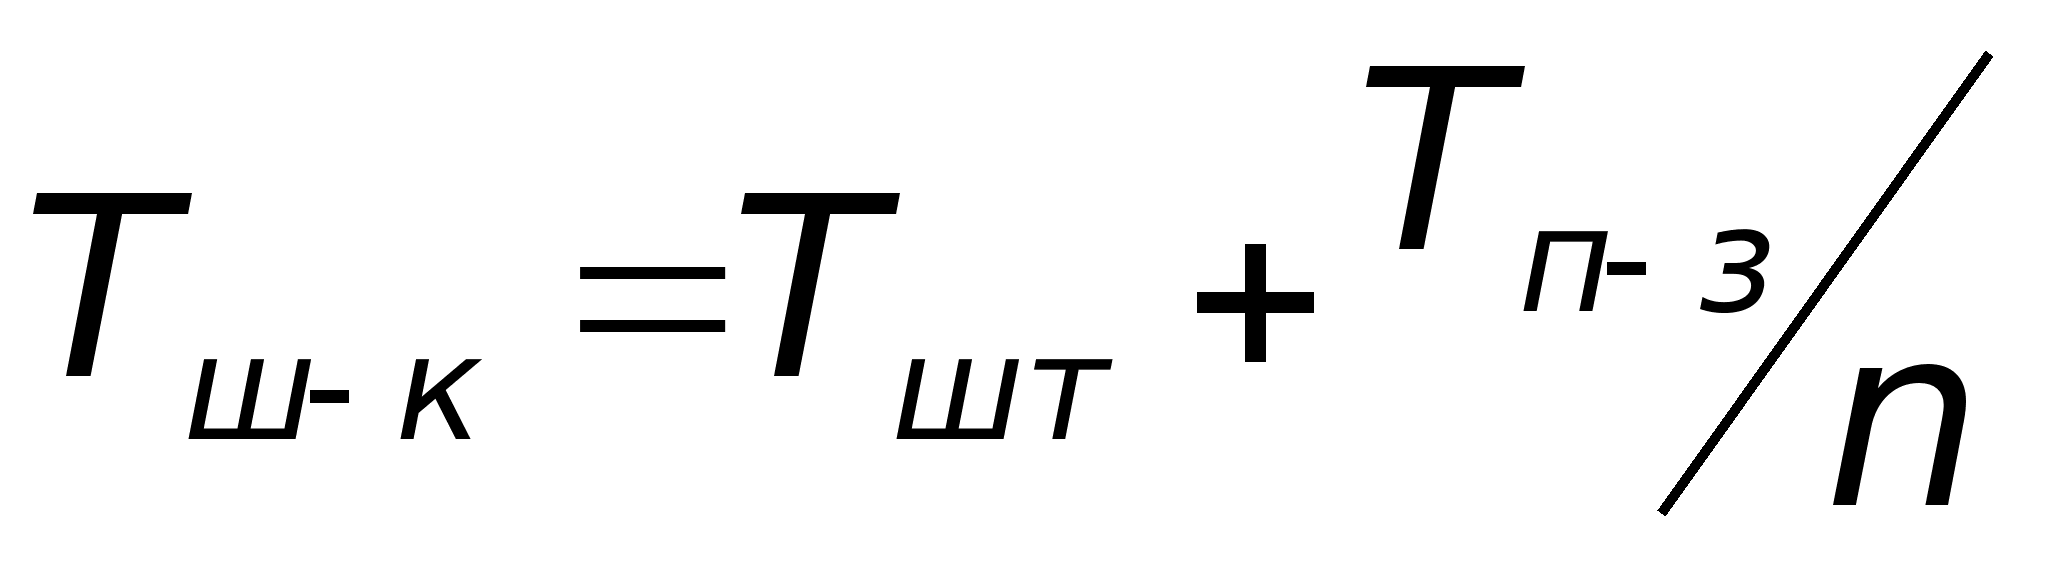
где n - партия деталей запускаемых в производство, шт.
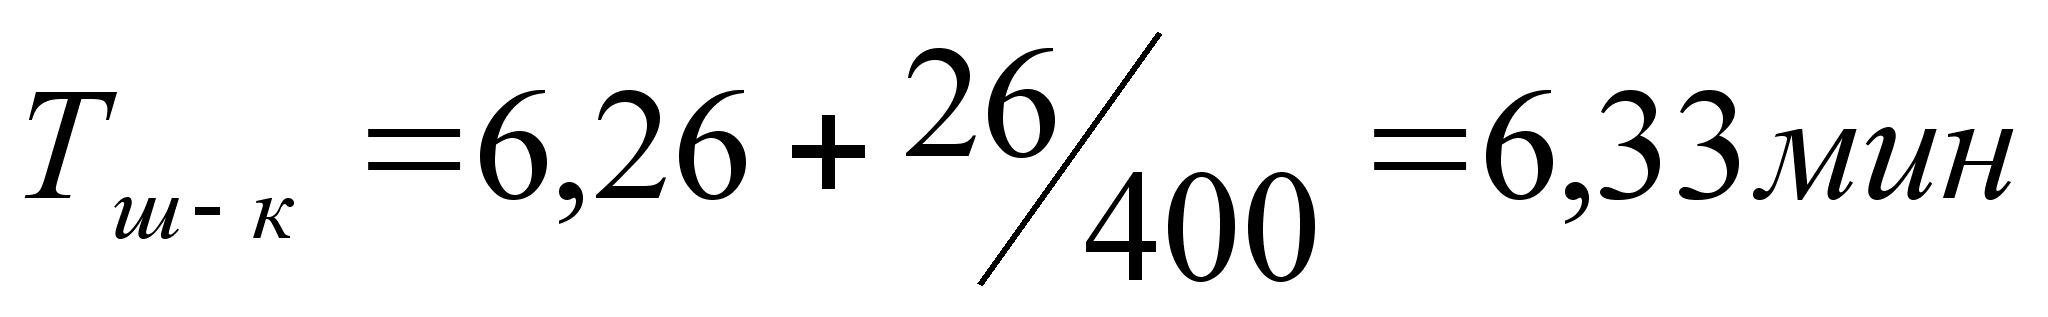
Расчет норм времени на вертикально - сверлильную [065]
Определяем основное время операции:
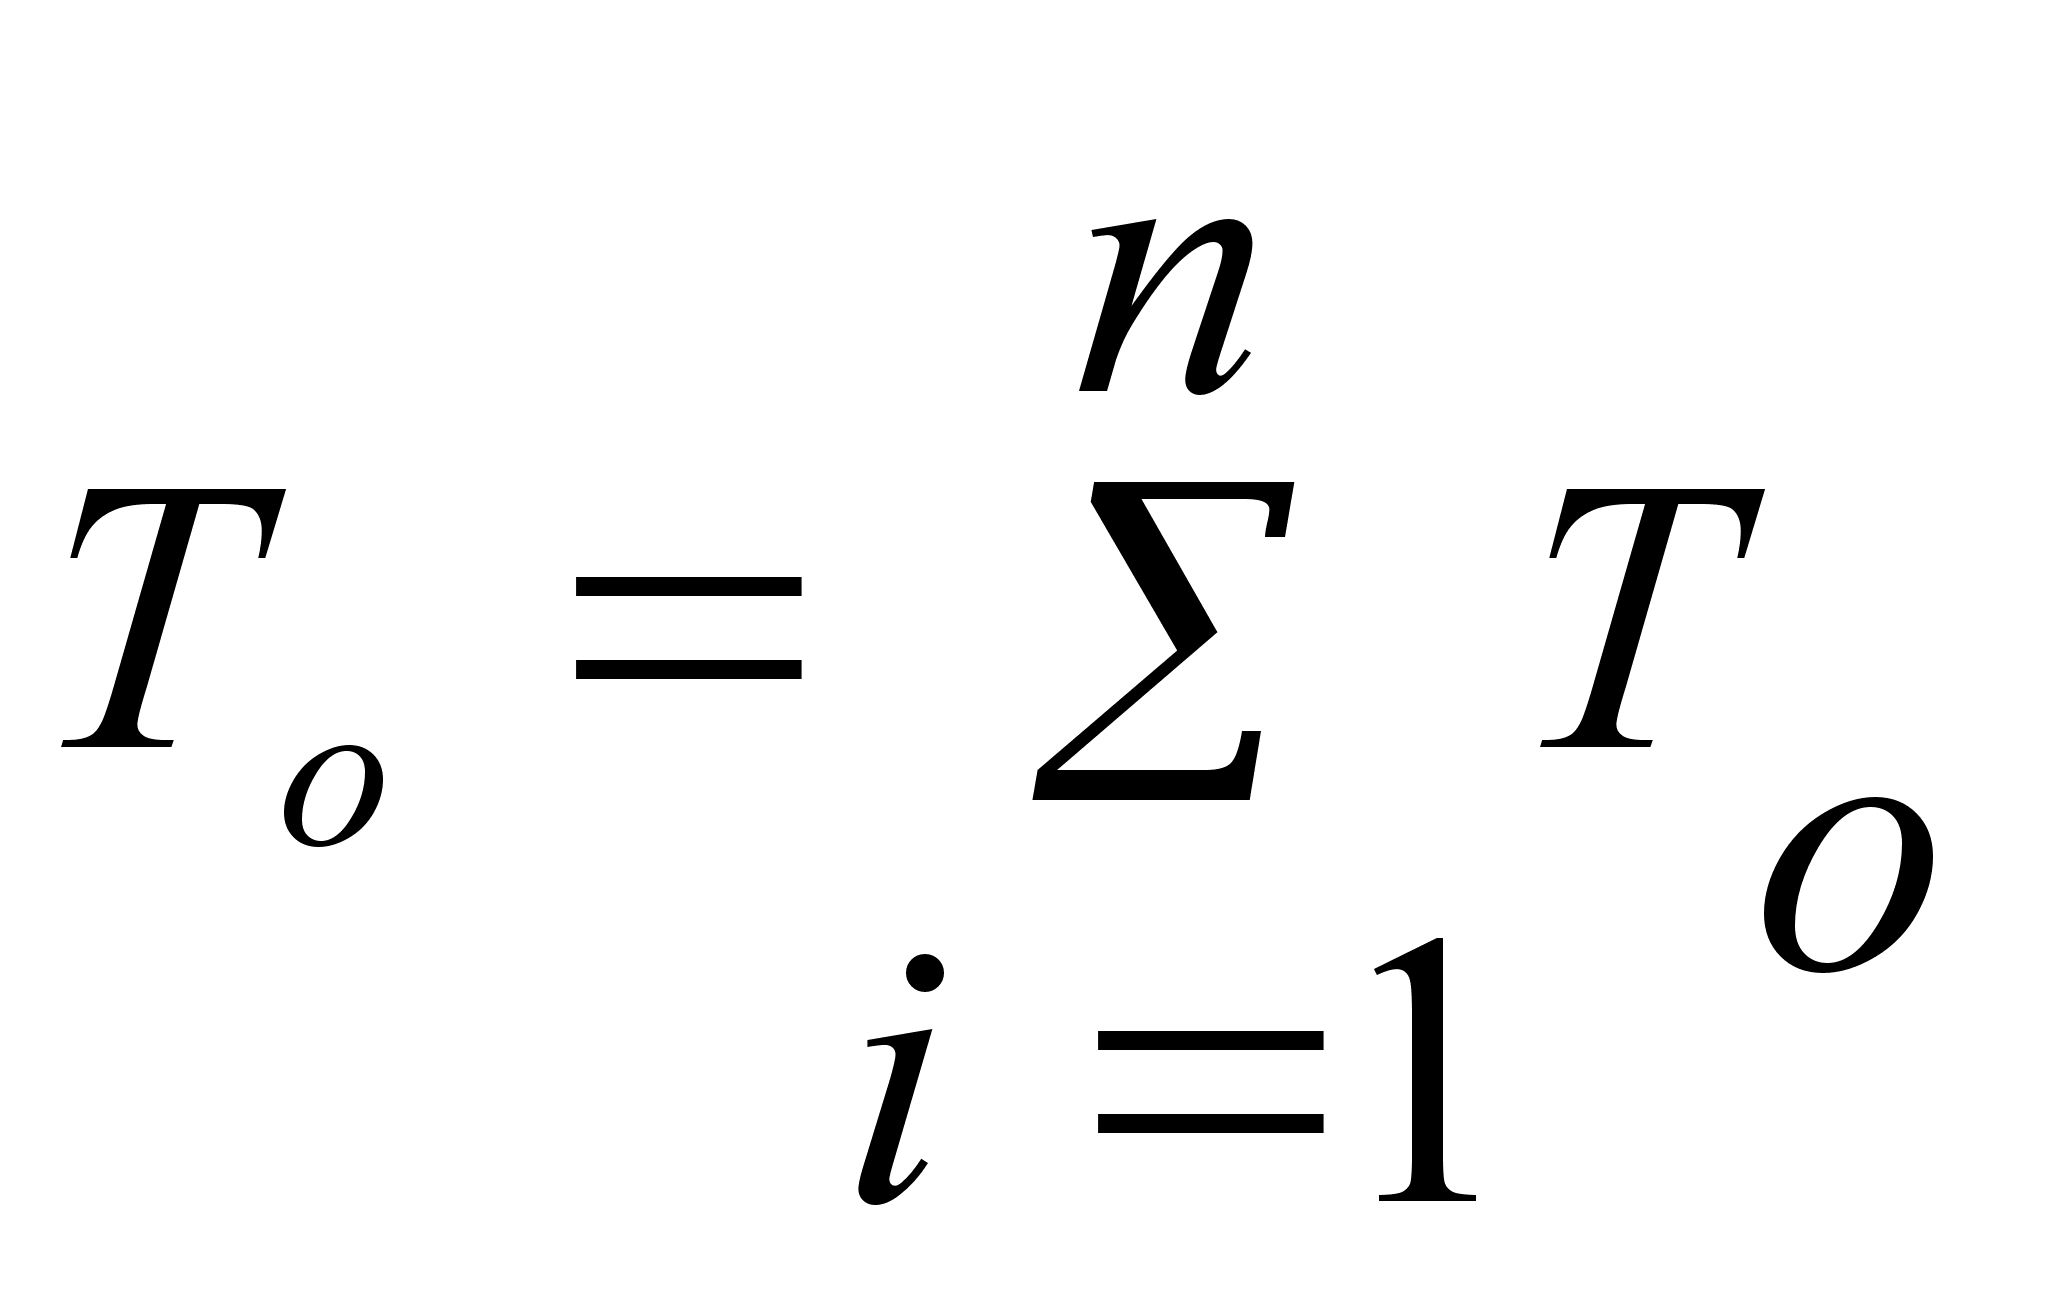
То = 1,58 мин
Определяем вспомогательное время операции:
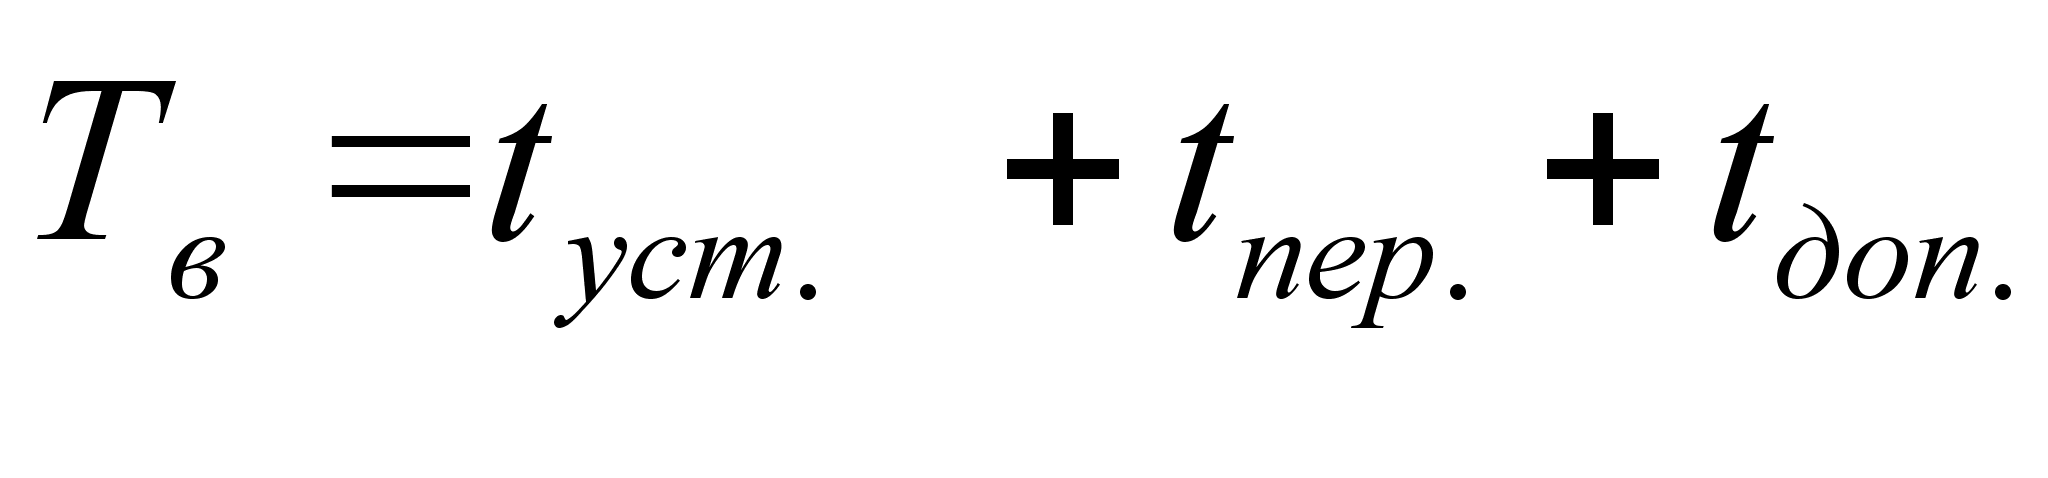 ,
где tуст. – вспомогательное время на установку и снятие детали, определяем ; tизм. – вспомогательное время, затрачиваемое на измерение обработанных поверхностей при выключенном станке.
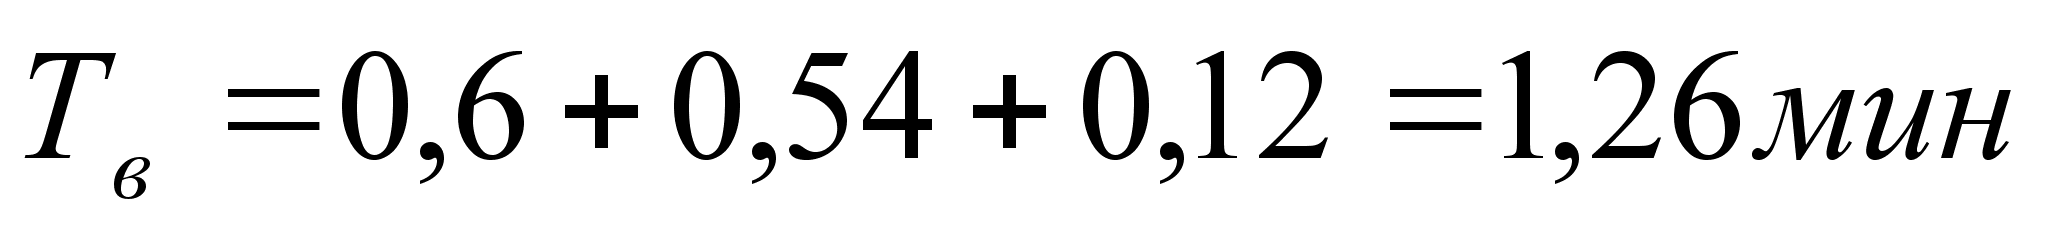
Определяем оперативное время:
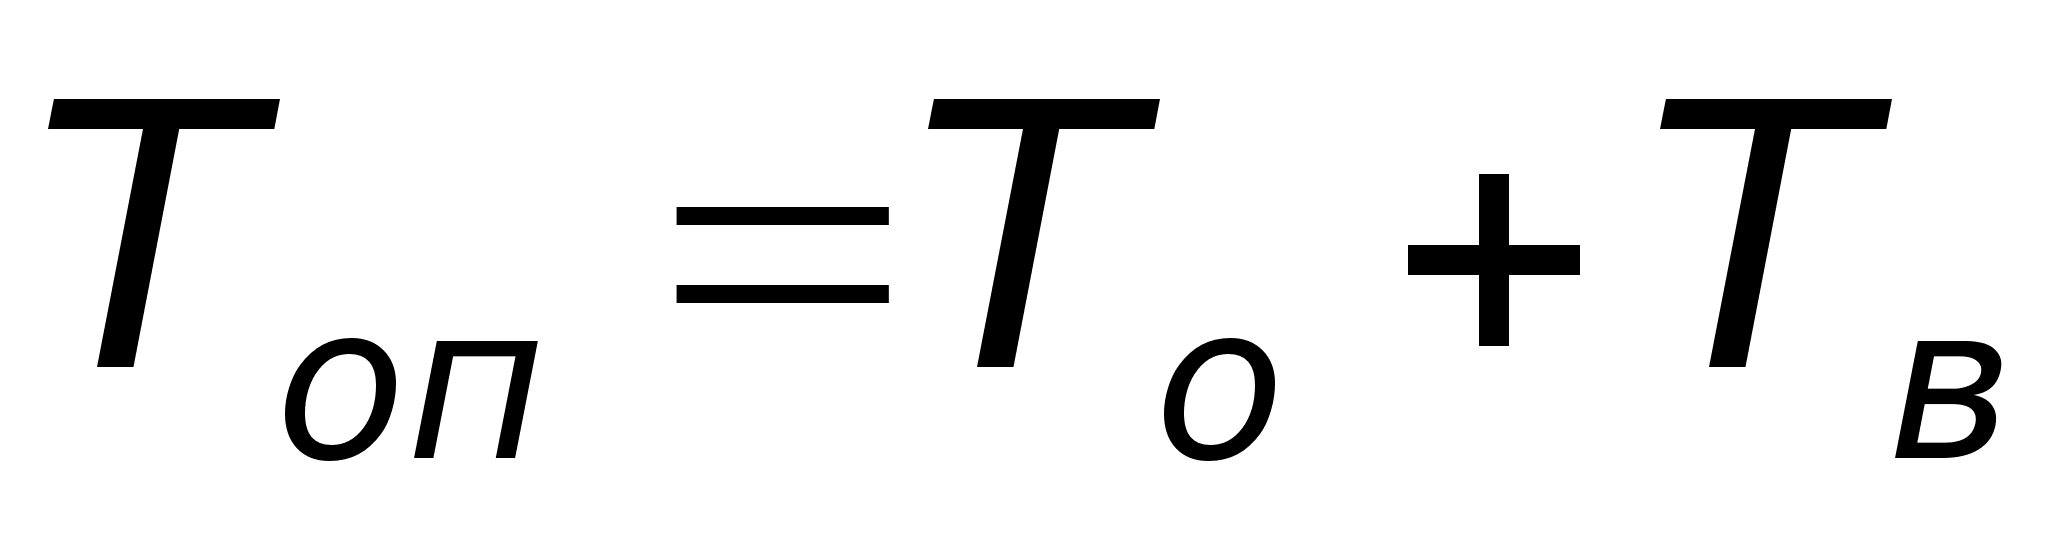
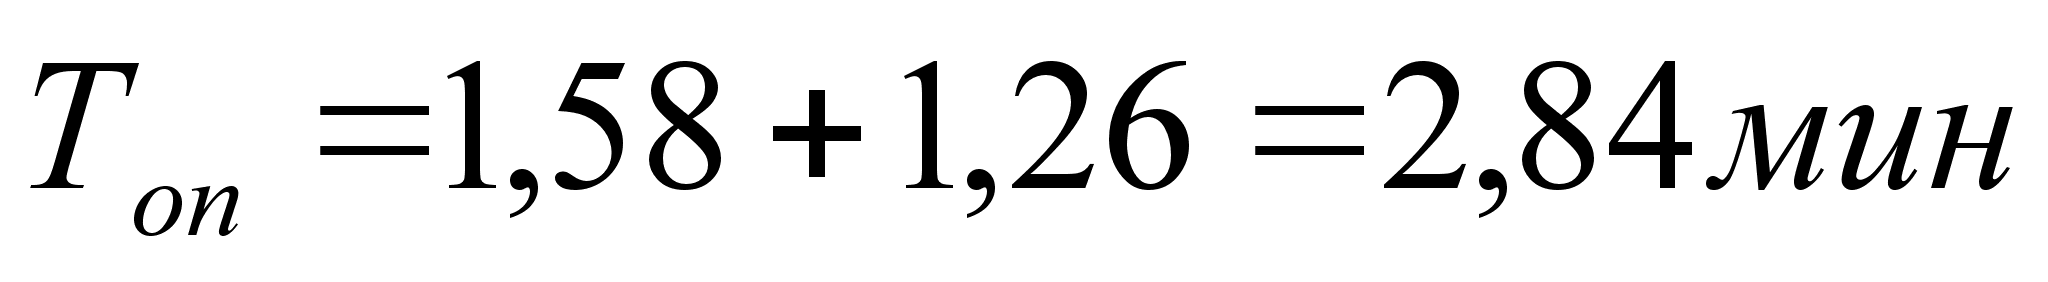
Находим время на обслуживание станка:
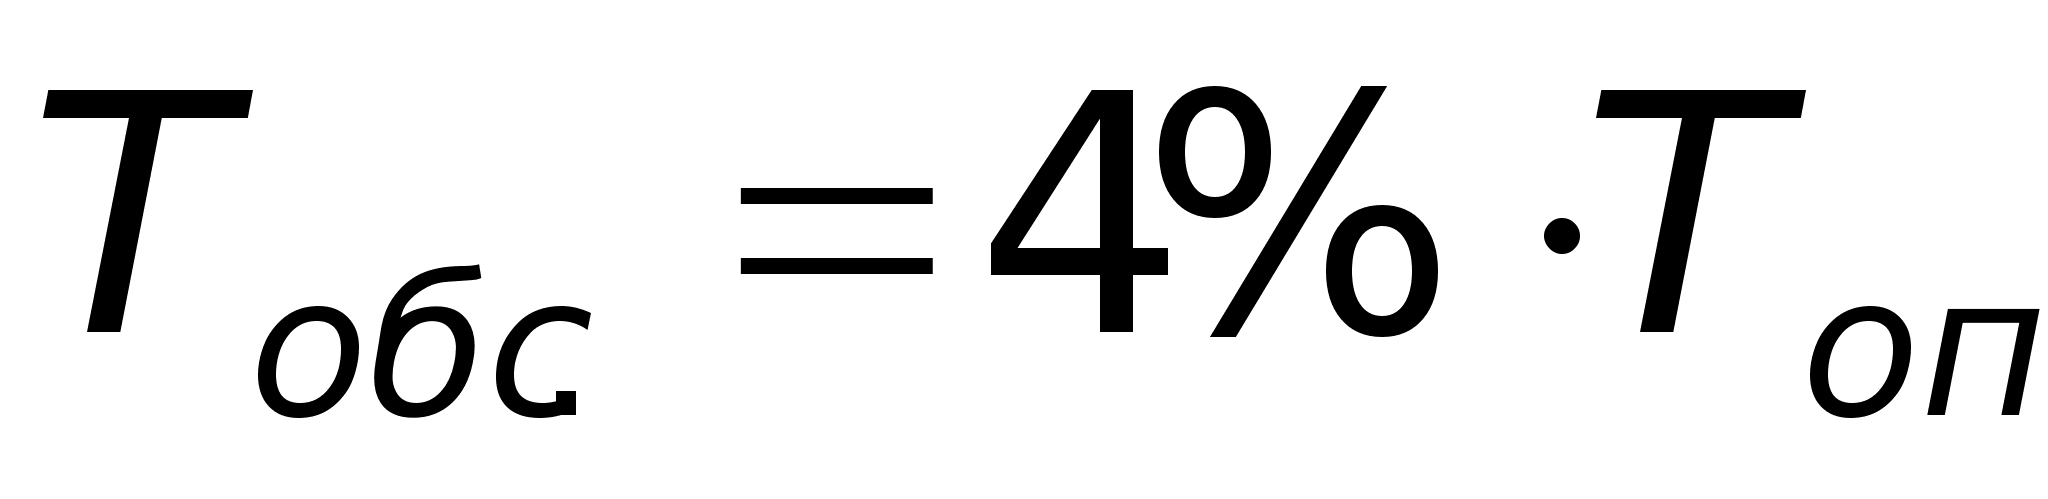
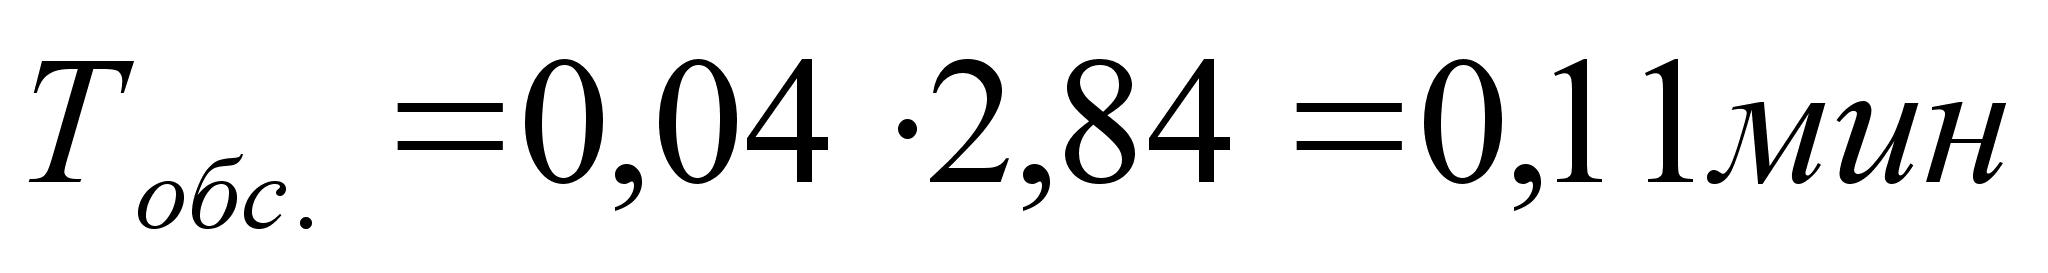
Находим время на отдых:
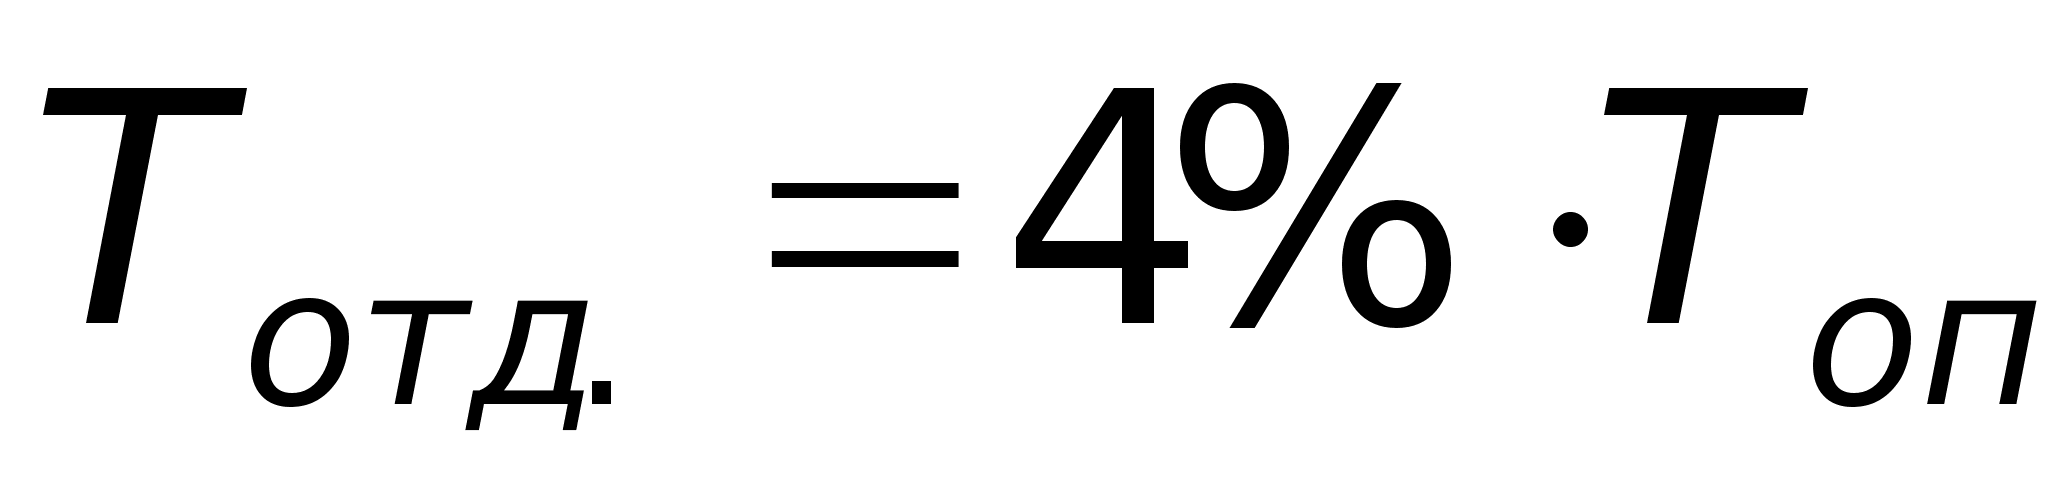
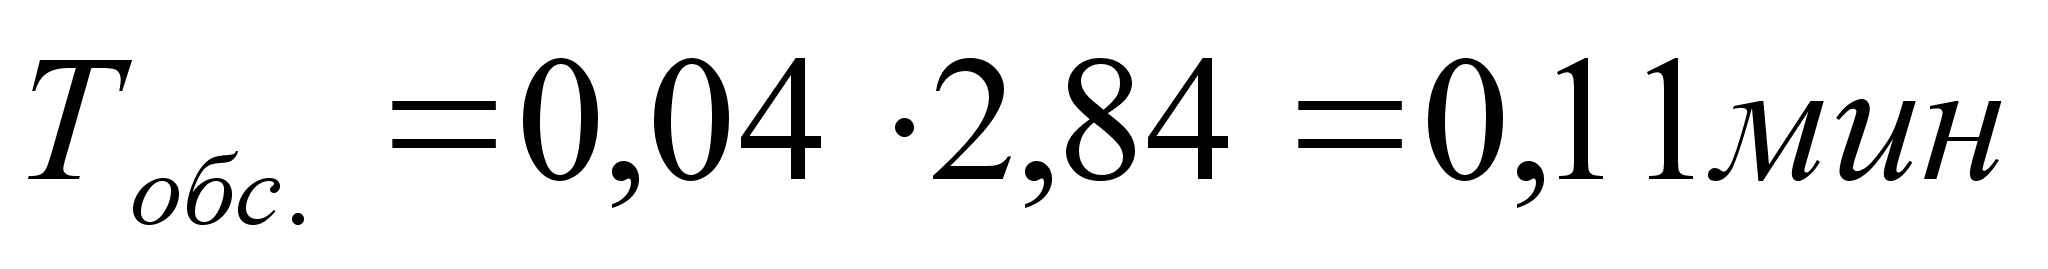
Находим штучное время:
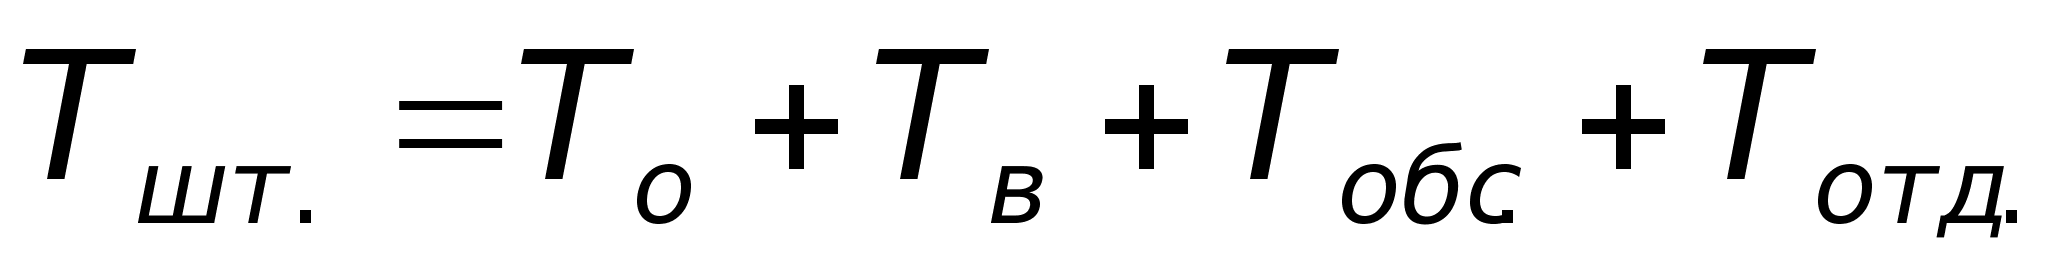
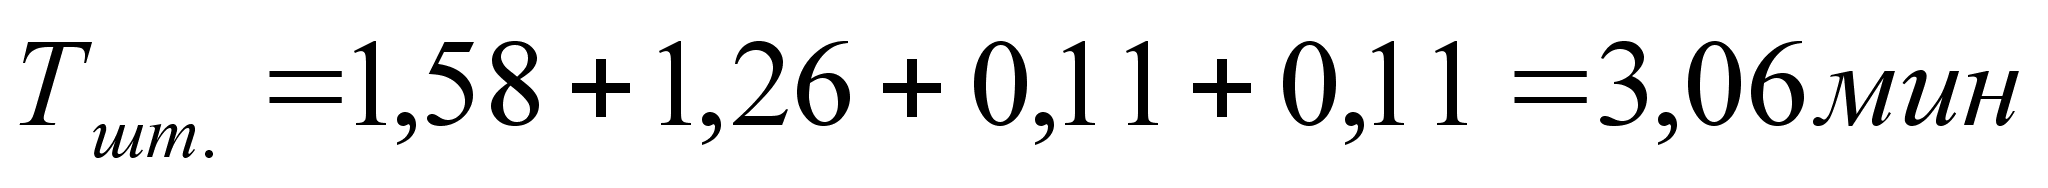
Определяем подготовительно – заключительное время [6]:
Тп-з = 17 мин
Определяем штучно – калькуляционное время:
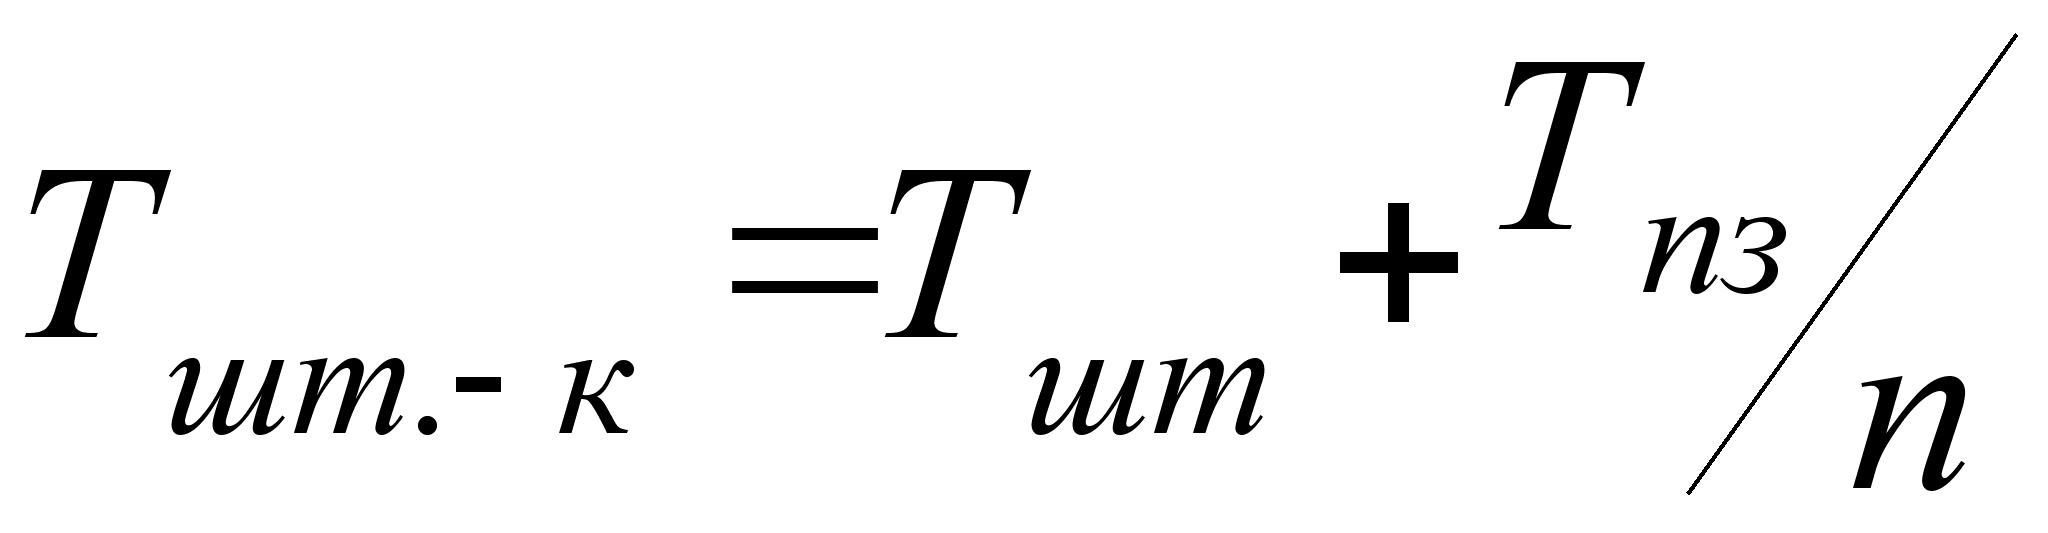
где n – размер партии деталей запускаемых в производство, шт
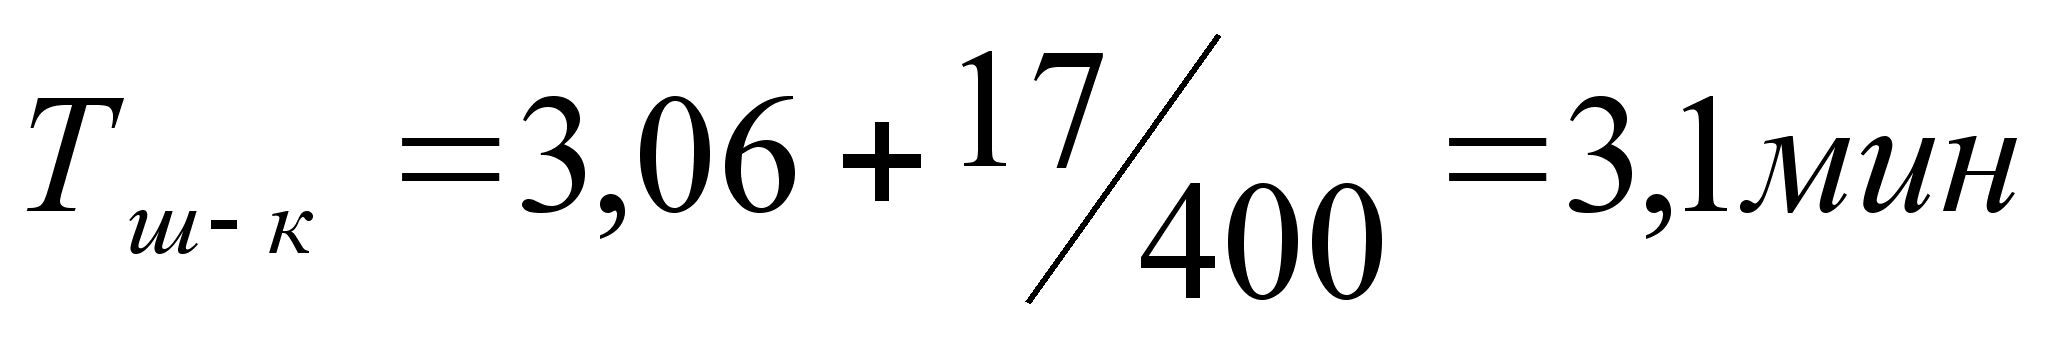
Таблица расчета норм времени детали
Полумуфта 02.23.006 по маршруту обработки.
Таблица №4
|
№ опер |
Название операции |
То |
Тв |
Топ |
Тобс. |
Тотд. |
Тшт. |
Тп-з |
n |
Тш-к |
|||
|
tуст. |
tпер. |
tизм. |
tдоп. |
||||||||||
|
005 |
Заготовительная |
||||||||||||
|
010 |
Ковка |
||||||||||||
|
015 |
ТО |
||||||||||||
|
020 |
Пескоструйная |
||||||||||||
|
025 |
Токарно-винторезная |
3,05 |
0,324 |
1,35 |
0,24 |
0,83 |
5,8 |
0,23 |
0,23 |
6,26 |
26 |
400 |
6,33 |
|
030 |
Токарно-винторезная |
1,79 |
0,22 |
1,2 |
0,24 |
0,71 |
4,16 |
0,17 |
0,17 |
4,5 |
24 |
400 |
4,56 |
|
035 |
Вертикально – фрезерная |
6,8 |
0,216 |
0,76 |
0,12 |
- |
7,9 |
0,32 |
0,32 |
8.68 |
24 |
400 |
8,74 |
|
040 |
Вертикально – фрезерная |
2,25 |
0,12 |
0,38 |
0,12 |
- |
2,87 |
0,11 |
0,11 |
3.09 |
24 |
400 |
3,15 |
|
045 |
Вертикально-фрезерная |
0,2 |
0,12 |
0,38 |
0,12 |
- |
0,82 |
0,03 |
0,03 |
0,88 |
24 |
400 |
0,94 |
|
050 |
Горизонтально-фрезерная |
3,2 |
0.12 |
0,76 |
- |
- |
4,08 |
0,16 |
0,16 |
4,4 |
24 |
400 |
4,46 |
|
055 |
Слесарная |
||||||||||||
|
060 |
Вертикально-сверлильная |
1,58 |
0,6 |
0,54 |
- |
0,12 |
2,84 |
0,11 |
0,11 |
3,06 |
17 |
400 |
3,1 |
|
065 |
Долбежная |
3,89 |
0,12 |
0,39 |
0,12 |
0,7 |
5,22 |
0,2 |
0,2 |
5,62 |
16 |
400 |
5,66 |
|
070 |
Слесарная |
||||||||||||
|
075 |
Плоскошлифовальная |
0,2 |
0,55 |
0,38 |
- |
- |
0,93 |
0,04 |
0,04 |
1,01 |
17 |
400 |
1,05 |
|
080 |
Круглошлифовальная |
0,17 |
0,22 |
0,16 |
- |
- |
0,55 |
0,022 |
0,022 |
0,594 |
17 |
400 |
1,019 |
|
085 |
Покрытие. |
||||||||||||
|
090 |
Маркировочная. |
||||||||||||
|
095 |
Конрольная. |
||||||||||||
4. Конструкторская часть.
4.1. Описание и расчет станочного приспособления.
Расчет кондуктора.
Крепежным отверстиям предъявляются требования к точности изготовления. Для обработки отверстий был использован кондуктор.
Приспособления для обработки отверстий, имеющие кондукторные втулки для направления режущего инструмента, называются кондукторами.
1.Определяем осевую силу.
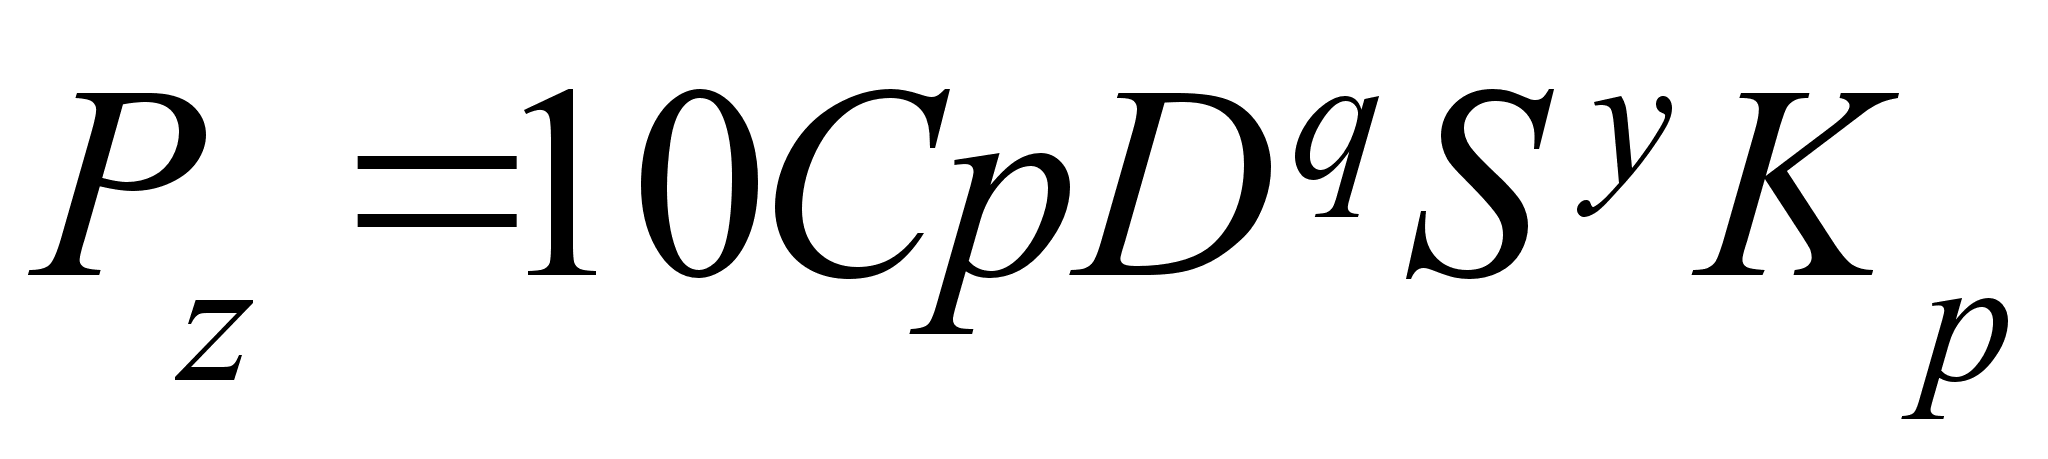
По таблице 32 стр. 281 [4] определяем значения коэффициентов и показатели степеней.
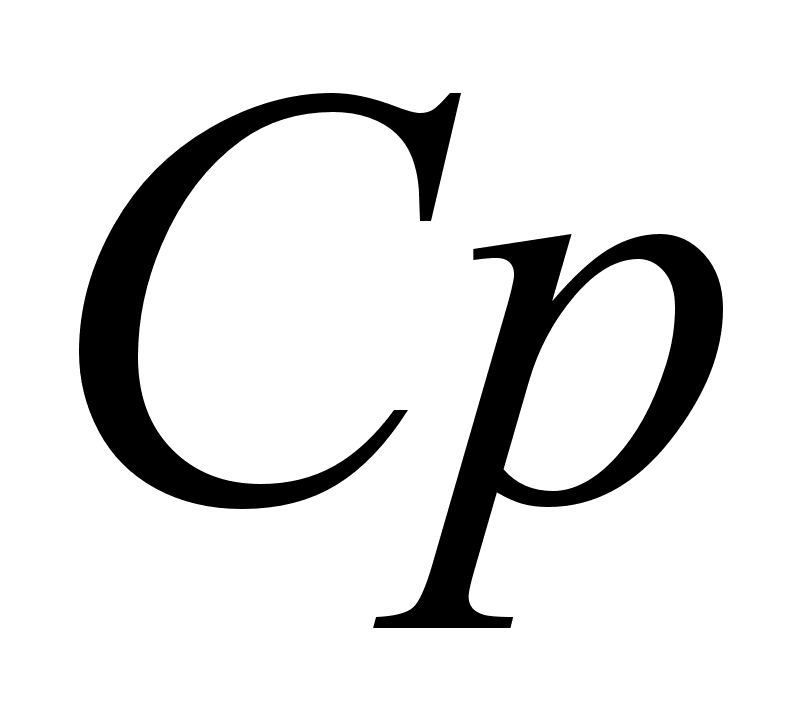 =
68
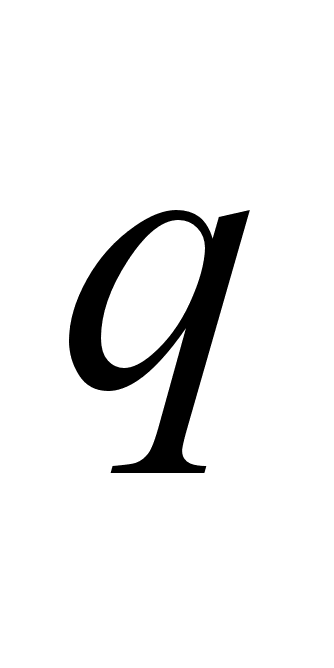 =
1
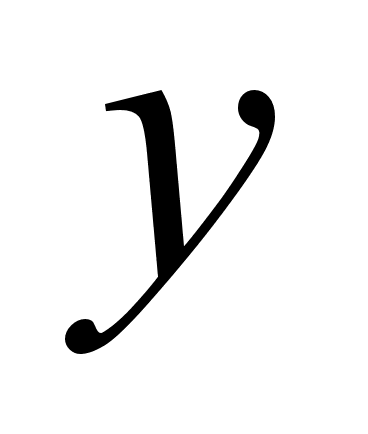 =
0,7
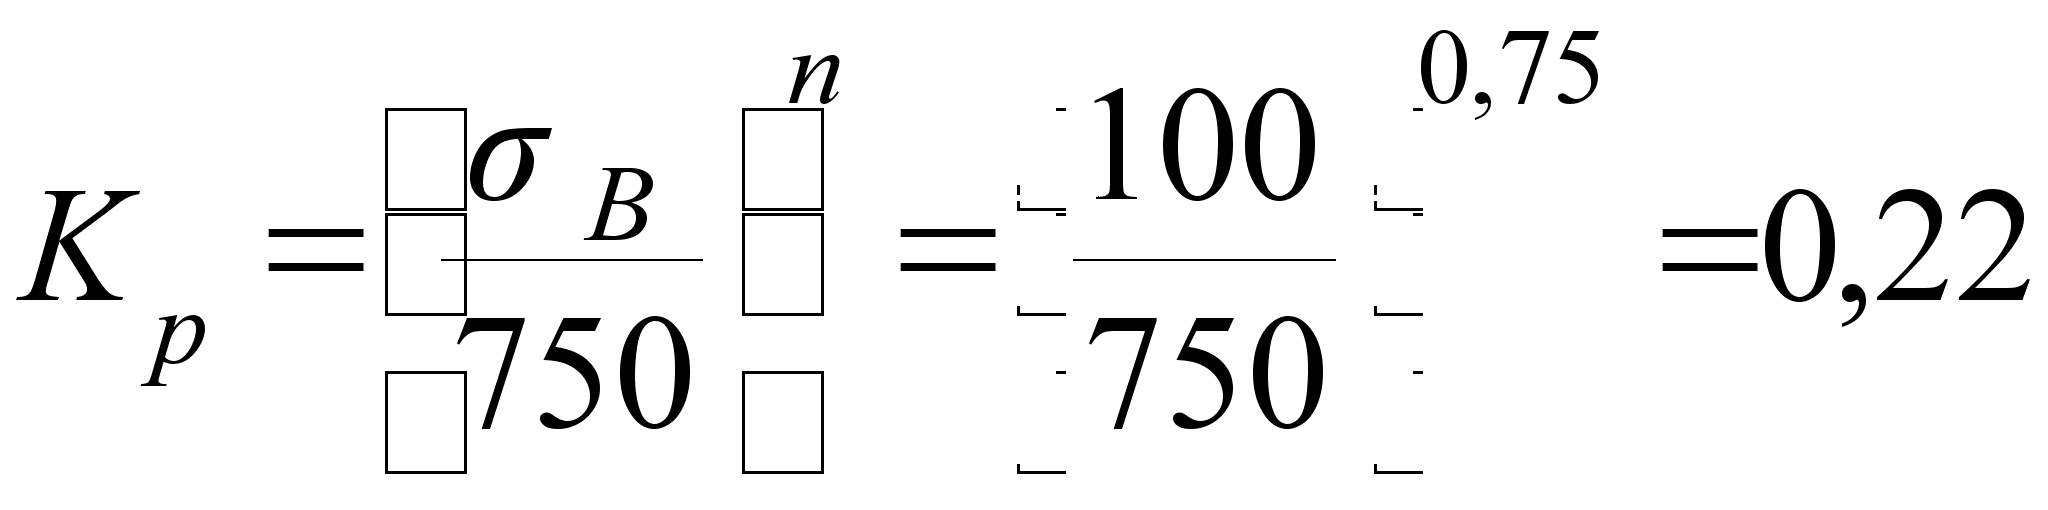
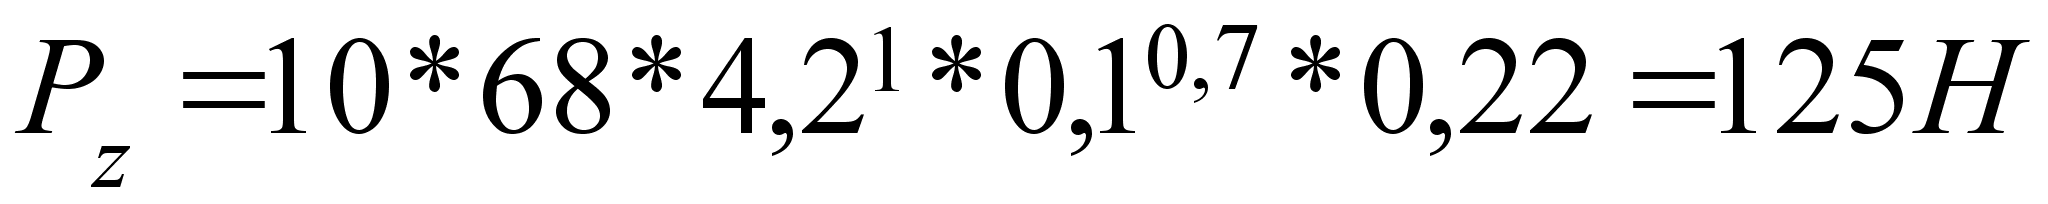
К = К0 * К1 * К2 * К3 * К4 * К5
Где К0 = 1,5 – гарантированный коэффициент запаса для всех приспособлений;
К1 = 1,2 – коэффициент учитывающий состояние поверхности заготовки для необрабатываемой заготовки;
К2 = 1 – коэффициент учитывающий влияние сил резания от прогрессирующего затупления инструмента;
К3 = 1 – коэффициент учитывающий увеличение силы резания при прерывистом резании;
К4 = 1,3 – коэффициент учитывающий постоянство силы зажима развиваемый приводам приспособления; для ручного привода с удобным расположением рукоятки;
К5 = 1 - коэффициент учитывающий установку деталей на планке с большой поверхностью контакта.
К = 1,5 * 1,2 * 1 * 1 * 1,3 * 1 = 2,34
2. Определяем усилие зажима.
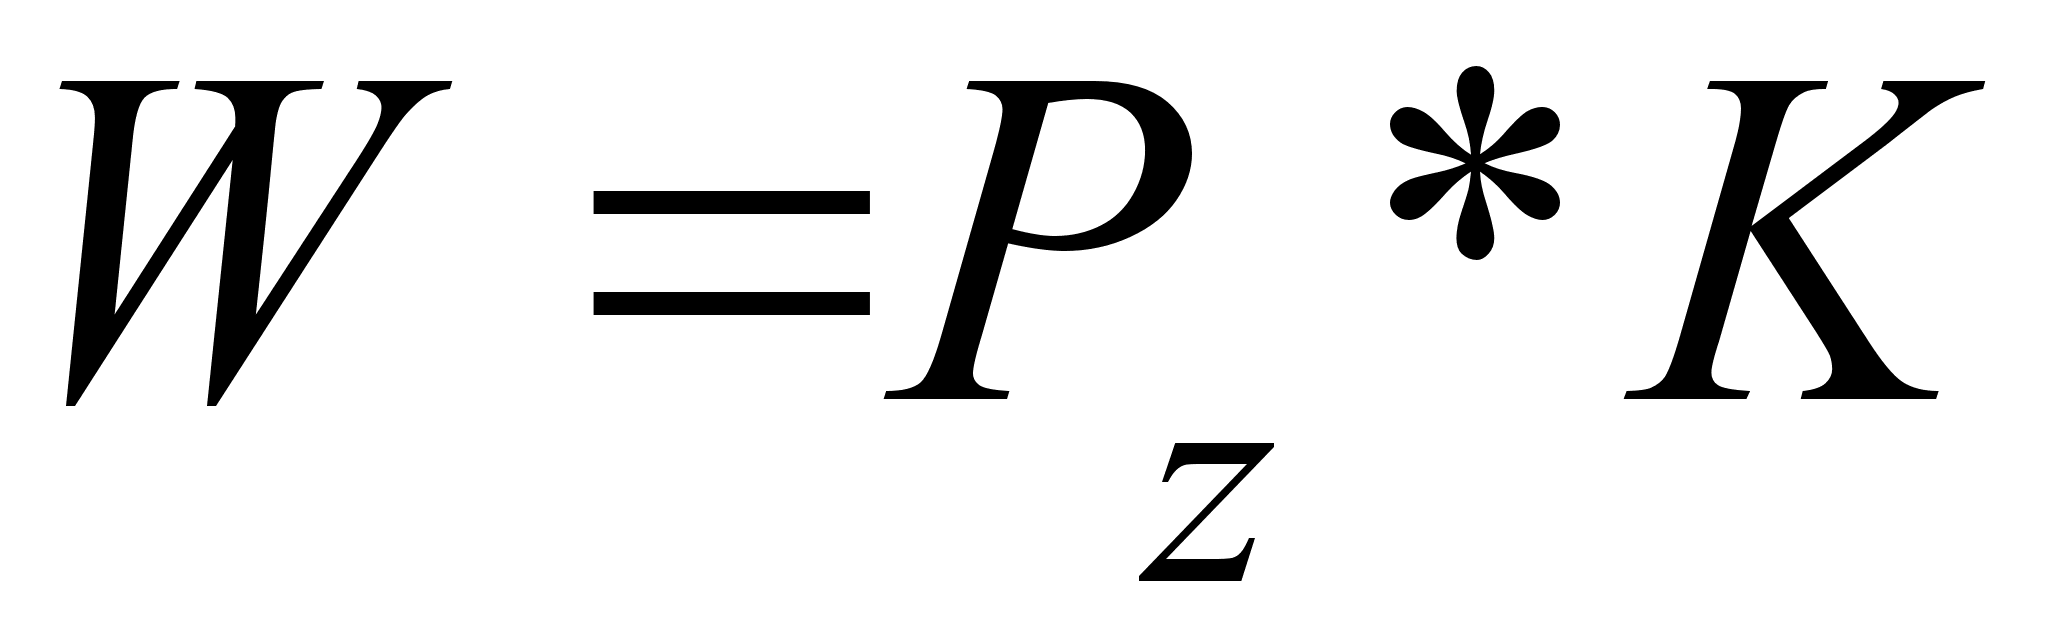
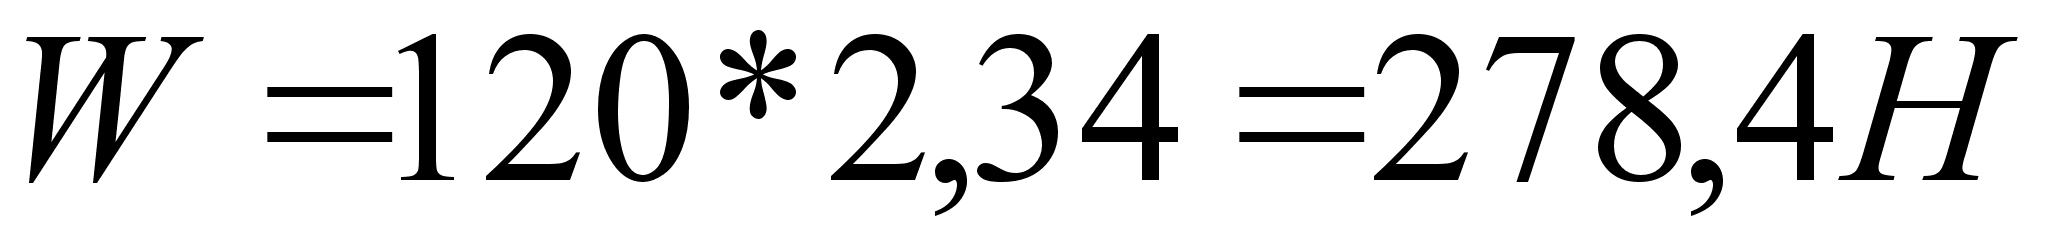
3. Определяем средний радиус винта.
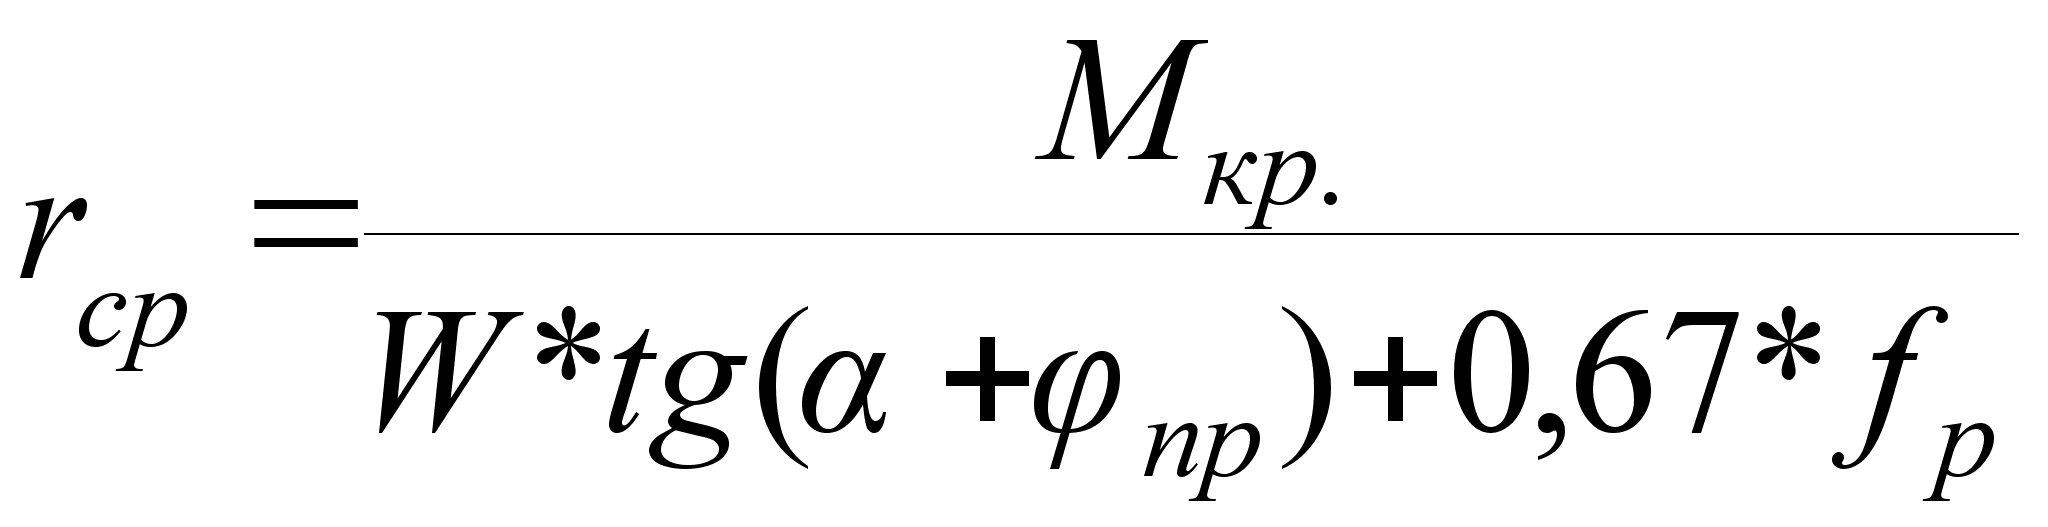
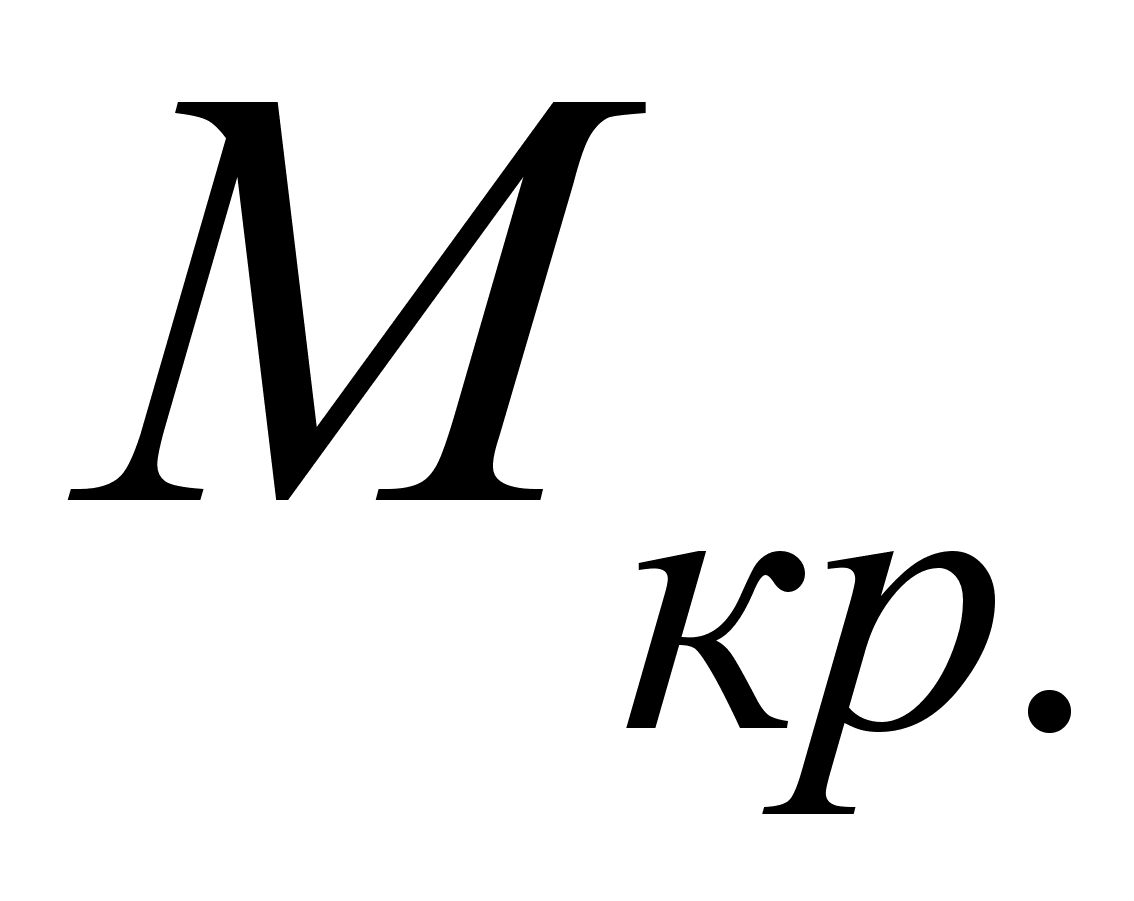 -
крутящий момент.
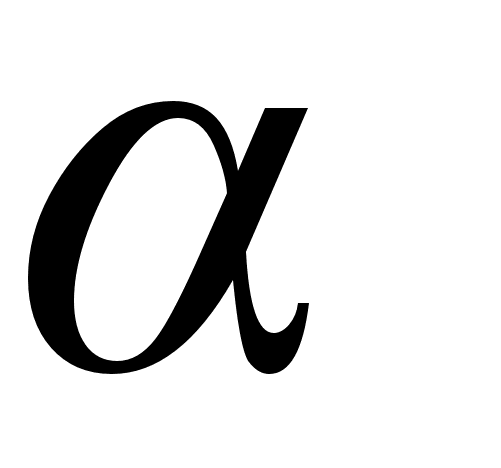 =
2˚
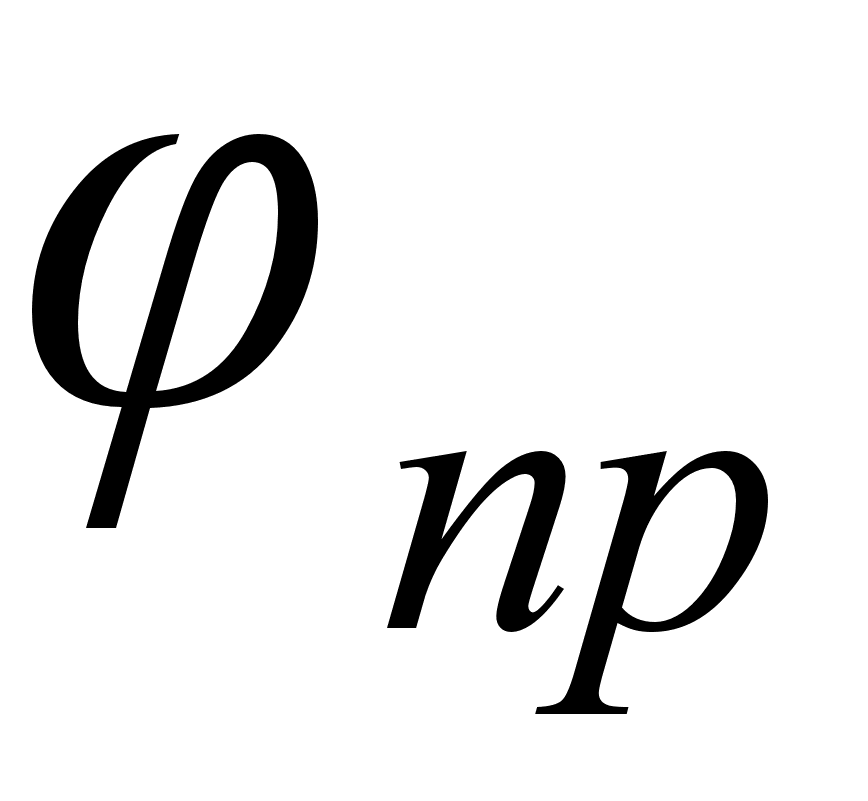 =
6˚
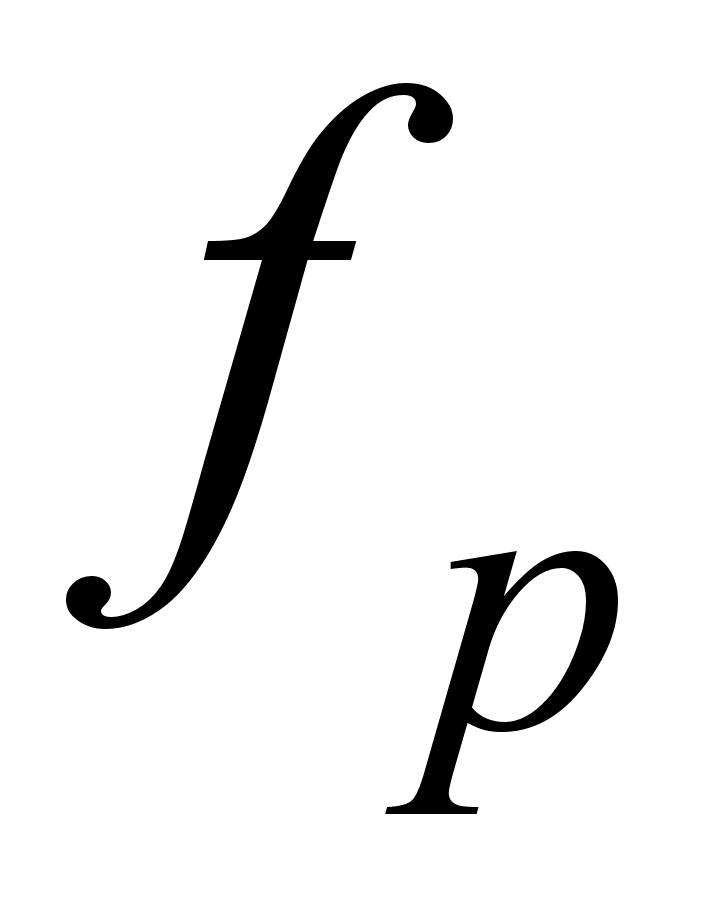 =
0,1
Определяем крутящий момент:
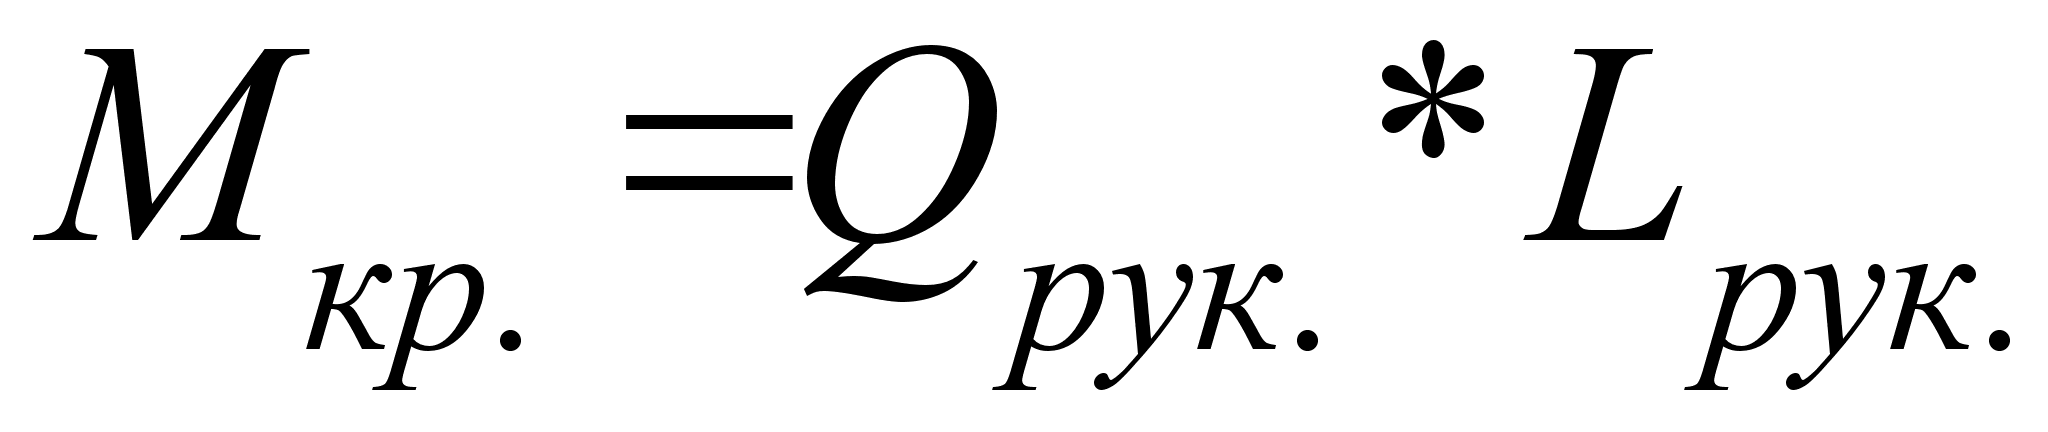
где:
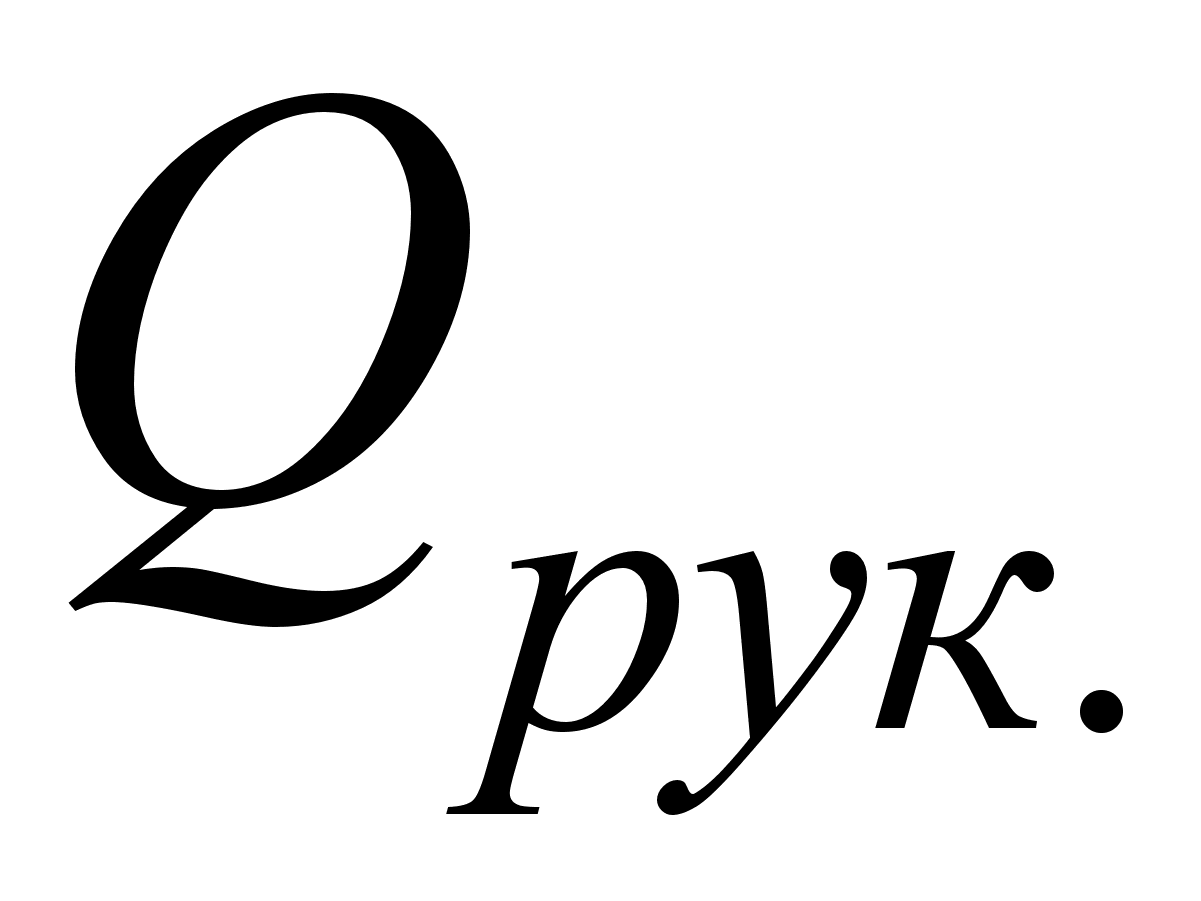 =
200
Н
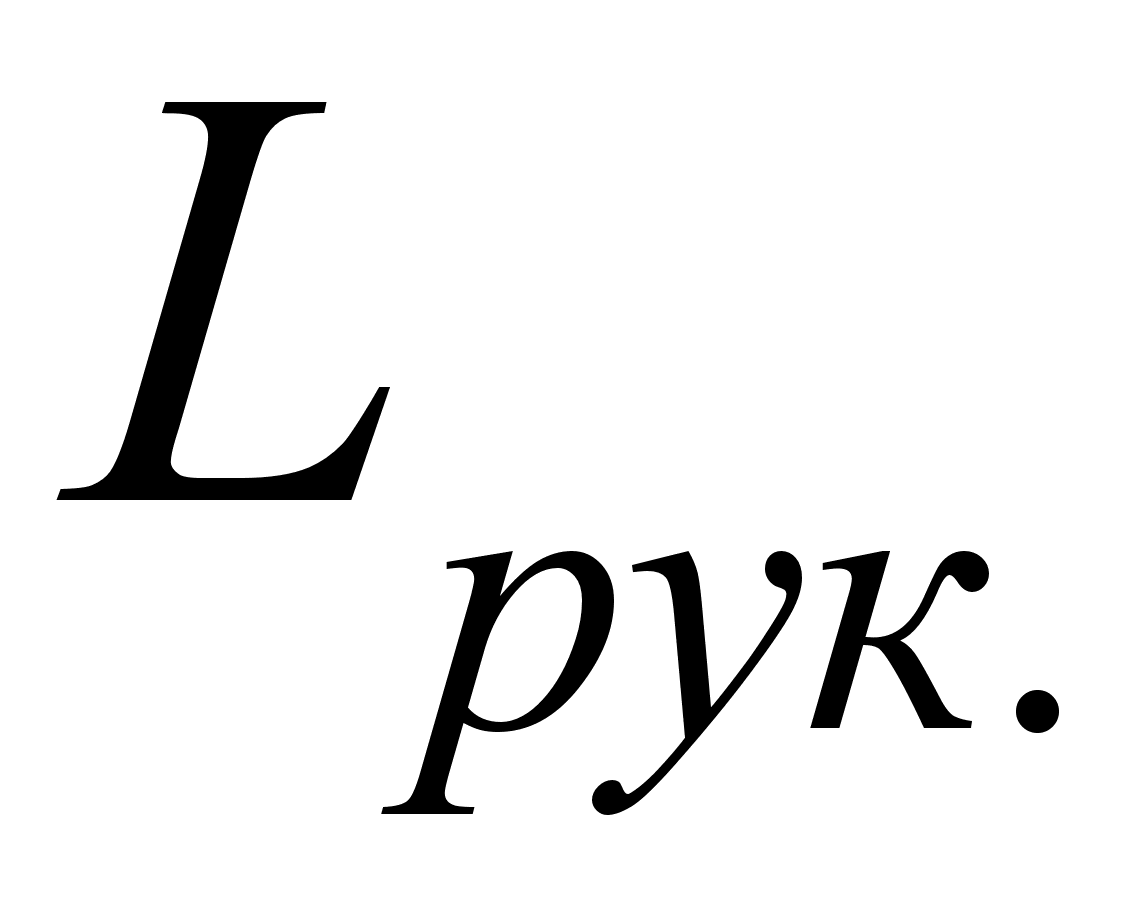 =
0,28
ММ
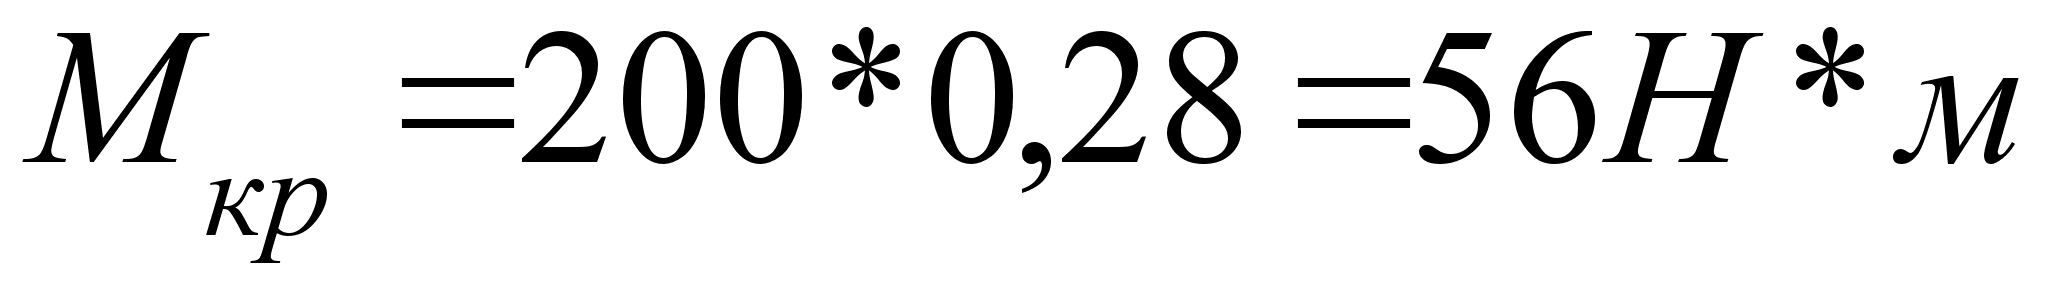
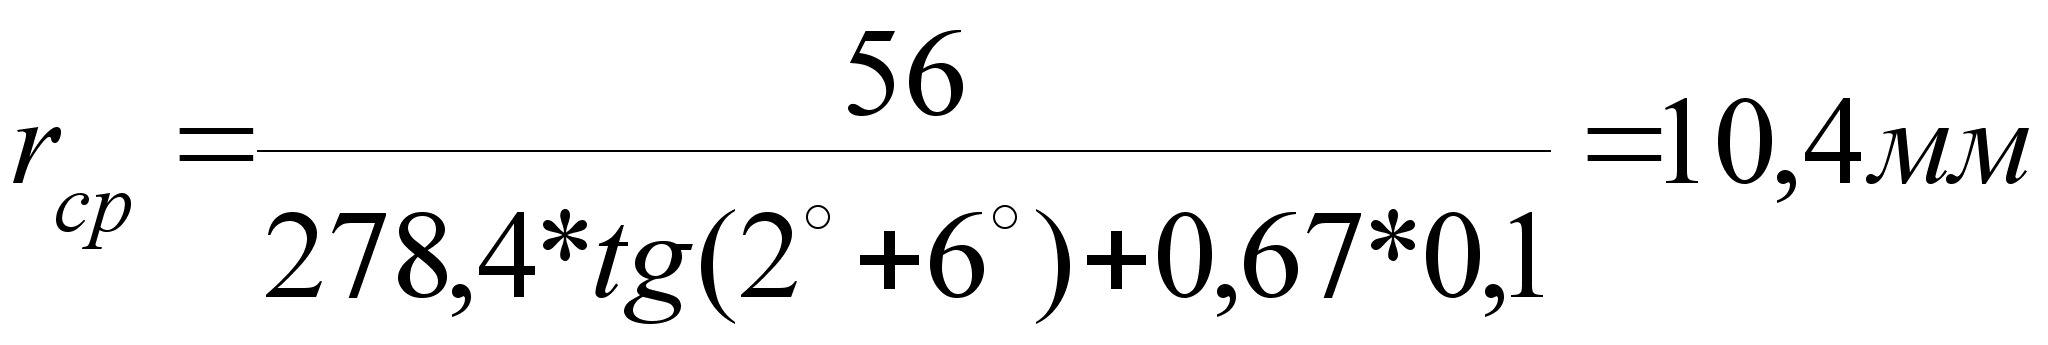
Принимаем средний радиус винта 10 мм.
4. Определяем действительное усилие зажима.
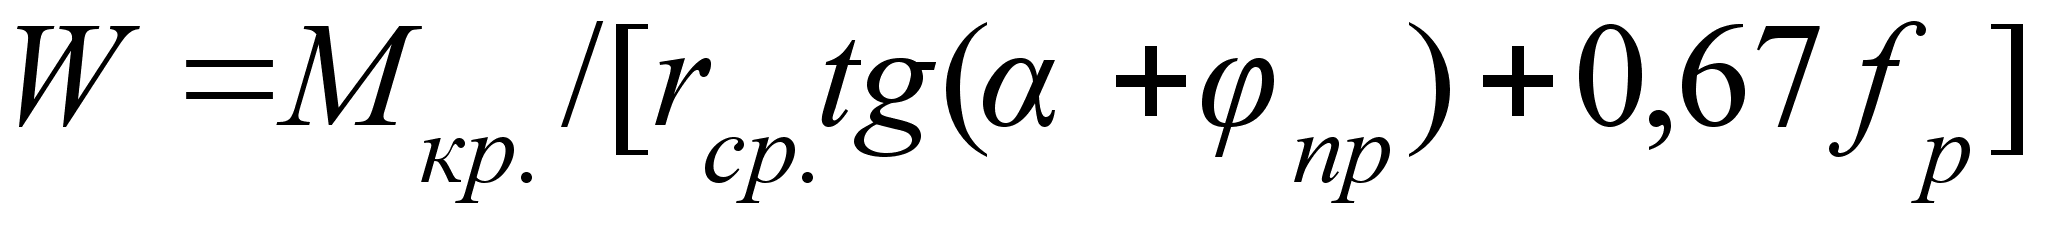
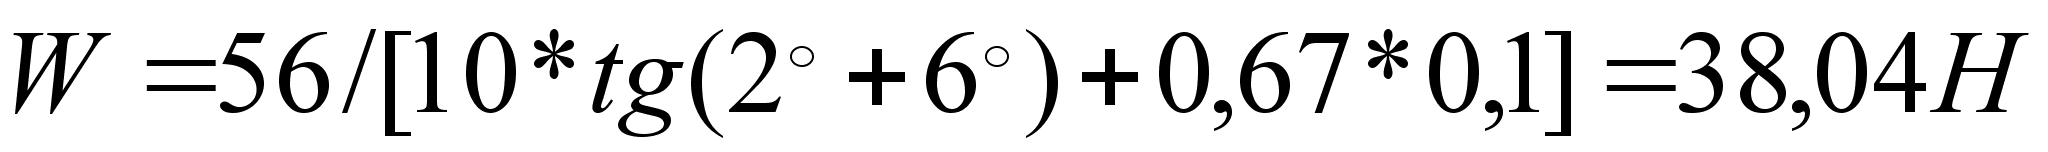
4.2 Выбор, описание конструкции, обоснование основных параметров и расчет режущего инструмента.
Расчет спирального сверла.
1. Выбираем материал режущей части сверла: Р18.
2. Так как диаметр больше 6 – 8 мм сверло делаем сварное. Материал хвостовой части сталь 40Х.
3. Определяем режимы резания:
S = 0,5, V = 12 м/мин
4. Определяем осевую силу резания.
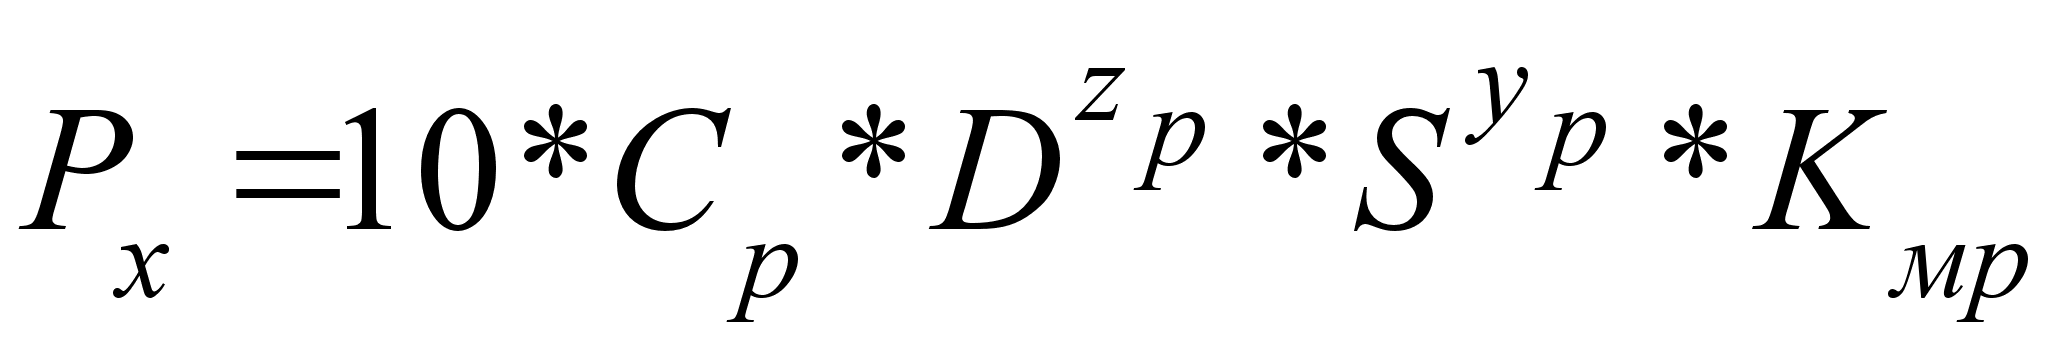
Находим значения коэффициентов [4].
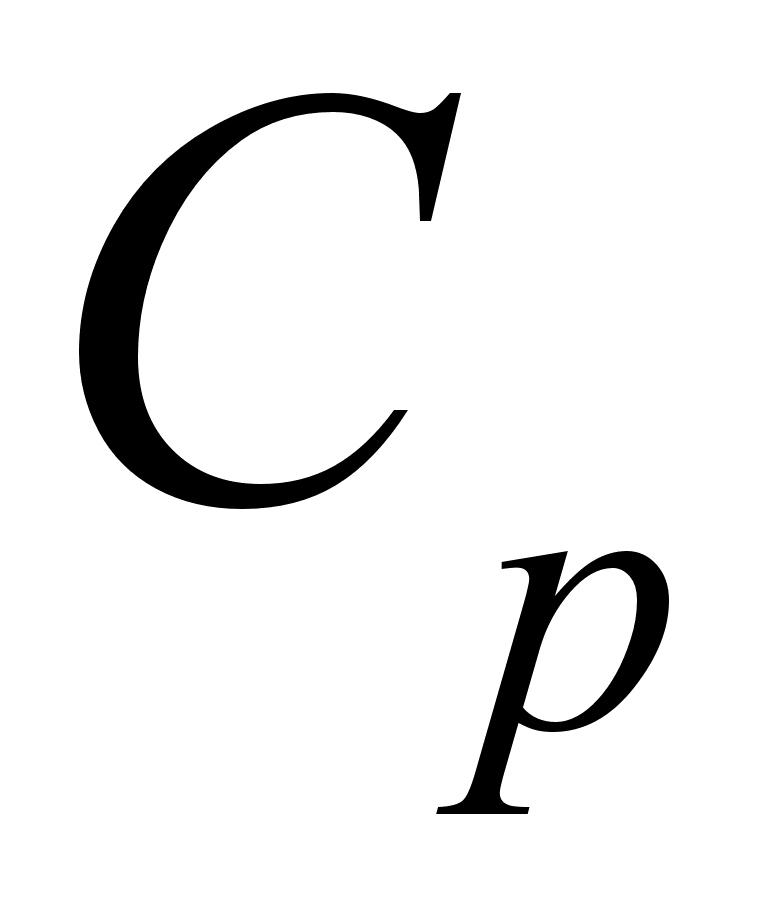 =
68,
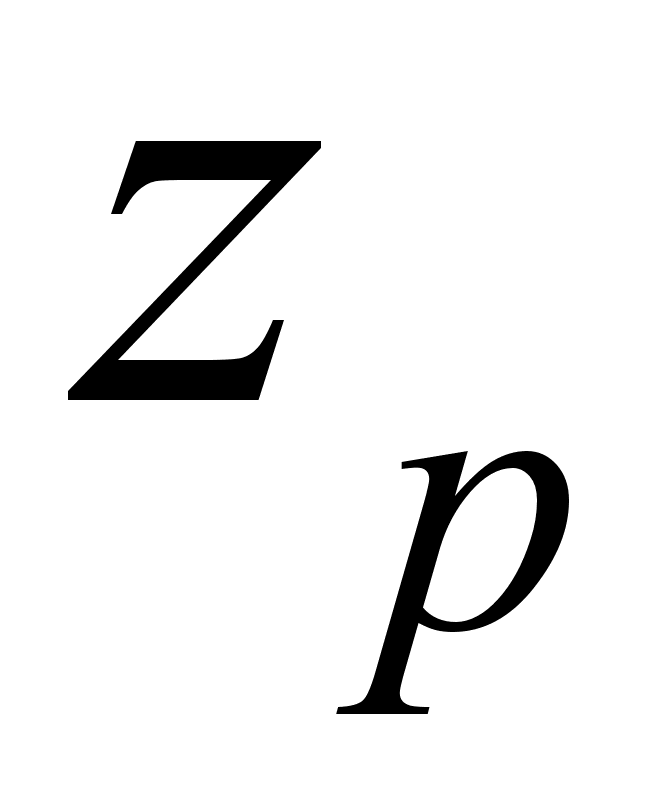 = 1,0,
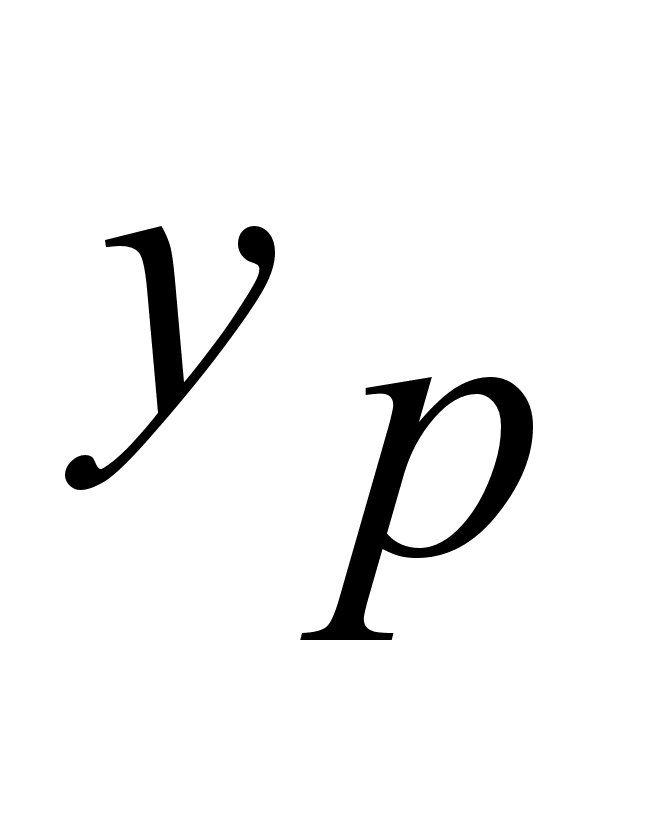 =
0,7
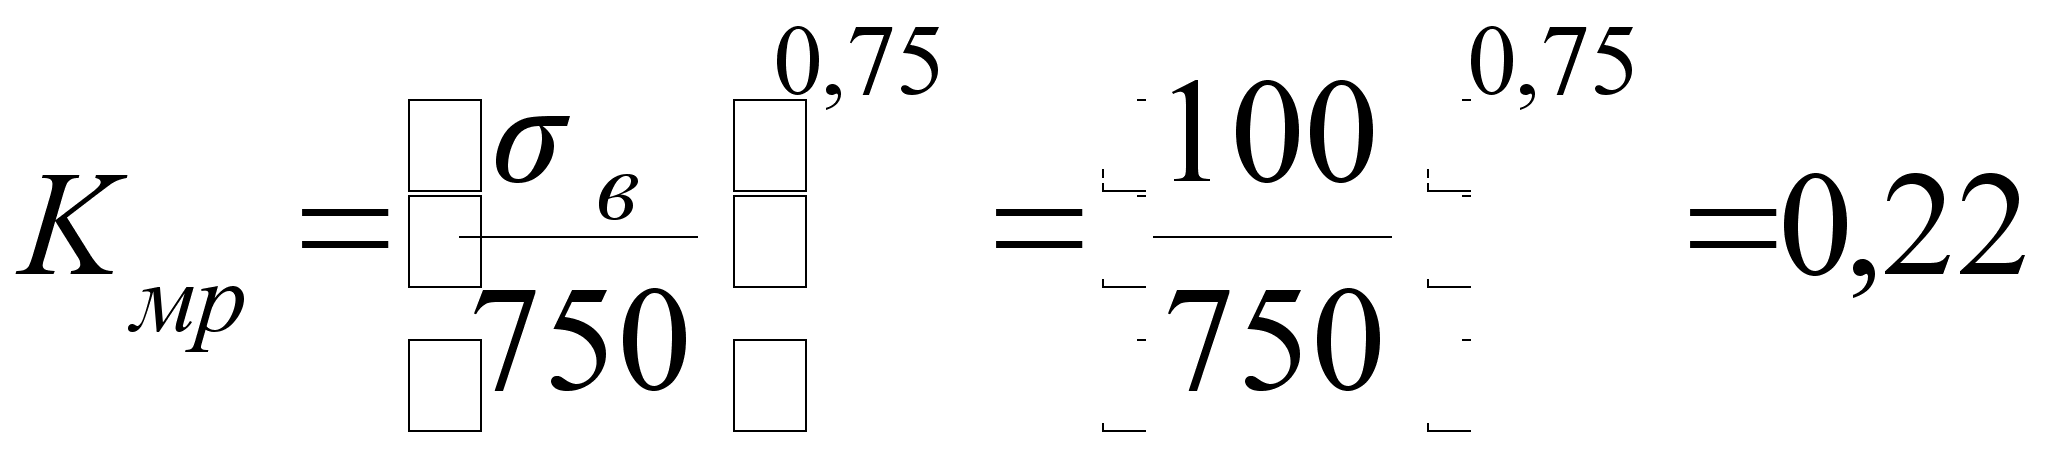
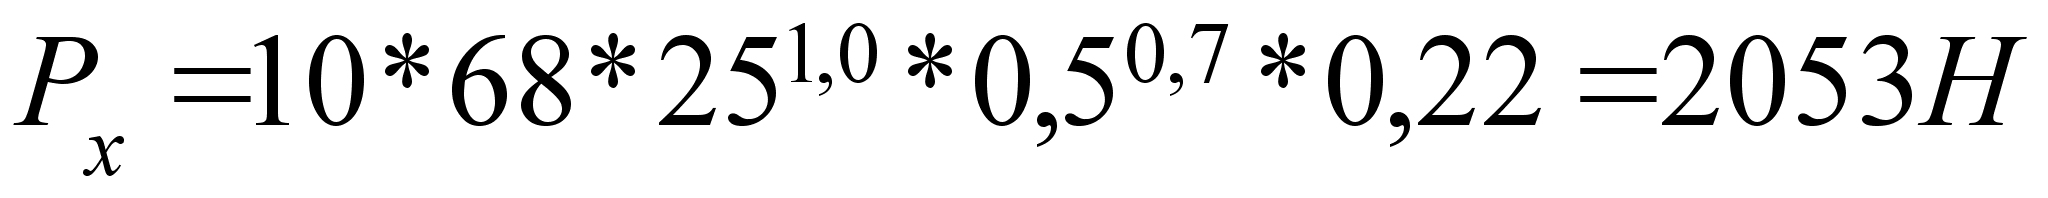
5. Определяем крутящий момент.
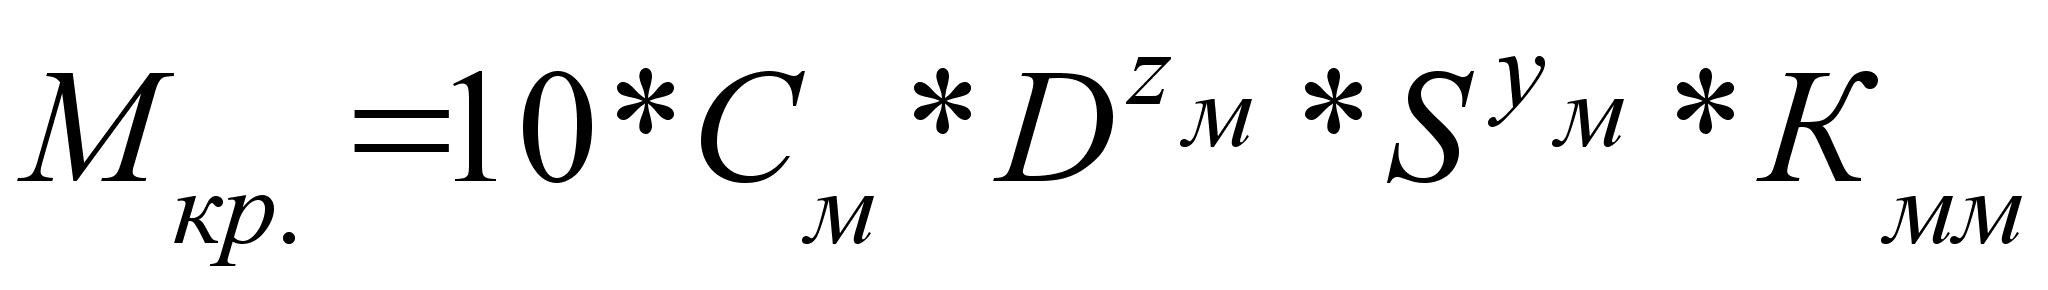
Находим значения коэффициентов [4].
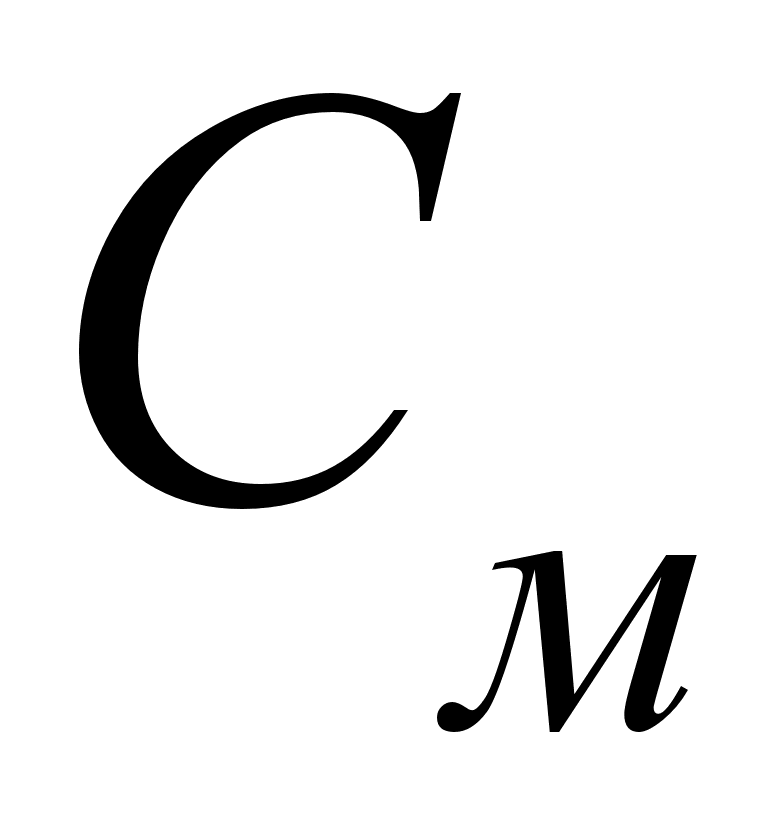 =
0,0345,
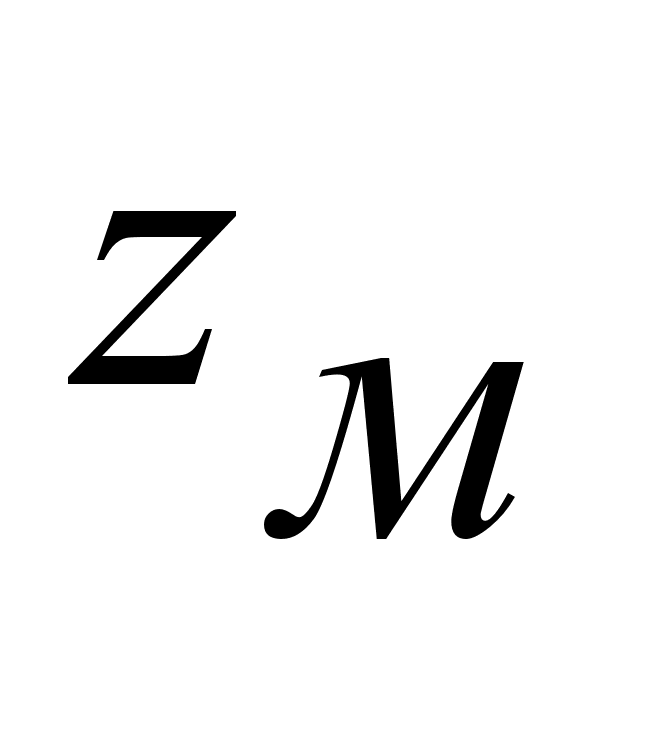 =
2,0,
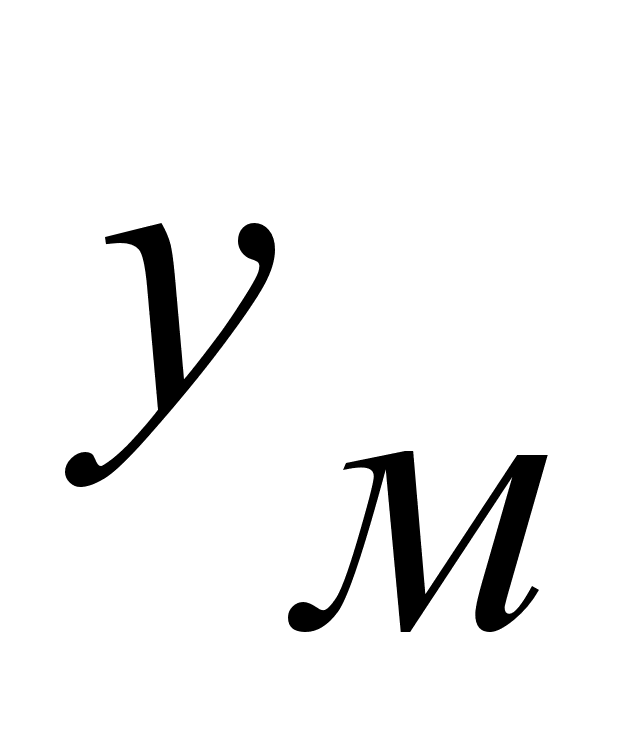 =
0,8
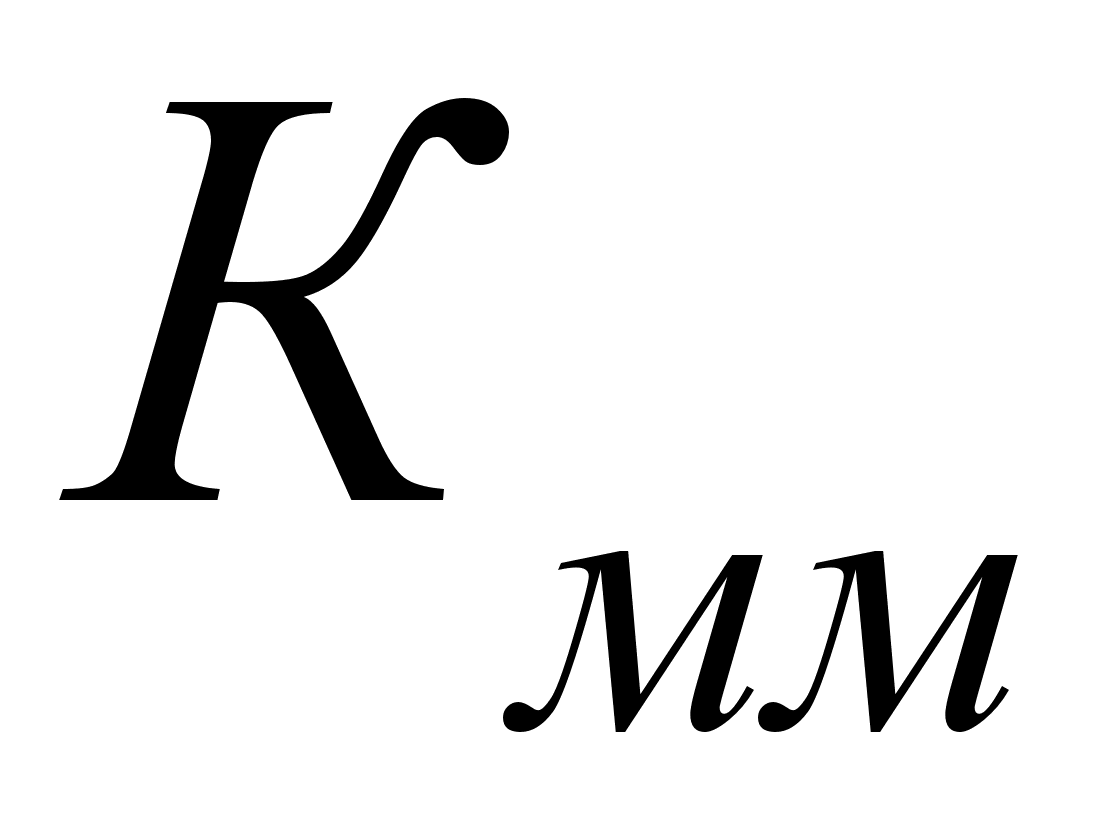 =
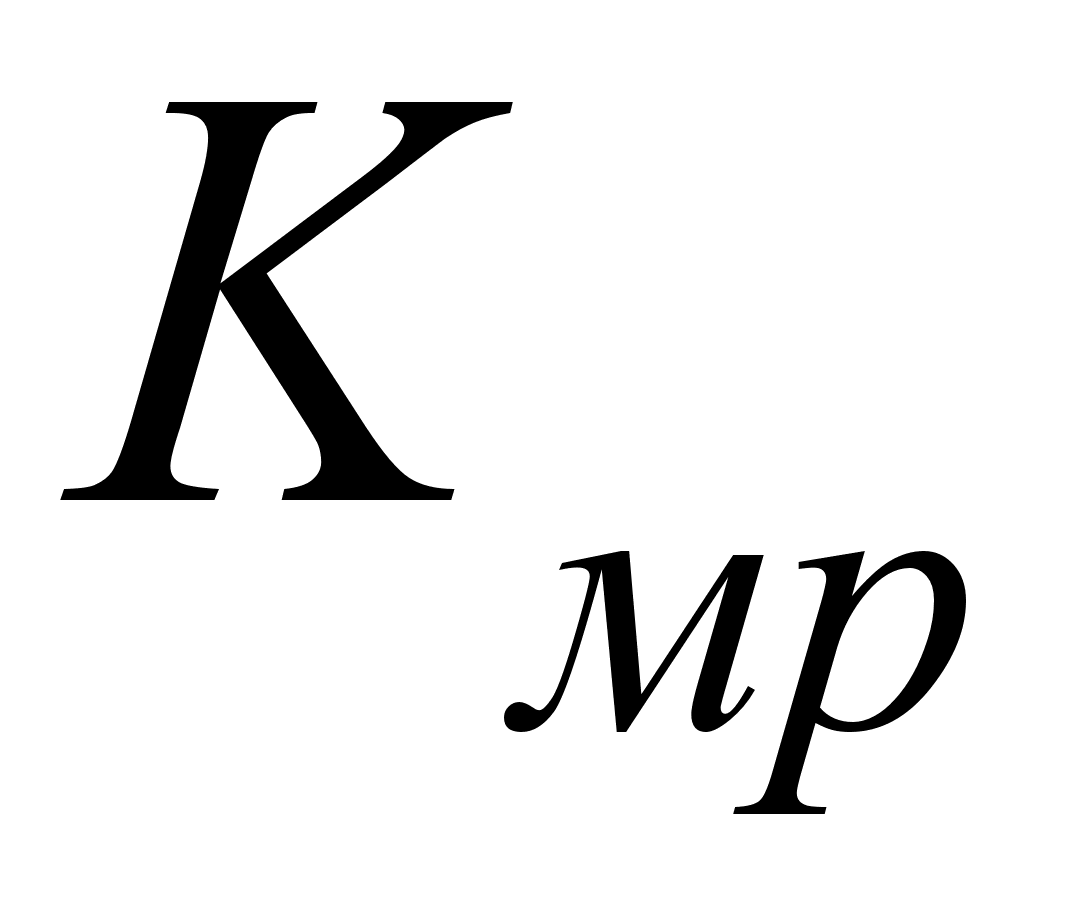
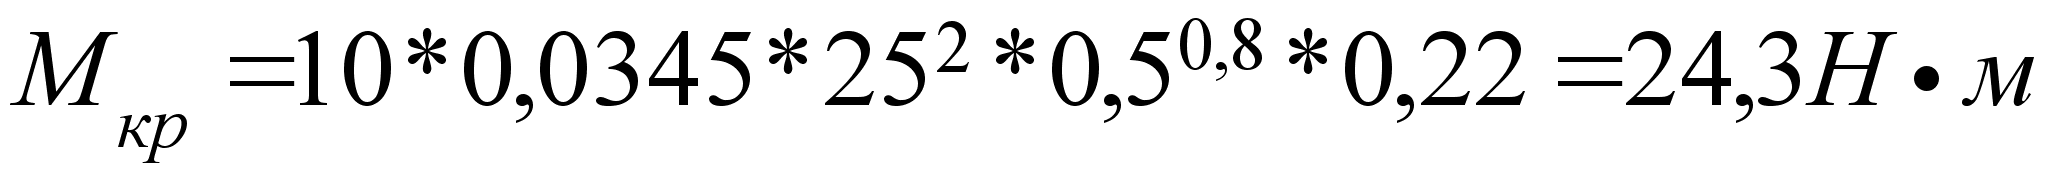
6. Определяем мощность резания.
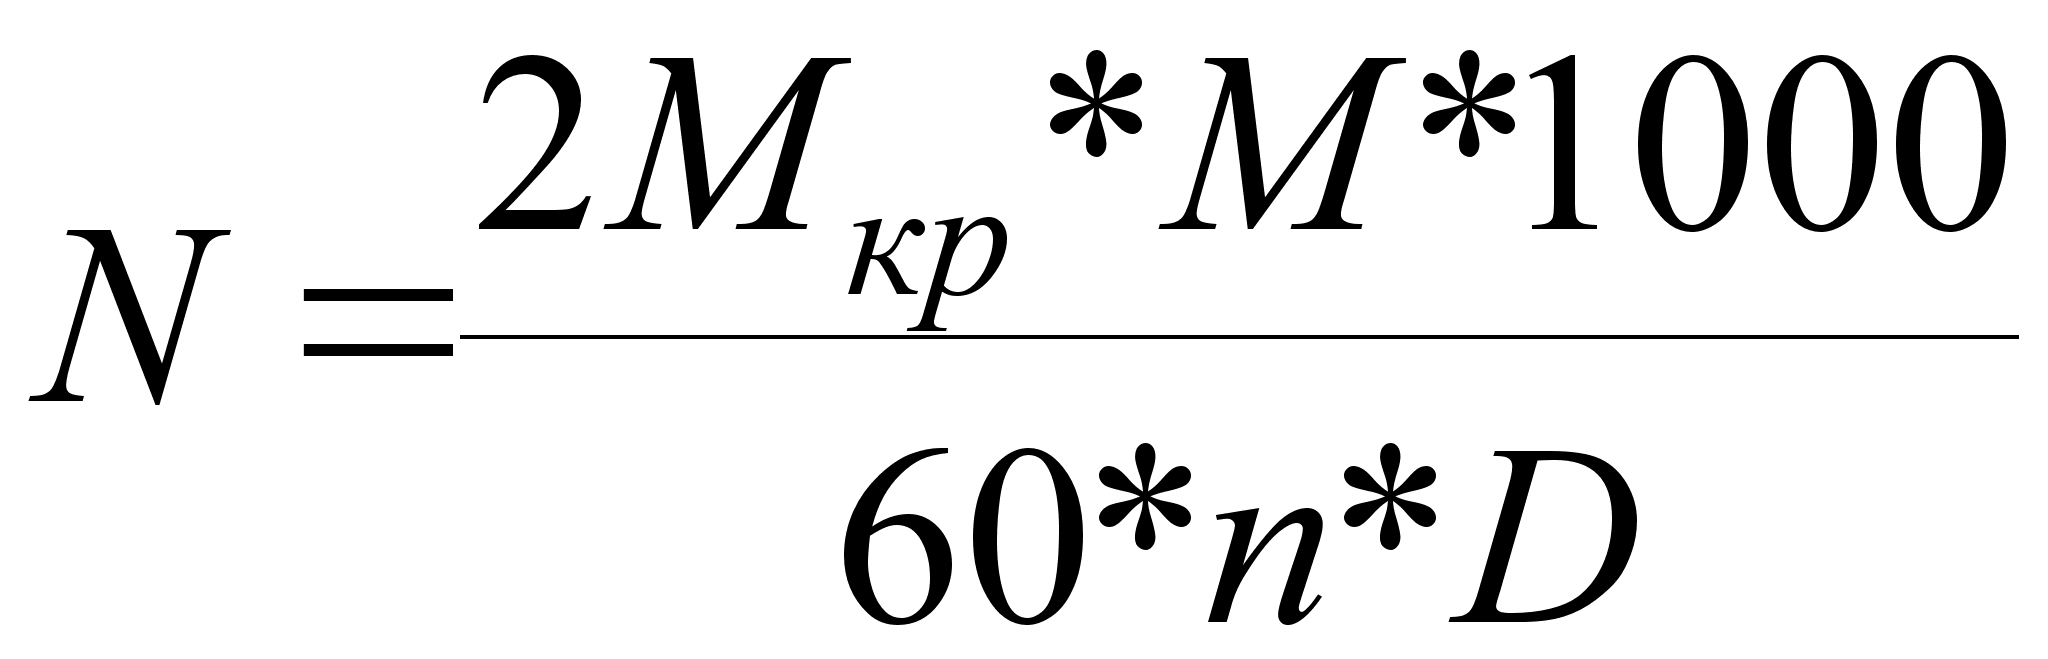
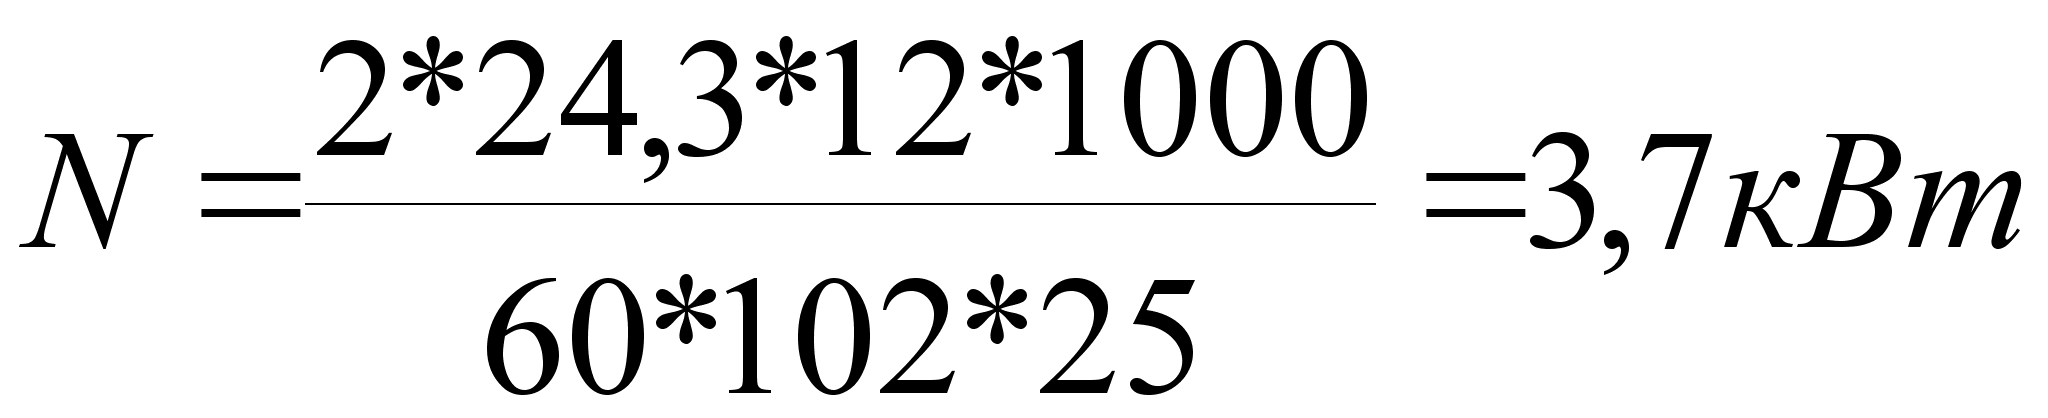
7. Определяем средний диаметр конуса Морзе.
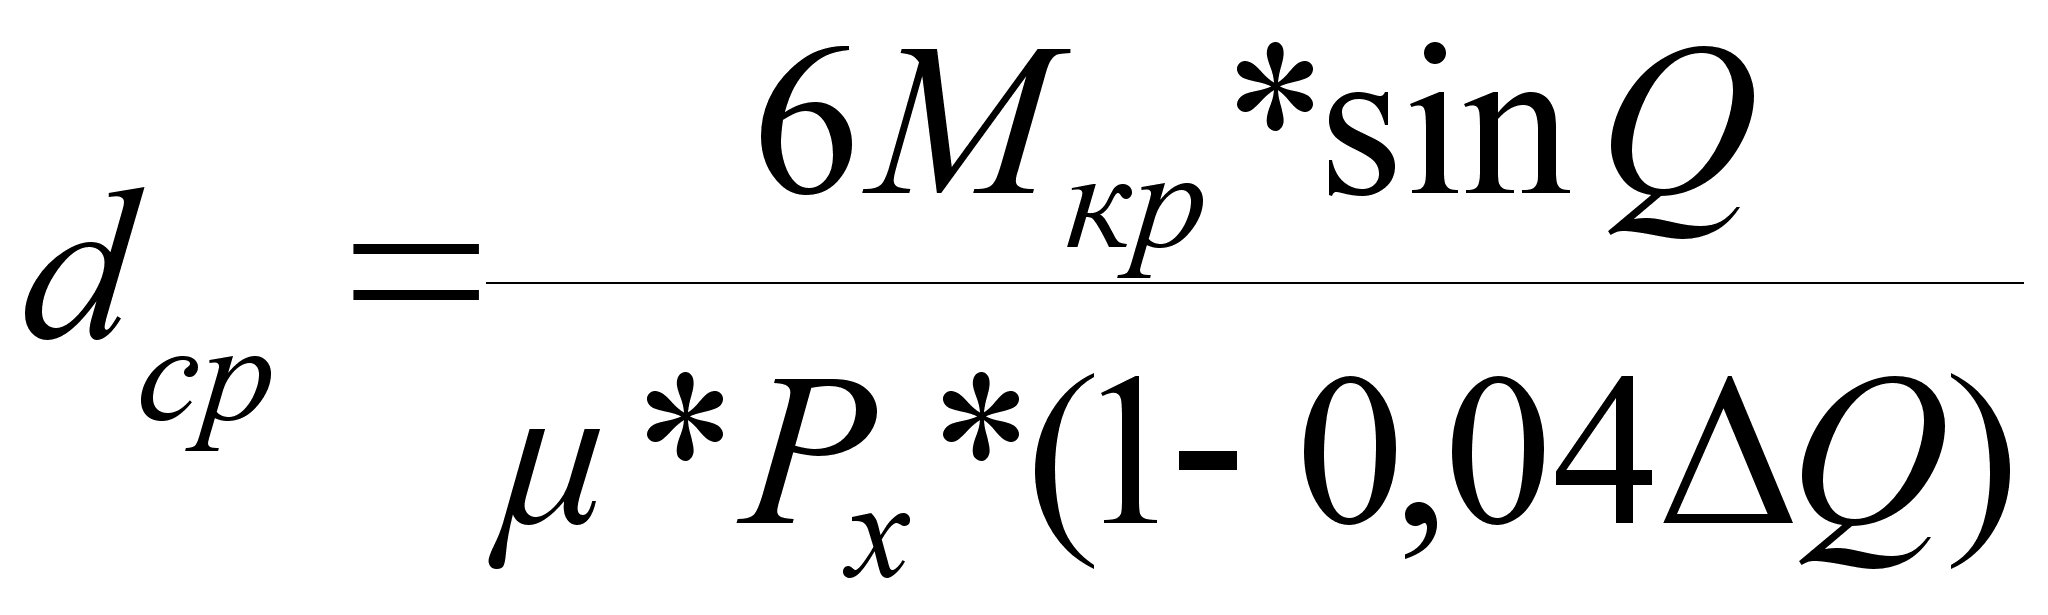
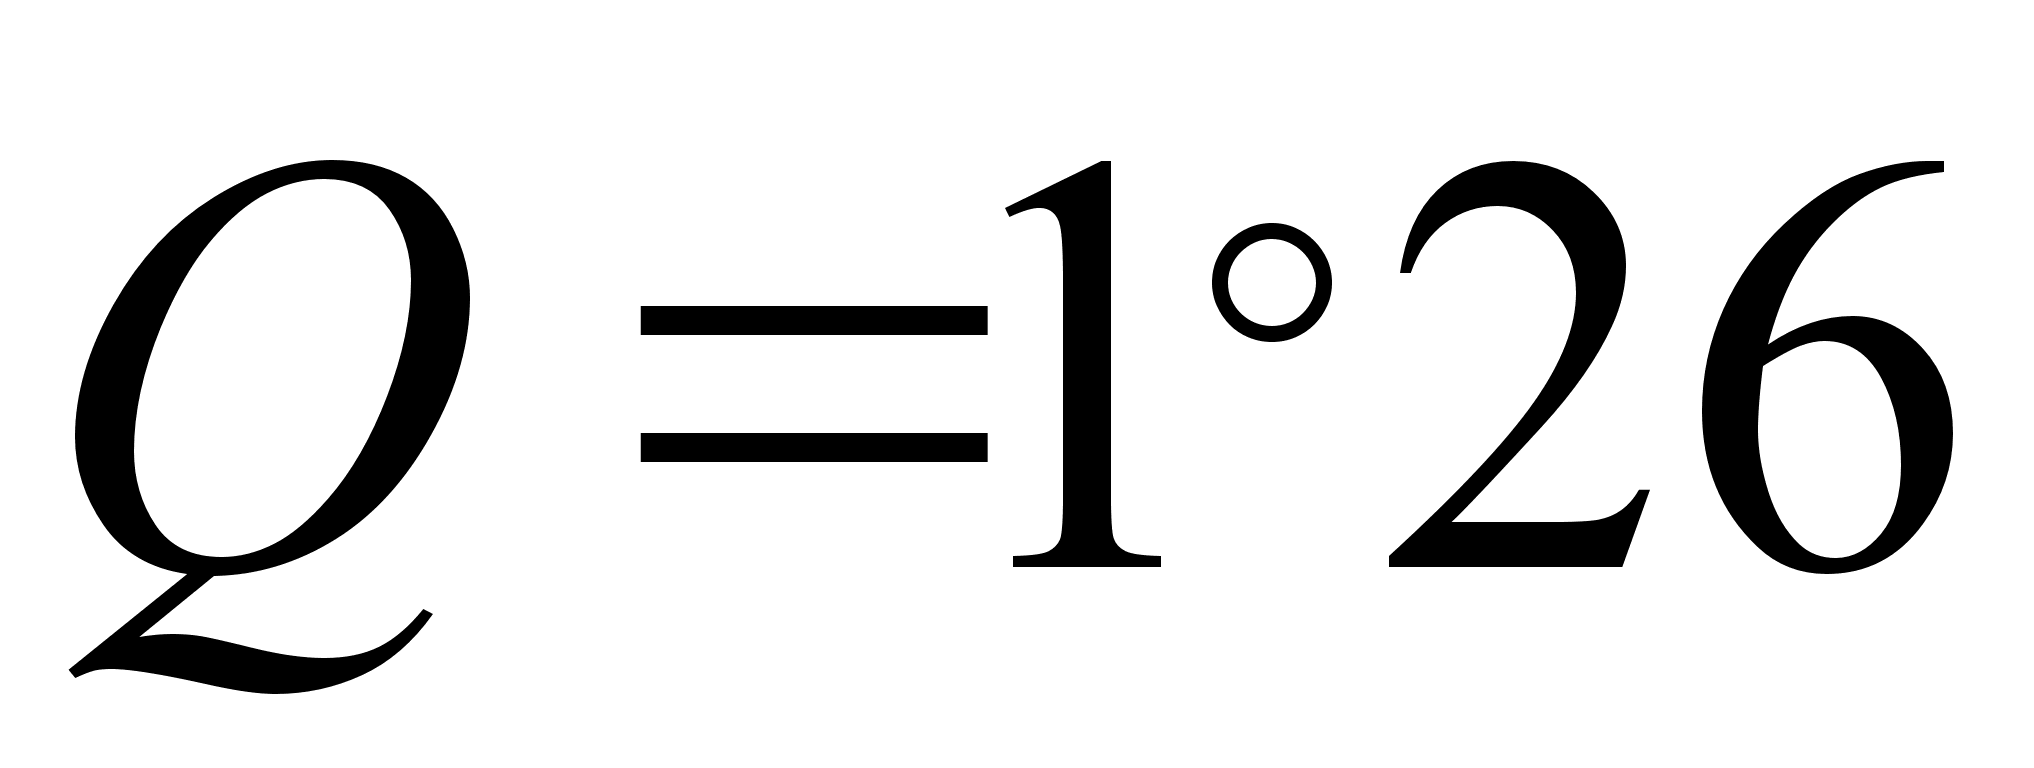 -
половина угла
конуса.
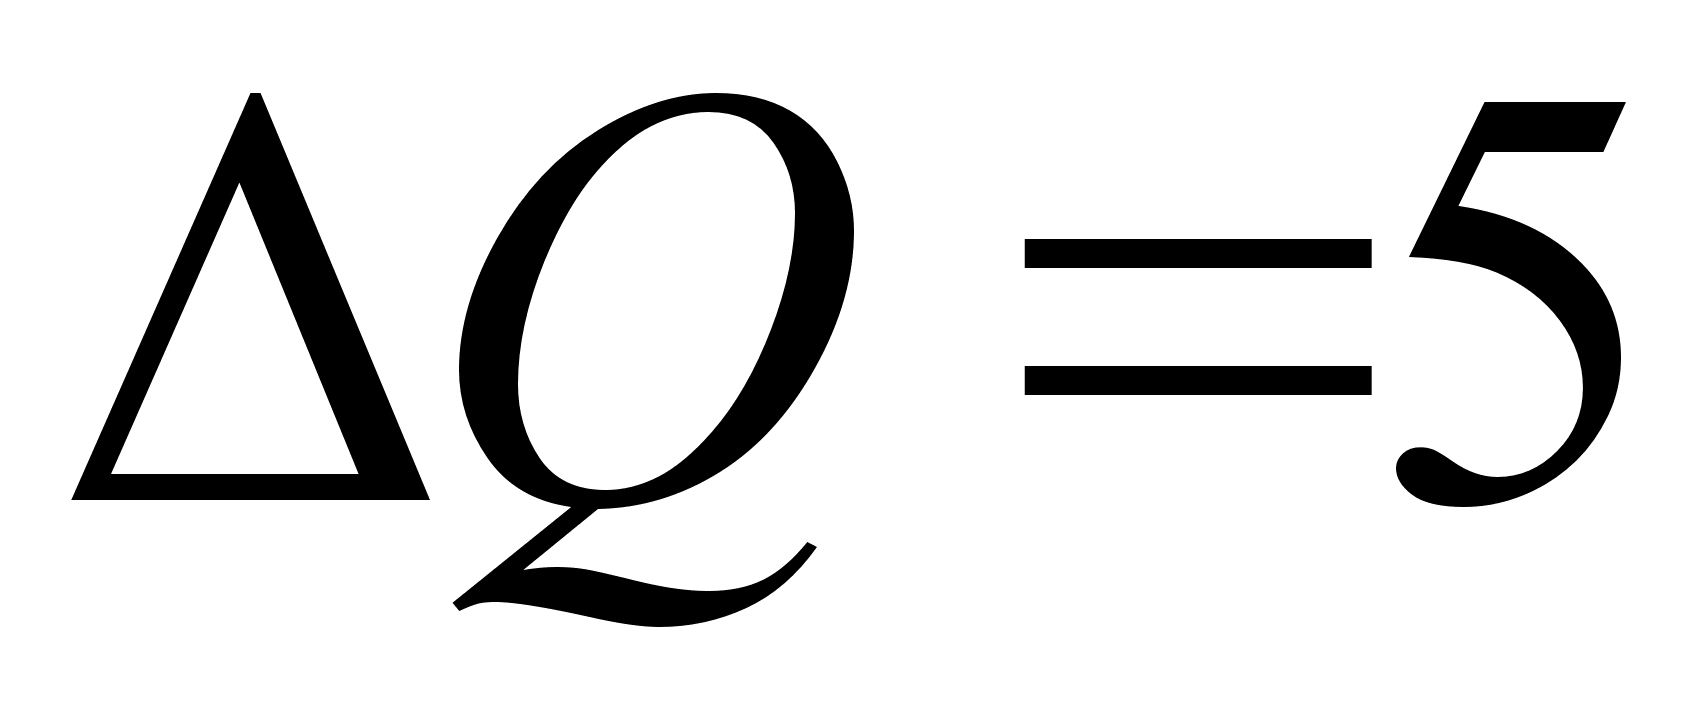 -
отклонение
угла конуса.
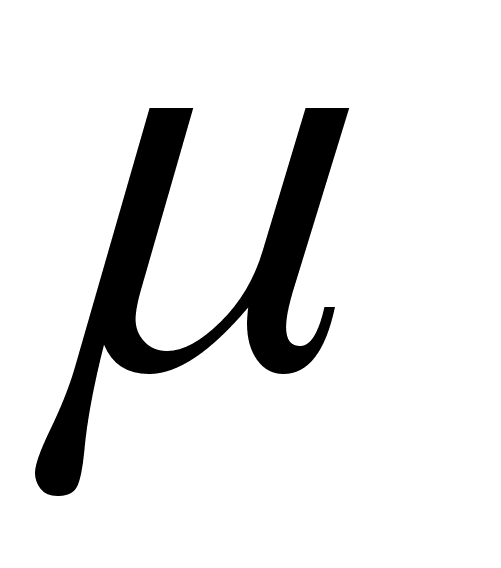 -
коэффициент
трения сталь
о сталь,
= 0,096.
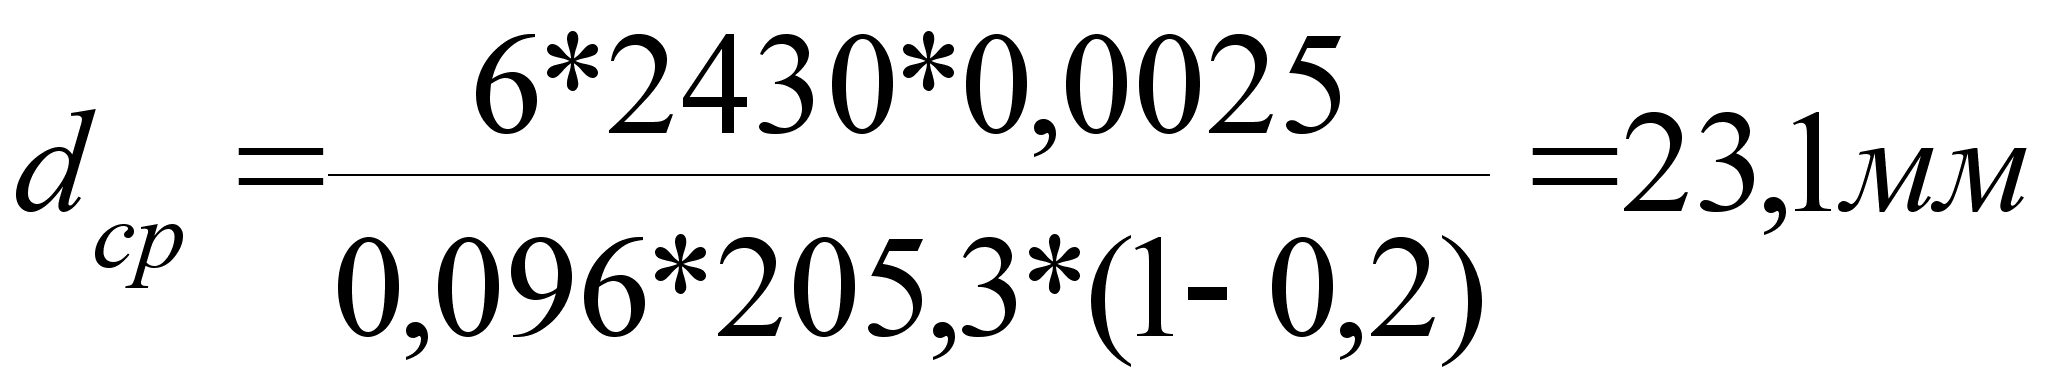
8. Выбираем ближайший номер конуса Морзе.
Принимаем конус Морзе №3.
D1 = 24,7 мм, d2 = 19,8 мм, L = 99 мм.
9. Найдем силу трения, которая возникает между стенками конуса и втулки.
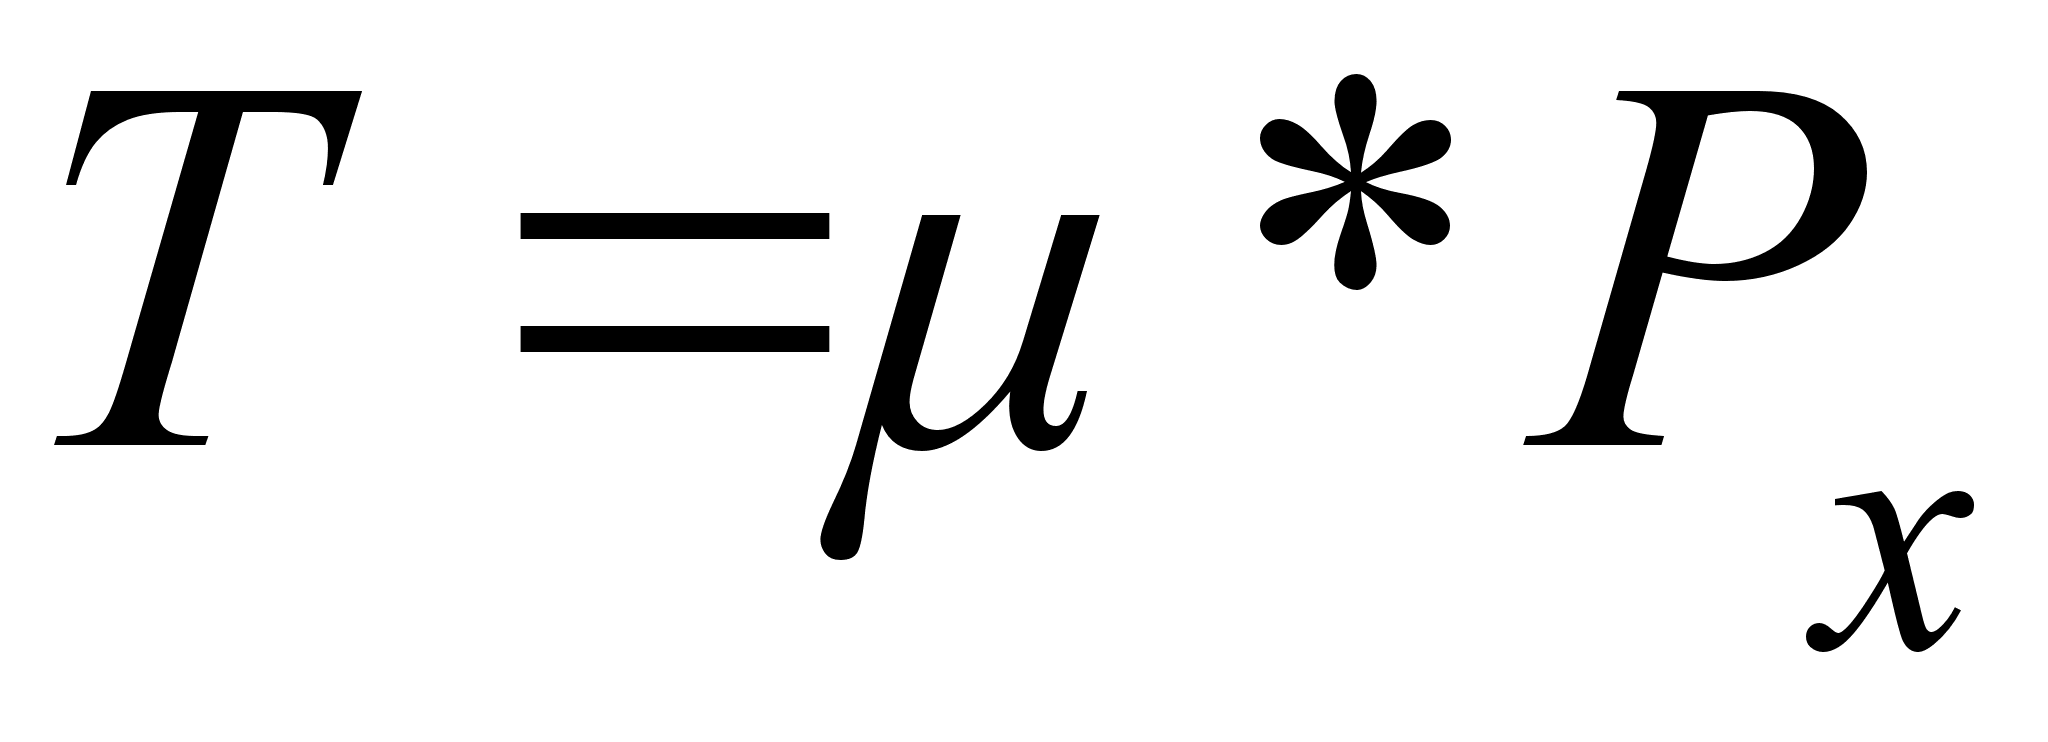
-
коэффициент
трения сталь
о сталь,
= 0,096.
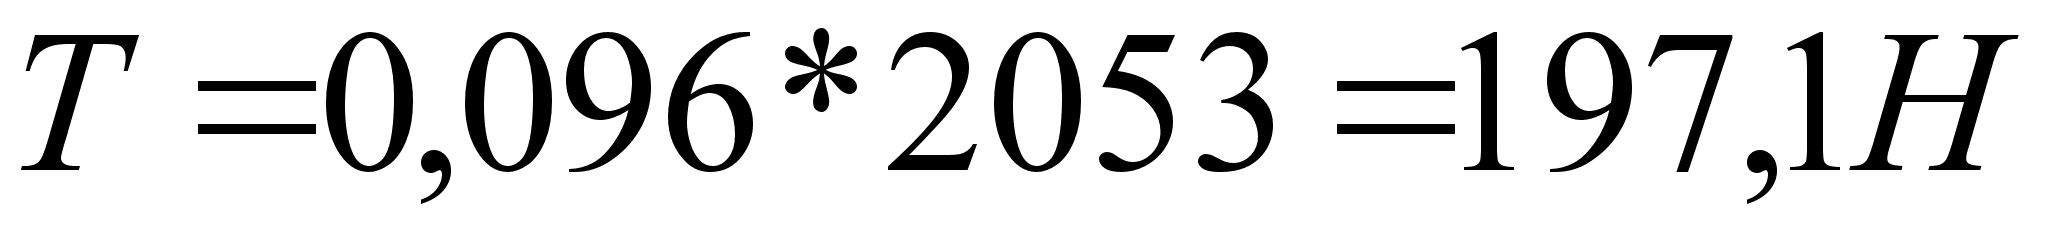
10. Для того чтобы не было затирания, на сверле делают обратный конус. Обратный конус делают в зависимости от диаметра сверла.
Принимаем обратную конусность равной 0,1 мм на длину 100 мм.
11. Определяем толщину диаметра сердцевины.
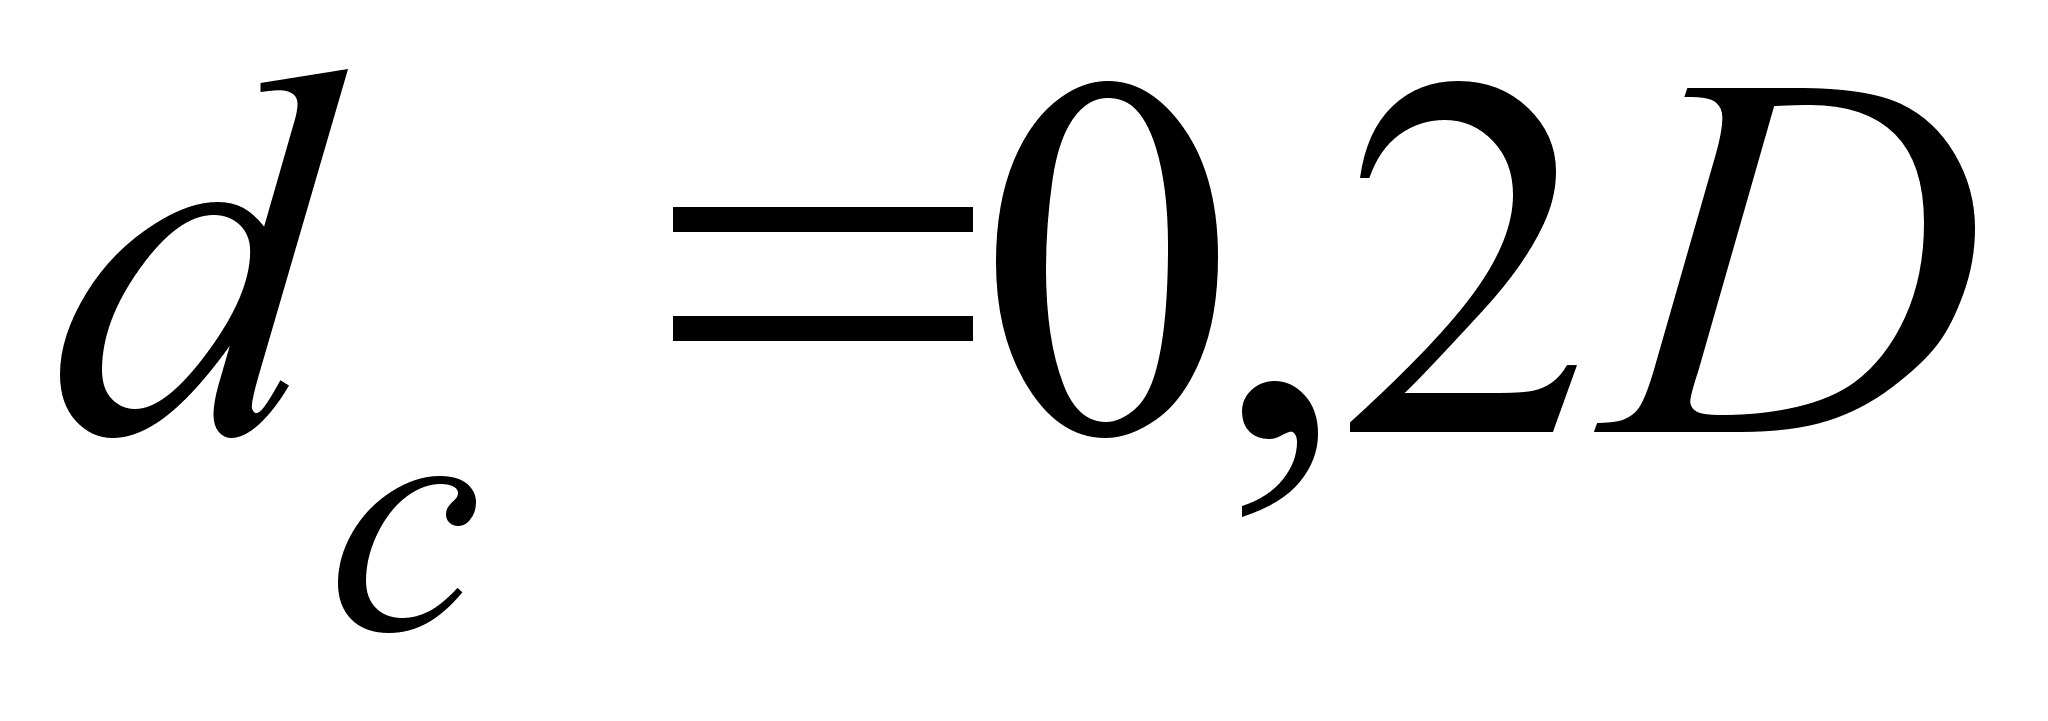
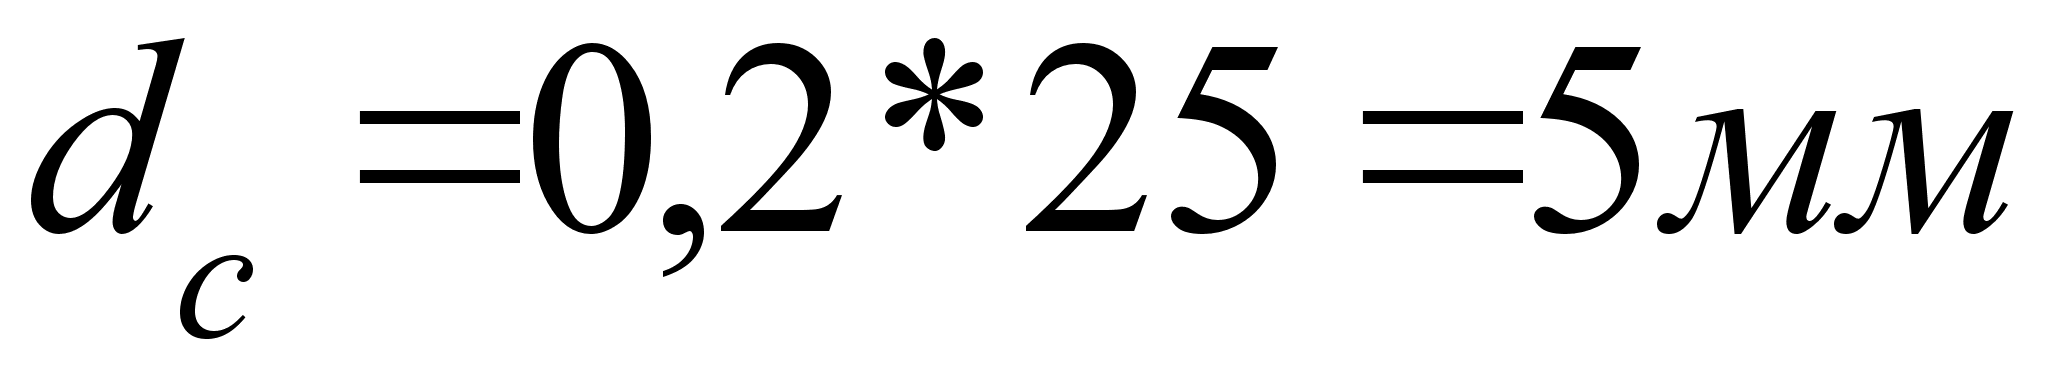
12. Определяем форму заточки сверла.
Принимаем двойную с подточкой перемычки ДП.
13. Определяем длину сверла.
L = 280 мм, L0 = 170 мм, L2 = 113 мм.
14. Определяем геометрические и конструктивные параметры режущей части сверла.
Угол
наклона винтовой
канавки
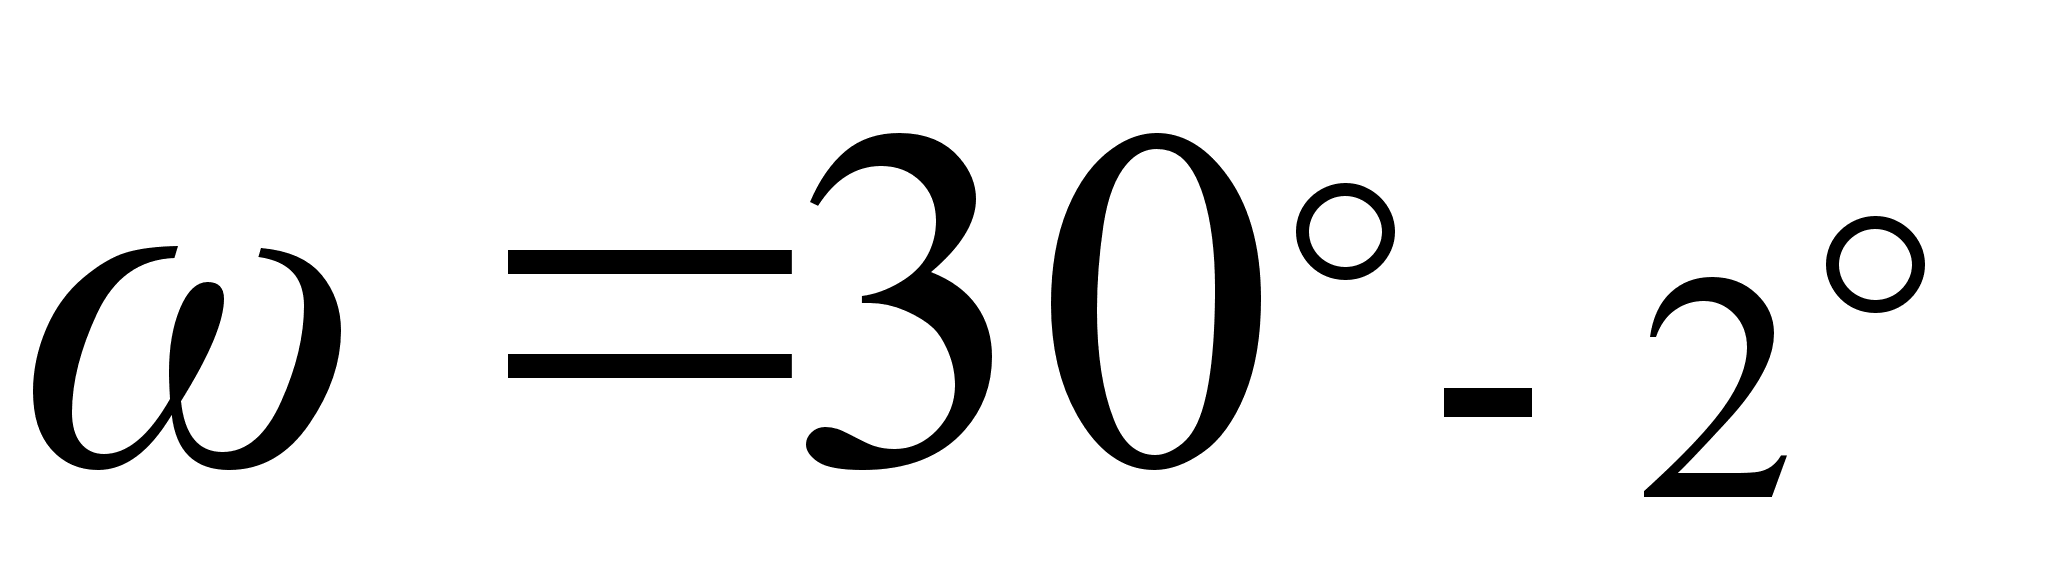
Угол
заточки
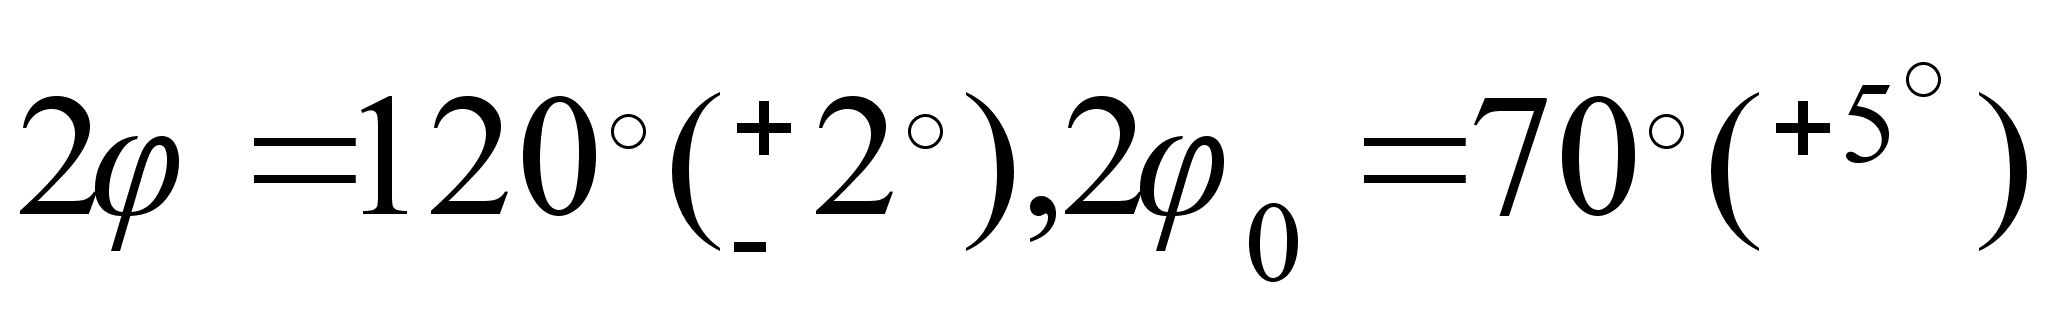
Задний
угол
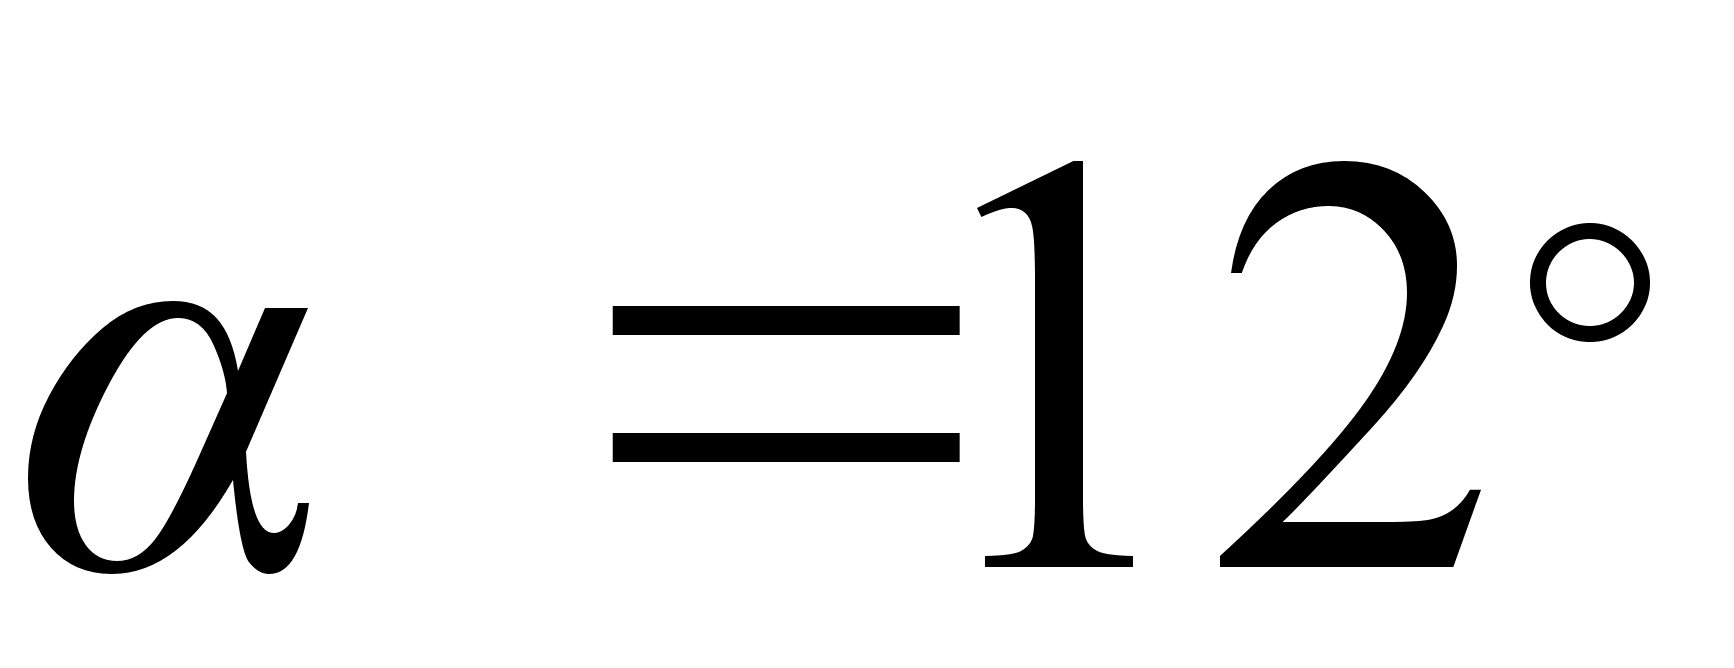
B = 4,5, A = 2,5, ψ = 55˚
Определяем шаг винтовой канавки.
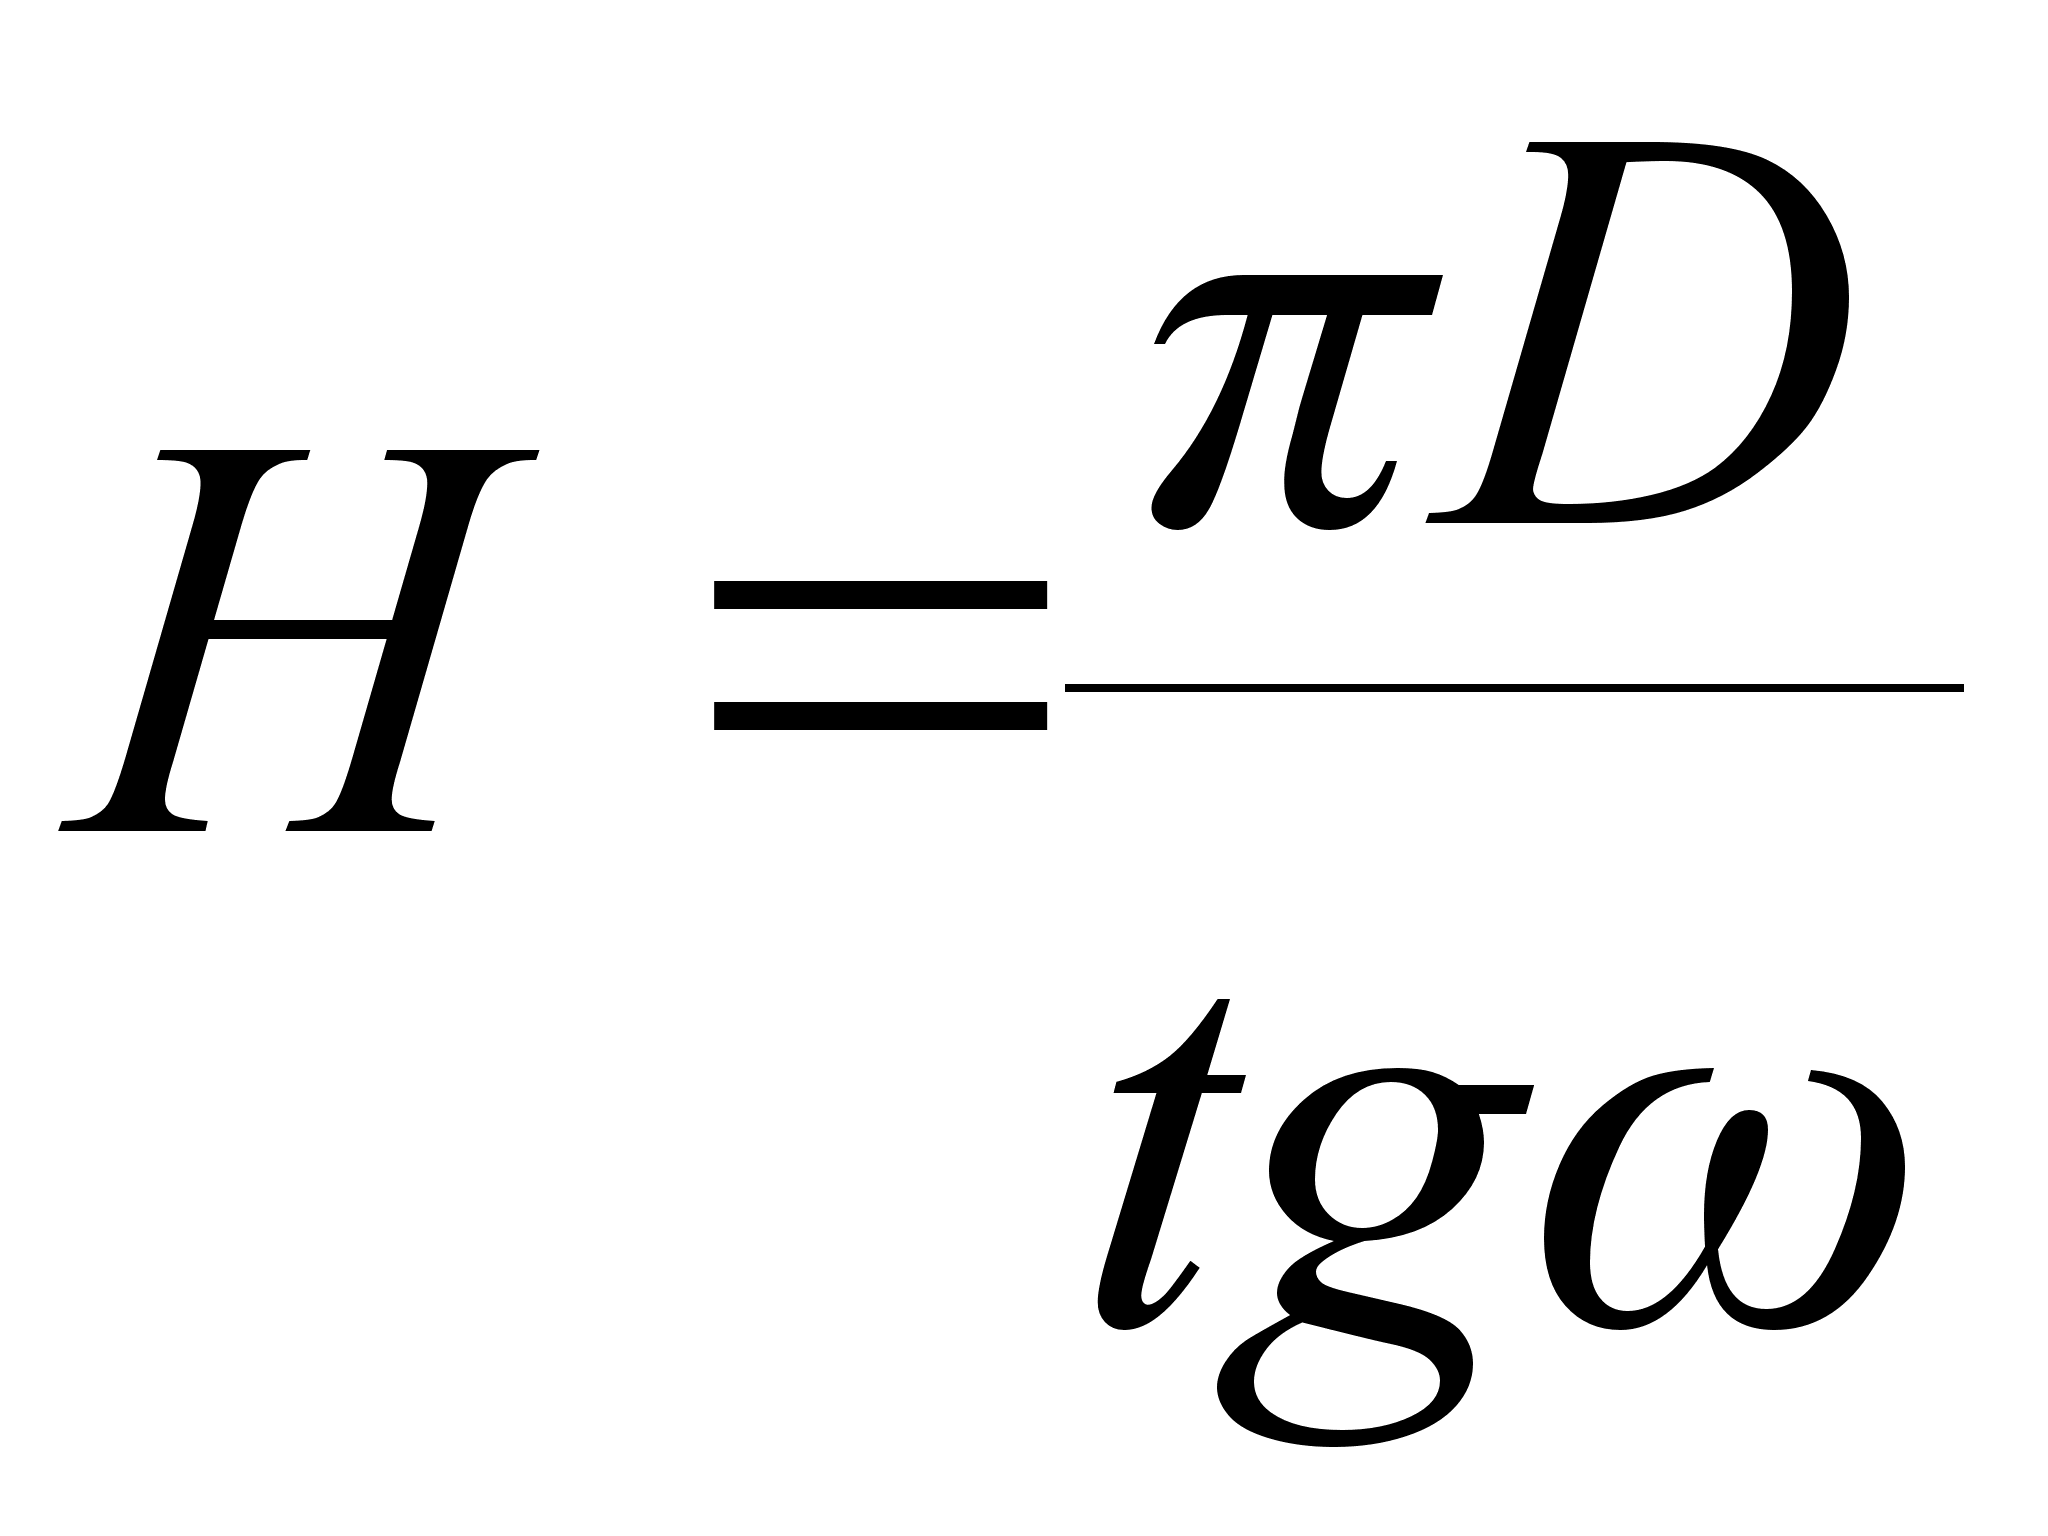
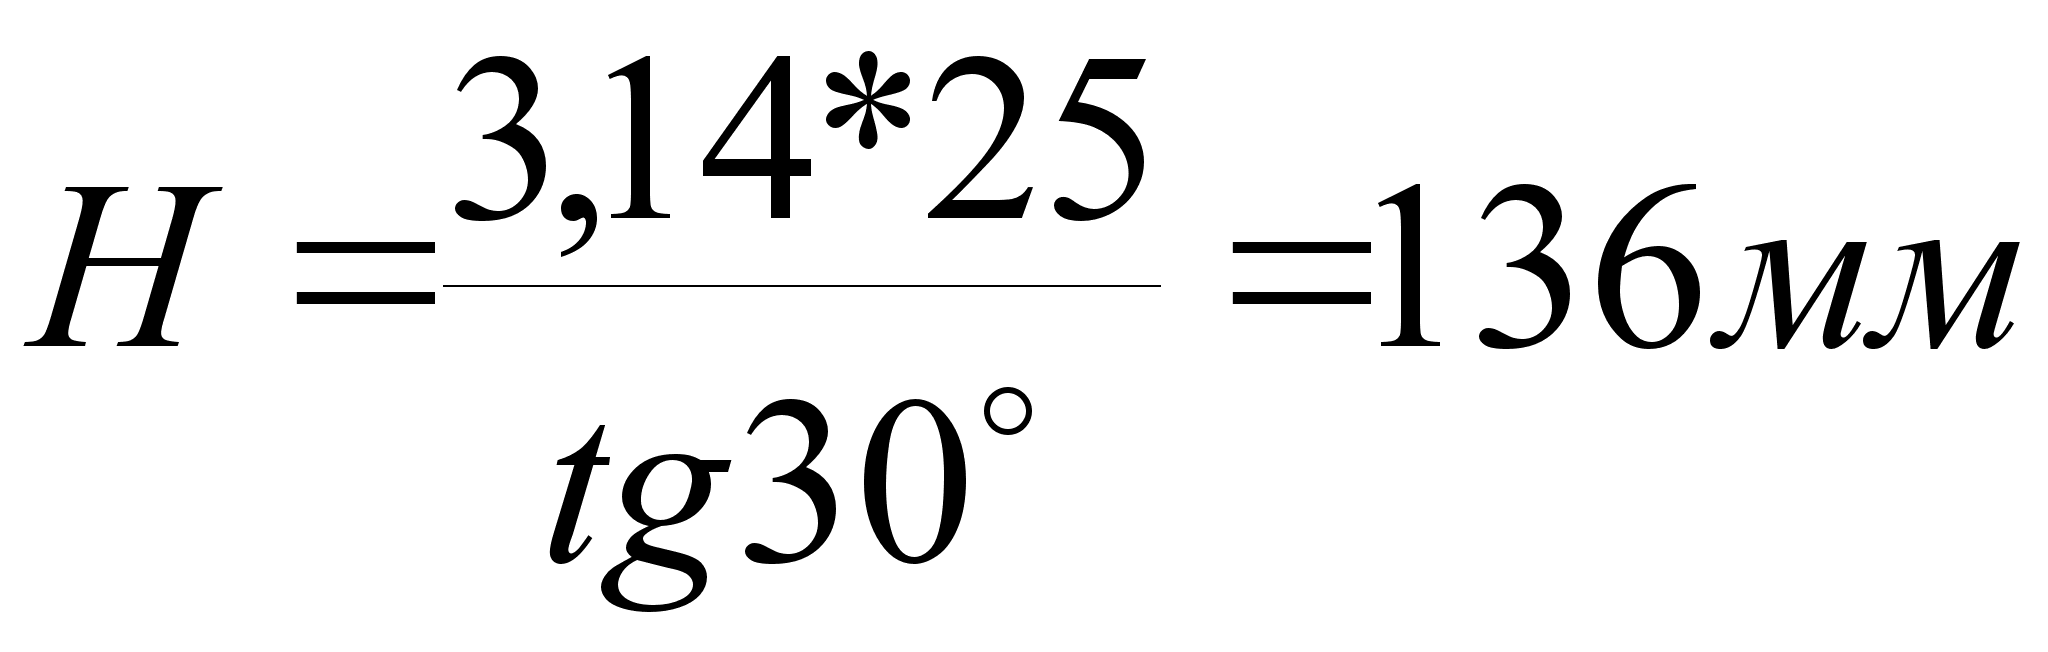
Принимаем ширину ленточки.
f0 = 1,6 мм.
15. Определяем ширину пера.
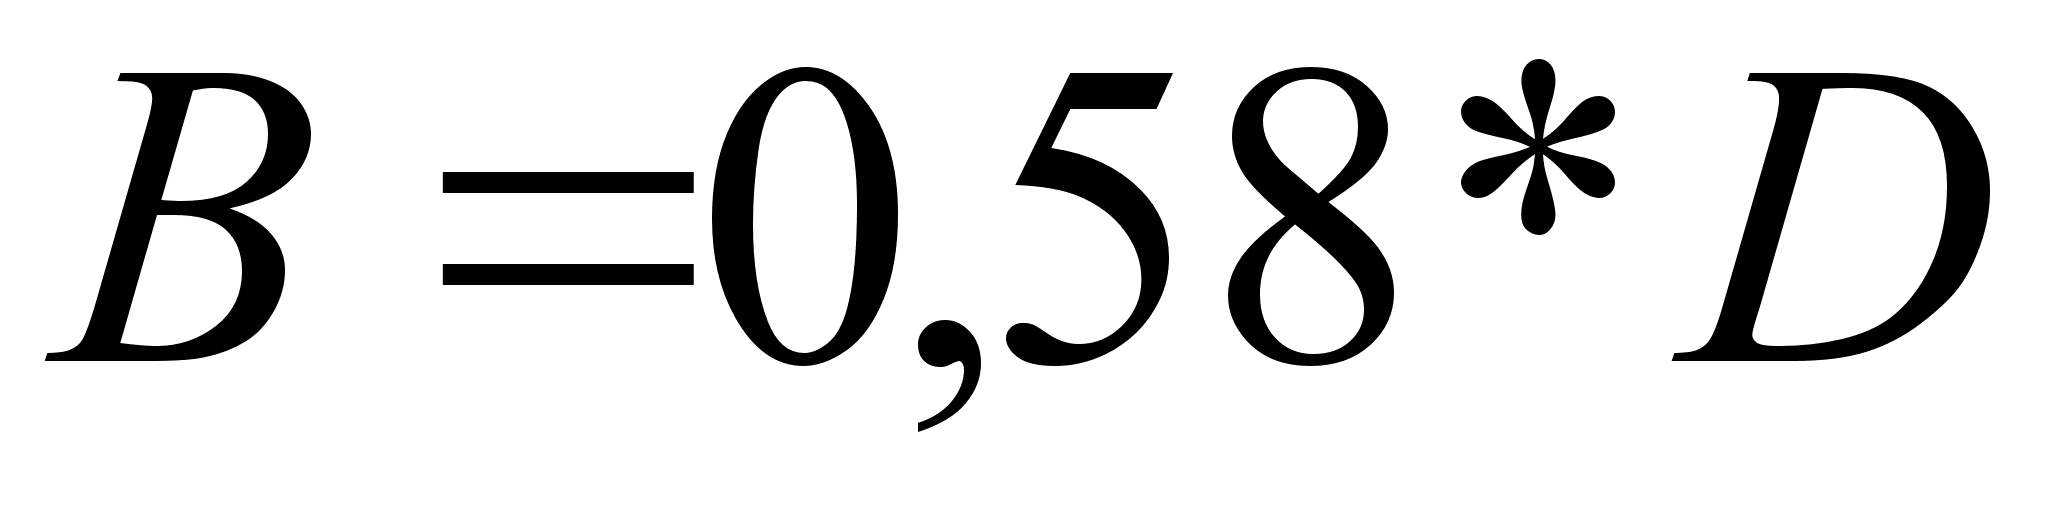
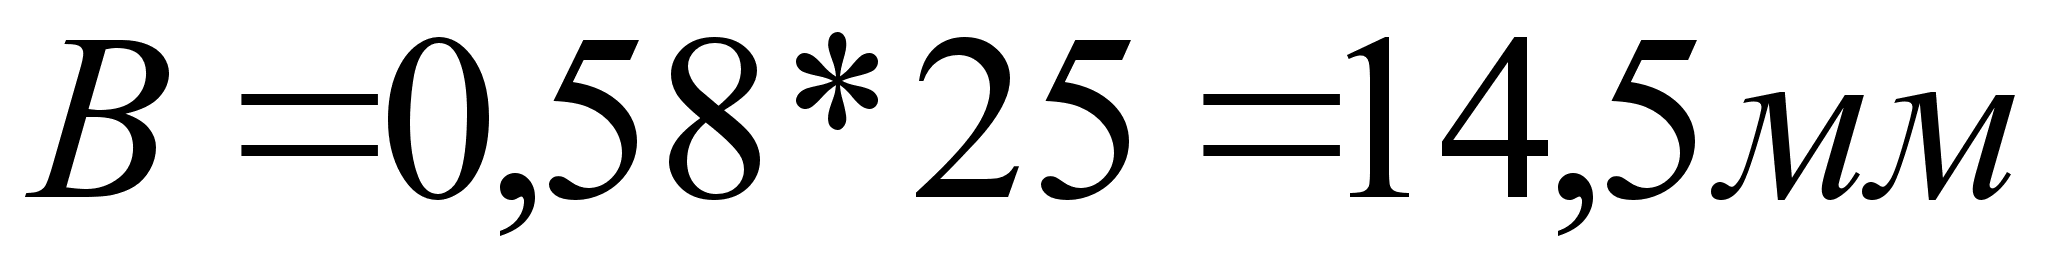
16. Определяем геометрические элементы профиля фрезы для фрезерования канавки сверла.
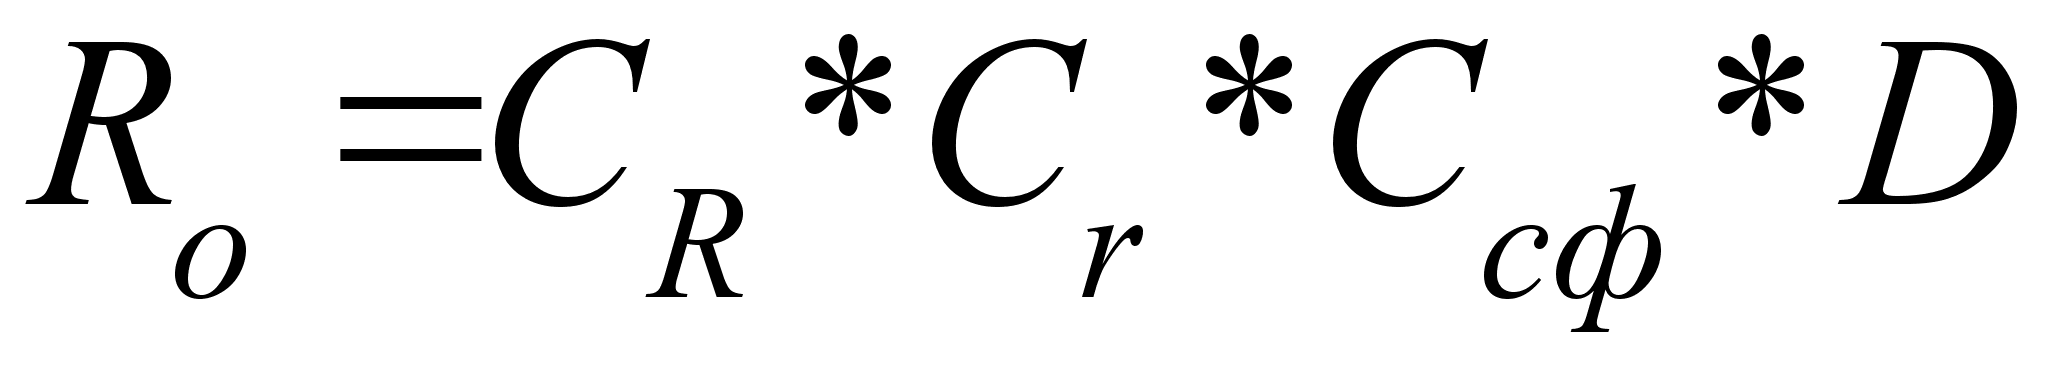
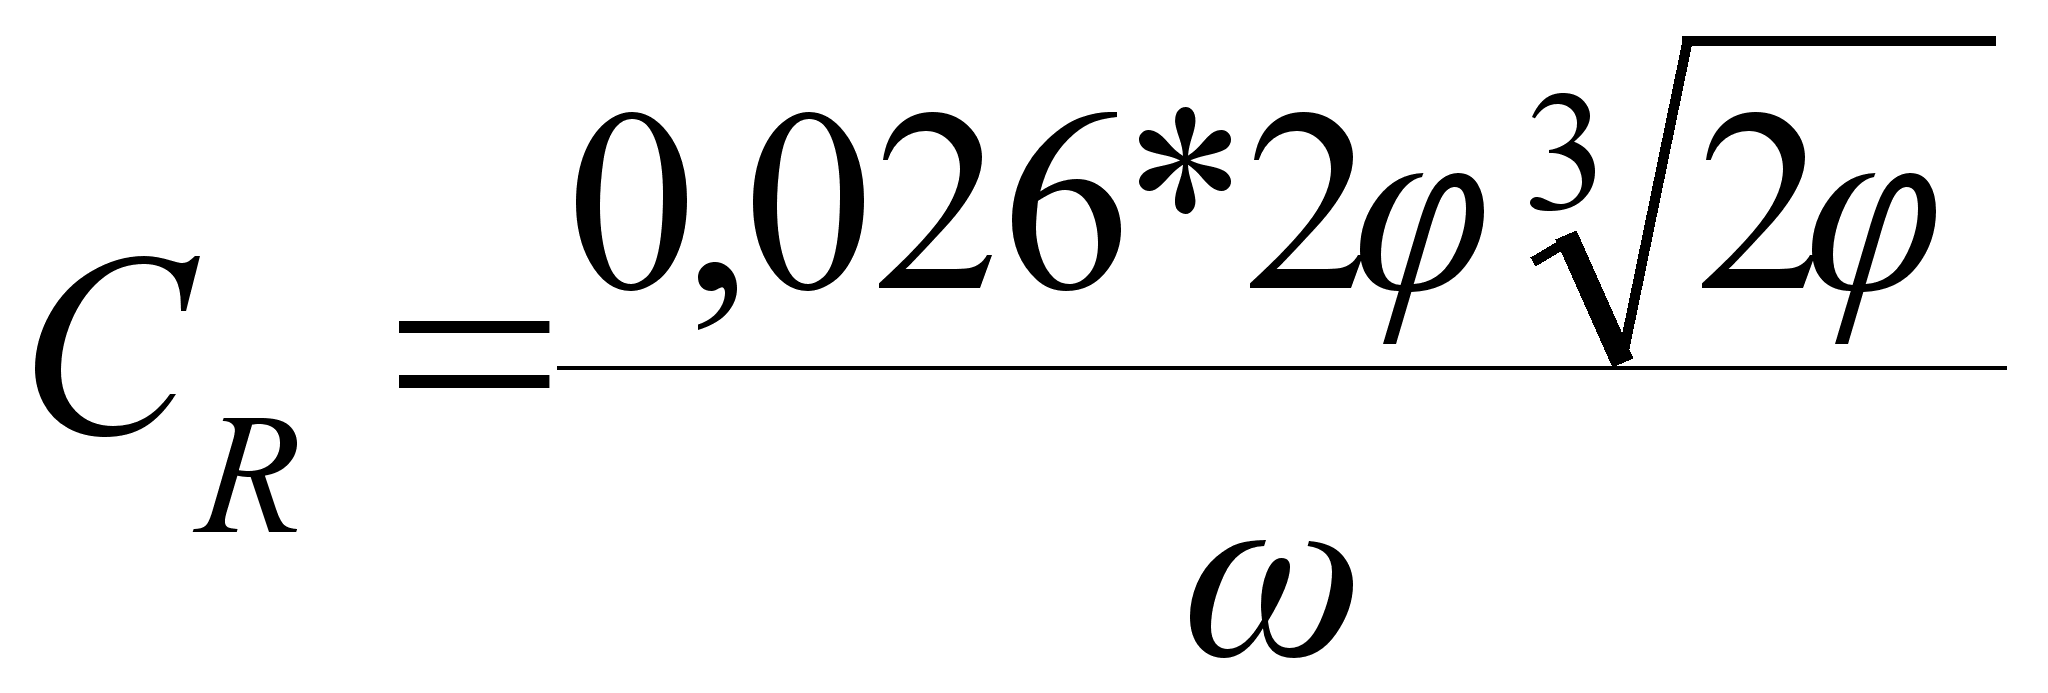
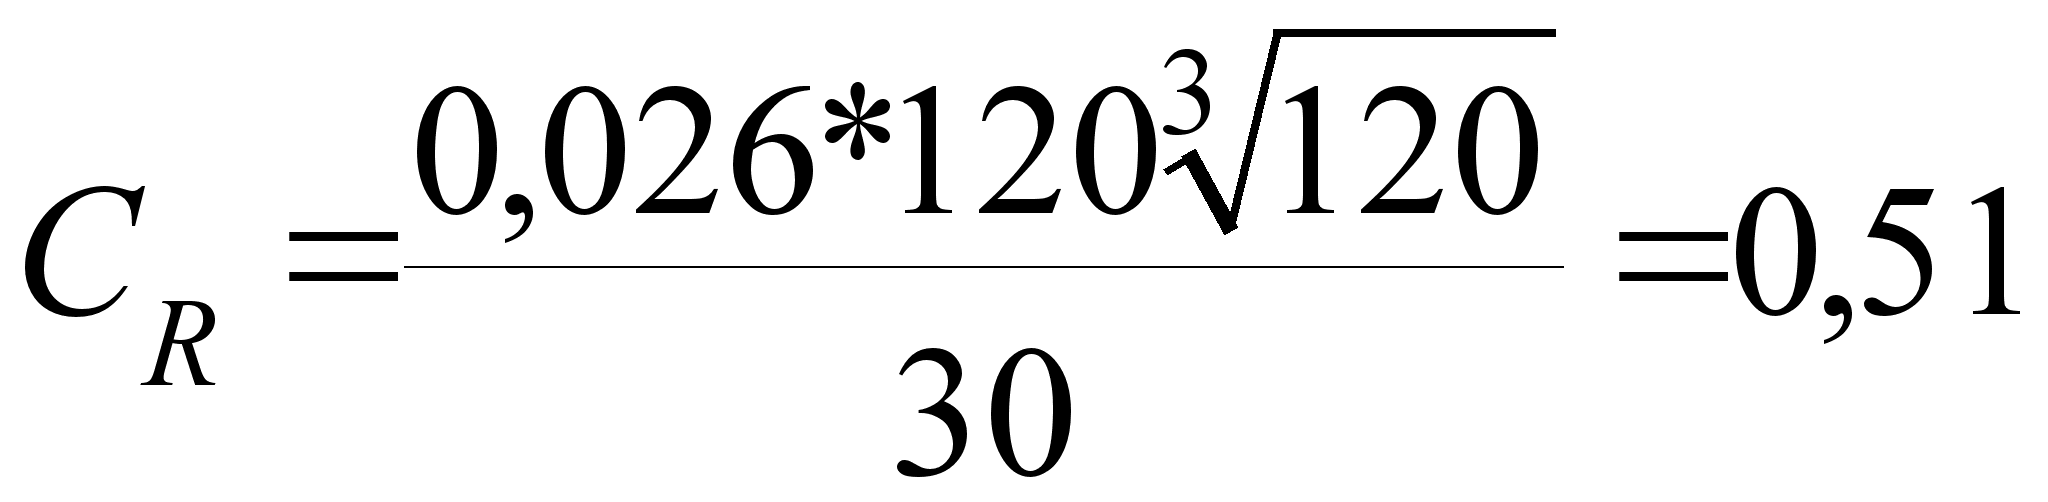
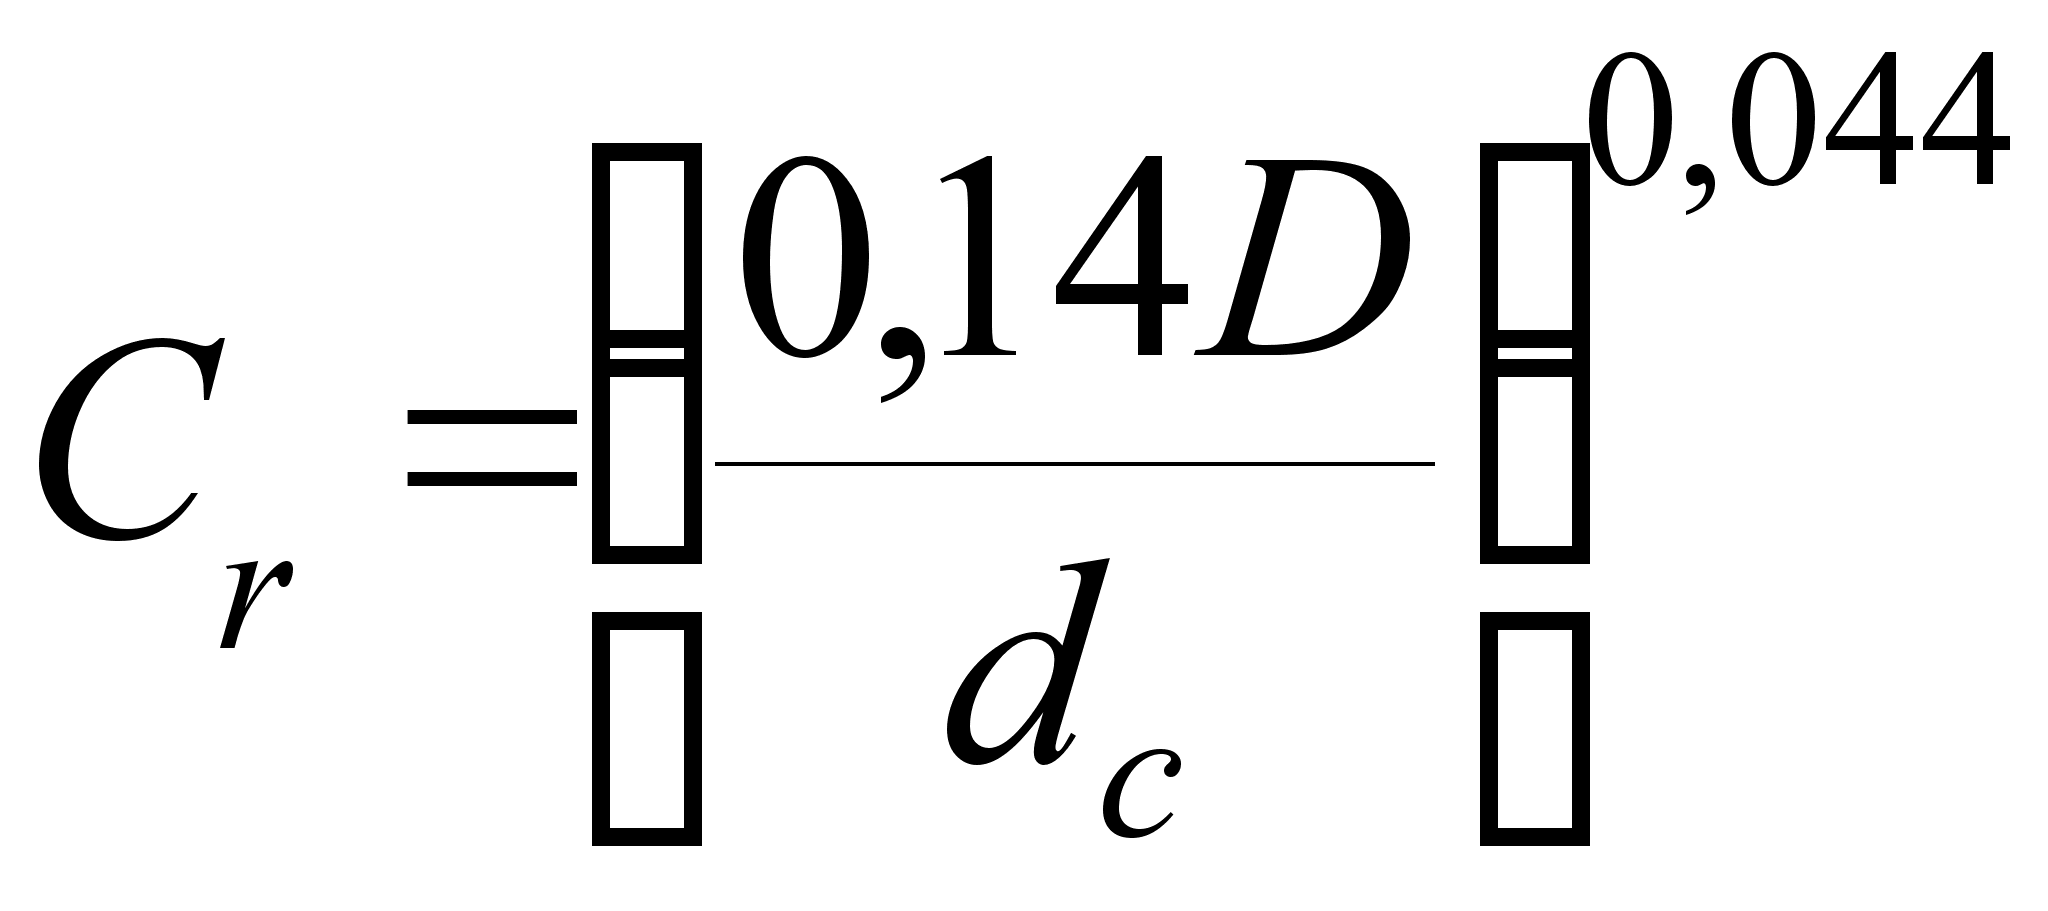
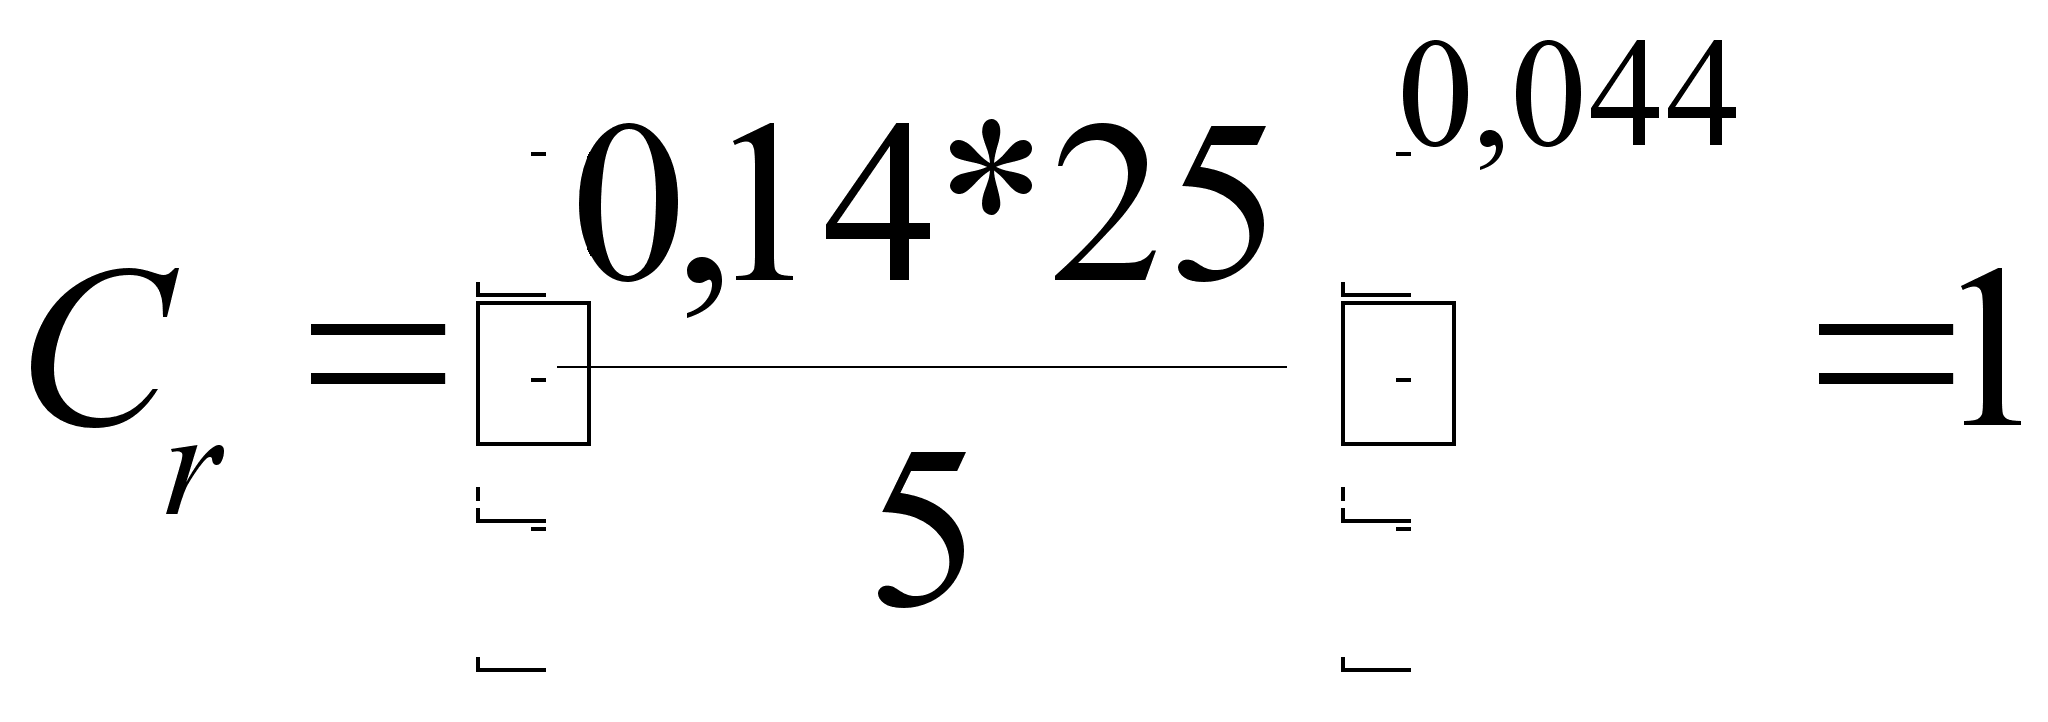
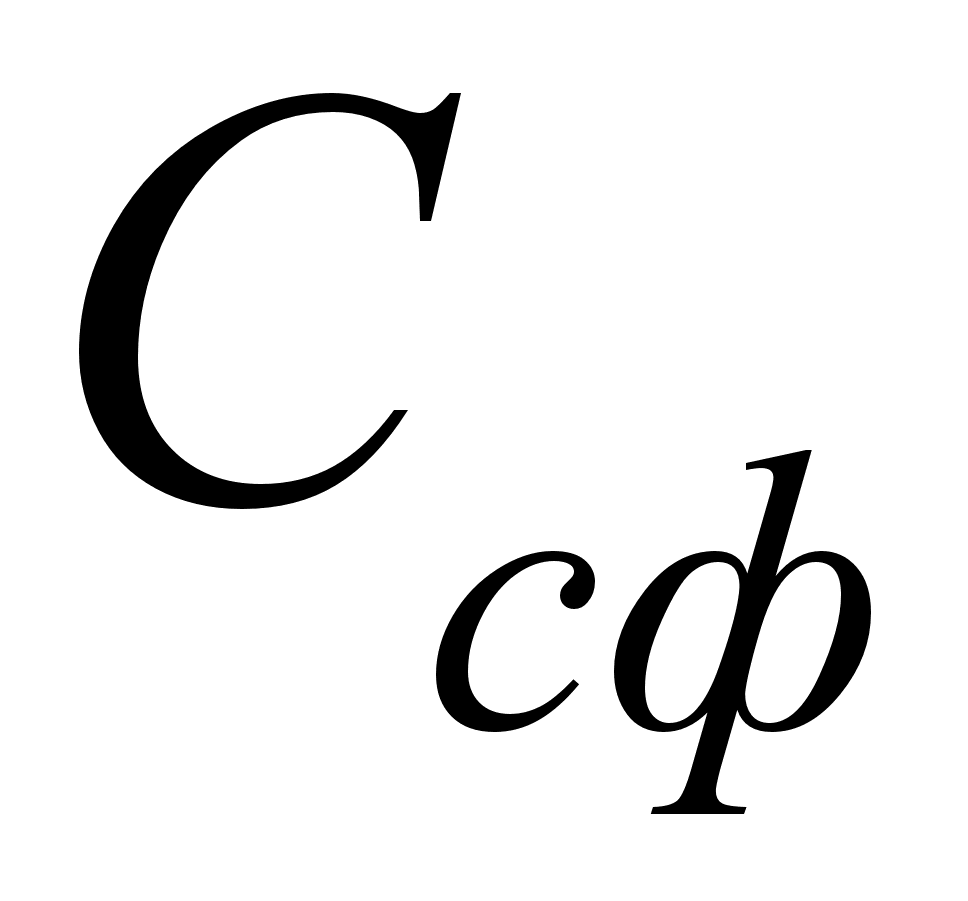 =
1.
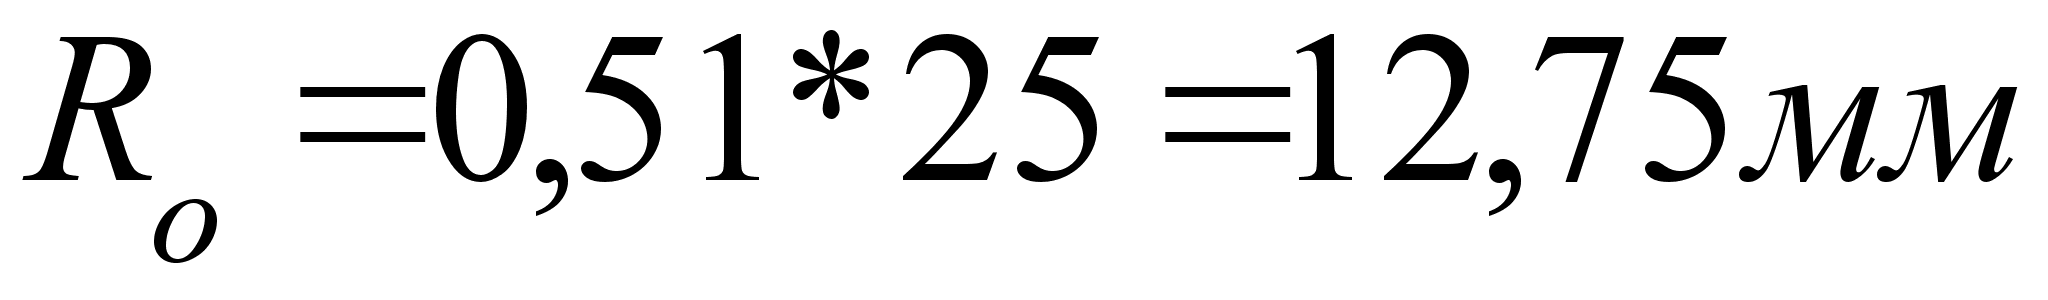
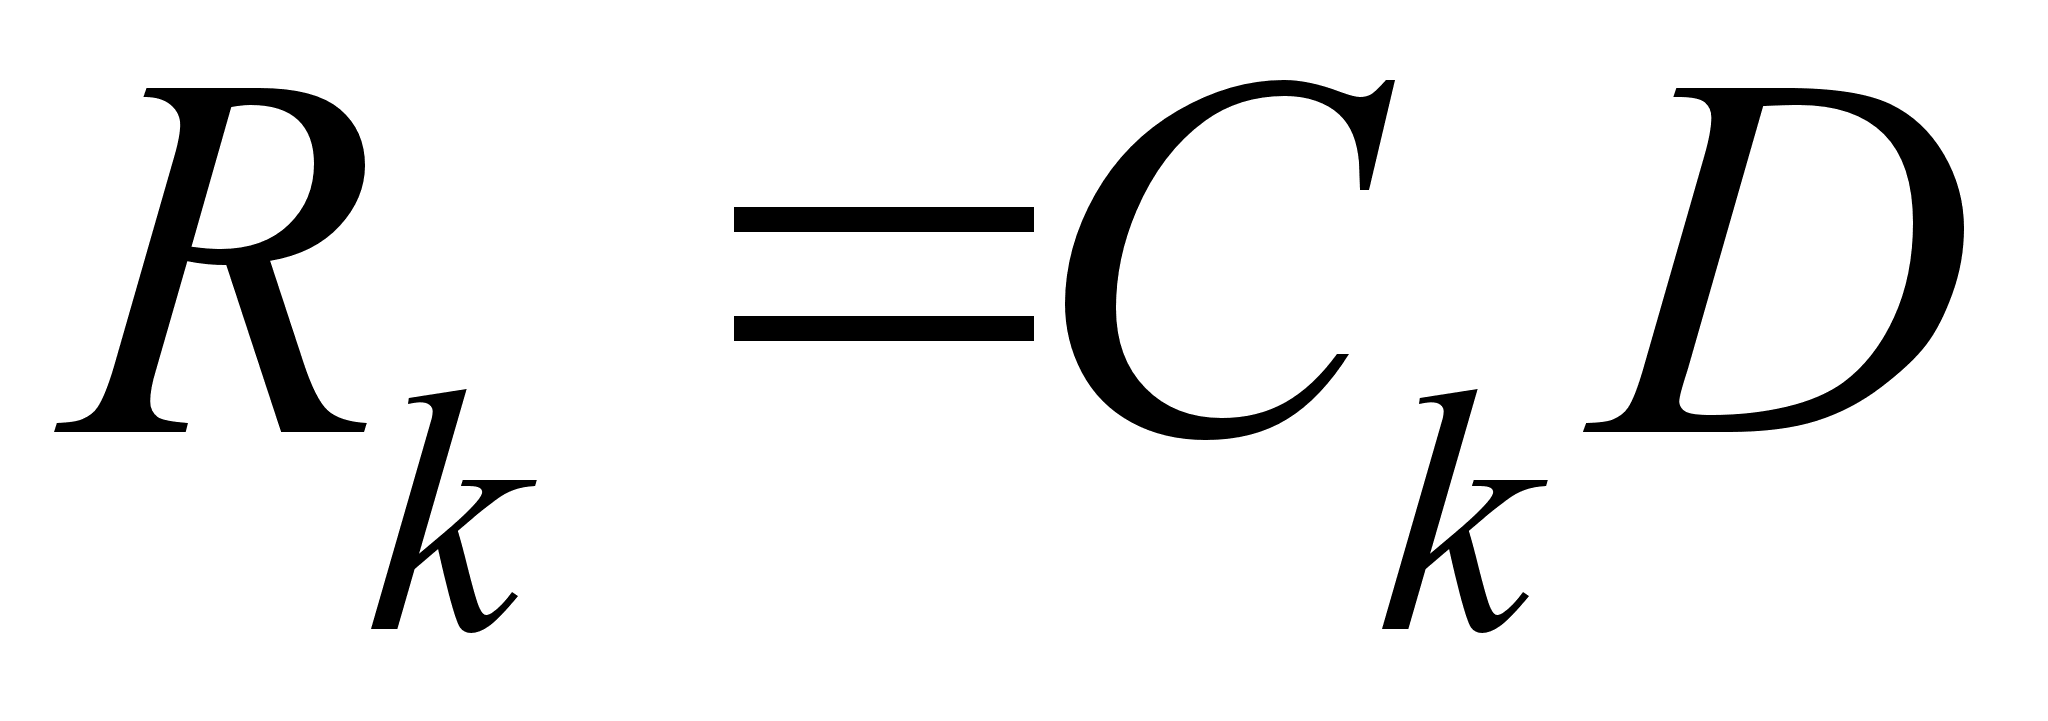
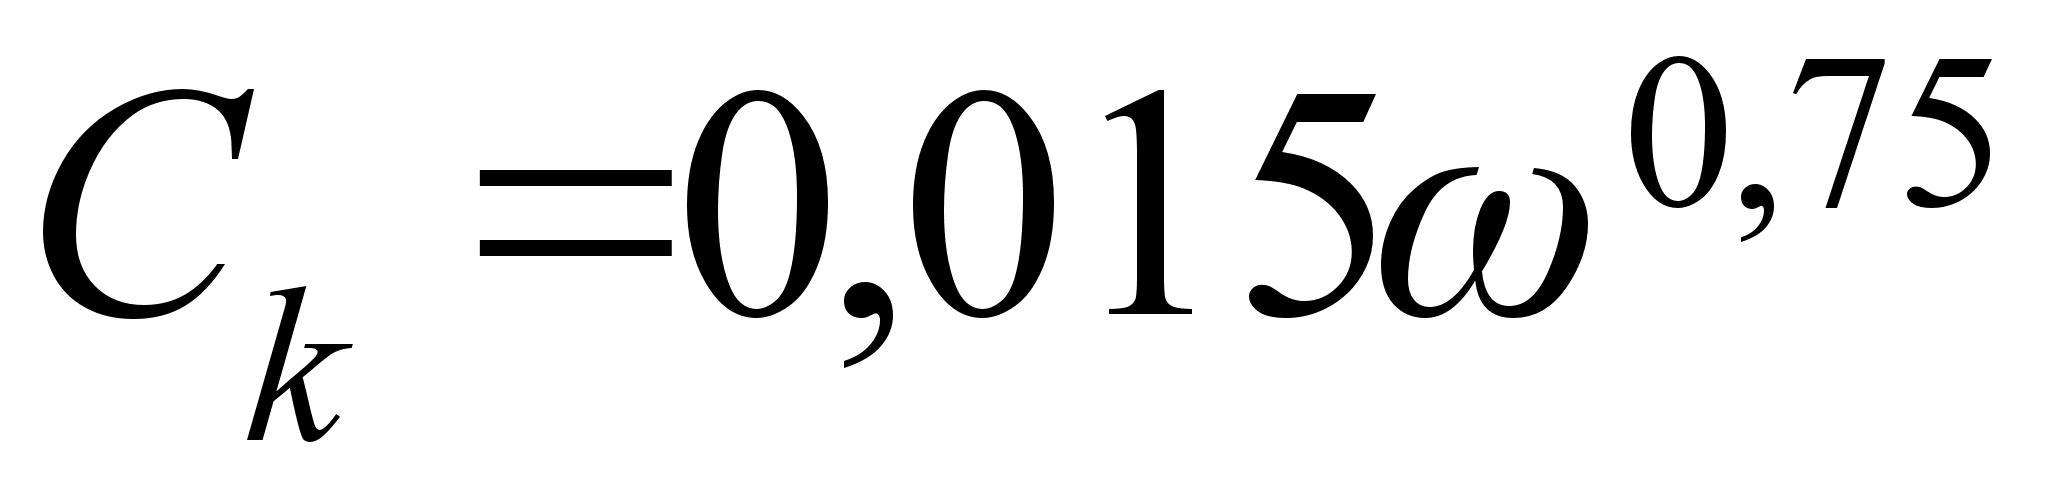
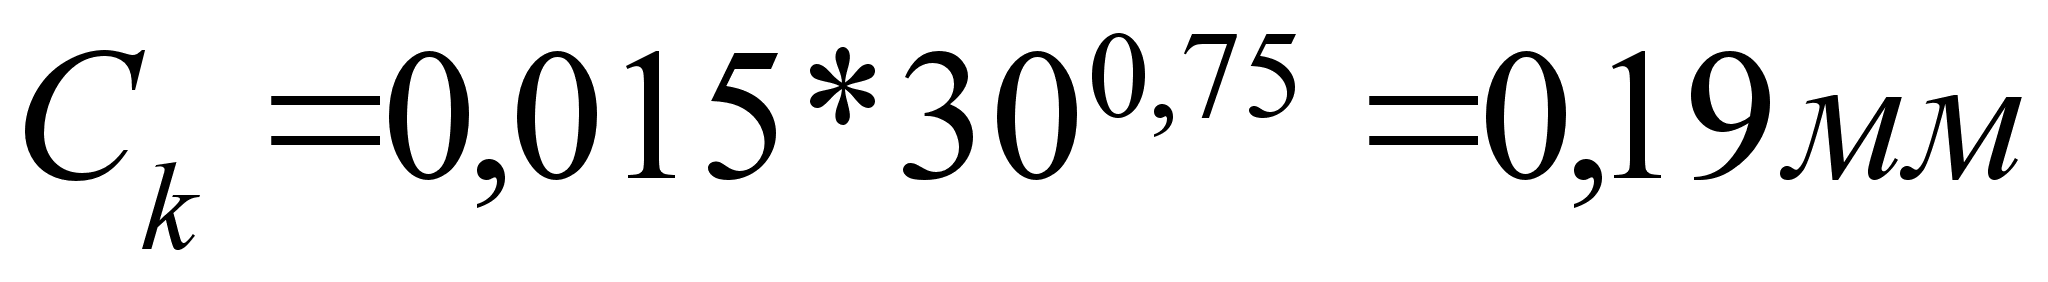
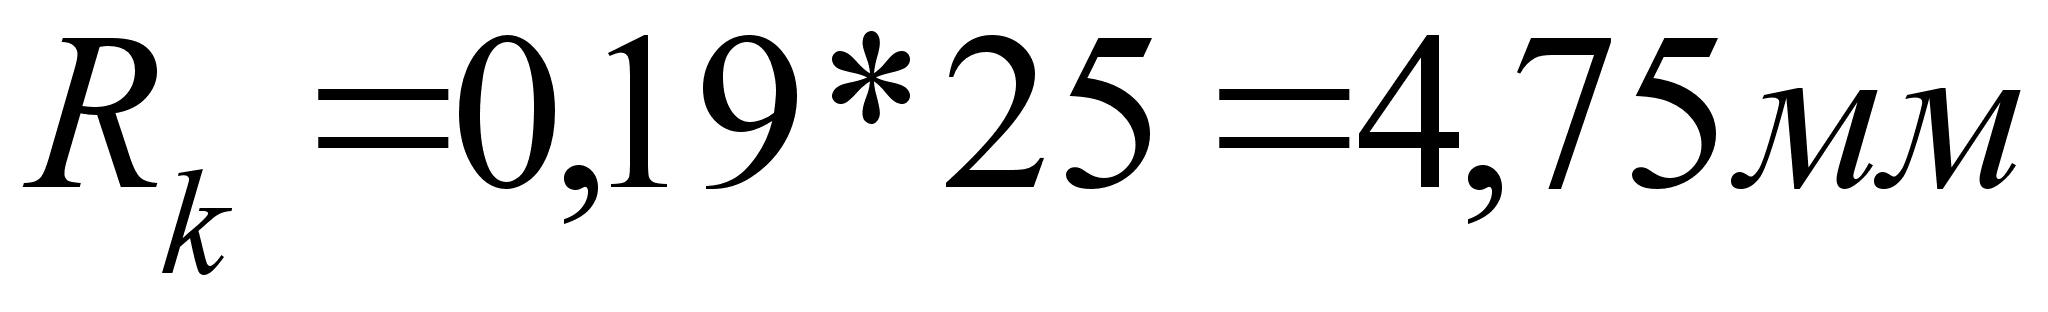
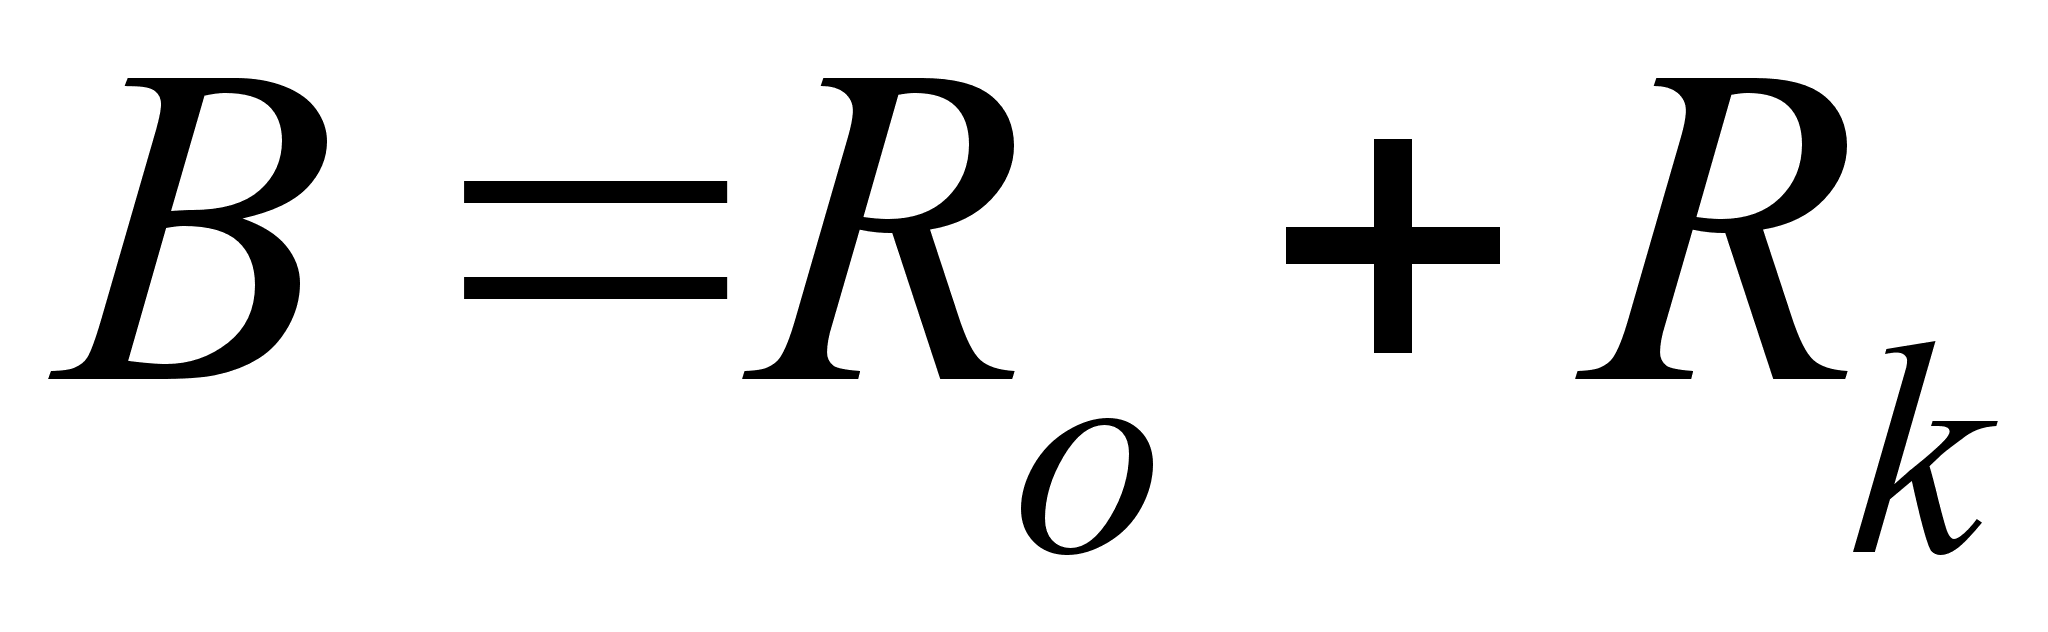
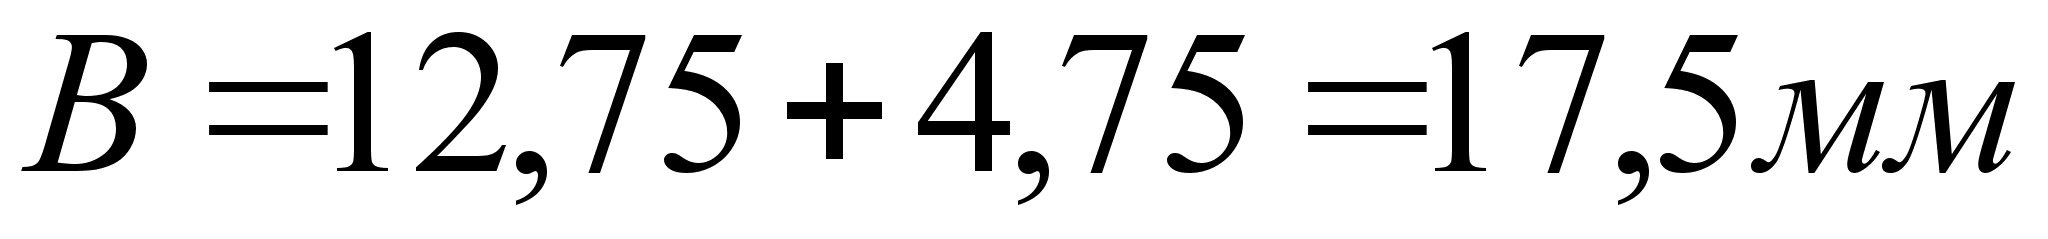
4.3 Контрольное приспособление.
Деталь Полумуфта 02. 23. 006 имеет техническое требование – допуск на радиальное биение 0,02 мм относительно общей оси внутреннего отверстия являющегося базовым в детали. Проверку детали производят в контрольном приспособлении. Деталь устанавливают на коническую оправку в контрольные центра задней и передней бабок.
Измерение радиального биения производят при помощи индикатора часового типа.
Индикатор часового типа представляет собой измерительную головку с двумя шкалами - большой круговой шкалой, относительно которой перемещается большой указатель - стрелка и малый круговой шкалой - относительно которой перемещается малый указатель. Перемещение стрелок взаимосвязаны. - одному полному обороту указателя по большой шкале соответствует перемещению указателя по малой шкале на одно деление. Цена деления индикатора 0,01мм.3а один полный оборот большого указателя измерительный стержень перемещается на 1мм. У индикатора большая круговая шкала поворачивается вместе с ободком, относительно корпуса прибора. Этот поворот шкалы используется при установке прибора в нулевое положение. В требуемом положении ободок фиксируется стопором. Индикатор устанавливается на штатив, который установлен на контрольной плите.
Работа контрольного приспособления заключается в следующем: деталь Полумуфту 02. 23. 006 устанавливается на призму, измерительный стержень индикатора подводят к торцу детали. Измерительный стержень индикатора при соприкосновении с поверхностью детали и устанавливается на нуль. При полном повороте детали на контрольной призме индикатор на шкале показывает допуск торцевого биения, если он в пределе допуска по чертежу, то деталь изготовлена качественно.
5. Экономическая часть.
Расчет приведенной производственной программы и трудоемкости.
Для расчета приведенной производственной программы и приведенной трудоемкости используем трудоемкость – операций по данному технологическому процессу.
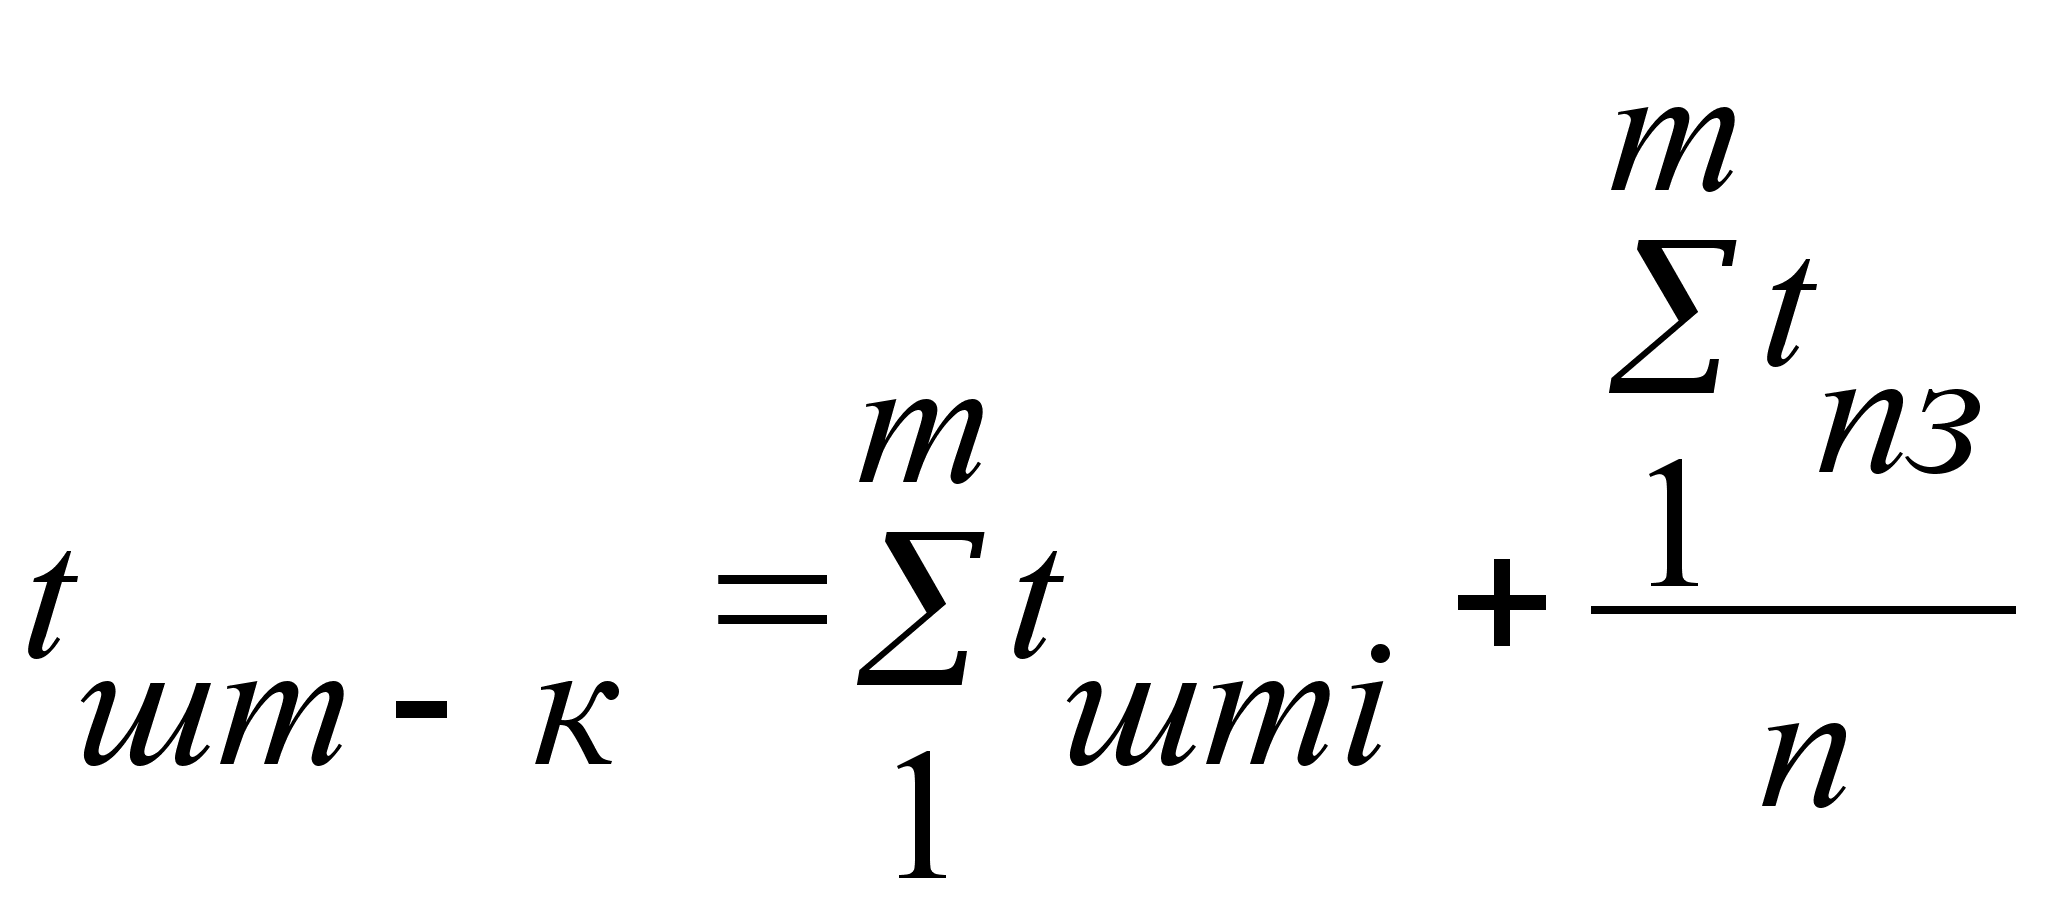
где:
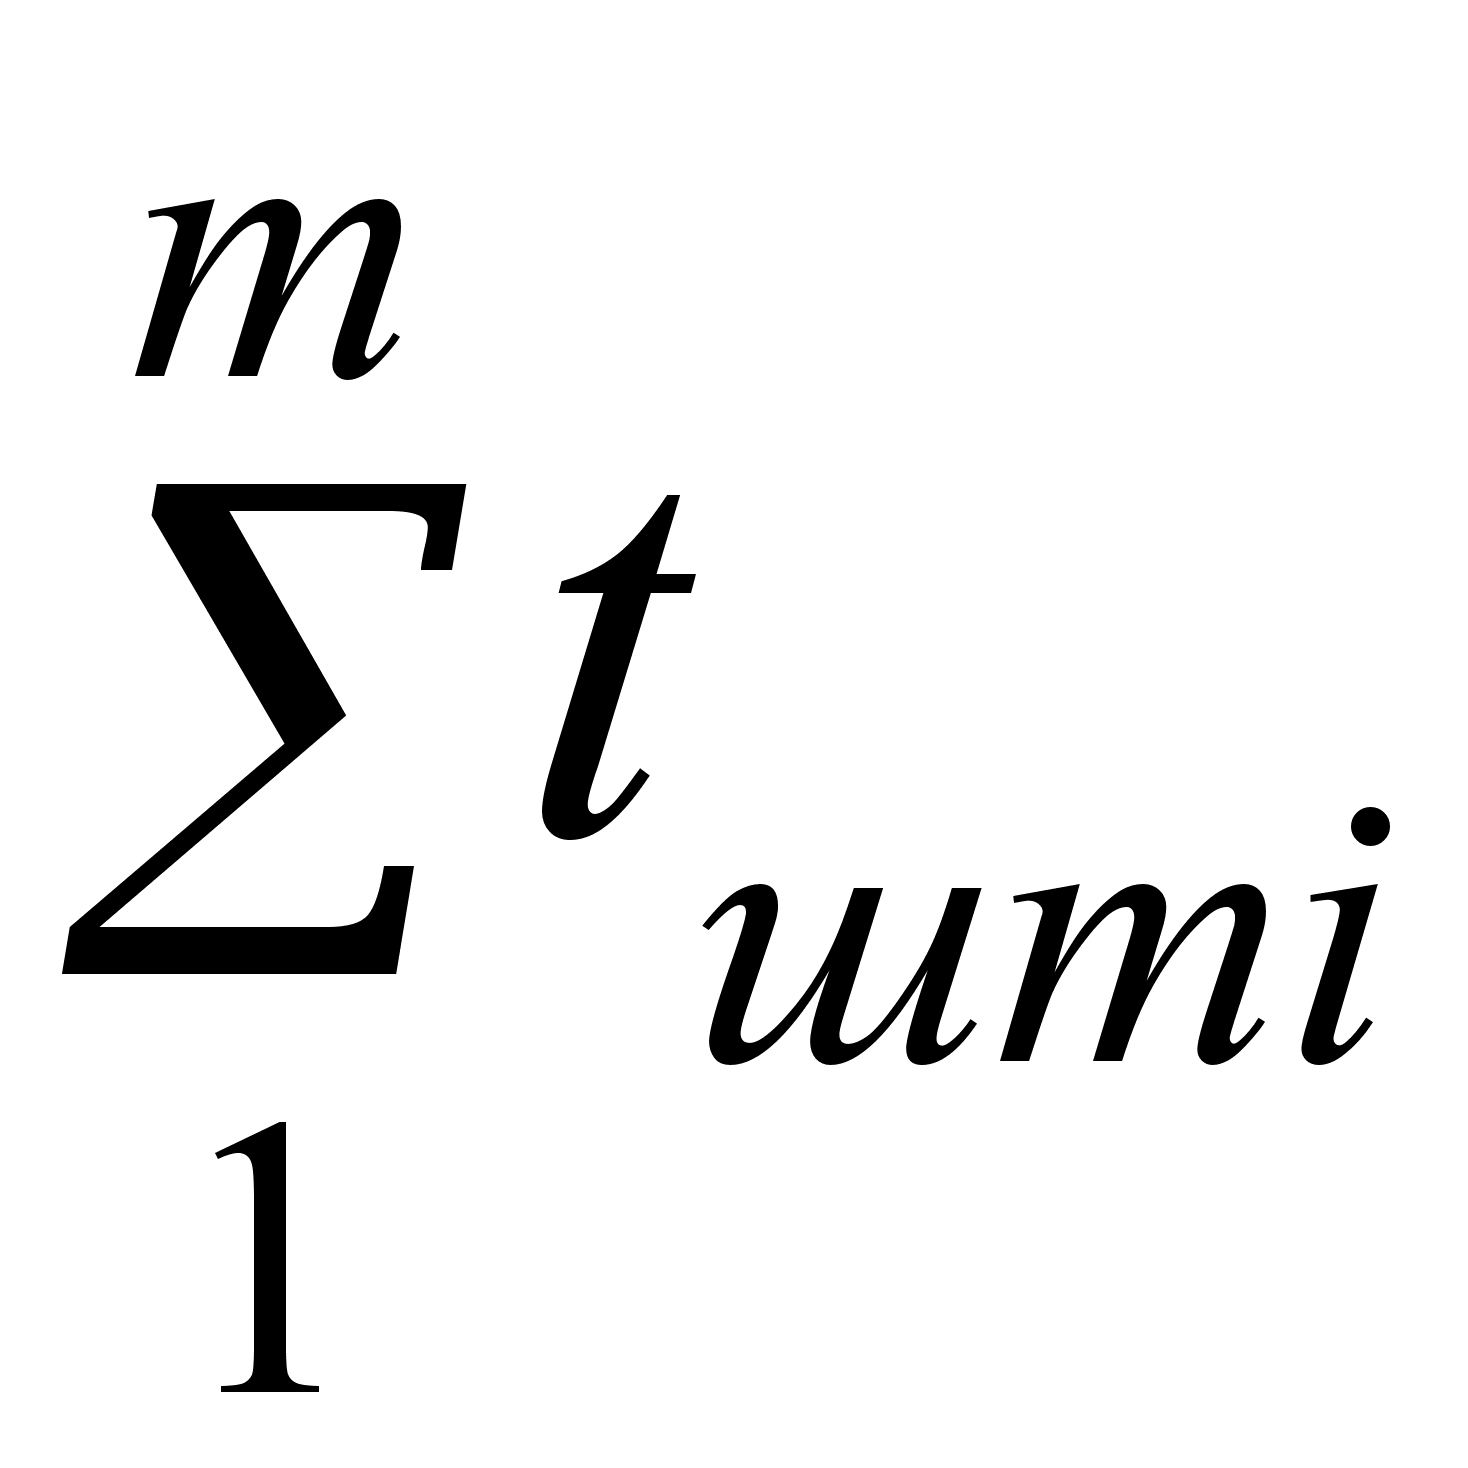 -
сумма штучного
времени по всем
операциям
технологического