Разработка общего плана обработки детали Втулка с подробной разработкой технологических переходов для поверхности 028e8
 Министерство
высшего и среднего
специального
образования
РФ
Московская
государственная
академия
приборостроения
и информатики
Кафедра ______________________________________________________________
ПОЯСНИТЕЛЬНАЯ
ЗАПИСКА
к курсовой
работе на тему:
Разработка общего плана обработки детали «Втулка» с подробной разработкой технологических переходов для поверхности 28e8
Студент Бакачев А.И. _
подпись, дата инициалы, фамилия
Обозначение курсовой работы КР-2068757-1201.02-МТ8-40-99 _
Группа МТ-8 Специальность 1201 _
номер, наименование
Отделение ____________________________________________________________
Работа защищена ________________________ Оценка _______________________
Руководитель
работы
Шебров
О.М. _
подпись,
дата
инициалы,
фамилия
Члены
комиссии
______________________________________________________
подпись,
дата
инициалы,
фамилия
______________________________________________________
подпись,
дата
инициалы,
фамилия

 Введение
В развитии технологии обработки металлов резанием за последние годы происходят принципиальные изменения. Интенсификация технологических процессов на основе применения режущих инструментов из новых инструментальных материалов, расширение области применения оборудования с ЧПУ, создание роботизированных станочных комплексов и гибких производственных систем с управлением от ЭВМ, повышение размерной и геометрической точности, достигаемой при обработке - таков неполный перечень важнейших направлений развития технологии механической обработки в машиностроении.
Сведения о технологических процессах, в том числе о процессах с применением инструментов из сверхтвердых материалов и минералокерамики, о технологических методах достижения высокой точности для прецизионных деталей, об особенностях внедрения гибких производственных систем, робототехнических станочных комплексов, станков с ЧПУ и многооперационных станков, станочных приспособлений, вспомогательного инструмента, а также рекомендации по выбору режимов резания и технико-экономической эффективности совершенствования технологии механообрабатывающего производства являются необходимой базой для создания новых технологических процессов, разработки наладок, внедрения прогрессивного металлорежущего оборудования, инструментов, контрольно-измерительных приборов и др.
К
МГАПИ,
МТ-8
УКП Стромынка

Общие положения
Цель и задачи курсовой работы.
Цель курсовой работы - привить навыки самостоятельного решения задач по проектированию технологических процессов изготовления деталей.
Задачей курсовой работы является разработка маршрута обработки двух - трех элементарных поверхностей детали (с использованием коэффициента уточнения) и составления общего плана обработки детали.

Тема курсовой работы.
Темой курсовой работы является разработка общего плана обработки детали с подробной разработкой для двух - трех элементарных поверхностей.

Состав и объем курсовой работы.
В курсовую работу входит: расчетно-пояснительная записка объемом 8 ...12 страниц рукописного текста, рисунков и таблиц.
Графическая часть курсовой работы включает 1 лист формата А1: чертеж детали; операционные эскизы на переходы элементарной поверхности детали; карта эскизов маршрута обработки.

Требования к оформлению расчетно-пояснительной записки и графической части курсовой работы.
Записка оформляется на листах формата А4 в соответствии с СТП МИП 02.001 - 88.
Графическая часть курсовой работы оформляется в соответствии с СТП МИП 02.001 - 88 и методических указаний.

Исходные данные.
Базовыми
исходными
данными являются:
чертеж детали
«втулка» с
техническими
условиями на
ее изготовление
и элементарная
поверхность
детали 28e8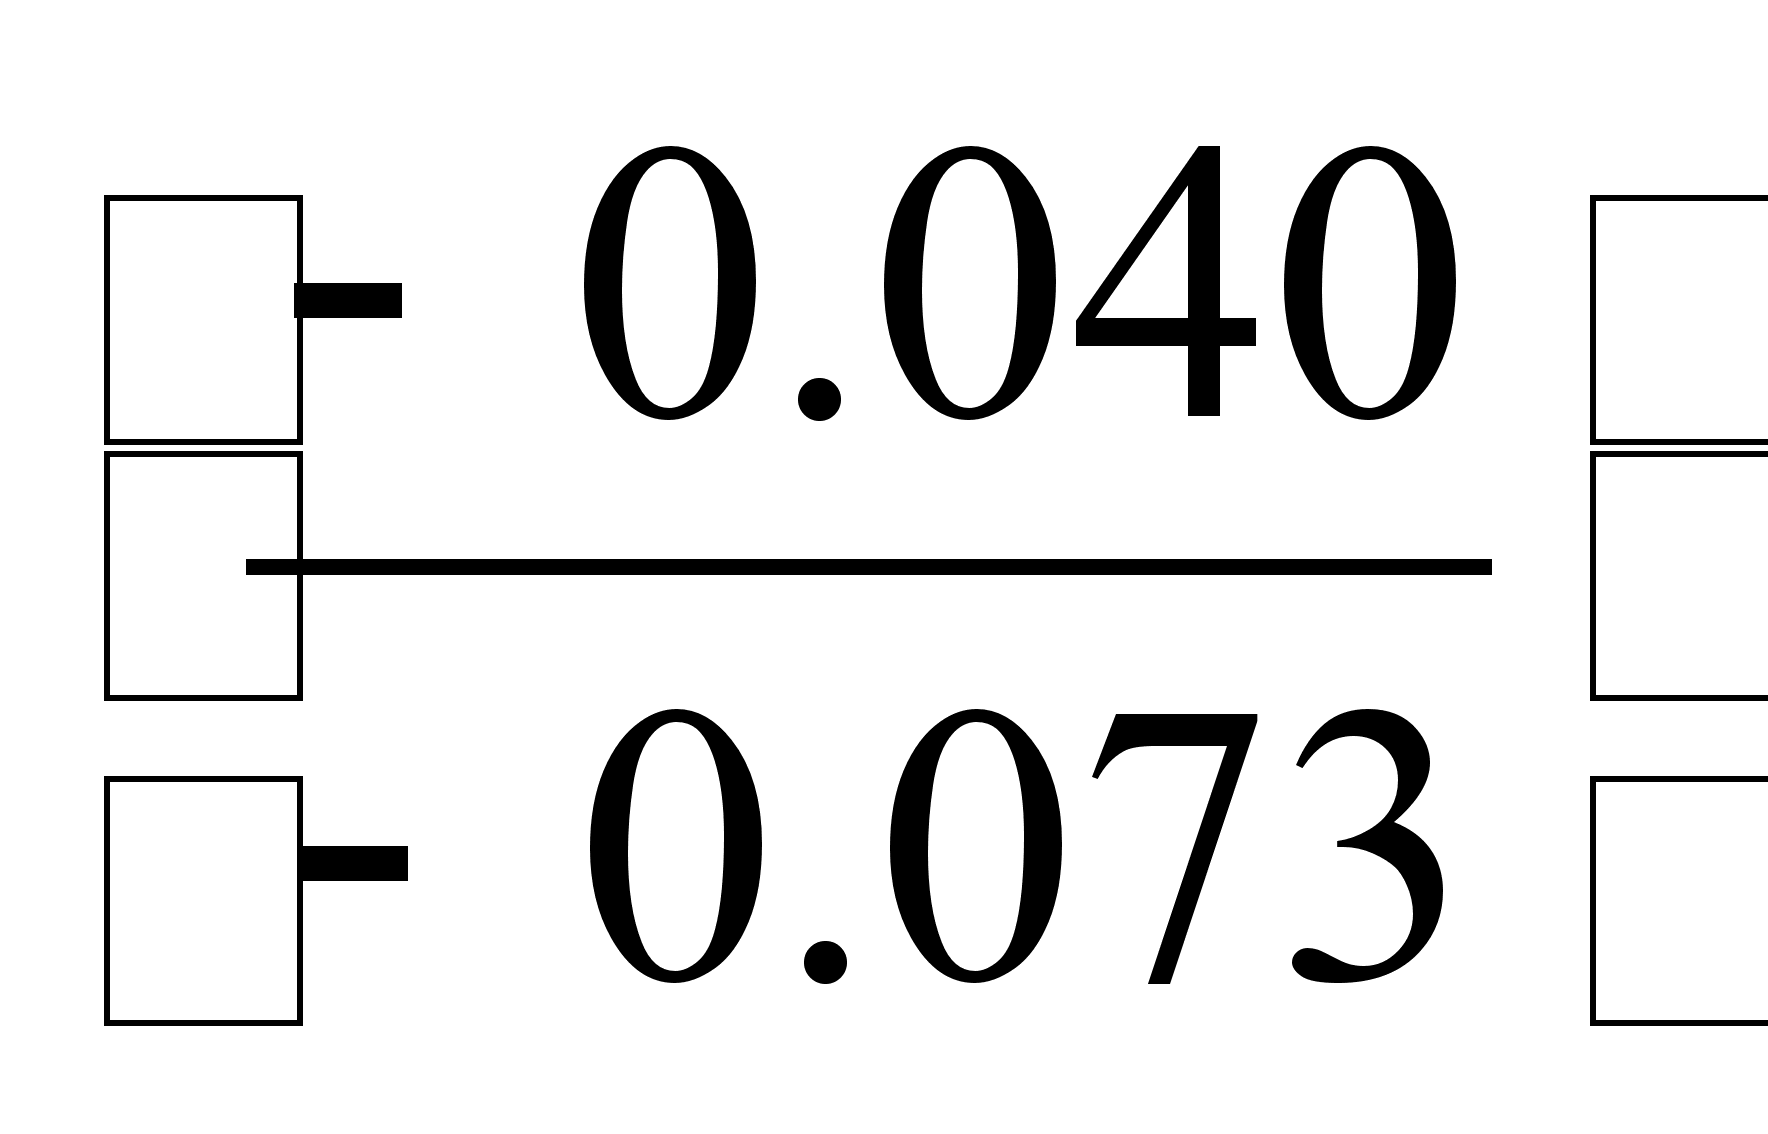 .
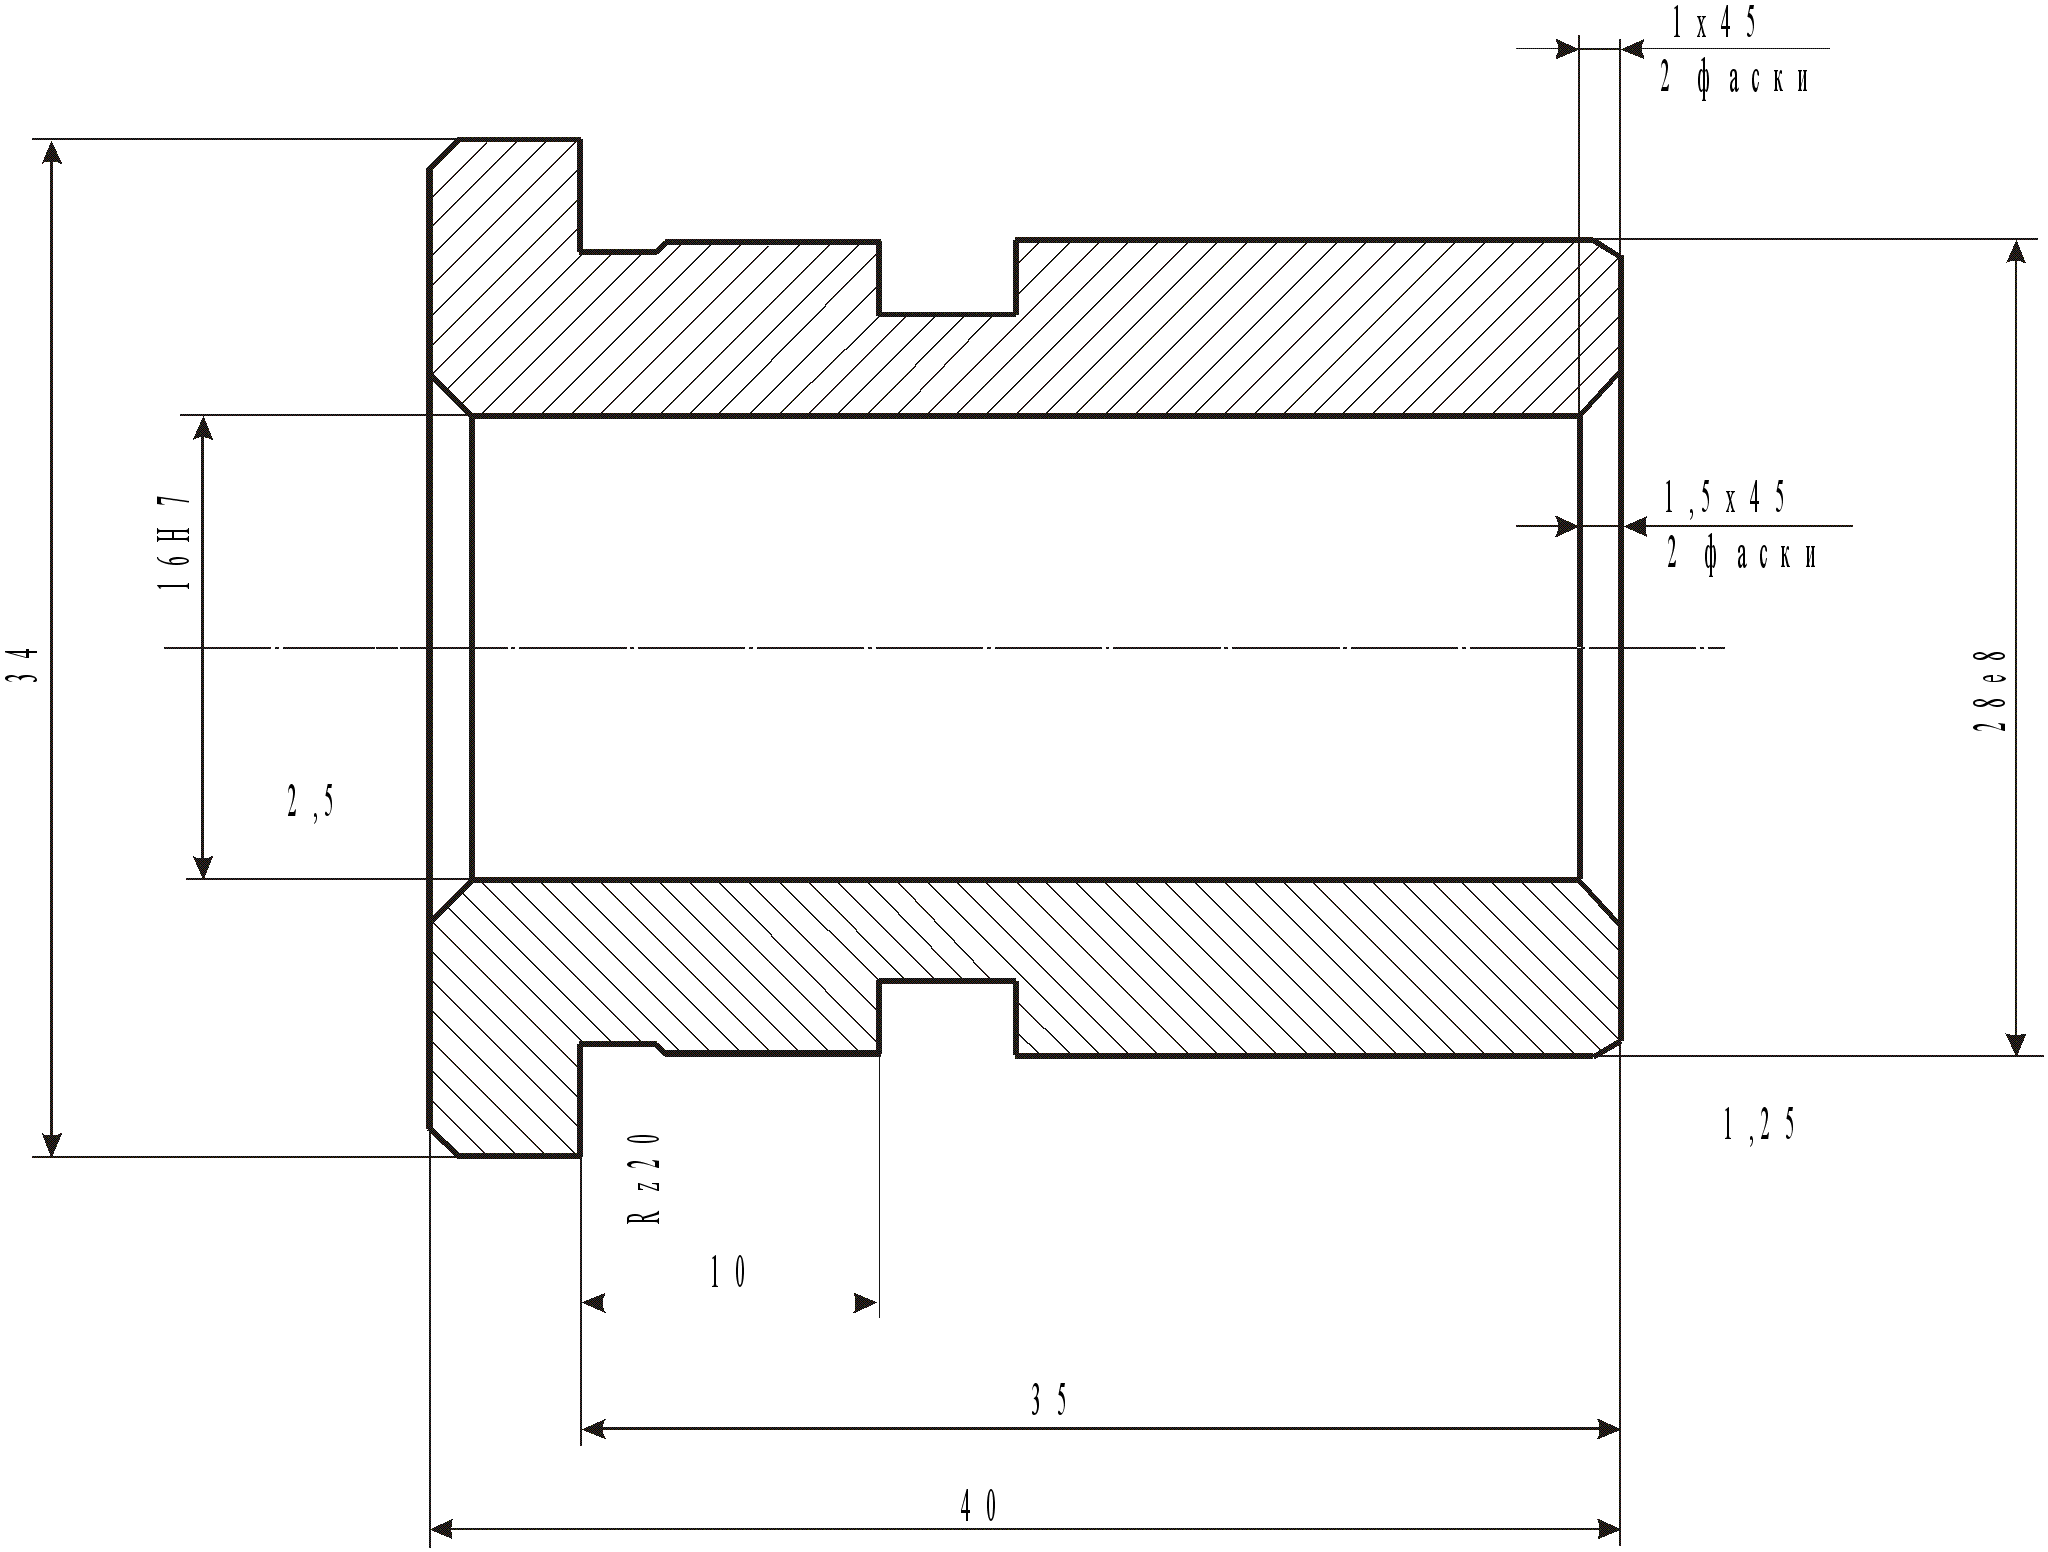

Вид заготовки – прокат 34-0,1. Материал заготовки – A12B.
При анализе исходных данных устанавливаем, что в процессе механической обработки рассматриваемой поверхности допуск размера диаметра исходной заготовки з = 0,1 мм уменьшается до допуска размера диаметра детали д = 0.033 мм (соответственно возрастает точность размера). Общий коэффициент уточнения точности размера вычисляется по формуле:
o = з / д
где
з
- допуск размера
исходной
заготовки;
д
- допуск
размера детали
o = 0,1 / 0,033 = 3,03
Количество необходимых технологических переходов определяется по следующей формуле:
mm.n. = lgo / 0,46
где o - общий коэффициент уточнения точности;
mm.n. = 0,48 / 0,46 = 1,04
Принимаем mm.n. = 2
Допуск размера диаметра заготовки з = 0.1 мм соответствует примерно, 12-му квалитету точности, а допуск размера детали - 8-му квалитету. Следовательно, точность повышается на 4 квалитета. Для обеспечения заданной точности обработки должен быть правильно спроектирован технологический процесс с учетом экономической точности, достигаемой различными методами обработки.
1 переход – обтачивание - 10-й квалитет, Ra = 6…8 мкм
2 переход – шлифование – 8-й квалитет, Ra = 2…2,5 мкм
Допуск размера диаметра исходной заготовки з = 0,1 мм уменьшается после первого перехода – до 1 = 0,09 мм (10-й квалитет), после второго – до 2 = 0,054 мм (8-й квалитет).
Таким образом, первый переход обеспечивает уточнение
1 = з / 1
1 = 0,1 / 0,09 = 1,11
второй –

2 = 1 / 2
2 = 0,09 / 0,054 = 1,6
В результате сочетания предложенных способов обработки общий коэффициент уточнения o получается равным
o` = 1 2 3
o` = 1,11 1,6 = 1,77
Таким образом, намеченный технологический процесс обработки рассматриваемой поверхности гарантированно обеспечивает требуемую точность.
Исходя из требований чертежа детали, вида заготовки, маршрута обработки каждой поверхности детали разрабатывается общий план обработки детали в виде табличной формы.

Анализ
теоретических
схем базирования
по переходам
для
поверхности
28e8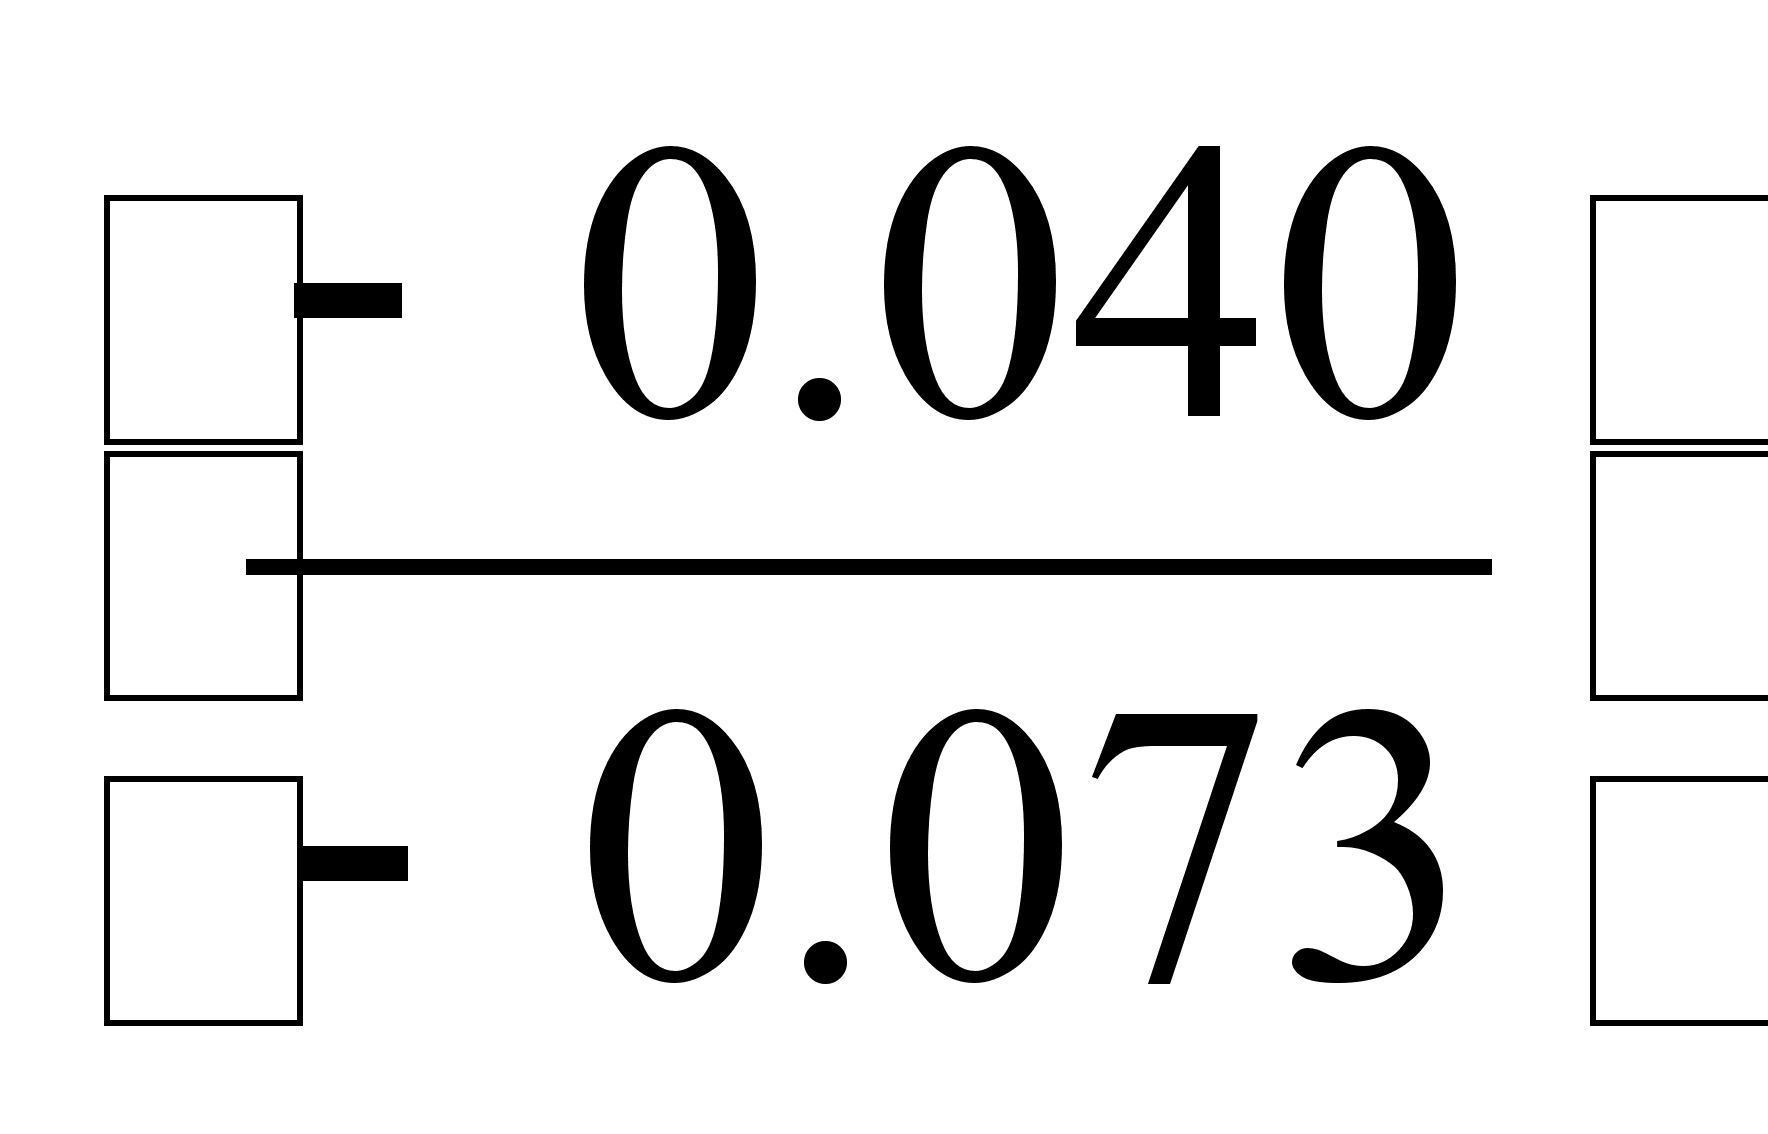 .
|
№ |
Наименование |
Теоретическая
схема базирования |
Схема реализации или схема закрепления |
1 |
Токарная с ЧПУ |
|
|
2 |
Шлифование |
|
|
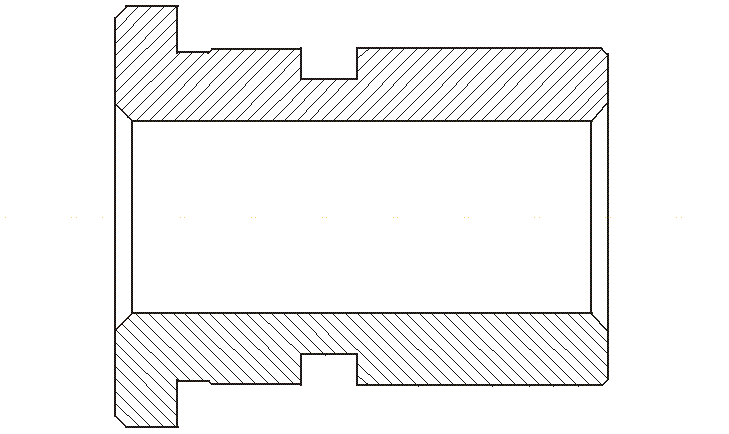

Формирование маршрута обработки
|
№ |
Маршрут
обработки |
Ra, мкм |
Квалитет |
Маршрут обработки детали |
|||
|
1 |
2 |
3 |
4 |
||||
| 1 | Точение | 6 | 10 | + | |||
| Шлифование | 2,5 | 8 | + | ||||
| Термическая обработка | - | - | + | ||||
| 2 | Точение | 6 | 10 | + | |||
| Шлифование | 2,5 | 8 | + | ||||
| Термическая обработка | - | - | + | ||||
| 3 | Сверление | 8 | 10 | + | |||
| Зенкерование | 2,5 | 10 | + | ||||
| 4 | Развертывание | 1,2 | 7 | + | |||
| Точение | 6 | 10 | + | ||||
| Термическая обработка | - | - | + | ||||
| 5 | Точение | 8 | 12 | + | |||
| Термическая обработка | - | - | + | ||||
| 6 | Точение | 8 | 12 | + | |||
| Термическая обработка | - | - | + | ||||
| Номер операции | 005 | 010 | 015 | 020 | |||
| Оборудование |
1E140 |
1П340ПЦ | 3М153Е | печь | |||