Комплексный дипломный проект: Проект участка по производству технологических приспособлений для электромеханического восстановления и укрепления поверхностного слоя деталей машин. Цилиндрические поверхности
Так как все поверхности по 14’му квалитету, подставляя известные величины в формулу (1.3.3), получим:
Аср = (14n)/n = 14
Подставляя известные величины в формулу (1.3.2), получим:
Кточ. = 1-1/14 = 0.92
При коэффициент Кточ > 0.8 деталь считается технологичной.
Определим технологичность по коэффициенту шероховатости, который должен стремиться к нулю:
Кш = Qш.н./ Qш.о. (1.3.4)
где Qш.н. – число поверхностей с необоснованной шероховатостью, шт;
Qш.о. – общее число поверхностей подлежащих обработке, шт.
Так как Qш.н. = 0 то Кш = 0 и следовательно деталь может считаться технологичной.
1.3.2 Качественный метод оценки технологичности.
Качественный метод оценки технологичности детали основан на практических рекомендациях. Анализируемая деталь типа вилка имеет простую форму, ограниченную плоскими и цилиндрическими поверхностями. Рычаг имеет паз для точного позиционирования сменной головки с твердосплавной пластиной, и паз для плотного прилегания к планке, что обеспечивает перпендикулярность поверхностей, а в дальнейшем и простоту настройки инструмента на станке. Отверстие с резьбой М8 расположено так, чтобы многожильный привод, крепящийся к рычагу болтом, не попадал в зону работы.
Деталь имеет четыре отверстия диаметром 10 и 6.8 мм, что является технологичным, так как уменьшается количество типа режущего инструмента.
Ко всем обрабатываемым поверхностям обеспечен удобный подход режущих инструментов.
Отсутствуют поверхности с необоснованно высокой точностью обработки. Все неответственные поверхности обрабатываются по 14-му квалитету. При обработке ответственных поверхностей соблюдается принцип единства баз, что снижает количество брака.
Проанализировав все вышеперечисленные факторы, будем считать деталь – технологичной.
1.4. Технико-экономичесике исследования приемлемых методов получения заготовки.
1.4.1. Выбор и обоснование метода получения заготовки.
Учитывая, что деталь имеет простую форму, невысокие требования к чистоте поверхности, а так же, что тип производства – среднесерийный, принимаем метод получения заготовки – горячая ковка на горячештамповочном прессе в закрытом штампе.
1.4.2. Определение параметров заготовки.
Припуски на обработку и допуски размеров на поковки, определяются по ГОСТ 7505 – 89 из, вышеупомянутого источника определяем, что деталь имеет следующие обозначения:
класс точности – Т3, что соответствует получению заготовки на горячештамповочных прессах в закрытых штампах;
группа стали – М2, что соответствует стали 45;
степень сложности заготовки – С3;
разъем плоскости штампа плоский – П;
исходный индекс –10.
В соответствие с этими обозначениями рассчитаем припуски на обработку и допуски размеров, которые занесем в таблицу (табл. 1.3).
Таблица 1.3
Припуски и допуски на обработку.
|
размер детали |
основной припуск |
дополн. припуск |
общий припуск |
допуск размеров |
размер заготовки |
мм |
|||||
|
380 |
3 |
1 |
4 |
380 |
|
20 |
1.1 |
0.5 |
1.6 |
21.6 |
|
20 |
2.2 |
1 |
3.2 |
23.2 |
|
R30 |
1.2 |
0.2 |
1.4 |
28.6 |
|
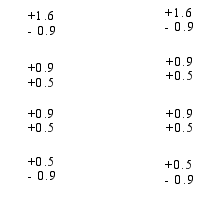
Радиусы закруглений наружный R = 3мм, внутренний r = 9мм. Штамповочные уклоны наружных поверхностей - 7, внутренних - 10.
1.4.3. Стоимостной анализ.
Чтобы окончательно убедиться в правильности выбранного метода получения заготовки, проведем стоимостной анализ двух видов заготовки
I - поковка
II - листовой прокат H=25 мм.
П рокат
полоса
25x105 ГОСТ 103-79
45 ГОСТ 1050-88.
Численным критерием данного анализа является коэффициент использования материала, который определяется по формуле:
Ки.м. = mд / mз (1.4.1)
где mд – масса детали, кг;
mг – масса заготовки, кг;
Массу определяем по формуле:
m=V кг, (1.4.2)
где - плотность материала детали, =7.8 г/см3;
V – объем детали, см3.
Определяем массу заготовки-поковки и заготовки проката. Разбив тело детали на простые геометрические фигуры, определим ее объем:
Vз1 =38421.623.2+45.621.623.3+57.22-28.62/223.2+
+30 21.623.2+(51.62-28.62)23.2/423.2=241820 мм3
Тогда масса заготовки1 равна:
mз1 = 2417.8 = 1879.8 г.
Аналогично определяем объем и массу заготовки2
Vз.2. = 24125385 = 1010625 мм3
mз.2. = 7.81011 = 7885г
Из расчета хорошо видно, что коэффициент использования материала при заготовке-поковке значительно выше.
Подставляя известные величины в формулу (1.4.1) , получим:
Ки.м.1 = 1.611.88 = 0.86
Ки.м.2 = 1.617.88 = 0.2
Наглядно видно, что коэффициент использования материала при заготовке поковке значительно выше.
Определим денежный эквивалент экономии материала. Для этого посчитаем разность масс двух видов заготовок:
mз1 – mз2 = 7.88 – 1.88 = 6 кг
Умножив полученную разность на стоимость одного килограмма материала (сталь 45) и на годовую программу выпуска детали мы получим полную годовую экономию Э.
Э = 6 2012 = 12072 гр
Проанализировав полученные результаты, принимаем заготовку – поковку, получаемую методом горячей ковки на горячештамповочном прессе в закрытом штампе.
1.5. Проектирование технологического процесса обработки детали.
1.5.1. Разработка и обоснование маршрутного технологического процесса.
Проанализировав конструкцию детали на технологичность, определив тип производства и выбрав вид получения заготовки, разработаем маршрут механической обработки детали.
Так как при обработке большинства поверхностей базой будет служить наиболее развитая поверхность то, соответственно, первой обработаем ее, а так как у нас среднесерийное производство, и предлагается наличие станков с ЧПУ, то обработаем и торцы в размер 380 мм. Для увеличения производительности деталь будем зажимать по две штуки в тисках.
Далее производим обработку на четвертой операции. Зажимаем одну заготовку в тисках и обрабатываем вторую наиболее развитую поверхность в размер 20 мм, фрезеруем паз шириной 35 мм и глубиной 2 мм, а так же паз шириной 60 мм на длину 45 мм с радиусом закругления R30 мм. Базой служит поверхность обработанная на третьей операции.
На пятой операции обрабатываем боковую поверхность детали в размер 20 мм.
Обработку ведем сразу для четырех деталей, закрепляя их в тисках и базируя за обработанные поверхности и нижнюю часть детали.
На шестой операции обрабатываем паз шириной 50 мм. Обработку ведем сразу для четырех деталей. Зажим производим в тисках.
На седьмой операции сверлим отверстие диаметром 10 мм. Восьмая операция сверлильная. На радиально-сверлильном станке сверлим два отверстия диаметром 6.8 мм. Девятая операция сверлильная с ЧПУ, на которой сверлится отверстие диаметром 6.8 мм на длину 20 мм, отверстие зенкуется для нарезания резьбы и нарезается резьба М8, а так как предполагается применение станка с ЧПУ, то вначале зацентруем отверстие. Для увеличения коррозионной стойкости детали на десятой операции оксидирование.
Технологический процесс изготовления детали имеет следующий вид:
005 Заготовительная
010 Контрольная
015 Вертикально-фрезерная
020 Вертикально-фрезерная
025 Вертикально-фрезерная
030 Вертикально-фрезерная
035 Вертикально-сверлильная
040 Вертикально-сверлильная
045 Вертикально-сверлильная
050 Электрохимическая
055 Контрольная
1.5.2. Обоснование выбора чистовых технологических баз.
При выборе технологических баз необходимо руководствоваться принципом единства баз. В данном случае все обрабатываемые поверхности на предыдущей операции, являются базами для последующих. По операциям базы указаны выше.
1.5.3. Выбор и обоснование оборудования
На третьей и четвертой операциях обработка будет вестись на станках с ЧПУ. Учитывая габариты заготовки, а так же количество одновременно обрабатываемых заготовок на станке, размеры зажимных приспособлений выбираем станок с ЧПУ 6Р13РФ3, с шпиндельной головкой и магазином инструментов из 24 шт.
Технические характеристики вертикально-фрезерного станка 6Р13РФ3:
Размеры рабочей поверхности – 1600x400 мм
Наибольшие перемещения станка:
продольное - 1000 мм;
поперечное - 300 мм;
вертикальное - 400 мм;
Наибольшая масса обрабатываемой заготовки – 300 кг
Мощность привода главного движения – 10 кВт
Мощность привода подач – 3 кВт
Число оборотов привода:
главное движение - 1460 мин-1;
подач - 1430 мин-1;
Габариты станка:
длина - 2560 мм;
ширина - 2260 мм;
высота - 2250 мм;
Масса станка – 4500 кг.
На пятой и шестой операциях у нас обрабатывается по четыре заготовки одновременно (за один проход). Обработку ведем на предварительно настроенном вертикально-фрезерном станке 6Р13.
Технические характеристики вертикально-фрезерного станка 6Р13:
Размеры рабочей поверхности – 1600x400 мм
Наибольшие перемещения станка:
продольное - 1000 мм;
поперечное - 300 мм;
вертикальное - 400 мм;
Наибольшая масса обрабатываемой заготовки – 300 кг
Мощность привода главного движения – 10 кВт
Мощность привода подач – 3 кВт
Число оборотов привода:
главное движение - 1460 мин-1;
подач - 1430 мин-1;
Габариты станка:
длина - 2560 мм;
ширина - 2260 мм;
высота - 2250 мм;
Масса станка – 4200 кг.
На седьмой и восьмой операциях сверлятся 4 отверстия 10 и 6.8 мм. Обработку ведем на заранее настроенном вертикально-сверлильном станке модели 2М55. Технические характеристики вертикально-сверлильного станка модели 2М55:
Наибольший условный диаметр сверления = 50мм.
Вылет шпинделя от образующей колоны:
наибольший – 1600 мм;
наименьший – 375 мм;
Расстояние от торца шпинделя до плиты:
наибольшее – 1600 мм;
наименьшее – 450 мм;
Количество ступеней скоростей шпинделя - 21
Приделы скорости шпинделя – от 20 до 2000 об/мин
Количество ступеней механических подач шпинделя –12
Пределы подач шпинделя – от 0.056 до 2.5 мм/об
Мощность на шпинделе – 4.0 кВт
Габариты станка:
длина - 2665 мм;
ширина - 1020 мм;
высота - 3430 мм;
Масса станка – 4700 кг.
На девятой операции обработка ведется без участия рабочего, кроме установки и снятия детали, это значительно сокращает вспомогательное время. Используем вертикально-сверлильный станок с ЧПУ.
Технические характеристики вертикально – сверлильного станка с ЧПУ модели 2Р135Ф2:
Наибольший условный диаметр сверления = 35мм.
Наибольший диаметр нарезания резьбы = 24мм.
Число шпинделей револьверной головки - 6
Вылет шпинделя от направляющей колоны – 450мм
Расстояние от торца шпинделя до рабочей поверхности стола: наибольшее – 600 мм;
наименьшее – 40 мм;
Количество подач суппорта – 18
Приделы подач суппорта: 10500 мм/мин
Количество скоростей шпинделя - 12
Приделы частот шпинделя – 45 2000 об/мин
Размеры рабочей поверхности стола:
длина - 710 мм;
ширина - 400 мм;
Габариты станка:
длина - 1860 мм;
ширина - 2170 мм;
высота - 2700 мм;
Масса станка – 4700 кг.
1.6. Проектирование технологических операций.
1.6.1 Расчет режимов резания.
Расчет режимов резания можно проводить двумя методами аналитическим и табличным.
1.6.2. Аналитическим методом рассчитаем режимы резания на операцию 020, а именно – фрезерование паза шириной 50 мм и глубиной 2 мм. Для расчета используем [17].
В качестве инструмента выбираем концевую фрезу из быстрорежущей стали Р6М5, с числом зубьев Z=8, диаметром D=50мм. Одновременно обрабатываются четыре заготовки . Глубина резания t=2 мм.
Определим подачу на зуб Sz. Так как концевая фреза – инструмент не жесткий, то выбираем Sz = 0.1 ммзуб.
Скорость резания, допускаемая режущими свойствами фрезы, определяется по формуле
Vn = C Dq/ (Tm tx SyBuZp) K ммин, (1.7.1)
где Т – среднее значение стойкости, T= 180 мин;
t – глубина резания;
Sz – подача на зуб, ммзуб;
D – диаметр фрезы, мм
B – ширина фрезеруемой поверхности B=50 мм
z – количество зубьев, шт.
Значение коэффициентов C и показателей степеней выбираем из [17. табл.17]
C = 46.7, x = 0.5, y = 0.5, m = 0.33, q=0.45, p=0.1;
К - общий поправочный коэффициент на изменение условий обработки.
K = Km Kп Ku (1.7.2)
где Km - коэффициент учитывающий влияние материала заготовки;
Kп - коэффициент учитывающий состояние поверхности;
Ku - коэффициент учитывающий материал инструмента;
Определим коэффициент Kmv по формуле
Km= Kr (750/в)nv (1.7.3)
где Kr = 1 – коэффициент зависящий от группы стали;
в = 610 Н/мм2 – предел прочности для стали 45.
Приняв Kп = 0.8, Ku = 0.4, nv = -0.9, подставляя известные величины в формулу (1.7.3) , получим:
Km = 1.0 (750/610)-0.9 = 0.83
Подставляя известные величины в формулу (1.7.2), получим:
Kv = 0.83 0.8 0.4 = 0.27
Выбрав значения показателей степеней из таблиц и подставляя их величины в формулу (1.7.1), получим:
Vn = 46.7500.45м(1800.3320.50.10.5500.180.1)0.27 =
= 17.06 ммин.
Частоту вращения шпинделя определяем по формуле
n = 1000vu/(D) мин-1, (1.7.4)
где D – диаметр фрезы.
Подставляя известные величины в формулу (1.7.4), получим:
n = 100017.6/(50) = 108.6 мин-1
Уточнив по паспорту станка, принимаем частоту вращения шпинделя nу = 160мин-1.
Для данной частоты вращения шпинделя уточняем скорость резания по формуле:
V = Dnу/1000 м/мин, (1.7.5)
Подставляя известные величины в формулу (1.7.5), получим:
V = 50160/1000 = 25,12 м/мин.
Минутная подача определяется по формуле
SМ = SznуZ мммин, (1.7.6)
Подставляя известные величины в формулу (1.7.6), получим:
SМ = 0.18160 = 128 ммин.
Определим силы резания. Силы резания будут действовать вдоль трех осей координат x, y, z и называются соответственно Px, Py, Pz.
Так как основной составляющей сил резания при фрезеровании является сила Pz, то расчет ведем по ней
Pz = 10Cp tx Szy Bu Z/(Dqnw) Н, (1.7.7)
где Cp = 82 – коэффициент;
x, y, q, w, u - показатели степени, выбираем
x = 0.75; y = 0.6; q = 0.86; w = 0; u = 1.
t - глубина резания, мм
Szy - уточненная подача на зуб, ммзуб
B - ширина фрезеруемой поверхности, мм
Z - число зубьев фрезы, шт
D - диаметр фрезыёмм.
Подставляя известные величины в формулу (1.7.7), получим:
Pz = 108220.750.10.65018/(600.861600) = 4075 H
Мощность потребная на резание определяется как
Nрез = Pzvу/(102060), Вт (1.7.8)
Подставляя известные величины в формулу (1.7.8), получим:
Nрез = 407525.12(102060) = 1.67 кВт
Определим основное технологическое время по формуле
To = (Lр.х./Sму )i мин, (1.7.9)
где Lр.х. – длина рабочего хода, определяется как
Lр.х. = l+y+ мм, (1.7.10)
где l = 80 мм – длина резания;
y = 0 мм – величина врезания;
= 3 мм –длина перебега.
Подставляя известные величины в формулы (1.7.10), и (1.7.9) получим:
Lр.х. = 80+0+3=83 мм
To = 83 / 128 = 0.64 мин
1.6.3. Остальные режимы резания рассчитаем табличным методом [13]. В качестве примера определим режимы резания при сверлении отверстия диаметром 6.8 мм:
Глубина резания определяется как
t = d/2 мм, (1.7.11)
где d – диаметр просверливаемого отверстия, мм.
Подставляя известные величины в формулу (1.7.11), получим:
t = 6.8/2 = 3.2 мм.
Длина рабочего хода определяется по формуле
Lр.х. = lрез+y+lдоп мм, (1.7.12)
где lрез = 18 мм – длина резания;
y = 4 мм – величина врезания;
lдоп = 0 мм –длина перебега.
Подставляя известные величины в формулу (1.7.12), получим:
Lр.х. = 18 + 4 = 22 мм
Назначим подачу на оборот шпинделя: So=0.16 мм/об
Определим стойкость инструмента по формуле
Tp = Tм мин, (1.7.13)
где Tм = 80 мин – стойкость машинной работы инструмента
- коэффициент времени рабочего хода, определяется по формуле
= Lрез / Lрх (1.7.14)
Подставляя известные величины в формулу (1.7.14), и формулу (4.13) получим:
= 17/22 = 0.77
Тp = 0.77 80 = 61.6 мин
Рассчитаем скорость резания V, м/мин и число оборотов шпинделя n, мин-1.
V = Vтабл. K1 K2 K3 м/мин, (1.7.15)
где Vтабл. = 23м/мин – табличное значение скорости.
K1 = 1 – коэффициент, зависящий от обрабатываемого материала;
K2 = 1 – коэффициент, зависящий от стойкости инструмента;
K3 = 1 – коэффициент, зависящий от отношения Lрез/d.
Подставляя известные величины в формулу (1.7.15), получим:
V = 23111 = 23 м/мин.
Значения частоты оборотов шпинделя определяем по формуле (1.7.5)
n = 10023/(6.8) = 1077 мин-1.
По паспорту станка принимаем n= 1250 мин-1.
Уточним скорость резания по формуле (1.7.6)
V = 231250/1000 = 25 м/мин
Определим основное машинное время по формуле (1.7.8)
To = 22/(12500.16) = 0.11 мин.
Режимы резания на остальные операции рассчитаем аналогично и результаты занесем в таблицу (табл. 1.4).
Таблица 1.4
Сводная таблица режимов резания.
| № | № | Наименование |
t |
nд |
V | S |
Lрх |
To |
| операци. | перехода |
операции или перехода |
мм | об/ мин |
м/ мин |
мм/ об |
мм |
мин |
1 |
2 |
3 |
4 |
6 |
7 |
8 |
9 |
10 |
05 |
Вертик-фрезерная |
|||||||
1 |
фрез. поверхность |
1,6 |
160 |
125 |
0.12 |
450 |
0.65 |
|
2 |
фрез. поверхность |
1,6 |
450 |
45 |
0.1 |
142 |
0.52 |
|
10 |
Вертик-фрезерная |
|||||||
1 |
Вертик-сверлильн. |
1,6 |
160 |
125 |
0.12 |
380 |
||
2 |
фрез. поверхность |
2 |
160 |
25 |
0.1 |
23 |
0.65 |
|
3 |
фрез. поверхность |
1.2 |
160 |
30 |
0.1 |
51 |
0.07 |
|
15 |
Вертик-фрезерная |
1,6 |
160 |
50 |
0.1 |
380 |
0.16 |
|
20 |
Вертик-фрезерная |
2 |
160 |
25 |
0.1 |
83 |
2.39 |
|
25 |
Вертик-сверлильн. |
0.64 |
||||||
1 |
сверлить |
5 |
900 |
28 |
0.16 |
27 |
0.18 |
|
2 |
сверлить |
5 |
900 |
28 |
0.16 |
53 |
0.36 |
|
30 |
Вертик-сверлильн. |
|||||||
1 |
сверлить |
3,4 |
1250 |
26 |
0.16 |
22 |
0.11 |
|
2 |
нарезать резьбу |
3,4 |
1250 |
26 |
0.16 |
22 |
0.11 |
|
35 |
Вертик-сверлильн. |
|||||||
1 |
центровать |
2 |
1000 |
26 |
0.16 |
11 |
0.07 |
|
2 |
сверлить |
3,4 |
1250 |
26 |
0.16 |
22 |
0.11 |
|
3 |
зенкеровать |
2 |
1000 |
34 |
0.16 |
5 |
0.03 |
|
4 |
развернуть |
- |
- |
- |
- |
- |
0.5 |
1.6.4. Техническое нормирование.
Под техническим нормированием понимается установление норм времени на выполнение отдельной работы или нормы выработки в единицу времени. Под нормой времени понимается время, устанавливаемое на выполнение данной операции. Для расчета норм времени используем [12].
Для среднесерийного производства это штучно-калькуляционное врем (Тш.к.), и определяется как
Тш.к. = То + Тв + Тобсл. + Тот.л.н. + Тп.з./n мин, (1.7.16)
где То – основное (технологическое) время, мин;
Тв- вспомогательное время, мин
Тобсл. – время на обслуживание, мин
Тот.л.н. – время а отдых и личные нужды, мин
Тп.з – подготовительно-заключительное время, мин
n – число деталей в партии, шт.
Основное и вспомогательное время составляют Топ – оперативное время, от которого в процентном соотношении считается Тобсл. и Тот.л.н . Для примера приведем расчет штучно-калькуляционного времени на 015 операцию.
Вспомогательное время включает в себя время на установку, закрепление и снятие детали, приемы связанные с управлением оборудованием (ty), контрольные измерения (tизм), время на замену инструмента, (tперех.) – связанное с переходом. Так как измерение будет проводиться штангенциркулем, то tизм. = 0.23 мин. Инструмент крепится в обычном патроне, поэтому время на его замену равно tперех. = 0.18 мин.
Время на установку, закрепление и снятие детали определяется по формуле
tу.з.с. = tу.з.с.п. / n мин, (1.7.17)
где tу.з.с.п. = 2.40 мин – время на установку и закрепление детали в тисках
n = 4 шт. – количество деталей, одновременно обрабатываемых в приспособлении.
Подставляя известные величины в формулу (1.7.17), получим:
tу.з.с. = 2.40 / 4 = 0.6 мин
Определим вспомогательное время по формуле
Тв = tу.з.с. + tизм. + tперех. мин, (1.7.18)
Подставляя известные величины в формулу (1.7.18), получим:
Тв = 0.60 + 0.18 + 0.23 = 1.01 мин
Оперативное время определятся по формуле
Топ = То + Тв мин, (1.7.19)
Подставляя известные величины в формулу (1.7.19), получим:
Топ = 2.39 + 1.01 = 3.4 мин
Время на обслуживание и время на отдых составляют по 4% от оперативного времени
Тобсл. = Тот.л.н. = 0.04 3.4 = 0.136 мин
Подготовительно-заключительное время – это время, затраченное на подготовку исполнителя и средств технического оснащения к выполнению технологической операции. Для данного оборудования подготовительно-заключительное время на обработку детали равно 11 мин.
Приняв число деталей в передаточной партии равное n = 54 шт, определим штучно-калькуляционное время по формуле:
Tшк = Топ (1+(аобсл+аф)100), мин (1.7.20)
где аобсл – норма времени на обслуживание, мин
аф и норма времени на отдых, мин.
Подставляя известные величины в формулу (1.7.20), получим:
Тшк = 3.4 (1+8100) = 3.67 мин.
Приняв число деталей в передаточной партии равное n=54 шт, определим штучно калькуляционное время по формуле (1.7.16)
Тшк = 2.39 + 1.01 + 0.136 + 0.136 + 1154 = 3.87 мин.
Нормы времени на остальные операции рассчитываем аналогично и результаты занесем в таблицу (табл. 1.5).
Таблица 1.5
Таблица норм времени.
|
№ опер. |
То |
Тв |
Топ |
Тшт |
Тп.з |
Тшк |
n |
||||
|
tузс |
tпре |
tизм |
|||||||||
мин |
шт |
||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | |
015 |
Вертикально-фрезерная |
1.17 |
0.4 |
0.18 |
0.23 |
1.98 |
2.14 |
11 |
2.34 |
54 |
|
020 |
Вертикально-фрезерная |
0.88 |
0.29 |
0.25 |
0.23 |
1.65 |
1.78 |
11 |
1.98 |
54 |
|
025 |
Вертикально-фрезерная |
2.39 |
0.60 |
0.18 |
0.23 |
3.4 |
3.67 |
11 |
3.87 |
54 |
|
030 |
Вертикально-фрезерная |
0.64 |
0.60 |
0.18 |
0.23 |
1.65 |
1.65 |
11 |
1.98 |
54 |
|
035 |
Вертикально-сверлильная |
0.22 |
0.29 |
0.09 |
0.2 |
0.8 |
0.8 |
11 |
1.06 |
54 |
|
040 |
Вертикально-сверлильная |
0.55 |
0.29 |
0.09 |
0.2 |
1.13 |
1.22 |
11 |
1.42 |
54 |
|
045 |
Вертикально-сверлильная |
0.7 |
0.41 |
0.3 |
0.85 |
2.26 |
2.44 |
11 |
2.64 |
54 |
|
2. КОНСТРУКТОРСКАЯ ЧАСТЬ
2.1. Основы электромеханической обработки.
2.1.1. Сущность и особенности электромеханиче- ского способа упрочнения.
Электромеханическое упрочнение (ЭМУ) основано на сочетании термического и силового воздействия на поверхностный слой обрабатываемой детали. Сущность этого способа заключается в том, что в процессе обработки через место контакта инструмента с поверхностью обрабатываемой детали проходит ток большой силы и низкого напряжения вследствие чего выступающие гребешки поверхностного слоя обрабатываемой поверхности подвергаются сильному нагреву, под давлением инструмента деформируются и сглаживаются, а поверхностный слой упрочняется. В условиях серийного производства и ремонта деталей основной задачей совершенствования должно явиться повышение производительности процесса и обеспечение высокого качества.
Это должно осуществляться путем применения многонструментальных приспособлений, которые во многих случаях позволяют исключить электроконтактное устройство, что особенно важно при упрочнении деталей большой длины, так как при этом обеспечивается стабильность теплообразования по всей длине детали, и, кроме того, экономиться электроэнергия.
Особенность электромеханической обработки связана с явлением горячего наклепа. Эта особенность будет проявляться тем интенсивнее, чем выше температура нагрева и давления обработки. Отсюда следует, что при высоких температурах и значительных давлениях электромеханической обработки можно ожидать в светлой зоне поверхностного слоя появление растягивающих остаточных напряжений.
Сложность структуры и объемных изменений в поверхностном слое электромеханической обработки зависит от взаимодействия тепловых и силовых факторов.
Принципиальная схема электромеханической обработки на токарном станке, которая приведена в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.1 .С.13.03 ) . От сети напряжением 220 380 В ток проходит через понижающий трансформатор, а затем через место контакта поверхности обрабатываемой детали с инструментом. Сила тока и вторичное напряжение регулируются в зависимости от площади контакта поверхности обрабатываемой детали и инструмента, исходной шероховатости поверхности и качеству поверхностного слоя.
Профиль, получаемый после рабочего хода сглаживающего инструмента, имеет увеличенную контактную поверхность, повышенную твердость, уменьшенную шероховатость и упругие свойства контактной поверхности.
Сглаживающий инструмент представляет собой пружинную державку, на которой закреплена пластина из твердого сплава или роликовая головка. Силу сглаживания регулируют путем натяга поперечного суппорта станка или специального индикатора, встроенного в инструмент, можно определить сжатие пружины, а следовательно, и силу действующую на обрабатываемую деталь.
С точки зрения металловедения, процессы электромеханической обработки можно отнести к особому виду поверхностей получаемых термомеханической обработкой (ТМО). Принципиальное отличие от ТМО состоит в том, что этот процесс, как правило, относится к упрочняюще-отделочной обработке.
К особенностям теплообразования и термических процессов следует отнести наличие двух основных источников теплоты, создаваемых электрическим током и трением локальный нагрев, сопровождающийся действием значительных давлений термический цикл (нагрев, выдержка и охлаждение) весьма кратковременный и измеряется долями секунды высокая скорость охлаждения определяется интенсивным отводом теплоты вовнутрь детали.
Эти отличия обусловливают получение особой, мелкодисперсной и твердой структуры поверхностного слоя, обладающими высоким физико-химическими и эксплуатационными свойствами.
2.1.3. Сущность способа восстановления деталей без добавочного металла и образование профиля поверхностного слоя.
Электромеханическое восстановление деталей является развитием ЭМС. Установка для восстановления деталей имеет ту же схему, что и установка для сглаживания. Схема восстановления размера сопрягаемой шейки вала показана на чертеже.
Технологический процесс восстановления посадочных поверхностей нормально изношенных деталей состоит из двух операций высадки металла и сглаживании посадочной поверхности до определенного размера. Принципиальное отличие этих операций состоит в различии контактных напряжений.
В первом случае обработка проводится роликом из твердого сплава, ширина контактной поверхности которого меньше подачи примерно в 3 раз, а во втором случае обработка проводится твердосплавной пластиной, ширина которой значительно превышает подачу. При высадке на контактной поверхности образуется винтовой выступ, а при сглаживании этот выступ уменьшается до необходимого размера первоначальный диаметр контактной поверхности увеличивается.
2.2. Технология электромеханического способа восстановления деталей без добавочного металла.
2.2.1. Восстановление упругих свойств пружин.
Вследствие частых деформаций и происходящих релаксационных процессов пружины (например, клапанов ДВС) теряют упругие свойства, что снижает эксплуатационные показатели машин. Восстановление упругих свойств пружин холодной прокаткой роликом малоэффективно, а восстановление раздачей витков т термической обработкой является трудоемкой операцией.
Применение технологии восстановления пружин электромеханической обработкой основано на совмещении операции растяжения, поверхностного горячего деформирования и закалки витков.
Схема восстановления упругих свойств пружин состоит в следующем в патрон токарного станка устанавливают вал с роликом. На вал надевают восстанавливаемую пружину. Второй конец вала прижимается центром задней бабки. В процессе обработки витки пружины раздвигаются двумя шторками приспособления, монтируемого на суппорте станка. Это приспособление вместе с раздвижными шторками может перемещаться с суппортом.
Как обычно при электромеханической обработке, профильный обжимающий ролик при помощи ранее описанной пружинной державки, устанавливаемой на суппорте станка, прижимается к виткам пружины с определенной силой. при вращении вала витки пружины подвергаются двухстороннему обжатию роликами, через которые пропускается электрический ток. Таким образом пружина одновременно подвергается растяжению между шторками, обжатию и нагреву между роликами.
Для повышения эффекта закалки охлаждающая жидкость подводится в зону нагрева. Применительно у восстановлению пружин ДВС установлен рациональный режим плотность тока 433 Амм2 давление роликов р = 62.5, МПа, увеличение шага обжатия пружины S = 6.4%. Этот режим проверен при восстановлении клапанных пружин двигателей.
Микроструктура поверхностного слоя восстановленных пружин глубиной 0.2 мм представляет собой мелкодисперсный бесструктурный мартенсит с повышенной плотностью дислокаций. Микроструктура сердцевины пружины – сорбит отпуска.
Рентгеноструктурным анализом установлено, что на поверхности восстановленных пружин создаются остаточные сжимающие напряжения, достигающие 270 МПа,