Технология изготовления болтов методом холодной штамповки
стержня, равным среднему диаметру резьбы (ГОСТ 7795—70, ГОСТ 7811—70), и коротких болтов с резьбой до головки или с малой величиной гладкого участка (ГОСТ 7796—70 и ГОСТ 7808—70) из низкоуглеродистых сталей Юкп и 20 кп. Болты изготовляются преимущественно без термической обработки классов срочности 4.8, 5.8 и 6.8. Технологические переходы штамповки приведены на рис. 5.
Цилиндрическая головка высаживается за два удара, размеры стержня изменяются незначительно. При изготовлении болтов с направляющим подголовком одновременно с высадкой головки происходит образование подголовка.
Прочность болтов, как правило, несколько ниже прочности исходного калиброванного металла, так как снижается вследствие осадки предварительно упрочненного при волочении металла (эффект Баушингера).
Достоинством метода является простота изготовления технологического инструмента.
Недостатками процесса являются:
1. Невозможность изготовления болтов с диаметром гладкой части стержня, равным наружному диаметру •резьбы (за исключением коротких болтов, у которых гладкая часть стержня может образоваться одновременно с высадкой головки).
2. Большая степень деформации при высадке головки и, как следствие, большие нагрузки на инструмент и повышенная опасность возникновения трещин на головке, особенно при высадке болтов из среднеуглеродистых и легированных сталей, большая неравномерность свойств головки и стержня.
3. Необходимость обязательной термообработки болтов из среднеуглеродистых сталей из-за значительного охрупчивания металла и повышенной опасности разрушения под головкой.
4. Трудность изготовления болтов с нормальной головкой.
Недостатки этого процесса штамповки болтов привели к постепенному вытеснению его более прогрессивными, включающими операцию редуцирования стержня.
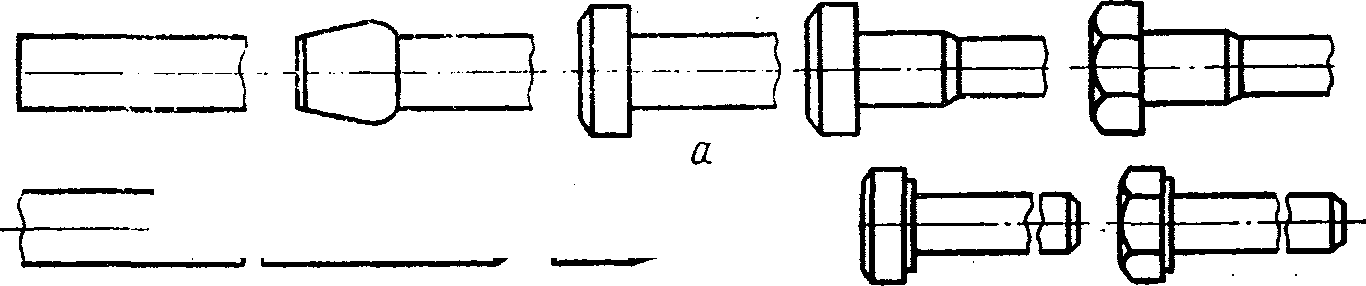
Рис. 6. Технологические схемы изготовления болтов высадкой с однократным редуцированием стержня
Процесс изготовления болтов высадкой с однократным редуцированием в настоящее время получил наибольшее распространение для изготовления болтов с диаметром стержня, равным наружному диаметру резьбы (ГОСТ 7796—70, ГОСТ 7798—70, ГОСТ 7805—70, ГОСТ 7808—70).
Болты могут изготовляться как из низкоуглеродистых, так и из среднеуглеродистых и легированных марок стали. Технологические переходы штамповки показаны на рис. 6.
Наиболее распространенным является процесс высадки с однократным редуцированием из металла диаметром, равным наружному диаметру резьбы (см. рис. 6, а). При данном процессе высадка цилиндрической головки осуществляется за два удара, диаметр гладкой части стержня почти не изменяется. Участок под накатывание резьбы образуется редуцированием на диаметр под накатку. Размеры диаметров под накатывание метрической резьбы регламентируются ГОСТ 19256—73.
Для болтов из низкоуглеродистых сталей одновременно с высадкой головки может осуществляться выдавливание фаски на конце стержня.
Степень деформации головки при высадке с однократным редуцированием и охрупчивание под головкой меньше, чем при высадке без редуцирования, однако еще достаточно велика, особенно для болтов с нормальной головкой.
Болты из среднеуглеродистых сталей при этом процессе целесообразно термически обрабатывать для снятия наклепа. Механические свойства болтов соответствуют свойствам исходного калиброванного металла. Редуцирование повышает прочность стержня сравнительно с прочностью проволоки лишь в случае обжатий менее 20%.
Технология штамповки болтов с однократным редуцированием по методу ЗИЛа (см. рис. 6, б) применяется для изготовления коротких болтов с резьбой до головки. При этом способе диаметр исходного металла больше наружного диаметра резьбы, и поэтому степень деформации головки сравнительно с предыдущим процессом снижается.
Вследствие уменьшения отношения lo/do головка может оформляться за один переход. Отличительной особенностью этого процесса штамповки является наличие позиции, на которой происходит выдавливание фаски.
При высадке с редуцированием на однопозиционных автоматах (в одной матрице) редуцирование стержня производится первым ударом одновременно с высадкой конической головки. Окончательное оформление головки происходит при втором ударе.
Совмещение на одной позиции операций высадки головки с редуцированием нежелательно, так как при этом увеличиваются нагрузки на инструмент и снижается его стойкость. Кроме того, при высадке головки происходит раздача конца редуцированного стержня, и при выталкивании заготовки из матрицы это приводит к дополнительному истиранию редуцирующего пояска.
Высадка с редуцированием осуществляется, как правило, на многопозиционных автоматах. При многопозиционных процессах заготовка штампуется в нескольких матрицах. Эти процессы получили в настоящее время наибольшее распространение в специализированном производстве болтов.
Процесс изготовления болтов высадкой с двукратным редуцированием в последнее время получил широкое распространение для штамповки болтов с диаметром стержня, равным наружному диаметру резьбы. Высадкой с двукратным редуцированием изготовляют болты из среднеуглеродистых и легированных сталей в широком диапазоне классов прочности (от 4.6 до 10.9). Технологические переходы штамповки представлены на рис. 7.
Диаметр исходной заготовки при этом процессе на 10—15% больше наружного диаметра резьбы, поэтому высадка головки осуществляется за один удар. При первом редуцировании (относительное обжатие не более 30%) происходит уменьшение диаметра части заготовки, идущей на образование стержня болта, до
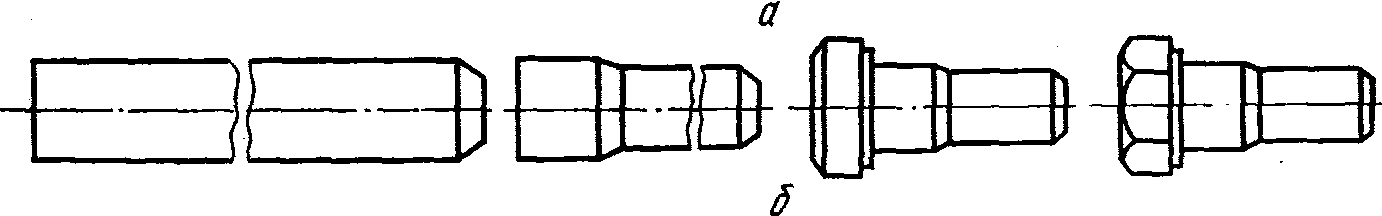
Рис. 7. Технологические схемы изготовления болтов высадкой с двукратным редуцированием стержня
размера наружного диаметра резьбы, второе редуцирование (аналогично предыдущему процессу) служит для образования участка под накатку резьбы (см. рис. 7, а).
Степень деформации и упрочнение материала головки меньше, чем при высадке без редуцирования и с однократным редуцированием, что позволяет в ряде случаев избежать термообработки болтов, изготовленных из среднеуглеродистых сталей. Прочность болтов выше прочности исходного калиброванного металла вследствие упрочнения стержня при редуцировании.
При высадке с двукратным редуцированием снижаются нагрузки на инструмент и вероятность возникновения трещин на головке вследствие уменьшения степени деформации при высадке.
Однако по сравнению с однократным редуцированием усложняется инструмент (две редуцирующие матрицы), что сдерживает распространение этого процесса.
Кроме того, при изготовлении болтов из легированных сталей (с термической обработкой) затрудняется процесс накатки резьбы вследствие упрочнения металла при двойном редуцирований участка под резьбу.
Штамповка с двукратным редуцированием по методу ЗИЛа (см. рис. 7, б) отличается от рассмотренного способа введением операции выдавливания фаски, что вызывает необходимость совмещения на одной позиции редуцирования с выссадкой головки. Как уже указывалось выше, это ведет к "снижению стойкости инструмента.
Процесс высадки с выдавливанием и однократным редуцированием обеспечивает получение болтов повышенной прочности без термообработки с временным сопротивлением до 100 кгс/мм2 (рис. 8).
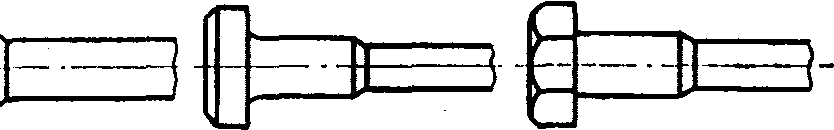
Рис. 8. Технологическая схема изготовления болтов высадкой с выдавливанием и редуцированием стержня
Исходным материалом служит заготовка диаметром (1,2-1,3) do.
Заготовка осаживается на первой прессовой позиции с относительной деформацией 10% с образованием фаски. Осадка заготовки облегчает проведение последующих операций выдавливания и редуцирования. Выдавливание стержня на диаметр, равный наружному диаметру резьбы, производится в закрытой матрице с относительной деформацией до 50% 'и более. При этом процессе неравномерность свойств головки и стержня практически отсутствует, прочность на много выше прочности исходного калиброванного металла.
Основными недостатками процесса, препятствующими его распространению, является необходимость применения выдавливающих пуансонов малого диаметра и матриц с большим перепадом диаметров, сложных в изготовлении, необходимость обеспечения высокой соосности пуансонов и матриц.
У всех рассмотренных выше процессов изготовления болтов образование многогранника происходит путем обрезки граней. Масса отходов при обрезке достигает 6—8% от массы болта.
Процесс обрезки характеризуется большими ударными нагрузками на малые рабочие площадки инструмента, что определяет его низкую стойкость (значительно ниже стойкости высадочного инструмента).
Образование углубления необходимо для лучшего заполнения ребер шестигранника. Недостатками процесса является большая степень деформации головки, неблагоприятные условия течения металла при образовании шестигранника (растягивающие напряжения по граням), приводящие к появлению надрывов и трещин на головке и особенно на кромках углубления. Процесс
характеризуется большими нагрузками на инструмент при оформлении шестигранника и высокими требованиями к пластичности металла и качеству поверхности. Высаженные болты по своему внешнему виду уступают изготовленным с обрезкой граней (нет четкого оформления ребер шестигранника, имеются надрывы на кромках углубления и т. д.).
В связи с указанными недостатками процесс не получил широкого распространения.
Метод фирмы «Хатебур» для изготовления болтов из низкоуглеродистой стали безоблойной высадкой осуществляется со следующими технологическими переходами (см. рис. 9,6): отрезка заготовки, редуцирование стержня, предварительная высадка шестигранной головки, вторая высадка шестигранной головки с большой торцовой фаской, окончательная высадка головки и редуцирование части стержня под резьбу.
При этом методе степень деформации головки значительно ниже, чем при высадке с углублением, так как исходный материал имеет диаметр, равный 1,10—1,15 диаметра резьбы, а высаженные болты упрочнены редуцированием.
Недостатками процесса являются большие нагрузки на инструмент вследствие трудности заполнения металлам углов шестигранника, неблагоприятные условия течения металла при образовании шестигранника.
Кроме того, при штамповке необходимо обеспечение точной отрезки для сохранения постоянства объема головки и точного переноса, так как вследствие возможного поворота заготовки болта при выталкивании может не произойти полного совмещения граней предварительного шестигранника с гранями инструмента на последующей операции высадки. Последнее ведет к срезу металла по граням и браку продукции.
При редуцировании головки происходит смещение слоев металла по боковой поверхности головки, что может привести к образованию заусенцев на торцовой поверхности. Для предотвращения появления заусенцев на цилиндрической заготовке предусмотрена фаска.
В процессе редуцирования происходит вытеснение металла по граням с заполнением фаски и искажением опорной поверхности. Для .исправления опорной поверхности и торцовой фаски на головке предусматривается дополнительная операция доштамповки шестигранника. С целью предотвращения появления заусенцев на опорной поверхности при доштамповке цилиндрическая заготовка болта высаживается с опорной шайбой. Процесс осуществляется из заготовки диаметром 1,10— 1,15 диаметра резьбы с двукратным редуцированием стержня.
По сравнению с методом фирмы «Хатебур» при изготовлении болтов способом, разработанным во ВНИИ-метизе, снижается усилие высадки и улучшаются условия течения металла при образовании многогранника, а также исключается одна операция предварительной высадки головки болта-
Болты с фасонной головкой по конструкции отличаются от болтов с шестигранной головкой формой головки и подголовка .В зависимости от размера головки и технологии штамповки болты могут изготовляться без термообработки или с термообработкой (отжигом) с целью исключения неблагоприятных последствий холодной деформации, создающих опасность хрупкого разрушения под головкой.
Технологические процессы изготовления болтов с фасонной головкой принципиально не отличаются от процессов, применяемых для штамповки болтов с шестигранной головкой. В последнее время внедряют процессы штамповки болтов с фасонной головкой на многопозиционных автоматах с применением двукратного редуцирования.
При штамповке болтов на многопозиционных автоматах для повышения качества оформления головки применяют в качестве завершающей операции обрезку кромок головки.
ДЛЯ ИЗГОТОВЛЕНИЯ БОЛТОВ
При изготовлении болтов с применением холодной штамповки выполняются операции образования стержня, получения промежуточной и окончательной форм головки, накатки резьбы. Указанные операции производятся на одном автомате — комбайне или нескольких прессах-автоматах, образующих автоматическую линию из последовательно расположенных машин, соединенных транспортными механизмами для передачи заготовки.
Автоматическая линия может включать холодновысадочные, обрезные и резьбонакатные автоматы.
Холодновысадочный автомат служит для высадки головки болта (промежуточной или окончательной формы) и оформления стержня (без резьбы). На обрезном прессе производится оформление многогранной головки обрезкой. Образование резьбы осуществляется на резьбонакатном автомате. При получении окончательной формы головки болта на холодновысадочном автомате обрезной автомат в состав линии не включается.
Часто в состав линии включается оборудование для подрезки торца и обточки концевой фаски, а также для сверления контровочных отверстий.
После выполнения основных технологических операций в ряде случаев проводят дополнительные операции термической обработки и покрытия поверхности, которые осуществляются на специальных термических и гальванических агрегатах.
Холодновысадочные прессы-автоматы отличаются количеством позиций формообразующего инструмента, числом ударов, необходимых для образования заготовки, конструкцией высадочных матриц и расположением позиций штамповки.
По количеству позиций автоматы делятся на однопозиционные и многопозиционные.
Однопозиционные автоматы в зависимости от числа ударов могут быть одноударными, двух ударными и трех ударными.
Для изготовления, одной детали на одноударном прессе требуется один оборот коленчатого вала (один ход высадочного ползуна), на двух ударном — два, на трех ударном — три. Для штамповки болтов применяются в основном двух ударные автоматы. Многопозиционные автоматы могут быть одно- и двух ударными, преимущественное применение для штамповки 'болтов имеют одноударные многопозиционные прессы.
По конструкции высадочных матриц прессы-автоматы делятся на автоматы с цельными и разъемными матрицами. Многопозиционные автоматы изготовляют главным образом с цельными матрицами.
Применение разъемных (раздвижных) матриц, раскрывающихся при выталкивании высаженной заготовки, позволяет снизить усилие выталкивания и изготовлять болты с длиной стержня более 10 диаметров. К недостаткам процесса штамповки в разъемных матрицах относятся пониженные по сравнению со штамповкой в цельных матрицах точность размеров и качество поверхности (овальность стержня, шов на стержне вследствие зазора между полуматрицами), изготовляемых изделий.
Многопозиционные автоматы изготавливают с горизонтальным и с вертикальным расположением позиций штамповки. Болтовые автоматы с горизонтальным расположением позиций штамповки бывают двух-, трех и четырехпозиционные. Автоматы с вертикальным расположением позиций бывают двух- и четырехпозиционными.
На однопозиционных высадочных автоматах получают заготовку окончательной формы только при изготовления болтов с фасонной головкой. Многогранную головку получают обрезкой цилиндрической головки на обрезном автомате.
В некоторых случаях на двух ударных холодновысадочных автоматах вторым ударом производят обрезку шестигранника или окончательную высадку шестигранной головки с углублением.
На многопозиционных автоматах изготавливают болты с полностью оформленной шестигранной головкой. На многопозиционных автоматах с резьбонакатным устройством (автоматах-комбайнах) выполняются все операции изготовления болтов, включая накатку резьбы.
Автомат с цельной матрицей состоит из узла подачи материала, механизма отрезки и переноса заготовки с линии подачи на линию штамповки, узла высадки.
При штамповке болтов на прессах-автоматах с цельной матрицей длина стержня изделия, регулируемая выталкивателем, не должна превышать 8—10 диаметров, и в одной матрице можно штамповать болты разной длины.
Известны отдельные конструкции двух ударных автоматов с цельной матрицей, позволяющие штамповать болты с длиной стержня до 30 d (на автомате А1020 штампуют болты диаметром 8 мм, длиной до 200 мм).
Нижний предел длины стержня ограничивается необходимой длиной заталкивания, равной диаметру или несколько большей его.
На двух ударных прессах-автоматах длинные болты изготовляются, как правило, без редуцирования. При изготовлении болтов с шестигранной головкой редуцирование длинных болтов может выполняться одновременно с операцией обрезки или высадки шестигранника на обрезном автомате.
Прессы-автоматы с разъемной матрицей имеют механизм перемещения (сжатия и разжима) матриц. Пря работе пресса (рис. 11) бунтовой металл 1 направляется подающими роликами через отрезную матрицу и раскрытые высадочные полуматрицы 2 и 4 до поворотного упора S. По окончании подачи материала подвижная полуматрица 2, перемещаясь к линии штамповки, торцовой поверхностью отрезает заготовку. Отрезанная заготовка переносится между обеими полу матрицами на линию штамповки, где полу матрицы сжимаются. После штамповки заготовки первым и вторым ударами пуансонов 5 и 6 разъемная матрица вместе с заготовкой .возвращается в исходное положение и разжимается. Выталкивание заготовки из разжатой матрицы происходит подаваемым металлом, выталкивающая шпилька отсутствует.
На высадочных автоматах с разъемной матрицей можно изготовлять болты большей длины, чем на автоматах с цельной матрицей. Кроме того, они производительнее, так как цикл работы у этих автоматов сокращен за счет совмещения подачи материалов с выталкиванием высаженной заготовки. На прессах-автоматах с цельной матрицей можно штамповать более короткие заготовки, чем на автоматах с разъемной матрицей, у которых из-за отсутствия выталкивателя для каждой длины стержня одного и того же диаметра требуется своя высадочная матрица. При коротких стержнях высота этой матрицы, равная длине стержня, будет незначительной, и при штамповке матрица может расколоться.
Однопозиционные двух ударные холодновысадочные прессы-автоматы применяются чаще для штамповки болтов с фасонной головкой.
Болты с шестигранной головкой, требующие многооперационной технологии, штампуют на многопозиционных прессах-автоматах.
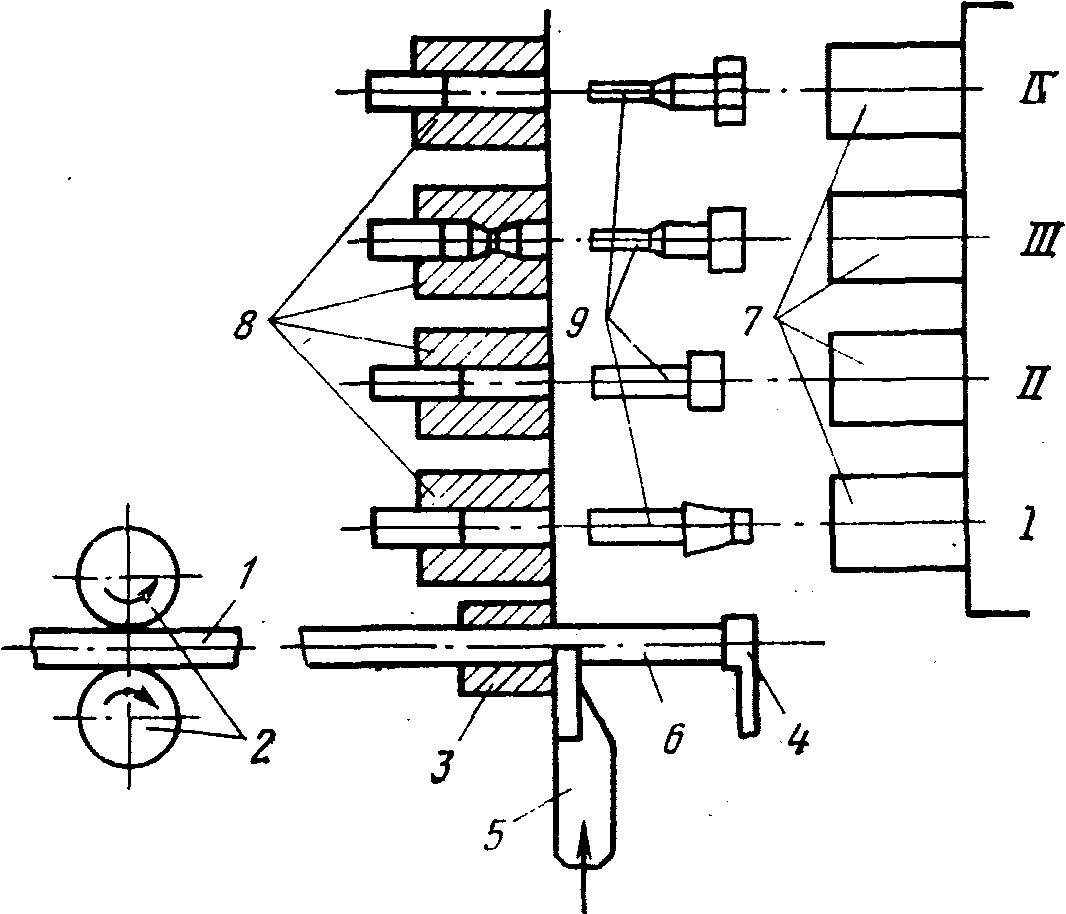
Рис. 12. Схема многопозиционной штамповки болтов
При работе многопозиционных автоматов (рис. 12) калиброванный металл направляется подающими роликами 2 в отрезную матрицу 3 до упора 4. Нож 5 отрезает заготовку 6 и переносит ее на первую позицию 1, где пуансоном 7 заталкивается в высадочную матрицу 8. Высаженная заготовка 9 выталкивается из матрицы 8 первой позиции механизмом переноса переда-
ИНСТРУМЕНТ ДЛЯ ХОЛОДНОЙ ШТАМПОВКИ БОЛТОВ
Рабочий инструмент для холодной штамповки болтов на прессах-автоматах включает: а) ролики задающие, подающие и правильные; б) отрезные матрицы;
в) отрезные ножи; г) высадочные матрицы; д) пуансоны предварительные (черновые) и окончательные (чистовые); е) выталкиватели.
Ролики задающие служат для облегчения заправки и проталкивания металла через правильные ролики. Задающие ролики применяются для заправки металла крупного размера (диаметром 12 мм и более) и выполняются с индивидуальным приводом, отключающимся после окончания заправки конца металла. Правильные ролики служат для устранения кривизны металла и располагаются обычно в шахматном порядке чаще всего без привода. Подача металла в автомат осуществляется одной или двумя парами приводных подающих роликов, периодически поворачивающихся на определенный угол. Две пары роликов устанавливаются для подачи материала диаметром более 20 мм, чтобы предупредить соскальзывание металла. Задающие и подающие ролики изготавливают с канавкой (желобком), соответствующей профилю металла, при этом задающие ролики выполняют с одной канавкой, подающие — чаще всего с двумя . Профиль желобка правильных роликов целесообразно выполнять в форме углового паза, что делает ролики универсальными и позволяет применять их для правки металла различных диаметров.
Отрезные матрицы служат для приема металла и отрезки его (в паре с ножом). Матрицы изготавливают цельными стальными (или из твердого сплава для мелких размеров), сборными или с запрессованной твердосплавной вставкой . Диаметр канала отрезной 'матрицы принимается 'больше диаметра отрезаемого металла на величину зазора, необходимого для свободной подачи металла. Зазор принимают равным 0,05—0,20 мм в зависимости от диаметра металла. При работе матрицы в паре с отрезным ножом-втулкой величину зазора уменьшают в два раза. Для крепления в матричном блоке отрезная матрица имеет наружную кольцевую проточку; по мере затупления режущей кромки матрицу поворачивают.
Отрезные ножи изготавливают двух типов: открытый нож с прижимной лапкой, закрытый нож-втулка с прижимом или без прижима. Для увеличения стойкости ножей рабочую часть армируют пластинками из твердого сплава.
Качество отрезки зависит от зазора между материалом 'и ручьем отрезной матрицы и от зазора между рабочим торцом матрицы и ножом, который принимают равным 0,03—0,1 мм в зависимости от диаметра разрезаемой заготовки.
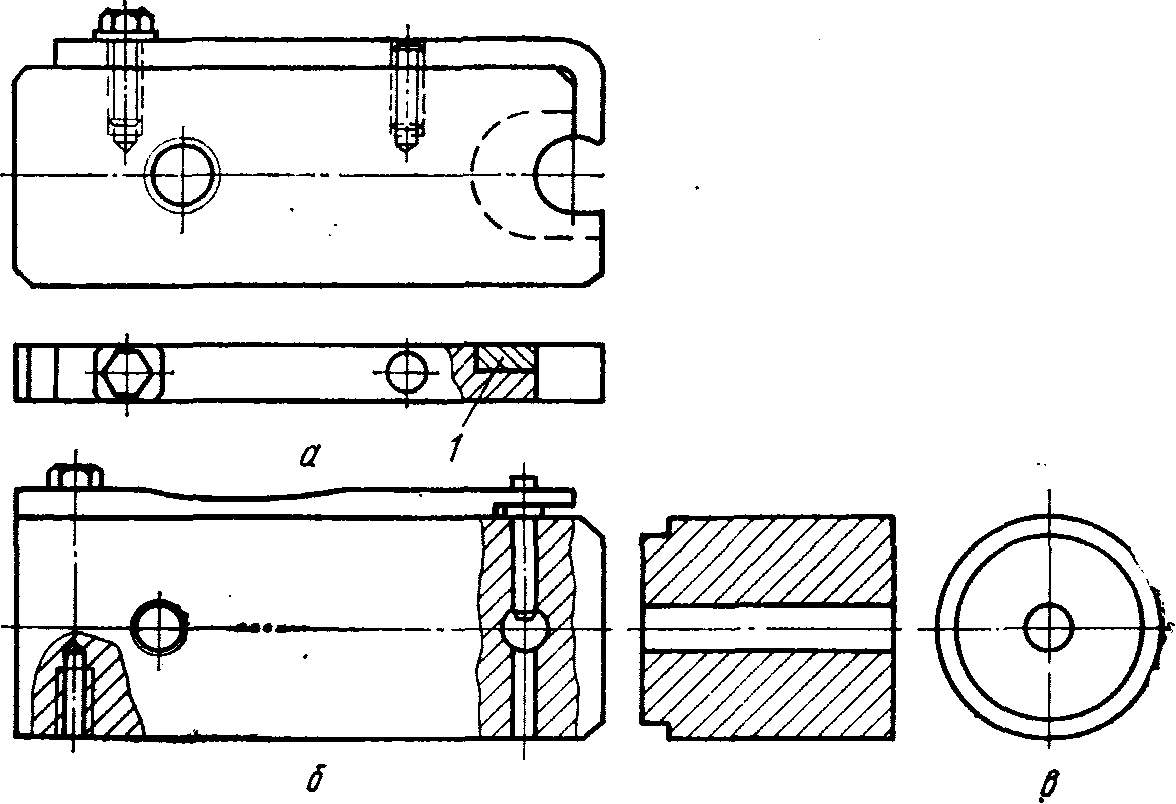
Рис. 17. Отрезные ножи:
а — открытый; б — закрытый нож-втулка с прижимом; в— закрытый нож-втулка без прижима (1 — вставка из твердого сплава)
В процессе работы величины зазоров увеличиваются: зазор между матрицей и материалом изменяется вследствие износа ручья матрицы, а зазор между матрицей и ножом — вследствие динамического характера нагрузок при отрезке. Зазор между заготовкой и отверстием закрытого ножа втулки принимают на 0,04— 0,06 мм больше зазора между материалом и матрицей.
В процессе отрезки материал подается в профильную выточку ножа (центр сечения круглого металла совпадает с центром окружности выточки) или впереди ножа (перед прижимной лапкой).
В высадочных матрицах в зависимости от вида болта и технологии штамповки оформляется стержень, подголовок, головка или ее часть. На 1рис. 18 приведены формы рабочих каналов высадочных матриц. Размеры ручья матрицы последней позиции принимают по соответствующим минимальным размерам высаживаемых пуансоном в матрицу 2 (позиция I) она входит в канал пуансона, сжимая пружину 3. Высадка цилиндрической головки на позиции II происходит в пуансоне 4 и зазоре между матрицей и пуансоном, а образование опорной шайбы — в матрице 5. Величину зазора между пуансоном и матрицей устанавливают при наладке. На позиции III производится редуцирование заготовки, которая заталкивается в редуцирующую матрицу 6 плоским пуансоном 7. Обрезка цилиндрической головки под шестигранник осуществляется на позиции IV обрезным пуансоном 8. В обрезной матрице 9 предусмотрена выточка под опорную шайбу. После окончания процесса обрезки заготовка болта выталкивается из матрицы через полость пуансона.
Для цельного инструмента и корпусов сборного инструмента применяют следующие 'материалы. Задающие, правильные и подающие ролики изготавливают из чугуна С4 44-24 или из стали 18ХГТ (HRC 59—62), цельные отрезные матрицы из сталей У 10, У10А (HRC 58—62), корпуса сборных отрезных матриц из стали ЗОХГСА или из сталей 35ХГСА, 40Х (HRC A3.—45), цельные отрезные ножи из сталей У8А, У10А и У 10 (твердость режущей кромки HRC 59—62), корпуса сборных отрезных ножей — из стали ЗОХГСА или из сталей 35ХГСА, 40Х, У10А (HRC 40—45), прижимные лапки к ножам из сталей 65Г, 60С2 или из У8, У8А (твердость рабочей части H.RC 56—59), цельные высадочные матрицы—из сталей Х12М, Х12Ф1 или У 10, У10А (HRC 54—62), корпус и бандаж сборных высадочных матриц—из стали ЗОХГСА или из сталей 40Х, 35ХГСА (HRC 40—45); цельные предварительные высадочные пуансоны — из стали Х12М или из сталей У 10, У10А (HRC 59—62), цельные окончательные высадочные пуансоны—из стали 40Х или У10 (HRC 42—45), корпуса сборных высадочных пуансонов — из стали ЗОХГСА или из сталей 40Х, 35ХГСА (HRC 40—45), выталкиватели—из стали Х12М или из сталей У8А, У10, У10А (HRC 56—58), пробки и проставки— из сталей Х12М, Х12Ф или У8, У10 (HRC 59-62).
Стойкость инструмента—важнейший фактор, влияющий на стабильность технологического процесса, производительность автомата, а также на качество высаживаемых болтов. Количественно стойкость инструмента характеризуется количеством изготовленных заготовок или изделий за время его эксплуатации до полного износа.
От материала, применяемого для изготовления инструмента, его твердости, прочности и качества обработки в значительной степени зависит стойкость инструмента. Применение вставок из твердого сплава взамен стальных позволяет повысить стойкость высадочного инструмента в 20—60 раз. Средняя стойкость болтовых высадочных матриц с вставками из твердого сплава достигает несколько сот тысяч штук; стойкость отрезных ножей и отрезных втулок доходит до 4 и более миллионов резов.
На стойкость инструмента оказывают влияние точность изготовления и настройки отрезного инструмента, от которых зависит качество отрезки заготовок. Косой срез, вмятины и заусенцы на отрезанной заготовке способствуют преждевременному выходу из строя матриц и пуансонов.
Существенное влияние на стойкость оказывают степень деформации, число и последовательность технологических операций; указанные характеристики определяются формой и размерами болтов и принятым технологическим процессом изготовления.
Долговечность отрезного инструмента (ножей, матриц) из твердого сплава определяется в основном усталостной прочностью; инструмент выходит из строя вследствие образования усталостных трещин без изменений размеров вблизи рабочих поверхностей или при незначительном их изменении. При отрезке заготовок на холодновысадочных автоматах допустимым числом резов до перешлифовки твердосплавного инструмента считается 200—500 тыс. резов (в зависимости от материала и диаметра разрезаемой заготовки).
Высадочные стальные матрицы выходят из строя в основном вследствие изменения их размеров сверх допустимых, т. е. по .износу и редко из-за поломок. Высадочные твердосплавные матрицы выходят из строя как вследствие износа и изменения размеров по диаметру, так и из-за выкрашивания твердого сплава, особенно в канале вставки вблизи рабочего торца. При этом матрицы, армированные твердым сплавом ВК15, ВК20 и предназначенные для штамповки болтов из заготовки диаметром до 12 мм, выходят из строя в основном по износу; матрицы, армированные твердым сплавом ВК20, ВК25 и предназначенные для штамповки болтов из заготовки диаметром до 14—16 мм, выходят из строя в основном из-за выкрашивания твердого сплава и появления усталостных трещин; матрицы, армированные твердым сплавом ВК20К и предназначенные для штамповки болтов из исходной заготовки диаметром более 10 мм, выходят из строя главным образом вследствие износа.
Для редуцирующей матрицы 1максимальный износ наблюдается на редуцирующем пояске в зонах, граничащих с цилиндрическими каналами, и вблизи торца матрицы.
Линейный износ канала твердосплавного высадочного инструмента очень незначителен и после выполнения 500—800 тыс. ударов составляет до 0,04—0,06 мм.
Выше уже отмечалось отрицательное влияние на стойкость инструмента некачественной отрезки заготовки. Колебание ее длины и диаметра также отрицательно сказывается на стойкости. Завышение диаметра заготовки приводит к снятию смазки с поверхностного слоя, увеличению сил трения и усилий в процессе штамповки, затрудняется заталкивание заготовки в канал матрицы. Занижение диаметра заготовки вызывает увеличение степени деформации при высадке, ухудшение качества отрезки, что приводит к снижению стойкости пуансонов и матриц. При недостаточной длине заготовки возможно соударение пуансона и матрицы, что может привести к их поломке; завышенная длина может привести к появлению заусенца между торцами матрицы и пуансона, вызывающего значительное увеличение удельных нагрузок на инструмент.
Состояние поверхности заготовки существенно влияет на стабильность процесса штамповки и удельные усилия на инструмент (см. главу II, п. 3). Отсутствие подсмазочного покрытия, поверхностные дефекты на исходной заготовке вызывают налипание металла на инструмент, появление задиров, что приводит к быстрому выходу инструмента из строя.
С повышением прочности и твердости штампуемого материала возрастают нагрузки на инструмент и снижается его стойкость.
Повышение содержания в металле вредных примесей, снижающих его пластические свойства, также оказывает отрицательное воздействие на стойкость инструмента.
Правильная установка и систематическая регулировка инструмента положительно сказываются на стойкости инструмента. Техническое состояние автомата, величина зазоров в направляющих ползуна, салазках, в подшипниках влияют на точность размеров заготовки, а также на стабильность процесса штамповки, что в свою очередь оказывает влияние на стойкость инструмента.
НАПРАВЛЕНИЯ РАЗВИТИЯ ПРОИЗВОДСТВА БОЛТОВ
Производство болтов развивается в направлении улучшения прочности и пластичности материала, совершенствования антикоррозионной защиты, технологических процессов и оборудования.
Прочность болтов определяет размеры соединения и имеет тенденцию к неуклонному росту. В ближайшие годы следует ожидать постепенного вытеснения болтов с шестигранной головкой классов прочности 3.6, 4.6, 4.8, 5.8, 6.8, составляющих в специализированном производстве до 90% общего выпуска болтов, болтами классов прочности 8.8 и 10.9.
Защита болтов от коррозии необходима для продления сроков эксплуатации изделий и осуществляется применением антикоррозионных покрытий или материалов с антикоррозионными свойствами.
Следует ожидать расширения производства болтов, как с антикоррозионным покрытием, так и из антикоррозионных материалов.
Пластичность материала болтов значительно влияет на надежность и долговечность соединений. Особенно велико влияние пластических свойств при эксплуатации болтов в условиях низких температур, при которых работают свыше 30% самых различных машин.
Повышенные требования к пластичности материала болтов, предназначенных для работы в условиях низких температур, вызывают необходимость расширения выпуска болтов с гарантированной величиной ударной вязкости как при нормальной, так и при пониженной температурах.
Развитие производства болтов требует совершенствования технологических процессов изготовления, оборудования и инструмента для осуществления технологии.
Технологические процессы холодной штамповки развиваются в направлении расширения применения многопозиционных процессов, обеспечивающих получение болтов повышенной прочности без термической обработки и безоблойных процессов высадки, освоения процессов штамповки из металла, упрочненного термической обработкой.
Оборудование для холодной штамповки болтов совершенствуется в направлении повышения производительности, расширения диапазона изготовляемых размеров изделий, улучшения условий труда, механизации и автоматизации процессов.
Основные направления совершенствования оборудования для холодной штамповки болтов могут быть сведены к следующим:
1. Создание многопозиционных автоматов, позволяющих высаживать болты с диаметром резьбы до 48 мм и длиной до 300 мм.
2. Создание участков и цехов с полностью автоматическим циклом.
3. Увеличение выпуска автоматов-комбайнов.
4. Разделение прессов на коротко ходовые (длина стержня изготовляемых болтов до 5d) с резким увеличением производительности (до 350—600 шт/мин) и длинно ходовые с расширением изготовляемых длин болтов.
5. Оснащение автоматов сменными матричными блоками и освоение внестаночной настройки.
6. Оснащение автоматов устройствами для отсоса паров, шумопоглощающими, предохранительно-сигнальными устройствами и счетчиками изделий.
7. Повышение уровня унификации узлов и агрегатов прессов.
ОСОБЕННОСТИ ПРОИЗВОДСТВА СПЕЦИАЛЬНЫХ ВИДОВ БОЛТОВ
К специальным видам болтав могут быть отнесены:
а) высокопрочные; б) из нержавеющих сталей; в) самоконтрящиеся.
Основным методом получения болтав повышенной прочности является их изготовление из среднеуглеродистых и легированных сталей с доследующей термической обработкой (закалкой и отпуском) готовой продукции.
Применяемые для холодной штамповки качественные стали имеют повышенное сопротивление деформации и для облегчения процесса штамповки исходный металл необходимо подвергать промежуточному сфероидизирую-щему отжигу (см. гл. II).
Штамповку высокопрочных болтов проводят гари минимальных ходах высадочного ползуна. Наибольший диаметр стержня болта, который возможно штамповать на данном автомате, уменьшается на 1—2 (размера. Например, на автомате QPBA-161 штампуют болты из низкоуглеродистых сталей диаметрам до 24 мм, а из легированных сталей диаметром до 20 мм. При штамповке высокопрочных болтов в связи c повышенной трудностью деформирования по сравнению с изготовлением болтов из низкоуглеродистых сталей уменьшается коэффициент использования оборудования (КИО). При разработке технологического процесса холодной штамповки болтов из сталей с повышенным сопротивлением деформации нельзя совмещать на первой позиции высадку головки с редуцированием стержня в 'связи с трудностью выталкивания заготовки из матрицы.
Термическая обработка болтов является трудоемкой и дорогостоящей операцией. Болты после такой обработки имеют невысокую усталостную прочность. При термической обработке болтов, особенно длинных, наблюдается изгиб (искривление) стержня и искажение размеров резьбы, в связи с этим в некоторых случаях болты подвергаются повторной накатке.
Для обеспечения хорошего качества поверхности и геометрических размеров резьбы при термической обработке применяют защитные среды.
В последние годы проведены исследования по разработке технологии изготовления высокопрочных болтав из низкоуглеродистых сталей путем термического упрочнения (подката. При этом исключается операция термической обработки болтав, что снижает их себестоимость. Опытные партий болтов М12 из термически упрочненной с прокатного нагрева стали 20 кп, изготовленные на Дружковском метизном заводе, по прочности соответствовали требованиям классов прочности 8.8—10.9 при высоких пластических характеристиках. К недостаткам этого метода получения в высокопрочных болта в относятся повышенные сопротивление деформации при штамповке и нагрузка на инструмент.
Нержавеющие стали характеризуются интенсивным упрочнением три холодной деформации. При штамповке болтов из этих сталей увеличивается энергия, необходимая для деформации, что требует применения более мощных прессов. Вследствие повышенного прилипания заготовки с инструментом и высоких нагрузок на инструмент увеличивается его износ и возрастает число поломок.
Штамповка .болтов из нержавеющих сталей возможна только при соответствующей подготовке поверхности исходного металла (см. гл. II) и применении оптимальных смазок. Чаще всего при штамповке применяют масляные смазки на основе коллоидного графита или дисульфида молибдена с различными присадками.
Штамповку болтав необходимо проводить гари пониженных скоростях, КИО при штамповке болтав из нержавеющих сталей снижается.
При свинчивании с гайкой болтов из нержавеющих сталей происходит прилипание резьбы болта и гайки, поэтому резьбу болтов изготавливают с гарантированным зазорам, т. е. с полем допуска g и