Физико-химическое обоснование режимов электрохимического полирования меди


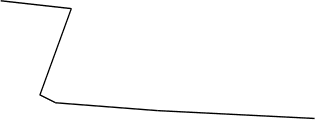
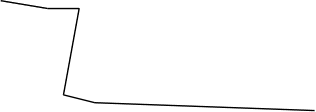
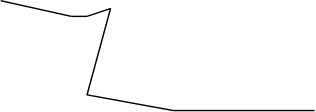


 По
своему виду
эти кривые
очень сходны между собой,
но они имеют и существен-
ные отличия.Скачок потен-
циала для острого пика
наступает при плотности
тока в 1,7 раза большей,
чем для глубокой впадины.
Рис 4.2
Эти опыты показывают, что для достижения идентичных условий (в отношении состояния поверхности) на выступах и во впадинах требуется различная плотность тока, причём большая для выступов. Исходя из этих данных, можно считать, что условия пассивирования острых пиков менее благоприятны, чем впадин, так как процессы активации (или депассивации) на первых протекают с большей лёгкостью, чем на вторых.
Эффект выравнивания шероховатой поверхности при ЭХП можно представить себе следующим образом.
Металл в процессе ЭХП не переходит в состояние устойчивой пассивности, так как происходит непрерывное химическое растворение пассивирующей окисной плёнки в электролите. Сглаживание шероховатостей поверхности при ЭХП происходит вследствие неодинаковой степени пассивирования выступов и углублений. Углубления находятся в более устойчивом состоянии пассивации, чем выступы, поэтому последние более интенсивно растворяются. Меньшая степень пассивирования выступов объясняется их повышенной химической активностью и более интенсивным растворением окисной плёнки на них, так как процессы диффузии ионов металла и ионов электролита у выступов имеют большую скорость, чем в углублениях. Кроме того, окисные плёнки на острых пиках менее совершенны и более пористы, что в свою очередь способствует более интенсивному их растворению на пиках и, следовательно, самих пиков.
Электролиты, применяемые для полирования металлов, обычно не содержат активирующих ионов (например, ионов галогенов), которые препятствуют наступлению пассивации анода вследствие разрушения окисных плёнок или сильного торможения их роста. Однако не исключена возможность того, что в случае применения электролитов с сильно окислительными свойствами или легко пассивирующихся металлов может возникнуть необходимость введения в электролит активаторов.
Во всех теориях ЭХП делается упор главным образом на различие скоростей растворения выступов и впадин с тем, чтобы объяснить эффект выравнивания (полирования) шероховатой поверхности. Действительно, эти различия существуют, но они присущи не только процессу ЭХП, но и любым другим анодным процессам.
В рассмотренных ранее теориях в большинстве случаях содержатся правильные положения, но все они страдают тем недостатком, что принимают во внимание какой-либо единичный фактор и приписывают ему решающее значение.
Самой характерной и отличительной особенностью процесса ЭХП является подавление структурного травления металлической поверхности, несмотря на её физико-химическую и электрохимическую гетерогенность.
Даже при условии равномерного растворения поверхности металла можно объяснить эффект сглаживания шероховатостей, исходя из простых геометрически соображений. В самом деле, выступы растворяются со всех сторон, а впадины только в одном направлении. Кроме того, при анодном растворении скорость анодных процессов выше на выступах, чем во впадинах, что также способствует растворению выступов.
Важно, чтобы при анодном растворении не появлялась новая шероховатость в результате избирательного травления поверхности металла. Пусть мы имеем предельно гладкую поверхность металла или сплава, полученную механическим полированием или другим каким-либо способом. Если для данного металла или сплава подобран подходящий электролит и оптимальные условия полирования, то при анодном растворении качество поверхности в принципе не должно ухудшаться, если при этом обеспечивается исключительно равномерное растворение отдельных участков поверхности. Это может иметь место лишь при условии, если свойственная всякой поверхности металла, и в особенности сплава, ЭХ гетерогенность будет в процессе ЭХП проявляться в минимальной степени и отдельные микро- и макро-участки, несмотря на различие их стационарных потенциалов, будут растворятся с одинаковой скоростью. Именно это и достигается при ЭХП.
5.ОБОСНОВАНИЕ РЕЖИМОВ ПОЛИРОВАНИЯ
Характер анодного растворения металла зависит от его природы, состояния поверхности, состава электролита и режима (температуры, продолжительность полирования, электрического режима, перемешивания). Далее вкратце рассмотрены все эти режимы, согласование которых служит обоснованием режимов полирования.
5.1 ТЕМПЕРАТУРА ЭЛЕКТРОЛИТА
Температура электролита имеет существенное влияние на качество ЭХП. Для каждой системы металл - электролит имеется строго определённый интервал оптимальных температур. Понижение температуры увеличивает вязкость электролита и затрудняет диффузию продуктов анодного растворения от поверхности металла в общую массу электролита и свежего электролита к аноду. Для достижения заданной плотности тока для этого требуется более высокое напряжение на клеммах ванны. Повышение температуры оказывает на приведённые выше параметры обратное влияние. Как при понижении так и повышении температуры за пределы допустимых значений качество ЭХП может значительно ухудшиться.
5.2 ПРОДОЛЖИТЕЛЬНОСТЬ ПОЛИРОВАНИЯ
Продолжительность процесса ЭХП зависит от следующих факторов: исходного состояния поверхности изделия, режима, состава электролита, природы металла и т.д. Увеличение времени ЭХП сверх необходимого для достижения заданной чистоты поверхности не только не ведёт к дальнейшему улучшению качества поверхности, но иногда наоборот - ухудшает её. Вообще продолжительность полирования уменьшается с увеличением плотности тока и улучшением качества исходной подготовки поверхности.
5.3 ЭЛЕКТРИЧЕСКИЙ РЕЖИМ
Основными параметрами электрического режима процесса ЭХП являются величина анодного потенциала, анодная плотность тока и напряжение на клеммах ванны.
Характер и скорость любой электрохимической реакции определяются величиной анодного потенциала, поэтому наиболее целесообразно, как это отмечает К.П. Баташев, регулировать процесс ЭХП по величине анодного потенциала. На практике контроль процесса осуществляется по величине анодной плотности тока, а иногда и по напряжению на клеммах ванны, хотя эти показатели (особенно напряжение на клеммах ванны) не всегда являются точными и определёнными.
Для любой системы металл - электролит существует оптимальная плотность тока, при которой достигается наилучшее качество ЭХП поверхности. В отличие от большинства катодных процессов осаждения металлов процесс ЭХП осуществляется обычно при более высоких плотностях тока. При низких плотностях тока, когда металл находится в активном состоянии и растворяется почти со 100% выходом по току, как правило наблюдается травление поверхности.
На практике при ЭХП применяют такие плотности тока, при которых наряду с растворением металла происходит разряд гидроксильных ионов или кислородсодержащих ионов (SO42-, PO43-) с выделением газообразного кислорода. При этом выход по току, т.е. степень полезного использования электрической энергии на растворение металла, значительно снижается. Иногда ЭХП успешно протекает при низких плотностях тока, без выделения кислорода на аноде, например при ЭХП меди и её сплавов в растворе H3PO4.
При плотностях тока, значительно превышающих оптимальные значения, происходит бурное газовыделение, перегрев и травление поверхности металла, повышается удельный расход энергии и снижение выхода по току. С изменением концентрации электролита, размеров и конфигурации электрополировочной ванны, расположения катода и полируемого изделия электрические характеристики ЭХП могут в заметной степени измениться.
Если при выборе состава электролита можно руководствоваться некоторыми соображениями теоретического порядка, то установление оптимального режима ЭХП осуществляется пока лишь опытным путем.
ПЕРЕМЕШИВАНИЕ ЭЛЕКТРОЛИТА
В процессе ЭХП в стационарных условиях продукты анодной реакции накапливаются у поверхности полируемого металла. В некоторых случаях диффузия и конвекция не могут обеспечить отвод этих продуктов от анода в общую массу электролита и доставку свежего электролита к аноду, вследствие чего могут нарушаться оптимальные условия полирования. В этих случаях необходимо применять перемешивание электролита. Кроме того, перемешивание предотвращает локальное нагревание поверхности анода и позволяет поддерживать более равномерную температуру электролита.
Обычно перемешивание применяется тогда, когда на аноде образуются труднорастворимые в электролите плёнки и когда необходимо удалять прилипающие или медленно движущиеся в одном направлении пузырьки кислорода. В первом случае увеличивается скорость растворения плёнок на аноде, во втором - поверхность освобождается от пузырьков газа, которые могут вызвать образование таких дефектов на поверхности, как питтинги или «полосчатость».
Иногда лучшие результаты получаются при вращении и колебательном движении анода. Перемешивание электролита вызывает необходимость увеличения плотности тока.
6 ЗАКЛЮЧЕНИЕ
В курсовой работе исследованы физико-химические процессы, протекающие при ЭХП меди, а также теория ЭХП в целом. Рассмотрено применение полирования металлов в технологии машиностроения. Описаны составы некоторых электролитов и режимы электрохимического полирования меди и их обоснование. Также дано обобщённое понятие о механизме и кинетике процесса согласно мнениям некоторых исследователей и в свете современных представлений.
Однако следует заметить, что процесс ЭХП, несмотря на своё широкое применение, всё ещё недостаточно изучен и некоторые его положения всё ещё нуждаются в доработке и переосмыслении.
Выполненная курсовая работа позволила выяснить важность физико-химического подхода при решении технологических проблем электрохимического полирования.
7 БИБЛИОГРАФИЧЕСКИЙ СПИСОК
Щиголев П.В. Электрохимическое и химическое полирование металлов. М., 1959.
Грилихес С.Я. Обезжиривание, травление и полирование металлов. Л.: Машиностроение, 1983.
Грилихес С.Я. Электрохимическое травление, полирование и оксидирование металлов. Машгиз, 1957.
Справочник по электрохимии. Под ред. Сухотина А.М. Л.: Химия, 1981.
Технология химической и электрохимической обработки поверхности металлов. Машгиз, 1961.
ОГЛАВЛЕНИЕ :
1 ВВЕДЕНИЕ 1
2 МЕСТО ПРОЦЕССОВ ЭХП МЕТАЛЛОВ В ТЕХНОЛОГИИ МАШИНОСТРОЕНИЯ И ПРИ ПРОИЗВОДСТВЕ РАДИОЭЛЕКТРОННЫХ СРЕСТВ В ЧАСТНОСТИ 2
ОБЩЕЕ 2
ДЕКОРАТИВНАЯ ОТДЕЛКА ИЗДЕЛИЙ 3
ПОЛИРОВАНИЕ ДЕТАЛЕЙ РАБОТАЮЩИХ В УСЛОВИЯХ ТРЕНИЯ 4
ПОЛИРОВАНИЕ РЕЖУЩЕГО ИНСТРУМЕНТА 4
ПОЛИРОВАНИЕ МЕРИТЕЛЬНОГО ИНСТРУМЕНТА 5
ЗАТОЧКА И НАПРАВКА ИНСТРУМЕНТА 6
ПОВЫШЕНИЕ ЧИСТОТЫ ПОВЕРХНОСТИ ДЕТАЛЕЙ 6
ВЫВЛЕНИЕ ДЕФЕКТОВ ПОВЕРХНОСТИ МЕТАЛЛА 6
ПОЛИРОВАНИЕ ЗАГОТОВОК И ПОЛУФАБРИКАТОВ 7
ЭХП В ПРОИЗВОДСТВЕ РАДИОЭЛЕКТРОННЫХ СРЕДСТВ В ЧАСТНОСТИ 7
3 СОСТАВЫ ЭЛЕКТРОЛИТОВ И РЕЖИМЫ ЭХП МЕДИ 8
4 МЕХАНИЗМ И КИНЕТИКА ПРОЦЕССА 13
ПРЕДСТАВЛЕНИЯ НЕКОТОРЫХ АВТОРОВ 13
СОВРЕМЕННЫЕ ПРЕДСТАВЛЕНИЯ 16
5 ОБОСНОВАНИЕ РЕЖИМОВ ПОЛИРОВАНИЯ 20
5.1 ТЕМПЕРАТУРА ЭЛЕКТРОЛИТА 20
5.2 ПРОДОЛЖИТЕЛЬНОСТЬ ПОЛИРОВАНИЯ 20
ЭЛЕКТРИЧЕСКИЙ РЕЖИМ 20
ПЕРЕМЕШИВАНИЕ ЭЛЕКТРОЛИТА 21
6 ЗАКЛЮЧЕНИЕ 23
7 БИБЛИОГРАФИЧЕСКИЙ СПИСОК 24
ГОСУДАРСТВЕННЫЙ КОМИТЕТ РФ ПО ДЕЛАМ НАУКИ И ВЫСШЕЙ ШКОЛЫ
РЯЗАНСКАЯ ГОСУДАРСТВЕННАЯ РАДИОТЕХНИЧЕСКАЯ АКАДЕМИЯ
Кафедра технологии радиоэлектронной аппаратуры
ФИЗИКО-ХИМИЧЕСКОЕ ОБОСНОВАНИЕ
РЕЖИМОВ ЭЛЕКТРОХИМИЧЕСКОГО
ПОЛИРОВАНИЯ МЕДИ
Пояснительная записка к курсовой работе по курсу
« Физико-химические основы микроэлектроники и технологии
радиоэлектронных средств »
Работу выполнил
студент гр.551 Гусев В.Н.
Руководитель работы
доцент Морозов Е.А.
Рязань 1996