Ремонт сельскохозяйственной техники


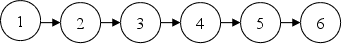
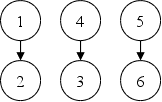
При выборе той или иной схемы учитываются размеры и формы помещений (соотношение длины и ширины), взаимное расположение технологически связанных участков, наличие и тип транспортных средств. Путь перемещения деталей должен быть кратчайшим. При планировки рабочих мест и размещении оборудования необходимо учитывать ширину проходов, установку стеллажей для узлов и механизмов, составляющих технологический задел, контейнеров, комплектовочной тары с деталями. Большое значение имеет ритмическое перемещение деталей и выполнение технологических операций в процессе всего цикла работ. Длину поточной линии определяют путем умножения протяженности рабочего места на количество рабочих мест.
Приёмка топливной аппаратуры в ремонт.
Топливную аппаратуру необходимо отправлять и принимать из ремонта в комплекте, состоящим из топливного насоса с регулятором и подкачивающим насосом, форсунок, трубок высокого давления и фильтров. При поступлении аппаратуры в ремонт проверяют её комплектность и устанавливают категорию ремонта. Со склада ремонтного фонда топливные насосы транспортируют на рабочее место разборки и мойки. Здесь на приспособлениях насосы разбирают на узлы и детали. Детали укладывают в контейнеры или специальную тару с ячейками. Насосы должны поступать в цех очищенные и вымытые снаружи. В связи с тем, что внутри насоса детали механизма привода и регулятора покрыты загрязненным маслом, топливные насосы сначала разбирают на узлы, а затем узлы моют и только после этого их разбирают на детали.
При разборке не все детали обезличиваются, например, нельзя обезличивать фланец с наружными кольцами этих же подшипников. Узлы разбирают в том случае, если не все детали можно хорошо промыть и продефектовать в собранном узле. Не нужно разъединять на отдельные детали при разборке насоса: вилку, тягу и кронштейны регулятора типа Р.В. Их моют, а затем дефектуют в сборе по величине люфта в сопряжениях. После разборке узлов детали в комплекте укладывают в корзину и направляют в мойку.
Дефектовка и комплектовка.
Вымытые детали из моечной машины поступают на склад, а с него после сушки на стол дефектовщика. При помощи специального, универсального измерительного инструмента и приспособления определяют техническое состояние деталей, сравнивают результаты замера с техническими условиями и сортируют детали на годные, подлежащие ремонту и брак.
Годные детали и узлы укладывают в соответствующие ячейки комплектовочной тары. Детали топливной аппаратуры при поточном методе ремонта, комплектуют на тех же рабочих местах, на которых выполняют дефектовку. Этим самым устраняют повторные измерения рабочих поверхностей. Сокращаются затраты труда на перекладку деталей. Однако при совмещении дефектовки и комплектовки в одном месте труднее организовать четкую работу на этих важнейших рабочих местах. Поэтому на некоторых предприятиях комплектуют на отдельном рабочем месте, что при большой производительности программы ремонта целесообразно.
Сборка топливных насосов
Узлы собирают на верстаке и устанавливают их на корпус насоса, закрепляют их на корпус насоса, закрепленный в тележки линии поточной сборки. Рабочие места сборки и разборки хорошо оснащены инструментом и приспособлениями. После сборки топливные насосы испытывают и регулируют, обкатывают.
Обкатка, испытание и регулирование топливных насосов
Топливный насос устанавливают на стенд СДТА-1. Подсоединяют топливопроводы низкого давления топлива, поступающего в головку испытательного топливного насоса, оно должно быть в пределах 0,6 – 0,9кг/см2. Винт вилки тяги регулятора устанавливают так, чтобы его конец выступал за плоскость вилки на 10 – 15 см. Освобождают систему топлива подачи от воздуха, после чего испытывают и регулируют топливный насос по следующим показателям.
Равномерность подачи топлива на номинальном режиме
Измеряют объем топлива поданного к каждым насосным элементам мензурки также как и при размере производительности уменьшают неравномерности путем изменения производительности насосных элементов, показавших максимальную и минимальную подачу топлива.
Число оборотов кулачкового вала в минуту, в момент
выключения подачи топлива регулятором
Рычаг управления регулятором прижат к боту максимальных оборотов, вращая штурвал вариатора стенда, увеличивают скорость вращения кулачкового вала топливного насоса до такого момента, когда через форсунки прекратится впрыск топлива. По тахометру определяют число оборотов вала в минуту в этот момент, если полученное число оборотов в момент включения подачи топлива не соответствует техническим условиям, то обычно заменяют пружину валика регулятора. Чтобы увеличить число оборотов необходимо поставить более жесткую пружину и наоборот.
Начало действия регулятора
Рычаг управления регулятора переводят до упора в болт-максимальных оборотах. Определяют по тахометру стенда число оборотов кулачкового вала насоса в минуту, при котором начинают отводить винт вилки регулятора от плоскости призмы обогатителя. Регулятором начинают перемешать рейку в сторону уменьшения подачи топлива, замеченное число оборотов соответствует началу действия регулятора. Настраивают действия регулятора на начало действия. Сначала изменение числа шайб под головкой болта максимальных оборотах, предусмотренными техническими условиями, заменяют число прокладок под внутренней и наружными пружинами регулятора.
Угол начала впрыска топлива
Рычаг управления регулятором прижат к болту максимальных оборотов, число оборотов кулачкового вала насоса в минуту номинальное. Стробоскоп стенда включают в электрическую сеть и спустя 1,5 – 2 минуты после нагрева электронной лампы поочередно включают тумблеры датчиков неподвижного диска стробоскопа, находят деление против световой линии вспышками, дает угол начала впрыска топлива насосным элементам в градусах условной шкалы, затем включают одновременно все работающие датчики насосов. Падение световых линий указывает не неточность чередований начала впрыска топлива на отдельном насосном элементе. Несовпадение должно быть не более 10. Изменяют угол начала впрыска путем завертывания или вывертывания регулировочного болта толкателя.
Производительность насосных элементов и равномерность подачи топлива при максимальных холостых оборотах
Эти показатели определяют также как и при номинальном режиме. Но при числе оборотов кулачкового вала, соответствующих максимальным холостым оборотам коленчатого вала двигателя, в тех случаях, в которых отклонение производительности оказалось больше допустимого, заменяют плунжерные пары. После всех регулировок снять топливный насос со стенда и направить на рабочее место, укомплектовки и пломбирования.
Укомплектовка, пломбирование и окраска топливного насоса
Отрегулированные топливные насосы укомплектовывают, закрывают крышку с прокладкой на корпус топливного насоса, навертывают гайки на штуцера головки топливного насоса, вывертывают перепускной клапан из головки топливного насоса, надевают защитную втулку на корпус перепускного клапана и завертывают клапан в головку.
При опломбировании топливного насоса, проволока должна быть мягкой, без скрученных и надломленных мест. Проволока должна быть пропущена в отверстия головок болтов так, чтобы при отвертывании болтов она натягивалась. Концы проволоки после шиплинтования должны быть туго скручены вместе. Опломбирывают верхнюю крышку регулятора, крышки люков топливного насоса, заднюю крышку регулятора, болт жесткого упора и крышку упора рычага регулятора.
После опломбирования насос переносят на верстак - ванну и обезжиривают. Окрашивают топливные насосы в камере – пистолетами-краскораспылителями. Толщина слоя покрытия должна находиться в пределах 45 – 60 мк.
Ремонт форсунок
Ремонт форсунок сводится к их разборке, мойке, дефектовке, сборке, испытанию и регулировки. Разборку и сборку проводят на специальном приспособлении МП-1613А. В основном у форсунки изнашиваются прецизионные детали распылителя, которые ремонтируют, очищая их от нагара и восстанавливая изношенные сопрягаемые поверхности притирочными пластами. Детали распылителя притирают на станке для притирки прецизионных деталей, а рабочие торцы корпуса распылителя и иглы на притирочной плите. Собранную форсунку испытывают и регулируют не герметичность и давление впрыска на приборе КИ-562. Проверяют качество распыления, четкость отсечки и другие параметры на стенде КИ-1404. Термичность форсунки проверяют при затяжке регулировочного вента до давления впрыска – 23 МПа. Время падения давления от 20 до 18 МПа должно составлять 5 – 25 секунд. Подтекание топлива из сопла распылителя не допускается. Все форсунки данного двигателя регулируют на одинаковое давление впрыска, предусмотренное техническими условиями. Одновременно с регулировкой проверяют качество распыления дизельного топлива, выходящего из сопла шлифтового распылителя. Начало и конец впрыска должны быть четкими и сопровождаться резкими звуками. После чего форсунки сортируют по группам пропускной способности, доукомплектовывают, консервируют, надевают на них защитные колпачки.
Контрольные испытания топливной аппаратуры
на двигателе и её упаковка.
В специализированном предприятии должен быть тормозной стенд и контрольные двигатели для моторных испытаний топливной аппаратуры. Из партии отремонтированных насосов и форсунок выбирают несколько комплектов, устанавливают их поочередно на контрольный двигатель, прогревают его и замеряют основные параметры работы двигателя: мощность, удельный расход топлива, максимальный крутящий момент, максимальные холостые обороты. Отремонтированный топливный насос снабжают паспортом, в котором записаны показатели его работы, марки двигателей. К насосу прикладывают комплект форсунок, топливные фильтры.
Разработка технологии ремонта регулятора
топливного насоса 4 ТН 9х10
Восстановление топливных насосов и форсунок производят на специализированных ремонтных предприятиях. Необходимость в разборке и ремонте топливного насоса выявляют при эксплуатации машины предварительным испытанием с помощью диагностических приспособлений (КИ – 4802, максиметр) либо при ремонте на испытательном стенде. Основными деталями топливного насоса, состояние которого влияет на их работоспособность, являются детали регулятора числа оборота двигателя. Технологический процесс ремонта деталей регулятора зависит от наличия оборудования на предприятии, квалификации рабочих. У регулятора топливного насоса изнашивается валик регулятора в месте сопряжения со втулкой скользящей муфты. Это сопряжение восстанавливают перешлифованием валика не уменьшенный размер с постановкой втулки уменьшенного диаметра или хромированием (железнением) части валика. Изношенные посадочные шейки под подшипники качения целесообразно восстанавливать электроискровым наращиванием.
У скользящей муфты повержены износу торцевые поверхности кольцевого паза, сопряженные с пальцами вильчатого рычага. Эти поверхности протачивают или шлифуют, а в рычаг устанавливают пальцы увеличенного диаметра. У грузов регулятора изнашиваются поверхности касания с упорным подшипником скользящей муфты и отверстия втулки под ось крестовины. Изношенные упорные поверхности грузов наплавляют и обрабатывают по шаблону, а втулку рассверливают и развертывают под оси увеличенного размера. В последнем случае по контору рассверливают отверстия под оси и в крестовине грузов. Отверстия грузов в крестовине могут быть также восстановлены на нормальных размер путём рассверливания и постановки промежуточных втулок. Масса груза регулятора в сборе со втулкой у всех двигателей СМД должна быть равна 205…215г., у СМД-17К и СМД-18К-224…228г. Разницы в массе грузов, составляющих пару, не должна превышать 3…5 грамм.
При ремонте регулятора следует обращать внимание на состояние шарнирных соединений рычагов и тяг с осями и пальцами, от усилия не более 5Н. Общую высоту толкателя регулируют вращением болта толкателя. Для насоса 4 ТН 9х10 она должна быть в пределах 36,3…38,5 мм, а у насосов ЯМЗ-238НБ-37,4 ±0,1 мм.
При сборке и установке регулятора топливного насоса проводят предварительную регулировку, обеспечивающую правильную его работу. Так у насосов типа 4ТН 9х10 вращением болта вильчатой тяги регулятора регулируют ход рейки, равный 10,5…11,0 мм. У регулятора насоса при сборке корректора прокладками устанавливают выход штока, равный 1,3 мм, а вращением винта регулируют давление пружины корректора, равное 62+8Н, при положении штока заподлицо с корпусом.
После установки кулачкового и эксцентрикового валиков в корпус насоса и толкателей устанавливают и закрепляют секции. Удаляют монтажную чеку, а зубчатую втулку закрепляют специальным фиксатором, дослав его до упора во впадину зуба. Поворачивают кулачковый валик шпоночным пазом вверх так, чтобы он находился против метки на корпусе насоса. Устанавливают собранный узел валика регулятора так, чтобы риска на торце грузов с осями не допуская увеличения зазоров в этих соединениях выше 0,2 мм. Изношенные шарнирные соединения рычагов и тяг с осями и пальцами восстанавливают аналогично рассмотренному выше сопряжению отверстий грузов с осями.
Большое значение для правильной работы регулятора имеет состояние его пружин. Поэтому при ремонте должно быть проверено соответствие характеристик пружин(число и диаметр витков, упругость и др.) техническим условиям.
Сборка топливного насоса и регулятора
При сборке топливного насоса после установки втулки плунжера и завертывания до отказа стопорящего винта, втулка плунжера должна иметь продольный люфт. После сборки насосных элементов и затяжки всех штуцеров плунжеры должны легко, без прихватывания перемещаться во втулках. Кулачковый валик должен легко вращаться в подшипниках и иметь осевой разбег 0,05-0,10 мм. Осевой разбег валика регулируют кольцевыми прокладками. Продольные перемещения рейки должны быть не менее 25 мм. Рейка топливных насосов должна перемещаться свободно без заеданий.
Экономическая часть
Расчет себестоимости ремонта топливного насоса 4ТН 9х10.
Себестоимость – это затраты предприятия , приходящиеся на единицу выпускаемой продукции (отремонтированная машина, агрегат, восстановленная или изготовленная деталь).
Расчет ведется по формуле, взятой из учебника Ф.А. Бобриков „Курсовое и дипломное проектирование“, стр. 334.
СР = СЗ+СМ+СЗ.Ч.+СЭ.Н.+Н, где
СР – стоимость ремонта,
СЗ – стоимость зарплаты,
СМ – стоимость материалов,
СЗ.Ч – стоимость запасных частей,
СЭ.Н – стоимость электроэнергии,
Н – накладные расходы.
Стоимость зарплаты рассчитывается по формуле: СЗ = С0+Сдоп+СН, где
С0 – стоимость основной зарплаты,
Сдоп – стоимость дополнительной зарплаты,
СН – стоимость начисления на социальное страхование.
Основная зарплата рассчитывается по формуле:
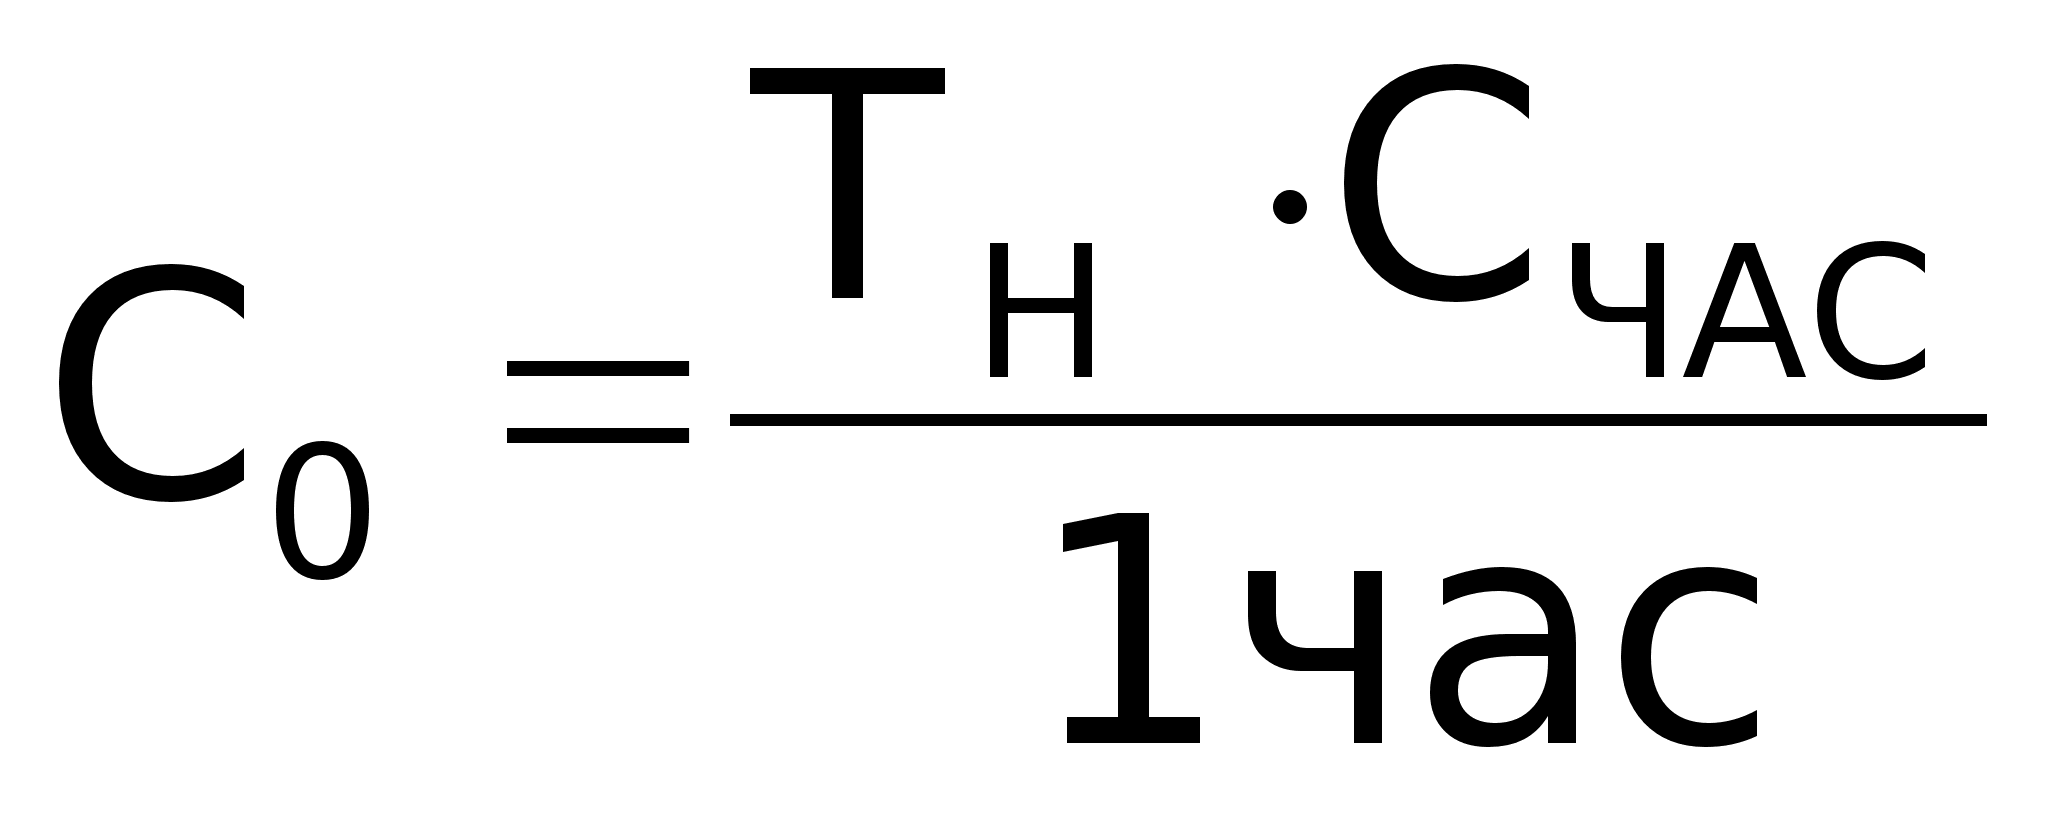 ,
где
ТН – норма времени на операцию,
СЧАС – часовая тарифная ставка в копейках за один час. Норму времени (ТН) на операции берем из ведомости загрузки цеха топливной аппаратуры по видам работ на единицу продукции. Определяем стоимость основной зарплаты на разборке. Разбору выполняет слесарь III разряда. Часовая тарифная ставка 39,3 коп. Заработная плата на разборку:
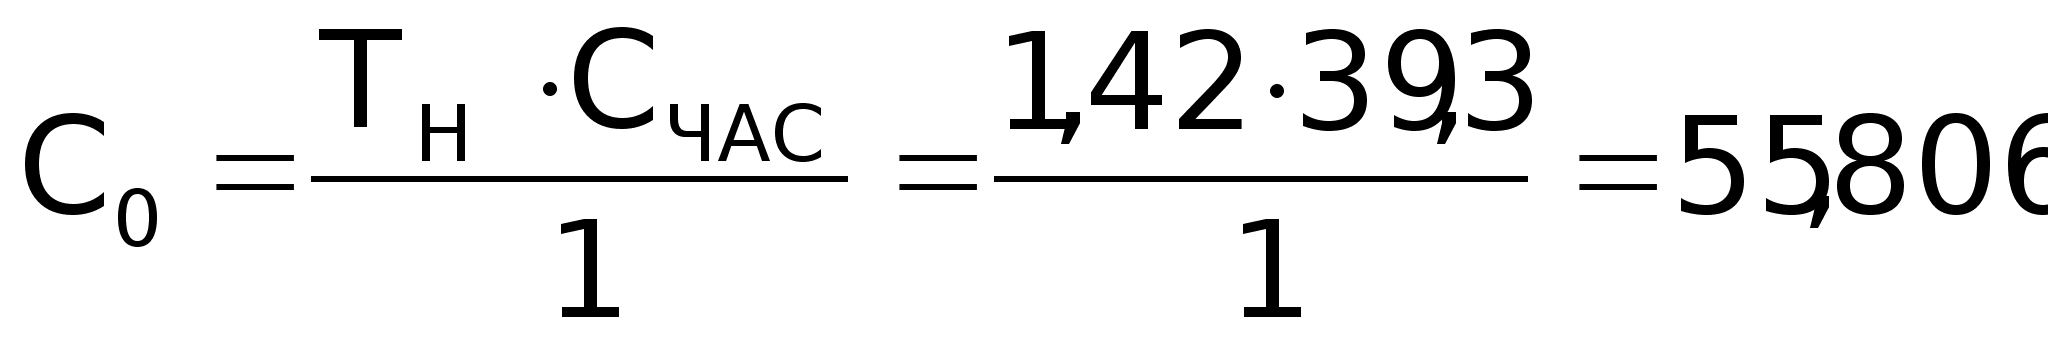 коп.
Аналогично рассчитываем для остальных работ и результаты заносим в таблицу „Расчет основной зарплаты на ремонт насосов“. Таблица 3.
|
№ п/п |
Наименование операций | Условия работы | Разряд работы | Норма времени в час |
Тарифная ставка коп/час |
Основная зарплата |
|
1 2 3 4 5 6 7 |
Разборка мойкадефектовка комплектовка сборка обкатка, испытание и регулировка окраска |
норм норм норм норм норм норм норм |
III III IV IV IV V III |
1,42 0,24 0,37 0,23 2,61 1,54 0,2 |
39,3 39,3 45,1 45,1 45,1 52,5 39,3 |
55,806 9,432 16,687 10,373 117,711 80,850 7,86 |
| 8 |
Итого |
6,61 | 305,7 | 298,719 |
Рассчитываем стоимость дополнительной зарплаты:
Сдоп = 0,1 · С0, где С0 – общая стоимость основной зарплаты.
Сдоп = 0,1 · 298,719 = 29,8719 (коп)
Определяем стоимость начисления на социальное страхование. Начисление по социальному страхованию определяют в размере 4,4% от основной и дополнительной зарплаты:
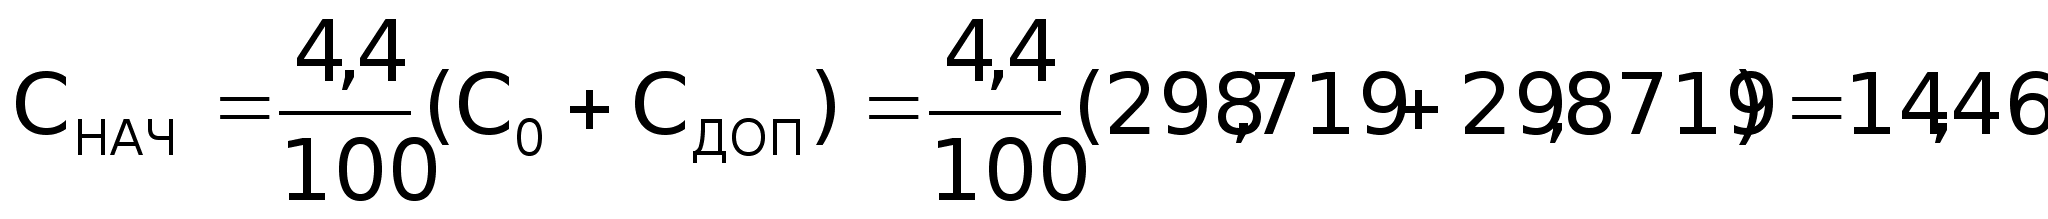 коп.
Определяем стоимость зарплаты:
 Сз
= С0+Сдоп+Снач=
298,719+29,8719+14,46 = 353,0509 = 3 руб. 43 коп.
Определяем стоимость материалов в цехе топливной аппаратуры.
На окраску одного насоса требуется 0,21 кг краски, стоимость 1 кг краски составляет 1р.05коп. СМ = 1,05 · 0,21 = 0,22 = 22 коп.
Определяем стоимость электроэнергии:
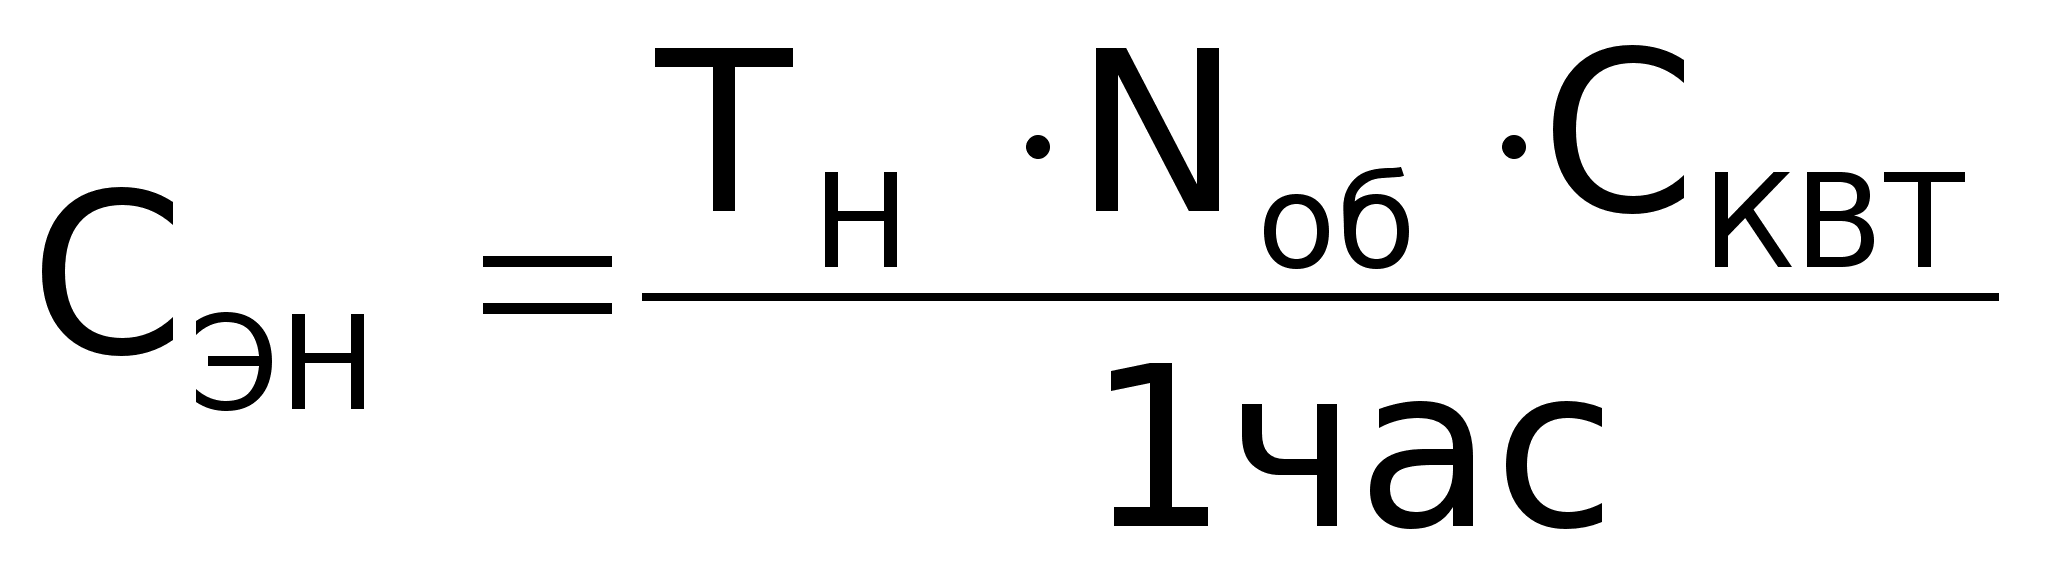 ,
где
ТН – норма времени, берется из ведомости загрузки цеха топливной аппаратуры по видам работ на единицу продукции,
Nоб – мощность оборудования,
СКВТ – стоимость 1 квт/час, С квт – 1 коп.
Определяем стоимость электроэнергии на испытание и регулировку топливных насосов:
,
где ТН
– 0,87; Nоб
= 3 кВт.
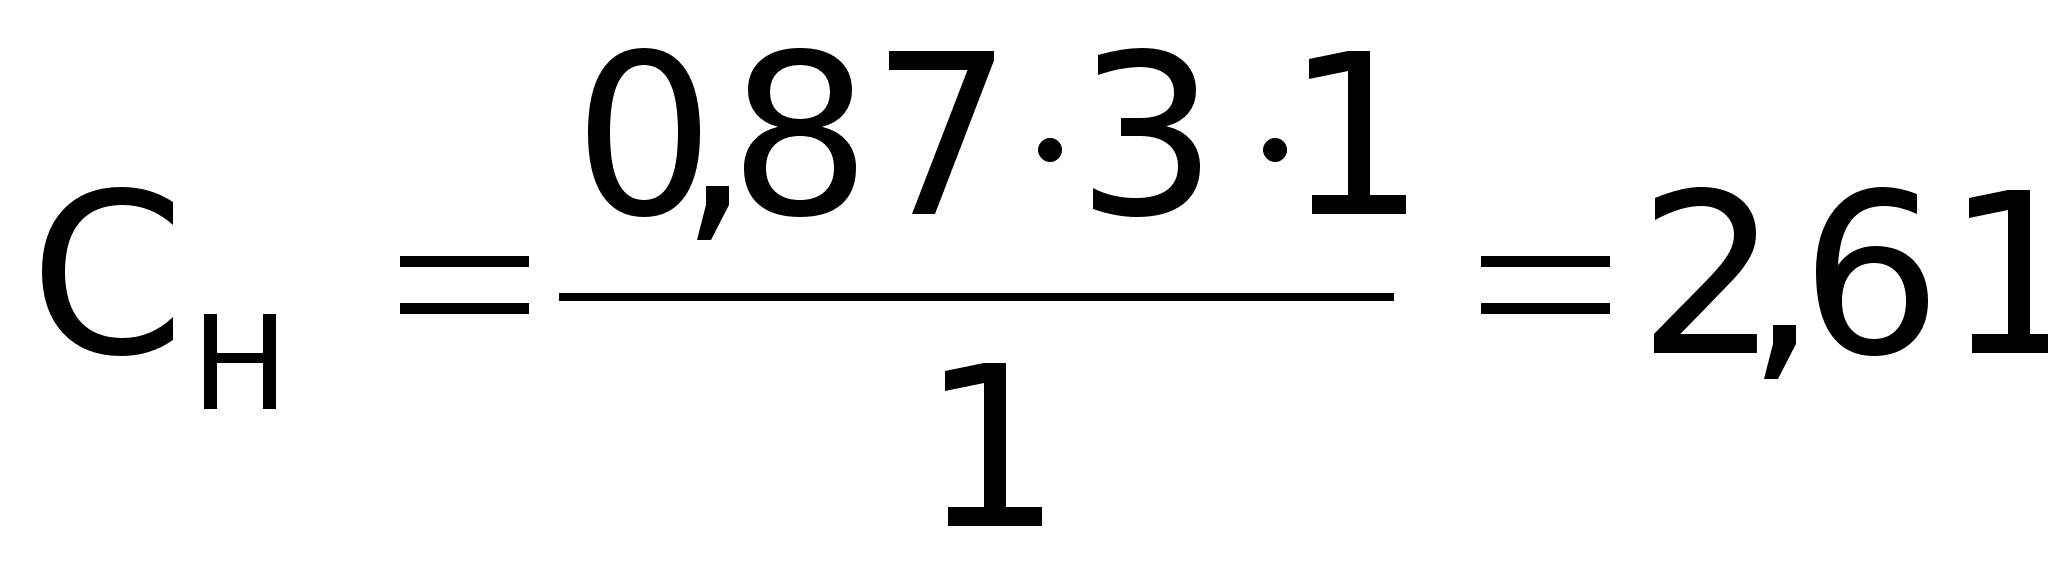 коп.
Аналогично рассчитываем стоимость электроэнергии на остальных работах и результаты заносим в таблицу.
Расчет стоимости электрической энергии.
Таблица 4.
|
№ п/п |
Наименование операции при которой требуется электроэнергия |
Потребительская мощность Nоб квт |
Норма времени, ТН час |
Стоимость электро- энергии СЭН коп |
|
1 2 3 4 5 6 |
Испытание и регулировка топливных насосов Обкатка и испытание подкачивающего насоса Окраска топливного насоса Расконсервирование прецизионных деталей Обезжиривание деталей топливной аппаратуры Испытание форсунок |
3 0,4 4,5 1 0,6 0,6 |
0,87 0,18 0,046 0,034 0,24 0,32 |
2,61 0,072 0,207 0,034 0,144 0,192 |
| Итого | 3,259 |
5. Определяем стоимость накладных расходов по формуле:
Н = Q·СЗ, где
СЗ – стоимость зарплаты.
Q – накладные расходы, Q = 1,95
Н = 1,95х343,0509 = 668,95 (коп) 6 руб. 68 коп.
6. Определяем стоимость частей к топливному насосу.
Таблица 5
|
№ п/п |
Наименование деталей | Кол-во, шт. | Стоимость одной детали | Общая стоимость |
|
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 |
Толкатель плунжера в сбореПлунжерная пара Клапан перепускной в сборе Клапан нагнетательный в сборе с прокладкой Прокладка регулировочная кулачкового вала Ось ролика толкателя Прокладка втулки плунжера Штуцер нажимной Пружины плунжера Болт поворотного угольника Клапан подкачивающего насоса Прокладка пробки Сальник корпуса регулятора в сборе Втулка груза регулятора Прокладка регулировочная Прокладка регулировочная внутр. пружины Кулачковый вал с гайкой |
4 4 1 4 10 4 6 4 4 4 2 1 1 4 5 4 1 |
0,80 1-80 0,16 0,40 0,02 0,4 0,07 0,14 0,12 0,07 0,11 0,05 0,03 0,25 0,03 0,04 2-45 |
3-20 7-20 0,16 1-60 0,2 0,16 0,42 0,56 0,48 0,28 0,22 0,05 0,03 1,00 0,015 0,16 2-45 |
| Итого | 18,115 | |||
Стоимость ремонта топливного насоса составит:
СР = СЗ + СМ+СЗ.Ч + СЭ.Н.+Н = 3,43 + 0,22 + 3,259 + 6,68 + 18,115 = 31,704
Допустимая стоимость нового насоса типа 4 ТН 9х10, Снов = 45 руб.
После ремонта топливный насос должен работать не менее 80%, tp = 0,8
Определяем экономическую целесообразность ремонта топливных насосов:
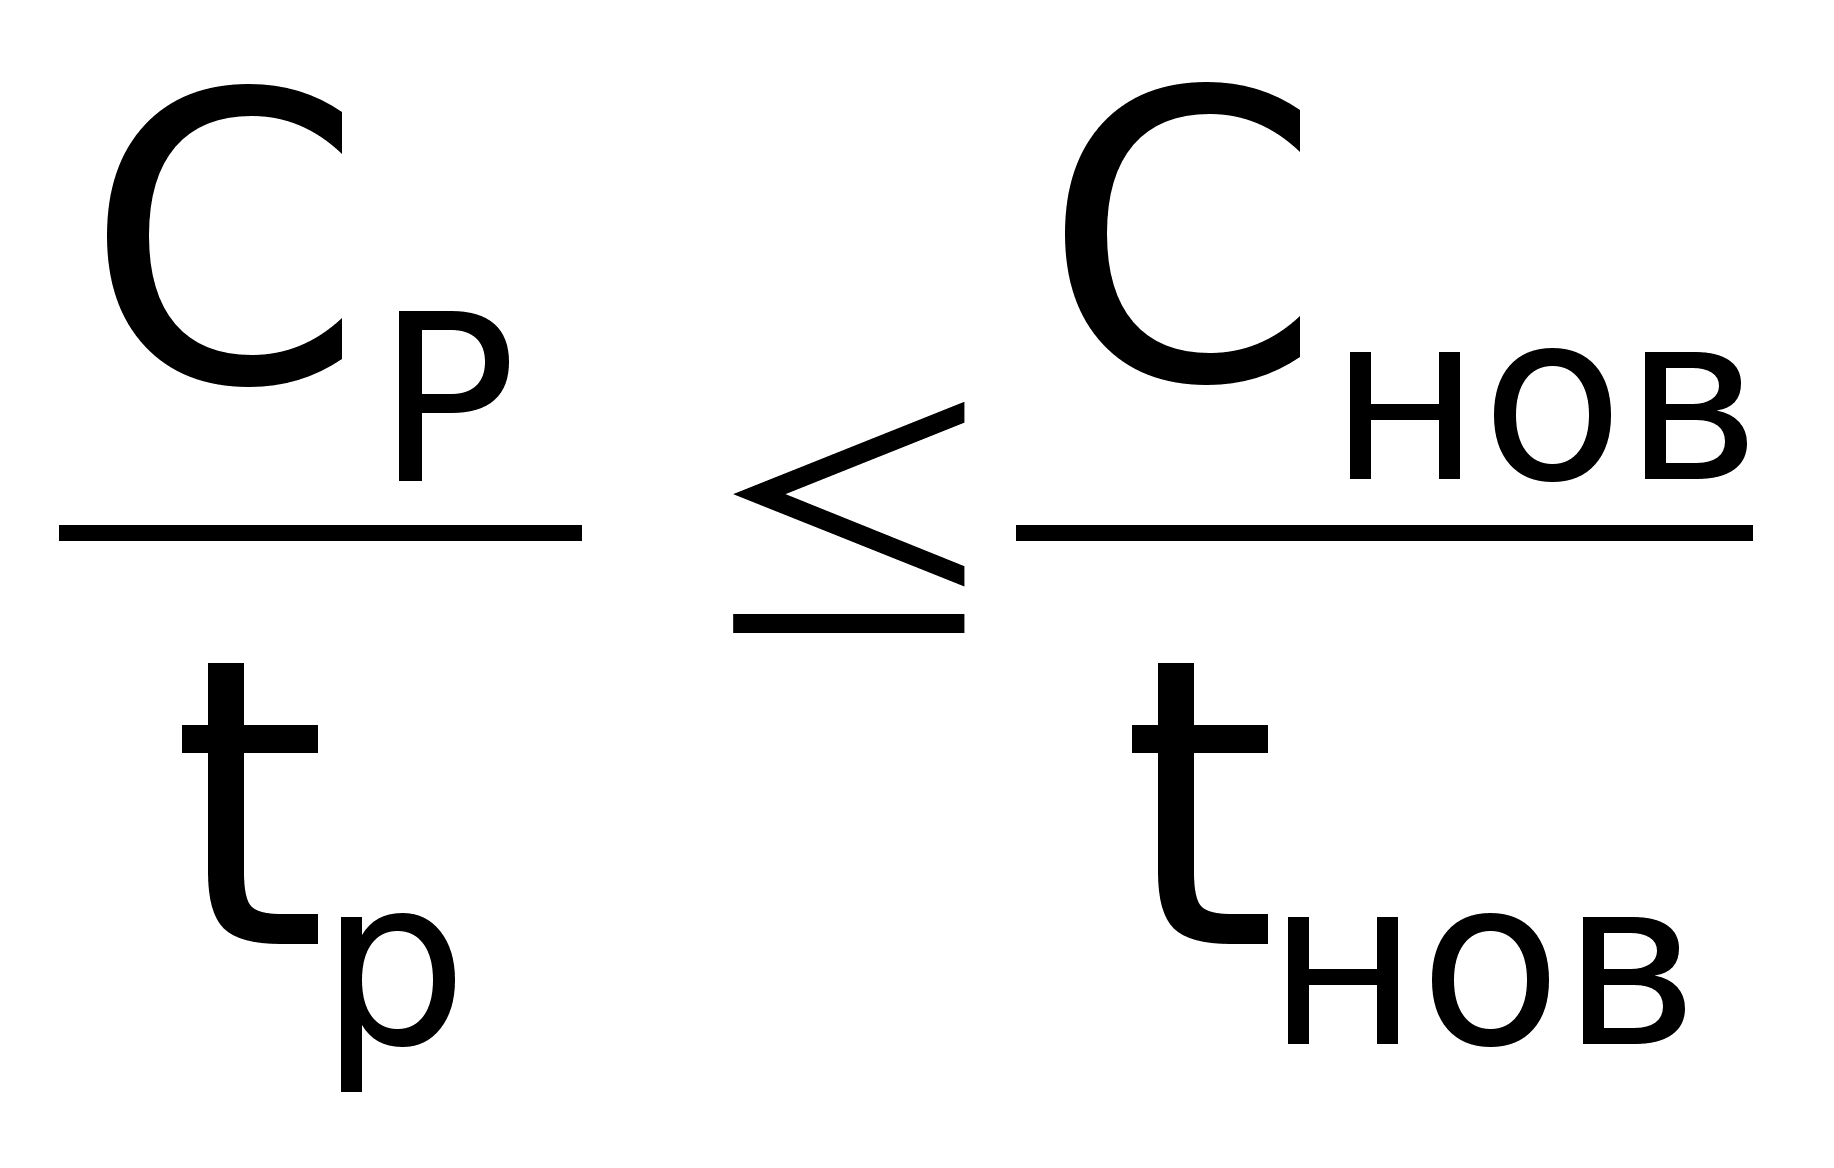 ;
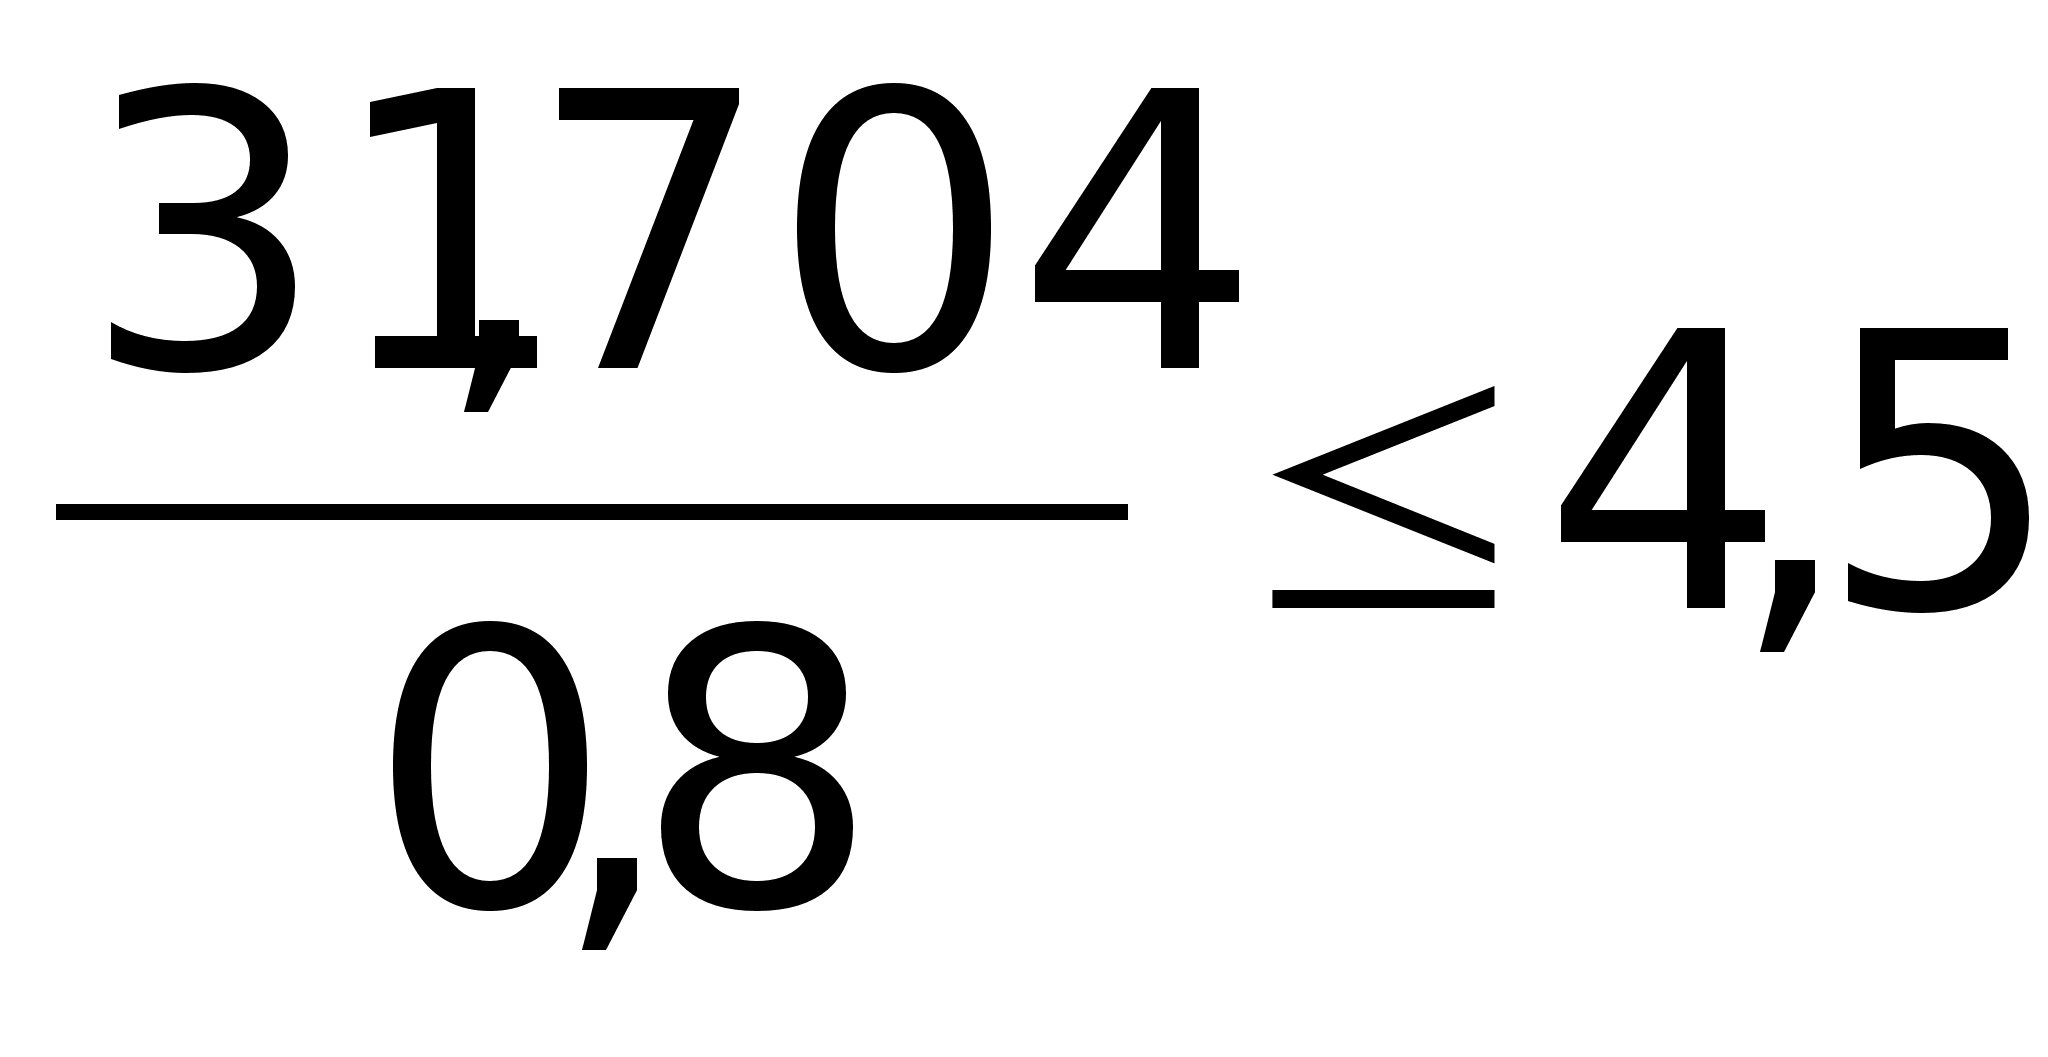 .
Так, как неравенство соблюдается то ремонтировать топливные насосы типа 4 ТН – 9х10 целесообразно.
Техника безопасности и противопожарные мероприятия по ремонту топливной аппаратуры.
Рабочие, поступающие на ремонтное предприятие, должны получить инструктаж по общим правилам техники безопасности.
При приемки граждан на работу проводится вводный инструктаж. Проводит инструктаж главный инженер по технике безопасности. Вводный инструктаж необходим для того, чтобы ознакомить поступающего на работу с правилами внутреннего трудового распорядка, с общими мерами предосторожности при нахождении вблизи сельскохозяйственных машин, транспортных средств и оборудования. Вводный инструктаж оформляется с заполнением карточек, без отметки в личной карточки работника о прохождении вводного инструктажа не может подписан приказ о его зачислении на работу. Инструктаж на рабочем месте проводится руководителем производственных участков, бригадирами, механиками. Они должны ознакомить подчиненных со своей спецификой технологического процесса на рабочем участке, особенностями устройства машин и установок, правилами их безопасной эксплуатации. О проведении инструктажа на рабочем месте делается соответствующая запись в журнал „Регистрации инструктажа по технике безопасности“, который хранится у руководителя участка. Повседневный инструктаж заключается в том, что все, без исключения административно-технические работники осуществляют надзор за правильным ведением работ.
При выявлении применения работником опасных приемов работы или нарушения правил и инструкций техники безопасности административно-технические работники обязаны потребовать немедленного работы, разъяснить работнику последствия, к которым могли привести эти нарушения.
Периодический или повторный инструктаж проводится лицом, отвечающим за работу по технике безопасности в целом по предприятию (директор, управляющий, заведующий и т.д.) или по его указанию и под его контролем руководителем участков, производств, цехов и др. Он позволяет проверить и закрепить знания по технике безопасности и проводит его не реже одного раза в шесть месяцев.
При несчастных случаях производится расследование. Результаты расследования несчастных случаев с потерей трудоспособности не менее одного рабочего, оформляется актом Н – 1, который заполняется в четырех экземплярах и должен храниться 45 лет. За технику безопасности в Ц.Р.М. отвечает заведующий мастерской. Меры безопасности при подготовке к работе в цехе ремонта топливной аппаратуры.
Осмотреть и подготовить рабочее место к работе: верстак должен быть устойчив, поверхность стола ровной и гладкой.
Проверить исправность инструмента:
а) зубило, кпейцместеро-бородки должны иметь не сбитые и не скошенные затылки и не поврежденные рабочие части;
б) гаечные ключи должны соответствовать размерам гаек и головок болтов;
в) молотки, напильники, шаберы и прочий инструмент с острыми концами должны иметь исправные ручки с бандажными кольцами;
г) на стендах обкатки, регулировки и испытания топливной аппаратуры проверить пусковое устройство, контрольно-измерительные приборы, магистральные топливопроводы и плотность их соединения.
При мойке топливных насосов в конвейерной машине устанавливать их на специальные подставки, обеспечивающие устойчивые положения. При разборке узлов топливного насоса необходимо надежно закреплять их в кондукторах разборочного верстака.
При выпресовки или снятии отдельных деталей применять съемниеи или прессы. При монтаже узлов и механизмов на верстаках пользоваться приспособлениями, обеспечивающими надежное крепление. При сборке и разборке применять исправные торцовые и накидные ключи. Торцовые ключи должны иметь ручки коловоротного типа. Транспортировку собранного топливного насоса в испытательное отделение производить с помощью подъемно-транспортировочных средств. Перед началом испытаний убедиться в прочности крепления насоса на стенде, плотности крепления, присоединения трубопроводов к форсункам, секциям и шлангам к подкачивающей помпе. При испытании насоса и форсунок впрыск топлива форсунками должен осуществляться в емкости, исключающей разбрызгивание. При сливе его на стенд и пол.
При работе в цехе рабочему запрещается:
а) оставлять работающие испытательные стенды без присмотра;
б) фиксировать тяги рейки случайными предметами;
в) производить обкатку и испытание топливной аппаратуры при наличии течи и разбрызгивания топлива в местах соединения трубопроводов и шлангов.
По окончании работы выключить обкаточные и испытательные стенды и другое оборудование. Очистить инструмент и приспособления и уложить их в отведенное место. Привести в порядок рабочее место. Убрать со стендов и пола пролитые горючесмазочные материалы и отвести на установленные места подъемно-транспортные средства.
Об окончании работы и замеченных неисправностях сообщить сменщику или мастеру цеха.
Использованный отборочный материал убирать в специальные металлические ящики с плотно закрывающимися крышками. В цехах должно быть противопожарное оборудование (огнетушитель, песок, лом и др.), согласно нормам противопожарной безопасности. Рабочий обязан знать расположение средств для тушения пожара и уметь ими пользоваться.
Использование противопожарного инвентаря для других целей запрещается.
В помещении, где производится ремонт топливной аппаратуры, запрещается:
а) хранить огнеопасные материалы (бензин, спирт, лакокрасочные материалы и др.);
б) курить на рабочем месте и в других цехах, где применяется и хранятся легко воспламеняющие материалы.
Разрешается курить только в специально отведенных местах.
По окончании работ тщательно осмотреть рабочее место и принять меры для предотвращения возможности возникновения очага загорания.
В случае возникновения пожара принять меры к ликвидации очага загорания имеющимися средствами и, в случае необходимости вызвать пожарную команду.