Расчет проектируемой оснастки на пластмассовое изделие
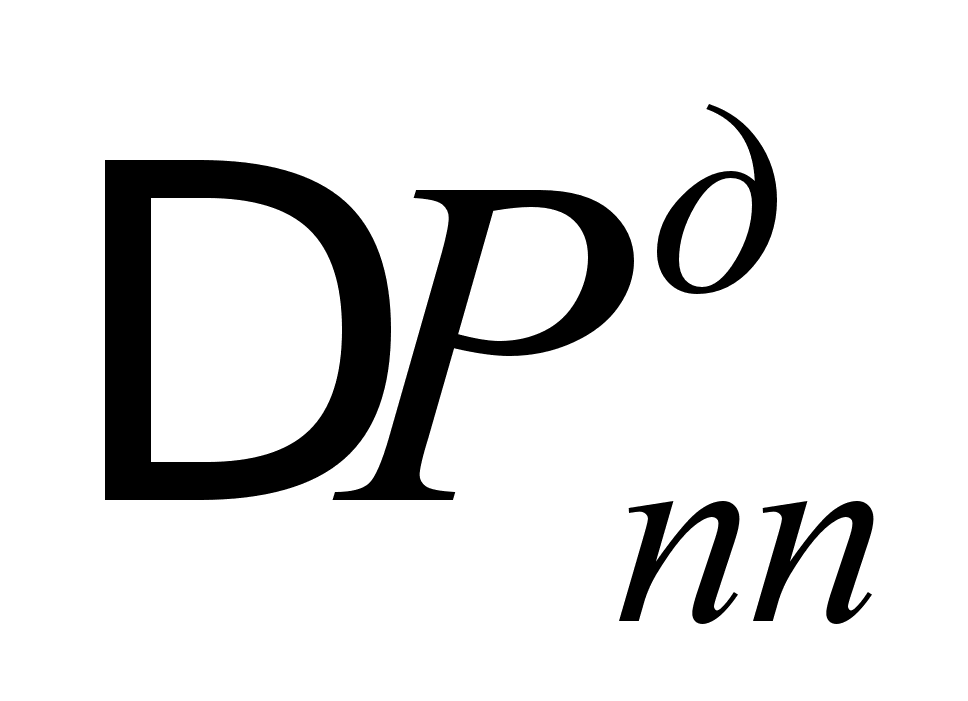 – потери
давления в
прямоугольной
пластине (дно),
ат;
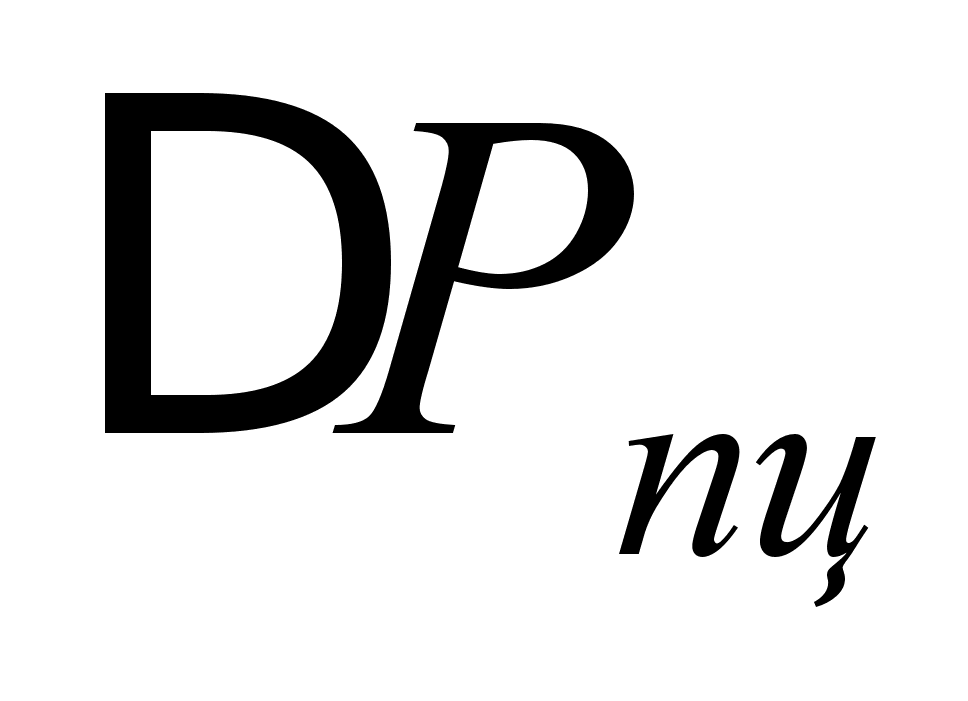 – потери
давления в
полом цилиндре,
ат.
Преобразуем формулу (3.7) к виду:
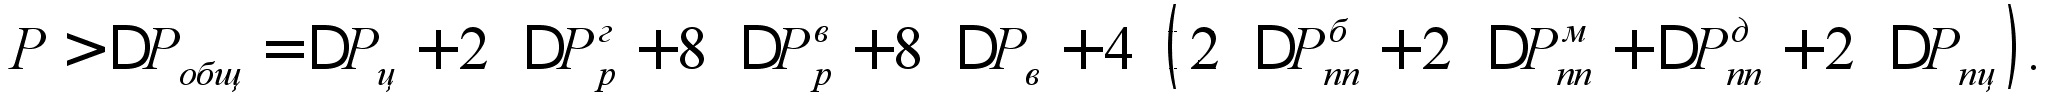
Потери давления в центральном литниковом канале определим по формуле:
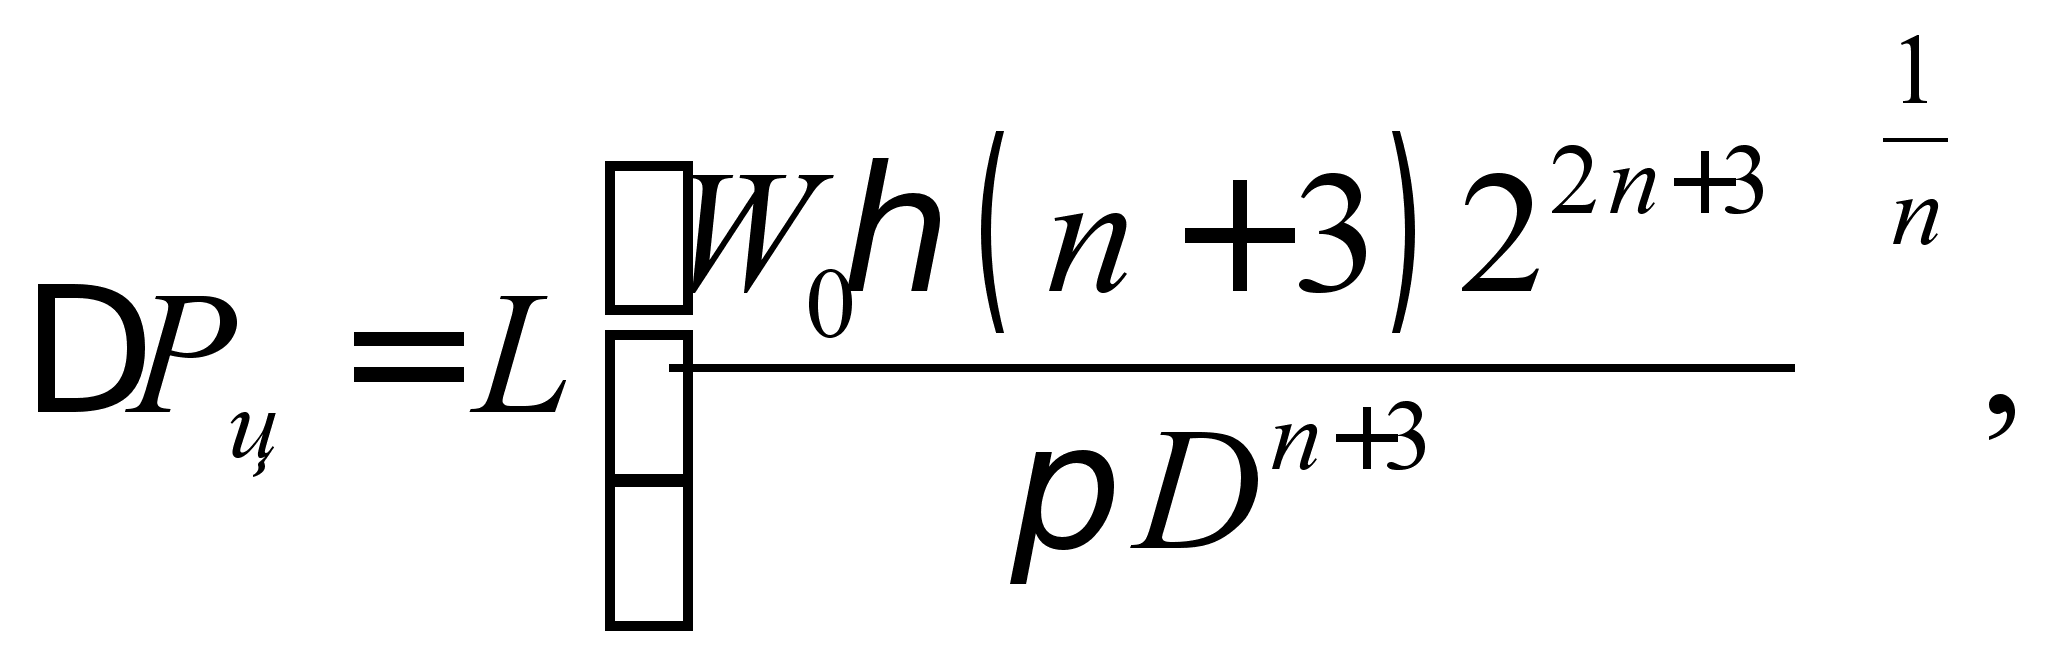
где
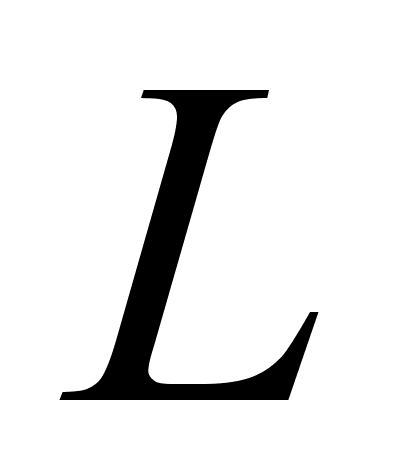 – длина канала,
см,
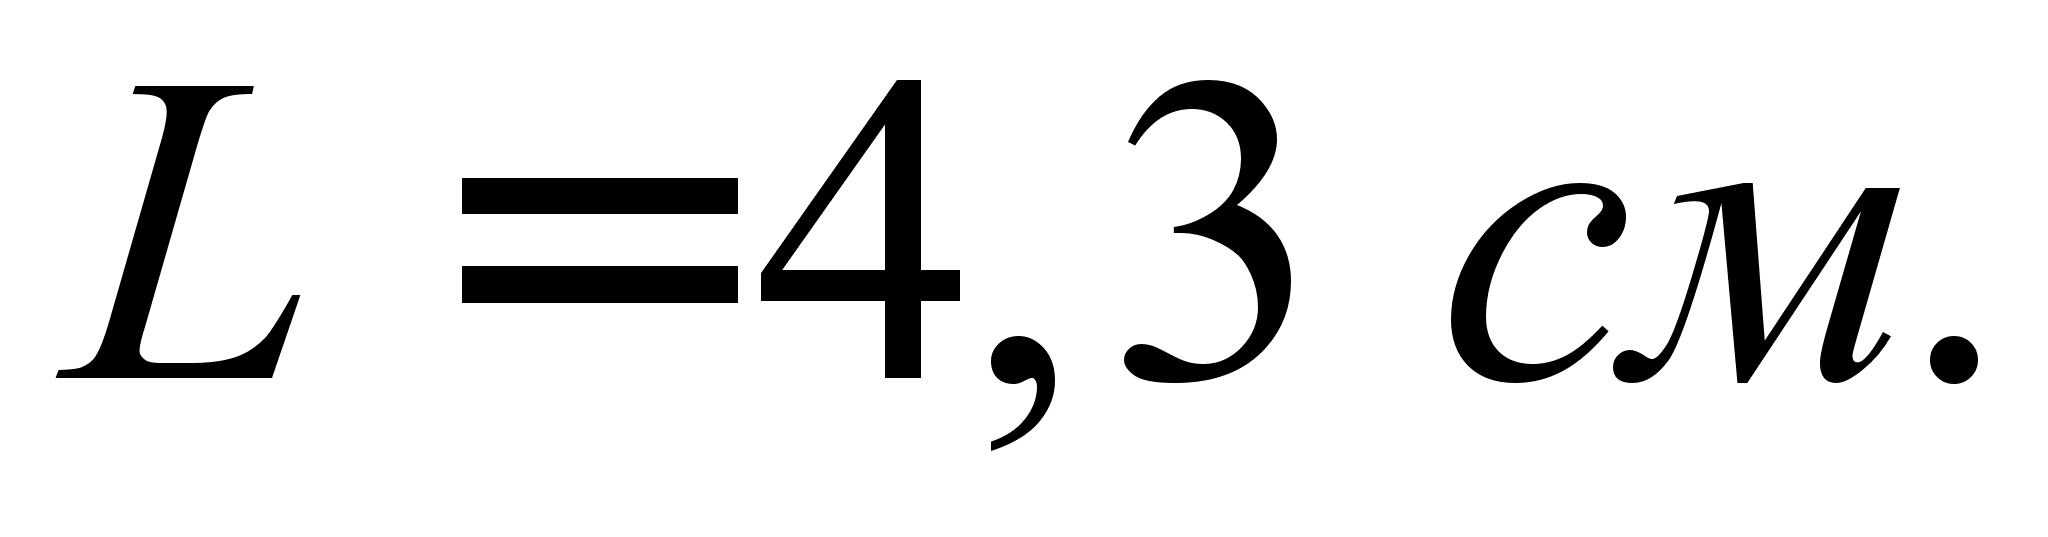 ;
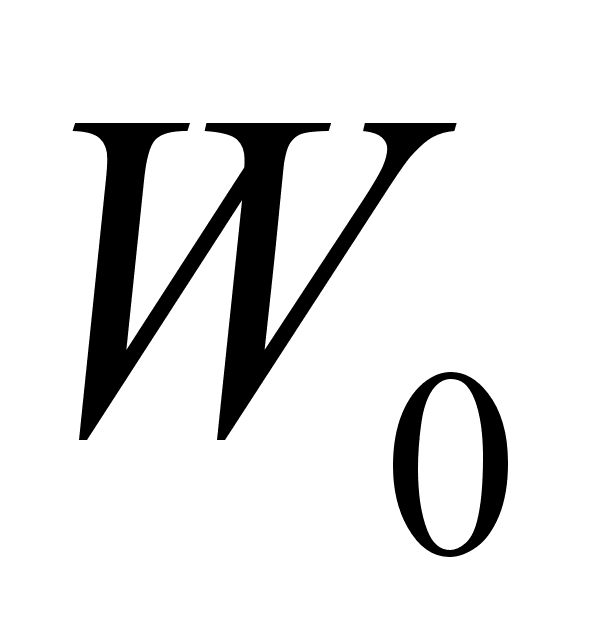 – объемная
скорость течения
расплава, см3/с;
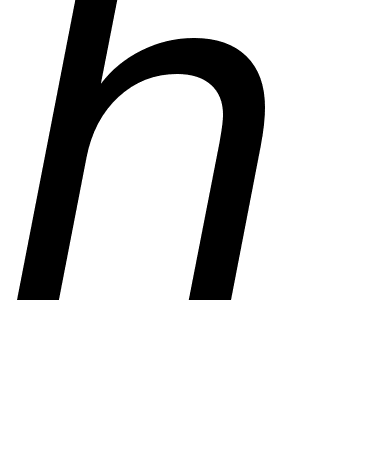 – реологический
параметр полимера,
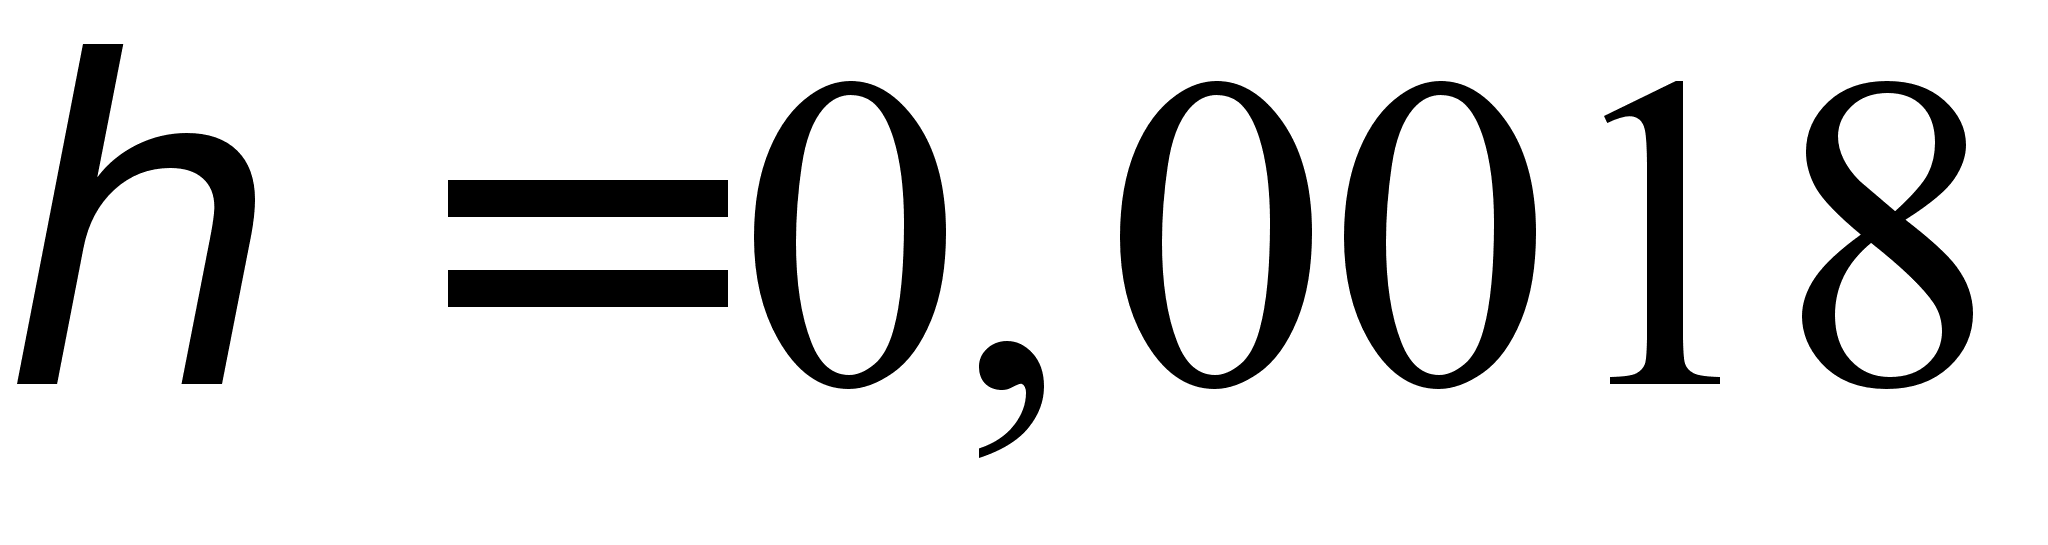 ;
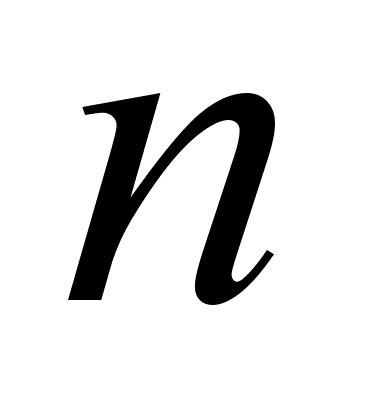 – показатель
степени реологического
уравнения,
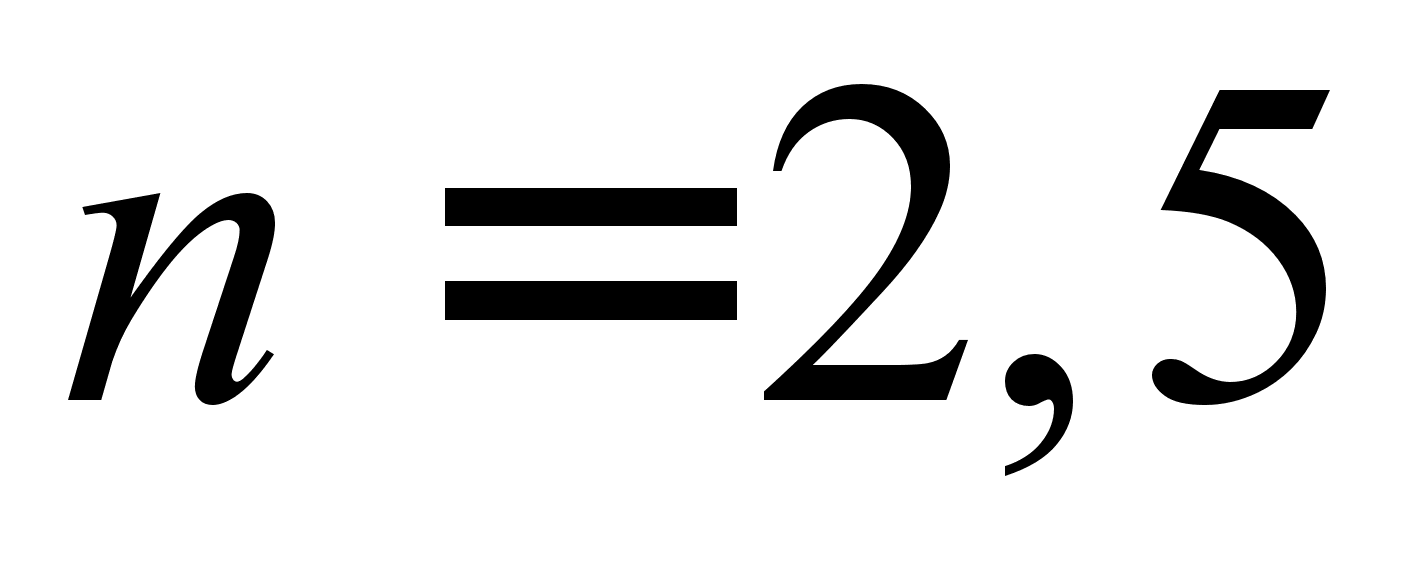 ;
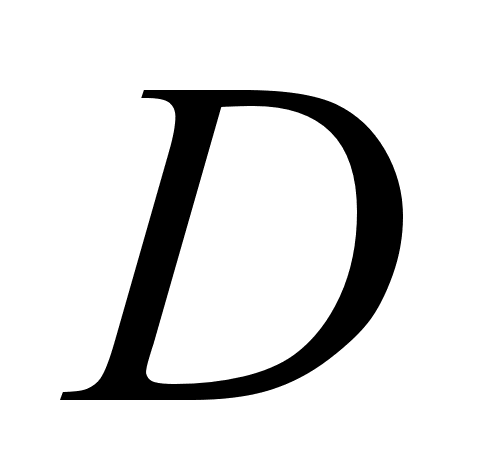 – диаметр
литникового
канала, см,
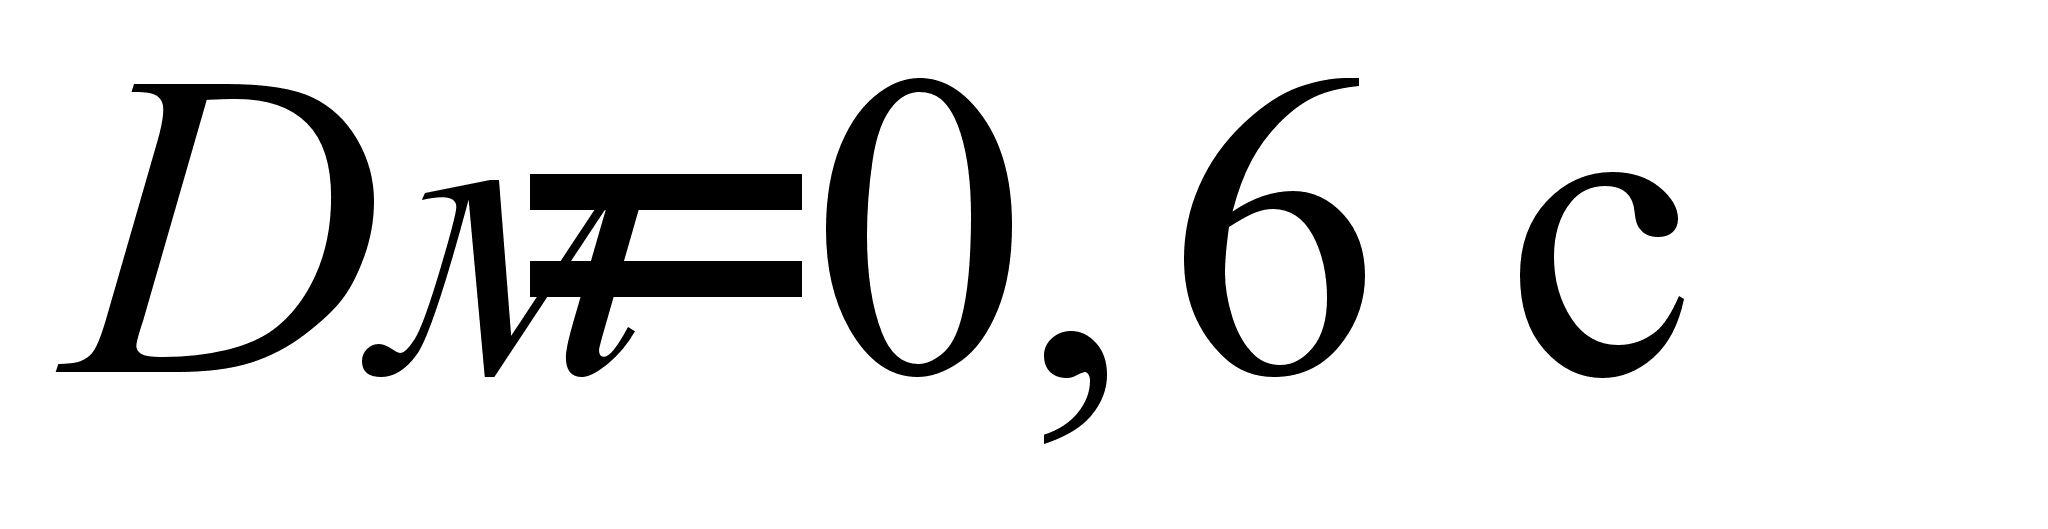 .
Объемную скорость течения расплава определим по формуле:
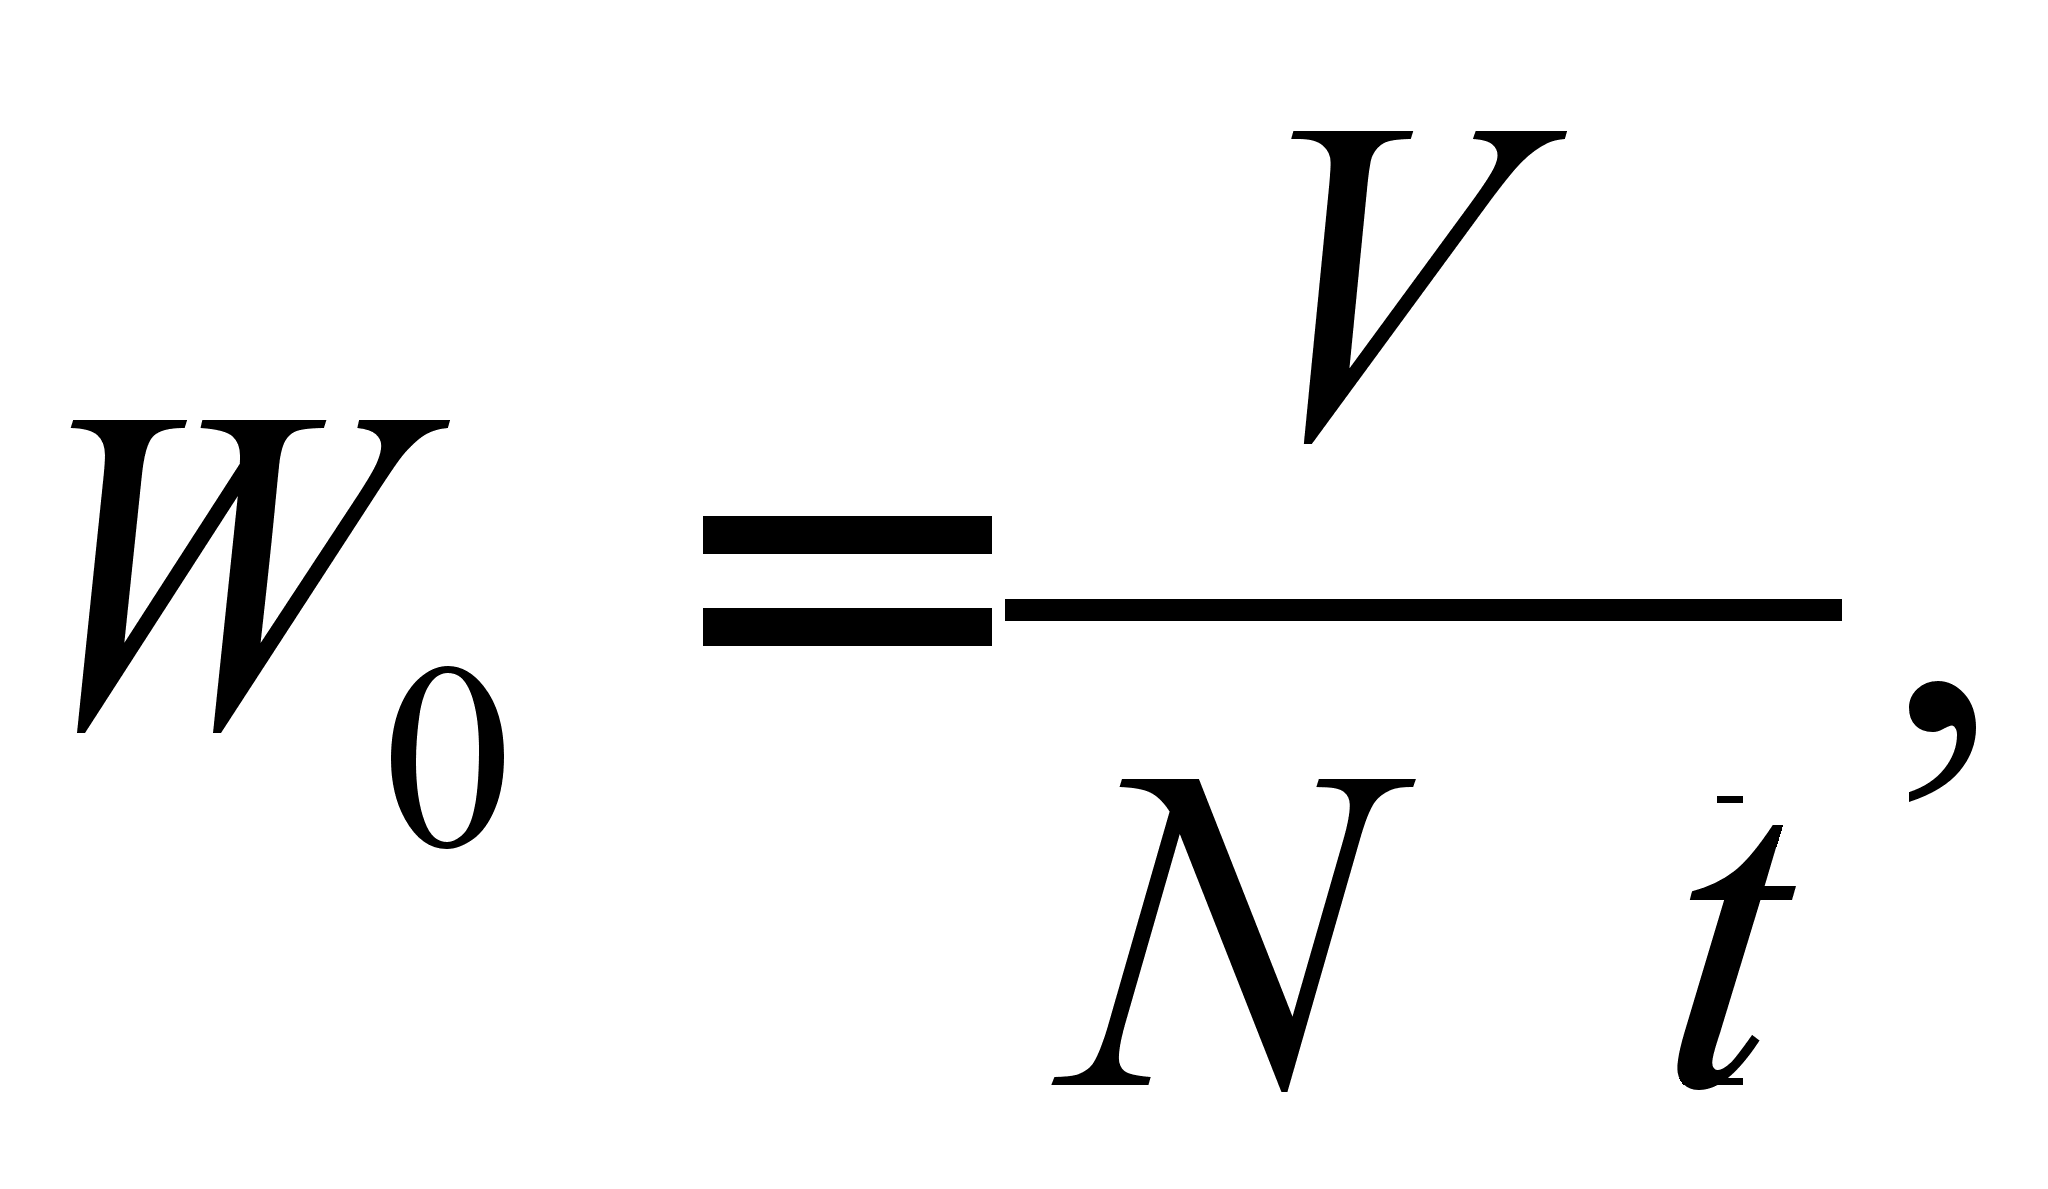
где
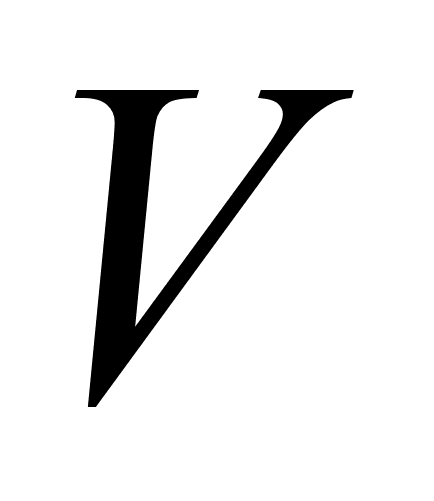 – максимальный
объем отливки
машины, см3;
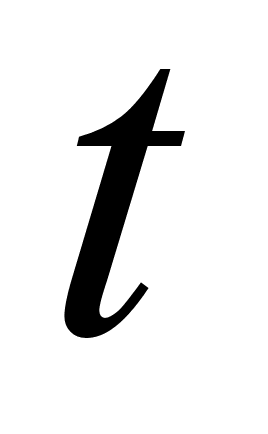 – время
впрыска машины,
с;
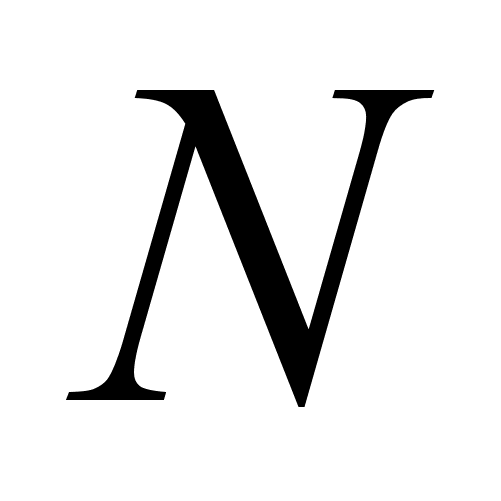 – количество
гнезд в форме,
шт.
Тогда,
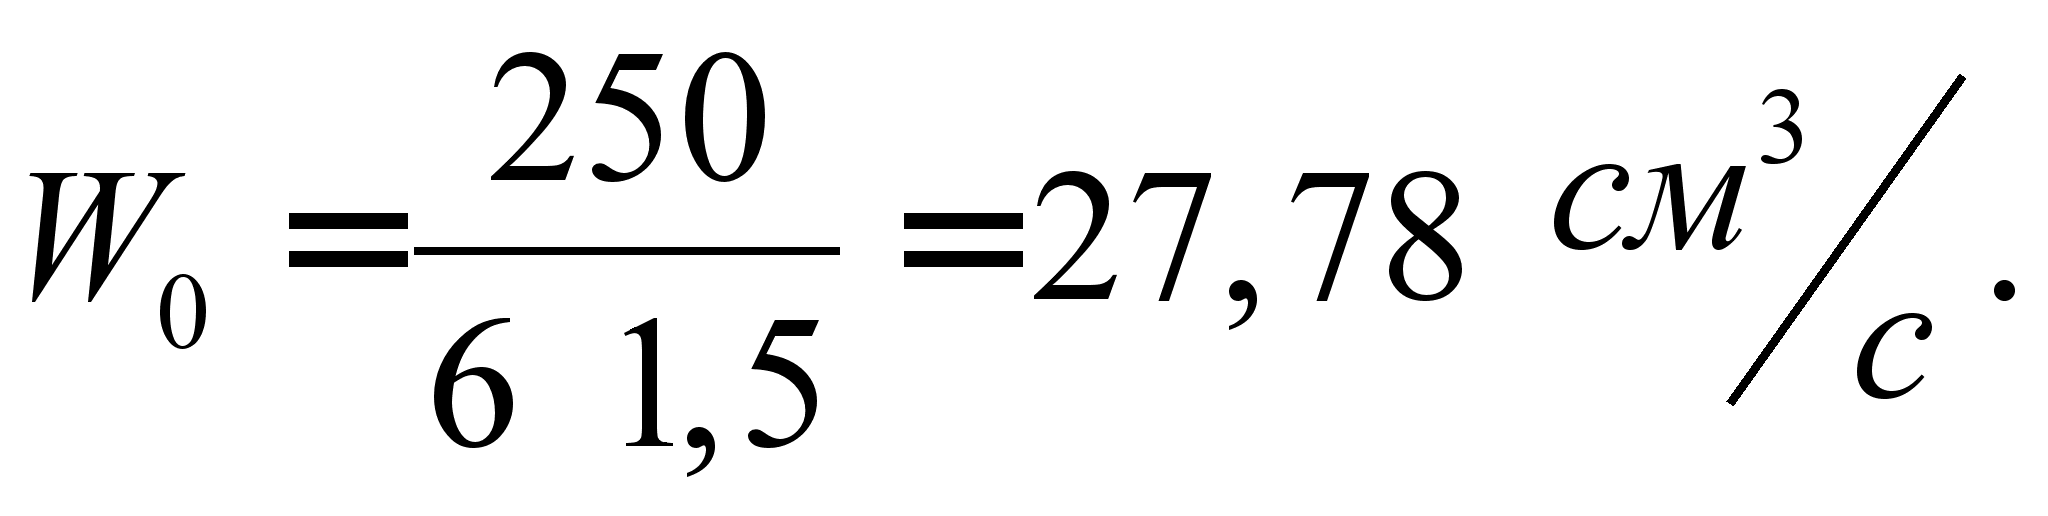
Подставим данные в формулу (3.10):
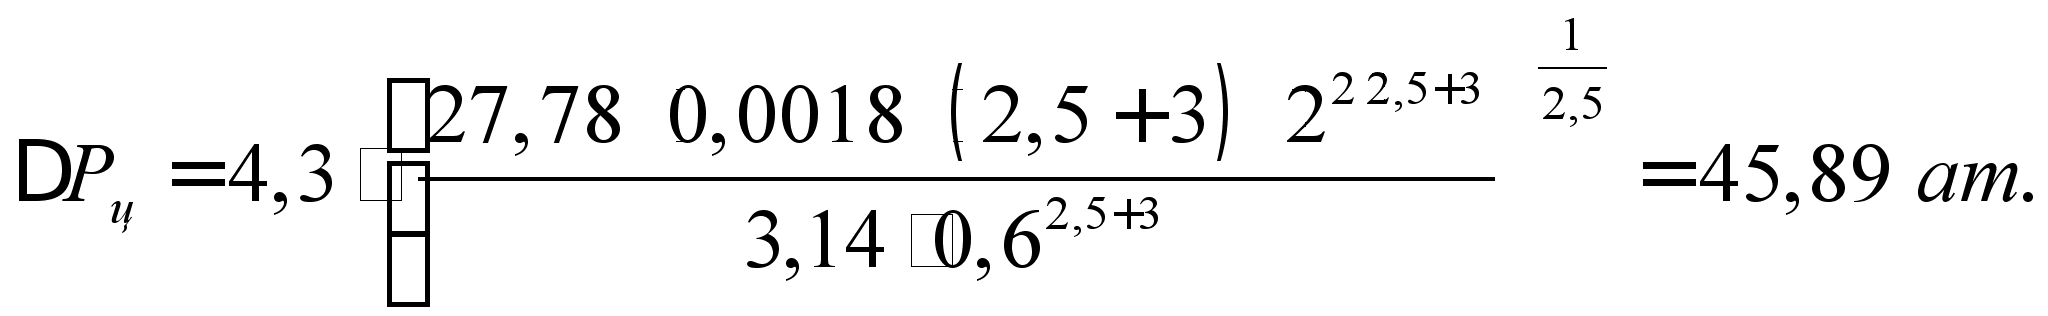
Потери давления в главном литниковом канале определим по формуле:
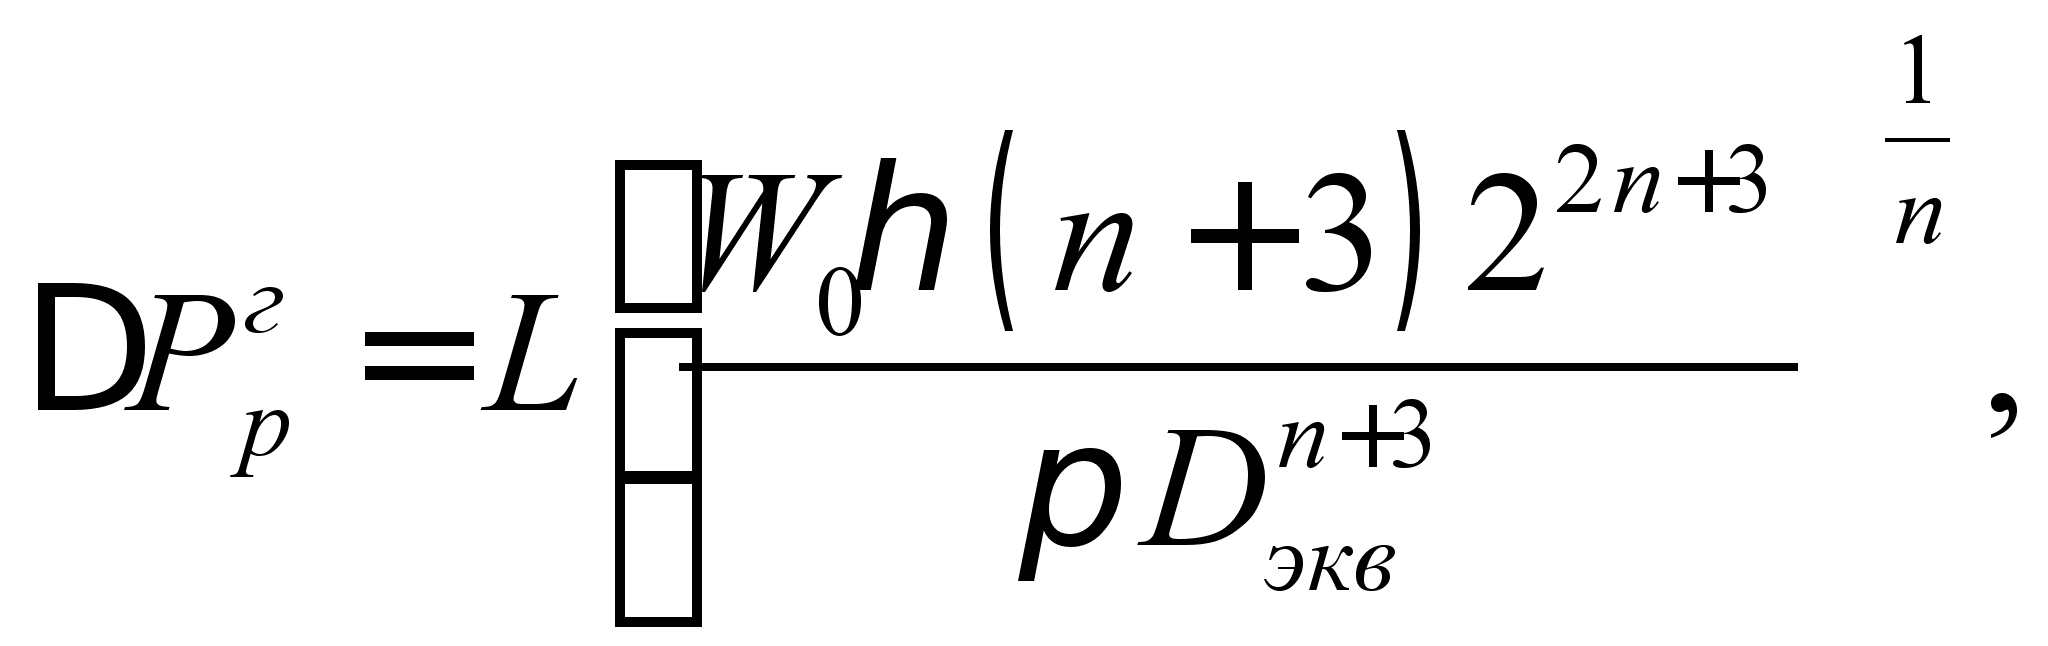

где
– длина главного
разводящего
канала, см,
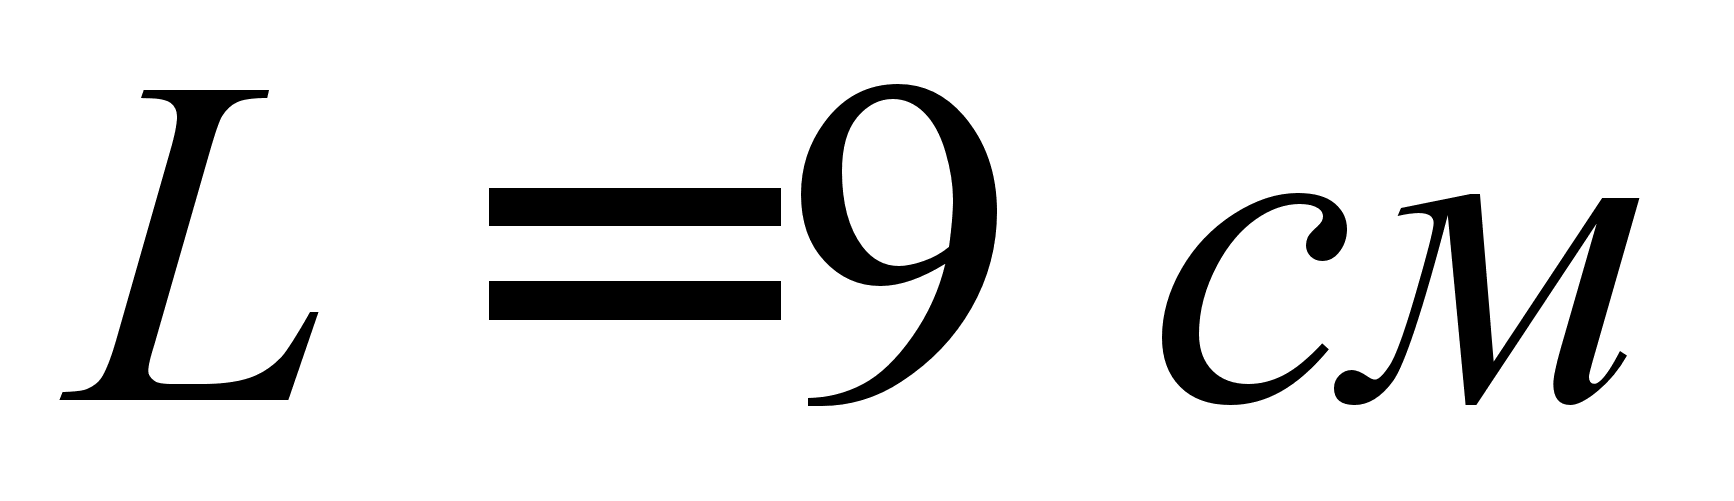 ;
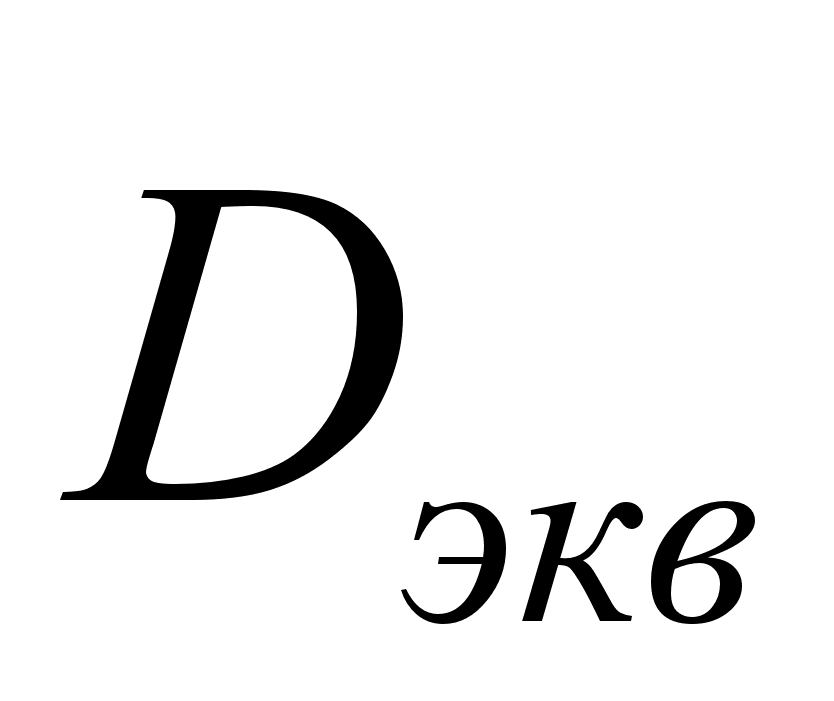 – эквивалентный
диаметр главного
разводящего
канала, см,
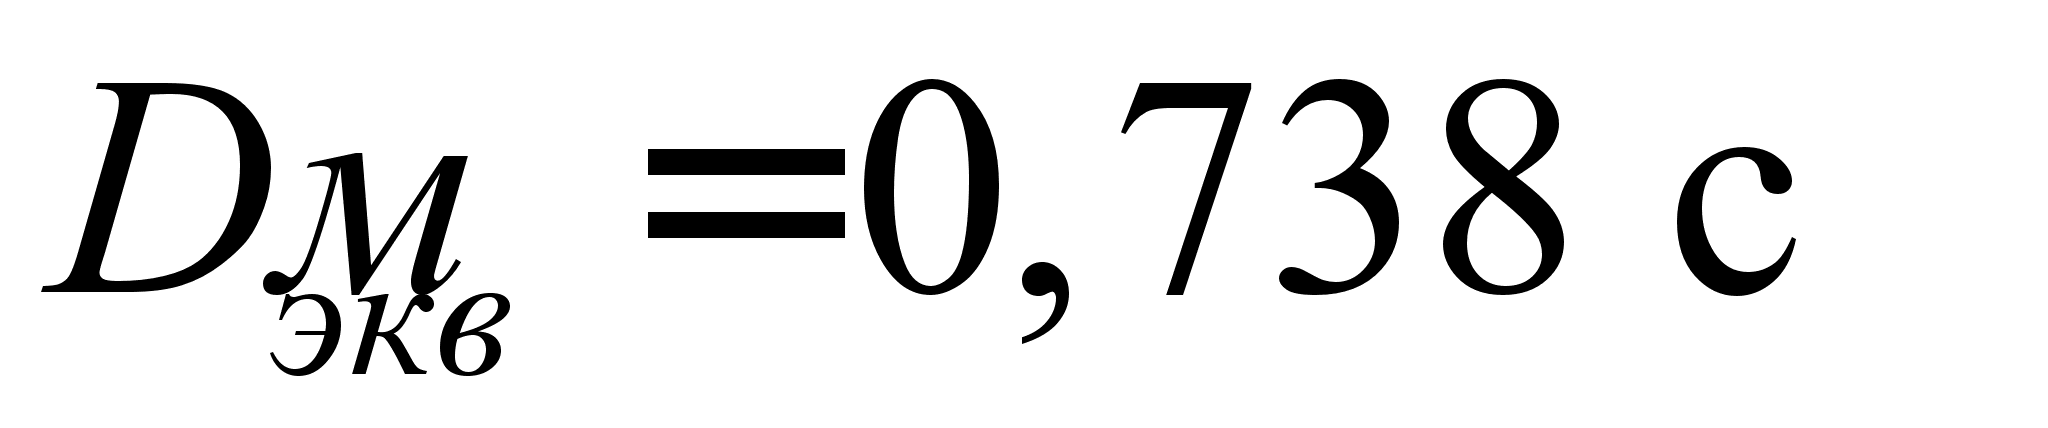
Тогда по формуле (3.12), получаем:
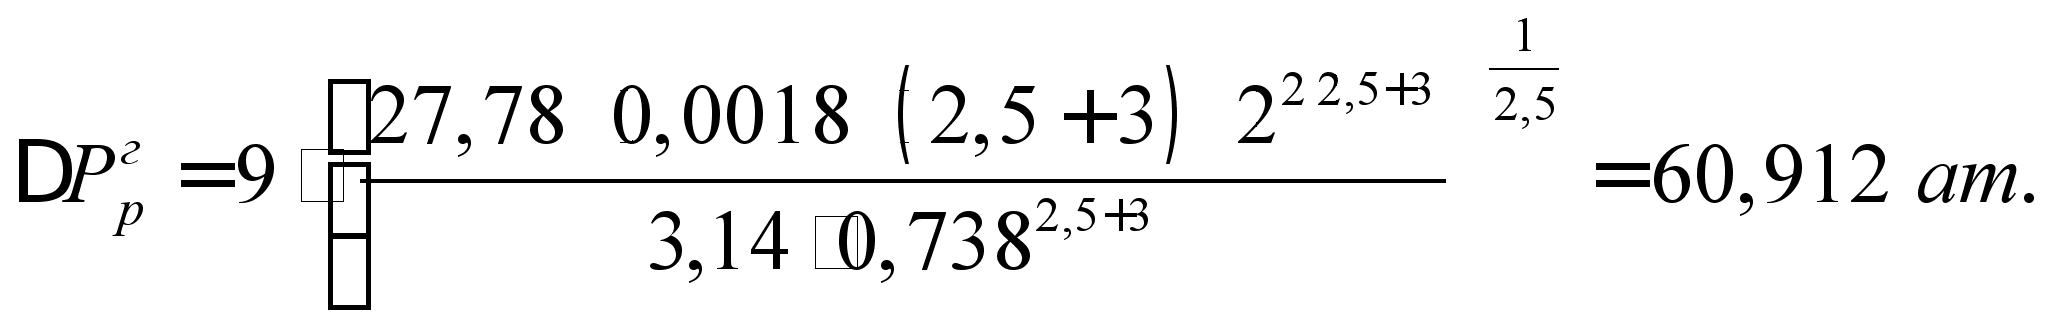
Потери
давления во
вспомогательном
разводящем
канале, определим
по формуле
(3.12) аналогично
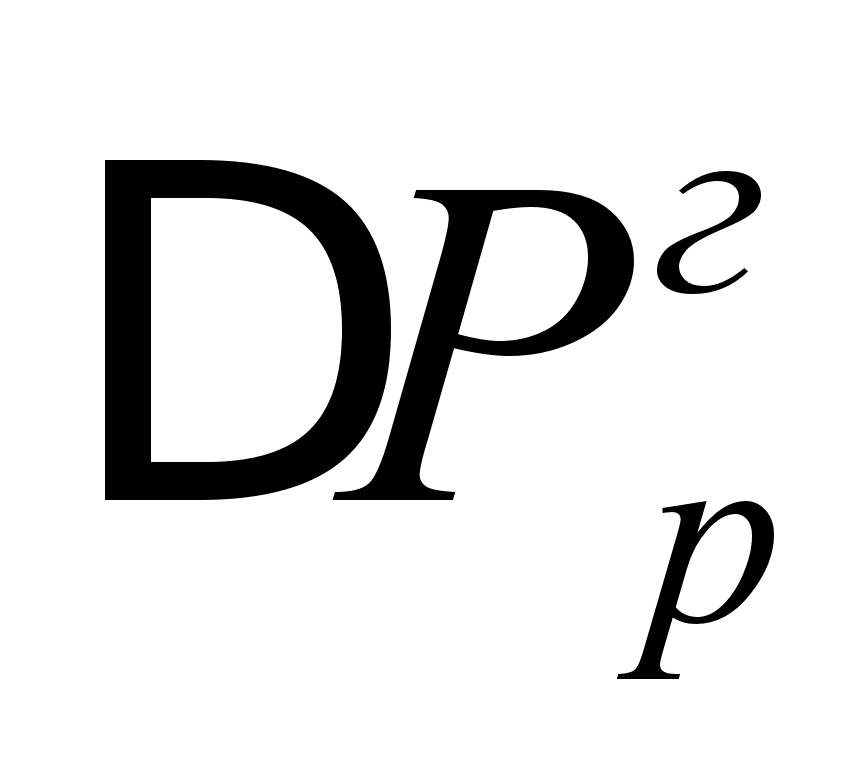 :
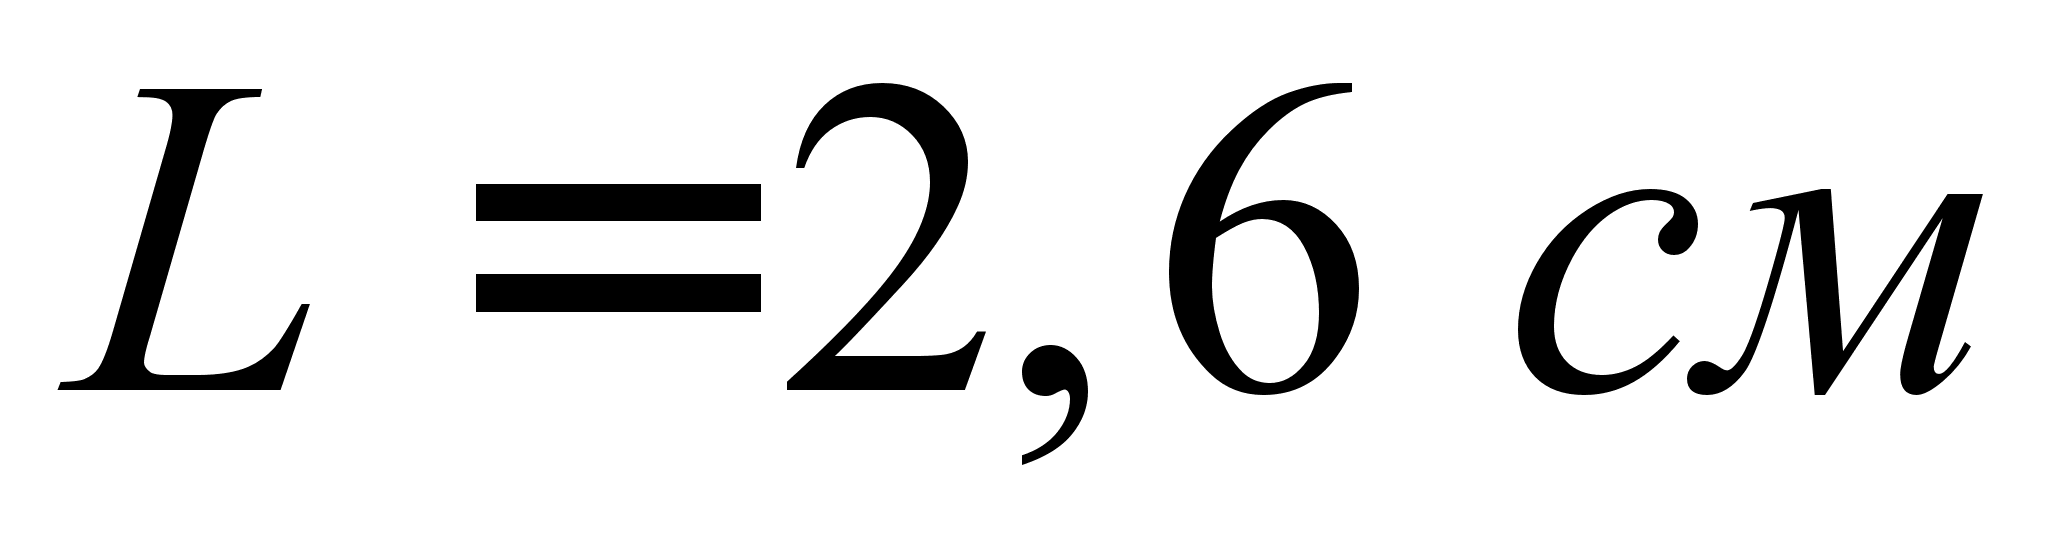 ;
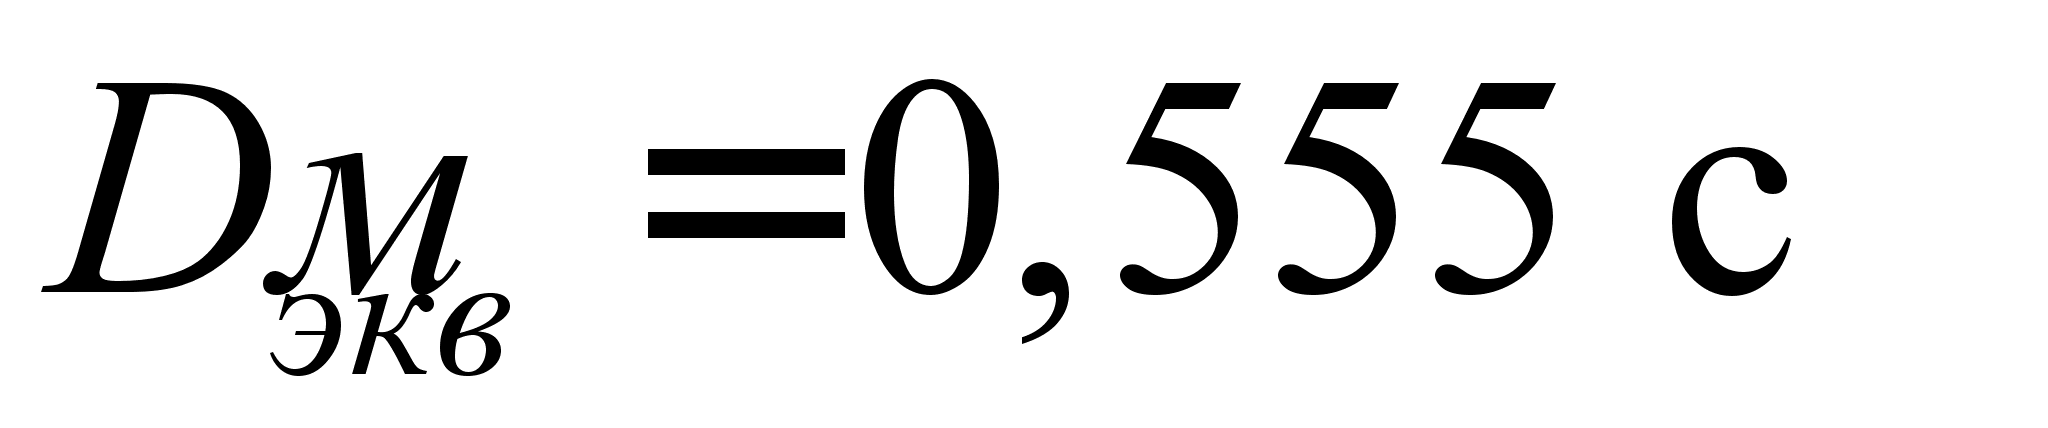 .
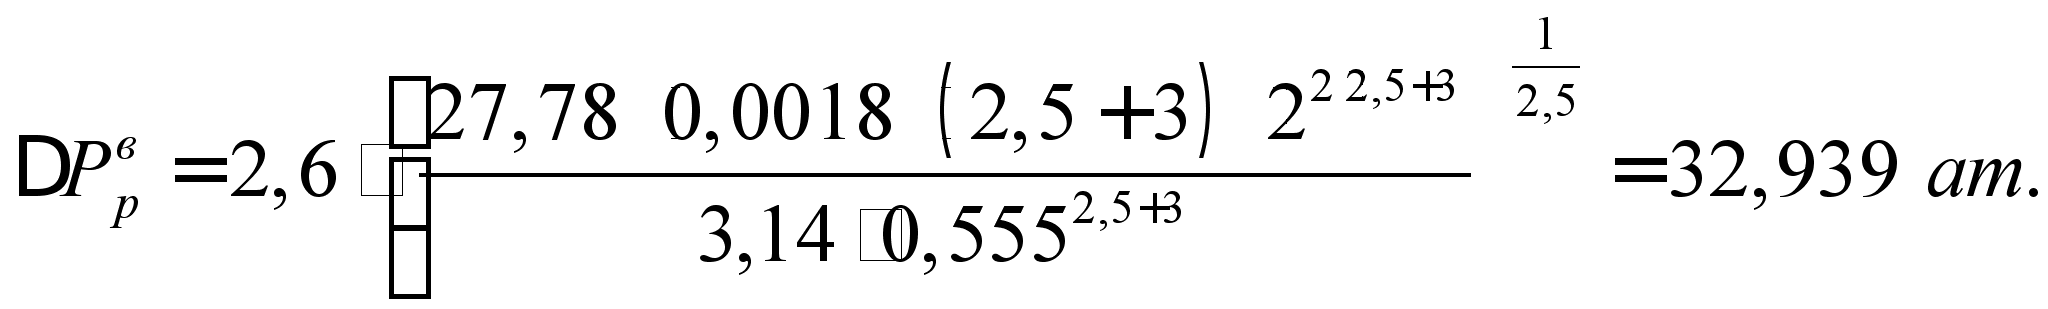
Потери давления во впускном канале прямоугольного сечения определяются по формуле:
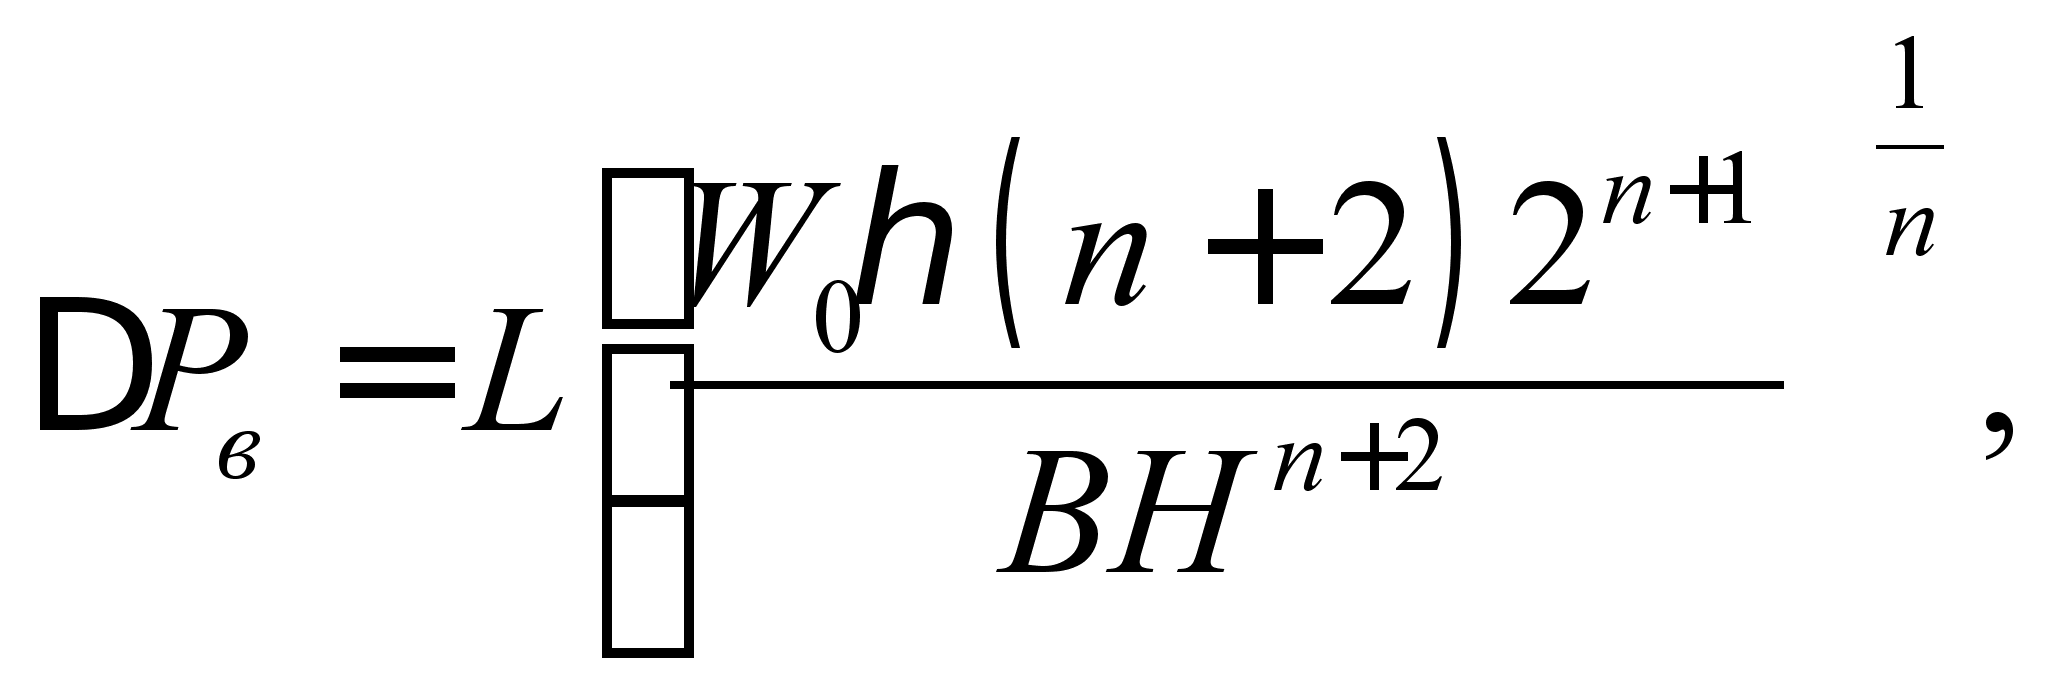
где
– длина впускного
канала, см,
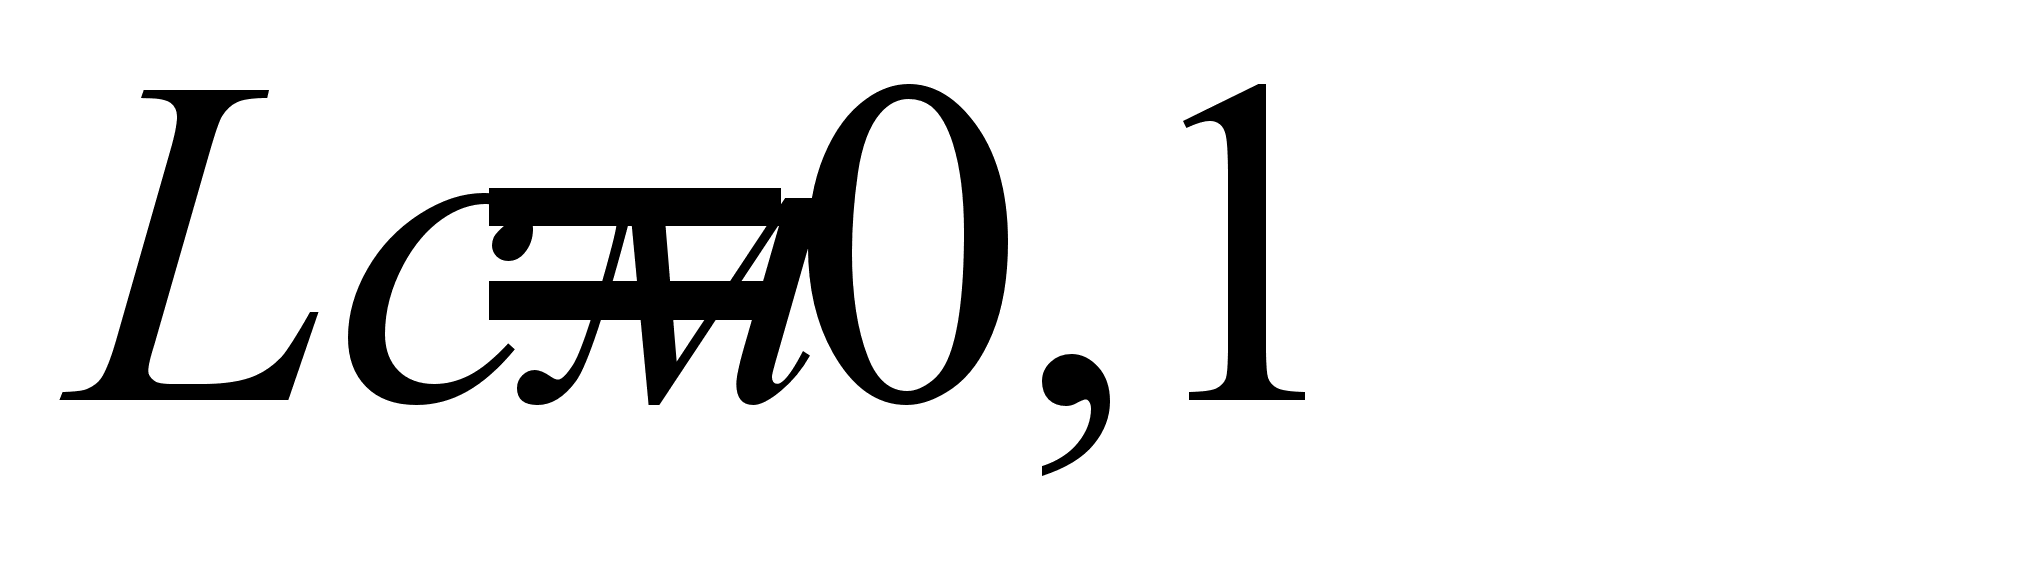 ;
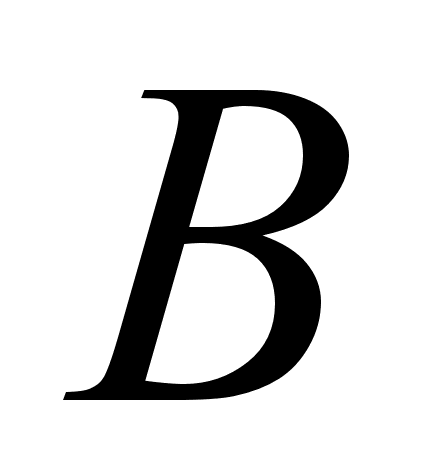 – ширина
впускного
канала, см,
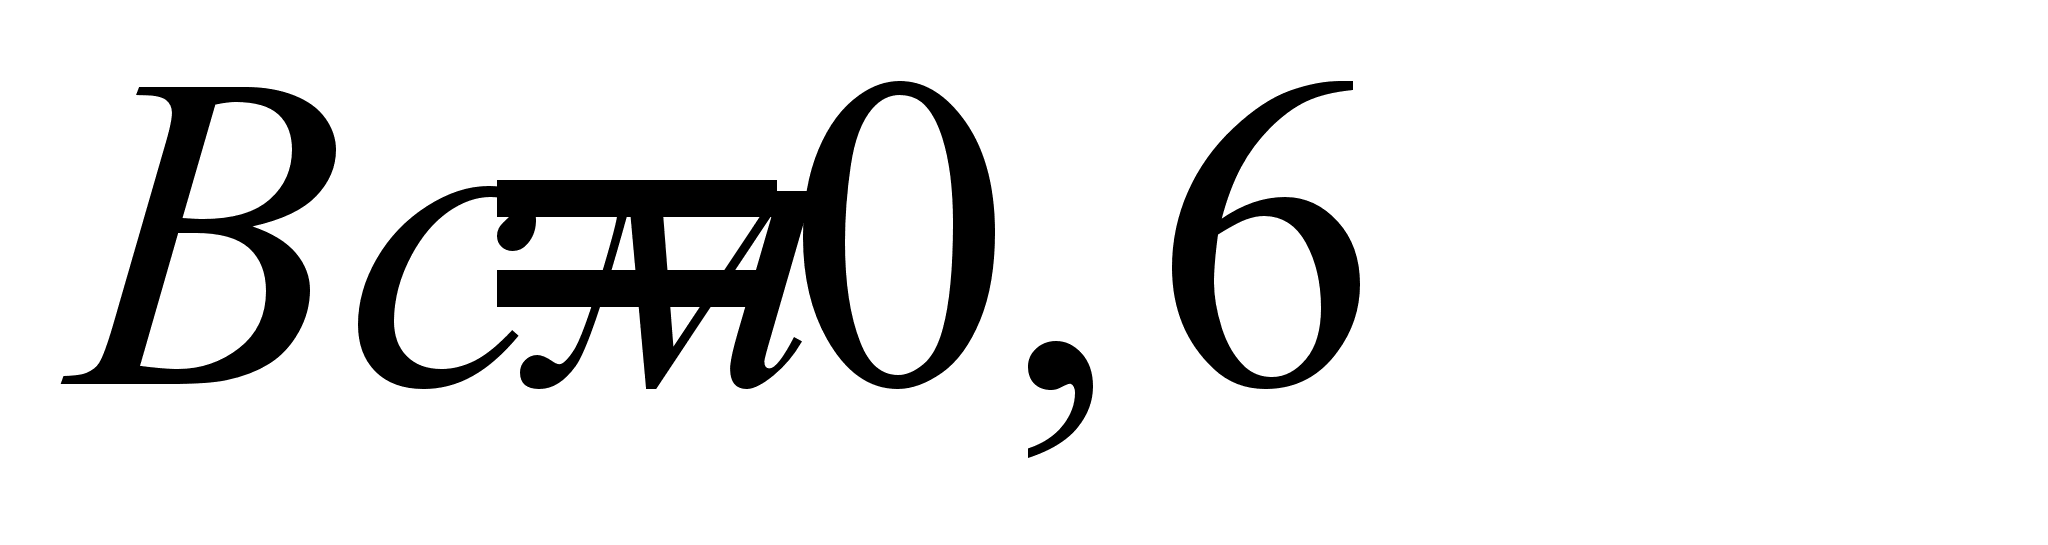 ;
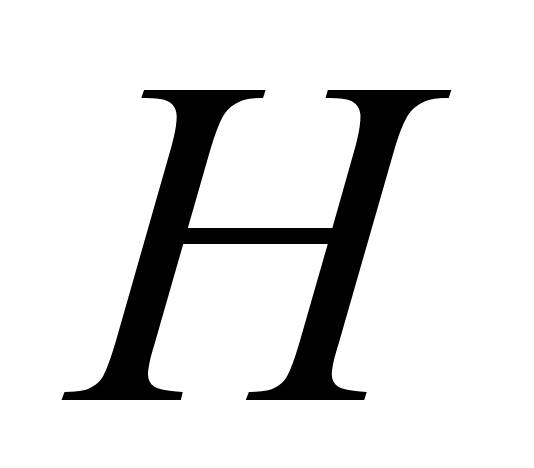 – глубина
 впускного
канала, см,
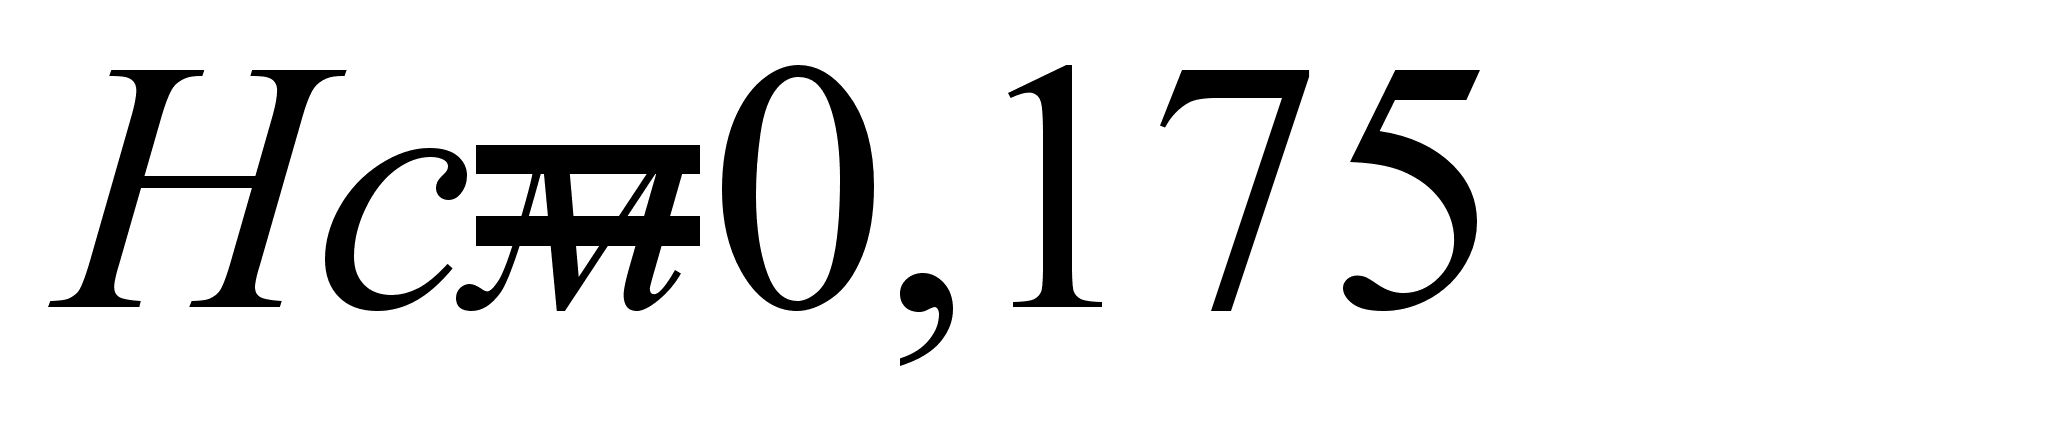 .
Тогда,
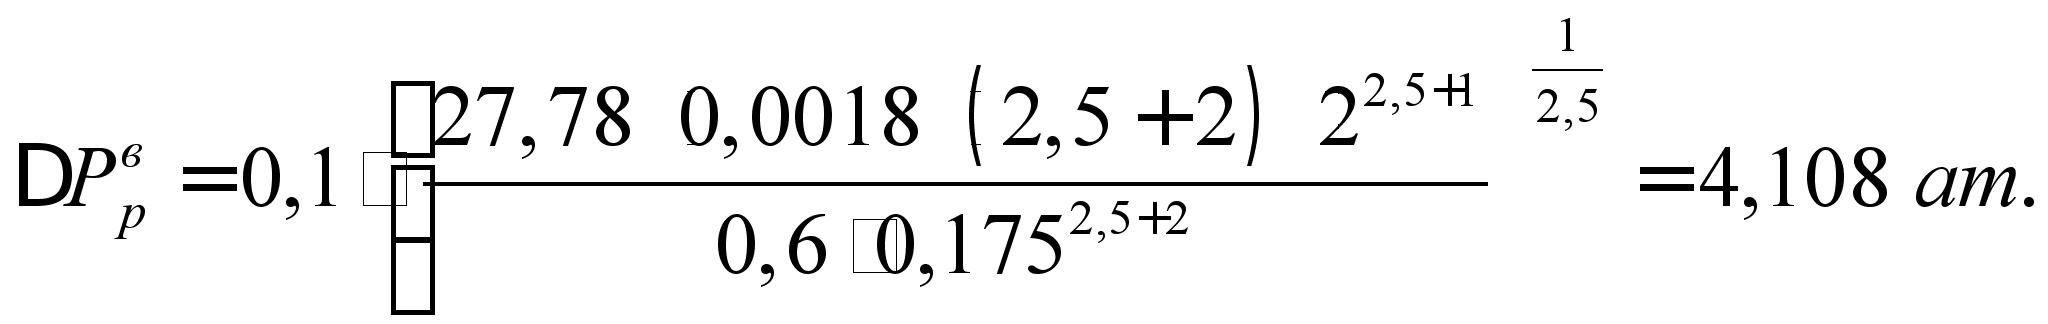
Потери давления в стенках изделия, содержащего 7 элементов, определяют по формулам:
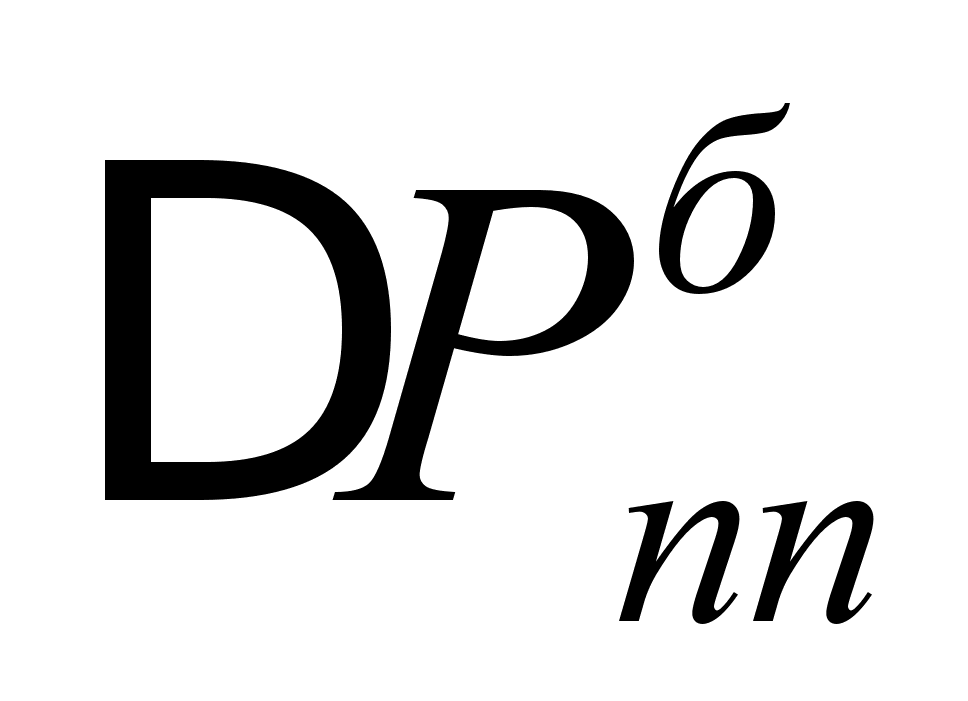 определяем
по формуле
(3.13):
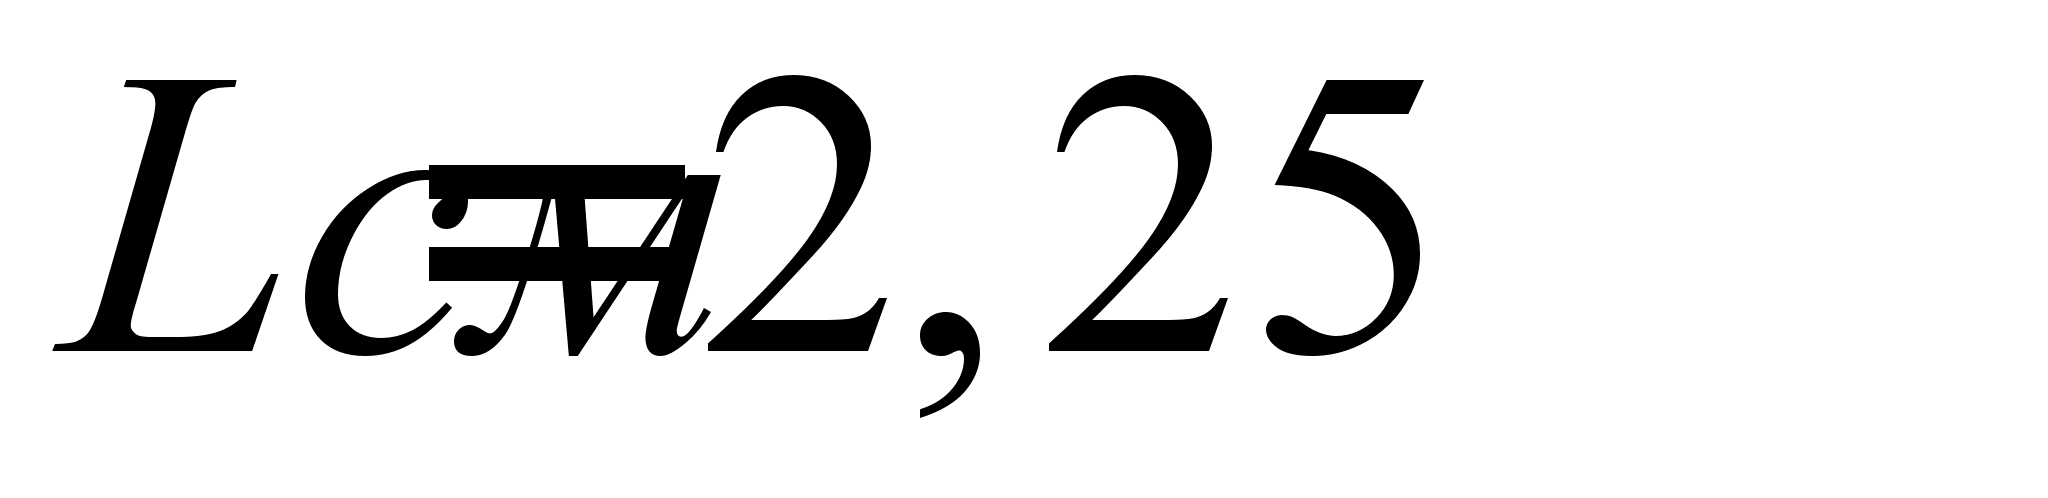 ;
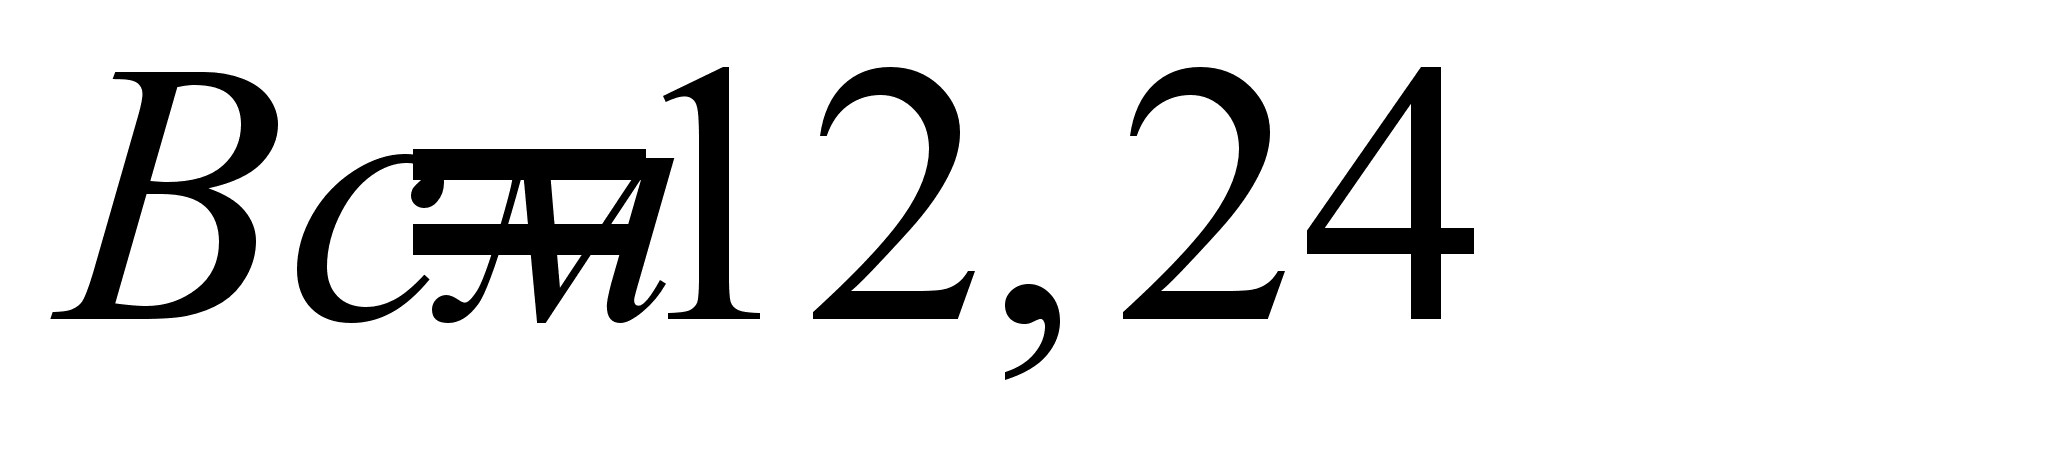 ;
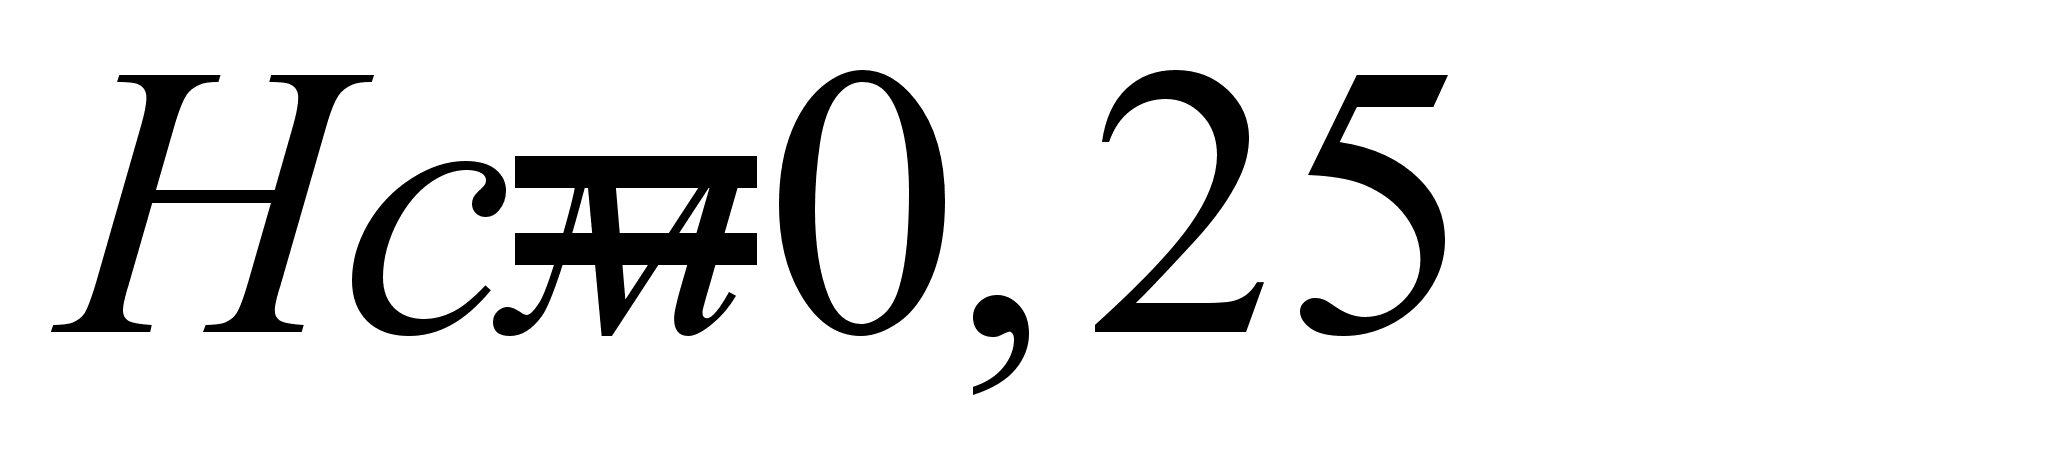 .
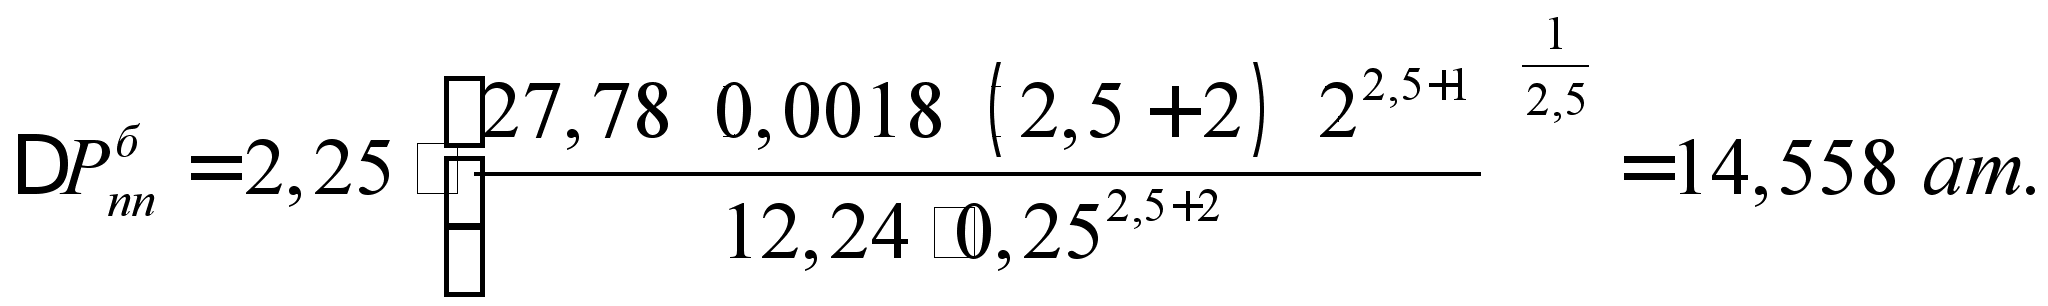
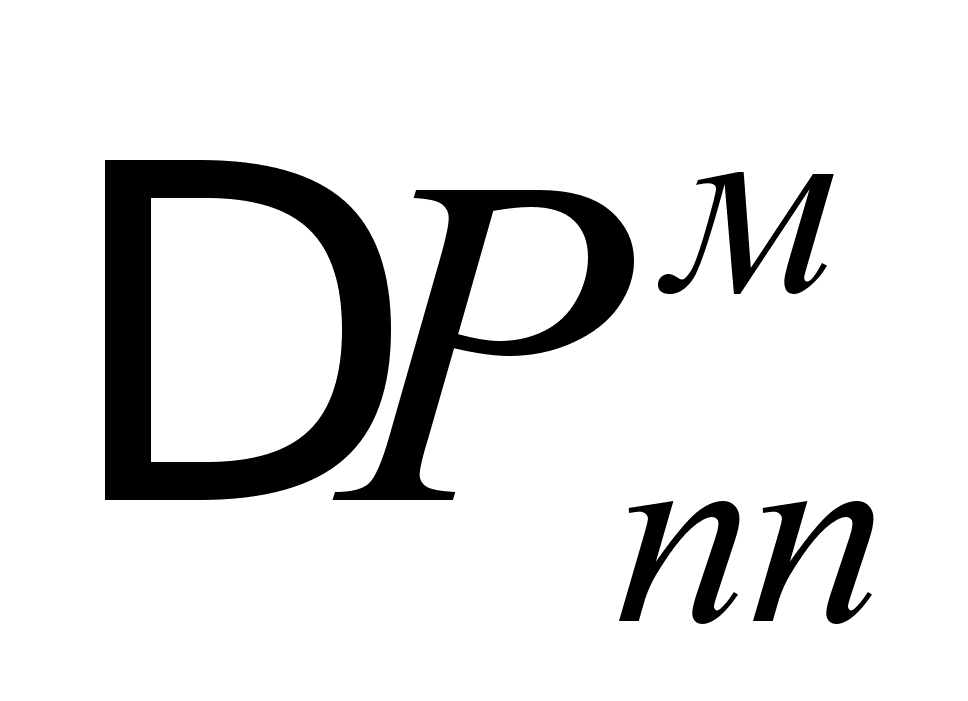 рассчитывается
аналогично
:
;
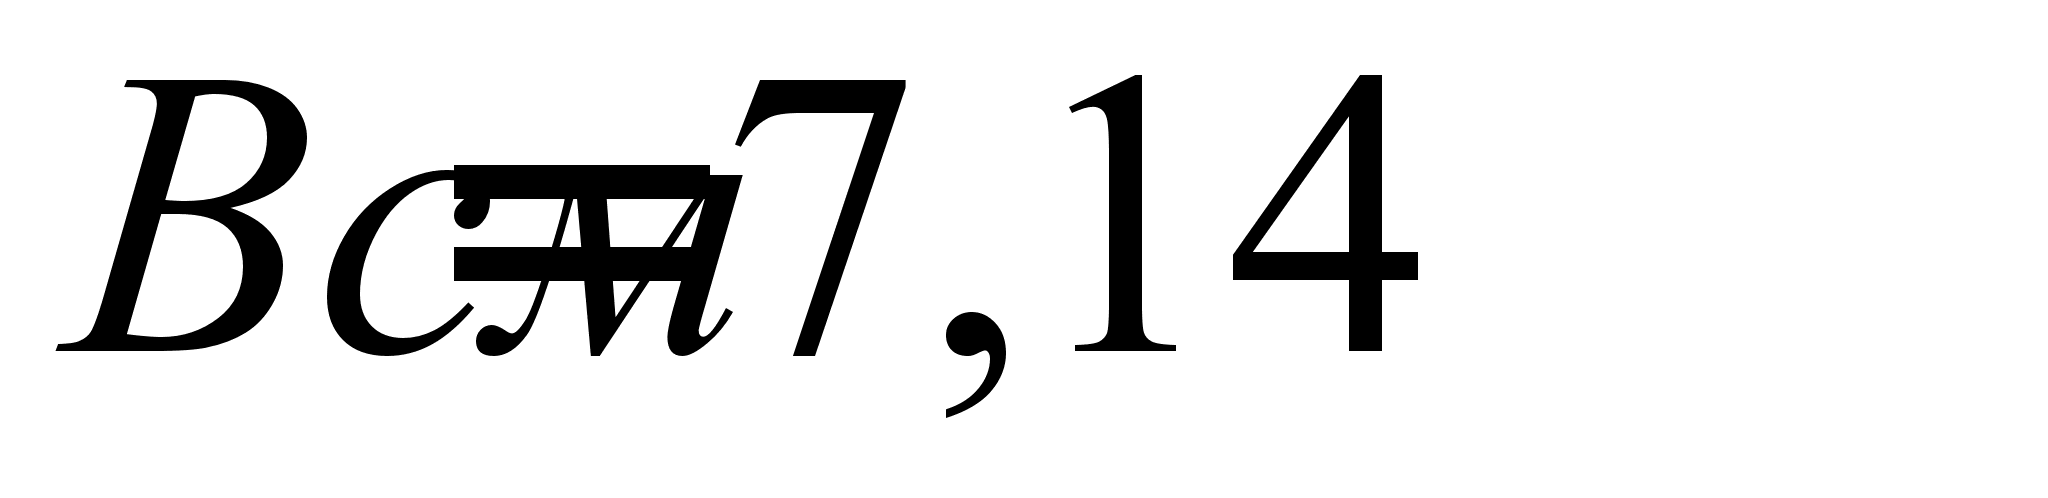 ;
.
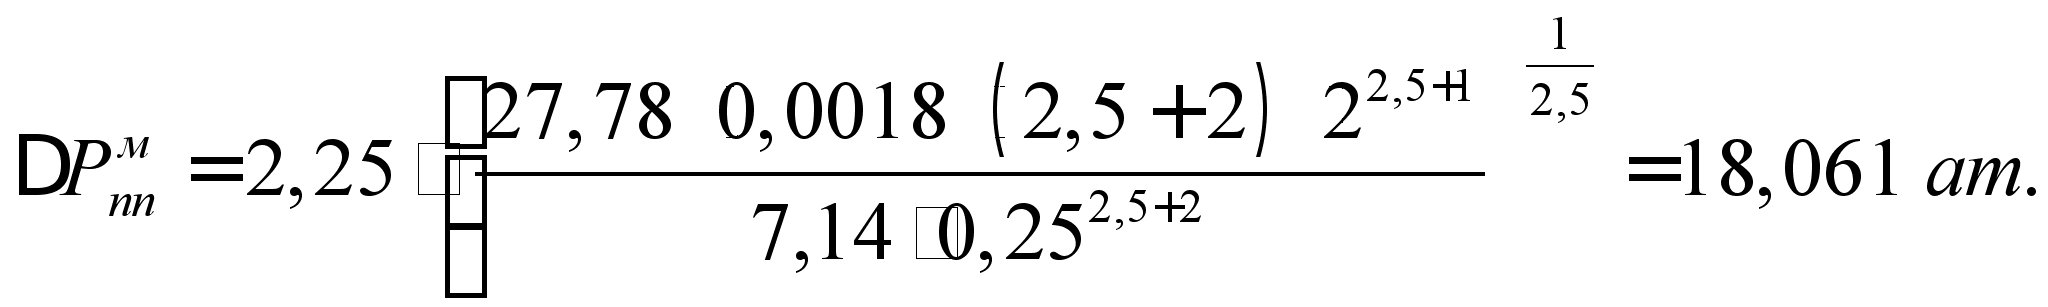
рассчитывается
аналогично
:
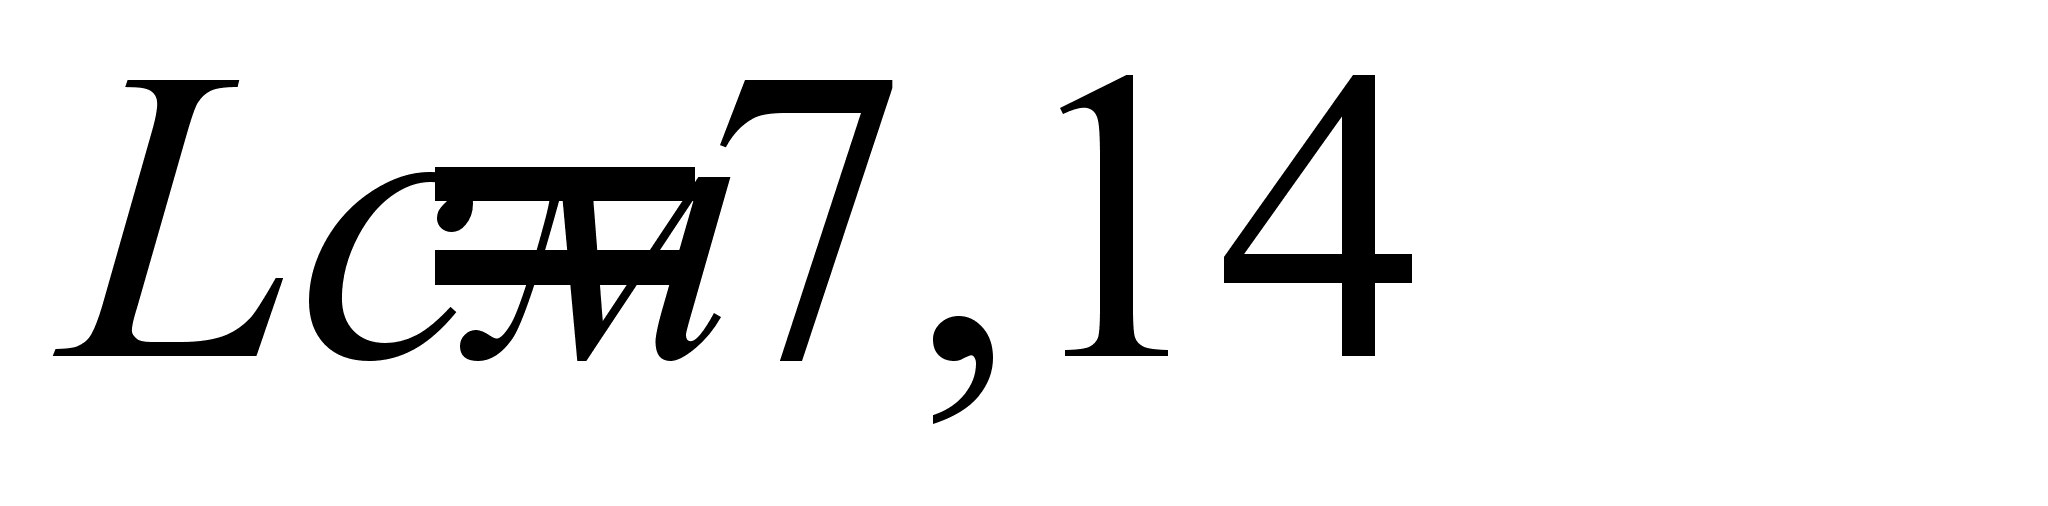 ;
;
.
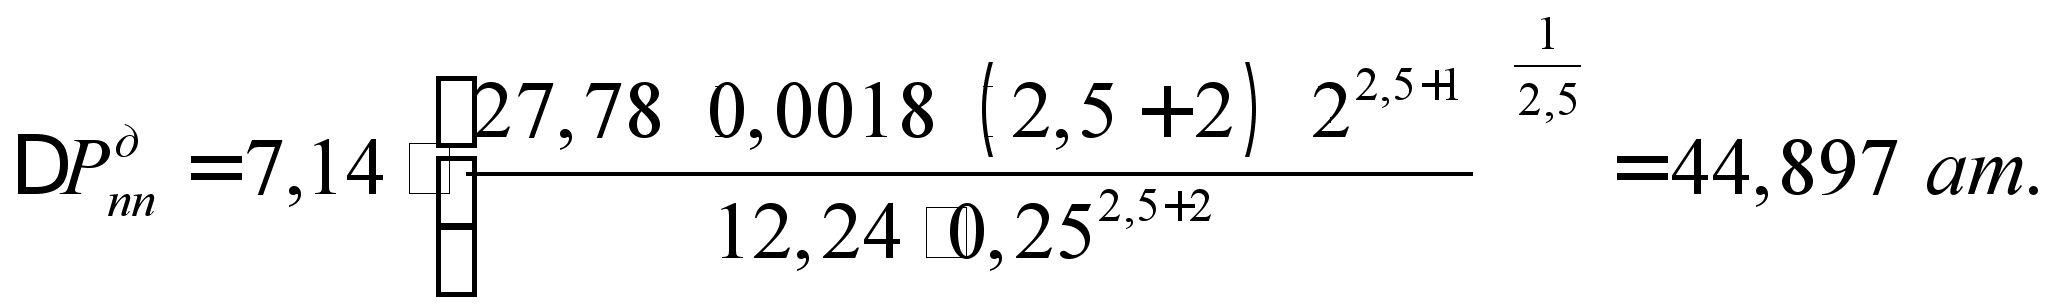
Потери давления в полом диске цилиндре по формуле:

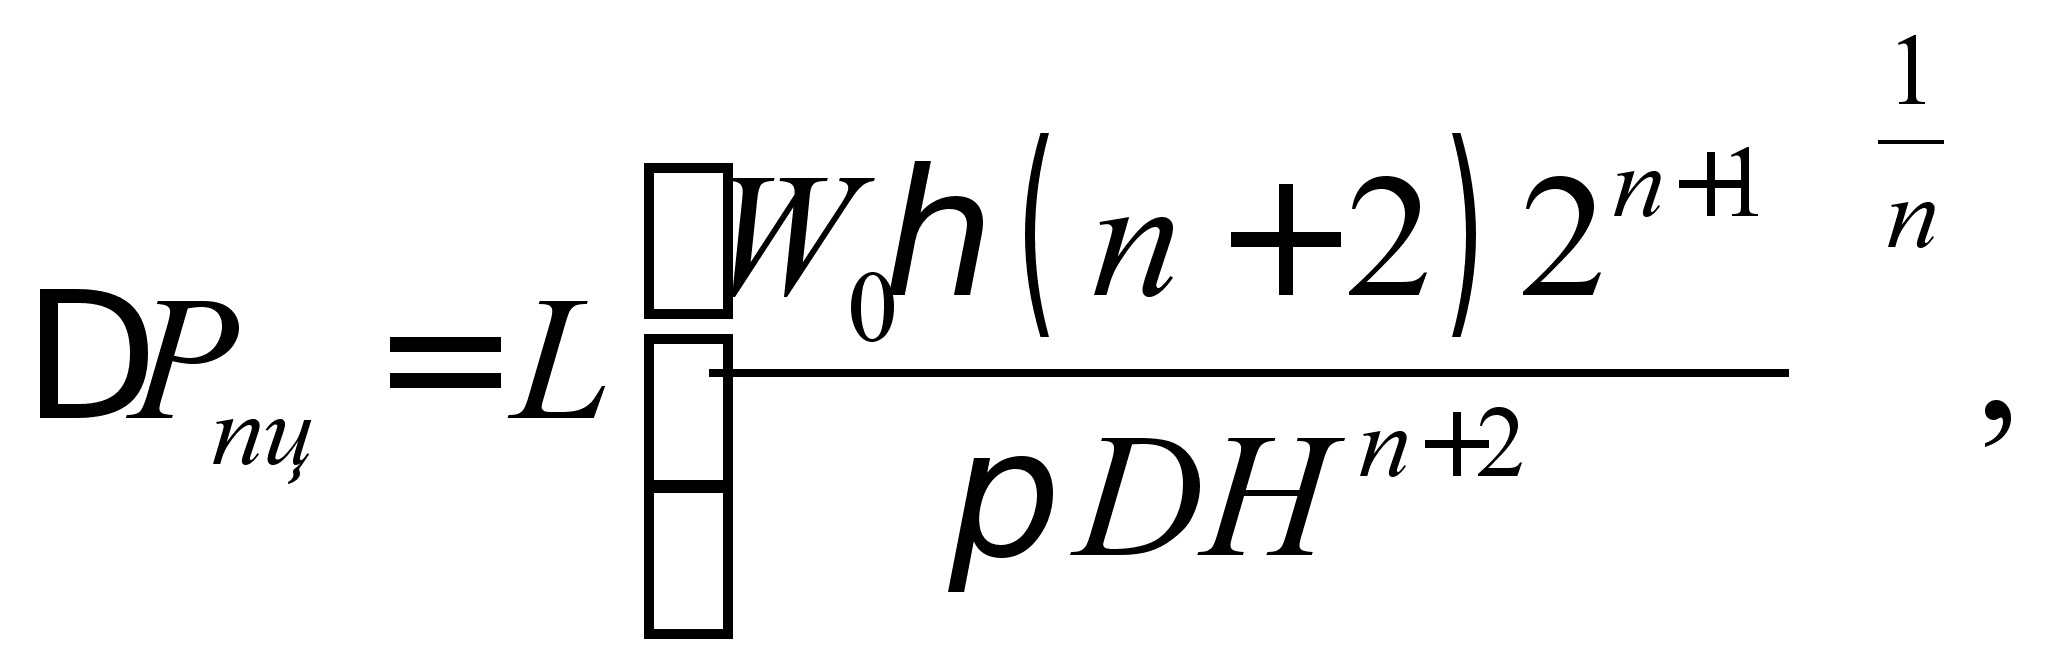
где
– внутренний
диаметр, см,
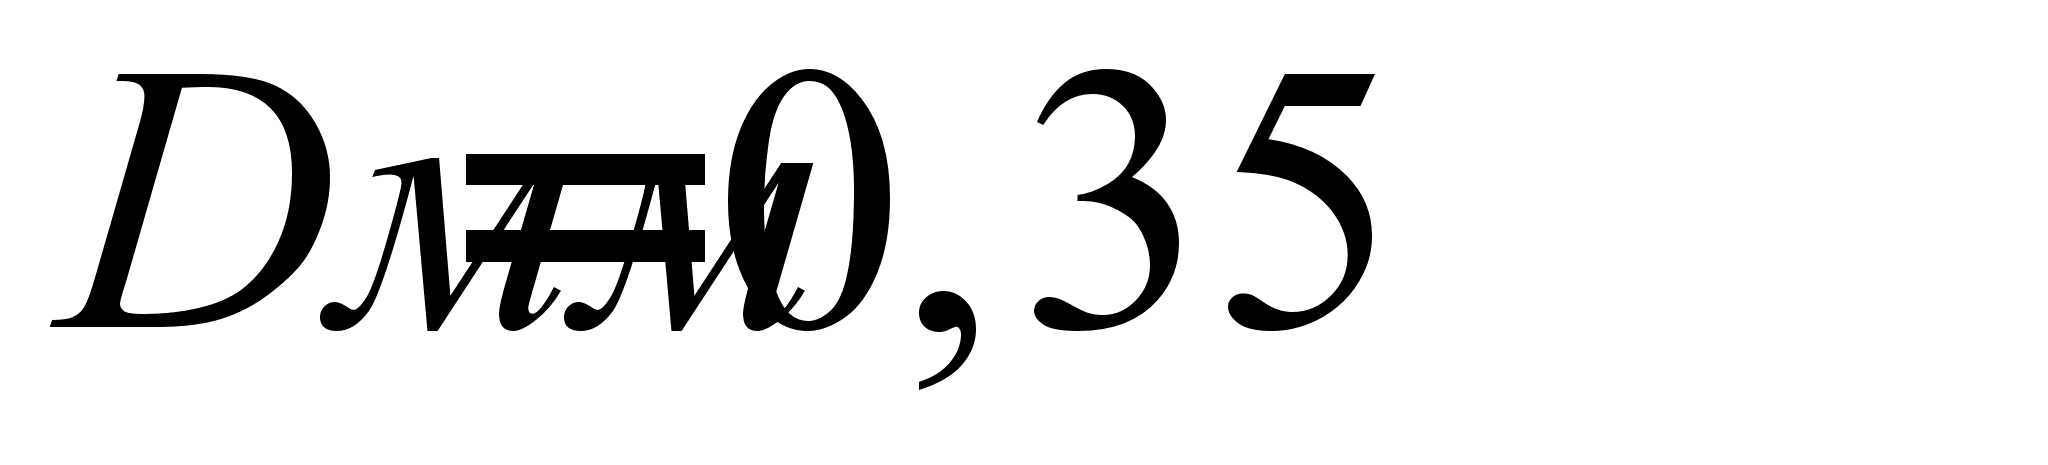 ;
– толщина
стенки, см,
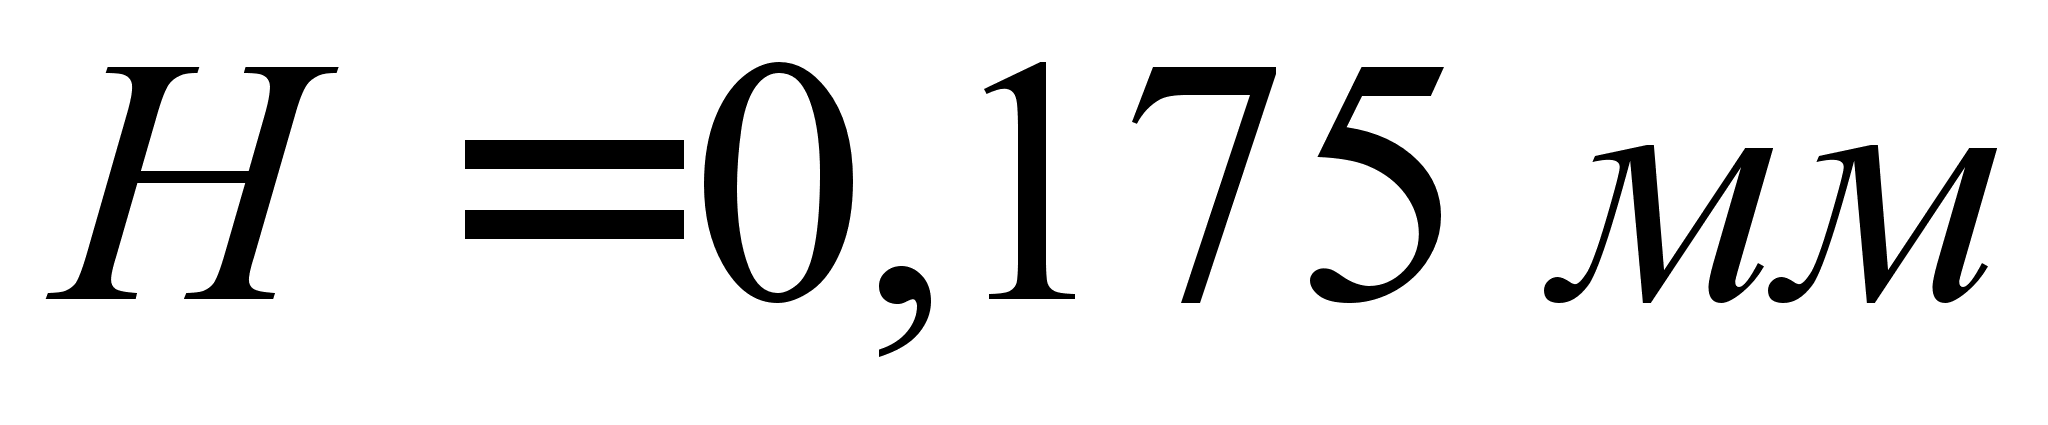 ;
– длина
полого цилиндра,
см,
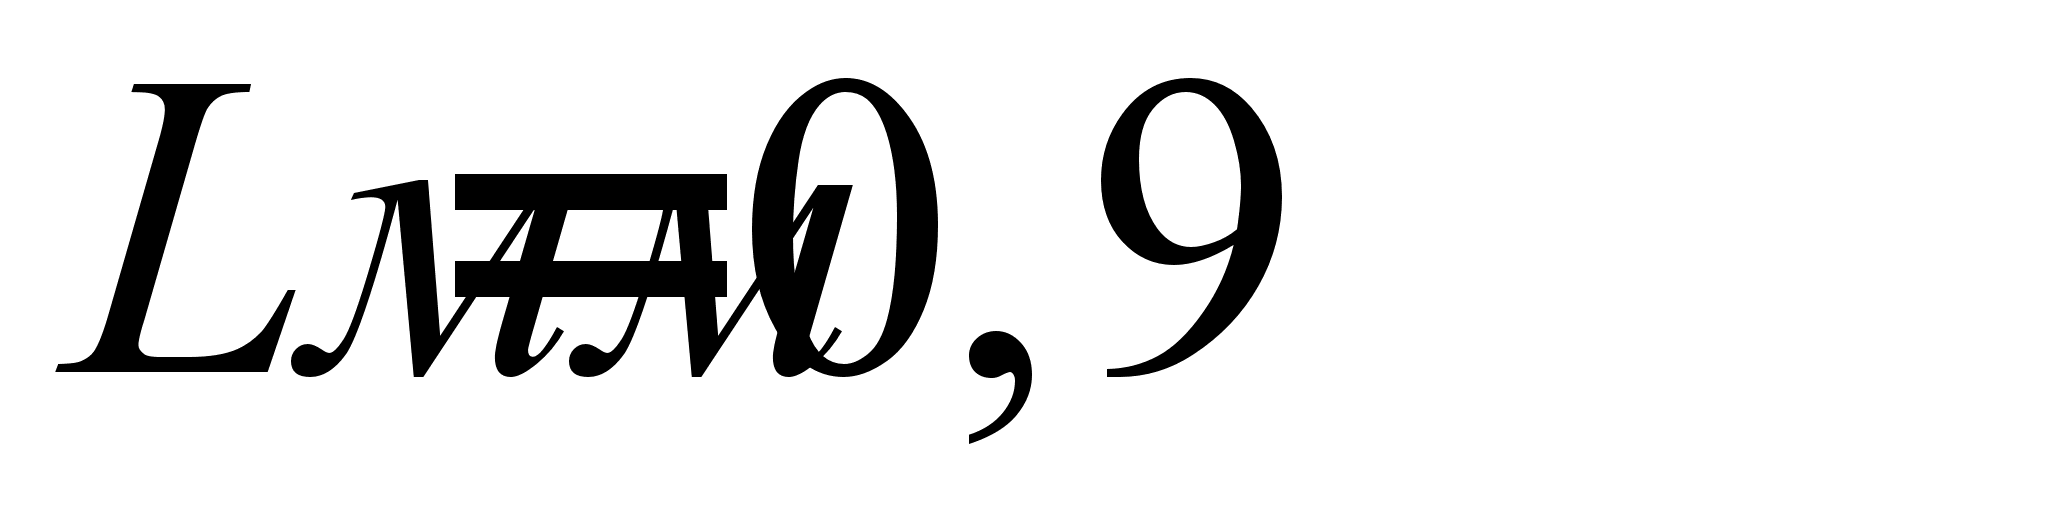 .
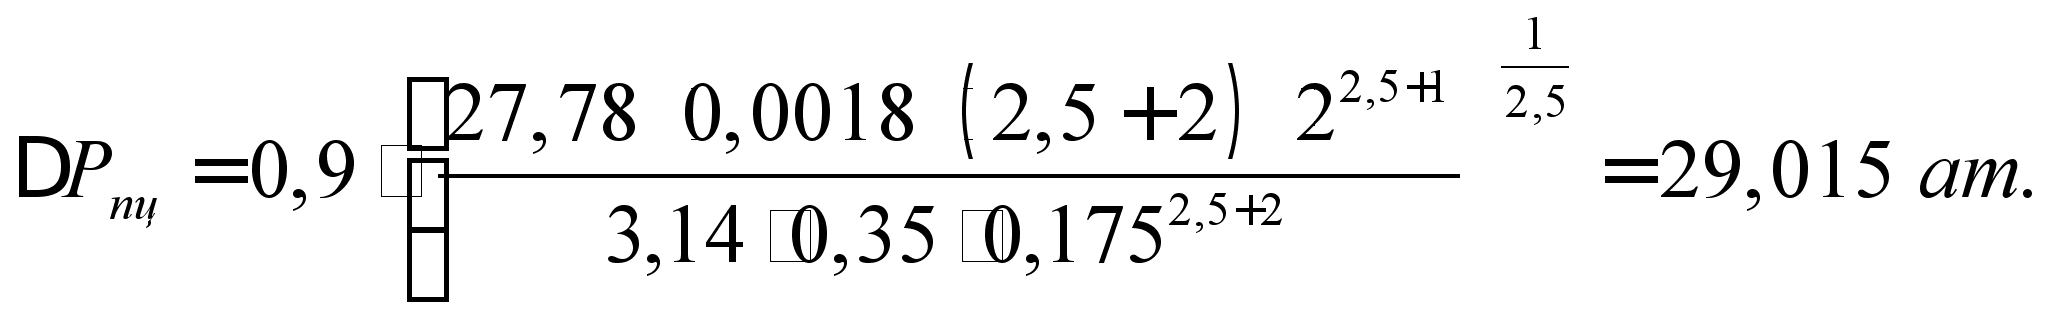
Подставим полученные значения в преобразованную формулу (3.7):
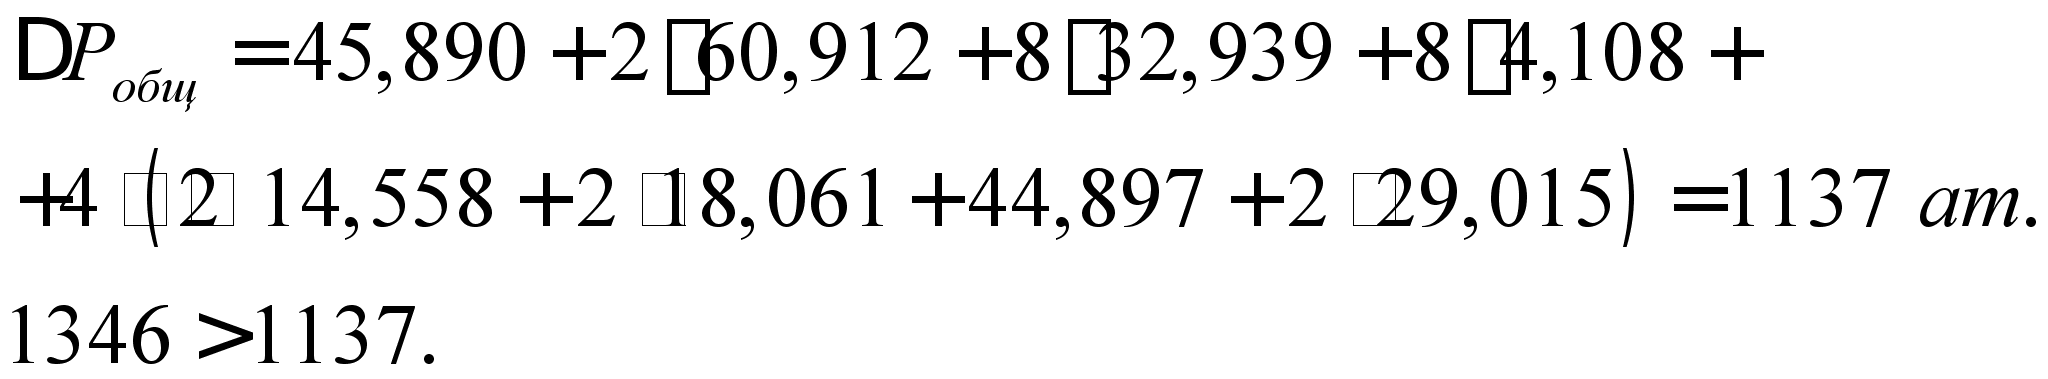
Условие выполняется.
4. РАСЧЕТ ИСПОЛНИТЕЛЬНЫХ РАЗМЕРОВ ФОРМООБРАЗУЮЩИХ ДЕТАЛЕЙ
Исполнительные
размеры формоо бразующих
элементов
назначают в
зависимости
от допуска на
размеры изделия
и усадку формуемого
материала.
4.1. Расчет исполнительных размеров полуматрицы подвижной
Рис. 6
На рис. 6 приведены размеры, которые подлежат расчету.
Размеры поверхностей изделия, формуемых полуматрицей подвижной, приведены в таблице:
|
Обозначение |
Размер, мм |
Допуск, мм |
Формула для расчета |
|
Аи |
120–0,035 |
0,035 |
|
|
Ви |
70–0,030 |
0,030 |
|
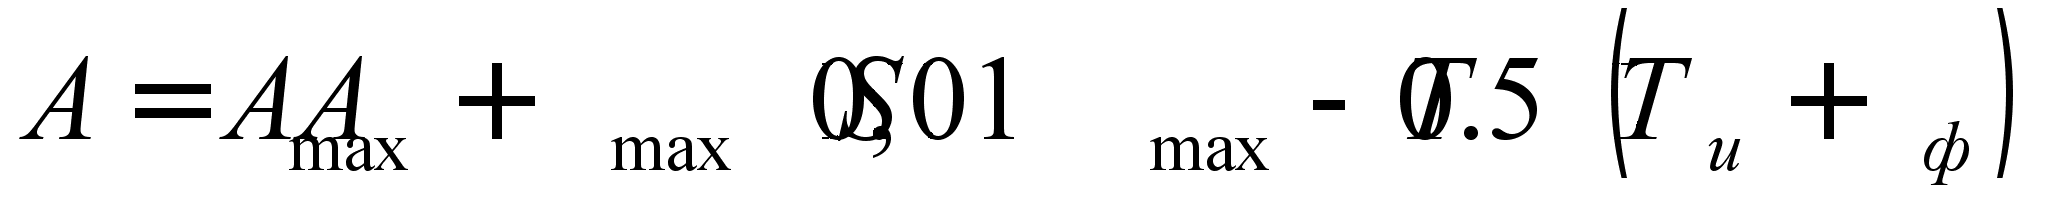
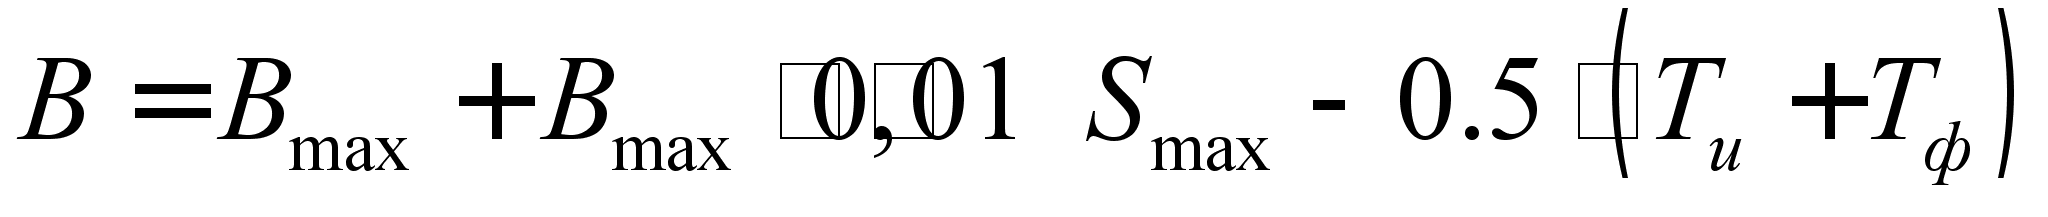
Подставляя численные значения в соответствующую формулу, получаем:
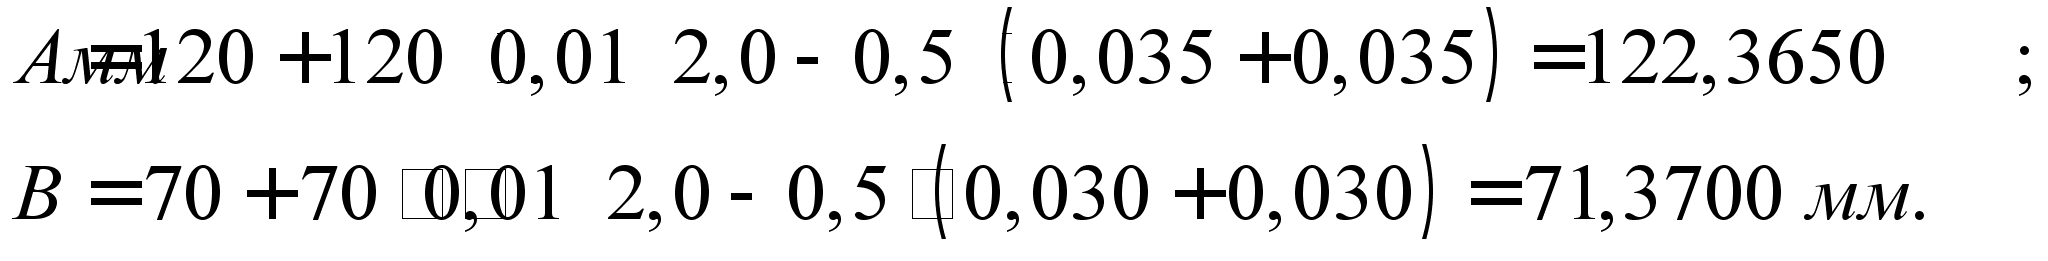
Полученные результаты округляем с кратностью по 11–12 квалитету, то есть для размеров А и В – 0,10:
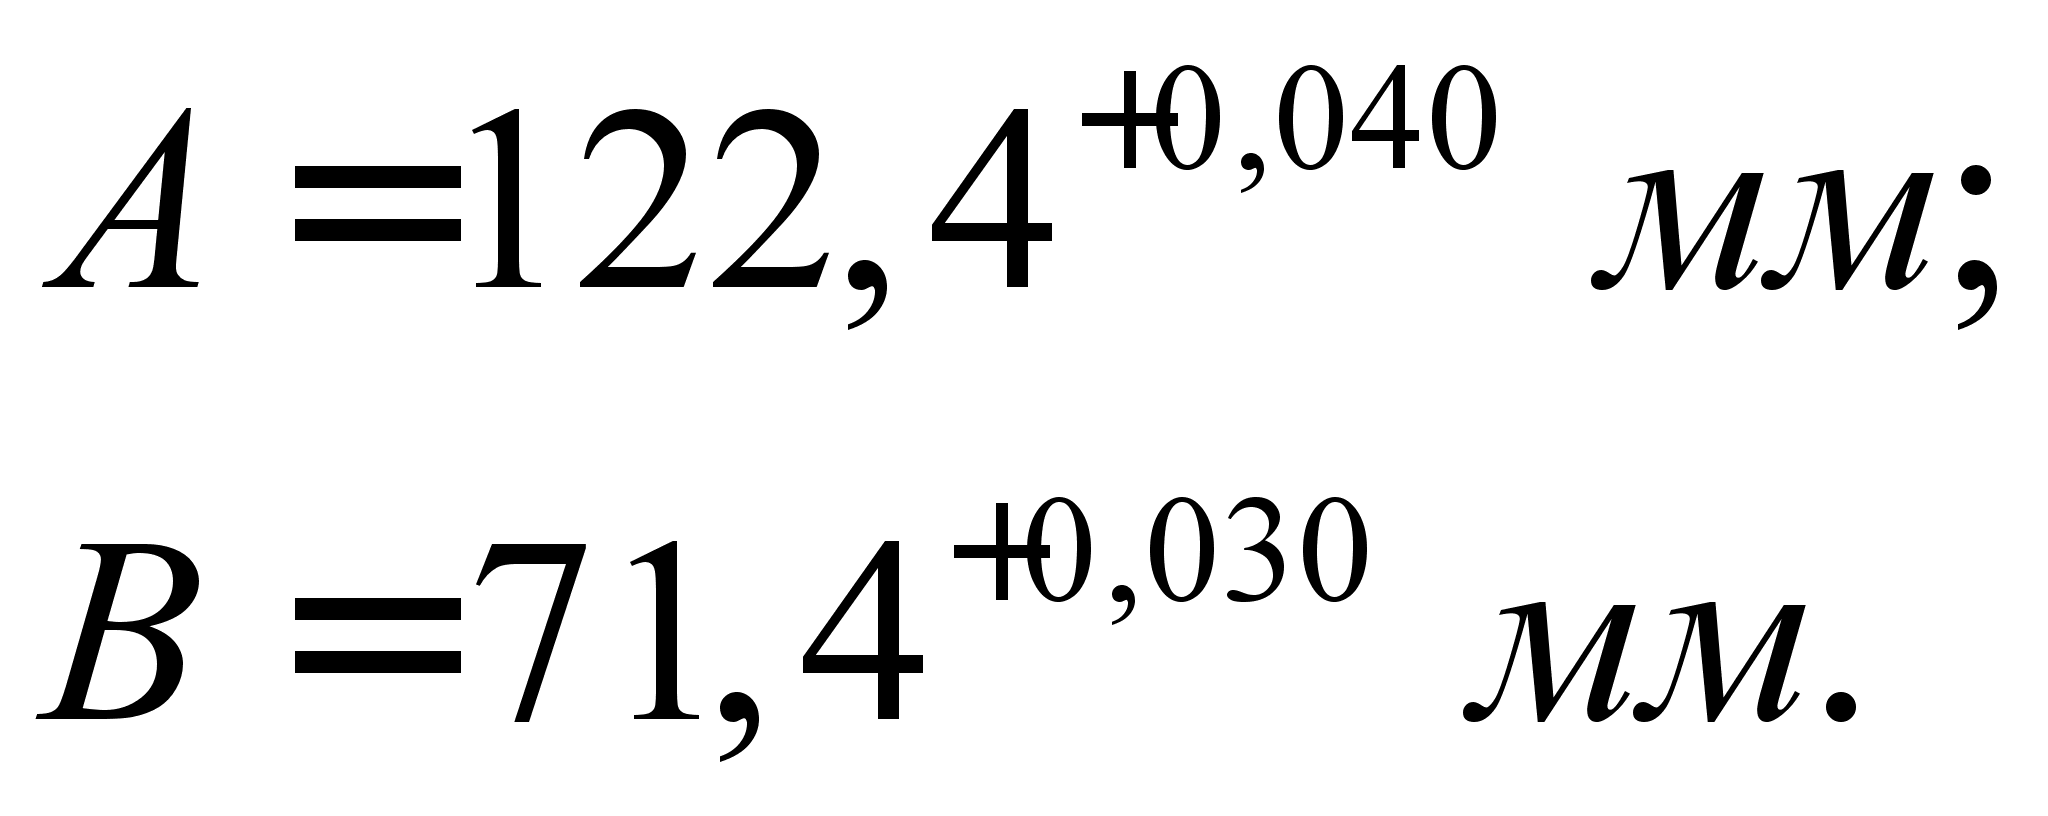
4.2. Расчет исполнительных размеров пуансона

Рис. 7
На рис. 7 приведены размеры, которые подлежат расчету.
Размеры поверхностей изделия, формуемых пуансоном, приведены в таблице:
|
Обозначение |
Размер, мм |
Допуск, мм |
Формула для расчета |
|
Аи |
115+0,035 |
0,035 |
|
|
Ви |
65+0,030 |
0,030 |
|
|
Ни |
23,5–0,021 |
0,021 |
|
|
Н1и |
15,5–0,018 |
0,018 |
|
|
А1и |
44±0,05 | 0,1 |
|
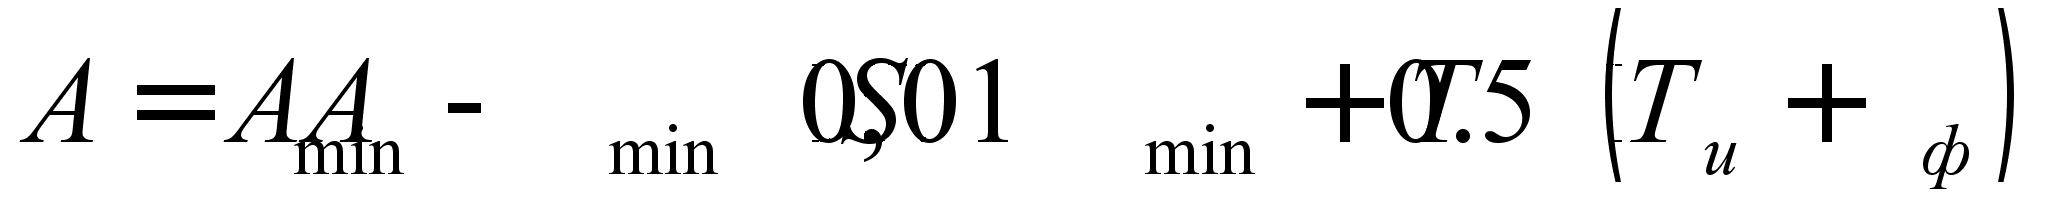
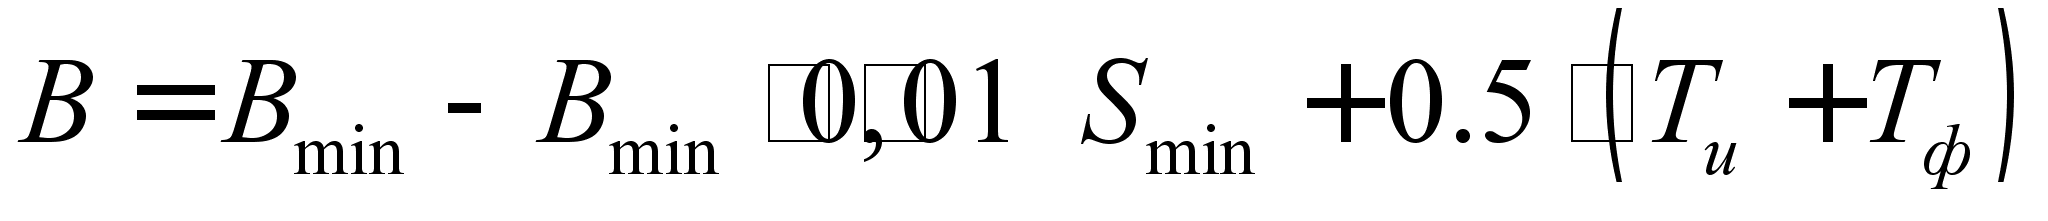
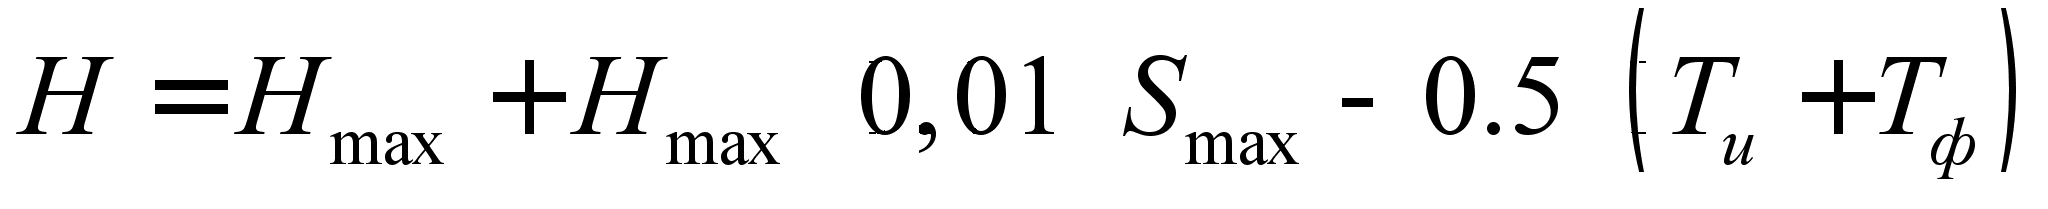
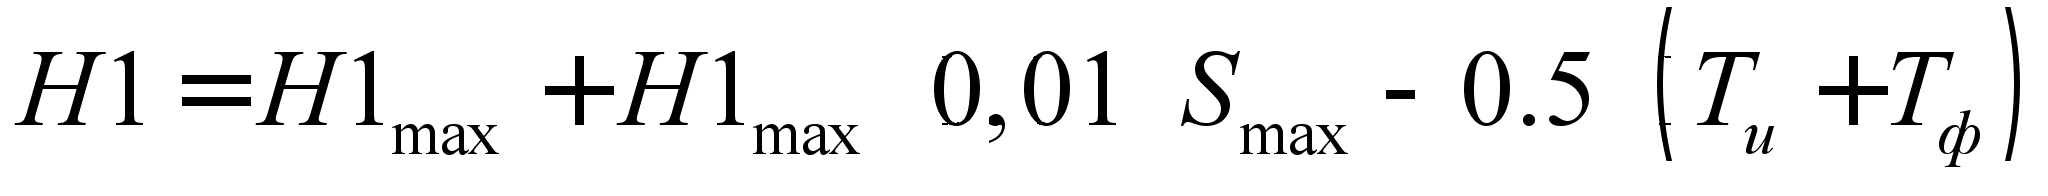
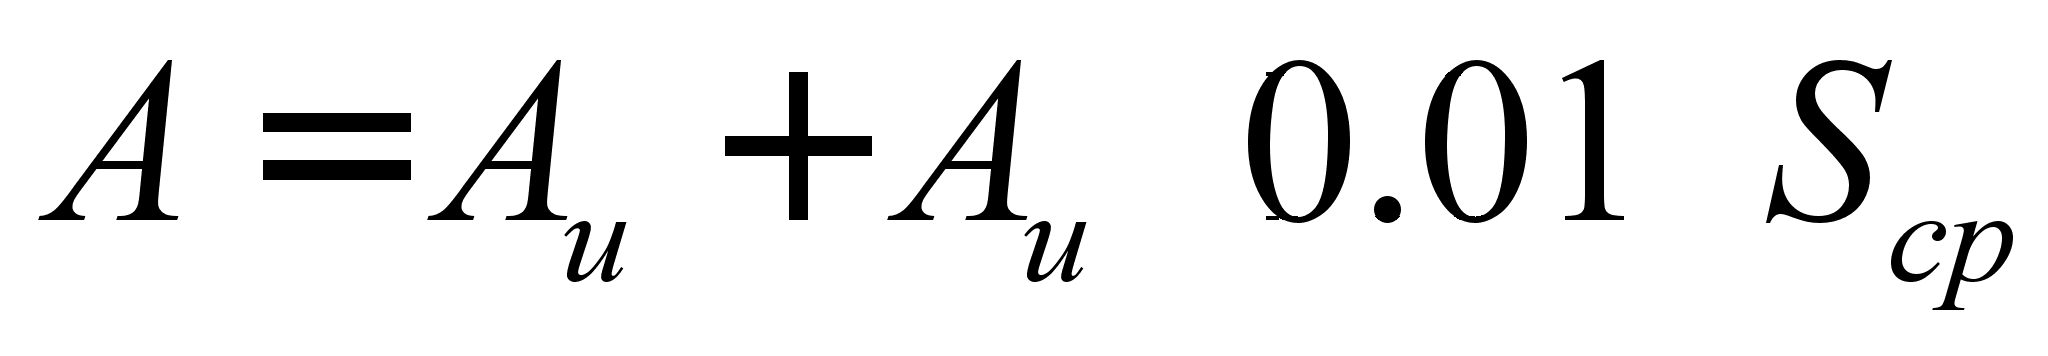
Подставляя численные значения в соответствующую формулу, получаем:
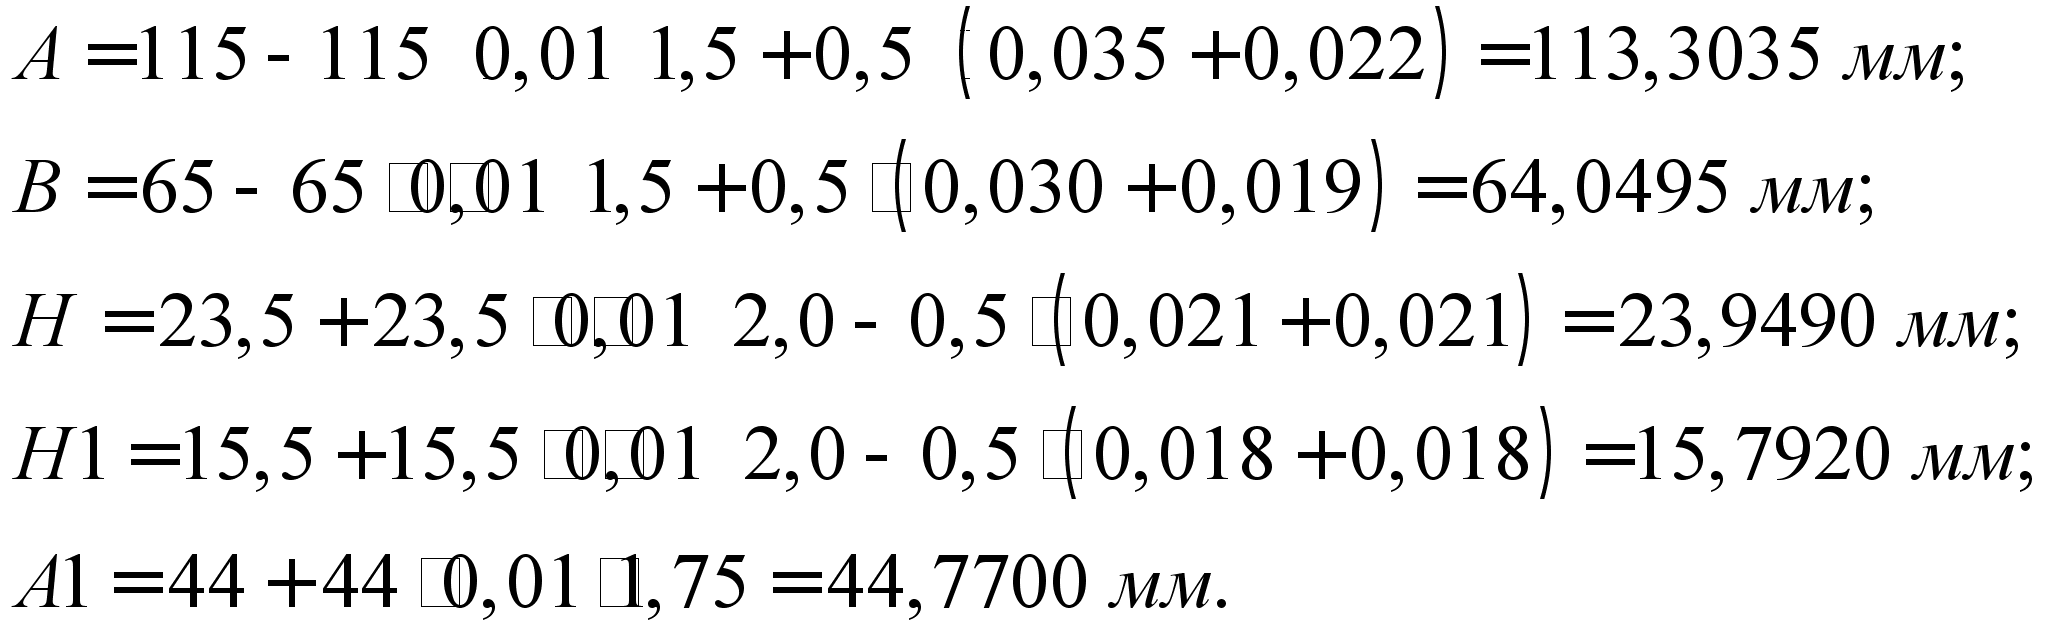
Полученные результаты округляем с кратностью по 11–12 квалитету, то есть для размеров А, В, А1 – 0,10, а для размеров Н и Н1 – 0,05:
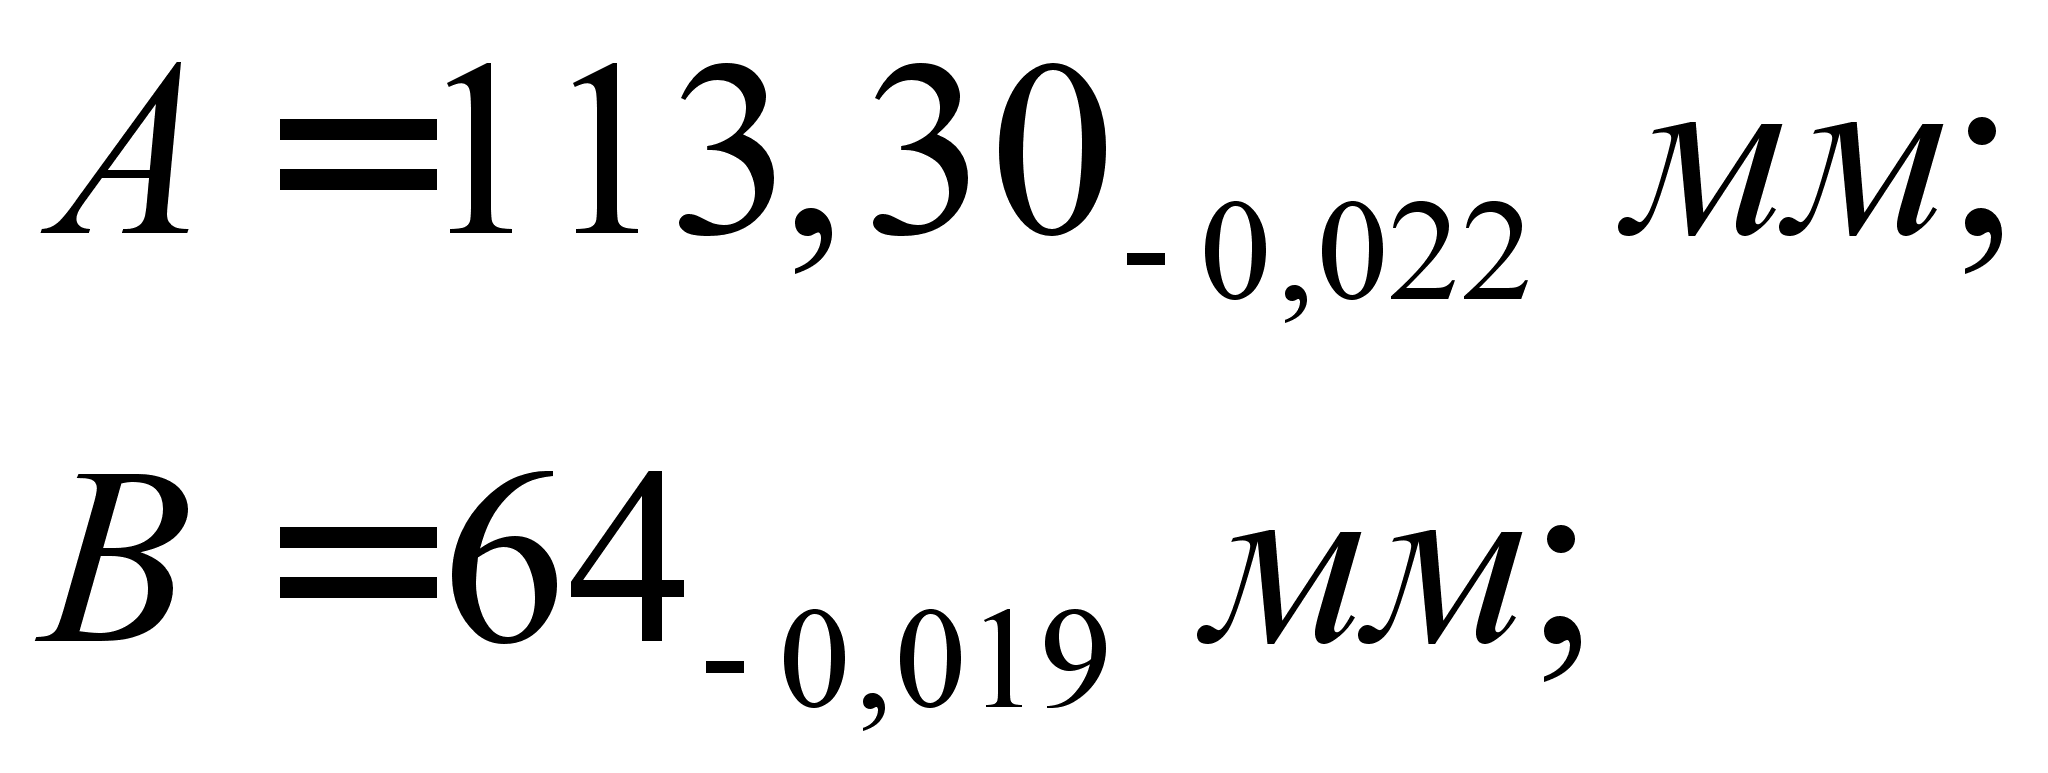
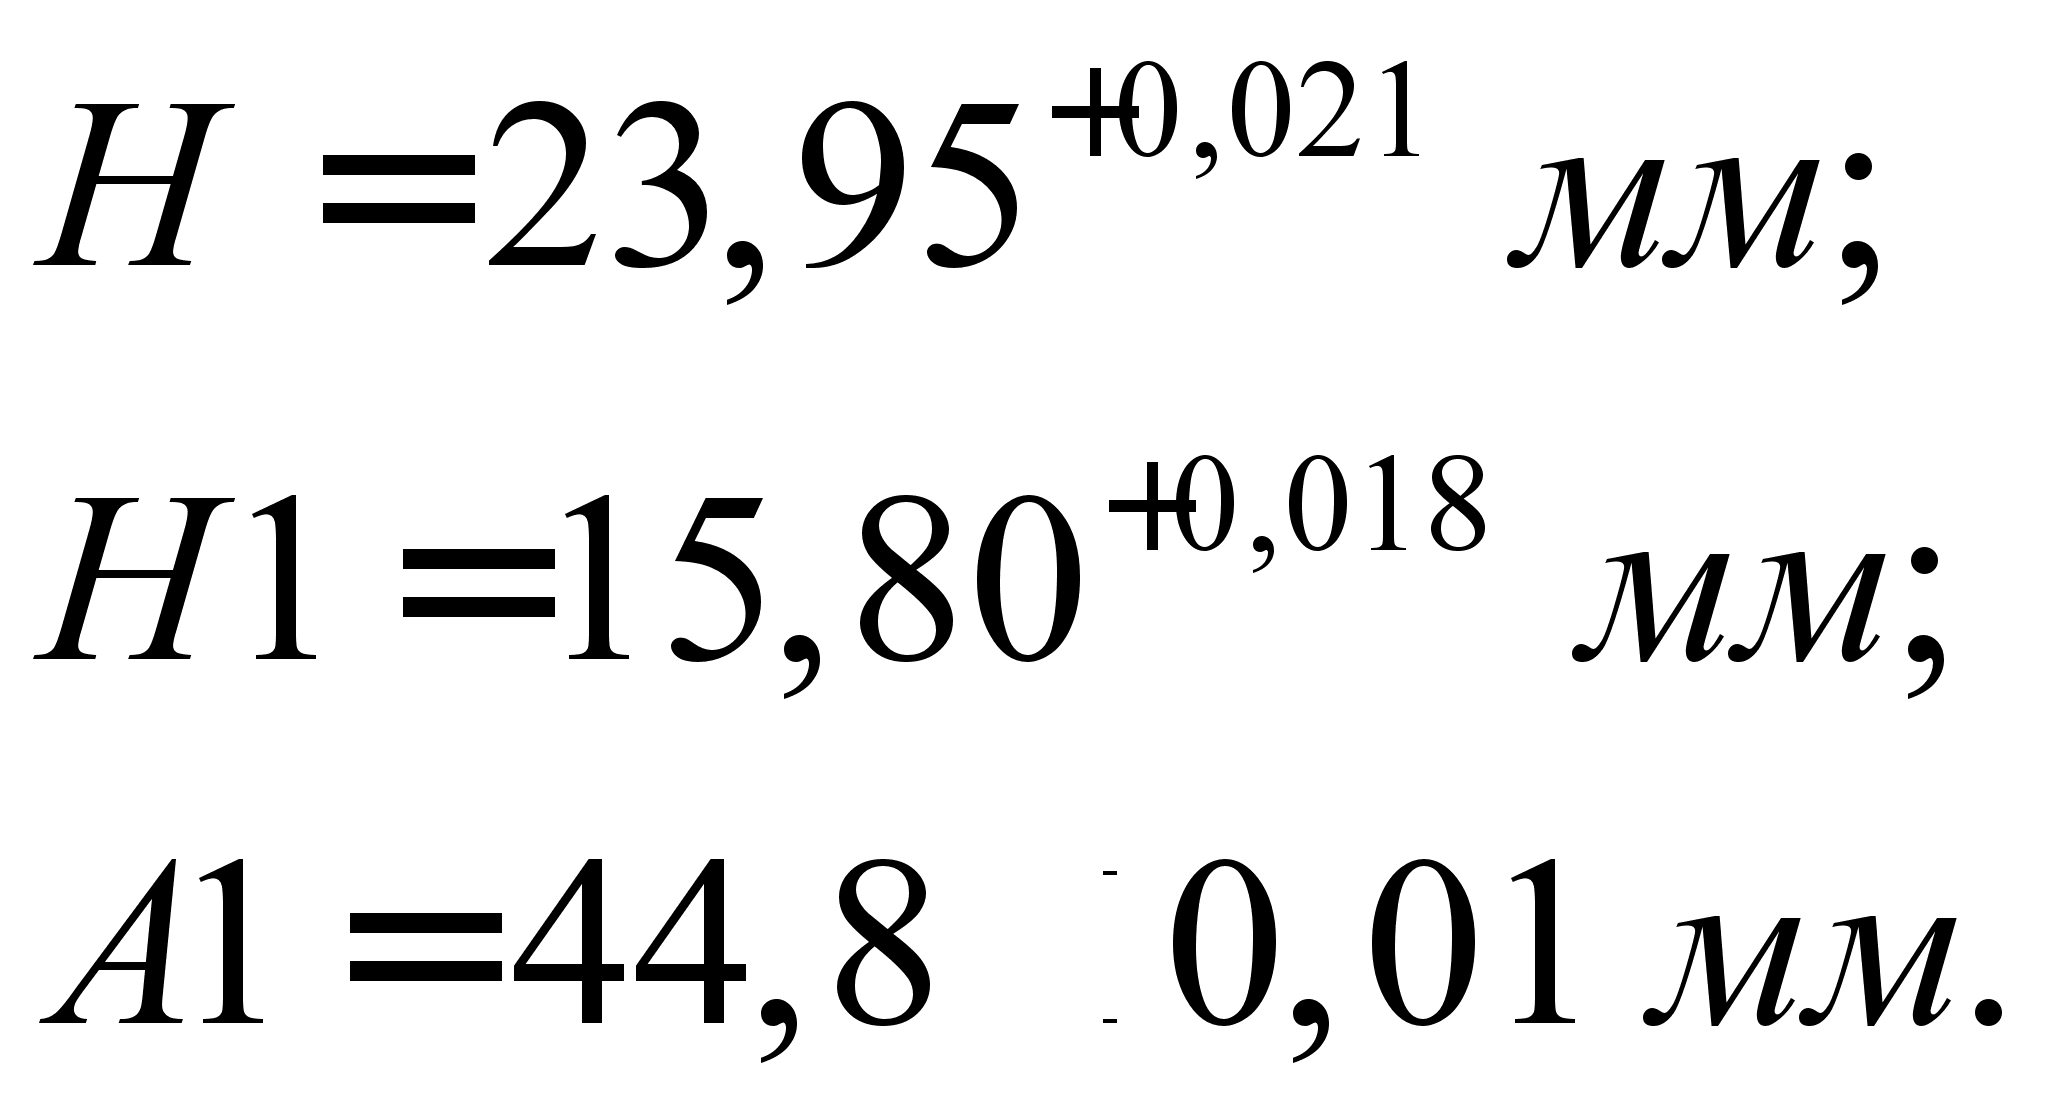
4.3. Расчет исполнительных размеров полуматрицы неподвижной

Рис. 8
На рис. 8 приведены размеры, которые подлежат расчету.
Размеры поверхностей изделия, формуемых полуматрицей неподвижной, приведены в таблице:
|
Обозначение |
Размер, мм |
Допуск, мм |
Формула для расчета |
|
Аи |
120–0,035 |
0,035 |
Примем размер, равный соответствующему размеру матрицы подвижной |
|
Ви |
70–0,030 |
0,030 |
Примем размер, равный соответствующему размеру матрицы подвижной |
|
А1и |
44±0,05 | 0,1 |
Примем размер, равный соответствующему размеру пуансона |
|
Ни |
2,5–0,010 |
0,021 |
|
Подставляя численные значения в соответствующую формулу, получаем:
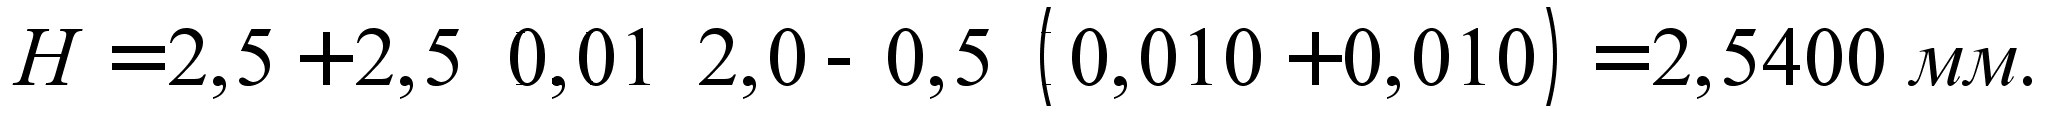
Полученные результаты округляем с кратностью по 11–12 квалитету, то есть для размеров Н – 0,02:
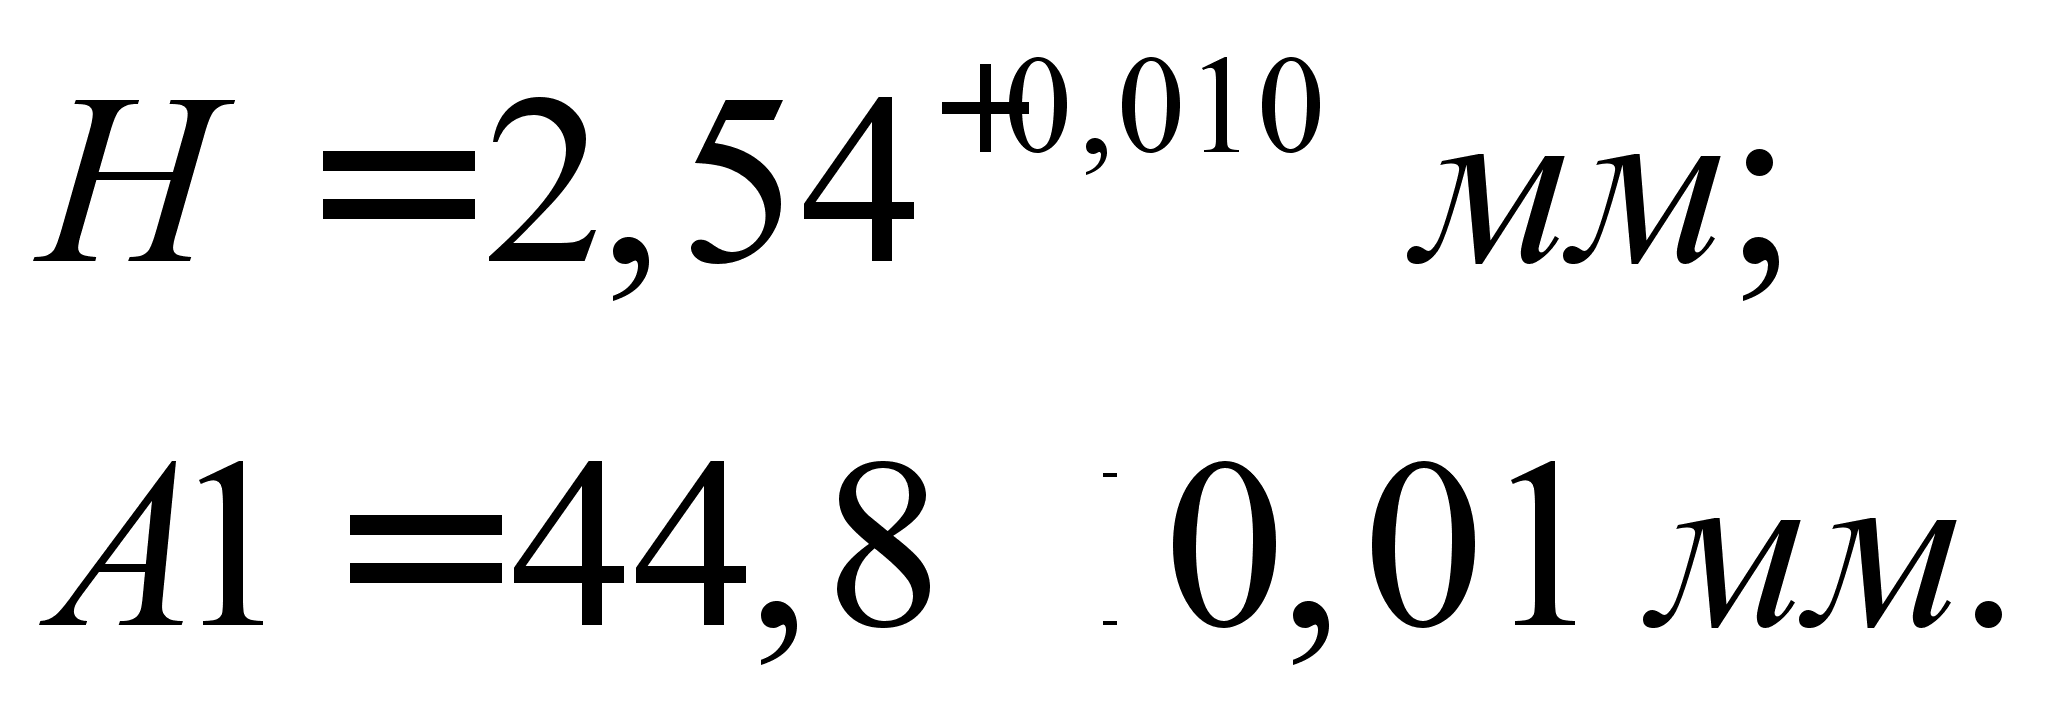
4.4. Расчет исполнительных размеров вставки

Рис. 9
На рис. 9 приведены размеры знака, которые подлежат расчету.
Размеры поверхностей изделия, формуемых вставкой, приведены в таблице:
|
Обозначение |
Размер, мм |
Допуск, мм |
Формула для расчета |
|
Dи |
9–0,015 |
0,015 |
|
|
D1и |
7–0,015 |
0,015 |
|
|
Lи |
9–0,015 |
0,015 |
|
|
L1и |
3–0,010 |
0,010 |
|
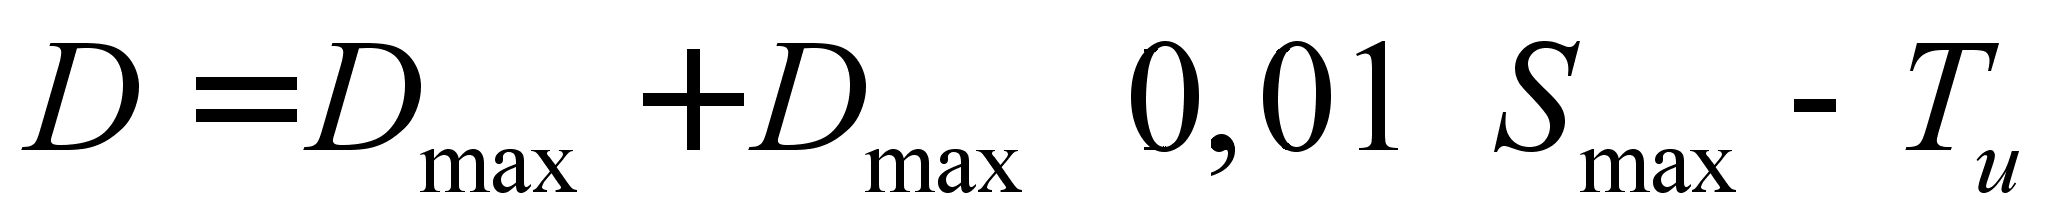
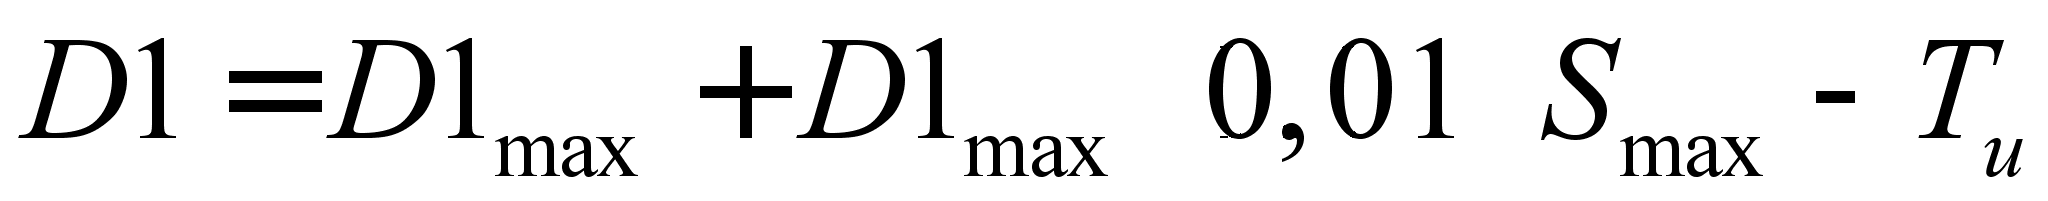
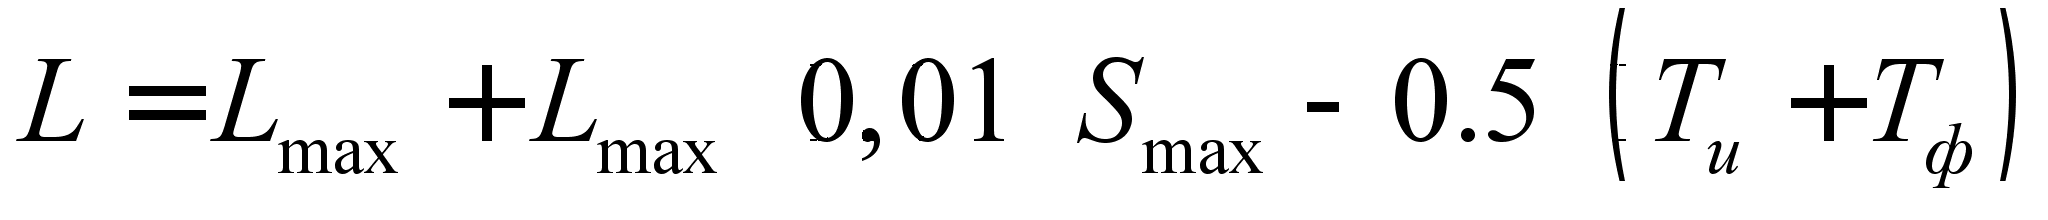
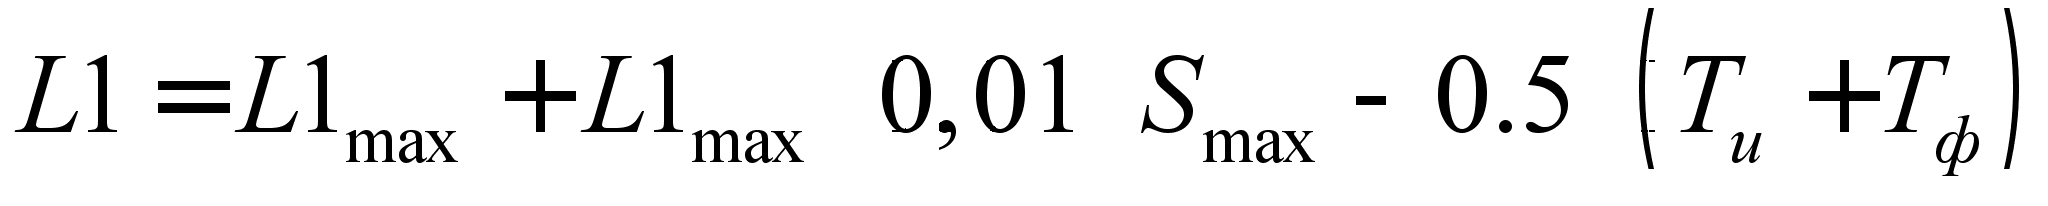
Подставляя численные значения в соответствующую формулу, получаем:
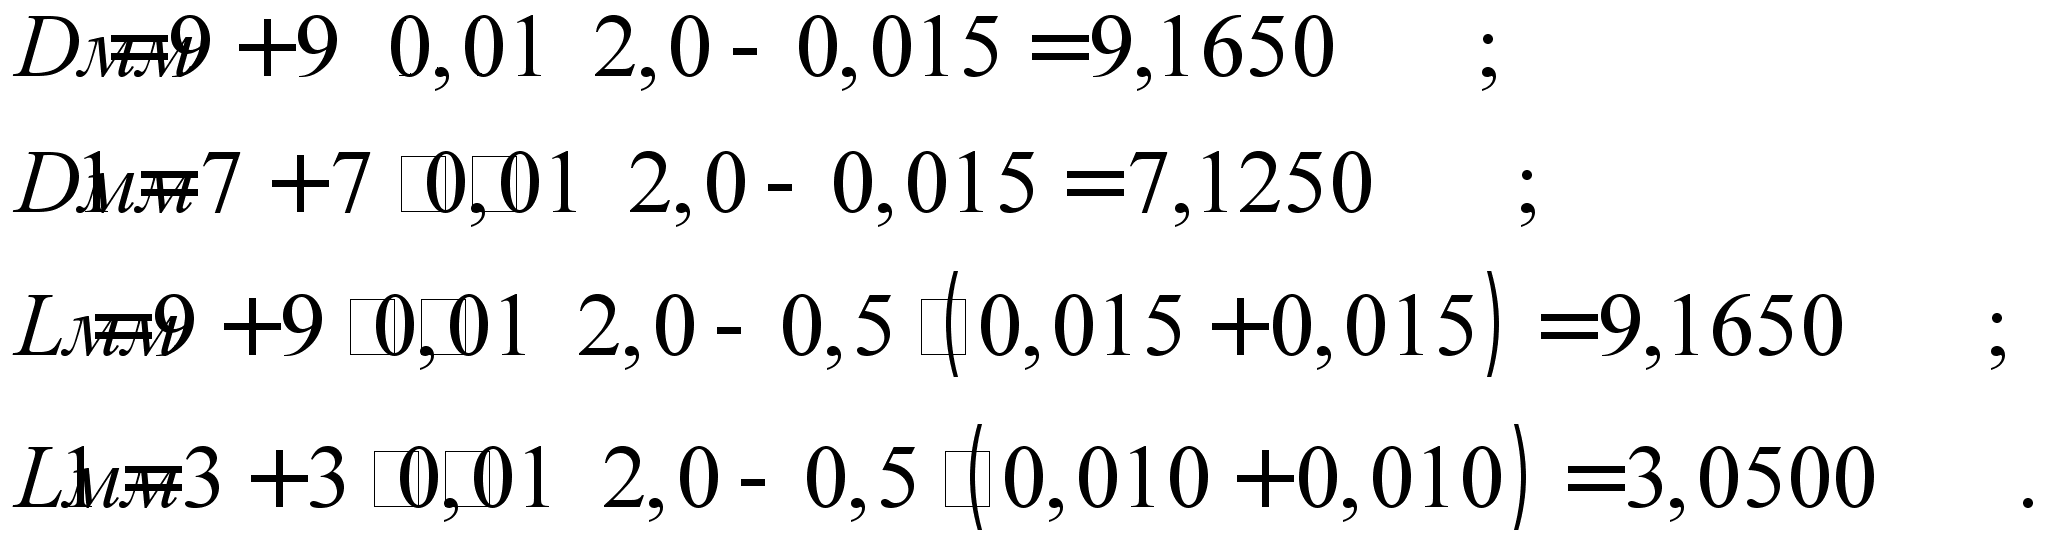
Полученные результаты округляем с кратностью по 11–12 квалитету, то есть для размеров D, L – 0,05, для размера D1 – 0,02, а для размера L1 – 0,01:
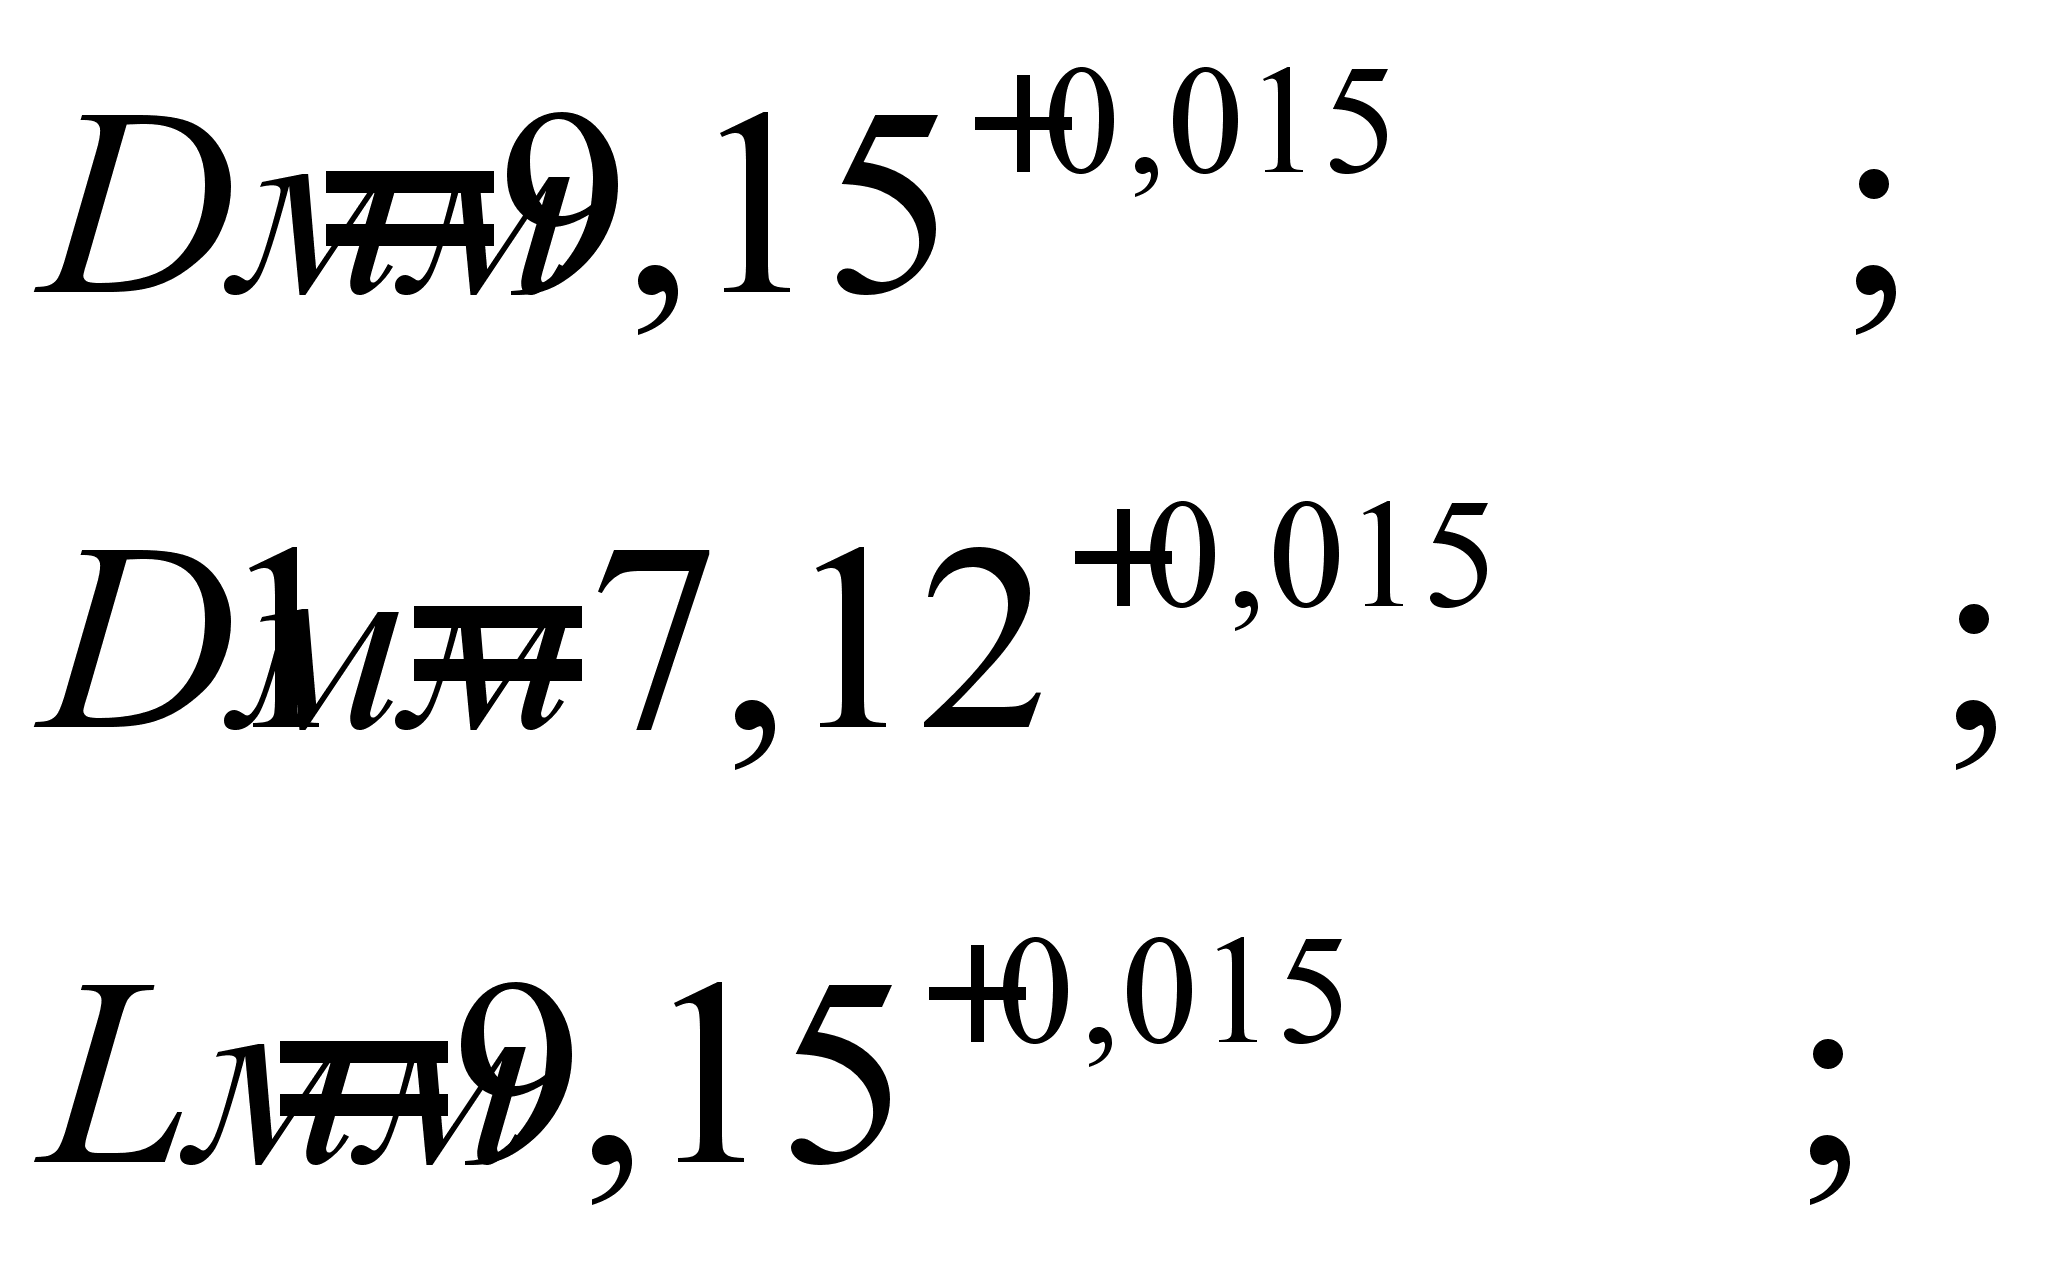
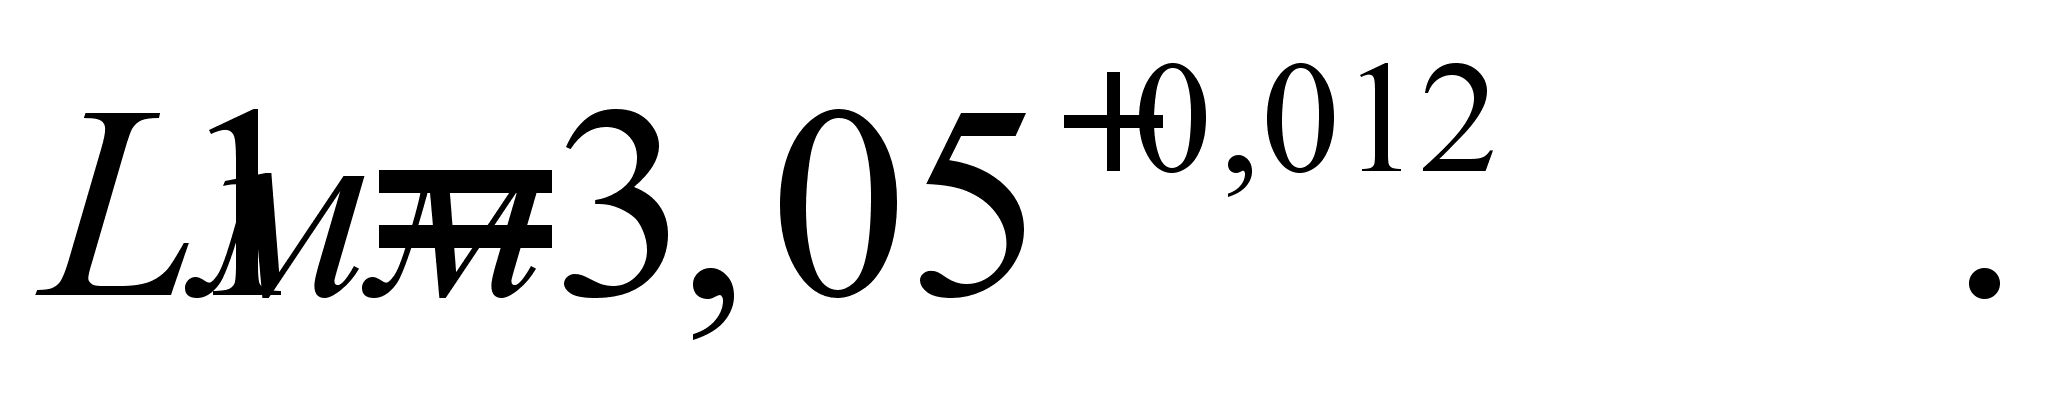
4.5. Расчет исполнительных размеров нижнего знака
Рис. 10
На рис. 10 приведены размеры, которые подлежат расчету.
Размеры поверхностей изделия, формуемых вставкой пуансона, приведены в таблице:
|
Обозначение |
Размер, мм |
Допуск, мм |
Формула для расчета |
|
Dи |
7–0.015 |
0,015 |
Примем размер, равный соответствующему размеру вставки |
|
Ни |
8,5+0,015 |
0,015 |
Принимаем размер, обеспечивающий надежное сопряжение знака со вставкой:
|
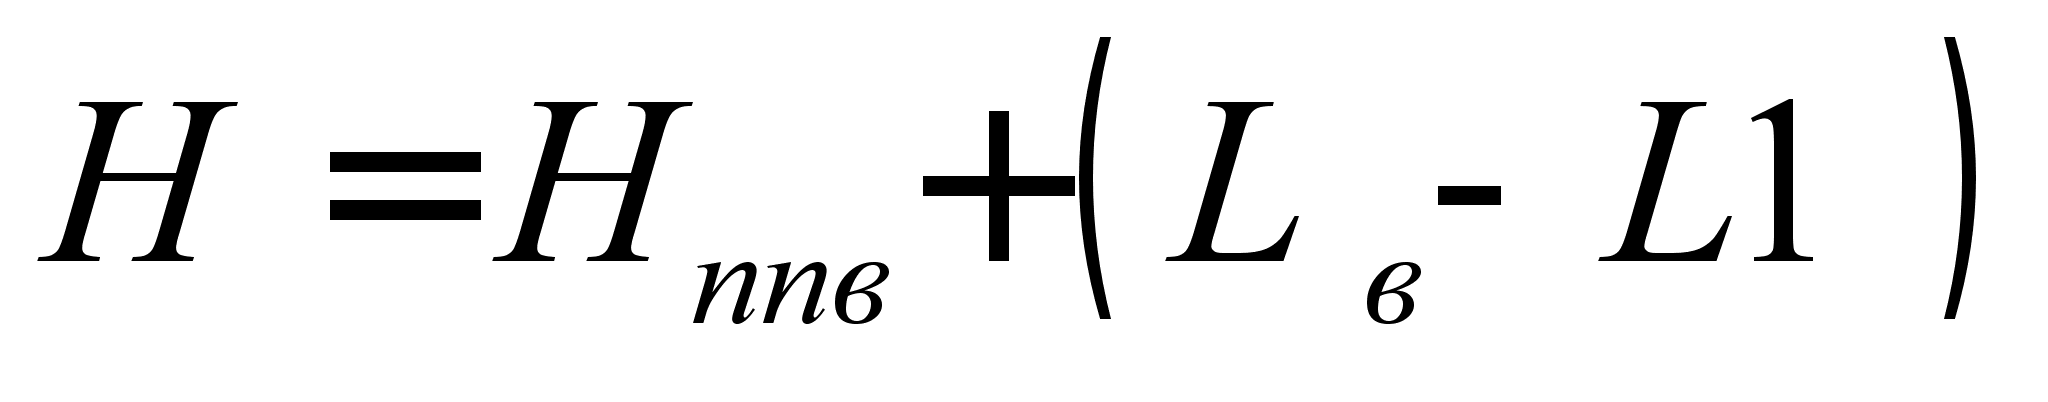
Подставляя численные значения в соответствующую формулу, получаем:
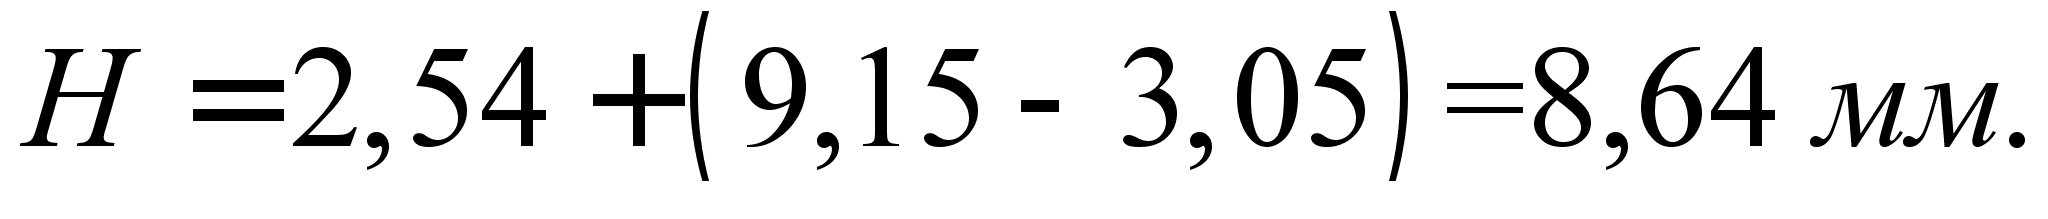
Полученные результаты округляем с кратностью по 11–12 квалитету, то есть для размера H – 0,02:

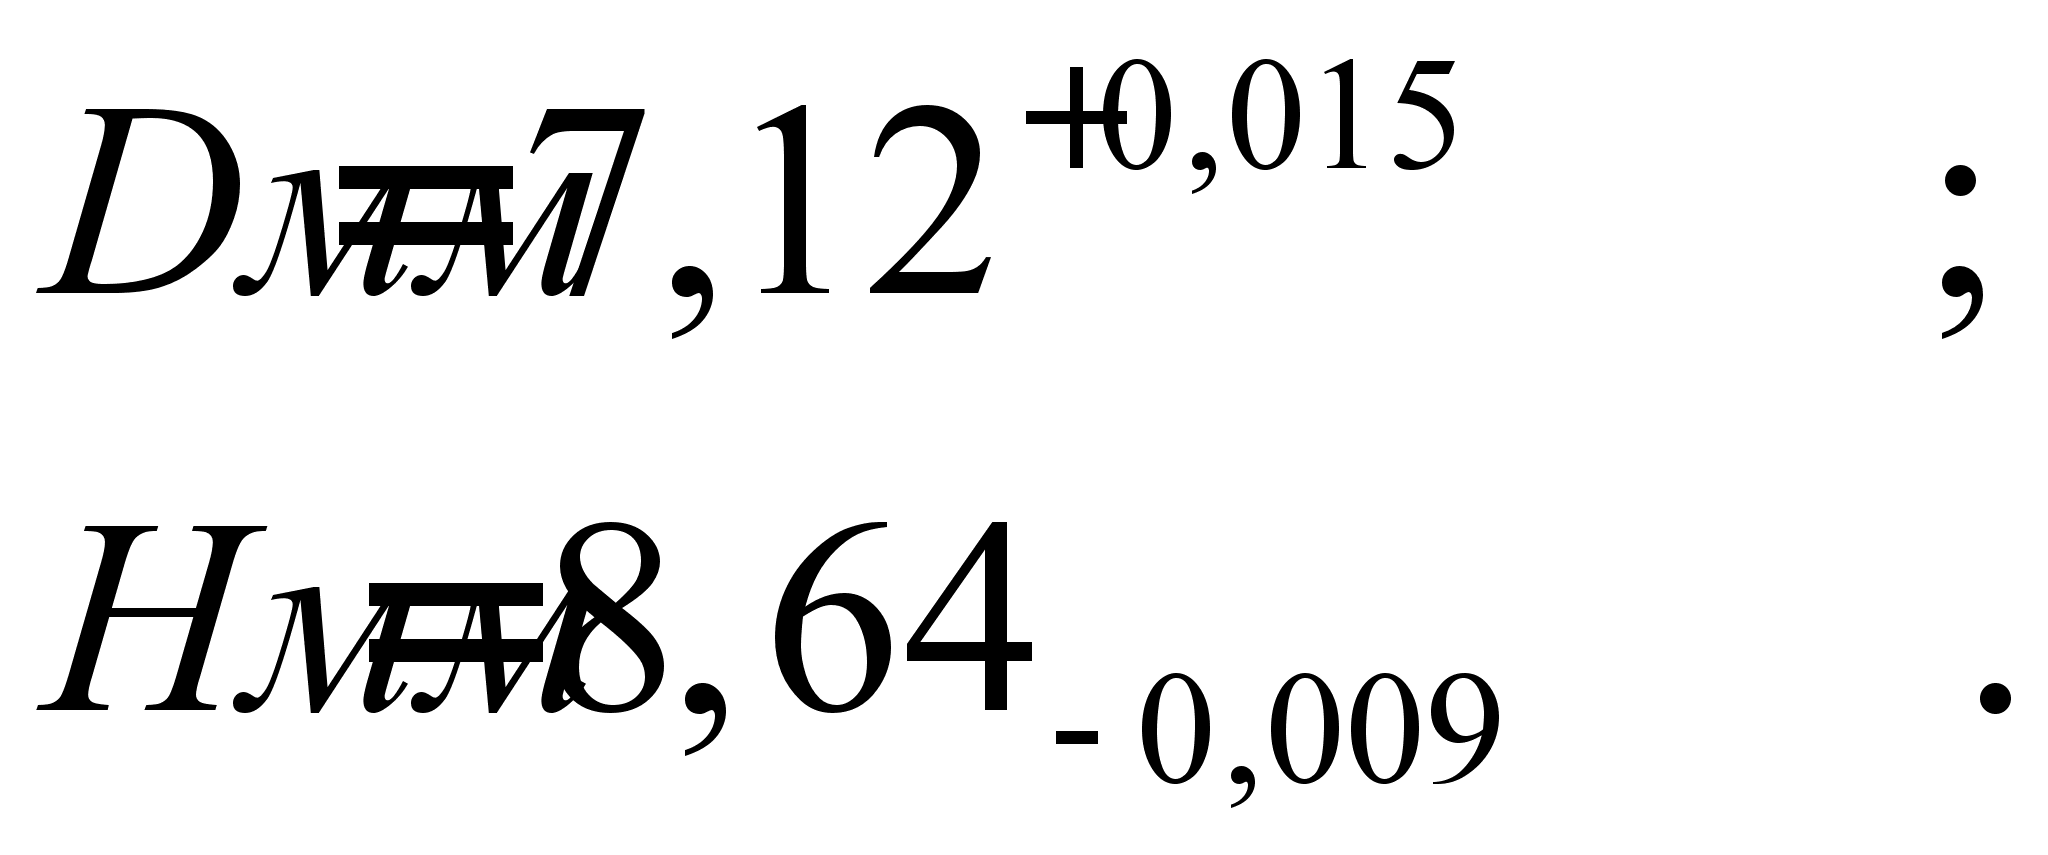
4.6.
Расче т
исполнительных
размеров верхнего
знака
Рис. 11
На рис. 11 приведены размеры, которые подлежат расчету.
Размеры поверхностей изделия, формуемых вставкой пуансона, приведены в таблице:
|
Обозначение |
Размер, мм |
Допуск, мм |
Формула для расчета |
|
Dи |
3,5+0,012 |
0,012 |
|
|
Ни |
2,5+0,010 |
0,010 |
|
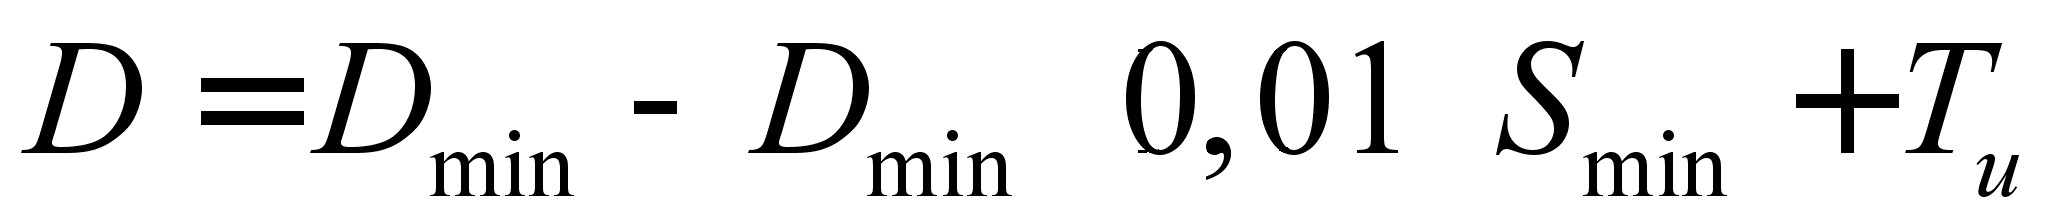
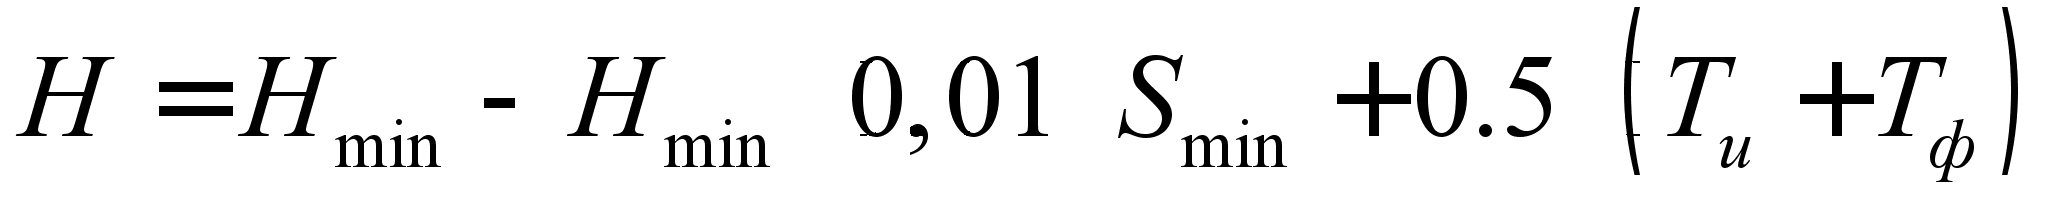
Подставляя численные значения в соответствующую формулу, получаем:
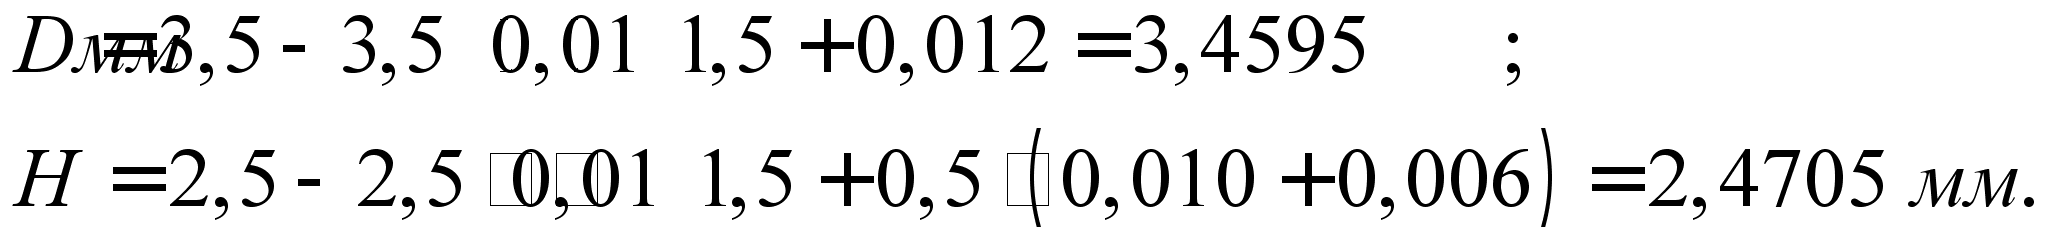
Полученные результаты округляем с кратностью по 11–12 квалитету, то есть для размеров D и H – 0,020:
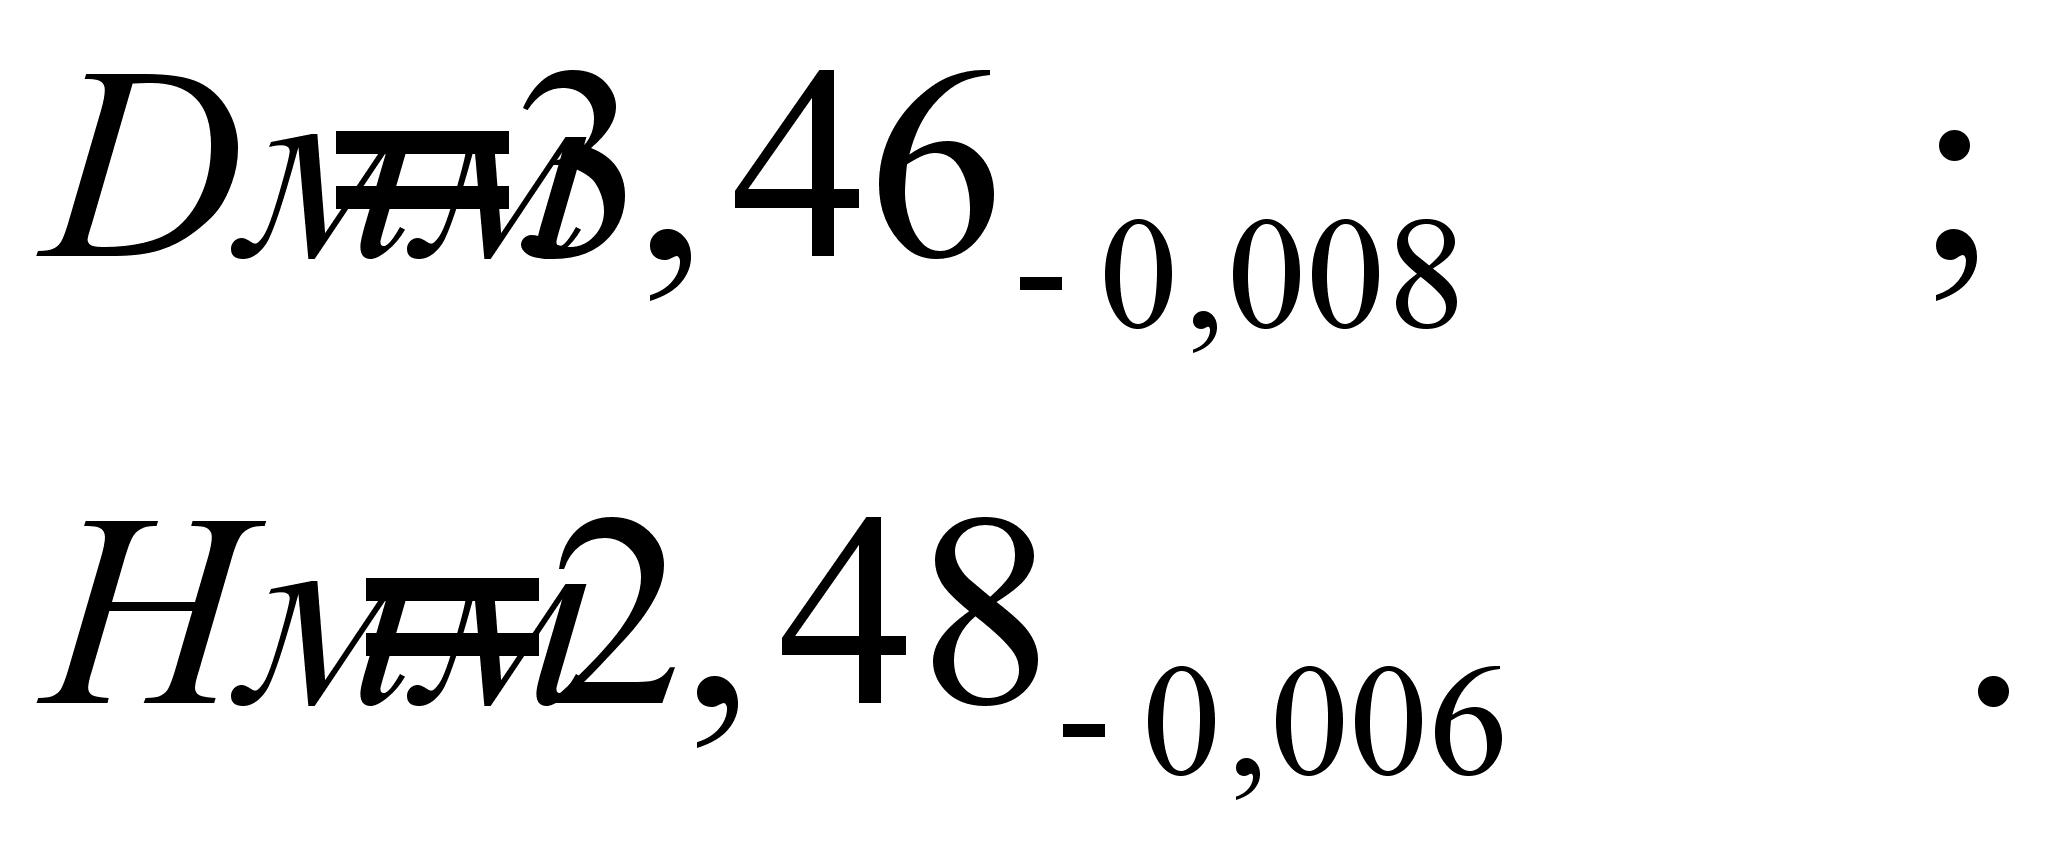
5. РАСЧЕТ УСТАНОВЛЕННОГО РЕСУРСА ОСНАСТКИ
Определение установленной безотказной наработки и установленного ресурса пресс–формы до среднего и капитального ремонтов.
1. Наработка и ресурс пресс–формы зависит от их конструкционной сложности. Принимаем категорию сложности пресс–формы 1 – пресс–форма с одной плоскостью разъема для изделий с простой поверхностью без арматуры, резьбы и элементов, препятствующих свободному извлечению из формы.
2. Установленную безотказную наработку Пб в тыс. деталей и установленные ресурсы пресс–формы до среднего ремонта Пс в тыс. деталей и до капитального ремонта Пк в тыс. деталей определяют по формуле:
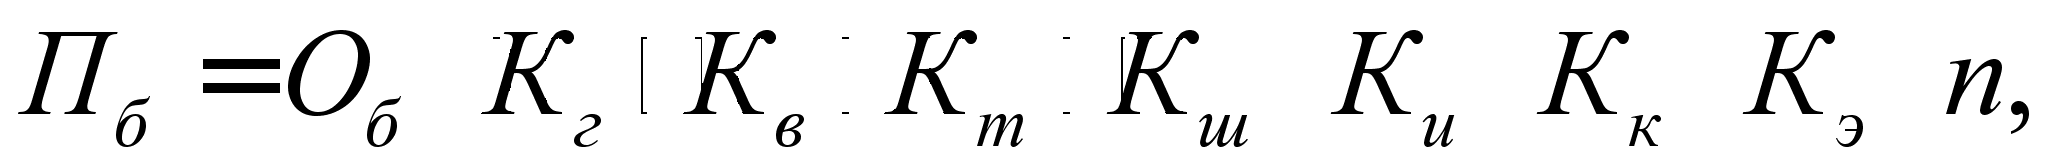

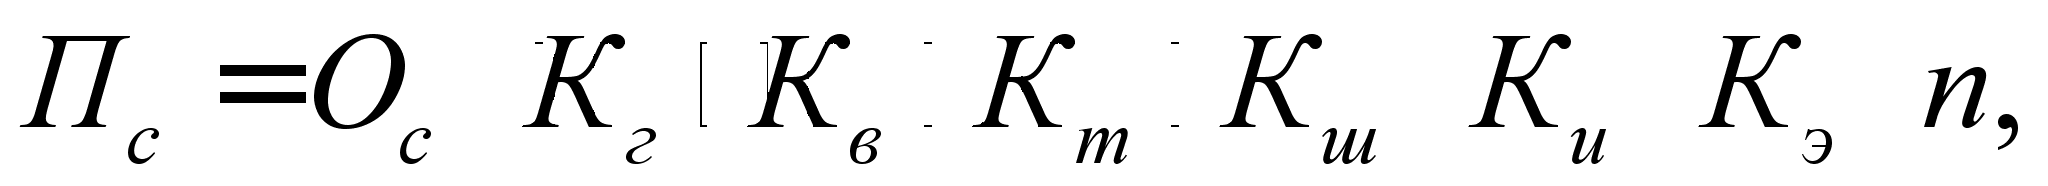
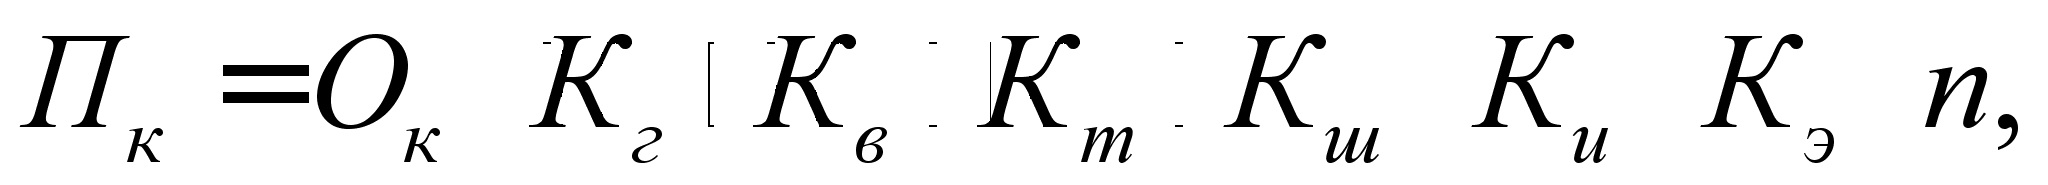
где
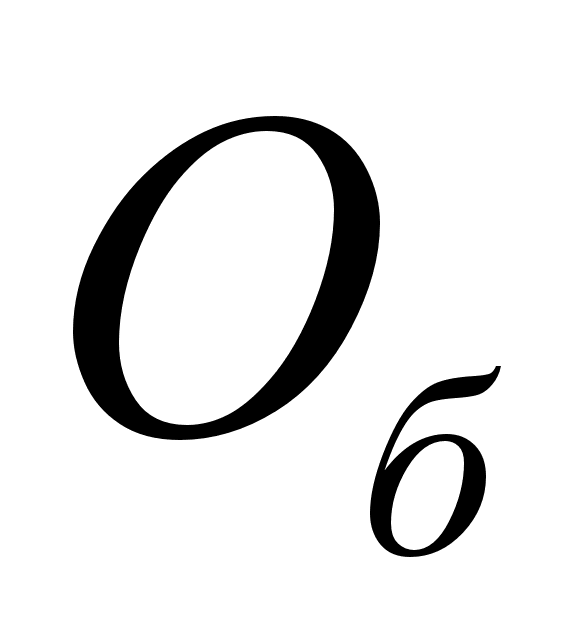 – номинальная
наработка
пресс–формы
с одного гнезда,
тыс. дет.,
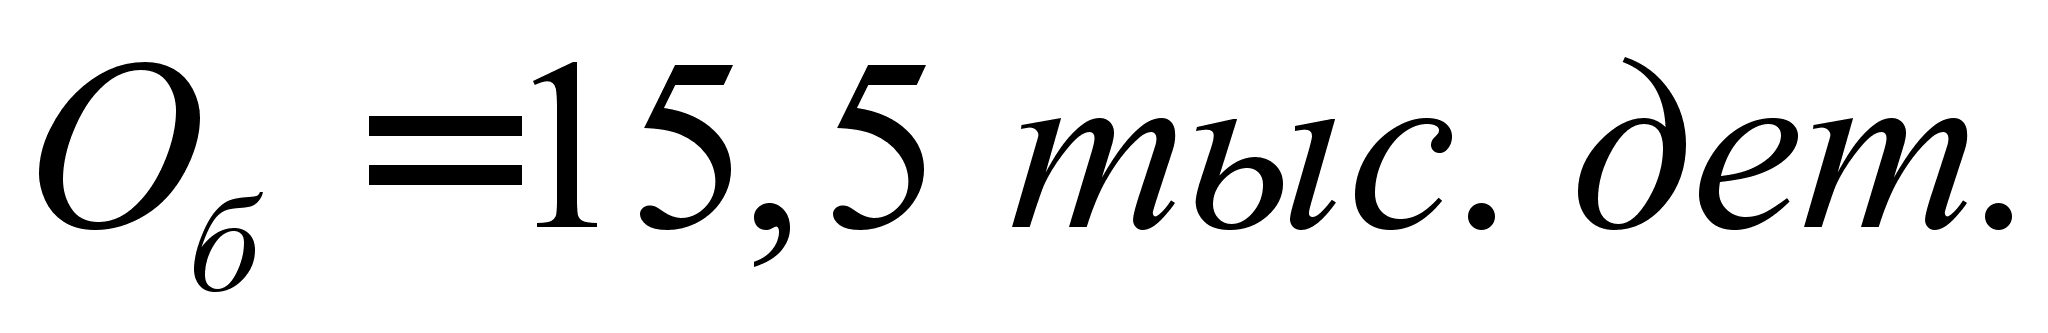 ;
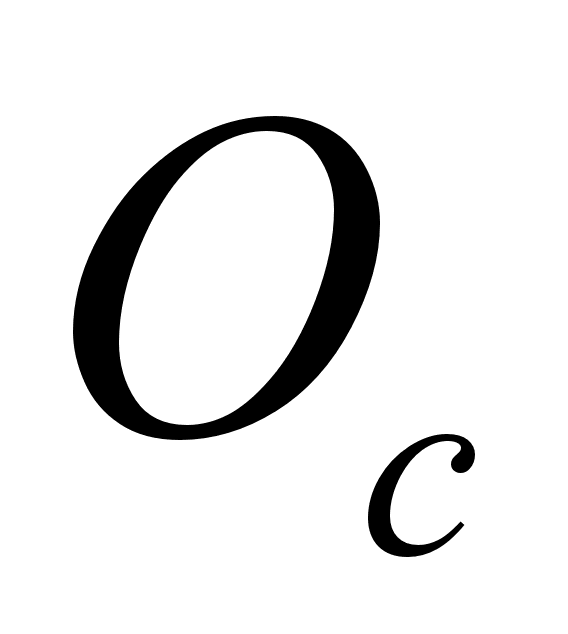 – номинальный
ресурс пресс–формы
до среднего
ремонта с одного
гнезда, тыс.
дет.
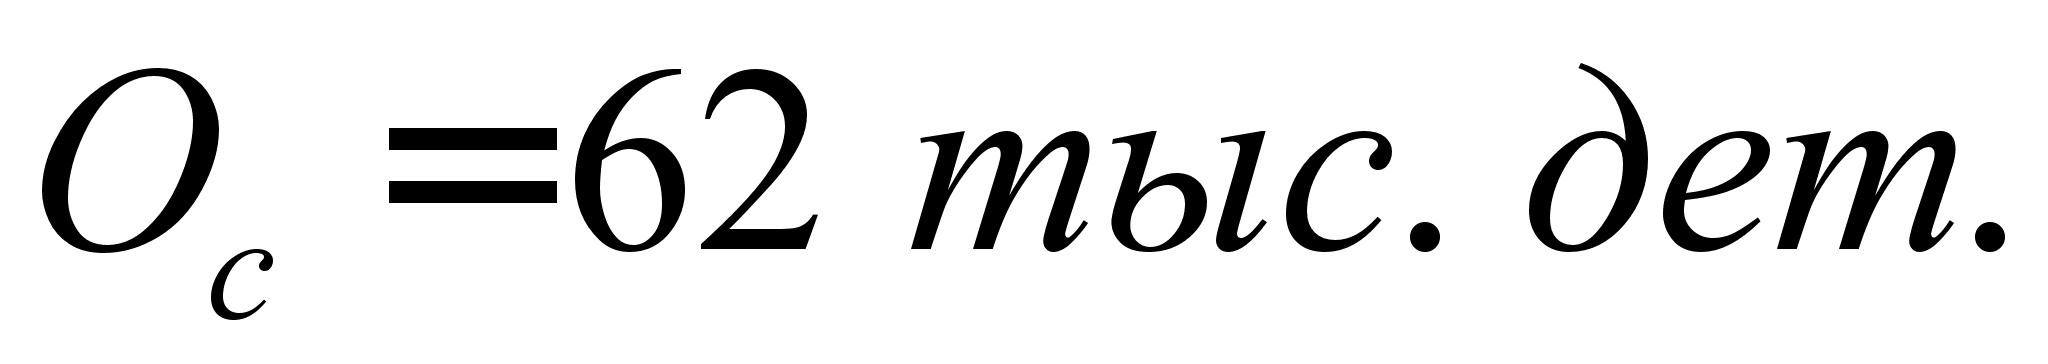 ;
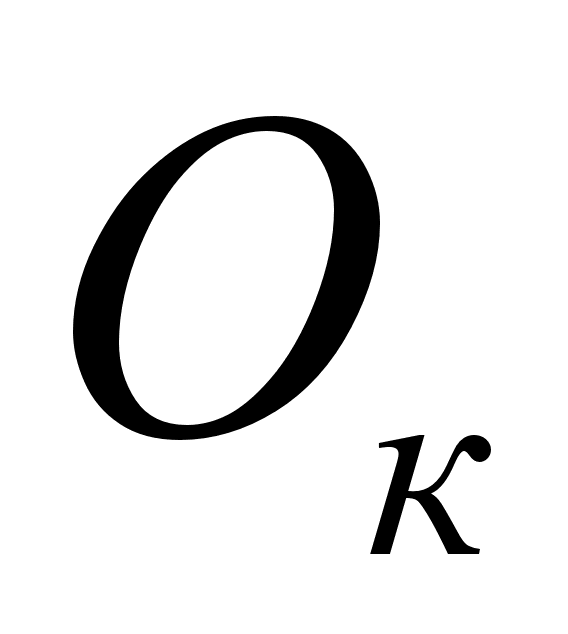 – номинальный
ресурс пресс–формы
до капитального
ремонта с одного
гнезда, тыс.
дет.
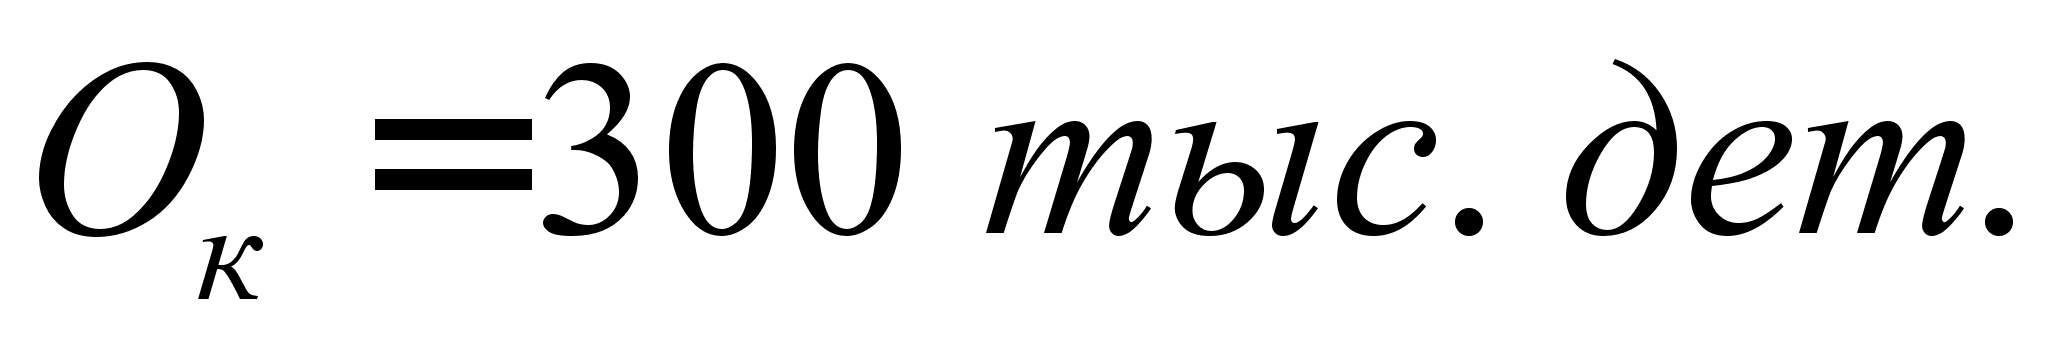 ;
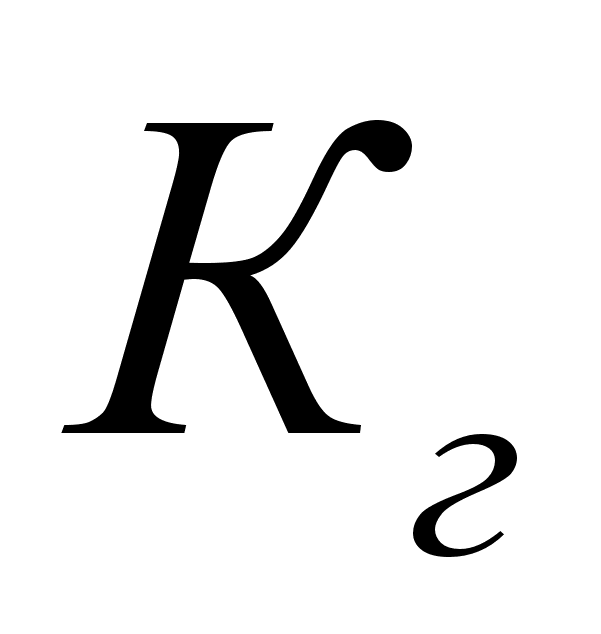 – коэффициент,
учитывающий
гнездность
пресс–формы,
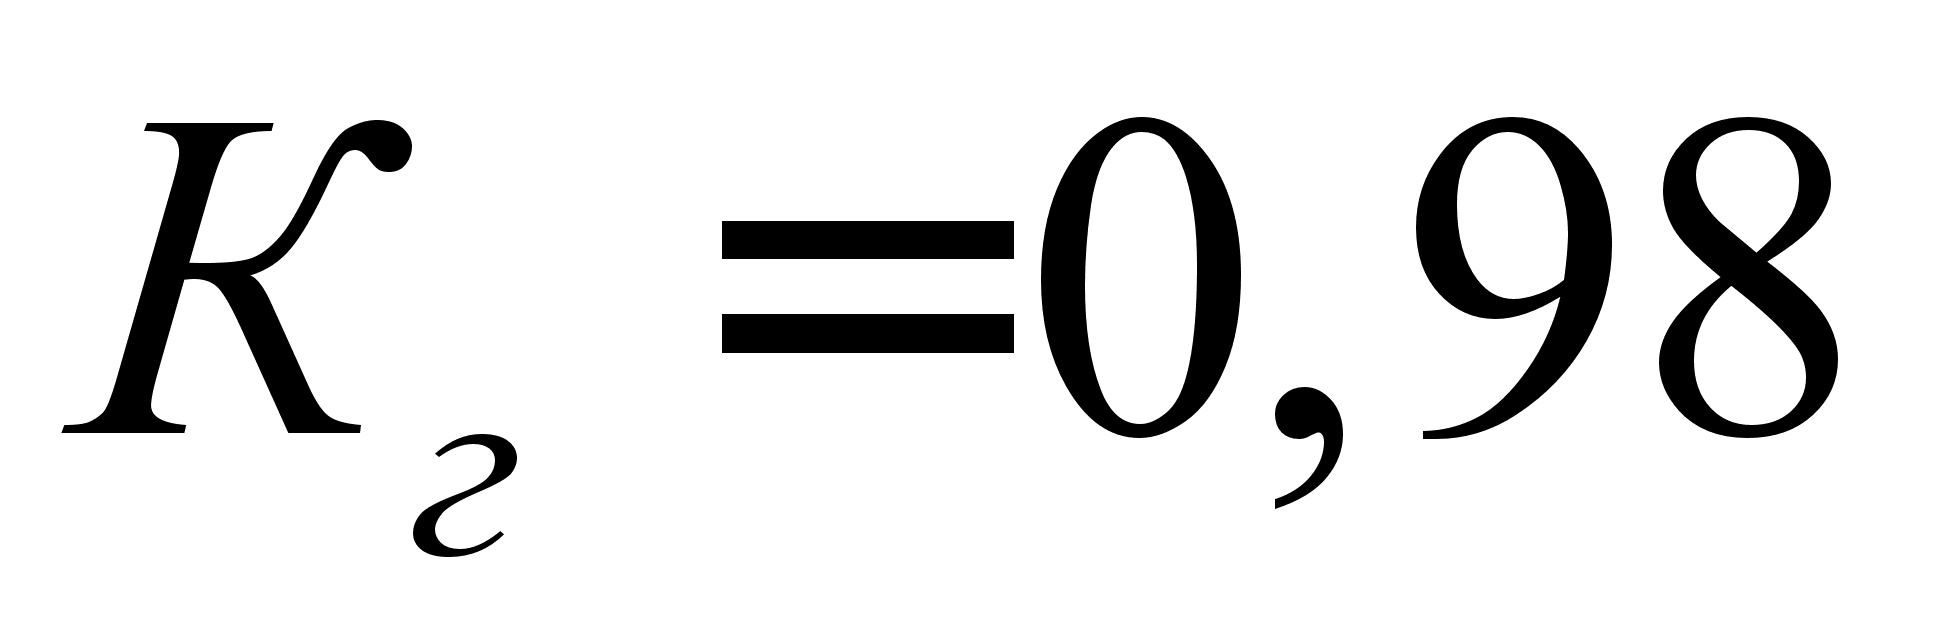 ;
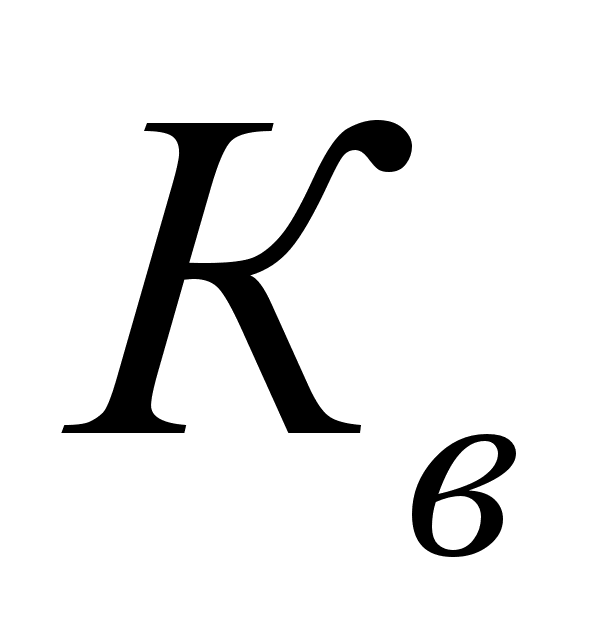 – коэффициент,
учитывающий
высоту формуемых
пластмассовых
изделий,
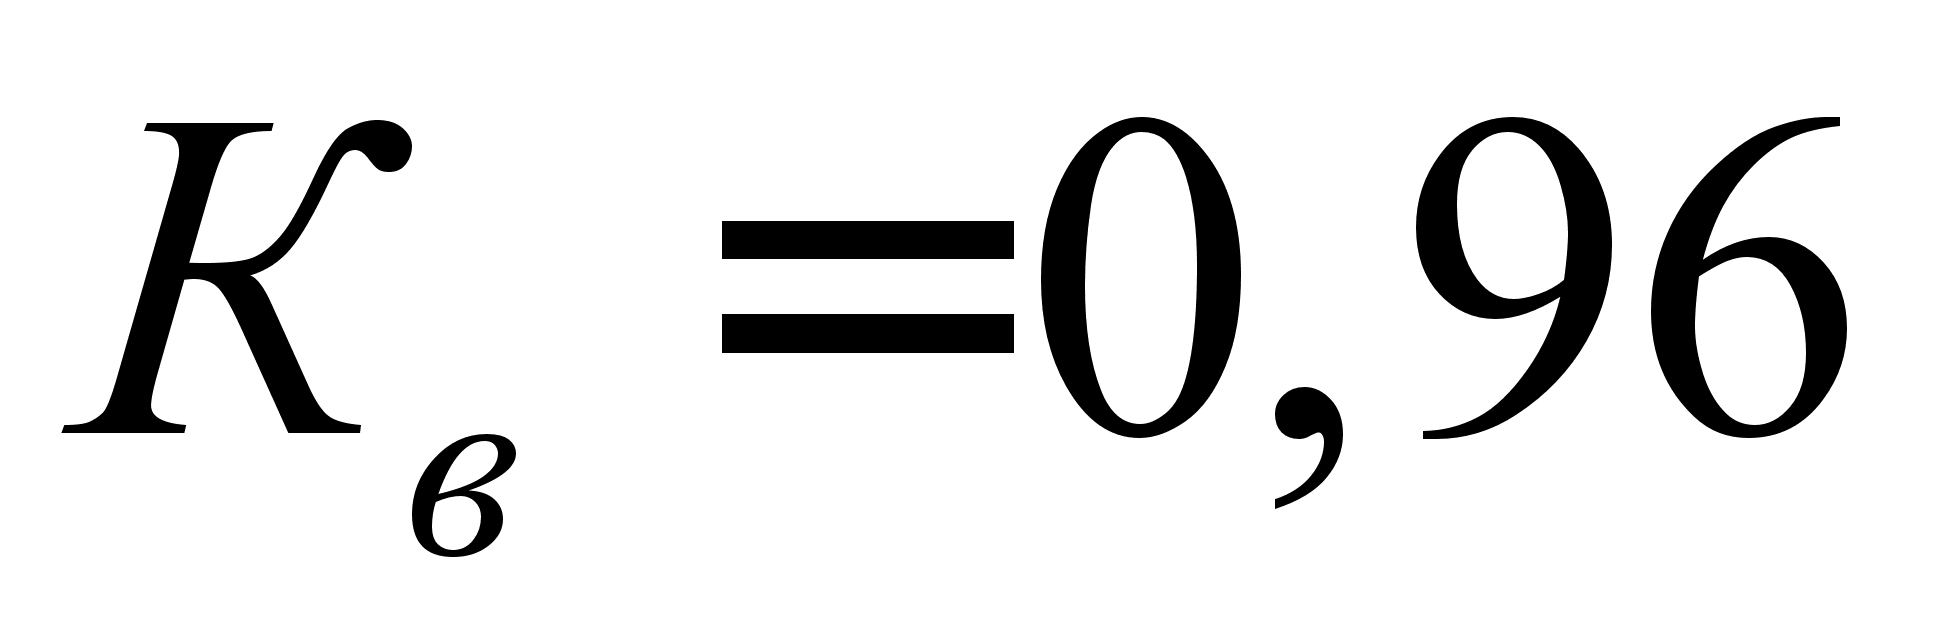 ;
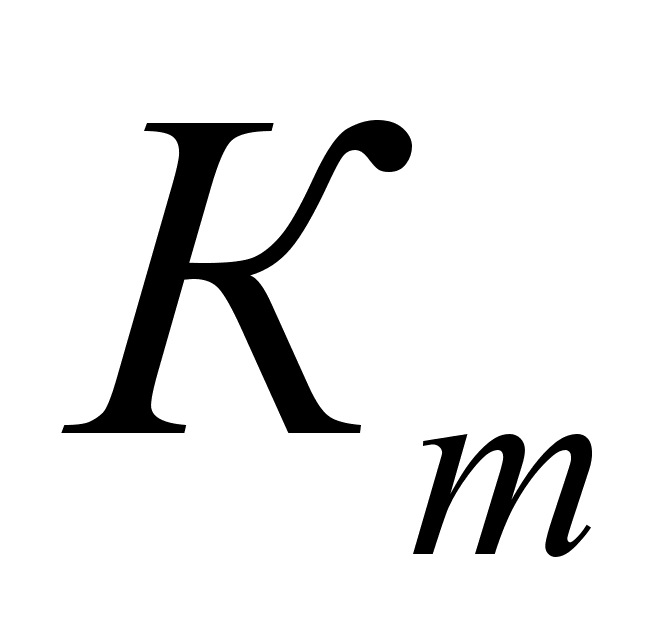 – коэффициент,
учитывающий
твердость
формообразующих
поверхностей,
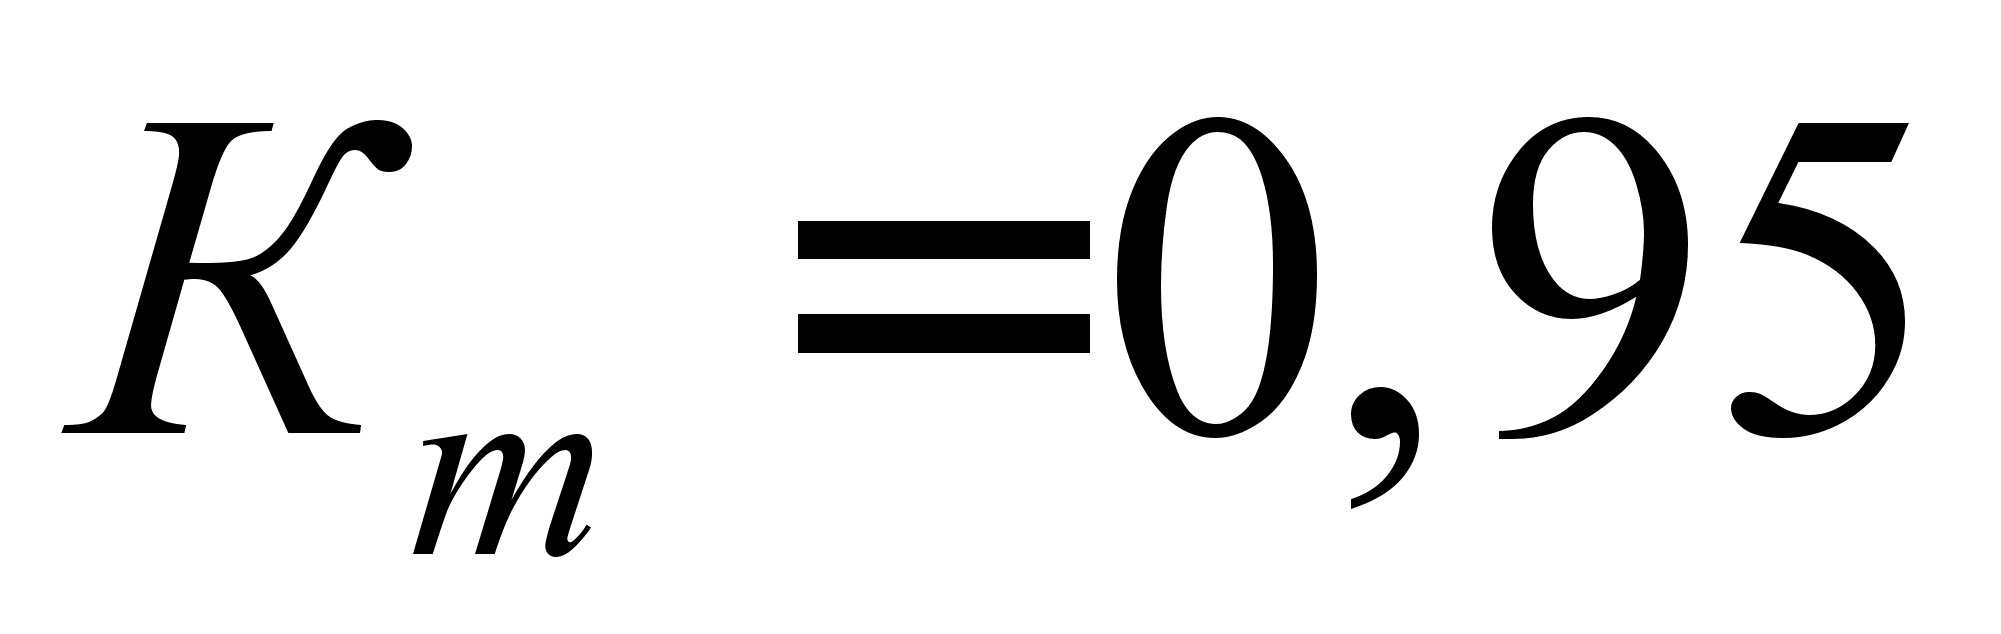 ;
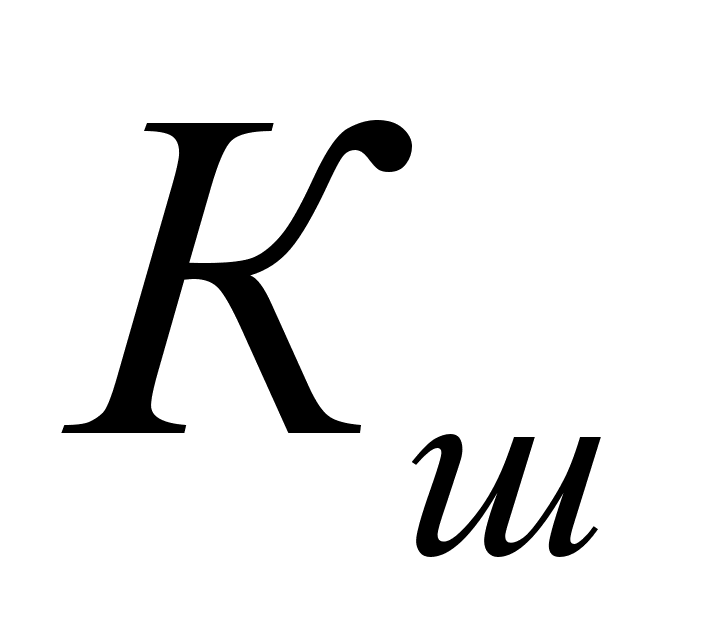 – коэффициент,
учитывающий
шероховатость
формообразующих
поверхностей,
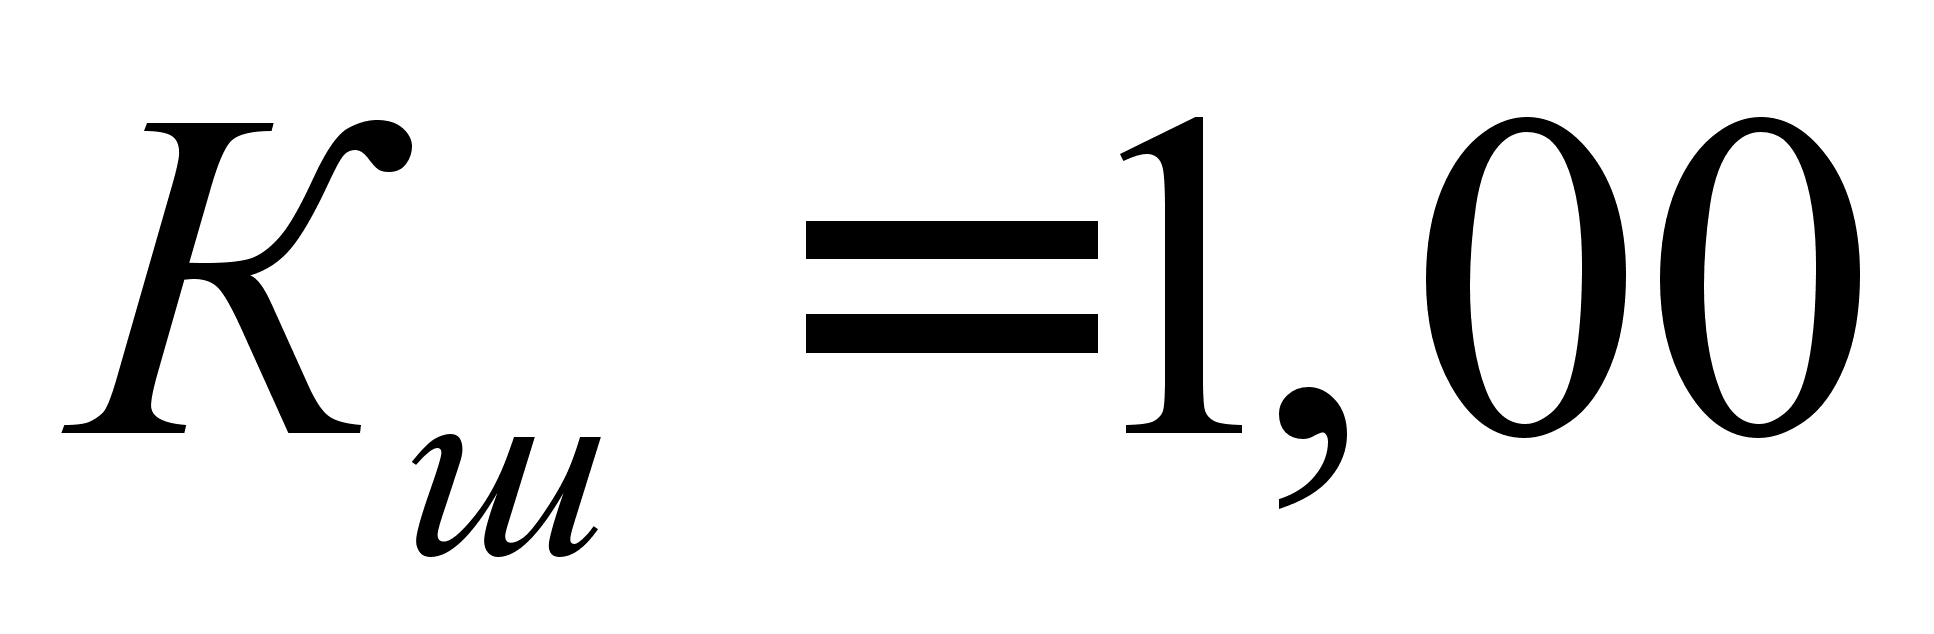 ;
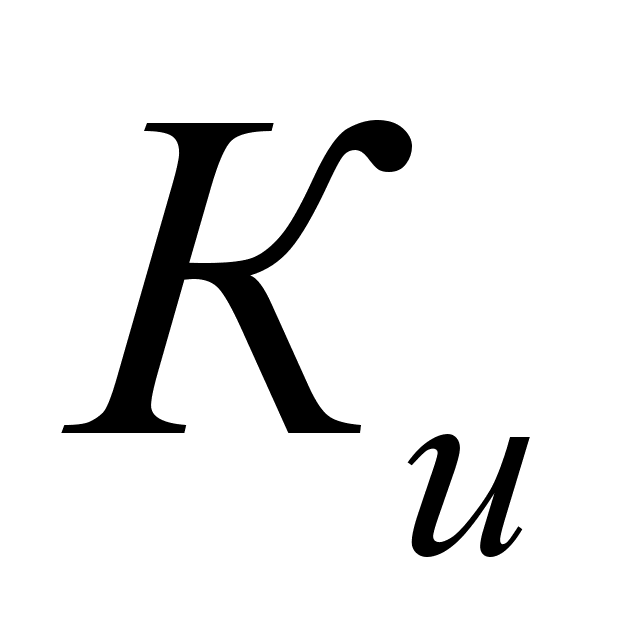 – коэффициент,
учитывающий
квалитет точности
формуемых
изделий,
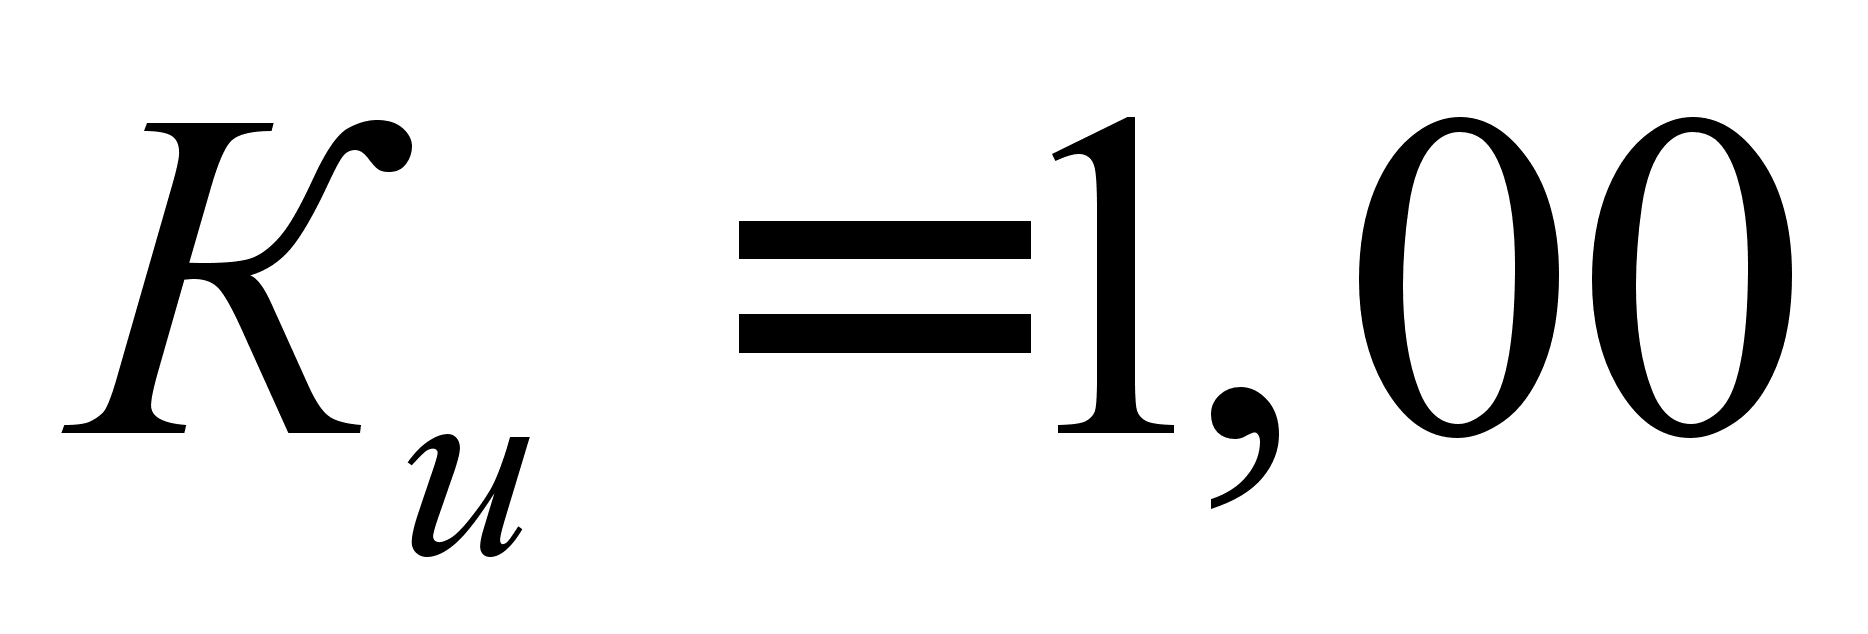 ;
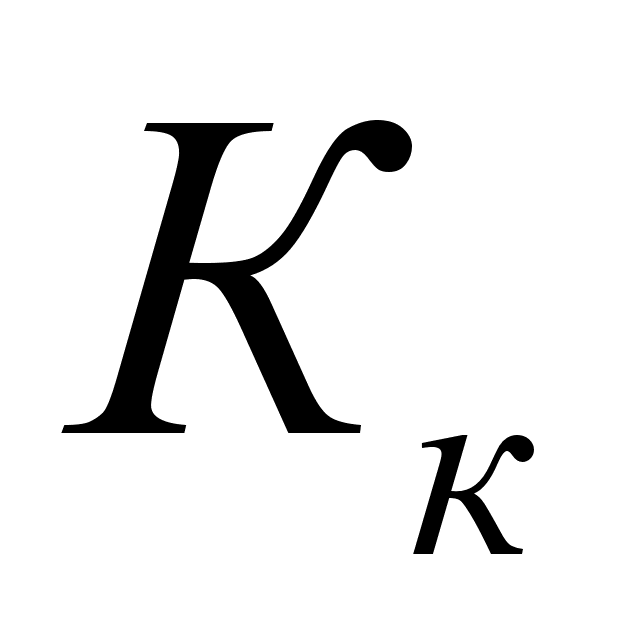 – коэффициент,
учитывающий
конструкционные
особенности
пресс–форм
и дополнительные
требования
к качеству
формуемых
пластмассовых
изделий,
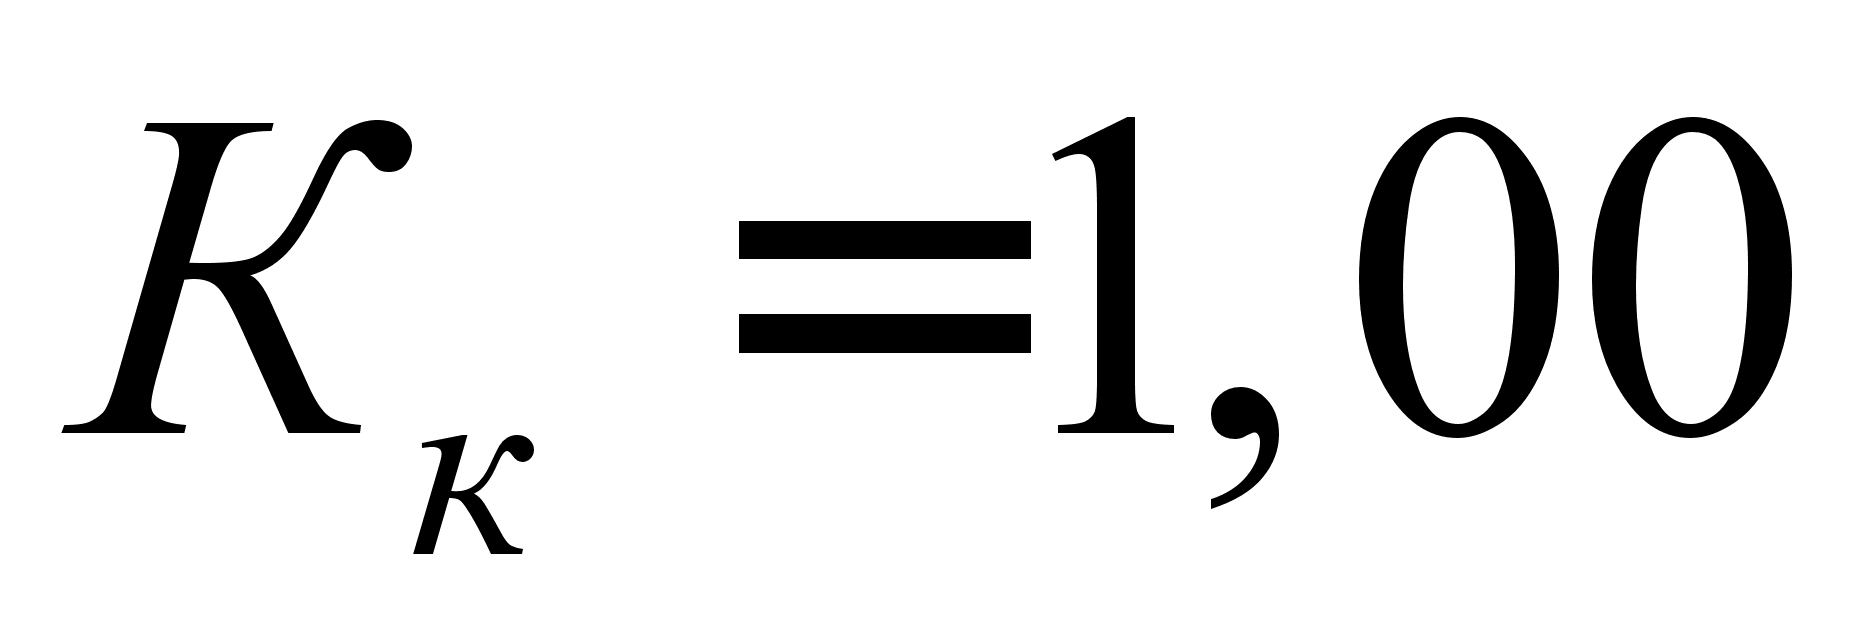 ;
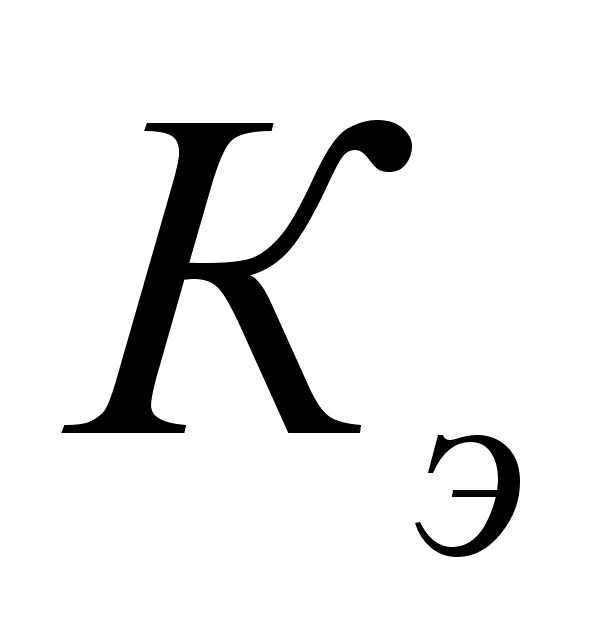 – коэффициент,
учитывающий
связь пресс–форм
с оборудованием,
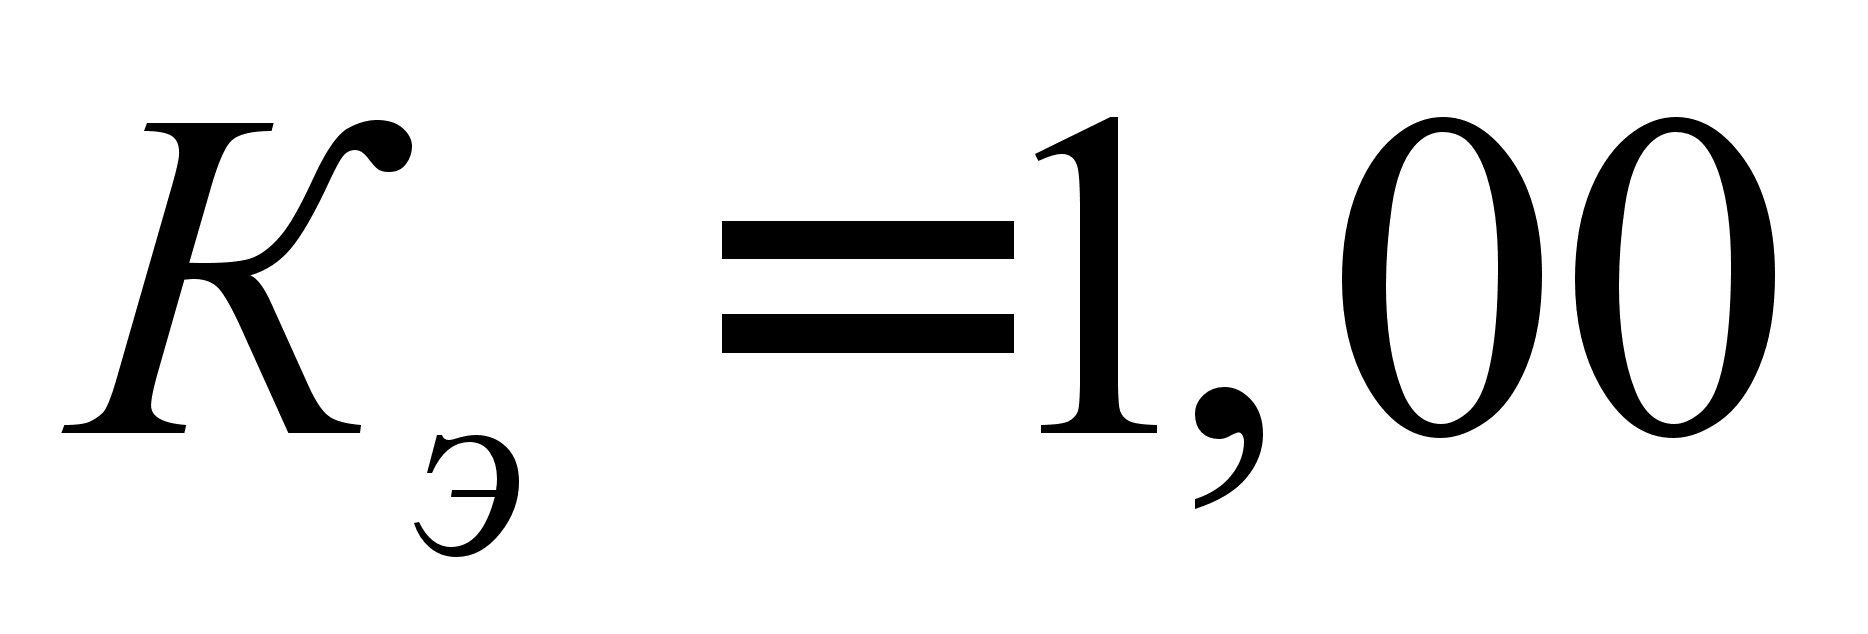 ;
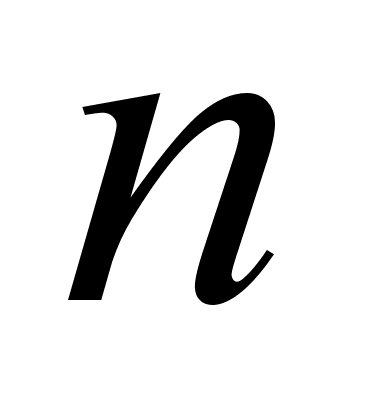 – число
гнезд,
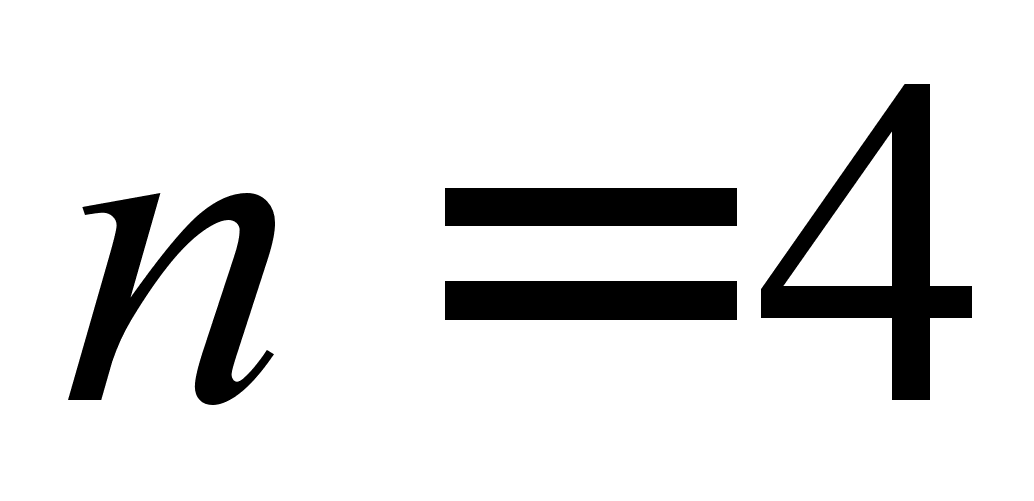 .
 Подставив
данные в формулы
(5.1)–(5.3), получаем:
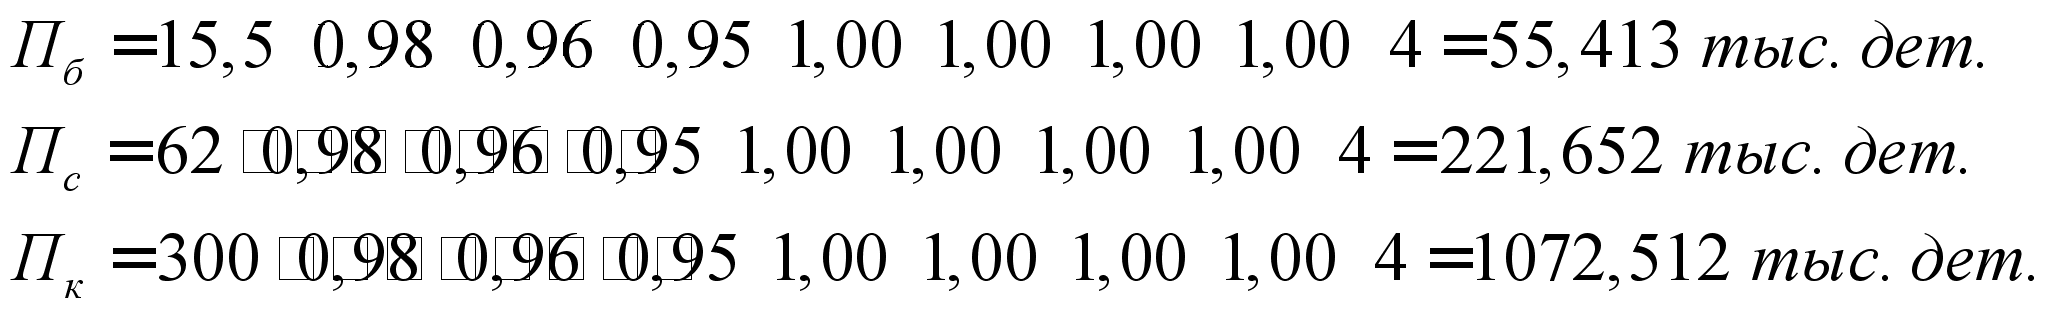

6. ОПИСАНИЕ РАБОТЫ РАЗРАБОТАННОЙ ОСНАСТКИ
Многогнездная литьевая форма состоит из двух частей: подвижной и неподвижной, которые закреплены на плитах литьевой машины.
Неподвижная часть литьевой формы состоит из двух плит: фланца неподвижного 1 и плиты матриц 2, которые центрируются штифтами 58 и скрепляются между собой болтами 50. Фланцем неподвижным 1 полуформа крепится к неподвижной плите литьевой машины. В нем также выполнены каналы охлаждения. На концах каналов выполнена резьба для крепления ниппелей 54. Центрирование полуформы на плите машины осуществляется кольцом установочным 16, которое закреплено на фланце неподвижном 1 винтами 52 и штифтами 57. Такое же кольцо установлено на подвижном фланце 6. В плите матриц располагаются четыре полуматрицы неподвижные 12, в каждой их которых имеются по две вставки 13. Каждая из вставок комплектуется знаком верхним 15. Таким образом, полуматрица неподвижная 12, вставка 13 и знак верхний 15 образуют оформляющую полость сложной формы, которая формует верхнюю часть изделия. В этой же плите располагаются четыре колонки направляющие 23, которые вместе со втулками направляющими 24 осуществляют точное центрирование обеих полуформ относительно их общей оси и оси инжекционного цилиндра. В обеих плитах также расположена литниковая втулка 22 с центральным литниковым каналом
Подвижная часть литьевой формы состоит в свою очередь из трех плит (плита пуансонов 3, плита охлаждения 4 и фланец подвижный 6) и двух брусов опорных 5. Эти детали центрируются штифтами 59 и скрепляются болтами 51. Фланцем подвижным полуформа крепится к подвижной плите машины. В плите пуансонов располагаются четыре полуматрицы подвижные 10, в которых смонтированы пуансоны 11. В каждом из пуансонов имеются по два знака нижних 14. Полуматрица подвижная 12, пуансон 11 и знак 14 также образуют оформляющую полость, которая формует нижнюю часть изделия. В центре плиты пуансонов расположена центральная втулка 21. В этой же плите расположены разводящие литниковые каналы, обеспечивающие подвод расплава к гнездам формы. В знаках 14 и втулке центральной 21 проделаны отверстия под толкатели 17 и 18 соответственно. Эти толкатели крепятся в плите держащей 7. Своими торцами они опираются в плиту прокладочную 8. Третья плита выталкивающей системы – плита несущая 9 – служит для обеспечения необходимой жесткости, и в ней закреплен хвостовик 25. Для надежного движения плит выталкивания, в них смонтирована втулка 20, которая двигается по колонке 19.
В плите охлаждения, как и во фланце неподвижном 1, сделаны каналы диаметром 9 мм, в которые подается охлаждающая жидкость.
Для возвращения выталкивающей системы в исходное положения после выталкивания имеется пружина 26.
Цикл литья начинается со смыкания формы. После подхода подвижной части формы к неподвижной, сопло инжекционного цилиндра тесно прижимается к литниковой втулке 22, и происходит впрыск расплава полимера.
Через
центральн ый
литниковый
канал, который
находится в
литниковой
втулке 22, разводящие,
впускные, расплав
заполняет
гнезда формы.
Из–за циркуляции охлаждающей жидкости в каналах охлаждения температура внутренних поверхностей гнезд значительно ниже, чем температура расплава, за счет чего осуществляется охлаждение и отверждение расплава в форме.
При раскрытии литьевой формы ее подвижная часть отходит от неподвижной. В результате усадки изделие легко выходит из полостей неподвижных полуматриц 12 и вставок 13 и перемещаются вместе с полуматрицами подвижными 10 и пуансонами 11 в подвижной части формы. Центральный литник извлекается из литниковой втулки с помощью поднутрения, выполненного во втулке центральной 21. При дальнейшем движении хвостовик 25 натыкается на неподвижный упор машины и останавливает плиты 7, 8, 9 выталкивающей системы вместе с выталкивателями 17 и 18, которые сталкивают изделия вместе с литниками в приемную тару. После этого форма смыкается и цикл повторяется.
7. СВОЙСТВА МАТЕРИАЛА И ТЕХНОЛОГИЯ ПЕРЕРАБОТКИ
Полипропилен представляет собой твердый термопластичный полимер с темп. пл. 165–170 °С и плотностью 900–910 кг/м3.
Ниже
приве дены
показатели
основных
физико-механических
свойств полипропилена:
|
Молекулярная масса |
80000—200000 |
|
Разрушающее напряжение при растяжении, МПа |
245—392 |
|
Относительное удлинение при разрыве, % |
200—800 |
|
Ударная вязкость, кДж/м2 |
78,5 |
|
Твердость по Бринеллю, МПа |
59—64 |
|
Теплостойкость по методу НИИПП, °С |
160 |
|
Максимальная температура эксплуатации (без нагрузки), °С |
150 |
|
Температура хрупкости, °С |
От —5 до —15 |
|
Водопоглощение за 24 ч, % |
0,01—0,03 |
|
Удельное объемное электрическое сопротивление, Ом·м |
1014—1015 |
|
Тангенс угла диэлектрических потерь |
0,0002—0,0005 |
|
Диэлектрическая проницаемость при 50 Гц |
2,1—2,3 |
Полипропилен имеет более высокую теплостойкость, чем полиэтилены низкой и высокой плотности. Он обладает хорошими диэлектрическими показателями, которые сохраняются в широком интервале температур. Благодаря чрезвычайно малому водопоглощению его диэлектрические свойства не изменяются при выдерживании во влажной среде.
Полипропилен нерастворим в органических растворителях при комнатной температуре; при нагревании до 80 °С и выше он растворяется в ароматических (бензоле, толуоле), а также хлорированных углеводородах. Полипропилен устойчив к действию кислот и оснований даже при повышенных температурах, а также к водным растворам солей при температурах выше 100 °С, к минеральным и растительным маслам. Старение стереорегулярного полипропилена протекает аналогично старению полиэтилена.
Полипропилен меньше, чем полиэтилен, подвержен растрескиванию под воздействием агрессивных сред.
Одним из существенных недостатков полипропилена является его невысокая морозостойкость (—30 °С). В этом отношении он уступает полиэтилену. Полипропилен перерабатывается всеми применяемыми для термопластов способами.
Модификация
полипропилена
полиизобутиленом
(5—10
%)
улучшает
перерабатываемость
материала,
повышает его
гибкость,
стойкость к
растрескиванию
под напряжен ием
и снижает хрупкость
при низких
температурах.
Пленки из полипропилена обладают высокой прозрачностью; они теплостойки, механически прочны и имеют малую газо- и паропроницаемость. Полипропиленовое волокно прочно; оно пригодно для изготовления технических тканей, для изготовления канатов.
Полипропилен применяется для производства пористых материалов — пенопластов.
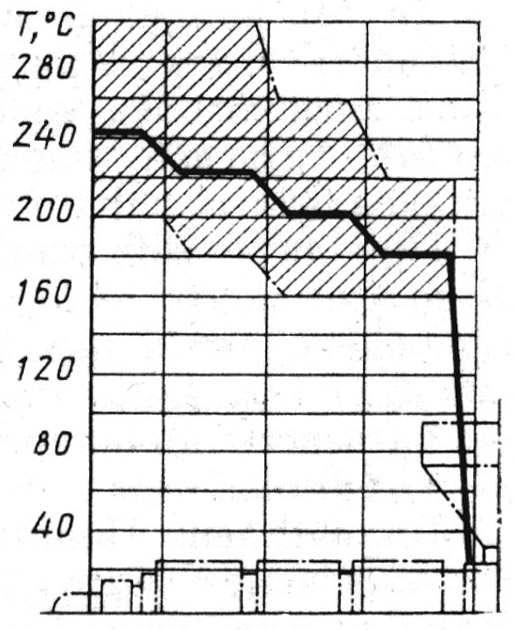
Рис. 12
Полипропилен – это полимер с высокой степенью кристалличности (до 60 %). Температура литья полипропилена 200—280 °С, а для некоторых марок — до 300 °С (рис. 12). Давление литья составляет 80—140 МПа.
Характерной особенностью ПП является то, что его вязкость в большей степени зависит от градиента скорости, чем от температуры. Поэтому при заполнении формы ПП чувствителен к изменению давления. С повышением давления увеличивается текучесть расплава, что улучшает условия течения материала в форме. При формовании тонкостенных изделий и изделий сложной конфигурации целесообразней повышать давление, а не температуру, вследствие чего не возникает необходимости в увеличении продолжительности охлаждения изделия в форме.
ПП склонен к образованию пустот и вмятин в изделии, поэтому материал в форме следует выдерживать при высоком давлении и тщательно подбирать время впрыска.
Температуру формы поддерживают в интервале 40—70 °С (до 90—100 °С) в зависимости от вида изделия, режима переработки и т.д. Более высокую температуру формы рекомендуется использовать для тонкостенных отливок, чтобы свести к минимуму последующую деформацию. Изделия из ПП характеризуются стабильностью размеров и имеют блестящую поверхность в пределах всего интервала температур переработки.
ПП
быстро охлаждается
в форме, что
обеспечивает
высокую скорость
формования
(уменьшается
время выдержки
при охлаждении).
Литьевые формы
для получения
изделий из ПП должны иметь
тщательно
продуманную
и надежную
систему охлаждения.
Усадка ПП составляет
1—3 %
в зависимости
от конфигурации
изделия и условий
литья. Усадка
отливок из ПП
возрастает
с увеличением
толщины стенки
изделия. После
извлечения
изделия из
формы оно
претерпевает
вторичную
усадку; 90 %
вторичной
усадки происходит
за первые 6 ч
после того, как
изделие извлечено
из формы. При
понижении
температуры
материала и
формы, повышении
давления литья
увеличении
времени впрыска
и времени выдержки
материала под
давлением
вторичная
усадка уменьшается.
Степень кристалличности ПП зависит от скорости охлаждения, а степень ориентации материала в изделии — от направления и условий течения. Для литья ПП рекомендуются литники круглого сечения, по возможности короткие и прямые.
Проведем расчет основных технологических параметров:
Температуры по зонам цилиндра см. по рис. 12.
Давление литья рассчитываем по формуле:
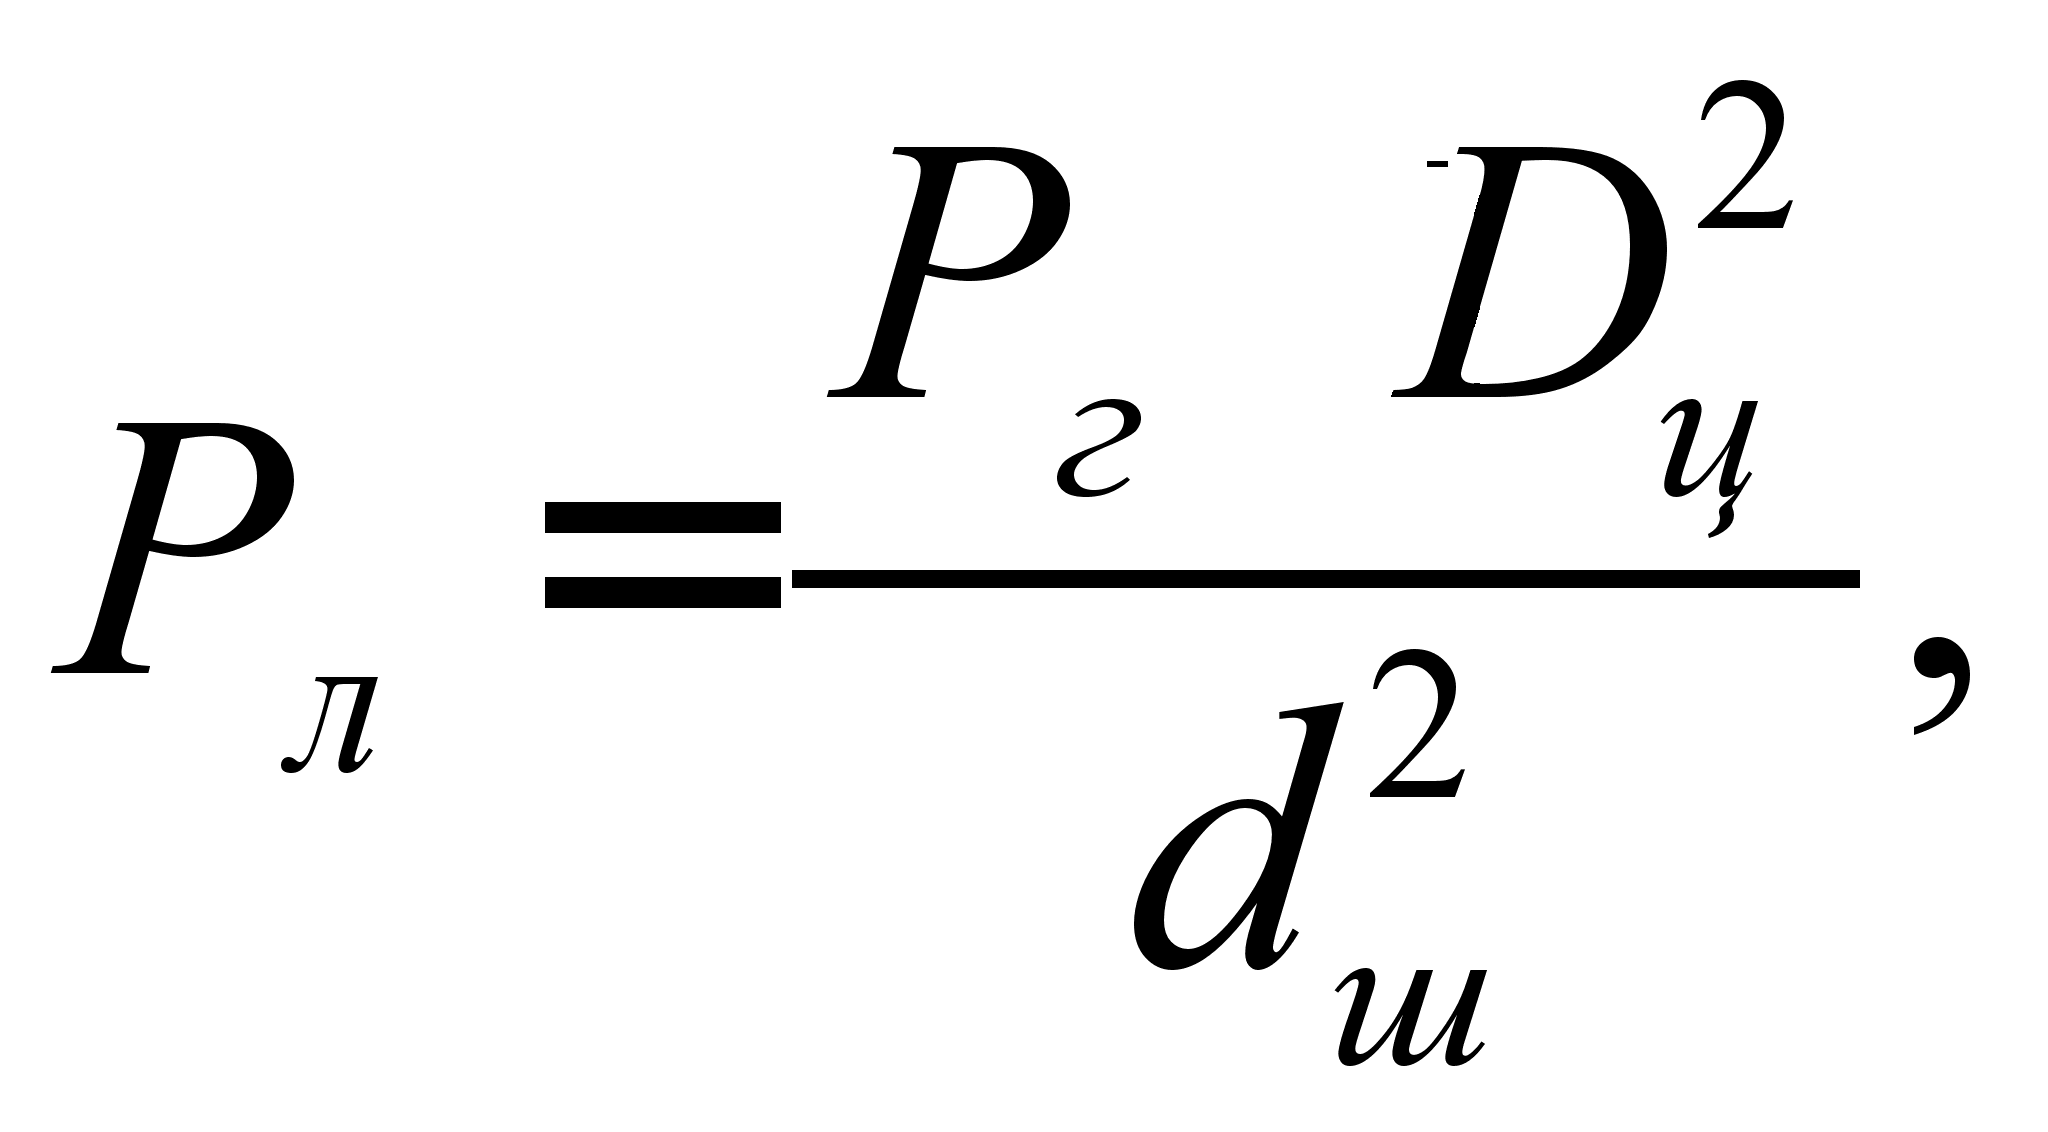
где
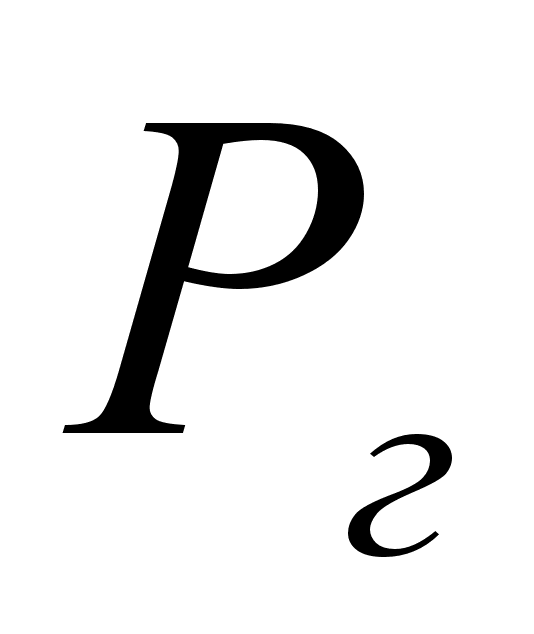 - давление рабочей
жидкости в
гидроцилиндре,
МПа,
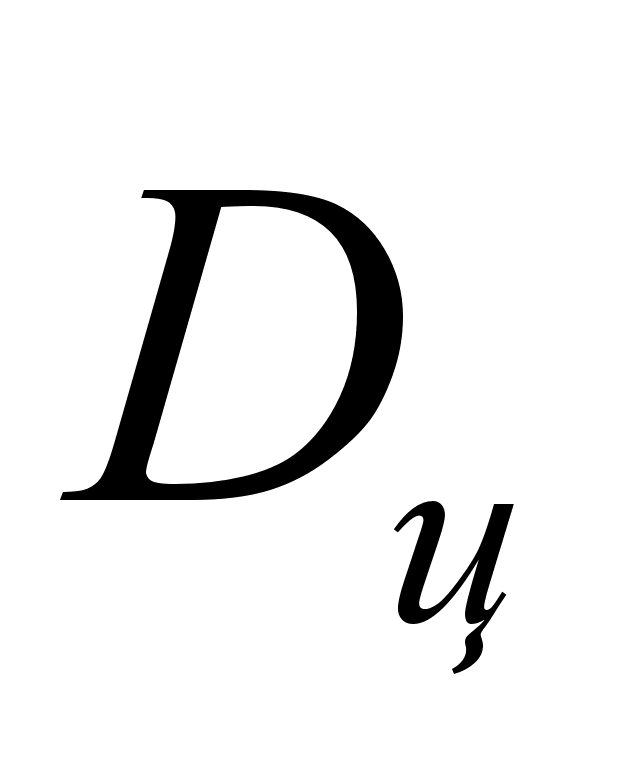 – диаметр
гидроцилиндра,
мм,
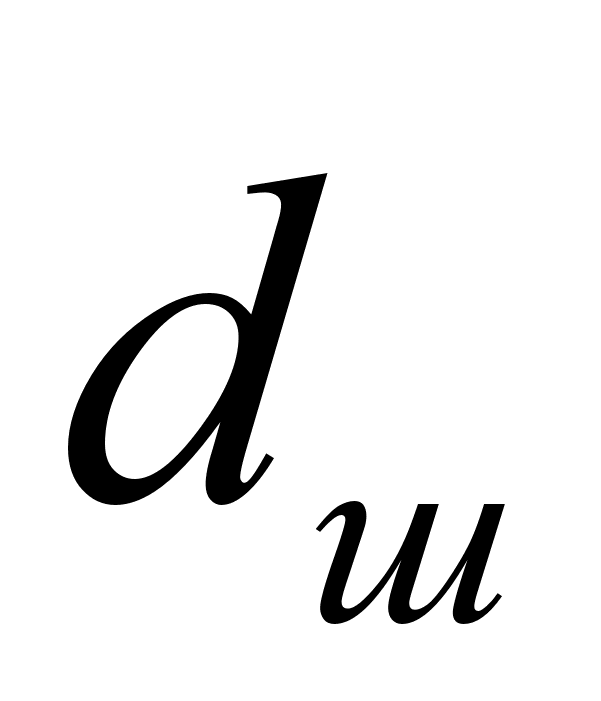 – диаметр
шнека, мм.
Подставив данные в формулу (7.1), получим:
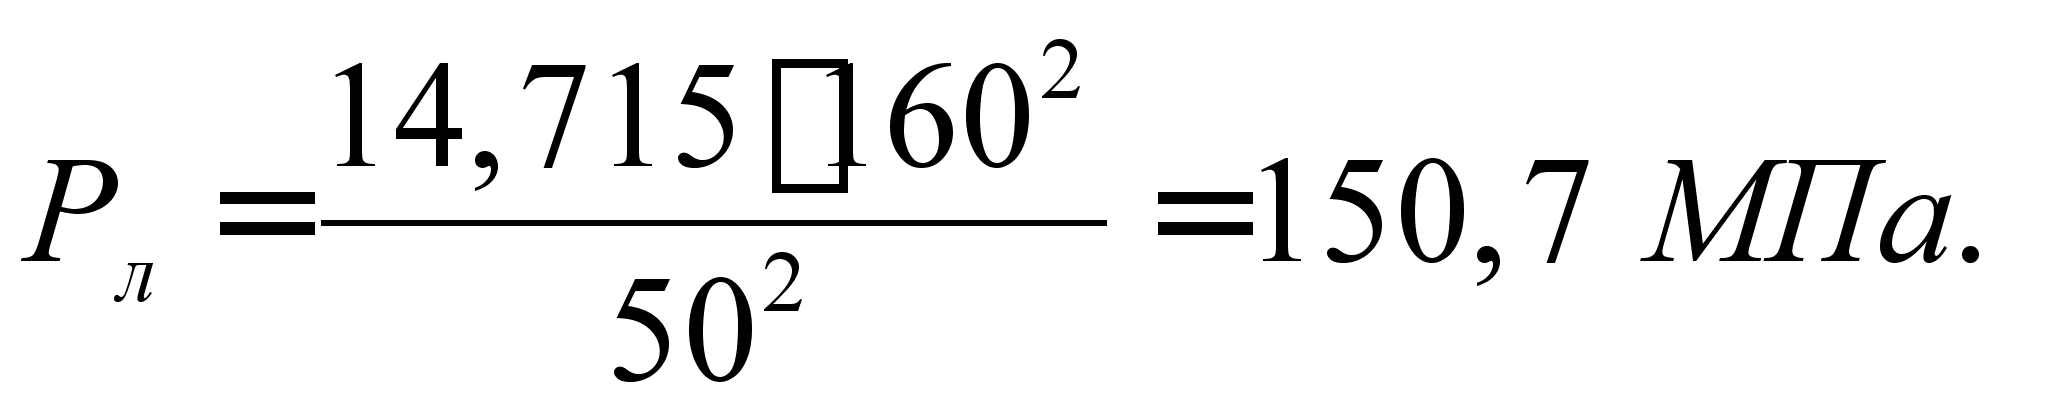
Давление на материал в полости формы определим по формуле:
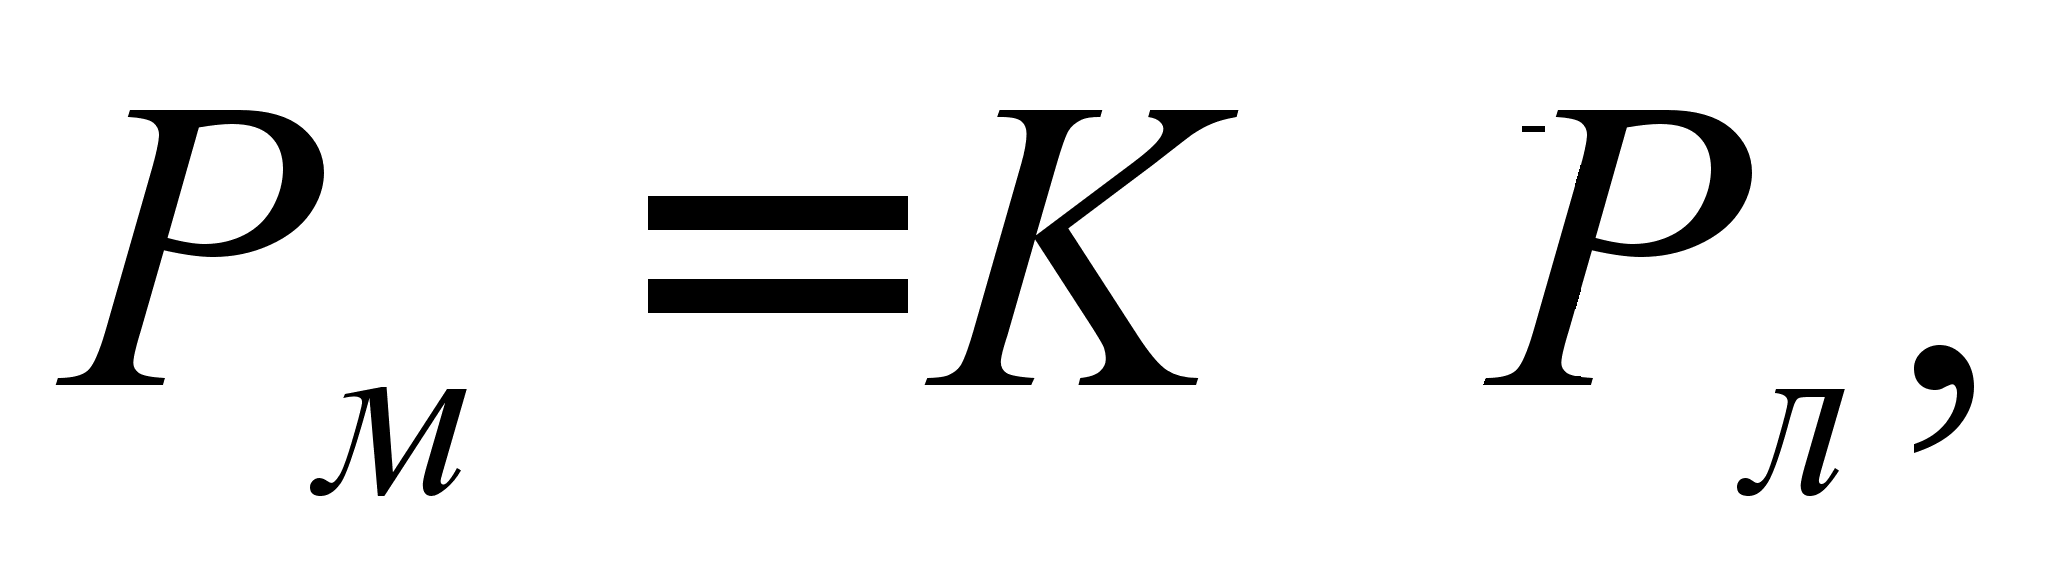
где
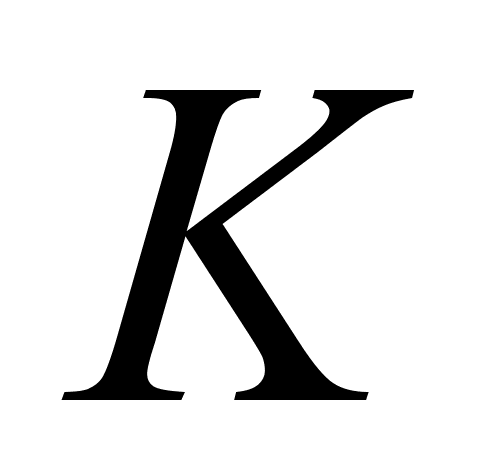 – коэффициент,
зависящий от
материала,
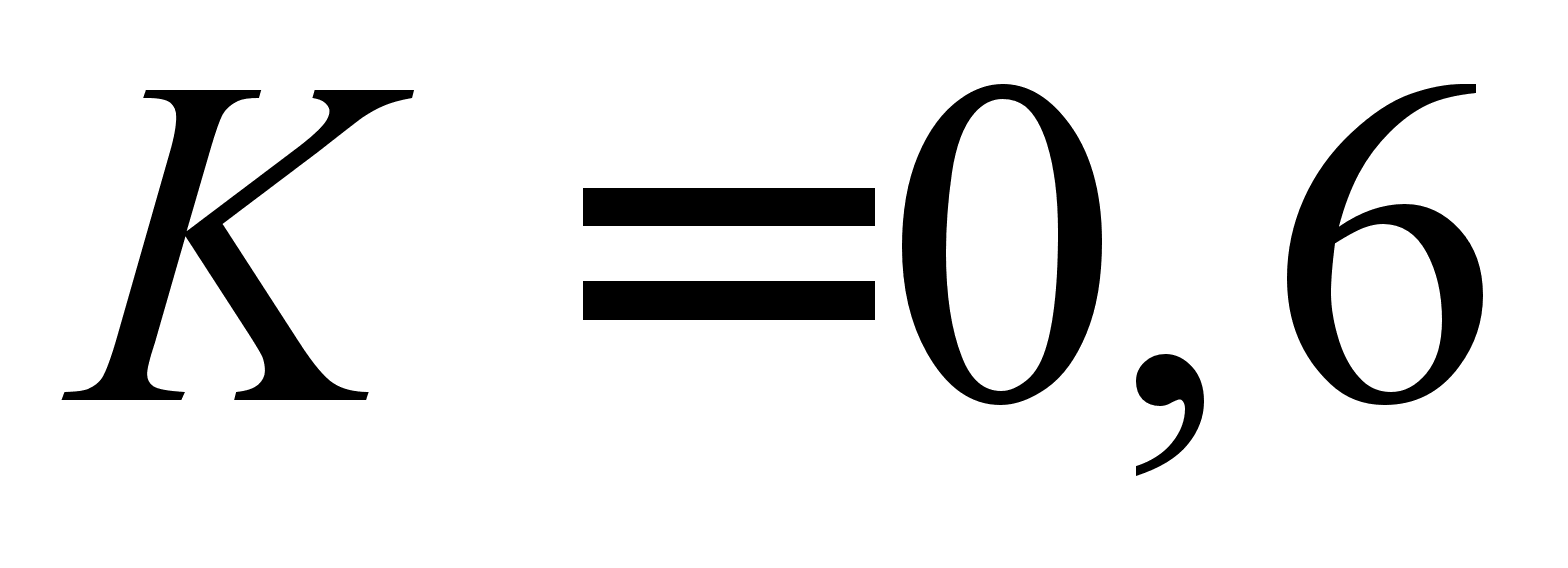 .
Итак, получим:
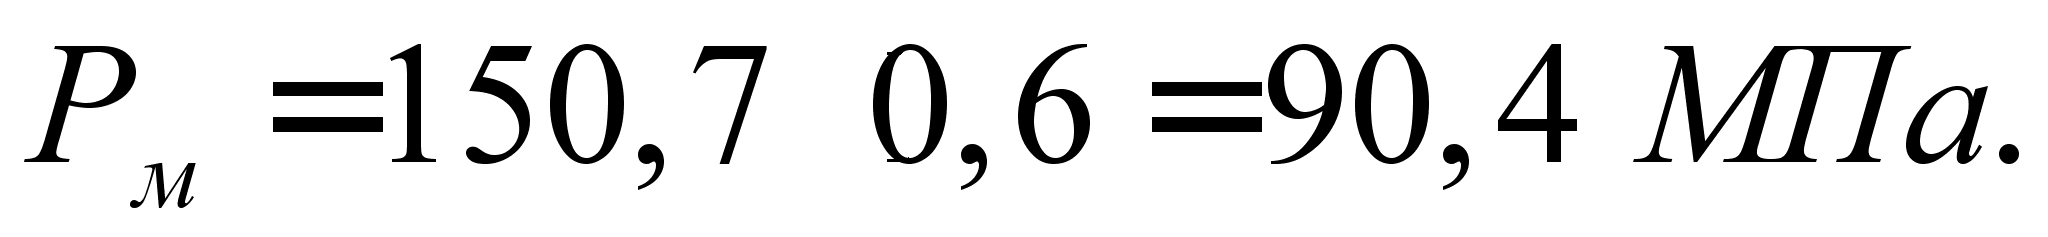
Время впрыска определим из соотношения:
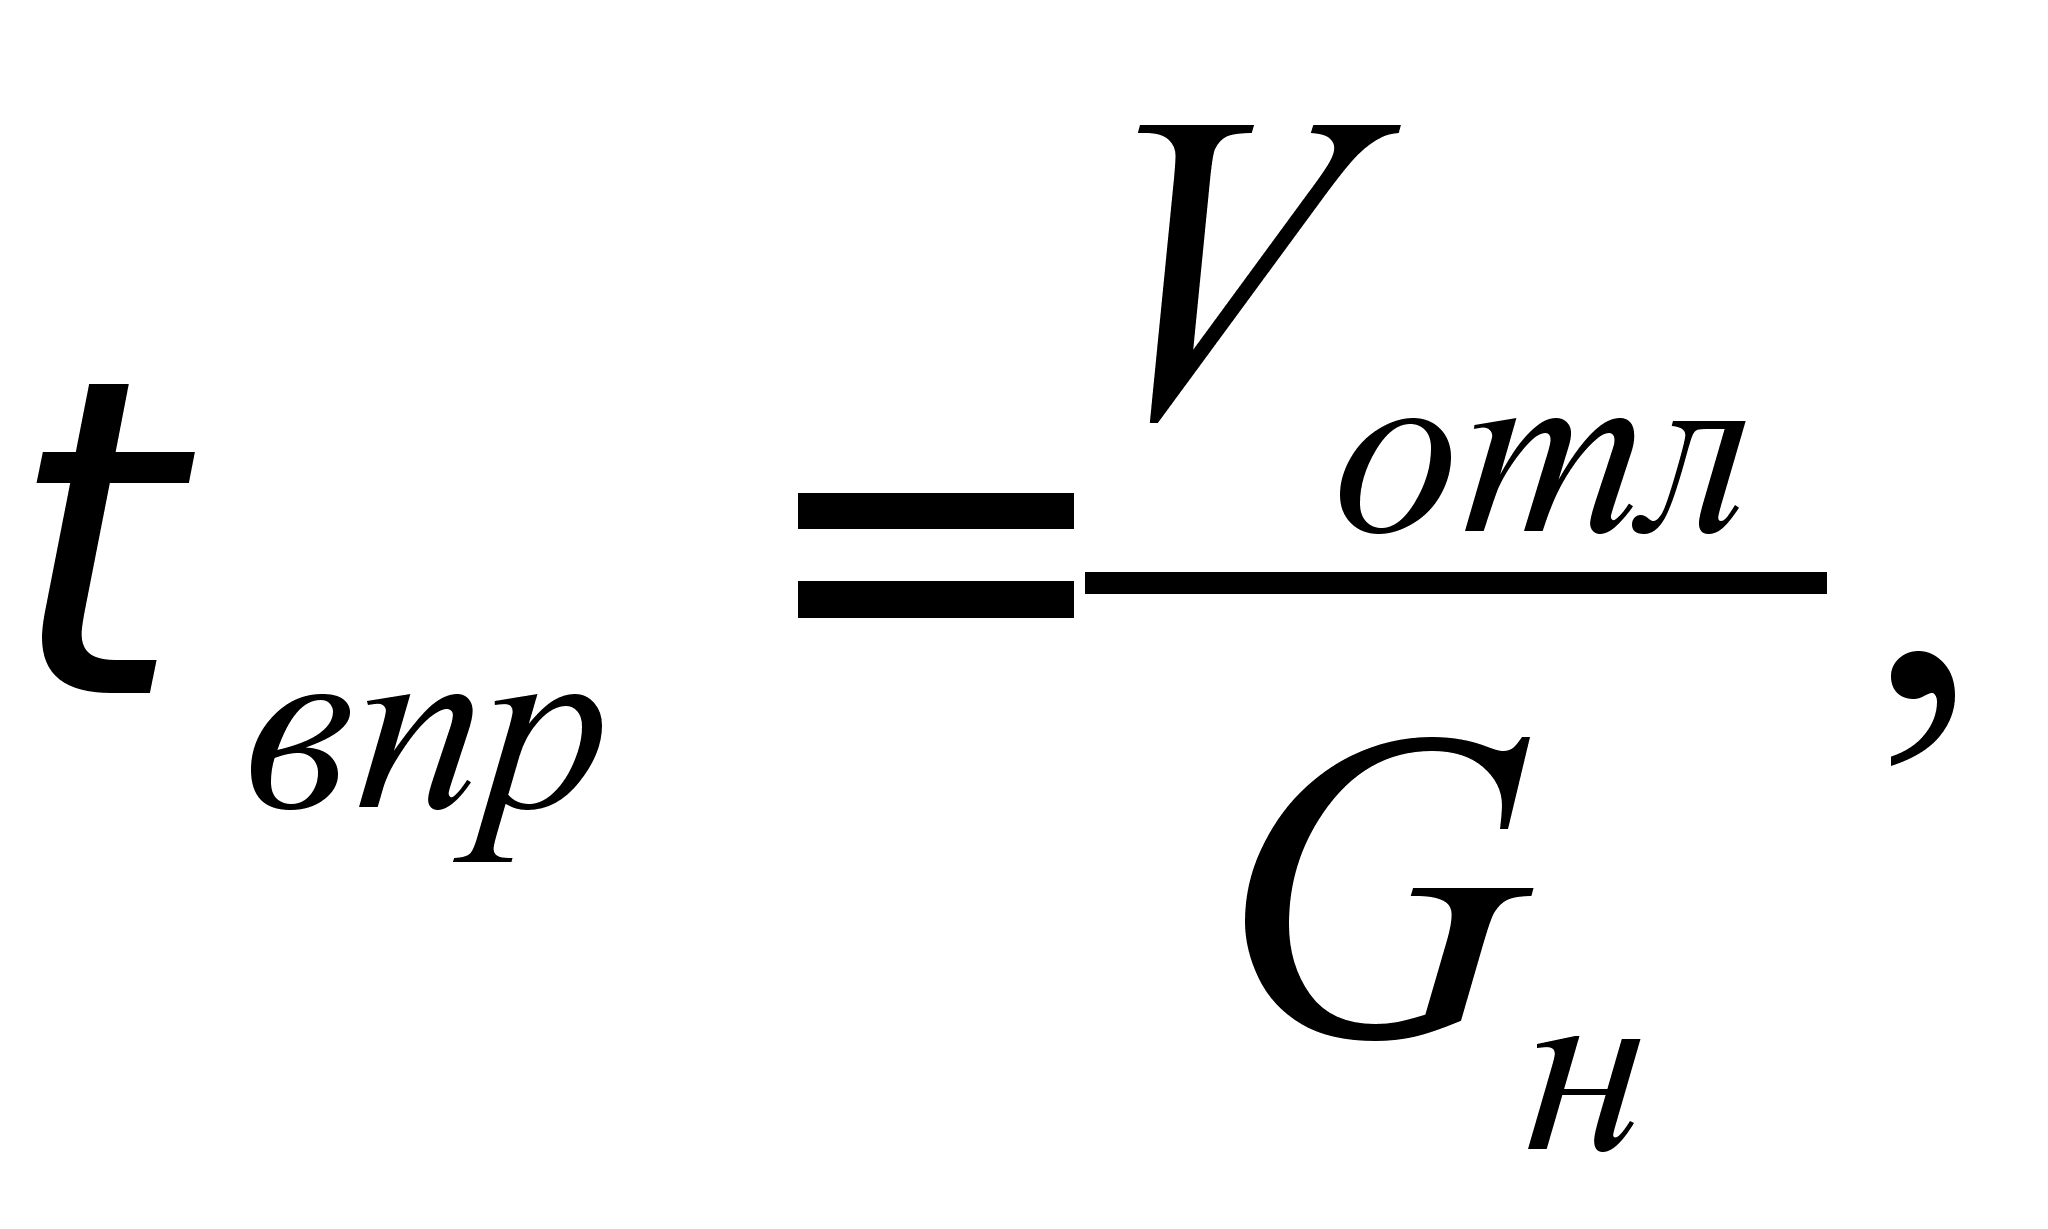
где
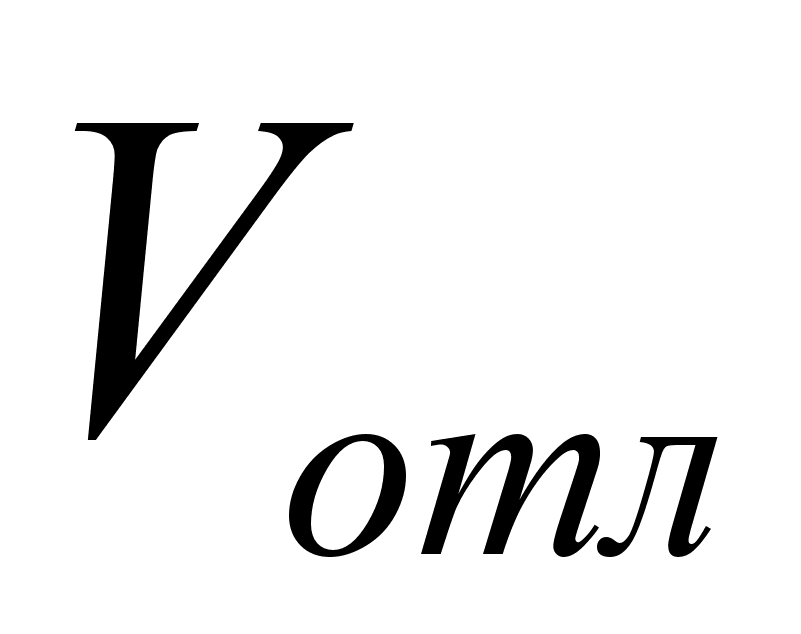 - объем отливки,
включая литники,
см3,
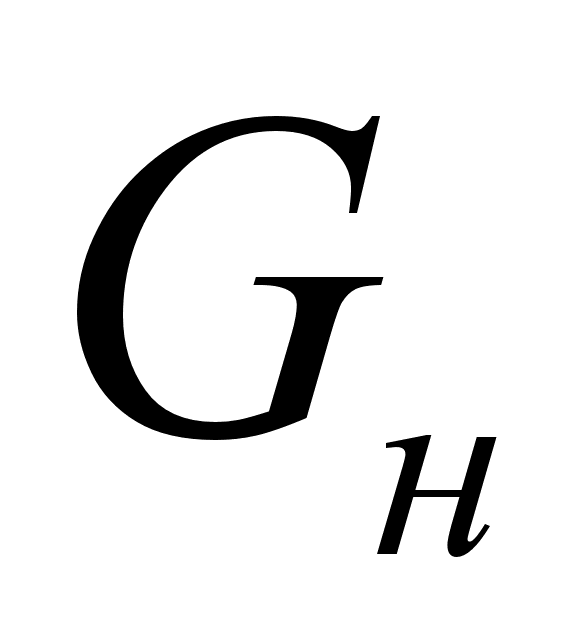 – номинальная
объемная скорость
впрыска,